


スタンピング金型設計の実際の内容
平らな鋼板が、完成した自動車用ブラケット、電気コネクタ、または構造コンポーネントにすべて一瞬で変換されることを想像してみてください。その変革こそがスタンピング金型の設計によって可能になるのです。しかし、エンジニアは、部品の品質から工具のコスト、生産稼働時間に至るまで、下流のすべてのことを初期の設計決定がどれほど左右するかを日常的に過小評価しています。
スタンピング金型の設計は、機械または油圧プレスからの力を使用して、制御された塑性変形を通じて板金を所望の形状に切断および成形する精密工具を作成する工学分野です。
金属成形におけるスタンピング金型設計の定義
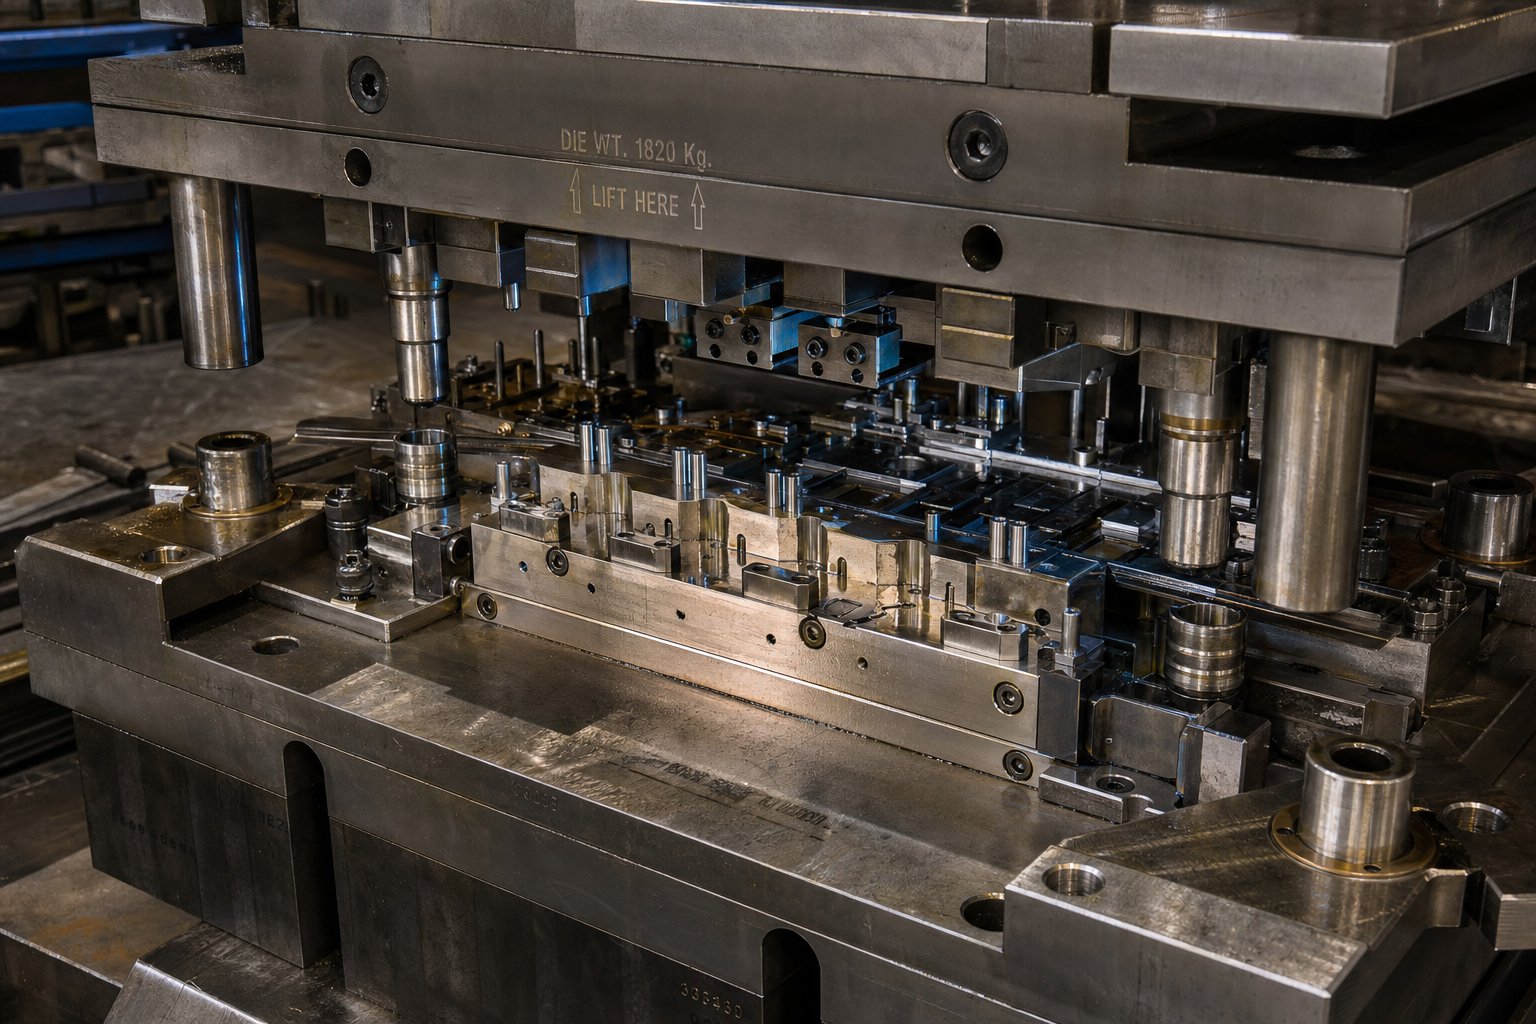
それで金属スタンピングとは何ですかその核心では?スタンピング ダイは特注の工具であり、通常は硬化工具鋼で作られ、平らな金属板に力を加えて、完成した形状に再成形します。{0}このプロセスは冷間成形に分類され、意図的に外部熱が導入されないことを意味します。切断および成形中の摩擦により熱が発生しますが、材料の変形は機械的な力のみに依存します。
パンチの形状からクリアランス値、ステーションのシーケンスに至るまで、あらゆる設計上の選択が、エッジの品質、寸法精度、メンテナンスが必要になるまでに金型が生産できる部品の数を直接決定します。製造コスト分析の調査によると、部品の総コストの 70% 以上が設計の初期段階で決定されることがわかっています。板金スタンピングでは、これらの決定は金型内に反映されます。
すべてのプレス部品にとって金型設計の基本が重要である理由
基本を間違えると、悪い部分が生まれるだけではありません。それはスクラップ、やり直し、印刷機のダウンタイム、予算とスケジュールを超過する金型の再構築へと連鎖します。基本原則、金型の選択、クリアランス方法、ステーションの順序付け、マテリアル フロー制御を習得したエンジニアは、設計されたツールに悩まされる高価な試行錯誤のループを回避できます。--
この記事では、教科書の理論と実用的な方法論の橋渡しをします。ダイタイプ、コンポーネント機能、クリアランス原則、プログレッシブダイロジック、欠陥防止、シミュレーションワークフロー、および材料選択をカバーする構造化されたフレームワークを順を追って説明します。各セクションは、標準リファレンスが残したギャップを埋めるために構築されています。
用途に適したダイタイプの選択
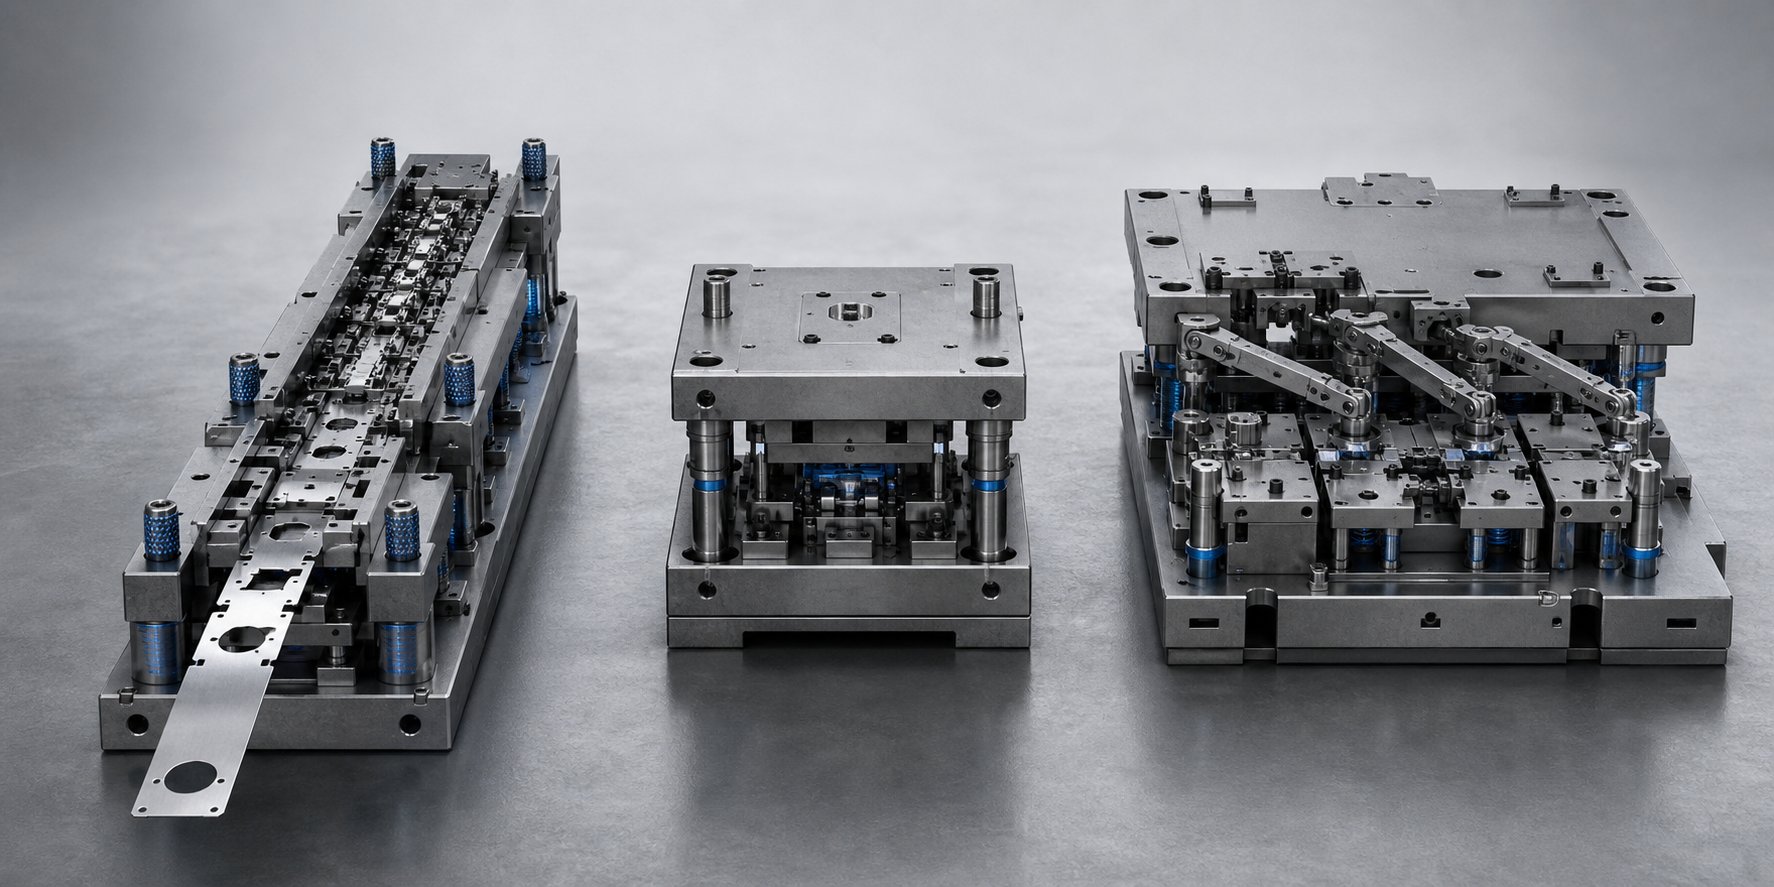
ダイの種類の選択は、紙の上では単純そうに見えますが、プロジェクトがコストと品質の目標を達成するかどうかを静かに決定する決定の 1 つです。間違ったアーキテクチャを選択すると、単純な部品の工具に過剰な費用を費やすか、ジオメトリ用に設計されていない金型で公差を維持するのに苦労することになります。生産現場では主に 3 つのタイプのスタンピング 金型 (プログレッシブ、コンパウンド、トランスファー) が主流です。それぞれが異なるエンジニアリング上の問題を解決し、どこが優れているかを理解することで、プロジェクトを振り出しに戻すような不一致を防ぐことができます。
大量連続生産のための順送金型-
順送スタンピング金型本質的には、単一のツール内に含まれる小型の生産ラインです。シートメタルのコイルが連続ストリップとして金型に供給され、プレスストロークごとに一定のピッチで前進します。ストリップに沿った各ステーションでは、最終ステーションで完成部品が分離されるまで、パイロット穴の穴あけ、フィーチャーの穴あけ、プロファイルのノッチング、フランジの曲げなど、個別の操作が実行されます。各ストロークで完成したコンポーネントが生成されます。
この連続供給アプローチにより、優れたスループットが実現します。プレス速度は毎分数百ストロークに達することがあり、ストリップは全体的に接続されたままであるため、操作の間に手動での取り扱いは必要ありません。その代償として、工具の先行投資が高額になり、ダイの構築後の設計変更に対する柔軟性が制限されます。順送金型は、生産量がその投資に見合った場合、通常は数十万から数百万の部品を生産する場合、および部品の形状が小規模から中規模で、ステーション間で順序付けできる複数のフィーチャを備えている場合に威力を発揮します。
公差の厳しい平面部品用の複合ダイス-
部品が比較的平坦で、非常に優れた同心性やフィーチャー間の位置精度が要求される場合、複合金型はその仕事に適した精密ツールです。連続したステーションで作業する順送金型とは異なり、複合金型は、単一のステーションで 1 回のプレス ストロークで 2 つ以上の切断操作を同時に実行します。典型的な例: 外側の輪郭をブランキングし、同時に内側の穴をあけます。
すべての切断は 1 つのクロージャー内で行われるため、内側輪郭と外側輪郭の間の相対的な位置精度は本質的に優れています。複数のステーションの移動による累積的な変形がないため、部品の平坦性にも利点があります。ガスケット、精密ワッシャー、計器部品、ラミネートディスクを考えてみましょう。制限は、複合ダイが切断操作のみを処理することです。材料を曲げたり描いたりすることはできないため、2D プロファイルに制限されます。工具コストは順送金型を下回るため、精度がスループット速度を上回る小規模から中規模の生産量に最適です。
大型または深絞り形状のトランスファー ダイ-
一部の部品は単に大きすぎるか、キャリア ストリップに取り付けたままにするには多大な 3 次元成形が必要です。{0}}トランスファースタンピングでは、最初のステーションで個々のブランクをコイルから分離し、ロボットアームまたはトランスファーバーを使用して後続の成形ステーション間で各ブランクを機械的に移送することでこの問題を解決します。各ステーションは独立して動作するため、動作間で部品の位置変更、回転、さらには反転が可能です。
ストリップの形状から独立しているため、トランスファー ダイは、深絞りや複雑な空間成形を必要とするボディ パネル、オイル パン、構造ブラケットなどの自動車用プレス金型に最適な選択肢となります。{0}また、トランスファー システムでは、ワークピースを接続するキャリア ストリップがないため、部品ごとに使用する材料が少なくなり、材料を大量に使用するコンポーネントのスクラップ コストが削減されます。-。そのトレードオフとして、システム全体がより複雑になり、多くの場合、複数のプレスが連携して実行され、一般に高速プログレッシブ操作よりもサイクル速度が遅くなります。-
ダイタイプ比較フレームワーク
| 基準 | 順送金型 | 複合ダイ | トランスファーダイ |
|---|---|---|---|
| パーツの複雑さ | 曲げ、成形、切断を含む多機能部品- | 精密な位置精度を備えたフラットなプロファイル | 大規模または深く描画された 3D ジオメトリ- |
| 生産量 | 高から超高-(10 万から数百万) | 低から中 (1K ~ 100K) | 中~高 (1 万~数百万) |
| 耐性能力 | 良好、パイロットの精度と金型の精度によって決まる | 優れた同心性と平面度 | 良好、トランスファーの位置に依存 |
| 工具コスト | 初期投資が高い | 適度 | 高(ダイ+トランスファー機構) |
| 素材の活用 | 中程度 (キャリア ストリップがスクラップになる) | 単純なプロファイルの場合は高い | 高 (キャリアストリップは不要) |
| サイクル速度 | 非常に高速 (数百 SPM) | 適度 | 中程度(漸進的よりも遅い) |
| 理想的な用途 | 電気コネクタ、ブラケット、クリップ、自動車用小型部品 | ワッシャー、ガスケット、ラミネート、計器ディスク | ボディパネル、オイルパン、構造部品、家電ドラム |
適切なスタンピング金型の種類が普遍的な答えになることは決してありません。それは、部品の形状、数量予測、公差要件の交差点から生まれます。この段階で正しく選択すると、コンポーネントのサイズ設定、クリアランスの計算、未加工のストリップを完成部品に変えるステーションごとのロジックなど、その後のすべての基礎が確立されます。
コアダイコンポーネントとそれらがどのように連携するか
ダイ タイプを選択すると、アーキテクチャが決まります。しかし、個々のスタンピング金型コンポーネントを理解していない建築は、柱、梁、接合部が実際にどのような役割を果たしているかを知らずに建築スタイルを選択するようなものです。それでは、金型は機能的に何でできているのでしょうか?すべての金属スタンピング金型は相互に依存する要素の集合体であり、それぞれが切断、成形、材料の制御、または位置合わせの維持において特定の役割を果たします。 1 つのコンポーネントに障害が発生したり、仕様が不十分な場合、システム全体に影響が及びます。
上下ダイシューアセンブリ
ダイシューはツールの構造的バックボーンを形成します。下部シューはプレスベッドに取り付けられ、上部シューはプレスラムに取り付けられ、多大な負荷がかかった状態で他のすべてのコンポーネントをサポートする剛性のフレームを形成します。それらの間では、ガイド ピンとブッシュにより、上半分と下半分が再現可能な精度 (多くの場合 0.0001 インチの公差内) で位置合わせされることが保証されます。一般的なオプションは 2 つあります。1 つは基本的な用途向けのフリクション-タイプのストレート ピン、もう 1 つはボール ベアリング ガイド ピンで、ケージ付きベアリング上を滑ってスムーズな分離とより長い耐用年数を実現します。
ヒールブロックが安定性をさらに高めます。ダイセットの側面に沿って取り付けられ、成形時に発生する横方向の推力を吸収し、荷重による上型の横ずれを防ぎます。シュー、ガイド ピン、ヒール ブロックが一体となって位置合わせシステムを形成し、何百万回ものプレス ストロークにわたってパンチとダイの位置合わせを一貫して維持します。--
パンチとダイのブロックの関係
ダイシューが骨格だとすると、パンチとダイブロックは実際に打ち抜き・プレス加工を行う手です。パンチは雄要素であり、通常は上部のダイに取り付けられます。ノーズ形状は、円形、長方形、正方形、またはカスタムのプロファイルであっても、シート メタルに課せられるカットやフォームの形状を定義します。-プレス機がパンチを下方に駆動すると、パンチは下のダイブロックの嵌合キャビティに入ります。
ダイブロックは雌型の対応物を提供し、パンチとダイブロックの間の隙間により材料の分離や制御された変形が可能になります。そのギャップは恣意的なものではありません。材料の種類と厚さに基づいて設計されており、刃先の品質、バリの形成、工具の摩耗に直接影響します。ダイ ブロックの開口部の内側を覆う交換可能なインサートであるダイ ボタンは、パンチのプロファイルを反映しており、通常は必要な切断クリアランスを作成するためにわずかに大きくオフセットされています。
ストリッパー、リフター、パイロットシステム
正確な材料管理がなければ、コンポーネントの切断と成形は役に立ちません。パンチがシートに穴を開けるかシートを形成した後、弾性回復により金属がパンチをしっかりと掴みます。スプリング式ストリッパー プレートは、アップストローク中に逆方向の力を加えてストリップをパンチからきれいに押し出すと同時に、切断ストローク中に材料を平らにクランプして反りを防ぐことで、この問題を解決します。
順送金型のステーション間では、リフターがストリップを金型表面からわずかに上に持ち上げます。これにより、供給時の摩擦が軽減され、ストリップが下部ダイの機能に引っかかるのが防止され、正しいピッチでスムーズに前進することが保証されます。パイロットは、ストリップにあらかじめ開けられた穴に差し込まれる小さな精密ピンであり、ステーション-から-への登録を処理します。-各プレス ストロークの前にストリップを正確な位置に引っ張り、進行全体にわたってフィーチャ間の精度を維持します。{6}}-
プレス金型の機能別部品
- 部品の切断:パンチ、ダイボタン、ブランキングインサート、トリミングスチール
- 成形コンポーネント:曲げパンチ、絞りインサート、コイニングブロック、エンボス加工の詳細
- マテリアルハンドリングコンポーネント:ストリッパープレート、ストックリフター、フィードレール、スクラップシュート、スラグリリーフ
- 位置合わせコンポーネント:ガイドピン、ガイドブッシュ、ヒールブロック、パイロット、ノックピン
各機能グループは他の機能グループに依存します。位置合わせコンポーネントは、要素の切断と成形を位置合わせして維持します。マテリアルハンドリングコンポーネントは、切断が行われる前にストリップが正しく配置され、切断後に適切に取り除かれることを保証します。エンジニアがこれらのシステムを個別の部品ではなく統合された全体として設計すると、その結果、高い速度で確実に動作し、長時間の生産稼働でも耐性を維持し、摩耗コンポーネントの交換が必要な場合のメンテナンスが簡素化される金型が得られます。
これらの要素がどのように相互作用するかを理解すると、問題の原因も明らかになります。バリの問題は、ダイ ボタンの磨耗に遡ることもできますが、ガイド ピンに過剰な遊びが生じ、パンチが中心からずれることも同様に簡単に発生する可能性があります。-このような根本原因の考え方は、パンチとダイ ブロック間のクリアランスがカットにどのような影響を与えるかを知ることにかかっており、まさにそこから設計ロジックの次の層が始まります。
ダイクリアランスの原則とバリ管理
クリアランスはおそらく、金型プロセス全体の中で最も誤解されているパラメータです。エンジニアは多くの場合、デフォルトの数値を記憶し、それを普遍的に適用します。その後、打ち抜き加工された板金のエッジが一貫していないのはなぜか、またはパンチが早期に摩耗するのはなぜかと疑問に思います。実際には、パンチ-と-のクリアランスは固定値ではありません。それは計算された関係であり、あらゆる素材、あらゆる厚さ、あらゆる品質要件によって変化します。
クリアランスが切断品質と金型寿命に与える影響
パンチがダイの開口部に下降するとき、金属板は一度ではきれいに分離しません。カットエッジは異なるゾーンに形成され、各ゾーンはパンチとダイのカットエッジの間に存在するクリアランスの量によって影響を受けます。せん断されたエッジには、ロールオーバー (材料が切断部に引き込まれる場所)、せん断ゾーン (滑らかで光沢のあるバンド)、破砕ゾーン (より粗い破断面)、およびバリ (下端の薄く盛り上がったリップ) の 4 つの特徴的な領域があることに気づくでしょう。
適切なクリアランスにより、パンチ エッジとダイ エッジから始まる破断面が位置合わせされ、材料の厚さ内できれいに接合されます。クリアランスが狭すぎると、これらの破面が互いにずれて二次剪断が発生し、切削力が大幅に増加し、パンチの摩耗が加速します。クリアランスが大きすぎると、材料がせん断ではなく引き裂かれ、大きなバリ、粗い破砕帯が発生し、完成品の寸法制御が低下します。
エッジの品質を超えて、クリアランスは工具の寿命に直接影響します。パンチツールのひずみに関する研究によると、クリアランスを従来の値から材料厚さの 11 ~ 20% に増加させると、ピアシング中にパンチコンポーネントにかかる応力が大幅に軽減され、多くの用途で許容可能なエッジ状態を犠牲にすることなく動作寿命が延長されることが示されています。
材料の種類と厚さによるクリアランスの選択
クリアランスは常に、側面ごとの材料の厚さのパーセンテージとして表されます。これは、ダイ開口部に対するパンチの両側のギャップがワークピースの厚さに比例することを意味します。 1.0 mm ストックの各側面の 10% のクリアランスは、パンチの各側面のギャップ 0.1 mm に相当します。-
その割合は何によって決まるのでしょうか?材料の延性と硬度。アルミニウムのような柔らかく延性の高い材料は、より少ない力でせん断することができ、より狭いクリアランスに耐えることができます。高張力鋼のような硬い材料は、変形に強く抵抗するため、工具に過負荷をかけることなく破砕帯を正しく伝播させるために、より大きな隙間が必要になります。
多くのエンジニアがここで問題に陥るのです。彼らはメモリから 1 つの数値を取り出し、それをすべての板金プレス金型に適用します。実際には、同じ順送ダイ内であっても、フィーチャーの形状、公差要件、および予想される工具寿命に応じて、穴が異なれば、異なるクリアランス率が必要になる場合があります。普遍的なデフォルトに依存するのではなく、工具ハンドブックやパンチ サプライヤーのエンジニアリング データから材料固有のクリアランス チャートを常に参照してください。{2}
金型レイアウトにおけるバリ方向制御
スタンピング操作でカットするたびに、材料の片面にバリが生じます。精密金型スタンピングにおいて、エンジニアはバリの高さを最小限に抑えることだけを目指しているわけではありません。機能要件と下流工程に基づいて、部品のどの面にバリが発生するかを戦略的に決定します。
バリは常に、パンチの入り口の反対側の材料の面に形成されます。上からパンチが入ると下面にバリが現れます。これは、フィーチャーをダイレイアウトの上からカットするか下からカットするかを決定することによってバリの方向を制御することを意味します。その後曲げ加工が行われる部品の場合、エンジニアはエッジでの亀裂を防ぐためにバリを曲げ半径の内側に向けます。アセンブリ表面または化粧面の場合、バリは重要な側面から遠ざかる方向に向けられます。
順送金型では、複数のステーションが異なる方向からフィーチャーを切断するため、バリの方向の管理がより複雑になります。ストリップのレイアウトを慎重に計画することで、すべてのバリが完成品の許容される側に確実に収まるようになります。
材料カテゴリー別のクリアランスガイドライン
| 材料カテゴリー | 相対クリアランス範囲 (片側あたりの%) | エッジ特性 | 主な考慮事項 |
|---|---|---|---|
| アルミ(軟質) | 10-15% | より大きなロールオーバーゾーン、滑らかなせん断バンド、最小限の破壊 | かじりのリスク。コーティングされたパンチが必要な場合があります |
| 軟鋼 / 低炭素鋼- | 10-12% | バランスの取れたせん断-対-比、適度なバリ | 最も寛容です。標準ベースラインマテリアル |
| ステンレス鋼 | 12-16% | 加工硬化された刃先、バリが多くなる傾向 | 切削抵抗の増加。パンチの摩耗を注意深く監視する |
| 高張力鋼(HSLA、AHSS) | 18-20%+ | 主な破砕帯、最小限のせん断帯、潜在的な微小亀裂 | 堅牢なパンチ設計と頻繁な検査が必要 |
これらの範囲は、公開されているツーリング エンジニアリング データから抽出された一般的な開始点を表しています。実際のクリアランスは、特定の材料認証、生産量目標、許容可能なエッジ品質基準に照らして検証する必要があります。工具の状態も重要です。パンチが摩耗すると有効クリアランスが増加するため、初期設定値はメンテナンス間隔で予想される摩耗を考慮する必要があります。
クリアランスの決定は単独で存在するものではありません。これらは、他のすべての設計パラメーター、特にステーション間での操作の順序付けと相互作用します。単独で許容可能なエッジを生成するクリアランス値は、隣接する成形操作と組み合わせるとストリップの歪みや位置ずれを引き起こす可能性があります。これがまさに、ステーションのシーケンス ロジックが独自の規律あるアプローチに値する理由です。
プログレッシブ ダイ ステーションのシーケンス ロジック
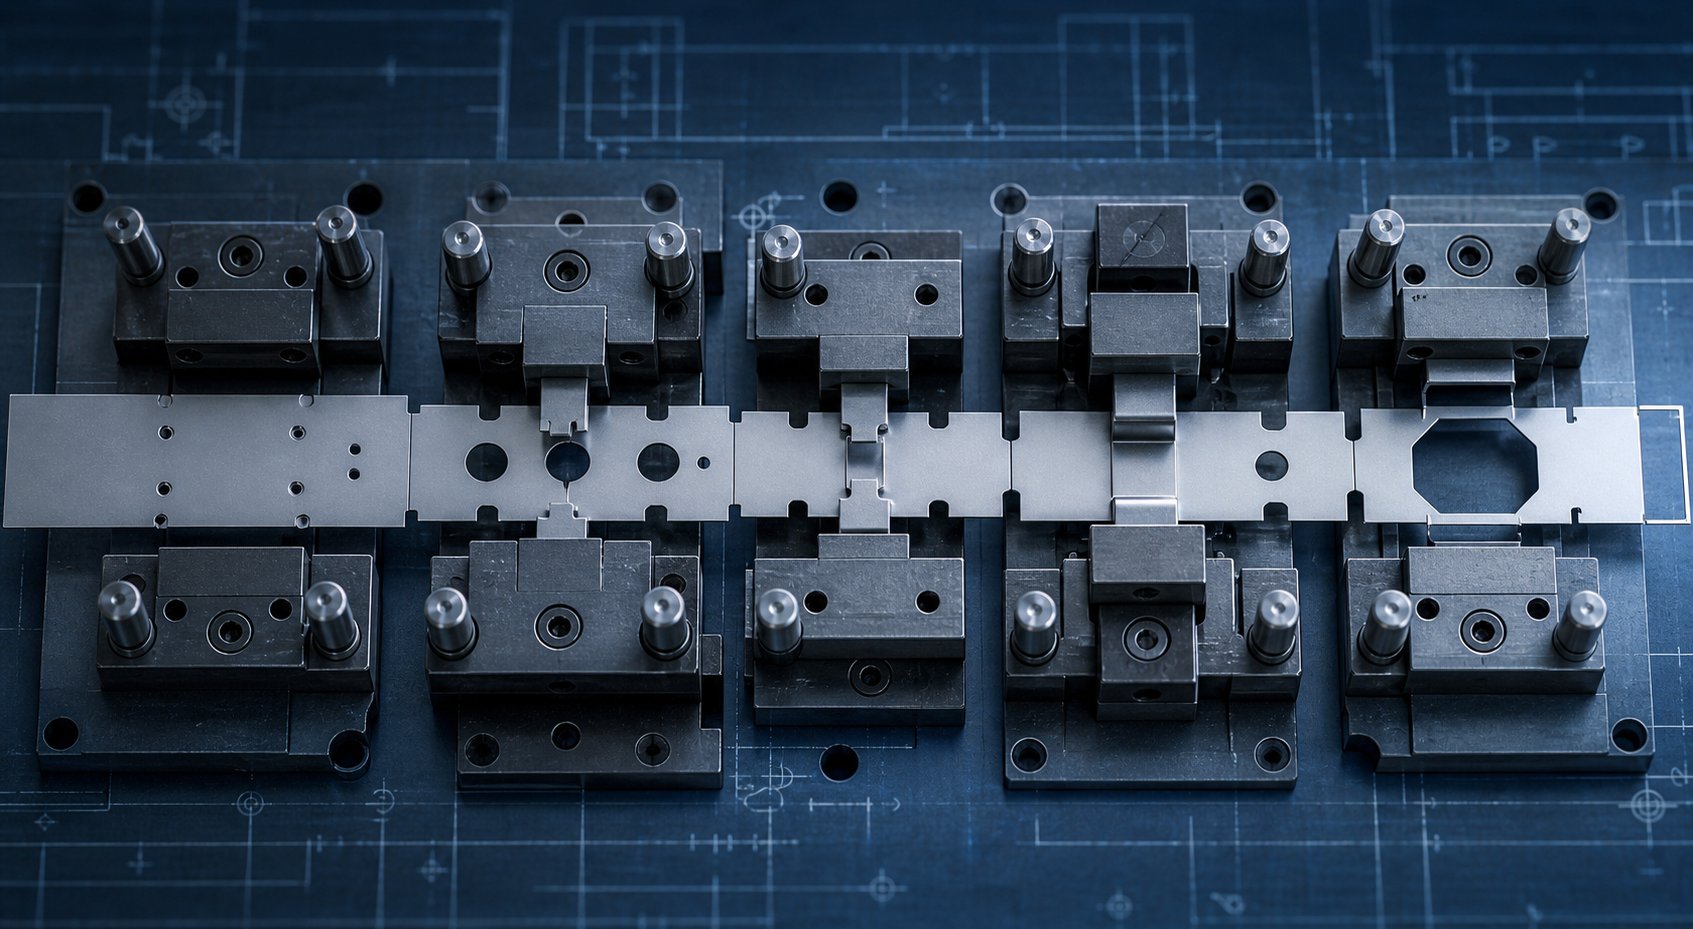
プログレッシブ ダイには 10 個、20 個、またはそれ以上のステーションを含めることができますが、操作が表示される順序はランダムではありません。スタンピング プロセスは、すべてのステーションがその前のステーションに依存し、後のステーションを制約するという厳密なエンジニアリング ロジックに従います。順序を間違えることは、それほど大きな不都合ではありません。それは機能を歪め、レジスターからストリップを引き抜き、収益を損なうスクラップを生成します。これは、スタンピング設計が、経験豊富な金型エンジニアと、まだ苦労して学習しているエンジニアを分ける場所です。
運転順序と局数の決定
新しい順送金型のステージ ツールを計画する場合、最初の質問は「どのような操作が必要か?」ではありません。むしろ、「他のすべてをサポートするには、最初に何が起こらなければなりませんか?」ほとんどの場合、答えはデータを確立することから始まります。下穴は最初のステーションで開けられます。これは、その後のすべての作業の位置基準として機能するためです。確立されたものによると順送金型の製造可能性ルール、ストリップの進行全体を通して位置合わせの精度を確保するために、パイロット穴のピアシング操作は常に最初のステーションで実行する必要があります。
次にキャリアストリップの機能が登場します。これらは、ステーションからステーションへワークピースを物理的に運ぶ構造的な接続です。堅牢なキャリアを早期に確立しないと、ストリップはプレス力を受けて正確に供給するための剛性が不足します。キャリアの形状を定義するノッチング操作は通常、操縦直後に行われます。
そこから、一般的な順序付けの原則は次のようになります。最初に平らなフィーチャをカットし、次に形状を形成し、最後にブランクを作成します。すでに形成された表面に開けられた穴は予期せぬ歪みを生じるため、素材がまだ平らなときにピアスやノッチが発生します。-成形操作は最も厳しいものから最も厳しいものへと進行し、材料に平坦な形状から最終形状までの制御されたパスを与えます。エンボス加工が存在する場合、他の特徴の変形を防ぐために、多くの場合、早期に実行されます。ブランキング (完成した部品をキャリア ストリップから分離する操作) は、部品が解放されるとインデックスを付けることができないため、常に最終ステーションで行われます。
簡単そうに思えますか?課題は、実際の部品には複雑な幾何学的関係を持つ多数のフィーチャーがあることです。自動シーケンス手法の研究により、順序を制御する 2 つの基本的な制約タイプが特定されました。優先制約は、製造可能性ルールに基づいて特定の操作が他の操作よりも前に実行される必要があることを指示します。もう 1 つは隣接制約です。隣接制約は、金型鋼に弱い部分が生じるのを避けるために、互いに近すぎるフィーチャーが同じステーションでプレスされることを防ぎます。
ステーション間の力のバランスをとる
すべての重いピアシング操作が一方の側に集中し、すべての成形負荷がもう一方の側に集中する順送金型を想像してください。何が起こるのですか?プレスラムはその不均衡なモーメントによって顕微鏡的には傾き、ダイは非対称にたわみ、ストリップは横に動きます。その結果、ストロークのたびに位置ずれが悪化します。
ストリップのレイアウト全体で力のバランスをとることは、スタンピング ツールの設計において重要ですが、見落とされがちな側面です。エンジニアは、いくつかの手法を使用してこれを実現します。千鳥状のカットにより、ダイ幅全体および送り方向に沿ってせん断力がより均等に分散されます。すべての穴を 1 つのステーションで穴あけするのではなく、隣接する 2 つのステーションに穴を分割することで、瞬間的な切削負荷が半減し、プレスへの衝撃が軽減されます。
アイドル ステーション、つまり切断や成形が行われない位置は、2 つの目的を果たします。これらは、反対の力を生成する操作の間に物理的なスペースを提供し、次の変形イベントの前にキャリア ストリップが安定する機会を与えます。成形負荷が大きい金型では、アイドル ステーションにより、1 回の操作で材料が隣のステーションから引き離されることも防止されます。FEA- に基づく配列設計研究は、ひずみの分布と加工硬化が各段階から次の段階に引き継がれることを示しています。これは、後のステーションでの力プロファイルが上流で何が起こったかに依存することを意味します。順送金型の 2 つの半分の間のアンバランスなトルクが、ストリップの位置ずれや摩耗の加速の原因であることが証明されています。
ストリップのレイアウトの最適化と材料の利用
ステーションのシーケンスは、ストリップのジオメトリと切り離して行われるわけではありません。ストリップの幅、送りピッチ、およびバイパスノッチの設計はすべて、作業の配置方法と相互作用し、それらが集合的に材料の利用率、つまりスクラップの骨組みではなく完成部品となる購入コイルの割合を決定します。
ストリップ幅は、送り方向に垂直な部品の最大寸法に、各側のキャリア幅、さらにストック ガイド内の送りクリアランスのマージンによって設定されます。送りピッチ、つまり各プレス ストロークでストリップが進む距離は、部品の送り方向の寸法に、構造的完全性のためにステーション間に必要な最小ウェブを加えたものによって決まります。
バイパス ノッチは、エンジニアがストリップの進行を制御し、正しい送りの進行を確認するために使用する機能です。 2 種類あります。ポジティブバイパスノッチは、ストリップの端から外側に突き出たタブで、ストリップが進むときにセンサーまたは機械的なフィンガーによって検出されます。シート メタル スタンピング ダイの負のバイパス ノッチは、ストリップのエッジに沿った切り欠きで、同じインデックスの目的を果たしますが、突出するタブを残すのではなく材料を除去します。正のバイパス ノッチと負のバイパス ノッチのどちらを選択するかは、利用可能なストリップ幅、スクラップの処理に関する考慮事項、およびノッチが隣接する作業を妨げるかどうかによって決まります。
材料の歩留まりを最適化するには、部品の向き、ネスティング配置、ステーション数を繰り返す必要があります。ストリップ内で部品を回転させたり、2 つの部品を反対方向にネストしたり、複数の部品をストリップ幅全体に配置したりすることは、すべてスクラップ スケルトンの割合を減らすための戦略です。ただし、ネストを調整するたびに、どの操作がステーションを共有できるか、また力がどのように分散されるかが変わるため、シーケンス ロジックにフィードバックされます。
駅のレイアウト計画: 逐次的な決定フレームワーク
エンジニアが新しい順送ダイストリップのレイアウトを計画する際、決定は規律ある順序に従って行われます。ステップをスキップしたり再配置したりすると、ほぼ常に競合が発生し、コストのかかる再設計が必要になります。
- 完成した部品の形状を分析し、必要なすべてのスタンピング操作 (ピアシング、ノッチング、成形、絞り、ブランキング) を特定します。
- 優先順位の制約をマップする: マテリアル フロー、データム要件、および製造可能性のルールに基づいて、どの操作を他の操作よりも優先する必要があるかを決定します。
- 隣接制約のマップ: 近接性の制限やツールの強度の問題によりステーションを共有できないオペレーションを特定します。
- 最初のステーションでパイロット穴とキャリア ストリップの形状を確立し、安定した位置合わせとフィード システムを作成します。
- 平らな材料に対する切断操作を成形操作の前に続けて、最小の変形から最も激しい変形まで形状を順序付けします。
- 力の分散とストリップの安定性を管理するために必要な場所にアイドル ステーションを挿入し、ステーション全体で切断と成形の負荷のバランスをとります。
- ステーション間隔の要件を尊重しながら、材料の利用率を最大化するために、ストリップの幅、送りピッチ、および部品の向きを決定します。
- 送りの検証とストリップの進行制御のために、バイパス ノッチ ジオメトリ (正または負) を設計します。
- 最終ステーションでブランキングまたはカットオフ操作を実行し、完成した部品をキャリアから分離します。
- 必要に応じて繰り返しながら、力のバランス、ストリップの剛性、公差の積み重ねに対して完全なシーケンスを検証します。-
このフレームワークは 1 パスで完了する演習ではありません。-ストリップ レイアウト設計は本質的に反復的なものであり、経験豊富なエンジニアは、最も効率的で堅牢なソリューションに到達する前に、複数のコンセプトを循環することを期待しています。その成果は、高速で確実に動作し、生産工程全体にわたって許容範囲を維持し、材料の無駄を最小限に抑えるスタンピング ツール システムです。これら 3 つの結果は、最初のシーケンス決定に組み込まれたロジックに直接遡ります。
ステーションのシーケンスは、何がどのような順序で起こるかを定義します。しかし、完全に配列された金型であっても、形状自体が材料の成形限界に違反している場合は、欠陥のある部品が生成されます。最小フィーチャ間隔、曲げ半径、絞り深さ比、およびスプリングバック補償はすべて、ダイが正常に達成できるものに対して独自の制約を課します。これらの制約は、まさに製造可能性を考慮した設計の領域に属します。
製造性と欠陥防止を考慮した設計
理想的なクリアランスを持つ完璧に配列された金型であっても、部品の形状自体が材料の物理的限界に達しない場合、スクラップが発生します。ここは、金属プレス設計が工具エンジニアリングから製品設計の領域に入る場所です。プレス加工された金属部品のすべての特徴、すべての穴、曲げ、フランジ、絞りは、材料の流動、伸縮、回復の能力を尊重する必要があります。これらの制限に違反すると、ダイがどれほどうまく作られていても、欠陥が発生する原因となります。
スタンパブルジオメトリの最小フィーチャールール
これらのルールは、スタンプ可能なパーツとウィッシュ リストを分ける物理学に基づく境界と考えてください。{0}それらは恣意的なものではありません。これらは、材料と工具が早期に故障することなく物理的に耐えられる範囲を反映しています。
最初のルールは、穴からエッジまでの距離に関するものです。{0}{1}パンチ穴が部品のエッジまたは別のフィーチャーに近すぎると、それらの間の狭いウェブには成形中の変形に耐える構造強度が不足します。一般原則として、2 つのフィーチャーの間、またはフィーチャーとエッジの間の材料ウェブは、材料の厚さの少なくとも 1.0 ~ 2.0 倍である必要があります。そのしきい値を下回ると、歪み、亀裂、またはスラッグの抜けの問題が発生します。{7}}
曲げ半径も同様のロジックに従います。内部曲げ半径は、合金および結晶粒方向に対する曲げ方向に応じて、材料の厚さの 1.0 ~ 1.5 倍以上である必要があります。これよりも半径が小さいと、材料に亀裂が入るまで曲げの外側の繊維に応力が集中します。正確な最小値は材料によって大きく異なるため、単一の普遍的な値を適用するのではなく、常に材料サプライヤーのデータシートを参照してください。
絞り比は、1 回の操作で平らなブランクからカップまたはシェルをどれだけ深く引き出すことができるかという制限を設定します。この比率を超えると、材料は破壊点を超えて薄くなります。深部の部品には通常、中間アニーリングまたは慎重に制御された材料フローパスを備えた複数の絞りステージが必要です。これらは一度覚えれば覚えられる数字ではありません。これらは、金型が遭遇するあらゆる材料グレード、質質、厚さの組み合わせによって変化します。
経験豊富なエンジニアが早期に理解するもう 1 つのスタンピング設計のヒント: ノッチまたはカットアウトのすべての内側コーナーには、材料の厚さの少なくとも 0.5 倍の半径が必要です。鋭い内部コーナーにより、部品とダイス鋼の両方に応力上昇が生じ、両方の疲労破壊が加速されます。
しわ、裂け、跳ね返りを防ぐ設計
世界中のスタンピング不良品の大部分は 3 つの欠陥で占められており、それぞれの欠陥は、無視されたか計算ミスされた特定のダイ設計パラメータに直接遡ります。
しわが寄る材料がキャビティに流入する際の拘束が少なすぎる場合に発生します。テーブルの上に紙を押してカップの形を作ることを想像してください。端を押さえるものがないと、余分な素材が折れて折り目になってしまいます。スタンピング金型では、ブランクホルダーの力が不十分であると、フランジ材料が伸びるのではなく圧縮され、絞り加工された部品にしわが生じます。ダイ設計の対策には、バインダー表面に機械加工された隆起部であるドロー ビードが含まれます。これにより、局所的に摩擦が増加し、材料がドロー キャビティに送り込まれる速度が制御されます。ブランクホルダーの圧力とビードの形状を調整することで、エンジニアは材料の流れのパターンを細かく制御できます。
分割は逆の故障モードです。しわが寄るということは、材料が自由に流れすぎることを意味し、裂けるということは、必要な変形に利用できる材料が少なすぎることを意味します。ブランク サイズに比べて過剰な絞り深さ、鋭いパンチ半径、または不十分な潤滑により、材料が破断するまで局部的に薄肉化が生じます。設計の修正には、パンチノーズの半径を大きくすること、ビード配置を通じて材料の流れを再配分すること、または単一の深絞りを複数の段階に分割して材料の応力を段階的に再配分できるようにすることが含まれます。
スプリングバックこれはある程度避けられないため、おそらく最もイライラする欠陥です。曲げ加工を受けたすべての金属スタンピング部品は、プレスが開くと部分的に元の平らな状態に戻ります。この弾性回復は材料の降伏強度によって促進されます。つまり、強度が高い材料ほど、より積極的に反発します。-金型設計者は次のように補正します。過度に曲げるターゲット角度を超えた部分はスプリングバックによって正しい最終位置に移動します。他の戦略には、曲げゾーンをコイニングして弾性限界を超えて材料を局所的に降伏させる、ダイの角度を広げる、またはより小さなパンチ半径を使用して曲げ領域の塑性ひずみを増加させることが含まれます。
許容スタックアップと GD&T の調整-
1 つの打ち抜き金属部品が 5 つ、10 つ、またはそれ以上の成形ステーションを通過する場合があります。各ステーションには少量の寸法変動が生じ、それらの変動が複合化します。ステーション 3 での 0.05 mm のシフトは単独では許容できるかもしれませんが、ステーション 5 と 8 での同様のシフトが重なると、最終的なフィーチャの位置が仕様から外れてしまいます。
ここがGD&T 原則部品設計だけでなく、金型設計にも必須となります。設計者は、フィーチャーからフィーチャーへ寸法を連鎖させるのではなく、機能データムを基準にして部品フィーチャーを定義することにより、公差スタック チェーンを打ち破ることができます。データム基準フレームを参照した位置制御により、各フィーチャの公差が累積的ではなく独立していることが保証されるため、ダイの設計と検査の両方が大幅に簡素化されます。
実際には、金型設計者は、データム フィーチャーを作成する成形ステーションにより厳しい公差を割り当て、それほど重要ではない操作についてはわずかに広い公差を許可します。これは、完成した部品がどのように検査され組み立てられるかを反映しています。基準面は相手アセンブリ内の部品の位置を特定するため、これらの面には最高の成形精度が必要です。これらのデータを参照する二次フィーチャは、機能に影響を与えることなく、より多くの変動を吸収できます。
フィードバック ループは両方向に機能します。完成品図面上の GD&T コールアウトは、各ダイ ステーションをどの程度厳密に構築および維持する必要があるかを決定します。逆に、現実的なスタンピングプロセス能力は、製品設計者がどのような公差を指定するかを知らせる必要があります。これらの双方が早い段階で意思疎通を図れば、過剰な工具コストを発生させることなく、製造可能かつ機能的に正しい金属プレス部品が得られます。
一般的な欠陥: 根本原因と修正措置
- しわ:ブランク ホルダーの圧力が不十分であるか、ダイ キャビティへの材料の流れが無制限であることが原因で発生します。修正措置: ドロービーズを追加または調整し、ブランクホルダーの力を増やし、バインダー表面の形状を再設計します。
- 分割/引き裂き:過剰な絞り深さ、狭いパンチ半径、または延性限界を超える材料ひずみが原因で発生します。修正措置: パンチノーズの半径を大きくし、絞りステージを追加し、ブランク形状を最適化し、潤滑を改善します。
- スプリングバック:特に高強度材料において、成形後の弾性回復が原因で発生します。-修正処置: ダイの角度を過剰に曲げ、曲げゾーンをコイン加工し、より小さいパンチ半径を使用して塑性変形を増加させます。
- 曲がり部分でのひび割れ:材料の最小値を下回る曲げ半径、または木目方向に平行な曲げが原因で発生します。修正処置: 曲げ半径を少なくとも 1.0T に増加し、部品の向きを変えて木目に対して垂直に曲げます。
- 過度のバリ:刃先の磨耗、またはパンチとダイのクリアランスが不適切であることが原因です。{0}{1}修正措置: 工具を研ぐか再研磨し、材料の仕様に合わせてクリアランスを再計算して調整します。
- 歪み・反り:不均一な応力緩和または成形品全体にわたるアンバランスな成形力が原因で発生します。修正措置: 補強リブまたはビードを追加し、再ストライクまたは平坦化ステーションを組み込みます。-
- ステーション間の位置ドリフト:一連の成形操作による許容誤差の積み重ねが原因です。-修正措置: GD&T を使用して機能データムを定義し、データム-形成ステーションにより厳しい公差を割り当て、統計的公差解析で検証します。
これらの欠陥はそれぞれ、設計が材料の制限を尊重し、ダイが既知の物理的動作を補償する場合に防止可能です。共通しているのは、予防は試用中のプレスフロアではなく、設計段階の画面上で行われるということです。ここで実際的な疑問が生じます。エンジニアは鋼を切断する前に、これらすべてのパラメータをどのように検証するのでしょうか?その答えは、最初の金型コンポーネントが加工されるずっと前に、材料の流れをテストし、スプリングバックを予測し、故障ゾーンを仮想的に特定できるシミュレーション ワークフローにあります。
シミュレーション-主導の金型設計ワークフロー
切削工具鋼は高価です。トライアウトの結果、金属スタンピング金型の設計に欠陥があることが判明したために再カットすると、はるかに高価になります。最新のスタンピング技術により、障害発見のポイントは印刷現場からコンピューター画面に移り、反復作業には数週間ではなく数分がかかりました。シミュレーション-主導のワークフローは、エンジニアリング上の判断に代わるものではありません。 D2 の 1 つのブロックが加工される前に、アイデアをテストし、仮想部品を分解し、パラメータを調整できるようにすることで、その効果をさらに高めます。
金型コンポーネントの CAD モデリング標準
すべての金型設計ワークフローは 3D パラメトリック CAD で始まります。ただ図形を描いているだけではありません。完全に拘束されたデジタル モデルを構築しているので、パンチ ノーズ半径などの 1 つのパラメータを変更すると、クリアランス ポケット、ストリッパー開口部、嵌合するダイ ブロック キャビティなどの関連フィーチャーに自動的に反映されます。このパラメトリック アプローチにより、多数の従属寸法を手動で編集することなく、設計レビュー中に迅速な反復が可能になります。
ジオメトリの作成を超えて、CAD は干渉の審判として機能します。自動衝突検出は、下死点で成形パンチに衝突するリフターや、後退中にストリッパーのポケットを汚すパイロットなど、可動コンポーネント間の衝突を物理空間で発生する前に識別します。アセンブリ-レベルのモーション シミュレーションは、ストローク サイクルを通じてすべてのコンポーネントの完全な運動学的エンベロープを検証します。設計が凍結されると、自動図面生成により、製造可能な詳細プリント、BOM テーブル、アセンブリ ビューが 3D マスター モデルから直接生成され、設計と構築の間の転記エラーが排除されます。{4}}
FEA 成形性シミュレーションとスプリングバック予測
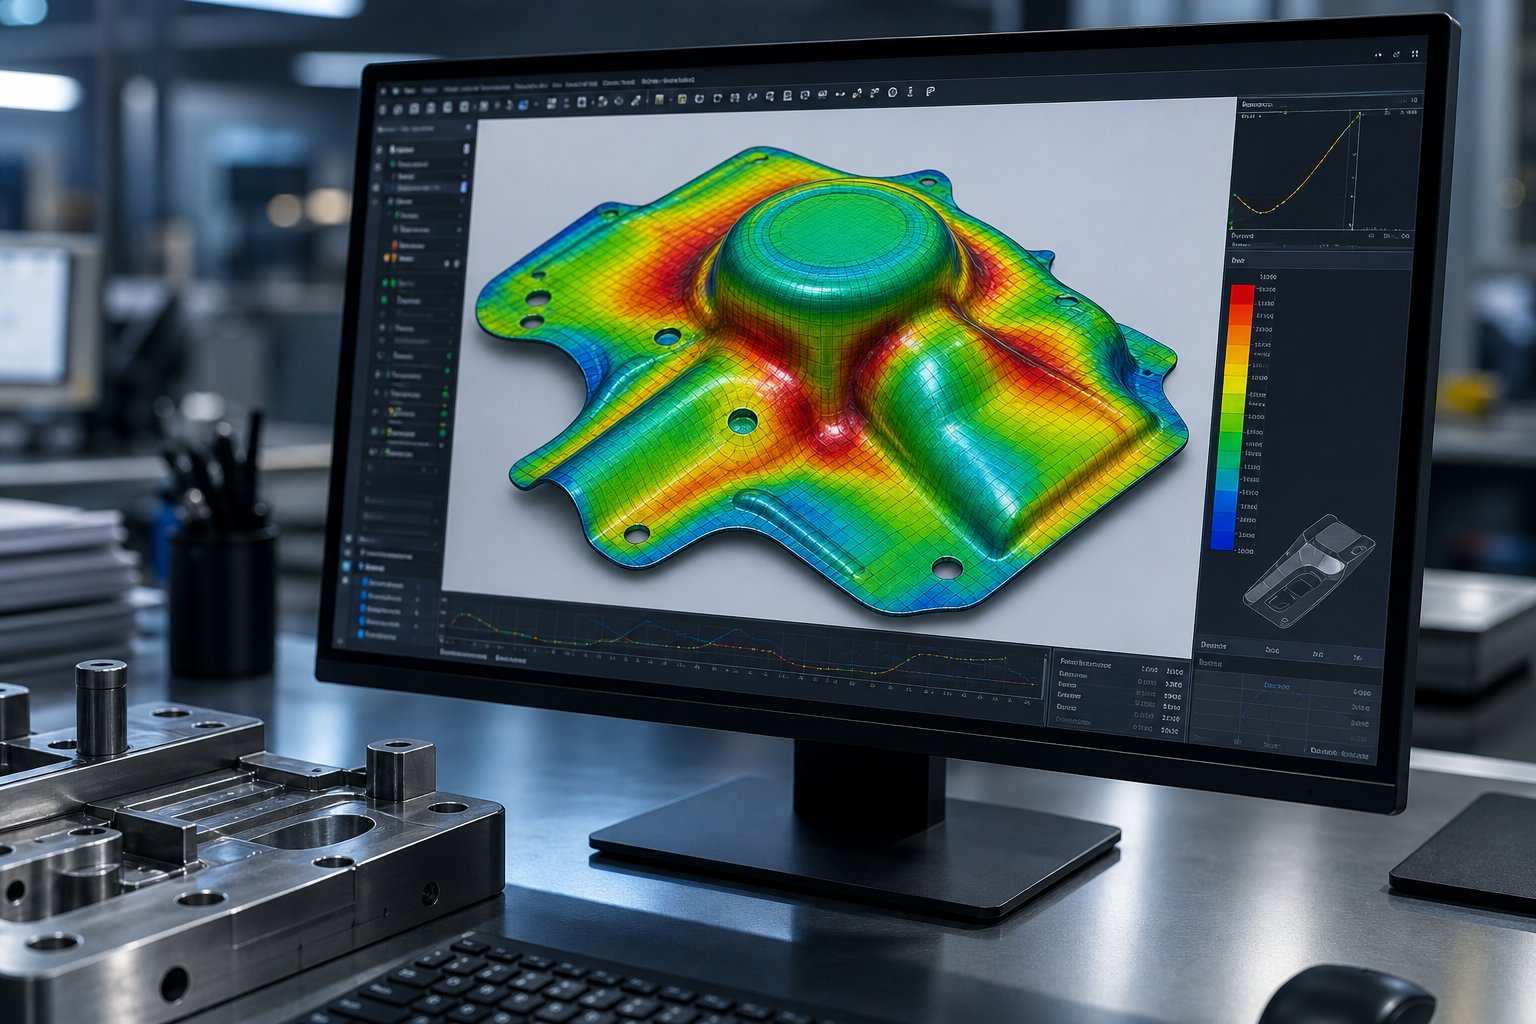
CAD がツーリングの形状を処理するのに対し、有限要素解析は材料の挙動を処理します。板金成形シミュレーションブランクがパンチに接触し、ドロービーズの上を流れ、ダイキャビティに伸びるときにブランクに何が起こるかをデジタルで再現します。ソフトウェアはブランクを何千もの要素にメッシュ化し、材料特性(降伏強度、ひずみ硬化曲線、異方性値)を割り当て、定義されたプロセス条件下での変形を計算します。-
出力により、問題が発生する場所が正確に明らかになります。薄化マップは、材料の破壊限界に近づいているゾーンを強調表示します。圧縮インジケーターは、しわができやすい領域を示します。形成限界曲線に対してプロットされたひずみ図は、各領域が破損にどの程度近づいているかを示します。最先端の高張力鋼やアルミニウム合金を扱うエンジニアにとって、これらの予測は非常に重要です。そのような材料は大きなスプリングバックを示し、寸法精度の達成が永続的な課題となるためです。{4}}
スプリングバック予測は、シミュレーションが金属スタンピング ツール プログラムに最大の価値を提供する場所です。ソルバーは、成形シーケンス全体を通じて応力分布を追跡し、プレスが開いた後にどの程度の弾性回復が発生するかを計算します。次にエンジニアは、補正された金型表面を適用し、ツーリングの形状を過剰に曲げたり再形成したりして、スプリングバックによって部品が意図した最終形状になるようにします。この補正はソフトウェア内で自動化することもでき、CAM プログラミングに使用できる修正されたツール表面を生成できます。
仮想検証から物理的な試用まで
シミュレーションによって物理的なトライアウトが排除されるわけではありません。必要なトライアウト ループの数が大幅に減ります。フラウンホーファー IWU の研究金型とプレス機械の両方の弾性挙動モデルをシミュレーションに組み込むと、現実世界の結果に厳密に一致する仮想スポッティング パターンが生成されることを示しています。これにより、エンジニアは、コストのかかる現場での手作業による再作業ではなく、設計段階で金型の表面を修正できるようになります。{0}}
本当のパワーはフィードバック ループで現れます。物理的なトライアウト結果、測定されたスプリングバック角度、実際の薄化分布、観察されたシワの位置が検証データとしてシミュレーション モデルにフィードバックされます。予測が現実と一致した場合、自信が高まります。相違点がある場合、モデルは再調整されます。つまり、摩擦係数が調整され、材料曲線が洗練され、境界条件が修正されます。連続したプロジェクトにわたって、この反復的な改善により、特定のプレス機器、材料、金型の構築方法に対する予測の精度が高まるシミュレーション環境が構築されます。
シミュレーション-主導の金型設計では、通常、物理的なトライアウトの繰り返しが 50% 以上削減され、開発タイムラインが数か月から数週間に圧縮され、高価な-プレスフロアの問題-解決が低コストの仮想最適化に変換されます。-
この仮想-から-への物理ループは、ダイ設計手法の現在の最先端を表しています。しかし、最も洗練されたシミュレーションでも、生産負荷の下で早期に摩耗したり故障したツールを補償することはできません。パンチ、ダイブロック、摩耗コンポーネントの材料の選択によって、検証された設計が実際にプレスフロアで予測寿命を実現するかどうかが決まります。その決定は、工具鋼の特性を特定の生産要求に適合させるかどうかにかかっています。
ダイ材料の選択とコーティング戦略
シミュレーションでは、メンテナンス前に 500,000 ヒットが予測されました。ストリップのレイアウトが最適化され、クリアランスが調整され、ステーションのシーケンスが完全に強化されます。しかし、80,000 ストロークで金型が故障します。これは、パンチの材質が高張力プレス鋼板の繰り返しの衝撃荷重に耐えられなかったためです。{6}}材料の選択は、設計意図と物理的現実が出会う場所であり、それを間違えると、上流で投資したすべての最適化が無効になります。
スチールスタンピング金型の主な課題は、単一の材料がすべてに優れているわけではないということです。耐摩耗性、靭性、圧縮強度は、競合する方向に引っ張られます。何百万回もの切断に耐えられるかみそりの刃を保持するグレードは、強い衝撃を受けると粉々になります。衝撃荷重を吸収するのに十分な強靭なグレードは、摩耗状態ではすぐに鈍くなります。エンジニアの仕事は、特定のアプリケーションごとにどの故障モードが最初に現れるかを特定し、その支配的なメカニズムに耐えるグレードを選択することです。
パンチ、ダイブロック、摩耗部品用の工具鋼グレード
4 つの工具鋼ファミリーは、金属スタンピング金型の用途の大部分をカバーします。それぞれが、炭化物含有量、合金組成、熱処理応答によって定義される、異なる性能ニッチを占めています。
AISI D2摩耗または凝着摩耗によって工具寿命が制限される場合のデフォルトの選択です。クロムと炭素の含有量が高いため、緻密な超硬構造が生成され、長期の生産期間にわたって刃先の形状を維持できます。 D2 は、エッジの鋭さがバリの高さと部品の品質に直接影響する、大量生産の自動車スタンピング金型用途のブランキング パンチやピアシング パンチに使用されています。-限界は脆さです。動作中に欠けや亀裂が発生すると、D2 はもはや正しい答えではありません。
AISI A2明確に支配的な単一の故障モードがない場合にステップに入ります。耐摩耗性と靱性のバランスの取れた組み合わせを実現し、パンチが摩耗と適度な衝撃の両方を同時に受ける順送金型ステーションに適しています。生産量が 100,000 個未満の部品または混合条件の用途の場合、A2 は、D2 の脆性リスクのない経済的な中間点となります。-
AISI S7工具鋼系のショックアブソーバーです。ダイステーションで重い-ゲージの鋼板のスタンピングや-トン数のピアシング作業が行われる場合、繰り返しの衝撃応力により、磨耗が問題になる前に高グレードの超硬合金が破壊されてしまいます。- S7 の優れた靭性は、D2 または同様の摩耗が重視されるグレードで亀裂を引き起こす可能性のある周期的な衝撃を吸収します。-エッジの保持力と引き換えに、ストローク後の厳しい機械的負荷に耐えることができます。
AISI M2耐摩耗性と圧縮強度の交差点を占めます。 D2と比較して、荷重時の塑性変形に対する耐性が優れています。 S7に比べて高い耐摩耗性を維持します。 M2 は通常、持続的な圧縮応力下で刃先形状と寸法精度の両方を保持する必要があるパンチに適用されます。これは、厚い材料や高強度材料の精密穴あけで一般的なシナリオです。-
表面コーティングと超硬インサートによる金型寿命の延長
ベース工具鋼の性能が限界に達すると、表面処理により金型の寿命がさらに延長されます。スタンピングでは、薄膜コーティングと超硬ソリッド インサートという 2 つの主要な技術がこの役割を果たします。-
PVDコーティング(物理蒸着) 摂氏 500 度程度の比較的低い温度で、通常厚さ 2 ~ 5 ミクロンの非常に硬い化合物の薄い層を塗布します。プロセスは低温で実行されるため、金属スタンピング金型での精密な穴あけに不可欠な鋭い刃先が維持されます。 TiN、TiCN、AlTiN などの PVD コーティングは、摩擦を軽減し、凝着摩耗に耐え、コーティング層の圧縮応力を維持して、中断操作時のチッピングに対する靭性を高めます。
CVDコーティング(化学蒸着) は、高温の化学反応を通じて 5-20 ミクロンの厚い層を構築します。その結果、優れた耐熱性と密着性が得られますが、このプロセスにより刃先がわずかに丸くなり、コーティングに引張応力が残ります。スタンピング用途の場合、CVD は、エッジの鋭さよりも持続的な材料接触による熱の蓄積が主な劣化メカニズムである成形コンポーネントに最適です。
超硬インサート耐摩耗性に対する最も積極的なアプローチを表しています。固体タングステンカーバイド工具は、研磨性の被削材や極端な生産量を伴う用途において、従来の工具鋼と比較して金型の寿命を 500-1000% 延長できます。トレードオフは脆さです。超硬インサートは、衝撃荷重が最小限に抑えられるファインブランキングや浅絞りなどの低衝撃加工に限定されます。
リグラインドかコートかの決定
ここで費用対効果の考え方が重要になります。{0}コーティングされていない工具鋼パンチは、刃先が鈍くなった場合に複数回再研磨することができ、サイクルあたり比較的低コストで性能を回復できます。コーティングされた工具は再研磨までの時間が長くなりますが、前払い費用が高くなります。また、一部のコーティングは再研磨-と再コーティングのプロセスを複雑にします。-決定は生産計算に依存します。
- 少量の実行またはプロトタイプの実行:{0}}通常、コーティングされていない A2 または D2 を定期的に再研磨するのが、最も費用対効果の高い方法です。-
- 大量生産:-PVD- コーティングされたパンチは交換頻度を減らし、メンテナンス イベント間の実行時間が延長されるため、多くの場合、ダウンタイムが減少してコーティングへの投資が相殺されます。
- 研磨材 (ステンレス、HSLA):超硬インサートや耐久性の高いコーティングは、コーティングされていない工具が数万ストロークではなく数千ストローク以内に劣化する場合に、すぐに元が取れます。{0}
TiN や DLC などの高度なコーティングは、特にステンレス鋼のスタンピングにおいて、摩擦と摩耗を低減することで金型の寿命を 30 ~ 50% 延長することができます。重要なのは、サプライヤーが在庫しているコーティングをデフォルトで使用するのではなく、コーティングの化学薬品をワークピースの材質と作業の種類に適合させることです。
金型材料の特性と用途による比較
| 材料カテゴリー | 代表グレード | 相対的な耐摩耗性 | 相対靭性 | 代表的な用途 |
|---|---|---|---|---|
| 高-炭素高-クロム | D2 | 高い | 低から中程度 | -自動車スタンピング金型プログラム用の大量ブランキング、ピアシング パンチ、ダイ ボタン |
| 空気-硬化(バランス) | A2 | 適度 | 適度 | 摩耗と衝撃が混在する順送金型ステーション、中量生産- |
| 耐衝撃性- | S7 | 低から中程度 | 高い | ヘビーゲージのピアッシング、成形パンチ、高衝撃ステーション- |
| ハイス- | M2 | 高い | 適度 | 高圧縮荷重下での精密パンチ、厚い材料の穴あけ |
| 超硬合金 | 炭化タングステン | 非常に高い | 低い | ファインブランキング、大量の研磨材の加工、摩耗インサート |
| PVD-コーティングされた工具鋼 | D2 + TiCN/AlTiN | 非常に高い(表面) | ベーススチールに依存 | ピアシング寿命の延長、ステンレス鋼のスタンピング、摩擦成形の軽減- |
複雑な順送金型全体にわたるすべてのパンチ、ダイブロック、摩耗コンポーネントの材料とコーティングの決定をナビゲートすることは、工具エンジニアリングにおけるより微妙な課題の 1 つです。各ステーションは、その特定の荷重プロファイル、ワークピースの相互作用、および目標メンテナンス間隔に基づいて、異なるグレードを要求する場合があります。工具鋼のグレードとコーティングを特定の生産要件に適合させるサポートが必要なエンジニアは、次のような専門家が提供するカスタム金型ソリューションを活用できます。イーチェンは、画一的なデフォルトではなく、実際のワーク材質、生産量、目標のダイ寿命に基づいて、パンチ、ダイ ブロック、摩耗コンポーネントの材料選択を設計します。---
材料の選択により、個々のコンポーネント設計のループが終了します。しかし、スタンピング金型プロジェクトは、個別の決定の集合ではありません。ダイタイプ、クリアランス、ステーションシーケンス、シミュレーション検証、および材料の選択はすべてシステムとして相互作用します。これらのスレッドを一貫したプロジェクト ワークフローにまとめることは、機能的なダイと持続的な生産パフォーマンスを実現するダイを分けるものです。
これらの基本を実践する
個々の設計上の決定は強力です。これらを規律あるワークフローに組み込むことで、何ヶ月も費用のかかる試用を繰り返すのではなく、最初の生産実行から品質目標を達成できる金型とスタンピング システムが完成します。順調に進むプロジェクトと手戻りに陥るプロジェクトの違いは、ほとんどの場合、エンジニアリング チームが構造化された意思決定シーケンスに従っていたか、それとも仮説に根拠を持たずにいきなり CAD モデリングに取り掛かったかに遡ります。
新しい金型プロジェクトのエンジニアリング決定チェックリスト
すべての金属スタンピングプロセスは、部品の複雑さや生産量に関係なく、同じ基本的な意思決定パスを共有します。新しい金型スタンピング プロジェクトを開始する場合、これらの手順を順番に実行することで、スケジュールや予算を超過するような後戻りを防ぐことができます。
- 部品要件を完全に定義します。完全な GD&T コールアウト、材料仕様、年間数量予測、および部品あたりの目標コストを含む完成部品図面を収集します。機能データム、品質に重要な寸法、バリの方向や公差の優先順位に影響を与える下流のアセンブリ制約を特定します。--
- 金型の種類を選択します。部品の形状、体積、公差のニーズをプログレッシブ、コンパウンド、またはトランスファー アーキテクチャに合わせて調整します。あなたのショップが最後に運営したものをデフォルトにするのではなく、その部分が決定を推進するようにしてください。
- ステーションごとのクリアランスを決定します。普遍的なデフォルトではなく、材料固有の工具データを参照して、各切断操作の材料の厚さのパーセンテージとしてパンチとダイのクリアランスを計算します。--すべてのピアスおよびブランキングされたフィーチャーのバリ方向要件を考慮します。
- ステーションをシーケンスし、ストリップのレイアウトを最適化します。最初にパイロットとキャリアの形状を確立し、成形前に一連のカットを行い、最も深刻な変形から最も深刻な変形へと進行させ、ストリップ幅全体にわたる力のバランスをとり、最終ステーションでブランキングを配置します。
- シミュレーションで検証します。FEA 成形性解析を実行して、材料の流れを確認し、成形限界曲線に対して薄肉化をチェックし、スプリングバックの大きさを予測し、製造にリリースする前に金型表面に補正を適用します。
- 工具鋼のグレードとコーティングを選択します。各コンポーネントの材料をその主要な故障モードに合わせます。つまり、摩耗状態には耐摩耗グレード、衝撃荷重には耐衝撃グレード、ベーススチールが性能の上限に達するコーティングや超硬インサートなど、{0}}
- ビルドのためにリリースし、トライアウトでループを閉じます。物理的なトライアウト結果を使用して、シミュレーション予測を検証し、摩擦モデルと材料モデルを改良し、次のプロジェクトの精度を向上させる組織的な知識を構築します。
設計の基礎を生産の成功に結びつける
チェックリストの各ステップがその前のステップにどのように依存しているかに注目してください。材質が分からなければクリアランスを計算することはできません。パートに必要な操作が分からなければ、ステーションをシーケンスすることはできません。各ステーションが受ける力を理解せずに工具鋼を選択することはできません。これらの基礎は、単独で学習する独立したトピックではありません。それらは、ある領域の強さが他の領域を増幅し、ある領域の弱さが他の領域を弱体化させる、接続されたシステムを形成します。
このシステム レベルの思考を内面化したエンジニアは、プレスフロアでの消火活動に費やす時間を短縮します。{0}同社の金属部品スタンピング プログラムは起動が速く、メンテナンス サイクル間の公差を長く保持し、部品あたりの材料消費量が少なくなります。見返りは抽象的なものではありません。それは、スクラップ率の低下、計画外の金型の抜き取りの減少、選別や再加工なしで検査に合格するプレス部品などに現れています。
金型構造、クリアランスの最適化、マテリアル フローの課題、コンポーネント レベルの決定が交差する複雑なプロジェクトに取り組むチームにとって、経験豊富なツール パートナーと協力することで、コンセプトから量産準備が整ったツールへの移行が加速されます。{0}{1}YICENのカスタムスタンピング金型ソリューション初期の金型タイプの選択から材料およびコーティング戦略に至るまで、ツーリング エンジニアをこれらの基礎の全範囲にわたる専門知識に結びつけ、健全なエンジニアリング手法を初日から設計どおりに機能する金型に変換するのに役立ちます。
スタンピング金型設計の基礎に関するよくある質問
1. 順送、複合、トランスファー スタンピング金型の違いは何ですか?
順送ダイは複数のステーションに連続ストリップを供給し、それぞれが異なる操作を実行するため、大量の小型部品に最適です。{0}}コンパウンドダイは 1 つのストロークで 2 つ以上の切断操作を同時に実行し、ワッシャーやラミネートなどの平坦なプロファイルに優れた同心性をもたらします。トランスファー ダイは個々のブランクを分離し、メカニカル アームを使用してステーション間で移動します。これは、キャリア ストリップに取り付けたままにできない自動車のボディ パネルなどの大型部品や深絞り部品に適しています。{3}}
2. スタンピングのためのパンチとダイの正しいクリアランスをどのように決定しますか?--
クリアランスは、材料の種類によって異なりますが、側面ごとの材料の厚さのパーセンテージとして計算されます。アルミニウムなどの柔らかい材料は通常、片面あたり 10-15% を使用し、軟鋼は 10-12% を使用し、ステンレス鋼は 12~16% を必要とし、高張力鋼は 18~20% 以上を必要とします。正しい値は、材料の硬度、延性、許容可能な刃先品質、および目標の工具寿命によって異なります。エンジニアは、単一の普遍的なデフォルトをすべての作業に適用するのではなく、工具サプライヤーが提供する材料固有のクリアランス チャートを参照する必要があります。
3. プレス部品のシワ、割れ、スプリングバックの原因は何ですか?
しわは、ブランクホルダーの圧力が不十分で、材料がダイキャビティ内に自由に流れすぎて圧縮座屈を引き起こす場合に発生します。分割は、絞り深さが材料の延性限界を超えるか、パンチ半径が狭すぎる場合に発生し、破断するまで局部的に薄肉化が強制されます。スプリングバックは、特に高強度材料の場合、曲げ後の弾性回復によって発生します。-金型設計者は、しわを付けるためのドロービード、分割するための多段階ドロー、スプリングバック補償のための過剰曲げやコイニングを使用して、これらに対抗します。
4. 順送金型設計においてステーション順序が重要なのはなぜですか?
ステーションシーケンスにより、順送金型が確実に動作するか、スクラップが発生するかが決まります。後続のすべての操作の位置基準を確立するには、最初にパイロット穴を開ける必要があります。キャリアストリップの形状はストリップの剛性を維持するために採用されています。すでに形成された表面に開けられた穴は予想外に歪むため、切断操作は成形に先立って行われます。-ストリップの位置ずれを防ぐために、ステーション間で力のバランスをとる必要があります。パーツは一度分離するとインデックスを付けることができないため、ブランキングは常に最後に行われます。不適切なシーケンスは、累積的な公差ドリフト、ストリップの歩行、および早期のダイの摩耗につながります。
5. プレス金型コンポーネントに適した工具鋼はどのように選択しますか?
選択は、各コンポーネントの主な故障モードを特定することに依存します。 D2 高-クロム鋼は、摩耗により寿命が制限される大量のブランキング加工に適しています。- A2 は、混合条件順送ダイステーションにバランスの取れた耐摩耗性と靱性を提供します。- S7 は、D2 が亀裂を生じる可能性がある厚いゲージのピアッシング作業における大きな衝撃荷重を吸収します。- M2 高速度鋼-は、エッジの形状を維持しながら高い圧縮荷重に対応します。極度の耐摩耗性を実現するため、超硬インサートは従来の鋼よりも寿命を 500-1000% 延長します。 YICHEN (https://www.yichen-group.com/stamping-die/) のようなパートナーは、エンジニアがグレードやコーティングを特定の生産要求に適合させるのを支援します。


