


ホットスタンピング金型とは何か、そしてなぜそれが重要なのか
「」で検索するとホットスタンピング金型「製造業の 2 つのまったく異なる世界を見ていることになるでしょう。1 つは、自動車用鋼材を摂氏 900 度で粉砕する作業です。もう 1 つは、高級な香水の箱に繊細な金箔を押し付ける作業です。同じ用語ですが、まったく異なる工具です。調達中にこれらを混同すると、数週間のエンジニアリング時間が費やされ、誤って見積もられたプロジェクトで数千ドルが費やされる可能性があります。」
ホットスタンピング金型の定義
本質的に、ホット スタンピング 金型は、熱、圧力、形状の組み合わせをワークピースに伝達する精密に設計されたツールです。{0}ダイは原材料と最終製品の間のインターフェースとして機能し、熱エネルギーと機械力が基板とどのように相互作用するかを制御します。その基材が車の B ピラー用のボロン鋼ブランクであっても、高級パッケージに貼り付けられるホログラフィック フォイルのシートであっても、基本原理は同じです。成形ツールが制御された熱と圧力を加えてターゲット材料を永久に変化させます。
違いは、規模、温度、材質、目的にあります。ホットスタンプの種類ごとに、まったく異なるダイの材料、冷却戦略、およびメンテナンスプロトコルが必要になります。どのカテゴリで作業しているかを理解することは、金型の寿命を延ばし、早期故障を回避するための第一歩です。
プレス硬化型と箔押し型
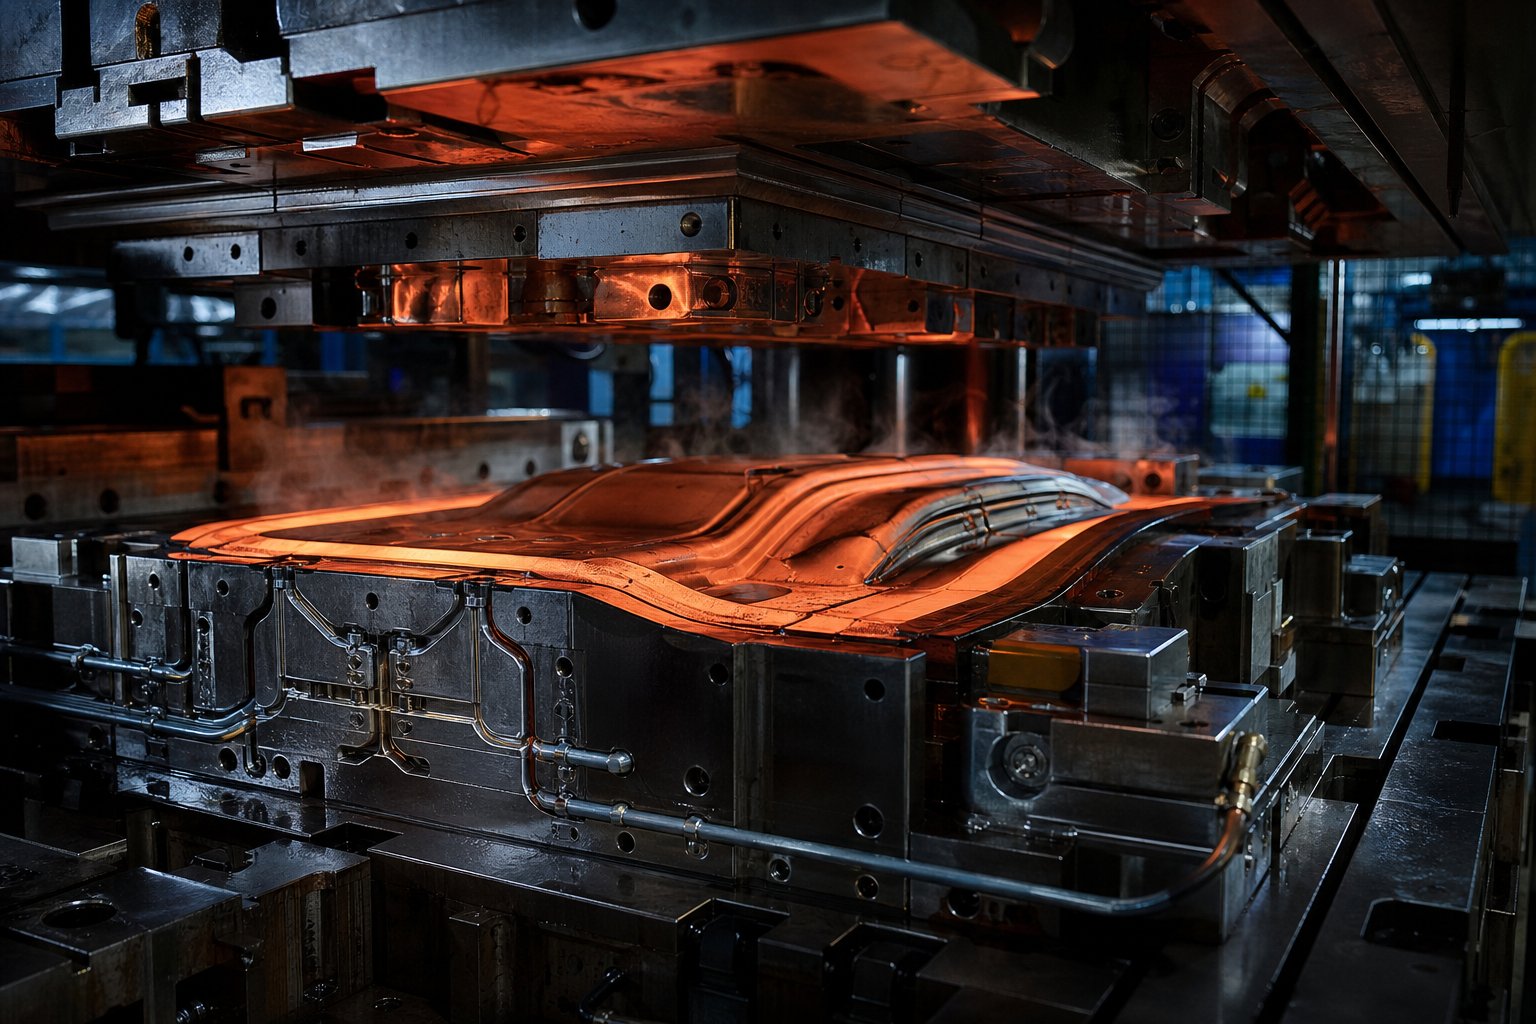
プレス硬化スタンピング金型は、自動車および構造物の金属成形分野で使用されます。摂氏 900 ~ 950 度に加熱された鋼ブランクを受け取り、同時にそれらを複雑な形状に成形し、毎秒 27 度を超える冷却速度で焼き入れして、完全な熱処理を実現します。引張強さ約 1500 MPa のマルテンサイト微細構造。これらの金型は巨大な水冷工具鋼アセンブリであり、生産サイクルごとに極端な熱サイクルに耐えます。-
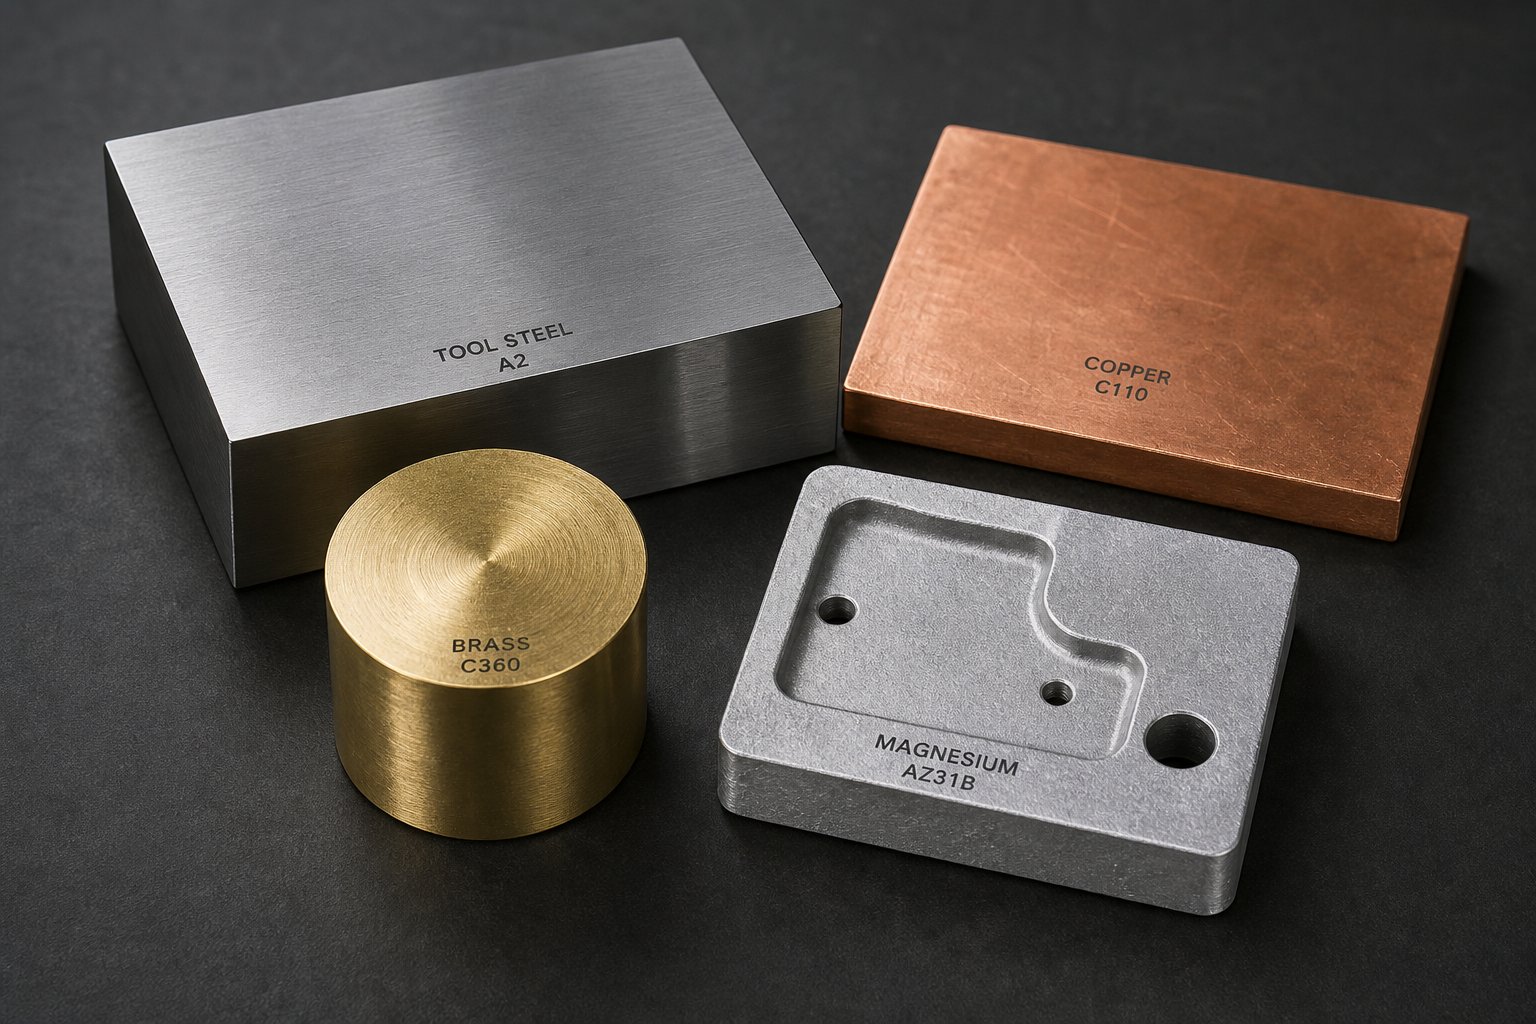
対照的に、箔押し金型ははるかに低い温度 (通常は 100 ~ 200 ℃) で動作します。加熱されたダイを使用してフォイルキャリア上の接着層を活性化し、メタリックまたは着色されたデザインを紙、プラスチック、革、またはその他の基材に転写します。ダイ自体は通常、硬化工具鋼ではなく、銅、真鍮、またはマグネシウムで作られています。
これら 2 つのホットスタンピング タイプ カテゴリを区別するものを簡単に比較します。
- 動作温度: プレス硬化の場合は 900 ~ 950 ℃、箔押しの場合は 100 ~ 200 ℃
- ダイの材質: H11/H13 工具鋼 vs 銅、真鍮、マグネシウム
- ワークピース: ホウ素鋼板金 (厚さ 0.5 ~ 2.0 mm) と紙、プラスチック、または革に接触するフォイル キャリア
- 主な機能: 構造成形と冶金焼入れ vs 装飾的な表面マーキング
- 冷却システム: 内部水路による迅速な熱抽出と受動的冷却または最小限の冷却
- 金型の複雑さ: コンフォーマル冷却を備えた数トンの大型アセンブリと、エッチングまたは彫刻された小型のプレートとの比較
- 一般的な金型の寿命: 高品質の銅または真鍮の金型の場合、数万回のプレス サイクルに対して 100 万回以上の印刷回数
調達において区別が重要な理由
実際に自動車ボディの白色プログラム用のプレス硬化型が必要な場合に、装飾箔工具を専門とするサプライヤーに「ホットスタンピング型」の RFQ を送信することを想像してください。--見積エンジニアは、ブランク材料のグレード、冷却速度の目標、部品の形状データ、生産量など、まったく異なる情報を必要とします。逆に、高級パッケージをマークするための銅ホットスタンプダイのリクエストを受けた自動車工具メーカーは、おそらく断るか、完全にリダイレクトするでしょう。
この混乱は仮説ではありません。両方の業界が別々のエンジニアリング エコシステムで運営されているにもかかわらず、同じ用語を使用しているため、このようなことが定期的に発生します。材料、設計手法、故障モード、メンテナンス戦略は大きく異なるため、間違ったタイプのサプライヤーを調達すると、工具作業が開始される前に調達サイクルが無駄になります。
この記事は統一されたリファレンスとして機能し、プレス強化と装飾アプリケーションの両方をカバーしているため、プロジェクトにどのカテゴリが適用されるかを正確に特定し、それぞれの状況で障害がどのように発生するかを理解し、初日から適切なライフサイクル延長戦略を適用できます。この先のセクションでは、プレス金型の両方の世界におけるプロセスのワークフロー、材料の選択、冷却設計、およびメンテナンスの実践について詳しく説明します。
ホットスタンピングプロセスの段階的な仕組み
金型自体は、大規模な生産チェーンの中では 1 つのステーションにすぎませんが、すべてが集まるかバラバラになるステーションです。完全なワークフローを理解すると、ダイ設計の決定がなぜこれほど重要な意味を持つのか、また早期故障が通常どこで発生するのかが明らかになります。
加熱されたブランクから成形品まで
プレス硬化プロセスでは、平らな鋼ブランク (通常は 22MnB5 ボロン鋼) がローラー ハース炉に入り、摂氏 900 度を超えるまで加熱されます。この温度では、鋼は完全にオーステナイトの微細構造に変化し、成形するには十分に柔らかいですが、硬化のために下準備が行われます。の炉からプレスへの移動にはおよそ 6 ~ 10 秒かかります、その間にブランクは摂氏約 700 度まで冷える可能性があります。
ここでホットスタンピングツールが主役になります。ブランクが金型に着地し、プレスが閉じると、鋼材が最終形状に成形され、水冷された金型表面によって急冷されるという 2 つのことが同時に起こります。-成形は、ブランクが摂氏 420 度を下回る前に完了する必要があります。焼入れ速度が毎秒 27 ℃を超えると、部品はほぼ 100 パーセントのマルテンサイトに達し、約 1500 MPa の引張強度が得られます。このスタンピングホットプロセスの通常のサイクル時間は、材料の厚さに応じて 10 ~ 20 秒の範囲です。
焼入れ後、プレスが開き、硬化した部分が取り出されます。この金型は、ライン内の他のコンポーネントでは再現できない二重の役割を果たします。つまり、部品を成形し、マルテンサイト微細構造を固定するのに十分な速さで熱を抽出します。この二重の機能こそが、これらのダイを時間の経過とともに熱疲労に対して非常に脆弱にする理由です。
箔処理とマーキング処理の違い
装飾用ヒートスタンプのワークフローまったく異なるスケールで動作します。通常、銅または真鍮で作られた加熱された金型は、摂氏 100 ~ 200 度の温度に加熱されます。フォイルキャリアは、ダイ面と基板(紙、ボール紙、革、プラスチックなど)の間に配置されます。ホットスタンプツールを押し下げると、熱によってホイル上の接着層が活性化され、メタリックまたは着色されたデザインが表面に接着されます。
滞留時間は短く、多くの場合 2 秒未満であり、圧力は自動車成形よりもはるかに低い範囲で測定されます。ここで重要な変数は、ダイ面全体の温度の一貫性、均一な圧力分布、および正確な位置合わせです。あらゆるバリエーションがあると、プレス硬化で見られる構造上の欠陥ではなく、不完全な箔転写やエッジのぼやけが生じます。
金型設計によって制御される重要なプロセスパラメータ
どちらのアプリケーションでも、ダイは受動的なツールではありません。それは結果を積極的に支配します。金型の形状により、材料の流れと接触面積が決まります。熱質量は、ダイが熱を吸収または伝達する速度を決定します。接触圧力により、ダイとワークピース間の均一な係合が保証されます。
チャネルの配置から表面仕上げに至るまで、ダイの設計中に行われるあらゆる決定は、サイクル タイム、寸法精度、微細構造の一貫性、そして最終的にはダイ自体の寿命を含む、下流のあらゆる品質指標に反映されます。
プレス硬化の場合、ホットスタンピングツールの熱管理が不十分であると、焼き入れ速度が不均一になります。一部のゾーンでは冷却が遅すぎるため、マルテンサイトの代わりにベイナイトまたはフェライトが生成されます。他のものは冷却が速すぎて、スプリングバックを引き起こす残留応力を生成します。装飾用途の場合、ダイ面全体にわたる不均一な熱分布によりホットスポットが発生し、一部の領域では接着剤が過剰に硬化し、他の領域は未結合のままになります。{3}}
これらの熱的および機械的相互作用が、ダイの材料選択と冷却チャネルの設計が非常に重要である理由です。ダイは、プロセスの意図が物理的に現実になる場所であり、ほとんどの障害モードが最終的に発生する場所です。
金型の材質と鋼種の選択の比較
材料の選択は、金型エンジニアリングにおいて最も重要な決定です。これにより、熱性能、耐摩耗性の上限が決まり、最終的には故障が避けられなくなるまでにダイが何回のサイクルに耐えられるかが決まります。アプリケーションに間違ったグレードを選択すると、初日から物理と戦うことになります。適切なものを選択すれば、冷却設計、表面処理、メンテナンスの基礎を築くことができます。
プレス硬化型用工具鋼種
プレス硬化型は、900 度のブランクがサイクルごとに表面に接触するため、繰り返しの熱衝撃に耐えます。工具鋼は、高温でも硬度を維持し、熱疲労亀裂に耐え、冷却チャネルに効率的に熱を伝導し、壊滅的な破壊を起こすことなく衝撃を吸収する必要があります。このスペースには、H11、H13、および DIEVAR の 3 つのグレードが占めています。
H13 (AISI H13、DIN 1.2344) は、数十年にわたり業界の主力製品です。堅固な高温硬度、シャルピー V ノッチ試験で約 15-20 ジュールの適度な靭性、および約24W/mK。中程度の生産量と標準的な部品形状の場合、H13 は、ほとんどのプログラムが吸収できるコストで信頼できるパフォーマンスを提供します。その制限は、半径が狭い複雑な形状、部品数が 100,000 を超える高いサイクル数、または熱応力を増幅する強力な冷却要件など、極端な条件下で表面化します。
H11 (DIN 1.2343) は H13 と同様の組成を共有しますが、バナジウム含有量がわずかに低くなります。これにより、一部の熱処理条件では靭性がわずかに向上するため、高い機械的負荷がかかる金型用のヨーロッパの工具製造において好まれる選択肢となっています。その代わり、H13 と比較して耐摩耗性がわずかに低下します。実際には、H11 と H13 は標準的なプレス硬化用途では互換性があることが多く、最終的な選択は地域の入手可能性と工具メーカーの熱処理専門知識によって決まります。
DIEVAR は、根本的に異なる合金哲学を表しています。エレクトロ スラグ再溶解 (ESR) によって製造され、介在物がほぼゼロで、標準的な H13 によく見られる粒界析出を排除する均一な炭化物分布が実現されています。-その結果は測定可能です。25 ジュール (通常 30 ~ 40 J) を超える衝撃靱性、約 30 W/mK の熱伝導率、高温での動作温度での大幅に優れた耐焼戻し性などです。その高い導電性は、ブランクからの熱抽出の高速化に直接つながり、その活用方法に応じて、サイクルタイムの短縮またはより均一な焼入れを意味します。
DIEVAR のキログラムあたりのコストは、H13 を大幅に上回っています。{0}{1}しかし、重要な計算は次のとおりです。H13 で作られたカスタム金属スタンピング金型が 50,000 サイクル後に亀裂が発生するのに対し、DIEVA 金型はメンテナンス間隔が長くなり 100,000 サイクルで稼働する場合、総所有コストは高級材料の方が有利になります。これは、大規模で複雑な金型の場合に特に当てはまります。1 回の壊滅的な障害により、数週間のダウンタイムと 6 桁の交換費用がかかります。-
選択基準は次の 3 つの要素に集約されます。
- 生産量: 50,000 部品未満では、多くの場合、H13 で十分です。そのしきい値を超えると、DEVAR の耐疲労性が報われます。
- 部品の複雑さ: 狭い半径、深絞り、可変厚さのセクションにより応力集中が生じ、DEVAR の優れた靭性が亀裂の発生を防ぎます。
- 冷却要件: ダイ表面近くに積極的な冷却チャネルの配置が必要な場合、DIEVR の等方性特性によりチャネル間の亀裂のリスクが軽減されます。
-箔押しおよびロゴスタンピング用の非鉄金型材料
装飾用スタンピング金型ははるかに低い温度と圧力で動作するため、より幅広い材料への扉が開かれます。それぞれが、特定の基板および生産シナリオに対して明確な利点をもたらします。
銅スタンピングダイは、箔転写用途に最適な選択肢です。銅の熱伝導率は約 385 W/mK で、一般的なダイ材料の中で比類のないものです。これは、ダイ面全体に非常に均一な熱分布を意味し、コールド スポットがゼロで一貫した箔の接着を実現します。銅は微細なディテールを美しく再現し、正確な温度制御により基材の損傷を防ぐプラスチックやコート紙に特に効果を発揮します。欠点は、銅は比較的柔らかいため、生産量が多いと摩耗が早くなるということです。
ホット真鍮スタンプは、中規模から大量の装飾作業において、耐久性と熱性能の最適なバランスを提供します。{0}}-真鍮の熱伝導率は約 109 W/mK に達し、銅よりも低いですが、それでも優れています。その本当の利点は機械的硬度です。熱した真鍮のスタンプ ダイは、何十万回の刻印にわたってエッジの鮮明さを維持するため、革製品、プラスチック、紙製品、木製製品の頼りになる素材となっています。{6}}銅ダイが早期に摩耗してしまうような大量生産を行う場合、真鍮はより長い寿命にわたって一貫した品質を提供します。
マグネシウムダイは全く異なる目的を果たします。これらは製造コストが安く、軽量で迅速に製造できるため、短期間の生産、プロトタイピング、および限定されたキャンペーンに金型が使用される用途に最適です。マグネシウムは、グリーティング カード、本の装丁、ラベル、リボン、およびランレングスが数十万単位ではなく数千単位で測定される広告の専門分野で優れています。細部の複製は許容されますが、非常に精巧なアートワークの銅や真鍮には匹敵しません。
アルミプレス金型はその中間に位置します。真鍮よりも熱伝導率が高く (約 205 W/mK)、スチールよりも軽量で、適度な耐久性を備えています。アルミニウムは、軽量化が重要な大きなダイ面や、わずかに異なる熱伝達特性によく反応する基板に適しています。
シリコーン ダイは、不規則な基板や湾曲した基板に対するニッチなオプションです。これらは非平坦な表面に適合するため、円筒形のオブジェクトやテクスチャード加工された素材のマーキングに適しています。ただし、金属ダイのような正確なエッジの定義が欠けており、生産条件下ですぐに摩耗します。
材料選択の決定フレームワーク
適切な材料を選択するには、動作条件、生産需要、予算制約のバランスを相互に考慮する必要があります。次の表は、すべての主要な金型材料を 1 つの参考資料にまとめたもので、プレス硬化と装飾用途の両方をカバーしています。
| 材料 | 最高動作温度 | 熱伝導率 | 代表的な用途 | 相対コスト | 予想される金型寿命 |
|---|---|---|---|---|---|
| H13工具鋼 | 600+ ℃ | ~24 W/mK | プレス硬化、標準的な自動車用 | 中くらい | 50,000~100,000サイクル |
| H11 工具鋼 | 600+ ℃ | ~24 W/mK | プレス硬化、高負荷用途- | 中くらい | 50,000~100,000サイクル |
| ディーバー (ESR) | 600+ ℃ | ~30 W/mK | 大量のプレス硬化、複雑な形状 | 高い | 100,000~200、000+ サイクル |
| 銅 | ~200℃ | ~385 W/mK | 微細箔押し、プラスチック、コート紙 | 中-高 | 50,000~250,000 インプレッション |
| 真鍮 | ~200℃ | ~109 W/mK | 中-大量の箔押し、革、紙 | 中くらい | 250,000~1,000、000+ インプレッション |
| マグネシウム | ~180℃ | ~156 W/mK | 少部数、プロトタイプ、製本、ラベル | 低い | 5,000~50,000 インプレッション |
| アルミニウム | ~200℃ | ~205 W/mK | 中程度の生産、大きなダイフェイス、軽量化のニーズ | 低-中 | 25,000~100,000 インプレッション |
| シリコーン | ~180℃ | 低い | 曲面、凹凸のある基板 | 低い | 1,000 ~ 10,000 インプレッション |
この比較から、いくつかの指針が得られます。プレス硬化を目的としたカスタム金属スタンピング金型の場合、主に H13 と DIEVAR の間で決定されますが、その転換点は生産量と部品の複雑さです。装飾用途の場合、デシジョン ツリーはさまざまに分割されます。銅は最大限のディテールと熱均一性を、真鍮は長期稼働での寿命を、マグネシウムは費用対効果の高い短期間のキャンペーンを、重量や金型サイズが制約となる場合はアルミニウム スタンピング金型を使用します。-
材料の選択だけで金型の寿命が決まるわけではないことに注意してください。世界最高の工具鋼であっても、冷却管の配線が不十分であったり、表面処理が無視されたりすると、早期に破損してしまいます。素材はパフォーマンスの上限を設定します。金型の設計およびメンテナンス プログラムのその他すべてによって、実際にその境界にどれだけ近づけるかが決まります。
ホットスタンピング金型の冷却チャネル設計手法
材料によって天井が決まりますが、金型が実際に天井に到達するかどうかは冷却チャネルの設計によって決まります。入手可能な最高級の DIEVAR 鋼からプレス硬化金型を構築しても、内部冷却構造が熱を均一に抽出できない場合は、早期に故障する可能性があります。これは、多くの場合文字通り、不適切に配置されたチャネルと作業面との間に生じる熱疲労亀裂によって、ホット スタンプ ツールの生死が決まる場所です。
従来のドリルドチャネル vs コンフォーマル冷却
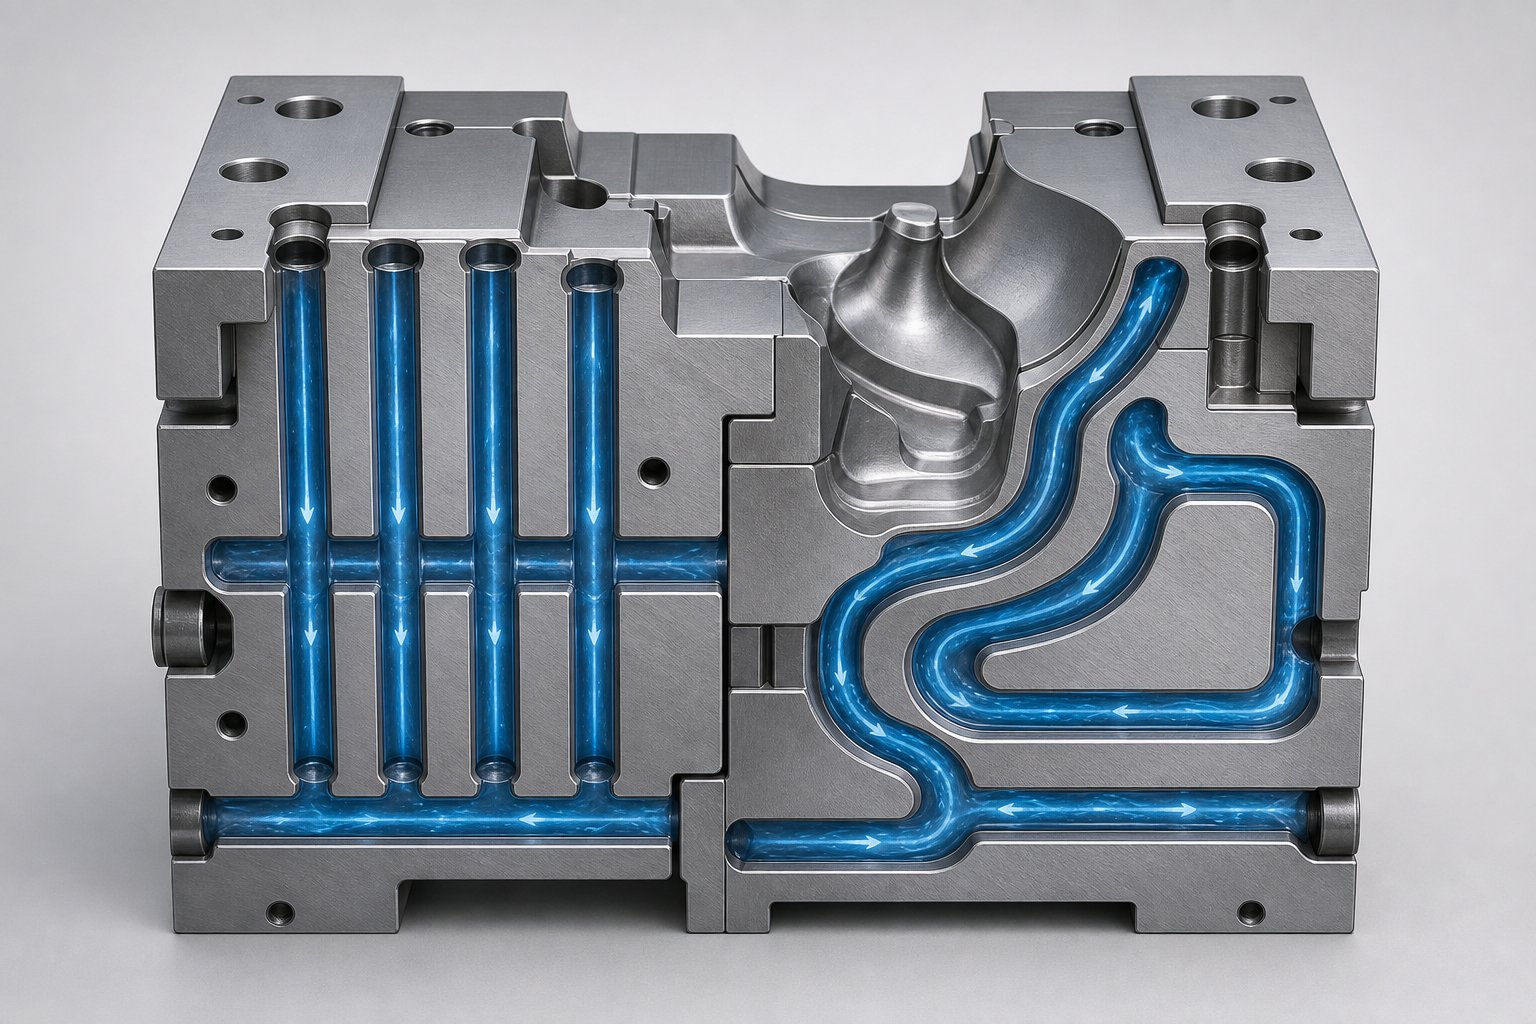
スタンピング ツールと金型の冷却に対する従来のアプローチは、ガンで開けられた直線チャネルに依存しています。{0}深穴ドリルはダイブロックを通る直線状の通路をあけ、交差接続によって回路に接続されます。-この方法は手頃な価格で、よく理解されており、すぐに実装できます。-工具メーカーは、交差する穴を開け、未使用の端を塞いで、アクティブなパスを水マニホールドに接続します。比較的平らな形状や緩やかに湾曲した形状の部品の場合、直線チャネルはより高度な代替品の数分の 1 のコストで十分な冷却を提供します。
制限は幾何学的なものです。直線は曲面に従うことができません。部品の形状に深絞り、狭い半径、または可変断面が含まれる場合、ドリル加工されたチャネルと金型の作業面との間の距離は大幅に変化します。-一部の領域は冷却水の近くにあり、急速に冷却されます。他の場所は遠くにあり、熱が残るホットスポットを作り出します。あホットスタンピングツールの冷却事例は、たとえ比較的単純なビーム形状であっても、すべての作業領域にわたって表面温度を摂氏 200 度未満に保つには、チャネルの位置と直径の反復調整が必要であることを実証しました。
コンフォーマル冷却チャネルは、一定の深さでダイ表面の輪郭に従うことで、この問題を解決します。チャネルは 3 次元で曲線、角度、ループを形成し、作業面からの距離を均一に保ちます。それらを製造するには、選択的レーザー溶解などの付加的な方法か、個々のセクションをチャネル溝でフライス加工してから組み立てるセグメント化されたダイアプローチのいずれかが必要です。研究によると、コンフォーマル チャネルは従来のドリル回路と比較して生産サイクル タイムを最大 25% 短縮できると同時に、工具表面全体でより均一な温度分布を実現できることがわかっています。
トレードオフはコストです。コンフォーマル チャネルを備えた積層造形ダイ インサートは、大規模なスタンピング金型にとって依然として高価であり、ほとんどの金属印刷システムの製造量によってインサート サイズが制限されています。-多くの金属スタンピングツールや金型用途の実用的な中間点はセグメント化アプローチです。つまり、金型をセクションに分割し、冷却経路をフライス加工して合わせ面にし、アセンブリをボルトまたはダボで接合します。これにより、積層造形にかかる全額のコストを回避しながら、ガンドリル加工よりも設計の自由度が高まります。
パフォーマンスを向上させる設計パラメータ
チャネルのタイプに関係なく、直径、間隔、深さから表面までの距離、流量という 4 つのパラメータが冷却効果を決定します。{0}{1}これらは、注意深いバランスを必要とする形で相互に作用します。チャネルを表面に近づけると熱抽出が向上しますが、チャネルとダイ面の間の構造用鋼も減少するため、熱疲労亀裂のリスクが高まります。チャネルを広げるとより多くの水量を移動できますが、ダイ本体が弱くなり、隣接するチャネルの間隔が制限されます。
経験豊富な工具メーカーは、熱性能と構造耐久性のバランスをとる一連の設計ルールに従います。
- 自動車用プレス硬化ダイの場合、チャネルの直径は通常 8 ~ 12 mm の範囲で、ダイのサイズと利用可能な冷却剤の流量に合わせて調整されます。
- 適切な温度均一性を達成しながら構造の完全性を維持するには、隣接するチャネル間の間隔は 3D から 5D (チャネル直径の 3 ~ 5 倍) の間にある必要があります。
- ダイ表面からチャネル中心線までの深さは、一般に 2D と 3D の間に保たれます。より近くに配置すると冷却は改善されますが、表面とチャネル壁の間の亀裂が促進されます。
- 乱流を確保するには、冷媒の流速がすべてのチャネルで 1 m/s を超える必要があり、層流状態と比較して熱伝達が大幅に向上します。
- 並列チャネル回路は、単一のパスが隣接するパスよりも大幅に多かれ少なかれ流量を流さないようにバランスをとる必要があり、局所的なホット スポットによる不均一な冷却を防ぎます。
- 完全なマルテンサイト変態に十分な焼入れ速度を確保するには、焼入れ後の最大許容表面温度を摂氏 200 度未満に保つ必要があります。
これらのガイドラインは、コンフォーマル冷却チャネルの研究と生産実践は出発点を表します。最終パラメータは熱シミュレーションを通じて検証され、理想的には、トライアウト実行中のサーモグラフィー測定によって確認されます。
サイクルタイムと部品の品質への影響
冷却チャネルの配置は焼き入れ速度の均一性を直接制御し、焼き入れ速度の均一性は完成品が全体にわたって一貫した機械的特性を達成できるかどうかを決定します。金型表面のすべての領域が目標温度範囲内にある場合、ブランクのすべての領域は 27 K/s を超える速度で冷却され、その結果生じる微細構造は均一にマルテンサイトになります。検証済みのホットスタンピングツール冷却システムからの生産データにより、適切に設計されたチャネルにより、一貫して 400 ~ 550 HV の範囲のビッカース硬度と 1300 ~ 1650 MPa の引張強度を備えた部品が得られることが確認されています。
不十分な冷却設計では逆の結果が生じます。ホットスポット、つまり金型表面が摂氏 200 度を超える領域は、急冷が遅すぎます。これらのゾーンのブランクはマルテンサイトの代わりにベイナイトまたはフェライトを形成する可能性があり、硬度が一貫していないソフトスポットが形成されます。これらのソフトゾーンは肉眼では見えませんが、レーザートリミング後の寸法の不安定さとして、あるいはさらに悪いことに、衝突性能の構造的弱点として現れます。スプリングバックが増加するのは、異なる領域が異なる速度で冷却されると部品が不均一に収縮し、部品のトリムまたは組み立て時に解放される残留応力が固定されるためです。
サイクルタイムも直接的に影響を受けます。冷却システムが十分な速さで熱を抽出できない場合、プレスは焼き入れを完了するためにストロークの底部でより長く留まらなければなりません。滞留時間が 1 秒増えるごとにスループットが低下し、部品あたりのコストが増加します。逆に、均一な温度分布を備えた適切に設計されたチャネル システムでは、冶金学的目標を達成しながら焼き入れ時間を可能な限り短くすることができ、プレス ラインから最大の生産性を引き出します。-
優れた冷却設計と優れた冷却設計との間のギャップは、多くの場合、シミュレーションに帰着します。これはまさに、金型エンジニアリング方法論の次の層が取り上げられるところです。
表面処理と保護コーティングの説明
冷却チャネルは大量の熱の抽出を管理しますが、金型の表面自体があらゆる成形サイクルの矢面にさらされます。極端な温度で酸化物-のブランクと接触し、ホットスタンピング金属が表面を流れるときの滑り摩擦に耐え、新しい部品が入るたびに熱衝撃を吸収します。表面保護がなければ、高級工具鋼であっても、母材の特性が示すよりもはるかに早く浸食、亀裂、劣化が発生します。表面処理とコーティングは、接触ゾーンを硬化し、摩擦を低減し、摩耗を促進する化学反応をブロックすることにより、金型の寿命を延ばします。
窒化と金型の寿命における窒化の役割
窒化は拡散{0}}ベースの硬化プロセスであり、比較的低温、通常は華氏 950 度(摂氏 510 度)付近で窒素原子をダイ表面に導入します。基材の上にあるコーティングとは異なり、窒化は鋼自体の中に冶金学的結合を形成します。窒素は、工具鋼にすでに存在するクロム、バナジウム、モリブデンなどの合金元素と反応し、表面層内に CrN などの硬質窒化物化合物を直接形成します。その結果、金型に測定可能な寸法変化を与えることなく、表面硬度が 58 HRC を超える硬化ケースが得られます。
2 つの主な方法が主流です。ガス窒化では、アンモニアを豊富に含む雰囲気を使用し、制御された温度で滞留時間を延長します。{1}プラズマ窒化はイオン窒化とも呼ばれ、窒素が豊富な低圧雰囲気中でグロー放電を使用して窒素の拡散を促進します。{3}}プラズマ窒化では、ダイコンポーネントと炉壁の間に電圧を印加すると、部品の周囲に高いイオン化が生成され、ガス法よりも効率的に活性窒素が表面に衝突します。
一般的な浸漬深さは 0.0006 インチ (15 ミクロン) から 0.0035 インチ (約 90 ミクロン) の範囲であり、用途の要件と再処理前の予定の整備間隔に応じて異なります。-プラズマ窒化処理された H-13 スタンプダイの研究では、表面硬度が 589 HV から 589 HV 以上に増加することが実証されました。1130HV、基材の硬度を効果的に2倍にします。この硬化層は、プレス硬化中に加熱されたブランク上に形成される酸化スケールによって引き起こされる凝着摩耗に直接対処します。 900 度のホウ素鋼ブランクが金型に接触すると、その表面の酸化層が細かい砥粒のように作用します。窒化処理されたケースは、未処理の工具鋼よりもはるかにこの摩耗に強く、最終的に金型の形状を劣化させる進行性の材料損失を遅らせます。
重要な考慮事項の 1 つは、窒化により既存の表面状態が維持されるということです。適切に準備された金属スタンプ ダイの表面は、その形状がそのままの状態でプロセスから出てきますが、不十分な半径やツールマークなどの既存の欠陥も同様に保存されます。-窒化前の表面処理は、処理自体と同じくらい重要です。
極限条件向けの PVD および CVD コーティング
窒化により基板が内部から改質される場合、物理蒸着 (PVD) および化学蒸着 (CVD) では、ダイ表面の上に個別のコーティング層が追加されます。これらの薄膜コーティングは通常 1 ~ 5 ミクロンの厚さで、工具鋼と厳しい成形環境との間に障壁を提供します。これらは摩擦を軽減し、酸化に抵抗し、周期的な熱負荷の下で伝播する熱疲労亀裂から保護します。
熱間成形用途におけるスタンプダイ用の最も一般的な PVD コーティングには次のものがあります。
- CrN (窒化クロム): 0.5 程度の低い摩擦係数、優れた耐酸化性、通常 1 ~ 4 ミクロンの範囲の厚さにより、耐薬品性と耐熱性を備えています。 CrN は摂氏約 700 度で酸化するため、中程度の温度での用途に適していますが、完全なプレス硬化条件では制限されます。-
- TiAlN (窒化チタンアルミニウム): アルミニウムを組み込んで高温で保護 Al2O3 層を形成し、コーティングへの酸素のさらなる拡散を防ぎます。 AlTiN- ベースのコーティングは、酸化が始まるまで摂氏約 900 度まで安定しており、プレス硬化環境に適しています。
- AlCrN (窒化アルミニウム クロム): 安定した酸化物層を形成することにより、高温で優れた耐酸化性を発揮します。工業用試験では、AlCrN- ベースのコーティングが効果を発揮することが示されています10-9 mm3N-1m-1 の範囲の摩耗率、コーティングされていない工具鋼の表面よりも桁違いに優れています。
PVD プロセスは摂氏 350 ~ 450 度程度の比較的低温で動作するため、完成したダイに生じる歪みは最小限に抑えられます。これにより、最初のコーティングが摩耗した後でも再コーティングが可能になります。一般的な再コーティング間隔は、生産量と成形操作の厳しさによって異なりますが、多くのショップでは、プレス硬化スタンプ ダイの場合、20,000 ~ 50,000 サイクルごとに剥離と再コーティングを計画しています。
対照的に、CVD コーティングははるかに高い温度、約 1925 度 (摂氏 1050 度) で堆積します。この高温の処理温度は基板の硬度と寸法に影響を与える可能性があり、CVD は主にコーティング後にダイが完全に再熱処理される用途に限定されます。-利点は、優れた接着力と、PVD では再現できないより厚く、より複雑なコーティング構造を堆積できることです。
強力なアプローチは、プラズマ窒化とそれに続く PVD コーティングという二重処理で両方の方法を組み合わせたものです。窒化層は、柔らかい基板と硬いが薄い PVD フィルムの間に硬い中間支持ゾーンを提供します。研究では、H-13 鋼に対するこの二相アプローチにより、未処理の H-13 よりも 5 ~ 6 倍高い硬度値が得られ、窒化のみよりも 2 ~ 3 倍優れた耐摩耗性が得られることが実証されています。プラズマ窒化物層は、基板とコーティングの間の応力勾配を軽減し、ホットスタンピング金属成形が課す熱サイクル条件下での接着力と耐荷重能力を大幅に向上させます。
あなたの用途に適した治療法の選択
表面処理を特定の金属スタンプ ダイの用途に適合させるには、ダイの材質、動作温度、生産量、形成される基板の 4 つの変数を考慮する必要があります。
冶金学的原理により選択は簡単です。摂氏 900 度を超える温度では、加熱されたブランク上に酸化スケールが急速に形成されます。そのスケールは硬く、摩耗性があり、化学反応性があります。成形ストロークごとにスケールが金型表面を引きずり、粘着摩耗と摩耗摩耗の両方が同時に発生します。表面処理は両方のメカニズムに対処する必要があります。硬度は摩耗に耐える一方で、低摩擦コーティングは粘着性物質の移行を軽減します。-
オーステナイト化ブランクと直接接触して動作するプレス硬化型の場合、表面処理の熱閾値が決定要因となります。 CrN 単独では、摂氏 700 度の酸化限界がブランク接触温度を下回るため、全温度プレス硬化に耐えられない可能性があります。- AlTiN または AlCrN コーティングはその限界を摂氏 900 度まで押し上げ、動作範囲をカバーします。二重処理 (窒化処理と PVD) は、複数のスケールで保護するため、最高の全体的なパフォーマンスを提供します。窒化ゾーンが基板のサポートと亀裂耐性を処理し、PVD 層が表面の摩擦と酸化を管理します。
摂氏 100 ~ 200 度で動作する装飾スタンプの金型の場合、計算は完全に変わります。熱疲労は主な懸念事項ではありません。その代わり、フォイルキャリア、紙繊維、またはプラスチック基板との繰り返しの接触による摩耗により、鋭いエッジが徐々に丸くなり、細部が劣化します。硬質クロムめっきが従来の答えでしたが、多くの作業はメンテナンスの間隔を長くするために窒化または薄い PVD フィルムに移行しています。
次の表は、重要な選択パラメータ全体で利用可能な治療オプションを比較しています。
| 治療の種類 | 方法 | 最高使用温度 | 一般的な厚さ/深さ | 期待される寿命の改善 | コスト階層 | 最適な用途 |
|---|---|---|---|---|---|---|
| ガス窒化処理 | 拡散 | ~500 ℃ (基質-限定) | ケース深さ 15 ~ 90 ミクロン | 未処理と比較して摩耗寿命が 2 倍 | 低-中 | 一般的な金型硬化、中程度の生産量 |
| プラズマ窒化処理 | 拡散(イオン衝撃) | ~500 ℃ (基質-限定) | ケース深さ 50 ~ 200 ミクロン | 未処理と比較して 2 ~ 3 倍の摩耗寿命 | 中くらい | ゼロ歪み、選択的処理を必要とする精密金型 |
| PVD CrN | 物理蒸着 | ~700℃ | 1~4ミクロン | 未処理と比較して摩耗寿命が 3 ~ 5 倍 | 中くらい | 中程度の温度成形、ダイカスト、低摩擦のニーズ- |
| PVD TiAlN/AlTiN | 物理蒸着 | ~900℃ | 2~4ミクロン | 未処理と比較して4~6倍の摩耗寿命 | 中-高 | プレス硬化、高温成形- |
| PVD AlCrN | 物理蒸着 | ~900℃ | 2~5ミクロン | 未処理と比較して5~8倍の摩耗寿命 | 高い | 高度なプレス硬化、最大の耐酸化性 |
| 二重 (PN + PVD) | 窒化処理後PVD処理 | ~900℃ | 50~200 ミクロン PN + 2-4 ミクロン PVD | 未処理と比較して6~10倍の摩耗寿命 | 高い | 大量のプレス硬化、金型の寿命を最大限に高める- |
| CVD | 化学蒸着 | ~1000+℃ | 5~15ミクロン | 未処理と比較して5~8倍の摩耗寿命 | 高い | 極端な条件、再熱処理が可能な金型- |
経済計算は生産量によって決まります。 10,000 サイクルを実行するダイでは二相処理のコストが見合わない可能性があり、単純な窒化パスで十分な保護が得られます。ただし、150,000 個の部品を生産すると予想される金型では、各再コーティング サイクルのコストが時期尚早の金型交換よりもはるかに低いため、窒化ベース上に AlTiN または AlCrN コーティングを施す先行投資の恩恵がほぼ確実に得られます。
表面処理は、ワークに接触する前の最後の防御線です。しかし、防御だけでは失敗を防ぐことはできません。時間の経過とともに実際にダイがどのように劣化するかを理解し、各故障モードの初期の兆候を認識し、適切な間隔で適切なメンテナンス アクションで対応することが、最終的にその可能性を最大限に発揮するダイと早期に故障するダイを分けるものとなります。
自動車からファッションまで、さまざまな業界にわたるアプリケーション
ダイの材料、冷却方法、および表面処理は、ダイが実際に何を生産するかという点においてのみ重要です。ホットスタンピング金型の用途の範囲は、数キログラムの衝突危険車両構造から、革製ハンドバッグの繊細な金箔モノグラムまで多岐にわたります。{1}各業界では、ダイの精度、熱制御、耐久性の異なる組み合わせが求められており、これらのアプリケーション固有の要件を理解することは、特定の故障モードがあるセクターでは優勢であるのに、別のセクターではほとんど記録されない理由を説明するのに役立ちます。{3}}
自動車構造部品
プレス硬化金型は、現代の車両において最も強力な構造コンポーネントを生み出します。 B-ピラー、ドアイントルージョンビーム、バンパー補強材、ルーフレール、トンネル補強材はすべて、ボロン鋼ブランクの成形と焼入れを同時に行って超高強度部品を形成する金型に依存しています。--これらのコンポーネントは、重量を最小限に抑えながら衝突時のキャビンへの侵入に耐える必要があり、生産規模ではプレス硬化のみが満たすという二重の要求があります。
この分野での新たな進化は、部分プレス硬化とも呼ばれるテーラードテンパリングです。 SoftZone ツールは、部品全体を均一に焼入れするのではなく、絶縁プレートで分離された 2 つ以上の個別のダイ ゾーンを備えています。 1 つのセクションは水冷され、完全にマルテンサイトの高強度材料を生成します。-もう 1 つは摂氏約 550 度まで積極的に加熱され、その領域でブランクがゆっくりと冷却され、より高い延性が維持されます。その結果、制御された変形を通じて衝突エネルギーを吸収するように設計されたソフトゾーンと並行して、侵入抵抗のためのハードゾーンを備えた単一の部品が得られます。このアプローチにより、別々のシート材料を溶接する必要がなくなり、単一の成形ステップで正確に調整された機械的特性を備えたモノリシックコンポーネントが製造されます。
金型エンジニアにとって、テーラードテンパリングはさらなる複雑さをもたらします。ダイは 2 つの競合する熱領域を同時に管理する必要があるため、加熱ゾーンと冷却ゾーンの境界での温度勾配が増大します。これらの勾配により、絶縁界面での疲労亀裂が促進され、材料の選択と冷却設計がさらに重要になります。
パッケージング、ファッション、消費財
ホットスタンピングの装飾的な側面は、視覚的なインパクトとブランド認知が購入決定を左右する業界に役立ちます。ホットスタンプ箔を貼り付けると、通常のパッケージが店頭での存在感を高めるプレミアムなパッケージに変わります。高級香水の箱、ワインのラベル、化粧品のコンパクト、高級チョコレートのパッケージはすべて、金属箔またはホログラフィック箔を基材にピンポイントの精度でプレスする加熱ダイに依存しています。-
ファッション用のホットスタンピングは、これをさらに革製品、ハンドバッグ、ベルト、財布、靴のアクセサリーにまで拡張します。ここで、金型の詳細要件が変化します。レザー クラッチのホット スタンプ ロゴは、素材を焦がすことなく、サブミリメートルの解像度で細かいセリフ フォントや複雑なブランド マークを再現する必要があります。-工具の不完全性は、消費者が腕を伸ばして検査する製品に目に見える欠陥として直接反映されるため、金型の表面仕上げが最も重要になります。
基板の互換性により、ダイの温度と滞留時間の選択が決まります。紙とボール紙は、わずかに高い温度と長時間の接触に耐えます。プラスチックは、溶融や反りを避けるために正確な熱制御を必要とします。レザーは、表面の繊維を焦がさずにきれいなホイルの接着を実現するために、慎重なバランスを必要とします。最も困難な基材であるテキスタイルは、不規則な織り組織全体に圧力を均一に分散する必要があります。各材料の組み合わせには特定の金型温度設定が必要であり、ファッション用途のホットスタンピングでは、生産がこれらのパラメーターを設定し始める前にカスタム テストの実行が必要になることがよくあります。
エレクトロニクスおよび産業用マーキング
自動車構造や高級品を超えて、ホットスタンピング金型は幅広い工業用マーキングの役割を果たします。電子機器メーカーは、プラスチック製のハウジングやエンクロージャにブランド ロゴ、認証マーク、装飾仕上げを施すためにこれらを使用します。家電メーカーは、金属シャーシにシリアル番号と規制記号をマークします。医療機器会社は、インクベースの方法では汚染や接着不良のリスクがあるポリマー ハウジングにロット コードをスタンプします。{3}}
プラスチックハウジング用のホットスタンプは、基板を変形させることなく、数千のユニットにわたって一貫した結果を提供する必要があります。家電製品の筐体は多くの場合、薄肉で熱に弱い-ため、きれいな箔転写を達成してから表面損傷を引き起こすまでのダイ温度ウィンドウが狭い可能性があります。プラスチック用途の工業用ホットスタンプでは、ロゴやマークがハウジング上の成形形状と正確に位置合わせする必要があるため、厳密な位置合わせ精度も要求されます。
これらの各業界には、金型の設計とメンテナンス計画を形成するための特定の要件があります。
- 位置合わせ精度: 電子マーキングでは、成形フィーチャと位置合わせするために 0.1 mm 以内の配置が必要な場合が多く、剛性の高い固定具と正確な金型位置合わせシステムが必要となります。
- 基板の感度: 薄肉のプラスチックやコート紙は熱許容範囲が狭いため、非常に均一な表面温度を備えたダイが必要です。{0}}
- 生産速度: 包装ラインは毎分 100+ 回の印刷速度で稼働する場合があり、急速なサイクルでも劣化することなく熱安定性を維持する金型が求められます。
- 細部の解像度: ファッションや高級品のアプリケーションでは、ホット スタンプのロゴにミリメートル未満のエッジ定義が必要です。そのため、鏡面研磨された表面を持つ銅または真鍮のダイが好まれます。-
- 期待される耐久性: 年間何百万サイクルも稼働する工業用マーキングラインには、エッジの丸みに耐性があり、長期間のキャンペーンにわたって一貫した圧痕深さを維持できるダイが必要です。
これらすべてのアプリケーションを結び付けるのは、共通の現実です。つまり、ダイは、ダイを劣化させるために積極的に作用する条件下で、サイクルごとに一貫して機能しなければなりません。熱疲労によってプレス硬化型に亀裂が入るのか、箔押し型の細部にエッジ摩耗が生じるのかにかかわらず、根本原因は、その型がその特定の熱的および機械的環境に合わせてどの程度適切に設計されているかに遡ります。生産上の問題になる前にこれらの相互作用を予測することは、まさに金型エンジニアリングにおけるシミュレーションの役割の増大を推進するものです。
金型設計における CAE シミュレーションと熱管理
ホットプレススタンプの金型が意図したとおりに機能するかどうかを検証する唯一の方法は、物理的なトライアウトでした。エンジニアはツールを作成し、試用部品を実行し、ホットスポットや亀裂を発見し、鋼を修正して再試行しました。各反復には数週間と数万ドルが費やされました。コンピュータ支援エンジニアリング シミュレーションにより、エンジニアが鉄鋼を切断する前に故障リスクをデジタル的に特定できるようになり、この計算が根本的に変わりました。{3}}
冷却チャネル配置の熱シミュレーション
有限要素解析は、ホットブランクとダイ本体の間の熱伝達をモデル化し、複数の連続したプレスサイクル後のすべての表面にわたる温度分布をマッピングします。シミュレーションは反復的です。ダイが定常状態に達するまでサーマル スタンピング サイクルを繰り返し実行します。-、連続するサイクル間の温度差が収束しきい値 (通常は反復間で摂氏約 2 度) を下回ります。
このアプローチでは、単一のチャネルを掘削する前に、ホットスポットが発生する場所を正確に明らかにします。自動車のドアビームの金型に関する文書化された事例では、研究者は 2 段階のシミュレーション ワークフローを使用しました。-最初の段階では、成形シミュレーション ソフトウェアでおおよその熱機械解析を実行し、チャネルの配置と直径を事前に選択しました。-第 2 段階では、3D 金型モデルに対して完全連成熱流 CFD 解析を実行し、工具鋼を通る熱伝導とチャネルを通る冷媒の流れの両方を同時に解決しました。その結果、すべての作業エリアで最高表面温度が摂氏 200 度未満に留まり、ほとんどの表面が 120 ~ 150 度の範囲にあることが確認されました。その後、物理ツールでのサーモビジョン カメラの測定により、これらの予測がシミュレーション値から摂氏 10 度以内で確認されました。
この方法論を強力にしているのは、第 1 段階の分析の速度です。-ダイとパンチの近似熱モデルの準備と実行には約 8 時間かかるため、エンジニアは複数のチャネル構成を迅速にテストできます。完全な CFD 解析ははるかに正確ですが、ダイとパンチの組み合わせごとに約 80 時間を必要とし、大量の計算リソースを消費します。実際のワークフローは両方を組み合わせたものです。第 1 段階ではチャネル レイアウトを迅速に反復し、第 2 段階では最終設計を詳細に検証します。
成形シミュレーションと金型形状の最適化
熱シミュレーションでは冷却を扱いますが、金型が部品を正しく形成する必要もあります。衝突-成形および深絞り-のシミュレーションにより、材料が金型表面をどのように流れるか、薄肉化が安全限界を超える場所、およびプレスを開いた後に部品が示すスプリングバックの量が予測されます。これらの予測は、金型形状の補正、つまりバネ上の部品が公称寸法どおりに着地するように工具形状を事前に歪ませる金型表面の調整に直接影響します。-
この戦略は、シミュレーションの専門家によって次のように説明されている体系的な順序に従います。測定、軽減、制御、補償する。まず、シミュレーションでは、ねじれ、平坦化、側壁のカール、またはオイル缶詰として現れるかどうか、予想されるスプリングバックの大きさと種類を測定します。-次に、コイニング半径やフランジのしごきなどのプロセス変更により、最悪の歪みが軽減されます。最後に、ダイ表面は、予測されたスプリングバック方向とは逆に事前に曲げられる補償ベクトルを受け取ります。-
このループは反復されます。ジオメトリを修正するたびに材料の流れが変化し、ひずみ分布が変化し、スプリングバックが変化します。 CAE- 主導の開発では、通常、従来の設計-ビルド-修正アプローチと比較して、物理的なトライアウトの繰り返しが 30 ~ 50% 削減されます。先進的な高張力鋼やスタンプのホットスタンピングプロセスでは、成形ウィンドウが狭く、スプリングバックがより厳しいため、シミュレーションはオプションではありません。これらの材料は、最初に仮想検証を行わないと確実に形成することができません。
プロセス-パラメータの関係
ダイ設計の選択は、単独では機能しません。チャネルの配置は焼入れ速度に影響を与え、それがサイクルタイムに影響します。サイクル タイムは次のストロークの開始時の金型表面温度に影響を与え、熱疲労の蓄積に影響を与えます。形状の形成は接触圧力の分布に影響を及ぼし、局所的な熱伝達に影響を及ぼし、焼き入れの均一性を回復させます。すべてのパラメータは相互に接続されます。
サイクルタイム、部品の品質、ツールの寿命など、1 つのパラメータを単独で最適化し、他の 2 つのパラメータへの影響を考慮しないと、必然的にダイの故障が早まり、動作が遅くなったり、部品に欠陥が生じたりすることになります。
シミュレーションにより、これらのトレードオフが生産上の問題になる前に可視化されます。エンジニアは、サイクル タイムの 1- 秒の短縮により、ダイ ゾーンが熱疲労しきい値を超えるかどうかをテストできます。寸法精度を向上させる形状補正が、工具寿命を短縮する応力集中を引き起こすかどうかを検証できます。この相互接続されたビューにより、金型エンジニアリングが逐次的な意思決定からシステム レベルの最適化に変換されます。-
その見返りは個々のダイの性能を超えて広がります。物理的なトライアウト ループが減れば、本番までの時間が短縮されます。--ファーストショットツールの精度が高まると、打ち上げ時の再作業や緊急の金型修理が減ります。-また、あらゆる意思決定を裏付けるシミュレーション データを使用して設計されたダイは、生産寿命を最大の可能性に近づけて開始し、メンテナンス チームに避けられない劣化を管理するためのより健全なベースラインを提供します。
メンテナンス、故障モード、およびダイのライフサイクル管理
シミュレーションとスマートな設計により、金型には可能な限り最良の出発点が与えられますが、すべてのツールは生産に入った瞬間から劣化します。設計された耐用年数に達する金型と、予想寿命の 25% で壊滅的に故障する金型との違いは、ほとんどの場合、プレス ストロークの間に何が起こるか、つまり、検査が実行され、警告サインが認識され、小さな問題が高価な故障につながる前に行われるメンテナンスの決定に帰着します。
予防保全スケジュールと点検ポイント
ホットスタンピング金型の予防メンテナンスは、金型がスクラップになったり、ダウンタイムが発生したり、金型が損傷したりする前に、通常の摩耗を制御する計画的な作業です。ここで重要な違いは次のとおりです。メンテナンスは状態を維持しますが、修理はすでに壊れたものを修復します。販売店がこの 2 つを混同すると、予防ではなく消火活動になり、品質の流出、急ぎの出荷、プレスのアイドル時間、デバッグなどの緊急修理の隠れたコストが、計画的なメンテナンスにかかるコストをはるかに超えて蓄積されます。
プレス硬化金型の定期メンテナンスでは、次の 4 つの重要なシステムが中心となります。
- 冷却チャネルのフラッシング: 生産シフトのたびに、水チャネル内にスケールと鉱物の堆積物が蓄積します。これらの堆積物を放置すると、流れが制限され、局所的なホットスポットが形成され、防止するはずの熱疲労亀裂が加速します。弱酸性溶剤または高圧水による定期的な洗浄により、最大の流量が維持されます。-フラッシング後、ダイがオフラインのままである場合は、チャネルを圧縮空気で自然乾燥させ、-油ベースの保護層でコーティングする必要があります。-
- 熱疲労亀裂の表面検査: 成形表面の視覚的および寸法検査により、熱検査の初期の兆候、つまり最終的に構造破損に伝播する表面亀裂の微細なネットワークが明らかになります。ダイの半径、冷却管の壁に近い領域、および接触圧力が最も高いゾーンは、優先的に注意する必要があります。
- 重要な成形表面の寸法検証: 熱サイクルが蓄積すると、金型表面に微妙な塑性変形や局所的な材料損失が発生し、部品の寸法が公差外に変化する可能性があります。ベースライン データに対する定期的な測定により、部品不合格のしきい値に達する前にドリフトを検出します。
- 潤滑および水システムのチェック: すべての冷却剤接続、流量センサー、および分配マニホールドがすべてのチャネル回路に一貫した量を供給していることを確認します。並列チャネル間の不均衡な流れにより、不適切な初期設計と同じ温度の不均一性が生じます。-
装飾用途に使用されるホットフォイルスタンピングダイおよび印刷ダイの場合、メンテナンスの優先順位はエッジの鋭さの検証、ダイ面の清浄度、および温度コントローラーの校正に移ります。箔押し金型の作業面には、接着剤の残留物、基材の繊維、酸化生成物が蓄積します。これらの堆積物は印影の品質を徐々に低下させるため、実行の合間に適切な溶剤を使用した定期的な洗浄が不可欠になります。
生産量によって検査間隔が決まります。シフトごとに 500 個の部品を稼働させるプレス硬化金型では、毎日の表面チェックと毎週のチャネル検証が必要です。 1 日あたり 50,000 個の印影を生産する箔押し金型では、シフトごとに洗浄が必要な場合がありますが、寸法チェックは毎週行うだけです。適切なスケジュールは、任意のカレンダー間隔ではなく、実際の摩耗の証拠とストローク数に従います。業界の専門家が推奨しているように、ダウンタイムの頻度、最初の部分の能力、スループットの変動などのベースライン測定に基づいてメンテナンスを構築すると、推測よりも信頼性の高い間隔が生成されます。-
一般的な故障モードと根本原因の特定
ホットスタンピング金型は予測可能なパターンで失敗し、各パターンは根本原因を示す特徴的な痕跡を残します。これらの兆候を早期に認識することが、計画されたメンテナンス停止と緊急の報道機関の停止を区別するものになります。
A ホットスタンピング金型インサートの 2025 年の故障解析-自動車の製造に使用されるピラー-は、最も危険な故障メカニズムの 1 つを示しました。このダイは 4Cr5Mo2V 鋼(H13- クラスに相当)で作られており、わずか 50,000 サイクル後に亀裂が発生しました。これは、予想される 200,000 サイクルの耐用年数のわずか 25% にすぎません。-。根本的な原因は、冷却チャネル内の応力による腐食でした。チャネル保護なしでダイを約 1 か月間オフラインで放置すると、湿気により内壁が腐食しました。その後の生産中に、周期的な機械的応力と熱的応力がこの腐食表面と組み合わされて亀裂が発生し、溝の壁から作業面に向かって伝播しました。研究では、失敗したホットスタンピング金型の 90% 以上で、冷却チャネルの内壁から亀裂が発生し始めることが確認されました。
この発見は、多くの店舗が見落としている現実を浮き彫りにしています。つまり、故障は日常的な目視検査では見えない領域から始まることがよくあります。プレス硬化型における最も危険な故障モードは次のとおりです。
- 熱疲労亀裂: 繰り返しの加熱と冷却のサイクルによって発生する微細な表面亀裂 (ヒートチェック)。特徴: 拡大すると、ダイの半径と高接触ゾーンに浅い亀裂のネットワークが見られ、時間の経過とともにより深い個々の亀裂に進行します。-
- 応力-誘起腐食亀裂: 残留引張応力と腐食性水分が相互作用する冷却管の内壁から発生する亀裂。特徴: ダイ本体からの水漏れ、冷却性能の原因不明の損失、または作業面上のチャネル位置付近に現れる目に見える亀裂。
- 酸化スケールによる付着摩耗: 加熱されたブランクの酸化層から金型表面に材料が転写され、その後の部品に傷を付ける堆積物が蓄積します。特徴: 進行性の表面粗さ、ダイ面上の材料の蓄積、成形部品上の傷。
- 材料流動点での浸食摩耗: 高温の鋼が高い接触圧力下で金型表面を横切って流れる場合、特に絞り半径と入口点での局所的な材料損失。特徴: 材料の流路に沿って金型表面に摩耗した目に見える溝やチャネルがあり、その場所での部品の薄さが増加します。
- 過負荷による重大な亀裂: 過剰なプレストン数、ミスアライメント、またはサポートの喪失によって引き起こされる、ダイ本体を貫通する壊滅的な亀裂。特徴: 突然発生する大規模な亀裂。多くの場合、音による破損、プレストン数の急増、または目に見える金型のずれを伴います。-
- 塑性変形: 繰り返される高温の機械的負荷による金型表面の永久的な形状変化。-特徴: 目に見える亀裂のない部品の段階的な寸法変動、金型表面に圧縮痕または接触点のキノコ状の隆起が見られる。
箔押し金型や印刷金型の場合、故障モードはそれほど劇的ではありませんが、品質にとって同様に重大な影響を及ぼします。累積インプレッションによるエッジの丸めにより、細部のディテールが低下します。接着剤の残留物による表面のくぼみにより、箔転写にボイドが生じます。不均一な加熱による熱歪みにより金型の面が歪み、デザイン全体で不均一な印象の深さが生じます。
A ピラー ダイに関する研究では、他のすべての故障をさらに悪化させる冶金学的劣化メカニズムも明らかになりました。-使用中に、工具鋼の粒界で炭化物が徐々に析出して粗大化し、粒子間の結合が弱まります。冷却チャネル付近の衝撃エネルギーは、コア材料の靭性のわずか 15 ~ 39 パーセントに低下しました。これは、チャネル付近の鋼がダイのバルク材料よりも大幅に脆くなったことを意味します。この脆化により、亀裂が発生しやすくなり、伝播が早くなり、追加の応力集中に対するダイの許容範囲が実質的に短くなります。
改修か交換かの判断基準
検査で劣化が見つかった場合、修理するか交換するかが問題になります。これは基本的に経済的な決定ですが、単なる即時修理請求以上のことを考慮する必要があります。
プレス硬化ダイの修復オプションには、摩耗した表面の再窒化、-塑性変形した成形領域の再機械加工、局所的な亀裂の溶接修復、PVD 処理された表面の剥離と再コーティングなどが含まれます。-どれもダイを機能的な状態に復元しますが、初日の状態に戻すものはありません。-溶接部は通常、母材よりも硬度が低くなります。再機械加工された表面により、金型の形状がわずかに変化します。再窒化層は、元の処理とは深さや均一性が異なる場合があります。
適切なフレームワークでは、次の 4 つの要素を把握する-部品あたりのコスト分析が使用されます。-
- 累積メンテナンスコスト: 材料、労働力、および契約サービスを含む、この金型の以前のすべてのメンテナンスと改修に費やされた合計支出。
- ダウンタイムコスト: 各メンテナンスイベント中のプレスのアイドル時間に、生産損失の 1 時間あたりのコストを掛けたものです。緊急修理は通常、稼働中の生産を中断するため、計画メンテナンスの 3 ~ 5 倍のダウンタイム コストがかかります。
- 品質の低下: 再生された金型でスクラップ率が高く、寸法のばらつきが大きく、または再加工が多い部品が製造される場合、それらのコストは製造される部品ごとに把握する必要があります。
- 残りの生産寿命: 次の介入までに、再生された金型で合理的に生産できる追加部品の数はどれくらいですか?各改修サイクルで次の修理までに生産される部品が少なくなれば、その軌道は明らかです。
実際的な判断基準: 累積的なメンテナンスと修理のコストが新しい金型のコストの 50 ~ 60% を超え、連続した改修により次の故障までに納品される部品が少なくなる場合、交換が経済的に健全な選択肢になります。 Aピラーの破損に関する研究は、この点を裏付けています。-予防可能な腐食により、予想寿命の 25% で亀裂が発生した金型は、溶接して使用に戻すことができる可能性がありますが、冷却チャネル付近の根底にある粒界脆化は残ります。応力除去アニーリングとチャネルの再調整がなければ、修復されたダイは同様のタイムラインで再び故障する可能性があります。
ホットフォイルスタンピング金型の場合は、工具のコストが低いため計算が簡単になります。磨耗して細かいディテールがきれいに再現できなくなった銅や真鍮の金型は、ほとんどの場合、再彫刻や再エッチングを試みるよりも、完全に交換したほうが経済的です。再加工の人件費は、新しい材料から製造される新しい金型のコストに近づくことが多いためです。-
A ピラー ダイの研究を推進する研究者らは、保管または長期にわたるダウンタイムに入るあらゆるプレス硬化工具に広く適用される 4 つの具体的な予防措置を提案しました。それは、弱酸性溶剤または高圧水でチャネルを洗浄すること、圧縮空気で自然乾燥すること、-油ベースの防錆剤で内面をコーティングすること、生産サイクル中に蓄積される転位密度を低減するために応力除去焼きなましを実行することです。-これらの手順の費用はダイの交換の数分の一で済みますが、最も一般的な早期故障の原因となる 2 つの要因、腐食と脆化に直接対処します。
ヒット数、検査結果、実行された修理処置など、ダイごとのメンテナンス履歴を追跡することで、これらの決定が直感からデータに基づいた選択に変わります。{0}}記録に故障頻度の加速や改修のたびに収益が減少していることが示されている場合、その答えは、金型がそれを明らかにする前に、つまり生産中という最悪の形で明らかになります。-。
設計されたカスタムホットスタンピング金型の調達
金型が故障する理由とその寿命を延ばす方法を知ることは、金型が最初から正しく構築されている場合にのみ重要です。調達が不十分な工具、間違った鋼種で作られた工具、冷却チャネルのサイズが小さすぎる工具、または適切なシミュレーション検証が行われていない工具は、すでに危険にさらされたライフサイクルを開始します。産業用バイヤーにとって、サプライヤーの選択プロセスは、金型の寿命が始まるか、最初の生産ストロークの前に損なわれるかのどちらかになります。
カスタム金型サプライヤーで評価すべき点
カスタムスタンピング金型を宣伝しているすべてのショップが、この記事全体で説明した品質レベルでプレス硬化ツールや精密箔スタンピング金型を提供できるほどの深さを持っているわけではありません。有能なサプライヤーとリスクのあるサプライヤーとの間のギャップは、価格見積もりでは見えなくても、生産の立ち上げ中に明らかになる機能に現れることがよくあります。-
垂直統合されたサプライヤー、つまり設計、機械加工、熱処理、組立を 1 つの屋根の下で管理するサプライヤーは、個別のベンダー間の引き継ぎを排除することで調整リスクを軽減し、品質管理を向上させます。冷却チャネルを設計したチームが冷却チャネルの機械加工も行い、完成したダイの流量を検証すると、責任が集中され、問題が早期に発見されます。
バイヤーがホットスタンプ金型メーカーを認定する際に評価すべき重要な評価基準は次のとおりです。
- -社内の設計とシミュレーション機能: サプライヤーは、鋼材を切断する前に熱 FEA と成形シミュレーションを実行して、チャネルの配置と形状補正を検証できますか?
- 材料調達の透明性: サプライヤーは工場認証を使用して正確な鋼グレードを指定していますか? それともトレーサビリティなしで単に「工具鋼」と引用しているだけですか?
- 加工能力: 複雑な金型形状に対応する深穴加工、5 軸 CNC、EDM を備えていますか?{0}アプリケーションが必要とするダイサイズを処理できますか?
- 熱処理管理: 温度均一性調査を文書化して社内で真空炉または大気炉を運用していますか、それとも第三者に委託していますか?{0}
- 表面処理パートナーシップ: 検証されたプロセスパラメータを備えた認定プロバイダーを通じて、窒化処理と PVD コーティングを調整できますか?
- 品質認証: ISO 9001 をベースラインとして。 PPAP 文書が必要な自動車プレス硬化ツールに関する IATF 16949。
- リードタイムのコミットメント: 生産が開始されると遅れるという楽観的な約束ではなく、生産能力計画に裏付けられた現実的なタイムライン。
- メンテナンス サポート: 生涯にわたってツールのメンテナンス、改修サービス、長期実行プログラム用のスペアパーツの在庫を提供していますか?{0}}
これらのボックスにチェックを入れるサプライヤーは、カスタム金属スタンプ ダイが単なる機械加工されたスチールのブロックではないことを理解しているサプライヤーです。これは、数万回または数十万回のサイクルにわたって確実に動作する必要がある、設計された熱システムです。最高のプレス会社は、品質をチェックボックスではなく文化的基盤として扱い、設計段階の早い段階から取り組み、問題が生産現場に届く前に積極的に解決します。
提案の依頼と機能の比較
カスタム スタンピング 金型の RFQ プロセスは、購入者が事前に完全な技術的コンテキストを提供した場合に最も効果的に機能します。曖昧なリクエストでは曖昧な見積もりが作成され、メンテナンス、ダウンタイム、品質の損失を考慮すると、ページ上の最も安い数字が実際の所有コストを反映することはほとんどありません。
RFQ パッケージを準備する際には、以下を含めてください。
- 部品形状の3D CADデータ(STEPまたはIGES形式)
- ワークピースの材料仕様 (該当する場合、グレード、厚さ、コーティング)
- 年間生産量と期待金型寿命目標
- サイクルタイムの要件または制約
- 寸法公差、表面仕上げ、冶金目標(硬度、プレス硬化の微細構造)を含む品質仕様
- 装飾用途の基材または箔キャリアの詳細 (見当公差を含む)
サプライヤー間で提案を比較する場合は、単価以外にも注目してください。見積書にシミュレーション検証、文書化されたデータによる最初の製品検査、熱処理パラメータを含む明確に指定された鋼種が含まれているかどうかを評価します。-危険信号には、使用する予定の具体的な工具鋼の名前を出せないサプライヤー、プレス硬化金型の熱シミュレーションを省略するサプライヤー、または、それを達成する方法を説明せずに非現実的に短いリードタイムを見積もるサプライヤーが含まれます。
生産量と部品の複雑さはサプライヤーの選択に大きく影響します。大量の自動車プログラムには、実証済みのプレス硬化経験、シミュレーション インフラストラクチャ、PPAP 機能を備えたサプライヤーが必要です。- -短期間の装飾作業や工業用マーキングの用途では、ホット スタンプ スタンピングのカスタマイズの柔軟性が優先される場合があります。この場合、サプライヤーはテスト実行用の銅または真鍮のダイを迅速に製造し、大きなオーバーヘッドを発生させることなく設計を繰り返すことができます。箔キャリアも調達しているバイヤーの場合、ホットスタンピング箔のメーカーは通常、金型メーカーとは別のベンダーとして運営されていますが、一部のフルサービス サプライヤーは両方との関係を維持していることに注意してください。-
エンジニアリングスタンピングツールの使用を開始する
調査から行動に移行する準備ができているバイヤーにとって、サプライヤー分野を絞り込むことは、上記で説明した統合機能を実証するパートナーを特定することから始まります。強力な出発点は、YICENのカスタムスタンピング金型これは、ホット スタンピング、ダイ スタンピング、および関連プロセスをカバーするエンジニアリング金属成形ツール ソリューションを産業用バイヤーに提供します。{0}金型製造に対する同社の垂直統合アプローチは、ここで概説した認定基準と一致しており、調達サイクルの早い段階で評価する価値のあるサプライヤーとなっています。
単一のサプライヤーにとどまらず、調達の決定には、この記事で取り上げたすべてが反映されている必要があります。つまり、熱環境に合わせた材料の選択、シミュレーションによって検証された冷却設計、生産量に適した表面処理、長期にわたって投資を保護するメンテナンス フレームワークなどです。資格のあるパートナーから調達され、適切な鋼材で製造され、効果的に冷却され、積極的にメンテナンスされた金型は、設計寿命の一部で故障するのではなく、完全に寿命を迎えるものです。それが、販売用の金属スタンピング金型と、長持ちするように設計された工具の違いです。
ホットスタンピング金型に関するよくある質問
1. プレス硬化型と箔押し型の違いは何ですか?
プレス硬化ダイスは摂氏 900-950 度で動作し、水冷 H11/H13 工具鋼を使用して自動車鋼ブランクを超高強度コンポーネントに成形および焼入れします。--箔押し金型は摂氏 100 ~ 200 度で動作し、銅、真鍮、マグネシウムの金型を使用して、装飾的な金属箔や着色箔を紙、革、プラスチックなどの基材に転写します。この 2 つは用語は共通していますが、材料、規模、冷却要件、メンテナンス プロトコルがまったく異なります。
2. ホットスタンピング金型は交換するまでに通常どのくらいの期間使用できますか?
ダイの寿命は材料と用途によって大きく異なります。 H13 工具鋼で作られたプレス硬化ダイスの耐久性は通常 50,000 ~ 100,000 サイクルですが、高級 DIEVAR 鋼はそれを 100,000 ~ 200,000+ サイクルまで延長できます。装飾用途の場合、真鍮の金型は 1,000,000 回以上の印刷回数を達成できますが、銅の金型は 50,000 ~ 250,000 回の印刷回数に達し、マグネシウムの金型は 5,000 ~ 50,000 回の印刷回数に制限されます。適切な冷却設計、二相窒化処理や PVD コーティングなどの表面処理、予防メンテナンスはすべて、これらの上限に到達するために重要な役割を果たします。
3. ホットスタンピング金型の早期故障の原因は何ですか?
最も一般的な原因は、冷却管の内壁に起因する応力誘起の腐食亀裂であり、プレス硬化型の故障の 90% 以上を占めています。{0}その他の故障モードには、加熱と冷却の繰り返しサイクルによる熱疲労亀裂、加熱されたブランク上の酸化スケールによる付着摩耗、材料流動点での浸食摩耗、および持続的な高温負荷による塑性変形などがあります。-研究によると、チャネル保護なしでオフラインのまま放置されたダイは、湿気によって内壁が腐食され、周期的な応力と結合して亀裂が発生するため、特に脆弱であることがわかっています。
4. コンフォーマル冷却チャネルとは何ですか?いつ投資する価値がありますか?
コンフォーマル冷却チャネルは、直線経路に限定される従来の真っ直ぐな穴あけチャネルとは異なり、一貫した深さで金型表面の輪郭に従います。{0}}これらは、選択的レーザー溶解やセグメント化されたダイ構造などの付加的な方法によって製造されます。研究によると、コンフォーマルチャネルによりサイクルタイムが最大 25% 短縮され、より均一な温度分布が得られることがわかっています。これらは、従来の穴あけ加工では一貫した表面とチャネルの距離を維持できない深絞りまたは狭い半径を伴う複雑な部品形状や、サイクル時間の節約により高い工具コストを相殺できる大量生産プログラムの場合に投資する価値があります。-
5. ホットスタンピング金型に適した表面処理を選択するにはどうすればよいですか?
選択は動作温度、生産量、および基材によって異なります。摂氏 900 度を超えるブランクと接触するプレス硬化ダイの場合、AlTiN または AlCrN PVD コーティングが作業温度での耐酸化性を提供します。プラズマ窒化と PVD を組み合わせた二相処理は最高の寿命をもたらし、未処理の鋼と比較して 6- 摩耗寿命が 10 倍向上します。中程度の温度での用途では、CrN コーティングは摂氏 700 度未満でも十分に機能します。-低容量プログラムでは、寿命が 2 倍向上する窒化処理のみが必要な場合があります。生産サイクルが 50,000 サイクルを超えると、再コーティングのコストが時期尚早のダイ交換よりもはるかに低くなるため、経済的な転換点としてプレミアム コーティングが有利になります。 YICHEN (https://www.yichen-group.com/stamping-die/) のようなサプライヤーは、特定の用途パラメータに基づいて最適な処理の選択についてアドバイスできます。


