


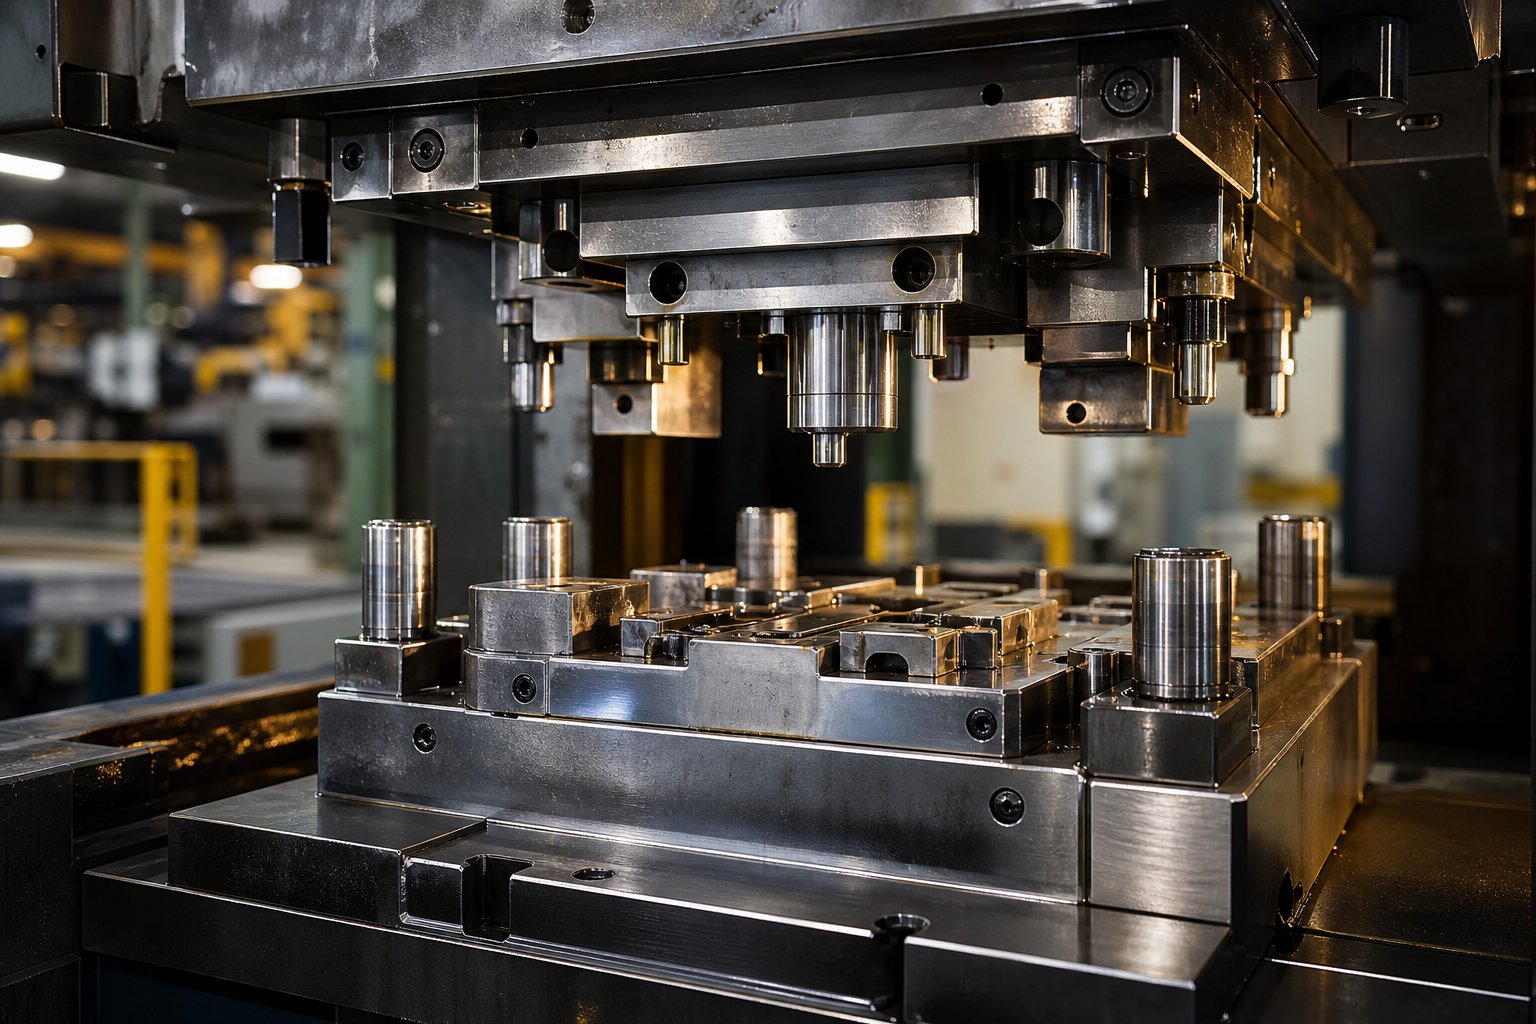
金属プレス金型と製造におけるその役割を理解する
スタンプされたコンポーネントを調達する場合、その背後にある工具によって、寸法精度、表面仕上げ、サイクル タイム、部品あたりのコストなどすべてが決まります。{0}}しかし、多くのバイヤーはダイの選択を戦略的な決定ではなく、調達のチェックボックスとして扱います。あなたが選択したメーカーが、今後何年にもわたってあなたの生産の現実を形作ります。
金属スタンピング金型とは何か、そしてなぜそれが重要なのか
金属スタンピング 金型は、スタンピング プレスによって加えられる力を使用して、平らな金属板を切断、曲げ、または完成部品に成形する、精密に設計されたツールです。{0}
この 1 つの定義は、多くのエンジニアがキャリアの初期に遭遇する質問に答えます。製造における金型とは何ですか?簡単に言うと、スタンピング ダイは、プレス機内に取り付けられた硬化工具鋼セクションの特注アセンブリです。-上半分(パンチ)と下半分(ダイブロック)が連携して、プレスストロークごとに金属をせん断または変形させます。金型とスタンピング プレスは 1 分間に何百回も回転し、何百万回も繰り返し同じ部品を製造します。
金型の精度は、製造されるすべての部品の精度に直接影響します。適切に構築された金型は、長時間の稼働でも厳しい公差を維持し、スクラップを最小限に抑え、計画外のダウンタイムを発生させることなく印刷機を稼働し続けます。-構造が不十分だとバリ、寸法のずれが発生し、頻繁なメンテナンス停止が発生し、納期遅れにつながります。
スタンピング金型メーカーを必要とする人
あなたがサプライヤーを評価する調達管理者、新しい金型を指定する金型エンジニア、または量産の準備をしている製品設計者である場合、金属プレス金型メーカーの選択によって、生産ラインが達成できる上限が決まります。決定には見積もりを比較するだけでは不十分です。適切な質問をするには、金型の種類、材料、エンジニアリング プロセス、工場の能力を十分に理解する必要があります。
このガイドでは、そのフレームワークを段階的に構築します。さまざまな金属スタンピング金型がどのようにさまざまな用途に役立つのか、どのような構造の詳細が寿命に影響するのか、どの機能が有能な工場と真のツーリング パートナーを区別するのかを学びます。目標は簡単です。自信を持ってスタンピング 金型メーカーを評価できる十分な技術的基礎を提供し、最も安価なツールだけでなく適切なツールを入手できる RFQ を発行することです。
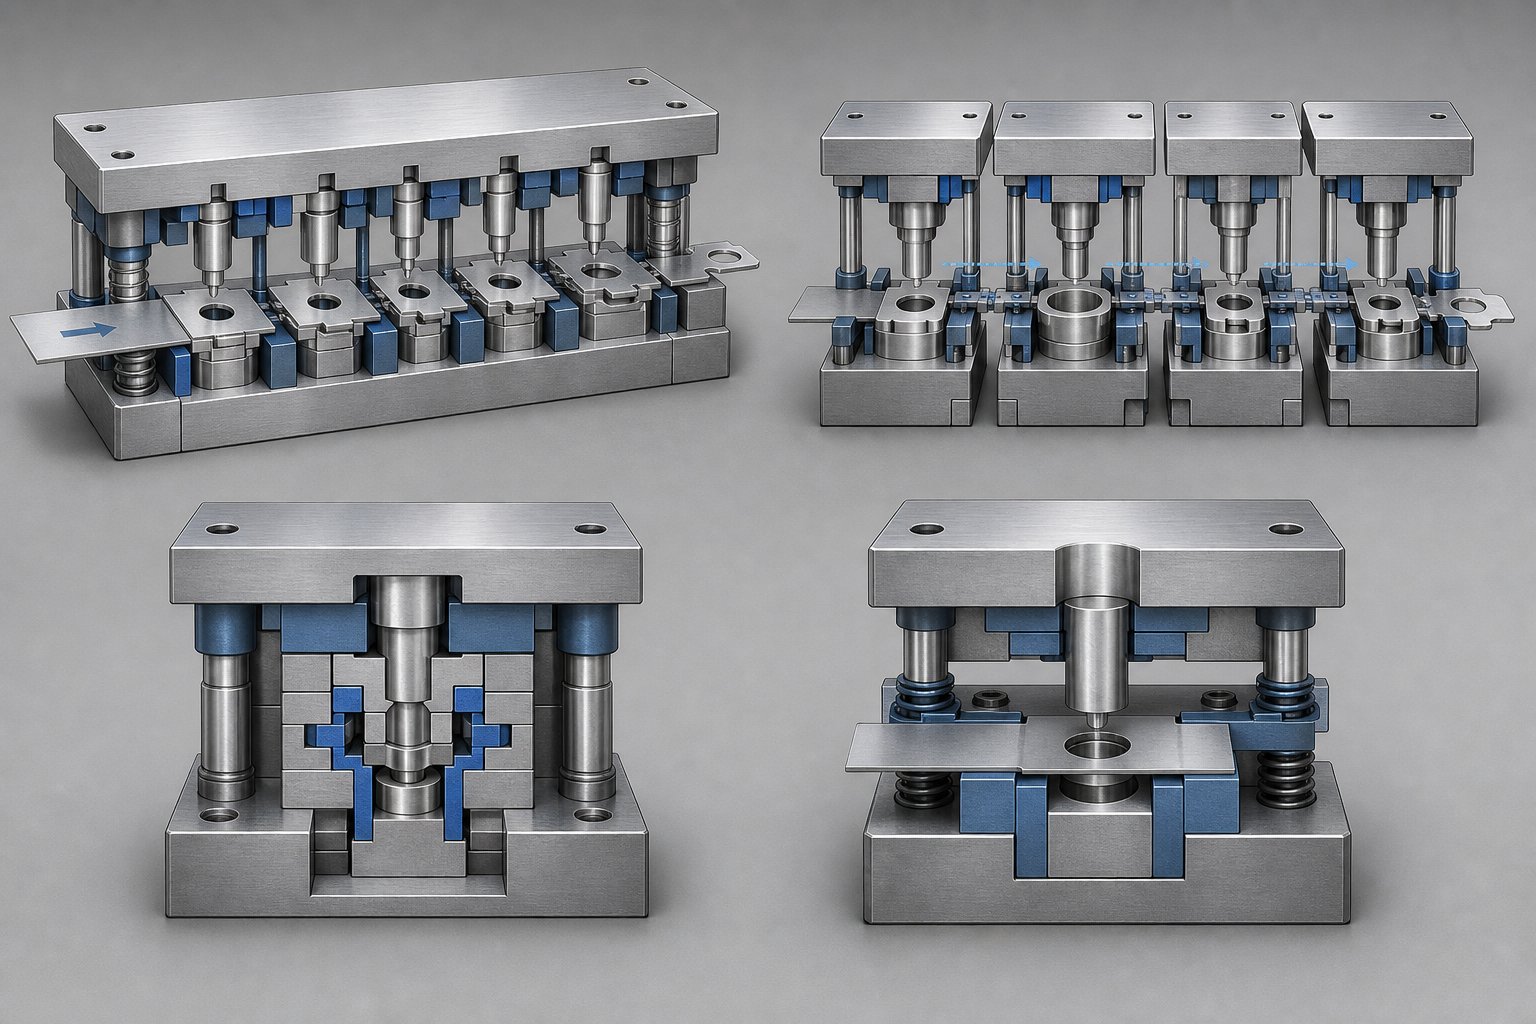
スタンピングダイの種類とそれぞれの使用時期
金型の品質が重要であることを知ることは重要です。プロジェクトに実際に必要なダイのタイプを知ることは、生産的な RFQ 会話とイライラする会話を分けるものです。利用可能なスタンピング金型の種類は、それぞれ異なる製造上の問題を解決するため、選択を誤ると、金型への過剰な支出やサイクル タイムのパフォーマンス低下につながります。
4 つの主要なカテゴリはほぼすべてをカバーします板金プレス用途: プログレッシブ、トランスファー、コンパウンド、シングル ステージ。-それぞれの速度、複雑さ、コストのバランスが異なります。それらがどのように機能するかを理解すると、金型製造者と同じ言語を話し、曖昧さなく要件を伝えることができます。
大量生産向けのプログレッシブ ダイ-
単一のダイセット内の一連のステーションを介して金属コイルが連続的に供給されることを想像してください。各ステーションでは、最終段階で完成部品が分離されるまで、-打ち抜き、曲げ、コイニング、トリミング-といった異なる操作が行われます。それは、実際の進歩的なダイです。
順送金型メーカーは、スピードを重視してこれらのツールを構築しています。適切に設計された順送金型は、毎分 200 ~ 1,500 ストロークで回転し、最小限の材料処理で複雑な部品を製造できます。-トレードオフは?-初期のツールコストが高く、ツールが強化された後の設計変更の柔軟性が限られています。自動車のスタンピング金型や大量生産の家庭用電化製品部品の場合、進歩的なツーリングにより、長期にわたる生産期間にわたって部品あたりのコストを最小限に抑えることができます。-
複雑な形状のトランスファーおよび複合ダイ
順送ストリップに対して部品が大きすぎる場合、または幾何学的に複雑すぎる場合は、トランスファー ダイが介入します。まずブランクが切断され、次に独立したステーション間を機械的に移動され、成形、絞り、トリミングの操作が順番に行われます。トランスファー ダイ スタンピングのサプライヤーは通常、自動車のブラケット、家電製品のハウジング、筐体パネルなど、より深い絞りやより大きな構造コンポーネントを製造する業界にサービスを提供しています。{2}}
コンパウンドダイでは異なるアプローチが取られます。 1 つのステーションで 1 回のプレス ストロークで複数の切断および成形操作を実行します。これにより、ワッシャー、電気ラミネート、シムなど、厳密な寸法調整が必要な平らな部品の精度が非常に高くなります。制限は深さです。複合スタンプ ダイは単一平面の形状をうまく処理できますが、多軸の曲げや深い成形は処理できません。-
-少量生産またはプロトタイピング用の単一ステージ ダイ-
単一ステージのダイスは、ストロークごとに 1 つの操作を実行します。-1 回の曲げ、1 回の穴あけ、1 回のブランク。このツールはシンプルで、安価で、迅速に構築できます。プロトタイピング、試験運用、または設計の繰り返しが予想される少量生産の場合、単一ステージのスタンピング金型は、プログレッシブ ツールやトランスファー ツールでは実現できない柔軟性を提供します。-サイクル速度と引き換えに適応性を確保します。
多くのショップでは、完全なプログレッシブ ツールを使用する前に検証中に単一段階の金型を使用し、開発中に部品設計が変更された場合のリスクを軽減しています。-
| 金型の種類 | 最優秀アプリケーション | ボリュームの適合性 | 複雑さのレベル | 相対的な工具コスト |
|---|---|---|---|---|
| プログレッシブ | 多機能部品(自動車用プレス金型コンポーネント、コネクタ、ブラケット)の高速生産-{1}} | 大量生産 (100,000 以上の部品) | 中程度から高程度 | 高い |
| 移行 | 複数の成形段階を必要とする大型または深絞り部品- | 中~大音量 | 高い | 高い |
| コンパウンド | 1 ストロークで複数のカットを必要とする平らな精密部品 (ラミネート、ワッシャー) | 低から中程度の音量 | 低から中程度 | 中くらい |
| シングルステージ- | プロトタイプ、パイロットラン、簡単な操作 (1 回の曲げまたは 1 回の穴あけ) | 音量が小さい | 低い | 低い |
どのダイ タイプが部品の形状、量、予算に適合するかを明確に理解してメーカーにアプローチすると、よくある誤解の原因を排除できます。また、ショップの機能が実際のニーズと一致しているかどうかを評価することも容易になります。-この質問は、ツール自体の背後にある材料や製造方法に大きく依存します。
寿命に影響を与える金型の材質と構造
金型の種類に応じて、適切なプロセスを実行できます。ダイの内部の材質によって、ダイの耐久性、パフォーマンスの安定性、数十万、{1}}または数百万-ストロークにわたる総所有コストが決まります。異なる工具鋼から作られた 2 つの同一設計の鋼スタンピング金型は、寿命が大きく異なる可能性がありますが、ほとんどの購入者はその理由を尋ねようとは考えません。
スタンピング金型鋼の選択は、硬度、靱性、耐摩耗性という 3 つの競合する特性の間でバランスをとることです。 1 つを推し進めすぎると、他のものも妥協してしまいます。 500万ストロークの自動車プログラム用に構築された板金金型には、プロトタイプの家電ブラケット用に20,000回のアルミニウムスタンピングを行う金型とはまったく異なる材料戦略が必要です。
工具鋼のグレードとその性能特性
ほとんどの金属スタンピングダイセットは、実績のある少数の工具鋼グレードに依存しています。それぞれは硬度-対-の靭性スペクトルの異なる位置を占めており、それらがどの位置にあるかを知ることは、メーカーが用途に適した材料を指定しているかどうかを評価するのに役立ちます。
- D2 (高-炭素、高-クロム):耐摩耗性のスペシャリスト。-炭素含有量が約 1.4-1.6%、クロムが 11 ~ 13% である D2 は、54 ~ 61 HRC の硬度を実現します。その緻密な炭化クロム構造は摩耗に対する耐性が非常に優れているため、ブランキング金型、スタンピング金型、パンチ、トリム金型の標準となっています。トレードオフ: D2 は比較的脆く、大きな衝撃荷重下では欠けやすいです。
- A2 (空気-硬化、中合金):バランスの取れたオールラウンダー。- A2 は、熱処理中の強力な耐摩耗性と優れた寸法安定性を維持しながら、D2 よりも大幅に優れた靭性を実現します。一般的な硬度範囲は 57-62 HRC です。これは、衝撃荷重によって D2 がリスクを伴う、複雑な金型形状を使用した穴あけ、曲げ、成形作業を行う中規模から大量の生産に適しています。
- S7 (耐衝撃性-):インパクトを与えるために作られています。 S7 には、炭素含有量が低く (0.45-0.55%)、クロムが少なく (3.0-3.5%) 含まれており、48~58 HRC の加工硬度を達成します。耐摩耗性は犠牲になりますが、優れた衝撃吸収性が得られます。 S7 は、繰り返しの衝撃が主な故障リスクとなるリベット締め、ノッチング、冷間成形金型に最適な選択肢です。
- M2 (高速度鋼):速度と耐熱性が重要な場合。 M2 は高温でも硬度を維持するため、摩擦により大量の熱が発生する高速パンチング ステーションに最適です。--精密切削チップ向けに、靭性、耐摩耗性、赤み硬度の優れたバランスを実現します。-
実際的なルールは次のとおりです。通常、予想される生産量が増加するにつれて、より硬く、より耐摩耗性の高いグレードに移行します。{0}}生産サイクルが短いアルミニウム スタンピング 金型は、A2 またはそれ以下の合金鋼でも良好に機能する可能性があります。-自動車プログラム向けに毎分 800 ストロークで高張力鋼を打ち抜く順送金型を使用するには、おそらく D2 または粉末冶金のアップグレードが必要になるでしょう。-
金型の寿命を延ばす超硬インサートと表面処理
高級工具鋼でも最終的には摩耗します。たとえば、高張力鋼のブランキング ステーションの刃先が極度に磨耗する金型内のステーションの場合、-メーカーは炭化タングステン インサートを取り付けています。-超硬スタンピング金型、より正確には、高摩耗ステーションに超硬チップ部品を備えた金型は、研磨用途において工具鋼単独よりも 5 ~ 10 倍長い耐用年数を実現できます。{6}欠点はコストと脆さです。カーバイドは高価で、特殊なダイヤモンド研削が必要で、周囲のダイ構造で適切にサポートされていないと強い衝撃を受けると亀裂が発生します。
表面処理により、基材を変更せずにさらに保護層を追加します。最も一般的なオプションは次のとおりです。
- 窒化 (ガスまたはイオン/プラズマ):窒素原子は比較的低温(約 500 ℃)で鋼の表面に拡散し、歪みを最小限に抑えた硬くて耐摩耗性の層を形成します。-イオン窒化はガス窒化よりも高速で、薄く脆い「白い層」を生成します。高度な高張力鋼成形に関する研究によると、-PVD コーティングを施したイオン窒化工具鋼は 120 万個以上の部品を生産これに対し、クロム-メッキ工具の場合はわずか 50,000 です。
- TiN (窒化チタン) コーティング:PVD によって適用されたこのゴールドトーンのコーティングは、表面硬度を高めて摩擦を低減し、かじりのリスクを軽減します。{0} TiN はコーティングされていない金属板には良好に機能しますが、亜鉛メッキ鋼板を打ち抜き加工する際に亜鉛の蓄積を引き起こす可能性があります。
- TiAlN / AlCrN コーティング:高速スタンピングやツール-のワークピース界面で多大な熱を発生させる操作に適した優れた熱安定性。{0}
購入者にとって重要な洞察: 表面処理の選択は、基材の選択に従う必要があり、基材を置き換えるものではありません。ダイにひび割れや欠けがある場合は、基板の靭性が不十分であり、コーティングではそれを修正できません。コーティングは、すでに十分なコア強度を備えているダイの表面摩耗やかじりの問題を解決します。
メーカーを評価する際には、特定の材料、厚さ、体積に対してどのようなスタンピングダイス鋼のグレードを推奨しているかを尋ねてください。故障モード分析に基づいて表面処理を指定するか、それともジョブごとに 1 つのオプションをデフォルトで指定するかを尋ねます。{1}}答えは、ツールの寿命を長く設計するショップと協力しているか、それとも最初のトライアウトに合格し、下流での早期摩耗の管理を任せてくれる最も安価な金型を製造しているショップと協力しているかを明らかにします。-
材料と処理の決定は、プロセスで次に起こること、つまり鋼を切断する前に金型をどのように設計、シミュレーション、検証するかにも直接関係します。エンジニアリング ワークフローは、これらの材料の選択が、最初の生産ストロークから意図したとおりに機能するツールに変換されるかどうかを決定します。
コンセプトから生産までの金型設計とエンジニアリングのプロセス
適切な鋼材で作られた金型であっても、その背後にあるエンジニアリングに欠陥があると故障します。金属スタンピング金型の設計では、材料の選択が形状と一致し、生産意図が加工指示に反映され、コストのかかるミスがデジタルで発見されるか、試用プレスで困難な方法で発見される場所です。プロセスは構造化されたシーケンスに従い、各段階は特に後続の段階のリスクと費用を軽減するために存在します。
購入者にとって、このワークフローを理解すると、2 つの効果があります。メーカーが成熟したエンジニアリング プロセスを持っているか、それとも手を抜いているかを評価するのに役立ちます。また、-早期に、協力して、技術的な情報に基づいて関与する-ことで、後で費用のかかる再作業を回避できる可能性があることがわかります。
金型開発におけるCADモデリングとスタンピングシミュレーション
部品のコンセプトから検証されたツールまでは、定義された順序に従います。適切な理由なしにステップをスキップしたり、タイムラインを圧縮したりすると、ほとんどの場合、ツールの強化後に手戻りが発生し、その場合、変更にはデジタル段階でかかるコストの 10 倍の費用がかかります。
- 部品の実現可能性と DFM レビュー:エンジニアは部品の形状、公差、材料の種類、生産量を分析し、プレス加工で必要な結果が得られるかどうかを判断します。曲げ半径が狭い、穴がエッジに近い、深い絞りなどの特徴は、早期にフラグが立てられます。これは、バイヤー エンジニアリング チームと金型メーカーが、達成可能なものと再設計が必要なものについて調整するコミュニケーション ループです。 15+ 年の工具歴を持つ経験豊富なショップは、特別な工具が必要な面取り、不必要なコストを引き起こす公差、亀裂が発生しやすい形状など、問題のある形状をすぐに特定できます。-
- ストリップのレイアウトとプロセス計画:順送金型やトランスファー金型の場合、エンジニアはストリップ レイアウトを開発します。{0}金属が金型内を移動する際に受ける一連の操作の配置です。これには、材料効率を高めるための部品のネスティング、形状の歪みを防ぐための成形前のピアッシングの順序付け、部品を確実に前進させるのに十分な強度のキャリア ストリップの設計、ステーション間の精度を高めるためのパイロット穴の位置の確立などが含まれます。-ここでは、スタンピングダイのバイパスノッチの目的が関係します。これらのリリーフ機能により、ストリップは干渉することなく成形ステーションを通過してスムーズに進むことができ、生産を停止する座屈やミスフィードを防ぐことができます。
- 3D CAD モデリングとコンポーネントの詳細設定:設計者は、SolidWorks、Siemens NX、CATIA などのプラットフォームを使用して、パンチ、ダイ ブロック、ストリッパー、ガイド アセンブリ、ダイ セット自体など、すべてのダイ コンポーネントの詳細なモデルを構築します。{0} Logopress3 や NX Progressive Die Design などの特殊なアドインにより、ストリップ レイアウトの生成、曲げのない計算、標準コンポーネントの選択が自動化されます。-この段階で、各切削クリアランス、成形半径、およびスプリングバック補正値がジオメトリに組み込まれます。
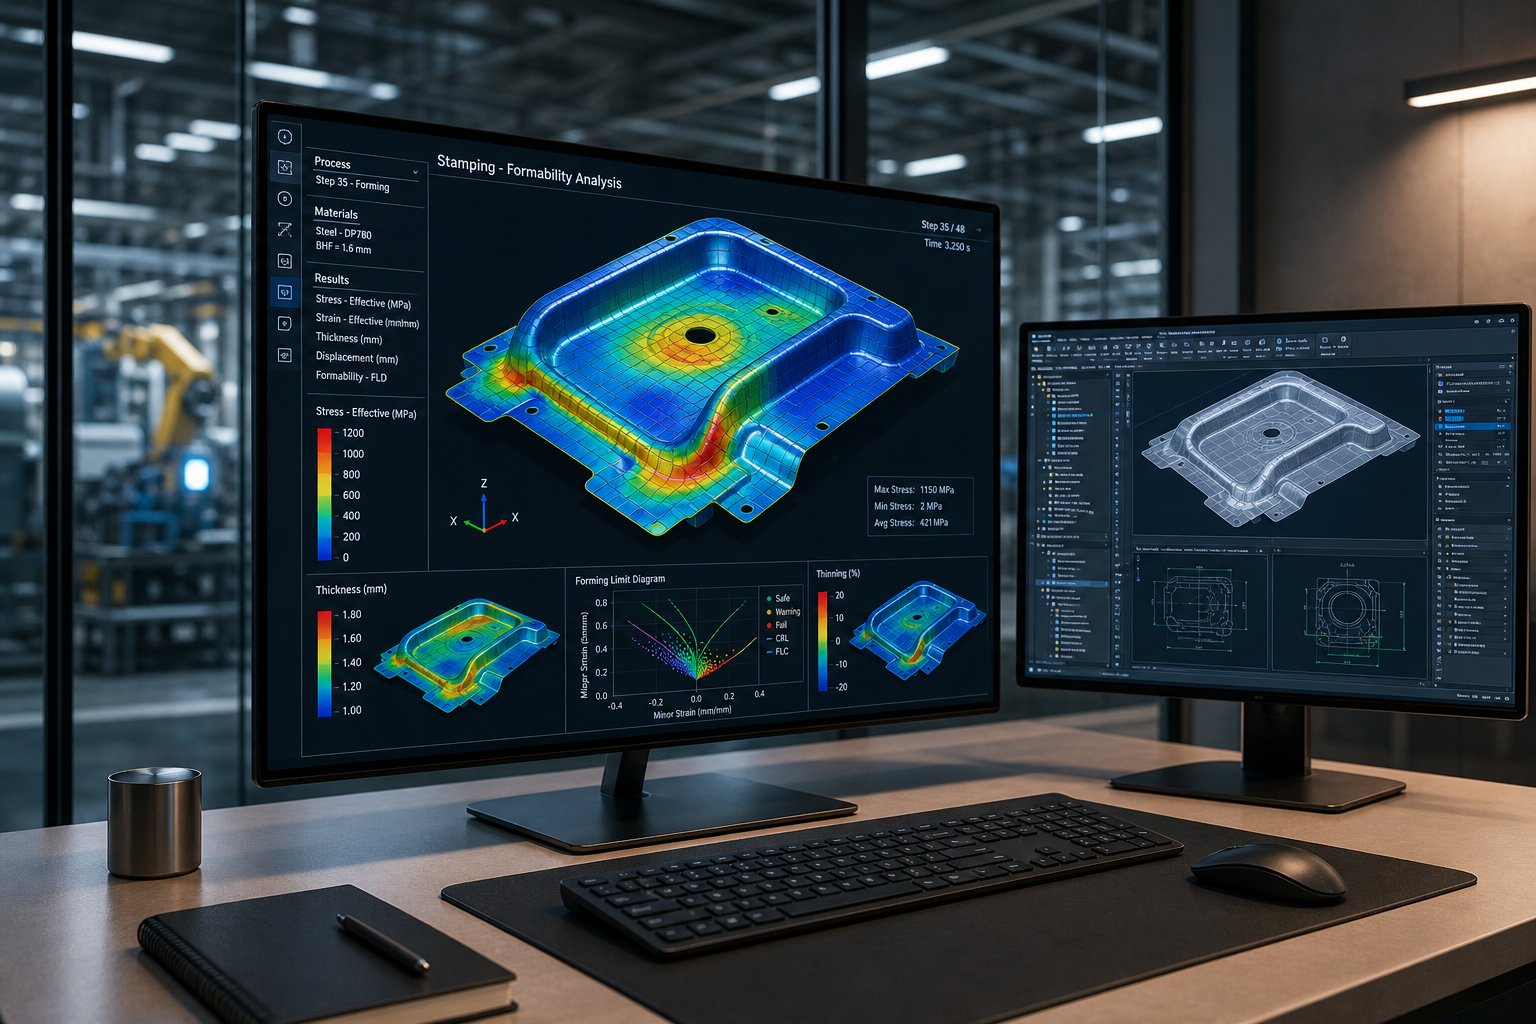
- FEA およびスタンピング シミュレーション:これは、最新の金型開発が有能なショップと時代遅れのショップを分ける場所です。 AutoForm や DYNAFORM などの CAE プラットフォームを使用して、エンジニアはシート メタル スタンピング プロセス全体をデジタルでシミュレーションします。ダイキャビティへの材料の流れを予測し、しわ、割れ、過度の薄化などの故障点を特定し、スプリングバックを計算して工具形状に補正を組み込み、材料の無駄を最小限に抑えるためにブランク形状を最適化します。あミシガン大学の調査OEM および Tier1 スタンピング組織の割合-によると、パネルの複雑さに応じて、再加工の反復には通常 1 サイクルあたり 25,000 ドルから 125,000 ドルの費用がかかることがわかりました。回答者は、これらのコストを削減するための最優先のニーズとして、金型成形シミュレーション ソフトウェアの進歩を挙げています。
- CAM のプログラミングと加工:設計が仮想検証に合格すると、CAM ソフトウェアが CNC ミル、ワイヤー EDM、研削装置用のツールパスを生成します。デジタル モデルは、各コンポーネントを仕様に合わせて加工する G- コードに直接変換されます。
シミュレーションのステップは強調に値します。硬化工具鋼を再機械加工するよりも、デジタル モデルを反復処理する方がはるかに安価です。{1}シミュレーションに費やす 1 時間ごとに、トライアウト印刷にかかる日数と数千ドルのやり直しコストが節約されます。カスタム金属スタンピング金型のサプライヤーを評価するときは、どのようなシミュレーション プラットフォームを使用しているか、鋼材を切断する前に通常実行する仮想反復の回数、レビューのためにシミュレーション結果をエンジニアリング チームと共有しているかどうかを具体的に尋ねてください。
プロトタイプの試作から最終検証まで
デジタル検証によりリスクは大幅に軽減されますが、物理的な確認の必要性がなくなるわけではありません。板金スタンピング金型は、生産に入る前に実際のプレス条件下でその性能を証明する必要があります。
プロトタイプの試作中に、金型は生産トン数と速度に合わせたトライアウト プレスでサンプル部品を実行します。エンジニアはまず、印刷仕様に照らして製品の寸法を測定し、表面仕上げの品質を評価し、公差を超えたバリやエッジの状態をチェックし、スタンピング プロセスが複数のストロークにわたって一貫した結果を生み出すことを確認します。逸脱があると、根本原因分析が開始されます。それは、実際の材料の挙動と一致しないシミュレーションの仮定ではないでしょうか?-加工ミス?調整が必要なスプリングバック補正?
一流のメーカーは、トライアウトを試行錯誤のセッションではなく、制御されたエンジニアリング演習として扱います。{0}{1}彼らはセンサーを使って金型を計測し、プレスパラメータを記録し、測定結果をシミュレーション予測と関連付けます。物理データがシミュレーション モデルにフィードバックされるこの閉ループ アプローチ--により、最初の試用から承認された本番ツールまでのパスが短縮されます。{6}}
自動車または航空宇宙プログラムに使用されるカスタム スタンピング 金型の場合、検証は寸法チェックにとどまりません。これには、契約生産量全体にわたってダイが公差を維持することを確認するための、能力研究 (Cpk 分析)、PPAP 文書化、および場合によっては加速摩耗試験が含まれます。
-実現可能性レビューから最終検証までのワークフロー全体-は、複雑さに応じて通常 8~16 週間かかります。適切なシミュレーションと DFM コラボレーションを行わずにタイムラインを圧縮することは、プログラムにおける予算超過の最も一般的な原因です。早期に関与し、完全な部品データを提供し、DFM ディスカッションに積極的に参加するバイヤーは、一貫してエンジニアリングの変更が少なく、試用サイクルが短くなり、生産までの時間が短縮されます。
設計とシミュレーションにより、金型がどうあるべきかを定義します。次の問題は、その工場を建設する工場に、エンジニアリングが要求する精度レベルでその設計を実行するための機械加工能力があるかどうかです。
トップダイショップを分ける製造能力
素晴らしい金型設計であっても、それを実行する工場に設計に要求される公差を保持するための設備がなければ意味がありません。金型メーカーを評価するとき、実際に尋ねるのは 1 つの質問です。この施設は、遅延や品質リスクを引き起こす重要な作業を排除することなく、CAD モデルを強化された組み立て済みスタンピング ツールに変換できるでしょうか?
外部ベンダーにプロセスを送信するたびに、通過時間、コミュニケーションのギャップ、および次元の責任が曖昧になる引き継ぎが追加されます。工具と金型の製造において最も有能な工場は、精度が重要な作業を 1 つの屋根の下で維持しており、その統合はリード タイムと部品の品質に直接現れます。{1}
精密金型構築のための重要な加工能力
金型工場のすべての機械に同じ重量がかかるわけではありません。一部の操作は、完成したツールが仕様に達するか、または再作業が必要かどうかを定義します。何を探すべきか、そしてそれぞれの機能が重要である理由は次のとおりです。
- ワイヤー放電加工機:細い帯電ワイヤを使用して、±0.002 mm という厳しい公差で焼入れ工具鋼のプロファイルを切断します。ワイヤ EDM は、従来のフライス加工では到達できない複雑な内部形状を処理します。これがなければ、複雑なパンチの形状や隙間の狭い金型開口部を-外注する必要があり、-スケジュールに日数がかかり、工場間の測定の不確実性が生じます。
- CNC フライス加工 (3 軸および 5 軸):ダイブロックのバックボーンとパンチ荒加工から中仕上げ加工まで。- 5- 軸機能により、複雑な成形面を 1 回のセットアップで加工できるため、累積的な再位置決めエラーが排除されます。 3 軸の作業に限定されている工場では、輪郭のあるダイ表面に苦労し、組み立て中に手作業でのフィッティングがさらに必要になります。
- 治具研削:硬化部品の穴位置精度とプロファイル形状をミクロン単位で実現します。これは、ガイド ピンの穴、ダボ穴、および重要な位置決め機能が正確に位置合わせされることを保証する操作です。治具研削を行わない工場では、穴の仕上げ加工にワイヤ EDM を使用しています。-作業は可能ですが、時間がかかり、止まり穴の形状にはあまり適していません。-
- 平面研削:ダイプレートと摩耗面の平面度と平行度を実現します。適切な表面研削により、シャットフェイス全体で均一な接触が確保され、金型の片側の摩耗を促進する不均一な負荷が防止されます。また、他のすべての機械加工フィーチャーが参照するデータム面も確立します。
- CNC旋削加工:円筒部品-ガイド ピン、ブッシュ、丸パンチ-を正確な直径と表面仕上げで製造します。社内での旋削とは、これらのコンポーネントが既製の近似値に依存するのではなく、特定の設計に一致することを意味します。--
これらの機能のいずれかが欠けていると、リードタイムが長くなります。さらに重要なのは、外部からの引き継ぎのたびに許容範囲のスタックアップのリスクが生じます。-ある工場で切断され、別の工場で焼入れされ、3 番目の工場で研削されたパンチ プロファイルでは位置誤差が蓄積され、金型の組み立て中に初めて明らかになります。-まさに修正費用が高くつくときです。
社内熱処理とトライアウトプレスの利点-
サプライヤーの評価中に見落とされがちな 2 つの機能、熱処理とトライアウトプレスは、スケジュールと品質の両方に大きな影響を与えます。
社内での熱処理-スタンピング金型工場が硬化プロセスを直接制御できるようになります。によるとルシファー炉熱処理を社内に導入することで、配送の遅延がなくなり、外部キューのスケジュール設定の待ち時間がなくなり、アウトソーシングでは不可能なリアルタイムのプロセス調整が可能になります。-厳しい寸法要件を持つ金型を製造する場合、熱処理により歪みが生じるため、これは重要です。自社の部品を硬化する工場は、外部の熱処理装置から部品が戻ってくるまで 1 週間待って予期せぬ寸法変化を発見するのではなく、焼き入れ直後に歪みを測定し、その日のうちに仕上げ-研削戦略-を調整できます。
社内の試用印刷機-加工と検証の間のループを閉じます。金型が組み立てられると、生産トン数に合わせたプレス機に直接取り付けられます。エンジニアは、数トンの金型を外部施設に輸送することなく、最初の製品部品を実行し、結果を測定し、調整を行います。-この機能により、トライアルから承認までのサイクルが数週間から数日に短縮されます。{6}また、金型を作成した人が金型スタンピング マシンでデバッグする人も同じであることを意味し、-作成者とユーザーの間のコミュニケーション ギャップを解消します。
購入者にとって、実際的なポイントは簡単です。評価中に機器リストをリクエストしてください。有能な金属スタンピング ツーリング パートナーが、CNC ミル、ワイヤー EDM、治具研削盤、平面研削盤、熱処理炉、トライアウト プレスを 1 か所にまとめてご案内します。このリストにギャップがあると、タイムラインの長期化、調整オーバーヘッドの増加、およびすべての受け渡しポイントでの品質リスクに直接つながります。これらのプロセスを社内に保持しているショップは、迅速なだけではありません。-彼らは、未加工の鋼材から検証済みの工具に至るまで、切れ目のない責任を維持しています。これは、生産開始日が決まっているときにまさに重要なことです。
プレス金型メーカーの評価と選択方法
設備リストには、ショップで何ができるかが示されています。認定、キャパシティ プランニング、およびコミュニケーション パターンによって、それが確実に、一貫して、スケジュールに従って実行されるかどうかがわかります。金属プレス金型メーカーを選択するには、見学の印象や営業プレゼンテーションにとどまらず、体系的な評価が必要です。ツールに資金を投入する前に、金型製造会社間の違いを明らかにするフレームワークが必要です。
検証すべき認証と品質システム
認定は単なる壁の装飾ではありません。これらは、ショップが特定のプロセス規律を維持していることを示す監査済みの文書化された証拠を表します。スタンピング金型メーカーを評価する際に最もよく目にする 2 つの認証は、ISO 9001 と IATF 16949 です。
ISO 9001:2015 がベースラインです。これは、金属工具および金型工場が文書化された品質管理プロセス、校正スケジュール、内部監査、および是正措置手順を確立していることを確認します。信頼できるスタンピング金型メーカーであれば、これを最低限守る必要があります。ただし、ISO 9001 では、統計的プロセス管理、正式な PPAP 提出、FMEA などの欠陥防止方法論は必要ありません。{6}}プロセスの規律は保証されますが、安全性が重要なアプリケーションに必要な厳格さは保証されません。{8}}
IATF 16949:2016 は ISO 9001 に基づいて構築されており、自動車-固有の要件: 高度な製品品質計画 (APQP)、生産部品の承認プロセス (PPAP)、重要な寸法の統計的プロセス管理、およびエラー防止義務。-プレス部品が自動車 OEM サプライ チェーンに参入する場合、IATF 16949 は必須ではありません。-実質的にすべての Tier 1 および Tier 2 バイヤーが IATF 16949 を必要とします。この認証では、予告なしの訪問の可能性も含めて 6 ~ 12 か月ごとの監視監査も義務付けており、これによりショップは自社のサプライヤー監査の間に責任を負い続けることができます。
証明書を確認するときは、次の 3 つの点を確認してください。認証機関が認定されていること、範囲が金属スタンピングまたは金型の製造プロセスを明確にカバーしていること、サイトの住所が実際に工具が製造される場所と一致していることです。ある施設で組み立ての認証を取得した企業が、その認証を別の場所のプレス加工作業に引き継ぐことはありません。
キャパシティプランニングとリードタイム評価
卓越した技術力を備えたスタンピング金型サプライヤーであっても、スケジュールが過密なため、発売日に間に合わない可能性があります。キャパシティの評価には、具体的な質問が必要です。アクティブなダイ プログラムはいくつ同時に実行されていますか?今後 90 日間にコミットされるマシン時間の割合は何ですか?トライアウト専用のプレス時間を維持しているのでしょうか、それともトライアウトはプロダクションのスケジュールと競合しますか?
リードタイムの信頼性は、リードタイムの約束よりも重要です。過去 12 か月の配信パフォーマンス データを要求します。金型メーカーが 95% の予定通りの実績で 10{5}} 週間の納期を見積もった場合、-裏付けるデータがなく 8 週間と見積もった場合よりもはるかに安全です。また、不測の事態に備えたアプローチも調査します。-材料の注文が遅れたり、製造途中で設計変更が発生した場合はどうなりますか?成熟したプロジェクト管理を備えたショップは、土壇場でサプライズを提供するのではなく、積極的にスケジュールを調整します。
業界固有の選択基準-
あなたの業界は最も重要なものを変えています。自動車プログラムでは、PPAP 文書化、Cpk 能力研究、未加工のスチール コイルと完成した金型コンポーネントを結び付ける完全な材料トレーサビリティが必要です。航空宇宙用途では、AS9100 認証と AS9102 に基づく初品検査レポートが必要です。また、トレーサビリティはあらゆるヒート ロットと機械加工作業に及びます。{3}}エレクトロニクス プログラム-特にコネクタやマイクロ-コンポーネント-では、微小公差機能が優先されます。多くの場合、パンチ-と-のクリアランスを ±0.002 mm 以内に保ち、CMM によって検証されることが必要です。
消費財や家電製品のプログラムでは、コストの最適化とスピードがより重視される傾向にあります。通常、ISO 9001 で十分であり、材料の歩留まり、製造可能性のコラボレーションのための設計、{{1}{2}}エンジニアリング変更の迅速な対応に焦点が移っています。
次の表は、アプリケーションにとって最も重要な基準に照らしてスタンピング金型サプライヤーを評価するための構造化されたフレームワークを示しています。
| 評価基準 | 確認すべき内容 | 尋ねるべき主な質問 |
|---|---|---|
| 品質認証 | ISO 9001、IATF 16949、AS9100 (該当する場合) | 認証範囲はスタンピング/金型製造に固有ですか?最後に監視監査を受けたのはいつですか? |
| 生産能力 | 同時実行プログラム数、マシン稼働率 | 進行中のアクティブなダイのビルドはいくつありますか?過去 1 年間の納期厳守率はどのくらいですか?{0} |
| 材料に関する専門知識 | 特定の部品の材質と厚さの範囲に関する経験 | 当社の用途に推奨する工具鋼のグレードとその理由を教えてください。この厚さで材料をスタンピングした経験はありますか? |
| リードタイムの信頼性 | 過去の納品実績、プロジェクトのスケジュール設定プロセス | 最近のプログラムの配信指標を共有してもらえますか?ビルド途中の設計変更によるスケジュールの影響にはどのように対処しますか?{0} |
| 通信品質 | DFM フィードバック速度、エンジニアリング変更への対応力、単一の連絡先 | 当社の主な技術連絡先は誰ですか?新しい部品の提出に関する DFM フィードバックは通常どれくらいの速さで反映されますか? |
| トライアウトと検証 | 社内での-試し読みプレス、最初の記事レポート-、PPAP 機能 | 社内でトライアウトを実施していますか?-最初の記事の提出にはどのようなドキュメントが付属しますか?- |
| メンテナンスサポート | -納品後の金型サービス、スペアパーツの在庫、再生プログラム | 金型メンテナンス契約はありますか?研ぎや修理の通常の所要時間はどれくらいですか? |
このフレームワークは、サプライヤー訪問や RFQ 評価時のスコアリング ツールとして使用します。業界の要件に応じて各基準を重み付けします-自動車の購入者は PPAP 機能と SPC インフラストラクチャを重視しますが、エレクトロニクスの購入者は何よりも許容能力とエンジニアリングの応答性を優先する場合があります。目標は、すべての行で完璧なスコアを見つけることではなく、プログラムが工具の品質、納期、長期サポートに課す特定の要求に最も近いプレス金型メーカーを特定することです。-
潜在的な金型メーカーに尋ねるべき重要な質問
評価フレームワークが基準を与えます。実際のベンダーとの会話から答えが得られます。この 2 つの違いは、何を質問すればよいかを正確に知っていること、そしてその回答からショップの実際の能力とセールストークについて何が明らかになるのかを正確に知っていることです。調達専門家やツール エンジニアは、RFQ サイクル中に厳しいタイムラインに直面することがよくあります。つまり、質問することを選択した質問は、最小限の時間で最大限のシグナルを届ける必要があることを意味します。
このセクションは、スタンピング ツールおよび金型のサプライヤーとの次回の電話または施設訪問の際に参照できる参考資料として考えてください。質問はカテゴリ別に整理されているため、技術的な深さ、スケジュールの信頼性、長期的なスタンピング 金型のメンテナンス サポートなど、特定のプログラムにとって最も重要なものに焦点を当てることができます。-
技術的およびエンジニアリングに関する質問
これらの質問により、工場が実際に金型を設計しているのか、それとも背景にある製造コンテキストを理解せずに図面に合わせて機械加工しているだけなのかが明らかになります。強力な金属スタンピングツールと金型のパートナーは、一般論ではなく具体的にこれらに答える必要があります。
- どのようなシミュレーション プラットフォームを使用していますか?また、成形解析結果を当社のエンジニアリング チームと共有しますか?AutoForm、DYNAFORM、または同等の CAE ツールを使用しているショップは、鋼材を切断する前に、材料の薄化、スプリングバック、しわを予測できます。特定のソフトウェアの名前を出せない場合、または結果を共有することに躊躇する場合、設計プロセスは試行錯誤に依存している可能性が高く、-これは試用コストが上昇することを意味します。
- 提出された部品形状に対してどのような DFM フィードバックを提供しますか? どれくらいの速さで提供しますか?有能なメーカーは、CAD ファイルを受け取ってから数日以内に生産性の問題を発見します。以前のプログラムで DFM が行った推奨事項の例を尋ねてください。 「あなたの印刷物に合わせて作ります」と答えるショップは、コストのかかるデザイン上の問題を回避するのに役立たないと言っていることになります。
- 当社の材質、厚さ、体積に対して推奨される工具鋼のグレードと表面処理は何ですか?具体的な理由を聞いてください。-D2 は研磨ブランキング、S7 は衝撃性-超-大量-ステーション向けの重成形、超硬インサートです。 「高品質の鋼を使用しています」などの曖昧な答えは、材料科学の深さが限られていることを示しています。-
- 標準的なパンチとダイのクリアランス許容差はどれくらいですか?--それを確認する方法は何ですか?エリートショップでは±0.002 mmを保持し、CMMまたは光学測定で検証します。この疑問は、金属をスタンピングする精密工具の作業と、それをサポートする計測技術のない金型加工に流れ込む一般的な機械加工工場とを区別するものです。
- どのようなプレス金型部品を自社で製造しますか、それとも外注で製造しますか?{0}パンチ、ダイブロック、ストリッパーなどの重要なコンポーネントは内部で機械加工する必要があります。コア要素の大量のアウトソーシングは、生産能力の制約や設備の不足を示しており、スケジュールや品質責任に影響を及ぼします。
プロジェクト管理とコミュニケーションに関する質問
ショップがタイムラインを管理したり、変更を伝えたり、継続的なフォローアップなしに情報を提供したりできない場合、技術的能力はほとんど意味がありません。{0}}これらの質問により、運用の成熟度が明らかになります。
- 私たちのプログラムの唯一の連絡窓口は誰ですか?また、そのエンジニアの経歴は何ですか?スケジュール管理だけではなく、工具や金型のプレス加工プロセスを理解しているプロジェクト マネージャーが必要です。主要な連絡先の技術的リテラシーがあれば、コーディネーターであるあなたと、ダイを構築する実際のエンジニアとの間の電話ゲームがなくなります。
- 設計承認後のエンジニアリング変更はどのように処理しますか?設計変更が発生します。問題は、ショップに正式なリビジョン管理プロセスがあるかどうかです。-現在のバージョンと以前のバージョンを追跡し、数日以内に影響を見積もり、間違ったリビジョンがマシンに到達するのを防ぎます。文書化された変更管理プロセスのない店舗では、最終的には古い図面が構築されてしまいます。
- 過去 12 か月間における期日どおりの配達率はどれくらいですか。また、「期日どおり」をどのように定義しますか。-一部のショップでは、元のコミット日を基準に測定します。スケジュールが変更されるたびに時計をリセットする人もいます。指標と定義を尋ねます。元のコミットに対する割合が 90% を超えている場合は、強力な計画規律があることを示しています。
- 納期に影響を与える前に、スケジュールのリスクや遅延をどのように伝えますか?積極的な企業は、材料の遅延、予期せぬ加工の問題、設計の反復が必要なシミュレーション結果などを特定した瞬間にリスクにフラグを立てます。{0}事後対応型のショップは、納期が過ぎるまで待ってから、何が問題だったのかを説明します。
- 完成した金型にはどのような文書が付属しますか?設計ファイル、プレス金型部品と摩耗部品の部品表、初品検査報告書、工具鋼の材料証明書、メンテナンス マニュアルが必要です。-納品から何年も経ってからスタンピングツールの修理や予備のコンポーネントが必要になった場合、ドキュメントが不足していると、長期にわたる悩みが生じます。-
メンテナンスと長期パートナーシップに関する質問-
金型は一度だけ購入すればよいものではなく、継続的なケアが必要な生産資産です。{0}これらの質問により、サプライヤーが請求後に消滅するか、金型の耐用年数全体を通じて関与し続けるかが決まります。
- 定期的なスタンピング金型メンテナンス プログラムを提供していますか?また、そのプログラムには何が含まれますか?再研磨の推奨頻度、検査間隔、摩耗コンポーネントの予防交換スケジュール、納期の約束など、詳細を確認してください。構造化されたメンテナンス プログラムにより、故障するまで実行する場合と比較して、ダイの寿命が 30 ~ 50% 延長されます。
- スタンピング ツールの修理では、計画的な研ぎと緊急の故障の両方で、通常どのくらいの時間がかかりますか?{0}}計画されたメンテナンスは数日以内に完了する予定です。緊急修理は1週間以内。メーカーが基本的な再研磨に数週間かかると見積もっている場合、その生産能力や優先順位付けでは生産稼働時間のニーズをサポートできません。
- 作成したツールの交換用金型コンポーネントを在庫していますか、またはすぐに調達していますか?オリジナルの製造時のデジタル モデルと材料記録を保持しているショップは、最初から始めることなく、摩耗アイテム{0}}パンチ、インサート、スプリング、ガイド ピン-を再現できます。これにより、生産中にコンポーネントが摩耗した場合のダウンタイムが大幅に短縮されます。-
- 需要が増加した場合、貴社のツールはより多くの量に対応できますか?年間 500,000 個の部品を製造する金型では、200 万個を処理するにはステーションの強化、材料のアップグレード、または追加のキャビティが必要になる場合があります。元の設計が将来のボリュームの増加に対応できるかどうか、またはスケーリングには完全に新しいツールが必要かどうかを確認してください。
- 本番環境で問題が発生した場合、納品後のエンジニアリング サポートはどのようになりますか?{0}最良のパートナーシップには、バリの形成、寸法のずれ、送りの問題などの問題に対するトラブルシューティング サポートが、納品後数か月以内でも含まれます。{0}}サポートが含まれているか、有料か、利用できないかを尋ねます。
次回の RFQ サイクルのためにこれらの質問をブックマークしてください。あなたが受け取る回答は、どのパンフレットやウェブサイトよりもメーカーの実際の能力について明らかになります。自信を持って具体的かつ透明性を持って回答するサプライヤーは、まさに長期にわたって信頼できる工具を生産する種類のパートナーシップを示していることになります。詳細を逸脱したり、一般化したり、回避したりする人は、同じように価値のあることを逆の方向で伝えているのです。-
こうした会話の質は、金型製造業界自体がどのように進化しているかという、より広範な事柄も示しています。シミュレーション、自動化、ライフサイクル サポートに投資しているショップは、握手の約束や事後対応型のサービス モデルを依然として運用しているショップよりも先を行っています。
メーカーによる金型の製造方法と納品方法を再構築するトレンド
今日、金型メーカーから得られる答えは、5 年前とは異なっているように思えます。かつて主に加工能力で競争していたショップは、現在ではエンジニアリング サービス、デジタル インフラストラクチャ、および金型の寿命全体にわたって提供する幅広いサポートによって差別化を図っています。いくつかの結集した力が金属プレス製造におけるこの変化を推進しており、それらを理解するバイヤーはより鋭い調達決定を下すでしょう。
金型構築における高度なシミュレーションと自動化
CAE シミュレーションは、競争上の優位性からベースラインの期待へと移行しました。世界の CAE 市場はほぼ2024年には110億ドルシミュレーションが製造スタンピングプロセスにどれほど深く組み込まれているかを反映して、2032 年までに 250 億ドルに達すると予測されています。精密金型スタンピング用途では、AI- 支援シミュレーションにより、主要な自動車運用においてすでに金型検証のタイムラインが 31% 短縮されています。これは、物理的なトライアウトの繰り返しが減り、硬化鋼での手戻りが減り、生産承認までの時間が短縮されることを意味します。
シミュレーション主導の金型開発は、-物理的な検証に代わるものではありません-。これにより、鋼材を切断する前に大部分の失敗が排除され、数週間に及ぶ試行錯誤から試行の繰り返しが数日間の目標を絞った改良に短縮されます。--
自動化は並行して製造現場の再構築を進めています。ロボットによるマシンテンディングにより、CNC フライスとワイヤー EDM 装置を夜間無人で稼働できるようになり、機械の稼働率が通常 1 シフトの 30% から 80% 以上に押し上げられます。スタンピング製造プロセスでは、これにより精度を犠牲にすることなくリードタイムが短縮されます。 -プロセスプロービングと自動検査セルは、偏差を検出した後ではなく、機械加工中に重要な寸法を検証し、組み立ての問題に発展する前に{6}}ます。これらの自動化ツールと金型への投資は、マイクロコネクタやシールド コンポーネントが 1 桁のミクロン単位で測定される公差を要求する電気金属スタンピング用途に特に有益です。-
実現可能性からメンテナンスまでの完全なライフサイクル パートナーシップ-
業界の最も重要な変化は技術的なものではなく、構造的なものです。大手金型ショップはもはや、自らを機械時間ベンダーとして位置づけていません。-これらは、実現可能性評価、CAE 成形解析、詳細な金型設計、精密機械加工、計測器付きトライアウト、寸法検査、継続的なメンテナンス サポートにわたる統合的なパートナーシップを提供します。このライフサイクル モデルは、購入者-のサプライヤーの動的な関係を、取引的なものから協力的なものへと変化させます。
なぜこれが重要なのでしょうか?なぜなら、実現可能性から生産まで携わるメーカーは、特定の設計上の決定が行われた理由を理解しているからです。カスタムの精密スタンピング金型を 500,000 ストロークで研ぐ必要がある場合、マテリアル フローをシミュレーションし、工具鋼グレードを選択し、最初の成形品を検証したチームは、メンテナンスを行うチームと同じです。-知識のギャップや学習曲線はありません。-
イーチェンは、このライフサイクル アプローチを例示しており、最初の実現可能性評価と CAE シミュレーションから CNC 加工、試運転、最終検査までを 1 つの運用傘の下で行うワークフローを提供します。研究から RFQ に移行する準備ができている購入者向けに、スタンピング 金型のページには、フルサービスのメーカーが最初のコンタクトから生産検証に至るまでの取り組みをどのように構築するかについての具体例が示されています。-
統合パートナーシップへのこの進化は、納入時にツールを承認するだけでなく、数百万の生産サイクルにわたって金型のパフォーマンスを維持する長期的な関係を構築するという最終ステップについて、購入者がどのように考えるべきかを再構築します。{0}}
成功する金型製造パートナーシップの構築
このガイドの各セクションは 1 つの成果を目指して構築されています。それは、ツールの耐用年数全体にわたって確実に製品を提供できるメーカーとの生産要件を一致させるための技術的基礎を提供することです。成功するダイ プログラムとコストのかかるプログラムの違いが、単一の要因によって決まることはほとんどありません。結局のところ、金型の種類、材料戦略、工場の能力、コミュニケーションの質を、金型に投資する前にどれだけうまく調整できるかによって決まります。
お客様の要件と適切なメーカーのマッチング
金型の種類、材料、エンジニアリング ワークフロー、機械加工能力、認定、ベンダーへの質問を評価しました。これらすべてを再現可能な意思決定プロセスにまとめることで、自動車用ブラケット用のカスタム金属スタンピング金型を調達する場合でも、家電製品の筐体用のカスタム金属金型を調達する場合でも、評価の一貫性を保つことができます。要約されたチェックリストは次のとおりです。
- 最初にダイタイプの要件を定義します。プログレッシブ、トランスファー、コンパウンド、またはシングルステージ?{0}}部品の形状、年間生産量、材料の厚さによって、この選択が決まります。それを事前に伝えることで、適切な経験が不足しているショップを除外できます。
- 社内での機械加工と熱処理の能力を検証します。-ワイヤー EDM、ジグ研削、5- 軸 CNC、現場での硬化を 1 つの屋根の下で行うことにより、リードタイムが短縮され、継続的な寸法責任が実現します。
- 認定資格があなたの業界に適合していることを確認してください。最低でも ISO 9001。自動車用の IATF 16949。航空宇宙用 AS9100。範囲、サイトアドレス、最終監査日を確認してください。
- 加工能力だけでなく、エンジニアリングの深さを評価します。シミュレーション プラットフォーム、DFM の所要時間、成形解析結果を共有しているかどうかについて質問してください。 -単に機械加工するだけではなく、金型を設計する-ショップは、鋼材を切断する前に問題を発見します。
- コミュニケーションパターンを早期に評価します。技術的な質問に対してどれくらい早く回答しますか?エンジニアリング リテラシーに関する単一の窓口が割り当てられていますか?引用フェーズ中の応答性は、ビルド中の応答性を予測します。
- 初日からメンテナンスの計画を立てます。再生プログラム、スペアコンポーネントの入手可能性、緊急修理の対応についてお問い合わせください。カスタム ダイ スタンプは、一度だけ購入するものではなく、長期的な生産資産です。-それを製造するメーカーは、耐用年数全体にわたってサポートする必要があります。
- 配信パフォーマンス データをリクエストします。過去 12 か月にわたる予定どおりの履歴から、約束されたリードタイム以上のことがわかります。{0}}速度よりも信頼性を重視します。
このチェックリストは、地元の工具および金型工場を評価する場合でも、板金スタンピングを大規模に生産する世界的なサプライヤーを評価する場合でも機能します。業界の需要に基づいて個々の基準を重視します。-自動車プログラムは PPAP 機能と SPC インフラストラクチャに大きく依存しますが、エレクトロニクス アプリケーションでは微小公差の精度と迅速なエンジニアリングの反復が優先されます。-
自信を持ってリサーチからRFQに移行
最高の金型パートナーシップは注文書から始まるわけではありません。彼らは技術的に明確な会話から始まり、双方が部品の要件、生産の意図、長期的な生産量の予想を理解します。- RFQ には、完全な 3D モデル、寸法を記入した 2D 図面、材料と公差の仕様、年間生産量予測、および二次的な操作要件を含める必要があります。最初の提出がより完全であればあるほど、より正確で比較可能な見積もりが得られます。これにより、見積もりサイクルごとに日数がかかる{6}}前後の時間が省かれます-。-。
このガイドに従った場合は、カスタム金属スタンピング、金型の構造、製造工場の能力について十分に理解し、自信を持ってメーカーの対応を評価できるようになります。どのような質問をすればよいか、どのような答えが真の能力を明らかにするか、納期が厳しくなると業績が下回るショップにどのような危険信号が現れるかを知っています。
調査から積極的な RFQ の会話に移行する準備ができている購入者向けに、YICENのスタンピング金型ページこの記事では、この記事で現代の金型製造パートナーシップの標準として概説した、実現可能性評価と CAE シミュレーションから加工、試運転、検査に至るまでの完全なサービス ワークフローをカバーする実用的な出発点を提供します。-
最初のやり取りからの明確な技術コミュニケーションが、プログラム全体の軌道を設定します。そこから始めれば、その後に続くツールには、初日からパートナーシップにもたらした正確さと意図が反映されます。
金属プレス金型メーカーに関するよくある質問
1. 製造における金型とは何ですか?また、それらはどのように機能しますか?
製造における金型は、スタンピング プレスに取り付けられた精密に設計されたツールで、力を使って平らな金属板を切断、曲げ、または成形して完成部品を形成します。{0}金型は上半分 (パンチ) と下半分 (ダイブロック) で構成され、各プレス ストローク中に連動して動作します。金型は 1 分間に何百回も回転し、何百万回も繰り返して同一の部品を製造します。金型の品質は、部品の精度、表面仕上げ、および工具の寿命全体にわたる生産の一貫性を直接制御します。
2. 順送、トランスファー、複合スタンピング金型の中からどのように選択すればよいですか?
選択は、部品の形状、生産量、予算の 3 つの要素によって決まります。順送金型は多機能コンポーネントの大量生産(10 万個以上の部品)に適しており、部品あたりのコストは最小限に抑えられますが、多大な設備投資が必要になります。{4}{4}トランスファー ダイは、順送ストリップには複雑すぎる大型または深絞り部品を処理します。-複合ダイは、ラミネートやワッシャーなど、1 ストロークで複数のカットを必要とする平坦な精密部品に優れています。単一ステージのダイスは、サイクル速度よりも設計の柔軟性が重要となるプロトタイピングや少量生産に最適です。-
3. スタンピング金型メーカーはどのような認定を取得する必要がありますか?
少なくとも、文書化された品質管理プロセスを確認する ISO 9001:2015 認証を探してください。自動車サプライ チェーンにとって、IATF 16949:2016 は、APQP、PPAP、統計的プロセス管理、およびエラー防止要件を追加するため、不可欠です。-航空宇宙アプリケーションには、完全なトレーサビリティを備えた AS9100 が必要です。証明書を確認するときは、認証機関が認定されていること、その範囲が特に金型の製造をカバーしていること、認定サイトの住所がツーリングの製造場所と一致していることを確認してください。 6 ~ 12 か月ごとの監視監査は、継続的な説明責任の維持に役立ちます。
4. プレス金型に最適な工具鋼は何ですか?
最適な工具鋼は、部品の材質、生産量、故障モードのリスクによって異なります。 D2 (高-炭素、高-クロム) は、54-61 HRC でのブランキングや大量生産用途に優れた耐摩耗性を提供します。- A2 は、中量から大量の成形作業に適した靭性と耐摩耗性のバランスの取れた組み合わせを提供します。-}- S7 は、衝撃-重冷間成形-金型に対して優れた衝撃吸収性を発揮します。 M2 高速度鋼は、高速パンチング ステーションの高温でも硬度を維持します。-。生産量が増加するにつれて、メーカーは通常、より硬く耐摩耗性の高いグレードに移行するか、高摩耗ステーションに超硬インサートを追加します。{20}}
5. カスタムスタンピング金型の製作にはどのくらい時間がかかりますか?
一般的なカスタムスタンピング金型プログラムは、複雑さに応じて、実現可能性のレビューから最終検証まで 8 ~ 16 週間かかります。タイムラインには、DFM レビュー、ストリップ レイアウト計画、3D CAD モデリング、FEA シミュレーション、CAM プログラミング、機械加工、熱処理、アセンブリ、およびトライアウトが含まれます。適切なシミュレーションと DFM コラボレーションを行わずにこのタイムラインを圧縮することは、予算超過の最も一般的な原因です。完全な部品データを早期に提供し、DFM でのディスカッションに参加し、熱処理やトライアウト プレスなどの社内機能を備えたメーカーを選択するバイヤーは、一貫してより短く、より予測可能な納期スケジュールを達成します。{6}}


