


自動スタンピング金型とは何か、そしてなぜそれが重要なのか
平らな鋼板が機械に入り、数秒後に完璧な形状のフェンダー、ドアパネル、または構造クロスメンバーとして出てくるところを想像してください。その変革は単一の精密工具の内部で起こり、それが失敗すると、生産スケジュール全体が崩壊します。このツールが実際には何なのか、そしてそのエンジニアリングがなぜそれほど重要なのかを理解することが、下流でのコストのかかる障害を防ぐための第一歩となります。
自動スタンピング金型の定義とコア機能
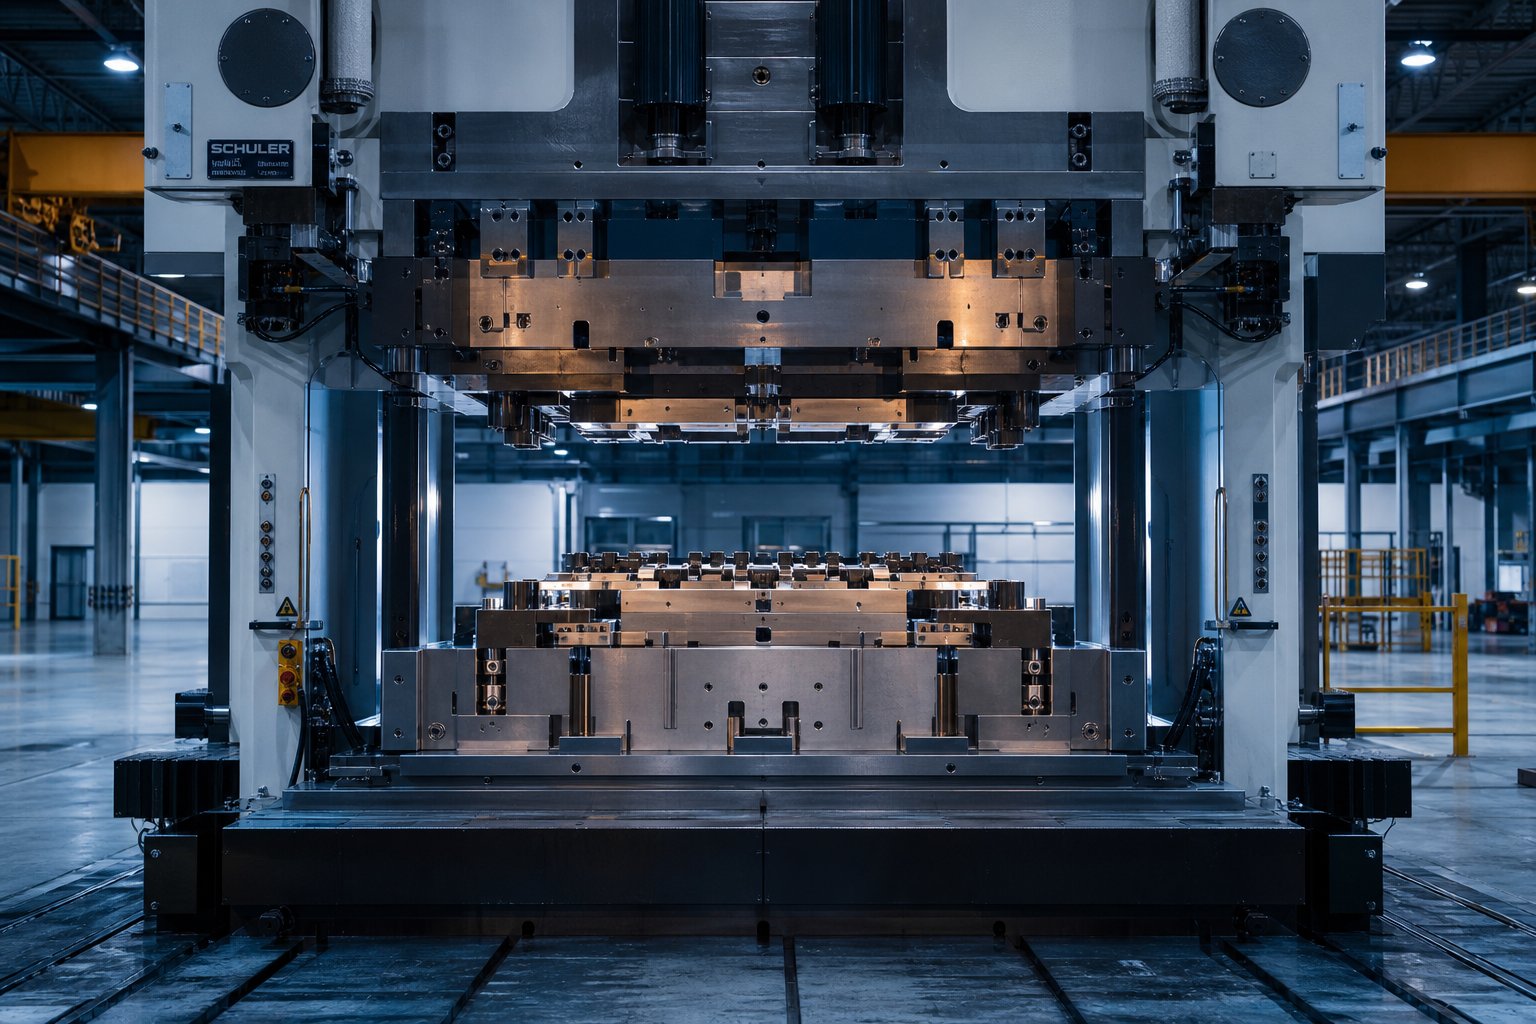
自動スタンピング金型は、プレス機に取り付けられた上下の工具鋼部品の適合するセットであり、単一のプレス ストロークまたは一連のプレス ストロークで制御された切断、曲げ、成形を通じて、平らな金属板を 3 次元の自動車部品に変換します。{0}}
金型の核心は、高度に設計された金属の金型のように機能します。上半分 (通常はパンチを搭載) が下半分 (ダイブロック) に下降し、それらの間に挟まれたシートメタルがキャビティの形状に強制的に適合します。あブランクホルダー材料のエッジをクランプして、変形中の金属の流れを制御し、しわや破れを防ぎます。ガイド ピンとブッシングは、上半分と下半分を 0.0001 インチの厳密な公差内で位置合わせし、一方、ダイ スプリングと窒素シリンダーは、ストローク全体を通じて材料を所定の位置に保持するために必要な圧力を提供します。
スタンピングは冷間成形操作です。つまり、外部からの熱は意図的に加えられません。{0}}しかし、工具鋼と板金の間の摩擦は多大な熱エネルギーを生成し、その熱の管理は、数百万サイクルを実行する金型と、最初のトライアウトヒットで欠ける金型とを分ける多くの変数の 1 つです。
自動車生産において自動スタンピング金型が重要な理由
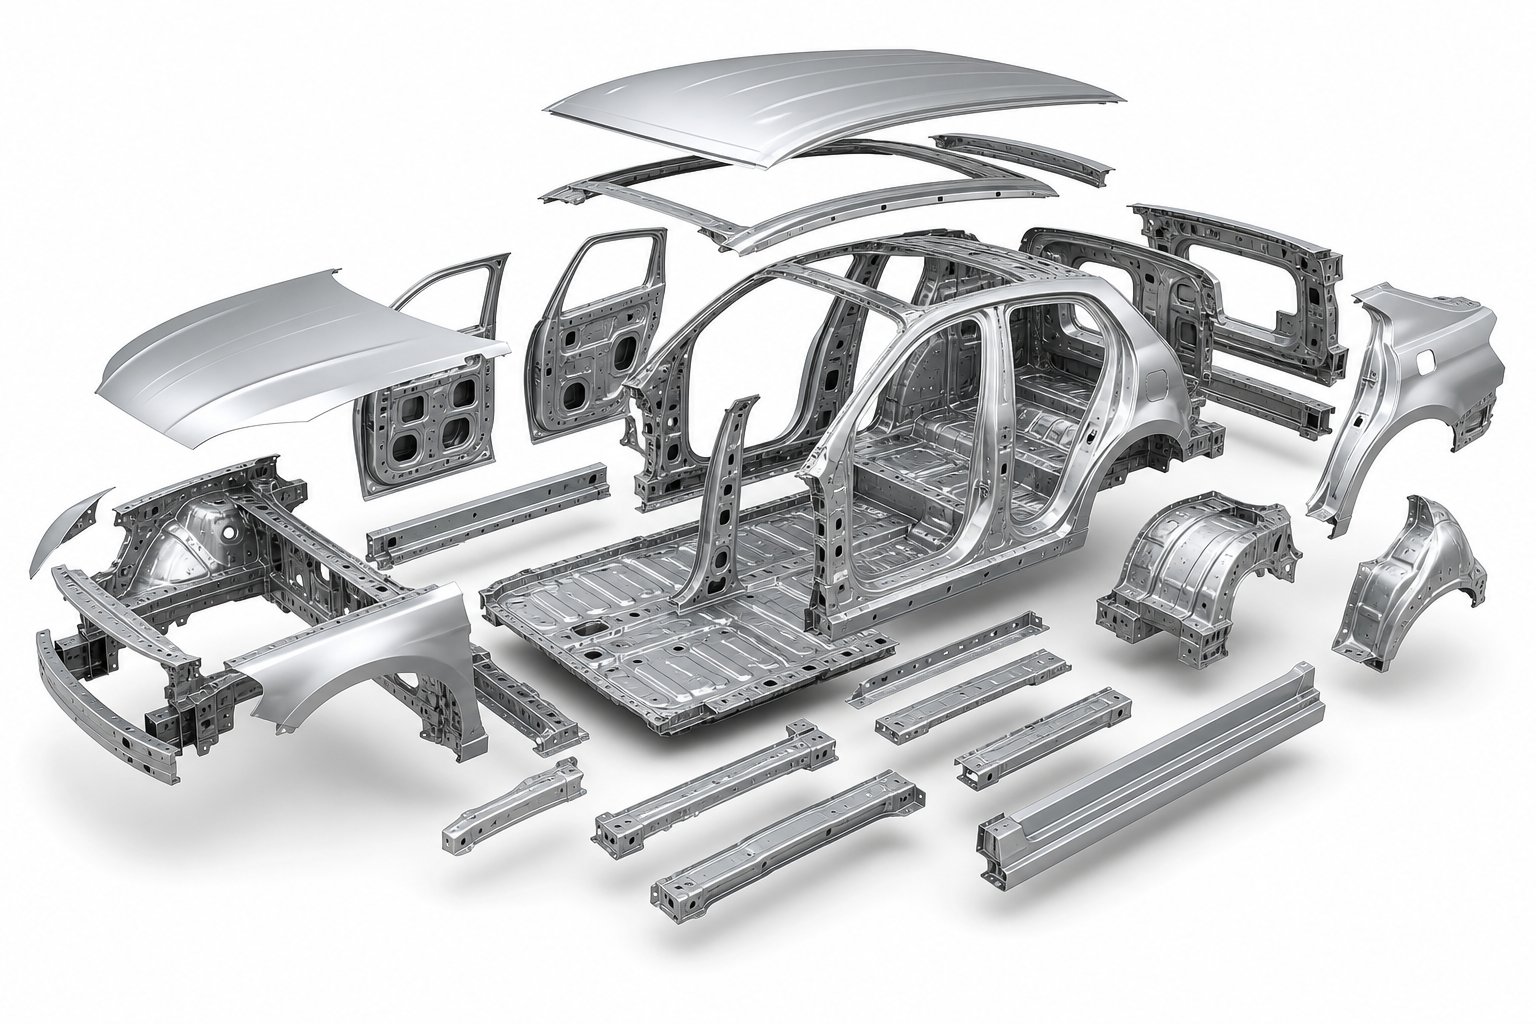
スケールが物語ります。一般的な車体に必要なものは、250 ~ 300 個の打ち抜き金属板-部品-白い構造のボディだけ-。シャーシブラケット、内部補強材、構造部材を追加すると、その数はさらに増加します。これらの各部品には、プログレッシブ ツール内に独自の専用のダイまたはステーションが必要です。つまり、単一の車両プログラムには、最初の量産車両がラインオフする前に、それぞれが設計、構築、試行、検証される数百もの個別のスタンピング金型が必要になる可能性があります。
これが、金型エンジニアリングが重要なコスト要因であると同時に、品質の門番でもある理由です。不適切に設計された自動車用プレス金型は、単に不良部品を製造するだけではありません。それは、発売スケジュールを遅らせ、トライアウトの予算を膨らませ、車体の組み立て、塗装の適合、最終的な車両の品質に至るまでの寸法の変動をもたらします。生産開始直前に金型を用意することは贅沢ではありません。それは競争力のある製造の必須条件です。
この記事では、のライフサイクル全体について説明します。自動車用プレス金型、タイプの選択から材料戦略、シミュレーション、トライアウト、メンテナンス、パートナー評価まで。これは実務家の参考資料として書かれており、学術理論と、検索結果の大半を占めている過度に単純化された概要との間のギャップを埋めるものです。ブラケット プログラムに新しいプログレッシブ ツールを指定する場合でも、AHSS 構造パネルのスプリングバックのトラブルシューティングを行う場合でも、以降のセクションでは、あらゆる段階でより適切な意思決定を行うために必要なエンジニアリングのコンテキストを提供します。
小さなクリップからボディ側面全体に至るまで、現代の車両のプレス部品の多様性には、同様に多様な金型が必要です。各構成には、コスト、複雑さ、生産能力において明確なトレードオフがあります。
自動車用プレス金型の種類の比較
特定の部品に対して間違った金型を選択することは、生産前に失敗する最も早い経路の 1 つです。{0}}金型が形状を形成できるかどうかだけが問題ではありません。重要なのは、工具への投資、サイクル タイム、材料の動作がプログラムの量と品質の目標と一致しているかどうかです。ここでは、主なタイプのスタンピング金型が自動車関連でどのように機能するのか、また、それぞれがいつ製造現場で適切な位置を獲得するのかを説明します。
大量の繰り返し部品用の順送金型-
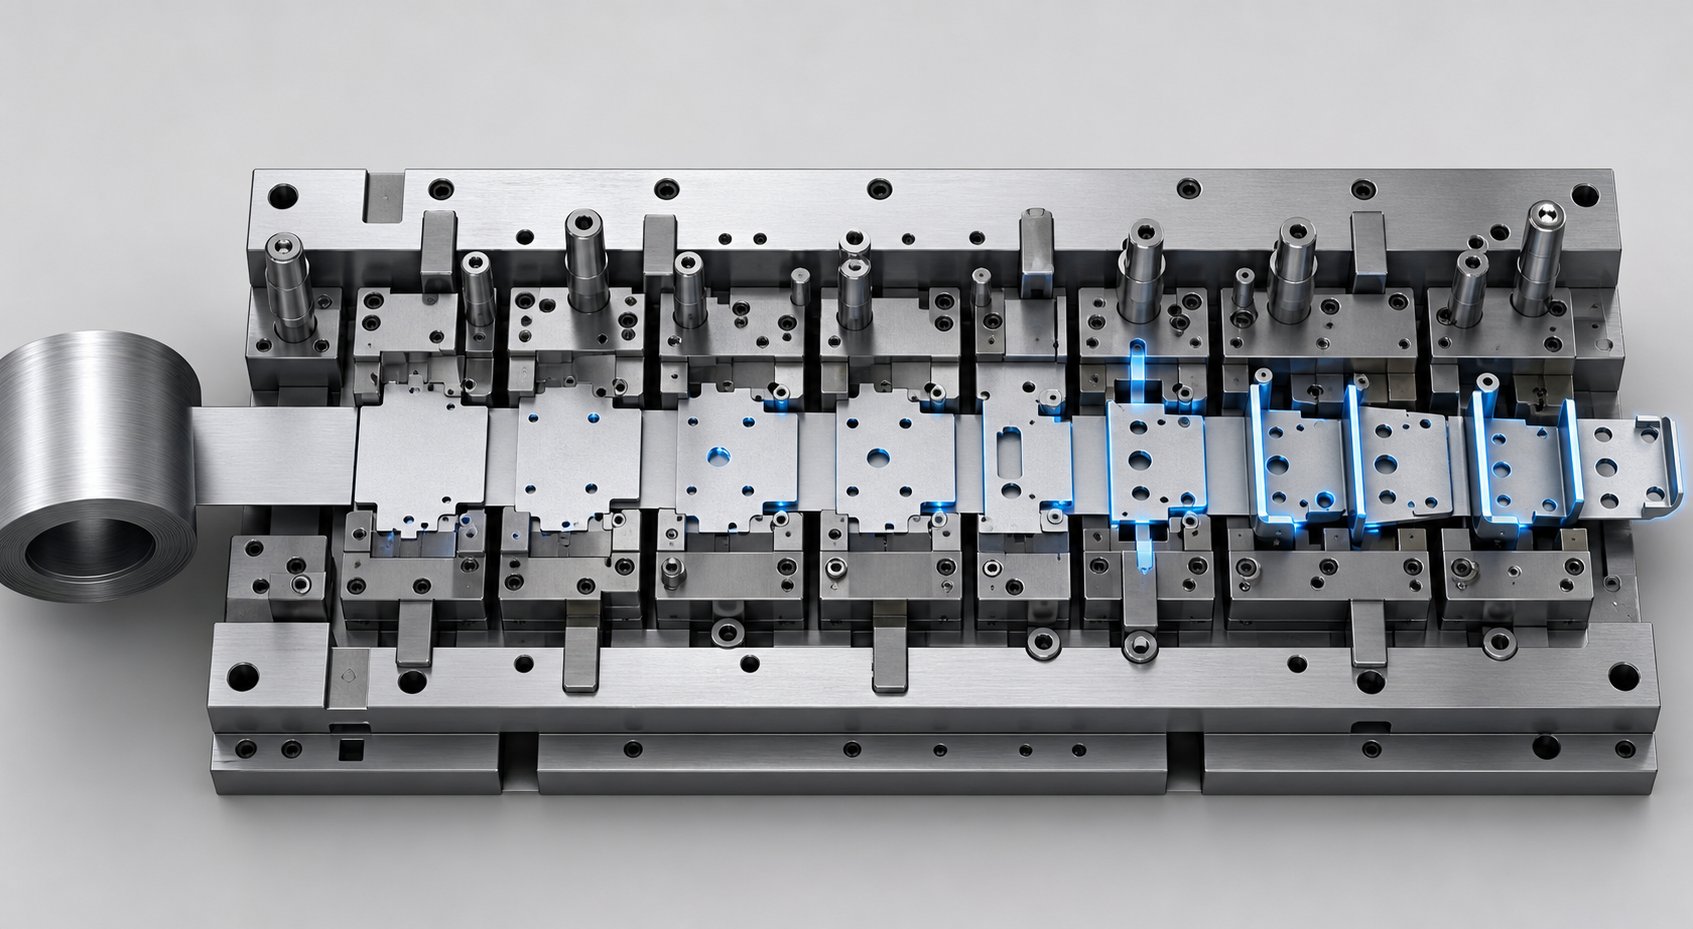
順送スタンピング金型シートメタルの連続コイルを一連のステーションに送り、各ステーションでピアッシング、曲げ、コイニング、トリミングなどの異なる操作を実行します。ワークピースはプロセス全体を通じてキャリアストリップに取り付けられたままで、最終ステーションでのみ分離されます。これによりサイクルタイムが極めて短く保たれ、多くの場合毎分 30 ~ 60 ストローク以上で完成部品が生産されます。
自動車プログラムで比較的小さく、幾何学的に複雑な部品を大量に必要とする場合には、必ず順送金型が使用されます。取り付けブラケット、電気コネクタ、シート フレーム クリップ、構造補強プレートを考えてみましょう。すべての操作が 1 回のプレス パスで行われるため、人件費は最小限に抑えられ、再現性は高くなります。トレードオフは?工具の製作には費用がかかり、リードタイムは長くなります。また、ストリップによって材料が流れる距離が制限されるため、深絞りは困難です。
大型構造部品用トランスファー金型
トランスファーダイスタンピングプロセスは、根本的に異なるアプローチを採用しています。部品をストリップ上に保持する代わりに、ブランクは最初のステーションでコイルから分離されます。次に、機械式フィンガーまたは自動搬送システムが、個々のブランクを単一の大型プレス内の連続する成形ステーションに移動させます。
この分離により、トランスファーダイはドアインナー、フロアパン、ボディサイドなどの大型構造コンポーネントに最適になります。材料の流れを制限するキャリア ストリップがなければ、エンジニアは、進歩的なツールでは実現できない深絞りや複雑な 3 次元形状を実現できます。-トランスファーセットアップでは、複数の成形段階にわたるリブ、フランジ、ねじ付きボスなどの複雑なフィーチャーも処理します。欠点は、サイクル速度が遅いことと、ブランクの位置決め精度に対する感度が高いことです。
精密加工用の複合金型および複合金型
平らで寸法が正確な部品を高速で製造する必要がある場合、複合金型がそれを実現します。これらのツールは、1 回のプレス ストロークで複数の切断および成形操作を同時に実行します。ワッシャー、シム、バッキング プレート、および単純なブラケットが典型的な出力です。すべてのフィーチャーが一度に作成されるため、同心性と平坦度は、同様の形状でプログレッシブ ツールで達成されるものよりも優れている傾向があります。
コンビネーション ダイは、ブランキングや絞りなどの切断操作と非切断操作を 1 つのストロークに統合することで、この概念を拡張します。{0}これらは、プログレッシブ ツールでは過剰であるが、単一工程の金型では多くの 2 番目のステップが必要となる中量部品のニッチな領域を満たします。-
クラス A パネル用のタンデム プレス ライン-
ボンネット、フェンダー、ルーフ、ドアの外側には、塗装後に目に見える欠陥がないことを許容する表面品質が求められます。これらのクラス-パネルは通常、タンデムプレスラインで形成されます。つまり、一連の個別のプレスが直列に配置され、それぞれが個別のブランクに対して1つの操作を実行します。のような自動クロスバー転送システム主要な OEM が使用する Gudel roboBeam セットアップ、中間の配向ステーションを使用せずに、部品をプレスからプレスへ移動します。サイクル速度は、スチールパネルとアルミニウムパネルの両方で毎分 12 ~ 15 ストロークに達します。
タンデムラインは各プレスが独立して動作するため、最大限の柔軟性が得られます。あるステーションで金型を交換しても、他のステーションで再設計が強制されることはなく、ステーションごとにトン数を変更できます。リードオフプレスは通常、初期絞りで最も多くのエネルギーを必要とするため、より高い生産能力で稼働します。この構成は、最大 4,160 mm 幅のブランクと 0.4 mm スチールから 4 mm アルミニウムまでの材料厚さに対応します。
金型タイプの構造的比較
これらの板金スタンピング金型の中から選択するには、いくつかの要素を同時に比較検討する必要があります。以下の表は、主要な決定基準を 1 つの参考資料にまとめたものです。
| 金型の種類 | 生産量 | パーツの複雑さ | 工具コスト | 一般的なリードタイム | 設計変更の柔軟性 |
|---|---|---|---|---|---|
| 順送金型 | 高 (年間 100,000 以上) | 中程度から高程度 (深い描画は不可) | 高い | 12~20週間 | 低 (変更は複数のステーションに影響します) |
| トランスファーダイ | 中~高 | 高 (深い絞り、大きな形状) | 高い | 16~24週間 | 中程度 (個々のステーションは変更可能) |
| 複合ダイ | 中~高 | 弱~中(平坦部) | 低から中程度 | 6~12週間 | 中程度 (単一ツール、より簡単な再構築) |
| コンビネーションダイ | 中くらい | 中程度(カット+フォームをワンストロークで) | 中くらい | 8~14週間 | 適度 |
| タンデムプレスライン | 高(クラス-Aパネル) | 高(表面がクリティカル、大きなブランク) | 非常に高い(複数の印刷機への投資) | 20-30+週間 | 高(独立局) |
すべての基準にわたって単一のダイタイプが優勢であるということはありません。年間 500,000 個の部品を実行するブラケット プログラムは、進歩的なツールに属します。深絞り要件とクラス A 表面要件を持つボディ サイド パネルは、トランスファー プレスまたはタンデム ラインに属します。この一致を誤ると、必要な形状を提供できないツールへの過剰投資、または必要な量を維持できないツールへの投資不足を意味します。{6}
しかし、完璧に選択された金型タイプであっても、その背後にある工具鋼が打ち抜き加工される材料に対応できない場合には、早期に故障してしまいます。先進的な高張力鋼とアルミニウム合金は、軟鋼では決してできなかった方法で工具を厳しくしており、材料の選択と表面処理が金型の寿命における次の重要な変数となっています。
性能を高める金型の材質と表面処理
部品の形状に完全に一致した金型であっても、工具鋼がスタンプする材料に耐えられない場合、生産開始前にクレーターが発生する可能性があります。ここで、スタンピング金型の材料選択によって、数百万回のサイクルに耐える工具と、最初の高張力鋼ブランクで欠けが発生する工具とが区別されます。-選択は、利用可能な最も難しいグレードを選択するほど簡単ではありません。スタンピング金型用のすべての工具鋼は耐摩耗性と靱性のトレードオフを表しており、適切なバランスは各プレス ストローク中に金型が実際に何を行うかによって決まります。
工具鋼グレードとその性能のトレードオフ
ブランキング パンチが 1.2 mm DP780 鋼を毎分 40 ストロークでせん断するところを想像してください。そのエッジは、1 時間あたり数千回の研磨接触に耐えます。これを、同じ材料を深絞りに導く成形ダイの半径と比較してください。パンチには最大限の耐摩耗性が必要です。成形半径には、亀裂を発生させることなく周期的な衝撃荷重を吸収する靭性が必要です。同じ部品、同じプレス、工具に対するまったく異なる材料の要求。
D2 工具鋼(11-クロム 13%、炭素 1.4-1.6%)は、耐摩耗性の範囲の最上位に位置します。-豊富なクロム炭化物がエッジの摩耗に見事に耐えるため、スチールスタンピング金型のブランキングおよびピアシング作業のデフォルトの選択肢となっています。 58 ~ 62 HRC に熱処理された D2 は、研磨シート材料を加工する際に、低級合金代替品の 2 ~ 3 倍の刃先寿命を実現します。デメリットは脆さです。D2 ダイは徐々に磨耗するのではなく、欠けたり亀裂が入ったりして破損するため、衝撃の大きい成形ステーションの候補としては適していません。
A2 工具鋼 (5% クロム、空気硬化) はバランスのとれた中間点を占めます。 D2 の摩耗寿命の約 40 ~ 50% が犠牲になりますが、熱処理中に靭性と寸法安定性が大幅に向上します。複雑な形状を備えた成形金型、絞り金型、および順送金型本体は、壊滅的な破壊を引き起こすことなく繰り返しの衝撃荷重を吸収する A2 の能力の恩恵を受けます。
S7 工具鋼は耐衝撃性をさらに高め、深絞り加工や激しい衝撃荷重を受けるステーションに対応します。-修正 D2 バリアントである DC53 は、従来の D2 で早期に亀裂が発生する用途向けに、D2 レベルの耐摩耗性と向上した靭性の間のギャップを埋めます。
粉末冶金 (PM) 工具鋼が最上位を占めます。 PM 製造プロセスでは、溶融合金を微粉末に噴霧し、熱間静水圧プレスによって圧縮し、従来の鋳鋼に見られる大きな炭化物ネットワークではなく、小さく均一に分布した炭化物を含む微細構造を生成します。その結果、高い耐摩耗性と高い靭性を同時に実現する材料が生まれました。あAHSS Insights によって文書化されたケーススタディらは、従来の D2 から PM 工具鋼に切り替えると、かじりや変形の問題を引き起こすことなく、580 MPa のフェライトベイナイト材種の成形時に金型寿命が 5,000-7,000 サイクルから 40,000~50,000 サイクルに回復することを示しました。
超硬インサートと高摩耗領域におけるその役割-
PM 鋼でも許容可能な刃先寿命を維持できない場合は、炭化タングステン インサートが役に立ちます。これらのインサートは完全な金型部品ではありません。これらは、滑り接触や摩耗が最も集中するトリム エッジ、ピアシング ステーション、高接触半径に戦略的に配置されています。-超硬スタンピング金型、より正確には重要な摩耗ゾーンに超硬インサートを備えた金型は、980 MPa を超える超-高-張力鋼をトリミングしたり、合金化溶融亜鉛めっきシートなどの研磨材-でコーティングされた材料をスタンピングしたりする場合に不可欠になります。
経済性を考慮すると、ハイブリッド アプローチが推奨されます。つまり、A2 や PM 鋼などの強靱なグレードからダイ本体を構築し、摩耗データまたはシミュレーションで材料損失の加速が予測される場合にのみ超硬インサートを取り付けます。これにより、工具全体を超硬で製造する際の極度の脆性と被削性の課題を回避しながら、最も需要の高い領域で必要な摩耗性能を実現できます。-
金型の寿命を延ばす熱処理と表面コーティング
適切なベーススチールの選択は出発点にすぎません。表面工学は、かじり、凝着摩耗、磨耗、摩擦による熱の蓄積といった特定の故障モードに対処することで、その基材の性能を倍増させます。{1}}間違った基材に間違ったコーティングを施したり、その下に適切な熱処理を行わずにコーティングを適用したりすると、実際には故障を防ぐどころか加速させてしまいます。
まず基板を検討します。柔らかい工具鋼または不適切に硬化された工具鋼の上に表面コーティングを適用すると、接触圧力によって基材が塑性変形し、その上のコーティングが損なわれるため、亀裂が発生します。残留応力を軽減するための二重焼き戻しを含む適切な熱処理は、コーティングを機能させるための前提条件です。
次の表面処理は、それぞれ異なる故障モードとアプリケーション シナリオを対象としています。
- イオン窒化処理- 窒素を工具表面に拡散して、硬くて耐摩耗性の層を形成します(通常 900~1,100 HV)。-接着剤の磨耗やかじりを防ぎます。 PVD コーティングが亜鉛の蓄積を引き起こす可能性がある、亜鉛メッキ AHSS を加工する成形金型に最適です。
- TD(トヨタディフュージョン)コーティング- 鋼表面に冶金学的に結合した炭化バナジウム層を形成する熱反応性堆積プロセス。-極めて高い硬度 (3,200 ~ 3,800 HV) と、摩耗と凝着摩耗の両方に対する優れた耐性を実現します。コーティングされていない AHSS をプレスする絞りダイの半径とトリムエッジに最適です。
- PVDコーティング(TiAlN、CrN、TiCN)- 物理蒸着では、比較的低温 (500 ℃ 以下) で薄く硬いコーティングを施し、歪みなく基板の硬度を保ちます。コーティングされていない鋼板のかじりや摩擦を軽減します。文書化された比較によると、PVD- コーティングされた切削鋼では 120 万個を超える部品が生産されているのに対し、同じ AHSS グレードのクロム-めっき工具ではわずか 50,000 個の部品が生産されています。
- CVDコーティング(TiC、TiCN)- 化学蒸着は PVD よりも強力な金属結合を作成しますが、約 1,000 ℃ の処理温度が必要であり、これによりダイ基板が柔らかくなり、寸法歪みが発生する可能性があります。その後の再硬化が必要です。寸法精度よりも接着強度が重要な場合に使用されます。
- クロムメッキ- 歴史的には摩擦を軽減するために一般的でしたが、AHSS によって生成される高い接触圧力の下で微小亀裂が発生します。研究により、これは高度な高強度グレードには最適な選択肢ではないことが確認されており、環境規制によりその使用はさらに制限されています。-
車両軽量化のための AHSS およびアルミニウムへの移行により、スタンピング工具の材料戦略が根本的に変わりました。 AHSS グレードは、工具自体に近いシート硬度値に達することができ、一部のマルテンサイトグレードは 57 HRC を超えます。軟鋼用に開発された従来の金型規格ではまったく不十分です。一方、アルミニウムは凝着摩耗やかじりの傾向が強く、スチールのスタンピング金型とは異なるコーティングの化学薬品や表面仕上げが必要となります。-
工具鋼グレード、熱処理プロトコル、および表面コーティングを特定のシート材料およびスタンピング操作に適合させることは、オプションではありません。金型が意図した生産寿命を生き延びるか、それとも発売前に故障するかを決定するのはエンジニアリングの規律です。そして、その材料戦略は、対象アプリケーションの正確な部品形状と成形要求を満たすように金型が設計された場合にのみ、その真価を発揮します。
自動車部品とその金型エンジニアリングの需要
工具鋼のグレードとコーティングがシート素材とどのように相互作用するかを知ることは不可欠ですが、その知識は特定の車両コンポーネントにマッピングされた場合にのみ結果をもたらします。自動車のすべてのプレス部品には、どのタイプの自動車金型を導入するか、どのように設計するかを決定する独自の形状、公差、および材料の制約があります。金型の設計を抽象的な言葉で議論するのは的外れです。本当の疑問は常に、「私はどの部分を作っているのか、そしてその部分はツールに何を要求しているのか」ということです。
白色のボディと構造スタンピング金型の要件
ボディ イン ホワイト(BIW)構造は、自動車用プレス金型の最も要求の厳しい用途の一部です。 B ピラー、ロッカー パネル、クロスメンバー、A ピラー補強材は、軽量化しながら衝突安全目標を達成するために、980 MPa 以上の AHSS グレードで形成されることが増えています。-これらの材料は設計により変形に耐えることができます。つまり、工具は非常に高い成形力に打ち勝ち、プレスを開いた後の激しいスプリングバックに対処する必要があります。
AHSS 構造部品のスプリングバックは、小さな不都合ではありません。研究によると、引張強度が 980 MPa 以上に達すると、角度の形状、壁の曲率、ねじれの寸法偏差が比例して大きくなり、場合によっては溶接接合部の位置合わせが乱れて組み立てが完全に妨げられることが確認されています。これを制御するには、次のことが必要です複数の対策を積み重ねる金型設計への組み込み:-金型表面に組み込まれた過曲げ補正、ポストストレッチを誘発するハイブリッド ドロー ビード形状、および場合によっては残留応力勾配を中和するために臨界半径を圧縮するコイニング ステーションまたはリストライク ステーション。-このような強度レベルでは、単一のテクニックだけでは十分ではありません。
BIW パネルは通常、深絞りと多段階の成形シーケンスを必要とする大きなブランクであるため、トランスファー ダイとタンデム プレス ラインがこのスペースを占めています。-プレストン数の要件は、B ピラー 1 回の操作で 2,000 トンを超える場合があります。-、シートに接触するすべての金型表面は、コーティングされていない、または亜鉛-コーティングされた高張力鋼-の研磨特性に合わせて設計されている必要があります。
シャーシとブラケットのコンポーネント
シャーシ コンポーネントは別のロジックに従います。コントロール アーム、取り付けブラケット、補強プレート、およびクロスメンバーのガセットは通常小さく、非常に大量に生産され、組み立てには厳しい幾何公差が要求されますが、クラス A の表面品質が要求されることはほとんどありません。-これは順送金型スタンピングが優れている点です。
1 つのプログレッシブ ツールで、1 分間に 30 ~ 60 ストロークの連続したコイル供給パスでシャーシ ブラケットに穴を開け、形成し、曲げ、トリミングすることができます。{0}エンジニアリングの課題は、超-高-材料でのスプリングバックの管理から、スクラップを最小限に抑えるためのストリップ レイアウトの最適化、数百万サイクルにわたるステーション間の緊密な位置合わせの維持、研磨-コーティング鋼に超硬インサートが必要となるピアシング ステーションでの金型の摩耗の管理へと移行します。
これらの部品ファミリーにまたがって作業するチームにとって、文書化されたプロセス経験を持つプレス パートナーの存在は重要です。イーチェンたとえば、OEM、Tier{2}}1、Tier-2 のエンジニアリング チームをサポートし、構造部品やシャーシ金属部品にわたるスタンピングおよび板金製造のケーススタディを提供し、金型エンジニアリングを複数の車両サブシステムにわたる生産準備が整ったコンポーネントにどのように変換するかについての実際の参考資料を提供します。
EV-金型の革新を推進する特定のコンポーネント
電気自動車は、従来の ICE プラットフォームでは必要とされなかった方法で型抜きと成形を使用する、まったく新しいカテゴリーの自動車部品を導入しました。おそらく、バッテリー トレイのエンクロージャが最も重要な例です。バッテリー パックは EV 全体の重量の 20 ~ 25% を占めるため、トレイ アーキテクチャは軽量化の重要な機会となります。
一体型のスチール製バッテリー トレイをスタンピングするには、独自のブランク構成が必要です。-クリーブランド-クリフスとオートフォームは、平底(床下保護)用のAHSSと、激しい変形が発生するコーナーや側壁の低強度鋼を組み合わせたテーラー-溶接ブランク(TWB)アプローチを実証しました。-リークテスト要件に合格するには、金型は 1 つのブランク内で異なる材料特性を処理し、成形中のウェルド ラインの動きを管理し、トレイ全長で 1.5 mm 以内のフランジの平坦度を達成する必要があります。-。初期の設計では、エンジニアが TWB レイアウトをハッシュタグ形状の構成に最適化し、AHSS ゾーンの変形を最小限に抑えるまで、激しいスプリングバックとねじれが見られました。{10}
モーターハウジングとアルミニウム構造鋳物の交換により、さらに複雑さが増します。アルミニウム-を多用したEVアーキテクチャでは、異なるダイクリアランス(通常は材料の厚さの8-12%、スチールの場合は5~8%)、かじり防止のための特殊な潤滑剤、およびアルミニウムのひずみ速度感度がスチールとは異なるため、調整された成形速度が必要です。プログラム可能なスライド モーション プロファイルを備えたサーボ プレスは、成形ストローク中のラム速度を最適化するためにこれらの金型と組み合わせられることが増えています。
金型タイプとエンジニアリング課題にマッピングされた部品ファミリー
次のリストは、一般的な自動車部品ファミリーと、その典型的なダイ構成、および成功か失敗かを決定する主要なエンジニアリング障害を組み合わせたものです。
- B-ピラーとA-ピラーの補強(トランスファーダイ)- 複数の対策スタッキングと高いプレストン数を必要とする 980+ MPa AHSS のスプリングバック補正。-。
- ドアインナー・フロアパン(トランスファー金型)- 大きな空白領域全体にわたる制御された材料フローによる深絞りの深さ管理。
- ボンネット、フェンダー、ルーフパネル(タンデムプレスライン)- クラス-塗装後に目に見える欠陥がないクラス A の表面品質。正確なブランク ホルダー圧力制御が必要です。
- 取付金具と補強板(順送金型)- ストリップ レイアウトの最適化により、スクラップを最小限に抑え、数百万サイクルにわたる高速生産の一貫性を実現します。-
- 電気コネクタおよびクリップ (順送金型)- バリが発生しやすい薄いゲージの材料を使用した、小さく複雑な形状に対する厳しい公差。-
- バッテリー トレイ エンクロージャ(トランスファー ダイまたは大きなシングル ヒット)- TWB ブランクでの異種材料の形成、フランジの平坦度のためのスプリングバック制御、漏れ防止の寸法精度-。
- モーターハウジングとEV構造部材(トランスファー金型)- アルミニウムのかじり防止、ダイクリアランスの調整、サーボプレスの成形速度の最適化。
- コントロールアームとサスペンションブラケット(プログレッシブまたはトランスファーダイ)- -大量生産全体にわたって一貫した機械的特性を備えた疲労寿命を形成する品質。{2}}
工具が特定の材料、形状、生産目的に特化したものではなく、一般的に設計されている場合、これらのダイカットと自動車部品のそれぞれの組み合わせには、明確な故障リスクが伴います。{0}}どのダイ タイプが適合するかを知ることと、特定のプログラムに適切なツールを実際に指定することの間にはギャップがあり、ここでエンジニアリング上の意思決定フレームワークが不可欠になります。
適切なスタンピング金型の種類を選択する方法
どのダイ タイプが存在するかを知ることは、特定のプログラムにどのダイ タイプを指定するかを知ることと同じではありません。この決定を誤ったエンジニアは、ツールの予算を無駄にするだけではありません。彼らは、サイクル目標を達成できないか、ジオメトリをまったく形成できない生産システムにチームを閉じ込めています。実用的なスタンピング金型選択ガイドは、体積、形状、経済性の 3 つの変数から始まります。他のすべての考慮事項はこれらから生じます。
主な選択要因としての量とサイクルタイム
生産量は最初のフィルターです。順送スタンピング金型は、年間生産量がおよそ 50,000 ~ 100,000 ユニットに達するとコスト効率が高くなります。ただし、非常に単純な形状の場合は 30,000 ユニットでのツーリングが正当化される可能性があります。{6}このしきい値を下回ると、部品あたりの工具投資は法外な額になるため、CNC- ベースの製造または単一ステーションの金型の方が経済的に合理的です。{10}トランスファー ダイは同様のボリューム層を占めますが、ストリップフィード処理には大きすぎる、または深すぎる部品に対応するため、通常、年間 25,000 個以上の部品への投資が正当化されます。{13}}
サイクルタイムは量の問題をさらに複雑にします。順送金型は、小型部品の場合、毎分 200 ~ 600 ストローク以上で稼働し、連続的な流れで完成部品を製造します。搬送システムは、部品のサイズとプレス構成に応じて、毎分 12 ~ 30 ストロークで動作します。スタンピング金型の種類を選択する方法を検討するときは、次のことを考えてください。年間の需要量は、プログレッシブ ツーリングの速度プレミアムを正当化するものでしょうか? それとも、部品の形状により、目標量に関係なく転送速度が強制されるのでしょうか?
部品の形状と材料の制約
音量だけで答えが決まるわけではありません。浅い曲がりを備えた 200,000 ユニットのブラケットは、プログレッシブ ツールに属します。絞り深さ 150 mm の 200,000 ユニットのドアインナーでは、キャリア ストリップが破れることなくその材料の流れに対応できないため、このようなことはできません。
決定的な幾何学的要因には、ブランク直径に対する絞りの深さ、必要な成形段階の数、ブランク全体の寸法、および部品に複数の平面上のフィーチャが必要かどうかが含まれます。絞り深さが 25 ~ 50 mm を超える部品、または 5 ~ 6 を超える成形ステージを必要とする部品は、通常、トランスファーまたはタンデム構成に移行します。切断と穿孔操作のみを必要とする平らな部品は、体積に関係なく複合金型に適合します。
材料グレードによって別の制約が生じます。 780 MPa を超える AHSS では、スプリングバックを管理するために、より高いプレストン数、より厳密なクリアランス制御、およびより多くの成形ステージが必要になります。アルミニウムではかじりを防ぐためにクリアランスを調整し、成形速度を遅くする必要があります。どちらの材料も、軟鋼と比較して、実行可能なスタンピングツールとダイ構成の範囲を狭めます。
予算、リードタイム、柔軟性の考慮事項
プロトタイプ プログラムと本番環境向けプログラムでは、根本的に異なる投資ロジックが必要です。{0}プロトタイプの金型は意図的に簡素化され、より柔らかい素材で作られ、数百から数千の部品に対応するように設計されています。これらは、500,000 サイクルに耐えるためではなく、ジオメトリを検証するために存在します。設計の検証が完了する前に生産グレードの工具の予算を確定すると、順送金型の後期段階のエンジニアリング変更には元の工具価格の半分の費用がかかる可能性があるため、高額な再作業が発生する可能性があります。-
金型投資とライフサイクル生産価値を一致させます。 3 倍のコストがかかりますが、10 分の 1 の個数コストで 10 倍の体積を実現できる金型は、それほど高価ではありません。-それが唯一の合理的な選択です。
リードタイムも考慮に入れます。順送金型の設計、機械加工、試運転には 12 ~ 20 週間かかります。トランスファーダイの稼働期間は 16 ~ 24 週間です。タンデムラインツーリングは 30 週間を超える場合があります。プログラムのタイミングがこれらのウィンドウに対応できない場合は、たとえ長期的な経済性を考えてより複雑なセットアップが優先されたとしても、より迅速なターンアラウンドを備えたよりシンプルなツールを立ち上げる唯一の実行可能な方法となる可能性があります。-
意思決定マトリックス: 部品の特性とダイのタイプのマッチング
| 部品の特徴 | 順送金型 | トランスファーダイ | 複合ダイ | タンデムライン |
|---|---|---|---|---|
| 小型(300mm以下) | 理想的 | 可能だが非効率的 | 平坦な部品に最適 | 向いていない |
| 大型(500mm以上) | 実現不可能 | 理想的 | 実現不可能 | 理想的 |
| 深絞り(50mm以上) | 実現不可能 | 理想的 | 実現不可能 | 理想的 |
| フラットプロファイル、カットフィーチャーのみ | 可能 | やりすぎ | 理想的 | やりすぎ |
| 年間取引量10万以上 | 理想的 | 良い | 良い | 良い |
| 年間取引量 25,000 未満 | 正当化されない | 限界 | 正当化された | 正当化されない |
| AHSS (780+ MPa) | 超硬インサートでも使用可能 | 理想的(多段階制御) | ブランキングに限定 | 理想的 |
| アルミニウム合金 | かじり制御で実行可能 | 理想的(速度制御が必要) | 実行可能 | サーボプレスに最適 |
| クラス-A の表面が必要です | 向いていない | 可能 | 適用できない | 理想的 |
プレスタイプが金型設計をどのように制約または可能にするか
自動ダイは単独では動作しません。これはプレス内で機能し、そのプレスのタイプによって、ツールが達成できることが拡張または制限されます。従来の機械プレスは、高速で固定ストロークプロファイルを提供し、順送操作のデフォルトとなっています。ただし、ストロークの途中でラム速度を調整したり、下死点で停止したりすることはできません。
油圧プレスは、ストロークのどの時点でも最大のトン数を提供し、圧力を無限に保持できるため、材料が流動するのに時間がかかる深絞りや複雑な成形に最適です。ただし、最大速度は通常、1 分あたり約 30 ストロークに制限され、大容量プログラムのスループットが制限されます。-
サーボ-機械プレスはこのギャップを埋めます。これらにより、プログラム可能なスライド動作が可能になります。重要な成形ゾーンでは減速し、ストロークの非接触部分では加速し、高張力材料のスプリングバックを軽減するために底部に短時間留まります。-サーボ プレスは、高張力鋼を成形する際の逆トン数(スナップスルー)を減らすことで工具寿命を延ばすことができます。また、固定速度の機械プレスでは圧倒されるであろう、より要求の厳しい合金の加工への扉を開きます。-スタンピング金型の選択ガイドが AHSS またはアルミニウムを指している場合、プレスの選択は金型の選択とは別個のものではありません。それらは結合されたシステムです。
このフレームワークを正しく取得し、体積、形状、材料、予算、プレス能力を一貫した仕様に調整することで、金型が最初から成功するか、それとも何か月も費用のかかる再加工が必要になるかが決まります。しかし、完璧に指定された金型であっても、工具鋼を切断する前のデジタルエンジニアリング段階で何が起こるかに依存します。
デジタル シミュレーションと仮想金型エンジニアリング
紙の上では完璧に見えるダイの仕様でも、最初のプレスで見事に失敗する可能性があります。保守的と思われる描画半径で分割が発生します。ブランクホルダーに適切な圧力がかかっていたと思われるフランジ領域にしわが発生します。許容窓が 0.5 mm の場合、スプリングバックにより構造パネルが公差から 4 mm 押し出されます。これらはランダムな失敗ではありません。これらは予測可能な結果であり、工具鋼が機械加工される数か月前にスタンピング金型シミュレーションで特定して解決できます。
金型設計の凍結と物理的な構築の間のデジタル エンジニアリングの段階で、生産前の障害のほとんどが検出されるか、発生します。{0}}厳密な仮想検証に投資するチームは、トライアウト ループを大幅に削減します。このフェーズをスキップまたは省略したチームは、やり直し、溶接の修理、打ち上げの遅延という代償を払ってしまいます。
成形シミュレーションと実現可能性分析
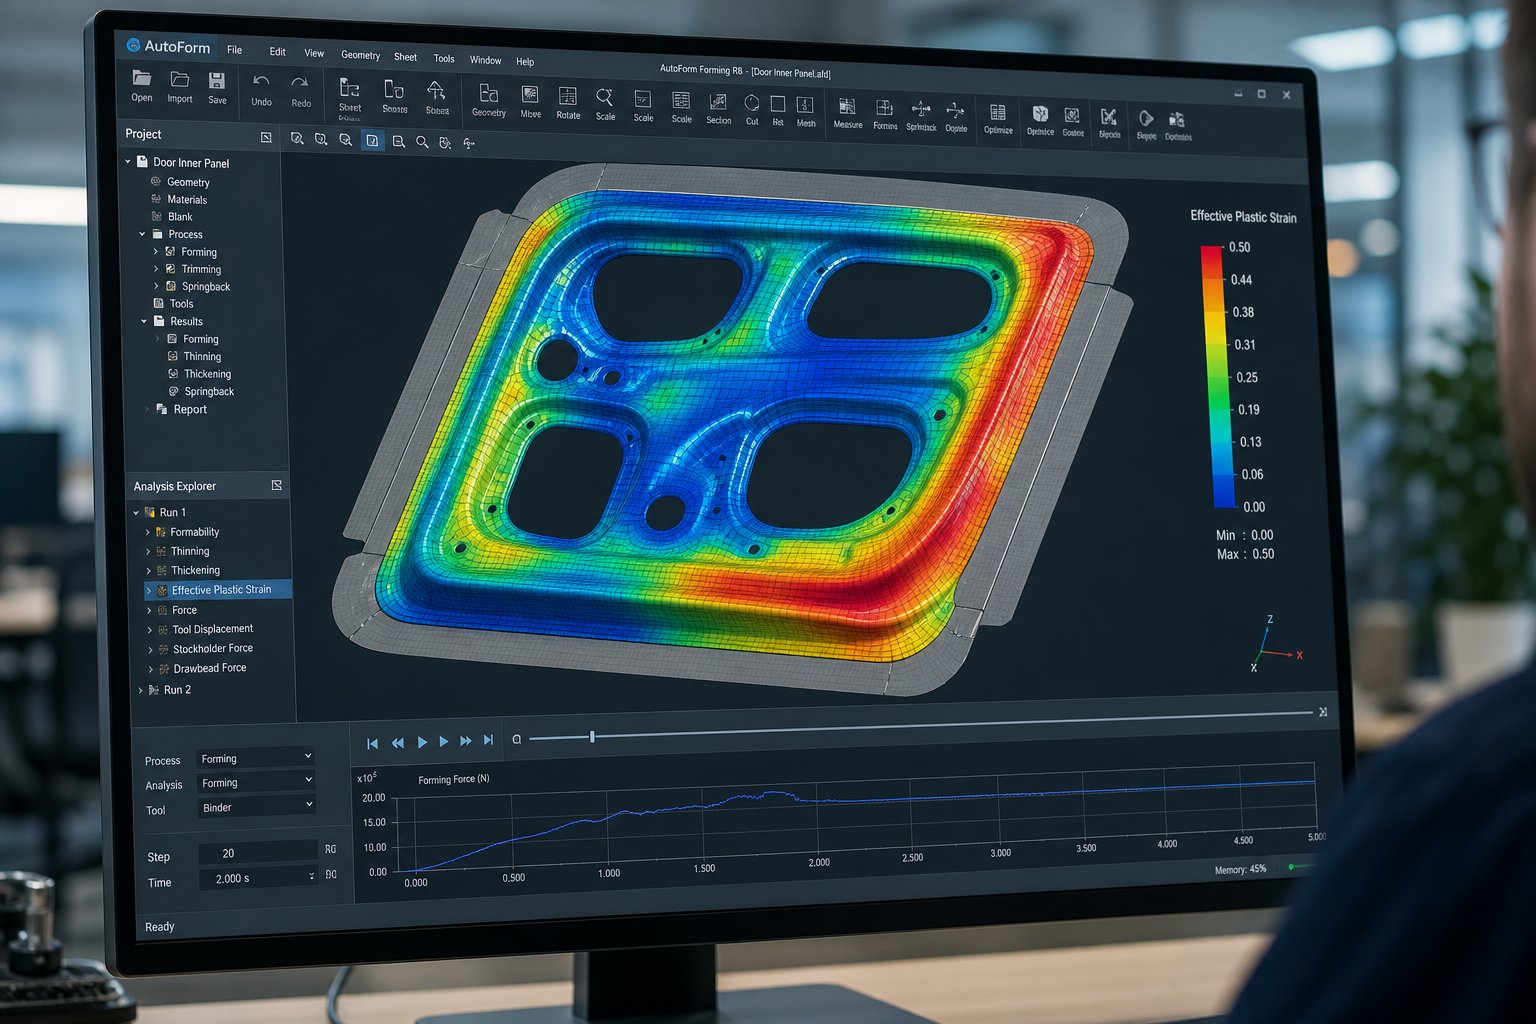
最新の金型設計シミュレーション ソフトウェアは、有限要素解析 (FEA) を使用して、プレス トン数の下で板金ブランクが金型表面に接触したときに何が起こるかをデジタルで再現します。ソフトウェアは、ブランクを何千もの個別の要素にメッシュ化し、材料特性 (降伏強度、ひずみ硬化挙動、異方性) を割り当て、増分時間ステップで成形プロセスを実行します。増分ごとに、部品表面全体にわたる応力、ひずみ、厚さの変化、および接触状態が計算されます。
これで何がわかるでしょうか? 980 MPa の二相鋼の B- 補強材用のトランスファー ダイスを設計していると想像してください。-シミュレーションでは、遷移半径で 25% を超える薄化が示されており、そのゾーンが成形限界曲線の上に配置されています。それは予測された分割です。同じ実行中に、サポートされていないフランジに圧縮応力が蓄積し、しわのリスクを示します。どちらの問題も、単一の加工プログラムを作成する前に画面に表示されます。
この積極的な取り組みこそが、仮想金型のトライアウト ワークフロー修正には時間もコストもかかりますが、物理的な試用ではなく、設計段階で潜在的な欠陥を検出して解決することを目的として設計されています。-シミュレーションにより、エンジニアはさまざまなブランク形状、描画ビード構成、ブランクホルダーの力、プレス速度を数週間ではなく数時間でテストし、プロセスウィンドウが安定するまでデジタルで繰り返すことができます。
ダイフェイス設計におけるスプリングバック補償
スプリングバックとは弾性回復のことです。プレスが開き、成形力が解放されると、板金は部分的に元の平らな状態に向かって跳ね返ります。軟鋼では、この偏差はフランジ角度に関して 1 ~ 2 度になる可能性があります。 980 MPa AHSS では、ねじれや壁のカールがさらに加わり、8 ~ 12 度に達する可能性があり、組み立て公差を超えて部品全体が変形します。
スプリングバック補償スタンピング金型は、単に公称形状に合わせて部品を形成するだけではありません。意図的にオーバーフォームし、計算された量だけ表面をターゲット位置を超えて曲げ、弾性回復後に部品が緩んで正しい形状になるようにします。-これは原理的には簡単に思えます。実際には、ソフトウェアがスプリングバック偏差を予測し、ダイ表面を反対方向にモーフィングし、再シミュレーションし、収束をチェックする反復シミュレーション ループが必要です。-
サーフェス モーフィングが中核となるテクニックです。ダイ面の形状はスプリングバック予測から導出されたベクトル場によって変位され、基本的に予測された寸法誤差の逆数だけツール表面上の各点を押します。高度なアプローチで使用するCAE- ベースの偏差ベクトル場公称 CAD サーフェスと補正されたジオメトリの間の 1 対 1 のノード対応を定義し、スプリングバック パターンが複雑な場合でも滑らかで製造可能なツール サーフェスを確保します。--この方法論は、設計中の仮想補正と物理的なトライアウト中のスキャンベースの補正の両方に機能します。実際のスタンピングからスキャンされたクラウド ポイント データによってモーフィング補正が行われます。{4}
補償を複数回繰り返すのが一般的です。最初のパスでは、スプリングバックが 4 mm から 1.5 mm に減少する可能性があります。 2 回目のパスでは 0.8 mm 未満になります。目標は、成形ストローク中ではなく、プレスが開いた後の正味の形状精度です-。
仮想トライアウトとプロセスの最適化
スタンピング金型のシミュレーションは、単一オペレーションの実現可能性チェックを超えて拡張されます。{0}完全な仮想トライアウトでは、プレス-ダイ-材料システム全体をデジタル ツインとして複製します。ステーション間の中間スプリングバック、トリム操作、最後のヒット後の最終スプリングバックを含む、すべての成形操作が順番に行われます。エンジニアは、1 つのステーションでの変更が下流にどのように伝播するかを評価できますが、これは物理的なプレス ラインで診断するのが非常に困難です。
このデジタル ツイン アプローチにより、物理的な調整にコストがかかる変数の最適化が可能になります。
- ビードの形状と位置を描画する- ダイキャビティへの材料の流れを制御し、しわ(拘束が少なすぎる)と裂け(拘束が多すぎる)の両方を防ぎます。
- ブランクの形状とサイズ- 最適化された輪郭によりスクラップが削減され、エッジの亀裂が排除され、フランジ加工作業に十分な材料が確保されます。
- ブランクホルダー力プロファイル- ストローク中の可変力により、さまざまな変形段階での材料の送り速度が管理されます。
- プレス速度とスライド動作- 成形ゾーンを通過するラム速度がアルミニウムや AHSS のひずみ速度感度に影響を与えるサーボ プレス用途では特に重要です。
プロセスの堅牢性分析により、別のレイヤーが追加されます。エンジニアは、さまざまな材料特性の変動(厚さの許容差、降伏強度のばらつき、摩擦係数の変化)にわたってシミュレーションを実行することで、プロセス ウィンドウが現実世界の変動を許容できるほど広いかどうか、または入力コイルの特性がわずかに変化するたびに不良品が発生するかどうかを特定します。-
すべての金型エンジニアが評価すべき主要なシミュレーション出力
1 回のシミュレーション実行で豊富なデータセットが生成されます。どの出力が重要で、それが何を示しているかを知ることは、経験豊富なエンジニアリング チームと、実用的な結論を引き出さずに単に「ソフトウェアを実行する」だけのチームを分けるものです。
- リミットダイアグラム(FLD)の作成- 材料の破壊曲線に対して、すべての要素の大きなひずみと小さなひずみをプロットします。曲線の上の要素は分割リスクを示します。圧縮ゾーンの要素はシワの傾向を示します。
- マップの間引き- パーツ全体の厚さの減少率を表示します。臨界しきい値は材料によって異なりますが、AHSS で 20 ~ 25% を超える薄化は通常、差し迫った故障を示します。
- スプリングバック偏差等高線- 弾性回復後の寸法誤差を視覚化します。通常、公称形状からのカラーマップされた距離として表示されます。-補償戦略を導き、再攻撃作戦が必要な地域を特定します。
- しわインジケーター- 圧縮応力が材料の座屈閾値を超えるゾーンを特定し、後続の操作で平坦にならない可能性のある表面波や折り目を予測します。
- 面圧分布- 金型表面の摩耗負荷が最も高くなる場所を明らかにし、表面コーティングとインサートの配置に関する決定に役立ちます。
- 地図に-描く- 成形中に素材がブランク エッジから内側にどのくらい流れるかを追跡します。予測されたドローインと実際のドローインの間の不一致は、物理的なトライアウト結果がシミュレーションから逸脱した場合の主な診断です。-
材料の特性評価がシミュレーションの精度を決定する理由
上記にリストされたすべての出力の信頼性は、モデルに供給される材料データと同程度です。標準的な引張試験結果 (降伏、UTS、伸び) は、高忠実度のスタンピング 金型シミュレーションには不十分です。-正確な予測には、ひずみ速度全体にわたる完全な硬化曲線、方向異方性を捉える降伏面パラメータ (0、45、および 90 度でのランクフォード r- 値)、現実的な接触圧力と速度の下で測定された摩擦係数が必要です。
この課題は、AHSS およびアルミニウム合金にとってさらに深刻になります。二相鋼-は、マルテンサイトとフェライトが異なる速度で変形する複雑な硬化挙動を示します。アルミニウム合金は、ひずみ速度に対する強い感度と鋼とは異なる摩擦特性を示します。{3}}シミュレーション チームがテスト済みのグレード固有のデータではなく一般的な材料カードを使用すると、スプリングバックの予測が物理的な現実から 30 ~ 50% 逸脱する可能性があり、補償戦略全体の信頼性が低くなります。-
バルジ テスト、摩擦テスト、スプリングバック モデリング用の周期荷重データなどの適切な材料特性評価への投資は、オプションの改良ではありません。これは、仮想金型エンジニアリングの信頼性を高め、物理的なトライアウトを数週間の反復から数日間の確認に短縮するための基盤です。
もちろん、最も正確なシミュレーションでも仮想予測が生成されます。物理的な鋼が実際のプレス機で物理的な工具と出会う瞬間、どのモデルも完璧には捉えられない新しい変数が現れます。デジタルの信頼性から物理的な検証への移行は、シミュレーションされた約束が本番環境に反映されるかどうかをトライアウト方法論が決定する場所です。
金型のトライアウト、検証、および製造の承認
シミュレーションにより、堅牢なプロセスウィンドウが約束されました。金型の構築は、加工公差内で CAD ジオメトリに従いました。しかし、プレスから取り出された最初のパネルには、絞り半径での亀裂と重要なフランジでの 3 mm のスプリングバック偏差が示されています。どうしたの?スタンピング金型のトライアウト プロセスは、デジタル予測と物理的現実が一致する段階であり、生産前の障害のほとんどが解決されるか、コストのかかる遅延に陥るフェーズです。-
トライアウトは単一のイベントではありません。これは、エスカレーションする検証ステップの構造化されたシーケンスであり、それぞれに定義された受け入れ基準と修正フィードバック ループが含まれます。それを正式なものとして扱うチームは遅れて立ち上げます。金型設計と同じ厳密さでトライアウト方法論を設計したチームは、予定どおりに開始します。
金型のトライアウトプロセスとパネル評価
スタンピング金型のトライアウトプロセスは、完成したツールがトライアウトプレスに到着した瞬間から始まります。ファーストヒット操作では、少ないトン数と低速で最初のプレス加工されたパネルが製造されるため、エンジニアは工具に致命的な損傷を与える危険を冒すことなく、全体的な成形性を評価できます。明らかな亀裂、ひどいしわ、またはツールの上部と下部の間の大きな位置のずれを探しています。
最初のヒット修正の後、金型は生産プレス(またはトン数、ベッド サイズ、スライド動作の生産仕様と一致するプレス)でのホームライン トライアウトに移行します。{{1}プレスのたわみ特性、ボルスターの平坦度、ラムの平行度はすべて金型の性能に影響を与えるため、このステップは重要です。硬いトライアウト プレスできれいに動作するツールでも、構造コンプライアンスが異なる生産ラインでは寸法の偏差が生じる可能性があります。
継続的な改良が続きます。各トライアウト ループでは、測定、評価、およびシミュレーション予測と比較されるサンプル パネルが生成されます。としてFormingWorld ノートシミュレーションと物理的な結果の間の描画の一致が主な診断です。-ダイキャビティへの材料の流れが予測値と異なる場合は、ビーズ、バインダーの圧力、摩擦による効果的な抑制が設計意図を再現していないため、根本原因の調査がそこから始まります。-
検証基準と承認マイルストーン
分割せずに形成されたパネルは自動的には承認されません。金型検証の自動車規格では、生産承認前に一連の基準に合格する必要があります。-:
- GD&T準拠- 三次元測定機 (CMM) または光学 3D スキャンにより、部品図面と照らし合わせてすべての重要な寸法が検証されます。 BIW パネルの一般的な公差は、合わせ面の +/- 0.5 mm から重要でないフランジの +/- 1.0 mm までの範囲です。-
- 表面品質評価- クラス-A パネルの場合、ストーンニング(表面全体にオイルストーンを走らせる)とアブララックス検査(ブラッシュド-}光検査)により、肉眼では見えない低いスポット、ヒケ、表面のうねりが明らかになります。これらの欠陥は塗装後に目立つようになるため、外装パネルでは許容できません。
- 工程能力の調査- 30 個以上の連続パネルを実行し、重要な寸法を測定すると、Cp インデックスと Cpk インデックスが確立されます。ほとんどの OEM は少なくとも 1.33 以上の Cpk を必要としますが、安全性が重要な寸法には 1.67 が推奨されます。- Cpk がしきい値を下回っている場合は、平均値が中心であってもプロセスで仕様外の部品が多すぎることを意味します。--
- OEM サインオフ プロトコル-- 製造部品承認プロセス (PPAP) または同等の提出パッケージは、材料認証、寸法レポート、機能データ、プロセス フロー図を文書化します。 OEM は、ドキュメントを完全にレビューした後にのみ、実稼働用にダイをリリースします。
トライアウトの品質は、量産開始のタイミングとコストに直接影響します。トライアウト ループが追加されるたびに、プログラムのタイムラインに数週間の時間がかかり、数万ドルのやり直し費用がかかりますが、この段階で未解決の問題はそれぞれ、繰り返し発生する運用上の欠陥となります。
標準トライアル-から-承認までのシーケンス
スタンピング金型の承認プロセスは、定義された手順に従います。特定のマイルストーンは OEM によって異なりますが、基本的な順序は業界全体で一貫しています。
- 金型の納品と機械検査- 金型の構造が設計意図と一致していることを確認します。加工寸法、ガイド クリアランス、ばね荷重、および締結トルクを確認します。
- 減少したトン数での最初のヒット-- 50-70% のプレス能力で初期パネルを製造し、総成形性を評価し、全力で操作する前に主要な問題を特定します。
- スポッティングとブルー-マッチング- スポッティングコンパウンド (プルシアンブルー) を塗布して、ダイ表面とシートメタルが均一に接触していることを確認します。すべての重要な成形領域にわたって接触が 80% を超えるまで、手で研磨して調整します。
- 段階的なトン数増加- 増分ごとに割れ、過度の薄化、表面欠陥を監視しながら、最大生産トン数までステップアップします。
- ホーム-回線のトライアル- 実際の製造プレス ラインで金型を実行して、プレス特有のたわみ、速度、フィード システムの相互作用をキャプチャします。-
- 寸法評価とスプリングバック測定- CMM またはすべての重要な機能をスキャンします。公称値と比較し、偏差が許容差を超えた場合には補償補正を適用します。
- 表面品質監査- クラス A のパネルを石打ちして検査します。-研磨や形状調整により、低いスポット、表面の歪み、ダイマークを特定して修正します。
- プロセス能力の実行- 生産速度で統計的に有意なバッチ (通常 30 ~ 300 個の部品) を生産し、主要な特性の Cp/Cpk を測定します。
- PPAP の提出と OEM の承認- すべてのデータをパッケージ化し、顧客レビューのために送信し、本番環境での使用を承認する正式な承認を取得します。-
トライアウトの一般的な問題と修正措置
適切にシミュレーションされたダイでも、物理検証中に問題が発生します。{0}成功したトライアウトと 1 か月にわたる再作業スパイラルの違いは、チームが根本原因をいかに迅速に診断し、適切な修正措置を適用できるかにあります。-
スプリット高ひずみゾーン、通常は描画半径または遷移領域での亀裂として現れます。-修正措置には、ダイの半径を大きくする、材料の流れを変えるためのドロー ビーズの追加、ブランク サイズの調整、または高摩擦表面の研磨と再コーティングが含まれます。--分割位置がシミュレーションの予測と一致する場合、デジタル モデルにはすでに答えが含まれています。そうでない場合、物理ツールには調査が必要な設計意図からの逸脱がある可能性があります。
しわこれは、ブランク ホルダーの圧力が不十分であるか、サポートされていない領域への過剰な材料の流れが原因で発生します。スポッティングの修正、バインダーの量の増加、または局所的な圧力パッドの追加により、ほとんどの場合は解決します。フランジ領域のしわがひどい場合は、溶接や金型表面の再加工を行って材料拘束機能を追加する必要がある場合があります。-
スプリングバック偏差許容範囲を超えると、ダイ面の補正が必要になります。エンジニアは実際の部品をスキャンし、公称値と比較し、逆モーフィング ベクトルを金型表面に適用します。これには通常、成形不足の領域に材料を溶接し、形状を補正するために再加工する必要があります。{{3} AHSS パーツでは複数の反復が一般的です。
表面欠陥ダイマーク、傷、または低いスポットなどは、接触干渉、不十分な研磨、またはツール表面の局所的な高いスポットに遡ります。接触コンパウンドを使用したスポッティングにより問題のある領域を特定し、均一なパネル接触が得られるまで研削、研磨、またはラッピングを行います。
これらの問題を解決する速度とコストは、金型工場の社内能力に大きく依存します。-独自のトライアウトプレス、CMM ラボ、熟練した金型メーカーを備えた施設では、数日で反復作業を行うことができます。ツールを外部の試用場所に発送する場合、ループごとに数週間の損失が発生します。このため、トライアウト インフラストラクチャは後付けではなく、効果的な金型プログラムと問題のある金型プログラムを分ける中核的な機能であり、工具への投資においてどの製造パートナーを信頼するかを評価する際の重要な要素となります。
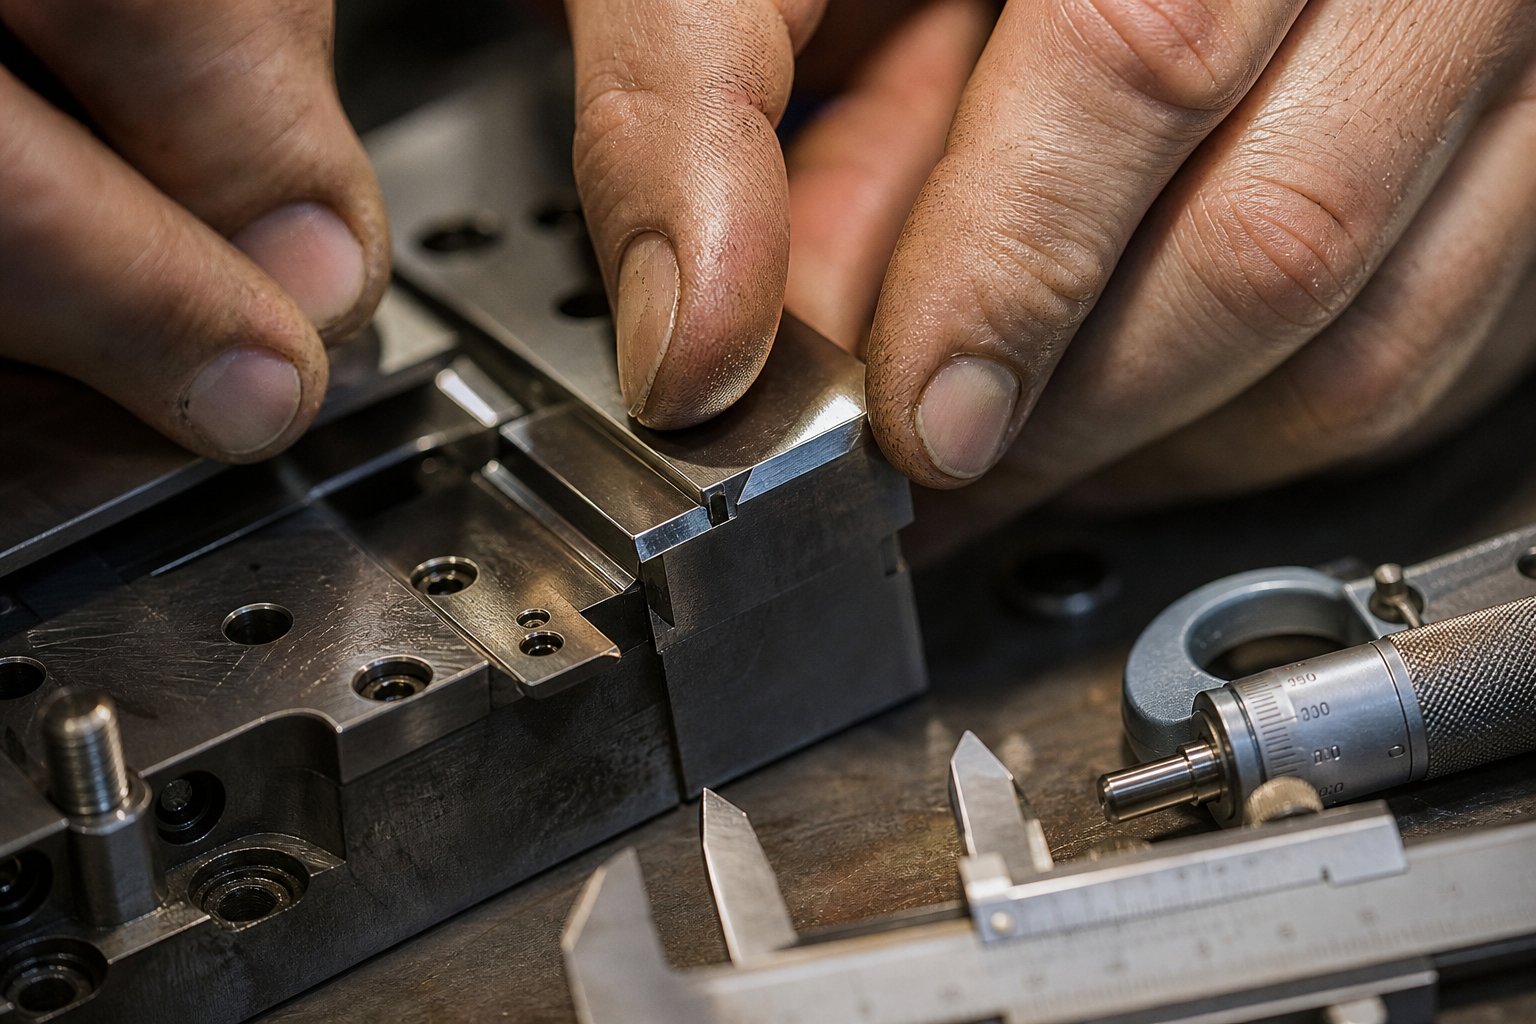
メンテナンス、故障モード、およびダイのライフサイクル管理
トライアウトに合格して製造承認を取得した金型は、完成した資産ではありません。これは数百万回のプレス ストロークで測定されるライフサイクルの始まりであり、サイクルごとに刃先が劣化し、応力半径が疲労し、ガイド表面が段階的に摩耗します。意図した生産量を最大限に達成するツールと、実行中に致命的な障害が発生するツールの違いは、プレス金型のメンテナンス規律に帰着します。-しかし、ほとんどのショップはメンテナンスと修理を混同しており、障害を防ぐのではなく障害に対応しています。
金型工学の専門家、アート・ヘドリック氏として明確に区別する: 壊れたパッドを修理したり、ダボが抜けた後に損傷した部分を溶接したり、絞り型から詰まった部品を掘ったりすることが日常業務に含まれる場合、それは修理です。真の予防保守には、予定どおりに切断部分を研ぎ、欠陥が生じる前に摩耗を検査し、予想されるライフサイクルが終了する前にコンポーネントを交換することが含まれます。メンテナンスを装った金型修理プログラムを実行すると、工具の早期寿命が保証されます。
予防保全スケジュールと主な点検ポイント
スタンピング金型の効果的なメンテナンスは、カレンダー時間ではなく、ストローク数の間隔で行われます。{0}} 2 交代スケジュールで 1 分あたり 40 ストロークの金型を実行すると、1 日あたり約 38,000 回のヒットが蓄積されます。- 1 週間以内に、すべての刃先、ガイド ブッシュ、スプリングに 190,000 サイクル以上の機械的ストレスがかかることになります。累積ストロークではなく日付で検査をスケジュールすると、実際の摩耗ドライバーは完全に無視されます。
ストローク-カウント-に基づく間隔は、手術の重大度によって異なります。順送金型のブランキングおよびピアッシング ステーションは、軟鋼を加工する場合、通常 50,000 ~ 150,000 ストロークごとに研磨する必要がありますが、AHSS グレードの場合は 20,000 ~ 60,000 ストロークに低下します。成形ステーションは徐々に摩耗しますが、同様の間隔で表面検査と潤滑システムの検証が必要です。ガイド ピンとブッシングは、250,000 ~ 500,000 ストロークごとにクリアランスの増加を測定する必要があり、クリアランスが設計仕様を 0.02 mm 以上超えた場合に交換が開始されます。
定期メンテナンス中の主な検査ポイントは次のとおりです。
- 刃先の状態- すべてのパンチとボタンのエッジで、スタンプされた部品のバリの高さを確認します。バリが 0.1 mm を超える場合 (材質による)、研ぎの期限が切れています。砥石に負荷がかかると熱が蓄積し、硬化部分が柔らかくなったり亀裂が入ったりするため、工具鋼のグレードに応じた適切な砥石を使用してください。
- スプリングの完全性- 窒素シリンダーの圧力損失とコイルスプリングの疲労破壊を検査します。予想されるライフサイクルが終了する前に交換してください。スプリングが短い間隔で繰り返し破損する場合、根本的な原因は、実効レートを超える過剰なたわみなどの設計上の問題である可能性があります。
- ガイド部品の摩耗- ピン-と-ブッシュのクリアランスをプラグ ゲージで測定します。過剰な遊びはパンチとダイの位置ずれを引き起こし、エッジの破壊を促進し、バリを生成します。
- ファスナーのセキュリティ- すべてのネジがしっかり締まっているか確認してください。打ち抜き荷重下でセクションが移動する可能性があるノックピンが欠落していたり緩んでいたりしていないかどうかを確認します。
- 表面状態- 成形半径、摩耗プレート、カム表面にかじり跡、傷、コーティングの劣化がないか検査します。表面の損傷がプレス部品に移る前に、再研磨して再コーティングします。
- 潤滑システム- 金型内の潤滑チャネルに汚れがなく、ノズルが詰まっていないこと、および潤滑剤がすべての高摩擦接触ゾーンに到達していることを確認します。-乾燥した接触により、かじりと磨耗の両方が指数関数的に加速されます。
- スラグや破片の除去- すべてのスラッグ通路、落下穴、およびスクラップチャンネルを清掃します。スラグの蓄積によりスラグの引き込みが発生し、金型のクラッシュやパンチの破損につながります。
すべての整備後は、精密研削面の錆を防ぐために金型を完全に乾燥させ、すべての安全装置が適切に設置されていることを確認し、現在のストローク カウンタの読み取り値で実行された作業を文書化してください。{0}この文書は、将来の障害分析を可能にするサービス履歴を構築します。
一般的な故障モードと根本原因の診断
スタンピング金型の故障モードは異なるカテゴリに分類され、それぞれに異なる視覚的特徴と異なる根本原因があります。すべての失敗を同じように扱う、たとえば単に研ぎ直して最善の結果を期待するだけでは、再発が保証されます。構造化された障害分析アプローチは、修正措置に移る前に、どのモードが存在するかを特定することから始まります。
チッピング刃先や半径を形成する部分から砕ける小さな破片として現れます。滑らかな摩耗パターンではなく、不規則な円錐形の破面が見られます。根本原因には、適用される荷重に対する工具鋼の靭性が不十分であること(S7 が必要な場合に D2 を使用)、残留応力を残した不適切な熱処理、ストレスライザーとして機能する鋭いコーナー、または高いスナップスルー荷重を生成する過剰な切削クリアランスが含まれます。-。超硬工具で使用される塩素系潤滑剤もコバルト結合剤を攻撃し、時間の経過とともに表面の欠けを引き起こす可能性があります。
かじり金属薄板から金型表面への材料の転写として現れ、隆起した塊を形成し、後続のパネルに傷を付けます。視覚的な指標は、成形半径または絞り面に付着したワーク材料の蓄積であり、多くの場合、スタンプ部品に対応するスコアマークが付きます。このモードは、シートとツール間の接着親和性が高いアルミニウム、亜鉛メッキ鋼、またはステンレスグレードを成形する場合に支配的です。不十分な潤滑、過剰なブランクホルダーの力、または劣化した PVD コーティングはすべて、かじりの傾向を増幅させます。
ひび割れダイコンポーネントを通って伝播する線状の亀裂として現れ、場合によっては壊滅的な影響を及ぼします。疲労亀裂は、鋭い内部コーナー、スタンプマーク、または突然の断面変化などの応力集中部から徐々に成長します。-熱亀裂は、高速スタンピング中の繰り返しの加熱と冷却によって引き起こされる微細な表面線のネットワーク (ヒートチェック) として存在します。-。薄いセクションが厚いセクションに隣接して配置される設計上の欠陥や、フィレットが小さすぎるフィーチャーにより、熱処理中または早期の耐用年数中に亀裂が発生する形状が作成されます。
疲労破壊明らかな警告なしにサービスの延長中に発生します。材料の極限強度を下回る繰り返し荷重が繰り返されると、依然として進行性の微小亀裂の核生成と成長が発生します。ブランキング パンチやカム ドライバーなど、衝撃荷重を受ける金型コンポーネントが最も影響を受けやすくなります。最終的な破壊に至るまで、視覚的な指標は微妙です。荷重がかかった表面でのわずかな変形、拡大して見ると微細な表面のひび割れ、または累積サイクルの下で金型部品が塑性変形する際のプレス部品の段階的な寸法の変動などです。
次の表は、これらのスタンピングダイの故障モードを診断インジケーターと修正パスにマッピングします。
| 故障モード | 根本原因 | 視覚症状 | 是正措置 |
|---|---|---|---|
| チッピング | 靭性不足、鋭利な角、不適切な熱処理、過剰なクリアランス | 不規則なエッジ破断、コンコイド状の離脱面、部品のバリの増加 | より強靱な鋼種に切り替え、応力ライザーに半径を追加し、熱処理サイクルを見直し、クリアランスを修正する |
| かじり | 材質の固着、潤滑不足、コーティング不良、過大な圧力 | 型表面に蓄積された材料の転写、スタンプされたパネルの刻み目 | 金型表面の再研磨と再コーティング、潤滑供給の改善、結合力の低減、耐かじり性 PVD または TD コーティングの適用- |
| ひび割れ(熱) | 周期的な熱負荷、不十分な冷却、高速動作- | 細かい表面線のネットワーク (熱チェック)、時間の経過とともに徐々に深くなります | 冷却を改善し、プレス速度を下げ、表面を再研磨して耐熱コーティングを適用し、材料の焼き戻しを確認します。{0} |
| ひび割れ(機械的) | 応力集中、設計エラー (鋭い角、薄い壁)、過負荷 | 角や断面の変化による線状の破損、突然のコンポーネントの破損 | 適切なフィレットを使用して再設計し、断面の厚さを増やし、トン数が設計制限内であることを確認します。 |
| 疲労破壊 | 耐久限界を超える繰返し荷重、衝撃荷重、蓄積した微小亀裂 | 徐々に寸法が変動し、表面に微細なひび割れが発生し、長期使用後の突然の壊滅的な破損が発生します。 | 疲労寿命が予測される前にコンポーネントを交換し、応力集中を軽減するために再設計し、事前荷重緩和機能を追加します。{0} |
| 摩耗 | 硬質シート材料(AHSS)、研磨コーティング(合金化溶融亜鉛めっき)、不十分な表面硬度 | ダイ表面からの段階的な材料損失、ダイクリアランスの増加、エッジの丸み | PM 工具鋼または超硬インサートにアップグレードし、TD または PVD コーティングを適用し、研ぎ間隔を狭くします |
修理か交換かの意思決定フレームワーク
故障が診断された場合、次の質問は経済的なものです。既存のコンポーネントを修理するか、新しいインサートと交換するか、それともダイセクション全体を再構築するか?答えは、残りの生産量、修理の実現可能性、再発のリスクという 3 つの変数によって決まります。
溶接修復は、損傷が局所的であり、母材が過度の硬度の変動を引き起こすことなく溶接可能であり、残りの生産量がコストに見合った場合に合理的です。一般的な用途には、磨耗した成形半径の構築、トリムエッジの局所的な欠けの充填、カムドライバー表面の修復などが含まれます。ただし、溶接修復によって熱影響部の冶金が変化し、応力が適切に緩和され、再機械加工されなかった場合、残留応力が発生して将来の亀裂が促進される可能性があります。-
インサートの交換は、最初から交換可能なインサート用に設計された予測可能な高接触ゾーンで摩耗や損傷が発生した場合に推奨される方法です。{0}たとえば、超硬トリムインサートは、定義された間隔で交換されるように設計されています。ダイがもともと故障箇所に交換可能なインサートを備えて設計されていなかった場合、修理の品質に関係なく、故障モードが再発するときにインサートを改造することを検討する価値があります。
複数の故障モードが同時に存在する場合、ダイに寸法整合性が疑問視されるほど累積的な再加工が蓄積されている場合、または残りの生産量が修理で確実に提供できる量を超えている場合、完全なダイの再構築は合理的な選択となります。更新された材料グレードと表面処理を使用した再構築では、金型の使用履歴から学んだ教訓を組み込むこともでき、元の設計を復元するのではなく、効果的に次世代のツールを作成できます。-
寿命を延ばすための金型保護システム
最も費用対効果の高いメンテナンス戦略は、まず壊滅的な損傷を防ぐことです。-金型保護システムは、プレス内のセンサーと電子コントローラーを使用して、金型を脅かす事象を検出し、一度の不良ストロークで数週間の修理労働が台無しになる前にプレスを停止します。-
適切に実装された金型保護プログラムにより、ミスフィード検出(ストリップがパイロット位置まで進まない)、部品排出検証(次のストロークの前に前の部品が取り除かれたことを確認)、ショートフィードまたはオーバーフィードのイベント、ストリップのバックル、在庫切れ、カムの戻り確認などの状況が監視されます。--最新のリゾルバ-ベースのコントローラは、クランクシャフト回転の 1/3 度のタイミング精度を提供します。これは、ラムが作業ゾーンに到達する前にミスフィード イベントを捕捉してプレスを停止するのに十分な速さです。-
各ダイに恒久的に取り付けられたセンサーは、ダイ{0}}に取り付けられたジャンクション ボックスを介してプレス{1}}に取り付けられたインターフェースに配線され、ワイヤの緩みの原因となるセットアップ エラーやケーブルの摩耗を排除します。-重要な原則: ツール間でセンサーを移動するのではなく、センサーを必要とする各ダイにセンサーを恒久的に取り付けます。金型クラッシュのコストと比較すると、センサーは安価です。クラッシュ イベントが発生しなくても、永続的なインストールによって節約されたセットアップ時間により、ハードウェアへの投資がすぐに相殺されます。
実際に問題がないのにシステムが印刷機を停止する迷惑停止は、プログラムの成功に対する主な脅威です。これらは、システムが無視されるか完全に無効になるまで、オペレーターの信頼を損ないます。これらを回避するには、設置前にすべてのセンサーを適切にベンチ テストする必要があります。検出しきい値を不必要に厳しく設定するのではなく、センサーの位置決めで利用可能なすべての許容誤差を使用し、実行時間の調整が必要ないようにセンサーが所定の位置に固定されていることを確認します。-
保護コントローラと統合されたストローク カウンタは、状態ベースのメンテナンスのためのデータ バックボーンを提供します。{0}}カレンダーのスケジュールや推測に頼るのではなく、累積ストロークが研磨、スプリング交換、または完全な検査のために事前に定義されたしきい値に達すると、メンテナンス トリガーが自動的に作動します。これにより、金型の寿命延長が、事後対応的な消火活動から、予測可能な、設計された結果へと変わります。
メンテナンスインフラストラクチャ、障害診断機能、および保護システムの高度化はすべて、ダイパートナーを別のダイパートナーから区別する属性です。生産ツールを信頼できるメーカーまたはサービス プロバイダーを評価する場合、これらのライフサイクル機能は、初期設計や構築の品質と同じくらい重要です。
スタンピング金型製造パートナーの選択
メンテナンス プログラム、故障診断、保護システムはすべて、金型が最初から適切に構築されているという基本的なことを前提としています。{0}}構想段階で設計上の欠陥が埋め込まれた工具や、建設中に機械加工エラーが生じた工具は、検査間隔がどれだけ厳格であっても、メンテナンス予算を消費します。この現実により、スタンピング金型サプライヤーの選択は、あらゆる車両プログラムにおいて最も重要な決定事項の 1 つとなります。-間違ったパートナーは単にツールの提供が遅れるだけではありません。これらは決して正しく動作しないツールを提供しており、プログラムのライフサイクル全体にわたって再作業コストと起動遅延が発生します。
では、金型の予算を決める前に、金属プレス金型メーカーをどのように評価すればよいでしょうか?工具鋼のキログラムあたりの価格は、ほとんどの購買チームがデフォルトで設定する指標です。また、これはプログラムの成功を予測する可能性が最も低いものでもあります。実際に重要なのは、サプライヤーが堅牢なプロセスを設計し、正確に構築し、機能することを証明し、生産を通じてサポートできるかどうかです。それには特定の一連の機能が必要であり、何を探すべきかを知ることで、情報に基づいた調達と希望に満ちた調達を分けることができます。
金型メーカーで評価すべき主な機能
スタンピング金型サプライヤーの選択は、商品の購入ではなく、システムの評価として考えてください。鋼材や加工時間を買うわけではありません。最初の試行で、またはそれに近い目標を達成できる、本番環境に対応したツールを提供する能力を購入することになります。{2}カスタム自動車スタンピング金型メーカーがその約束を果たせるかどうかは、次の機能によって決まります。
- 社内での成形シミュレーション-- FEA{1}} ベースの実現可能性分析とスプリングバック補正を社内で実行しているサプライヤーは、加工を開始する前に問題を特定して解決できます。シミュレーションを外部委託すると、コミュニケーションの遅れが生じ、金型を設計する人と金型の動作を予測する人が切り離されてしまいます。
- 5軸CNC加工- 複雑なダイ面形状、特に AHSS スプリングバック補償面の場合、単一セットアップで正確に加工するには 5 軸機能が必要です。- 3 軸作業に限定されているサプライヤーは、より多くのセットアップ、より多くの公差スタックを導入し、表面の不連続性のリスクが高くなります。
- 社内試し用プレス-- 本格的なプログラムの場合、これは交渉の余地がありません。{1}独自のトライアウト印刷機を備えたサプライヤーは、数日かけて修正を繰り返します。ツールを外部施設に出荷する企業では、ループごとに数週間の損失が発生し、金型メーカー間での厳密なフィードバックとトライアウト結果を維持できません。
- CMM と 3D スキャンを備えた計測ラボ- 寸法検証には、現場での座標測定機能が必要です。-プレス直後にトライアウト パネルをスキャンし、結果を CAD に重ね合わせ、数日ではなく数時間で偏差マップを生成できるサプライヤーは、検証のタイムライン全体を短縮します。
- OEM承認履歴- ターゲット OEM(または同等のプログラム)への PPAP 提出を正常に完了したサプライヤーは、ドキュメント要件、機能のしきい値、承認プロトコルをすでに理解しています。-この組織的な知識により、プログラム中の学習曲線の遅れが解消されます。{3}
- エンジニアリング変更への対応力- 自動車プログラムでは、後からの設計変更が現実となっています。サプライヤーが ECN をどのように処理するかを評価します。変更を迅速に組み込むための CAD/CAM インフラストラクチャがあり、変更を黙って吸収して納品が遅れるのではなく、コストとタイミングへの影響を透過的に伝えていますか?
個々の機能を超えて、それらの間の統合を探してください。シミュレーション、機械加工、トライアウト、計測を 1 つの屋根の下で行うサプライヤーは、これらのステップを外注するサプライヤーよりも早く、予測されたパフォーマンスと実際の結果の間のループを閉じることができます。施設間のハンドオフごとに、遅延、通信損失、説明責任のギャップが生じます。
コラボレーションモデルの設計から生産までをサポート
サプライヤーがエンジニアリング チームとどのように連携するかは、サプライヤーが所有する機器と同じくらい重要です。 2 つの主要なコラボレーション モデルが存在し、正しい選択はプログラムの成熟度とチームの内部リソースによって異なります。
フル-サービス(仕様に合わせた構築)パートナーシップ金型サプライヤーに設計権限を与える。部品の形状、材料仕様、目標数量、および品質要件を指定します。サプライヤーは、金型のコンセプトを設計し、シミュレーションを実行し、ツールを設計し、構築し、試用を通じて検証します。このモデルは、チームに専用の金型エンジニアリング リソースが不足している場合、サプライヤーの成形専門知識を活用したい場合、またはプログラムが製造主導の設計最適化の恩恵を受ける場合に最適に機能します。-サプライヤーはより多くのエンジニアリングリスクを負っていますが、お客様は同様の部品ファミリーにわたって蓄積されたプロセス知識にアクセスできます。
-印刷会社と-のパートナーシップを構築するチームの設計権限を維持します。完全な金型設計データ、CAD モデル、材料仕様、および公差を提供します。サプライヤーは、正式に承認されない限り、形状、材料、またはプロセスパラメータを変更することなく、お客様の文書に従って正確に製造を実行します。このモデルは、IP の感度が高く、設計が成熟していて完全に検証されている場合、または社内の金型エンジニアリング チームが深い専門知識を持ち、厳密な構成制御を必要としている場合のプログラムに適しています。として業界分析で確認決定要因は、プログラムにとって設計管理とコストの最適化のどちらが優先されるかです。
成功したプログラムの多くは両方のモデルを融合しています。初期の実現可能性と金型コンセプトの開発は、サプライヤーのシミュレーション専門知識と形成ノウハウを活用したフルサービス アプローチに従う場合があります。-設計が凍結され検証されると、量産金型の構築は厳密な変更管理を伴うビルドから印刷の実行に移行します。--このハイブリッドは、運用中に構成権限を放棄することなく、共同エンジニアリングの利点を活用します。
{0}構造、シャーシ、内装、トラック関連のスタンピング プログラムにわたるフルサービス パートナーを評価するチーム向け-、YICENの自動車部門は有用な参照点を提供します。 OEM、Tier-1、Tier-2 のエンジニアリング チームをスタンピングと板金製造でサポートし、複数の部品ファミリーにわたる能力を実証するプロセスのケーススタディを公開しています。 YICHEN であろうと、候補リストにある他の企業であろうと、潜在的なサプライヤーの文書化されたケーススタディを確認すると、販売プレゼンテーションでの機能の主張だけに頼るのではなく、実際のプログラムの課題にどのように対処しているかの具体的な証拠が得られます。
結局のところ、適切なスタンピング金型製造パートナーは、最も安い見積もりや最も早い約束のリードタイムではありません。それは、エンジニアリングの深さ、機器の能力、コラボレーション モデルがプログラムの複雑さと組織の内部リソースに適合するチームです。位置合わせを正しく行うと、金型が生産準備の整った状態で到着します。-誤解すると、記事のタイトルに戻ってしまいます。つまり、生産開始前に自動スタンピング金型が故障するということです。
自動スタンピング金型に関するよくある質問
1. 自動スタンピング金型とは何ですか?またその仕組みは何ですか?
自動スタンピング金型は、精密に機械加工された上下の工具鋼コンポーネントをプレスに取り付けた、適合するセットです。{0}上半分 (パンチ) が下半分 (ダイ ブロック) に下降し、制御された切断、曲げ、成形を通じて板金をキャビティの形状に強制的に適合させます。ブランク ホルダーが材料のエッジをクランプしてメタル フローを管理し、ガイド ピンが 0.0001 インチの厳密な公差内で位置合わせを維持します。この冷間成形プロセスでは、平らな金属板を 1 回のストロークまたは一連のストロークで 3 次元の自動車部品に変換し、小さなブラケットからフルボディ パネルまであらゆるものを製造します。-
2. 自動車製造で使用されるプレス金型の主な種類は何ですか?
自動車の製造は 4 つの主要な金型に依存しています。順送ダイは、ブラケットやクリップなどの大量の小型部品の場合、複数のステーションに連続コイルを送り込みます。-トランスファーダイは、ドアインナーやフロアパンなどの大型構造コンポーネントのステーション間で個々のブランクを移動します。複合金型と複合金型は、精密な平面部品の切断と成形を同時に実行します。タンデム プレス ラインでは、ボンネットやフェンダーなどのクラス A の外装パネルに複数の独立したプレスを直列に使用します。-選択は、部品サイズ、絞り深さ、生産量、表面品質要件、および材料グレードによって異なります。
3. 特定の自動車部品に適したスタンピング金型の種類を選択するにはどうすればよいですか?
適切なスタンピング金型の選択は、生産量、部品形状、経済性という 3 つの主要な変数から始まります。順送金型は、300 mm 未満の部品の場合、年間 50,000 ~ 100,000 個を超えるとコスト効率が高くなります。{1}トランスファー ダイは、25,000 個を超える数量で絞り深さが 50 mm を超える大型部品に適しています。 780 MPa を超える AHSS ではより多くの成形ステージとより高いトン数が必要となる一方、アルミニウムでは調整されたクリアランスとサーボ プレスの速度制御が必要となるため、材料グレードによって制約が追加されます。順送金型では 12-20 週間かかるのに対し、タンデム ライン ツールでは 20-30+ 週間かかるため、予算とリードタイムも考慮されます。 YICHEN (yichen-group.com/automotive) のようなパートナーは、構造およびシャーシの用途にわたるダイタイプの決定を検証するのに役立つプロセスのケーススタディを提供できます。
4. スタンピング金型が早期に故障する原因は何ですか?また、故障をどのように防ぐことができますか?
スタンピング金型の早期破損は、チッピング (不十分な靭性または鋭い応力上昇)、かじり (不十分な潤滑またはコーティングの劣化による材料の付着)、亀裂 (熱サイクルまたは機械的応力集中)、および疲労 (繰り返し荷重による蓄積された微小亀裂) という 4 つの主なモードから発生します。予防には、工具鋼のグレードをプレス加工に適合させること、カレンダー-ベースの検査ではなくストローク{1}}カウント-ベースのメンテナンス スケジュールを実施すること、AHSS 用途向けの TD や PVD などの適切な表面コーティングを適用すること、致命的な損傷が発生する前にミスフィードや排出不良を検出する金型保護センサーを設置することが必要です。
5. プレス金型の製造パートナーを選択する際に何に注意する必要がありますか?
スタンピング金型メーカーを商品サプライヤーではなく、システムパートナーとして評価します。重要な機能には、-製造前の問題検出のための社内成形シミュレーション、-複雑な補正された表面のための 5- 軸 CNC 加工、迅速な反復のためのオンサイト試用プレス、CMM と 3D スキャンを備えた計測ラボ、文書化された OEM 承認履歴、応答性の高いエンジニアリング変更管理などがあります。-これらの機能を 1 つ屋根の下に統合すると、スケジュールが大幅に短縮されます。 YICHEN のようなフルサービス パートナーは、構造、シャーシ、内装部品ファミリーにわたるスタンピングと製造で Tier 2 チームを通じて OEM をサポートし、実際のプログラム実行の証拠として公開されたケーススタディを提供します。


