


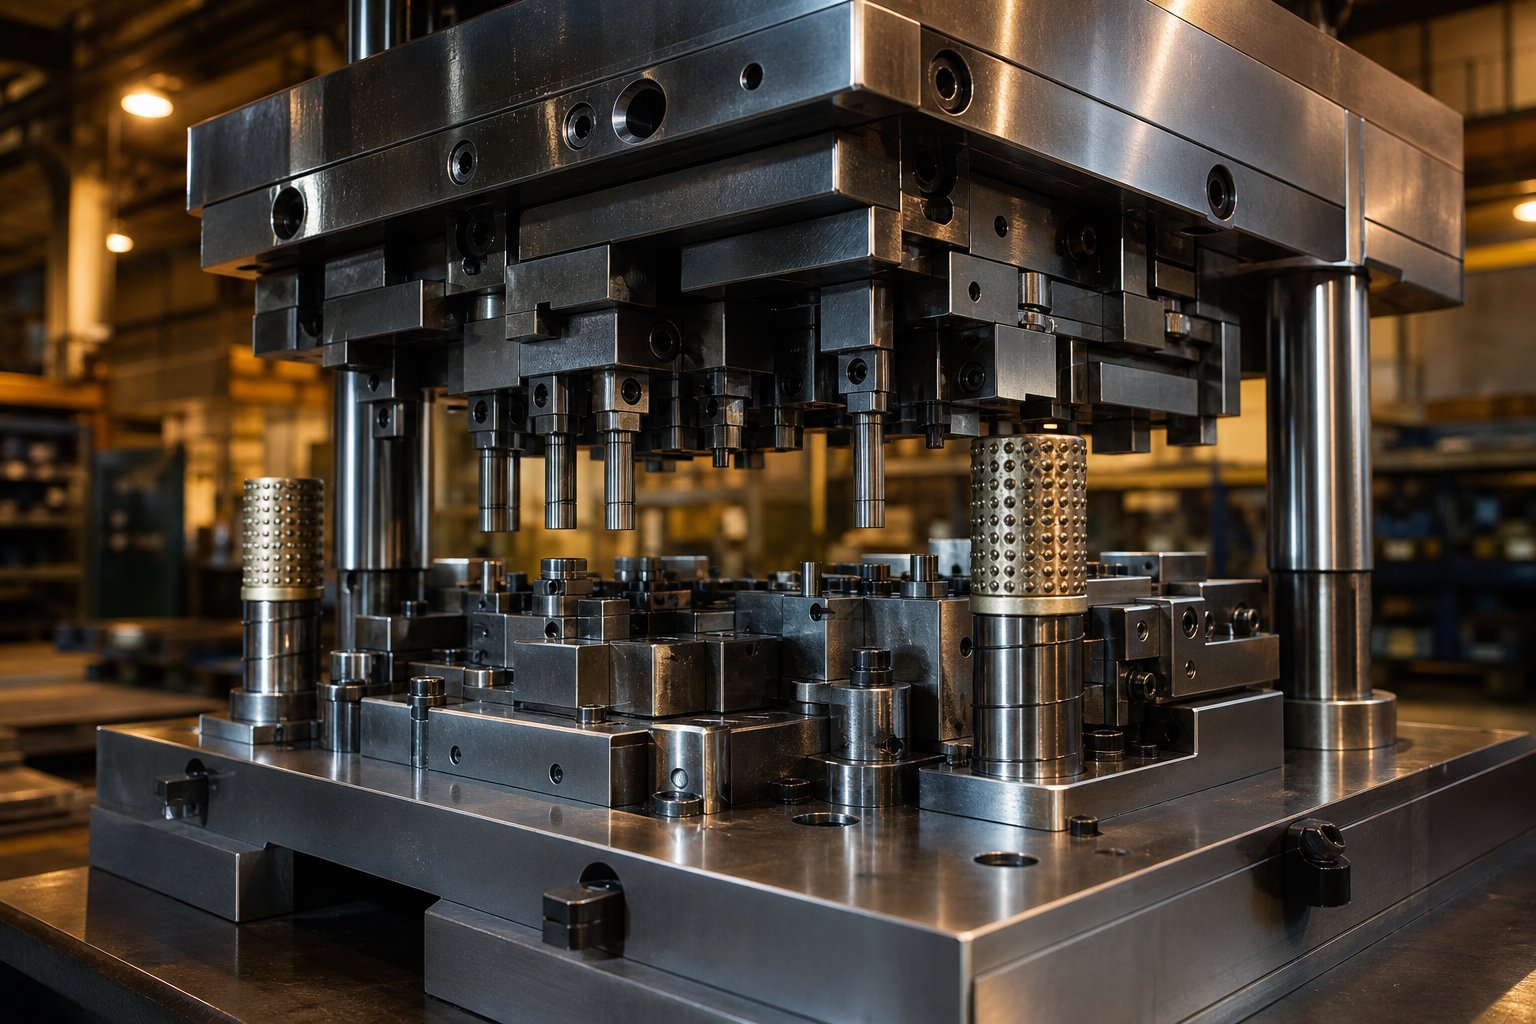
スタンピング金型の実際の製造内容
車のすべての金属ブラケット、電話のすべてのコネクタ、冷蔵庫のすべてのパネルは、スタンピング金型の内部から始まりました。これらの精密工具は次のような役割を果たします。平らな金属板を機能部品に変える他の成形方法では真似できない速度で成形できます。しかし、実際のところ、金属スタンピングとは何でしょうか。また、それを実現するツールを構築するには何が必要なのでしょうか?
スタンピング金型とは
スタンピング金型は、プレス機内に取り付けられた 2 つの半体 - 上部および下部アセンブリ - で構成され、制御された力で板金を切断、曲げ、成形、または絞り加工して特定の形状に仕上げる精密工具です。
このスタンピングの定義は基本をカバーしていますが、現実はさらに奥深いものです。金型は、各プレス サイクル中に、材料の位置を特定し、所定の位置にクランプし、形状に加工し、完成品をリリースするという 4 つの主要な機能を実行します。 「加工」フェーズでは、切断、曲げ、穴開け、エンボス加工、成形、絞り、延伸、コイニング、押し出しなどの操作を通じて価値が追加されます -。スタンピング金型を作成するということは、これらのアクションすべてを、数百万回のプレスサイクルに耐えられる単一の反復可能なツールに設計することを意味します。
趣味の金型製作とプロの金型製作
スタンピング DIY プロジェクトとプロの工具室作業との間には大きな隔たりがあります。趣味の人は、ボール盤、手動ミル、卓上グラインダーを使用して、単純なパンチとダイのブロックを成形するかもしれません。このアプローチは、許容範囲が広い、少量のクラフト プロジェクトやプロトタイプに有効です。-
プロの金型製作はまったく別の分野です。工具室では、複雑なキャビティ プロファイルの場合は CNC フライス盤、公差の厳しい開口部の場合はワイヤ EDM、ミクロン単位の平坦度の場合は平面研削盤、あらゆる寸法の検証には三次元測定機が使用されます。-これら 2 つの世界の違いは、繰り返し精度に帰着します。- プロのスタンピング金型は、同一の部品を毎分数百回のストロークで偏差なく製造する必要があります。
金型製造において精度が重要な理由
自動車、エレクトロニクス、家電製品などの業界は、何百万ものユニットにわたってアセンブリを適合し続ける公差を保持するために金属プレス金型に依存しています。コネクタ端子の寸法が0.05mm規格外であると電気的故障の原因となります。描画深さが一貫していないボディ パネルは、塗装後に目に見える波紋を生み出します。製造における金型が、すべての下流品質基準の基盤でないとしたら何でしょうか?
この記事では、適切な金型タイプの選択からストリップ レイアウトの設計、機械加工、熱処理、プレス機での最終試行まで、スタンピング 金型 - の作成の完全なライフサイクルを説明します。現在、すべての段階を順番に説明する単一のガイドは存在せず、そのギャップによりエンジニアは複数のソースから断片をつなぎ合わせることになります。今後のセクションでは、特定の部品と生産量に適したダイ アーキテクチャを選択する方法から始めて、そのギャップを埋めます。
プロジェクトに適したダイタイプの選択
適切な金型アーキテクチャを選択することは、金型スタンピング プロジェクトにおける最初の実際のエンジニアリング上の決定です。この選択によって、下流の - の工具コスト、サイクル タイム、部品の品質、および 1 つのプレス設定にどれだけの操作を統合できるかが決まります。このように考えてください。500 個のプロトタイプに順送金型を使用することはなく、100 万個の自動車用ブラケットを 1 つのステーション ツールで実行することもありません。-スタンピング金型の種類を特定の生産目標に合わせることで、予算の無駄を防ぎ、製造現場のボトルネックを回避します。
| 金型の種類 | 最適な用途 | パーツの複雑さ | 音量範囲 | 相対コスト | ツーリングのリードタイム |
|---|---|---|---|---|---|
| 単一の-ステーション | プロトタイプ、短期生産 | 低(ワンオペレーション) | 10,000未満 | 低い | 2~4週間 |
| コンパウンド | 1 ストロークで複数のカットが必要な平らなパーツ | 低から中程度 | 10,000–500,000 | 中くらい | 4~8週間 |
| プログレッシブ | 複雑な部品の大量プレス加工 | 中程度から高程度 | 500,000–10M+ | 高い | 10~20週間 |
| 移行 | 大型部品または深絞り部品- | 高い | 100,000–5M+ | 高い | 12~24週間 |
シングルステーションと複合ダイ
単一ステーションのダイスは、プレス ストロークごとに 1 つの操作 -、ブランク、ピアシング、または 1 つの曲げを実行します。-金型のプロセスは単純です。材料が投入され、1 つのフィーチャが形成され、部品が取り出されます。このシンプルさにより、工具コストが低くなり(通常、プログレッシブ工具より 50 ~ 70% 削減)、納期が短縮され、単一ステーションの金型がパイロット プロジェクト、エンジニアリング サンプル、または公差が大きいカスタム パーツに実用的になります。{6}}
コンパウンドダイは、シングルストロークで複数の切削操作を同時に実行することでバーを引き上げます。外側の輪郭をブランキングし、同時に内側の穴を開けることを想像してみてください - これが複合金型の実現です。両方の操作が同じプレス サイクルを共有するため、フィーチャー間の同心度が大幅に向上し、各操作を個別に実行する場合に比べて生産時間が 25 ~ 30% 短縮されます。トレードオフとして、複合ダイは、すべての操作が単一平面内で行われる、通常は直径 150 mm 未満の比較的平坦な部品に最適に機能します。
大量生産向けのプログレッシブ ダイ-
生産量が数十万、数百万に達すると、順送金型が主力となります。ストリップ材料は一連のステーションを通過し、各ステーションでピアシング、ノッチング、成形、曲げなどの特定の操作 - が実行され、最終ステーションで完成品が分離されます。エンジニアリング ロジックはシンプルです。オペレーション間の部品処理を排除することで、人件費を最大 40% 削減し、単一ステーションのセットアップでは達成できないサイクル レートを達成できます。-
自動車用プレス金型まさにこの理由から、進歩的なツールとして構築されることがよくあります。コネクタ、ブラケット、熱シールド、構造クリップはすべて、順送金型が提供する高スループットとステーション間の厳密な位置合わせの恩恵を受けます。-}設備コストよりも部品あたりのコストが重要な場合は、高額な先行投資がすぐに回収されます。{4}}
トランスファーダイとそれがプログレッシブツーリングよりも優れた性能を発揮する場合
トランスファースタンピングでは、機械式グリッパーまたはフィンガーを使用して、独立したステーション間で個々のブランクを移動します。順送金型とは異なり、ツールを介して部品を接続する連続したストリップはありません。これにより、トランスファー ダイは、ストリップでは現実的ではない深絞り、大きな設置面積、または複雑な 3 次元成形を必要とする部品に対して明確な利点をもたらします。-
自動車のスタンピングでは、部品の形状によりステーションの独立性が要求されるため、大型の構造コンポーネントやボディパネルがトランスファーダイ内で稼働することがよくあります。各ステーションは、搬送ウェブの制約を受けることなく、専用の成形操作をホストできます。また、トランスファー ダイには、廃棄するための接続ストリップ スケルトンがないため、材料の無駄も削減されます。-、高価な合金や厚いゲージのストックを使用する場合に大幅なコスト削減になります。-
プログレッシブとトランスファーのどちらを選択するかは、最終的には部品の形状と材料の利用状況によって決まります。パーツが歪みなくストリップに接続されたままであれば、速度の面ではプログレッシブの方が優れています。重度の成形操作の間で部品を自由に移動する必要がある場合、トランスファー スタンピングは品質の低下を減らし、より良い結果をもたらします。これらの現実に金型のタイプを適合させることが、効率的なスタンピング金型と、独自の設計に抵抗するツールとを分けるものになります。
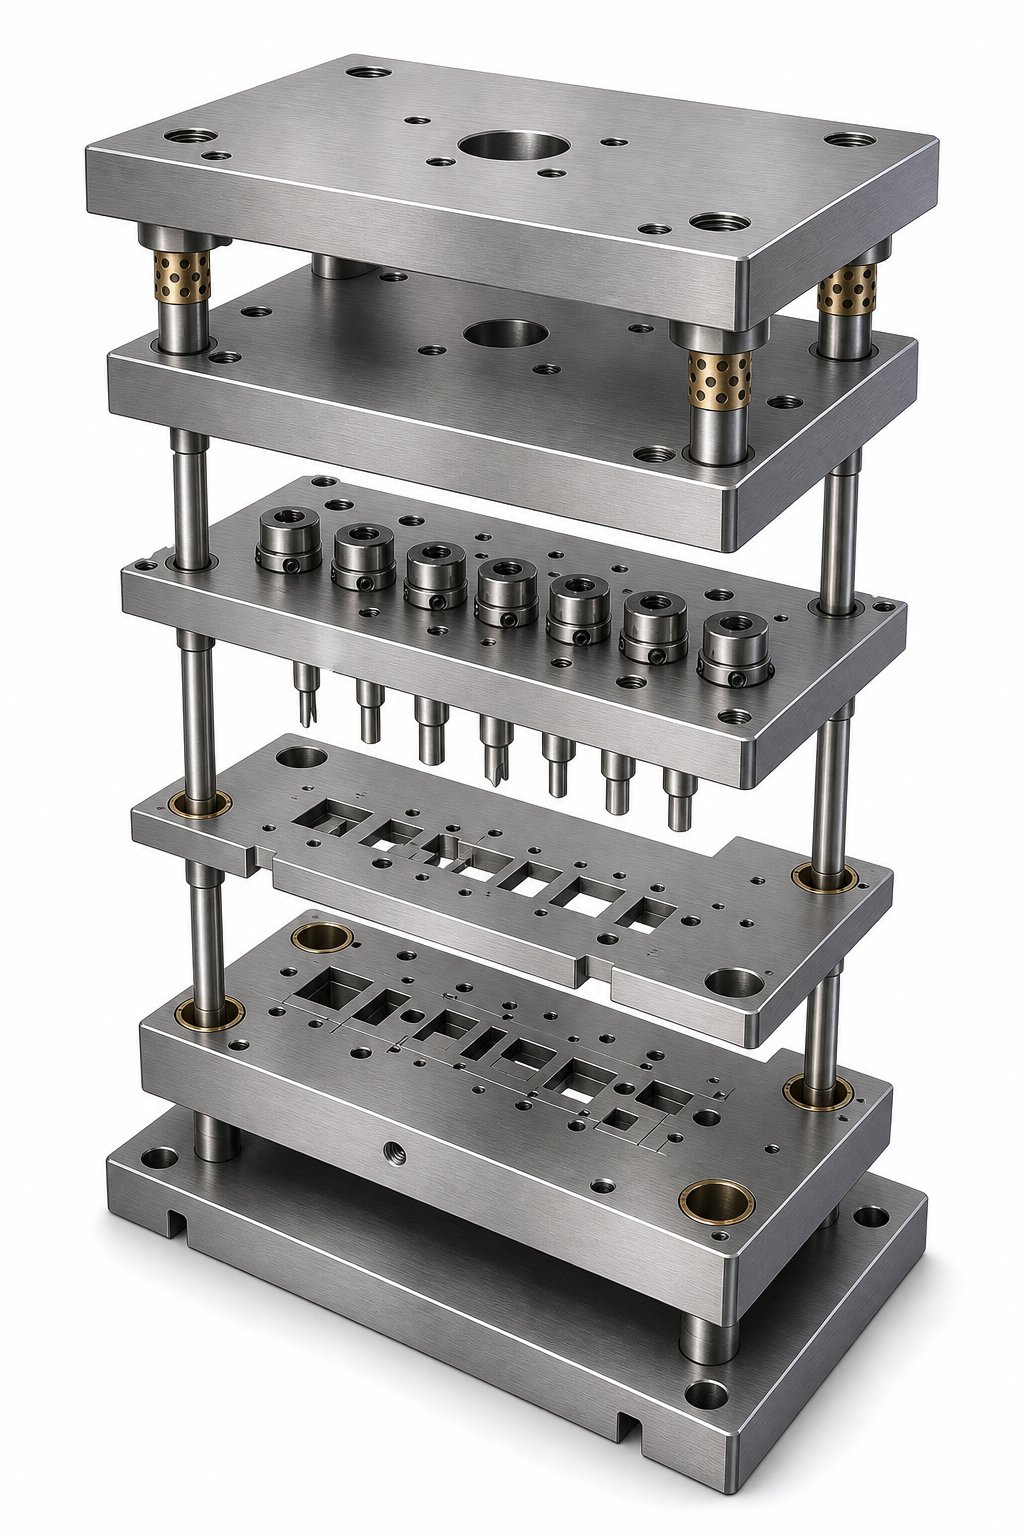
スタンピングダイのコンポーネントとそれらの連携方法
適切な金型タイプを選択することでアーキテクチャが決まりますが、パフォーマンスはそのアーキテクチャを満たす個々のスタンピング金型コンポーネントに左右されます。ツール内のすべての部品には、- の位置を特定、切断、形成、剥離、またはガイドするという役割があり、1 つの要素が仕様を超えていると、システム全体に影響が及びます。各部品が何をするのか、そしてそれらがどのように相互作用するのかを理解することが、信頼性の高い板金スタンピング金型と、数千回の打撃後にスクラップを生成する金型とを分けるものとなります。
ほとんどの金型およびスタンピング アセンブリに含まれるコア スタンピング コンポーネントは次のとおりです。
- ダイシュー(上下プレート)- 他のすべてのコンポーネントを位置合わせして保持する構造基盤。
- ダイブロック(キャビティ)- パンチを受け入れる切断または成形プロファイルを含む硬化鋼ブロック。
- パンチプレート- 個々のパンチを保持し、ダイ ブロックに対して正確な位置に配置します。
- バッキングプレート- パンチプレートの後ろにある硬化プレートで、繰り返しの衝撃によってパンチヘッドが柔らかいシューに埋め込まれるのを防ぎます。
- ガイドピンとブッシュ- 上半分と下半分を公差 0.0001 インチ以内の精度で位置合わせし、ストロークごとに一貫した位置合わせストロークを確保します。
- ストリッパープレート- ワークピースを平らに保持し、戻りストローク中にパンチから材料を剥ぎ取ります。
- スプリングシステム- ストリップ、圧力パッドの作動、および材料のクランプに制御された力を提供します。
- パイロット- 事前に開けられた穴に入る精密ピンにより、各ステーションでストリップを正確に配置します。
- ファスナーとダボ- すべてのプレートを相互に固定して正確に配置し、荷重によるずれを防ぎます。
上下のダイシューアセンブリ
ダイシューは工具全体の骨格を形成します。上部シューはプレス ラムに取り付けられ、下部シューはプレス ベッドにボルトで固定され、ガイド ポストが 2 つの半分を接続して、何百万サイクルにもわたって位置合わせを維持します。標準のダイセット - カタログ寸法に合わせて構築されたシュー、ガイドポスト、ブッシュの機械加工済みアセンブリ - を購入することも、カスタムのダイ構造を最初から設計することもできます。
Anchor Danly などのサプライヤーが提供する標準ダイセットと同様、交換可能なコンポーネントと短納期を提供します。これらは、部品サイズとプレストン数が標準範囲内にある従来のパンチングスタンピング操作に適しています。 -金型に非標準のガイド ポスト構成、特大の設置面積、または極度の精度が必要な場合には、カスタム構築構造が必要になります。-たとえば、0.010 インチ未満の薄いゲージ材料をスタンピングする金型や、毎分 200 ストロークを超える金型を使用する場合など-。
経済学は単純明快です。社内でダイシューを構築する場合、-価値の高い CNC マシンを比較的利益率の低い作業に割り当てています。-ほとんどの店舗では、標準セットを購入し、特定の詳細に合わせて加工することで、生のプレートから製造する場合に比べて時間とコストを節約できます。
パンチ、ダイブロック、およびクリアランスの関係
パンチとダイブロックの関係によって、切断品質が決まります。パンチがダイの開口部に下降すると、材料はパンチの端とダイの端の両方で狭い帯に沿ってせん断されます。これら 2 つの切れ刃の間のギャップ -、クリアランス - によって、きれいな部品が得られるか不合格品が得られるかが決まります。
鋼製ワークピースの場合、推奨クリアランスは片側あたり材料の厚さの 5 ~ 10% です。たとえば、1.0 mm の鋼板の場合、各側のパンチ エッジとダイ ボタン エッジの間におよそ 0.05 ~ 0.10 mm のスペースが必要です。の正確な割合はワークピースの硬度と引張強度によって異なります- アルミニウムなどの柔らかい素材は下位にありますが、高張力鋼-は 10% 以上に向かって押し上げられています。
これを間違えると、次の 3 つの問題が生じます。
- クリアランスが少なすぎる- 過剰なせん断力はパンチの摩耗を促進し、熱を発生させ、工具を完全に破損させる可能性があります。
- クリアランスが多すぎる- 材料はきれいに剪断されるのではなく曲がり、部品の端に大きなバリやロールオーバーが発生します。
- クリアランス不均一- パンチとダイ ブロックの間のミスアライメントにより、テーパー状のカットと不均一なバリの高さが生じ、工具の片側の早期摩耗につながります。
また、適切なクリアランスにより、ワークピースをせん断するために必要な力が軽減されるため、プレスのエネルギー消費が低減され、ダイスタンプの再研磨の間隔が長くなります。大量生産向けに設計された金属プレス金型では、最適なクリアランスから 1~2% ずれるだけでも、工具寿命が 30% 以上短縮される可能性があります。-
ストリッパーとスプリング システム
パンチがワークピースを貫通した後、材料は戻りストロークでパンチをグリップします。ストリッパーがないと、シートがパンチと一緒に持ち上がり、次のステーションで給紙ミスが発生し、ツールが詰まります。ストリッパーは、パンチが上方に後退する間、材料をダイ面に対して平らに保持することでこの問題を解決します。
板金スタンピング用途には、主に 2 つのタイプが存在します。固定ストリッパーは、材料をクリアするために機械加工されたギャップを備えた所定の位置にしっかりとボルトで固定されています。- シンプルで耐久性がありますが、下向きのクランプ圧力はありません。バネ式ストリッパー-は、パンチが接触する前に材料を平らに押し、ストローク全体を通して圧力を維持するため、切断品質と部品の平坦度が向上します。
これらのストリッパーを駆動するスプリングには 2 つの形式があります。機械式ダイ スプリング - 色分けされた螺旋コイル - は、中程度の荷重では標準的な選択肢です。窒素ガススプリングは、より小さなパッケージでより高い力を提供し、全ストロークにわたってより安定した圧力を提供するため、均一なブランク保持力が重要な深成形および絞り加工に適しています。
適切なスプリングプリロードとトラベルを選択することが重要です。スプリングの負荷が低いと、パンチング中に材料が持ち上がり、バリやスラッグの引きが発生します。スプリングに過負荷がかかると、プレストン数が無駄になり、疲労が加速します。スプリング システムは、利用可能なプレス能力の合計に対して剥離力のバランスをとらなければなりません -。この計算は、アクティブなステーションの数と、ツール内のすべてのパンチの合計切削周長に直接関係します。
これらの各コンポーネントは、特定の工具鋼グレードから製造され、厳しい公差に合わせて機械加工され、その後、製造スタンピングに必要な繰り返しの衝撃荷重に耐えられるように硬化されます。鋼材 - の選択とその処理方法 - が、最終的に金型が目標寿命に耐えられるか早期に摩耗するかを決定します。
長寿命を実現する金型鋼と材料の選択
間違った鋼材グレードで作られた金型は、初日から使用期限が刻印された金型となります。形状は完璧で、クリアランスは調整され、ストリップのレイアウトは最適化されている可能性があります -。しかし、工具鋼が力、温度、磨耗に耐えられない場合、すべてのストロークに直面し、早期磨耗や壊滅的な亀裂が発生して生産が停止してしまいます。適切な金属スタンピング材料を選択することは二次的な決定ではありません。これは、サイコロが 50,000 回ヒットするか 5,000,000 回ヒットするかどうかを決定する唯一の最大の要素です。
課題は、単一の鋼種があらゆる状況に対応できるわけではないということです。ステンレス鋼のプレス加工を切断するブランキング パンチには極度の耐摩耗性が必要ですが、アルミニウムのスタンピングを描画する成形ステーションでは硬度よりも靭性と表面仕上げが優先されます。鋼材をワーク材質、加工タイプ、予想される生産量という 3 つの変数に同時に適合させる必要があります。
さまざまな被削材の材質に応じた工具鋼材種
5 つの工具鋼グレードで、スタンピング金型の用途の大部分をカバーします。それぞれが硬度-対-の靭性スペクトル上で異なる位置を占めており、それぞれがどこに優れているかを理解することで、コストのかかる不一致を防ぐことができます。
| 鋼種 | 硬度範囲 (HRC) | 最適な用途 | 予想されるダイ寿命範囲 | 相対コスト |
|---|---|---|---|---|
| D2 | 58–62 | 打ち抜き鋼と穴あけ加工。摩耗の多い切断作業- | 500,000~2,000、000+ ヒット | 中くらい |
| A2 | 57–62 | 汎用の切断と成形。-中規模の実行- | 200,000 ~ 1,000,000 ヒット | 低から中程度 |
| S7 | 54–58 | 重成形、曲げ、衝撃負荷がかかるステーション- | 100,000 ~ 500,000 ヒット | 中くらい |
| M2 | 60–65 | 高速ピアシング。- AHSSのような研磨性のあるワークピース | 1,000,000~3,000、000+ 件のヒット | 高い |
| DC53 | 60–62 | 厚い材料または高強度材料の重打抜き{0}} | 1,000,000 ~ 3,000,000 ヒット | 中~高 |
D2スタンピング金型製作の主力製品です。クロム含有量が高い (約 12%) ため、摩耗に耐える豊富な炭化物構造が形成されます。軟炭素および中炭素スタンプ鋼のブランキングおよびピアシング加工では、D2 は妥当なコストで長い耐用年数を実現します。{3}トレードオフは?耐摩耗性を向上させるこれらの大きな炭化物プールは、衝撃靱性を低下させます。薄い断面や鋭い角の D2 パンチは、大きな衝撃荷重を受けると欠ける傾向があります。-
A2より寛容な代替手段を提供します。これは、D2 よりも熱処理中の寸法安定性に優れた空気硬化鋼であり、割れることなく適度な衝撃に耐えます。- -およそ 100,000 から 1,000,000 個の部品を中量生産 - しているショップの場合、A2 はパフォーマンスとコストの経済的なバランスを提供します。硬化前の加工が容易で、硬化後の歪みも少ないため、仕上げ研削時間が短縮されます。
S7靭性の範囲の端に位置します。金型が重成形、深い曲げ、または突然の衝撃荷重が支配的な作業を実行する場合、S7 は破断することなく衝撃エネルギーを吸収します。厚い-ゲージ鋼や-高強度合金を成形する成形ステーションでは、S7 が指定されることがよくあります。S7 は、より硬くて脆いグレードを破壊するタイプの亀裂に耐性があるためです。犠牲となるのは摩耗寿命です - S7 は摩耗条件下では D2 よりも早く摩耗し、通常はより頻繁な再研磨が必要になります。
M2高速度鋼-極めて高い硬度 (最大 65 HRC) をもたらし、高温でも刃先を維持します。高いストローク速度で実行されるピアッシング作業や、高度な高張力鋼やその他の研磨性の被削材を切断する場合、M2 は従来の冷間加工鋼を大幅に上回ります。-コストプレミアムが大きいため、M2 は完全なダイ ブロックではなく、個別のパンチ インサートとして表示される傾向があります。
DC53D2 の主な弱点に対処するために開発された改良冷間加工鋼です。-より細かく均一な炭化物分布により、標準 D2 の約 2 倍の靭性と同様の硬度 (60 ~ 62 HRC) を実現します。耐摩耗性と耐衝撃性の両方が重要な厚い-ゲージ鋼または高張力材料の打抜き加工では、DC53 が D2 と S7 の間に残されたギャップを埋めます。
ワークの材質は、選択ロジックの大部分を左右します。アルミニウムのような柔らかい材料のスタンピングでは、耐摩耗性はそれほど必要ありませんが、かじりを防ぐための優れた表面仕上げが必要です。- アルミニウム金属のスタンピング作業では、生の D2 よりも研磨された A2 またはコーティングされた工具鋼の恩恵を受けることがよくあります。ステンレス鋼のスタンピングはその対極です。材質は摩耗性があり、急速に加工硬化し、大量の熱を発生するため、堅牢な表面コーティングを施した高-クロムまたは高速度鋼が必要です。-マイルドで低炭素のスタンプ鋼はその中間に位置し、D2 はブランキングおよびピアシング作業の大部分を問題なく処理します。
超硬および粉末冶金の代替品
生産量が数百万に達した場合、またはワークピースの材質が特に摩耗性の高い場合、従来の工具鋼は実用的な限界に達します。そこで登場するのが超硬鋼と粉末冶金 (PM) 鋼です。
タングステンカーバイドインサートは耐摩耗性を備え、特定の用途において従来の工具鋼と比較して金型の寿命を 500 ~ 1,000% 延長します。これらは、ファインブランキング、厚い材料の精密穴あけ、およびパンチやダイの開口部が継続的に研磨接触を受けるあらゆるステーションに優れています。問題は脆さです。- 超硬は横荷重、位置ずれ、または大きな衝撃に耐えることができません。サポートが不十分なステーション内の超硬インサートは、D2 が摩耗するだけですぐに破損します。
ASP-60、CPM-10V、Vanadis 4 Extra などの粉末冶金鋼は、従来の工具鋼と超硬の間のギャップを埋めます。 PM 製造プロセスでは、鋼マトリックス全体に極めて微細で均一な炭化物分布が生成され、従来の鋳造材に見られる大きな炭化物プールが排除されます。その結果、超硬に近い耐摩耗性と超硬ソリッドよりも大幅に優れた靭性を兼ね備えた材料が生まれました。 PM 鋼は、ステンレス鋼や最先端の高張力材料を 100 万ヒットを超える生産量で加工する順送金型ステーションに指定されることがよくあります。
非常に大量生産されるアルミニウムスタンピング用途の場合、研磨およびコーティングされた表面を備えた PM 鋼は、摩耗とかじりの問題の両方を同時に解決します。微細な微細構造により、D2 よりも均一に鏡面研磨が行われ、コーティングはより滑らかな基材に密着し、大量の潤滑剤を使用しなくても材料のピックアップに耐える表面を作り出します。
コストとダイ寿命のトレードオフ
年間 200,000 個のアルミニウムのプレス部品を必要とする仕事の見積もりをしていると想像してください。すべてのステーションで M2 インサートと超硬ボタンを指定するのは意味がありますか?おそらくそうではありません。 TiN コーティングを施した A2 は、数分の 1 の材料コストと加工コストで、その量と操作タイプに対応します。
意思決定の枠組みは、最終的には生産量のしきい値になります。
- 部品数 100,000 個未満- A2 または同等の汎用鋼-。金型は磨耗が深刻になる前に引退する可能性が高いため、プレミアムグレードにお金を払うと予算が無駄になります。
- 10万~100万部品- 切断ステーションの場合は D2 または DC53。フォーミングステーション用のS7。これは、工具鋼の選択が再研磨頻度の低下で利益をもたらし始める量の範囲です。
- 1,000,000 部品以上- 高摩耗パンチ用の M2 または PM 鋼、-最も研磨性の高いステーション用の超硬インサート、および全面的な表面コーティング。初期費用が高くなると、金型の交換が減り、ダウンタイムが減り、生産工程全体で部品の品質がより安定することで回収されます。
コストは機械加工性にも依存します。より硬く、より合金化された鋼は、機械加工に時間がかかり、より高価なワイヤ放電加工時間が必要となり、熱処理中により厳密な制御が必要になります。 D2 ダイブロックの仕上げには、同じサイズの A2 ブロックよりもコストがかかります -。原材料の価格だけでなく、下流のすべての製造ステップにおいてもコストがかかります。熱処理の歪み、仕上げ研削代、硬化中の亀裂のリスクを考慮すると、グレード間の実際のコスト差は、鋼材の請求額だけを超えて拡大します。
最も賢明なアプローチは、単一のダイ内でグレードを混合することです。摩耗や衝撃の要求が正当化される場合にのみ高級鋼を使用してください。-通常は、切断パンチ、ダイ ボタン、成形インサート - であり、支持構造は 28~32 HRC に熱処理された AISI 4140 または 1045 などの安価なプレートから構築されます。-。この戦略により、最も重要な箇所にパフォーマンスを集中させながら、総ツーリングコストを管理しやすく保ちます。
鋼材の選択によって工具の潜在的な寿命が決まりますが、その可能性を達成できるかどうかは、鋼材コンポーネントがどのように成形、硬化、仕上げられるかによって決まります。未加工の工具鋼を精密な金型形状に変換する機械加工プロセス - とその順序 - によって、材料がそのグレードで約束された性能を実際に発揮できるかどうかが決まります。
CAD CAM とシミュレーションによる金型の設計
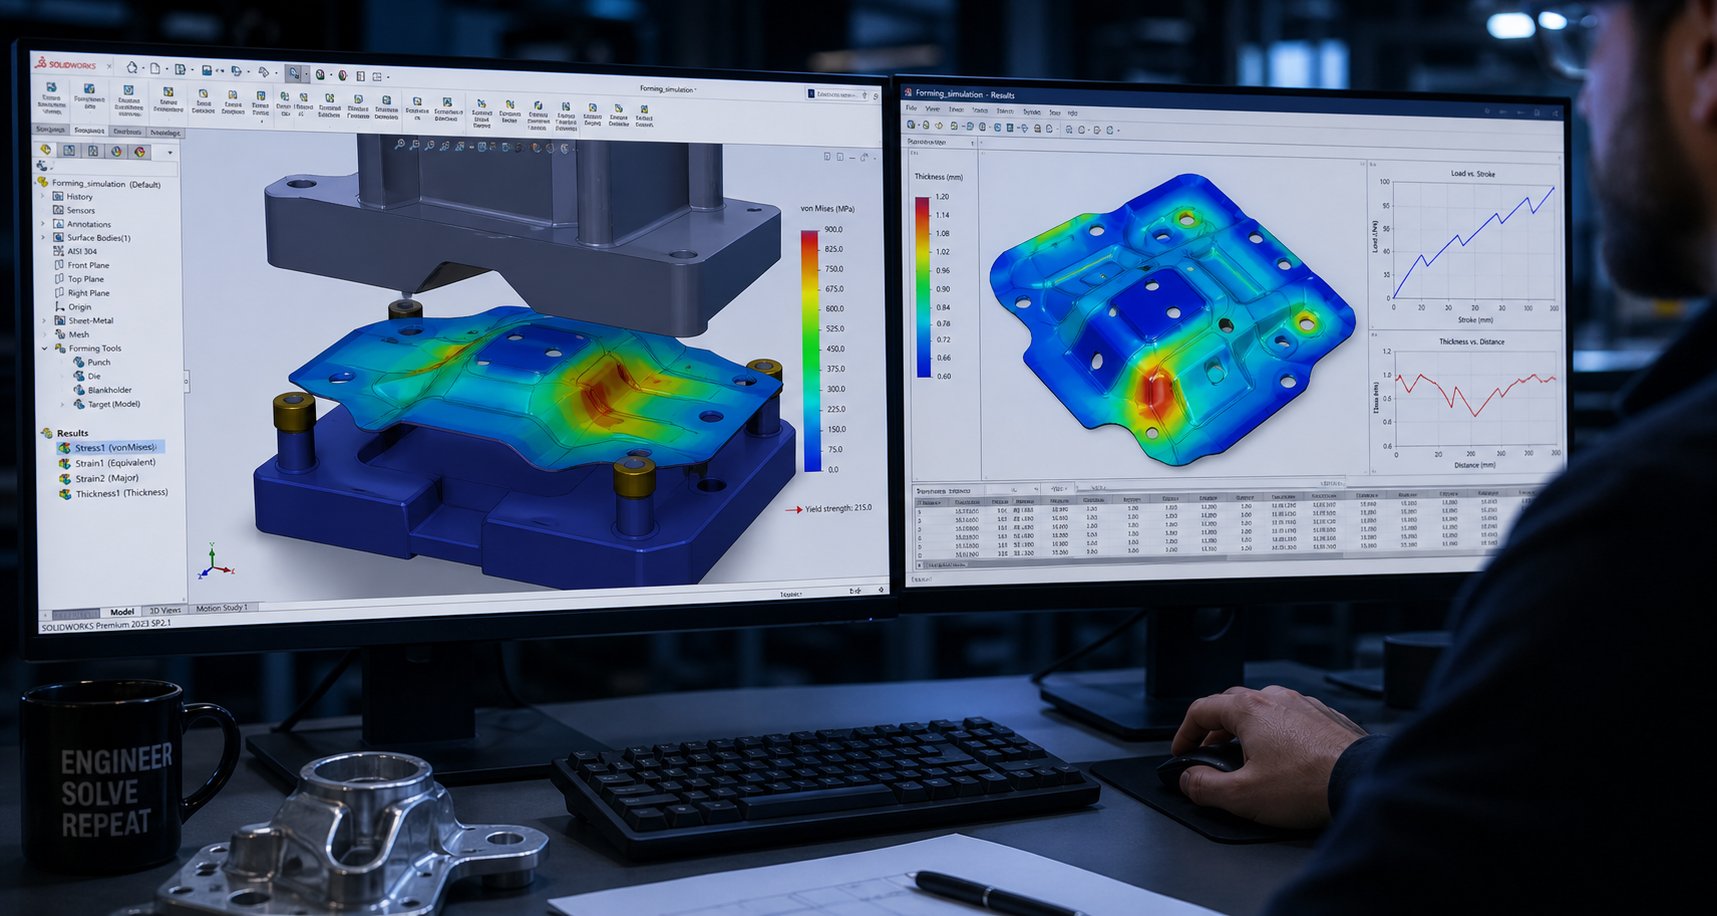
適切な鋼材を選択することは、金型形状が実際に良好な部品を製造する場合にのみ価値があります。設計段階では、生の意図 - 図面上の完成部品 - が、すべてのパンチ、ダイ ブロック、成形インサートを形成する一連の加工命令に変換されます。最新のスタンピング金型の設計は、CAD/CAM ソフトウェアと有限要素シミュレーションに依存して、この変換を正確かつ予測可能にし、印刷機での試行錯誤に依存することを大幅に軽減しています。--
材料の伸び、跳ね返り、隣接するパンチ間の干渉を考慮しながら、頭の中で 12 の成形ステーションを順序付けしようとしているところを想像してみてください。{0}}これは、工具鋼の単一ブロックが機械にクランプされる前に、スタンピング技術がデジタル的に解決する問題です。以下のワークフローは、専門の工具室が部品形状から機械加工が可能な金型モデルにどのように移行するかを示しています。{3}}
- 部品分析- 完成した部品モデルをインポートし、深絞り、鋭い半径、薄肉、エッジに近い形状など、成形性のリスクについて形状を評価します。
- プロセス計画- 必要な操作 (ピアシング、ノッチング、成形、トリミング、コイニング) を決定し、順序制約に基づいてカテゴリに割り当てます。
- ストリップレイアウトの開発- 部品の向き、ピッチ距離、キャリアのタイプ、コイル ストリップ上の材料の使用状況を決定します。
- ステーションシーケンス- 各オペレーションを特定のステーションに割り当て、ダイ全体の力のバランスをとり、-前{2}}トリミング ルールの形成を尊重します。
- スプリングバック補償-- 成形ツールの形状を調整してフィーチャを-曲げたり、過剰に{2}}形成したりして、アンロード後にパーツが意図した形状にリラックスするようにします。
- 干渉と動作のチェック- プレス サイクル中に、パンチ、ストリッパー、リフター、成形フィーチャーが衝突していないことを確認します。
- CAEシミュレーション- 成形性解析を実行して、加工を開始する前に薄化、しわ、裂け、跳ね返りを予測します。-
- 設計の反復- すべての成形ステーションが合格基準に合格するまで、シミュレーション結果に基づいてステーションの形状とストリップのレイアウトを修正します。
- 最終金型モデルリリース- 公差、材料コールアウト、CAM 対応の加工ジオメトリを備えた完全な 3D ダイ アセンブリを生成します。-
ストリップのレイアウトとステーションのシーケンス
ストリップ レイアウトは、コイル材料がダイ内をどのように移動するかを決定する青写真です。ここでのあらゆる決定は、粒子方向に対する部品の向き -、ステーション間のピッチ距離、キャリアの幅、スクラップブリッジの寸法 - であり、材料の使用率、力のバランス、数百万サイクルにわたる部品の品質に直接影響します。
実用的なシート メタル スタンピング設計のヒント: 可能な限り、曲げが圧延方向に対して垂直になるようにパーツの向きを変えます。木目に沿って曲げると、特に高強度材料の場合、亀裂が発生するリスクが高くなります。-ストリップの送り方向に対して部品を 45 度でも回転させると、材料の使用率が数パーセント低下する可能性がありますが、曲げ延性が大幅に向上します。
ステーションのシーケンスは、ストリップがまだ平らで寸法が安定している間にピアシングとノッチングが早期に行われる - -、続いて中間のステーションで成形と曲げの操作が行われ、最後に最終的なトリミングとカットオフが行われるという一般的なロジックに従います。この順序により、形成されたフィーチャーが以前に開けた穴を歪めるのを防ぎ、パイロットが正確に位置合わせできるようにストリップを十分に平らに保ちます。
ステーション間の力のバランスは、ほとんどのエンジニアが認識している以上に重要です。すべての重いブランキング操作が金型の片側に集中すると、その結果生じる偏心荷重によってプレス ラムがねじれ、ガイド コンポーネントに不均一な摩耗が発生します。-優れた金属スタンピング金型の設計により、切断力と成形力が金型の中心線の周りに対称的に分散され、負荷経路を均一にするためにアイドル ステーションが導入されます。
最新の金型設計ソフトウェアのようなLogopress DieDesign および類似の CAD プラットフォーム, このレイアウト作業の多くを自動化します。設計者は、最終的な配置に取り組む前に、複数のストリップ構成をデジタルでテストし、材料使用率を比較し、ツール - を通過する際のストリップの動作を視覚化できます。
成形性とスプリングバックのための CAE シミュレーション-
複雑そうですか?それは - であり、その複雑さこそが、プロのスタンピング設計において CAE シミュレーションが交渉の余地のないものになっている理由です。-有限要素解析は、各ステーションでシート メタルに何が起こるかを予測します。つまり、過度に薄くなる場所、圧縮応力によってしわが形成される場所、亀裂が始まる場所、工具がパーツを解放した後にパーツがどれだけ跳ね返るかなどです。
スプリングバック予測だけでもシミュレーションへの投資は正当化されます。{0}板金が曲がる場合、パンチが引き抜かれた後、弾性回復により材料の曲がりが部分的に元に戻ります。この量は材料の強度、曲げ半径、厚さ-によって決まり、最新の高張力鋼-の場合、偏差は数度を超える場合があります。として運動硬化モデルの研究で示されているように、正確なスプリングバック予測には、基本的な材料カードをはるかに超える張力圧縮データと除荷弾性率の測定が必要です。{0}{1}このデータがないと、シミュレーション結果は製造現場の現実から大幅に乖離します。-
実際の見返りはかなり大きいです。順送金型での物理的なトライアウトの反復ごとに、プレス時間、測定労力、および再加工機械加工で 5,000 ドルから 25,000 ドルの費用がかかる場合があります。ダイブロックが荒削りされる前に-、薄くなっている問題やしわの状態をデジタルで検出することで-、こうした繰り返しが不要になります。 ProgSim のようなプログレッシブ金型シミュレーション ツールは仮想トライアウト プレスとして機能し、プレス サイクル全体を通じて自動ブランク開発やパッド力の最適化などの成形性結果を提供します。{9}}
プロの金型メーカーのようなイーチェン実現可能性分析と CAE シミュレーションを設計段階に直接統合し、加工に着手する前に成形性とスプリングバック補正を検証します。{0}シミュレーションからツール製造までのこの-フルサービス ワークフロー - -は、読者が設計から試用プロセスまでを-社内で構築するか外部委託するか-するかを評価する際に、専門パートナーに期待すべきことを表しています。
シミュレーションに慣れていないエンジニアに最適なスタンピング設計のヒントの 1 つです。完全な増分シミュレーションを実行する前に、ワンステップの実現可能性分析から始めます。-ワンステップ ソルバーは、完成した部品を数秒で平らにしてブランクに戻し、懸念のある領域を強調表示します。 1 ステップの結果が許容範囲内であると思われる場合は、各ステーションを順番にモデル化する、計算量の多い増分解析に進みます。この 2 段階のアプローチにより、明らかに機能する部品のソルバー時間を何時間も節約できます。-、ステーションの詳細な設計に何日も費やす前に、問題のあるジオメトリにフラグを立てます。
デジタル モデルからマシン対応プログラムへ-
すべてのステーションが許容可能な結果を生成することをシミュレーションで確認すると、ダイ モデルは設計ツールから製造ドキュメントに移行します。 CAM プログラミングは、3D ダイ モデル - から機械加工ジオメトリを直接抽出します。ダイ ブロックのフライス加工用の CNC ツールパス、パンチとダイの開口部のワイヤ EDM プロファイル、平面度と平行度の仕様の研削寸法を抽出します。
このデジタル スレッドは解釈エラーを排除するため重要です。成形性をシミュレートしたのと同じモデルが、鋼を切断する G- コードを生成します。プログラマが 2D プリントからジオメトリを再作成する手動の変換手順はありません。-寸法、公差、表面仕上げの要件は、検証された設計モデルから直接機械命令に入力されます。
金属スタンピングのプロトタイプは、多くの場合 50 ~ 200 個の部品で実行されます - - は、通常、最初の完全なビルドに続いて、物理部品がシミュレーションの予測と一致することを検証します。シミュレーションと現実の不一致はモデルにフィードバックされ、将来のプロジェクトに向けて材料パラメーターと境界条件が調整されます。時間の経過とともに、このフィードバック ループによりデジタル予測とプレスフロアの結果との相関関係が強化され、連続する各金型プロジェクトがより迅速かつ予測可能になります。{6}}
このデジタル-から-への物理的な変換の精度は、金型コンポーネントの切断、成形、仕上げに使用される機械加工プロセスに大きく依存します。 CNC フライス加工、ワイヤ EDM、精密研削はそれぞれ特定の役割を果たしています -。どのプロセスがどの機能を処理するかを理解することで、なぜ現代の金型製造が手作業では決して不可能な結果を生み出すのかが説明されます。
金型部品の機械加工と製作
検証済みの CAD モデルと硬化工具鋼のブロックが、製造ギャップの両端に配置されています。そのギャップを埋める - デジタル ジオメトリを物理的なスタンピング ツールに変える - には、それぞれの作業が最適な方法で選択された特定の一連の加工操作が必要です。すべての機能を単一のプロセスで処理することはできません。 CNC フライス加工の粗いキャビティとプロファイル。ワイヤ放電加工機は、パンチとダイの開口部をミクロンレベルの精度で切断します。-表面研削により、荷重がかかってもプレートを平行に保つ平坦度が得られます。これらのプロセスが一体となって現代のスタンピング製造を定義し、プロの金属工具や金型の作業をワークショップでの即興作業から分離します。
完全な金型アセンブリを構築するための一般的な加工シーケンスは次のとおりです。
- 粗いCNCフライス加工- ダイブロック、パンチプレート、シューアセンブリからバルク材料を最終寸法の 0.5 ~ 1.0 mm 以内に取り除きます。
- ストレス解消- 後の反りを防ぐために、仕上げ操作の前に残留機械加工応力を熱緩和します。
- 中仕上げ CNC フライス加工-- キャビティのプロファイル、ポケット、取り付けフィーチャーを最終形状に近づけ、研削または EDM のために 0.1 ~ 0.2 mm を残します。
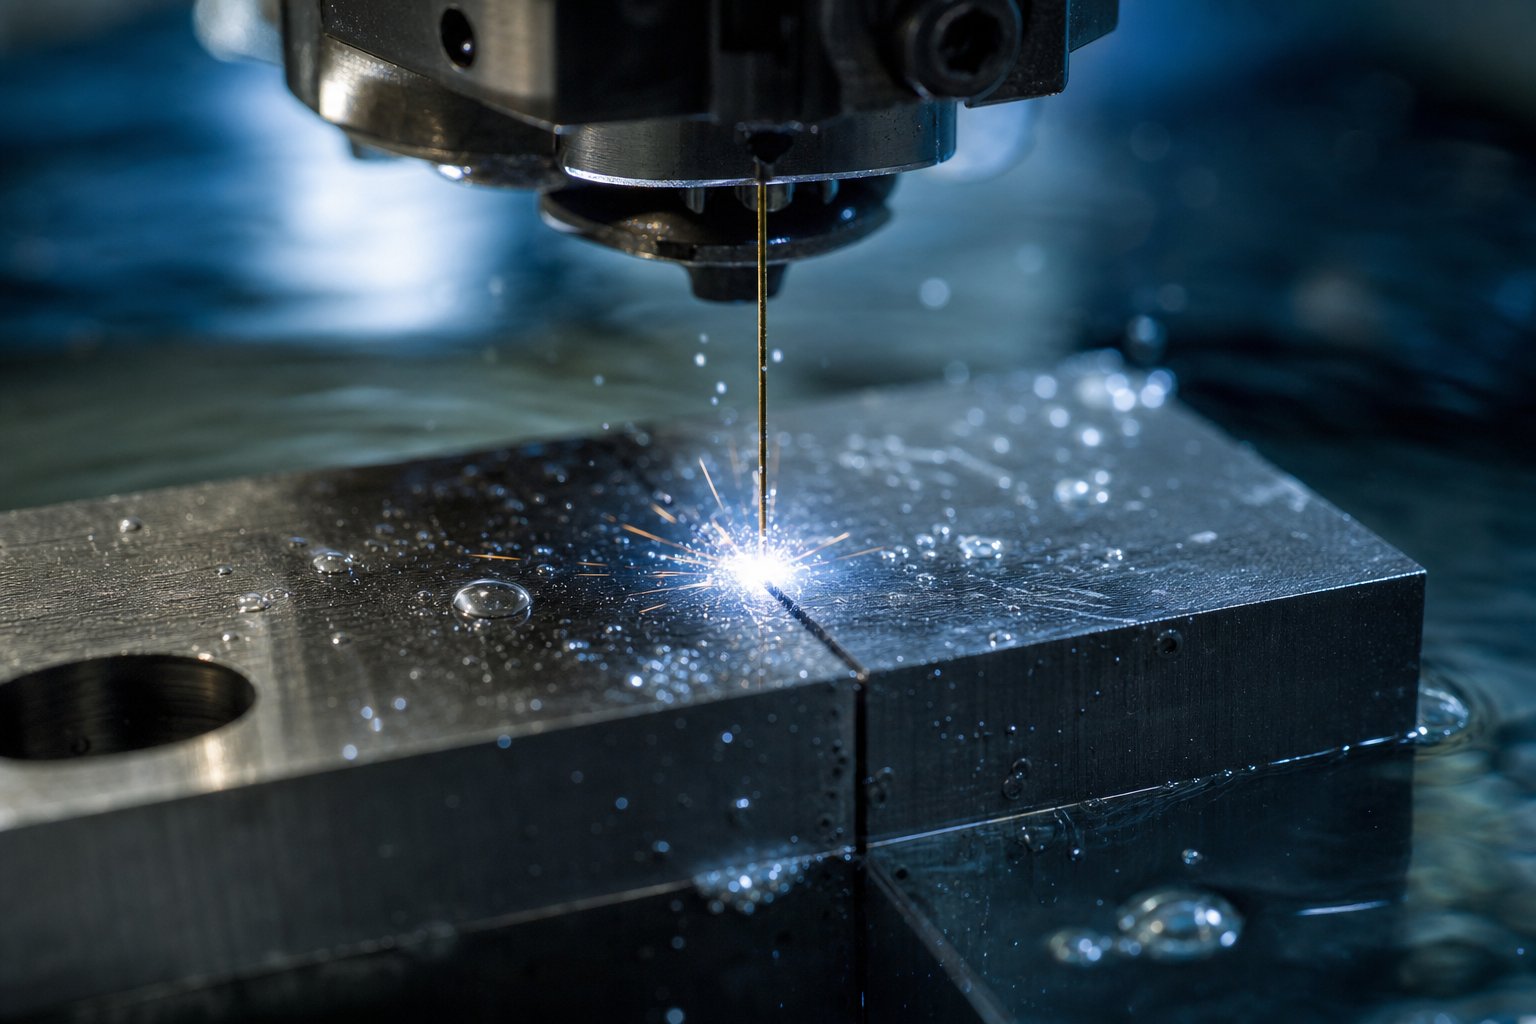
- ワイヤー放電加工機- パンチ プロファイル、ダイ開口部、および最終寸法までの-フィーチャーの厳しい公差-をカットします。
- 彫り放電加工機- ワイヤーでは到達できない複雑な 3D キャビティ、リブ、ブラインド フィーチャを形成します。
- 平面研削- すべての合わせ面 (シュー、バッキング プレート、ストリッパー プレート) で平面度と平行度を達成します。
- 治具研削または座標研削- ガイド ピン、ダボ穴、位置決め機能用の精密穴を仕上げます。
- 研磨とベンチワーク- トランジションをブレンドし、鋭いエッジを破壊し、必要な Ra 値までサーフェスの形成を完了します。
CNC フライス盤のブロックとプレート
CNC フライス加工は、スタンピングツールや金型の製造における材料除去の大部分を処理します。 3 軸機械は、中実の工具鋼ビレットからダイ ブロック キャビティ、ポケット レリーフ、およびプレートの輪郭を荒削りします。-複雑な 3D 成形面の場合、- ドロー パンチ、カム ドライバー、輪郭ダイ インサートを使用し、- 5 軸フライス加工により、アンダーカットと複合角度を 1 回のセットアップで実現し、複数の治具とそれに伴う位置合わせエラーを排除します。
CNC フライス加工を金属スタンピング ツールに不可欠なものにしているのは、再現性です。プログラムされたツールパスは、工具の寿命にわたって 1 つのキャビティを切削する場合でも、20 個の交換用インサートを切削する場合でも、接触するすべてのダイ ブロックに同一の形状を生成します。-。によるとXometry の機械加工リソース一般的な工業用 CNC フライス加工では、機械の能力とセットアップ条件に応じて、±0.01 ~ ±0.05 mm の公差が得られます。金型コンポーネントの場合、工場では通常、フライス加工プロファイルで ±0.02 mm を維持し、EDM 用にさらに厳しい形状を残します。
送り速度と切削戦略は、荒加工と仕上げ加工では大きく異なります。荒加工では材料除去率を優先し、-高送りフェースミルとトロコイド ツールパスで熱と工具負荷を管理しながら鋼材を素早く除去します。仕上げパスでは、より小さいボールエンドまたはコーナー-半径のカッターをステップオーバーを減らして使用し、成形面のスカラップ高さを 5 ミクロン未満にします。{6}}仕上げミルで残された表面は、多くの場合、成形ステーション用の研磨、または平坦な基準面用の研削に直接使用されます。
パンチおよびダイのプロファイル用のワイヤー EDM
公差がフライス加工で確実に維持できる値を下回ると、- は通常 ±0.01 mm 未満に抑えられます - ワイヤ EDM が引き継ぎます。このプロセスでは、細い真鍮ワイヤー (通常は直径 0.20 ~ 0.25 mm) を電極として使用し、機械的な力ではなく放電によって硬化鋼を切断します。工具とワークピースの間に物理的な接触がないため、ワイヤ EDM では切削力がゼロになり、したがってたわみや歪みもゼロになります。
工具およびダイスタンピング用途では、ワイヤ EDM は、ダイボタン開口部、パンチ先端プロファイル、クリアランスリリーフテーパなど、部品の品質を定義する機能を処理します。このプロセスは、焼きなましした材料と同じくらい簡単に完全に硬化した鋼 (60+ HRC) を切断します -。これは、従来のカッターでは困難な熱処理後に多くの金型コンポーネントを機械加工するため、非常に重要な利点です。
ワイヤ EDM は、プロファイルカットで±0.005 mm という厳しい公差を達成し、複数回のスキムパス後の表面仕上げは Ra 0.2 μm に達します。 RapidDirect の EDM ガイドとの比較によると、ワイヤ EDM は約 0.0001 インチ (約 0.0025 mm) の精度を維持できるため、パンチとダイのクリアランスを片側数ミクロン以内に保つ必要があるフィーチャーには最適なプロセスとなっていることがわかります。{6}
シンカー EDM は、ワイヤがアクセスできない - のブラインド キャビティ、複雑な 3D 形状、およびワイヤの直径より小さい半径を持つ内部コーナーなどの機能を処理することにより、ワイヤ EDM を補完します。スタンピング加工では、シンカー EDM は、複合曲面を備えたインサートの成形や、三次元電極で硬化鋼に詳細な形状を複製する必要があるコイニング ステーションで最も頻繁に使用されます。-トレードオフは速度です。シンカー EDM はワイヤよりもかなり遅く動作し、固有のキャビティごとにカスタム電極 (通常はグラファイトまたは銅から機械加工) が必要です。
最終公差まで研削
スタンピング ダイ - の上部シュー、下部シュー、バッキング プレート、ストリッパー プレート - のすべてのプレートは、フライス加工だけでは保証できない程度まで平坦で平行でなければなりません。表面研削により、これらの表面から最後の数百分の数ミリメートルが除去され、プレート全体で 0.005 mm という厳しい平坦度公差と、対向面間の平行度 0.01 mm 以内が達成されます。としてAB 精密研削ノートこれらの幾何公差を維持するには、サブミクロン精度の CNC 制御グラインダーと、寸法の一貫性を維持するための定期的な砥石のドレッシングが必要です。{0}{1}
表面仕上げの要件は機能によって異なります。板金が圧力下でスライドするダイ開口部と成形面 - - は、抗力を低減し、かじりを防止し、ワーク材料のピックアップを最小限に抑えるために、Ra 0.2 ~ 0.8 μm の範囲の精密な仕上げが必要です。取り付けパッドやスプリング ポケットなどの非機能面には基準平面度のみが必要で、Ra 値 1.6 μm 以上の粗さは許容されます。
ジグ研削では、ガイド ピン、ダボ、および位置合わせ機能の位置を特定する精密な穴が処理されます。これらの穴は、数百万回のプレス ストロークにわたって再現可能な上部と下部の位置合わせを保証するために、0.005 mm 以内の位置精度と 0.002 mm 以内の真円度を維持する必要があります。--コーディネーション研削盤は、ダイヤモンドまたは CBN ホイールで円形の経路を補間し、ピンとブッシュが隙間やぐらつきなく圧入される穴形状を生成します。{6}}
産業用金属スタンピング加工 - CNC、EDM、精密研削 - への依存が、プロの金型製造と単純なアプローチの違いです。ヤスリや手砥石を使った手動フィッティングでは、実用的なプロトタイプを作成できるかもしれませんが、製造用金型に要求される幾何学的精度や表面の一貫性を実現することはできません。専門の金属工具および金型製造工場がこれらのプロセスを順序立てて実行し、各作業が前の作業の精度を基にして、最小限の手調整で組み立てられるコンポーネントを完成させます。
機械加工により各コンポーネントは最終形状に整えられますが、この作業の大部分において鋼はまだ比較的柔らかい状態にあります。次に起こること - の硬化、焼き戻し、および表面処理 - により、その形状が永久に固定され、金型が製造スタンピングの繰り返しの衝撃を吸収し始めた後の耐摩耗性が決まります。
熱処理と表面仕上げの手順
機械加工された金型コンポーネントは完成したように見えます - プロファイルが切断され、表面が研磨され、穴が配置されています - が、この段階では鋼はまだ比較的柔らかいです。ほとんどの工具鋼は、約 20 HRC の焼きなまし状態で出荷されます。これは、切断は容易ですが、製造時のスタンピングに耐えられるほどの硬さには程遠いです。熱処理によりそのギャップが埋められ、柔らかいフェライトが、数百万回のプレスサイクルでの摩耗、変形、疲労に耐える硬いマルテンサイト構造に変化します。によると東部のツールとスタンピング熱処理は通常、工具の総コストの 10% 未満を占めますが、工具の性能を決定する唯一の最も重要な要素である可能性があります。
そのプロセスは容赦のないものです。手順をスキップしたり、冷却を急いだり、間違った焼き戻し温度を選択したりすると、パンチに亀裂が入ったり、ダイブロックが歪んだり、スチールスタンピングダイが予想寿命の数分の一で摩耗したりすることになります。ここでは、各段階がどのように機能するか、また精密金型スタンピングがすべての段階で厳密な制御を必要とする理由を説明します。
工具鋼の焼入れおよび焼き戻し手順
工具鋼の熱処理は、予熱、オーステナイト化、焼き入れ、焼き戻しという決まった手順に従います。各ステップは、次のステップが依存する特定の冶金学的変換を引き起こします。
予熱鋼を徐々に中間温度 - (通常、D2 - で 1200 ~ 1250 度 F (649 ~ 677 度)) に到達させた後、最終的に硬化温度に達します。工具鋼は熱伝導率が低いため、1850 °F まで直接上昇させると熱衝撃を受ける危険があります。表面がコアよりもはるかに速く加熱されると、部品に亀裂が入るまで内部応力が蓄積します。予熱により断面が均一になり、オーステナイトへの変態が均一に起こります。{10}
オーステナイト化合金炭化物を鋼のマトリックスに溶解します。 D2 の場合、一般的な温度範囲は 1795 ~ 1875 度 (980 ~ 1025 度)、浸漬時間は厚さ 1 インチあたり 45 ~ 60 分です。温度が低すぎると炭化物が溶けず、硬度が低くなります。高すぎると結晶粒の粗大化と過剰な残留オーステナイトが促進されます。
焼入れオーステナイトをマルテンサイトを形成するのに十分な速さで冷却します。 D2 と A2 は空気硬化鋼です-。- 制御された空冷またはガス焼き入れで十分であり、油や水焼き入れよりも歪みが少なくなります。 S7 などの低合金グレードでは、より積極的な冷却が必要になる場合があります。焼き戻しが始まる前に、鋼は約 125 ~ 150 °F に達する必要があります。
テンパリング新たに形成されたマルテンサイトの極度の内部応力を軽減します。 -焼き入れされた D2 は 64 HRC に達しますが、危険なほど脆いです。 900 ~ 960 度 F (480 ~ 515 度) での二重焼き戻しにより、硬度が実用的な 58 ~ 60 HRC になり、同時に靭性と寸法安定性が向上します。高合金グレードの場合、または残留オーステナイトの最大限の制御が重要な場合には、3 回の焼戻しが推奨されます。- 精密金型スタンピング用途の D2 では、多くの場合 3 回の焼戻しサイクルが必要となります。これは、その高いクロム含有量が残留オーステナイトを捕らえ、その後の冷却でのみ変換されるためです。各サイクルには、次の焼き戻しを開始する前に室温まで完全に冷却する必要があります。
A2 は動作が異なります。合金含有量が低いということは、焼入れ後の残留オーステナイトが少ないことを意味し、これは、D2 よりも予測可能な寸法変化と優れた寸法安定性をもたらします。硬化後の予期せぬ事態を避けるために厳密な幾何学的制御を必要とする工場では、A2 がより安全な選択です。-これは、あまり積極的な極低温介入を必要とせず、標準的なダブルテンパリングによく対応します。-
熱処理後の寸法変化の管理
すべての工具鋼は硬化中に成長します。オーステナイトからマルテンサイトへの構造変態には、グレード、オーステナイト化温度、および焼き入れ方法に応じて、通常、元の長さの 1 インチあたり 0.0005 ~ 0.002 インチの体積増加が伴います -。これが、仕上げ研削が熱処理前ではなく熱処理後に行われる理由です。部品を柔らかい状態で最終公差まで研削してから硬化すると、炉から取り出したときに部品が大きくなり歪みが生じることが保証されます。
実際のワークフローでは、次のように機械加工と熱処理が行われます。焼きなまし状態の荒加工機、応力除去、研削材を残す中仕上げ機(通常、表面あたり 0.1 ~ 0.25 mm)、焼き入れと焼き戻し、そして最終寸法までの仕上げ研削です。-このシーケンスにより、すべての重要な公差 - のダイ開口部サイズ、パンチのプロファイル、平坦度、平行度 - が硬化部品上で確立され、使用が継続されることが保証されます。
極低温処理は、残留オーステナイトを制御するためのツールをさらに追加します。硬化鋼を約 -196 度まで冷却すると、残留オーステナイトが変態し、使用中の寸法安定性が向上し、時間の経過による予期せぬ成長が防止されます。長年の生産にわたって公差を保持する必要がある高精度の金属スタンピング金型の場合、焼き戻しサイクルの間に極低温処理を行うことで、クリアランスが規格外となる徐々にサイズが変動するリスクが軽減されます。
設計に起因する亀裂も危険です。{0}鋭い内部コーナー、止まり穴、および急激な断面変化により、焼入れ中に熱応力が集中します。工具エンジニアは、熱処理を念頭に置いて金型コンポーネントを設計する必要があります。- 十分な半径を追加し、急激な厚さの変化を回避し、均一な冷却を促進するための形状の方向を設定する必要があります。
金型の寿命を延ばす表面コーティング
-熱処理された工具鋼は硬度の基礎を提供しますが、表面コーティングは最終的な保護層を追加して耐用年数を劇的に延ばします -、特に研磨性や付着性の高いワークピース金属に接触するスタンピング ツール素材の場合は{2}}。あMicromachines に研究が掲載されましたD2 スタンピング ダイ上の TiAlN PVD コーティングにより、再調整間隔が 80,000 サイクルから推定 500,000 サイクルに増加することが実証されました。- これは、寿命期間で 500% を超える向上になります。
コーティングの選択は、ワークの材質と主な摩耗メカニズムによって異なります。
- TiN(窒化チタン)--炭素鋼スタンピングおよび冷間圧延鋼スタンピング作業用の汎用コーティング。硬度は約2,300HV。凝着摩耗を軽減し、低摩擦の金表面を提供します。-中程度の量での軟鋼のブランキングおよび穴あけに最適です。
- TiCN(炭窒化チタン)- TiN よりも硬度が高く (約 3,000 HV)、耐摩耗性に優れています。ステンレスのスタンピングや滑り摩耗が顕著な高強度の被削材に適しています。-
- TiAlN(窒化チタンアルミニウム)- 使用中に表面に酸化アルミニウムが形成されるため、高温でも優れた性能を発揮します。上で引用した PVD 研究では、ブリキに対する摩擦係数が、コーティングされていない鋼では 0.74 であるのに対し、TiAlN ではわずか 0.18 でした。熱の蓄積により摩耗が促進される高速操作やステンレス鋼の金属スタンピングに最適です。-
- 窒化処理- 個別のコーティングを追加せずに、表面層を 65 ~ 70 HRC まで硬化する拡散プロセス。深さ0.1~0.3mmのハードケースを作成します。変形荷重下でのコーティングの接着が懸念される成形ステーションや曲げステーションに適しています。
- 硬質クロムメッキ- 低摩擦と優れた離型特性により、クロムは板金がかじりを生じることなく大きな半径上でスムーズにスライドする必要がある絞りダイスに最適です。ステンレスのプレス加工やアルミの絞り加工によく仕様されています。
経験の浅い工場がつまづくエンジニアリングの詳細の 1 つは、ベーススチールの焼き戻し温度がコーティングの堆積温度を超えなければならないということです。 PVD コーティングは約 400 ~ 500 度で堆積します。金型の焼き戻しがその範囲未満である場合、コーティング プロセス自体が基板を焼き戻ししすぎて基板が柔らかくなり、苦労して達成した硬度が損なわれてしまいます。{4}} 480 ~ 515 度で焼き戻された D2 ダブル-の場合、標準の PVD 堆積温度は互換性があります - が、これは部品をコータに送る前に確認する必要があります。
表面処理は組み立て前の最終段階です。硬化、研削、コーティングされたコンポーネントを手に入れた金型は、プレス機での最初の試運転のためにボルトで固定する準備が整います。- ここで、あらゆる材料の選択、あらゆる公差、あらゆる熱処理の決定の真の証拠が、製造されるプレス部品の品質に現れます。
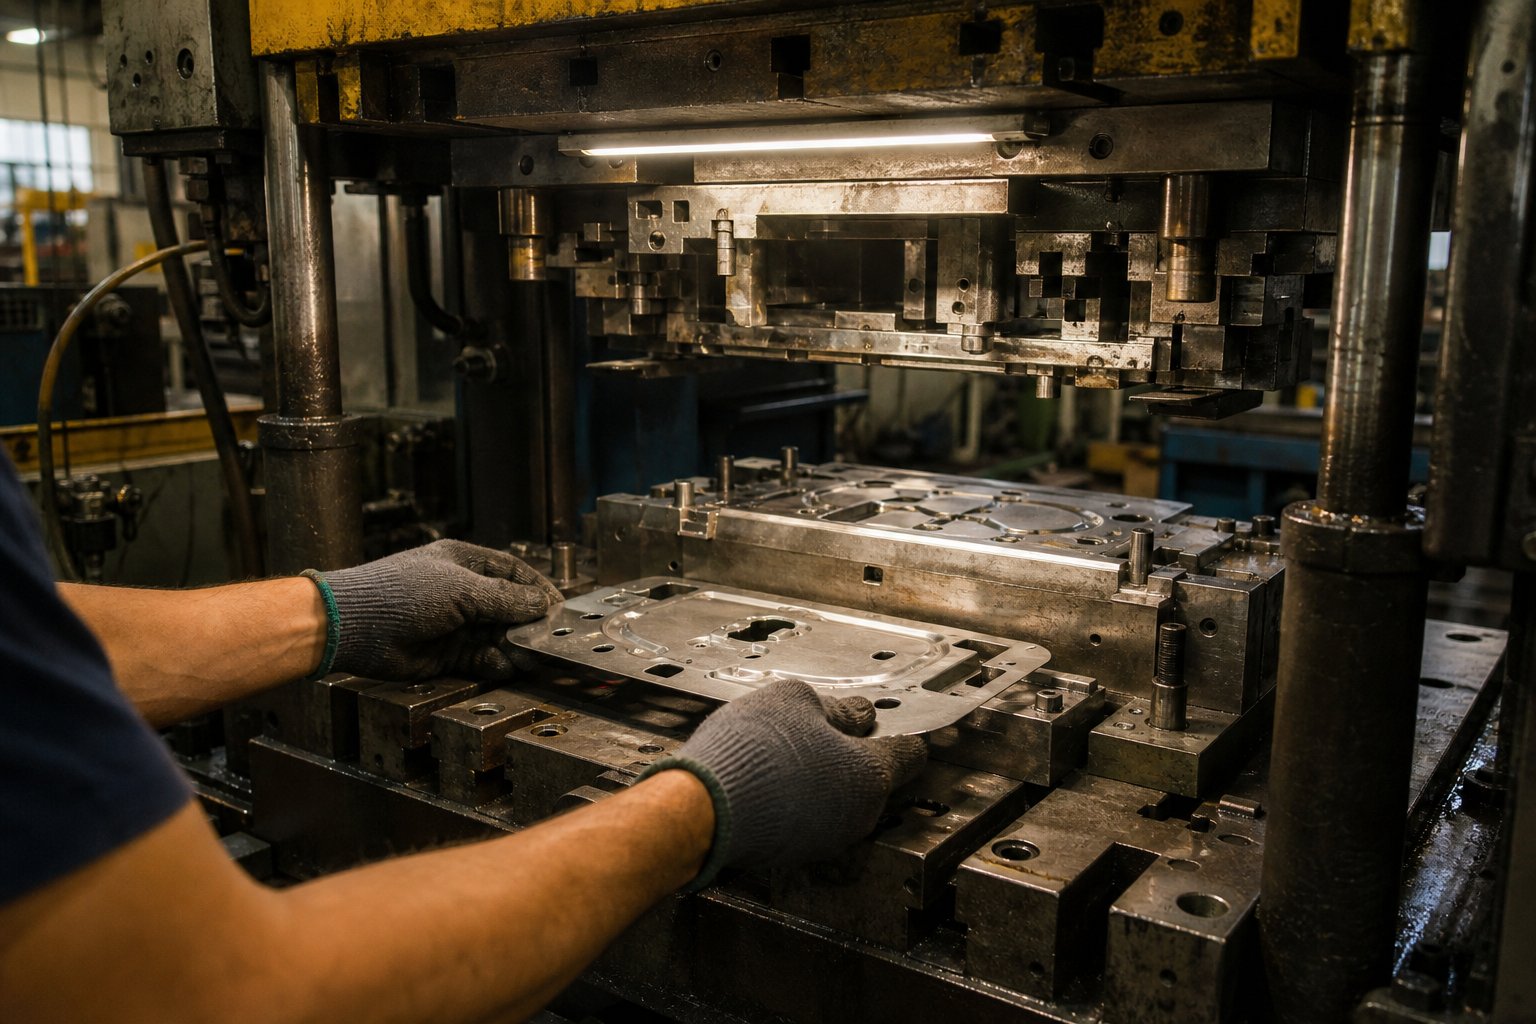
金型のトライアウトと組立後のトラブルシューティング
あらゆる設計の前提条件、材料の選択、加工公差は、初めてプレス機内で金型が閉じた瞬間にテストされます。トライアウトは、理論と金属 - が出会う場所であり、シミュレーションでは完全に予測できなかった問題が、バリ、割れ目、しわ、または寸法を保持できない部品の形で現れる場所です。これは、あらゆる金型プロジェクトの中で最も費用がかかり、時間に敏感な段階であるにもかかわらず、金型製作の文献では最も一般的に取り上げられている段階でもあります。-
試用中のスタンピングプレスはどのように動作しますか?製造時と同じように-、ラムが下降し、上部の金型が下部の金型に閉じ、力が加えられ、材料が変形またはせん断されます -。ただし、速度を落とし、各ストロークの間に注意深く観察します。目標は、できるだけ少ない反復でダイを「ファーストコンタクト」から「生産準備完了」にすることです。-
最初の試運転のための金型のセットアップ
プレスが 1 回でも行われる前に、セットアップによって、トライアウトがスムーズに進むか、最初からアライメントの問題と戦うかが決まります。経験豊富な工具メーカーが、最初の稼働のために金型を金型スタンピング プレスにロードするときに従う手順は次のとおりです。
- プレスの選択とトン数の検証- プレス機が適切なトン数 (通常、計算された切断および成形力より 20 ~ 30% 高い)、十分なシャット高さ、およびオーバーハングなしでダイの設置面積全体をサポートするベッド領域を備えていることを確認します。
- ダイのローディングとクランプ- クレーンまたはボルスターを使用して金型をプレスベッド上に持ち上げ、ラムの下の中心に置き、下部シューをボルトでしっかりと固定します。 T- スロット ボルトまたは油圧クランプを使用してアッパー シューをラムにクランプします。
- シャットハイト調整- 金型が底付きせずに設計された位置に閉じるように、プレス シャットの高さを設定します。隙間ゲージまたはダイヤルインジケーターを上靴と下靴の間の四隅すべてで使用して、均一に閉じているかどうかを確認します。
- シミングとアライメントのチェック- 真鍮のシム素材のような柔らかい素材をパンチ面とダイの開口部の間に置き、ゆっくりとしたストロークでプレスをインチングします。圧痕パターンにより、配列が均一であるか、歪んでいるかがわかります。不均一な圧痕は、ダイの片側の下にシムを調整する必要があるか、ガイド ピンのプリロードの調整が必要であることを示しています。
- フィードシステムのセットアップ- 順送ダイの場合、フィーダーにコイル素材を通し、パイロットのリリース タイミング、送り長さ、およびループ制御を設定します。ストリップを引きずったり曲げたりすることなく、パイロットがきれいにかみ合っていることを確認します。
- 速度を落とした状態での最初のヒット- プレスをシングルストロークモードでトン数を減らして運転します。-連続ヒットに進む前に、最初のピースを目視で確認してください。
シミングステップは特に注目に値します。 -精密に研削されたダイシューとミクロン単位で保持されたガイドポストを使用しても、プレス自体に変数が導入されます。- ラムの平行度、荷重下での補強材のたわみ、ウォームアップ中の熱膨張はすべてアライメントのずれに寄与します。-シミングは、どんなにベンチを組み立てても解消できない、プレスと金型の公差の積み重ねを補正します。-
プレス部品の測定と評価
最初の数回のヒットで目に見える部分が生成されると、すぐに測定が開始されます。この段階では完璧を求めているわけではありません - どのステーションが正しく動作し、どのステーションを調整する必要があるかを特定しています。体系的な評価により、後続のステーションで問題が悪化する前に問題を早期に発見します。
トライアウト プレスから出てくる各金属プレス部品について、次の基準に照らして評価します。
- バリ高さ- マイクロメーターまたは光学コンパレータを使用して測定します。ほとんどの用途で許容されるバリの高さは、材料の厚さの 10% 未満です。このしきい値を超えるバリは、クリアランスまたは位置合わせの問題を示しています。
- 寸法精度- CMM、高さゲージ、または光学測定システムを使用して、穴の位置、エッジの距離、曲げ角度、および全体のプロファイルをパーツ プリントに対してチェックします。
- 表面状態- 形成された表面に傷、かじり、ダイマーク、または材料の付着がないか検査します。これらは、潤滑の問題または金型表面の仕上げが不十分であることを示しています。
- スプリングバック偏差-- 曲げ角度を測定し、公称値と比較します。偏差の大きさと方向を記録して、どの程度のオーバーベンド補正が必要かを判断します。
- 材料の薄化- ドロー操作とストレッチ操作では、重要な点で壁の厚さを測定します。元の厚さの 20 ~ 25% を超えて薄くすると、生産中に亀裂が発生する危険性があります。
- 平面度とねじれ度- 部品を定盤上に置き、部品が金型から出た後に発生する反り、ねじれ、またはオイルキャニングがないか確認します。-
経験豊富な金型メーカーは、5 ~ 10 個の連続した部品を実行し、セット全体の測定値を比較します。単一の部品は偶然に許容できるように見えますが、短期間での変動により不安定性が露呈します - フォーミング ステーションがドリフトする、パイロットが一貫して位置決めされない、ストリッパーが不均一にリリースされるなど。
生産速度でのプレススタンピングでは、低速のトライアウトでは再現できない追加の変数が導入されます。-熱膨張、動的たわみ、ストリップの送り動作はすべてフルスピードで変化します。ほとんどのトライアウト スケジュールには、最初のヒット時に毎分 10-20 ストロークから始まり、50%、次に 75% に増加し、最終的にはフル実稼働速度に達する段階的な速度上昇が含まれており、各段階で測定チェックポイントが設けられています。
一般的なダイの問題のトラブルシューティング
適切に設計された金型であっても、最初のヒットで完璧な部品が得られることはほとんどありません。{0}}トライアウトは基本的にトラブルシューティングの演習であり、症状と根本原因の関係がわかれば、何日もかけて試行錯誤する必要がなくなります。--以下の表は、スタンプ プレスの試用中に発生する最も一般的な問題と、それらを解決するための修正を示しています。
| 問題 | 考えられる原因 | 修正 |
|---|---|---|
| 切断面に過度のバリがある | パンチ-と-のクリアランスが大きすぎるか、最初の打撃時の位置ずれにより刃先が鈍くなっています | 側面ごとのクリアランスを確認して修正します。損傷した場合はエッジを研ぎ直します。ガイドピンの摩耗をチェックする |
| ドローステーションまたはフォームステーションでの分割 | 過度のブランクホルダー圧力、鋭いダイ半径、または不適切な潤滑による不十分な材料流量 | ブランクホルダーの力を軽減します。ダイの入口半径を大きくします。より重い潤滑剤または別の潤滑剤を塗布する |
| フランジや壁にしわが寄る | ブランクホルダーの圧力が低すぎる、パンチとキャビティ間のクリアランスが過剰、または材料が絞り深さに対して薄すぎる | ブランクホルダーの力を増加します。ドロービーズを追加します。余分な材料を制限するためにブランクのサイズを小さくする |
| 短時間の運転後の寸法のずれ | 金型コンポーネントの熱膨張、一貫性のないストリップ送り長さ、または負荷時のプレスラムのたわみ | プレスと金型が熱平衡に達するまで待ちます。フィーダーを再調整します。トン数分布を確認する |
| スラッグプリング(スラッグがパンチ面に張り付く) | ダイ開口部の下の角度クリアランスが不十分、パンチ面の真空効果、または油膜がスラグを上方に引っ張る | ダイ開口部にテーパーリリーフを追加します。パンチ面に真空破壊溝を設置します。-エジェクターピンまたは確実なスラグ保持機能を適用します |
| 金型キャビティに部品が固着している | フォーム表面の抜き勾配が不十分、表面仕上げの不良によるかじり、またはノックアウト力が不十分 | 金型表面を研磨します。コーティング(TiNまたはクロム)を追加します。ノックアウトスプリングの力を増やすか、エアブラストを追加します |
| 切断端の不均一なせん断帯 | ダイの位置ずれにより、一方の側からもう一方の側にテーパ状の隙間が生じる | レシムはプレスで死ぬ。ガイドピンとブッシュの磨耗を検査します。ダイシューの平行度を確認する |
に記載されているように、ナメクジの引き切削問題に対する製造業者の対応、これはピアッシング手術において最も根深い問題の 1 つです。スラグがパンチとともに戻ってくると、ストリップの表面に落ちて次の部品 - に押し込まれ、隆起した欠陥が生じ、部品が台無しになり、金型が損傷する可能性があります。多くの場合、修正にはダイ ボタンの形状の変更が含まれます。ステップ リリーフ ボタンをテーパー マトリックスに置き換えて確実なスラグ制御を維持するか、パンチ面に角せん断を加えて真空を破ります。
トライアウト中の各修正は、その修正のきっかけとなった測定データとともに文書化する必要があります。この記録は、メンテナンス後のセットアップの再現と、同様の材料と形状を使用する将来の金型の設計の改良の両方において、後で非常に貴重になります。-。
金型のメンテナンスと再研磨のスケジュール
金型が生産速度で仕様内の部品を一貫して生産すると、トライアウトは終了します。しかし、仕事はそこで終わりません。毎分 100 ~ 400 ストロークで稼働するプレス機は、金型に絶え間ない周期的な負荷をかけ、最も硬い工具鋼であっても時間の経過とともに劣化します。品質上の欠陥に対応するのではなく、生産開始前にメンテナンスの頻度を確立すること-が、目標の金型寿命に達するショップと、計画外のダウンタイムが継続的に発生するショップを分けるものです。
実際のメンテナンス スケジュールは、生産ストローク数と測定可能な品質指標に基づいた階層構造に従います。
- シフトごとに- パンチのひび割れや欠けの目視検査、ダイ開口部の切りくずの蓄積、潤滑の確認、およびスクラップ経路のクリアランス。これらの簡単なチェックには数分かかり、障害が連鎖する前に検出されます。
- 50,000 ~ 100,000 ストロークごと- バリの高さを測定し、ガイドのクリアランスを確認し、ストリッパー プレートの状態を検査し、スプリング力を確認します。バリの高さが仕様を超えている場合は、再研磨をスケジュールしてください。
- 100,000 ~ 300,000 ストロークごと- すべての刃先の再研磨、磨耗したスプリングの交換、プレートの平坦度のチェック、インジケータによる金型の位置合わせの確認などのフルサービス。大量のラインの場合、または高硬度の材料を加工する場合は、この間隔を短くしてください。-
- 予想されるダイ寿命の 70 ~ 80%- 予防的オーバーホール。完全な分解、すべての摩耗コンポーネントの寸法監査、ガイドブッシュの交換、重要なステーションでインサートの交換またはコーティングの更新が必要かどうかの評価。
再研磨は、金型の使用期間に直接影響するため、特に注意が必要です。刃先が許容できるバリの閾値を超えて鈍くなるたびに、平面研削盤はパンチ面とダイの表面から通常 0.05 ~ 0.15 mm の薄層 - を除去し、切れ味を回復します。適切なシャット高さを維持するには、ダイブロックとパンチを均等に研磨する必要があり、除去された材料を補うためにパンチの下にシムを追加する必要があります。
金型はどれくらいの再研磨に耐えることができますか?それは元のデザインによります。ほとんどのダイには、特に再研削に対応するためにパンチとダイ ブロックに組み込まれた、ダイ寿命許容値 - の追加の材料高さが含まれています。一般的な許容範囲は合計 3 ~ 6 mm であり、これは、工具が寸法限界に達してインサート交換または完全な再構築が必要になるまでに、20 ~ 60 回の再研磨サイクルに相当します。
バリ高さ、せん断バンド幅、力の傾向などの品質指標をモニタリングすることで(プレス負荷の上昇は鈍化を示すことがよくあります)、任意のカレンダー スケジュールに依存するのではなく、データに基づいてメンテナンスのトリガーを提供します。{0}生産実行全体にわたる重要な寸法を追跡する SPC チャートでは、部品が公差 - から外れるずっと前に段階的なドリフトが明らかになり、品質が落ちた後に慌てるのではなく、計画的なダウンタイム中にメンテナンスをスケジュールする時間が得られます。
トライアウトを正常に実行し、定義されたメンテナンス計画に従って生産に入るダイは、完全な設計寿命に達する位置にあるダイです。しかし、すべての組織がこのプロセス全体を社内で管理するためのプレス能力、工具室の設備、または経験豊富な人材を備えているわけではありません-。そのため、社内で構築するのが合理的なのか、実現可能性から生産サポートまでのライフサイクル全体を扱う専門家と提携するのが合理的なのかという現実的な疑問が生じます。-
スタンピング金型を製造するか提携するかを決定する
前のセクションでは、スタンピング金型 - の設計、機械加工、熱処理、試作の作成のすべての段階を説明しました。これらすべての手順を社内で完了するには、設備、専門知識、帯域幅の特定の組み合わせが必要ですが、すべての組織が所有しているわけではありません。-構築するか-するかを決めるのは、機能だけではありません。それは、内部リソースがプロジェクトの要求する複雑さ、スケジュール、量に適合しているかどうかです。
自社で構築する場合と、金型メーカーと提携する場合-
カスタムの金属スタンピング金型を内部で構築することは、限られた条件下では理にかなっています。これらの基準のいずれかが対応できない場合は、提携することが、本番環境に対応したツールへのより信頼性の高い方法となります。-
- 設備へのアクセス- 現場に CNC フライス加工、ワイヤ EDM、平面研削、十分なトン数の試用プレスはありますか?-リンクが 1 つでも欠けていると、コストのかかる個々のステップをアウトソーシングする必要があります。
- 工具室の専門知識- ストリップのレイアウトから熱処理シーケンスまでのフルメタル スタンピング プロセス - を理解している経験豊富な金型メーカー - の開発には何年もかかります。このような深みのないチームは、専門家が定期的に解決する問題のトラブルシューティングに時間を浪費することになります。
- 量と許容範囲の要求- 許容差が大きい少量の金属プレス部品は、社内での反復的なアプローチに耐えることができます。- -厳しい仕様と長い金型寿命を必要とする大量の金属プレス部品には、専用のツールルームが一貫して提供する精度が求められます。
- スケジュール上のプレッシャー- フルサービス パートナーは、設計、シミュレーション、加工、試用を並行ワークフローで実行します。-社内ビルドは通常、連続して実行されるため、リードタイムが数週間または数か月延長されます。-
- リスク許容度- トライアウト中のすべてのやり直しサイクルには、プレス時間、労力、材料がかかります。金属プレス部品を製造するパートナーは、見積もられた範囲内でそのリスクを日常的に吸収します。
フルサービスのスタンピング金型サプライヤーに期待されること-
有能なスタンピング製造パートナーは、機械加工だけでなく、この記事で説明するライフサイクル全体をカバーします-。金属部品プレス プロジェクトのサプライヤーを評価するときは、以下の機能を 1 つ屋根の下で確認してください。
- ツールを導入する前の実現可能性分析と DFM フィードバック
- -成形性、薄肉化、スプリングバックを検証する社内 CAE シミュレーション-
- 公差が文書化された完全な機械加工機能 (CNC、EDM、研削)
- 制御された熱処理および表面コーティングプロセス
- 測定と最初の記事検査レポート付きの試用版プレス-
- 部品が仕様を満たすまで、試行データに基づいた反復的なサポート - 調整
イーチェンこれは、この完全なライフサイクル モデルを中心に構成されたパートナーの一例です。{0}これは、加工、試運転、寸法検査を通じて実現可能性と CAE シミュレーションをカバーし、-メーカーに初期コンセプトから検証済みの生産ツールに至るまでの単一の連絡窓口を提供します。研究の枠を超えて進む準備ができている調達マネージャーや工具エンジニアにとって、スタンピング 金型のページは、カスタム金属スタンピング製造プロジェクトの見積もりをリクエストするための直接的なパスとして機能します。
研究から RFQ への移行-準備完了仕様書
見積もりを依頼する段階に達したとき、仕様の品質によって、受け取る応答の品質が決まります。カスタム金属スタンピングダイ用の強力な RFQ パッケージには次のものが含まれます。
- GD&T コールアウトを使用した 3D 部品モデルと 2D 図面
- 材質の種類、厚さ、グレード
- 年間生産量と予想ダイ寿命目標
- 重要な寸法と表面仕上げの要件
- 二次加工(タッピング、メッキ、組立)
この詳細を事前に提供することで、サプライヤーは、変更に最もコストがかかる試用中に問題を発見するのではなく、ツーリングを開始する前に正確に見積もりを出し、適切な金型タイプを提案し、潜在的な金属スタンピング製造の課題を特定することができます -。エンジニアリングに関する会話が早期に開始され、双方が最初から完全な情報を共有すると、金属スタンピングプロセス全体が利益を得ることができます。
スタンピング金型の作成に関するよくある質問
1. スタンピング金型の製作にはどのくらいの時間がかかりますか?
リードタイムは金型の種類と複雑さによって異なります。単純なシングルステーションのダイは 2 ~ 4 週間で完成しますが、複合ダイの場合は通常 4 ~ 8 週間かかります。大量生産用の順送金型には、マルチステーション設計、CAE シミュレーション、精密機械加工、熱処理、反復試行のため、10 ~ 20 週間かかります。-大型部品や深絞り部品のトランスファー金型には 12~24 週間かかる場合があります。- YICHEN のようなフルサービス サプライヤーと提携すると、設計、シミュレーション、加工を並行ワークフローで実行することでタイムラインを合理化できます。
2. プレス金型の材質は何ですか?
プレス金型は主に、被削材の材質や生産量に応じて選定された工具鋼を使用して作られています。一般的なグレードには、高摩耗ブランキング作業用の D2、汎用切断および成形用の A2、-重衝撃負荷ステーション用の S7、研磨材用の M2 ハイス鋼、厚肉または高強度ブランキング用の DC53 などがあります。-数百万ヒットを超える大量のアプリケーションでは、炭化タングステン インサートと CPM-10V などの粉末冶金鋼により耐摩耗性が向上します。支持構造には通常、28 ~ 32 HRC に熱処理された AISI 4140 または 1045 鋼が使用されます。
3. 順送金型とトランスファー金型の違いは何ですか?
順送金型は、ワークピースを複数のステーションを通過する連続ストリップに接続した状態に保ち、最終ステーションで完成部品が分離されるまで各ステーションで特定の操作を実行します。トランスファーダイは機械式グリッパーを使用して、接続ストリップなしで独立したステーション間で個々のブランクを移動します。順送金型は、小さくて適度に複雑な部品の高速生産に優れています。-トランスファ ダイは、大型部品、深絞り、または複雑な 3D 成形に適しており、部品が重成形操作の間で自由に移動する必要があります。トランスファーダイは、廃棄するストリップの骨格がないため、材料の無駄も削減します。
4. スタンピング金型の製作にはどれくらいの費用がかかりますか?
コストは、金型の種類、部品の複雑さ、材料要件によって大きく異なります。単純な操作用の単一ステーションの金型は投資額が最も低くなりますが、複雑で大量の部品用の順送金型やトランスファー金型は、マルチステーションの設計、CAE シミュレーション、高精度の EDM および CNC 加工、長期にわたるトライアウトのため、コストが大幅に高くなります。-主なコスト要因には、ステーションの数、工具鋼グレードの選択、表面コーティング、および必要な公差が含まれます。構造コンポーネントには安価なプレートを使用し、摩耗の多いステーションでのみ高級鋼を混合するのが、性能を犠牲にすることなく工具の総コストを制御する一般的な戦略です。{6}
5. スタンピング金型の寿命を延ばすために、どのようにメンテナンスしますか?
金型の効果的なメンテナンスは、ストローク数に基づいた段階的なスケジュールに従います。シフトごとに、パンチのひび割れや切りくずの蓄積を目視検査する必要があります。 50,000 ~ 100,000 ストロークごとにバリの高さを測定し、ガイドのクリアランスを確認します。すべての刃先の再研磨を含む完全な整備は、100,000 ~ 300,000 ストロークごとに行う必要があります。予想されるダイ寿命の 70 ~ 80% での予防的オーバーホールには、完全な分解と寸法監査が含まれます。再研磨ごとに切削面から 0.05 ~ 0.15 mm が除去され、通常、チップの交換が必要になるまでに 20 ~ 60 回の再研磨サイクルが可能です。 TiN や TiAlN などの表面コーティングを使用すると、再研磨の間隔を数百パーセント延長できます。


