


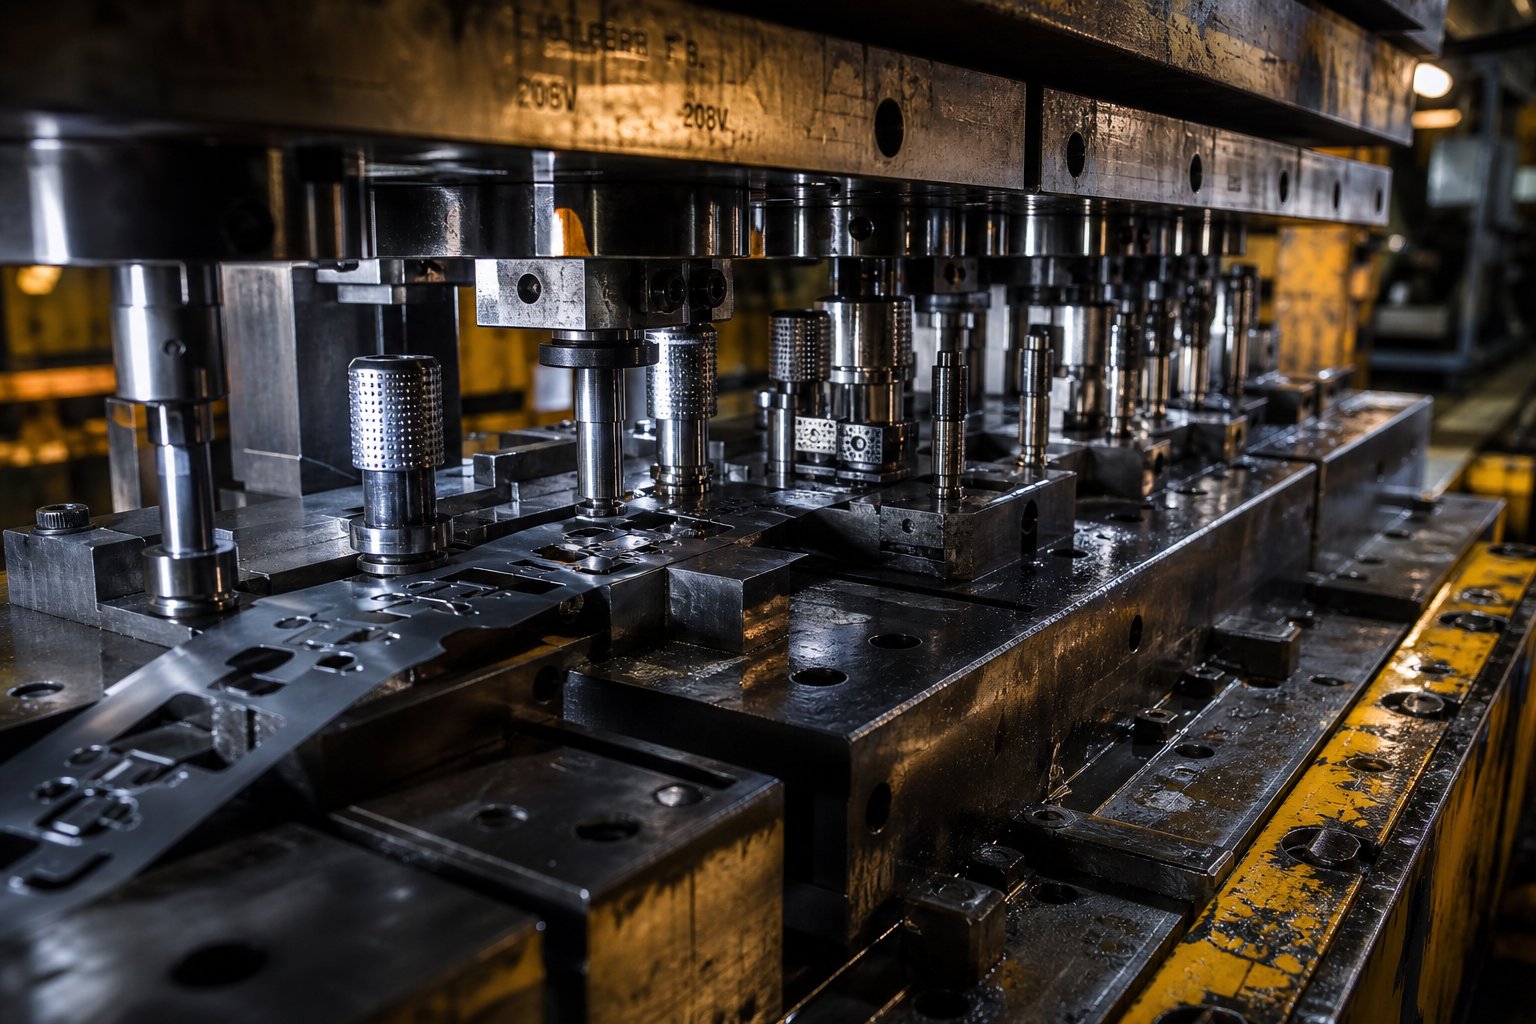
順送金型プレスとは
単一の工具が、スチール ストリップを打ち抜き、曲げ、成形し、切断して完成部品 - をすべて停止することなく行うところを想像してください。これが順送ダイス鋼スタンピングの背後にある中心的な考え方であり、厳しい公差と最小限の労力で大量の鋼部品を製造するためにこれまでに考案された最も効率的な方法の 1 つです。{2}}
サイクル タイムを最適化する生産エンジニアであっても、1 個あたりの経済性を評価する調達専門家であっても、適切な工具投資を行うには、このプロセスがどのように機能するか {{1}}、代替手段との違いを理解することが不可欠です。-このガイドでは、順送金属スタンピングが鋼部品に適しているかどうかを判断する仕組み、材料の考慮事項、コスト構造、メンテナンス戦略について詳しく説明します。
順送金型鋼スタンピングの定義
それでプログレッシブダイとは何ですか、 その通り?最も単純には、スタンピング プレス内に取り付けられた複数のステーションが順番に配置された単一のツールです。コイル-に供給された鋼ストリップは、プレス ストロークごとに正確な増分 (ピッチと呼ばれる) だけダイ内を進みます。すべてのステーションは、ストリップの異なるセクションで同時に、ピアッシング、曲げ、成形、または切断という異なる操作 - を実行し、- を実行します。完成した部品は、プレスがストロークするたびに最終ステーションで脱落します。
順送金型鋼スタンピングは、連続鋼ストリップがマルチステーションの金型内を前進する大量の金属成形プロセスです。-、各ステーションでは、プレス ストロークごとに完成した部品がストリップから分離されるまで、穴あけ、成形、曲げ、または切断の連続操作 - が実行されます -。
「プログレッシブ」という言葉は、実際に何が起こるかを正確に表しています。鋼は金型内をステーションごとに前進し、各ステップで最後の段階が構築されます。ストリップはシーケンス全体を通じてキャリア ウェブ (スクラップ スケルトン) によって接続されたままとなるため、位置制御が維持され、作業間で個別に部品を取り扱う必要がなくなります。この連続的な性質により、プログレッシブ スタンピングに速度の利点がもたらされます。- プレスは 1 分あたり 25 から 300 ストローク以上で稼働し、1 時間あたり何千もの同一の鋼部品を生産できます。
トランスファー法や複合ダイ法との違い
順送金型スタンピングは、鋼部品の金型とスタンピングに対する唯一のアプローチではありません。トランスファー ダイ スタンピングとコンパウンド ダイ スタンピングはそれぞれ異なる生産シナリオに対応しており、間違った方法を選択すると、ツーリングに過剰な費用をかけたり、スループットを犠牲にしたりする可能性があります。
トランスファーダイスタンピングでは、プロセスの早い段階でワークピースをストリップから分離します。次に、機械的なフィンガーまたはグリッパーが個々のブランクを独立したステーション間で移動させます。これにより、トランスファー ダイは、複数の成形ステージを通過する際に物理的にストリップに取り付けたままにすることができない大型部品に適しています。-その代償として、サイクル速度が遅くなり、部品処理メカニズムがより複雑になります。-
コンパウンド ダイ スタンピングでは、逆のアプローチが取られます。1 つのステーションで 1 回のプレス ストロークで、ブランキングやピアッシング - などの複数の切断操作 - が実行されます。単一平面での高精度が必要な平らな部品には効率的ですが、曲げ、絞り、エンボス加工などの複数ステップの成形シーケンスには対応できません。{3}}
順送金型は、同じパッケージ内で複雑な形状、大量生産、高速サイクルタイムが必要な場合に推奨される選択肢になります。これらは、ステーション間で部品を個別に処理することなく、トランスファ ダイのマルチオペレーション機能と単一ステーション方式の速度を組み合わせたものです。- -。
| 基準 | 順送金型 | トランスファーダイ | 複合ダイ |
|---|---|---|---|
| ボリュームの適合性 | 大量生産(通常、年間 5,000+ 個) | 中~大音量 | 小~中量 |
| サイクル速度 | 高速(最大 300+ ストローク/分) | 中程度(部品の転送により遅くなります) | 適度 |
| パーツの複雑さ | 高 (複数の曲げ、成形、貫通) | 高(大型部品または深絞り部品)- | 低(フラット、単一面動作) |
| 部品サイズ | 小規模から中規模 | 中~大 | 小規模から中規模 |
| 工具コスト | 前払いは高くても、大量の場合は 1 個当たりの単価は低め | 高額な前払い | 前下がり |
| 素材の活用 | 良い (最適化されたストリップ レイアウト) | より良い(キャリアストリップの無駄がない) | 良い |
| セットアップ時間 | 低い | より高い | 低い |
鋼部品を大規模に生産する生産エンジニアにとって、部品の形状に複数の操作が含まれ、年間生産量が工具投資に見合ったものである場合、順送金型スタンピングは一貫して 1 個あたりのコストを最小限に抑えます。{0}}本当の問題は、プロセスが機能するかどうかではなく、材料の選択、金型の設計、メンテナンス戦略が長期的な経済性をどのように形作るかである-。
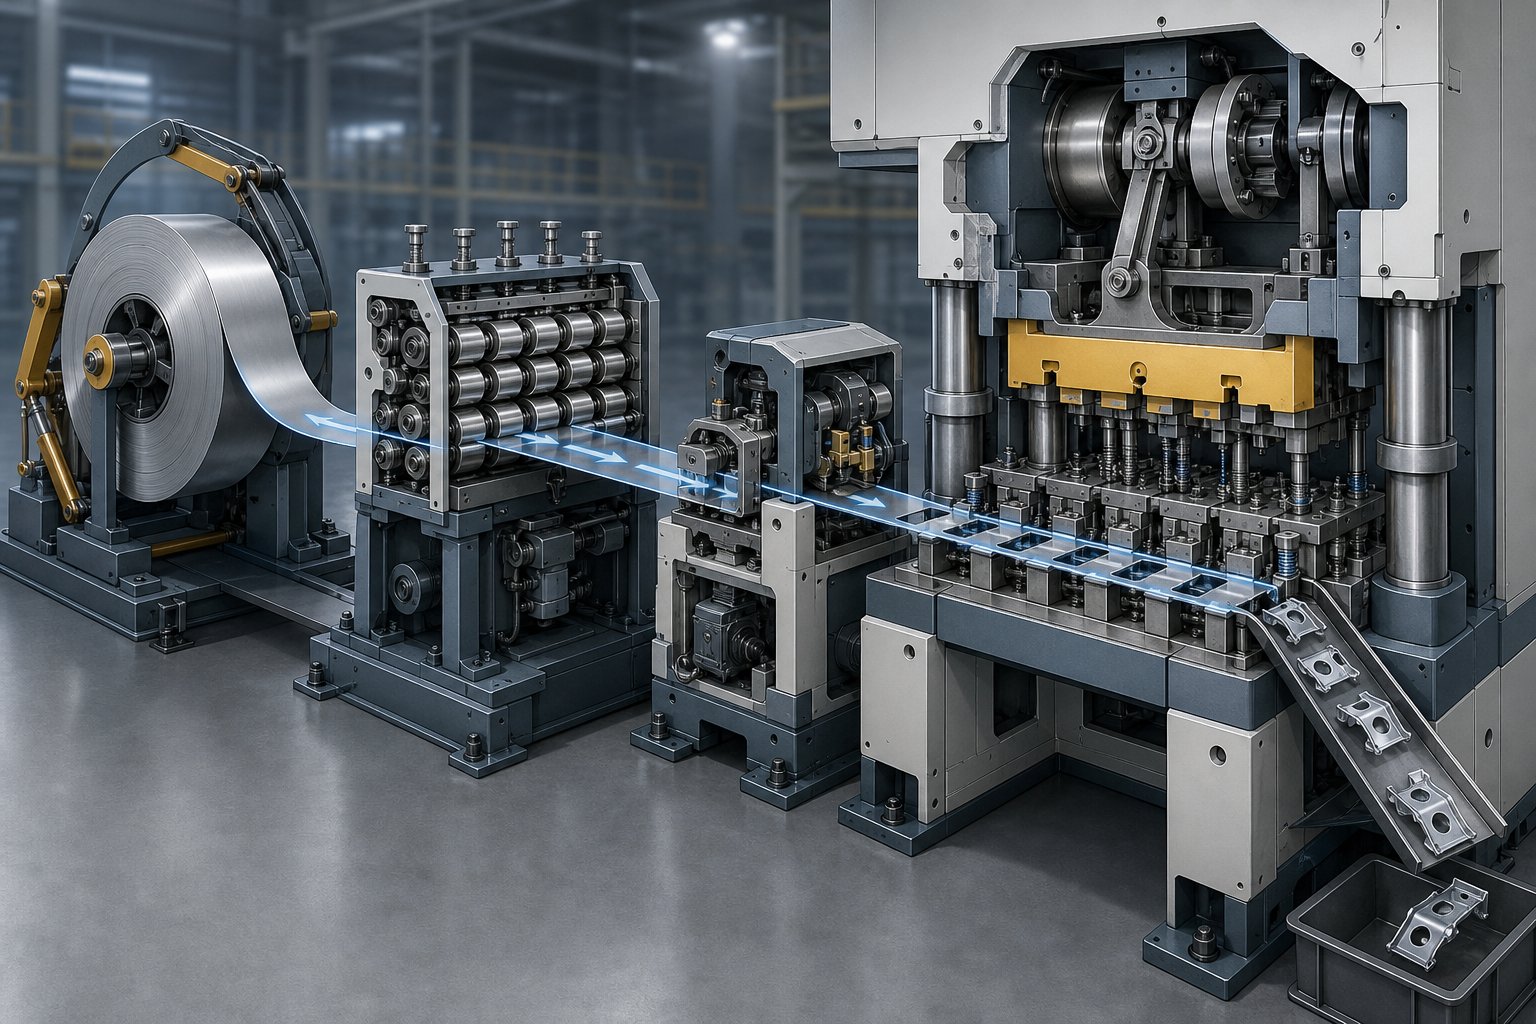
順送金型スタンピングプロセスの仕組み
順送スタンピング金型の速度の利点は、すべてのプレス ストロークがすべてのステーションで同時に有益な作業を行うという 1 つのエレガントな原則から来ています。ストリップの 1 つのセクションに穴が開けられ、別のセクションが曲げられ、さらに別のセクションが最終カットオフ - を受けるのがすべて同じ瞬間です。この金型プロセスを最初から最後まで理解すると、なぜスループットがこれほど高い状態を維持できるのか、そしてなぜ鋼の機械的挙動が各段階で重要なのかが明らかになります。
ストリップの供給と材料の前進
の順送金型プレス加工アンコイラーから始まります。アンコイラーでは、通常数百ポンドまたは数千ポンドの重さのスチールコイル - が取り付けられ、巻き戻されます。ストリップは、コイルセット (スプールに巻かれることで保持された曲率) を除去するストレートナーを通過します。鋼の場合、残留曲率により送りが不均一になり、ダイ表面との接触が不均一になるため、このステップは非常に重要です。
サーボ フィーダーは、プレス ストロークごとに、ストレートナーからストリップを正確な距離 - 送りピッチ - だけ前進させます。このピッチはダイ内のステーション間隔と一致するため、すべてのステーションがストリップの正しいセクションを正しいタイミングで受け取ります。最新のシステムの送り精度は通常、数千分の 1 インチ以内に収まります。
ストリップがダイに入ると、パイロット ピンが位置制御を引き継ぎます。これらの硬化ピンは、プレスが閉じる直前にストリップにあらかじめ開けられた穴に落ち、フィーダーのわずかな誤差が修正され、ストリップが正確な位置に固定されます。-信頼性の高いパイロットがなければ、ステーションごとに寸法誤差が蓄積します。スチールストリップの場合、ダイ全長にわたって厳密な位置合わせを維持するために、パイロット穴のクリアランスは通常 0.0005 ~ 0.001 インチに保たれます。
1回のプレスストロークでの連続ステーション操作
ここで、順送スタンピングプロセスが生産性の優位性を発揮します。プレス ラムが下降すると、ダイ内のすべてのステーションが、同じストリップの異なるセクションに対して割り当てられた操作を同時に実行します -。ステーション 1 はパイロット穴を貫通し、ステーション 2 は機能スロットを作成し、ステーション 3 はタブを曲げ、ステーション 4 はリブを形成し、ステーション 5 は最終的なカットオフを実行します。
すべてのステーションを通過するまで、パーツは真に「完成」したことにはなりません。途中、キャリア ストリップ (スクラップ スケルトン) に接続されたままになり、搬送機構と登録基準の両方として機能します。最終ステーションでのみ、完成したコンポーネントがストリップから分離され、ダイの下に排出または収集されます。
この同時マルチステーション動作は、順送金型プレスが、作成に必要な操作の数に関係なく、ストロークごとに 1 つの完成品を生産することを意味します -。毎分 150 ストロークで動作する 12 ステーションの金型は、150 を 12 で割った値ではなく、毎分 150 部品を出力します。
プレス機構とサイクルの統合
それでは、スタンピングプレスは順送金型とどのように連携して機能するのでしょうか?プレス機は、機械式またはサーボ駆動のラムを通じて制御されたトン数を供給し、正確なストローク長と速度で上型を下型に向かって繰り返し動かします。{0}}トン数は、すべてのステーションで同時に切削力と成形力の合計を超える必要があります - 鋼をプレス加工する際の重要なサイジングの考慮事項です。
スチールのスプリングバック特性により、さらに複雑さが加わります。各成形操作の後、材料は弾性歪みにより部分的に元の形状を回復しようとします。強度の高い鋼-はより積極的に跳ね返るため、順送スタンピング プレスで一貫した下死点位置を提供する必要があります。また、場合によっては、コイニング ステーションまたはキャリブレーション ステーションが形成された形状を完全に設定できるように、ストロークの底部での滞留時間を確保する必要があります。-
ストローク速度、シャットハイト、送りタイミングはすべて完全に同期していなければなりません。フィーダーはダイが開いているときにのみストリップを解放し、切断または成形が始まる前にパイロットが作動し、リフターが次の前進のためにストリップを上昇させる前にプレスが逆転します。タイミングの不一致は、ストリップの供給ミス、パイロットの損傷、または部品の廃棄につながります。
ここでは、順送金型スタンピングのプロセス全体を順番に示します。
- コイル荷重 - スチールコイルがアンコイラーに取り付けられています
- コイルセットを取り除くために平らにされた - ストリップをまっすぐにします
- 摩擦と工具の摩耗を軽減するために潤滑剤 - が適用されます
- サーボ送り - ストリップがストロークごとに 1 ピッチずつ進みます
- パイロット ピンの係合 - ストリップが正確な位置にロックされました
- ステーション操作 - の切断、穿孔、成形、曲げがすべてのステーションで同時に実行されます
- ストリップを持ち上げる - リフターがストリップを持ち上げて、下側のダイの詳細をクリアします
- 送り送り - ストリップが次のサイクルで 1 ピッチ前進します
- 最終カットオフ - 完成部品をキャリア ストリップから分離
- 部品の取り出しと収集 - 個の完成したコンポーネントが金型から排出されます
各サイクルは数分の一秒で繰り返されます。このプロセスの継続的で中断のない性質 - 部品の取り扱い、再配置、作業間のオペレーターの介入がない - という理由により、順送ダイス鋼スタンピングは、鋼部品に複数の成形ステップと厳密な寸法制御が必要な大量生産のデフォルトの選択肢となっています。-
もちろん、すべての鋼種が順送金型内で同じように動作するわけではありません。ストリップ供給の信頼性、各ステーションでの成形限界、プレストン数の要件はすべて、使用する素材が軟炭素鋼か高強度ステンレス - かによって大きく変わり、これらの材料の違いが基本的な金型設計の決定に影響します。
順送金型の鋼種と材料の選択
順送金型に供給する鋼種は、最終部品の性能に影響を与えるだけではなく、-プレストン数やパンチクリアランスからステーション数やフィードの信頼性まで、ほぼすべてのプロセスパラメータに影響します。形状は同一だが鋼種が異なる 2 つの部品には、根本的に異なる金型設計が必要になる場合があります。そのため、進歩的なスタンピング材料の選択は、あらゆるプロジェクトにおいて最も初期かつ最も重要なエンジニアリング上の決定の 1 つとなります。
順送スタンピング用の一般的な鋼種
マルチステーション順送金型で実際にうまく機能する鋼はどれですか?{0}}その答えは、部品の機能、必要な成形性、生産量によって異なります。鋼順送スタンピングで最も一般的に指定されるカテゴリは次のとおりです。
- 低炭素鋼(1008、1010、1018)-- 炭素鋼順送スタンピングの主力製品。これらのグレードは、優れた延性、低い降伏強度、および予測可能な成形挙動を提供します。これらは、亀裂のリスクを伴うことなく複雑な曲げや絞りが必要なブラケット、クリップ、シャーシ コンポーネント、および一般的な構造部品に最適です。
- 300系ステンレス鋼(304、316)- 医療、食品サービス、海洋用途での耐食性のために選ばれています。ステンレス鋼の順送スタンピングでは加工硬化率が高くなります。これは、各成形ステーションがストリップにさらに多くの残留応力を加えるということを意味します。-これには、慎重なステーションの順序付けと、多くの場合、より広いステーション間隔が必要です。
- 高強度低合金(HSLA)鋼--- HSLA 340、420、550 などのグレードは、適度な成形性とともに高い降伏強度を提供します。これらは、軽量化が重要な自動車構造用途で一般的です。 HSLA 鋼は、軟鋼よりも大幅に多くのプレストン数とより厳しいスプリングバック補償を必要とします。
- ばね鋼(1074、1095、301ステンレス)- 永久変形せずに繰り返し曲げる必要がある部品に使用されます。これらの高炭素グレードまたは焼き戻しグレードは延性が限られているため、各ステーションでの成形操作の厳しさが制限されます。金型設計者は、破損を避けるために成形増分が浅いステーションをさらに追加することがよくあります。
材料を単純に「1008 スチール」と指定しても、特性に大きなばらつきが生じる余地がまだ残っています。としてメタルフォーミングマガジン注記、真空脱ガス低炭素鋼、-真空脱ガス-低炭素鋼、絞り-品質の鋼、および商用-品質の鋼はすべて同じ仕様内に収まりますが、金型内での性能は異なります。金型の要件 - は購買部門の最も安価なオプションの好みではありません - が最終的な材料要求を決定する必要があります。
鋼の特性が金型設計とプレス要件に与える影響
すべての鋼グレードには機械的特性の固有の特徴があり、それらの特性は金属スタンピング金型の設計決定に直接反映されます。次の 4 つの主要な領域での効果に気づくでしょう。
引張強さとプレストン数。引張強度が高いということは、切断や成形のたびにより多くの力が必要になることを意味します。引張強度が 75 ksi の 304 ステンレス ストリップは、厚さと周長が同じと仮定した場合、50 ksi の 1010 軟鋼よりも約 50% 多くのブランキング力が必要です。これをすべてのアクティブなステーションで乗算すると、プレストン数の要件が急速に高まります。プレス機のサイズを小さくすると、生産が停滞するだけではなく、-金型が損傷し、寸法のずれが生じます。
延性と最小曲げ半径。材料の伸び率によって、成形ステーションで亀裂を生じることなくどの程度強く曲げることができるかが決まります。 35~45% の伸びを持つ低炭素鋼は、材料の厚さの 0.5 倍もの厳しい内側曲げ半径に耐えます。-伸びが 15 ~ 20% の HSLA 鋼には、2 倍以上の厚さが必要な場合があります。これは、単一ステーションでどれだけの成形が可能か、およびダイが全体でどれだけのステーションを必要とするかに直接影響します。
加工硬化率とマルチステーション効果-。すべての成形操作で鋼が冷間加工され、硬度が増し、残っている延性が低下します。{0}オーステナイト系ステンレス鋼-のような加工硬化率-の高い材料-は、ステーションを通過するにつれてより速く成形性を失います。金型設計者は、応力を再配分するためにアイドル ステーションを追加したり、各成形ステップの厳しさを制限したりすることで補償します。加工硬化挙動を無視すると、ストリップがすでにその成形性を使い果たしている後のステーションで破断する危険があります。-
降伏強度とスプリングバック。曲げたり形成したりするたびに、鋼は部分的に元の形状に戻ります。降伏強度が高くなると、より積極的なスプリングバックが発生するため、成形ステーションは目標角度を超えて曲げる必要があります。順送金型では、ストリップが工具内を進むにつれて加工硬化によって降伏強度が増加するため、スプリングバック補正をステーションごとに校正する必要があります。
厚さの範囲とそのプロセスへの影響
順送金型は、約 0.1 mm (0.004 インチ) から約 6 mm (0.250 インチ) までの鋼厚を処理しますが、精密部品の最も一般的な範囲は 0.2 mm ~ 3 mm です。この範囲を超えると、プロセスはますます非現実的になります。-非常に厚い材料は平坦化に抵抗し、フィーダー機構に歪みが生じます。一方、極薄の箔はストリップの張力を受けると座屈し、確実に操縦することが困難になります。-
厚さは、いくつかの相互に関連した方法で順送金型の設計に影響を与えます。
- 駅の配置密度- 材料が厚いと、パンチとダイのクリアランスを大きくする必要があり、これは各ステーションのダイ セクションが大きくなることを意味します。これにより、ダイ全体の長さが伸び、所定のプレス ベッド サイズ内に収まるステーションの数が減ります。
- パイロットピンのサイジング- 下穴は、ストリップの厚さに対して適切なエッジ距離を維持する必要があります。ストリップが厚いと、より大きなパイロット ピンが必要となり、そのためパイロット穴も大きくなり、より多くのストリップ幅が消費され、材料の使用率が低下します。
- 切削すきま- 軟鋼の標準的な開始点は、片面あたり材料の厚さの約 10% ですが、これはグレードによって異なります。高強度鋼では、きれいなせん断を実現し、バリの高さを最小限に抑えるために、片側あたり 20% を超えるクリアランスが必要になる場合があります。
- フィードの信頼性- ストリップが重い場合は、ミスフィードを防ぐためにより堅牢なサーボ フィーダーと高いストリップ張力が必要です。逆に、非常に薄いストリップの場合は、ストローク間でダイ表面に対して平らに保つために真空またはエアブローの補助が必要になる場合があります。-
鋼のグレードと厚さの相互作用により、あらゆる金属スタンピング金型を設計する必要がある制約のマトリックスが作成されます。 80 ksi の引張力での 2 mm HSLA ストリップは、45 ksi での 2 mm -低炭素ストリップ - とは、たとえ厚さが同じであっても、プレストン数、クリアランス、ステーション数が大幅に異なります。
これらのマテリアル主導の制約は、単独では存在しません。{0}これらは、含めるステーションの数、パイロットをどこに配置するか、フォーミング操作をどのようにシーケンスするか、キャリアブリッジにどのくらいのストリップ幅を割り当てるかなど、金型設計の決定に直接影響します。それぞれの材料特性は、ツール全体のアーキテクチャを形作る設計入力となります。
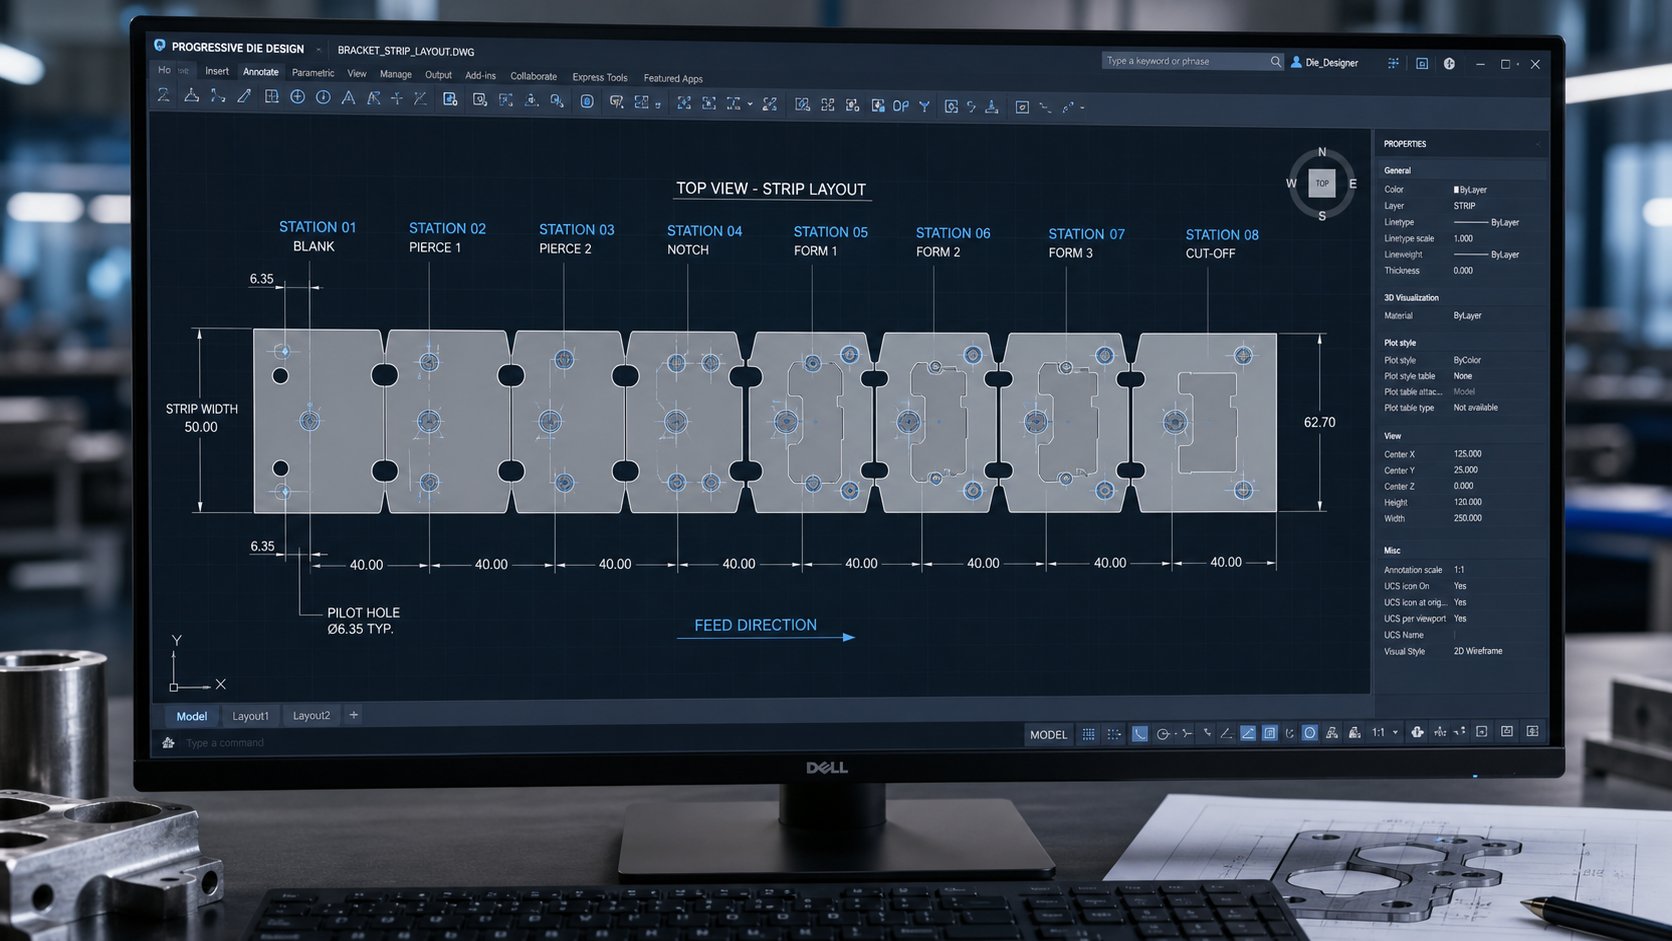
スチール部品の順送金型設計の考慮事項
すべての順送金型は設計上の問題から始まります。材料特性、部品の形状、生産の経済性がすべて一致するように、鋼帯に沿って一連の操作をどのように配置するかということです。その答えによって、ツール全体の-長さ、ステーション数、ストリップ幅、そして最終的にはコストが決まります。順送金型の設計が不十分だと、部品の亀裂、工具の早期故障、材料の無駄が発生します。戦略的な設計により、これらの同じ制約が、数百万サイクルにわたって確実に動作する無駄のない耐久性のあるプログレッシブ スタンピング ツールに変わります。
ステーション数とストリップレイアウトの最適化
順送金型には実際に何ステーション必要ですか?普遍的な公式はありません。ステーション数は、部品の形状、必要な操作、およびステーションごとの鋼種の成形性限界によって決定されます。-重要な点は-です。 3 つのピアス穴と 1 つの曲げを備えた 1010 スチール製の単純なフラット ブラケットの場合、必要なステーションは 4 ~ 5 つだけです。複数の曲げ、エンボス加工、および厳しい公差を備えた複雑な HSLA 自動車構造部品では、15 以上が必要となる場合があります。
ロジックは次のように機能します。各成形操作では、亀裂が発生する前に限られた量だけ材料に歪みを与えることができます。単一の曲げが鋼の安全な変形しきい値を超えると、設計者は曲げを 2 つのステーションに分割し、それぞれで部分的な成形を行います。より高い強度または加工硬化鋼-では、ステーションあたりの変形が少なくなり、ステーション数が直接増加します。
動作が発生しないアイドル ステーション - 位置 - は、意図的なエンジニアリング目的を果たします。これらは、要求の厳しい成形段階間でストリップが残留歪みを再分配できる応力緩和ゾーンを提供します。また、ダイの長さ全体にわたって一貫したキャリアウェブの剛性を維持することにより、ストリップの安定性も向上します。の研究ストリップレイアウトの最適化優先制約 (他の操作より先に実行する必要がある操作) と隣接制約 (近接しているためステーションを共有できない操作) の両方を尊重しながらステーション数を最小限に抑えることが、順送スタンピング金型設計における中心的な課題であることが確認されています。
ストリップ幅の最適化はステーション計画と並行して実行されます。幅の広いストリップは、より大きなパーツや複数の列(ダブルヒット レイアウト)に対応しますが、ストロークあたりの材料の無駄が多くなります。-設計者は、材料使用率をストリップの総消費量に対する正味部品面積の比率として計算します。順送金型の適切に最適化されたレイアウトでは、通常 70{7}}85% の使用率が達成されます。キャリアブリッジ - 部品をスクラップ骨格に接続する細いウェブ - は、特に延性の低い鋼の場合、引き裂くことなく成形力に耐えられる十分な幅がなければなりません。
順送金型ツーリングにおける製造性を考慮した-設計-
DFM 段階で金属スタンピング金型の設計を決定することで、生産開始から数千時間も経ってから表面化する可能性がある問題を回避できます。順送金型の鋼部品の場合、いくつかの DFM 原則が非常に重要です。
- 最小フィーチャ間隔- 穴とカットアウトが近すぎると、パンチ間のダイセクションが弱くなります。一般的なルール: 隣接するフィーチャ間の材料の厚さを少なくとも 2 倍維持します。高張力鋼では、より高い切削抵抗により狭いダイセクションにより多くの応力が集中するため、その最小値は増加します。
- 結晶粒方向の整列- 鋼帯には延性に影響を与える圧延方向があります。木目に対して垂直に配向された曲げは、亀裂を生じることなく、より厳しい半径を許容します。プログレッシブスタンピング金型の設計では、ストリップの圧延方向に対して重要な曲げを揃える必要があります。これは、ストリップのレイアウト内での部品の向きが、単に入れ子の都合だけではなく、構造上の決定となることを意味します。
- キャリアストリップのブリッジ幅- ブリッジは、最終的なカットオフまでストリップ内のパーツを保持します。狭すぎると成形中に破れて、部品が早期に解放されます。幅が広すぎると材料が無駄になります。橋の幅は、ストリップの厚さ、引張強度、隣接するステーションでの成形力の強さによって異なります。
- 内部曲げ半径- 広く受け入れられているガイドラインでは、最小曲げ半径は材料の厚さ以上に設定されています(R 以上 T)。鋭角にすると応力集中が増大し、部品の亀裂や板金プレス金型の早期破損につながります。
パイロット ピンの配置も DFM の重要な決定です。{0}パイロットはストリップに沿って一定の間隔で、できれば機能部品の形状ではなくキャリアウェブ領域に配置する必要があります。成形ステーションに対するそれらの位置によって、操作間で蓄積される位置誤差の量が決まります。シーケンス - の前のステーションからの登録に依存するのではなく、高精度ステーション - の直前にパイロットを配置することで、最も重要な箇所の寸法精度が維持されます。-
金型設計におけるCAD/CAMとシミュレーション
12 ステーションの金型を構築し、最初の製造試行を実行し、以前のステーションからの加工硬化が予測を超えたため、ステーション 8 で部品に亀裂が入っていることが判明したことを想像してください。このシナリオには以前は数週間、数万ドルの費用がかかりました。最新の順送金型設計ソフトウェアは、工具鋼を加工する前にそのリスクの多くを排除します。
有限要素解析 (FEA) は、各ステーションを通る材料の流れを順番にシミュレートし、薄肉化、ひずみ分布、破壊リスクを予測します。鋼の場合、スプリングバック予測は特に有益です。- シミュレーションにより、プレスが開いた後に成形された各形状がどれだけ反発するかを計算できるため、エンジニアはコストのかかるプレス内での試行錯誤を行うのではなく、設計中に金型の形状を補正できます。-- Manor Tool が報告しているように、FEA はツールを構築する前にクラッキングのリスクを特定できるため、やり直しコストが 20,000 ドル以上節約され、単一プロジェクトの数週間にわたる立ち上げの遅延が解消されます。
Cimatron、AutoForm、Dynaform などのプラットフォームを使用すると、設計者は完全なストリップ レイアウトをデジタルで構築し、すべてのステーションで順番に成形シミュレーションを実行できます。AutoForm のストリップ レイアウト ツールユーザーは単一パーツまたはダブルパーツのレイアウトを定義し、ネスト オプションを比較し、成形性を検証しながら材料の使用量を最小限に抑えることができます。-一方、Logopress3 および同様の SolidWorks- ベースのシステムは、リフター、パイロット、キーパー ブロックなどの標準的な金型要素のパラメトリック コンポーネント挿入を提供し、詳細な設計を加速します。
実際的な利点は、設計の繰り返しが少なくなることです。シミュレーションを使用しない場合、複雑なスタンピング 金型の設計では、量産準備が整った形状を確定する前に 3 ~ 4 回の物理的なトライアウトが必要になる場合があります。{1}}検証済みの FEA を使用すると、ほとんどのプログラムは 1 回または 2 回のトライアウトで安定した運用に到達します -。これにより、ツールのコストとリリース タイムラインの両方が直接削減されます。このデジタル検証段階で行われるエンジニアリング上の決定は、総生産コストの最大 80% を押し上げ、シミュレーションへの投資は順送金型プログラムの中で最も収益性の高いアクティビティの 1 つとなります。{6}}
設計上の決定により、順送金型が生産できるものの限界が決まります。しかし、これらの境界内で、平鋼ストリップを機能的な形状に変えるのは、個々のステーション操作 - の切断、成形、曲げ - です。これらの作業がどのように順序付けされるか、またその順序が特に鉄鋼にとって重要である理由によって、部品が正常に製造されるかスクラップになるかが決まります。
各金型ステーションでのキースタンピング作業
プログレッシブ ダイのすべてのステーションには単一のジョブ - がありますが、それらのジョブが発生する順序は任意ではありません。このシーケンスは、鋼がどのように変形するか、応力下で寸法がどのように変化するか、最初の打撃から最終的なカットオフまで位置合わせをどのように維持する必要があるかに根ざしたロジックに従います。順序を間違えると、工具の寿命の間、バリ、亀裂、寸法のずれと戦うことになります。正しく行うと、スタンピング金型が最小限の介入で安定した部品を高速で生産します。
切断および穴あけ作業
通常、切断操作は順送金型の初期ステーションを支配します。なぜ?なぜなら、ストリップをすでに曲げたり三次元形状に引き込んだりした後に穴を開けたりブランク加工したりするよりも、成形前に材料を除去する方がはるかに制御しやすいからです。-フラット ストリップは、ツーリング パンチに均一で予測可能な表面を提供します。これは、よりきれいな切断、より一貫したバリ高さ、およびより長いパンチ寿命を意味します。
鋼部品の最も一般的な切断操作は次のとおりです。
- ピアス- は、対応するダイ開口部に材料を押し込む板金パンチを使用して、内部の穴、スロット、またはフィーチャーを作成します。後続のすべての操作の登録を確立するために、ほとんどの場合、ステーション 1 にパイロット穴が開けられます。
- ブランキング- ストリップから部品(またはその一部)の外形を切断します。順送金型では、初期のステーションで部分的にブランキングし、最後のステーションで最終的にブランキングするのが一般的です。
- ランシング- 材料をストリップから完全に分離せずに、タブまたはルーバーを 1 回のストロークで切断および曲げる。多くの場合、取り付け機能や通気スロットを作成するために使用されます。
- ノッチング- ストリップの端から材料を除去して、後のステーションでの成形操作のためのクリアランスを作成したり、部品の輪郭を段階的に定義したりします。
- トリミング- は、成形後に余分な材料を除去します。通常は、成形フィーチャの最終エッジ プロファイリングが必要な後のステーションで行われます。
鋼の硬度は、これらの切断作業のパフォーマンスに直接影響します。ほとんどの炭素鋼では、パンチ-と-の最適なクリアランスは、片面あたり材料の厚さの 5-10% の範囲です。より硬い鋼 - HSLA グレードまたは加工硬化ステンレス - - 過剰なロールオーバーやバリの形成を防ぐために、より厳しいクリアランスが必要であり、場合によっては片側あたり 3~5% まで低下します。きつく締めすぎると、パンチの摩耗が加速し、剥離力が増加します。緩めすぎると、エッジが荒れたり、大きなバリが発生したりするため、二次的なバリ取りが必要になります。
厚さも重要です。 2 mm の低炭素鋼ストリップには、片側あたり約 0.10 ~ 0.20 mm のクリアランスが必要です。- 304 ステンレスの同じ厚さは、0.08 ~ 0.12 mm しか必要としない可能性があります。これは、より高いせん断強度により、より狭いクリアランスでよりきれいな破砕ゾーンが生成されるためです。これらの数値は、ツール内のすべてのダイカット金属フィーチャーの形状を変化させ、パンチ研削プロファイル、ダイボタンの穴の寸法、および研ぎ間隔の頻度に影響を与えます。
成形と曲げの操作
穴が開けられ、輪郭が部分的に確立されると、ストリップは形成領域に移動します。曲げ、絞り、コイニング、エンボス加工、押し出しステーションは、平鋼を三次元形状 - に再形成します -。鋼の弾性回復挙動を扱う際には、それぞれに特有の課題が伴います。
曲げ順送スタンピング金型で最も一般的な成形操作です。スチールストリップは、ダイブロックに対してパンチ半径に沿って曲げられ、フランジ、タブ、チャネル、ブラケットが製造されます。重大な合併症は?スプリングバック。プレスが開くと、すべての鋼の曲げ部分が部分的に負荷が解除され、部品の角度が平らに向かって緩みます。降伏強度が高い鋼はより多くの反発力を持ちます。- 軟鋼は 90 度の曲げで 1 ~ 2 度反発する可能性がありますが、HSLA 鋼は 5 ~ 8 度以上回復します。
ダイ内の補償戦略には次のものがあります。
- 過度の曲げ- がターゲット角度を超えて形成されるため、スプリングバックによってパーツが仕様に戻ります。これは、最も広く使用されている補償方法そのシンプルさとほとんどの日常的な曲げ作業に適用できるためです。
- コイニング- は曲げ頂点に局所的な高圧を加えて材料の全厚にわたって塑性変形させ、弾性回復を効果的に排除します。コイニングには大幅に多くのトン数が必要ですが、角度公差はより厳しくなります。
- ステップベンディング- は、大きな角度の曲げを連続ステーションにわたる複数の小さな角度の増分に分解し、塑性変形率を増加させ、正味の弾性回復を減少させます。-
描画ステーションはストリップをキャビティに引き込み、カップ、凹部、またはシェルを形成します。鋼の延性により、1 ステーションあたりの絞り加工の深さが制限されます -。1 回の打撃で絞り率が約 40 ~ 50% を超えると、薄化や破損の危険性があります。深絞りは複数のステーションに分割され、深さが段階的に増加します。
エンボス加工材料を切断せずに局所的に移動させることにより、浅い隆起または凹んだフィーチャー - リブ、ロゴ、補強ビード - を作成します。押し出し加工小さな開口部から材料を押し出してボスまたはカラーを形成します。これは、1 回のダイ ストロークでねじ付き取り付け機能を作成するためによく使用されます。
鋼部品のステーションシーケンスロジック
なぜ操作の順序がそれほど重要なのでしょうか?プログレッシブ ダイ ステーションのシーケンス制御には 3 つの原則があります。
ピアス加工は成形に先立って行われます平らなストリップを使用すると、より正確な穴の位置が得られるためです。ストリップが一度曲がると、変形した形状により、正しい最終位置に穴を開けることがほぼ不可能になります。成形領域に表示する必要がある穴は、ストリップがまだ平らな状態で開けられ、その後の成形操作によって所定の位置に運ばれます。
重要な寸法は、成形が完了した後に確立されます。フィーチャーの寸法が成形されたサーフェスから参照されている場合、成形が最初に行われる必要があります -。そうしないと、スプリングバックと材料の流れがフィーチャーを公差外に移動させます。これは最初の原則と矛盾しているように見えますが、この張力こそが順送金型の設計に慎重な順序解析が必要な理由です。多くの場合、解決策は、パイロット穴と重要ではない穴を早期にピアシングして部品を形成し、その後のステーションで最終的な精密ピアシングまたはキャリブレーションを実行することです。-
パイロット ホールは位置合わせを全体的に維持します。ステーション 1 以降では、パイロット ピンがストロークごとにストリップに係合します。後続のすべての操作はこれらのパイロット穴を参照します。つまり、その配置精度が部品全体の累積精度を決定します。パイロットは常に可能な限り早いステーション - でピアスされ、多くの場合最初の - で穿孔され、後続のすべてのスタンピング ダイ コンポーネントの位置アンカーとして残ります。
以下は、2 つの穴、曲げフランジ、および補強リブを備えたスチール製取り付けブラケットの一般的なステーション シーケンスです。
- キャリアストリップにパイロット穴を開けます
- ピアス機能穴 (取り付けスロット、逃げノッチ)
- ストリップの端にノッチを付けて部品の輪郭を定義する
- ストリップが平らな状態で補強リブをエンボス加工
- アイドルステーション (応力緩和、ストリップの安定化)
- フランジをターゲット角度に曲げ、オーバーベンド補正を加えます
- フランジをコインまたは再ストライクして最終角度公差に合わせる
- 最終カットオフ - 完成品をキャリア ストリップから分離
この順序は一般的な規則を反映しています。つまり、金属のパンチング ツールと切断作業は金型の前部に集中し、成形作業は中間と後部のステーションを占め、最終的な分離は常に最後に行われます。アイドル ステーションは、重い成形段階の間でストリップに休憩が必要な場所に出現します。-残留応力の蓄積により下流の成形性が脅かされる、加工硬化率が高い鋼の場合は特に重要です。-
各ステーションの工具は、その動作と鋼材がどれだけ強く押し戻されるかに応じて、異なる速度で摩耗します。切断ステーションはパンチの摩耗によって劣化します。成形ステーションにはかじりや疲労が発生します。その摩耗パターン - とその管理方法 - が、最終的にダイが 100,000 ヒットで実行されるか 1,000 万ヒットで実行されるかを決定します。
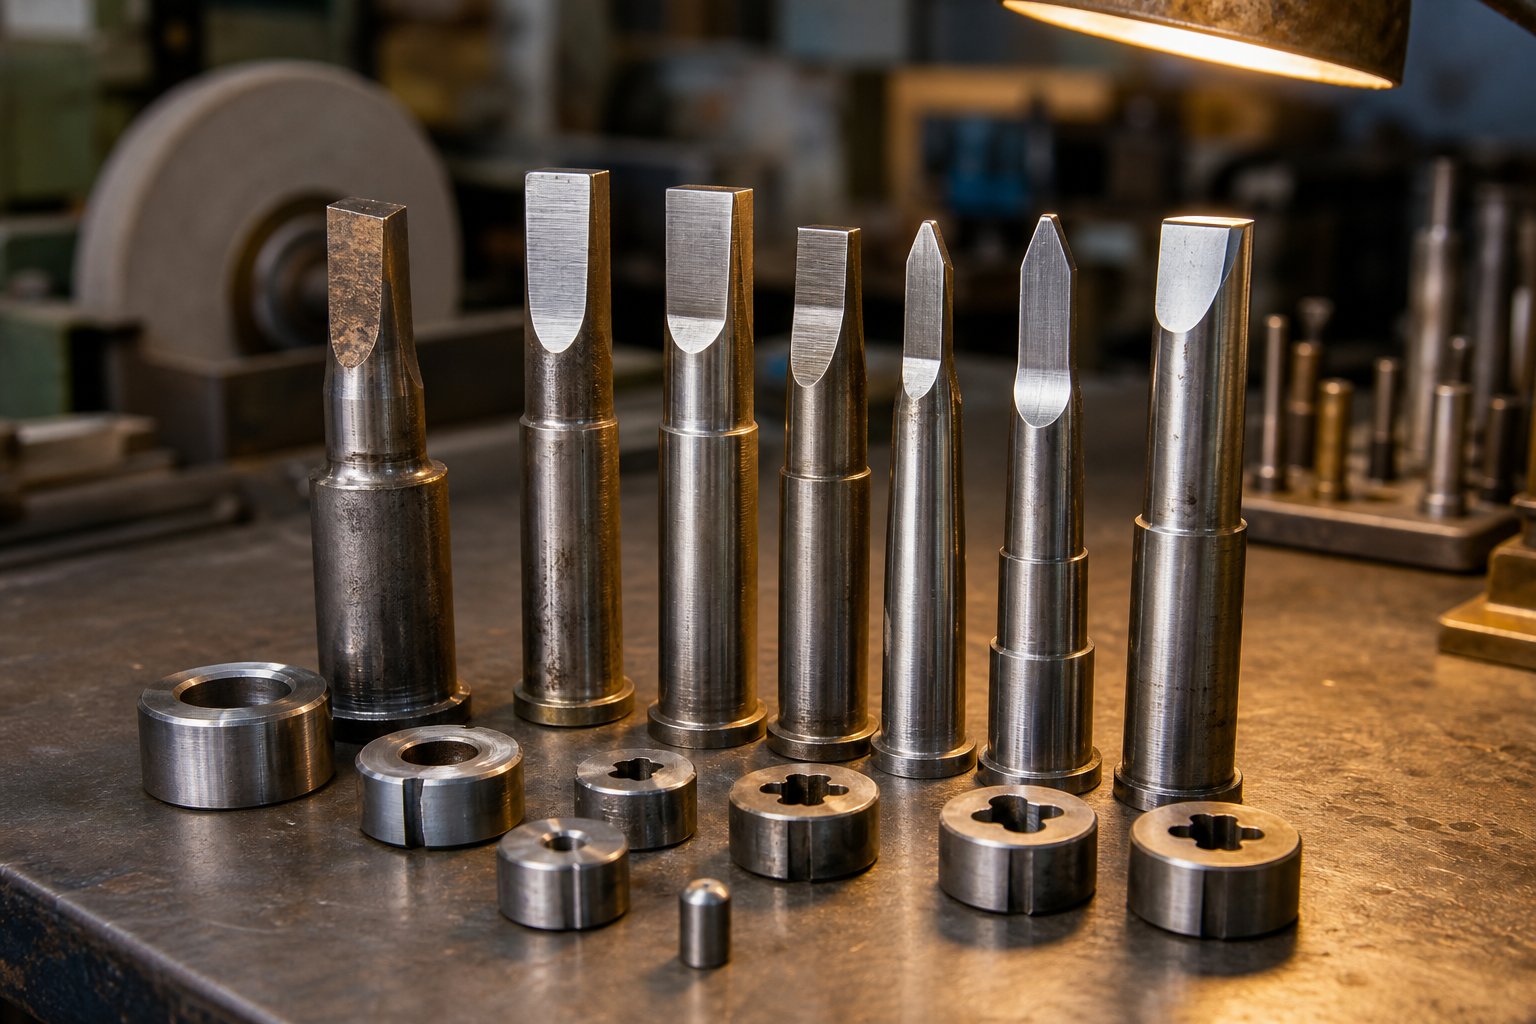
鋼をプレス加工する際の金型のメンテナンスと工具寿命
プログレッシブダイは一度に失敗することはありません。徐々に劣化し、- パンチのエッジが鈍くなり、半径が粗くなり、クリアランスが広がり -、それに伴って部品の品質が低下します。鋼は、せん断強度、加工硬化挙動、表面酸化物が高いため、柔らかい材料よりもこの劣化が促進されます。{4}}何百万サイクルも確実に稼働するスタンピング ダイ セットと、継続的な介入が必要なスタンピング ダイ セットの違いは、摩耗がどのように進行するかを理解すること、故障後ではなくスケジュールに従って工具を保守すること、各ステーションの特定の要求に適した工具材料を選択すること、の 3 つの要因に帰着します。
鋼製プレス金型の摩耗パターンと故障モード
生産速度で順送金型に鋼を通すと、5 つの異なる破損メカニズムが競合して金型を破壊します。それぞれの発生はプレスされる鋼種に応じて異なり、それぞれに異なる対策が必要になります。からの研究AHSS の洞察これらの主なモードを摩耗 (摩耗および接着)、塑性変形、欠け、亀裂、かじりとして特定します。
摩耗鋼製プレス金型で最も一般的な劣化モードです。硬質粒子 - 熱間圧延鋼-上のミル スケール、高強度グレードの炭化物、-、または以前の切断で生じた加工硬化した破片 -} は、パンチやダイの表面に対して微細な砥石車のように作用します。-。ストロークごとに少量の工具材料が除去され、徐々にクリアランスが拡大し、バリの高さが増加します。被削材の鋼が硬ければ硬いほど、摩耗はより早く進行します。引張強度が 590 MPa を超える HSLA および二相鋼-は、軟鋼よりも 4 ~ 5 倍の速度でパンチを摩耗させる可能性があります。
凝着摩耗とかじり特にステンレス鋼順送スタンピングでは、別の課題が生じます。オーステナイト系ステンレスが工具表面を滑る際に発生する摩擦と熱により、シートとダイの間に微細な溶接が形成されます。-これらの結合が壊れると、材料は一方の表面からもう一方の表面に移動します -。通常は柔らかい表面から硬い表面に移動します。この蓄積(かじり)により後続の部品に傷がつき、自己強化サイクルでさらなる接着が促進されます。-としてファブリケーターコーティングの前後に工具表面を研磨するとかじりを軽減できますが、高い接触圧力を管理するには極圧潤滑剤が不可欠になります。{0}
チッピングこれは、通常は鋭利な刃先で、工具材料の疲労強度を超える周期応力によって生じます。微小亀裂は核となり、繰り返しの荷重によって伝播し、最終的にはパンチやダイのエッジから小さな破片が剥がれ落ちます。スチールの高いせん断抵抗により、ピアシング時の突き抜け時の衝撃が増幅され、より厚いまたはより強力なグレードを加工する切断ステーションでチッピングが発生しやすくなります。
ひび割れ応力が工具鋼の破壊靱性を超えると発生します。応力集中体 - の研削痕、鋭利な内部コーナー、または半径が不十分な設計特徴 - により、亀裂が発生し、壊滅的に広がります。あるケーススタディでは、580 MPa のフェライトベイナイト鋼を成形する際、D2 工具鋼がわずか 5,000-7,000 回の負荷サイクルで破損することが実証されましたが、これと比較して、同じ工具が従来の材種で達成した典型的なサイクル寿命は 50,000 回でした。
塑性変形接触圧力が工具材料の圧縮降伏強さを超えると発生します。強度の高い鋼-は、より小さな接触領域-、特に絞り半径やコイニングステーション-に大きな負荷を集中させ、金型の表面をきのこ状にしたり凹ませたりします。変形が始まると、変更された形状によってさらに高い局所応力が発生し、さらなる損傷が加速されます。
これらの障害モードが単独で現れることはほとんどありません。凝着摩耗により粗い部分が生じ、それが応力上昇となり、チッピングの原因となります。刃先が欠けると、不均一な切削負荷が生じ、亀裂が発生しやすくなります。各ステーション - でどのモードが優勢であるかを認識し、それを工具鋼サプライヤー - に伝えることが、効果的なプレス金型メンテナンス戦略の基礎となります。
予防メンテナンスのスケジュールと研磨間隔
部品の状態が悪くなって金型の修理を行うのを待つのは、最も費用のかかるメンテナンス戦略です。バリが肉眼で見えるようになるまでに、パンチの摩耗はすでに最適な研磨点 - をはるかに超えて進行しており、再研磨中により多くの材料を除去する必要があり、全体的な工具寿命が短くなり、交換頻度が高くなります。
効果的な予防保全は、目視判断ではなく、客観的な測定から始まります。バリの高さが主な指標です。ほとんどの精密スタンピング操作では、バリが材料の厚さの 10% を超えると再研磨が開始されます。 1 mm の鋼ストリップの場合、そのしきい値はわずか 0.1 mm - であり、拡大しないとかろうじて認識できますが、バリ ゲージまたは光学コンパレータを使用すると明確に測定できます。
ヒット カウントの追跡は、スケジューリング フレームワークを提供します。すべてのスタンピング ダイ セットには、文書化されたベースライン、つまりバリの高さがメンテナンスのしきい値に達する前に特定のステーションで通常実行されるストローク数が必要です。これらの間隔はステーションのタイプと鋼材グレードによって大幅に異なります。
- 軟鋼製ピアシングステーション (1008-1010)- は、シャープ化の間に 150,000 ~ 250,000 回のヒットが発生することがよくあります
- ステンレス鋼 (304、316) のピアスステーション- は、凝着摩耗やかじりにより 50,000 ~ 100,000 回のヒットが頻繁に発生します
- HSLA鋼のピアシングステーション(590+ MPa)- 厚さとコーティングに応じて、ヒット数が 30,000 ~ 80,000 回に達する場合もあります
- フォーミングステーション-は同様の間隔で検査されますが、エッジの鋭さではなく表面状態に基づいて整備されます
計画的なメンテナンスと計画外の障害との間のコストのトレードオフは顕著です。{0}計画的な研磨では、金型を何時間もオフラインにし、制御された量の工具材料を除去します (通常、1 回の研磨で 0.05-0.15 mm)。予期せぬ故障 - パンチの破損、ダイセクションの欠け、成形ステーションの摩耗 - が発生すると、交換部品の製造、硬化、取り付けが行われるまで数日間生産が停止する可能性があります。直接的なダウンタイムのコストを超えて、致命的な障害が隣接するステーションに損害を与えることが多く、単一のコンポーネントの修理が複数のステーションの再構築に変わります。-
スタンピング ダイ リフタ - は、ストリップが自由に前進できるようにストローク間でストリップを持ち上げるバネ仕掛けのコンポーネント - にも定期的な検査が必要です。リフターが磨耗または破損すると、供給中にストリップが下部ダイ表面を引きずり、傷が発生したり、供給ミスが発生したり、下流のステーションで摩耗が加速したりする可能性があります。リフター スプリングの疲労は、数百万サイクルが急速に蓄積される高速操作で特によく発生します。-定期メンテナンス期間ごとにリフター検査を含めることで、こうした二次的な故障がダイ全体に波及するのを防ぎます。
大量の鋼スタンピングを行っている順送金型工場では、メンテナンス データをデジタルで追跡することが増えています。-ヒット数、研ぎ日、研削ごとの材料除去量、メンテナンス後のバリ測定値を記録しています。-時間の経過とともに、このデータから摩耗率の傾向が明らかになるため、品質が低下した後ではなく、品質が低下する直前に金型を保守するという予測スケジューリングが可能になります。
金型の寿命を延ばすための工具材料の選択
金型内部の工具鋼がその上限を決定します。- 工具とワークピースの間の根本的な材料の不一致をメンテナンス プログラムで克服することはできません。各ステーションの特定の故障モードに適した工具材料を選択することは、順送超硬スタンピング金型と従来の工具鋼コンポーネントの寿命を延ばす上で最も影響力のある決定です。
鋼スタンピング用の順送金型構造では、次の 3 つのカテゴリの工具材料が支配的です。
従来の工具鋼- D2、A2、M2、および S7 - がベースラインを形成します。 D2 (高-クロム、高-炭素冷間加工鋼-) は、その高い耐摩耗性と簡単な熱処理により、数十年にわたり業界標準となってきました。 A2 は、耐摩耗性がわずかに低くても靭性が優れているため、衝撃荷重を受けるステーションに適しています。 M2 (高速度鋼) は、摩擦による熱が懸念される作業に優れた高温硬度を提供します。- S7 は、厚い鋼材の重打抜きに対して最高の耐衝撃性を実現します。
粉末冶金(PM)工具鋼次の層を代表します。彼らの製造プロセス - は、溶融金属を噴霧して急速に凝固した粉末にし、熱間静水圧プレスによって固める - により、小さく均一に分布した炭化物を含む均一な微細構造を生成します。その結果、従来のインゴット鋳鋼と比較して同等の硬度で大幅に高い靭性が得られます。{4}文書化された事例の 1 つでは、D2 から PM 工具鋼に切り替えると、580 MPa AHSS グレードの形成時に金型寿命が 5,000-7,000 サイクルから予想される 40,000~50,000 サイクルに戻りました。これは、他のプロセスを変更することなくほぼ 10 倍の改善です。
超硬インサート- は通常、炭化タングステン グレード - で、高サイクル切断ステーションに究極の耐摩耗性を提供します。-超硬は、長期間の生産稼働にわたって寸法安定性を維持し、どの工具鋼よりもはるかに優れた摩耗に対する耐性を備えています。 -そのトレードオフは脆さです。超硬インサートは十分にサポートされ、横方向の荷重から保護されている必要があります。-これらは通常、ピアシング ステーション、狭いスロット切断位置、およびステンレス鋼や HSLA 鋼を大量に処理するステーションに交換可能なモジュールとして取り付けられます。{8}}
表面コーティングは、工具とワークピースの間に硬くて低摩擦の障壁を追加することで、母材の寿命を延ばします。{0}}スチールスタンピング用途の最も一般的なオプション:
| 工具材料・コーティング | 耐摩耗性 | 靭性 | 耐かじり性 | 相対コスト | 最優秀アプリケーション |
|---|---|---|---|---|---|
| D2(未塗装) | 良い | 適度 | 公平 | 低い | 一般切削、軟鋼 |
| A2(未塗装) | 適度 | 良い | 公平 | 低い | 衝撃{0}}を受けやすいステーション、厚いスチール |
| M2(未塗装) | とても良い | 適度 | 公平 | 中くらい | 高速切断、耐熱性 |
| PM工具鋼 | 素晴らしい | 素晴らしい | 良い | 高い | AHSS 形成、影響の大きいアプリケーション- |
| 超硬インサート | 素晴らしい | 低い | 良い | 高い | ハイサイクルピアシング、ステンレス鋼- |
| TiNコーティング(PVD) | 良い改善 | 変化なし | 良い | 中くらい | 一般的な摩耗の軽減 |
| TiCNコーティング(PVD) | 非常に良い改善 | 変化なし | とても良い | 中くらい | 高硬度、ステンレス成形 |
| TiAlN コーティング (PVD) | 優れた改善 | 変化なし | 素晴らしい | 中-高 | 高温ステーション、AHSS スタンピング |
| CrNコーティング(PVD) | 良い改善 | 変化なし | とても良い | 中くらい | 亜鉛メッキ鋼、耐かじり性- |
コーティングの選択はワークの材質によって異なります。 PVD- 適用 TiAlN は、コーティングされていない二相グレードや AHSS グレードに対して優れた性能を発揮し、数十万回のヒットにわたってよりきれいなエッジを生成します。ただし、PVD コーティングは亜鉛メッキ鋼板をスタンピングするときに亜鉛が蓄積する可能性があります-。そのような場合は、イオン窒化または CrN コーティングの方が適切です。ある比較では、クロム-メッキされた工具は 50,000 個の部品を製造した後に故障したが、同じ工具鋼のイオン-窒化、CrN- コーティングされたバージョンは 120 万個以上の部品を製造したことがわかりました。
大型順送金型の実用的なアプローチ: ダイシュー全体と非摩耗コンポーネントを安価な鋳鉄または低合金鋼で構築し、摩耗が集中する箇所に高級工具鋼または超硬インサートを取り付けます。{0}{1}{1}{2}これにより、コストとパフォーマンスのバランスが取れ、ワークピースが実際に要求する場合にのみ、ターゲットを絞った材料のアップグレードが可能になります。最も高い接触圧力がかかる場所 - タイト- ラジアス フォーミング ステーション、- 直径の小さなピアス パンチ、およびドロー ビード - には高級素材が使用されますが、応力の低い-エリアは標準グレードのままです。
基材、表面処理、メンテナンススケジュールを適切に組み合わせることで、複合的な効果が生まれます。適切に選択され、コーティングされた工具鋼を、規律あるヒット数スケジュールで研ぎ、-}数千ではなく数百万の部品単位で測定される金型寿命を実現します。この寿命の長さは、1 個あたりのコストの削減に直接つながります -。これにより、順送金型の経済性に焦点が当てられます。
鋼用順送金型のコスト要因
数百万ストロークで測定されるダイの寿命はすごいように思えます -。しかし、それが問題になるのは、そもそもそのツールを構築することが経済的に正当化されるかどうかだけです。順送金型は、大量生産の鋼スタンピング プログラムにおける最大の先行投資の 1 つであり、そのコストの原因(およびその償却方法)を理解することで、情報に基づいた調達の決定と、高額な予期せぬ費用の発生を区別することができます。-プログラムのサイジングを検討している生産エンジニアであっても、見積もりを比較する調達専門家であっても、プログレッシブ ツールの背後にある数学によって、プロセスが価値を生み出すのか、それとも単に出費を前払いするのかが決まります。-
工具への投資と金型コストの要因
順送金型のコストが単一のステーション ツールよりもはるかに高いのはなぜですか?{0}}なぜなら、すべてのステーション、すべての精密研削コンポーネント、すべての超硬インサート、および 1 つの統合システムに詰め込まれた設計エンジニアリングの時間ごとに料金を支払っているからです。同じ部品を見積もるショップ間の価格差は、50パーセントを超える- は、恣意的な価格設定によるものではなく、各ショップが部品を処理する方法の正当な違いによって引き起こされる差異です。
プログレダイスのビルドに支払う金額に影響を与える 9 つの主な要素:
- ステーション数- ステーションが増えると、ダイが長くなり、コンポーネントの精度が高まり、設計時間が長くなります。 5 ステーションのブラケット ダイと 15 ステーションの自動車構造用ダイは、同じコスト領域にさえありません。
- 部品の形状と複雑さ- 深い絞り、きつい輪郭、多方向の曲げ、シミュレーションやプロトタイピングを必要とする機能はすべて、工具コストを増加させます。-厳しい公差にはより厳密なプロセス制御が必要であり、これはより高価な工具の構築につながります。
- 工具材料グレード- 全体的に D2 工具鋼で作られた金型は、高摩耗ステーションで PM 工具鋼と超硬インサートを必要とする金型よりもコストが大幅に低くなります。-この選択は被削材の材質によって決まります。- スタンピング HSLA またはステンレス鋼では、許容可能な金型寿命を達成するために高品質の工具材料が必要です。
- 二次的なインダイ機能-- インダイタッピング、ハードウェア挿入、インダイアセンブリ、またはストロークごとの複数のパーツ-レイアウトや複雑さが追加され、コストが上昇します。-
- 必要な公差- 重要な平面度要件、GD&T コールアウト、または 1,000 分の 1 未満の位置要求がある部品には、より正確な工具の製造、より優れたコンポーネントの適合性が必要であり、多くの場合、校正やコイニングのためのステーションの数も増加します。
- ベンダーの所在地、能力、ニッチ- 人件費は地理的に異なり、満員の店舗と仕事を求める店舗の見積もりは異なります。貴社の部品タイプに一致するニッチ分野のベンダーは、通常、より競争力のある見積もりを提供します。
現実のプログレッシブ スタンピング金型の価格は、単純なツールの場合はおよそ 10,000 ドルから、複雑なマルチステーション金型の場合は 350,000 ドルまであります。-この広がりは、部品の複雑さ、材料需要、生産要件における大きなばらつきを反映しています。単純なワッシャ ダイと 20- ステーションの自動車用コネクタ ダイはどちらも「進歩的」に分類されますが、コスト構造においてはほとんど共通点がありません。
プログレッシブ ツールのコストが、より単純なツールよりも高くなる主な理由は次のとおりです。速度に事前に投資しているからです。{0}}単一の-ステーション手送り-ダイの価格は数分の一であるかもしれませんが、生産量は数分の一です。進歩的なツールと金型のアプローチは、それぞれ独自のツール、セットアップ、オペレーター、および処理ステップを必要とする 5 つまたは 10 の個別の操作 - を、ストロークごとに完成部品を生産する単一の統合システムに統合します。この統合には代償が伴いますが、その代償は出来高に応じて利益をもたらします。
-個あたりの経済性とボリュームの損益分岐点-
順送金型とスタンピングの特徴的な経済的特徴は、大規模な大幅なコスト削減です。この高価な先行金型投資は、金型が生産する各部品に分割されます -。よくメンテナンスされた順送金型は数百万サイクル持続するため、時間の経過とともに 1 個あたりの金型への投資はゼロに近づきます。-
わかりやすい例を考えてみましょう。 25,000 ドルの順送金型の場合、25,000 部品の場合、1 個あたり 1 ドルが追加されます。 250,000 部品の場合、追加されるのはわずか 0.10 ドルです。部品数が 250 万個になると、-、適切にメンテナンスされた金型の寿命の範囲内に収まります -、工具の負担は 1 個あたり 1 ペニーにまで下がります。部品ごとの材料、プレス時間、人件費はほぼ一定のままですが、量が増えるにつれて工具の償却曲線は急激に下向きに曲がります。
順送金型がより単純な方法よりも経済的になるのはいつですか?しきい値は、部品の複雑さと、比較する代替案によって異なります。
- vs. 板金加工 (レーザー + ブレーキ成形)- 順送金型は通常、年間 5,000 ~ 25,000 個の部品で損益分岐点になります。人件費は部品ごとに固定されているため、製造部品のコストは量に関係なく比較的一定です。{6}}部品あたりの労力は数セント単位で測定されるため、量が増えるとスタンピング部品のコストは急激に下がります。
- 複数のセットアップによる単一ステーションのスタンピングとの比較-- 部品が別々の金型で複数の操作を必要とし、それぞれの間で処理が必要な場合、プログレッシブ金型は、操作間の処理が不要になり、WIP 在庫が削減され、労働力が削減されるため、生産量が少なくても壊れることがよくあります。{1}}順送金型が交換するセットアップの数に応じて、損益分岐点は 10,000 ~ 50,000 個の部品にまで低下する可能性があります。
- vs トランスファーダイスタンピング- トランスファー ダイは、ストリップ上に留まらない部品に適しており、その個数コストは累進的なものに近くなります。ここでの選択は通常、純粋な経済性ではなく部品の形状によって決まります。
多くの購入者が犯す間違いは、工具の支払いが完了した後に何が起こるかを考慮せずに、工具の品目のみを比較することです。 2 年目、3 年目、または 4 年目の生産を実行する順送金型は、実質的に材料費と-プレス時間のコスト-を加えたコストで部品を提供します。毎年、設計は安定しており、需要は継続しているため、1 個あたりの有効工具コストは縮小し続けています。
メンテナンスと二次運用を含む総所有コスト
工具の購入価格はコストの話の最初の章にすぎません。順送金型プログラムの総所有コスト (TCO) には、金型設計から耐用年数終了 - までのあらゆる費用が含まれており、下流コストの見落としは不正確な調達決定につながります。順送金型スタンピング サービスを評価するエンジニアとバイヤーは、次の全体像を考慮する必要があります。
- 初期の金型の設計と構築- 先行投資には、CAD/CAM エンジニアリング、FEA シミュレーション、工具鋼の調達、CNC 加工、熱処理、研削、組み立て、試用が含まれます。
- トライアウトと資格取得- 最初の-製品検査、寸法検証、工程能力調査(Cpk)、および生産承認前に必要なエンジニアリング変更。
- 定期的なメンテナンスと研ぎ- 切断ステーションの定期的な研ぎ直し、成形面の研磨、摩耗したスプリングとリフターの交換。頻度は鋼材のグレードと量によって異なりますが、HSLA 鋼材の場合、部品 100,000 個あたり 2 ~ 4 件の定期サービスを予算に入れてください。
- 交換用コンポーネント- 個々のパンチ、ダイ ボタン、パイロット、成形インサートは摩耗し、ダイの寿命が終わると交換が必要になります。超硬インサートは交換費用が高くなりますが、交換頻度ははるかに低くなります。
- 押す時間とエネルギー- 1 時間あたりのプレス料金は、トン数、速度、設備によって異なります。より強い鋼を作るために必要な、より高いトン数のプレスには、より高い時給がかかります。-
- 材料費とスクラップ- 生のスチールコイルのコストとスクラップスケルトンの価値。ストリップレイアウトの利用効率が向上すると、材料の無駄が直接削減されます。鉄スクラップには回収価値があり、このコストを部分的に相殺します。
- 二次的な操作- スタンピング後のバリ取り、タンブリング、熱処理、メッキ、塗装、タッピング、またはハードウェアの挿入。それぞれ、-個あたりのコストと手数料が追加されます。一部の操作 (- のタッピングなど) を順送金型に組み込んで、別のステップ - を排除できます。初期の工具コストは高くなりますが、継続的な部品コストは低くなります。
- 品質検査とSPC- 測定の労力、ゲージへの投資、CMM 時間、および必要な破壊検査。
- 梱包と物流- 最終顧客の要件に合わせたカスタムのパッケージ、部品数、出荷構成。
- エンジニアリングの変更- ツールの構築後に設計を変更すると、影響を受けるステーションの変更または再構築が必要になります。プログラムのライフサイクルの後半での変更は、初期設計中に行われた変更よりも大幅にコストがかかります。
TCO 分析への実践的なアプローチ: 先進的なツールと金型のサプライヤーに、初期構築だけでなく、予測される量と材料グレードに基づいた推定年間メンテナンス予算の見積りも依頼します。特定の鋼種の経験を持つサプライヤーは、現実的なメンテナンス間隔と交換部品の予測を提供できます。大量の鋼部品用の順送プレス金型を調達しているチームの場合、-イーチェンは、初期の金型設計からスケーラブルな量産までの全ライフサイクル - - を通じて生産エンジニアと調達チームをサポートするサプライヤーの 1 つであり、工具を投入する前にプログラムの総コストを定量化するのに役立ちます。
総コストの全体像から、コスト削減の機会がどこに隠れているかも明らかになります。初期工具の品質にさらに投資する-、より優れた工具鋼、PVD コーティング、より堅牢な設計-により、メンテナンス間隔が延長され、計画外のダウンタイムが排除され、TCO が削減されることがよくあります。初期費用が 20% 高くても、次の研ぎまでの稼働時間が 3 倍長くなった金型は、その寿命全体にわたってプログラムの総コストを大幅に削減します。
完全なコスト構造を理解することで、より適切な意思決定が可能になります。-しかし、これらの数値 - を引用してサプライヤーを評価する方法と、その能力が実際にプロジェクトの材料、公差、および量の要件に一致していることを確認する方法を知らなければ、コスト分析は空虚に行われます。
スチールプレス加工用順送金型パートナーの調達
コスト予測の信頼性は、その背後にあるサプライヤーによって決まります。 -紙の上で適切に設計された順送金型であっても、それを構築する工場に鉄鋼材料の専門知識、高品質のインフラストラクチャ、または数百万サイクルにわたって一貫した結果を提供するメンテナンス能力が欠けている場合、生産上の責任が生じます。順送金型メーカーを評価する生産エンジニアや調達チームは、構造化された評価フレームワークによって主観的な印象を客観的な比較に変え-、費用のかかるプログラム途中でのサプライヤーの切り替えを防ぐことができます。-
順送金型プロジェクトのサプライヤー評価基準
鉄鋼プログラムの進歩的なスタンピング会社を精査する場合、認証とプレスリストはストーリーの一部にすぎません。本当の差別化要因は、サプライヤーが順送金型金属スタンピング サービスと基本的な作業店の見積もりを区別する詳細をどのように処理するかに現れます。-評価のガイドとなる実践的なチェックリストを次に示します。
- 社内での金型設計と製造能力-- 金型の設計、機械加工、組み立てを社内で行うサプライヤーは、工具室の作業を外部委託するサプライヤーよりも品質とリードタイムを厳密に管理しています。
- 鋼材の専門知識- サプライヤーはあなたの特定のグレードの経験を証明できますか? 304 ステンレスまたは 590 MPa HSLA を実行するには、軟炭素鋼とは根本的に異なる工具戦略が必要です。
- プレス機とトン数範囲- 利用可能なプレス能力が、現在の部品要件と、工具を変更することなく潜在的な生産量の拡張の両方をカバーしていることを確認します。
- 品質管理認証- 少なくとも ISO 9001。自動車プログラムに関する IATF 16949。範囲が、組み立てや二次作業だけでなく、スタンピングやツーリングもカバーしていることを確認してください。
- 予防保守の文書化- サンプル メンテナンス ログをリクエストします。サプライヤーは、金型ごとのヒット数、研ぎ間隔、バリ測定値を追跡し、規律ある工具の手入れを行っていることを示しています。
- DFM コラボレーション機能- サプライヤーは見積もり前に部品の形状を確認し、改善を提案しますか?金型メーカーからの製造可能性を考慮した初期設計--ツールのコストを削減し、後期段階での手戻りを防止します。{0}.
- 通信応答性- 専任のエンジニアリング担当者と定期的なプロジェクトの更新は、取引上の関係ではなくパートナー レベルの関係を示しています。-
- マルチステーション形成の再現性- あなたと同様の部品に関する文書化された Cpk データを要求してください。精密な金型とスタンピング能力は、プロセスの一貫性を統計的に証明しなければ意味がありません。
プログラムの優先順位 -、許容感度、ボリューム スケーリング、素材の難易度 - に基づいてこれらの基準を重み付けすると、選択プロセスから推測を排除する客観的なスコアカードが作成されます。
サプライヤーの能力をプロジェクト要件に適合させる
すべての順送金型プレス工場がすべてのプロジェクトに適しているわけではありません。リン青銅の高速コネクタ スタンピングを得意とするサプライヤーは、厚い HSLA 自動車用ブラケットに苦戦する可能性があります。-一般的な評判よりもマッチングが重要です。
まず、材料のグレードと厚さ、年間生産量の範囲、重要な公差、スタンピングと統合する必要がある二次加工(めっき、熱処理、金型内タッピング)など、交渉不可能な要素を定義することから始めます。{{0}{1}}次に、これらの要件を各候補の実証済みの強みと比較します。- マーケティング上の主張ではなく、同様の材料と形状を使用した文書化された生産履歴です。
DFM コラボレーションの重要性は、どれだけ強調してもしすぎることはありません。設計段階で木目方向の問題を報告したり、半径の調整を推奨したり、ストリップ レイアウトの代替案を提案したりするサプライヤー - は、通常、到着した図面をそのまま引用するサプライヤーよりもプログラムの総コストが低くなります。このコラボレーションにより、プログレッシブ スタンピングおよび製造パートナーと、すべての RFQ を一方向のトランザクションとして扱うショップとが区別されます。-
効率的なマルチステーション成形、厳密な再現性、拡張可能な量産を必要とする大量の鋼部品用の順送プレス金型を調達しているチーム向け。{0}{1}イーチェンは、初期の金型設計から量の増加に至るまで、プログラム ライフサイクル全体 - を通じて、生産エンジニアと調達専門家をサポートします。金属部品向け順送金型スタンピング サービスに重点を置いているため、特にマルチステーションの成形能力と生産の拡張性が主な選択基準であるプログラムでは、構造化されたサプライヤー評価の中で適切なオプションとして位置付けられています。{2}}
生産における品質管理と検査
サプライヤーの品質システムは、一貫した部品を受け取るかどうか、または継続的な逸脱レポートを管理するかどうかを決定します。認証プレートを超えて、実際の検査インフラストラクチャと導入されているフィードバック メカニズムを調べてください。
最初の-物品検査(FAI)生産を開始する前に、あらゆる重要な寸法を検証します。徹底的な FAI では、穴の位置と直径、曲げ角度、平坦度、バリの高さと方向、フィーチャーと-データムの適合性-がすべて管理計画に追跡可能な正式なレポートに文書化されます。認定された順送金型メーカーは、最初の発売時だけでなく、金型の修正やメンテナンスの後にこのプロセスを繰り返します。
統計的プロセス管理 (SPC)継続的なパルスを提供します。定義された間隔で主要な寸法を追跡する X- 棒グラフと R グラフは、部品が仕様を離れる前のドリフトを明らかにします。順送金型金属スタンピングの場合、SPC は段階的なパンチ摩耗と成形表面の劣化 - を捕捉するため、特に価値があります。これは、部品が公差を超えるまで目視検査では見逃される遅い故障モードです。
CMM検証およびビジョンシステム実稼働速度で測定ワークロードを処理します。座標測定機は、複雑な 3D 形状に対してミクロンレベルの精度を提供します。一方、自動ビジョン システムは、オペレータに依存することなくライン速度で穴の位置やバリの有無などの特徴を検査します。{1} JV Manufacturing が強調しているように、高度な測定技術を生産フローに統合することで、検査の速度と信頼性の両方が向上します。
品質システムの真の価値は、検査データが金型メンテナンスのスケジュールにフィードバックされるときに現れます。 SPC チャートが管理上限値に向かう傾向を示す寸法を示している場合、その信号は予防的なシャープニングまたは調整をトリガーします - は、不合格部品の出荷後の是正措置ではありません。この閉ループ アプローチでは、品質監視を工具の健全性と直接結びつけ、カレンダーの推測ではなく測定された劣化に基づいて金型のメンテナンスが確実に行われるようにします。{3}}この方法で運用するサプライヤーは、より低い総プログラムコストでより一貫した部品を提供し、品質管理を監視機能から予知保全ツールに変えます。
順送ダイス鋼スタンピングに関するよくある質問
1. 順送金型スタンピングとは何ですか?またその仕組みは何ですか?
順送ダイス鋼スタンピングでは、プレスに取り付けられた単一のマルチステーション ツールを使用して、コイルから供給された鋼帯を完成部品に変換します。{{0}{1}}プレスストロークごとにストリップは 1 ピッチ進み、各ステーションでピアッシング、曲げ、成形、切断などの異なる操作が同時に実行されます。-。完成した部品はストロークごとに最終ステーションから排出されるため、作業の合間に手作業で部品を取り扱うことなく、毎分 25 ~ 300 個を超える部品の生産速度が可能になります。
2.順送金型スタンピングに最適な鋼種は何ですか?
-1008、1010、1018 などの低炭素鋼は、優れた延性と予測可能な成形挙動のため、最も一般的な選択肢です。. 300- シリーズ ステンレス鋼 (304、316) は耐食用途に適していますが、加工硬化率が高いため、より広いステーション間隔が必要です。- HSLA 鋼は自動車の構造上のニーズに応えますが、より大きなプレストン数とスプリングバック補償が必要です。ばね鋼 (1074、1095) は、破損を避けるために、より浅い成形増分でより多くのステーションが必要です。
3. 順送金型のコストはいくらですか?また損益分岐点はいつですか?
順送金型の価格は通常、単純な金型の場合は 10,000 ドルから、複雑なマルチステーション金型の場合は 350,000 ドルまでとなります。-板金製造に対する損益分岐点は、通常、年間部品数 5,000 ~ 25,000 の間に収まります。{6}}複数のセットアップによる単一ステーションのスタンピングと比較して、順送金型は 10,000 ~ 50,000 個の部品でも損をする可能性があります。 -個数あたりの工具の寄与は、数量が大きくなると劇的に減少します-。25,000 ドルの金型では、250,000 個の部品では 1 個あたりわずか 0.10 ドル、250 万個の部品では 1 セントしか追加されません。
4. 鋼をプレス加工する際、順送金型のメンテナンスはどのくらいの頻度で必要ですか?
メンテナンスの間隔は、処理される鋼種に大きく依存します。軟鋼 (1008 ~ 1010) を使用するピアシング ステーションは通常、次の研ぎまでに 150,000 ~ 250,000 回の打撃に耐えます。ステンレス鋼ではかじりによる打撃が 50,000 ~ 100,000 回に減少しますが、590 MPa を超える HSLA 鋼では 30,000 ~ 80,000 回の打撃ごとに修理が必要になる場合があります。バリの高さが材料の厚さの 10% を超えると、再研磨が開始されます。 YICHEN などのサプライヤーは、ヒット数を追跡し、データを鮮明化して、事後対応的な修理ではなく予測スケジューリングを可能にしています。
5.順送金型とトランスファー金型スタンピングの違いは何ですか?
順送金型スタンピングでは、ワークピースはすべてのステーションを通じてキャリア ストリップに取り付けられたままであり、各プレス ストロークで自動的に前進するため、小型部品から中型部品の高速連続生産が可能になります。{{0}{1}{2}}トランスファー ダイ スタンピングでは、ブランクをストリップから早期に分離し、機械的なフィンガーを使用して独立したステーション間で個々の部品を移動します。トランスファー ダイは、成形中にストリップ上に留まることはできないが、ステーション間で必要な部品ハンドリング機構により、より遅いサイクル速度で動作する大型部品に適しています。-


