


スタンピングダイセットとは何か、そしてなぜそれが重要なのか
誰かが言及するのを聞くとスタンピングダイセット、プレス金型ツールのパッケージ全体、またはすべてをまとめている構造フレームワークだけについて話している可能性があります。この違いは、特に初めてツールを指定したり購入したりする場合には、ほとんどの人が思っている以上に重要です。
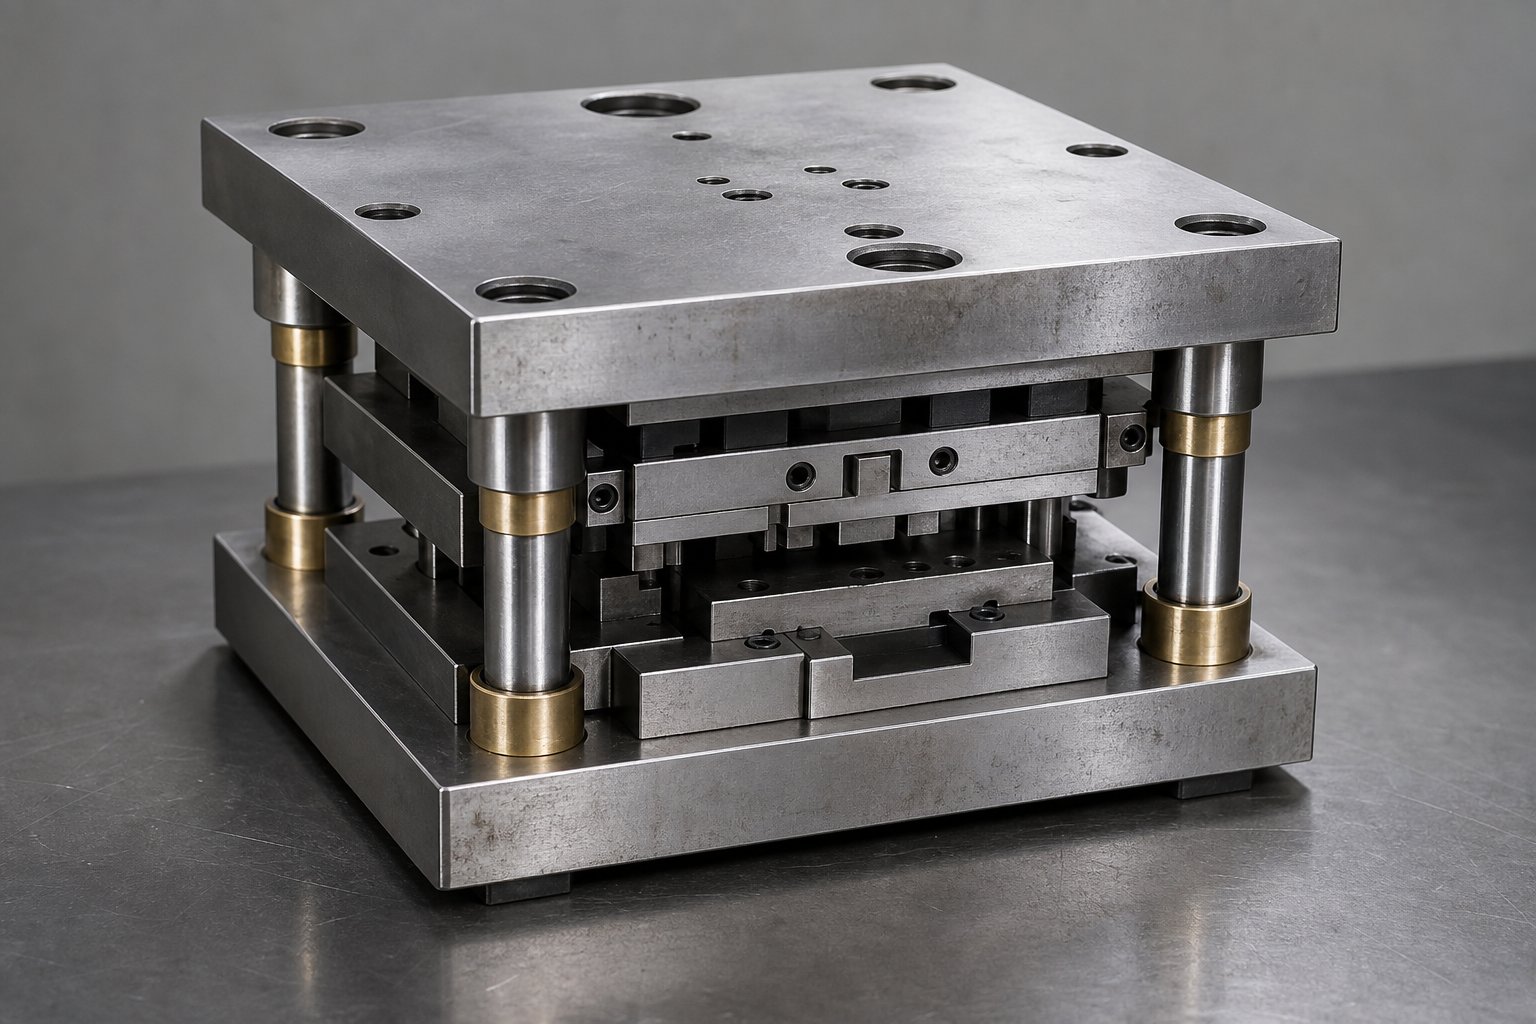
スタンピング ダイセットは、金属スタンピング作業中に切断および成形コンポーネントを位置合わせしてサポートする、上部および下部のダイ シュー、ガイド ピン、ブッシュの精密研削アセンブリです。{0}
スタンピングダイセットの実際の機能
ダイセットはプレス加工の骨格であると考えてください。上下のスチールまたはアルミニウムのプレート (ダイシューと呼ばれる) は、プレスラムとボルスターに直接取り付けられます。ガイド ピンとブッシュがこれらのシューを接続し、ストロークごとに上半分が下半分に真っすぐに移動するようにします。再現可能な位置合わせがなければ、金属スタンピング金型がドリフトし、不均一な切断、早期摩耗、潜在的なプレス損傷を引き起こす可能性があります。
ダイセットと完全なスタンピングダイ
完全なスタンピング金型には、パンチ、ダイボタン、ストリッパー、スプリング、実際に板金を切断または形成する金属金型コンポーネントなど、完成品の製造に必要なすべてのものが含まれています。ダイセットは、アクティブコンポーネントをボルトで固定するガイドフレームワークにすぎません。設置面積とトン数の要件が一致する限り、同じセット内またはセット外で異なるスタンパー ダイを交換できます。このモジュール性により、標準のダイセットは 1 台の印刷機で複数のジョブを実行する工場にとってコスト効率が非常に高くなります。-
アライメント精度が重要な理由
高品質のダイセットのガイドピンは、0.0001インチ以内で製造本当の立場の。このレベルの精度は、部品の公差、工具寿命、オペレータの安全性に直接影響します。アライメントが数千分の一でもずれると、パンチとダイのクリアランスが不均一になり、片側のバリが増加し、切削力が予期せず急増します。 -よく作られたプレス ダイセットは、これらの力を均一に吸収し、何百万サイクルにもわたって、ストロークごとにダイ スタンプを正確に追跡し続けます。
本当の成果は一貫性です。緊密な位置合わせによりスクラップが減り、研磨間隔が延長され、ベアリングの摩耗を促進する偏心荷重からプレス ラムが保護されます。{1}}大量の運用の場合、これは部品あたりのコストの削減に直接つながり、計画外のシャットダウンが減ります。-
ダイセットのタイプと構成の選択
すべてのスタンプ ダイセット構成は、特定のアクセスと剛性のトレードオフを解決するために存在します。{0}}-上下のシューの位置を揃えるためのガイドポストも、金型エリアの周囲の物理的なスペースを占めます。ガイドポストをどこに配置するかによって、材料がどのように供給されるか、負荷がかかった状態でアセンブリがどの程度安定するか、セットがどのような種類の操作を処理できるかが決まります。アプリケーションに間違ったレイアウトを選択することは、送りの干渉と戦うか、不必要なたわみを受け入れることを意味します。
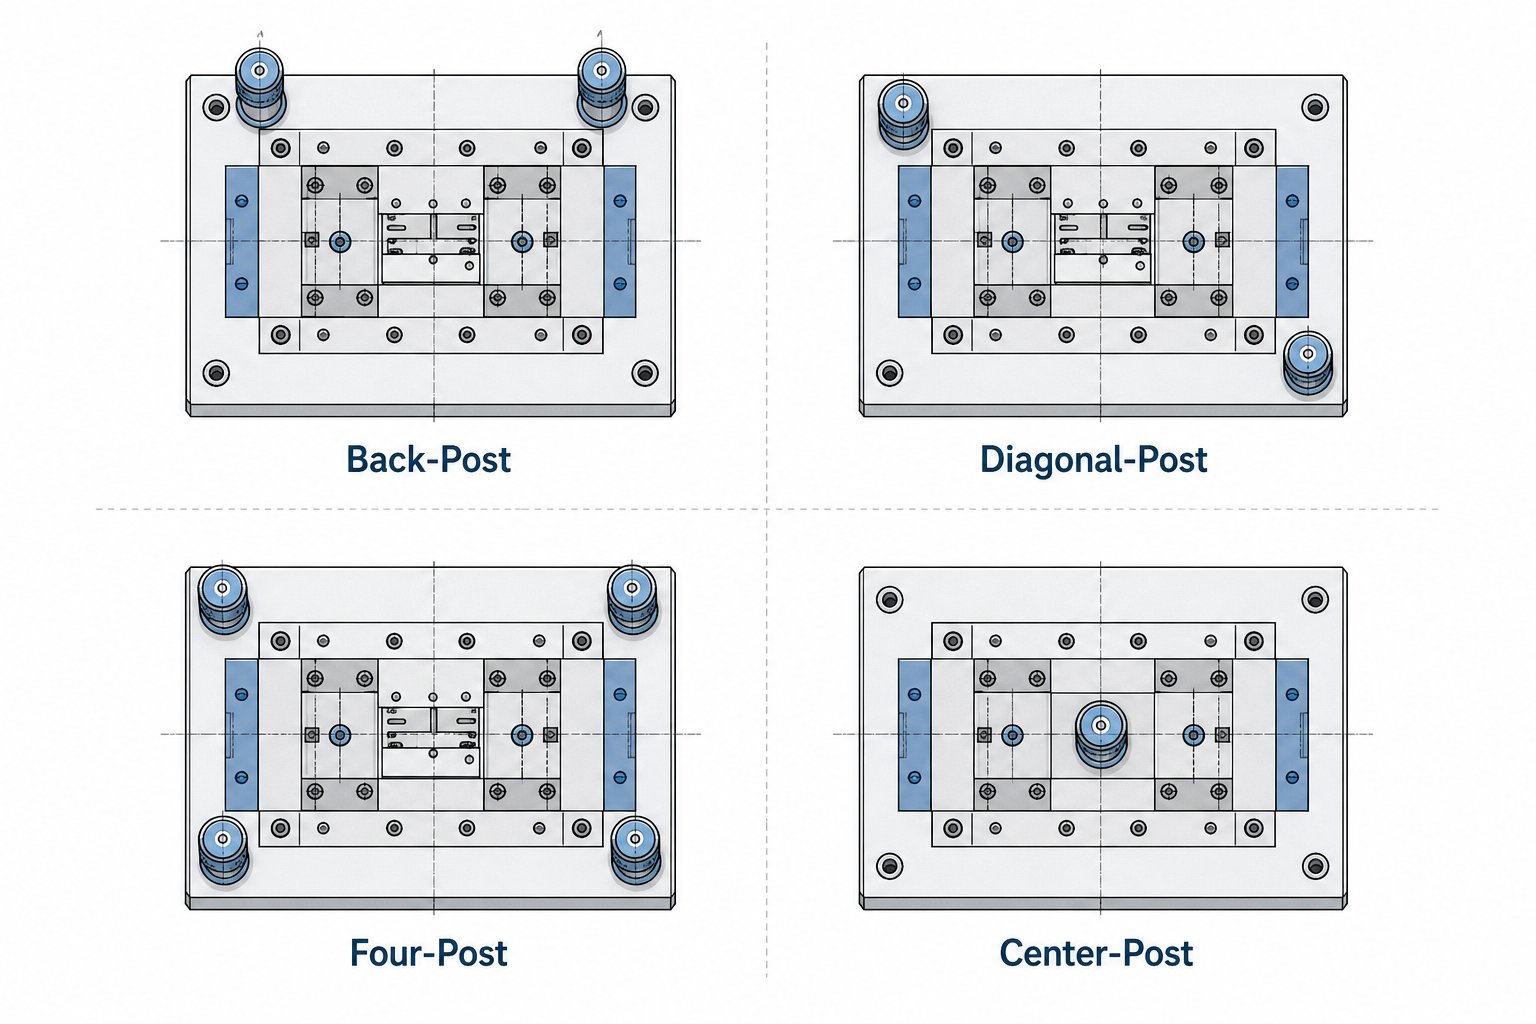
ダイセットはいくつかの標準構成で商業的に生産されており、次のようなサプライヤーがいます。ダンリーダイセットおよび他のカタログ メーカーは、すぐに出荷できる状態で提供しています。主要なレイアウトは、バックポスト、ダイアゴナルポスト、4 ポスト、センターポストの 4 つです。-それぞれがカタログに掲載されるのは、明確な機械的な理由によるものです。
2 つのポスト ダイセットとストリップ フィード アクセス-
バックポスト ダイセットは、両方のガイド ピンをダイ領域の後部に配置します。これにより、前面と両側が完全に開いた状態になり、ストリップフィードへのアクセスが妨げられなくなります。コイルストックを左-から-に送るプログレッシブツールダイを実行している場合、バック-ポストレイアウトによりポストがストリップパスから完全に外されます。これにより、フィード障害によってミスヒットやスクラップが発生する高速プログレッシブ スタンピングのデフォルトの選択肢となります。-
制限は?後部の 2 つのポストは、ダイ領域全体にポストを配置した構成よりもねじり剛性が低くなります。軽-~-の板金ダイの加工とバランスのとれた切削力の場合、それが問題になることはほとんどありません。-ただし、成形金型が中心から外れて大きな荷重を生成する場合、バックポスト セットにより、部品の品質に影響を与えるほどの角度のたわみが許容される可能性があります。-
最大の剛性を実現する 4 つのポスト ダイセット-
重量トン数での調整を 1,000 分の 1 に維持する必要がある場合、4 つのポスト セットが解決策となります。-各コーナーのガイド ピンにより、あらゆる方向のたわみに耐える剛性の高いケージが形成されます。厚い素材での重度のブランキング金型操作、公差の厳しいコイニング、および非対称の力に対処することが予想されるプレス金型セットでは、このレイアウトのメリットが得られます。-
トレードオフはアクセスです。四隅にポストがあるため、ストリップの送りがより制限されます。通常、材料をポスト間で配線する必要があるため、ダイ領域のサイズに応じて最大ストリップ幅が制限されます。 4 つのポスト セットはコストも高く、重量も重いため、短期間のプロトタイピングや単純な単一ステーションの作業には適していません。-これらは、剛性が部品の精度と工具寿命の延長に直接つながるプレス用途のダイセットでの地位を確立しています。
対角ポストと中央ポストの構成-
斜め-ポストセットは差を分割します。 2 つのガイド ピンを反対側のコーナーに配置することで、まっすぐな後ろのポスト配置よりも優れた回転安定性を維持しながら、送りのために 2 つの側面が開いたままになります。{2}}二次操作や片側のストリップ フィード クリアランスのために側面からのアクセスが必要だが、バック ポスト セットが提供する以上の剛性が必要であると想像してください。-まさにそこに対角線構成が適しています。
センターポスト(シングルポストまたはペデスタルとも呼ばれる)セットは、ダイの中心または中心近くに 1 つの大きな直径のガイド要素を使用します。{{2}これらは、生産スタンピングではあまり一般的ではなく、荷重と精度の要件に対して単一の堅牢なガイドで十分な特殊な用途や非常に小さなプレス ダイセット構成で発生する傾向があります。
| 構成 | 投稿数 | 最優秀アプリケーション | 剛性レベル | フィードアクセス |
|---|---|---|---|---|
| 戻る-投稿 | 2(後部) | 高速プログレッシブスタンピング、コイル送り操作- | 適度 | 優れた - フロントとサイドが開いた状態 |
| 斜め-ポスト | 2 (対角) | -バランスの取れたアクセスと安定性が必要な中規模の作業 | 中程度-高い | 良好です - 両側が開いています |
| 4-ポスト | 4(全角) | 重度のブランキング、厳しい公差のコイニング、非対称負荷- | 最大 | 投稿間の制限付き - フィード |
| 中央の投稿- | 1(中央) | 小型または特殊な低トン数の用途- | 低-中 | 素晴らしい - すべての面が開いています |
選択は 3 つの質問に集約されます。材料はどのように金型に入るのか?スタンプ力はどれくらい重く、非対称ですか?また、部品の公差はどれくらい厳しいのでしょうか?ほとんどの本番のプログレッシブ作業では、バックポスト セットがジョブを処理します。{0}トン数が増加したり公差が厳しくなった場合は、対角ポストまたは 4 ポストに移動します。-選択した構成は、内部に取り付けられるすべての基盤を設定します。これにより、次の重要な決定が必要になります。つまり、どのコンポーネントがシュー プレートに組み込まれるか、および個々の仕様がアセンブリのパフォーマンスにどのように影響するかということです。
各ダイセット内のコアコンポーネント
ダイ セット構成は、その内部の個々のスタンピング ダイ コンポーネントが正しく指定され、連携して動作する場合にのみ重要になります。アセンブリ内の各部品には 1 つの仕事があり、1 つの要素のパフォーマンスが低下すると、ミスアライメント、摩耗の加速、またはプレスから外された部品の不一致によって、金型アセンブリ全体がその影響を感じます。これらのシューズプレートの中に実際に何が住んでいるのか、そしてそれぞれの部分がその場所を獲得している理由は次のとおりです。
- 上下金型シュー- すべてのアクティブな工具を搭載し、プレス ラムとボルスターに取り付ける取り付けプラットフォーム。
- ガイドピン(ポスト)- の硬化鋼シリンダーは、ストロークごとに上部シューを下部シューに位置合わせします。
- ガイドブッシュ- の精密-研磨スリーブは、制御されたクリアランスまたはプリロードでガイド ピンを受け入れます。
- ダイプレート- パンチングダイの詳細、ボタン、成形セクションが取り付けられる機械加工された作業面。
- シャンクホルダー- シングルステーションツールのプレスラムボア内で上部シューを中心に配置する円筒形のアダプター。-。
上下型シュー
ダイシューはアセンブリ全体の構造基盤です。下部シューはプレスボルスターにボルトで固定され、ダイプレート、ダイボタン、その他の成形の詳細を保持します。上部シューはラムにクランプし、ダイパンチ、リテーナー、ストリッパーシステムを保持します。どちらの靴も通常、中炭素鋼またはプリハードン合金で作られており、平らに研磨され、1000 分の 1 の数十分の範囲内で平行になります。-シュー表面の反りやテーパーは、プレス金型のパンチ面全体で不均一な切削力に直接変換されるため、平行度が重要になります。
シューの厚さはトン数に基づいて選択されます。薄いシューズは重い負荷がかかると曲がり、ストロークの底の最悪の瞬間にアライメントが崩れてしまいます。重度のブランキングまたはコイニング作業では、より厚いプレートが必要になります。より軽量なピアシング作業は、ダイ全体の重量を軽減する、より薄くて軽いシューを使用して行うことができます。
ガイドピンとブッシュの種類の説明
ガイド ピンは 0.0001 インチ以内の公差で研磨されており、フリクション (プレーン ベアリング) とボール ベアリングという 2 つの基本的なスタイルがあります。どちらを選択するかによって、速度時、横荷重時、およびメンテナンス時に金型アセンブリがどのように機能するかが決まります。
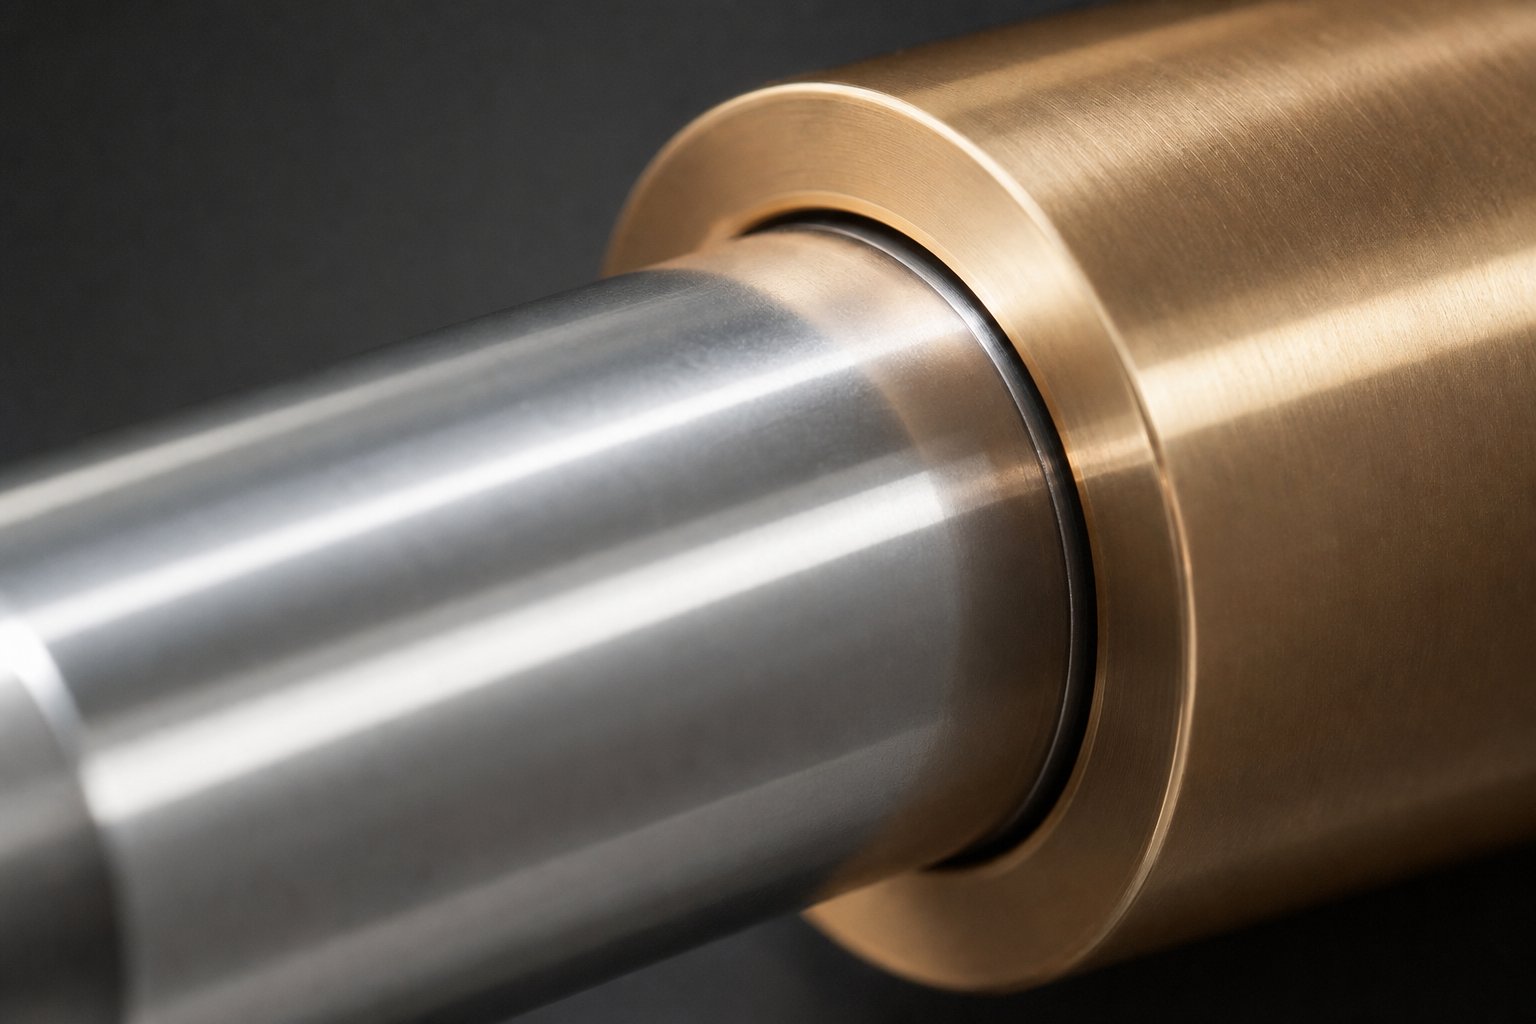
ボールベアリング ガイド ピン-アルミニウムのケージに入った一連の精密ボールに乗ります。これらは予荷重がかかった状態、つまり「負のクリアランス」状態で動作します。つまり、ピン-と-のベアリング アセンブリは実際にはブッシュの穴よりわずかに大きいことになります。これにより遊びがなくなり、摩擦が軽減され、ダイ半体の分離が容易になります。これらは、摩擦による熱の蓄積が許容できない高速プログレッシブ スタンピングの業界標準です。-注意点が 1 つあります。過度のサイド スラストは、ボール トラッキング、ベアリングの過負荷によってポストまたはブッシュに物理的な溝が摩耗する可能性があります。
青銅製ブッシュプレーンフリクションピンと組み合わせると、接触がボールの接触点に集中するのではなく、広い面に分散されるため、重い側面荷重にうまく対処できます。-固体アルミニウム-青銅または青銅-メッキ鋼製ブッシュが一般的で、負荷容量と引き換えにある程度の摩擦が許容される中程度のプレス速度で最も効果を発揮します。
自己潤滑ブッシュ-グラファイトプラグを青銅のマトリックスに直接埋め込み、外部グリースを使用せずに継続的な乾式潤滑を実現します。再潤滑スケジュールの実施が難しい環境や汚染が懸念される環境でのメンテナンス間隔を短縮します。{1}
ガイドピンの取り付けも重要です。圧入ピン-靴に恒久的に取り付けられるため、剛性が高まりますが、交換が難しくなります。取り外し可能なピン機械的なロック (通常はキャップ スクリューまたはカラー) を使用し、押さずに取り外すことができるため、メンテナンスと金型の保管が簡素化されます。ブッシングのタイプ、ピンの直径、取り付けスタイルがすべて金型の構造やクリアランス要件と相互作用するカスタム コンポーネントを調達するエンジニアにとって、次のようなサプライヤーは最適です。イーチェンこのような重要な決定を設計するためにカスタマイズされた共同エンジニアリング サポートを提供します。{0}
サポートコンポーネントとその役割
シュー、ピン、ブッシング以外にも、いくつかの小さなコンポーネントでアセンブリが完成します。シャンク ホルダーは、ラムとダイの正確な位置合わせが重要である単一ステーション ダイの場合、プレス ラムの上部シューを中央に配置します。-バッキングプレートはダイパンチヘッドとシューフェイスの間に配置され、衝撃荷重を分散するため、硬化したパンチシャンクが何百万回ものサイクルで柔らかいシュースチールに食い込むことはありません。ダイリテーナーはパンチとボタンをダイプレート内の正確な位置にロックし、スプリング (機械式または窒素) が剥離力を提供して各ストローク後にワークピースを工具から持ち上げます。
これらのスタンピング金型コンポーネントはそれぞれ他のコンポーネントと相互作用します。ボール ベアリング ブッシュと薄すぎるシューを組み合わせると、完璧に位置合わせできますが、負荷がかかると曲がってしまい、正確なガイドの目的が損なわれます。-適切な組み合わせを実現するということは、個々の仕様を超えて、実際のトン数、速度、材料条件下でシステム全体がどのように動作するかを考慮することを意味します。これは、ダイセットを使用するプレスに適合させるという問題に直接つながります。
ダイセットをプレスに適合させる方法
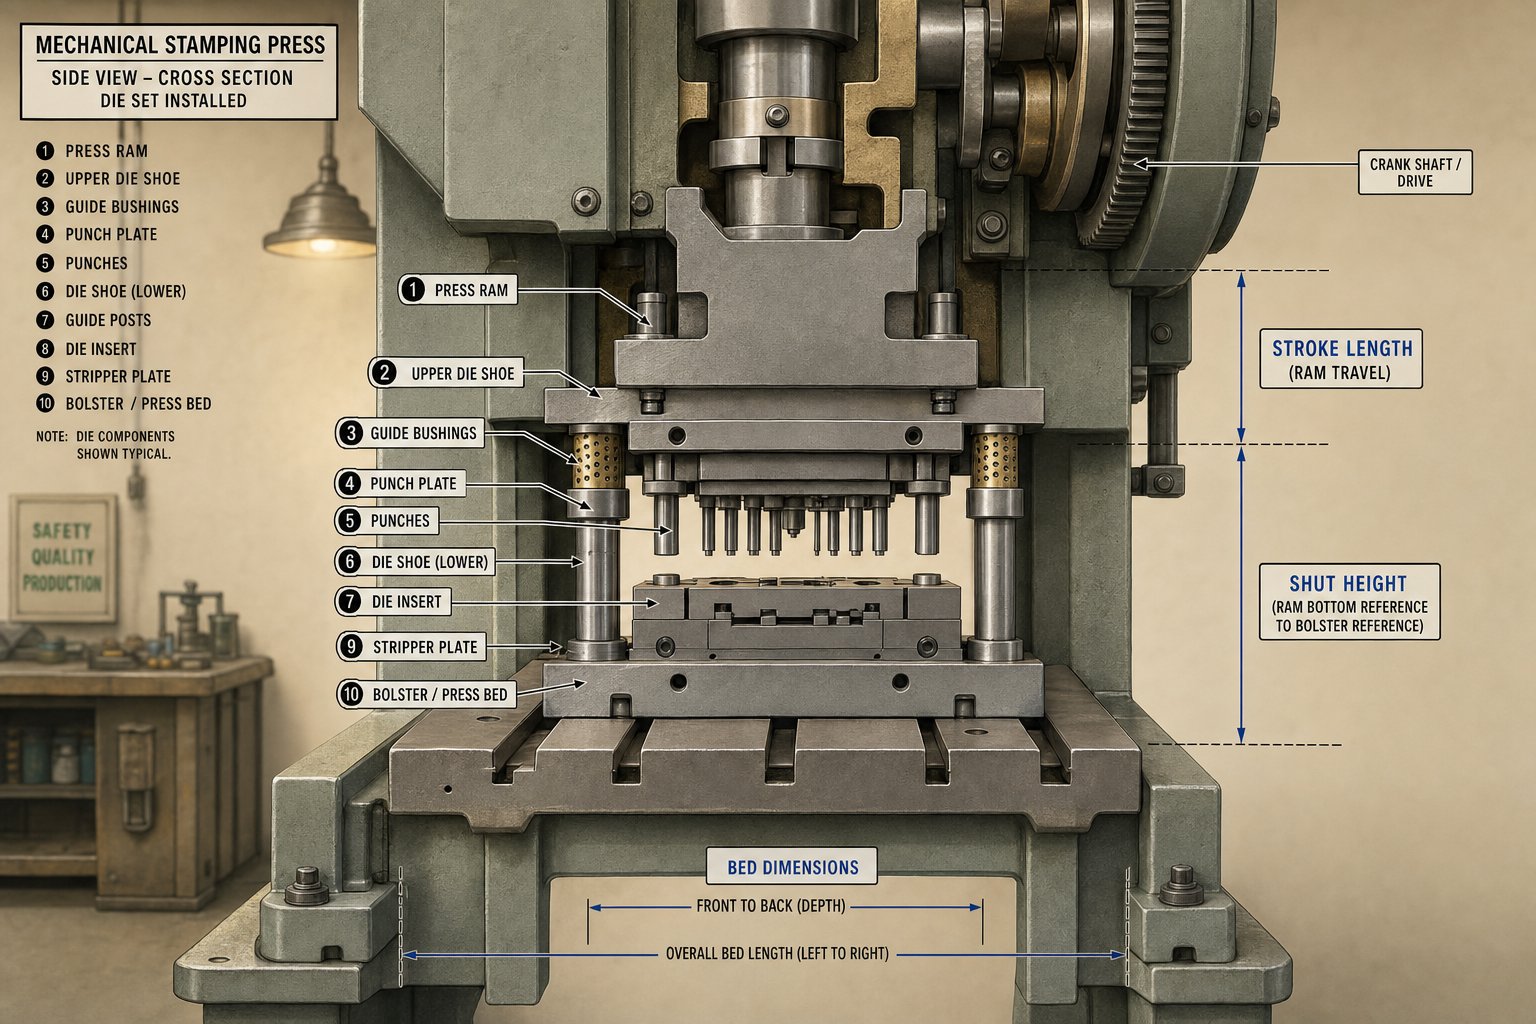
完璧に指定されたダイセットが、対象となるプレスに物理的および機械的に適合しない場合は役に立ちません。プレスと金型の関係は統合されたシステムであり、適合を誤ると、ツールの取り付け不能から生産中の壊滅的な過負荷に至るまで、あらゆる事態につながります。調整する必要がある重要なパラメータは、積載トン数、ベッドの寸法、シャットハイト範囲、およびストローク長です。
プレストン数とダイセットの耐荷重
すべてのスタンピング操作では、切断周囲、材料の厚さ、引張強度に基づいて計算可能な力が生成されます。プレス機は計算されたトン数を超える必要があります。20 ~ 30% の安全マージン材料の変動と進行性の工具摩耗を考慮します。しかし、トン数は単にプレスが十分な力でプレスできるかどうかだけを左右するわけではありません。また、ダイシューの厚さも決まります。力が大きくなると、たわみに耐えるためにプレートを厚くする必要があり、プレートを厚くすると重量が増加します。ダイセットの合計重量は、ラムの吊り上げ能力の範囲内に十分に収まる必要があります。そうしないと、プレス機はアップストロークで上半分をきれいに引き込むのに苦労します。
パンチプレス金型が高速で動作する場合、必要な力と利用可能な能力との間のわずかな不均衡であっても、ストロークごとに大きくなります。 -トン数を超えると、金型スタンピングプレスが停止したり、フレームに亀裂が入ったりします。 -ダイ セットのシューの厚さを指定すると、ダイ セットが曲がり、位置合わせが狂い、パンチが欠けてしまいます。
ベッドサイズとシャットハイトのマッチング
ダイセットの設置面積は、プレス ベッド領域内に収まり、すべての側面にクランプ用のスペースが残されている必要があります。プログレッシブツールのストリップ幅、部品形状、ステーション数によって最小設置面積が決まりますが、最大設置面積はボルスターによって決まります。単純なことのように聞こえますが、垂直方向の寸法に不意を突かれるエンジニアは少なくありません。シャットハイトとは、調整を完全に伸ばした状態でラムが最下点にあるときのボルスター上面からスライド底面までの距離です。ダイ高さ (アセンブリの閉じた高さの合計) は、プレスの調整可能なシャット ハイト範囲内に収まる必要があります。
ダイが高すぎると、物理的に閉じることができません。短すぎる場合は、スペーサー プレートまたはパラレルでギャップを補うことができますが、それはプレスの調整範囲内に限られます。ダイシューは再研磨されると時間の経過とともに高さが失われるため、将来のメンテナンスを考慮して、最初のシャット高さは調整ウィンドウの上端近くに設定する必要があることに注意してください。
機械式プレスと油圧式プレスの考慮事項
プレスの種類によって、ダイセットの選択へのアプローチ方法が根本的に変わります。機械プレスは、ストロークの底部付近、下死点からわずか数ミリメートル上でのみ最大トン数を供給します。つまり、シャットハイトの制御が重要です。パンチ プレスのダイ セットが閉じる位置がわずかでも高すぎると、プレスは定格の力を最大限に発揮できず、部品の品質が低下します。機械プレスのストローク長もクランクの形状によって決まるため、その制約に合わせて金型を設計する必要があります。
油圧プレスのダイセットにはより多くの呼吸スペースがあります。油圧システムはストロークのどの位置でも最大トン数を供給し、調整可能なストローク長を提供するため、シャットハイト公差に対してより寛容です。また、油圧プレス金型は、機械システムの強い衝撃荷重を回避するため、成形用途で同等のトン数に対してわずかに薄い金型シューを可能にします。-ただし、サイクルタイムは遅くなるため、深絞りや複雑な成形のためにダイセットと油圧プレスを組み合わせる場合は、高速ブランキングではなく、より長いストロークと制御されたラム速度を計画してください。-
ダイセットを印刷機にペアリングする準備ができたら、次の手順を順番に実行してください。
- 機械のマニュアルからプレスの仕様を記録します: 定格トン数、トン数定格点 (機械プレスの場合)、ベッド寸法、最大および最小シャット高さ、ストローク長、および 1 分あたりのストローク。
- すべての切断および成形ステーションに必要なスタンピング力の合計を計算し、20 ~ 30% の安全マージンを追加します。
- ストリップ幅、部品サイズ、ステーション数に基づいてダイセットの最小設置面積を決定し、すべての側面にクランプ クリアランスを備えたベッド寸法内に収まるようにします。
- 計算されたトン数に適したシューの厚さを選択し、その結果得られるダイ高さがプレスの調整可能なシャットハイト範囲内に収まっていることを確認します。
- ダイセットの総重量 (シュー、ピン、ブッシュ、取り付けられた工具) がラムの吊り上げ能力を超えていないことを確認してください。
- ストローク長が材料の送り、部品のクリアランス、完成品やスクラップの安全な排出に十分であることを確認します。
- 機械プレスの場合、プレス用のパンチ ダイがワークピースに接触するときに最大の力が利用できるように、トン数定格ポイントが材料の厚さよりも上であることを確認してください。
この手順に従うことで、紙の上では正しく見えても、目的のマシンで物理的に実行できないダイ セットを指定するというよくある間違いを防ぐことができます。すべてのパラメータは次のパラメータに反映され、特にシャットハイトやトン数評価点など、1 つでも欠けると、完璧に機械加工された油圧プレス ダイセットや機械セットアップが高価な棚の装飾品に変わってしまいます。これらの数値を早期に確定すると、標準のカタログ サイズから選択するか、カスタム ディメンションに移行するかという次の決定も簡素化されます。
ダイセットのサイジング規則と標準
ダイセットをプレスに適合させるだけでは、方程式の半分にすぎません。残りの半分は、全体の設置面積を効率的に保ちながら、アクティブなツーリングに十分な作業スペースを与えるダイ寸法のセットを選択することです。標準のダイセットは、プレートの面積、厚さ、ガイド ピンの比率のバランスをとる、確立されたサイジング規則に従っています。-これらの規則を理解すると、カタログ サイズがアプリケーションにいつ適合するか、いつカスタムにする必要があるかを判断するのに役立ちます。
標準ダイセット寸法と板厚
Danly ダイセット ラインなどの確立されたサプライヤーやその他のメーカーのカタログを含む業界カタログでは、ミニチュア スタンピング作業向けに 6 x 6 インチの標準サイズから始まり、12 x 12、18 x 24、24 x 36 インチなどの一般的な中型サイズまで拡大する標準サイズが用意されています。-大型ダイセットはこれらをはるかに超えており、一部のメーカーは自動車パネル加工や重量構造スタンピング用に 60 インチ、80 インチ、さらには 120 インチを超えるストック ダイ プラットフォームを製造しています。
板厚は予想されるトン数に応じて変化します。小さな 6 x 6 セットで軽い穴あけ荷重を実行する場合は、1 インチほどの薄さのシューを使用する場合がありますが、数百トンのブランキング力を扱う大型の金型プラットフォームでは、たわみに耐えるために 4 インチ以上の厚さのシューが必要です。一般原理: 靴が厚いほど、ボルスターとラム面全体に力がより均等に分散され、数百万回のサイクルで疲労亀裂を引き起こす局所的な応力が軽減されます。
| ダイセットサイズ (インチ) | 一般的な靴の厚さ (インチ) | 一般的なトン数範囲 | 共通アプリケーション |
|---|---|---|---|
| 6×6~8×8 | 1.0 - 1.5 | 5 - 30トン | 小型コネクタ、端子、マイクロスタンピング- |
| 10×12~14×18 | 1.5 - 2.5 | 30 - 100トン | 中型ブラケット、クリップ、順送金型 |
| 18×24~24×36 | 2.5 - 3.5 | 100 - 300トン | 大型の順送金型、ヘビーゲージのブランキング |
| 30×48~48×72 | 3.5 - 5.0 | 300 - 800トン | 自動車構造部品、家電パネル |
| 60×96以上 | 5.0 - 8.0+ | 800 - 2,000+ トン | 大型自動車パネル、重量構造プレス加工 |
これらはガイドラインであり、絶対的なものではありません。中心にパンチ荷重が集中するブランクダイを搭載する金属ダイセットには、支持されていないスパンでは曲げモーメントが増加するため、トン数だけで示唆されるよりも厚いシューが必要になる場合があります。逆に、多数の小さなパンチに均一に分布した切断パターンでは、同じ総トン数でより薄いシューを許容できる可能性があります。
プログレッシブ ダイとシングル ステーション ダイのサイジング-
{0}}単一ステーションの金型は、複合工具であっても複合工具であっても、部品の設置面積に加えて、スクラップ チャネル、取り付けハードウェア、ガイド要素のためのクリアランスに十分な金型面積のみを必要とします。これらのサイズ設定は比較的簡単です。各方向の部品の最大寸法を取得し、キャリア ストリップまたはスクラップ ブリッジ用の材料を追加し、クランプ用のスペースを持ってすべてを収容できる最も近い標準ダイ サイズを選択します。
順送金型では別の計算が必要になります。各ステーションは、送りピッチに等しいダイの長さのスライスを占め、ステーションの総数にピッチを掛けた値が最小のダイの長さを決定します。 2- インチピッチの 12- ステーションのプログレッシブでは、リードインとテールエンドのスクラップステーションを考慮する前に、少なくとも 24 インチの作動長が必要です。ストリップ幅とキャリア材料の合計により、最小ダイ幅が設定されます。
として順送金型の専門家が指摘大型の順送金型には、多くのステーションでストリップを安定に保つための堅牢なキャリアとタイ バーが必要であり、そのキャリアの幅が金型全体の設置面積を増加させます。必要なトリムステーションとフォームステーションが増えるほど、より多くのストリップサポート材料が必要になり、ダイセットの幅が広くなり、長くなります。
ガイドピンの直径と長さもダイのサイズに応じて変化します。小型の標準ダイ セットでは通常、直径 1 インチから 1.5 インチのピンが使用されますが、24 x 36 の範囲以上のセットでは 2 インチ以上のポストが使用されます。ピンの長さは、完全に開いた高さで適切な係合を提供する必要があります。つまり、ストロークが長くなるとピンも長くなり、残留側面荷重による曲げに耐えるためにピンの直径が大きくなる必要があります。サポートされていない長さに比べてピンが細すぎると、弾性的にたわみ、正確なガイドの目的が損なわれてしまいます。
標準サイズでは足りない場合
標準のカタログ サイズは幅広い用途をカバーしていますが、それには十分な理由があります。大量生産されるため、コストが抑えられ、リードタイムが短くなります。業界の経験によれば、スケールメリットを活用する専門製造業者から標準セットを購入すると、社内で 1 つ限りのセットを構築するコストよりもほぼ常に勝ります。--
それでも、一部のジョブは標準の金型で対応できる限界を超えています。次のような状況に遭遇する可能性があります。
- カタログでは入手できない、異常な長さ対幅の比率を必要とするパーツのジオメトリ。{0}}-
- 標準長さを超えるステーション数の多い順送金型。
- -送りや工具の干渉によって決まる非標準のガイド ピンの配置。
- 60 インチを超える大型ダイ領域に押し込まれる、自動車または家電パネル用の特大ブランク。
- 極端なトン数や異常なプレスシャット高さの制約に必要なカスタムシューの厚さ。
このような場合、カスタム ダイ セットが現実的な選択肢になります。カスタムは必ずしも高価または遅いという意味ではありません。多くのサプライヤーは、CNC 機器を使用して研削済みのプレートストックからカスタム寸法を機械加工し、納期を合理的に維持しています。{2}}決定は、ツールを最も近い標準の設置面積に押し込むことでパフォーマンスが損なわれるかどうかによって決まります。ステーションを詰め込みすぎたり、必要なスクラップのクリアランスを排除したり、カタログの寸法に合わせてシューのサイズを小さくしたりすると、スクラップとメンテナンスのコストがすぐにカスタム金属ダイセットのプレミアムを超えてしまいます。
考慮に値する中間点の 1 つは、標準セットを購入して変更することです。ショップによっては、カタログのダイセットを購入して、独自の CNC 装置に機械加工されたポケット、非標準のピンの位置、または追加の取り付け機能を追加している場合があります。-業界では DIY とも呼ばれるこのハイブリッド アプローチは、アプリケーションに合わせて適切なサイズのセットを提供しながら、スケジュールを短縮できます。
サイズ設定によってツールの物理的な境界が決まりますが、物理的な寸法だけではパフォーマンスが保証されません。これらの寸法の保持精度、ピンとブッシュの嵌め合いの公差、シューの平行度、表面仕上げによって、プレス加工された部品がサイクルごとに実際に印刷仕様を満たしているかどうかが決まります。
ダイセット性能の公差と精度
適切な構成を選択し、シューのサイズを完璧に調整し、あらゆるプレスパラメータに適合させることはできますが、ダイセットの公差が緩い場合、プレス加工された部品は決して厳密な寸法を保持できません。金型ツーリングの精度はフレームワーク レベルから始まります。ガイド システムとシューの表面は、アクティブなパンチやダイ ボタンがどれほどよく研削されていても、完成部品の精度に絶対的な上限を設定します。
プレス部品の精度の上限はダイセットの精度です。パンチやダイのボタンは、それをガイドするフレームワークよりも厳しい公差を実現できません。
ガイドピンのクリアランスと部品品質への影響
ガイド ピンとそのブッシングの間のランニング クリアランスは、各ストローク中に金型の上半分が下半分に対してどれだけ横方向に移動できるかを直接決定します。すべり軸受システムでは、そのクリアランスは意図的に設計されており、通常はピンの直径と用途に応じて 0.0002 インチから 0.0008 インチの範囲になります。ボール ベアリング システムは異なる動作をし、予圧状態、ネガティブすきまあり0.0001 ~ 0.0021 インチの範囲で、上半分と下半分の間の遊びを効果的に排除します。
なぜこれがあなたの部分にとって重要なのでしょうか?パンチ{0}}と-のクリアランスが片側あたり 0.001 インチに設定されている精密な金型とスタンピング操作を想像してください。ガイド システムが 0.0005 インチの横方向のシフトを許容する場合、そのクリアランスは不均一になります。片側では 0.0005 インチ、もう一方の側では 0.0015 インチになります。その結果、バリの高さが不均一になり、刃先の品質が不均一になり、切削工具のダイの片側で摩耗が促進されます。 -公差が厳しい作業の場合、力のバランスを保つために、ガイド ピン-と-のクリアランスは、作業中のパンチ-}と-のクリアランスの一部である必要があります。
平行度および直角度の公差
シュー表面の平行度は 2 番目に重要な公差です。靴の上部と下部の面は両方とも、1000 分の 1 インチ以内で互いに平行に平らに研磨する必要があります。上部シューが下部シューに対してわずかでも傾いていると、ダイの片側のパンチが反対側のパンチより先にワークピースに接触します。この千鳥状の噛み合いにより、複数ステーションの順送工具間で不均一な切削力、パンチの早期摩耗、寸法のばらつきが生じます。-
シュー面に対するガイドピンの垂直性も同様に重要です。作動長を超えてピンが 0.001 インチでも傾いていると、位置ずれが進行し、ストロークが増加するにつれて悪化します。高速アプリケーションで動作する精密金型の場合、この角度誤差はストローク移動が 1 インチ進むごとに増大します。-金型加工プロセスでは通常、高品質セットではピンの垂直度がピンの長さ 1 インチあたり 0.0002 インチ以内に抑えられますが、追加コストでより厳しい仕様に合わせて金型を加工することも可能です。
シュー面の表面仕上げは平行度と取り付けの安定性に影響します。粗い研削面により、繰り返される衝撃荷重によりダイプレートとバックアップ プレートが微視的に移動することができます。-ほとんどのスチール製スタンピング金型では、シュー面が 16 マイクロインチ Ra 以上に研削されるよう指定されており、これにより、正確な測定とシミングのために十分な平坦性を維持しながら、安全な取り付けに十分な摩擦が得られます。
さまざまな用途向けの精度クラス
すべてのジョブに可能な限り厳しい公差が必要なわけではなく、公差が厳しいほど常にコストが高くなります。一般的な業界のアプローチでは、ピンクリアランス、平行度、直角度、表面仕上げなどのすべての重要な特徴にわたる累積公差に基づいて、精密ダイセットをクラスに分類しています。標準-クラス セットは、部品公差が大きい場合の一般的なブランキングおよび成形に適しています。精密-クラス セットは、コネクタのスタンピング、ファインブランキング、またはシステムの総クリアランスを数十分の 1 未満に抑える必要がある用途など、-公差の厳しい作業に使用します。
ここで、動作条件が決定を複雑にします。生産の実行中、摩擦と成形力によって熱が発生します。ガイド ピン、ブッシュ、シュー プレートの熱膨張により、慎重に指定した室温での作動クリアランスが変化します。高速プログレッシブ用途で毎分 600 ストロークで稼働する精密ダイセットでは、ガイド システムの温度が周囲温度より華氏 30 ~ 50 度上昇することがあります。-その熱によりピンはブッシングよりも早く膨張し(ブロンズブッシングのスチールピン)、ランニングクリアランスが徐々に狭くなります。初期クリアランスが狭すぎると、システムがバインドしてしまいます。室温でクリアランスを開けることで補正すると、冷間始動時に精度が低下します。
現実的な解決策: 作業現場の周囲温度ではなく、最悪の場合の動作温度に基づいて精度クラスを選択します。{0}{1}{0}予想されるストローク速度、スタンプされる材料、および潤滑システムを考慮に入れてください。ボール ベアリング ガイド システムは、予圧がバインドすることなくわずかな寸法変化に対応するため、熱変動にうまく対応します。プレーンベアリング青銅ブッシュは、熱閉塞を考慮してより多くの初期クリアランス ヘッドルームを必要とするため、通常、高速での精密作業ではなく、中速の金型装置用に指定されています。-
最終的に、公差の選択は費用対効果を考慮して決定されます。{0}ダイセットを 0.5 分の 1 締めるごとに、研削時間、検査手順、材料費が追加されます。しかし、緩んだままにしておくと、0.5 分の 1 が部品のばらつきやスクラップとなり、下流での工具寿命が短くなります。-適切なバランスは、部品の印刷、生産量、および下流プロセスがどれだけの変動を吸収できるかによって異なります。このバランスは、コンポーネントが摩耗するにつれて時間の経過とともに変化するため、その摩耗をどのように監視し、ダイセットが有用な許容範囲を超えたかを判断する方法が問題となります。
メンテナンスとダイセットの交換時期の把握
初日には完璧だった許容誤差が、永久に完璧であり続けるわけではありません。ストロークごとに、ガイドピン、ブッシング、ダイシューの表面に微細な摩耗が加わります。放置しておくと、摩耗は許容範囲を徐々に超え、致命的な故障が発生するずっと前に部品の品質を静かに低下させます。問題を早期に発見する金型工場と、スクラップ箱で問題を発見する金型工場を分けるのは、積極的な検査およびメンテナンス プログラムです。
点検箇所と摩耗測定
定期メンテナンスのためにダイ セットを取り出す場合、これらは最も重要なチェックポイントです。このリストを金型機器の保管場所の近くに掲示して、技術者がすべてのアイテムを一貫して処理できるようにします。
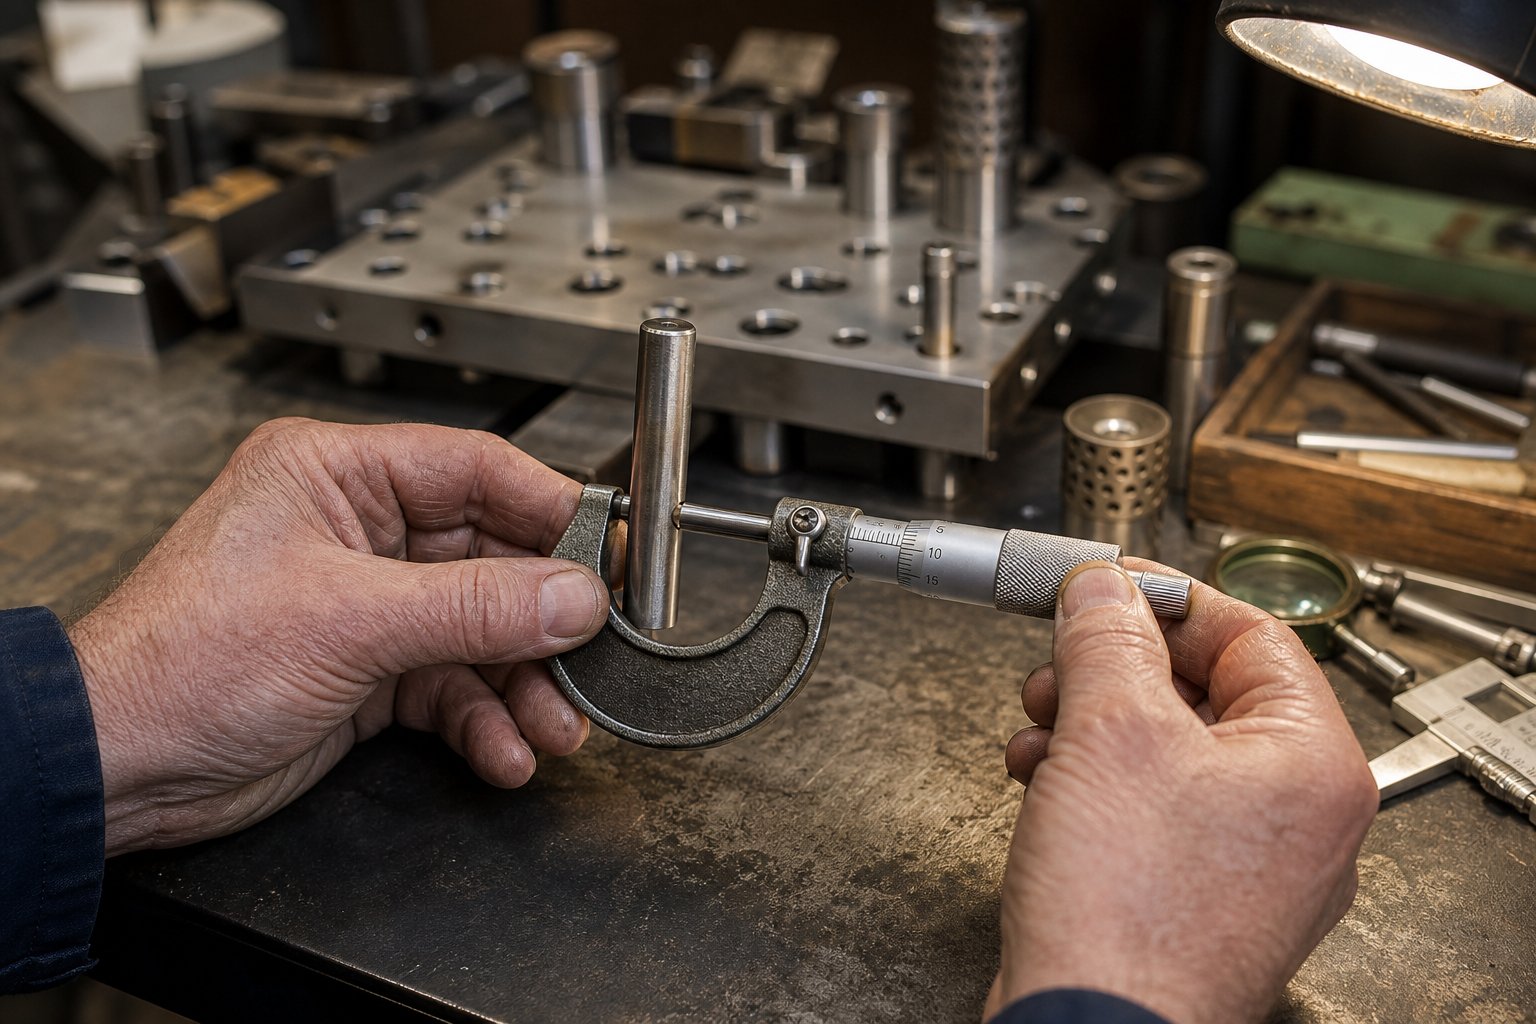
- ガイドピン径- マイクロメーターを使用して、作動長に沿った複数の点を測定します。通常、摩耗はブッシングが作業レベルでピンと接触する部分に集中します。公称値から 0.0005 インチを超える削減では、交換が保証されます。
- ブッシュ穴径- ボアゲージを使用して、上部、中央、下部の ID を確認します。楕円形または先細りの摩耗パターンは、位置ずれまたは過剰な側面荷重を示します。
- ピン-と-ブッシュのクリアランス- ピンとブッシュの測定値から計算します。クリアランスが元の仕様の 2 倍を超えると、部品の精度が損なわれます。
- ボールベアリング保持器の状態- を探してください青色の変色またはイモネジのドッグポイントの損傷、ケージのクリープとベアリングのスキッドの両方の指標。
- ダイシューの平面度と平行度- 定盤上のインジケーターで両方の靴の面を拭きます。繰り返しの衝撃荷重によるディッシング、反り、または局所的な低いスポットがないか確認します。
- 靴の表面状態- ピン穴およびダイクランプ取り付け領域の周囲にかじり、傷、または疲労亀裂がないかどうかを検査します。
- ガイドピン直角度- ピンを取り付けた状態で、その長さに沿って指示します。 1 インチあたり 0.0002 インチを超える傾斜は、ボアの磨耗または靴の損傷を示します。
- ピンやブッシュのトラッキングマーク- 表面に薄い線は正常ですが、作業面に凹んだ溝がある場合は、過剰な横荷重またはブッシュの取り付けが不適切であることを示しています。
潤滑と予防保守
潤滑要件はブッシングのタイプによって大きく異なり、間違った潤滑剤を使用することは、まったく使用しないのと同じくらい有害です。ボール ベアリング ガイド システムの場合、グリースは推奨されません。これらの金型コンポーネントは負のすきまで動作するため、転がり接触面に研磨された汚染物質がグリースに捕らえられ、ベアリングにフラットスポットが発生し、摩耗が促進されます。代わりに、極圧添加剤と防錆剤を配合した精製鉱油を使用してください。粘度は 100 °F で約 290/340 SSU です。{4}
一方、青銅製プレーン ベアリング ブッシングは、より重い潤滑剤に耐えることができ、特に重いトン数の負荷がかかる場合には、定期的なグリース補給の恩恵を受けます。自己潤滑性のグラファイト ブッシングは、通常の状態では外部潤滑を必要としませんが、グラファイト ポケットを定期的に洗浄することで、潤滑剤の経路を妨げるスタンピングの破片の蓄積を防ぎます。
メンテナンスの間隔は生産量によって異なります。 -月間数百万ストロークを実行する高速プログレッシブ操作では、250,000 ~ 500,000 ヒットごとに検査が必要です。 -金型製造ツールを適度に使用し、作業量を減らした場合は、四半期ごとの定期点検にまで及ぶ可能性があります。金型のメンテナンス間隔を設定するときは、特定の工具ごとにベースラインの摩耗率を確立するまで、短い方で誤差を設定してください。
--寿命インジケーターと交換時期
どのダイセットも最終的には、メンテナンスによって許容可能なパフォーマンスを回復できなくなる点に達します。その閾値を認識することで、どれだけ注目を集めても耐性を維持できないフレームワークに労力を注ぎ込むことがなくなります。次の信号に注意してください。
- 再研磨を超えたガイドピンの摩耗- 0.001 インチを超えて摩耗したピンは元に戻すことができません。交換が唯一の選択肢です。
- 公差クラスを超えたブッシング穴の拡大- 新しいピンを取り付けても穴径が最大許容クリアランスを超えて大きくなると、ダイシューのブッシュシートも損傷する可能性があります。
- 再研磨能力を超えるダイシューの反り- 靴を再研磨して平らな状態に戻すことはできますが、再研磨するたびに材料が除去され、靴底の高さが低くなります。靴が機能的な最小厚さ未満に研磨されると、負荷がかかると曲がってしまい、元に戻すことができなくなります。
- ピン穴やダイクランプの取り付け穴付近の疲労亀裂- 亀裂は周期的な荷重を受けると伝播します。ひび割れた靴は安全上の危険があるため、すぐに引退する必要があります。
- 是正措置を講じてもケージクリープが持続する- バンパー、プリロード調整、およびコンポーネントのサイズ変更を行ってもケージ クリープを解決できない場合は、ダイセット全体の形状が補正を超えてずれている可能性があります。
- 片側のみで繰り返しトラッキング- ピンとブッシュの交換後に戻る一方的なトラッキングは、シュー自体のボアの位置ずれを示します。この状態は、通常、シュー プレートが使用不能になることを意味します。
摩耗したダイセットの交換は失敗ではありません。これは、部品の品質とプレスの安全性を保護するための計画的な移行です。耐用年数が終了した後も実行する実際のコストは、セット自体ではなく、調整を維持できなくなったときに蓄積される廃棄、やり直し、計画外のダウンタイムです。セットをいつ廃止するかを知ることは、その代替品をどのように指定するかにも役立ちます。最初からその仕様を正しく理解することが、素早い再注文と、長期にわたるエンジニアリング作業の区別となります。-
適切なダイセットを指定して注文する方法
交換品が最初から正しく指定されている場合にのみ、摩耗したダイ セットを廃棄しても問題はありません。曖昧な発注書はメールの往復、寸法の不一致、予期せぬリードタイムの発生につながり、生産が滞ります。--スムーズな再注文とイライラする調達サイクルの違いは、要件を事前にどれだけ完全に伝えるかによって決まります。
ご注文前に必要な情報
スタンピング金型のメーカーに問い合わせたり、カタログを入手したりする前に、金型セットの選択に影響するすべてのパラメータを収集してください。シャットハイトの範囲やブッシュの好みなどの詳細が 1 つでも欠けていると、サプライヤーは推測するか、質問を返すことになり、スケジュールに日数がかかります。
金属スタンピング ダイ セットの見積もりをリクエストする場合は、この仕様チェックリストを使用してください。
- プレス仕様- 定格トン数、トン数定格点(機械プレス)、ベッド寸法、最小および最大シャットハイト、ストローク長、および 1 分あたりのストローク。
- ダイセットの設置面積- には、ストリップのレイアウト、ステーション数、クランプ クリアランスに基づいて必要な長さと幅が必要です。
- 靴の厚さ- はトン数の計算と閉鎖高さの制約に基づきます。上位と下位が異なる場合は両方を指定してください。
- ガイドピンの構成- つのバック-ポスト、対角線、4-ポスト、またはセンター-ポスト、およびピンの直径と長さの要件。
- ブッシングの種類速度、負荷、メンテナンスの考慮事項に基づいて、- ボール-ベアリング、ブロンズ プレーン ベアリング-、または自己潤滑式-を選択します。
- ピン取付形式- 圧入か取り外し可能か、ピンが上部または下部の靴に取り付けられるかどうか。-
- 材質と硬さ- 靴の材質グレード、必要に応じて表面硬度、および熱処理仕様。
- 公差クラス- の標準または精度。平行度、直角度、ピン-と-のクリアランスに関する具体的な表記が含まれます。
- 部品とプロセスの詳細- ワークピースの材質、厚さ、形状の複雑さ、ダイセットの寿命全体にわたる予想生産量。
- 特別な要件- 非標準のピン位置、特大フォーマット、追加の機械加工ポケット、またはカスタム取り付け機能。-
電話を取る前にこのリストを完成させておくと、注文遅延の最も一般的な原因を排除できます。また、各社が同じ仕様の価格を設定しているため、複数の金型メーカー間で同等の条件で見積もりを比較することもできます。
標準カタログとカスタム-エンジニアリング ダイセット
標準カタログ セットの出荷はより速く、コストは安くなり、場合によっては劇的に安くなります。 Anchor Danly の業界経験から、規模の経済と生産の専門知識を活用する専門製造業者が社内で同等のセットを構築するコストを一貫して削減していることが確認されています。-設置面積、トン数、構成がカタログの製品と一致する単純なアプリケーションの場合、カスタムにする理由はありません。
標準寸法によって工具レイアウトが損なわれる場合、カスタム設計のダイセットが必要になります。{0}高-ステーションの順送金型、送りシステムをクリアするための特殊なピンの配置、またはカタログ基準外のシューの厚さなど、-標準外の長さ-対-幅の比率が必要な場合があります。カスタム金型の製造では、複雑さに応じて通常、標準のリードタイムより 2 ~ 6 週間追加されますが、その結果、妥協なくアプリケーションに適合するセットが得られます。
中間パスも存在します。エンジニアの中には、標準セットを購入して追加機能を社内で加工することで、カスタムの金属スタンピング 金型の設置面積を確保しながらリードタイムを短縮する人もいます。-このハイブリッドアプローチは、修正がガイドシステムの精度に影響を与えないポケット、ダボ穴、または取り付け機能に限定されている場合に機能します。
アプリケーションのサプライヤーを評価する
すべての金型メーカーが同じ深度の機能を提供しているわけではありません。スタンピング金型メーカーを評価する場合は、価格とリードタイムだけでなく、長期的な価値を決定する 3 つの要素を評価してください。-
- 精密な機能- サプライヤーは、必要な公差クラスを保持できますか?研削装置、検査方法、出荷時に寸法レポートを提供しているかどうかについて問い合わせてください。大手サプライヤーは ISO 9001:2015 システムに基づいて運営されており、最終検査だけでなく、工程内の寸法検査も行っています。{4}}
- 材料の品質とトレーサビリティ- 信頼できるサプライヤーは、文書化された熱処理プロセスを備えた認定工具鋼を使用しています。完成したセットに材料証明書が付属しているかどうかを尋ねます。
- エンジニアリングサポート- ここで、カタログ ベンダーと真の製造金型パートナーとの間のギャップが明らかになります。あなたが描いたものを機械加工するだけのサプライヤーは、標準的な注文には問題ありません。ただし、複雑な金型構造、厳しいクリアランス要件、または困難なマテリアル フローを伴う設計-の重いアプリケーションの場合は、共同エンジニアリングが必要です。サプライヤーの好みイーチェン金型構造、クリアランスの最適化、マテリアル フローに関する集中的な設計決定に特に強みを持ち、ツーリング エンジニアをカスタム スタンピング 金型ソリューションに結び付けます。{0}}これは、最初の製品試作後のコストのかかる再設計を防ぐ一種のサポートです。
価格は重要ですが、期待寿命の数分の一で故障した安価なセットは、有能なサプライヤーからの高品質セットよりもダウンタイムと交換にはるかに多くのコストがかかります。総所有コストを評価します: 初期価格、メンテナンス、予想耐用年数、限界精度の稼働による廃棄リスク。この計算は、特に製品寿命にわたって数百万個の部品を納入すると予想される生産ツールの場合、ほぼ常に、より強力なエンジニアリング サポートとより厳密なプロセス制御を備えたサプライヤーに有利になります。
スタンピングダイセットに関するよくある質問
1. ダイセットと完全なスタンピング金型の違いは何ですか?
ダイセットは、上部および下部のダイシュー、ガイドピン、および精密な位置合わせを実現するブッシュで構成される構造フレームワークです。完全なスタンピング 金型には、金型セットに加えて、実際に金属を切断または形成するパンチ、ダイ ボタン、ストリッパー、スプリングなどのすべてのアクティブ ツールが含まれます。設置面積とトン数の要件が一致する限り、同じダイ セット内で異なるアクティブ ツールを交換できるため、複数のジョブを実行するショップにとって標準のダイ セットの費用対効果が高くなります。-
2. 2 ポスト ダイ セットと 4 ポスト ダイ セットのどちらを選択すればよいですか?-
選択は 3 つの要素によって決まります。つまり、材料が金型にどのように供給されるか、プレス力がどのくらい大きいか、そして部品の公差がどの程度厳密である必要があるかです。 2 つの-ポストバック-ポストセットは、順送ダイでのストリップの供給を妨げないように前面と側面を開いたままにしますが、ねじり剛性は低くなります。 4 つのポスト セットは、重度のブランキングや公差の厳しいコイニングに対して最大限の剛性を提供しますが、コーナー ポスト間で材料を供給する必要があるため、ストリップ幅が制限されます。-ほとんどの高速プログレッシブ作業では、バックポスト構成が適切に処理されます。{{8}トン数が増加したり、公差が厳しくなった場合は、4 つのポストに移動します。-
3. ダイセットのボールベアリングブッシュと青銅ブッシュとは何ですか?{1}
ボール ベアリング ブッシュは、ケージ内の精密ボールを使用してマイナスのすきま(予圧されたはめあい)でピンをガイドし、遊びを排除して摩擦を軽減します。摩擦熱が許容できない高速プログレッシブスタンピングに適しています。-青銅製ブッシュは分散面接触を備えたすべり軸受として動作し、ボール ベアリングよりも重い側面荷重を処理します。負荷容量が大きくなる代わりに多少の摩擦が許容される中程度の速度で最も効果を発揮します。グラファイト プラグが埋め込まれた自己潤滑ブッシングは、定期的な再潤滑が現実的ではない環境向けの 3 番目のオプションとなります。- YICHEN などのサプライヤーは、特定の金型構造とクリアランス要件に適したブッシング タイプの選択を支援するエンジニアリング サポートを提供しています。
4. ダイセットをスタンピングプレスに適合させるにはどうすればよいですか?
まず、プレス仕様(定格トン数、ベッド寸法、シャット高範囲、ストローク長)を記録します。 20 ~ 30% の安全マージンを考慮して総スタンピング力を計算し、ストリップ幅とステーション数に基づいて最小ダイセット設置面積を決定します。トン数に適したシューの厚さを選択し、得られたダイ高さがプレスシャット高さの範囲内に収まっていることを確認し、総重量がラム吊り上げ能力内に収まっていることを確認します。機械プレスの場合は、接触の瞬間に最大の力が利用できるように、トン数定格ポイントが材料の厚さよりも上であることも確認してください。
5. スタンピングダイセットはいつ交換する必要がありますか?
ガイド ピンの摩耗が 0.001 インチのアンダーサイズを超えて再研磨で回復できない場合、新しいピンでもブッシュの穴の拡大によりクリアランスが元の仕様の 2 倍を超えた場合、シューの反りが再研磨能力を超え、シューが機能上の最小厚さを下回った場合、またはピンの穴または取り付け穴の周囲に疲労亀裂が発生した場合は、ダイセットを交換してください。コンポーネントの交換後に戻る永続的な片側トラッキングは、シュー プレートの形状が修正を超えてずれているため、セットを廃止する必要があることも示します。-


