


バイパス ノッチとは何か、またスタンピング 金型においてバイパス ノッチが重要である理由
あなたがプログレッシブスタンピング金型を生産速度で実行する、ストリップ上に形成されたすべてのフィーチャは、工具に衝突することなく下流のステーションを通過する必要があります。この 1 つの要件によって、工具および金型メーカーが直面する最も実際的な設計上の決定の 1 つが決定されます。それは、バイパス ノッチをどこにどのようにカットするかということです。
順送金型のバイパス ノッチの定義
バイパスノッチは、順送金型のキャリアストリップで意図的に材料を除去することで、以前に形成されたフィーチャーがパンチ、ダイブロック、ストリッパー、またはリフターと衝突することなく後続のステーションを通過できるようにクリアランスを作成します。
スタンピングダイにおけるバイパスノッチの目的は単純です。ストリップが前方にインデックスされると、ランス、エンボス、絞り加工されたカップ、および曲がったタブなどの機構がストリップの平面の上または下に突き出します。クリアランスパスがないと、これらのフィーチャが下流のツーリングコンポーネントに衝突し、プレスが詰まります。板金成形のバイパス ノッチにより、各突起部分に安全に通過できる通路が与えられ、ストリップの移動とプレスの稼働が維持されます。
干渉防止がダイ設計の中核課題である理由
形成されたフィーチャと金型コンポーネントの間の干渉は、小さな問題ではありません。これにより、ストリップの詰まり、部品の廃棄、パンチの破損、計画外のダウンタイムが発生し、生産目標が損なわれます。設計、セットアップ、またはメンテナンスに携わるすべての工具および金型の専門家は、バイパス ノッチがどのようにスタンピング 金型への干渉を防ぐかを明確に理解する必要があります。代替手段は、停止したプレス機での事後対応的なトラブルシューティングであるためです。
この記事では、板金成形におけるバイパス ノッチの仕組み、種類、設計プロセス、材料に関する考慮事項、および故障モードを詳しく説明します。目標は、実稼働環境で問題を追跡するのではなく、設計段階で干渉を適切に防止するための完全で実用的なリファレンスを提供することです。
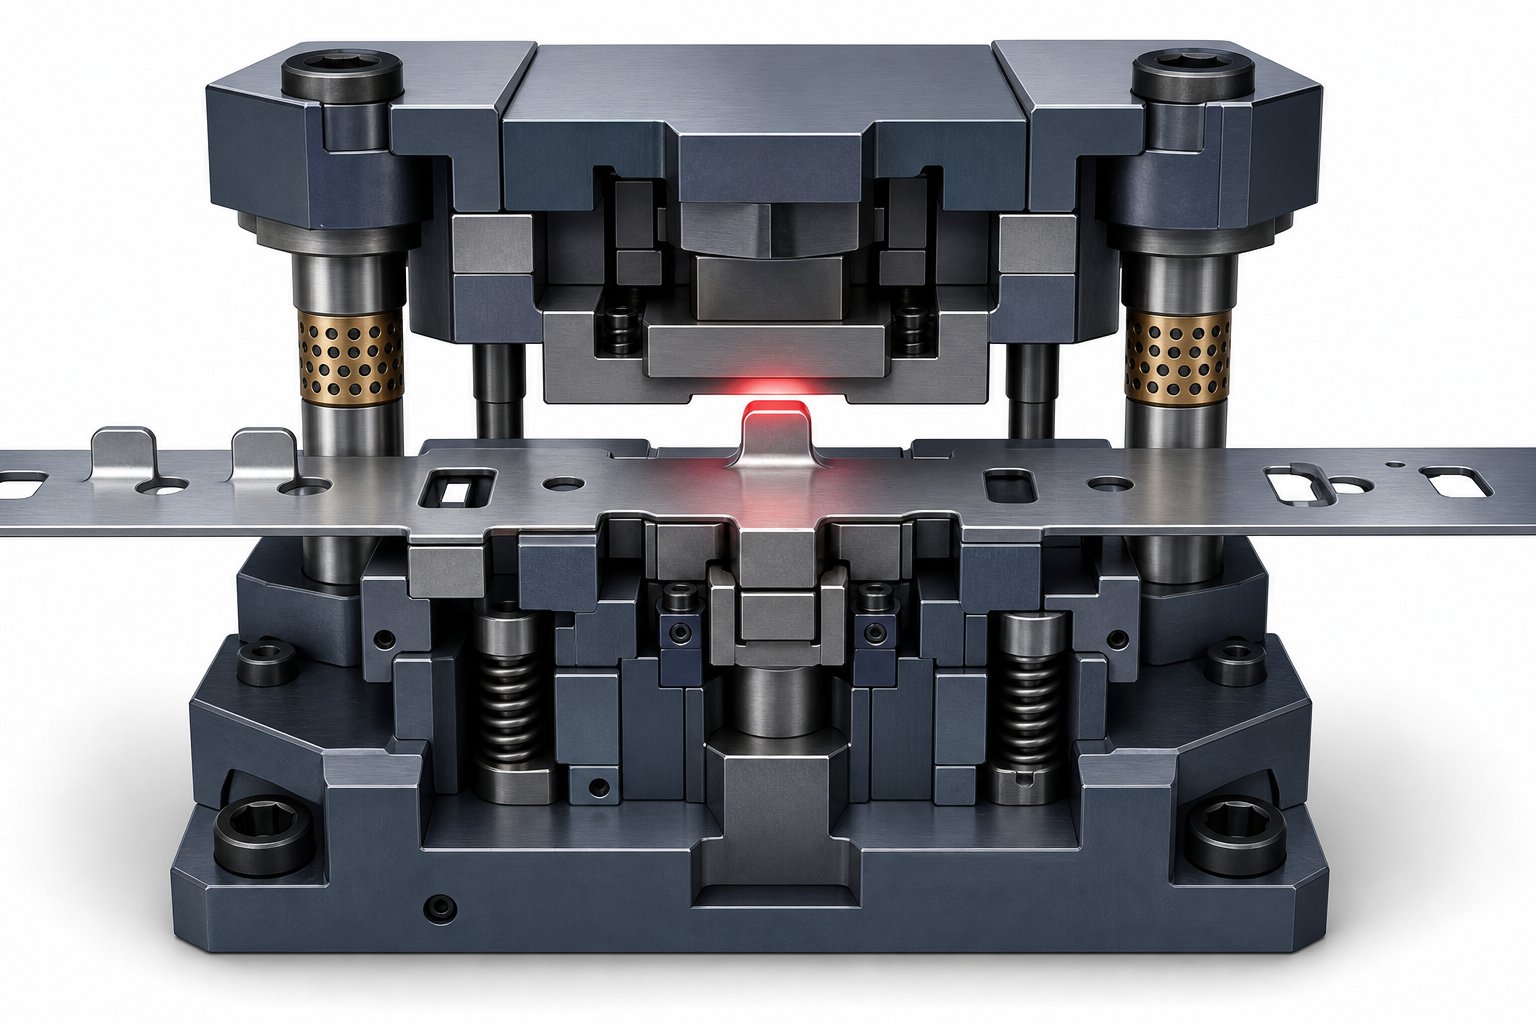
成形ステーションでストリップの干渉がどのように発生するかを理解する
シートメタルのストリップが順送金型の中をステーションごとに毎分数百ストロークで前進するところを想像してみてください。各ステーションは特定の金属成形操作を実行します。1 つはランスを打ち抜き、次はカップを絞り、もう 1 つはタブを曲げます。これらの操作はすべて、材料をストリップ面の上または下に永久に移動させます。ストリップは突き出た部分を運びながら前進を続けますが、まさにそこから衝突の危険が始まります。
形成されたフィーチャーがストリップの進行中にどのように衝突リスクを生み出すか
順送金型では、プレス サイクルごとにストリップが 1 ピッチ長だけ前方に割り出されます。上流で形成されたフィーチャは、下流のツーリング コンポーネントにも必要なスペースを占めるようになりました。ストリップ面の下にある絞り加工されたカップは、次のステーションのダイ ブロック面に向かって直接移動します。ストリップの上に立っている曲がったタブは、ストリッパープレートに真っ直ぐに進みます。成形中に加えられる降伏力により材料は永続的に再形成され、その新しい形状は次のステーションにきれいに収まるように縮むことはありません。
多くのステーションを備えたダイでは問題がさらに複雑になります。成形操作を追加するたびに、その後に通過するすべてのステーションをクリアする必要がある別の突出フィーチャが追加されます。金型メーカー12 ステーションのプログレッシブ ツールを設計する場合、ステーション 2 からステーション 11 まで作成されたフィーチャの干渉パスを追跡する必要がある場合があります。
ストリップの進行中に発生する最も一般的な干渉シナリオは次のとおりです。
- ダイが閉じるときに、上向きの成形品(ランス、エンボス、曲がったタブ)がストリッパー プレートまたは上部パンチに衝突する-
- 下向きの絞りまたは押し出しフィーチャーがストリップの前進中にダイ ブロック表面または下部ツールに接触する-
- 横方向の曲がりや圧印加工されたフランジがガイド レールに引っかかり、ステーション間のストリップのスムーズな移動が妨げられます。
- 形成された特徴は、供給のためにストリップを上昇させるバネ仕掛けのリフター ピンを打ち付ける-
実稼動における未解決の干渉の影響
形成されたフィーチャーが下流のコンポーネントに到達すると、結果はすぐに現れ、コストがかかります。ストリップが詰まり、サイクルの途中でプレスが停止します。-加工中の部品が潰れたり、許容範囲を超えて変形したりする。パンチは折れ、ダイはチップをブロックし、ストリッパーは曲がります。によるとメタルフォーミングマガジン順送金型における一見些細なタイミングやクリアランスの問題でも、不必要なトン数が発生し、金型とプレス自体の両方に損傷を与える可能性があります。
干渉に関連した障害による計画外のダウンタイムは、修理にかかる時間だけではありません。{0}}それは生産スケジュールを混乱させ、材料を廃棄し、プレッシャーの下で事後対応的なトラブルシューティングを強いることになります。より賢い方法は、設計によって防止し、ダイがプレスに当たる前にストリップ レイアウト内のあらゆる潜在的な衝突に対処することです。設計段階での考え方がまさにバイパス ノッチの形状、配置、サイズ決定の原動力となります。-
バイパスノッチが干渉を機械的に防ぐ仕組み
ストリップの干渉は幾何学的な問題ですが、バイパス ノッチは幾何学的な問題を解決します。原理は一見単純です。正確な位置でストリップ材料の一部を除去し、ストリップが前進すると、突き出た形成された形状が材料があったスペースを占めるようにします。パス内に材料がないことは、下流のツールとの衝突がないことを意味します。課題は、除去する材料の量、除去する場所、およびその除去がダイを通過する際のストリップの構造的挙動とどのように相互作用するかを正確に計算することにあります。
材料の除去によるクリアランス エンベロープの作成
クリアランス エンベロープは、形成されたフィーチャーが何も触れずに通過する必要がある 3 次元の通路と考えてください。{0}バイパス ノッチは、廊下を占めていたであろうストリップ材を除去することによって、その廊下の床、壁、天井を定義します。
ノッチのジオメトリは、形成されたフィーチャーの 3 つの寸法を考慮する必要があります。
- 高さまたは奥行き- フィーチャがストリップ平面の上または下にどれだけ突き出るか
- フットプリント- 地物がストリップ沿いおよびストリップ全体で占める平面図-エリア
- クリアランスマージン- 送り精度、材料のスプリングバック、プレスのたわみの変動に対応するための、フィーチャーエンベロープを超える追加スペース
ノッチは、それが通過する形状よりも大幅に大きくする必要はありませんが、実際の状況を考慮する必要があります。{0}}応力下での材料の挙動は、永久降伏に達する前にストリップがどのように弾性変形するかを明らかにする s{2}}s 曲線 (応力 - ひずみ曲線) に従います。これは、ストリップ材料の弾性率によって、送り力の下でキャリアがどの程度曲がるかが決まり、形成された形状がその公称位置に対してわずかに移動する可能性があるため、重要です。理論上の形状エンベロープにのみサイズ設定されたノッチは、弾性たわみに対するクリアランス マージンがなく、生産条件下で断続的に接触する危険性があります。
クリアランスマージンは、材料の剛性、プレス速度、および供給システムの精度に応じて、通常、フィーチャの境界を超えて 0.5 mm から 2.0 mm の範囲になります。より高い降伏強度と降伏点値を備えた、より厚く剛性の高いストリップは、位置をより安定して保持する傾向があり、より厳しいクリアランス マージンが可能になります。より薄く、より柔軟な材料は、高速送り中にストリップがリフター間で垂れたり、はためいたりする可能性があるため、より大きなマージンを必要とします。-。
ストリップのピッチとフィーチャーの形状がノッチの配置をどのように決定するか
ノッチの配置は、ストリップ ピッチ -、つまりプレス ストロークごとにストリップが進む固定距離と切り離すことができません。ストリップが 1 ピッチ前方にインデックスされると、ステーション N で作成された成形フィーチャーがステーション N+1. に到着します。ステーション N+1 のツーリングがそのフィーチャーと同じ垂直スペースを占める場合、バイパス ノッチは、ストリップの、そのステーションに到着したときにフィーチャーが位置する正確な位置にすでに存在している必要があります。
これが実際的なロジックです。ステーション 3 で形成された絞りカップがストリップの下に 8 mm 突き出ていると想像してください。ステーション 4 では、下側のダイ ブロックがストリップの下面から 2 mm 以内まで上昇します。介入がなければ、ストリップが前方に送られるときに、カップはそのダイブロックに衝突します。解決策: ステーション 2 または 3 で、ノッチング パンチが、カップが形成される位置より 1 ピッチ長さ先の位置でストリップから材料を除去します。カップがステーション 3 で引き抜かれた後、ストリップが前進し、カップはノッチ付き開口部 - に移動し、ステーション 4 のダイブロック上を自由に通過します。
ストリップのピッチ、フィーチャのサイズ、およびノッチの寸法の関係は、明確な階層に従います。ストリップのピッチは空間の枠組みを設定します。材料の S- 曲線の挙動から予測されるスプリングバックを含む、形成されたフィーチャーのエンベロープによって、必要な最小開口部が定義されます。材料の長さとストリップのレイアウトに対応する材料ネスティング ソフトウェアを使用すると、エンジニアは、ノッチの配置が、ダイ全長にわたって隣接するフィーチャー、パイロット ピン ホール、キャリア バー、およびタイ ポイントとどのように相互作用するかを視覚化できます。このソフトウェア主導のレイアウト計画により、バイパス ノッチと他の重要なストリップ ジオメトリとの間の競合が防止されます。-
ノッチの寸法も進行方向を考慮する必要があります。送り方向のノッチカットが狭すぎると、フィーチャーが割り出しされると十分なクリアランスが得られません。ノッチが広すぎると、キャリアストリップが許容範囲を超えて弱くなります。これらの制約のバランスを取ることが、機能的なバイパス ノッチと、干渉を防止できなかったり、下流で新たな給電問題を引き起こしたりするノッチを区別するものです。
正および負のバイパス ノッチの説明
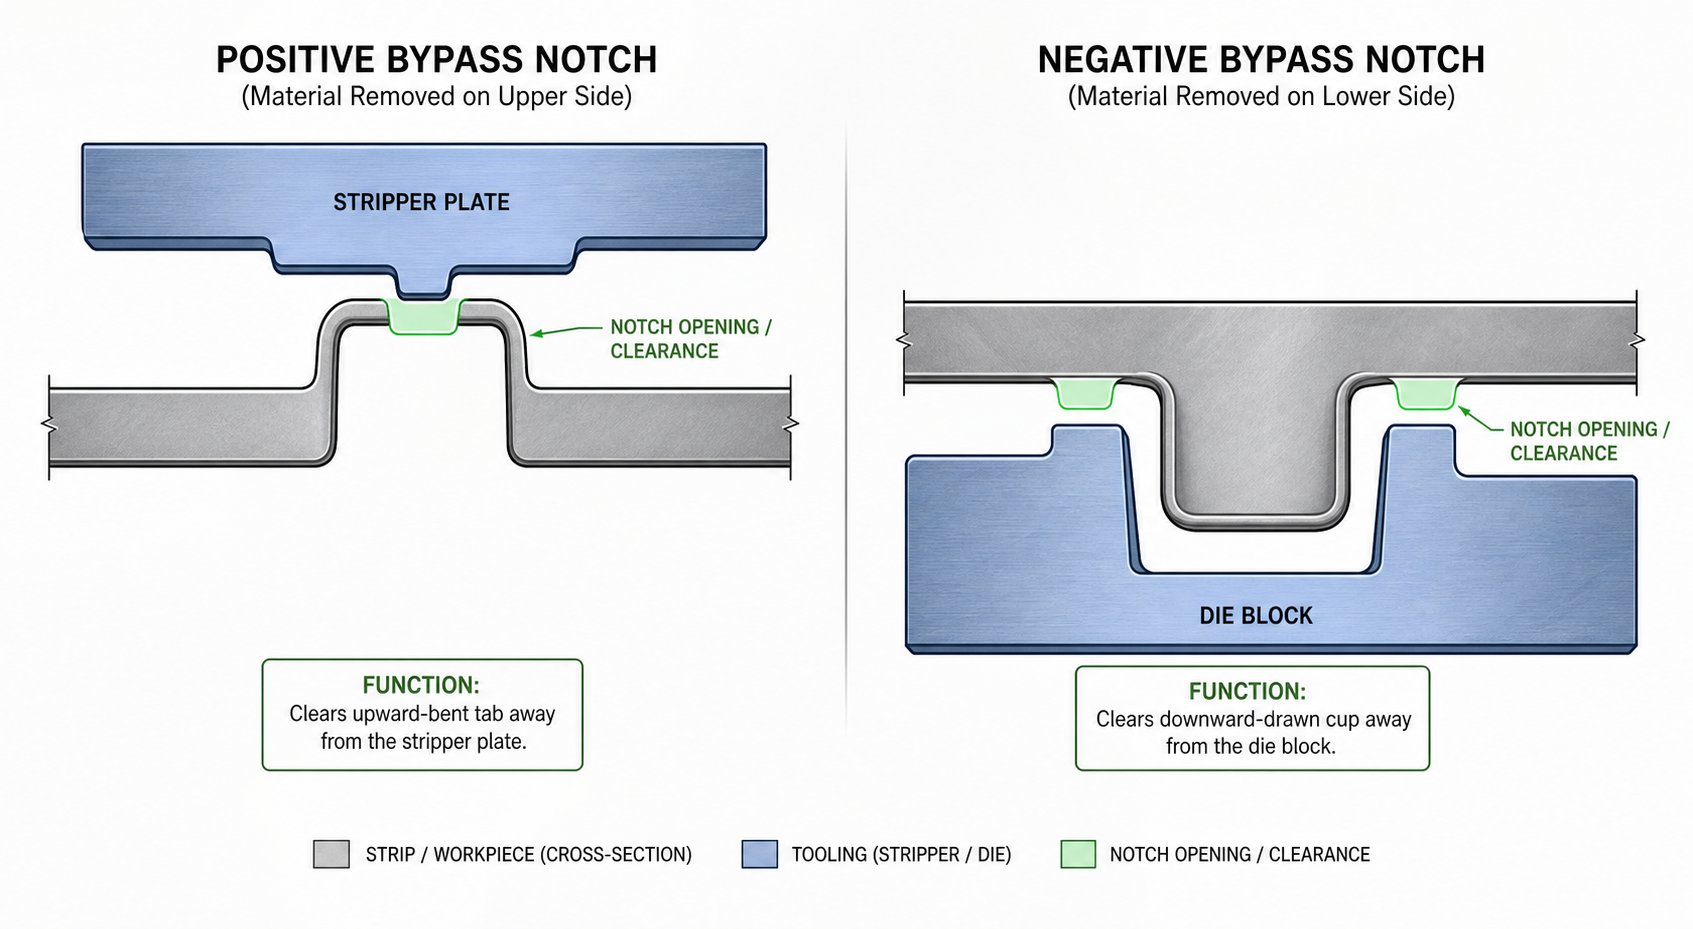
ストリップの完全性に対してノッチの寸法のバランスをとると、明らかな追加の疑問が生じます。それは、形成されたフィーチャに対してノッチをどの方向に開くべきかということです。{0}}その答えは、バイパス ノッチを 2 つの基本カテゴリ - 正と負 - に分割し、その区別によってクリアランス コリドーがストリップ プレーンの上に位置するか下に位置するかを決定します。各ステーションで適切な干渉ソリューションを選択するには、板金スタンピング金型の負と正のバイパス ノッチを理解することが不可欠です。
上向きの機能のための正のバイパス ノッチ-
ポジティブバイパスノッチは、形成されたフィーチャーの突出部と同じ側のストリップから材料を除去します。ランス、エンボス、または曲がったタブがストリップの上に上向きに突き出ると、ノッチが上向きに開き、ストリッパー プレート、カム ドライバー、または次のステーションのアイドル パンチなどの上部ダイのコンポーネントに対して隙間が生じます。
ステーション 4 でタブが上方に 90 度曲がっている様子を想像してください。ステーション 5 では、ブランキング操作中にストリッパー プレートが下降してストリップを平らに保持します。クリアランスがないと、タブの先端がストリッパーの下側に衝突します。ステーション 5 - を基準としたタブのインデックス位置でストリップに切り込まれた正のバイパス ノッチ - により、上側で衝突を強いる可能性のある材料が除去されます。タブはオープンスペースを通過し、ストリッパーは平らなストリップのみに接触し、プレスは運転を続けます。
下向きの機能のための負のバイパス ノッチ-
負のバイパス ノッチは反対方向に機能します。フィーチャーの突起の反対側の材料が除去され、ストリップ面の下にクリアランスが作成されます。このタイプは、下流ステーションで下部ダイ ブロック、リフター表面、またはエジェクター ピンと接触する絞りカップ、押し出しボス、またはコイン形成された凹みなどの下向きのフィーチャに対応します。-
この用語は、最初は直観に反するように感じるかもしれません。 「ネガティブ」はノッチの重要性が低いという意味ではありません - これは厳密に成形方向に対する方向を指します。実際には、ほとんどのプログレッシブダイストリップには両方向に突出する特徴があるため、シートメタル成形スタンピングダイに負と正のバイパスノッチがほぼ同じ頻度で現れます。
複雑なストリップ レイアウトで両方のタイプを組み合わせる
多方向成形を伴う複雑な部品では、多くの場合、同じストリップ レイアウト内で両方のノッチ タイプが必要になります。-あるステーションでは上向きのエンボス加工があり、別のステーションでは下向きの絞りがある部品を考えてみましょう。各フィーチャは、異なるダウンストリーム ステーションで独自の干渉リスクを生成するため、ストリップには、キャリアに沿った同じピッチ位置で、一方には正のノッチ、もう一方には負のノッチが必要になる場合があります -。
両方のタイプが同時に存在する場合、ストリップの剛性が重要な制約になります。各ノッチによって材料が除去され、ストリップの両側の近くの位置で組み合わせて除去すると、座屈や給紙ミスが発生するまでキャリアが薄くなる可能性があります。板金スタンピング金型のマイナスおよびプラスのバイパス ノッチを扱うエンジニアは、どの断面でも材料を完全に除去しても、ストリップを確実に金型に通すのに十分なキャリア強度が残っていることを確認する必要があります。-
以下の表は、正のバイパス ノッチと負のバイパス ノッチの主な違いをまとめたものです。
| 特性 | ポジティブバイパスノッチ | ネガティブバイパスノッチ |
|---|---|---|
| 形成されたフィーチャーの方向 | 上向き(ストリップ面の上) | 下向き(ストリップ面の下) |
| 代表的な干渉点 | ストリッパープレート、上パンチ、カムスライド | ダイブロック、リフターピン、エジェクター機構 |
| ストリップに対するノッチ位置 | 上開き(突起部と同じ側) | 下側(突起の反対側)に開きます |
| 一般的なアプリケーション | ランス、上向きの曲げ、エンボス、盛り上がったタブ | 絞りカップ、押し出しボス、下向きのコインフォーム |
単一のフィーチャーが一方向に突き出ている場合、正しいノッチ タイプを選択するのは簡単です。両方のタイプが共存する多方向部品では複雑さが倍増し、セクションごとにストリップ保持強度を再計算する必要があります。その搬送強度の計算は、材料特性-の厚さ、降伏挙動、および各ノッチゾーン周囲の進行性加工硬化に対するストリップの反応に大きく依存します。
ノッチ設計を形成する材料と厚さの要素
運搬強度の計算は、抽象的な数学の練習ではありません。{0}これらは、ストリップの材質、厚さ、順送成形中に機械的特性がどのように変化するかに直接依存します。 1.0 mm 冷間圧延鋼では完璧に機能するバイパス ノッチでも、0.5 mm HSLA ではストリップの座屈が発生したり、1.5 mm アルミニウムでは不十分なクリアランスが残る可能性があります。-すべての材料変数は、ノッチのサイズ、配置、およびきれいに動作するダイと生産速度の下でジャムが発生するダイの間のマージンにフィードバックされます。
ノッチのサイジングに対する厚さと降伏強度の影響
材料の厚さにより、2 つの接続された方法でバイパス ノッチの設計が推進されます。第 1 に、ストックが厚いと、より高い成形フィーチャが生成されます。材料を下方に移動させる絞りでは、0.6 mm ストックよりも 1.2 mm ストックの方がストリップの下にさらに突き出ます。これは単に移動する材料が多いためです。より高いフィーチャにはより大きなクリアランス エンベロープが必要であり、そのためにはより広い、またはより深いノッチが必要になります。第二に、ストリップが厚いほど、供給中の曲げやたわみに強くなり、成形された形状がより一貫して公称位置を保持することになります。厚いストックでは、リフター間でストリップがあまりバタついたり偏ったりしないため、多くの場合、より厳しいクリアランスマージンで問題を解決できます。
降伏強度にはスプリングバック変数が導入されます。デュアルフェーズ 590 または HSLA 420 - などの高強度材料 - でフィーチャーを形成すると、パンチが後退した後に金属がより積極的に跳ね返ります。 90 度に達することを意図した曲げは、87 度または 85 度まで緩む場合があります。引かれたカップがわずかに開く場合があります。この弾性回復により、ノッチがクリアしなければならない実効特徴エンベロープが変化します。ばね時の形状ではなく、意図した形状に基づいてノッチのサイズを設定した場合、過剰なクリアランス (ストリップ材料の無駄) が発生するか、より危険なことに、スプリングバックによってプロファイルが外側に押し出される特定のフィーチャのエッジでクリアランスが不十分になる可能性があります。-
降伏強度とスプリングバックの関係は、スタンピング科学で十分に文書化されています。としてアート・ヘドリックは『ファブリケーター』でこう述べている金属の降伏点 - を満たすのに十分なひずみが金属にない場合、永久塑性変形する点 - の弾性回復が発生します。バイパス ノッチ設計の場合、これは、ノッチのサイズ設定に使用されるフィーチャ エンベロープが、理論上のパンチ ジオメトリではなく、スプリングバック後のジオメトリを常に反映する必要があることを意味します。-鋼の降伏強度はグレードによって大きく異なり、グレードごとに異なるスプリングバック プロファイルが生成され、ノッチに必要なクリアランスに直接影響します。
実際の例を考えてみましょう。 0.8 mm DP780 鋼で上向きランスを形成しています。パンチ角度は 45 度ですが、この等級の降伏応力により、ランスは約 42 度まで跳ね返ります。ランスの先端は、45 度の形状で予測されるよりもストリップ面よりわずかに高い位置にあります。バイパス ノッチは、設計意図の 45 度ではなく、42 度の位置に対応する必要があります。この違いを無視すると、生産速度での断続的な接触が発生します。
ストリップ幅の制約とキャリアの完全性の制限
バイパス ノッチごとにキャリア ストリップから材料が除去され、その除去によって供給中のストリップの曲げに対する抵抗力が直接低下します。キャリアは、成形されたすべてのフィーチャを備えたストリップ - 全体 - を、座屈、ねじれ、または誤供給することなくダイを通してスムーズに引っ張るのに十分な強度を維持する必要があります。これにより、ノッチ サイズの厳密な上限が設定されます。
ストリップ幅が主な制約です。細いストリップでは加工できる材料が少なくなるため、各ノッチは利用可能な断面の大きな割合を占めます。-。幅 40 mm のストリップの片側に 12 mm のバイパス ノッチが切り込まれていると想像してください。その 1 つのノッチにより、その断面でのキャリアの有効幅が 28 mm に減少します。-これは 30% の減少です。-幅の広い 80 mm のストリップでは、同じノッチは 15 パーセントの縮小にすぎず、構造上のマージンがはるかに多く残ります。
キャリアバーの寸法も同様に重要です。に記載されているように、The Fabricator からのキャリア設計ガイダンス、部品を水平に動かすには部品の重量の約 10 パーセントが必要であり、複数の段階が関係する場合、キャリアは曲がることなく累積的な力に抵抗する必要があります。キャリアバーに切り込むバイパスノッチが深すぎると、ストリップの曲げ抵抗がこのしきい値を下回って、ステーション間でストリップが垂れ下がったり、送りミスが発生したりする可能性があります。
実際的なルール: ノッチ幅は、どの単一断面でもキャリア バーの幅の 60 ~ 70% を超えてはなりません。-。複数のノッチがストリップに沿って近接して現れる場合、耐荷重に対するノッチの組み合わせた影響を個別ではなくシステムとして評価する必要があります。
加工硬化と弾性回復に関する考慮事項
成形操作は金属の形状を変えるだけではなく、-金属の特性を局所的に変更します。加工硬化により、延性が低下する一方で、変形領域の降伏応力と引張強度が増加します。これは、バイパス ノッチの設計にとって 2 つの異なる点で重要です。
まず、ノッチング操作自体により、ノッチのエッジに加工硬化が生じます。ノッチを作成するせん断動作により、切断周囲に沿って材料の狭い帯が塑性変形します。この硬化ゾーンは周囲のストリップよりも硬く、脆くなっています。後続の成形ステーションでノッチエッジ付近でストリップを曲げる必要がある場合、硬化した材料がその曲げに抵抗し、亀裂が生じる可能性があります。エンジニアは、特にフレックス ウェブやストレッチ キャリアを使用するストリップ レイアウトの場合、硬化エッジが供給中にキャリアが変形する必要がある領域と一致しないようにノッチを配置する必要があります -。
第 2 に、成形フィーチャーの加工硬化は最終形状に影響を与えます。成形中に大幅な歪み硬化を受けるフィーチャは、アニールされた材料で形成された同一のフィーチャとはわずかに異なる最終プロファイルを有する場合があります。金属の弾性率は加工硬化によって変化しませんが、実効降伏点は上昇します。これは、加工度の高い領域では弾性回復が少なくなることを意味します。これにより、実際に局所的にスプリングバックが軽減され、フィーチャが意図した形状に近く保持されるようになります。材料係数 (一定に保たれる) と降伏強さの上昇による降伏応力 (変形に伴って増加する) の間の相互作用によって、フィーチャーの成形後の正味の位置が決まります。
成形後の弾性回復には別途注意が必要です。形成されたフィーチャが最終位置に到達した後でも、ストリップは後続のステーションを通過する際にマイクロスケールの弾性運動を継続します。-プレスの振動、リフターの動作、インデックス作成中の加速力はすべて、一時的な負荷を与えます。鋼の弾性率 - は通常、炭素鋼の場合は約 200 GPa、アルミニウム合金の場合は 70 GPa です - が、これらの過渡荷重下でストリップがどれだけたわむかを決定します。金属の弾性率の値が低いストリップ (アルミニウムなど) は、同じ送り力の下でより大きくたわみ、成形されたフィーチャが工具表面に近づく可能性があります。この動的挙動は、特に高速プレス速度で稼働するより柔らかい材料の場合、バイパス ノッチ設計における適切なクリアランス マージンの必要性を強化します。
これらの材料駆動変数 - の厚さ、降伏挙動、加工硬化ゾーン、弾性たわみ - は、すべてのノッチ寸法の基礎を形成します。これらを考慮せずに、紙の形状だけで設計されたノッチは、最終的には生産現場で干渉を引き起こすことになります。これらの重要な現実を信頼性の高い設計に変換するには、構造化されたエンジニアリング シーケンスが必要であり、まさにここでステップバイステップの実装プロセスが登場します。{6}
バイパス ノッチ実装の段階的な設計プロセス
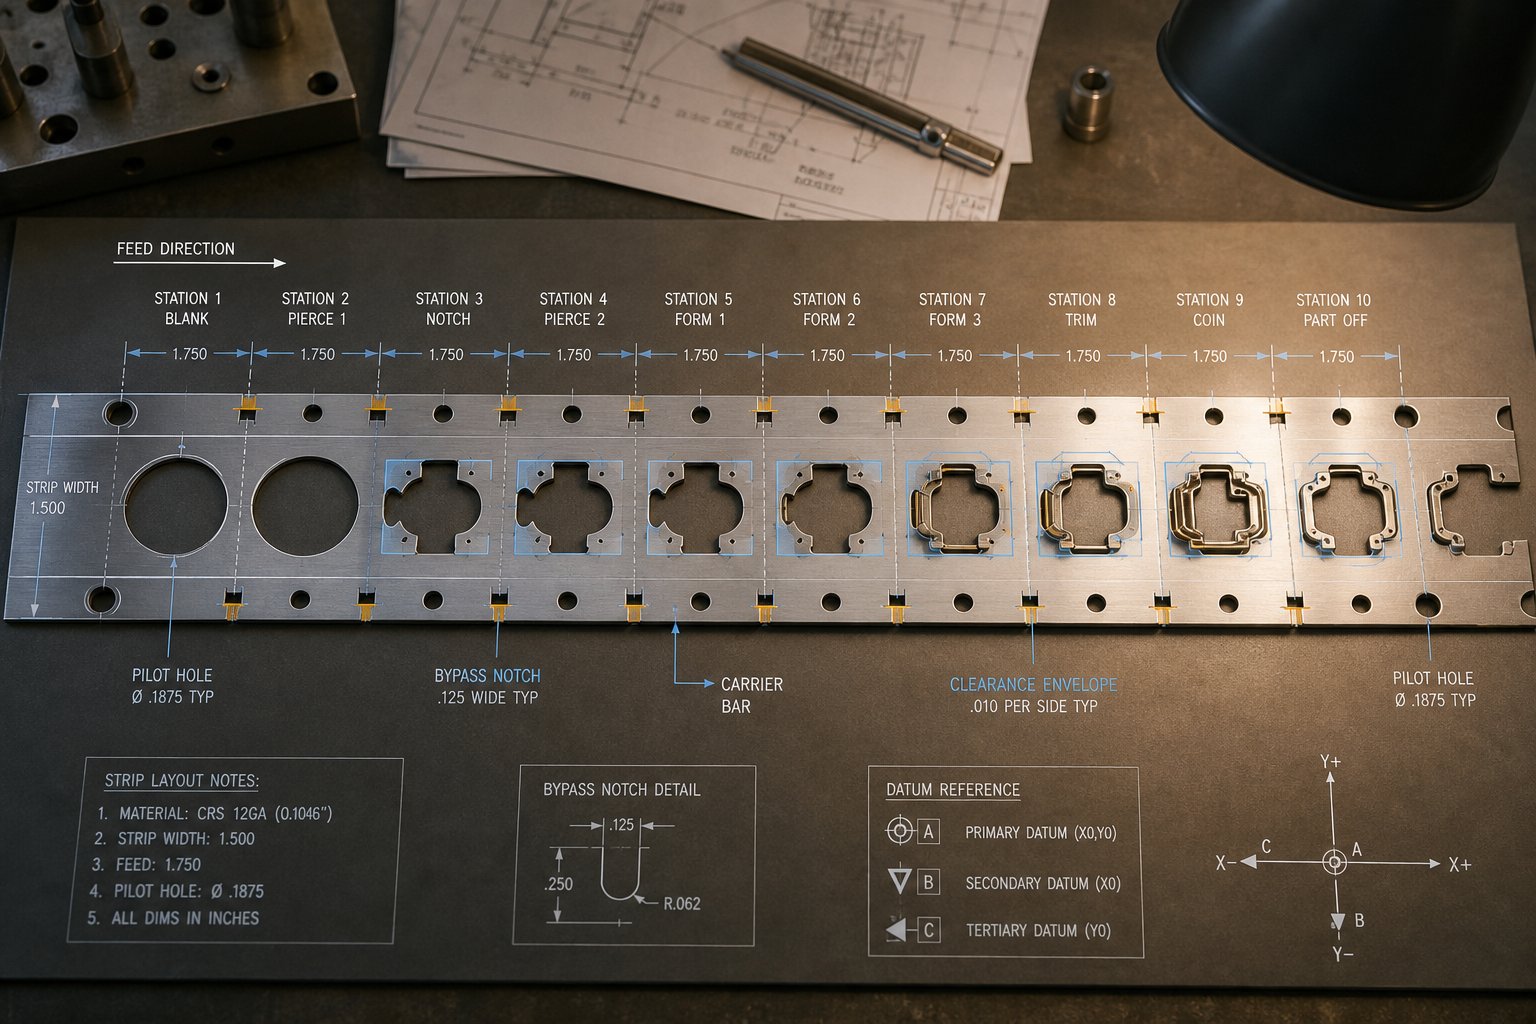
材料の特性により、ノッチが何を収容する必要があるかがわかります。設計シーケンスは、生の干渉リスクから生産速度で確実に動作する検証済みのノッチ ジオメトリに移行する方法を示します。ツーリング エンジニアはこのプロセスを主導しません。- 彼らは、問題の特定から寸法検証までを構築する構造化されたロジックに従い、各ステップはその前のステップに依存します。
ストリップレイアウト全体にわたる干渉リスクのマッピング
このプロセスは、ストリップ レイアウト全体のステーションごとの監査から始まります。{0}{1}ストリップ プレーンの上または下に突き出ているすべての形成されたフィーチャを検索し、すべての下流ステーションを通るそのパスを追跡します。ステーション 3 で形成されたランスはステーション 4 - だけでクリアランスを必要とするわけではなく、部品がキャリアから分離されるまで通過するすべてのステーションでクリアランスが必要です。
経験豊富なツーリング エンジニアの多くが従う論理的な設計シーケンスは次のとおりです。
- 干渉を発生させている局を特定する-- 各成形ステーションを確認し、材料をストリップ面から押し出すすべての特徴をカタログ化します。各フィーチャの方向 (上または下)、高さ、および設置面積に注意してください。
- スプリングバックを含む形成されたフィーチャ エンベロープをマッピングする- パンチの公称寸法に依存するのではなく、実際のポストスプリングバック形状を計算します。-特定の材料グレードの鋼の降伏限界によって、どの程度の弾性回復が発生するかが決まり、その回復によって真のクリアランス要件が決まります。
- 必要なクリアランスを決定する- フィーチャ エンベロープに安全マージン (通常は 0.5 ~ 2.0 mm) を追加します。このマージンは、送り公差、プレスのたわみ、および高速での動的なストリップの動きを考慮します。
- ノッチ形状を定義する- ストリップ内のノッチの形状、幅、長さ、正確な位置を指定します。長方形のノッチはほとんどの用途に適しています。不規則な形状のフィーチャには、輪郭のあるノッチ プロファイルが必要になる場合があります。これは、通常のパンチではきれいに達成できない半径の狭いコーナーを EDM ワイヤ加工で作成することがよくあります。-
- ノッチによってストリップが最低保持強度を下回って弱くなっていないことを確認します。- ノッチのある位置の残りの断面を計算し、座屈することなく下流のすべてのステーションにストリップを引っ張るのに必要な送り力に抵抗できることを確認します。-
- ノッチの配置がパイロット、タイ バー、またはストリップ コントロール フィーチャーと競合していないことを確認します。- ノッチの位置を、パイロット ピン穴、キャリアの取り付けポイント、リフターの接触ゾーン、およびその位置に存在する材料に依存するその他の特徴に対して相互参照します。{1}}
このシーケンスのいずれかのステップをスキップすると、生産上の問題が発生します。ほとんどのエラーはステップ 2 で発生します。-エンジニアは、スプリングバック後の現実ではなく、CAD ジオメトリからノッチのサイズを決定すると、画面上では問題なく見えるクリアランスが発生しますが、印刷機では断続的なヒットが発生します。-
フィーチャ エンベロープからノッチ ジオメトリを計算する
ノッチの形状と寸法の定義は、基本的にエンベロープのマッチング作業です。{0}形成されたフィーチャーの 3 次元境界 - 高さ、送り方向の幅、およびストリップ全体の幅 - を取得し、それをストリップ平面に投影して最小開口部を定義します。
フィード{0}}方向のディメンションは特に重要です。ノッチは、ストリップが次のステーションにインデックスされるときに、形成されたフィーチャーが完全にオープンスペース内に収まるように(ストリップの移動方向に)十分な長さでなければなりません。ストリップ ピッチが 25 mm で、フィーチャーのフットプリントが送り軸に沿って 10 mm にわたる場合、ノッチには少なくとも 10 mm に加えて、前縁と後縁の両方にクリアランス マージンが必要です。実際には、ほとんどのエンジニアは片側あたり 1 ~ 1.5 mm を追加し、この例では送り方向のノッチの長さをおよそ 12 ~ 13 mm にします。{9}}
ノッチの深さ (ストリップの端に垂直に測定) は、フィーチャーがストリップの幅全体にどれだけ突き出るかによって決まります。繰り返しますが、計算では実際の成形後の形状が使用されます。-比較的低い伸び率で鋼の降伏ひずみに達する高強度材料の場合、スプリングバックによりフィーチャの境界が測定可能な量だけ外側に移動する可能性があります。ほとんどの炭素および合金グレードで約 200 GPa の鋼の弾性率 - - がこの弾性回復を促進するため、深さの計算にはこれを含める必要があります。
非長方形のフィーチャー境界に従う複雑なノッチ プロファイルでは、ノッチング パンチとダイ ブロックの加工公差をより厳密にする必要があります。{0} EDM ワイヤ切断は、焼入れ工具鋼でこれらの精密なプロファイルを製造するための標準的な方法であり、鋭い内部コーナーと滑らかな切断面を実現し、生産中のバリの干渉を防ぎます。
ノッチング後のストリップの完全性とフィードの信頼性の検証
完璧なサイズのノッチは干渉を防ぎますが、ストリップの座屈や送りミスの原因にはなりませんが、- ある故障モードを別の故障モードに置き換えた問題は解決していません。検証では、バイパスノッチとキャリアストリップが構造的に共存できることを確認します。
チェックは原理的に簡単です。ノッチ位置におけるキャリアの最小断面積を計算し、それをストリップを送り込むのに必要な力と比較します。- Talan Products が順送金型設計ガイドに記載しているように、キャリアの幅は材料の厚さの少なくとも 2 倍である必要があり、ストリップは曲がることなく累積的な送り力に耐える必要があります。この最小値に違反するバイパス ノッチは、キャリアが張力を受けて折りたたまれたり、リフター間で垂れ下がったりする弱点を生み出します。
技術者は、生の強度を超えて、ノッチがパイロット ピン ホール上またはパイロット ピン ホールに隣接して着地していないことを確認します。パイロットはすべてのステーションでストリップの位置合わせを維持しますが、パイロット位置に近すぎる材料を除去するノッチは、ストリップの正確な位置を特定する能力を損ないます。同様に、ノッチはリフター接触ゾーン - 領域と重なってはなりません。-この領域では、バネ付きピンがストリップを押し上げて供給のために持ち上げます。-リフターが固形材料の代わりに開いたノッチに押し込むと、ストリップがその点で落ちてミスフィードが発生します。
限られたストリップ領域をめぐって複数のバイパス ノッチ、パイロット ホール、リフター、タイ バーが競合する複雑な順送金型レイアウトの場合、これらの課題に取り組んでいるツーリング エンジニアは相談できます。YICENのスタンピング金型ソリューションキャリア ストリップの計画、リフターの調整、マテリアル フローの課題とともに、バイパス ノッチの最適化に対処するカスタム設計向けです。
検証により、ストリップの完全性、パイロット位置合わせ、およびリフター機能がノッチング後もすべて無傷であることが確認されたら、設計はツール構築の準備が整います。しかし、適切に設計されたノッチであっても、-単独で存在するわけではなく、-同じダイ内で異なる目的を果たす他の干渉防止方法と並行して実行する必要があります。-バイパス ノッチとこれらの代替品との比較を理解することは、エンジニアが特定のクリアランスの問題ごとに適切なツールを選択するのに役立ちます。
バイパス ノッチと他の干渉防止方法の比較
バイパス ノッチは最も直接的な干渉解決策です - 材料を除去し、クリアランスを作成し、問題を解決します。しかし、これらはダイ設計者用キットの唯一のツールではありません。部品の形状、ストリップの制約、生産要件に応じて、他の方法でも異なるトレードオフを伴いながら同じ目標を達成できる場合があります。どちらを選択するかは推測ではありません。それは、フィーチャーの形状、ストリップのレイアウトの制限、コストの現実に基づいた意思決定の枠組みに従います。
順送金型のバイパス ノッチとピッチ ノッチ
ピッチノッチとバイパスノッチはどちらもストリップから材料を切断する必要があるため、よく混同されます。ただし、それらの目的は根本的に異なります。あピッチノッチ(フレンチノッチと呼ばれることもあります)は、主に過剰供給に対する確実な停止を提供し、スムーズなストリップの移動を妨げるエッジのキャンバーを排除するために、ストリップのエッジから小さなセクションを削除します。認可ではなく登録を管理します。対照的に、バイパス ノッチは、下流ステーションを通過する成形フィーチャのクリアランス エンベロープを作成するためだけに存在します。
2 つのアプローチが交差するのは、ストリップの強度への影響です。どちらも材料を除去し、切断位置でのキャリア断面積を減少させます。-両方が存在する金型では、エンジニアは累積的な材料損失を考慮する必要があります。ピッチ ノッチは小さくなる傾向があり -、多くの場合、幅は材料の厚さのわずか 2 ~ 3 倍 - ですが、バイパス ノッチは形成されたフィーチャーのエンベロープに合わせて拡大され、大幅に大きくなる場合があります。キャリアの剛性に対する複合的な効果は、どちらかのノッチを単独で使用するよりも重要です。特に高強度材料の場合、切断エッジの周囲のひずみ硬化と加工硬化により、残りのストリップがより硬くなりますが、より脆くなります。{7}}
ピッチ ノッチがもたらす重要な利点の 1 つは、ダイ保護メカニズムとしての二次的な機能です。{0}}近接センサーと組み合わせると、ピッチ ノッチ ストップは、次のストロークが開始される前にストリップが適切にインデックスされたことを印刷機に知らせることができます。バイパス ノッチはこの目的には役立ちません。- バイパス ノッチは、登録や保護の役割を持たない純粋にクリアランス機能です。
ステーションスキップまたはストリップリフティングがより良い代替手段である場合
すべての干渉問題で材料を切断する必要があるわけではありません。 2 つの一般的な代替案では、材料の除去を完全に回避します。
駅飛ばし成形操作の間に 1 つ以上の空の (アイドル) ステーションを残します。ロジックは単純です。次のステーションが意図的に空白であるため、形成されたフィーチャが次のステーションでどのツールにも遭遇しない場合、衝突するものは何もありません。この方法は、フィーチャの突出が控えめで、干渉リスクが下流の 1 か所のみに存在する場合に効果的です。トレードオフとして、アイドル状態のステーションごとにダイの長さ - が追加され、ダイの物理的な設置面積が増加し、部品ごとに消費されるストリップの長さが増加し、材料コストが増加します。大量の実行では、余分な材料の消費が急速に増加します。-
ステーション スキップは、鋼の降伏応力またはその他の材料要因によって形成されたフィーチャが比較的浅くなり、単一の下流ステーションのみが競合を引き起こす状況に適しています。フィーチャーが複数のステーションを通過する必要がある場合、または金型の長さがプレスベッドのサイズによってすでに制限されている場合、これは非現実的になります。
ストリップリフティングバネ式リフター ピンまたはレールを使用して、インデックス作成中にストリップ全体をダイ面の上に持ち上げます。{0}ストリップが高くなると、下向きのフィーチャーは材料を除去することなく、下側のダイ ブロックとイジェクターの上にクリアランスを獲得します。-ストリップは、プレスが閉じてリフターが圧縮されるときにのみ下降します。このアプローチは完全なストリップの完全性を維持し -、素材の損失はありません -、浅いドローやコインの形状に特に適しています。
制限は高さです。リフターは、上部ダイコンポーネントが干渉問題になる前にストリップを持ち上げることができます。深く描かれた形状や高い上向きの形状の場合、ストリップを持ち上げるだけでは十分なクリアランスを確保できません。-また、金型の下部シューが複雑になり、長期にわたる生産期間にわたってリフター スプリングとピンのメンテナンスが必要になります。
部品の向きの変更全く違う角度から撮っています。設計者は干渉が発生した後に対応するのではなく、問題のあるフィーチャが下流のツールと競合しないように、ストリップ レイアウト内で部品の向きを変更します。パーツを 90 度または 180 度回転するか、別の方法でネストすると、衝突パスが完全に排除される場合があります。このアプローチは、ツールを構築する前の設計段階の初期段階で最も効果的です。順送スタンピングとハイドロフォーミングやスピンフォーミングなどの二次加工を組み合わせた部品のような複雑な形状の部品 - では、製造フローを根本的に再設計しない限り再調整できないプロセス順序要件によって部品の向きがロックされているため、これは実用的ではありません。
適切な方法を選択するための意思決定フレームワーク
特定の状況にどの干渉防止方法が適しているかを決定するときは、次の 4 つの要素を順番に考慮してください。{0}
- フィーチャのジオメトリ- 高いまたは深い突起には、バイパス ノッチまたはステーション スキップが必要です。浅いフィーチャは、多くの場合、ストリップのリフトのみで管理できます。
- ストリップのレイアウト制約- キャリアがすでに狭いかノッチが大きくある場合、バイパス ノッチをさらに追加すると、ストリップが最小強度を下回る可能性があります。ステーションスキップまたはリフトの方が安全かもしれません。
- 生産量--大量の運転では、ステーション スキップによる材料の無駄が増大します。バイパス ノッチは、アイドル ステーションを追加するよりもパーツあたりのストリップの消費量が少なくなります。
- コストと複雑さ- 部品の向きの変更は、実装後は材料や工具のコストはかかりませんが、ストリップのレイアウトを再設計する必要があります。バイパス ノッチによりパンチング ステーションが追加されます。リフターにより、機械コンポーネントとメンテナンス間隔が追加されます。
鋼の弾性率と材料の降伏強さ対引張強さの比も決定に影響します。降伏-対引張比-の高い材料はより大きく跳ね返り、ストリップの持ち上げだけでは処理できない可能性のあるより高い効果的な形状エンベロープを作成します。弾性率の値が低い材料は、送り負荷の下でより大きくたわむため、クリアランスが狭いバイパス ノッチは高速での危険性が高くなります。{4}}
以下の表は、5 つの方法すべての構造的な比較を示しています。
| 方法 | 機構 | ベストユースケース | ストリップ強度の影響 | ダイの複雑さ | 制限事項 |
|---|---|---|---|---|---|
| バイパスノッチ | 材料の除去によりクリアランスエンベロープが作成される | 複数のステーションを通過する高いまたは深いフィーチャ | 中程度の - はキャリア断面積を減少させます- | ノッチングパンチ/ダイセットを追加 | キャリア強度制限を超えることはできません。サイズ設定はスプリングバックを考慮する必要があります |
| ピッチノッチ | 送り制御と位置合わせのためのエッジ素材の除去 | ストリップの位置合わせ、オーバーフィード防止、エッジキャンバーの除去 | 低い-の小さな除去領域 | 最小の - 標準エッジ トリム | 形成されたフィーチャにクリアランスを提供しません。主な目的が異なる |
| 駅飛ばし | 空のステーションによりフィーチャ パスからツーリングが排除されます | 単一局の干渉がある浅い地物- | なし - マテリアルは削除されませんでした | ダイの長さとステーション数の増加 | ストリップ材料を廃棄します。複数のステーションでのクリアランスのニーズには現実的ではない- |
| ストリップリフティング | スプリングピンまたはレールがストリップを下部ツールの上に持ち上げます | ダイブロックまたはエジェクター上の浅い下向きフィーチャー | なし - マテリアルは削除されませんでした | リフターコンポーネントとメンテナンスの追加 | リフト高さに制限がある。上ダイの干渉には役に立たない- |
| 部品の向きの変更 | ストリップのレイアウトを再設計して衝突経路を排除 | 機能の競合を回避できる初期段階の設計- | なし - マテリアルは削除されませんでした | 完全なレイアウトの再設計が必要 | 複数の作業部分(ハイドロフォーミングやスピンフォーミングの二次ステップなど)のプロセスシーケンスによってロックされます。{0} |
実際には、多くの順送金型ではこれらの方法を組み合わせて使用されます。バイパス ノッチは、重要な高突起機能に対応します。-リフターは浅いものを管理します。ダイの長さが許す限り、単純さよりも材料コストが優先される場合には、アイドル ステーションが表示される場合があります。最良のストリップ レイアウトとは、すべてのステーションに単一のアプローチを強制するのではなく、それぞれの方法が最適な場所に適用されるレイアウトです。
最適な方法を選択したとしても、長期間の本番稼働にわたって維持および監視されなければ、失敗する可能性があります。{0}特にバイパス ノッチは、進行性の劣化 - の摩耗パターン、バリの蓄積、寸法ドリフトの影響を受け、干渉が戻るまで静かにクリアランス マージンを侵食します。印刷機が停止する前にこれらの故障モードを認識できるかどうかが、定期メンテナンスと緊急修理の違いとなります。
一般的なバイパス ノッチの故障モードとその防止方法
バイパス ノッチは紙の上では完璧に設計されていても、製造段階では失敗する可能性があります。何千回ものプレス ストロークを繰り返すうちに摩耗が蓄積し、寸法が変動し、目に見えないバリが成長します。ある日、ストリップが詰まり、プレスがサイクルの途中で停止します。-。これらの故障モードは予測可能で予防可能です -。ただし、何を探すべきかを知っていて、ダイ設計とメンテナンス スケジュールの両方に対策を組み込んでいる場合に限ります。
ここでは、最も一般的な 5 つのバイパス ノッチ障害、その根本原因、およびそれらが生産現場に到達するのを妨げる慣行を示します。
不十分なクリアランスと速度下での断続的な干渉
これは、すぐには通知されないため、最も欺瞞的な障害モードです。金型はセットアップ速度またはトライアウト中にきれいに動作し、生産が毎分のフルストロークに達すると断続的なヒットを生成し始めます。なぜ?高速になると、動的力が増加します。迅速な割り出し中にストリップはリフター間でわずかに跳ね返り、成形されたフィーチャは弾性範囲内で振動し、荷重によるプレスのたわみにより工具の位置が数ミリ単位で移動します。
低速時にかろうじて適切なクリアランスを持つサイズのノッチは、生産力学の下でそのマージンを失います。形成されたフィーチャーは、50 または 100 ストロークに 1 回、金型コンポーネントをかすめます -。すぐにプレス機が動かなくなるほどではありませんが、フィーチャーの表面に傷がつき、破片が発生し、最終的には完全停止に至るには十分です。
- 根本的な原因:動的ストリップの動き、高速でのプレスのたわみ、または最悪の場合の送り許容誤差の積み重ねを考慮せずに、静的な形状から計算されたクリアランス マージン。-
- 防止:トライアウト条件ではなく、生産速度条件に対するサイズ クリアランス マージン。標準速度の用途では静的形状エンベロープを少なくとも 0.5 mm 追加します。-、毎分 200 ストロークを超える高速印刷機の場合は 1.0 ~ 1.5 mm 追加します。-最初の生産立ち上げ時に-スローモーション観察-でクリアランスを検証し、成形されたフィーチャー上にニアコンタクトを示す目撃マークがないか監視します。-
特大のノッチから弱点を取り除く
不十分なクリアランスを避けたいという本能は、時として反対方向に大きく振れすぎることがあります。特大のノッチにより十分なクリアランスが得られますが、除去されるキャリア材料の量が多すぎるため、ストリップを確実に供給できなくなります。症状はステーション間の座屈、横方向のドリフト、または一貫性のないパイロットの関与として現れます-。これらはすべて位置合わせエラーや部分的な寸法のばらつきを引き起こします-。-。
この問題は、加工硬化したストリップ材料ではさらに悪化します。ストリップが上流の成形操作ですでにひずみ硬化を受けている場合、ストリップはより硬くなりますが、ノッチ周囲の変形ゾーンではより脆くなります。変形硬化により延性が低下した領域にある特大のノッチにより、送り中に狭くなった断面に曲げ応力が集中します。-。キャリアは穏やかに曲がるのではなく、弱い部分で亀裂が入ったりねじれたりします。
- 根本的な原因:キャリアの最小断面要件を検証せずに指定されたノッチ寸法、またはストリップに沿った近くの位置に複数のノッチが現れる場合の累積的な材料除去を考慮していない。{0}}
- 防止:ノッチの幅は、どの単一断面でもキャリア バーの幅の 60 ~ 70% を超えてはいけないというルールを適用してください。-。複数のノッチが集まっている場合は、曲げ抵抗に対するそれらの組み合わせの影響を評価します。クリアランス要件により、キャリアがサポートできるより大きなノッチが必要な場合は、ストリップのレイアウトを再設計します - キャリアの幅を増やすか、2 番目のキャリアを追加するか、バイパス ノッチとリフターを組み合わせて、より小さなノッチと適度なストリップの高さで同じクリアランスを実現します。
生産の実行中に進行する摩耗とバリの蓄積
バイパスノッチパンチとダイボタンは、他の切削工具と同様に摩耗します。違いは、ノッチは目に見える部品の特徴ではないため、ノッチの磨耗はしばしば監視されないことです-。それはスクラップ ストリップとともに消えるプロセスの特徴です。数十万回のストロークを繰り返すと、ノッチパンチのエッジが鈍くなり、パンチとダイボタンの間の切断クリアランスが開きます。その結果、丸いパンチのエッジが材料をきれいに切断できず、ノッチの寸法がわずかに縮小し、ノッチの開口部が設計よりも小さくなってしまいます。
この寸法損失は片側あたり 0.1 ~ 0.3 mm にすぎませんが、元のクリアランス マージンが狭い場合、そのわずかな減少でも成形フィーチャーが押し戻されて下流の工具と断続的に接触する可能性があります。としてMetalForming Magazine のレポートチッピングは、高強度材料を切断する際の最も一般的な故障メカニズムです。-その結果生じる刃先の劣化は、バイパス ノッチ カットを含むすべてのカット - の精度を直接低下させます。
バリの蓄積により、第 2 層のリスクが生じます。スタンピングにおけるバイパス ノッチのバリ形成は、他のせん断加工と同じメカニズムに従います。つまり、材料が切断エッジに沿って移動し、ストリップの片側に小さな盛り上がったリップが形成されます。そのバリリップは、ノッチが作り出すはずだったクリアランススペースに突き出ています。長い加工では、パンチがさらに鈍くなるにつれてバリの高さが増大し、エッジから内側への有効クリアランスが徐々に減少します。
バリの方向が重要です。標準的なパンチスルー ダイ構成では、ストリップのダイ側にバリが発生します。--バイパス ノッチがポジティブ ノッチ (上向きのフィーチャをクリアする) の場合、バリは下向きに突出し、通常はクリアするように設計されたフィーチャを妨げません。しかし、バリの方向がフィーチャの突起と一致する場合 -、これは負のノッチまたは逆の工具セットアップで発生する可能性があります - 、バリ自体が二次干渉面になります。
- 根本的な原因:予防保守プログラムで計画されたノッチ-パンチ検査が行われておらず、初期設計時にクリアランス コリドーに対するバリの方向を考慮していません。
- 防止:パンチの成形と同じメンテナンス サイクルにノッチ パンチの研磨を含めます。合否ゲージやサンプル ストリップの視覚検査を使用して、ノッチの寸法を定期的に追跡します。-設計中は、バリの方向がクリアランス コリドーの反対側を向くようにパンチとダイの向きを調整します。バリの方向を適切に方向付けることができない場合は、予想される最大バリ高さだけクリアランス マージンを増やします -。標準的な切削クリアランスの場合、通常は材料の厚さの 5 ~ 10 パーセントです。一部のショップでは、ノッチング ステーションの近くに取り付けられた誘導型近接センサーを使用して、過剰なバリの成長によって引き起こされるストリップ高さの変動を検出し、干渉が発生する前にメンテナンス アラートをトリガーしています。{8}}
パイロットピンの競合と登録エラー
バイパス ノッチとパイロット ピンは、同じ限られたストリップ領域をめぐって競合します。パイロットは、各ステーションでストリップを正確に配置し、固定するための固体で平らな素材を必要とします。パイロット位置に近すぎるバイパス ノッチは、2 つの方法で位置合わせを損なう可能性があります。1 つは、パイロットが耐える必要がある素材を除去するか、パイロット穴の周囲のゾーンが弱くなり、パイロットがストリップを積極的に配置するのではなく、係合中に穴の端を変形させることです。
登録がドリフトすると、すべてのダウンストリーム操作もそれに伴ってシフトします。ブランキング プロファイルが中心からずれ、穴の位置が移動し、形成されたフィーチャーが後続のステーションで意図したバイパス ノッチ開口部と整列しなくなります。-元の干渉問題では、ノッチのサイズが小さすぎるためではなく、ストリップが設計で想定されていた位置に配置されなくなったため、- が返されます。
- 根本的な原因:ストリップの進行全体にわたるパイロット ピンの位置とその係合ゾーンを相互参照せずに指定されたノッチ ジオメトリ。{0}}
- 防止:ノッチのエッジと最も近いパイロット穴の周囲との間に、材料の厚さの少なくとも 2 倍 (または 2 mm のいずれか大きい方) の最小距離を維持してください。ストリップのレイアウト計画中に、ノッチ境界が侵入できない除外エリアとしてパイロット交戦ゾーンをマッピングします。空間的な制約によりノッチをパイロットに近づけざるを得ない場合は、パイロット ゾーンをローカル キャリア タブで補強するか、パイロットをストリップの妥協のないセクションに再配置します。
これらの故障モードにはそれぞれ共通点があります。つまり、製造中に徐々に静かに発生し、報道機関が停止するまで公表されることはほとんどありません。初期設計と継続的なメンテナンス プログラムの両方に検出と予防を組み込むことで、ストリップの詰まりや応急修理が発生する前に、劣化を早期に検出します -。この積極的な考え方は、失敗を回避するだけでなく、ダイの全寿命にわたってバイパス ノッチが確実に機能し続ける広範なベスト プラクティスの確立にも当てはまります。
信頼性の高いバイパス ノッチのパフォーマンスのためのベスト プラクティス
障害を防ぐことは、一貫した長期的なパフォーマンスを達成することとは異なります。-上で説明した障害モードは、何を避けるべきかを示しています。ベスト プラクティスでは、バイパス ノッチがツールの寿命全体にわたって静かにその役割を果たし続けるように、すべてのダイ設計、すべてのストリップ レイアウト レビュー、およびすべてのメンテナンス サイクルに何を積極的に組み込むべきかを示します。干渉による停止なしで 500,000 回のヒットを実行できるダイと、50,000 回のヒットで緊急の対応が必要なダイの違いは、ほとんどの場合、初日からこれらの実践がどの程度意図的に実行されたかに遡ります。{6}}
材料クラスごとのクリアランスマージンの標準化
ツール チームができる最も簡単な改善の 1 つは、新しいジョブごとにクリアランス マージンを最初から再計算するのをやめることです。代わりに、材料クラス、厚さの範囲、および形状のタイプごとに編成された標準クリアランス表を作成します。特定のグレードの降伏強さと、そのグレードが成形時にどのように動作するかがわかっている場合は、理論上の最小値ではなく実際の製造条件を反映したデフォルトのマージンを割り当てることができます。
実際の分類は次のようになります。
| マテリアルクラス | 一般的な降伏強度範囲 | 推奨バイパスノッチクリアランスマージン |
|---|---|---|
| 軟鋼(CRS、1008/1010) | 170 - 250 MPa | 片側あたり 0.5 - 1.0 mm |
| HSLA / 構造用鋼 | 340 - 550 MPa | 片側あたり 1.0 - 1.5 mm |
| 高度な高張力鋼-(DP、TRIP) | 590 - 980 MPa | 片側あたり 1.5 - 2.0 mm |
| アルミニウム合金 (5xxx、6xxx) | 100 - 310 MPa | 片側あたり 1.0 - 1.5 mm |
| ステンレス鋼(301、304) | 250 - 500 MPa | 片側あたり 1.0 - 1.5 mm |
これらのマージンは、鋼の弾性率 (炭素および合金グレードの場合は約 200 GPa) と、送り荷重下でより大きくたわみ、より広いクリアランスを必要とするアルミニウムなどのより低い引張弾性率の鋼代替品 (約 70 GPa) を考慮しています。降伏強度が高い-材料はより積極的に反発し、成形された形状を意図した範囲を超えて押し出します。高度な高強度グレードの鋼の降伏点は、パンチ形状と比較して有効形状境界を 0.5 mm 以上シフトする可能性があります。これが、まさにこれらのグレードでより大きなマージンが必要な理由です。-
標準化とは、ジョブ固有の変数を無視することを意味するものではありません。{0}つまり、毎回新しいことを推測するのではなく、実績のあるベースラインから開始し、特定のジオメトリで必要な場合にのみ調整することを意味します。-。テーブルを文書化し、本番データで値が確認または調整されるたびにテーブルを更新し、チームのすべての設計者がテーブルにアクセスできるようにします。
ノッチデザインとストリップレイアウト計画の調整
バイパス ノッチはストリップ上に孤立して存在するわけではありません。これらは、パイロット ピン ホール、キャリア バー、タイ タブ、リフター コンタクト ゾーン、およびピッチ ノッチとスペースを共有します。ノッチを後付けとして扱う - 形成シーケンスが完了した後に何かが追加される - とほぼ確実に競合が発生します。より良いアプローチは、最初の反復からバイパス ノッチ計画をストリップ レイアウトに統合します。
最も重要な調整ポイントは次のとおりです。
- パイロットピン除外ゾーン- まず、すべてのパイロット地点をマッピングします。バイパス ノッチ エッジがパイロット ホール周囲の 2 つの材料厚さ以内に侵入してはなりません。パイロットはストリップの登録のバックボーンであり、その周囲の素材が弱くなると、下流のすべての操作が低下します。
- キャリアバーの完全性- すべてのノッチ位置でキャリアの断面を評価します。-複数のノッチが同じピッチ位置の近くに集まっている場合、それらを組み合わせて除去しても、送り力に抵抗するのに十分な材料を残す必要があります。最小曲げ抵抗を下回るキャリア バーの場合は、- 幅の広いキャリア、デュアル キャリア レイアウト、またはノッチ位置の再配分を再設計する必要があります。-
- リフター接触部- リフターはストリップを上方に押して、インデックス付けのためにストリップを持ち上げます。開いたノッチに押し込むリフターはサポートを提供しません。 -リフターの位置とノッチの位置を相互参照し、固体材料がすべてのリフター ピンの下に収まるようにします。
- タイバーとフレックスウェブ- タイバーを使用して部品をキャリアに接続するストリップ レイアウトでは、ノッチの配置がこれらの接続を妨げてはなりません。ノッチが誤ってタイバーを切断すると、部品が早期にリリースされ、金型内での詰まりや部品の紛失が発生します。
ノッチの意図をダイ設計記録に文書化することも同様に重要です。メンテナンス技術者が 2 年後にノッチ パンチを再研磨する場合、そのノッチがなぜ存在するのか、どのような特徴をクリアしているのか、重要な寸法は何かを知る必要があります。この文書がなければ、善意のメンテナンスで不用意にノッチを必要なクリアランス未満に減らしてしまう可能性があり、-、ノッチが防止するように設計されていた干渉が元に戻ってしまう可能性があります。としてアート・ヘドリック氏が強調するのは、印刷上のすべての詳細は、解釈の余地なく明確に定義されている必要があり、バイパス ノッチの仕様は、あらゆる成形寸法と同じ厳密さに値します。
以下の詳細を、各バイパス ノッチのダイ プリントまたは補足保守文書に含めます。
- 駅と特徴のノッチがクリアされます
- 最小許容ノッチ寸法(幅、深さ、送り{0}}方向の長さ)
- 再研磨が必要になる前の最大許容バリ高さ
- パンチ研磨間隔 (ストロークまたは生産時間単位)
- バリの方向とクリアランスコリドーとの関係
経験豊富な金型ソリューションプロバイダーとの提携
単純な単一フィーチャーのクリアランスの問題については、経験豊富な社内設計者がバイパス ノッチの計画を難なく処理します。{0}複雑なマルチステーション順送金型を扱う場合、数十の成形フィーチャーが多数の下流ステーションを通過し、キャリア強度が厳しく、リフター、パイロット、タイバーがすべて同じストリップ領域をめぐって競合する場合、課題はさらに大きくなります。このようなシナリオでは、調整の労力が倍増し、設計上の決定がストリップ レイアウト全体に波及します。
こうした設計に直面しているエンジニアは、{0}}カスタム順送金型ソリューションを専門とするプロバイダーと提携することで恩恵を受けます。-チームは、何百ものツール構築にわたってノッチ最適化の課題をバイパスし、ノッチ形状が金型構造、部品設計、バリ制御、クリアランス エンジニアリング、統合システムとしてのマテリアル フローとどのように相互作用するかを理解しています。YICENのスタンピング金型ソリューションは、特に複数のストリップ制御機能が妥協なく連携する必要がある順送金型プロジェクトに対して、この種の統合サポートを提供します。その深い経験にアクセスできることで、設計サイクルが短縮され、開発の繰り返しが減り、最初のヒットから寿命終了までクリーンに動作する金型が提供されます。
-設計による-防止の哲学は、この記事のすべてのベスト プラクティスに貫かれています。つまり、クリアランス マージンを標準化し、ノッチの配置をストリップ全体のレイアウトと調整し、将来のメンテナンスの意図を文書化し、複雑さが日常業務を超える場合には専門知識を導入します。バイパスノッチは、意図的に設計され、徹底的に検証され、一貫して維持されている場合にのみ、スタンピング金型の干渉を防ぎます。これら 3 つの要素を正しく設定すれば、ストリップはきれいに供給され、印刷機は稼働し続け、干渉は生産現場で戦う問題ではなく、製図段階で解決できる問題になります。
スタンピング金型のバイパスノッチに関するよくある質問
1. 順送スタンピング金型のバイパスノッチの目的は何ですか?
バイパスノッチは、キャリアストリップに切り込まれた意図的な材料除去であり、ランス、絞りカップ、エンボス、曲げタブなど、以前に形成されたフィーチャー - のためのクリアランス通路を作成し、パンチ、ダイブロック、ストリッパー、リフターと衝突することなく下流ステーションを通過できるようにします -。生産現場での干渉に対応するのではなく、設計段階で衝突のリスクに対処することで、ストリップ詰まり、部品の損傷、工具の破損を排除します。
2. 正のバイパス ノッチと負のバイパス ノッチの違いは何ですか?
ポジティブ バイパス ノッチは、形成されたフィーチャの突出方向と同じ側のストリップ材料を除去し、通常はストリッパー プレートに対してランスや曲がったタブなどの上向きのフィーチャを取り除きます。{0}}負のバイパス ノッチにより反対側の材料が除去され、絞りカップや押し出しボスなどの下向きのフィーチャ用にストリップ面の下にクリアランスが作成されます。{2}}多方向成形の複雑な部品では、多くの場合、同じストリップ レイアウト内で両方のタイプが必要となるため、エンジニアは、材料を組み合わせて除去してもキャリア ストリップの完全性が損なわれないことを確認する必要があります。
3. バイパス ノッチの正しいサイズはどのように決定しますか?
ノッチのサイズ設定は、パンチの公称寸法ではなく、スプリングバック後の形状を含む成形フィーチャーの 3 次元エンベロープ - から始まります。-材料クラス、プレス速度、および送りシステムの精度に応じて、片側あたり 0.5 ~ 2.0 mm のクリアランス マージンを追加します。ノッチは、フィーチャーのフットプリントと先頭および末尾のマージンを完全に含むために、フィード方向に十分な長さである必要があります。ストリップ供給の信頼性を維持するために、ノッチ幅はどの断面でもキャリア バーの幅の 60 ~ 70% を超えてはなりません。-。
4. 製造中にバイパス ノッチが失敗する原因は何ですか?
最も一般的な故障モードには、生産速度で断続的な接触を引き起こす不十分なクリアランス、キャリアを弱めてミスフィードを引き起こす過大なノッチ、長時間の運転でノッチ寸法が徐々に縮小する進行性のパンチ摩耗、有効クリアランスを減少させるノッチエッジのバリの蓄積、位置合わせエラーを引き起こすパイロットピンの位置と矛盾するノッチの配置などが含まれます。それぞれの故障は徐々に静かに進行します。そのため、ノッチ パンチの状態とノッチの寸法の定期的な検査は、すべての予防保守プログラムの一部である必要があります。
5. ストリップリフトやステーションスキップの代わりにバイパスノッチを使用する必要があるのはどのような場合ですか?
バイパス ノッチは、複数の下流ステーションを通過する必要がある背の高いフィーチャや深く形成されたフィーチャに推奨されるソリューションです。このような場合、ストリップを持ち上げることで十分なクリアランス高さが得られず、ステーションをスキップすると余分なストリップ材料が無駄になり、ダイの長さが長くなります。ストリップのリフティングは、浅い下向きのフィーチャに最適に機能しますが、ステーション スキップは、わずかな突起による単一ステーションの干渉に適しています。-複雑な干渉問題を伴う重度の順送金型の設計については、YICHEN (https://www.yichen-group.com/stamping-die/) などのプロバイダが、バイパス ノッチ、リフター調整、キャリア ストリップ計画の組み合わせを統合システムとして最適化するカスタム スタンピング 金型ソリューションを提供しています。


