


スタンピング金型の価格を根本から理解する
同じスタンピングツールに見えるものを 2 つ見積もってもらったところ、価格に 10 倍の違いがあることを想像してみてください。あるサプライヤーは 15,000 ドルと言っており、別のサプライヤーは 150,000 ドルと言っています。どちらも間違いではありません。彼らはおそらく、あなたの要件を異なる方法で解釈したり、異なる規格に基づいて構築したり、同じ部品形状に対してまったく異なる金型タイプを引用したりしている可能性があります。このスプレッドは市場の混乱の兆候ではありません。これは、スタンピング金型の価格を決定する膨大な数の変数を反映しており、見積もりを求める前にそれらの変数をマッピングしていなかった購入者を不意を突いてしまいます。
スタンピング金型とは何か、価格が大きく異なるのはなぜですか
プレス金型は精密工具ですプレス機に取り付けられ、切断、曲げ、絞り、成形操作を通じて平らな金属板を完成品または完成品に近い部品に変換します。{0}すべての金属スタンピング金型は、特定の部品を製造するためにカスタム設計されています。つまり、価格が既製の価格で販売されることはありません。--最終的なコストは、金型の種類とステーション数、部品の複雑さと公差、工具鋼のグレード、予想される生産量、工具メーカーの地理的位置という 5 つの相互に関連する要素によって決まります。
フラット ブラケットのブランキングに使用される単純なシングル ステーション ダイ スタンプには、基本的なエンジニアリングと標準鋼のみが必要です。- - 厳しい公差で自動車用コネクタを製造するマルチステーション順送金型やコイニング作業には、数週間に及ぶ設計作業、高級材料、膨大な試作時間が必要です。順送金型にステーションが追加されるたびに、次のような金型コストが増加する可能性があります。8~12パーセント、複雑さは線形に増加しません。そのため、金属スタンピング金型のコストは数千ドルから、自動車車体の製造に使用される大型パネル転写ツールの場合は 100 万ドルをはるかに超えるものまで、非常に幅広いです。-
スタンピングダイの価格は、単純なブランキングダイの 3,000 ドルから、複雑な自動車トランスファーダイラインの 1,000,000 ドル以上まで多岐にわたります。そのスプレッドの背後にあるコスト要因を理解することが、現実的な予算編成と推測を分けるものです。
「ダイスタンプ」という用語が 2 つの異なる文脈で現れることは注目に値します。この記事の焦点である工業用金属プレス金型は、金属部品を大規模に形成するために設計された生産工具です。一方、デボス加工ダイおよび金属デボス加工ツールは、装飾的なマーキングに使用され、革、紙、または柔らかい金属に印象的なデザインを作成します。どちらもキーワード領域を共有していますが、このガイドは完全に板金部品の生産ツールを中心に構築されており、製造エンジニアや調達専門家にとって重要なコスト要因、価格構造、調達戦略をカバーしています。
この価格ガイドの対象者
あなたがオフショアと国内の見積を比較する調達マネージャーであっても、新しいプログラムの工具の予算を検討している製品エンジニアであっても、金属プレス加工に初めて遭遇するスタートアップの創業者であっても、このガイドは役立つでしょう。目標は単純明快です。コストの要因を理解するための明確なフレームワークを提供することで、より適切な質問をし、現実的な期待を設定し、サプライヤーの見積もりを同等の条件で評価できるようになります。
この後のセクションでは、金型のタイプ別の詳細な内訳、工具鋼の選択、被削材の材質の影響、生産量の経済性、地域ごとの価格差、総所有コスト、品質を犠牲にすることなく工具の支出を削減するための実践的な戦略について説明します。各セクションでは、範囲はリストされているものの、その背後にある根拠が欠如している、一般的な価格設定ガイドで一般的に残されているギャップを取り上げています。同じ部品の 25,000 ドルの見積もりと 75,000 ドルの見積もりの違いは、多くの場合、サプライヤーの貪欲さではなく、仕様の明確さとエンジニアリングの選択に起因します。このガイドは、これらのコスト レバーがどこにあるのかを正確に理解するのに役立ちます。
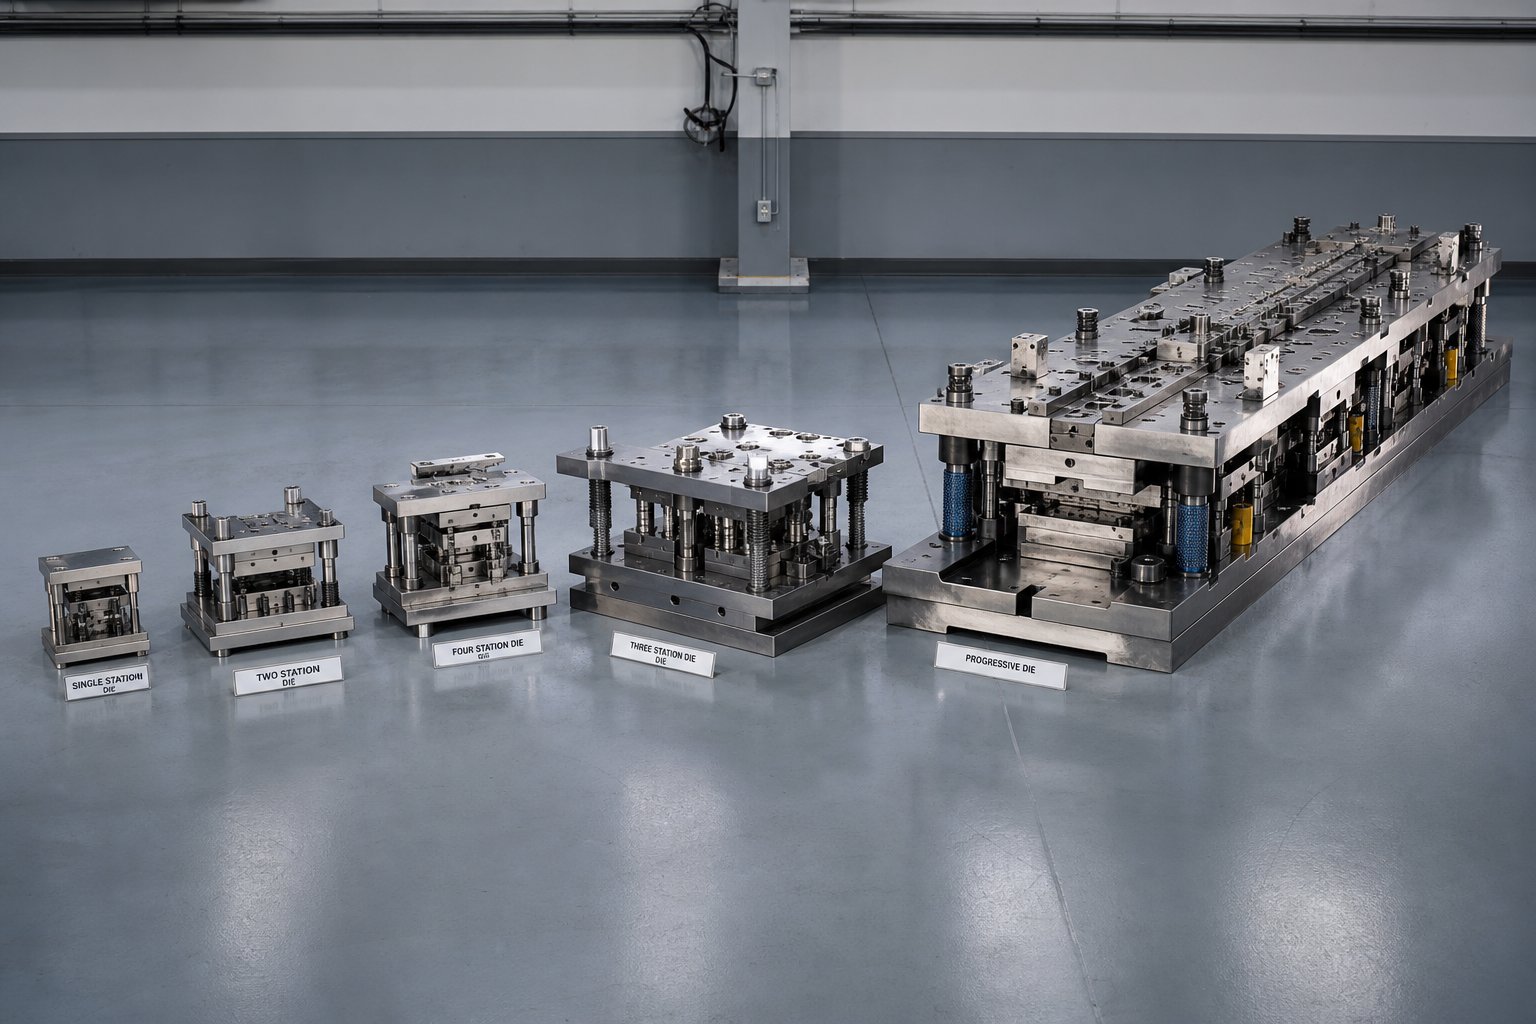
プレス金型別の価格帯
単一の最大の広告申込情報スタンピングダイの見積もり構築される金型のタイプです。平座金をブランキングするための標準的な金型と、自動車コネクタ用の 20 ステーションの順送金型は、たとえ完成部品のサイズがほぼ同じであっても、まったく異なるコスト領域に属します。各ダイのタイプが価格設定範囲のどこに該当するかを知ることは、詳細を掘り下げる前に、見積もりが妥当かどうかを評価するのに役立ちます。
| 金型の種類 | 一般的な複雑さ | 一般的な価格帯 | 主な使用例 |
|---|---|---|---|
| シングル-ステーション(ブランキング/ピアシング) | 低い | $3,000 - $15,000 | 平ブラケット、ワッシャー、簡易クリップ |
| 複合ダイ | 低から中程度 | $8,000 - $25,000 | 1 ストロークで複数のカットが必要な平らなパーツ |
| 順送金型 | 中~高 | $15,000 - $60,000+ | 大量生産のコネクタ、ブラケット、構造部品 |
| トランスファーダイ | 高い | $100,000 - $1,000,000+ | 大型のボディパネル、深絞りハウジング、複雑な 3D パーツ- |
| ホットスタンピング金型 | 高い | $80,000 - $300,000+ | 超-高張力鋼-自動車用安全部品 |
プログレッシブダイの価格決定要因
順送金型は、小型から中型の部品を大量生産する場合に主力製品です。{0}{1}金属ストリップは、単一のスタンピング ダイセット内の複数のステーションを通過し、各ステーションでは、切断、曲げ、コイニング、成形などの異なる操作 - が実行され、最後に完成品がドロップされます。メーカーの業界データによると、順送金型の平均価格は約 30,000 ドルですが、より単純な形状では 15,000 ドルに下がり、複雑なマルチステーション ツールでは 60,000 ドルを超える場合もあります。-
なぜ広範囲に広がるのでしょうか?ストリップ レイアウトにステーションが追加されるたびに、エンジニアリング時間の増加、CNC 加工の追加、ステーション間の位置合わせ公差の厳格化、およびダイ ブロック自体の材料の増加を意味します。フラット ブラケット用の 5- ステーションのスタンプ ダイは、インダイタッピングとコイニングを備えた 15- ステーションのツールとは異なります。加工時間だけでも 2 倍または 3 倍になる可能性があり、これが順送金型のコストが 1 回の加工を行う単打ブランキング ツールよりも大幅に高くなる主な理由です。
トランスファーおよび複合ダイのコスト範囲
トランスファダイスは、ストリップを連続的に供給するには大きすぎる部品や幾何学的に複雑すぎる部品を扱います。キャリアストリップ上のダイを通過する代わりに、個々のブランクは機械式グリッパーによってピックアップされ、独立したステーション間を移動されます。これにより、部品間の接続ウェブが不要になり、部品ごとの材料が節約されますが、工具自体には複数のダイセット、搬送機構、および広範なトライアウト作業が必要になります。自動車フェンダー用の 1 つの絞り金型で稼働可能250,000ドルから500,000ドル、および 1 つのパネルの絞り、トリム、フランジ、およびピアスダイの完全なラインは、多くの場合 50 万ドルを超えます。
複合ダイはスペクトルの対極に位置します。 1 回のプレス ストロークで複数の切断操作を実行するため、1 つの平面で高い精度が必要な平坦な部品を効率的に加工できます。メタル ダイ セットは単純であるため、-プログレッシブ ステーションやトランスファー システムがないため、-設計と加工のコストは中程度にとどまり、部品のサイズと公差の要件に応じて、通常は 8,000 ドルから 25,000 ドルです。
シングルステーションと特殊ダイの価格
単一ステーションのダイスは、ストロークごとに 1 つの操作(ブランク、ピアシング、または単純な曲げ)を実行します。これらは金属スタンピングにおける最も安価な生産ツールであり、部品あたりのサイクル タイムが工具の予算よりも重要でない、少量から中量の生産に適しています。--予想される部品数量に対して 3,000 ドルから 15,000 ドルの投資が合理的であるプロトタイプのブラケット、シム、または単純なクリップを考えてください。
ホットスタンピング金型は、主に B ピラーやドア イントルージョン ビームなどの自動車の安全構造において特殊なニッチ市場を占めています。{0}摂氏 900 度を超える温度で板金を成形し、金型内で部品を焼き入れして超高引張強度を実現します。-金型は極端な熱サイクルに耐える必要があり、特殊な工具鋼、統合された冷却チャネル、堅牢な構造が必要です -。これらすべてにより、単一の工具のコストが 80,000 ドルから 300,000 ドルの範囲に押し上げられます。
パターンは明らかです。コストは、金型内で実行される操作の数、それらの操作の間に必要な精度、および生産中にツールに課せられる環境上の要求に比例します。それほど明白ではないのは、金型自体に選択された鋼種が各カテゴリ内の価格をどのように変化させるかということです -。これは詳細に検討する価値のある要素です。
金型材料の選択が予算に与える影響
同一のステーション数と部品形状を持つ 2 つの順送金型には、その素材に応じて非常に異なる価格が設定される場合があります。パンチ、ダイブロック、摩耗部品用に選択された工具鋼グレードは、スタンピングダイの総価格の重要な部分を占めており、研磨や交換が必要になるまでの工具の寿命が直接決まります。間違ったグレードを選択すると、必要のない資材に前もって支出しすぎたり、支出不足で後からメンテナンスやダウンタイムに多くの費用を支払ったりすることになります。
このように考えてください。鋼は単なる原材料費の項目ではありません。これは、加工時間、熱処理の複雑さ、研削の難易度、そして最終的には最初の再研削までに製造できる部品の数に影響します。これらの下流効果はすべてコストにフィードバックされます。
一般的な工具鋼グレードとそのコストへの影響
ほとんどの鋼スタンピング金型は、よく理解されている数種類の工具鋼グレードから作られており、それぞれの硬度、靱性、耐摩耗性、機械加工性のバランスが異なります。{0}最も一般的なオプションを比較すると次のようになります。
| 鋼種 | 相対的な材料コスト | 標準硬度 (HRC) | 最適なアプリケーション- | 予想されるダイ寿命範囲 |
|---|---|---|---|---|
| A2 | 低から中程度 | 57 - 62 | 中量のブランキング、ピアシング、成形金型 | 200,000 - 500,000 ヒット |
| D2 | 中程度から高程度 | 58 - 64 | 大量のブランキング、スタンピング研磨材 | 500、000 - 1,000、000+ ヒット |
| S7 | 適度 | 54 - 58 | インパクト-重加工、曲げ、冷間圧造金型 | 300,000 - 700,000 ヒット |
| M2 (高速度鋼) | 中程度から高程度 | 60 - 65 | 高速順送ダイス、薄物-ピアス | 500,000 - 1,000,000 ヒット |
| 炭化タングステン | 高 (3-5x スチール) | 70+ HRC (88-92 HRA) | 超-大容量、-公差の厳しい-研磨材 | 2,000、000 - 10、000、000+ ヒット |
A2 鋼は、中程度の合金、空気硬化グレードであり、高炭素のオプションと比較して優れた靭性と容易な機械加工を備えています。-中程度の生産量で使用される金属スタンピングツールの場合、A2 は材料コストと加工時間の両方を管理しやすくします。多くの場合、ダイ寿命要件が 500,000 サイクルを下回る場合、これがデフォルトの推奨事項となります。
D2はステップアップです。これは優れた耐摩耗性を備えた高炭素、高-クロム鋼であり、大量生産用途のプレス金型鋼として人気があります。-トレードオフは?- D2 は機械加工が難しく、EDM も難しく、亀裂を避けるために慎重な熱処理が必要です。これらの追加の処理ステップにより、完成品の金型のコストが上昇しますが、数十万個の部品を生産する場合、耐用年数の延長により、多くの場合、プレミアムが正当化されます。
S7 は独特の地位を占めています。優れた耐衝撃性と靭性が高く評価されており、深い曲げ、コイニング、厚い素材の成形など、大きな衝撃を伴う作業に最適な材種です。- D2 が繰り返しの強い衝撃荷重によって欠ける可能性がある場合、S7 が衝撃を吸収します。-硬度が低いため、摩耗しやすい条件では摩耗が早くなりますが、衝撃が支配的な用途では、硬くて脆いグレードよりも長持ちします。{8}}
このパターンはすべてのスチール スタンピング ツールで一貫しています。硬いグレードほど原材料のコストが高く、加工時間も長くなりますが、金型の寿命は長くなります。柔らかいグレードは安価で生産が早いですが、摩耗が早くなります。最初の価格だけでなく、生産量とワークの材質も決定の指針となるはずです。
超硬インサートがプレミアムを正当化する場合
炭化タングステンはまったく別の分野にあります。工具鋼の最大 30 倍の耐摩耗性を備えた超硬インサートは、D2 であっても複数回の再研磨が必要となる数百万回のサイクルにわたって厳しい寸法公差を維持します。超硬ダイ部品の初期コストは、同等の鋼材に比べて 3 ~ 5 倍高くなる可能性がありますが、大量生産では計算が劇的に変化します。
年間 300 万個の部品を生産する順送金型での鋭いパンチを想像してみてください。 D2 パンチは 400,000 ヒットごとに再研磨が必要になる場合があり、これは年間 7 ~ 8 回のサービス中断を意味します。同じアプリケーションを実行しているカーバイド パンチは、最初のメンテナンス イベントまでに 300 万回のヒットが続く可能性があります。停止が減り、予備のコンポーネントが減り、稼働全体にわたって部品の品質がより安定します。
ほとんどの金型製造業者は、超硬から金型全体を構築しているわけではありません。この材料は脆くて修正が難しく、再加工には特殊なダイヤモンド研削または放電加工が必要です。その代わりに、業界標準はハイブリッド アプローチです。つまり、ピアシング パンチや刃先などの重要な高摩耗点に超硬インサートを、より強靱な工具鋼ダイス本体内に配置します。-これにより、プレス金型鋼の全体的なコストを管理しやすくしながら、最高の価値を生み出す場所に最高級の材料を正確に配置できます。
超硬は、研磨性の高い被削材を使用して大量生産を行う場合、研ぎ間隔間の公差の変動が許容できない場合、または金型のメンテナンスのためのプレスのダウンタイムのコストがコンポーネントの寿命を延ばすための前払金を超える場合に、経済的に合理的です。-
金型の寿命を延ばし、コストを増加させる表面処理
ベース材料の選択を超えて、表面コーティングは金型の性能を向上させるためのもう 1 つの手段となります。窒化チタン (TiN) と炭窒化チタン (TiCN) は、スタンピング金型部品に適用される最も一般的な PVD コーティングです。通常は 2 ~ 5 マイクロメートルの顕微鏡的に薄い層が追加され、表面硬度が大幅に向上し、ダイとワークピース間の摩擦が軽減されます。
数字には説得力があります。 TiN- コーティングされた成形金型が実証済み寿命が 100,000 サイクルから 600,000 サイクル以上に向上金属スタンピング用途に。 TiCN は一部のシナリオではさらに進化し、摩擦係数が低いため、アルミニウムやかじりやすいその他の材料をスタンピングする際に優れたパフォーマンスを提供します。
コーティングのコストは部品のサイズとバッチ数量によって異なりますが、通常、総ダイコストのほんの一部に過ぎず、耐用年数が何倍も長くなります。欠点は、研ぐと処理された表面層が除去されるため、再研磨サイクルのたびにコーティングを再塗布する必要があることです。これにより定期的なコストがかかりますが、ステンレス鋼や高強度合金などの研磨材をスタンピングする金型の場合、コーティング鋼スタンピング金型への投資は最初の生産実行で十分に元が取れます。{2}}
ベース鋼種、選択的超硬インサート、表面コーティングを適切に組み合わせることで、初期費用と長期的な経済性の両方で最適化された金型が作成されます。{0}}しかし、材料の選択は単独で行われるわけではありません。プレス加工される被削材の材質は金型に独自の要求を課し、許容可能な工具寿命を達成するために必要な材種と処理に影響を与えます。
プレス加工される部品材料が金型コストを左右する仕組み
ダイは孤立して存在するわけではありません。それは、スタンプされる板金との関係で存在します。一日中軟鋼をブランクにして作られた金型は、工具をアップグレードせずにステンレス鋼に切り替えると数週間以内に故障します。被削材の材質によって、パンチとダイのクリアランス、必要なプレス量、工具鋼の選択、およびダイの全体的な構造の堅牢性が決まります。--これらの各パラメーターはコストに直接反映されます。
一般的なワーク材料が、金型コストへの相対的な影響に基づいて、最低から最高までどのようにランク付けされているかを次に示します。
- 軟鋼(SPCC、DC01、1008/1010):衝撃が少ない。柔らかく、予測可能で、成形が簡単です。標準工具鋼とより広いクリアランスを可能にします。
- アルミニウム (5052、6061):低から中程度の影響。成形力は低いですが、金型表面にかじりや蓄積が起こりやすいため、研磨工具やコーティングが必要です。
- 銅と真鍮:中程度のインパクト。柔らかいけど粘りがある。ダイの表面には、付着や材料の転写を防ぐための特別な仕上げが必要です。
- ステンレス鋼(304、316):インパクト大。加工硬化は急速に進み、D2 や超硬インサートなどの高級工具鋼、より厳しいクリアランス、より高いプレストン数が求められます。-
- 高度な高張力鋼-(AHSS、DP590、DP980):非常に高いインパクト。極端な成形力、金型表面の激しい摩耗、スプリングバック動作には、シミュレーション主導のエンジニアリングが必要です。-
スタンピング軟鋼と高張力鋼-
軟鋼は板金プレス金型に最も適した材料です。きれいに剪断され、予想どおりに形成され、工具にかかるストレスが比較的低くなります。軟鋼用に構築された板金パンチとダイのセットは、中級工具鋼、片側あたり材料の厚さの約 5 ~ 10 パーセントの標準クリアランス、および単純な金型形状を使用できます。-これにより、エンジニアリング時間と加工コストが抑制されます。
高張力鋼-は方程式を完全に変えます。二相鋼またはマルテンサイト鋼から金属スタンピング自動車部品を製造する場合、成形力が大きく影響する可能性があります。2~3倍高い同じ厚さの軟鋼よりも。この力の増加には、より重いダイシュー、より厚いバッキングプレート、そして荷重によるたわみを防ぐためのより堅牢なガイドシステムが必要になります。 AHSS が刃先に生じる摩耗に耐えるため、金型コンポーネント自体はより硬い鋼または超硬で作られている必要があります。
B ピラーやドア補強材などの構造コンポーネントの自動車金属スタンピングでは、ホットスタンプされたボロン鋼 (22MnB5) またはコールドスタンプされた DP980 が使用されることがよくあります。{{0}{1}これらの用途では、工具メーカーは通常、D2 または超硬切削セクションを指定し、成形圧力を制御するために窒素ガス スプリングを追加し、シミュレーションで検証されたスプリングバック補償を金型プロファイルに統合します。-これらの各要件により、最終的な工具投資にエンジニアリング時間と材料費が追加されます。
コスト変数としてのアルミニウムおよび非鉄材料-
アルミは工具の扱いが楽なようです。柔らかく、必要な成形力は低く、ステンレス鋼ほど積極的に硬化しません。-現実はさらに微妙です。アルミニウムはかじりやすい、つまり金型表面に微細に溶接される傾向があるため、工具メーカーは成形領域を鏡面仕上げに研磨したり、TiCN または DLC コーティングを適用したり、付着に強い特殊な金型材料を使用したりする必要があります。
これらの表面処理ステップでは、軟鋼のプレス加工には存在しないコストがかかります。銅と真鍮も同様に動作し、金型がそれを管理するように設計されていない場合、パンチ面に材料の蓄積が生じ、部品の品質が低下します。非鉄材料を使用する板金スタンピング金型の場合、コスト要因は力技ではなく、表面処理とメンテナンスの頻度です。
材料の硬度、公差、表面仕上げの要件を超えて、独立したコスト乗数として機能します。加工物の材質に関係なく、寸法公差が厳しくなると、精密研削、ワイヤ放電加工、金型製作時の検査時間の延長が必要になります。重要な機能をプラスまたはマイナス 0.05 mm に抑えた部品には、さらに厳しい基準に基づいて構築された金型コンポーネントが必要です。同様に、スタンピング部品に外観上または機能上の理由で特定の表面仕上げが必要な場合、それに応じて金型の成形面を研磨またはテクスチャー加工する必要があり、ツール内のすべての成形ステーションにわたって労働時間が追加されます。
ワークの材質とプレス金型の価格の関係は必ずしも直線的ではありませんが、常に存在します。軟鋼の金型の見積価格は 25,000 ドルですが、ステンレスの同じ部品形状では 40,000 ドル以上に跳ね上がる可能性があります。これは、より硬い材料に耐えるために工具のすべてのコンポーネントをアップグレードする必要があるためです。材料の仕様を明確かつ早期に伝えることは、見積りが仮定ではなく現実を反映していることを確認する最も簡単な方法の 1 つであり、これは生産量がどのようにツーリング プログラムの広範な投資戦略を形作るかに直接関係します。
生産量と-部品あたりのコスト-の経済性
これは工具調達会議で毎週行われるシナリオです。購入者は同じ部品について 2 つの見積書を確認します。金属製のパンチとダイのセットの価格は 18,000 ドルです。もう一つは45,000ドルです。直感は明らかです - より安価なオプションを選択し、次に進みます。しかし、その直感は、スタンピングの経済学において唯一最も強力な変数、つまり、稼働する予定の部品の数を無視します。
スタンピング金型は消耗品ではありません。これは資本投資であり、そのコストは生産されるすべての部品に分散されます。購入価格を予想生産高の合計で割った瞬間に、金型の価格の比較をやめ、実際に利益率に達する数値である部品あたりのコスト -- の比較を開始します。-。
生産実行全体にわたる金型コストの償却
計算は簡単ですが、その意味するところは重要です。ツーリングコストを生産量に分散すると、高価な金型であっても大規模になれば驚くほど経済的になります。電気コネクタ プログラム用の金属パンチとダイの製造に使用される、価格が 25,000 ドルの順送金型を考えてみましょう。部品数が 10,000 個の場合、工具の追加料金は各部品に 2.50 ドルかかります。 100,000 部品になると、0.25 ドルに下がります。部品数が 1,000,000 個の場合、工具による貢献は 1 個あたりわずか 0.025 ドル - であり、実質的に部品コスト全体に消えてしまいます。
Talan Products のデータはこれを明確に示しています。25,000 ドルの順送金型で 1 時間あたり 4,000 個の部品を製造すると、1 個あたりのコストは 1,000 個の部品で 25.06 ドルになりますが、25,000 個の部品では 1.06 ドルに下がります。-工具の支払いが完了すると、その後の生産実行の費用は 1 個あたり約 0.056 ドルになります。-これは最初の実行価格から 99% 削減されます。-。金型自体は数百万サイクル持続します。つまり、償却後に生産されるすべての部品はほぼ純粋なマージンになります。
この償却曲線が、量の仮定が工具投資戦略を根本的に変える理由です。一見すると高価に見える金型は、複数年にわたる生産プログラム全体で見ると最も経済的な選択である可能性があります。-重要な質問は決して「金型のコストはいくらですか?」ということではありません。それは、「プログラムの存続期間中、部品ごとに金型のコストはいくらになるか?」ということです。
より高価なダイが実際にコストを節約する場合
自動車用ブラケットを製造する金属ダイ パンチ アプリケーションの 2 つのオプションを想像してください。
- オプション A:A2 工具鋼で作られた 20,000 ドルのダイは、大規模な改修や交換が必要になるまで 200,000 回のヒットに耐えられると評価されています。
- オプション B:重要な摩耗点に D2 鋼と超硬インサートを使用して構築された 45,000 ドルの金型は、定期的な再研磨のみで 1,000,000 回のヒットに耐えると評価されています。
プログラムで 4 年間で 800,000 個の部品が必要な場合、オプション A では、ジョブを完了するために 4 回の金型製造または 3 回の大規模な改修が必要です。改修あたりの費用が控えめな 12,000 ドルであっても、生産のダウンタイム、物流、各サービス イベントに必要な品質の再検証を考慮しない場合、工具の総支出は 56,000 ドル以上に達します -。オプション B は、スケジュールされたメンテナンスを実行しながらプログラム全体を 1 つのツールで実行し、総コストを削減し、中断を大幅に軽減します。
パターンは、スタンピング金型コンポーネントと金型アセンブリ全体にわたって一貫して保持されます。業界分析大量生産プログラム用に低クラスのダイを購入することは、「運命の賭けに似ています-。その結果、修理のための無限のダウンタイムや壊滅的な品質障害が発生する」ことを確認しています。-理論上最も安価なダイは、意図した生産量に耐えられない場合、実際には最も高価なダイになります。
最も安価なダイが常に最も経済的であるとは限りません。総所有コストは予想される生産量によって異なり、多くの場合、先行投資が高くなるほど、プログラムの存続期間全体にわたってパーツあたりのコストが最低額になります。--
この原則は、単純な単一ステーションのブランキング ツールを調達する場合でも、数十の金属パンチとダイが連続して動作する複雑な順送金型を調達する場合でも同様に当てはまります。{0}ダイの定格寿命は、生産量の予測と一致するかそれを超える必要があり、そうでない場合は、メンテナンス、交換、生産時間の損失の差額を支払うことになります。
ツールメーカーにボリューム予測を伝える
工具メーカーは、特定の寿命層に合わせて金型を設計します。 50,000 個の部品が必要だと伝えれば、それに応じて - 軽量構造、標準鋼材、最小限の摩耗機能などを設計します。後でプログラムが 500,000 個の部品に拡張された場合、そのダイはそれを処理できるように構築されていません。最終的には、完全に交換するか、メンテナンス費用の高騰と部品の品質の低下を受け入れることになります。
実際のニーズに合わせて適切な金型を設計するには、ツーリングのリクエストで次の詳細を伝えます。
- 年間生産量:定常状態での年間部品数。
- プログラム ボリュームの-寿命-:すべての生産年にわたる予想生産量の合計。
- プロフィールを強化:{0}量が少なく始まり増加するかどうかは、摩耗状態のピークがいつ始まるかに影響します。
- バッチサイズと頻度:10,000 個の部品を月に 1 回実行するのと、毎日 500 個の部品を実行するのでは、熱サイクルとメンテナンスのスケジュールの点で異なります。
プロの金型サプライヤーは、これらの情報を使用して、適切な SPI 金型クラスの同等品を選択し、過剰なエンジニアリングを行わずに十分な寿命を実現する鋼種を選択し、大量に必然的に必要となるメンテナンス イベント中にアクセスしやすいようにプレス金型コンポーネントを設計します。{0} 100,000 ヒット向けに構築されたダイは、2,000,000 ヒット向けに構築されたものとは異なる材料、クリアランス、および製造技術を使用しています -。その価格には正当な理由があってその違いが反映されています。
体積予測は、シングル キャビティ アプローチとマルチアウト ダイのどちらが経済的に合理的であるかにも影響します。{0}{1}少し高価なツールを使用して 1 ストロークあたり 2 つの部品を実行すると、コストを 2 倍にすることなく、1 個あたりの償却率が効果的に半分になり、スループットが 2 倍になります。-一般的なルールとして、マルチ-キャビティのダイのコストはシングル キャビティの同等品の約 2.5 倍です。一方、サイクルあたりの出力は 2 倍または 4 倍になります -。量が正当であれば、説得力のある ROI になります。
結論としては、スタンピング金型の価格は、量の状況がなければ意味がありません。 200 万個の部品を 1 個あたり 0.025 ドルの工具コストで生産する 50,000 ドルの金型は、同じ生産量を達成するために 2 回交換する必要がある 15,000 ドルの金型よりも客観的に安価です。ボリュームデータをリードするバイヤーは、投資を最適化するために必要な情報をツールメーカーに提供し、「予算」の金型が、求められた仕事のために設計されていなかったことに気づくという高価な教訓を回避します。
投資は量によって決まります。しかし、同じ量の仕様で見積もられた同じ金型であっても、世界中のどこで製造されるかによって、価格が大幅に異なる可能性があります。-これはコスト方程式に別の層を追加する地理的変数です。
スタンピング金型の価格が地域によって異なる理由
同じ順送金型について、4 か国の 4 つのサプライヤーに見積もりを依頼します。数字は、中国から 22,000 ドル、東南アジアから 28,000 ドル、米国から 48,000 ドル、ドイツから 55,000 ドルという数字が返されます。すべてが仕様を満たしていると主張しています。では、ギャップ - は何で説明されるのでしょうか。さらに重要なことに、各価格帯で実際に何が得られるのでしょうか?
地理的位置は単なる項目ではありません。これは、人件費、加工費、材料調達、コミュニケーション力学、および注文から最初の製品の承認までの全体のタイムラインに影響します。世界中で販売されている金属スタンピング金型を探している購入者は、単に最終的な数値だけでなく、完全なコンテキストを含めてこれらの見積もりを評価する必要があります。-
地域による価格の違いの説明
地域差の主なコスト要因は人件費です。中国のプレス労働の時給は約 5 ~ 8 ドルですが、米国では時給 18 ~ 25 ドル、ヨーロッパでは時給約 15 ~ 25 ユーロです。金型の構築は機械加工が多いため-集中的な-、CNC、EDM、研削時間-に何百時間もかかり、構築サイクル全体にわたって異なるコンパウンドを必要とします。 600 時間の加工時間を必要とする複雑な順送金型の労働負担は、1 時間あたり 6 ドルと 22 ドルと大きく異なります。
人件費以外にも、設備費、環境コンプライアンス、保険、規制認証などの諸経費も大きく異なります。欧米のメーカーはこれらすべてに対してより高い基本コストを課しており、それがすべての見積もりに組み込まれています。 ISO 9001 または IATF 16949 を保有するアジアの認定施設20 ~ 40% 以上-非認定ショップよりも監査および文書化システムをカバーできる-が、依然として欧米の同等の価格を大幅に下回っています。
| 地域 | 相対コスト層 | 一般的なリードタイム | コミュニケーションに関する考慮事項 | 物流要素 |
|---|---|---|---|---|
| 中国 | 低い (米国より 30 ~ 50% 低い) | 6 - 12週間 | タイムゾーンのずれは 12 ~ 13 時間。技術的な詳細に関する言語の壁。 2 ~ 3 回の改訂サイクルが一般的 | 海上輸送4~6週間。輸入関税は15-25%。箱詰めと輸送重量のコスト |
| 東南アジア(ベトナム、タイ) | 低から中程度 (米国より 20 ~ 40% 低い) | 8 - 14週間 | 中国と同様のタイムゾーンの課題。英語能力の向上。複雑なツーリングのための小規模なサプライヤープール | 中国への配送スケジュールも同様です。工具用の確立された貨物ルートが少なくなる |
| 米国 | 高 (ベースライン) | 8 - 16週間 | 同じタイムゾーンまたは近いタイムゾーン。直接的なエンジニアリング協力。リアルタイムの問題解決- | 国内陸送1-5日。義務はありません。メンテナンス時の工具の取り出しが簡単 |
| ヨーロッパ (ドイツ、ポルトガル、イタリア) | 高から非常に高 (米国より 0 ~ 20%) | 10 - 16週間 | 中程度のタイムゾーンギャップ。強力なエンジニアリング文化。ドキュメント-の面倒なプロセス | 北米まで航空または海上輸送で 2 ~ 5 週間。 VAT に関する考慮事項 |
オフショアと国内の工具のトレードオフ-
オフショアサプライヤーからの提示価格は魅力的に見えるかもしれません。しかし、調達サイクル全体を考慮すると、いくつかの要因が静かにその差を縮めます。
送料と関税。中国から米国中西部に輸送される重さ 800 kg の順送金型には、海上輸送、港湾荷役、内陸トラック輸送、および木枠梱包のコストが追加されます。 2026 年の時点で、主要な産業投入品に対する平均実効関税率は 15 ~ 25 パーセントに上昇しています。これは、25,000 ドルの金型が税関を通過する前に、それだけで 3,750 ~ 6,250 ドルの関税がかかる可能性があることを意味します。運賃に 2,000 ドルから 4,000 ドルを追加すると、陸揚げにかかる費用によって、当初の節約額はすでに大幅に縮小してしまいます。
通信のオーバーヘッドと改訂サイクル。技術的な金型設計には、正確なフィードバック ループが必要です。エンジニアリング チームがツールメーカーから 12 時間ずらして作業している場合、すべての質問を解決するのに 1 時間ではなく 1 日かかります。-国内ショップが電話で明確にする曖昧な RFQ 文言は、海外で誤解を招く可能性があり、その結果、設計の修正に数週間もかかる可能性があります。非同期通信のため、単純な問題の解決には数日かかる場合があり、許容誤差に関する誤解は試用サンプルが到着するまで表面化しない可能性があり、迅速な修正には遅すぎます。
品質検証。国内の金型プレス サプライヤーを利用すると、製造現場を訪問し、試用の実行を目撃し、サンプルを直接承認することができます。オフショア ツールでは、多くの場合、サードパーティの検査サービス、エンジニアの出張、またはサプライヤー提供のレポートへの依存が必要になります。{{1}各オプションにはコストやリスクが追加されます。自動車 OEM にサービスを提供する中国のハイエンド施設は、欧米のショップと同等の品質を提供しますが、契約前にその能力を検証するにはデューデリジェンスが必要であり、それ自体に時間と予算がかかります。
継続的なサポートとメンテナンスの近接性。金型は耐用年数を通じてメンテナンスが必要です。金属ダイスタンプが海外で製造され、製造プレスがオハイオ州にある場合、すべてのメンテナンスイベントは、金型を海外に発送するか、他の人の設計に取り組んでくれる地元の工具店を見つけることを意味します。国内の工具メーカーは通常、継続的なサポート、緊急修理、予備コンポーネントの製造を数週間ではなく数日で提供します。計画外のダイ故障により生産ラインが停止する恐れがある場合、この近接性の利点が重要になります。
オフショア調達は依然として意味があるのでしょうか?適切な状況下では絶対に - です。部品の設計が完成し、生産量が多く、スケジュールが柔軟で、堅牢な品質検証プロセスが導入されている場合、工具の純額 15 ~ 30% の節約は意味のあるものになります。予測可能な需要を備えた成熟した安定した設計を生産する企業柔軟なリードタイムオフショアでの金型調達の最適な候補です。
オフショアツーリングのシナリオは間違っていますか?進化する設計、厳しい発売期限、または反復的なトライアウトの共同作業が必要な部分を伴う初期段階のプログラム。{0}}このような場合、工具メーカーの工場に足を運び、試用サンプルを確認し、変更をリアルタイムで承認できる機能は、どれだけのコスト削減を行っても代替できない価値をもたらします。
どこから調達しても、最初の購入価格は始まりにすぎません。本当の財務状況には、生産期間全体にわたって金型を稼働し続けるために費やされるすべての費用が含まれます。-これは、多くの購入者が請求書が到着し始めるまで過小評価している総所有コストです。
購入価格を超える総所有コスト
注文書のスタンピング金型の価格から、ツールの製作にかかる費用がわかります。ツールの所有にかかる費用はわかりません。その違いは大きくなる可能性があります。メンテナンス、研ぎ、コンポーネントの交換、計画外のダウンタイム、そして最終的な改修や廃棄は、多くの購入者が何か月、何年もの生産期間にわたる計画外の請求書として届くまで、- の予算を立てることのない 2 番目の値札になります。
業界の経験によれば、原材料に次いでスタンパーの継続的な最大のコストは、金型の整備とメンテナンスに必要な労働力。調達時にこの現実を無視すると、初期予算は実際の工具支出のほんの一部しか計上されないことになります。本当の問題は、「この金型の値段はいくらですか?」ではありません。しかし、「この金型の寿命全体にわたって、どのような費用がかかるのでしょうか?」
メンテナンスと再研磨のコストの予測
すべてのスタンピング金型は、その製造方法に関係なく摩耗します。金属のパンチやダイのコンポーネントは、板金と繰り返し接触することでエッジの形状を失います。切断クリアランスが開きます。成形表面には微細な傷が発生し、部品に伝わります。-これらは失敗ではありません -。ツールの設計どおりに何百万回も実行した場合の予測可能な結果です。
重要なのは、各メンテナンス作業がいつ必要になるかを予測することです。最も一般的なサービス イベントと、その期限を知らせるトリガーを次に示します。
- パンチ研ぎ・再研磨:仕様を超えるバリの高さ (通常は材料の厚さの 10%)、目に見えるエッジの丸み、または最初のトライアウト中に設定されたヒット数のしきい値によってトリガーされます -。材料の硬度と工具鋼のグレードに応じて、通常は 50,000 ~ 150,000 回のヒットごとに発生します。
- ダイボタンの研ぎ直し:パンチシャープニングと同じトリガー。通常、パンチとダイの適切なクリアランス関係を維持するために同じ間隔で整備されます。-
- スプリングと窒素シリンダーの交換:ストリップ力の喪失、一貫性のない部品の排出、または測定された圧力低下によって引き起こされます。高品質の窒素泉の場合、通常の間隔は 500,000 ~ 1,000,000 サイクルです。
- パイロットピンとガイドピンの交換:送りの位置ずれ、ストリップの進行性のふらつき、または 0.01 mm を超える測定直径の摩耗によって引き起こされます。通常、主要なサービス イベントごとにチェックされます。
- 表面コーティングの再塗布:研磨により TiN または TiCN 層が除去されるため、再研磨サイクルのたびに必要です。数量とコーティングの種類に応じて、コンポーネントのバッチごとに $200 ~ $800 が追加されます。
- 検査と測定:プレス部品の寸法変動、工具の目に見える摩耗インジケータ、またはカレンダーに基づいた品質監査によって引き起こされます。-通常、大量生産の金型では四半期ごとに行われます。-
各再研削イベントの費用は、関係するスタンピング ダイ パンチの数、サイズ、作業が社内で行われるか外部の研削サービスに依頼されるかによって異なりますが、$500 から $3,000 の間です。- 80,000 回のヒットごとに再研磨される 15 ~ 20 のアクティブな切断ステーションを備えた順送金型では、100 万個の部品プログラムにわたって多額のメンテナンス費用が蓄積されます。-年間 250,000 個の部品を製造している場合、毎年 3 つ以上のサービス イベント - が発生し、それぞれのイベントで生産から金型が取り出され、工具室の労働力が費やされることになります。
隠された乗数?計画外のメンテナンスには、計画的メンテナンスの約 4 倍の費用がかかります。実行中に金型のパンチで金属が破損した場合、修理自体だけでなく、予定外のプレスのダウンタイム、オペレーターのアイドル時間、ツールを引き出してリセットするためのセットアップの手間、部品を再検証するための質の高いラボの時間、スクラップのコスト、管理のオーバーヘッドも発生します。パンチが 1 つ壊れると、交換に 25 ドルの費用がかかり、運用への影響をすべて考慮すると、合計で 500 ドルを超える中断コストが発生する可能性があります。
金型の期待寿命と交換計画
すべての金型には有限の耐用年数があります。問題は、計画的な陳腐化によって徐々にそのエンドポイントに到達するのか、それとも壊滅的な障害によって突然到達するのかということです。計画された交換は、予測可能な経済曲線に従います。つまり、金型が古くなると、メンテナンスの頻度が増加し、部品の品質を維持することが難しくなり、サービスイベントごとに利益が逓減していきます。ある時点で、次の改修にかかるコストが、それによって生み出される価値を超えてしまいます。
新しい金型を試作するのではなく、改修が経済的に合理的になるのはどのような場合ですか?次の決定要因を考慮してください。
- 改修は可能です損傷が局所的(パンチの摩耗、インサートの損傷)の場合、ダイ本体とシューの寸法は安定しており、ダイは設計寿命のおよそ半分を超えていません。軽度の表面摩耗、交換可能なコンポーネントの劣化、および通常の最先端の後退はすべて、改修に十分に対応します。-
- 交換が必要になりますダイシューに測定可能なたわみや亀裂が見られる場合、重要なデータが回復可能な公差を超えてずれている場合、修理を繰り返しても部品の品質を回復できない場合、または修復のコストが新しいダイの価格の 50 ~ 60% に近づいている場合です。
便利なルール: 同じコンポーネントを短期間に 2 回以上交換した場合、根本原因は磨耗よりも深いところにある可能性があります。これは、コンポーネントのサイズが小さかったり、用途に適した鋼材の選択が不適切であったり、実際の生産要求に耐えられるように作られていなかった設計を示している可能性があります。そのようなシナリオで修復を続けると、根本的な問題を解決するのではなく、症状にお金を投入することになります。
この決定は、残りのプログラムのボリュームにも関係します。生産工程に 200,000 個の部品が残っており、8,000 ドルの修理費用で金型を完成させることができる場合、それは明らかな勝利です。部品が 2,000,000 個残っており、金型がすでに全体的な疲労を示している場合、避けられない事態を 6 か月遅らせる絆創膏に 8,000 ドルを投資することは、残りの全量を対象に設計された交換品を注文することよりも理に適っていません。{11}}
初期設計の決定が長期的なメンテナンス コストをどのように決定するか-
ここで、ほとんどの購入者が見落としているのは、金型のメンテナンスコストプロファイルは、生産時ではなく初期エンジニアリング時に主に決定されるということです。単一の鋼鉄ブロックを機械加工する前の設計段階 - で行われる決定によって、将来のあらゆるサービス イベントがどれだけ簡単、迅速、そして高価になるかが決まります。
モジュラーインサートを使用して構築されたダイとソリッド構造のダイの違いを考えてみましょう。モジュラーダイでは、切断および成形ステーションに交換可能なインサートブロックを使用します。金属パンチスタンプが摩耗したり、刃先の修理が必要になった場合、技術者は工具の他の部分に影響を与えることなく、単一のインサートを取り外して交換します。堅牢な構造により、切断形状がダイ ブロックに直接組み込まれています。つまり、どのようなサービスでも、アセンブリ全体を取り外し、所定の位置で研磨または再加工する必要があります。-モジュール式アプローチでは、前払い料金が高くなります -、おそらく 10 ~ 20 パーセント - ですが、ツールの寿命にわたるメンテナンス時間とコストが削減されます。
長期的なコストに影響を与えるその他の設計上の決定には、次のようなものがあります。{0}
- シャープニングのためのアクセシビリティ:適切なバックアップ長さで設計されたパンチにより、交換前に複数回の再研磨が可能です。再研磨代が 3 mm のパンチは、1 回のイベントにつき 0.1 mm で 20 回以上研ぐことができ、耐用年数が大幅に延長されます。
- 標準化されたコンポーネントのサイズ設定:カタログ-標準のパンチ ボタンとダイ ボタンの寸法を使用すると、市販の交換品が入手できるため、カスタム加工のリードタイムとコストを回避できます。
- クイック変更機能:-ボール ロック リテイナー、キー付きインサート、アクセス可能な留め具の位置により、金型の整備時間が数時間から数分に短縮され、印刷機の生産性が維持されます。{0}}
- 文書化されたシムスタックとタイミング:ストリップの進行状況、シャットの高さ、タイミングの明確な記録により、サービス技術者は試行錯誤することなく金型を実証済みの設定に戻すことができ、メンテナンス後のスクラップを削減できます。{0}{1}{0}{1}}
適切に設計された金型は、購入時のコストが 15% 高くなりますが、生涯にわたるメンテナンス費用は 40% 以上節約できます。-スタンピング金型の価格を評価するときは、設計にどのようなメンテナンス規定が組み込まれているかをサプライヤーに具体的に尋ねてください。再研磨許容量、予備部品リスト、および推奨される整備間隔に関する文書をリクエストしてください。この情報を事前に提供するサプライヤーは、競争力のある最初の見積もりだけでなく、総所有コストを考慮してエンジニアリングを行っています。
運用上の真実は単純明快です。メンテナンスに予算を投じるたびに、工具投資の生産寿命が延長され、部品の品質が保護されます。予算を立て損ねると、すべてが計画外の出費となり、最悪のタイミングで発生します。より賢い方法は、ダイが印刷機に投入される前に何が起こるかを知ることです -。それは最初の見積依頼をどのように構成するかから始まります。
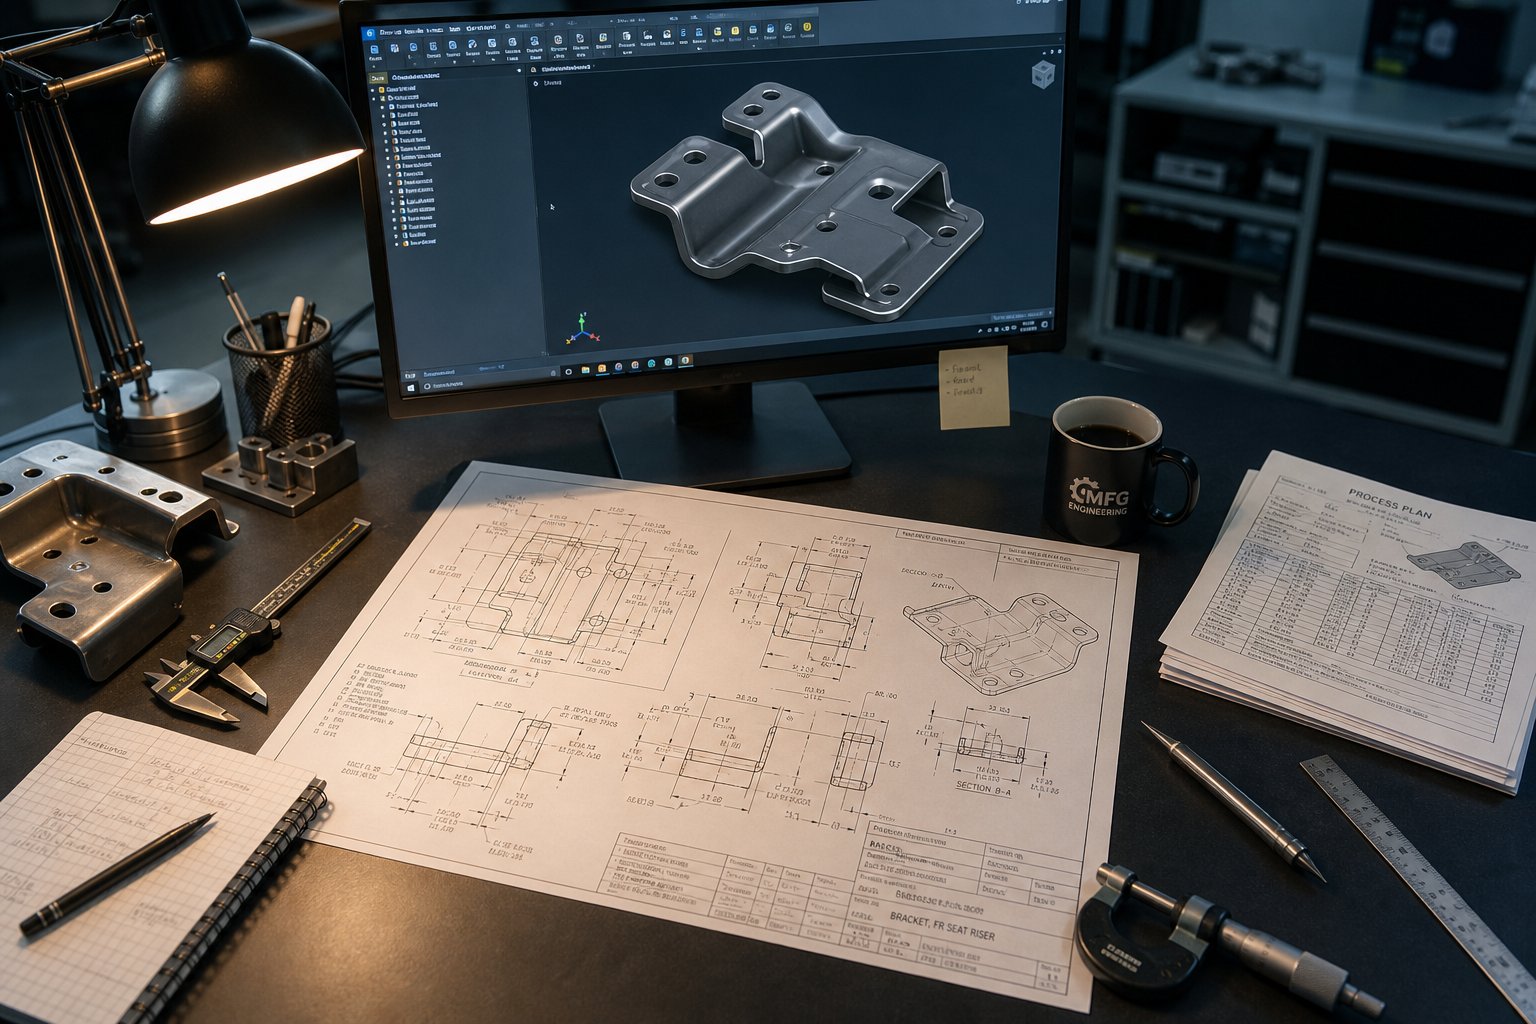
正確なダイ価格を取得するための RFQ の準備
見積もりの品質は、リクエストの品質に完全に依存します。大まかなスケッチと数量に関する文を含む曖昧な RFQ を送信すると、偶然性が満載された水増しされた数字が届きます。完全で適切に構造化されたパッケージを送信すれば、推測ではなく正確にジョブの価格を設定するために必要なものすべてをツール作成者に提供できます。-これら 2 つの結果の差は、最終的な数値 - で 20 ~ 30% になることがよくあります。これは、金型が変更されたためではなく、サプライヤーのリスク認識が変更されたためです。
カスタム スタンピング 金型リクエスト内のすべての未定義の変数により、見積エンジニアは仮定を立てる必要があります。それぞれの仮定にはリスクが伴い、リスクは織り込まれます。不特定の材料?推定者はもっと難しいものを想定します。表面仕上げのコールアウトはありませんか?彼らはあなたが必要とするかもしれないよりもタイトな仕上げを見積もっています。ボリュームデータが欠落していますか?彼らはより短い金型寿命をヘッジし、それに応じて見積りを出します。その結果、実際の複雑さではなく、不確実性によってプレス金型の価格が高騰します。
見積もりを依頼する前に必要な情報
プロフェッショナルな RFQ パッケージは曖昧さを排除し、すべてのサプライヤーに見積もりの基準となる同じベースラインを提供します。金属スタンピングツールと金型工場が正確な見積もりを作成するために必要な重要な要素は次のとおりです。
- 完全な GD&T を使用した部品図:すべての寸法、公差、幾何学的吹き出し、断面図を含む完全な 2D 図面を提供します。 STEP または IGES 形式の 3D CAD モデルで補足します。どのジオメトリが現在のものであるか混乱しないように、2D ファイルと 3D ファイルが位置合わせされていて、リビジョン日付が含まれていることを確認します。
- 材質仕様:正確なグレードと該当する規格 (ASTM、JIS、DIN) を記載します。厚さと許容範囲を含みます。代替品が許容される場合は、その旨を明示的に記載してください。-これにより、サプライヤーは推測することなく費用対効果の高い代替品を提案できます。-
- プログラム ボリュームの年間ボリュームと存続期間:{0}}-これら 2 つの数値は、エンジニアリング上のあらゆる主要な決定を左右します。年間生産量によって生産率とプレスの稼働率が決まります。プログラム量の寿命--により、工具メーカーがどの工具鋼材種と金型クラスを選択するかが決まります。両方がなければ、どれくらいの期間使用する必要があるかを告げずに、誰かにツールの構築を依頼することになります。
- 表面仕上げの要件:スタンプ部品の表面規格、Ra 値、または質感要件を指定します。図面上でどの表面が表面であり、どの表面が非表示であるかをマークします。-重要でない表面をスタンプしたままにすることで、金型の研磨コストを大幅に削減できます。{3}
- 二次的な操作:すべての-スタンピング後プロセス - 熱処理、メッキ、溶接、タッピング、バリ取り - を順番にリストします。これらは、特にバリの方向、ブランクの方向、下流の固定に必要なデータム特徴など、ダイの設計方法に影響します。
- 重要な公差と検査要件:機能にとって重要な要素と一般的な要素を特定します。{0}{1} PPAP、FAI、または特定の測定方法が必要かどうかを指定します。これにより、ツールメーカーはどこに精度を投資すべきか、どこに標準的な手法で十分であるかがわかります。
- タイムラインと納品の制約:日付が確定か柔軟かを述べてください。 6 週間のラッシュ スケジュールでのカスタム ダイ プレス ツールは、標準の 12 週間の製造スケジュールでの同じダイよりもコストが高くなります。これは、時間外労働と優先順位付けにより直接的な人件費が増加するためです。
- 予算の透明性 (オプションですが推奨):目標予算範囲を共有することで、サプライヤーは、貴社の価格帯での機能ニーズを満たす設計、材料、またはプロセスの代替案を提案することができます。この協力的なアプローチにより、どちらの側も単独では見つけられなかったコスト削減の機会が表面化することがよくあります。
調達専門家による業界のベストプラクティスにより、次のことが確認されています。構造化されたRFQは双方に利益をもたらします: 購入者は比較可能な見積もりをより迅速に受け取り、サプライヤーはリソースを効率的に割り当て、より競争力のある価格を提供します。逆も同様に当てはまります。- 文書が整理されていない、または不完全であると、スケジュールが遅れ、見積もりが膨らみます。これは、サプライヤーが見積もりを開始する前に曖昧さを整理する必要があるためです。
多くの購入者を魅了する詳細の 1 つは、提出されたすべてのファイル、リビジョン レベル、主要なプロジェクト パラメータをリストした 1 ページの概要シートを必ず含めることです。-この 1 つの文書は、重要な情報が図面や仕様の zip ファイルに埋もれてしまうことを防ぐチェックリストとして機能します。
ダイの見積もりを同等の条件で比較する方法
あなたは、3 社または 4 社の認定サプライヤーに綿密な RFQ を送信しました。見積書が届くが、数字は異なる。価格のみに基づいて選択する前に、収益だけでなく同等の範囲 - を比較していることを確認する必要があります。
見積もりが異なる最も一般的な理由は、技術的な前提が異なることです。あるサプライヤーは、超硬インサートを備えたクラス A ダイの定格が 1,000,000 ヒットであると見積もっています。別の資料では、300,000 回の打撃に耐える D2 鋼製のクラス B ツールについて引用しています。どちらもあなたの RFQ に正当に応答しますが、提供している製品は根本的に異なります。標準化された内訳を要求しない限り、その差は 1 ドルの数字の陰に隠れてしまいます。
金属パンチスタンプと金型の見積もりを評価するときは、各サプライヤーに次の項目を記載するよう依頼してください。
- 金型の分類と予想されるヒット寿命
- 主要部品に指定された工具鋼材種
- ステーション数(順送金型の場合)またはオペレーション数
- 設計とエンジニアリングの時間が含まれます
- 試用実行が含まれ、サンプル数量が提供されます
- 表面処理やコーティングが施されている
- 初期価格に含まれるスペアコンポーネント
- 支払い条件と進捗支払いの仕組み
この項目化により、コスト要因がすぐに明らかになります。サプライヤーは、2 回のトライアウト反復、50 個のサンプル部品、および完全な予備パンチ セットを含む 35,000 ドルの見積もりを提示しましたが、トライアウト割り当てなしで基本構造のみをカバーする 30,000 ドルの見積もりよりも価値があります。情報に基づいた見積もり比較の基本原則は、前提条件を掘り下げ、適切な質問をし、単なるステッカー価格ではなく真の技術的同等性を比較結果に反映させることです。
各サプライヤーが開発プロセスに何を含めるかに特に注意してください。資格のある金型サプライヤーは、鋼材を機械加工して出荷するだけではありません。金型が適合する部品を製造するまで、実現可能性評価、プロセス シミュレーション、詳細設計、機械加工、組み立て、トライアウト、寸法検証、修正ループという定義されたシーケンスを実行します。サプライヤーの好みイーチェンたとえば、最初の実現可能性レビューと CAE シミュレーションから精密機械加工、試運転、最終検査に至るまでのプロセスを構造化することで、購入者に各段階とそれが見積価格にどのような影響を与えるのかを把握できるようにします。-サプライヤーが見積の内訳にこれらの手順を明示的に含めると、資金がどこに使われているかを確認し、各フェーズに適切な資金が提供されているかどうかを評価できます。
シミュレーションを省略したり、試用を圧縮したり、見積範囲から検査を省略したりするサプライヤーが、必ずしも安価であるとは限りません。変更のコストがより高くなる後の段階にコストを先送りしています。適切なトライアウトを行わずに納品された金型は、多くの場合、施設での現場修正が必要となり、プレス時間と工具室の人件費が消費され、当初の見積もりには表示されなかったものの、予算内に収まる費用がかかります。{2}
実際的なポイント: 見積プロセスを購入取引ではなく、エンジニアリング上の会話として扱います。あなたの RFQ に関して最も多くの質問をするサプライヤーは、通常、最も正確な価格設定 - を提供するサプライヤーです。これは、彼らが仮定を水増しするのではなく排除しているためです。見積もり段階での精度があれば、その後のすべての段階でコストが節約され、品質を損なうことなくツールへの投資をさらに削減できるコスト最適化戦略の基礎が確立されます。
品質を犠牲にすることなくプレス金型のコストを最適化する戦略
正確な見積もりを入手すれば、戦いは半分終わります。残りの半分は、引用している部分がそもそも効率的にスタンプされるように設計されていることを確認することです。スタンピング金型の価格を下げるための最も効果的な方法は、交渉を難しくしたり、より安価なサプライヤーに切り替えることではありません -、金型の製造が簡単になるように部品を再設計することです。すべてのフィーチャが削除され、重要でない部分ではすべての公差が緩和され、すべての形状が単純化されると、加工時間の短縮、ストリップのレイアウトの複雑さの軽減、工具コストの削減に直接つながります。
これは手を抜くということではありません。それは、金型が引用される前に適用されるエンジニアリング インテリジェンスに関するものです。
金型の複雑さとコストを削減する設計変更
製造容易性を考慮した設計 (DFM) は、機能を犠牲にすることなく経済的に製造できるように部品を成形する手法です。スタンピングでは、DFM の決定により、順送金型に必要なステーションの数、工具メーカーが選択する鋼種、および適合する部品を製造するまでに工具がどれだけのトライアウト反復を必要とするかが直接決まります。設計段階での形状の小さな変更により、ダイステーション全体が不要になったり、下流での二次操作が不要になったりする可能性があります。
カスタム金属スタンピング金型の見積もりに最も大きな影響を与える DFM 原則は次のとおりです。
- 部品の形状を単純化します。EDM や特殊な機械加工を必要とする装飾的な特徴、複雑な輪郭、または鋭い内部コーナーを排除します。ダイが形成する必要があるフィーチャーごとに工具コストが追加されます。 CAD ではエレガントに見える形状であっても、追加の成形ステーションが必要な場合は、金型の構築に 5,000 ドル以上の追加料金がかかる場合があります。
- クリティカルでない許容範囲を緩和します。-すべての寸法の公差が厳しいため、工具メーカーは{0}機械加工のままにできる表面を精密に研磨する必要があります。-どの機能が機能するために重要であるかを特定し、それらの機能のみを厳しい仕様に準拠させます。--ワイヤの通過として機能するブランキング穴には、ベアリングの穴と同じ公差は必要ありません。-
- 穴のサイズとパンチの形状を標準化します。カスタム サイズではなくカタログ標準のパンチ寸法を使用すると、工具コンポーネントが安価になり、交換が迅速になり、金型の寿命全体にわたってメンテナンス コストが削減されます。{0} 6.35mm丸穴は純正ポンチを使用します。 6.27 mm の穴にはカスタムの研磨工具が必要です。-
- 不必要な小さな機能は避けてください。小さなスロット、狭いブリッジ、密集した穴により、頻繁に破損する脆弱なパンチ形状が形成され、高品質の工具鋼が必要となります。フィーチャを 1 mm 離すだけでも、特殊な補強ではなく標準的な構造が可能になります。
- 一般的なストリップ幅の設計:ブランクが標準コイル幅にきちんと収まるシート メタル スタンプ パーツにより、材料の無駄が削減され、カスタム スリット在庫のコストが削減されます。-ブランクの寸法を最終決定する前に、どの幅がすぐに入手できるかをサプライヤーに問い合わせてください。
- 描画の深さと鋭い曲がりを最小限に抑えます。深い絞りと鋭角な曲げ角度には、より多くの成形段階、より高いプレストン数、より強力な金型構造が必要です。浅い形状と大きな半径により、金属スタンプの型が簡素化され、製造コストと継続的な摩耗の両方が削減されます。
これらすべての原則にわたるパターンは一貫しています。つまり、複雑さによって金型を機械加工するのにコストがかかります。設計プロセスの早い段階で DFM に取り組むことは、費用を管理する最も効果的な方法の 1 つです。これは、症状を回避するための交渉ではなく、費用の根本原因に対処するためです。スタンピング性を考慮して部品を再設計すると、機能的性能を変えることなく、工具コストを 15 ~ 30% 削減できます。
工具の価値を高めるための調達戦略
部品の設計を超えて、調達自体をどのように構成するかが、支払う金額と得られる金額に影響します。賢明な調達決定により DFM の節約がさらに強化され、総工具費の大幅な削減が促進されます。
設計後ではなく、設計中に工具メーカーに協力してもらいます。プレスの調達で最も高価な文は「デザインはすでに凍結されています」です。金型エンジニアが部品を早期にレビューすると、ツールでのコストのかかる回避策が必要となる製造性の問題を発見します。開発のフロントエンドで実現可能性評価と CAE シミュレーションを提供するサプライヤー -イーチェンその一例として、金型の製作を開始する前に成形シミュレーションを実行することが挙げられます。-変更は無料でありながら、メーカーがコスト削減の機会を特定するのに役立ちます。-シミュレーション-主導の開発では、
ツールのトライアウトの繰り返しを 30 ~ 50% 削減します、多くの金型プログラムを膨らませるリードタイムと再加工予算の両方を削減します。
可能な場合はプログラムをバンドルしてください。複数の金型を 1 つのパッケージで見積もることにより、工具メーカーはスケジュールを柔軟に設定でき、鋼材やコンポーネントを大量に購入できるようになります。多くのショップでは、セットアップ、エンジニアリングの諸経費、プロジェクト管理のコストが大規模な拠点に分散されるため、マルチダイ プログラムでは個別のツールを注文する場合と比べて 5 ~ 15 パーセントの割引を提供しています。{3}}
実際のニーズに合わせてダイクラスを指定してください。プログラムで 300,000 個の部品が必要なときに、2,000,000 ヒット用に構築された金型を過剰に指定すると、不必要な高級材料や構造に予算が無駄になります。逆に、事前に費用を節約するように指定すると、後で交換コストが発生します。-ツールをジョブ - に合わせてください。それ以上でもそれ以下でもありません。
モジュール式で交換可能な設計を検討してください。同様の部品のファミリーを生産する場合、交換可能なインサートを備えたベース金型に投資する方が、バリエーションごとに個別の工具を試運転するよりも経済的です。このコンセプトは、デボス加工金型メーカーが、さまざまな設計に交換可能な詳細プレートを備えた共通のフレームを使用する方法と類似しています。-同じモジュール原理が工業規模にも適用され、単一の金型本体に、共通の形状を共有する部品バリエーションの異なるパンチとキャビティのセットが収容されます。
購入時に予備のコンポーネントを計画します。重要な摩耗部品 - パンチ、ダイ ボタン、フォーミング インサート - を最初の金型製作と一緒に注文すると、後で個別に注文するよりも費用がかかります。工具メーカーはプログラムをセットアップし、鋼材を購入し、新しい測定値を取得します。 35,000 ドルの金型注文にカッティング パンチの予備セットを追加すると、製作時に 1,500 ドル追加される可能性がありますが、1 年後に個別に注文した場合は 4,000 ドル追加されます。
基礎となる戦略は、このガイドのすべてのセクションを結び付けています。スタンピング金型の価格は、見積もり段階で判明する固定の数値ではありません。これは、設計上の決定、材料の選択、数量計画、サプライヤーとの関係、およびメンテナンスの見通しを通じて影響を与える変数です。工具を購入取引ではなくエンジニアリング投資として扱うバイヤーは、一貫して部品あたりのコストの削減、金型寿命の延長、生産中断の減少を実現しています。--良好なプレス部品への最も安価な方法は、最も安価な金型を見つけることではありません - 最初のコンセプトから最終的な生産ヒットに至るまでのコストの全体像に基づいて、適切な仕事に適した金型を構築することです。
プレス金型の価格に関するよくある質問
1. スタンピング金型の平均コストはいくらですか?
スタンピング金型の価格は、種類と複雑さによって大きく異なります。シンプルな単一ステーションのブランキング金型の価格は約 3,000 ドルから 15,000 ドル、複合金型の範囲は 8,000 ドルから 25,000 ドル、プログレッシブ金型の価格は通常 15,000 ドルから 60,000 ドル以上になります。自動車のボディパネル用の大型トランスファー金型は、50 万ドルから 100 万ドルを超える場合があります。平均的な順送金型のコストは約 30,000 ドルですが、最終価格はステーション数、工具鋼グレード、部品公差、および予想される生産量によって異なります。
2. スタンピング金型の価格に最も影響を与える要因は何ですか?
スタンピング金型の価格は、相互に関連する 5 つの要因によって決まります。金型の種類とステーション数、部品の複雑さと公差、製造用に選択された工具鋼のグレード、予想される生産量と金型の寿命要件、工具メーカーの地理的位置です。このうち、金型の種類はエンジニアリング、機械加工、組立作業の全体的な範囲を決定するため、単一の影響が最も大きくなります。 15 ステーションを備えた順送金型のコストは、ステーションごとに設計時間、CNC 加工時間、より厳しいアライメント要件が追加されるため、単一ステーションのブランキング ツールよりもはるかに高価です。-
3. プレス金型を中国から購入するのと国内から購入するのはどちらが安いですか?
中国の金型サプライヤーは通常、人件費が安いため、米国の価格より 30 ~ 50 パーセント低い価格を見積もっています (1 時間あたり 5 ~ 8 ドル対 1 時間あたり 18 ~ 25 ドル)。ただし、海上運賃 (2,000 ~ 4,000 ドル)、輸入関税 (15 ~ 25%)、タイムゾーンの違いによる通信オーバーヘッド、誤解による修正サイクルの可能性を考慮すると、陸揚げコストの差は縮小します。オフショア調達は、大量の最終的な設計と柔軟なタイムラインに最適です。反復的なコラボレーションを必要とする進化するプログラムの場合、国内ツールメーカーは、ステッカー価格が高いにもかかわらず、より優れた合計価値を提供することがよくあります。
4. 部品の品質を犠牲にすることなく、プレス金型のコストを削減するにはどうすればよいですか?
最も効果的なアプローチは、見積もりを開始する前に適用される製造可能性設計 (DFM) です。部品の形状を簡素化して不必要なダイステーションを排除し、重要ではない公差を緩和し、カタログのパンチを使用するために穴のサイズを標準化し、一般的なコイル幅に合わせてブランクを設計します。- YICHEN のような金型サプライヤーと早期に実現可能性評価や CAE シミュレーションを依頼すると、設計変更が無料である間にコスト削減の機会を特定できます。-さらに、複数のダイ プログラムをバンドルし、ボリュームに適したダイ クラスを指定し、初期ビルドでスペアの摩耗コンポーネントを注文することにより、工具の総支出が削減されます。
5. スタンピング金型の購入価格を超える総所有コストはいくらですか?
初期購入価格は、実際の工具コストの一部のみを占めます。継続的な費用には、50,000 ~ 150,000 ヒットごとのパンチの再研磨 (イベントごとに 500 ドル~3,000 ドル)、500,000 ~ 1,000,000 サイクルでのスプリングと窒素シリンダーの交換、各研ぎ後の表面コーティングの再塗布、および最終的には大規模な改修または交換が含まれます。計画外のメンテナンスは、印刷機のダウンタイム、廃棄、再検証により、定期サービスの約 4 倍のコストがかかります。総所有コストの予算を立てるということは、モジュール式インサート、適切な再研磨代、および生涯メンテナンス費用を最小限に抑える標準化されたコンポーネントを備えた金型設計を選択することを意味します。


