


順送スタンピング金型とは何か、そしてなぜそれが重要なのか
大量の金属部品を調達している場合は、「{0}}」という用語が使用されることがあります。順送金型スタンピングしかし、プログレッシブ金型とは正確には何でしょうか。また、なぜそれがほぼすべての生産スタンピングに関する深刻な会話の中心にあるのでしょうか?
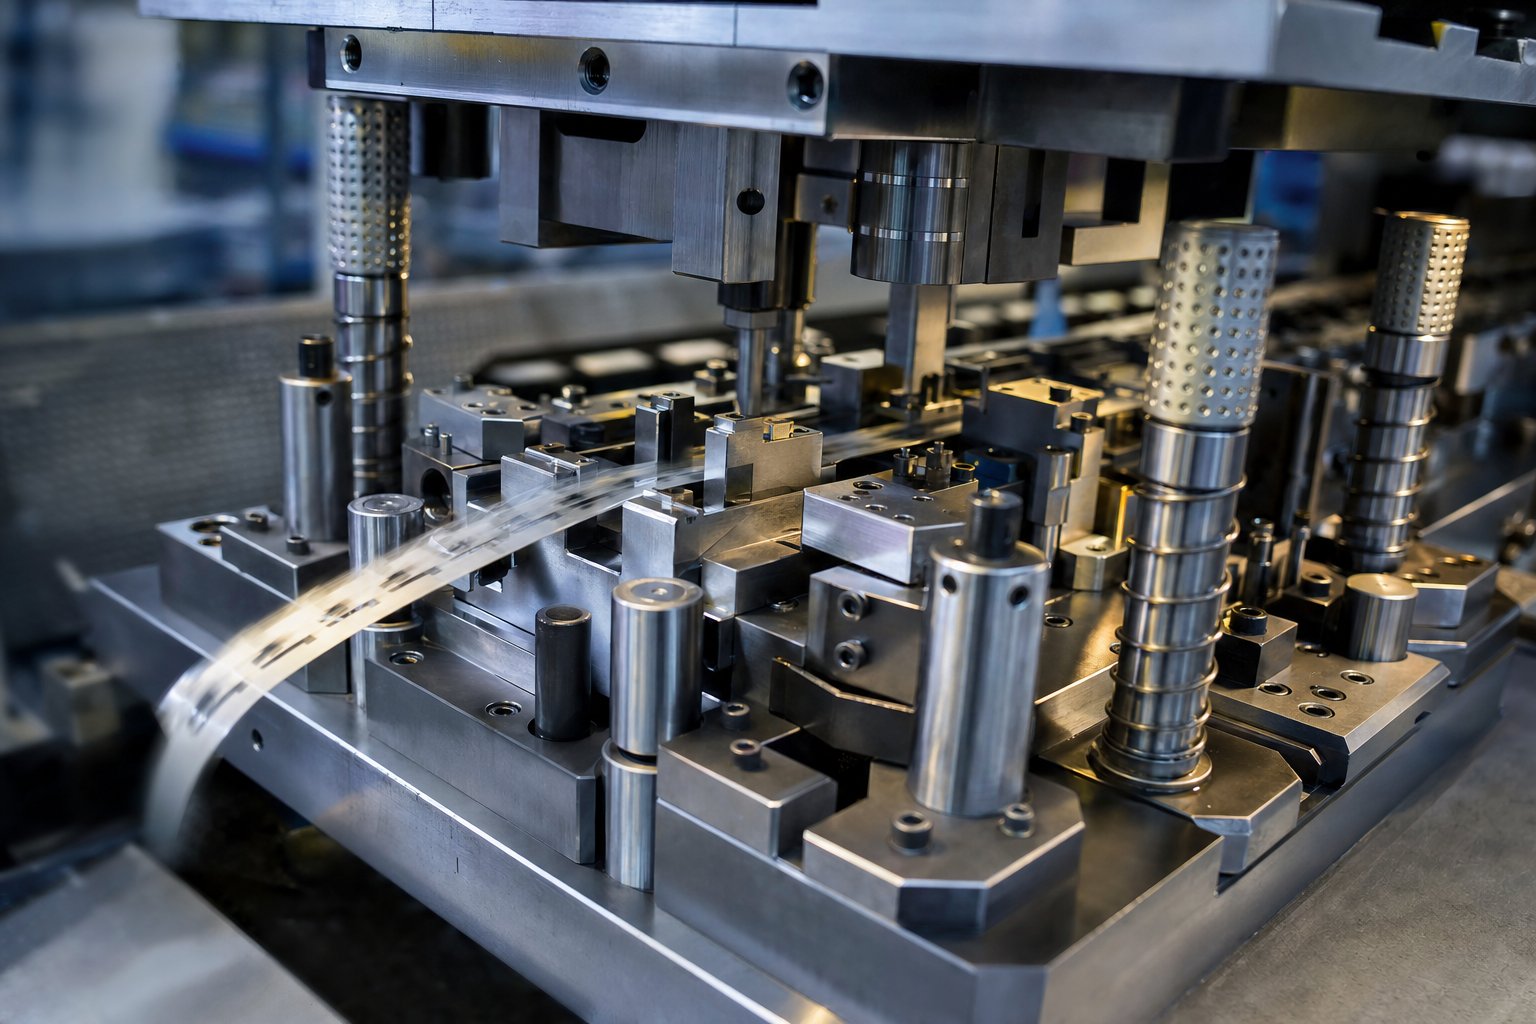
順送スタンピング金型は、連続して配置された複数のステーションを含む単一のツールです。連続した金属ストリップが金型を通過し、プレス ストロークごとに 1 つの固定ピッチが進みます。各ステーションは、ピアッシング、曲げ、成形、切断などの個別の操作 - を実行し、プレスのサイクルごとに完成品が端から落ちるように - します。
順送金型の定義
これは、工具鋼の 1 つのブロックに圧縮された組立ラインと考えてください。部品を別々の機械間で移動させるのではなく、材料自体が金型内のステーションを通過します。ストリップは最終的なカットオフまでキャリアタブによって接続されたままとなるため、すべての位置が揃った状態が保たれ、操作間の手作業が不要になります。対照的に、単一ステージのダイスは、ストロークごとに 1 つの操作のみを実行します - 1 つの曲げ、1 つの穴、1 つのブランク。このシンプルさはプロトタイプや短期間の試作には有効ですが、複雑な部品を完成させるには複数のセットアップとより多くの労力が必要になります。プログレッシブスタンピング金型は、これらすべてのステップを 1 つの連続サイクルに結合し、プレスの各ストロークで完成部品を製造します。
プログレッシブスタンピングが大量生産を支配する理由-
順送金型スタンピングが中量産から大量生産の主流を占めている理由は、速度、再現性、材料効率の 3 つです。--順送金型を実行する最新のプレス機は、毎分数百のストロークを達成できます。これは、オペレーターの介入を最小限に抑えながら、1 時間に何千もの同一の部品を生産することを意味します。適切に維持された順送金型の 100 万番目のパーツは、最初のパーツと寸法が同一です。-可能な限り多くのコイル幅を使用するようにストリップのレイアウトが最適化されているため、材料の無駄が少なくなります。
順送プレス金型メーカーを評価する生産エンジニアや調達チームにとって、このプロセスを技術レベルで理解することは不可欠です。これは、見積もりから品質への期待に至るまで、下流でのあらゆる意思決定 - を形成します。この先のセクションでは、材料がステーションごとに順送金型をどのように流れるか、またそれが部品のコストとスケジュールに何を意味するかについて詳しく説明します。
順送金型スタンピングプロセスの仕組み
順送スタンピング金型は、外側から見ると一見シンプルに見えます - プレス機にボルトで固定された工具鋼の重いブロックです。しかし内部では、精密に機械加工された数十のステーションがストロークのたびに連携して動作します。各ステーションで何が起こっているのか、そして各ステーション間でストリップがどのように移動するのかを理解することで、部品の実現可能性を評価し、見積もり時により適切な質問をし、メーカーに品質に対する責任を負わせるための技術的基盤が得られます。
ステーション-ごと-の操作の説明
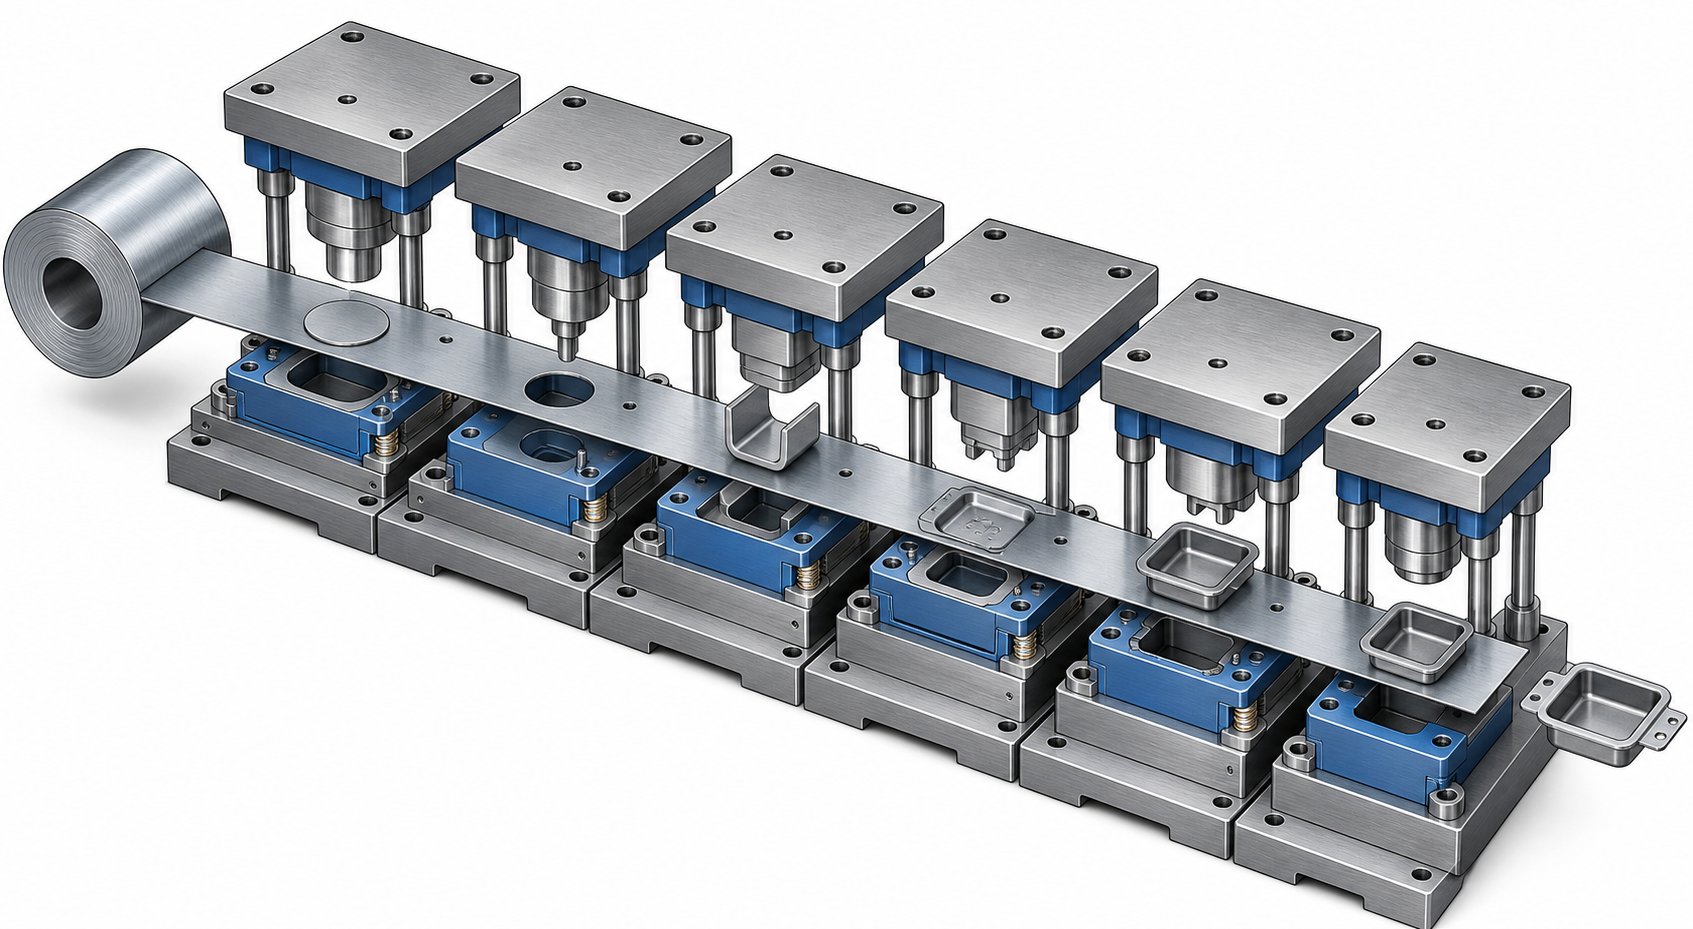
平らな金属 - 鋼、銅、アルミニウム - のコイルがアンコイラーにロードされ、コイル セットを取り外すストレートナーに通されると想像してください。ストリップは順送金型に入り、プレス ストロークごとにピッチと呼ばれる正確な増分を 1 つ進めます。各ステーションは、ストリップの異なるセクションに対して特定の成形または切断操作を同時に実行します。入力から完成パーツまでの一般的なシーケンスは次のとおりです。
- 下穴ピアス:最初のステーションでは、正確に位置決めされた小さなパイロット穴がストリップに開けられます。これらの穴は下流ステーションの位置合わせピン (パイロット) と係合し、ストロークごとにストリップが 1000 分の 1 インチ以内で位置合わせされるようにします。
- ブランキングとピアシング:後続のステーションでは、プロファイルの輪郭と内部のフィーチャを切断し、- 個の穴、スロット、ノッチ - を作成し、完成したコンポーネントの一部にならない材料を除去します。
- 形にする:曲げ、描画、またはエンボス加工により、ストリップの平らな部分が 3 次元の形状に形作られます。-複雑さに応じて、成形は複数のステーションにまたがって材料の流れを制御し、亀裂を回避することができます。
- 鋳造:高圧圧縮操作により、局所的な領域の厚さが改善され、特徴がシャープになり、または表面が厳しい公差まで平坦になります。-コイニング加工は、正確な平坦度や材料の変位の調整が必要な部品によく使用されます。
- トリミング:成形操作で残った余分な材料、タブ、バリが除去され、部品の最終プロファイルがきれいになります。
- カットオフ(分離):最終ステーションでは、完成した部品をキャリア ストリップから切り離します。完成したコンポーネントはビンまたはコンベアに落とされ、残りのスケルトンストリップはリサイクルのために排出されます。
ここで重要な洞察は同時性です。ステーション 6 が完成部品を切断している間、ステーション 1 はストリップの新しい部分にパイロット穴を開けており、その間のすべてのステーションは、完成の異なる段階で異なる部品の作業を行っています。サイクルごとに 1 つのプレス ストローク、1 つの完成部品 -。
ストリップのレイアウトと材料の流れ
ストリップ レイアウトは、これらすべてを可能にするエンジニアリングの青写真です。スチールが金型用に機械加工される前に、エンジニアは CAD ソフトウェアを使用して、部品がストリップ上にどのように配置されるか、どのステーションでどの操作が行われるか、プロセス全体を通じてキャリア ストリップの完全性を維持するためにフィーチャ間をどの程度の材料がブリッジするかを正確に設計します。
適切に設計されたストリップ レイアウトにより、いくつかの競合する要求のバランスがとれます。-
- 材料の利用:部品間のスクラップを最小限に抑えるために部品フィーチャを配置します。歩留まりが数パーセント向上しただけでも、100 万パーツの実行で数千ドルを節約できます。-
- キャリア強度:部品をストリップに保持する接続タブは、すべてのステーションを歪みなく引き抜くのに十分な強度があり、かつ切断時にきれいに分離できるほど十分に薄い必要があります。
- シーケンスロジックの形成:初期の切断によって後の曲げに必要な領域が弱体化しないように、また成形されたフィーチャーが下流ステーションを通過するストリップの平らな移動を妨げないように、操作を順序付ける必要があります。
- スプリングバック補償:エンジニアは FEA シミュレーションを使用して、成形後に金属がどのように弾性回復するかを予測し、金型形状への意図的なオーバーベンドを設計します。
ストリップレイアウトは次の場所にあります順送金型とスタンピング専門知識が如実に表れます。経験の浅いショップは機能的なレイアウトを作成する可能性があります。熟練した工具エンジニアは、より高速に動作し、材料の無駄が少なく、数百万サイクルにわたるメンテナンスの必要性が少ない工具を製造します。
ストローク数と生産速度
順送金型スタンピングは他のあらゆる成形方法よりもスピードが優れています。ストリップは連続的に供給され、すべてのステーションが並行して動作するため、出力速度はプレスのストローク速度と等しくなります。- ストロークあたり 1 つの完成品になります。
一般的な順送プレス速度は、部品の複雑さと材質によって異なります。
| アプリケーションの種類 | 代表的なストローク数 | 部品例 |
|---|---|---|
| 大型ブラケット・構造部品 | 毎分 25 ~ 80 ストローク | 自動車用ブラケット、HVAC ハウジング |
| 中型のコネクタと端子- | 毎分 100 ~ 400 ストローク | 電気接点、クリップ、ファスナー |
| 小型精密部品 | 毎分 400–1,500+ ストローク | マイクロ-コネクタ、バッテリー接点、リードフレーム |
上端では、ブルーデラーや類似の高速プラットフォーム - などの専用プレス - で小さな精密部品を実行する高速金属スタンピング ラインが、1 分あたり 1,500 ストロークを超えることがあります。これは、1 日 24 時間の生産で 200 万個以上の部品を生産することになります。毎分 200 ストロークという適度な速度であっても、プログレッシブ スタンピング 金型は、作業の合間にオペレーターが材料に触れることなく、1 時間あたり 12,000 個の部品を生産します。
これらの速度を達成できるようにしているのは、印刷機だけではなく、システム全体が連携していることです。-自動コイルフィーダーはストロークごとにミクロンレベルの精度でストリップを前進させます。- - ダイセンサーはストリップの位置と成形力をリアルタイムで監視し、送りミスやパンチの破損が検出された場合はプレスを即座に停止します。潤滑システムは、正確な量のスタンピングオイルを塗布して摩擦と熱の蓄積を低減します。これは、熱の蓄積により部品が変形したり、工具のエッジが柔らかくなったりする可能性がある高速金属スタンピング用途では特に重要です。
この並行操作、連続フィード、および自動モニタリングの組み合わせにより、順送スタンピング金型は、数十万、数百万の量を目標とするあらゆるメーカーにとって生産の主力製品となります。ただし、生の速度が重要なのは、部品が正しく出力される場合のみです -。それは、特定のアプリケーションで、あるダイ タイプを別のダイ タイプとどのように比較するかに大きく依存します。
順送金型と代替金型の比較
すべてのスタンピング部品が順送金型に属するわけではありません。形状が大きすぎるか、体積が少なすぎるか、成形が深すぎてストリップフィードプロセスで効率的に処理できない可能性があります。-順送金型が優れている部分 - と劣っている部分 - を把握することで、部品の物理的性質に対抗する工具への過剰な投資を避けることができます。-
順送金型とトランスファー金型
順送金型とトランスファー金型の最大の違いは、ワークピースがプロセス内でどのように移動するかにあります。順送金型では、パーツは最初から最後までキャリア ストリップに接続されたままで、最終的な切断ステーションでのみ分離されます。トランスファーダイでは、ブランクは早期にストリップから分離され、機械式グリッパーまたはトランスファーフィンガーによってステーション間を独立して移動します。
なぜこれが重要なのでしょうか?パーツがストリップから取り外されると、接続されたキャリア ウェブの制約を受けることなく、回転、反転、または深く引くことができます。そのため、大型のコンポーネント、深絞り形状、複数の面での操作が必要な部品にはトランスファー ダイが最適な選択肢となります。-トランスファーダイは材料の節約にもなります - 製造後に廃棄するキャリア ストリップのスケルトンがありません。
トレードオフは速度です。搬送機構はストリップ送り順送金型のストローク速度に匹敵することができず、通常、工具のセットアップはより複雑になります。{1}中程度の絞り深さで大量生産される小型から中型の部品の場合、サイクル タイムと部品あたりのコストの点で順送金型ツールが有利です。-およそ 12 インチを超える部品や、接続されたストリップで許容される深さを超える絞り深さが必要な部品の場合は、通常、トランスファー ダイの使用が適切です。
順送ダイとコンパウンドおよびタンデムダイの比較
複合ダイスは、1 回のプレス ストロークで複数の操作を同時に実行します。- 切断、ピアシング、ブランキングがすべて一度に行われます。内部フィーチャーと外部フィーチャー間の優れた同心性を備えた、非常に平坦な部品を製造します。 1 つの平面の幾何学的精度が重要なワッシャー、単純なガスケット、平らなブランクを考えてみましょう。
効率的だと思いませんか?単純な平らなパーツの場合は - です。ただし、複合金型では 3 次元の形状を形成したり、曲げたり、作成したりすることはできません。-部品に脚を曲げたり、タブを鋳造したり、リブをエンボス加工したりする必要がある瞬間、複合金型の限界を超えています。順送金型は、高いスループットを維持しながらその複雑さに対処します。
タンデム ライン ダイ(ライン ダイと呼ばれることもあります)は、さらに別のアプローチをとります。つまり、個々のシングル オペレーション ダイを一列に配置し、それぞれが独自のプレスまたはプレス ステーションに配置され、ダイの間で自動搬送が行われます。ヘビーゲージの自動車パネルのプレス加工ではタンデム ラインが見られます。この場合、各ヒットには膨大なトン数が必要であり、部品が 1 つのプログレッシブ ツールでは大きすぎます。柔軟性は高く-、セット全体を廃棄することなく個々のダイを再配置または交換できます-が、必要な床面積、セットアップ時間、資本コストはすべて大幅に大きくなります。
単一ステージのダイスである最も単純なオプションは、ストロークごとに 1 つの操作を実行します。これらは、プロトタイピング、短期間の試作、または以前にプレス加工された部品の二次加工に最適です。しかし、数千個を超える生産量の場合、部品を複数の単一段階セットアップで実行するための労働力と処理コストは、進歩的な工具と金型ソリューションへの工具投資をすぐに超えます。{3}}
用途に適したダイタイプの選択
決定は必ずしも明らかではありません。年間 50,000 個という中程度の複雑さの部品の場合、材料コスト、公差のニーズ、利用可能なプレス能力に応じて、あるメーカーには順送金型ツーリングが正当化される可能性がありますが、別のメーカーには適さない可能性があります。以下に、トレードオフを明確にするために並べて比較します。--
| 基準 | 順送金型 | トランスファーダイ | 複合ダイ | タンデムラインダイ | シングルステージダイ- |
|---|---|---|---|---|---|
| ボリュームの適合性 | 高 (年間 100,000 個以上の部品) | 中~高 (10K~500K+) | 中~高 (単純な部品) | 中~高 (大型パネル) | 低 (プロトタイプ、短期生産) |
| 部品サイズの範囲 | 小型から中型-サイズ(最大約 12 インチ) | 中型から大型 (6 インチから 36 インチ以上) | 小~中 (フラットのみ) | 大型(自動車パネル、構造物) | 任意のサイズ |
| 複雑さの機能 | 中程度から高度 (曲げ、形状、貫通) | 高(深絞り、多軸成形) | 低(フラット、単一面動作) | 高 (重成形、大絞り) | 単一操作のみ |
| 一般的な工具コスト | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 10 万ドル~100 万ドル以上 (フルライン) | ダイあたり 2,000 ~ 20,000 ドル |
| 理想的な使用例 | 電気接点、ブラケット、クリップ、端子 | 深絞りハウジング、大型エンクロージャ、チューブ | ワッシャー、平ブランク、簡易ガスケット | 自動車ボディパネル、重量構造部品 | プロトタイピング、二次運用、非常に少量 |
いくつかの実践的な経験則: 部品が平らで単純な場合は、複合金型から始めます。サイズが大きい、深絞りされている、または両側での操作が必要な場合は、転送ツールを検討してください。-インチではなくフィートで測定される重いゲージのパネルの場合は、タンデム ラインが合理的です。-また、部品が小規模から中規模で、幾何学的に複雑で、初期投資よりも 1 個あたりのコストが重要な大量の部品が必要な場合、- 順送金型がほぼ常に解決策となります。-
選択したスタンピングツールと金型のタイプによって、部品のコストだけでなく、どのメーカーが現実的にサービスを提供できるかが決まります。順送金型を専門とするショップは、トランスファー作業用のトン数やベッド サイズを所有していない場合があり、その逆も同様です。この現実は、業界-固有の要件-、材料認証、トレーサビリティ、クリーンルーム プロトコル-によって選択肢がさらに狭まる場合に特に重要になります。
メーカーの選択を決定する業界固有の要件-
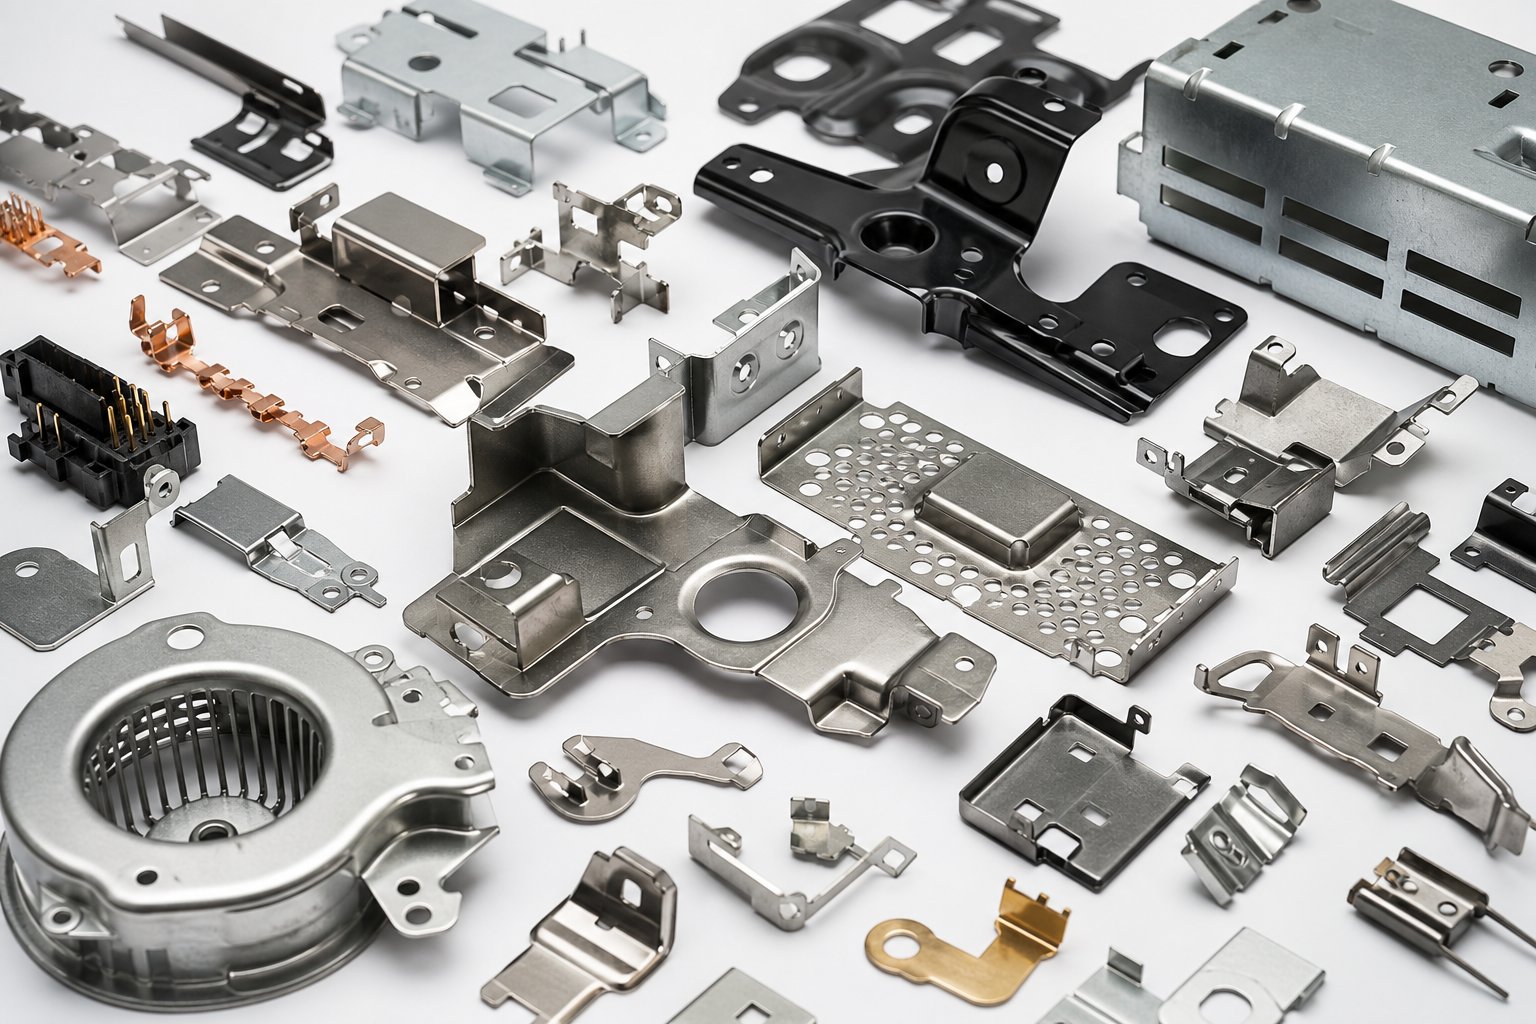
プログレッシブダイはプログレッシブダイですよね?ストリップ供給とステーションベースの成形の物理的性質は、業界によって変わりません。{0}しかし、これらの作業を取り巻く要件-、許容差、認証、材料トレーサビリティ、清浄度基準-は非常に多様であるため、ある分野に完全に適したメーカーが別の分野では完全に間違っている可能性があります。
自動車および輸送の要件
自動車部品の順送スタンピングでは、厳密な寸法管理、大量の生産量、および厳密なプロセス文書化の組み合わせが必要です。コネクタ、端子、ブラケット、構造用クリップはすべて、重要なフィーチャで 0.005 mm まで低下する可能性がある位置公差を必要とします。年間生産量が数百万個を超える場合も多く、ダイのピッチや材料のスプリングバックにわずかな誤差があるだけでも、重大なスクラップ率につながります。
この分野にサービスを提供するメーカーは IATF 16949 認証を必要とし、APQP (高度な製品品質計画) および PPAP (製造部品承認プロセス) プロトコルを実行する必要があります。また、ロットレベルのトレーサビリティ、統計的工程管理図、重要な寸法で 1.33 を超える CPK 値の保証などの要件もあります。{2}これらのシステムを導入していない工場は、鋼材をどれだけうまく切断しても、自動車層のサプライヤーとしての資格を得ることができません。
医療機器および電子機器の精度基準
医療用プログレッシブスタンピングでは、まったく異なる複雑さの層が導入されます。埋め込み型デバイス、薬物送達システム、または外科用器具に使用される部品は、ISO 13485 品質管理基準を満たしている必要があり、多くの場合、生体適合性材料の認証が必要です。トレーサビリティはロット レベルを超えています。-一部のアプリケーションでは、未加工のコイルから完成品までのシリアル-番号-レベルの追跡が必要です。体液と接触する部品の粒子汚染を防ぐために、クリーンルームまたは管理された環境での製造も必要になる場合があります。-
電子スタンピングは、微細精度を重視する医療分野と同様ですが、材料に特有の課題も追加します。{0}リン青銅、ベリリウム銅、または無酸素銅合金-を使用した銅順送スタンピング - - には、打ち抜き荷重下で炭素鋼とは大きく異なる挙動を示す、より柔らかくゴム状の素材用に最適化された工具が必要です。めっきの適合性も重要です。金、錫、またはニッケルめっきが予定されている部品では、コーティングが形状にまたがることなく均一に付着するように、バリの高さを 1 桁ミクロンに制御する必要があります。{6}}
- 自動車:IATF 16949、APQP/PPAP、CPKレポート、OEM仕様に基づく材料認証
- 医療機器:ISO 13485、生体適合性試験 (ISO 10993)、デバイスマスターレコード、検証済みプロセス
- エレクトロニクス:IPC規格準拠、RoHS/REACH材質宣言、めっき密着仕様
- 防衛/航空宇宙:AS9100 認証、DFARS- 準拠の材料調達、完全なロットのトレーサビリティ、管理された文書
- HVAC/産業用:UL/CSA コンポーネントの認識、塩水噴霧腐食試験、ASTM 規格に基づく材料の厚さの検証
HVAC および産業用アプリケーション
HVAC プログレッシブ スタンピングは、医療やエレクトロニクス作業 - の精密スペクトルの対極を占めますが、だからといって作業が簡単になるわけではありません。大型のブラケット スタンピング、取り付けプレート、ファン ハウジング、および熱交換器コンポーネントは、通常、ゲージが 1 mm ~ 3 mm 以上の炭素鋼順送スタンピング材料から形成されます。優先順位は、部品あたりのコストの最適化、材料の選択やスタンピング後のコーティングによる耐食性、数百万回の熱サイクルに対する構造の耐久性に移ります。-
この分野にサービスを提供するメーカーは、大きなベッド サイズを備えた高トン数のプレス機、厚手の材料向けに設計された堅牢な工具、および進歩的な金属スタンピングのコスト競争力を維持するための効率的なスクラップ管理システムを必要としています。{1}{1}公差はエレクトロニクスや医療よりも緩やかです -。通常はプラスまたはマイナス 0.1 mm から 0.2 mm - ですが、関与する材料に大きな力がかかるため、微細な精密作業とは異なるエンジニアリングの専門知識が必要です。-。
防衛および航空宇宙アプリケーションでは、部品が要求するあらゆる精度レベルに追加の文書要件が重ねられます。材料認証は工場まで遡り、化学的および機械的特性を完全に検証する必要があります。ロット管理、初品検査レポート、および管理された改訂図面管理については交渉の余地がありません。- AS9100 認証を持たず、DFARS の材料調達要件に精通していないショップは、サプライヤー資格審査に合格するのが困難になります。
購入者への教訓: ある分野で優れたメーカーがその能力を自動的に別の分野に移転するとは考えないでください。毎分 1,200 ストロークの高速銅合金コネクタ ダイスを扱う工場では、HVAC 用の炭素鋼順送スタンピングに必要な重成形や腐食試験の経験がない可能性があります。逆に、大規模な産業用ブラケット向けに最適化されたメーカーには、医療用プログレッシブ スタンピングに必要な超精密工具やクリーンルーム インフラストラクチャが不足している可能性があります。{5}メーカーの実証済みの業界経験を、マシンリストだけでなく実際のアプリケーションと照合してください -。
進歩的な金型エンジニアリングおよび開発プロセス
業界の適合性に基づいて適切なメーカーを選択することは方程式の一部にすぎません。注文書に署名してから製造部品を受け取るまでに何か月もかかる場合があります-。その期間中に行われるエンジニアリング上の決定によって、プログレッシブ スタンピング ツールが数百万サイクルにわたって完璧に動作するか、プレスフロアでの終わりのない調整に苦労するかが決まります。
ほとんどの購入者は、このフェーズを詳しく見たことがありません。部品図を提出し、見積もりを受け取り、サンプルを待ちます。しかし、進歩的なスタンピング金型の設計プロセスを理解することで、活用することができます。いつ反対すべきか、いつ承認すべきか、また、ツール パートナーがカットアンドトライ アプローチではなく真のエンジニアリングの深さを持っていることを示すマイルストーンがわかります。--
設計とシミュレーションの段階
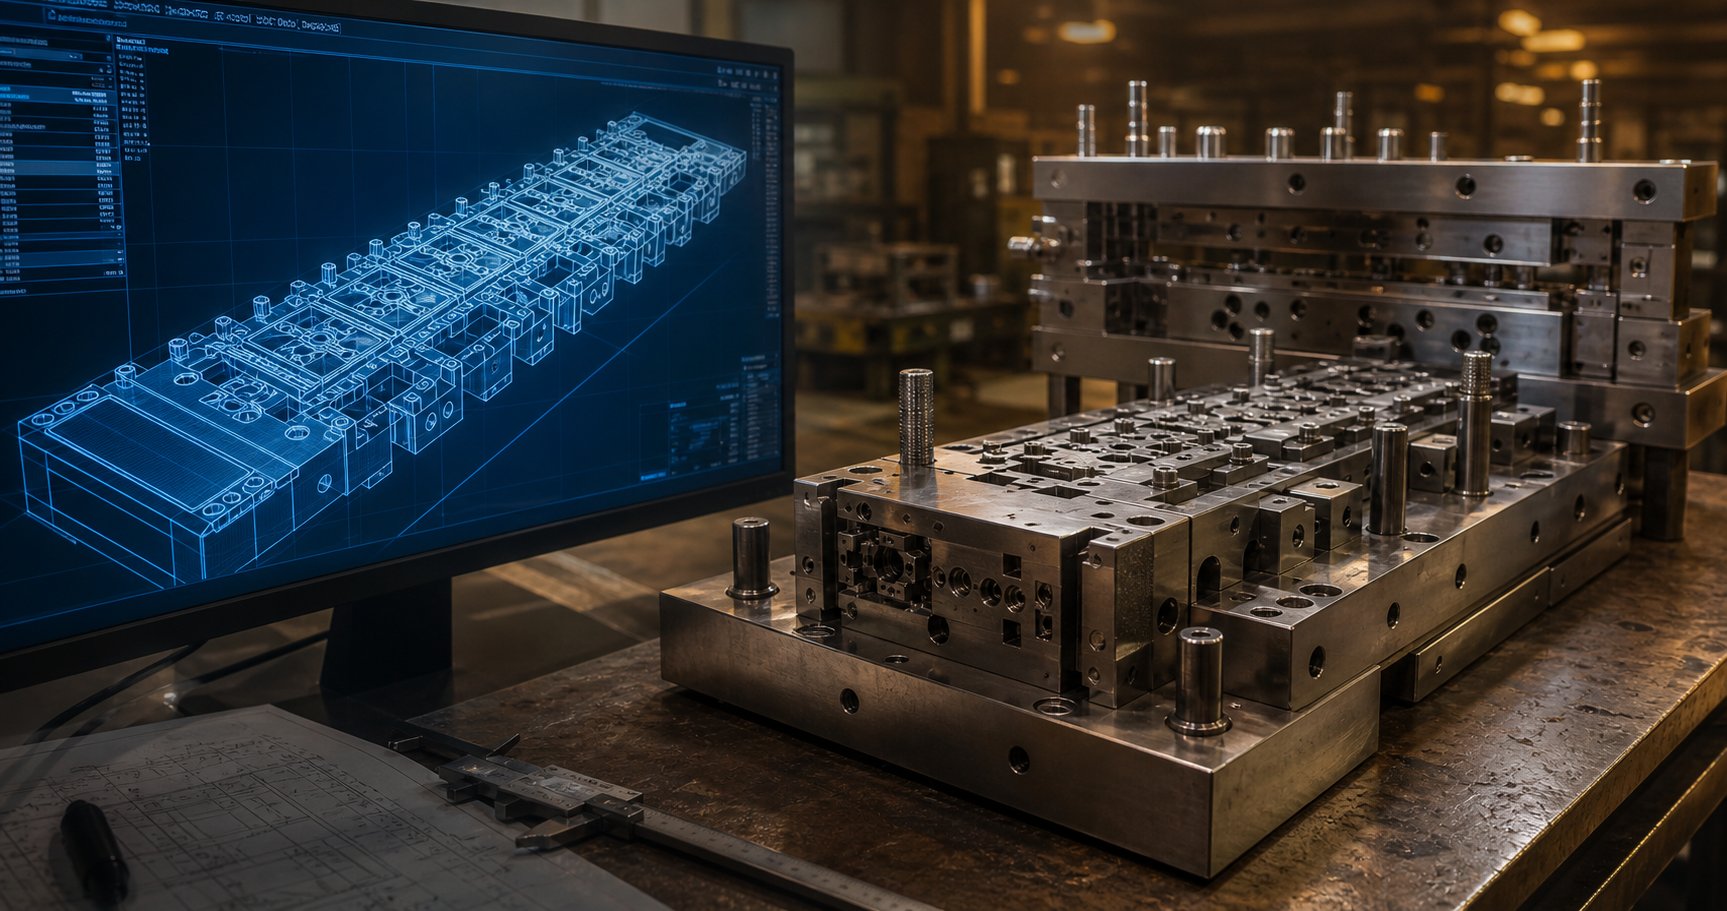
すべての順送金型は、ストリップ レイアウトとして始まります。- コイル上で部品がどのように入れ子になっているか、各ステーションでどのような操作が行われるか、キャリア ストリップがすべてをどのように接続しているかを正確に示す 2D または 3D CAD モデルです。エンジニアは、CAD/CAM プラットフォームを使用して、鋼材を切断する前に、パンチの形状、ダイのクリアランス、パイロットの位置、成形シーケンスを定義します。
有能なメーカーはここで独自性を発揮します。提案された設計に対して有限要素解析 (FEA) シミュレーションを実行します。 AutoForm ProgSim - などのプラットフォームを含むインクリメンタル成形シミュレーション ソフトウェア - などのツールを使用すると、エンジニアはコンピュータ上で金型を仮想的に試すことができます。シミュレーションでは、材料の薄化、しわのリスク、スプリングバック角度、各ステーションで必要な成形トン数を予測します。さらに、しわが形成される可能性を検出した場合には、圧力パッドの力を自動調整します。-
購入者としてこれがなぜ重要ですか?シミュレーションによるプログレッシブ スタンピング金型の設計では、数週間後の物理的な試行中に問題が見つかる可能性があるため、-問題を修正するには、硬化した工具鋼を再研磨するか、金型セクション全体を廃棄する必要があります。-としてメタルフォーミングマガジン設計者は多くの場合、プロセスの初期段階では最大限の自由を持っていますが、製造に関する知識は最小限であり、ハード ツールの作成が開始されると、そのギャップは急速に狭まります。シミュレーションは、鉄鋼に資金を投入する前に、この知識のギャップを埋めます。
このフェーズでは、以下を確認して承認する必要があります。
- 部品の方向、ステーションの順序、材料使用率を示すストリップ レイアウト図面
- FEA の結果により、形成リスク領域 (裂け目、しわ、過度の薄化) が強調表示されます。
- 曲げと形状に対するスプリングバック補償戦略
- 事前のトン数見積もりとプレスの選択
- 段階的なスタンピング材料の確認 - 合金グレード、質、厚さ、コイル幅
試作と金型のトライアウト
仮想的に検証された設計により、CNC フライス加工、ワイヤー EDM、精密表面研削を使用して金型コンポーネントが製造されます。最新のワイヤ EDM マシンは複雑なパンチとダイのプロファイルを 0.005 mm 以内の公差で切断し、CNC 高速フライス加工は 3D 成形面とダイ シュー ポケットを処理します。-熱処理により重要なコンポーネントが 58 ~ 62 HRC に硬化され、仕上げ研削によりすべてが最終寸法に整えられます。
ダイ トライアウトは、進歩的なツールが現実と出会う場所です。組み立てられた金型はトライアウト プレスに送られ、メーカーはサンプル ストリップを低速で実行し、各段階で部品を検査しながらストローク レートを段階的に増加させます。エンジニアは以下をチェックします:
- 部品の印刷公差に対する寸法精度
- ピアスフィーチャのバリの高さとエッジの状態
- 公称仕様に対する曲げ角度とスプリングバック
- ストリップ供給の一貫性とパイロットの関与
- 成形表面の仕上げおよび工具上のかじりまたは材料のピックアップの兆候
トライアウトを複数回繰り返すことが予想されます。シミュレーションを使用した場合でも、フォーム パンチを 0.05 mm 調整したり、狭いクリアランスを緩和したり、下穴の位置を微調整したりするなど、軽微な調整は通常 - です。トライアウトの反復がゼロであると主張するメーカーは、過度に単純化しているか、非常に単純な部品を実行しているかのどちらかです。重要なのは、どれだけ早く安定したプロセスに収束するかです。
-トライアウトからの最初の製品サンプルは、寸法承認のために提出されます -。通常は、業界に応じて FAIR (初回製品検査レポート) または PPAP パッケージを通じて行われます。これは、本番認証前の最後のゲートです。
コンセプトから生産までの一般的なリードタイム
プログレッシブ ツール プログラムの最も議論されていない側面の 1 つは、タイムラインです。-購入者は多くの場合、曖昧な見積もりを受け取り、実際に時間がかかることを理解せずに遅延に直面します。現実的な内訳は次のとおりです。
| 段階 | 通常の期間 | 主な活動 |
|---|---|---|
| 設計とシミュレーション | 3~5週間 | ストリップレイアウト、FEA、設計レビュー、バイヤーの承認 |
| 金型製造 | 6~10週間 | CNC加工、ワイヤー放電加工、熱処理、研削、組立 |
| 試着とサンプリング | 2~4週間 | 初期トライアウト、調整、サンプル提出、バイヤーの承認 |
| 本番環境の検証 | 1~2週間 | -レート-で実行、SPC データ収集、最終承認- |
| 合計 | 12~20週間 |
公差が厳しい複雑な金型や多くの成形ステーションでは、端部が長くなる傾向があります。 4 つまたは 5 つのステーションを備えたシンプルなブラケット ツールを使用すると、より短いタイムラインを達成できます。金型の製造開始後の後期段階での設計変更は、元の工具価格の半額程度の費用がかかり、スケジュールに数週間かかる可能性があります-。そのため、鋼材の切断前に設計を凍結することが重要です。
現代の製造技術により、10 年前に比べてこれらのスケジュールが短縮されました。高速 CNC マシニング センターは、材料をより速く除去します。-ワイヤー EDM は夜間無人で稼働します。シミュレーションにより、以前は複数の物理的な試行と再作業サイクルが必要だった問題が検出されます。--これらの進歩により、最初の記事の成功率が向上し、よくシミュレートされたプログレッシブ スタンピング ツール プログラムでは、業界平均の 4 ~ 5 回から 2 ~ 3 回に試行反復回数が削減されました。-
購入者にとって、実際的な意味は簡単です。メーカーに、どのようなシミュレーション ツールを使用しているか、通常必要なトライアウトの反復回数、見積リード タイムに生産検証が含まれているか、それとも最初のサンプルだけが含まれているかを尋ねます。これらの回答は、これまでの機器リストよりも多くのエンジニアリング能力を明らかにしており、-、フルスピード生産に達したときに金型がどのように動作するかを直接予測します。-
品質を決める精密な能力と設備
金型開発時のエンジニアリングの厳密さは基礎 - を築きますが、毎日の部品の品質を最終的に決定するのは、その金型を稼働させる装置の精度です。 2 つのメーカーは、同一のストリップ レイアウトを構築しながら、プレス プラットフォーム、フィード システム、および監視テクノロジーに応じて、測定できるほど異なる寸法の一貫性を持つ部品を製造できます。潜在的なパートナーを評価する場合、これらのハードウェアとプロセスの詳細によって、その製造現場がエンジニアリング チームが約束した数値を実際に達成できるかどうかがわかります。
材料全体にわたる耐性機能
順送金型操作では、すべての材料が異なる挙動を示します。銅合金は容易に流れますが、急な曲がりでは予想外に跳ね返ります。ステンレス鋼の加工物-はすぐに硬化するため、より高いパンチ力が必要になります。潤滑が正確に管理されていないと、アルミニウムが工具の表面にこびりつきます。これらの動作は、達成可能な公差 - に直接影響します。最良のメーカーは、ジョブごとに包括的な数値を引用するのではなく、特定の材料と機能の組み合わせに対してどの範囲が現実的であるかを知っています。
高精度の金属スタンピングでは、穴の位置や形状の寸法などの重要なフィーチャについて、±0.025 mm (±0.001 インチ) という厳しい公差を実現できます。航空宇宙および医療用途では、特殊なツールと制御された環境での生産を使用して、一部の操作が ±0.0127 mm (±0.0005 インチ) の範囲に達します。-しかし、これらの極端な値は普遍的なものではありません -。材料の種類、厚さ、フィーチャの形状、およびその操作に到達するまでにストリップが通過するステーションの数によって異なります。
以下は、一般的な材料およびフィーチャ タイプにおいて、金型スタンピングが通常どの程度の精度を達成できるかを示す実用的なリファレンスです。
| 機能の種類 | 炭素鋼 | ステンレス鋼 | 銅/青銅合金 | アルミニウム |
|---|---|---|---|---|
| 穴の位置(ピアス) | ±0.05mm | ±0.05mm | ±0.03mm | ±0.05mm |
| 穴径 | ±0.025mm | ±0.038mm | ±0.025mm | ±0.038mm |
| 曲げ角度 | ±0.5度 | ±1.0度 | ±0.5度 | ±1.0度 |
| 平面度(スパン25mm以上) | ±0.05mm | ±0.08mm | ±0.05mm | ±0.08mm |
| プロファイル/トリム寸法 | ±0.05mm | ±0.08mm | ±0.05mm | ±0.08mm |
| 造語された特徴 | ±0.01mm | ±0.02mm | ±0.01mm | ±0.02mm |
ステンレス鋼とアルミニウムは曲げ許容差が緩くなる傾向にあることに注意してください。これはツールの制限ではなく、-重要な動作です。ステンレスは降伏強度が高いためより積極的に戻りますが、アルミニウムは弾性率が低いため、二次コイニング操作なしでは正確な角度制御がより困難になります。メーカーが補償戦略を説明せずにステンレスの曲げで ±0.25 度を引用する場合、疑問が生じるはずです。
部品の品質に影響を与えるプレス仕様
スタンピングプレスはただ上下するフレームではありません。その仕様は、どのような部品を生産できるか、そしてそれらがどの程度安定して生産されるかを直接決定します。メーカーの機器リストを評価するときは、次のパラメータに注目してください。
- トン数:プレスが下死点で供給できる最大の力。 -トン数未満では、不完全な成形や寸法のばらつきが生じます。各ストロークで定格能力の 80% 以上で動作するプレスは、60% で動作するプレスよりも早く疲労し、ドリフトが早くなります。
- ベッドサイズ:ダイの最大設置面積を決定します。ベッドにかろうじて収まるダイには、窒素スプリング、スクラップ シュート、ダイ内センサー-、速度の品質に影響を与えるあらゆるものが入る余地はありません。-。
- ストローク長さ:ダイ内の最も深い形状に加えて、供給のための適切なストリップクリアランスを収容する必要があります。ストロークが短すぎると、ダイが完全に開いてストリップを確実に前進させることができなくなります。
- 速度能力:1 分あたりのストローク (SPM) で評価されます。 800-1,500 SPM での精密加工用に構築された高速スタンピング プレスは、定格 60 SPM の汎用プレスとはフレーム剛性、ベアリング設計、動的バランス特性がまったく異なります。
- 送り精度:ストリップを前進させるサーボフィードまたはメカニカルフィードシステムは、ストローク後のピッチ精度を±0.01mm以内に維持する必要があります。 1,000 SPM で、その送り機構は 1 秒あたり 16 回にわたってストリップのインデックスを作成しています - 不一致があれば、下流のすべてのステーションで位置誤差が生じます。
パフォーマンスの上限に達する高速順送金型スタンピングは、専用に構築されたプレス プラットフォームに依存しています。{0}}ブルーデラーのBSTL 350-88たとえば、870 x 536 mm のベッド サイズで 350 kN の力を発揮し、毎分 100 ~ 1,200 ストロークの速度で動作します。そのドライブ レバー システムはフレーム全体にラム負荷を分散し、安定した速度での精度を実現します。また、OPC UA インターフェイスは周辺監視システムに接続して完全なプロセスの透明性を実現します。このクラスのプレスは、最小限の{9}}クリアランス エンジニアリングと摩擦を軽減する{10}}潤滑システムを備えており、長時間にわたる高速スタンピング生産の実行中でも寸法精度を維持します。
これは実際的な意味で何を意味するのでしょうか? 1,200 SPM でコネクタ ダイを稼働させると、1 台のプレス機で 1 日あたり 170 万個以上の部品が生産されます。 -部品あたりのコストは、同じ金型を 200 SPM で稼働させる汎用プレス機と比較して劇的に下がります-。これは、生のスループットだけでなく、高速スタンピング プレス プラットフォームが高速でより厳密なプロセス制御を維持するため、スクラップの発生が少なくなり、選別や再加工が必要な公差外の部品の発生が少なくなるからです。--
-金型の監視と品質保証
順送金型を毎分数百ストロークで実行すると、問題が急速に発生することになります。 800 SPM でパンチが壊れると、オペレーターが何か異常な音に気づく前に、1 秒あたり 13 個の欠陥部品が生成されます。そのため、本格的な本番環境では、インダイモニタリングが交渉の余地のないものになっています。{{4}
最新の順送金型には、工具に直接埋め込まれた複数のセンサー タイプが組み込まれています。
- 力センサー:成形ステーションの下に取り付けられた圧電ロードセルは、ツールの摩耗、材料の変化、またはコンポーネントの破損を知らせるパンチ力の変化を検出します。突然の力の低下は、パンチが切れたことを意味します。徐々に増加する場合は、金型が摩耗しており、メンテナンスが必要であることを意味します。
- ミスフィード検出:近接センサーまたは光学センサーは、プレスがストロークを完了する前にストリップが正しいピッチで前進したことを確認します。ストリップが - に供給されなかった場合、または供給が不足した場合 - は、位置がずれたブランクでダイが閉じる前にプレスが停止します。
- センサーを切り離す:-次のストロークの前に、完成した各部品が金型から排出されたことを確認します。部品が金型に引っかかって二重打撃を受けると、工具が損傷し、修理に数万ドルかかる可能性があります。-
- ナメクジ検出:ブランキングのカスがダイから落ちていることを確認します。残留したスラグは表面欠陥の原因となり、その後のストロークでパンチに亀裂が入る可能性があります。
-金型センシングを超えて、プレスの下流の自動検査システムではビジョン カメラ、レーザー測定、渦電流検査を使用して、生産速度で 100% の部品の重要な寸法を検証します。これはサンプリングではありません -。梱包ステーションに到着する前に、すべてのピースが公差に対してチェックされます。
購入者にとって尋ねるべき質問は、「部品を検査しますか?」ということではありません。 - どのメーカーも「はい」と答えています。本当の問題は、自動プレス停止を備えた金型センシングで動作するかどうか、また、100% インライン検査を実行するのか定期的なサンプリングを実行するのかということです。{2}この違いにより、ツールの故障によって不良部品が 13 個生成されるか、誰かが発見するまでに 13,000 個の不良部品が生成されるかが決まります。
これらの高精度の機能と監視システムは、品質のハードウェア面を表します。しかし、ハードウェアだけで結果が保証されるわけではありません。- その機器を運用するメーカーには、一貫して提供するための適切なプロセス、経験、コミュニケーションの実践が必要です。この評価には、マシンのリストを完全に超えて検討する必要があります。
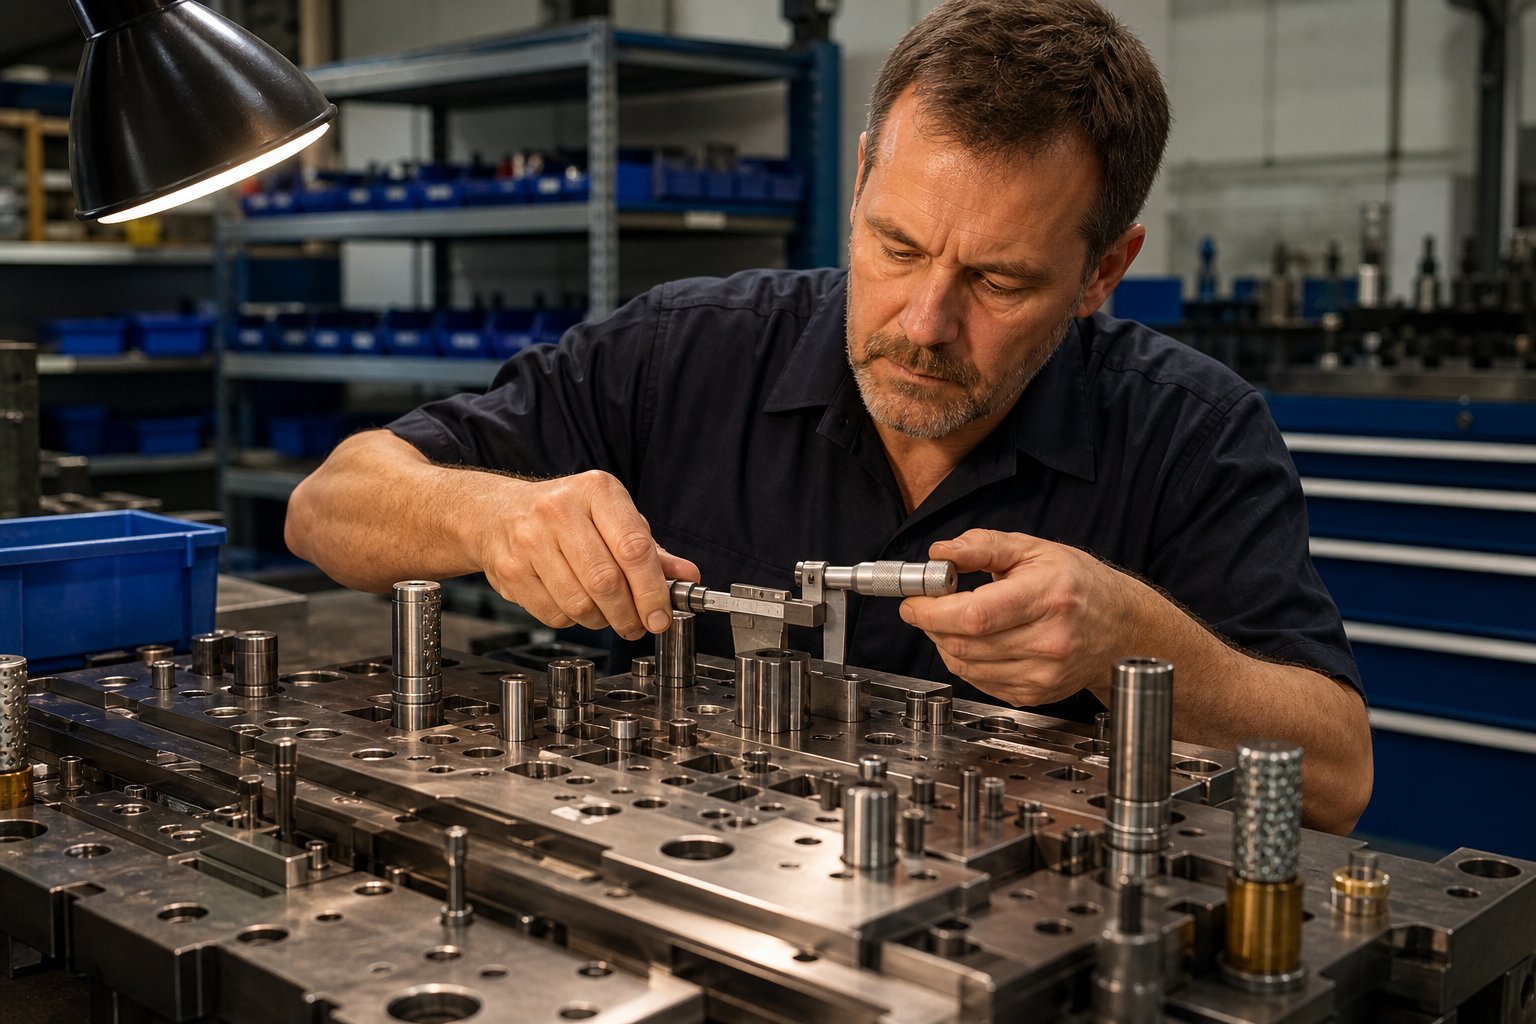
順送金型メーカーの評価と選択方法
機器の仕様と許容差表は、メーカーが何を示しているかを示します。できる理論上そうする。しかし、それらは実際に、あなたのプロジェクトで、あなたのタイムライン内であなたのボリュームで一貫した結果をもたらすのでしょうか?それは別の質問 - であり、それに答えるには、機械リストだけでなく、プロセスの成熟度、コミュニケーション習慣、サプライ チェーンへの適合性に関して進歩的な金型メーカーを評価する必要があります。
同様の機能を主張するプレス金型メーカー 3 社または 4 社に検索を絞り込んだと想像してください。本当に有能なパートナーと、積極的に見積もりを出し、果てしなく繰り返されるトライアウトで苦戦するパートナーをどのように区別するのでしょうか?以下のフレームワークにより、生産エンジニアと調達チームは、工具に資金を投入する前に順送金型スタンピングのサプライヤーを評価する体系的な方法を得ることができます。
品質の高いパートナーであることを示す緑の旗
特定の指標は、納期を遵守し、最初の生産実行から許容範囲内に達し、問題が発生した場合に積極的にコミュニケーションを行うメーカーと一貫して相関しています。順送金型メーカーを評価するときは、次のシグナルを探してください。
- シミュレーション-による金型設計:彼らは、FEA と成形シミュレーション ソフトウェア (AutoForm、DEFORM、または同等のもの) を使用して、鋼を切断する前にストリップのレイアウトを検証します。これは、トライアウトの繰り返しが減り、製品化までの時間が短縮されることを意味します。
- -完全な機械加工機能を備えた社内ツールルーム:CNC フライス加工、ワイヤー放電加工、表面研削、熱処理をすべて 1 か所で行います。重要な金型コンポーネントを外部委託しているメーカーは、品質と納期を管理できなくなります。
- 文書化されたトライアウトおよび検証プロセス:標準的なトライアウト シーケンス、-通常必要な反復回数、各段階でどのようなデータを収集するか、承認基準の構成要素を説明できます。- -社内の試用および検証施設により、出荷前に現実的な条件下でツールを検証できます。
- 材料トレーサビリティ システム:完成部品 - の工場認証、ロット番号、受入検査記録など、コイル サプライヤーからの完全な文書。自動車、医療、航空宇宙用途については交渉の余地がありません。-
- 透過的なコミュニケーションとエンジニアリングアクセス:彼らのエンジニアはあなたのエンジニアと直接話します。設計上の決定は、ただ伝えられるだけではなく、説明されます。トライアウトの実行を目撃し、寸法データをオープンに共有するよう招待します。
- 特定の業界の参考資料:彼らはあなたの分野の顧客の名前を挙げることができます (または少なくともアプリケーションについて説明できます)。金属スタンピング金型メーカーの一般的な能力は、材料、公差、認証要件に関する実証済みの経験よりも重要です。
- スケーラビリティと柔軟な容量:彼らは現在のボリュームを処理し、あなたと一緒に成長することができます。印刷機の稼働率について尋ねます。- 95% の生産能力で稼働しているショップには、緊急の注文や数量の増加に対応するバッファーがありません。
みたいなメーカーイーチェンたとえば、そのプログレッシブ スタンピング 金型機能は、マルチステーション成形とスケーラブルな出力を備えた大量生産を中心に位置付けられています。-これは、再現性のある大量生産を必要とするチームにとって、これらのボックスのいくつかにチェックを入れるようなプロファイルです。-潜在的なパートナーを評価する際に重要なのは、マーケティング用語を額面通りに受け取るのではなく、施設訪問、サンプルの実行、リファレンスチェックを通じてこれらの主張を検証することです。
注意すべき危険信号
危険信号は、必ずしもメーカーが無能であることを意味するわけではありません - 場合によっては、単にメーカーの強みとお客様のニーズが一致していないことを示している場合もあります。しかし、特定のパターンでは一貫して下流の問題が予測されます。
- シミュレーション機能なし:FEA 検証を行わずに経験に基づいた金型設計に全面的に依存しているショップでは、より多くのトライアウトの繰り返しと長いスケジュールが必要になる可能性が高く、プログラムの途中で費用がかかる設計変更が発生するリスクが高くなります。{0}{1}}
- リードタイムの見積もりが曖昧または曖昧:フェーズごとの内訳が示されていない「約 12 週間、おそらくそれ以上」ということは、結果を予測できるほど自社のプロセスを十分にマッピングしていないことを示唆しています。--これを、設計、加工、試用、検証のマイルストーンが明確に定義された詳細なスケジュールと比較してください。
- 許容誤差データや CPK 履歴を共有したくない:スタンピング金型のサプライヤーが過去の同様のジョブからの能力研究を提示しない場合は、そのデータ - を持っていない可能性があります。これは、プロセス能力を系統的に測定していないことを意味します。
- あなたの業界に顧客事例がない場合:医療グレードのチタンを刻印したことのないショップや、IATF-に準拠した生産を行ったことのないショップは、プロジェクトを習得するのに非常に時間がかかります。遅延や品質の問題で教育の代償を払っているのです。
- バックアップ計画のない単一ソースの依存関係:唯一のワイヤー EDM マシンがプログラムの途中で停止した場合、金型はどうなりますか?{0}}クリティカル パス機器の冗長性と緊急時対応計画について質問します。
- 他のすべての見積もりを大幅に下回る価格:競合他社より 30-40% 低い見積もりは、通常、何かが省略されていること、- 回の試用回数の予算、より薄い金型の構造、低品位の工具鋼、または印刷物と一致しない公差要件の仮定を意味します。
- アフターセールス サポート体制がない:-順送金型は数百万回のサイクルで摩耗します。メンテナンス、トラブルシューティング、または修理サービスを提供していないメーカーでは、製造開始から 6 か月後に成形パンチが公差を超えて摩耗した場合、ユーザーは途方に暮れます。
国内調達とオフショア調達に関する考慮事項
順送金型の国内生産か海外生産かの決定には、単価をはるかに超えたトレードオフが関係します。{0}{1}コモディティ部品を調達する場合、海を越えて輸送するとコストがかかりますが、製品に根本的な変化はありません。ただし、プログレッシブ金型の開発は反復的かつ共同作業であり、-、地理はその共同作業の展開に直接影響します。
隠れた変数を考慮すると、実際の総コスト図は次のようになります。
| 要素 | 国内調達 | オフショアソーシング |
|---|---|---|
| 事前のツール費用 | 高い (通常は 30 ~ 50% 以上) | より低い見積価格 |
| 貨物と関税 | 最小限 | 総コストに 15 ~ 25% 追加される可能性があります |
| リードタイム(設計から生産まで) | 通常 12 ~ 18 週間 | 配送を含めて 16 ~ 28 週間 |
| 通信速度 | 同じ日の応答、同じタイムゾーン | 12~16 時間の応答遅延、言語の壁 |
| トライアウト参加 | 個人での参加も可能です | ほとんどの反復では非現実的 |
| エンジニアリング変更のターンアラウンド | 日数 | 数週間 (さらに物理的な再作業が必要な場合は再発送) |
| 知的財産保護 | 強力な法的枠組み、強制力のあるNDA | 管轄区域に応じて執行が異なる |
| サプライチェーン混乱のリスク | 低い | 上昇(港の遅延、地政学的不安定、税関保留) |
ダイのトライアウトの反復的な性質は、多くの購入者が過小評価している重要な要素です。 Manor Tool が指摘しているように、タイムゾーンのギャップやコミュニケーションの障壁によって生産変更の速度が遅くなり、プログレッシブ ダイ開発は基本的にプロセスが安定するまで一連の生産変更を繰り返すことになります。トライアウト サンプルの成形パンチで 0.03 mm の調整が必要な場合、そのフィードバック ループには、通信ラグ、再製造、再出荷を考慮すると、国内では 1 日かかるのに対し、海外では 1 週間以上かかります。
ただし、実証済みの安定した金型設計が複製される(ゼロから開発されるわけではない)場合や、より長いスケジュールが許容されるコスト重視のプログラムの場合、またはオフショア パートナーがお客様のアプリケーションとまったく同じ分野で深い経験を持っている場合には、オフショア調達が合理的です。{0}反復的なエンジニアリングのコラボレーションが成功につながる複雑な新しいツールを開発している場合、リスクは急激に増加します。
知的財産保護には特別な注意が必要です。順送金型の設計 - ストリップ レイアウト、ステーション シーケンス、成形形状、材料仕様 - は重要なエンジニアリング価値を表します。強制力のある機密保持契約と明確な知的財産所有権条項を備えた国内契約は、法的執行が管轄区域によって異なるオフショア契約よりも強力な保護を提供します。-競争市場における独自の部品設計の場合、この考慮事項だけでも国内プレミアムを正当化できます。
正確な見積もりのための RFQ のベスト プラクティス
順送金型スタンピングのサプライヤーから受け取る見積もりの質は、提供する情報の質を直接反映します。あいまいな RFQ は、偶発価格を満載した水増し見積を生成します。詳細で適切に構成された RFQ により、正確な価格設定が生成され、パートナーと契約する前の早い段階で潜在的な問題が表面化します。-
スタンピング金型メーカーに RFQ を送信する場合は、次の内容を含めてください。
- 完全な部品データ:GD&T コールアウトを含む 2D 寸法図面、3D STEP または Parasolid モデル、合金、質質、公差付きの厚さを含む材料仕様。
- 年間ボリュームとプログラム寿命:5 年間にわたって年間 500,000 個の部品 (生涯ヒット数 250 万回) を対象に設計された金型は、年間 50,000 個を対象に設計された金型とは異なる構造を必要とします。これは、金型の材料の選択、摩耗コーティングの決定、および予備部品の計画に直接影響します。
- 特定された重要な寸法:どの許容差が機能的に重要であるか、どの許容差に交渉の余地があるかを示します。これは、金型設計者がエンジニアリングの労力を最も重要な場所に割り当てるのに役立ちます。
- 二次的な操作:メッキ、熱処理、バリ取り、または組み立ての要件を指定します。これらは材料の選択と金型内プロセスの決定に影響します。-
- 品質文書の要件:PPAP レベル、期待される検査頻度、SPC 報告のニーズ、および認証要件 (IATF 16949、ISO 13485、AS9100)。
- ターゲットのタイムライン:量産部品はいつ必要ですか?その日付から逆算することで、メーカーは、保持できない強引なスケジュールを引用するのではなく、実現可能性を正直に評価することができます。
- 梱包および出荷仕様:バルクビン、トレイパック、テープ-、リール-の梱包要件は、金型設計の決定、特に切断時の部品の向きや状態に影響を与える可能性があります。
経験豊富な調達チームと初心者を分けるもう 1 つの慣例は、各メーカーに見積を工具コスト、量産時の部品価格、および経常コスト (メンテナンス、予備コンポーネント、検査) に分割するよう依頼することです。単一の一括見積もりでは、資金の行き先に関する重要な情報が隠蔽され、複数の順送金型メーカー間での比較はほぼ不可能になります。{2}
構造化された評価フレームワークと詳細な RFQ を用意すれば、最後の課題は次のようになります。見つける適切なメーカー建物適切な関係 - 最初の商品の承認だけでなく、長年にわたる生産を通じて品質とコミュニケーションを維持できる関係。
成功するプログレッシブスタンピングパートナーシップの構築
資格のあるメーカーを見つけることも重要です。長年の生産を通じて何百万もの部品にわたって一貫した品質を提供するパートナーシップを構築することは、まったく別のことです。取引上のベンダー関係と真の製造パートナーシップの違いは、アプリケーションの要件、実証済みの機能、プログラムが直面する長期的な生産需要の間の調整-に帰着します。-
アプリケーションに合わせた機能
この記事で説明されているすべての決定事項 -、金型の選択、業界-、エンジニアリング プロセスの成熟度、機器の精度、調達戦略 - は、単一の原則を示しています。つまり、プロジェクトに適した進歩的なスタンピング会社とは、見積もりシートで最も低い数字を提示する会社ではなく、その強みがお客様の特定のニーズに合致する会社です。
これが実際に何を意味するかは次のとおりです。
- ボリュームとスケーラビリティ:貴社のプログラムで年間数十万または数百万の部品の長期順送スタンピングが必要な場合、パートナーはプレス能力、金型製造の品質、およびその持続的な生産のために構築されたメンテナンス システムを必要とします。プロトタイプの実行に最適化されたショップは、ユーザーに合わせて拡張することはできません。
- エンジニアリング協力:シミュレーション主導の設計、透過的なトライアウト プロセス、エンジニア間の直接コミュニケーションを含むプログレッシブ ダイ スタンピング サービスにより、開発中のリスクが軽減され、安定した生産までの時間が短縮されます。{0}
- 業界で-実証済みの経験:自動車、エレクトロニクス、医療、HVAC など、貴社の分野で成功を収めている実績のあるメーカー - は、学習曲線を費やすことなく、貴社の許容範囲、材料上の課題、文書要件をすでに理解しています。
- 総コストの観点:工具コスト、部品価格、メンテナンス費用、スクラップ率、および品質不良コストはすべて、大量スタンピングの実際のコストの要素となります。適切に維持されたクラス A ツールを最適化された速度で実行するパートナーは、継続的な介入が必要な安価なダイよりも総コストを低く抑えられます。-
OEM のプログレッシブ スタンピング プログラムは、多くの場合、5 ~ 10 年間の継続生産に及びます。交換可能な摩耗インサート、超硬切削コンポーネント、文書化されたメンテナンス スケジュールを備えたその寿命に向けて構築されたダイ - は、最初の 100 万サイクル後に完全な改修が必要な安価な工具よりも優れた性能を発揮します。先行投資により、プログラムの存続期間中、部分的な経済性が保護されます。{4}}
自信を持って次の一歩を踏み出す
研究から行動に移す準備ができたら、そのプロセスは簡単です。完全な部品データ、体積予測、重要な公差コールアウトを含む詳細な RFQ を準備します。アプリケーション プロファイルに適合する機能を備えたメーカーを 2 ~ 4 社特定します。価格だけでなく、エンジニアリングの深さ、タイムラインの明確さ、コミュニケーションの品質、同様のプログラムからのプロセス能力データを共有する意欲などについても、回答を評価します。
効率的なマルチステーション成形、厳密な再現性、拡張可能な量産を必要とする順送金型金属スタンピング サービスを調達するチームにとって、次のようなメーカーは{0}}イーチェンは、大量生産とマルチステーション成形精度を中心に構築された順送スタンピング会社です。-彼らがスケーラブルな生産に重点を置いているのは、ここで取り上げている-エンジニアリング主導の金型開発、-持続的な大量生産の能力、数百万サイクルにわたって寸法の一貫性を維持するためのインフラストラクチャなどの評価基準と一致しています。
最終的にどのパートナーを選択するかに関係なく、次の基本事項を優先してください。設計段階でシミュレーション機能を検証し、可能な場合はトライアウトの実行に参加し、初日から構造化された高品質の文書を要求し、エンジニアリング チームとそのチームの間に明確なコミュニケーション チャネルを確立します。順送金型は長期的な生産資産 - であり、その製造元はプログラムの要求に合わせて成長できる長期的なパートナーである必要があります。-
順送金型メーカーに関するよくある質問
1. 順送スタンピング金型とは何ですか?またその仕組みは何ですか?
順送プレス金型は、プレス内を進む連続金属ストリップに対して連続的な金属加工操作を実行するマルチステーション ツールです。{0}各ステーションは特定のタスク - のピアシング、ブランキング、フォーミング、コイニング、トリミング、カットオフ - を処理し、すべてのステーションがストリップの異なるセクションで同時に動作します。これは、プレス ストロークごとに 1 つの完成部品が製造されることを意味し、年間数十万から数百万の部品に及ぶ大量生産においてプロセスが非常に効率的になります。-
2.順送ダイとトランスファーダイのどちらを選択すればよいですか?
選択はパーツのサイズ、形状の複雑さ、体積によって異なります。順送金型は、成形深さが中程度で大量の小型から中型の部品(最大約 12 インチ)に最適で、優れたサイクル タイムと部品あたりのコストの削減を実現します。-トランスファー ダイは、ブランクがストリップから早期に分離され、ステーション間で回転または反転できるため、大型の部品、深絞り形状、または複数の面での操作が必要な部品に適しています。-部品が接続されたキャリア ストリップの描画深さやサイズの許容範囲を超える場合は、通常、トランスファー ツールを使用するのが適切なアプローチです。
3. プログレッシブスタンピング金型の開発からコンセプトから生産までどのくらいの時間がかかりますか?
一般的なリードタイムは 12 ~ 20 週間で、設計とシミュレーション (3-5 週間)、CNC 加工を含む金型の製造、ワイヤー EDM、熱処理 (6 ~ 10 週間)、試用とサンプリング (2 ~ 4 週間)、生産検証 (1 ~ 2 週間) の 4 つのフェーズに分かれています。多くの成形ステーションや厳しい公差を備えた複雑な金型は長くなる傾向にありますが、単純なブラケット ツールではより短いタイムラインに達する可能性があります。鋼材の切断開始後の後期段階で設計を変更すると、数週間の追加と多大なコストがかかる可能性があるため、製造開始前に設計を完成させることが重要です。
4.順送プレス金型はどのような公差を達成できますか?
達成可能な公差は、材料の種類、形状、部品の複雑さによって異なります。炭素鋼または銅合金の穴の位置については、メーカーは通常、±0.03 ~ ±0.05 mm を保持します。コイン加工された形状は ±0.01 mm に達する場合があります。曲げ角度は、炭素鋼と銅ではさらに - ±0.5 度変化しますが、ステンレス鋼とアルミニウムではスプリングバックが大きいため、±1.0 度変化します。 -航空宇宙分野や医療分野での高精度アプリケーションでは、特殊な工具を使用すると ±0.0127 mm(±0.0005 インチ)まで押し込むことができますが、このような極限には、制御された-環境での生産と専用{14}}のプレス プラットフォームが必要です。
5. 順送スタンピング金型は国内または海外で調達する必要がありますか?
国内調達により、コミュニケーションがより速くなり、トライアウトへの参加が容易になり、エンジニアリング変更の所要時間が短縮され(数日から数週間)、強制的な NDA によるより強力な知的財産保護が実現します。オフショア調達は通常、初期費用が 30 ~ 50% 安くなりますが、運賃と関税が 15 ~ 25% 追加され、リードタイムが 4 ~ 10 週間延長され、反復的なトライアウトプロセスを遅らせる通信遅延が発生します。オフショアでは、共同作業が最小限で済み、複製された実証済みの金型設計を行うことができます。反復的なエンジニアリングフィードバックを必要とする新しい複雑なツールの場合、一般に国内メーカーは、より高い見積価格にもかかわらず、より良い全体的なプログラム結果を提供します。


