


構造化されたメンテナンスチェックリストが金型の寿命を延ばす理由
プレス金型メンテナンスチェックリストダイの切断形状、位置合わせ、および生産能力を維持するために、定義された間隔でダイに対して実行される検査、測定、および修正措置の文書化されたシーケンスです。それは単純明快に聞こえます。しかし、この 1 つの文書が、信頼性の高い数十万ストロークを実行する金型と、火曜日の午後の生産稼働の途中でパンチを打ち出す金型との違いを示しています。
スタンピング金型メンテナンスチェックリストの実際の内容
チェックリストは、ダイの動作サイクルにマッピングされた 4 つの注意層であると考えてください。実行前チェックにより、金型が安全にロードされ、寸法が修正されていることを確認します。- -実行中のチェックでは、プレスの循環中に部品の品質と剥離の進行を監視します。実行後の手順では、ジョブの終了状態を把握し、新たな摩耗のフラグを立てます。{6}}計画的な分解では、測定、研磨、交換のために金型を個々のコンポーネントに分解します。各層は他の層が見逃している問題を発見し、そのうちの 1 つをスキップすると盲点が残り、小さな問題が重なり高価な障害につながります。
チェックリストを適切に構成すると、診断ツールとしても機能します。記録されたすべての測定値、記録されたすべてのバリの高さ、記録されたすべてのスプリングの長さは、時間の経過とともにパターンを明らかにする摩耗履歴を構築します。その履歴から、今日何を修正すべきかだけでなく、来月何が失敗するかがわかります。
ほとんどの店舗がなぜ店舗なしで営業しているのか
ここに不快な真実があります。ほとんどのプレス工場は依然として、口頭で金型技術者の間で受け継がれる部族の知識に依存しています。このベテラン工具メーカーは、ダイ #47 では 2 番目のステーションのピアスの許容誤差が厳しいため、30,000 ヒットごとにパイロットをチェックする必要があることを知っています。-しかし、その技術者が退職したり、別のシフトに異動したりすると、知識は消えてしまいます。メンテナンスの品質が不安定になり、計画外のダウンタイムが増加します。
A 予防保全の枠組み構造化された手順を中心に構築されているため、推測に代わって再現可能な規律が生まれます。これにより、経験レベルに関係なく、すべての技術者が同じ順序で同じ重要なチェックを実行できるようになります。
金型の摩耗は、カレンダー時間ではなく、ストローク数によって決まります。 6 か月間棚に置かれていたダイは、150,000 ヒットを実行したばかりのダイとは異なる注意が必要です。効果的なメンテナンス間隔は常に最初に生産サイクルに固定され、アイドル状態のツールに対してのみ時間ベースのトリガーによって補完されます。{4}}
この運用サイクル フレームワークは、本番環境の実行前、実行中、実行後、実行間に起こることを中心に構成されており、その後のすべてのバックボーンを形成します。{0}各段階では、特定の検査、特定のツール、特定の人員が必要になります。ダイの寿命を管理するショップとダイの故障に常に反応するショップとの間のギャップは、ほとんどの場合、これらのフェーズが文書化されるか記憶に残されるかに遡ります。
-プレスのクイック チェックとオフ-のプレスのティアダウン手順
ほとんどのスタンピング作業では、メンテナンスが 1 つの作業として扱われます。実際には、これは 2 つの根本的に異なるワークフローに分かれています。1 つは金型がプレス内で稼働している間にオペレーターが行うこと、もう 1 つは金型が引っ張られてベンチに置かれた後に金型技術者が行うことです。これら 2 つのカテゴリを混同したり、さらに悪いことに、最初のカテゴリをスキップして 2 番目のカテゴリに過負荷がかかると、メンテナンス プログラムが機能しなくなります。
-本番稼働中のプレスのクイック チェック
あなたが毎分 60 ストロークで順送ダイサイクルを監視するオペレーターであると想像してください。生産中のスタンピング金型のオペレーター検査は、分解ではなく、感覚的な合図と迅速なサンプリングに重点を置いています。スクラップシュート内に目視でスラッグが蓄積していないかを監視し、パンチがストリッパープレートに誤って接触していることを示す異常な破裂音や研削音を聞き、各段階でストリップがためらうことなくきれいに供給されていることを確認します。一定の間隔 (通常は 500 ~ 1,000 個の部品ごと) でサンプルを採取し、部品のプリントと照らし合わせて重要な寸法、バリの高さ、穴の品質をチェックします。
オペレータによるこれらのプレス金型検査チェックには、ノギス、バリ ゲージ、訓練を受けた注意力以外に特別な工具は必要ありません。{0}彼らの目的は早期発見です。ダイスの表面にナメクジが座っていると、次のヒットにダメージを与えます。フィードのミスアライメントは数秒以内に雪だるま式にスクラップとなってしまいます。これらの信号をリアルタイムでキャッチすることで、小さな調整が大規模な修理に変わってしまう連鎖的な故障を防ぎます。
オフ-プレス機の分解検査手順
オフプレス金型の分解手順は、金型をプレスから安全に取り外し、潤滑剤や破片を取り除き、安定した作業台に置いた後にのみ開始されます。{0}}次に、金型技術者が完全な分解を実行します。パンチを抜き、ストリッパー プレートを取り外し、パイロットを取り出し、金型の上部と下部を分離します。各コンポーネントは個別に摩耗が検査され、ベースライン寸法と比較して測定され、必要に応じて研磨され、公差を超えた場合は交換されます。
順送金型の場合、分解順序が重要です。順送金型の分解シーケンスは、再組み立て中にストリップの進行の完全性が維持されるように、最初のピアスまたはブランク ステーションから最終カットオフまでステーションの順序に従う必要があります。ステーションのコンポーネントを混ぜたり、順番を間違えて再組み立てしたりすると、ダイがプレスに戻されたときにのみ欠陥部品として現れる位置ずれの危険性があります。経験豊富なツールメーカーは、各ステーションの分解と再構築をシーケンスするときに、生産実行からの最後のストリップを参照マップとして保存することをお勧めします。
| タスクの種類 | 誰がそれを実行するか | 周波数トリガー | 必要なツール |
|---|---|---|---|
| スラグとスクラップの目視検査 | プレスオペレーター | 実行中は 15 ~ 30 分ごと | 懐中電灯、鏡 |
| 部品のサンプリングと寸法チェック | プレスオペレーター | 500 ~ 1,000 ストロークごと | キャリパー、バリゲージ、パーツプリント |
| 異常なプレス音を聞く | プレスオペレーター | 走行中は継続 | なし(訓練された耳) |
| ストリップフィード進行監視 | プレスオペレーター | 走行中は継続 | 目視観察 |
| 金型の完全な分解と洗浄 | 金型技術者 | ストローク数-の間隔またはジョブの終了 | ハンドツール、プレス、溶剤タンク |
| 部品の測定・検査 | 金型技術者 | 各分解サイクル | マイクロメーター、ピンゲージ、ハイトゲージ |
| パンチ、ダイ部の研ぎ | 金型技術者 | バリ高さが規格を超える場合 | 平面研削盤、パラレル |
| スプリングとパイロットの交換 | 金型技術者 | 許容誤差を超えて測定された場合 | キャリパー、交換部品 |
この区別は単純ですが重要です。オペレーターが問題を検出し、技術者が問題を解決します。優れたスタンピング金型のメンテナンス-チェックリストは各レベルで明確な所有権を割り当てるため、生産とツールルームの間のギャップに陥るものは何もありません。両方の層が連携して機能すると、新たな摩耗は生産中にフラグが立てられ、計画外のダウンタイムやスクラップの急増が発生するずっと前に、次に予定されている分解時に修正されます。
もちろん、各種類のチェックをいつ実行するかを知ることは、方程式の半分にすぎません。残りの半分は、ダイがベンチに置かれた後、個々のコンポーネントごとに何を探すべきかを正確に知ることです。
コンポーネント-ごと-のメンテナンスの内訳
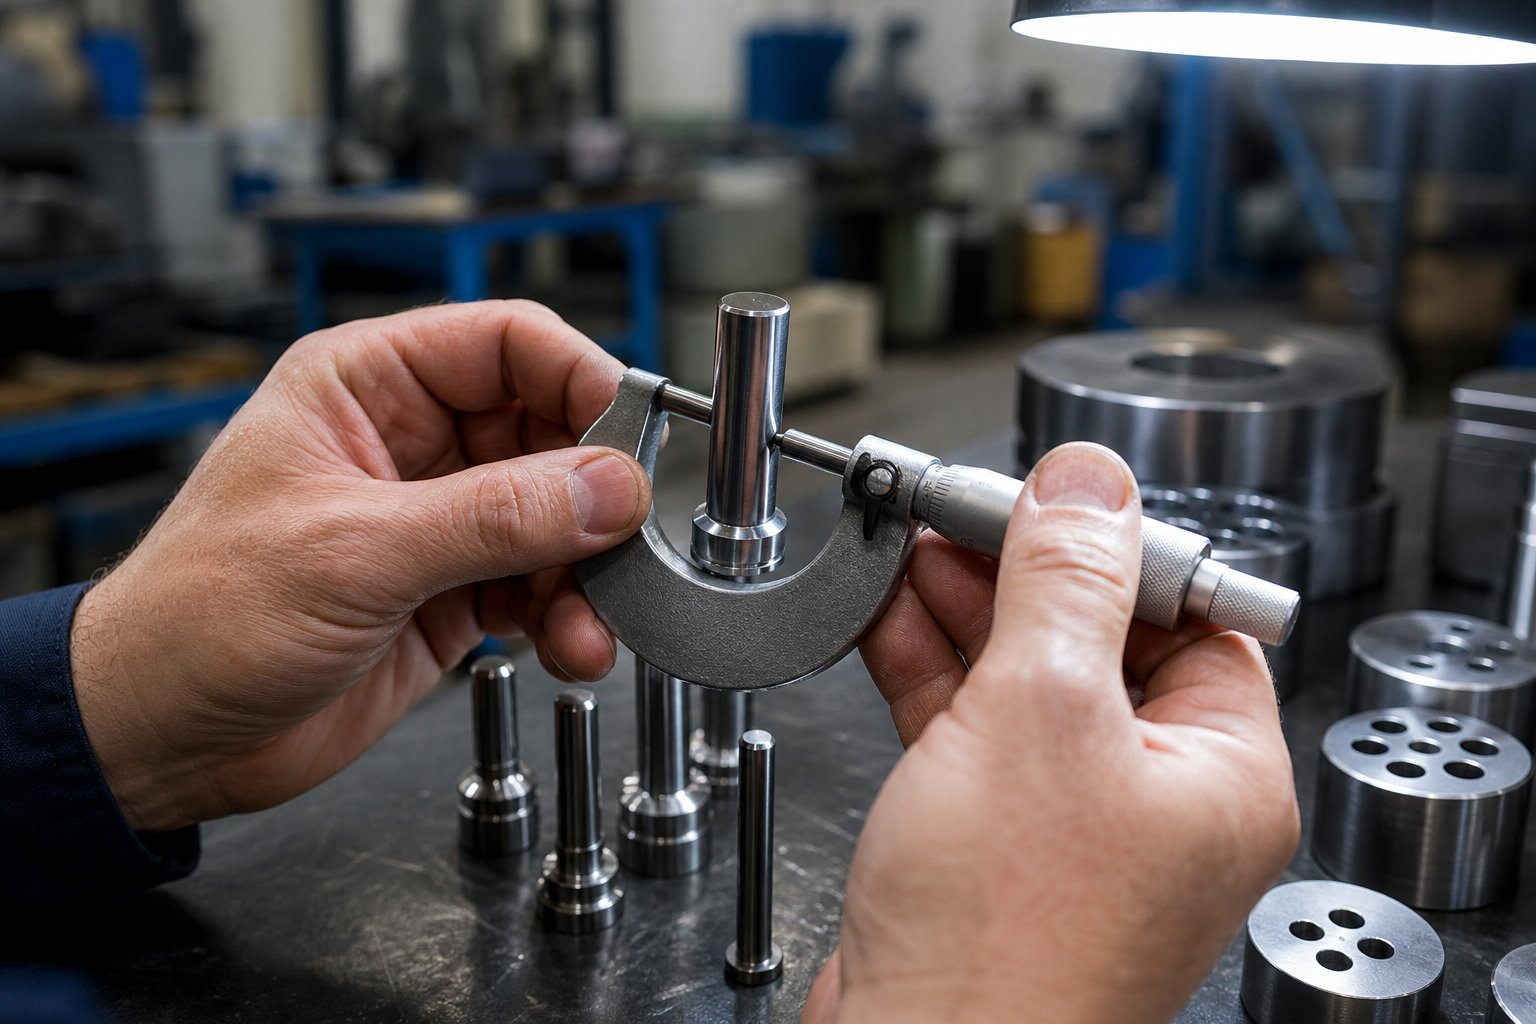
ダイは一つのものではありません。数十の個別のコンポーネントが正確に連携して動作しており、それぞれのコンポーネントの摩耗や故障の仕方が異なり、独自の検査基準が必要になります。 「ダイの状態を検査する」という一般的なチェックリストは、まったく的外れです。各部品で何を測定するか、許容限界は何か、コンポーネントがいつ保守可能状態から交換可能状態に達するかを知る必要があります。-ここにはその詳細レベルが存在します。
部品の切断とエッジ検査
切削コンポーネントは、あらゆるスタンピング金型の中で最も激しい作業を行います。パンチは高速で材料を打ち抜き、金型セクションはストロークのたびにその力を受けます。ダイの刃先の摩耗を検査する方法を理解するには、チッピング (刃先から小さな破片が砕ける)、マッシュルーム化 (繰り返しの衝撃によってパンチの上部が変形する)、およびエッジのロールオーバー (刃先が鋭利な状態を維持するのではなく、半径方向に鈍くなる) という 3 つの故障モードを知ることから始まります。
- 各パンチを拡大して調べ、刃先に沿って微細な欠けがないか調べます。-幅が 0.1 mm を超える目に見える切りくずがある場合は、研ぐか交換する必要があります。
- パンチヘッドにマッシュルームが発生していないか確認してください。打撃端のリップが盛り上がっている場合は、パンチが過剰な衝撃を吸収しているため、修正が必要であることを示しています。
- 製造された最後の部品のバリ高さを測定します。材料の厚さの 10% を超えるバリは、通常、切断クリアランスが劣化しているか、エッジを研ぐ必要があることを示しています。
- ダイボタンの刃先に切り傷、スラグの蓄積、エッジの破損がないか検査します。角度リリーフやバックテーパーなどのスラグ保持機能が損なわれていないことを確認します。-
- 隙間ゲージやテストカットを使用して、パンチとダイのクリアランスを確認します。{0}{1}適切なクリアランスは、材料の種類と硬度に応じて、片面あたり材料の厚さの 5% ~ 12% になります。
スタンピング ダイ パンチの検査基準は、常に処理される特定の材料を参照する必要があります。冷間圧延鋼に完璧に機能するクリアランスは、アルミニウムでは過度のバリを発生させ、ステンレスでは早期のエッジ破損を引き起こします。-
ガイダンスとストリッピングシステムのチェック
ガイドおよびストリッピング システムによりすべての位置が調整され、部品やスクラップが確実にきれいに排出されます。これらのシステムが摩耗すると、損傷は切削コンポーネントに連鎖し、原因を追跡しない限り無関係に見える二次的な故障が発生します。
- ガイドピンとブッシュの上下方向のガタを確認して摩耗測定を行います。ガイドピンをブッシュに挿入し、横方向の動きを感じます。元のフィットクラスの公差を超える緩みが検出された場合は、ブッシュの交換が必要です。
- ガイド ピンの表面に傷、かじり、熱の蓄積による変色がないか検査します。垂直のスコアラインは、破片の汚染または不十分な潤滑を示します。
- パイロットピンの直径をマイクロメーターで公称寸法と比較して確認します。 0.01 mm を超えるアンダーサイズで着用されたパイロットは、ストリップの位置合わせを正確に保持できなくなります。
- ストリッパー プレートの平坦度検査手順を実行するには、ストリッパーの表面を下にして精密定盤上に置き、隙間ゲージで確認します。{0}}プレートの長さ全体で 0.03 mm を超える偏差がある場合は、再研磨が必要です。
- アセンブリを圧縮し、均一な戻り力を確認することで、ストリッパーのスプリング圧力をテストします。不均一な剥離により、排出中に部品が傾き、隣接するパンチに損傷を与えます。
ヒールブロックも同様に注目に値します。これらのコンポーネントは、切断作業中の横方向の推力を吸収します。磨耗面にかじりや材料の移動がないか検査し、ヒール ブロックとヒールの接触領域が、負荷がかかった状態で横方向のダイ シフトを可能にする溝にまで磨耗していないことを確認します。
スプリングとファスナーの検証
スプリングは、スタンピング金型で最も一般的に無視される摩耗項目です。その主な理由は、バネが破損する瞬間までまだ「機能」するためです。ダイスプリングの自由長公差チェックにより、故障が発生する前に劣化を検出します。
- 各スプリングの自由長をキャリパーで測定し、元の仕様と比較します。業界の慣行では、自由長が公称値から 10% 以上減少した場合、スプリングは交換の必要があると判断されます。このしきい値は、DIN 2095 公差ガイダンス圧縮バネ用。
- コイル表面に亀裂、腐食、またはセットマークがないか検査します。目に見える破損がある場合は、長さの測定に関係なく、直ちに交換する必要があります。
- スプリングがポケットにしっかりと収まっており、コッキングや破片による干渉がないことを確認します。
- 校正されたトルク レンチを使用して、すべてのソケット ヘッド キャップ ネジのトルクが適切であることを確認します。締結具が緩んでいると、スタンピング負荷によりダイセクションが移動する可能性があります。
- ネジ山の剥がれ、横ネジ、伸びがないかどうかを検査します。{0}通常の抵抗でかみ合わないファスナーは交換してください。
- すべての位置決めピンが完全に固定されており、損傷がないことを確認します。ダボが部分的にでも後退すると、保持するように設計された位置合わせが損なわれます。
このコンポーネント レベルの検査によるすべての測定と観察は、ダイのメンテナンス カードに記録されます。{0}}単純な合格/不合格マークではなく実際の値を記録すると、コンポーネントが限界に達した後に反応するのではなく、いつ限界に達するかを予測するために必要な摩耗傾向データが作成されます。その予測能力は、もう 1 つの変数、つまり、最初にこれらの検査をどれくらいの頻度で実行するかによって決まります。
ストローク-カウントとカレンダー-に基づくメンテナンス間隔
各コンポーネントの何を検査するかを知っておくことは重要ですが、頻度によって、故障が発生する前に摩耗を発見するか、故障を引き起こした後に摩耗を発見するかが決まります。スタンピング金型をどのくらいの頻度でメンテナンスするかという質問には、一見単純な答えがあります。カレンダー上の日数ではなくストロークで測定して、金型に教えてもらいましょう。
ラック上に 3 か月間放置されたダイは磨耗しません。 1 週間で 200,000 ヒットを実行するダイも同様です。 「30 日ごとのサービス」など、カレンダー-に基づいたスケジュールだけでは、この現実を無視します。これは、少量の工具では-過剰なメンテナンスが行われ、-大量の金型では-メンテナンスが不足-し、カレンダーが示すよりもはるかに早く摩耗が蓄積することになります。最も信頼性の高いストローク数ベースの金型メンテナンス スケジュールでは、生産サイクルを主なトリガーとして使用し、腐食チェックと潤滑の更新が必要なアイドル状態の金型に対してのみカレンダー間隔を予約します。
ストローク-各メンテナンス レベルのトリガー数
順送金型とトランスファー ツールの段階的な予防メンテナンス構造により、累積ストローク数に基づいて段階的な介入レベルが割り当てられます。レベルが上がるごとに、範囲、スキル要件、投資時間も増加します。
| メンテナンスレベル | 典型的なストローク-カウントトリガー | 実行されたタスク | 責任者 |
|---|---|---|---|
| レベル 1: 生産実行チェック | 実行ごと(連続) | 目視によるスラグ検査、部品サンプリング、サウンドモニタリング、ストリップフィード検証、潤滑確認 | プレスオペレーター |
| レベル 2: 技術者検査 | 10,000 - 50,000 ストローク | 金型の取り外し、洗浄、刃先とガイドシステムの目視検査、重大な摩耗点の測定、バネの長さの検証、微調整 | 金型整備士 |
| レベル 3: 完全な分解と再調整 | 100,000 - 500,000 ストローク | 完全な分解、すべてのコンポーネントの測定、刃先の研磨、スプリングとパイロットの交換、クリアランスの修復、完全な再組み立てと検証 | 上級金型技術者 / 工具製作者 |
これらの範囲は開始点であり、固定されたルールではありません。軟鋼を使用する単純なブランキング ダイでは、レベル 2 の間隔を 50,000 ストロークまで快適に伸ばすことができます。ステンレス鋼をパンチする 20 ステーションの複雑な順送金型では、10,000 ~ 15,000 ストロークごとにレベル 2 の注意が必要になる場合があります。この表はフレームワークを提供します。着用データによって改良されます。
材料と金型の複雑さによる間隔の調整
次の 3 つの変数により、メンテナンス間隔が大きく変化します。
- 材料の硬度と摩耗性。高張力鋼、ステンレス鋼、シリコン鋼は、エッジの摩耗を促進します。{0}材料の厚さに応じた金型のメンテナンス間隔は、両方を考慮する必要があります。ゲージが厚いと切削抵抗が大きくなり、合金が硬いほど刃先が早く摩耗します。冷間圧延鋼-からステンレスまたは高-強度低-合金グレードに切り替えると、ベースライン間隔が半分になることが予想されます。
- 複雑さはなくなります。単一ステーションのダイは、カム、リフター、エアリアル ベンドを備えた 30 ステーションの順送ダイよりも故障箇所が少なくなります。-ステーションが増えると、同時に摩耗するコンポーネントも多くなり、いずれかのステーションで障害が発生すると、検出される前に隣接するステーションに連鎖する可能性があります。
- 生産速度。1 分あたりのストロークが増えると、より多くの熱が発生し、潤滑剤が打撃の間に表面を再コーティングする時間が短縮されます。ストローク数が同じであっても、運転が高速化すると、メンテナンスイベント間の有効寿命が短縮されます。
履歴データなしで新しい金型を生産に投入する場合は、慎重に開始してください。レベル 2 を範囲の下限に設定し、レベル 3 をその間隔の約 5 倍に設定します。詳細な測定記録を使用して最初の数回のメンテナンス サイクルを実行し、実際の摩耗率を最初の想定と比較します。レベル 2 トリガーでコンポーネントの摩耗が最小限である場合は、次のサイクルの間隔を 10 ~ 20% 延長します。予期せぬエッジの破損やスプリングの疲労が見つかった場合は、それに応じてスケジュールを厳しくしてください。
この反復的な改善は、推測ではなく実際の測定に基づいて行われ、生きたメンテナンス プログラムと、誰も信頼しない静的な文書とを区別します。 3 ~ 5 回のメンテナンス サイクルを経ると、間隔は金型の実際の摩耗挙動に収束し、スケジュールは事後対応ではなく予測的なものになります。
警告なしに生産を停止するような途中の障害を避けるために、主要なサービスの間にダイの予想寿命の約 70-80% で予防オーバーホールをスケジュールします。
間隔規定により、コンポーネントが保守可能な制限内に保たれます。しかし、切削性能を最も直接的に回復する単一のメンテナンス アクションである研ぎには、金型が生産に戻るか、技術的寿命に達するかを決定する独自の基準が含まれます。--
研削基準とシャープにするか交換するかの決定
研磨は、きれいな部品を製造する金型の能力を最も直接的に回復する単一のメンテナンス作業です。しかし、研ぎが少なすぎると、使用中に切れ味が鈍くなってしまいます。研ぎすぎると金型の寿命が短くなり、工具鋼が内側から弱くなる熱損傷の危険があります。スタンピングダイの刃先を研ぐ時期、除去する材料の量、コンポーネントがいつ限界に達するかを正確に知ることで、規律あるメンテナンスを費用のかかる当て推量から切り離すことができます。
測定可能な刃先の状態に基づいていつ研ぐべきか
カレンダーではシャープにしません。刃先や部品の情報に基づいて研ぎます。金型メンテナンスにおけるバリ高さの測定は、主観的な意見ではなく数値が得られるため、最も信頼できるトリガーとなります。プレス部品のバリの高さが材料の厚さの 10% を超える場合、刃先が十分に摩耗しているため注意が必要です。待ち時間を長くすると、研磨中により多くの材料を除去することになるだけであり、金型の寿命が不必要に短くなります。
目視検査により測定をサポートします。拡大して刃先を見てください。シャープなエッジは、面が逃げ角と交わる部分に、きれいで明確なラインを示します。磨耗したエッジには目に見える半径があり、傾けると光を反射する「ランド」と表現されることがよくあります。業界ガイドラインこの磨耗半径が 0.010 インチ (0.25 mm) に達したら研ぐことをお勧めします。このしきい値では、軽い修正を行うと、最小限の材料除去でエッジが復元されます。-半径が大きくなるまで待つと、研削パスが重くなり、より多くの熱が発生し、パンチの使用可能な長さがより多く消費されます。
シャープ化が行われていることを確認するその他のシグナル:
- 生産中のプレストン数の増加、または通常の切断音よりも大きい--
- ピアス穴のバーニッシュ側に過剰なロールオーバーが見られる部品
- スラグの引き抜き、またはスラグがパンチ面に付着している場合は、剪断破断が不十分であることを示しています
- パンチ本体にまだ進んでいない刃先に沿った目に見える欠け
頻繁に軽い研ぎを行うと、頻繁に行わない重研ぎよりも毎回優れた効果が得られます。工具の寿命が長くなり、よりきれいに切断でき、必要なプレス力が少なくなり、サービス間でより一貫した部品品質が得られます。
連続研削手順
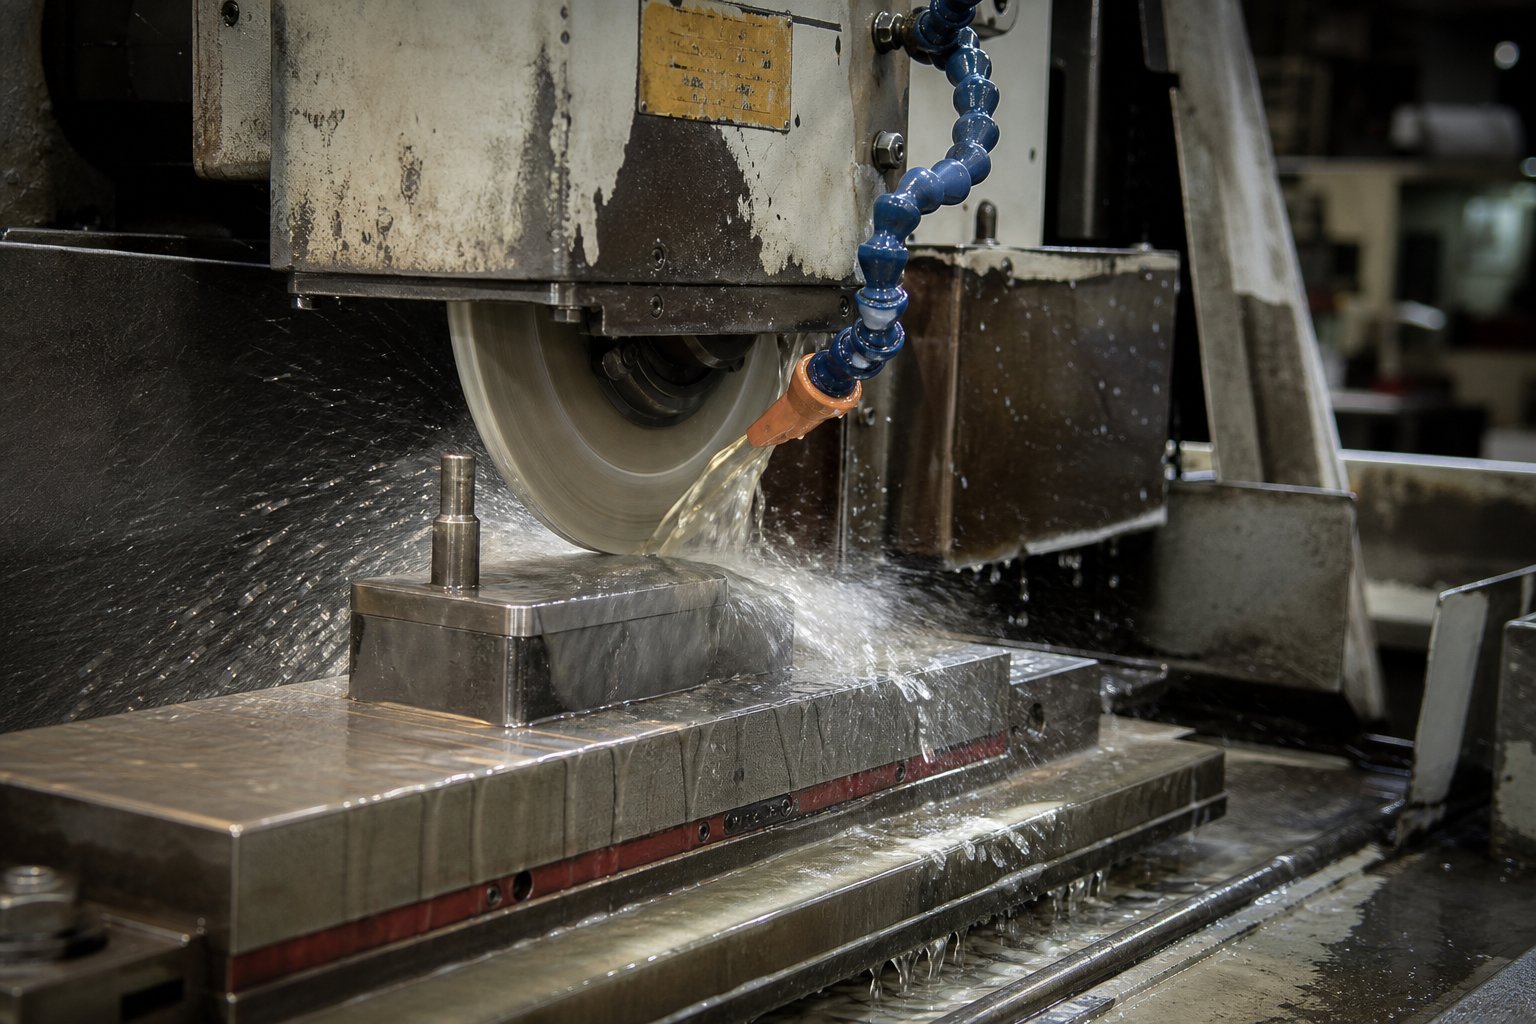
平面研削盤が金型メンテナンス工場の根幹であるのには十分な理由があります。これらは、手研削では単純に再現できない、制御された再現可能な材料除去を実現します。金型をプレス機に置いたままハンドグラインダーでパンチを研ぐと、一時的には時間を節約できるかもしれませんが、送り速度を制御したり、平面度を維持したり、局所的な過熱を防ぐことはほぼ不可能です。フラッドクーラントを備えた適切な平面研削盤を使用すると、どのパスでも一貫した結果が得られます。
刃先とその裏側の工具鋼の両方を保護する手順は次のとおりです。
- 平面研削盤の磁気チャック上の V- ブロックにパンチを直角にクランプします。平らでホイールの横方向と平行になっていることを確認します。
- シングルポイントまたはマルチポイント ダイヤモンド ドレッサーを使用し、0.0002 ~ 0.0008 インチ(0.005 ~ 0.020 mm)の下送りと毎分 20 ~ 30 インチの速い横送りで砥石車をドレッシングします。-
- 硬度範囲が D ~ J、粒度が 46 ~ 60 の標準的なビトリファイド-ボンド酸化アルミニウムホイールを選択します。窒化物-コーティングされたパンチの場合は、範囲の細かい端の方にシフトしてください。
- ホイールとワークピースの間の接触領域にフラッドクーラントを直接塗布します。不十分な冷却剤は、研ぎ中の熱損傷の主な原因です。
- ダウンフィードごとにわずか 0.001 ~ 0.002 インチ (0.03 ~ 0.05 mm) のパスで材料を除去します。標準タッチアップでの材料の総除去量は、通常 0.005 ~ 0.010 インチ (0.13 ~ 0.25 mm) です。-これらの金型研磨材料の除去制限により、表面下の硬度を低下させる熱の蓄積が防止されます。
- 研削後、研ぎたての刃をインディアオイル砥石で軽く砥ぎ、半径 0.001 ~ 0.002 インチ (0.03 ~ 0.05 mm) を残します。この微小半径により切削応力が分散され、急速な再鈍化の原因となる剥離が防止されます。-
- パンチを保管場所または金型に戻す前に、パンチを完全に消磁し、軽い腐食防止油を塗布してください。{0}
熱による損傷は特に強調する価値があります。研削ダメージの研究過剰な熱により、硬化した工具鋼の外表面が冷却されたコアよりも速く膨張し、内部応力が発生することが示されています。部品が冷えると表面が柔らかくなり、耐摩耗性が低下します。ひどい場合には、変色、表面の亀裂、または「魚の鱗」のような模様が現れます。濃い変色は、目に見える表面の下にまで損傷が広がっていることを示しており、深く研磨するだけでは修正できません。そのコンポーネントは交換する必要があります。
意思決定フレームワークの強化と置き換え
パンチとダイの各セクションには、研磨に使用できる材料の量が限られています。ダイパンチをシャープにするか交換するかの決定は、次の 3 つの測定可能な要素によって決まります。
- 除去された累積物質の合計。研ぐたびに、パンチの加工長さまたはダイ部分の厚さが減少します。コンポーネントの耐用年数にわたって削られる総量を追跡します。累積除去量がダイ設計で指定されたエンジニアリング限界に近づくと、現在のエッジ状態に関係なく交換が必要になります。
- 残りの切削ランド長さ。パンチは、ストリッパー、パイロット、およびダイ開口部との適切な係合を維持するために、パンチ ホルダーの下に最小限の長さが必要です。研ぎによってパンチがこの機能的閾値を超えて短くなると、信頼性の高い性能を発揮できなくなります。
- 表面下の損傷の証拠。研いだ後にパンチが繰り返し欠けたり、前回の研削サイクル中に変色が現れた場合は、工具鋼が内部熱損傷を受け、その全断面が損なわれている可能性があります。-これ以上シャープにしてもパフォーマンスは回復しません。
ダイセクションとマトリックスにも同じロジックが適用されますが、タイムラインは遅くなります。マトリックスは相手のパンチのおよそ 1/2 から 1/3 の速度で摩耗するため、研ぐ必要が少なくなります。-ダイセクションを研磨したら、後で厚さを確認し、適切なシャットハイトを維持するためにシムを追加します。
順送ダイにはもう 1 つの制約が追加されます。すべての切断ステーションは、研磨後に均一なシャットハイトを維持する必要があります。 1 つのステーションが研削され、他のステーションが研削されていない場合、研がれたステーションがストリップに対してより高い位置に位置し、その切断係合が変化します。ベストプラクティスは、順送ダイ内のすべての切断パンチとセクションを同時に研ぐか、個々のステーションを正確にシムしてストリップの進行全体にわたって均一な高さを復元することです。
この規律により、すべてのステーションで正しい深さでの切断が維持され、異なるステーション間で一貫性のない部品品質として現れる微妙な寸法のドリフトが防止されます。また、ストリップの給電ラインの形状も維持されるため、パイロットはきれいに接続され、キャリアは最終カットオフまで構造的完全性を維持できます。-
磨くことで磨耗したものを修復します。しかし、エッジを研磨したばかりであるにもかかわらず、プレス部品に欠陥が見られる場合、根本原因は金型の別の場所にあることがよくあります。特定の品質問題を真のメンテナンス元に結び付けると、チェックリストが単なるスケジュールではなく診断ツールになります。
メンテナンス障害の原因となる部品の欠陥のトラブルシューティング{0}
バリのあるプレス部品は、単なる品質不良ではありません。これは、どのコンポーネントに注意が必要かを正確に伝えるダイからのメッセージです。スタンピング金型の欠陥のトラブルシューティング ガイドのほとんどは、欠陥の特定に止まります。本当の価値は、ダイ全体の欠陥を特定の保守アクションにマッピングし、チェックリストを受動的なスケジュールから能動的な診断ツールに変えることで生まれます。
部品の欠陥をメンテナンスの根本原因にマッピングする
繰り返される部品の欠陥はすべて、ダイ内の特定のコンポーネントの故障にまで遡ります。たとえば、バリは最も一般的な信号です。金型の摩耗によって発生するバリの根本原因は、ほとんどの場合、刃先が鈍くなっているか、パンチと金型の隙間が仕様を超えて開いていることです。-パンチの摩耗とダイのクリアランスの不正確さが依然として最大の原因ですが、ツールの位置合わせ不良と材料の厚さのばらつきが問題をさらに悪化させます。
ナメクジの引きも同様のパターンに従います。スラグがダイの開口部から落ちるのではなく、引き抜き中にパンチ面に付着すると、平らなパンチ面とスラグの間に真空の影響が生じ、エッジが磨耗してきれいなせん断破壊が生じなくなることになります。段階的な金型の破損解析により、バリの形成が増加すると剥離抵抗が増加し、その結果、スラグがパンチ表面に付着することが確認されました。スラグ引き抜きダイのメンテナンス修正には、刃先を研いできれいな破面を復元すること、真空逃がし機能やエアブロー システムを追加すること、ダイのボタンにスラグの通過に適した角度の逃げがあることを確認することが含まれます。-
ミスフィードやストリップの躊躇は、パイロットの摩耗やフィード ラインの不安定性を示します。{0}}たとえ 0.01 mm アンダーサイズでも着用したパイロットは、ストリップを正確に位置合わせする能力を失い、プログレッシブステーション全体で累積的な位置ドリフトを引き起こします。パンチが材料を完全に分離しない短いヒットの場合は、シャットハイトのドリフトやプレスのタイミングの問題が考えられ、パンチの完全な貫通が妨げられます。{4}形成された領域のしわは、磨耗または疲労した圧力パッドによるブランク ホルダーの圧力が不十分であることを示しています。{6}}絞り半径での裂け目や裂け目は、浸食またはかじりによって成形半径が劣化し、材料の成形限界を超えて歪みが集中したことを示しています。
以下に、診断の参考として示した、プレス部品の品質欠陥と金型メンテナンスのマッピングを示します。
| 欠陥が観察されました | ダイコンポーネントの故障の可能性 | 検査アクション | 事後メンテナンスのステップ |
|---|---|---|---|
| 切断面に過度のバリがある | 鈍いパンチまたはダイの刃先。仕様を超えて開いたクリアランス | バリの高さを測定します。パンチとダイのクリアランスを隙間ゲージで確認します。- | 刃先を研ぎます。摩耗したダイボタンを交換してクリアランスを回復する |
| スラグの引き抜き(ストリップまたはダイ面上のスラグ) | パンチのエッジが磨耗している。真空接着;ダイボタンのスラグ保持が不十分 | パンチ面の平坦度を検査します。ダイボタンの逃げ角とバックテーパーを確認します- | パンチを研ぎます。エアブローまたは真空リリーフを追加します。-ダイボタンのジオメトリを復元する |
| ミスフィードまたはストリップ登録エラー | パイロットピンが磨耗している。フィード-ラインの摩耗。ガイドレールの劣化 | パイロットの直径を測定します。ストリップガイドのクリアランスを確認します。フィードの進行を確認する | パイロットを交代する。ストリップガイドを調整または交換します。フィーダを再調整する |
| ショートヒット(不完全なカット) | 高さのドリフトをシャット-します。押すタイミングのエラー。繰り返しの研ぎによりパンチの長さが失われる | ゲージブロックを使用してシャットハイトを確認します。パンチの作動長さを最小値と比較して確認してください | レシムダイを使用してシャットハイトを復元します。短くなったパンチを-交換する |
| 形成された領域のシワ | プレッシャーパッドのスプリングが疲労している。ブランク-ホルダーの表面が磨耗している | ばねの自由長を測定します。パッド接触面の摩耗パターンを検査する | スプリングを交換します。圧力パッドの再表面または交換 |
| 描画半径での分割または引き裂き | 侵食または摩耗した半径を描画します。表面粗さの増加 | 半径ゲージを使用して半径プロファイルを検査します。表面仕上げを目視および触覚で確認します | エッジを研磨または再半径描画します。{{0}再加工限界を超えた場合はインサートを交換してください |
品質フィードバックを使用してメンテナンスタスクに優先順位を付ける
このマッピングにより、メンテナンス サイクルごとにチェックリストを使用する方法が変わります。本番環境で実際に何が起こっているかに関係なく、固定された順序で検査を行うのではなく、オペレーターが前回の実行中に文書化した欠陥を基に検査を進めます。生産ログに最後の 5,000 ストロークを超えるバリの高さが示されている場合、技術者はまず真っすぐ刃先に取り掛かります。スラグ引きにフラグが立てられた場合、焦点はパンチフェイスとダイボタンリリーフに移ります。
品質フィードバックは優先フィルターを作成します。これにより、現在アクティブに機能低下しているコンポーネントと、次にスケジュールされたサービスまで待機できるコンポーネントがわかります。これは、金型をすぐに印刷機に戻す必要がある、時間に制約のあるメンテナンス期間中に特に役立ちます。-すべてのチェックを同じ深さで実行するのではなく、ダイが実際に苦痛を示している箇所に労力を集中します。
インダイ センシング テクノロジーは、このアプローチを強化します。-ストリッパー-レベルセンサースリッパープレートが適切な深さまで閉じられない時期を特定することで、1回のストローク内でスラグの引き込みを検出できます。力-監視センサーは、切削負荷の傾向を測定することにより、パンチの切れ味をリアルタイムで追跡します。これらの信号はメンテナンスの優先順位リストに直接入力され、次に予定されている分解作業が到着する前に、注意が必要なコンポーネントにフラグを立てます。
診断アプローチは組織的な知識も構築します。技術者が、どの欠陥がどの修正処置を引き起こしたか、修正に要したストローク数を一貫して記録すると、各金型の故障履歴データベースが作成されます。-時間が経つにつれて、パターンが現れます。ダイ #112 では、ステーション 4 のパンチの直径が小さく、スラグのクリアランスが狭いため、ステーション 4 で約 35,000 ストロークで常にスラグの引き込みが発生することがわかります。-その洞察は事後的な修理ではなく事前のトリガーとなり、次のサービス サイクルに備えてどのコンポーネントを手元に置いておくかについての決定に役立ちます。
スペアパーツの在庫と交換のトリガー
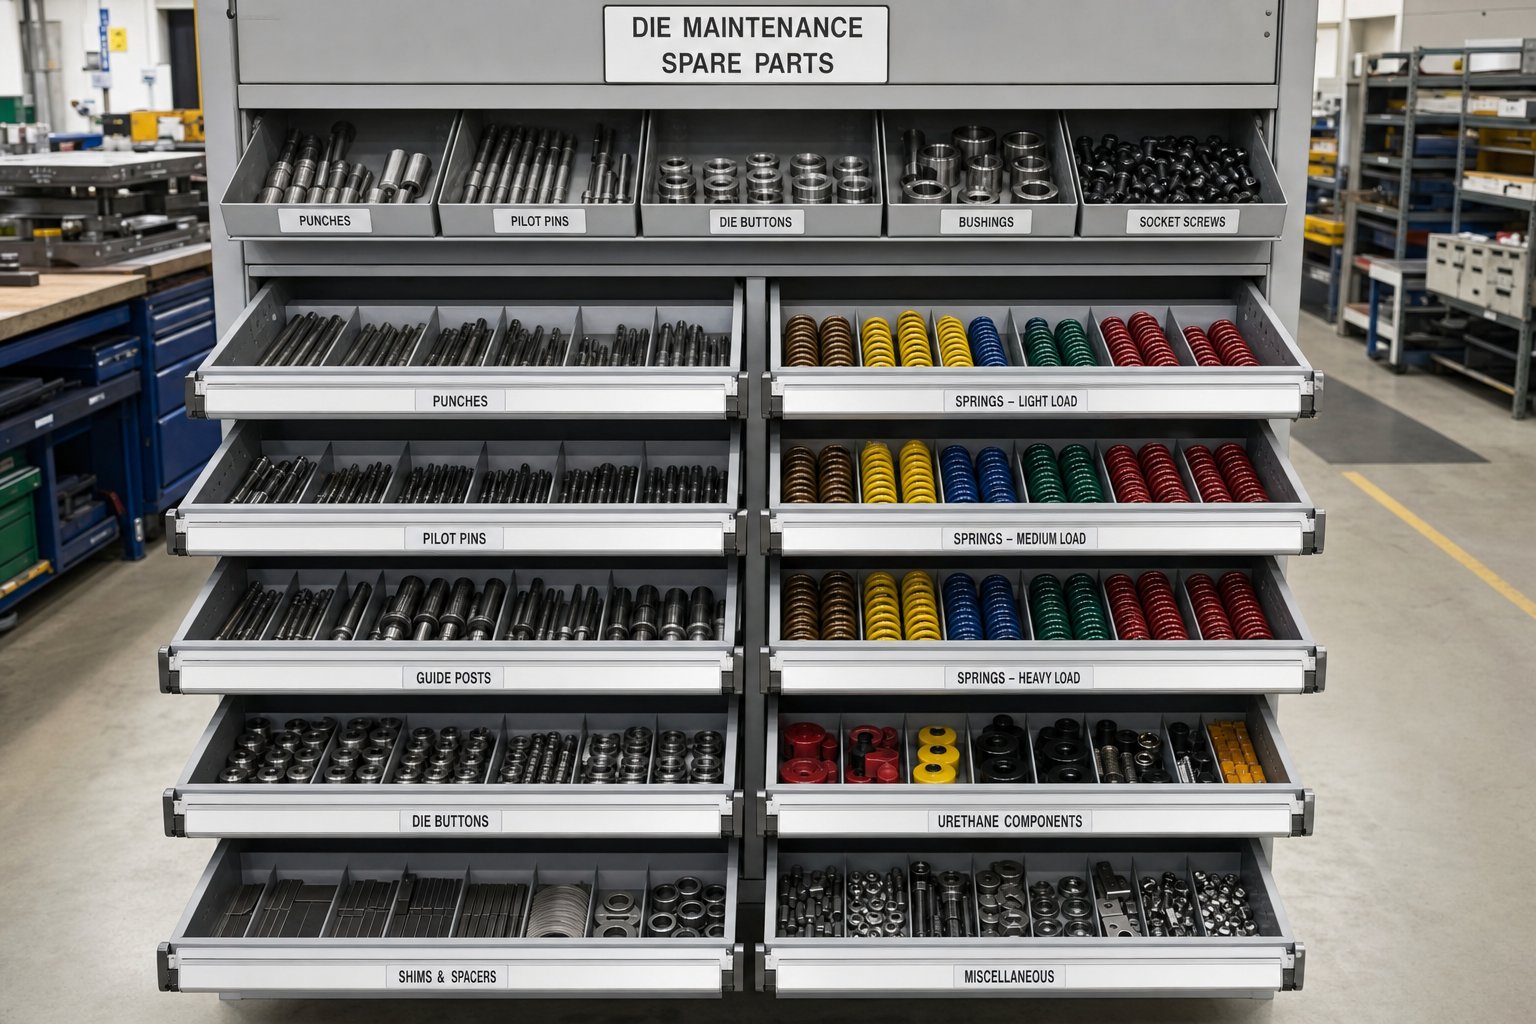
交換部品が必要なときに棚にない場合、故障を診断しても意味がありません。計画された分解作業中にパイロットが摩耗していることを確認したが、サプライヤーが出荷するまで 2 週間待たなければならなかった技術者は、計画されたメンテナンス イベントを次の生産実行時の計画外のダウンタイムに変えたところです。どの金型摩耗部品をどれだけ在庫しておくべきかを把握することは、スムーズなスケジュールを実行しているショップと緊急注文を常に迅速に行っているショップを分ける在庫規律です。
優先度ごとに在庫する重要なスペアコンポーネント
すべての金型コンポーネントが同じ速度で摩耗するわけではなく、同じリードタイムリスクを伴うわけでもありません。スタンピング金型のスペアパーツの在庫リストは、摩耗の速さ×新しいものを入手するのにかかる時間という単純な計算式でランク付けする必要があります。すぐに摩耗し、カスタム製造が必要なコンポーネントが上位に位置します。ゆっくりと摩耗する棚の留め具が底にあります。--
- パンチ (カスタムプロファイル):あらゆるコンポーネントの中で最も高い摩耗率。大量のツーリングに備えて、ダイごとに少なくとも 1 つの完全な交換セットを在庫してください。-交換トリガー: 累積研ぎ深さが工学限界の 70% に達するか、最後の研削から 5,000 ストローク以内に刃欠けが再発します。
- ダイのボタンとセクション:パンチの約 3 分の 1 の速度で摩耗しますが、カスタム形状の場合はリードタイムが長くなります。{0}}重要なステーションごとに 1 つの予備を用意してください。交換トリガー: 再研磨にもかかわらず、クリアランスが最大許容値で測定されるか、または再加工を超えて劣化したスラッグ保持機能。-
- スプリング:スタンピング ダイ スプリングの予測交換は、自由長の追跡に依存しています。{0}}ダイごとにフルセットを在庫します。交換トリガー: 自由長が公称値より 10% 減少したか、スプリングが 100 万回を超える圧縮サイクルを完了しました。
- パイロットピン:小径のパイロットは、ストリップの位置合わせ力により最も早く摩耗します。ダイごとに 2 ~ 3 個のスペアをストックしてください。交換用トリガー:摩耗径0.01mm以上アンダーサイズ。
- ガイドピンブッシュ:ダイごとに 1 セット在庫します。交換トリガー: 測定可能な横方向の遊びが元のフィット クラスの公差を超えているか、ブッシングのボアに目に見える傷が付いています。
- ストリッパーインサート:摩耗性の高いステーションごとに予備を 1 つストックしてください。-交換用トリガー: 平面度の偏差が 0.03 mm を超えているか、スプリング ポケットの深さが仕様を超えて摩耗しています。
- ファスナーキット (ソケットヘッドキャップスクリュー、ノックピン):低コストですぐに入手可能。一般的なサイズをカバーする汎用キットを用意してください。-交換トリガー: 検査中にネジの損傷、伸び、トルク保持の不良が検出されました。-
メンテナンスカードでの交換トリガーの設定
上記の金型コンポーネント交換のトリガー基準は、技術者が定期検査中に実際に文書化した場合にのみ機能します。各金型のメンテナンス カードには、技術者がすべての切断コンポーネントの累積研磨深さとすべてのスプリングの現在の自由長を記録するフィールドが含まれている必要があります。これらの累計は予測シグナルを作成します。パンチがその寿命にわたって合計 2.0 mm 研削され、エンジニアリング限界が 3.0 mm である場合、あとおよそ 2 回の研ぎサイクルが残っていることがわかります。この時点で、交換品が在庫にあるか、注文中であるかを確認します。
スプリングの圧縮サイクルを個別にカウントするのは困難ですが、ストローク数の記録から推定することができます。{0}} 100 万サイクルの定格スプリングを備えた合計 800,000 ストロークを実行した金型は、交換時期に近づいています。スプリングを交換するたびにストローク数を記録することで、その特定のスプリングの用途に対するベースラインの期待寿命が算出され、メーカーの一般的な評価よりもはるかに信頼性が高くなります。
最小在庫数量は、生産量とサプライヤーのリードタイムという 2 つの変数によって決まります。パンチのリードタイムが 4 週間で毎週稼働する金型では、発注と受け取りの間のギャップをカバーするために、少なくとも 2 つの予備セットを在庫に必要とします。-四半期ごとに稼働し、リードタイムが 2 週間の金型では、予備セットが 1 つだけ必要になる場合があります。-計算式は簡単です。少なくとも 1 回の完全な交換サイクルと、予期せぬ破損に備えた 1 つのバッファー セットをカバーするのに十分な在庫を確保します。
適切に管理された-金型工場管理システム部品在庫を保守記録に直接結び付けるため、追跡された測定値がしきい値を超えたときに再注文信号が自動的にトリガーされます。このリンクがなければ、スペアパーツ管理は事後対応的なものとなり、事後対応的な在庫とは、生産が印刷機で稼働するのではなく棚で待機することを意味します。
適切な部品を在庫し、適切なタイミングで交換を行うことで、金型の保守性が維持されます。しかし、これらすべてのデータ、測定値、交換履歴、累積摩耗値を取得するには、紙のダイカードに手書きでメモした以上の追跡システムが必要です。
スタンピング金型のデジタル トラッキングと CMMS ドキュメント
紙のダイカードは、ある工場で 10 個のダイが稼働しており、経験豊富な工具製造者がすべてのダイを暗記していたときに機能しました。それを複数の印刷機やシフトにわたって 50 ~ 100 個のアクティブなダイに拡大すると、手書きのログは読めなくなったり、不完全になったり、誰も開かないファイル キャビネットに埋もれたりすることになります。スタンピング金型のメンテナンス追跡用の CMMS システムは、その脆弱性を、すべての技術者がリアルタイムでアクセス、更新、学習できる構造化された検索可能な記録に置き換えます。
この変化は利便性だけではありません。デジタル記録により、紙では決して不可能だったことが可能になります。つまり、ダイ母集団全体にわたる傾向分析です。 2 年間にわたるダイ #47 のすべてのメンテナンス イベントをクエリし、累積研磨深さをストローク数に対してプロットできると、故障に反応するのをやめ、故障を予測し始めることができます。
デジタル ダイ レコードの必須データ フィールド
どのソフトウェアを使用するかよりも、何を追跡するかが重要です。 「火曜日にサービスを行った」ということだけを記録した金型のメンテナンス記録では、6 か月後にはほとんど何も役に立ちません。効果的なデジタル金型メンテナンス記録フィールドは、将来のすべての技術者に、記憶や推測に頼ることなく、その金型について情報に基づいた意思決定を行うために必要なコンテキストを提供します。
少なくとも、各サービス イベントは以下をキャプチャする必要があります。
- ダイ番号とリビジョンレベル- は、レコードを正しいバージョンのツールにリンクします。特にエンジニアリング変更後は重要です
- 使用時のストローク数- 単一の最も重要なスケジュール参照。これがないと、間隔-ベースのトリガーは機能しません
- 実行されたメンテナンスレベル- は、レベル 1 のオペレーターチェック、レベル 2 の技術者検査、レベル 3 の完全な分解を区別します。
- 整備または検査されたコンポーネント- は、どのパンチ、ダイセクション、スプリング、パイロット、またはストリッパーが評価されたかを正確に識別します
- 測定結果- の実際のバリ高さ、スプリングの自由長、パイロット直径、およびクリアランスの読み取り値が、合否ではなく数値として記録されます。
- 研削中に除去された材料- コンポーネントごとの累積シャープニング深さ、残りの寿命を予測するための重要な入力
- 部品交換- の部品番号、ステーションの位置、交換の理由 (摩耗、破損、予防交換)
- 技術者のメモと観察- 異常なこと: 予期せぬ摩耗パターン、変色、工具の変更、またはオペレータによって報告された製造上の問題
- 次の-サービストリガー- 次のレベル 2 またはレベル 3 サービスの期限となるストローク数または暦日
これらのフィールドは、それぞれが将来の決定をサポートするため、ベスト プラクティスを追跡するダイ メンテナンス データです。ストローク数によってスケジュールが決まります。累積研削深さによって交換時期が決まります。摩耗が加速しているのか、安定しているのかが測定値で分かります。技術者メモは、生の数値では見逃される定性的なコンテキストを捉えます。
追跡データを使用してメンテナンスの必要性を予測する
事後保全は、何かが壊れるのを待ちます。実際の状態に関係なく、固定スケジュールでの予防保守サービス。スタンピング金型の予知保全スケジュールは、その両方の上に位置します。蓄積されたデータを使用して、特定のコンポーネントがいつ限界に達するかを予測し、その時点の直前に介入をスケジュールします。
過去のデータがどのようにしてこれを可能にするかについて説明します。ダイ #112 の 10 件のサービス記録があり、ステーション 4 のパンチでは 25,000 ストロークあたり 0.005 インチの刃先が失われ、工学的限界により総除去量は 0.060 インチであることが示されていると想像してください。単純な計算では、パンチの寿命は約 300,000 ストロークで、現在の累積除去量は 0.042 インチであることがわかります。次の交換期限はおよそ 90,000 ストローク以内であることがわかっているため、スペアの在庫を確認し、生産上の緊急事態ではなく計画された期間中に交換をスケジュールする時間が得られます。
このロジックをすべての金型のすべての摩耗コンポーネントに掛け合わせると、個々の部品の追跡からフリート レベルのメンテナンス インテリジェンスに移行できます。{0}}どのダイが最もメンテナンス リソースを消費するか、どのタイプのコンポーネントが最も早く故障するか、どの製造材料が最も摩耗率が高いかを特定できます。業界データ予測アプローチを導入しているメーカーは、純粋な事後対応型プログラムと比較して、通常、メンテナンス コストを 25% 削減し、計画外のダウンタイムを最大 47% 削減することを示しています。
ダイの設計自体が、このデータをどれだけ正確に取得できるかに影響します。メンテナンス性を考慮した金型などイーチェン、一貫したコンポーネントへのアクセス、標準化された摩耗部品、明確なメンテナンス基準点を金型設計に直接組み込むことで文書化を簡素化します。すべてのパンチがステーションごとに簡単に識別でき、すべての摩耗コンポーネントがカタログ化された部品番号を使用し、測定のためのアクセスに完全な分解が必要ない場合、技術者はより短い時間でより正確なデータを取得できます。このメンテナンス性の理念に基づいた設計により、追跡システムが使用できなくなる原因となる摩擦が軽減されます。--
完全な CMMS プラットフォームを使用する場合でも、専用のダイ トラッキング モジュールを使用する場合でも、あるいは適切に構造化されたスプレッドシートを使用する場合でも、原則は同じです。今日記録されたすべての測定値は、明日利用できる洞察になります。すべてのサービス イベントにわたって一貫したデータ入力を行うショップは、時間の経過とともに価値が増大するメンテナンス インテリジェンス レイヤーを構築し、各ダイの歴史を将来のロードマップに変えます。
正確な記録と予測信号により、適切な作業が適切なタイミングで実行されます。ただし、完全に計画されたメンテナンスであっても、金型が印刷機に戻る前に真に生産準備が整っていることを確認する検証が必要となります。-
-メンテナンス後の検証と本番環境の準備
金型を研ぎ、再組み立てし、シム加工を行っても、自動的に生産準備が整うわけではありません。{0}}メンテナンス後に検証をスキップすることは、エンジンを再構築し、車にボルトで取り付けるまで始動しないようなものです。次に続くメンテナンス後の金型のトライアウト検証手順は、工具室のベンチと生産プレスの間の最終的な品質ゲートとなります。すべてのコンポーネントが適切な位置に配置され、正しい深さで嵌合し、印刷に適合する部品が製造されていることを確認します。
ステップ-後の-ステップ-メンテナンス検証シーケンス
研磨および再組み立て後の金型の検証方法は、厳密な手順に従います。各ステップはその前のステップに基づいて構築され、先に進むと盲点が生じ、フルスピードでの生産が開始されて初めて欠陥部品や工具の損傷が判明します。-
- 再組み立てされたすべてのコンポーネントの目視検査。ダイがベンチから離れる前に、すべてのパンチがリテーナーに完全に固定されていること、すべての留め具が仕様どおりに締め付けられていること、スプリングがコッキングせずに正しいポケットに取り付けられていること、およびダイのキャビティに異物が残っていないことを確認してください。すべてのダボピンが同一平面上にあり、コンポーネントが意図した表面を超えて突出していないことを確認します。
- 身長の確認を終了します。-メンテナンス後のダイシャット高さの検証により、研ぎとシミング後にダイが正しい寸法に閉じていることを確認します。ゲージ ブロックまたは校正された高さゲージをストップ ブロック全体に配置し、読み取り値がダイの文書化されたシャット高さと 0.001 インチ (0.025 mm) 以内で一致することを確認します。ずれがある場合は、シムの計算が間違っているか、コンポーネントが正しく取り付けられていないことを意味します。
- 安全性-ストラップと留め具のチェック。すべてのダイ クランプ スロットにアクセス可能であり、損傷がないことを確認します。輸送中に上部ダイが分離するのを防ぐ安全ストラップまたはキーパー ボルトが取り付けられていることを確認します。これにより、プレスのロード中に金型とセットアップ技術者の両方が保護されます。
- 材料を使用しない乾式サイクル試験-。ダイをプレスにロードし、ストリップ材料を使用せずにゆっくりと数回の完全なストロークを繰り返します。パンチとストリッパー間の干渉を監視し、接触が存在しないはずの場所での接触を監視し、すべての可動コンポーネントがその全範囲にわたってスムーズに移動することを確認します。このステップでは、目視検査だけでは検出できない再組み立てエラーを検出します。
- 最初の記事測定による短期間のトライアル。-材料を供給し、10 ~ 20 個の部品を減速して実行します。最初に完成した部品を引き出し、すべての重要な寸法、バリの高さ、穴の位置、および部品のプリントに対して形成された形状を測定します。これらの測定値を、前回の本番稼働で得られた最後の良好なサンプルと比較します。{4}許容値を超える偏差は、メンテナンスまたは再組み立ての問題を示しており、ダイをリリースする前に解決する必要があります。
- 承認して本番環境にリリースします。-最初の製品が検査に合格すると、技術者は検証日、リリース時のストローク数、およびすべてのチェックリスト項目が完了していることの確認を記載した保守記録に署名します。これにより、責任が生じ、工具室と生産現場の間に明確な引き継ぎポイントが生まれます。
順送金型の場合、2 つの追加チェックが不可欠です。まず、すべてのステーションに材料を供給し、パイロット穴が伸びや位置のずれなしにすべてのステーションでパイロットと一致していることを確認して、ストリップの進行を確認します。最初のピアス ステーションでの 0.005 インチのずれであっても、下流のステーション全体に影響が及びます。次に、トライアウト中に製造された最後のストリップについて、一貫したキャリアの完全性、均一な部品の分離、すべてのカットオフ ポイントでのきれいなスクラップの排出を検査します。として金型セットアップのエキスパート強調しますが、再組み立て後のパイロットのリリースのタイミングが間違っていると、パイロット穴の伸び、パイロットの曲がり、部品の位置不良が発生する可能性があります。これらの問題は、ストリップが工具に完全に通された後にのみ発生します。
このスタンピング金型の生産準備チェックリストは、メンテナンス サイクルごとにループを閉じます。それがなければ、技術者は自分が行った作業が実際に金型を可能な状態に復元したという証拠を得ることができません。これにより、本番環境は、物事が正しく元に戻ることを期待するのではなく、検証されたツールを継承します。
メンテナンス-レディ ダイ プログラムの構築
検証により再アセンブリエラーが検出されます。しかし、より広範な疑問は、なぜ一部のダイは数週間ごとに集中的な介入を必要とするのに、他のダイはサービスごとに何か月も確実に稼働するのかということです。ほとんどの場合、その答えは、最初にダイがどのように設計され、構築されたかに遡ります。
金型の寿命はメンテナンスベンチから始まるものではありません。それはエンジニアリング段階から始まります。メンテナンスの容易性を考慮して構築された金型、つまり完全に分解せずにコンポーネントを取り外して測定できるため、あらゆるサービス イベントに必要な時間とスキルが削減されます。プレス加工される特定の材料に合わせて選択された耐久性のある工具鋼は、刃先の摩耗に長く耐え、研ぎの間隔を延長します。安定した製造ジオメトリ、ドリフトなしで数十万回のストロークにわたって公差を維持するように設計された機能により、定期的な調整を行わなくても部品を仕様に維持します。
金型のライフサイクル全体にわたって保守が容易になる理由を考えてみましょう。
- プレスフィット ボアではなく、クイック チェンジ ホルダーに保持されたパンチにより、上部アセンブリ全体を引っ張らずに交換できます。{0}{1}
- 複数の金型にわたる標準化された摩耗コンポーネントにより、スペアパーツの複雑さが軽減され、金型間の在庫共有が可能になります。{0}
- 明確なステーション識別マーキングと基準面により、技術者は分解中にすぐに方向を知ることができます。
- スプリング、パイロット、ガイドピンの周囲に適切なクリアランスがあるため、隣接するコンポーネントを取り外さずに測定が可能
- 生産材料の硬度に合わせた工具鋼グレードで、特定の用途に合わせて靭性と耐摩耗性のバランスをとります。
メーカーのようなイーチェンこのメンテナンス性の考え方を最初から組み込んでカスタムスタンピング金型の製造に取り組みます。彼らのエンジニアリングへの配慮により、耐久性と安定した生産パフォーマンスが、寿命を通じて金型を保守する技術者にとっての実用的なアクセスと組み合わされています。その結果、工具のライフサイクル全体にわたって集中的な介入が少なくなり、緊急修理が減り、メンテナンス期間がより予測可能になり、大規模な再調整が必要になるまでの総耐用年数が長くなる金型プログラムが実現します。
十分に検証され、適切に設計された-金型は、適切なメンテナンス後に印刷機に戻され、単なる修理されたツールではありません。それは既知の量であり、測定され、文書化され、準備が整っていることが確認されています。思い込みではなく構造化された手順に基づいて築かれたその自信こそが、まさに工具コストを管理する工場と管理されている工場を分けるものなのです。スタンピング金型メンテナンス チェックリストは、この規律を繰り返し可能にするための文書であり、シフトを繰り返しながら、金型を繰り返していきます。
スタンピング金型メンテナンスチェックリスト FAQ
1. スタンピング金型はどのくらいの頻度でメンテナンスする必要がありますか?
スタンピング金型の保守頻度は、カレンダー時間ではなくストローク数によって決まります。 3 段階のアプローチが最も効果的です。レベル 1 のオペレーターによる検査は生産の実行ごとに行われ、レベル 2 の技術者による検査は 10,000 ~ 50,000 ストロークごとに行われ、レベル 3 の完全な分解は 100,000 ~ 500,000 ストロークごとに行われます。-材料の硬度、金型の複雑さ、生産速度はすべて、これらの間隔を変化させます。ステンレス鋼のような硬い材料ではベースライン間隔が半分になる可能性がありますが、軟鋼の単純なブランキングダイではベースライン間隔がさらに伸びる可能性があります。複数のサイクルにわたって実際の摩耗データを追跡し、特定のスケジュールを調整します。
2. プレス部品に過剰なバリが発生する原因とその修正方法を教えてください。
プレス加工された部品に発生する過度のバリは、主に刃先が鈍くなっているか、パンチとダイのクリアランスが仕様を超えて開いていることが原因で発生します。{0}}-バリの高さが材料の厚さの 10% を超える場合は、研ぎの期限が切れています。修正メンテナンス手順には、すきまゲージを使用して実際のクリアランスを測定すること、フラッドクーラントを使用して平面研削盤でパンチとダイセクションの両方の刃先を研ぐこと、研ぎだけではクリアランスを回復できない場合は摩耗したダイボタンを交換することが含まれます。生産実行中に一貫してバリを監視することで、スクラップが発生する前にこの劣化を早期に発見します。
3. スタンピングダイを研ぐのとパンチを交換するのはどのような場合ですか?
シャープにするか置き換えるかの決定は、3 つの測定可能な要素に基づいて決まります。まず、パンチの寿命にわたってパンチから除去された累積的な材料を追跡します。総研削深さが金型設計に記載された技術限界に近づくと、交換が必要になります。次に、パンチとストリッパーおよびダイ開口部との係合を最小限に抑える必要があるため、残りの切断ランドの長さを確認します。第三に、変色や研いだ後の繰り返しの欠けなど、表面下の熱損傷の兆候に注意してください。これらの制限のいずれにも到達しない場合は、ダウンフィードごとに 0.001 ~ 0.002 インチの光パスで研磨すると、エッジが効果的に復元されます。
4. スタンピング金型ショップはどのようなスペアパーツを在庫しておく必要がありますか?
優先スペアパーツは、磨耗率とサプライヤーのリードタイムを乗じてランク付けされます。カスタム プロファイル パンチは、摩耗が最も早く、製造に数週間かかることが多いため、リストの上位にあります。-大量のダイごとに少なくとも 1 つのフルセットを在庫してください。-ダイ ボタン、スプリング、パイロット ピンもこれに続きます。スプリングはダイごとに完全なセットとして在庫し、自由長が公称値から 10% 低下すると交換が開始されます。 0.01 mm アンダーサイズで着用されているパイロットは、直ちに交換する必要があります。ガイド ピン ブッシング、ストリッパー インサート、ファスナー キットが在庫をさらに充実させます。最小数量は、1 回の完全な交換サイクルに加えて、サプライヤーのリード タイムに基づいたバッファ セットをカバーする必要があります。
5. 金型の設計では、どのようにして長期的なメンテナンス コストを削減できますか?-
メンテナンス性を考慮して設計された金型は、生涯にわたるメンテナンスの負担を大幅に軽減します。主な設計上の特徴には、完全に分解せずに交換できるクイックチェンジ パンチ ホルダー、スペアパーツの在庫を簡素化する標準化された摩耗コンポーネント、技術者が迅速に指示を出せる明確なステーション識別マーク、現場測定のためのスプリングとパイロットの周囲の適切なクリアランスが含まれます。- YICHEN (https://www.yichen-group.com/stamping-die/) のようなメーカーは、これらの原則をカスタムのスタンピング金型の製造に取り入れ、生産材料に合わせた耐久性のある工具鋼と実用的なアクセス ポイントを組み合わせて、技術者のスキル レベルを問わず日常的なサービスをより迅速かつ一貫したものにしています。


