


カスタムスタンピング金型とは何か、そしてその仕組み
何千もの金属部品に非常に正確なロゴをマークする必要があり、すべての印象が同一に見えることを想像してください。標準的なレターセットや市販のパンチではうまくいきません。--そこでカスタムスタンピング金型が登場します。
カスタム スタンピング ダイは、厳密な仕様に従って設計された精密機械加工ツールであり、制御された力の下でワークピースに特定の形状を切断、成形、または刻印するように設計されています。{0}一般的な金属スタンプとは異なり、特定の部品の形状、ロゴ、またはマーキング要件に合わせて作られています。-
コンセプトは単純です。凸型または凹型のデザインを備えた硬化工具鋼の金型を、より柔らかい材料に押し付けたり、押し込んだりします。この力により接触面の材料が変位し、パターンがワークピースに永久に転写されます。それを「カスタム」にしているのは、その背後にあるエンジニアリングです。あらゆる寸法、角度、表面仕上げは、数千回または数百万回のサイクルにわたって確実に 1 つの特定の結果を生み出すように調整されています。
カスタムスタンピング金型の機械的な仕組み
カスタムの金属スタンピング金型をワークピースに押し込むと、力が金型面を通って伝達され、デザインの形状に沿って集中します。ダイ面の隆起した形状により材料が下方または外側に押し出されますが、凹部は触れられません。この制御された変位が印象を生み出すのです。
ダイフェイスの形状は重要な役割を果たします。シャープなエッジにより、きれいなカットと明確なマーク境界が生成されます。傾斜したレリーフ表面により、移動した材料が亀裂や歪みを生じることなく流れることができます。ダイのプロファイルの深さと鋭さによって、必要な力の強さと、得られるマークがどの程度永久に残るかが決まります。としてファブリケーター注: スタンピング ダイは特殊で、切断および成形セクションが通常硬化可能な工具鋼やその他の耐摩耗性材料で作られている、他に類を見ない精密ツールです。---
プレスまたはハンマーがエネルギーを供給しますが、成形は金型が行います。力が大量の圧力を与える油圧プレスによるものであっても、手で振って金型スタンプを打つハンマーによるものであっても、原理は同じです。集中した力と正確な形状は、永続的で再現可能な印影と同等です。-
カスタム金型と標準金型の比較
それでは、標準的なパンチやレターセットでは不十分になるのはどのような場合でしょうか?予想よりも頻繁に。
標準ツールは、一般的な形状、基本的な英数字、または単純な丸い穴に適しています。しかし、要件に独自のロゴ、複雑な形状、厳しい寸法公差、または高い量の再現性が含まれるようになると、専用のスタンピング金型が必要になります。-カスタム金属スタンプは、適応型または一般的な工具では保証できない特定の公差を保持するように設計されています。部品の形状が独自または独自のものである場合、カスタム ツールが唯一の方法です。
このように考えてください。標準的な金属スタンプは、既製の衣類のようなものです。{0}{1}それらは一般的な目的に適合します。カスタム金属スタンピング金型はオーダーメイドで、お客様の仕様に正確に一致するように構築されるため、すべての印象、カット、形状が最初の部分から 100 万番目の部分まで一貫しています。
本当の成果は本番環境に現れます。あ適切に設計されたカスタム金型-高速用途では毎分数百、さらには 1,500 ストロークに達する速度で、サイクルごとに実質的に同一の部品を製造します。-このレベルの一貫性とスループットは、設計されていない目的に適合した標準ツールでは不可能です。
もちろん、これらすべてから実際的な疑問が生じます。実際にはどのような種類のカスタム ダイが必要なのでしょうか?答えはあなたのアプリケーションによって異なり、オプションはほとんどの購入者が思っているよりも多様です。
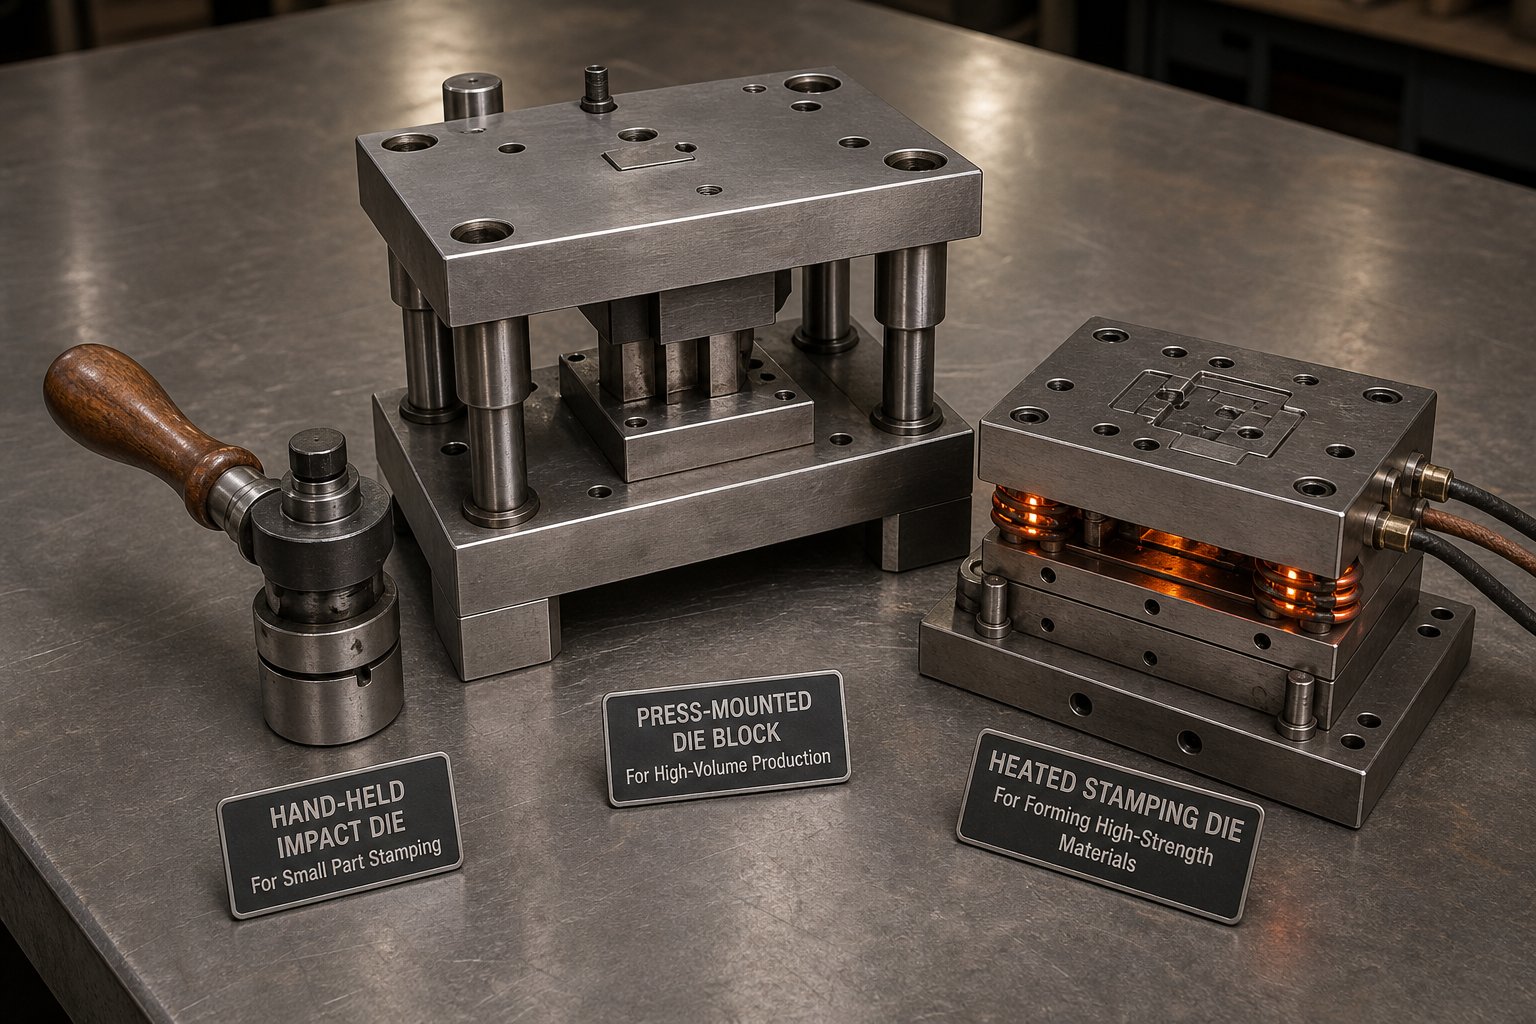
カスタムスタンピング金型の種類の説明
これまでに金型の注文を行ったことがない場合は、利用可能なカスタム ダイ スタンプ構成の多様性に圧倒されるかもしれません。それぞれのタイプは異なる問題を解決し、間違ったタイプを選択すると、材料が無駄になったり、マークの品質が低下したり、意図した生産稼働に耐えられないダイが発生したりすることになります。ここでは、金属スタンピング ツールを指定するときに遭遇する 3 つの主要な分類軸を明確に分類します。
エンボス金型とデボス金型
ここでの区別は方向性によるものです。金属エンボススタンプは、対応するオス-メスのダイセットを使用して材料を後ろから上に押し上げ、ワークピースの表面に盛り上がったレリーフを作成します。雄型は逆のデザインを持ちます。メスのカウンター-ダイは反対側からのサポートを提供します。その結果、周囲の表面に突き出た立体的な印象が生まれ、光を受けて注目を集めます。-
デボス加工は逆方向に行われます。単一の雄型がデザインをワークピース表面に下向きに押し込み、凹んだ印象を作り出します。材料自体が変位を吸収するため、多くの用途ではカウンターダイスは厳密に必要ありません。-としてアーケイのパッケージングエンボス加工は観察者に向かって投影し、デボス加工は素材の中に後退し、投影ではなく奥行きと影を生み出すと説明します。
いつどちらかを選択しますか?エンボス加工は、目立つブランド マークや素早く読み取る必要があるシリアル ID など、遠くからの視認性が重要となる用途に適しています。カスタムの金属エンボススタンプも、触覚フィードバックが機能要件の一部である場合に最適な選択肢です。-デボス加工は、控えめなマーキング、機械加工表面の凹んだ文字、または隆起した印象が嵌合部品や積み重ねに干渉する状況に適しています。
ホットスタンピング金型とコールドスタンピング金型
この分類は、力の種類ではなく、スタンピング操作中の熱条件に関するものです。
ホットスタンピング金型は、刻印サイクルの前または最中に加熱されます。高温は 2 つの目的に役立ちます。1 つはワークピース内の材料の流れを改善し、より細かいディテールとよりきれいなエッジを可能にすること、もう 1 つは金属または着色フィルムを熱と圧力の下で基板に接着する箔転写プロセスを可能にすることです。ホットスタンピングは、プラスチックへのマーキング、金属表面への装飾箔の貼り付け、および温度でより柔軟になる材料の加工に一般的です。
コールドスタンピングダイは周囲温度で動作し、材料を移動させるのに完全に機械的な力に依存します。これは、ワークピースが熱の助けなしできれいな印影を保持できるほど十分に硬い金属用途のほとんどのスチールスタンプの標準的なアプローチです。コールド スタンピングでは、熱に関連した歪みが回避され、必要な工具のセットアップが簡素化され、加熱または冷却の段階がないため、一般にサイクル タイムが短縮されます。{2}}
材料の適合性が選択の指針となります。革、特定のプラスチック、薄いフォイルなどの柔らかい基材は、加熱されたダイの恩恵を受けることがよくあります。より硬い金属、特に製造厚さのスチールや真鍮は、適切に硬化された金型を使用したコールドスタンピングによく反応します。
インパクト金型 vs プレス金型-
これは、生産量が最も直接的に関係する部分です。
インパクトダイは、ハンマーや木槌で叩くように設計された金属製のハンドスタンプです。ダイスタンプをワークピースに配置し、一撃を加えると、印象が形成されます。これらは持ち運びが可能で、製造コストが低く、打撃ツールと固体の裏面以外の補助装置は必要ありません。典型的な例としては、機械工場で個々の部品にマーキングするために使用されるロゴスチールスタンプがあります。
プレス-ベースの金型は、油圧、機械、または空圧プレスに取り付けられます。プレスは、制御された速度と深さで、一貫した再現可能な力を提供します。これにより、手打ちの印象に特有のばらつきがなくなり、1 回の実行で数百から数百万の部品の量で自動生産が可能になります。{3}
トレードオフは単純です。インパクト ダイは初期投資が少なく柔軟性があり、プレスベースのダイは高い初期投資で一貫性とスループットを実現します。{0}
| 寸法 | インパクトダイス(手-) | プレス-ベースの金型 |
|---|---|---|
| フォースメソッド | 手動ハンマーまたはマレット打撃 | 油圧、機械、または空気圧プレス |
| 代表的な用途 | 個別部品のマーキング、少量の ID スタンプ、現場での使用- | 量産スタンピング、順送成形、大量マーキング- |
| 生産量の適合性 | 1個から数百個まで | 数百から数百万サイクル |
| 材料の厚さの範囲 | 薄いシートから中程度のプレートまで(打撃エネルギーによって制限されます) | 薄い箔を厚板に通す(プレストン数によって制限される) |
| 相対コスト | 低 (ダイのみ、装備なし) | より高い(金型とプレスのセットアップと治具) |
各ダイタイプは、マーク要件、基板特性、生産規模の特定の組み合わせに対応します。しかし、適切なカテゴリを選択した後でも、より深いエンジニアリング上の決定が待っています。つまり、どのダイス鋼グレードが特定の用途の要求に耐えられるかということです。その選択は、硬度、耐摩耗性、およびスタンプする素材によって異なります。
性能に影響を与える金型の材質と硬度の評価
ダイタイプを選択しました。エンボス加工かデボス加工、熱間か冷間、衝撃かプレス取り付けが必要かどうかが分かります。-しかし、ほとんどのサプライヤーがこのことを無視しているのです。金型内の鋼材のグレードによって、500 回の刻印に耐えられるか、500,000 回の刻印に耐えられるかが決まります。スタンピングダイス鋼は、万能の材料ではありません。---グレードが異なれば強みも異なり、間違った選択は早期の失敗や不必要な出費を意味します。
プレス金型用工具鋼グレード
鋼のプレス金型には 4 つのグレードが最も頻繁に使用され、それぞれが性能スペクトル上で異なる位置を占めます。
D2長時間実行されるアプリケーションの主力製品です。-高炭素と約 12% のクロム含有量により、優れた耐摩耗性を実現し、焼入れおよび焼き戻し後 62 ~ 64 HRC。長期間にわたる生産期間にわたって厳しい公差が必要な、ブランキング、パンチング、成形金型に最適です。トレードオフは? D2 の硬質超硬構造は、強い衝撃を受けるとさらに脆くなります。
A2バランスの取れたパフォーマーです。この空気硬化鋼-には約 5% のクロムが含まれており、63~65 HRC を達成します。 D2 よりも耐摩耗性は劣りますが、靭性が大幅に向上し、熱処理中の寸法安定性も優れています。スチール スタンピング ツールが耐摩耗性よりも耐亀裂性を必要とする場合、多くの場合、A2 が賢明な選択肢となります。
S7耐衝撃性のニッチを満たします。-定格は 60-62 HRC で、ハンマーで叩かれる鋼部品の金属スタンプなど、繰り返しの機械的衝撃を吸収するツール向けに設計されています。-ダイに強い衝撃荷重が加わった場合でも、S7 の靭性により、同じアプリケーションで D2 ダイを破壊する致命的なチッピングが防止されます。
M2高温でも硬度を維持する高速度鋼で、約 62-64 HRC に達します。高速サイクリング中に摩擦熱が発生する用途に優れています。従来の金型では熱軟化により鈍くなるステンレス鋼の高速スタンピング操作でも、M2 はエッジを維持します。
なぜグレードの選択がそれほど重要なのでしょうか?それは、被削材の材質の硬さ、予想される生産ランの長さ、印象の細部をどれだけ細かくする必要があるかという 3 つの変数によって決まります。少量の軟銅をマーキングする金型には、数百万サイクルの生産速度で稼働する鋼部品用のカスタム金属スタンプとはまったく異なる要求があります。
金型の選択においてロックウェル硬度が重要な理由
これが中心的な原則です。ダイは、スタンプするワークピースよりも常に大幅に硬くなければなりません。基材からの抵抗が最小限に抑えられるため、軟質アルミニウムにマーキングするダイには極端な硬さは必要ありません。しかし、硬化したステンレス製ワークピースをマーキングするステンレス製スタンプは、金型が製造する部品よりも早く磨耗するのを避けるために、かなり難しくなければなりません。
バランスは思ったよりタイトです。硬度が不十分であると、ダイ面が変形し、早期に摩耗します。圧痕が浅くなり、エッジの鮮明さが失われ、最終的には、予想される耐用年数よりかなり前に金型が使用できなくなることに気づくでしょう。一方で、過度の硬さは脆さをもたらします。硬すぎるダイは摩耗には十分耐えますが、特に衝撃や位置ずれが発生した場合に、マイクロチッピングやエッジ破損が発生しやすくなります。{4}}としてMetalTek のメモ、硬度は、永久的な圧痕に耐える材料の能力を測定しますが、その抵抗を押し上げすぎると、操作時の衝撃を吸収するために必要な靭性が犠牲になります。
用途に合わせてスタンピングダイス鋼を評価する場合、以下の材料特性を比較検討してください。
- 硬度- 被削材の表面変形と摩耗に対する耐性
- 靭性- ひび割れや欠けを起こすことなく衝撃エネルギーを吸収する能力
- 耐摩耗性- 繰り返しのサイクル下でダイが鋭いエッジと明確な特徴を維持する期間
- 耐食性- 保管中および湿気の多い環境または化学的に活動的な環境での酸化に対する保護
- 被削性- 鋼をいかに容易に精密に機械加工して複雑な金型形状や微細な細部を作ることができるか-
5 つの特性すべてを同時に最大化する単一グレードはありません。 D2 は耐摩耗性では優れていますが、靭性は犠牲になっています。 S7 は衝撃吸収性では優れていますが、摩耗が早くなります。金型仕様の技術は、これらのトレードオフをワークピースの材料、生産量、マークの品質要件の特定の組み合わせに適合させることです。
ただし、このマッチングプロセスは推測ではありません。これは、実際の生産変数に基づく論理的な決定シーケンスに従い、何をスタンプするか、必要な部品の数から始まります。
アプリケーションに適したダイ方法を選択する方法
ダイス鋼グレードの選択は方程式の半分にすぎません。残りの半分は、実行しているジョブに実際に適合するダイ方法を選択することです。この決定は好みによるものではありません。それは、必要な部品の数、スタンプする素材、完成したマークがどのようなものであるかという 3 つの測定可能な変数によって決まります。
生産量と金型の選定
ボリュームは金型の経済性と構造に関するすべてを変えます。
プロトタイプや数百個のカスタム スタンピング部品の短期生産を生産している場合は、シンプルなシングルヒット ダイが合理的です。{0}}これらは比較的安価で、製造が早く、何百万もの同一の印象を必要としない場合には十分です。単一ステーションのダイはストロークごとに 1 つの操作を実行するため、工具コストを低く抑えながら、限られた実行でも正確な結果を提供します。
数万サイクルまたは数百万サイクルまでスケールアップすると、計算は劇的に変化します。大量のカスタム精密スタンピングには、劣化することなく持続的な生産に耐えられるように設計された順送金型または複合金型が必要です。-順送金型プレス ストロークごとに連続ステーションを通過するコイル供給材料を使用して、複数の操作を 1 つのツールに統合します。{0}ツールへの先行投資は大幅に高くなりますが、部品あたりのコストはシングル ヒット オペレーションで発生するコストの数分の一に下がります。{2}カスタム ブラケット スタンピングや大規模な繰り返しジオメトリの場合、プログレッシブ ツールはスループットと一貫性によってすぐに利益をもたらします。
ダイの選択を促進する重要な考慮事項
被削材の材質によって、金型の形状、クリアランス仕様、およびプレスが必要なトン数が決まります。
アルミニウム、銅、真鍮などの柔らかい金属は耐性があります。より低い力で容易に変形するため、より微細なディテール、より狭い半径、より浅い金型逃げ角が可能になります。極度のプレス能力がなくても、これらの材料で複雑なカスタムのプレス金属部品を作成できます。アルミニウムは柔らかいですが、金型の表面に付着する傾向があるため、かじりを防ぐためには研磨された工具と適切な潤滑が重要になります。
より硬い基材は状況を完全に変えます。軟鋼へのカスタム鋼のスタンピングには、真鍮の同じ形状よりも多くのトン数と広いクリアランスが必要です。ステンレス鋼は成形中に加工硬化するため、さらにバーを引き上げます。つまり、ストロークごとに金型が受ける抵抗がわずかに増加します。{2}}ステンレスの金型構築では、強化された形状と段階的な操作の可能性によるこの進行性硬化を考慮する必要があります。 Jiga のエンジニアリング ガイドに記載されているように、高張力鋼は、より柔らかく延性の高い金属と比較して、慎重な金型設計とかなり高いプレストン数を必要とします。-
要点: ダイの設計をワークピースの特性から切り離すことはできません。アルミニウムで完璧なカスタム部品のスタンピングを生成する金型形状は、同じ深さと速度でステンレス鋼に適用すると、壊滅的に失敗する可能性があります。
マークの特性と品質要件
完成した印象は実際に何を達成する必要があるのでしょうか?浅い識別マークは、長年の摩耗や取り扱いに耐えることを目的とした深い刻印の金属ロゴとはまったく異なる金型要件を持っています。
深み、明瞭さ、永続性がこの 3 つの原動力です。塗装、粉体塗装、または表面摩耗後でも判読性を維持する必要がある金属ロゴスタンプには、内部コンポーネントの単純な部品番号マークよりも深い変位と鮮明なエッジ形状が必要です。コイニング- スタイルの金型は、圧搾面に完全な塑性流動を引き起こすことで最高の精度と表面の詳細を実現しますが、大幅に高いトン数が必要となります。エンボス加工とデボス加工は、少ない力で視覚的なインパクトを与えます。彫刻スタイルのダイカットは、材料を置き換えるのではなく、永続的だが浅い細い線マークを生成します。-
これらの特性を適切なダイ法に適合させるには、明確な決定シーケンスに従います。
- マークの要件を定義します: 深さ、明瞭さ、永続性、外観
- ワークの材質とその硬度評価を特定する
- 生産量とサイクルタイムの目標を決定する
- 最初の 3 つの要素に基づいて適切な金型タイプを選択します
- 用途に合わせて耐摩耗性と靱性をバランスさせた金型材質グレードをご指定ください
手順を 1 つスキップすると、必要な品質を生産できない金型が完成するか、計画している生産期間に耐えられない金型が完成します。このシーケンスのすべての仕様は次の仕様にフィードフォワードされ、それらすべてを結び付ける最後の変数はプレストン数、つまり金型が達成できることを最終的に決定する力のバジェットです。
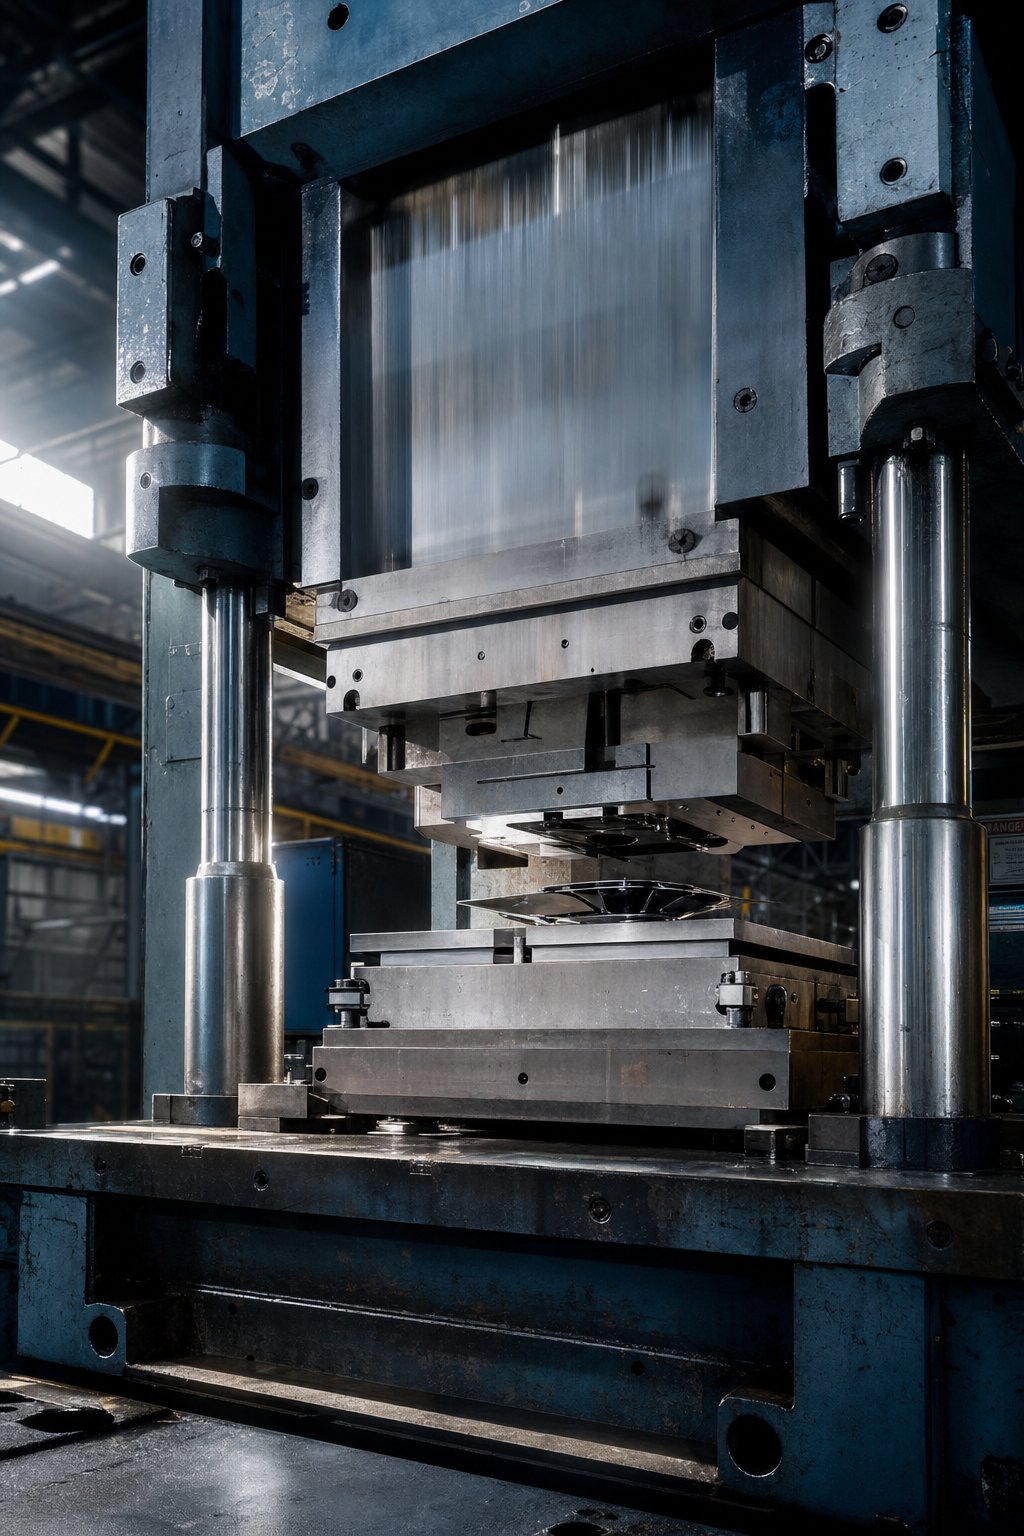
プレストン数と金型設計の関係
すべての金属スタンピング金型には力の割り当てがあります。それを超えると、不完全な印象、摩耗の加速、またはさらに悪いことに機器の損傷が発生します。これを大幅に下回ると、必要のない印刷機の生産能力に過剰な支出をすることになります。トン数と金型設計の関係は、カスタム金型の注文において最も見落とされているエンジニアリング上の考慮事項の 1 つですが、金型が意図したとおりに機能するかどうかは、この関係によって直接決まります。
力の要件とダイのサイズと深さとの関係
原理は一度見れば直感的です。印象領域が大きいほど、同時に変位に抵抗する材料が多くなり、より多くの力が必要になります。プレスされた表面積が 2 倍になると、必要なトン数がおよそ 2 倍になります。マークが深くなると、金型が材料をさらに押し込む必要があり、変位が大きくなるにつれて抵抗も増加するため、効果はさらに大きくなります。
金属のスタンピングに必要な力を計算するための工学的アプローチは、確立された公式に従っています。{0}}詳細に記載されているように、スタンピングトン数の調査基本的な計算では、印象の周長 (形成されるすべてのエッジの合計長さ)、ワークピースの材料の厚さ、および特定の金属のせん断強度の 3 つの変数を乗算します。直径 2 インチの円を 0.10 インチの軟鋼に 25 トン/平方インチのせん断強度で打ち抜くには、約 15.7 トンの力が必要で、経験豊富なエンジニアはこれに 15 ~ 20% の安全率を加えます。
材料の硬度は方程式全体の乗数として機能します。軟質アルミニウムのせん断強度は 1 平方インチあたり約 11 トンです。焼きなましたステンレス鋼は約 37 に跳ね上がり、半硬質ステンレスは約 50 に達します。つまり、同じ金属スタンプのパンチ形状でステンレスを切断するには、アルミニウムに必要なトン数のおよそ 3 ~ 5 倍が必要になります。カスタム金型スタンプを指定する場合、ワーク材料は図面上の単なる線品目ではありません。それが戦力要件の最大の要因です。
利用可能なプレス能力に合わせた金型設計
金型設計者は孤立して仕事をするわけではありません。彼らは、ツールを実行するあらゆる印刷機の制約内で設計します。施設が 20 トンの印刷機を稼働している場合、印影領域、マークの深さ、細部の複雑さに関するすべての決定が、そのトン数の範囲内に収まる必要があります。
ここで現実のトレードオフが発生します。-ステンレス鋼で大きなロゴのインプレッションが必要な場合を想像してください。しかし、計算では 30 トンが必要で、印刷機は 20 トンしか供給しません。選択肢は 3 つあります。1 つはインプレッション領域を減らし、必要な力がキャパシティを下回るようにするか、プログレッシブ アプローチを使用して複数のヒットにまたがる作業を段階的に行うか、より高いキャパシティの装置に投資するかです。-各ソリューションは、金属スタンピング ダイセットに異なるコストと品質への影響をもたらします。
関係も逆に流れます。プレス機を定格能力近くで一貫して稼働させると、ベアリング、ガイド、フレーム自体の摩耗が早くなります。業界のベストプラクティスからプレス互換性ガイドラインでは、材料の変動、工具の摩耗、およびプロセスの変動を考慮して、20 ~ 30% の安全マージンを設けて、計算された金型力をプレスの公称トン数以下に抑えることを推奨しています。
金型の要件に比べてプレス能力が過小であると、不完全なインプレッションが発生し、金型の摩耗が促進されます。プレス機は本来の力を発揮できず、使用可能なトン数の限界で金属金型スタンプを操作すると、一貫性のない結果が生じ、プレス機と金型の両方の耐用年数が短くなります。
必要なトン数の計算が利用可能な能力を超えるスタンピング用途の金属の場合、プレスに過負荷をかけるのではなく、常に金型の設計を調整する方が賢明です。外周を短くする、ステーション間で作業を分割する、またはより薄いワークピースゲージを選択することはすべて、品質と装置の寿命を維持するための有効なエンジニアリング対応です。
力の予算管理は、あらゆるスタンピング プロジェクトのエンジニアリングのバックボーンです。しかし、トン数だけでは、金型のコストや製造にどれくらいの時間がかかるかはわかりません。これらの答えは、複雑さ、材料グレード、公差、コンセプトから納品までのワークフロー段階など、さまざまな変数によって決まります。
カスタムスタンピング金型のコスト要因とリードタイム
カスタム スタンピング 金型の購入に関してイライラする点があります。それは、透明性のある価格ガイダンスを公開している人がほとんどいないことです。見積もりをリクエストし、返事が来るまで何日も待ちますが、何が原因なのかを理解していなければ、返される数字は恣意的であるように感じられます。それを修正しましょう。
カスタムスタンピングダイの価格を決める要因
金型のコストは単一の変数ではありません。これはエンジニアリングと製造に関する意思決定の積み重ねであり、それぞれが最終的な見積もりに独自のレイヤーを追加します。カスタム金属スタンピング会社からの提案を評価する場合、どの要素が最も重視されるかを知ることは、設計段階の早い段階でより賢明なトレードオフを行うのに役立ちます。
- 設計の複雑さ- 唯一最大のコスト要因。単純な英数字テキストを印刷したダイは、細かいセリフ、複合曲線、または複数レベルのレリーフを備えた複雑なロゴを再現するダイよりもはるかに安価です。-複数の操作を連続して実行する順送金型には、単一ステージのツーリングよりも数倍のコストがかかる可能性があります。-
- ダイサイズとインプレッションエリア- 金型が大きくなると、より多くの原材料が消費され、加工時間が長くなり、試運転にはより大きなプレス機が必要になります。
- 材質グレード- D2 または超硬ダイのコストは A2 よりも大幅に高くなりますが、追加の出費は多くの場合、大量生産での耐用年数の延長によって回収されます。-
- 公差と精度の要件- 寸法公差が厳しくなると、加工パスが遅くなり、検査ステップが追加され、ワイヤ放電加工や研削作業が必要になり、時間あたりのコストが増加する可能性があります。
- 表面仕上げ仕様- 鏡面研磨されたダイ面-はカスタム スタンピング中の材料の付着を防ぎますが、手作業による仕上げに余分な時間がかかります。-
- 注文数量- 複数の同一の金型にまたがるエンジニアリングとセットアップのコストを修正し、大量注文の場合の単価を削減しました。-
2 つの隠されたコスト アクセラレータが購入者の不意を突く。機械加工開始後の設計変更は、基本的に製造プロセスの一部をやり直すことになります。また、リードタイムが短縮されているため、カスタム金属スタンピングメーカーは他の仕事よりも貴社の仕事を優先せざるを得ず、緊急度に応じて 25 ~ 75% の割増料金がかかる場合もあります。 CNC のリードタイム データが確認しているように、超過勤務、突発的なジョブ、専用の機械の割り当てには特急料金が支払われます。
一般的なリードタイムの予想
すべてのカスタム ダイは予測可能な一連のステージを通過し、各ステージには時間がかかります。ワークフローを理解すると、現実的な配送予測を設定し、一般的に遅延が発生する場所を特定するのに役立ちます。
一般的な進行は次のようになります。実現可能性の評価と設計レビュー、材料の流れと応力分布を検証するための CAE シミュレーション、金型ブロックの CNC 加工、目標硬度を達成するための熱処理、表面仕上げと研磨、サンプルワークピースの試作プレス、寸法検査、最終承認。基本的な形状を備えた単純な単一ステーションのダイは、5 ~ 10 営業日でこのパイプラインを通過する可能性があります。公差が厳しい複雑な順送金型、特殊な材料、または複数のステーションの場合、通常、注文確認から出荷までに 3 ~ 6 週間かかります。
これらの段階が実際の制作タイムラインをどのように構成するかの具体例については、次のとおりです。YICENのスタンピング金型ワークフロー実現可能性評価、CAEシミュレーションから精密加工、試運転、最終検査までを順次進めていきます。このエンドツーエンドのプロセスは、リードタイムがこれほど大きく異なる理由を示しています。--社内ですべてのシーケンスを処理する金属スタンピング金型メーカーは、ベンダー間の受け渡しを排除することでタイムラインを短縮できますが、熱処理やシミュレーションを外部委託するショップでは、各ステップでの移動時間や待ち時間が追加されます。{4}}
最大の時間を無駄にするのは、常に不完全な設計入力です。公差の不足、不明瞭な材質の説明、または製品化の準備ができていないアートワークがある場合、エンジニアリング チームは一時停止して説明を要求する必要があります。-質問を繰り返すたびに数日かかる場合があります。初めてカスタム金属スタンピング サービスを利用する場合は、見積もりをリクエストする前に、最終スケールでベクター アートワークを準備し、ワークピースの材質と硬度を指定し、公差要件を定義します。クリーンな入力により、見積もりが迅速化され、改訂が減り、全体のリードタイムが短縮されます。
金属スタンピングのラベリング サービスも同様のコスト ロジックに従います。つまり、複雑さ、量、精度の要件が積み重なり、価格とスケジュールの両方が決定されます。単一のプロトタイプ金型が必要な場合でも、数百万サイクルにわたる生産ツールが必要な場合でも、コスト要因は変わりません。相対的な体重のみが変化します。
価格と納期からビジネスケースがわかります。しかし、ほとんどのバイヤーが決して考慮しない方法で、コストとパフォーマンスの両方に影響を与える技術層があります。それは、ワーク材料が金型の設計自体をどのように変化させるかです。アルミニウム用に作られた金型とステンレス鋼用に作られた金型は、硬度が異なるだけではありません。形状、クリアランス、表面処理が根本から異なります。
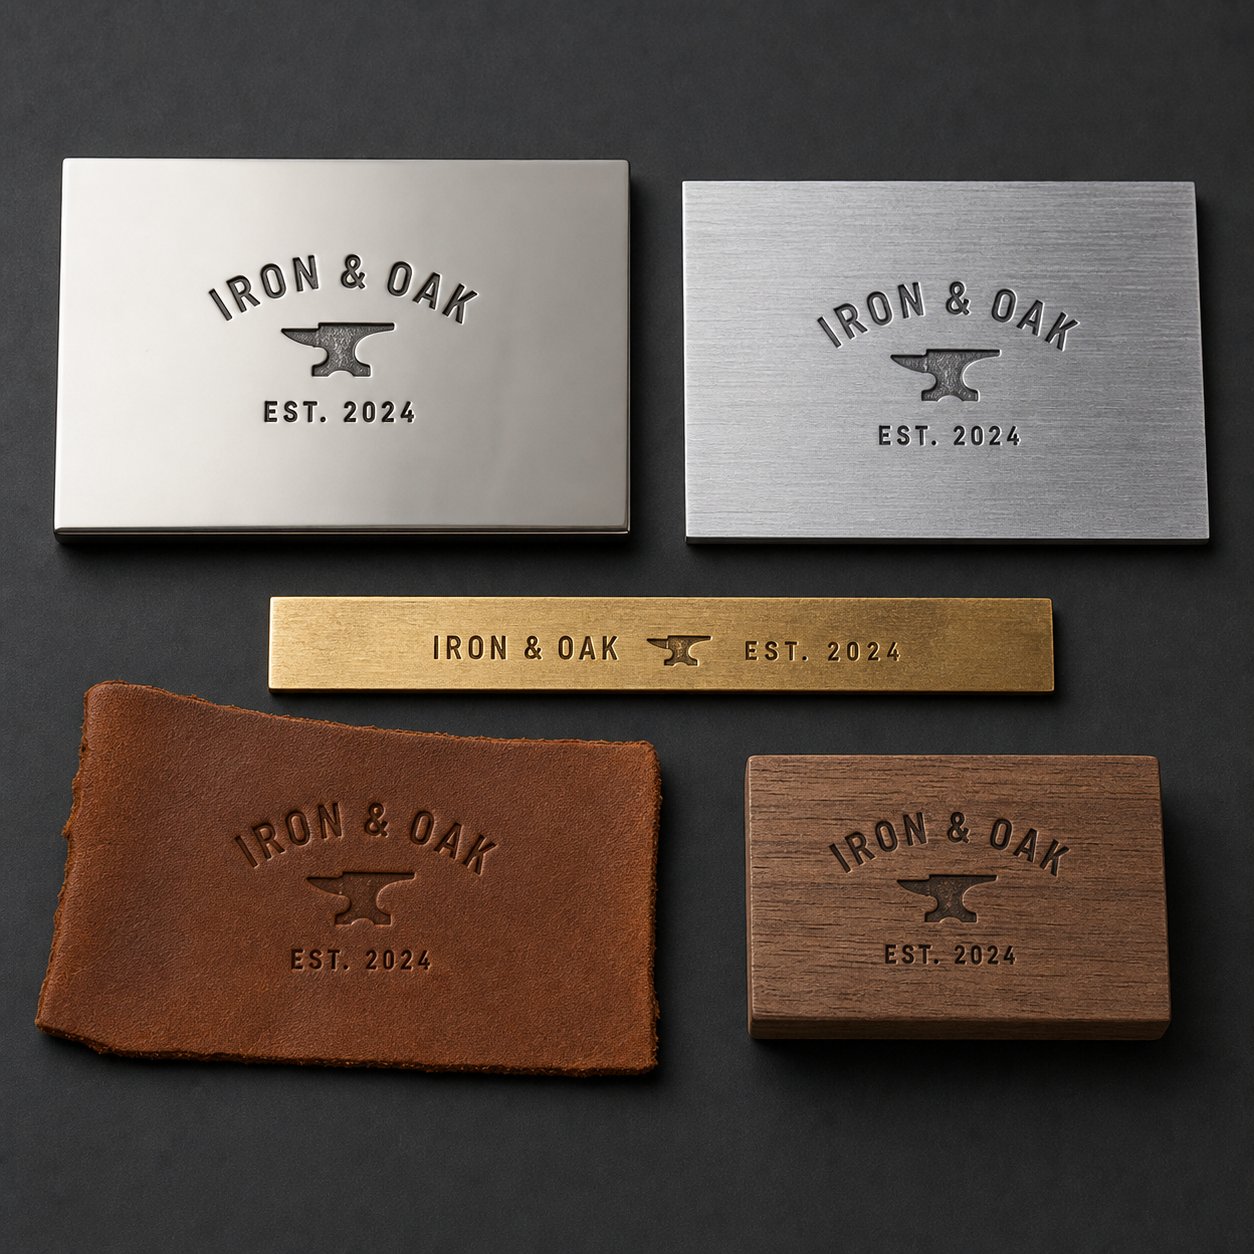
基板材料の変更によるダイ設計要件の変化
真鍮で完璧な印影を生み出す金型は、ステンレス鋼に最初に接触したときに欠ける可能性があります。硬化鋼をマーキングするために設計された別の金型は、革のワークピースに細かい部分を粉砕する可能性があります。基板は単に金型が作用するものではありません。それは金型をどのように構築しなければならないかを積極的に形成しており、その関係を無視することは高価な工具を台無しにする最も早い方法の 1 つです。
基板材料によるダイ設計の違い
すべての基材は力に対する反応が異なります。金属は変位に抵抗し、木材は木目の線に沿って圧縮し、革は永久硬化する前に弾性変形し、プラスチックは温度や速度によって溶けたり亀裂が入ったりする可能性があります。これらの動作では、たとえ印象デザインが同一であっても、根本的に異なる金型形状が必要となります。
軟鋼やステンレス鋼のような硬い基板の場合、ダイ面にはより浅い逃げ角とより堅牢な構造が必要です。ダイは材料の移動中に大きな抵抗を受けるため、断面が厚く、半径が広いため、薄いダイの特徴に亀裂が生じる応力集中が防止されます。これらの材料でプレスされた金属部品は、ヒットあたりの深さがより浅いため、早期の変形を避けるために、金型自体はワークピースの上で十分に硬化された高級工具鋼で作られている必要があります。
基材が柔らかいと方程式が逆転します。木材用の金属スタンプは、基材が適度な力で容易に圧縮されるため、より細かいディテール、より深い印象、より鋭いエッジを組み込むことができます。レザーメタルスタンプも同様のロジックに従います。革は容易に曲がり、極端なトン数を必要とせずに深く非常に詳細なパターンを受け入れることができます。柔らかい素材での挑戦は力ではありません。意図した印象境界を超えて素材がどの程度変形するかを制御します。
プラスチックは中間点を占め、ポリマーの種類によって大きく異なります。熱可塑性樹脂は、きれいな印象を得るために表面を軟化させる加熱型の恩恵を受ける可能性がありますが、熱硬化性樹脂や充填複合材料は、堅牢な型構造を必要とする硬い基材のように動作します。
ステンレス鋼およびアルミニウムのスタンピングに関する考慮事項
これら 2 つの金属は、最も一般的にプレス加工される基板の 1 つであるため、特別な注意が必要ですが、それぞれが経験の浅い購入者をつまずかせる課題をもたらします。
ステンレス鋼-成形中に加工が硬化します。ストロークごとに、さらなる変形に対する材料の抵抗がわずかに増加します。ステンレス鋼の金属スタンピングには、軟鋼の同じ作業よりも広いクリアランスが必要です。MetalForming Magazine に研究結果が掲載されましたタイプ 304 や 316 などのオーステナイト系グレードでは、材料の厚さに 35{6}40% を加えたドロー クリアランスがあり、低炭素鋼の 3 倍もの成形力が必要になる可能性があることが示されています。-これは、軟鋼に使用される標準的な片側クリアランス 10% とは大きな違いです。
316/316l カスタム金属スタンピング用途の場合、金型設計者は成形速度が遅いことも考慮する必要があります。炭素鋼とは異なり、ステンレスは加工硬化速度がひずみ速度に応答するため、速度を下げた方が実際に良好に成形されます。-加熱された金型は、型押し中の材料の流動応力を軽減することで、難しい形状の結果をさらに向上させることができます。
ステンレス鋼の打ち抜き部品には、優れた仕上げ品質を備えた金型表面と、かじりを軽減する TiN や DLC などのコーティングが必要です。これらの予防策を講じないと、ステンレスは微細な接触点でダイス面に溶着する傾向があり、工具とワークピースの両方が徐々に粗くなってしまいます。
アルミニウムは逆の問題を引き起こします。柔らかいので必要なトン数ははるかに少なくなりますが、硬度が低いため粘着性があります。カスタム アルミニウム スタンピング操作では、繰り返しのサイクルでアルミニウムの薄い層が金型表面に転写され、堆積する材料のピックアップとの絶え間ない戦いが繰り広げられます。この蓄積により印影の品質が低下し、最終的には洗浄のために生産を停止する必要があります。
解決策は、高度に研磨された金型表面 (Ra 0.2-0.4 マイクロメートル) と、適切な潤滑および潜在的な付着防止コーティングを組み合わせることです。-金型設計ガイドラインでは、CVD および PVD コーティングが潤滑性を高めながら材料のピックアップを防止し、特にアルミニウムやステンレス鋼の用途で金型の寿命を延ばすことが記載されています。アルミニウムのパンチ-のクリアランスは、通常、材料の厚さの 6~10% でより狭くなり、ツールが柔らかいシートを貫通するのを防ぐために、パンチの半径は材料の厚さの 8~10 倍に設定する必要があります。
アルミニウムの平面異方性も成形を複雑にします。圧延されたアルミニウムシートは、圧延方向に対して加えられた力の方向に応じて異なる挙動を示します。低炭素鋼の金型設計ハンドブックは、加工硬化挙動と表面トポグラフィーの違いにより成形限界が変化するため、アルミニウムに直接適用すべきではありません。-
| 基板 | 推奨金型材質 | 一般的な深さの範囲 | 特別な要件 |
|---|---|---|---|
| 軟鋼 | D2 または A2 工具鋼 (58-62 HRC) | 0.1~0.5mm | 標準クリアランスは片側あたり 5 ~ 10%。中程度のトン数 |
| ステンレス鋼(304/316) | TiN/DLC コーティングまたは超硬インサートを備えた D2 | 0.05~0.3mm | 35 ~ 40% の追加クリアランス。速度が遅くなる。軟鋼と比較して最大 3 倍の成形力 |
| アルミニウム | PVD コーティングを施した研磨済み A2 または D2 | 0.1~0.8mm | 6〜10%のクリアランス。かじりを防ぐために表面を研磨します。パンチ半径の 8 ~ 10 倍の厚さ |
| 真鍮/銅 | A2 または D2 工具鋼 | 0.1~0.6mm | 圧延合金の方向性を確認します。適度な力。きれいなエッジが実現可能 |
| 木材 | 軟鋼または A2 (低硬度も可) | 0.5~3.0mm | シャープなエッジで繊維をきれいに圧縮します。加熱されたダイはマーキングの焼き付きを改善します- |
| レザー | 真鍮または軟鋼のダイス。生産量に応じた硬化鋼 | 1.0~5.0mm | 細かいディテールも実現可能。適度な力。加熱された金型により、厚い皮の鮮明度が向上します |
ここでのパターンは明らかです。より硬い基板はダイが実行できることを制限し、より柔らかい基板はダイがどれだけきれいに実行できるかを制限します。いずれにしても、基板がツールを決定するのではなく、その逆です。プレス加工された金属の結果は、工具自体の指定と同じくらい、ワークピースの理解に大きく依存します。
基板の動作がマッピングされると、残りの疑問は現実的になります。購入者は実際に、これらの変数を理解してから、生産準備の整ったダイを手に取るまでどのように移行するのでしょうか?{0}}コンセプトから完成したツールまでの道のりには、独自の段階、落とし穴、意思決定ポイントがあります。
コンセプトから生産まで-すぐに使えるカスタム スタンピング 金型
研究は完了しました。金型の種類、鋼材のグレード、基材の挙動、およびプレストン数の要件を理解している。しかし、何が必要かを知っていることと、実際に製品化可能なカスタム金属スタンピング ツールを受け取ることの間にはギャップがあります。{2}}そのギャップは構造化されたエンジニアリング ワークフローで埋められ、それをスムーズに進めることができるのは、準備ができているバイヤーです。
設計の準備と実現可能性の分析
金属スタンプメーカーは、スチールの切断を開始する前に、ユーザーからの特定の入力を必要とします。不完全な情報は、遅延、改訂ループ、コスト超過の最大の原因です。 RFQ を送信する前に準備するものは次のとおりです。
- 生産規模のベクターアートワーク- デザインをスケーラブルなベクター形式 (DXF、AI、または EPS) で提供します。ラスター イメージではエッジ ジオメトリに関する曖昧さが生じ、エンジニアリング チームは実行ではなく解釈を強いられます。
- ワーク材質仕様- 正確な合金、質質、厚さを含めます。 「ステンレス鋼」では十分ではないと言えます. 3040.8 mm で焼きなましした場合や、1.2 mm で半硬質の 316L を焼き鈍した場合は、まったく異なる金型アプローチが必要です-。
- 生産量目標- 部品が 200 個必要か、それとも 200 万個必要かによって、金型の構造、材料グレード、そして単純なシングル ステーション ツールと先進的なツールのどちらが経済的に合理的であるかが決まります。-
- 公差と品質の要件- 「十分な」とはどのようなものかを定義します。寸法公差、許容可能な深さの変動、および完成した印象が満たさなければならない外観基準を指定します。
これらの情報を入手して、エンジニアリング チームは実現可能性分析を実行します。これは、経験豊富なエンジニアが、選択した材料と形状の制約を考慮して、デザインを確実にスタンプできるかどうかを評価するゲートキーピングのステップです。包括的な金型設計プロセス ガイドで詳しく説明されているように、このレビューでは、曲げ半径が達成可能かどうか、素材の完全性を維持するためにフィーチャの間隔が十分に離れているかどうか、指定された公差がスタンピング方法にとって現実的かどうかを検討します。 15+ 年の経験を持つ熟練エンジニアは、ひび割れたり、変形したり、非現実的なトン数を必要としたりする可能性のある形状など、問題のある特徴を即座に特定できます。
実現可能性分析は現実性の確認であると考えてください。硬化した工具鋼を機械加工した後に欠陥を発見するよりも、この段階で設計を調整する方がはるかに安価です。画面上では問題なく見える一部の機能は、生産速度での材料変位の物理現象に耐えることができません。
CAEシミュレーションとプロトタイピング
ここが、現代のカスタム金属スタンピングが 20 年前のやり方と異なる点です。今日の金型メーカーは、金型を作成して試し、問題を発見し、再加工して再度試すのではなく、単一の鋼片を切断する前にスタンピング プロセス全体をデジタルでシミュレーションしています。-
AutoForm や DYNAFORM などのコンピュータ支援エンジニアリング プラットフォームは、有限要素解析を使用して、提案された金型形状の下で板金がどのように動作するかを正確に予測します。{0}エンジニアは、金型キャビティへの材料の流れを視覚化し、過剰な薄化やしわのゾーンを特定し、スプリングバック動作を予測し、金型面全体の応力分布を計算できます。ダイ設計シミュレーション プロセスを使用すると、設計者はデジタル モデルを迅速に繰り返すことができ、そうでなければ高価な物理的な再作業が必要となる問題を解決できます。
これは購入者にとって何を意味しますか?反復が少なくなり、最初の記事が失敗するリスクが低くなり、コンセプトから承認されたカスタム金属スタンピングまでのパスが短縮されます。{0}} CAE シミュレーションは基本的に、問題解決をフロントロード-します-。狭い半径での亀裂や深いキャビティの不完全な充填など、かつては物理的な試行中にのみ表面化した問題が、ソフトウェアでは数分の 1 のコストで解決されます。
複雑な形状の場合、シミュレーションではブランク形状も最適化され、段階的な成形操作がシングル ヒット アプローチよりも良い結果を生み出すかどうかが特定されます。-これは、複数のステーションが累積誤差を引き起こすことなく連続して動作する必要があるプログレッシブアプリケーション用のカスタム金属ダイを注文する場合に特に役立ちます。
加工・試運転・最終検査
シミュレーションで設計が検証されると、物理的な製造が始まります。シーケンスは予測可能なパスに従いますが、各ステップに費やされる時間と精度はダイの複雑さに応じて異なります。
CNC加工検証された 3D モデルを物理的な工具鋼に変換します。 -高精度のフライス加工、旋削、および多くの場合ワイヤ EDM により、厳しい公差で金型の形状が作成されます。細かいロゴのディテールを備えたカスタムメイドの金属スタンプの場合、必要な表面定義を達成するために、機械加工にはさまざまな種類の機械にわたる複数の操作が含まれる場合があります。
熱処理加工が続きます。ダイ ブロックは目標のロックウェル値まで硬化および焼き戻しされ、比較的柔らかい機械加工可能な鋼を、生産サイクルに耐えられる耐摩耗性の表面に変えます。-熱処理中の歪みは機械加工で達成された精度を台無しにする可能性があるため、このステップは慎重に制御されます。
表面仕上げダイフェイスを最終状態にします。用途に応じて研削から鏡面研磨まで対応します。前述したように、アルミニウム スタンピング用の金型には、材料の付着を防ぐために優れた表面仕上げが必要です。
試し打ちシミュレーションと現実が出会う場所です。完成したダイは、生産条件下でサンプルのワークピースに対して動作します。エンジニアは、インプレッションの深さを測定し、寸法精度をチェックし、エッジの品質を検査し、複数のストライクにわたる全体的なマークの一貫性を評価します。仕様からの逸脱は、ダイが施設に出荷された後ではなく、ここで特定されます。
寸法検査金型自体と試作部品の両方が図面要件を満たしていることを確認します。通常、測定にはダイ面の光学プロファイリング、CMM による限界寸法の検証、微細欠陥の拡大による目視検査が含まれます。-
研究から実際の RFQ に移行する準備ができているメーカーおよびツール エンジニアの場合、YICENのスタンピング金型サービスこのワークフロー全体をエンドツーエンドで構築し、実現可能性評価、CAE シミュレーション、精密機械加工、試運転、最終検査を 1 つ屋根の下でカバーします。--単一のカスタム金属スタンプ ダイ サプライヤーによって完全なパイプラインが管理されることで、複数のベンダー間で段階を分割する調整のオーバーヘッドが排除され、タイムラインを引き伸ばす引き継ぎの遅延が軽減されます。
カスタム スタンプ メタル ツールのコンセプトから製造までのプロセス全体は、単純な形状の場合は数日から、複雑な順送金型の場合は数週間かかる場合があります。{0}}タイムラインを最も確実に圧縮するのは、加工を急ぐことではありません。クリーンな入力、現実的な許容誤差、およびアプリケーションの要求を明確に理解した状態で RFQ 段階に到達します。
ただし、生産準備の整った金型が手元にあるからといって、作業が終わったわけではありません。{0}工具をどのように保管、保守、トラブルシューティングするかによって、エンジニアリングが提供するように設計された耐用年数を延ばすか、無視して早期に摩耗するかが決まります。
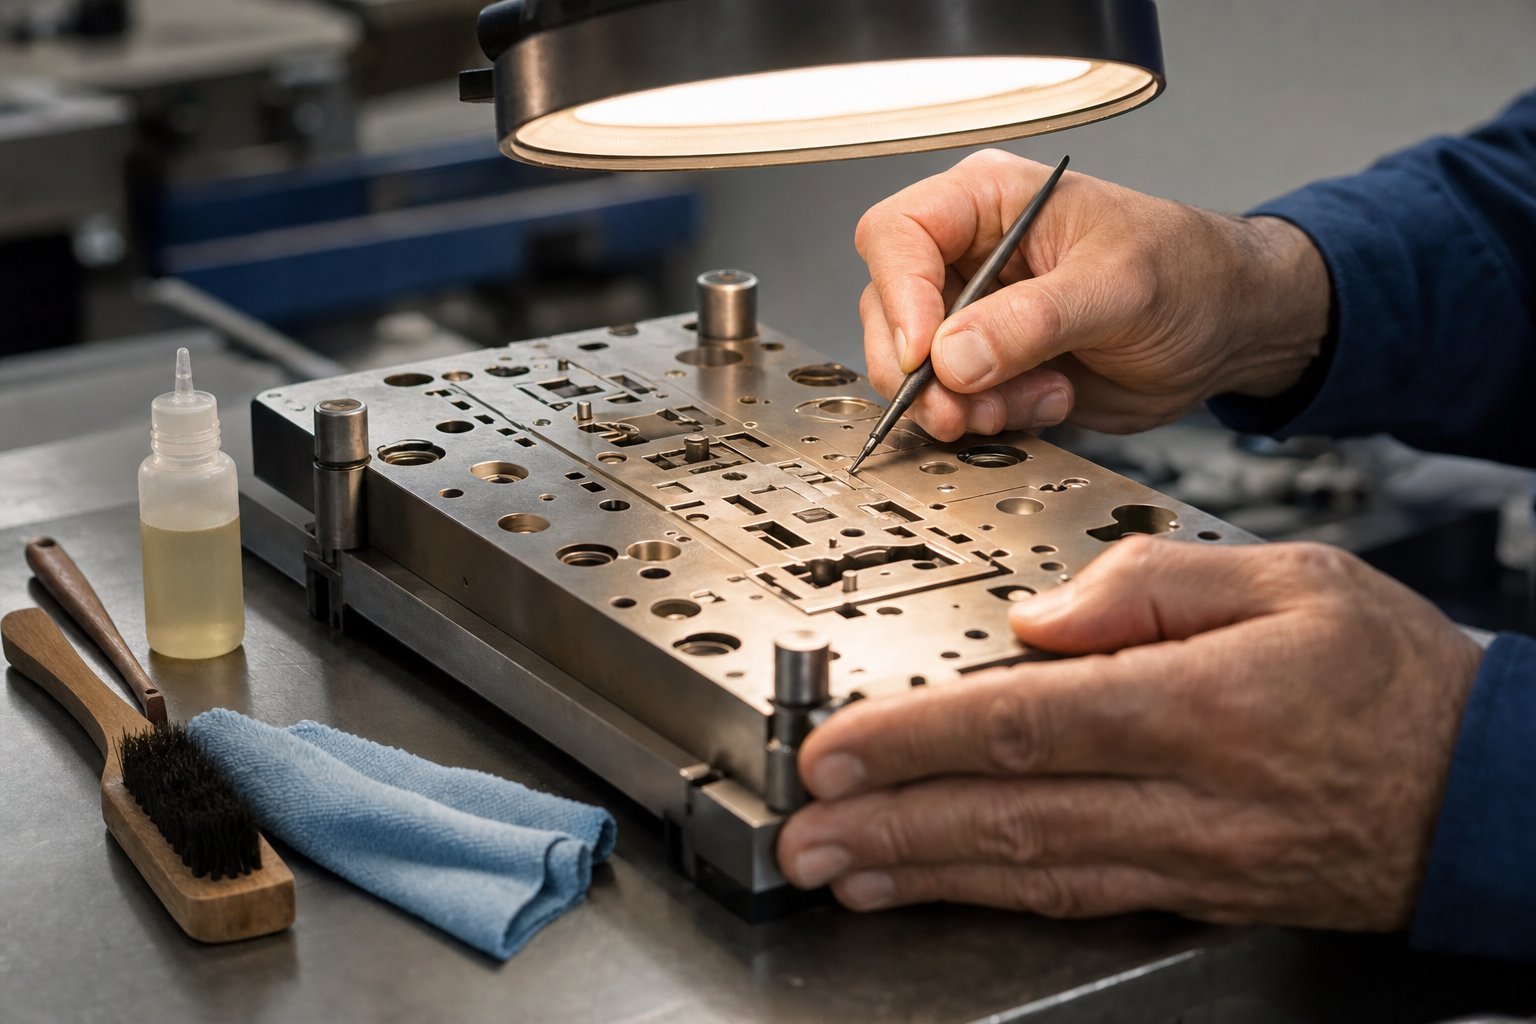
金型の寿命を延ばすためのメンテナンスとトラブルシューティング
適切に設計されたカスタム スタンピング 金型を使用すると、何十万もの完璧な印影を得ることができます。{0}あるいは数週間以内に劣化する可能性もあります。違いがデザインや素材の選択に起因することはほとんどありません。結局のところ、金型が工具室から出た後に何が起こるかということになります。適切なケアを行えば、必要なわずかな時間投資をはるかに上回る要素で耐用年数が倍増しますが、ほとんどのオペレーターは、品質上の問題で生産停止を余儀なくされるまで、メンテナンスを後回しにしています。
適切なケアにより金型の寿命を延ばす
機械工が精密測定器について考えるのと同じように、金属ダイ スタンプを考えてください。それは、乱用したり無視すると精度が失われる校正されたツールです。金型ケアの 4 つの柱は、保管、洗浄、検査、定期的な再調整です。
ストレージほとんどのショップが認識しているよりも重要です。金属用のスタンピング ツールは、乾燥した温度管理された環境で保管し、表面の酸化を防ぐために軽く油を塗り、衝撃から物理的に保護する必要があります。-ダイを互いに積み重ねたり、引き出しの中に放り込んだりすると、エッジの損傷が発生し、次回の生産時に不均一な印象として現れます。ダイ面を分離して保護する専用のラックまたは保護ケースを使用してください。
使用後の清掃交渉の余地はありません。-スタンピング中に、材料の堆積、金属の削りくず、および潤滑剤の残留物がダイ面に蓄積します。これらの汚染物質がそのまま残されると、その後の印象に埋め込まれ、高圧接触点での摩耗が促進され、保管中に腐食を引き起こす可能性もあります。-金型のメンテナンスのベスト プラクティスでも確認されているように、適切な溶剤とブラシを使用して蓄積した残留物を除去する洗浄スケジュールを採用することで、すべての表面に汚染物質が付着していないことが保証されます。-クリーンなダイはより効率的に動作し、より高品質の結果が得られます。
定期点検問題が連鎖する前に問題を発見します。製造を実行するたびに、エッジの丸み、微小な亀裂、孔食、または不均一な摩耗パターンの兆候がないか、マーキング金型を目視で確認します。-肉眼ではマイクロチッピングが見えない細かい部分のダイを拡大するには拡大を使用します。-ツールの故障に関する調査によると、ダイの故障のほとんどは一夜にして起こるものではありません。これらはメンテナンス上の問題の見落としから徐々に進行し、定期的な検査による早期発見が致命的な損傷を防ぐ最も信頼できる方法です。
-再研磨と再研磨-耐用年数を大幅に延長します。金属用の永久スタンプがソフトエッジまたは浅い深さの印象を生成し始めると、ダイ面は最適な形状を超えて摩耗します。プロによる再研磨により、工具全体を交換することなく切削プロファイルが復元されます。大量生産用途で使用されるパーツ マーキング スタンプの場合、目に見える品質の低下を待つのではなく、一定の間隔で再調整をスケジュールすることで、金型の生産寿命全体にわたって印影の一貫性が保たれます。-
スタンピング金型の一般的な問題のトラブルシューティング
丁寧にメンテナンスをしていても、トラブルは発生します。重要なのは、悪化を加速させるだけの、より大きな力やより遅い速度で補うのではなく、根本原因を迅速に診断することです。ここでは、オペレータが金属スタンプ ダイ ツールで最も頻繁に遭遇する問題と、その原因と解決策を示します。
凹凸のある印象が最も一般的な苦情です。マークの一方の側がもう一方の側よりも濃い、または特定の文字が鮮明に表示され、隣接する文字が薄く表示されます。本能的により強く攻撃しようとするものですが、それで根本的な問題が解決されることはほとんどなく、多くの場合新たな問題が発生します。
早期のエッジ摩耗徐々に柔らかい印象の境界として現れます。かつてはかみそりのような鋭い跡があった金属彫刻スタンプは、予想される耐用年数よりかなり前に、丸みを帯びた不明瞭なエッジを残し始めます。{1}}このパターンは、硬度の不一致または過度の操作力を示しています。
印象周囲の材料の変形スタンプ領域に隣接するワークピースの膨らみ、へこみ、または薄化として現れます。マーク自体は問題ないように見えますが、周囲の素材が変位しており、部品の機能や外観に影響を与えています。
バリの発生スタンプされたエッジにある場合は、切断形状が劣化していることを示します。きれいに剪断されたエッジであるべきものが、代わりに二次的なバリ取り作業を必要とする隆起した材料リボンを生成し、コストとサイクル時間が増加します。ワッシャー スタンピング 金型のトラブルシューティング データに記載されているように、スタンピングされた部品のエッジが粗い、または不均一である場合は、金型が摩耗していることを明確に示しており、研ぐか交換する必要があります。
| 問題 | 考えられる原因 | 是正措置 |
|---|---|---|
| 凹凸のある印象(一方の面がもう一方の面よりも深い) | ダイ-と-ワークピースの位置ずれ。凹凸のあるワーク表面。非平行プレスプラテン- | ストレートエッジまたはインジケータを使用して、プレスとダイの位置合わせを確認します。ワークピースの表面を-平らに研磨します。平行度を確認するためのチェックおよびシムプレスプラテン |
| 早期のエッジ摩耗または丸み | 被削材の材質に対してダイス硬度が不十分です。過剰なトン数により微細な変形が発生する。-研磨性のワーク材質 | より硬いダイス鋼グレードにアップグレードするか、耐摩耗性コーティング(TiN、DLC)を適用します。{0}トン数を必要最小限に減らす。ワークピースの硬さをダイの仕様に照らして検証する |
| 印象周囲の材料変形 | ダイのクリアランスが狭すぎる。指定された深さに対してワークが薄すぎる。ワークピースの下の材料サポートが不十分 | パンチ-と-のクリアランスを増やします。印象の深さを減らす。バッキングプレートまたはストリッパーを追加して、印象ゾーンに隣接する材料をサポートします |
| プレスエッジにバリが発生する | 刃先が磨耗しているか鈍くなっている。摩耗の進行による過剰なクリアランス。ダイ面上の材料の蓄積 | 刃先を-再研磨または再研磨します。{{1}摩耗したダイセクションを交換します。ダイ面を洗浄し、材料の付着やかじりを検査します。 |
| 本番稼働全体で深さが一貫していない | プレスラムのドリフト;ワークストックにおける材料の厚さの変動。長時間運転時の熱膨張 | プレスラムを校正し、油圧の一貫性をチェックします。入荷した材料の厚さの許容差を確認します。熱安定化を可能にするか、冷却を追加します |
| 型面の割れや欠け | 金型鋼は適用するには脆すぎる(過度の硬さ)。設計限界を超える負荷に影響を与える。熱処理による-既存の微小亀裂- | より頑丈なグレード (衝撃用途には S7 など) に切り替えます。打撃力を軽減する。生産使用前に熱処理後に染料浸透剤で金型を検査する |
注目に値するパターン: ダイの問題のほとんどは、3 つの根本原因のいずれかに遡ります。金型が設計で許容される以上に厳しい作業を要求されたか (間違った材料、力が強すぎ、基板が間違っていた)、損傷が回復不能になるまでメンテナンスが延期されたか、または動作環境が誰にも気づかれずに変動した (プレスの校正、材料ロットの変更、温度の変化) かのいずれかです。包括的な故障分析により、複数の要因が複合して故障状態が発生することが多いことが確認され、構造化された検査ルーチンを通じて個別に対処することで、計画外のダウンタイムにつながる連鎖的な劣化を防ぎます。
結論: カスタムスタンピングダイは精密機器であり、消耗品ではありません。それに応じて対処してください。メンテナンスログを作成し、目に見える状態に関係なく一定の間隔で検査し、実行後に毎回清掃し、適切に保管し、事後対応ではなく積極的に摩耗に対処します。これを一貫して行う工場は、金型が故障するまで稼働する工場と比較して、同じ工具を使用しても 3 ~ 5 倍の耐用年数が得られます。
カスタムスタンピング金型に関するよくある質問
1. カスタムスタンピングダイの費用はいくらですか?
カスタムスタンピングダイの価格は、いくつかの要素が重なって決まります。デザインの複雑さが最大の要因です-単純なテキスト ダイのコストは、複雑なマルチレベルのロゴ ダイよりもはるかに安価です-。その他の主な要素には、金型のサイズ、工具鋼のグレード (D2 は A2 よりもコストがかかりますが、寿命が長くなります)、公差要件、表面仕上げの仕様、および注文数量が含まれます。単純なシングルステーション金型の費用は数百ドルかかる場合がありますが、複雑な順送金型の費用は数万ドルかかる場合があります。急ぎのスケジュールでは通常、基本価格に 25 ~ 75% が追加されます。正確な価格を取得するには、見積もりを依頼するときにベクター アートワークを大規模に提供し、ワークの材質と硬度を指定し、公差を定義し、生産量を明記します。
2. スタンピングダイと通常の金属スタンプの違いは何ですか?
通常の金属スタンプは、標準的な文字や単純な形状用に設計された汎用の既製ツールです。{0}{1}カスタム スタンピング ダイは、特定の部品の形状、ロゴ、またはマーキングの要件に合わせて正確な仕様に合わせて精密に設計されています。{3}カスタム金型は、被削材の材質に合わせて選択された特定の工具鋼グレードから作られ、クリアランスと逃げ角を計算して設計され、数千または数百万の生産サイクルにわたって同一の結果が得られるように設計されています。投資は高額になりますが、再現性、精度、生産スループットは標準的なツールで達成できるものをはるかに上回ります。
3. カスタムのスタンピング金型を作成するにはどのくらい時間がかかりますか?
リードタイムは複雑さによって異なります。基本的な形状を備えた単純な単一ステーションのダイスは、5 ~ 10 営業日で完成します。-公差が厳しい複雑な順送金型や特殊な材料の場合、通常、注文確認から出荷までに 3 ~ 6 週間かかります。ワークフローには、実現可能性評価、CAE シミュレーション、CNC 加工、熱処理、表面仕上げ、試作プレス、寸法検査が含まれます。最大の遅延要因は、不完全な設計入力 - の公差不足や不明瞭な材料コールアウトによってエンジニアリングが一時停止されることです。 YICHEN(yichen-group.com/stamping-die/)のようなメーカーは、社内でパイプライン全体を処理しています。-ステージ間のベンダーのハンドオフを排除することで、タイムラインを圧縮できます。
4. カスタムスタンピング金型に最適な工具鋼はどれですか?
最適な鋼種は、ワークの材質、生産量、衝撃条件によって異なります。 D2 工具鋼は、より硬い金属をプレス加工する長時間の用途に優れた耐摩耗性を発揮します。- A2 は優れた靭性と優れた寸法安定性を備えているため、耐摩耗性よりも耐亀裂性が重要となる場合に最適です。 S7 は優れた衝撃吸収性を備えているため、手で打ち付けた金型などの衝撃がかかる用途-に優れています。{8}} M2 高速度鋼-は、高速サイクル操作のために高温でも硬度を維持します。-基本的なルールは、金型はワークピースよりも大幅に硬くなければならないということです - アルミニウムをマーキングする金型は、スタンピング硬化ステンレス鋼よりも低い硬度を必要とします。
5. 寿命を延ばすためにカスタムスタンピングダイをメンテナンスするにはどうすればよいですか?
4 つの実践により、ダイの耐用年数が大幅に延びます。酸化を防ぎ、物理的な衝撃から保護するために、ダイは軽油でコーティングされた乾燥した温度管理された環境に保管してください。-生産を実行するたびに金型面を洗浄して、摩耗を促進する材料の蓄積、金属の削りくず、および潤滑剤の残留物を除去します。各実行後に精密ツールで拡大して金型を視覚的に検査し、エッジの丸み、微小な亀裂、不均一な摩耗パターンを確認します。-目に見える品質の低下を待つのではなく、一定の間隔で再研磨または再研磨をスケジュールします。-これらのルーチンに従っているショップは、故障するまで稼働しているショップと比較して、一貫して 3 ~ 5 倍の耐用年数を達成しています。


