


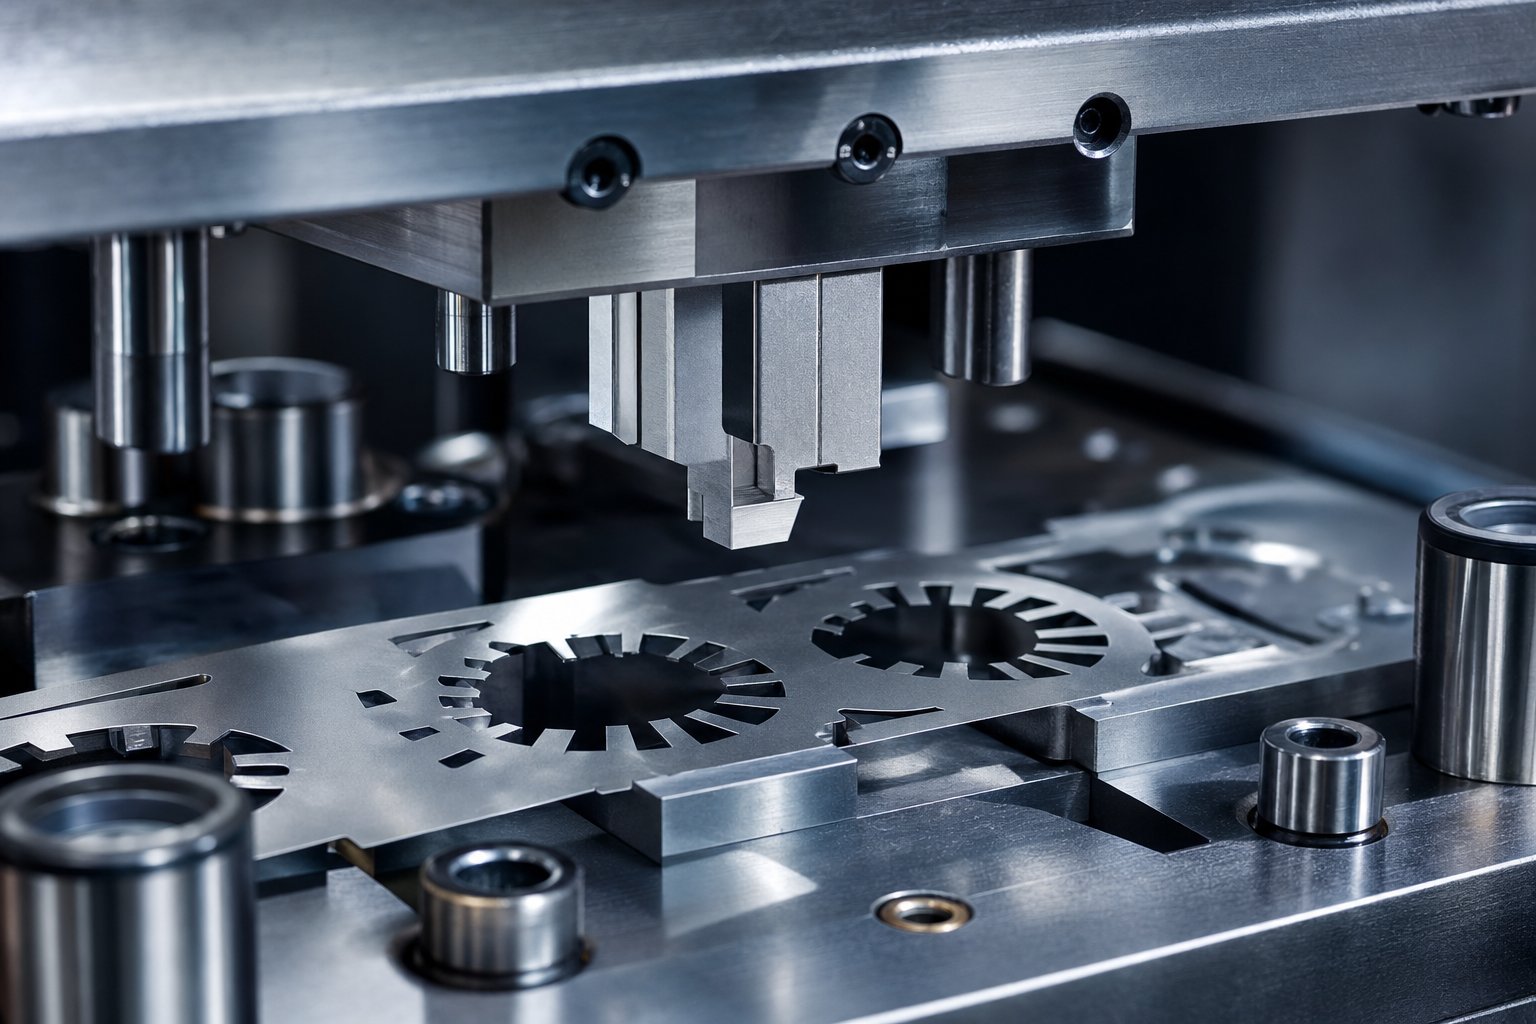
電磁鋼板クリアランスと標準スタンピングの違い
電磁鋼板スタンピングのパンチとダイのクリアランスは、パンチの刃先とダイボタンの刃先の間のギャップであり、材料の厚さのパーセンテージとして側面ごとに指定されます。この定義は、他の板金のパンチやダイの操作と同じように聞こえます。力学も同じです。式は同じです。しかし、それを間違えた場合の結果は根本的に異なります。
軟鋼やアルミニウムをプレス加工する場合、クリアランス誤差は外観上の欠陥や二次加工が必要なバリとして現れます。電磁鋼板をプレス加工する際、クリアランスエラーにより、プレスから排出されるすべての積層板の磁気性能が静かに低下します。鉄損が増加します。透過性が低下します。これらの積層体から作られたモーターや変圧器は、より高温になり効率が低下しますが、その根本原因はスタンピング段階でエッジの品質を測定しない人にはわかりません。
電磁鋼板用途におけるパンチとダイのクリアランスの定義
基本原則は依然として単純です。鋼を打ち抜くためのダイクリアランスは、パンチ側とダイ側の破面がきれいに接することを可能にし、材料を貫通する制御されたせん断を生成できるスペースです。としてミスミの技術資料適切なクリアランスは、ワークピースの上部と下部で粒界破面を揃え、切断端にきれいな劈開を作り出すことを目的としていると説明します。一般的な材料の場合、伝統的な 10% ルールが数十年にわたり出発点として機能してきました。
しかし、電磁鋼板は一般的な材料ではありません。ケイ素鋼グレードには重量で 2% ~ 6.5% のケイ素が含まれているため、材料は低炭素鋼よりも大幅に脆くなります。-この脆さにより、切断中にせん断領域、バニッシュ領域、破砕領域がどのように発達するかが変化します。 MetalForming Magazine で低炭素鋼について説明されている古典的な「3 分の 1 で剪断し、3 分の 2 で破断」というルールは-ここでは適用されません。電磁鋼板はより早く破壊され、塑性変形も少ないため、その独特の挙動に基づいて構築されたクリアランス戦略が必要です。
一般的なクリアランステーブルがシリコン鋼に及ばない理由
ほとんどのクリアランス参照では、材料が硬度または引張強さによってグループ化されています。硬い材料ほどクリアランスが大きくなります。柔らかい素材の場合は少なくなります。このフレームワークは構造用合金に適用されます。電磁鋼板の場合は、この材料カテゴリをユニークなものにする 1 つの要素、つまり打ち抜きエッジが電磁機能に直接影響を与える要素を無視しているため、ばらばらになります。
電磁鋼板の打ち抜きエッジは、単なる幾何学的な境界ではありません。これは、磁区が破壊され、透磁率が崩壊し、鉄損が急増する、機械的に応力が加えられた材料のゾーンです。研究によると、スタンピングによって引き起こされる応力により、応力のない材料と比較して鉄損が 5-8% 増加する可能性があります。選択したクリアランスによって、損傷ゾーンが積層内にどのくらいの深さで広がるか、バリの高さ、完成した積層がどの程度うまく積み重なるかが決まります。
電磁鋼板スタンピングでは、クリアランスの決定は、寸法精度だけでなく、これらの積層体から構築されるすべての完成部品の下流の磁気性能にも影響します。
誰が資料を必要としているか-特定のクリアランス データ
もしあなたがモーター積層用順送金型の設計、変圧器コア製造用の工具を指定する、または EV モーター製造におけるプレス品質のトラブルシューティングを行うには、一般的なクリアランス チャートでは推測が必要です。シリコン含有量、結晶方位、積層の厚さ、および顧客が完成したコアに期待する電磁性能目標を考慮したデータが必要です。
このリソースはそのギャップに対処します。高-合金に特有の破壊機構からグレードやゲージごとのクリアランスの推奨事項に至るまで、その目標は、自動車のボディ パネルのスタンピングから借用した単一のサイズ-ですべてに適合する-のではなく、実際の工具の決定に適用できる実用的なガイダンスです。
挑戦は材料レベルから始まります。ケイ素鋼の結晶構造と脆性破壊挙動は、標準的な参考文献では対処するために書かれていない切断力学を生み出します。
パンチ加工時の電磁鋼板の破壊力学
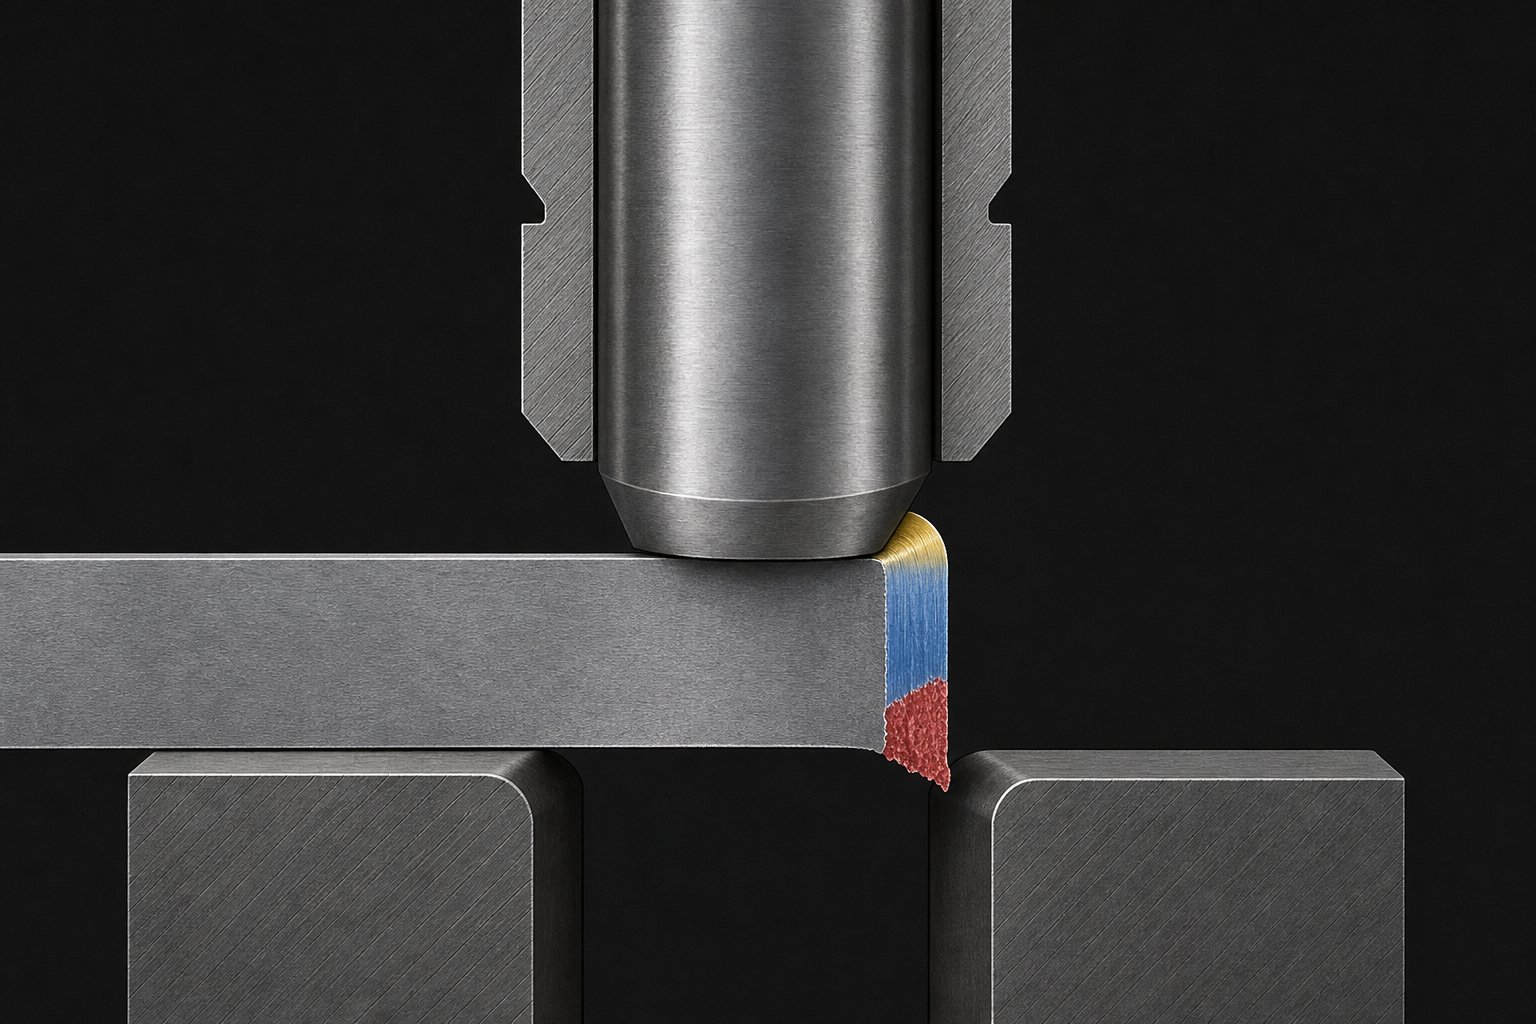
シリコン鋼は、ダイやパンチの下では軟鋼のようには動作しません。この 1 つの事実が、切断面の形成方法に関するすべてを再構築します。パンチがワークピースに下降すると、一連の変形ゾーンが生成され、ほとんどの金型設計者は、ロールオーバー、バニッシュ、フラクチャ、バリという 4 つの異なる特徴として学習します。低炭素鋼では、これらのゾーンは比較的予測可能な割合に従います。電磁鋼板は、塑性流動が少なく、結晶微細構造によって規定される経路に沿ってより早く破壊されるため、これらの比率が書き換えられます。
高-シリコン鋼の脆性破壊挙動
シリコン含有量が 2% ~ 6.5% であると、材料の硬度と脆性が徐々に増加し、延性が低下します。方向性ケイ素鋼-の伸びは、一般的な低炭素スタンピング鋼の伸びが 30{6}}40% であるのに対し、11% 程度です。パンチエッジでそれは何を意味しますか?材料は、弾性変形から亀裂の発生までより迅速に移行します。
方向性ケイ素鋼の FEM シミュレーション研究により、この挙動が確認されています。{0}Materials (MDPI) に掲載された研究等価な塑性ひずみが刃先に集中し、切断面からわずか 10 ~ 15 マイクロメートル以内で指数関数的に減衰することを示しています。亀裂の伝播段階はパンチストロークの早い段階で始まり、亀裂は両側から対称的に発生するのではなく、一方の刃先から発生して厚み全体に広がる可能性があります。これは、標準的なデイトンのパンチおよびダイの参考資料で延性材料について説明されている平衡せん断破壊とは根本的に異なります。
結晶粒構造と亀裂伝播の違い
プレス機上に 2 枚の電磁鋼板があると想像してください。 1 つは CRGO (冷間圧延結晶粒-配向) で、結晶格子が圧延方向に揃っています。もう 1 つは CRNGO (冷間圧延非-結晶方位-) で、結晶方位がランダムに分布しています。金属のパンチやダイスがこれらの材料をせん断すると、亀裂はそれぞれ異なる経路をたどります。
CRGO 鋼では、方向性のある結晶粒構造により優先破面が形成されます。亀裂は圧延方向に沿った結晶粒界に沿って伝播する傾向があり、パンチで結晶粒方向を横切るときに破面が不規則に見えることがあります。 CRNGO 鋼は、等方的な結晶粒分布により、あらゆる方向により均一に破壊されますが、より高いシリコングレードは依然として顕著な脆性を示し、バーニッシュゾーンの発達を制限します。
標準バーニッシュゾーンの期待値はどのように変化するか
標準クリアランスの参照では、軟鋼のクリアランスが適切に設定されている場合、バニッシュ ゾーンが材料の厚さの約 3 分の 1 になると予測されています。-電磁鋼板は一貫して、より狭いバーニッシュ ゾーンと、それに比例してより大きな破砕ゾーンを生成します。材料は単に剪断応力下で十分に長く流動せず、光沢のある表面接触を長く形成することができません。
研究によると、ケイ素鋼の磨き面の品質はクリアランスと切削速度に大きく依存します。クリアランスが低い場合 (0.3 mm の材料の場合は約 0.04 mm)、破断侵入が少なくなり、より均一な光沢のあるプロファイルが形成されます。臨界しきい値を超えてクリアランスを増やすと、破砕帯が早く始まり、亀裂の軌跡が予測できなくなり、過剰な引張応力集中により深い表面ポケットが形成されます。
これが応募理由です一般的な金属パンチとダイス電磁鋼板とのクリアランスデータにより問題が発生します。軟鋼できれいなバニッシュ対-のバニッシュ比が得られるクリアランスは、シリコン鋼で完全に破壊が支配的なエッジを生成するか、設定が厳しすぎると塑性ひずみを積層の奥深くまで押し込む可能性があります。-脆性破壊力学では、厚さだけではなく、特定のグレードのシリコン含有量と粒子構造に合わせて調整されたクリアランス値が必要です。
これらの材料レベルの破壊の違いは、現実的な問題に直接影響します。つまり、各電気鋼グレードで実際にどのようなクリアランスの割合が機能するのか、そして実際のモーターや変圧器の製造で使用される CRGO および CRNGO 材料の範囲全体でその数値がどのように変化するのかということです。
電磁鋼板のグレードおよびタイプ別の推奨クリアランス
その答えは、ほとんどのスタンピング参考資料が示唆しているよりも多岐にわたります。 CRGO 鋼と CRNGO 鋼は同じ材料ファミリーを占めていますが、その結晶粒構造、シリコン レベル、最終用途の性能要求により、クリアランスの選択は異なる方向に進みます。-正しく選択するということは、各グレード カテゴリがせん断動作にどのように反応するか、完成したラミネートが電気的に何を達成する必要があるかを理解することを意味します。
CRGO と CRNGO のクリアランス要件
主に変圧器のコアに使用される方向性電磁鋼板には、通常 3.0% ~ 3.5% のシリコン含有量が含まれています。{0}その結晶は複雑な冶金プロセスを通じて圧延方向に整列され、その軸に沿って優れた磁気特性を与えますが、結晶粒の整列に垂直な機械的応力に対して顕著な感度を示します。スタンピングによるエッジの損傷により、慎重に設計されたドメイン構造が破壊されるため、トランスのコア効率を維持するにはクリアランスの制御が重要になります。
M6 などの CRGO グレードでは通常、片側あたり材料の厚さの 3% ~ 5% の範囲で、より厳しいクリアランスが必要です。クリアランスが緊密になると、粒界を横切る亀裂の移動が少なくなり、よりきれいなせん断が生成され、切断端の応力影響ゾーンの深さが減少します。{4}}トレードオフとして、パンチの摩耗が促進されますが、キログラムあたりのワット数が重要となる変圧器用途では、そのトレードオフは受け入れられます。
M19、M36、M47 などの非{{0}方向性鋼-は、磁気特性が全方向で一貫している必要があるモーターの積層生産に使用されます。等方性の粒子構造はより均一に破壊され、プログレッシブ M ナンバー グレーディング システム-M19 から M47 に移行するにつれて鉄損許容量が増加することを反映しています。これらの CRNGO グレードは、より広いクリアランス ウィンドウ (一般に片面あたり 5% ~ 8%) を許容します。これは、そのランダムな結晶粒配向が、CRGO がクリアランスの変動にそれほど敏感になるのと同じ優先的なクラック パスを生成しないためです。
一般的な電磁鋼グレード別の隙間範囲
次の表は、グレード カテゴリ、一般的なシリコン含有量、および主な用途に基づいた一般的なクリアランス範囲をまとめたものです。これらは、ほとんどの金型設計者が特定のプレスや工具のセットアップでの試作を通じて改良する開始点の推奨事項を表しています。-
| グレードカテゴリー | 代表的なグレード | ケイ素含有量 | 一般的なクリアランス (片側あたりの%) | 主な用途 |
|---|---|---|---|---|
| CRGO (粒子指向) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | 変圧器コア、高効率インダクタ- |
| CRNGO (低損失) | M19 | 2.8% - 3.2% | 5% - 7% | プレミアムモーターラミネート、発電機 |
| CRNGO (中損失) | M27, M36 | 2.0% - 2.8% | 5% - 8% | 標準モーター積層、小型トランス |
| CRNGO (損失が大きい) | M43, M47 | 1.5% - 2.2% | 6% - 8% | コスト重視のモーター アプリケーション- |
パターンに注目してください。シリコン含有量が増加すると、材料はより脆くなり、推奨クリアランス範囲が狭くなり、シフトがより厳しくなります。モーション コントロール製品で最も一般的なグレードである M19 は、中程度のクリアランス ウィンドウで動作するのに十分きれいに破断できる一方で、軟鋼よりも高い精度が要求される中間に位置します。
シリコン含有率がクリアランスの選択に与える影響
あらゆるスタンプ材料のクリアランス公式は、次のような単純な関係から始まります。
片側あたりのクリアランス=cxt
どこcはクリアランス係数 (10 進数で表される) であり、t素材の厚さです。このクリアランス方程式は単純に見えますが、課題は正しい値を選択することにあります。c特定の素材に合わせて。電磁鋼板のクリアランス計算では、シリコン含有量がその選択を決定する主な変数です。
シリコンの割合が高くなると、延性と伸びが低下します。 6.5% シリコン鋼 (特殊な高周波用途で使用される) には、塑性変形能力がほとんどありません。-パンチに接触するとほぼ即座に破壊され、金属というよりもセラミックに近い挙動を示します。シリコンが 2% 含まれる場合、この材料は十分な延性を保持しているため、破壊挙動は低炭素鋼とわずかに異なります。-これらの極端な値の間では、シリコンの各パーセントポイントが理想的なクリアランス係数をシフトさせます。
実際の影響: M47 (シリコンが低く、延性が高い) で優れた結果が得られるクリアランス計算は、M6 (シリコンが高く、横方向に非常に脆い) では過剰なエッジ応力を生成する可能性があります。単一のクリアランス率を選択して、それを電磁鋼板製品全体に適用することはできません。各グレード ファミリには、サンプル部品のバリ測定とエッジ検査によって確認された、独自の検証済みクリアランス係数が必要です。
これらのグレードごとの推奨事項は、標準的なラミネート厚さ 0.35 mm ~ 0.65 mm を想定しています。-生産要求が 0.3 mm 未満のより薄いゲージに押し寄せると、クリアランス計算で得られる絶対値が非常に小さいため、工具精度と製造公差に関してまったく異なる一連の課題が生じます。
薄膜-のラミネート クリアランスの計算と課題
クリアランス計算機を使用すると数値が得られます。 0.5 mm の材料に片面あたり 5% を適用すると、0.025 mm のクリアランスが得られます。これは小さいですが、高品質のツールを使用すれば管理可能です。同じ 5% を 0.15 mm の材料で高周波変圧器の積層に適用すると、片面あたり 0.0075 mm になります。-つまり7.5ミクロンです。この規模では、パンチとダイのボタンの間のギャップは多くのダイの製造公差よりも小さく、従来のパーセンテージに基づくルールは実際には破綻し始めています。-
薄型-ラミネーションが従来のクリアランス ルールに異議を唱える理由
最新の高効率モーターや高周波変圧器では、0.1 mm ~ 0.35 mm(0.004 ~ 0.014 インチ)の電磁鋼板を使用することが増えています。-ゲージが薄いと渦電流損失が減少しますが、渦電流損失は積層厚さの二乗に比例します。 EV のトラクション モーターや高級変圧器の設計では、物理学に基づいた薄肉化への取り組みが容赦なく行われています。{8}}スタンピングチャレンジがすぐに続きます。
-0.3 mm 未満の材料に対してクリアランス計算を実行すると、結果として得られる絶対クリアランス値は 1 桁ミクロンの領域に下がります。パーセンテージ ルールに基づいて構築されたダイ サイズ計算ツールは、0.5 mm ストック上の 0.025 mm クリアランスと 0.1 mm ストック上の 0.005 mm クリアランスを区別しません。どちらも「片面5%」です。しかし、これら 2 つの価値観を保持する製造の現実はまったく異なります。材料が薄くなるにつれて、従来のワイヤ放電加工機や治具研削能力の限界に近づく工具精度が要求されます。
厚さ 0.3mm 未満での絶対クリアランス値
これらの数値が本番環境で実際にどのように見えるかを考えてみましょう。片側あたり 6% のクリアランスの 0.2 mm CRNGO ラミネートの場合、目標ギャップは 0.012 mm (約 1000 分の 1 インチ) です。クリアランス 4% での 0.1 mm の方向性ラミネートの場合、片面あたり 0.004 mm で作業することになります。これらの寸法では、わずか 2 ~ 3 ミクロンのクリアランス誤差は、公称値からの 25 ~ 50% の偏差に相当します。この種の相対誤差は、精密工学の文脈においては致命的であると考えられます。
実際の結果: ゲージが薄い場合、クリアランスの偏差が増幅されます。 0.5 mm の材料で 3- ミクロンの誤差があると、有効クリアランスが 5% から 5.6% に変化します。 0.15 mm の材料で同じ 3 ミクロンの誤差があると、5% から 7% に変化し、許容範囲を完全に外れる可能性があります。バリの高さが不釣り合いに反応します。厳しい金属スタンピング公差に関する研究により、標準用途では +/- 0.001 インチ以内の精度を達成することがすでに要求されていることが確認されています。薄ゲージの電磁鋼板ラミネートは、そのしきい値をはるかに超えています。
最新の高周波ラミネートダイの精度要件-
これらの厚さでは、金型の製造公差がクリアランス自体のかなりの部分を占めます。ダイ・ウェーハ計算機は理想的な形状を出力するかもしれませんが、実際の問題は、ダイ・ビルダーが順送ダイのすべての切断ステーションにわたってその形状を保持できるかどうかです。ワイヤ EDM の精度、インサートのフィッティング、ダイプレートの平坦度、アセンブリの位置合わせから生じる公差の積み重ねはすべて、クリアランス予算の一部を消費します。-
いくつかの要因が同時に困難を複雑にします。
- ツーリングのたわみ- の小径のパンチ先端は負荷がかかると曲がり、切削ストローク中に有効クリアランスを動的に変化させます
- 熱成長高速スタンピング中の-熱の蓄積により、-金型コンポーネントがミクロンレベルで膨張し、生産が継続するにつれてクリアランスが変化します。-
- プレス位置合わせ- ラム--は平行度を強化し、ギブの摩耗がクリアランスの変動に寄与します。ゲージ 0.5 mm ではわずかですが、0.15 mm では顕著です。
- 一貫性を高める- 各再研削ではパンチ面から材料が除去されます。完全に平行に保たれていないと、プロファイルの周囲でクリアランスが不均一になります。
これらの変数はそれぞれ、個別に 1 ~ 2 ミクロンの不確実性のみに寄与する可能性があります。しかし、総クリアランス目標が 7 ミクロンの場合、これらの変数は合計で許容範囲の予算の大部分を表します。金型ビルダーの能力は、クリアランス仕様自体と同じくらい重要になります。
この現実は考え方の転換を余儀なくさせます。薄いゲージのラミネートの場合、紙上でクリアランスを指定するだけでは問題の半分にすぎません。残りの半分は、実際の熱的および機械的条件下で、生産全体を通して、指定したクリアランスが実際に刃先に存在することを確認することです。そして、それはさらに深い疑問を引き起こします: たとえ機械的に完璧なクリアランスを達成したとしても、それらの切断端での材料の磁気性能はどうなるのでしょうか?
クリアランスが磁気特性とコアロス性能に与える影響
ここに、電磁鋼板のスタンピングと他のすべてのブランキング金型の用途を分ける問題があります。それは、切断端が材料の磁束伝達能力にどのような影響を与えるのかということです。一般的なスタンプでは答えは問題ありません。ブラケット、熱シールド、またはシャーシ コンポーネントは、寸法公差を満たしているか、満たしていません。カットエッジには、形状以外の機能的な影響はありません。電磁鋼板積層は異なります。切断端は電磁的に活性なゾーンとなり、磁束の伝導と形成という材料のコア機能が、切断行為によって永久に損なわれます。
ここで、パンチとダイのクリアランスが純粋に機械的な決定ではなくなり、電磁的な決定になります。選択したクリアランスによって、バリの高さと寸法精度だけでなく、モーターやトランスのアセンブリに到達する前に各積層がどれだけ磁気的に損なわれるかが決まります。
スタンプエッジの磁気デッドゾーン
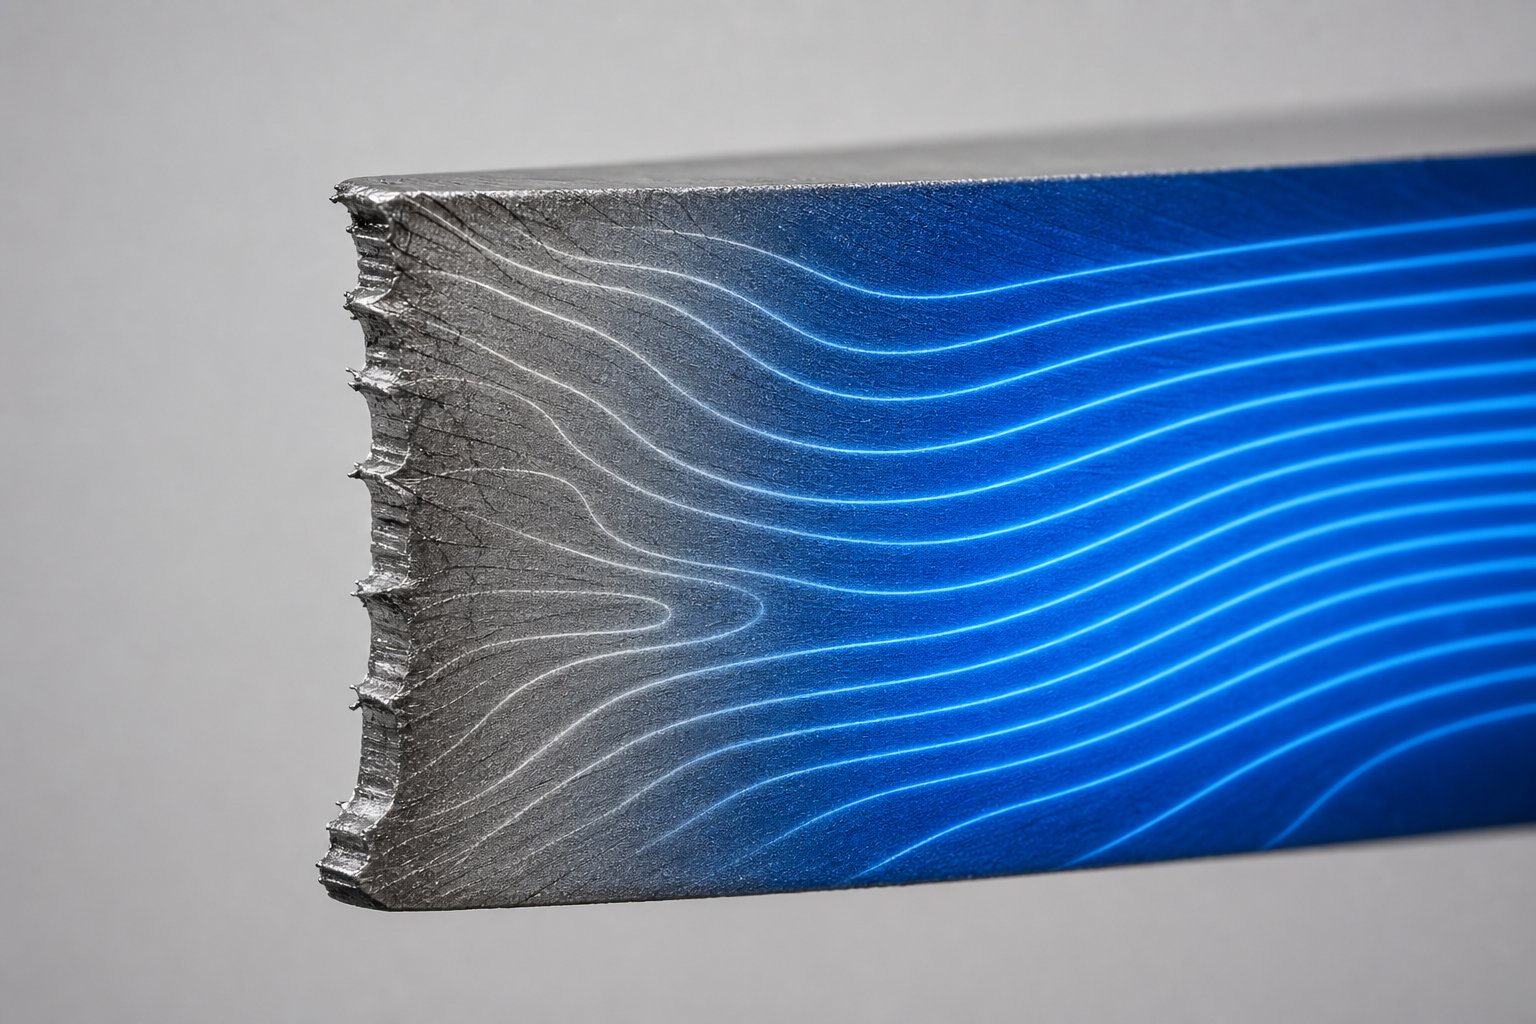
パンチが電磁鋼板をせん断するとき、切断端に隣接する材料は激しい塑性変形を受けます。パンチが後退し、ブランキング ダイが部品を解放した後、その変形領域は元の状態に戻りません。微細構造は永久に変化します。転位密度が急激に増加し、残留圧縮応力と引張応力が結晶格子に固定され、効率的な磁束伝導を可能にする磁区構造が破壊されます。
この損傷領域は、磁気的に不感帯と呼ばれることがよくあります。文字通り磁束に対して完全に影響を受けないわけではありませんが、透磁率が大幅に低下するため、積層内ではほぼ非磁性の介在物として機能します。-からの研究ゲント大学M270-35A 無方向性ケイ素鋼でこの劣化を直接測定しました。彼らの発見は驚くべきもので、刃先近くの材料状態を表すひずみレベルでは、比透磁率が応力を受けていない状態と比較して最大 94% 減少しました。約 6,000 の透磁率で始まった材料は、塑性変形と荷重解放後に約 380 に低下しました。これは、プレスされたエッジで起こることを厳密にシミュレートします。
デッドゾーンは単に端に細い線として存在するわけではありません。後方電子散乱回折 (EBSD) とナノ-硬度マッピングを使用した研究では、切断による変形が各切断面から積層体に 0.3 ~ 0.5 mm 侵入する可能性があることが示されています。-幅がわずか 3{9}}5 mm のステーター歯の場合、反対側の端からの損傷領域が歯の総断面積の 15 ~ 30% を占める可能性があることを意味します。歯の磁気的に有効な幅は、図面で見る物理的な幅よりも小さくなります。
バリの高さとエッジ応力の間のクリアランスのトレードオフ
ここで、電磁鋼板に特有のエンジニアリング上のジレンマが避けられなくなります。クリアランスを厳しくしたり、クリアランスを緩めたりすると、それぞれ 1 つの問題が解決されますが、別の問題が発生します。
クリアランスが 3 ~ 5% の範囲で狭いため、バリが最小限に抑えられたきれいなシアー エッジが生成されます。バリの高さが低いと、バリやコーティングの厚さによる空隙に対する実際のスチールである積層スタックの割合であるスタッキングファクタに直接利益が得られます。スタッキングファクターが 95% から 97% に向上するということは些細なことのように聞こえるかもしれませんが、長さ 200 mm のモーターコアでは、単位長さあたりの磁性材料の活性度が高くなり、トルク密度の向上またはコアの長さの短縮につながります。すべてのモーター設計者は最大のスタッキングファクターを望んでいます。
しかし、クリアランスが狭いと、パンチ力が狭い変形バンドに集中します。カットに隣接する材料はより強く圧迫され、表面にすぐに高い残留応力が発生します。研究により、たとえ全体の溶け込み深さが減少したとしても、切削クリアランスが小さくなると、切削表面近くでより高い残留応力が生成されることが確認されています。デッドゾーンは狭くなりますが、より深刻な損傷を受けます。
クリアランスを 6 ~ 8% の範囲で緩めると、材料はすぐ端での圧縮変形が少なく破壊できます。残留応力の大きさは小さくなります。ただし、亀裂の伝播経路は制御されにくくなり、破壊領域はさらに広がり、バリの高さは増加します。バリが高くなると積層係数が低下し、積層間に短絡が生じる可能性があり、二次的なバリ取り作業が必要になる場合があります。クリアランスが緩いことによるデッドゾーンは広くなりますが、単位深さあたりの強度は低くなります。
両方を同時に最適化することはできません。バリの高さを減らすにはクリアランスを厳しくする必要があり、これによりエッジ応力が増大します。エッジ応力を軽減するにはクリアランスを緩める必要があり、バリの高さが大きくなります。電磁鋼板積層用のすべてのブランキングダイセットは、ダイ設計者がトレードオフを明示的に認識したかどうかに関係なく、これらの競合する要求の間の妥協点を具体化しています。
クリアランスとコアロスおよび積層係数の関係
磁気デッドゾーンは、測定可能なパフォーマンス指標に直接変換されます。所定の磁束密度および周波数における W/kg で表される鉄損は、使用中の電磁鋼板の主な仕様です。ゲント大学の研究では、塑性変形させたケイ素鋼が刃先近くの材料に相当する状態で、400 Hz および 1 T ピーク磁束密度で総鉄損が 19.1 W/kg から 37.9 W/kg に増加することが実証されました。これは、純粋に変形に関連した損傷による損失のほぼ 2 倍に相当します。{7}}。損失分離分析により、微細構造損傷の影響を最も受けやすいコンポーネントであるヒステリシス損失が、高ひずみレベルでは最大 270% 増加することが明らかになりました。
パンチ力計算機またはスタンピング シミュレーションを使用すると、プレスが材料をせん断するために必要な力を知ることができます。それが伝えることができないのは、これらの力が積層エッジ内の残留応力としてどのように再分布するかということです。その電磁的な影響は、機械的分析だけでは見えません。
クリアランスと鉄損の間の関係は、2 つの平行な経路を通じて機能します。まず、デッドゾーンでの直接的な透磁率の低下により、損傷を受けていない残りの材料がより高い飽和度でより多くの磁束を運ぶことになり、積層全体のヒステリシス損失が増加します。第二に、過剰なクリアランスによるバリの高さにより、スタッキングファクターが低下します。無方向性電磁鋼板に関する研究では、-ブランキングクリアランスの最適化により磁気損失の6%を回復可能。この改善が材料コストゼロ、設計変更なし、追加の加工ステップなしで実現できることを考えると、これはモーター メーカーにとって最も利用しやすい効率向上の 1 つとなります。
実際の影響はジオメトリに応じて変化します。狭いステータ歯と薄いロータブリッジは、デッドゾーンが全幅のより大きな部分を占めるため、最も脆弱になります。両側に 0.4 mm のデッドゾーンがある幅 10 mm のステータ ヨークでは、有効磁気断面積の約 8% が失われます。-。幅 3 mm の歯の先端にある同じ 0.4 mm のデッドゾーンにより、磁気活性物質の 25% 以上が除去されます。このため、高性能アプリケーション、特に EV トラクションやサーボ ドライブに取り組むモーター設計者は、スタンピング段階でのクリアランスの最適化に細心の注意を払っています。{11}}パンチ力計算機のバランスが取れており、寸法公差が完璧で、バリの高さが仕様の範囲内にある可能性がありますが、デッドゾーンが歯幅の 4 分の 1 を消費している場合、モーターの性能は均一な材料特性を仮定した FEA 予測を下回ることになります。
電磁鋼板プレスでは、最適なクリアランスにより、機械的エッジの品質と電磁性能のバランスがとれます。クリアランスが狭いとスタッキングファクターは向上しますが、エッジ応力は深くなります。クリアランスを緩めると応力強度は減少しますが、バリの高さは増加します。このトレードオフは一般的なスタンピングには存在せず、これが電磁鋼板に独自のクリアランス エンジニアリングが必要な理由です。
適切なバランスを達成するということは、どのクリアランス値を目標にするかだけでなく、その値がさまざまな積層形状にどのように異なる影響を与えるかを理解することを意味します。ローターとステーターの積層には明確な制約があり、広いローター歯に有効なクリアランス戦略は、狭いステーター スロットの形状に適用すると完全に機能しない可能性があります。
ローターとステーターの積層クリアランス戦略
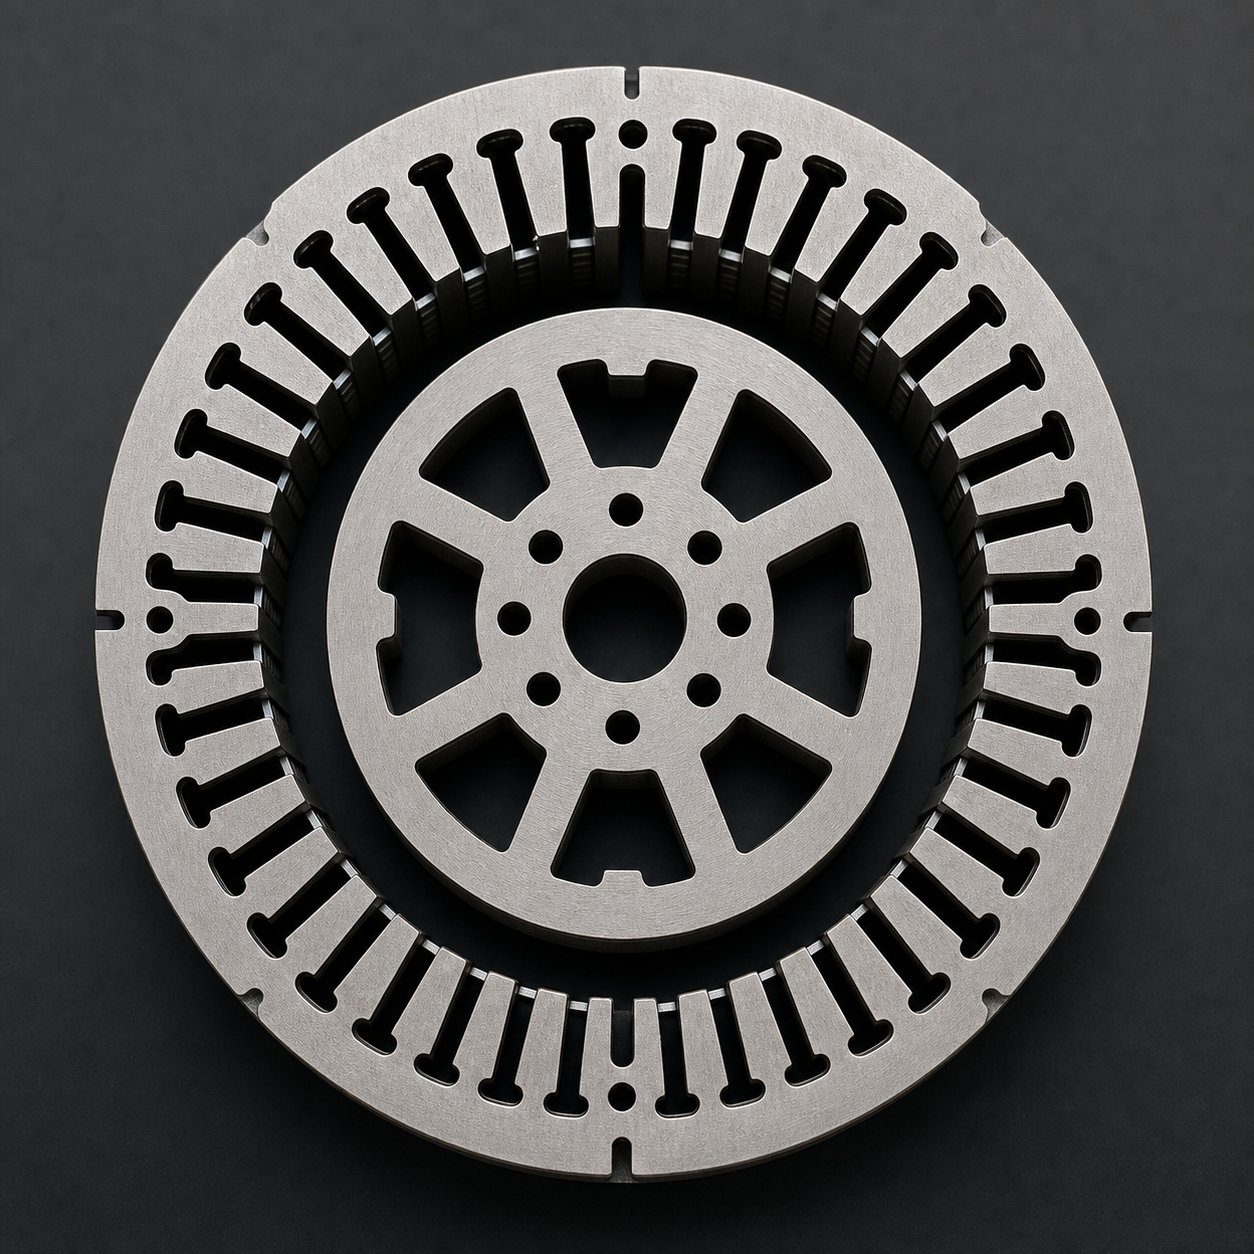
1 つのモーター コアには、同じ順送金型で (多くの場合は同じ電磁鋼板から) 製造された 2 つの根本的に異なるプレス加工が含まれています。しかし、ステーターとローターの積層では、クリアランスの優先順位がまったく異なります。それらを同じように扱うことは、両方の部分のパフォーマンスを犠牲にする一般的な近道です。精密金型製作者が好むイーチェンエンジニア ステーション-は、ロータとステータの形状がダイセット全体にわたって異なる最適化目標を必要とするため、順送金型内に特定のクリアランスを設定します。
ステータスロットの形状と厳しい公差の要求
ステーターの積層では、クリアランスの許容差が厳しくなります。ステーターに 48 個のスロットがあり、それぞれのスロットが最も狭い部分で幅わずか 3-4 mm の歯で区切られていると想像してください。これらの歯はエアギャップの境界を画定します。歯の幅やスロットの位置の寸法偏差は、組み立てられたモーターのエアギャップの不均一性に直接影響します。誘導モーターの公差に関する研究で確認されているように、一般的なステーターの穴の公差はモーターのサイズに応じて +/-0.02 ~ 0.1 mm の範囲内にあり、スロットの不一致により非対称の磁束が発生し、コア損失と発熱が増加します。
この寸法の敏感さにより、ステーター スロットのパンチングのクリアランスがより厳しくなり、通常はスロットと歯の形状で片側あたり 3 ~ 5% になります。前述したエッジ応力のペナルティが受け入れられるのは、エアギャップの変動を引き起こす代替の寸法ドリフトが、切断エッジでの局所的な透磁率損失よりもモーターの性能に悪影響を与えるためです。高磁束密度で動作するステータ歯の先端では、クリアランスが緩くなると破砕帯の不規則性が増大して生じる幾何学的な不正確さを許容することができません。
ローターの積層クリアランスの柔軟性と制約
ローターの積層により、操作の余地が広がります。かご型誘導電動機では、スタンピング後にローターのスロットがダイカスト アルミニウムで埋められます。-鋳造プロセスはエッジの小さな欠陥に合わせて行われるため、スロット エッジのわずかに高いバリはここではそれほど重要ではありません。重要なのは、ローター側からのモーターのエアギャップを定義するローター外径です。 OD 公差は厳しくする必要があり、同じ業界の公差基準で通常は +/-0.01 ~ 0.05 mm 以内です。
これは、ローターのブランキング、つまり最終的な外径カットには依然として正確なクリアランスが必要であることを意味します。ただし、内部スロット機能は、機能的パフォーマンスを犠牲にすることなく、エッジ応力を軽減し、パンチの寿命を延ばすために、わずかに緩いクリアランス (5 ~ 8%) で実行できます。スロットバリのわずかな増加と引き換えに、工具寿命を延ばし、ローター歯の磁気損傷を軽減することができます。これは、ローターコアの損失が顕著になる高速で動作するモーターにとって重要です。
| クリアランス優先 | ステータの積層 | ローターの積層 |
|---|---|---|
| 寸法許容差 | クリティカル (エアギャップ制御) | OD でクリティカル、スロットで中程度 |
| バリ高さの許容差 | タイト (積層係数、絶縁の完全性) | 中程度(ダイカスト充填により多少のバリは許容されます) |
| エッジ応力感度 | 高(狭い歯、高い磁束密度) | 中程度から高程度(速度-に依存する損失) |
| 一般的なクリアランス範囲 | 片側あたり 3% - 5% | 片側あたり 5% - 8% (スロット)、4% - 6% (OD ブランク) |
| 一次故障モード | エアギャップの不均一性、スロット寸法のドリフト | OD 同心性の損失、高速時のローターの過度の損失 |
プログレッシブ ダイ ステーション-による-ステーション クリアランス戦略
モーター積層用のマルチステーション順送ダイでは、単一の「ダイ クリアランス」という概念は誤解を招きます。各ステーションは異なる幾何学的制約で異なる操作を実行し、各ステーションのクリアランスはその特定の機能を反映する必要があります。パンチトン数計算ツールを使用すると、総力要件が得られるかもしれませんが、クリアランスエンジニアリングはステーションごとに行われます。
典型的なステーションシーケンスを考えてみましょう。パイロット穴は、最終部品の形状ではなくストリップの位置決めとして機能するため、最初に適度なクリアランス (6-8%) で開けられます。次にローター スロット ステーションが続きますが、多くの場合、これらのフィーチャーがダイカスト充填を受ける現実に対してエッジ品質のバランスを取るために 5 ~ 7% のクリアランスを使用します。エアギャップ性能には歯の形状のあらゆるミクロンが重要であるため、ステータ スロット ステーションにはより厳しいクリアランス (3 ~ 5%) が必要です。ローター外径とステーター外径の両方の最終ブランキング ステーションは、これらの表面がモーターの重要な磁気回路寸法を定義するため、精密クリアランス (4 ~ 6%) で動作します。
モーター積層用のプログレッシブ金型設計には、シートメタルスタンピング金型にネガティブおよびポジティブのバイパスノッチが組み込まれており、ステーション間のストリップの進行と材料の流れを管理します。これらの機能は、各プレス ストロークの全パンチインおよびパンチアウト サイクル全体にわたるストリップの送り精度と位置合わせの一貫性に影響を与えるため、機能的な積層ジオメトリとは別に、独自のクリアランスを考慮する必要があります。
ステーションごとのアプローチでは、単一の順送ダイにその長さ全体にわたって 4 つまたは 5 つの異なるクリアランス仕様を含めることができます。--この種の精度を製造するには、電磁鋼板用途で実証済みの能力を備えた金型製造業者が必要です。YICHENのモーターステーターとローターの精密プレス金型必要なエンジニアリング規律を表します。各ステーションは研削され、特定のクリアランス目標に適合し、累積公差の積み重ねがダイセット全体で管理され、数百万回のプレス サイクルを通じて一貫したラミネート品質を維持します。{0}}
このマルチクリアランス アーキテクチャは、各ステーションが長期にわたって目標値を維持する限り、本番環境でのみ機能します。-シリコン鋼の摩耗性により刃先が磨耗し始めると、慎重に設計されたクリアランスマップがドリフトし始めます。そのドリフトがどのように進行するかを知ることは、金型に設計した性能を維持するために不可欠です。
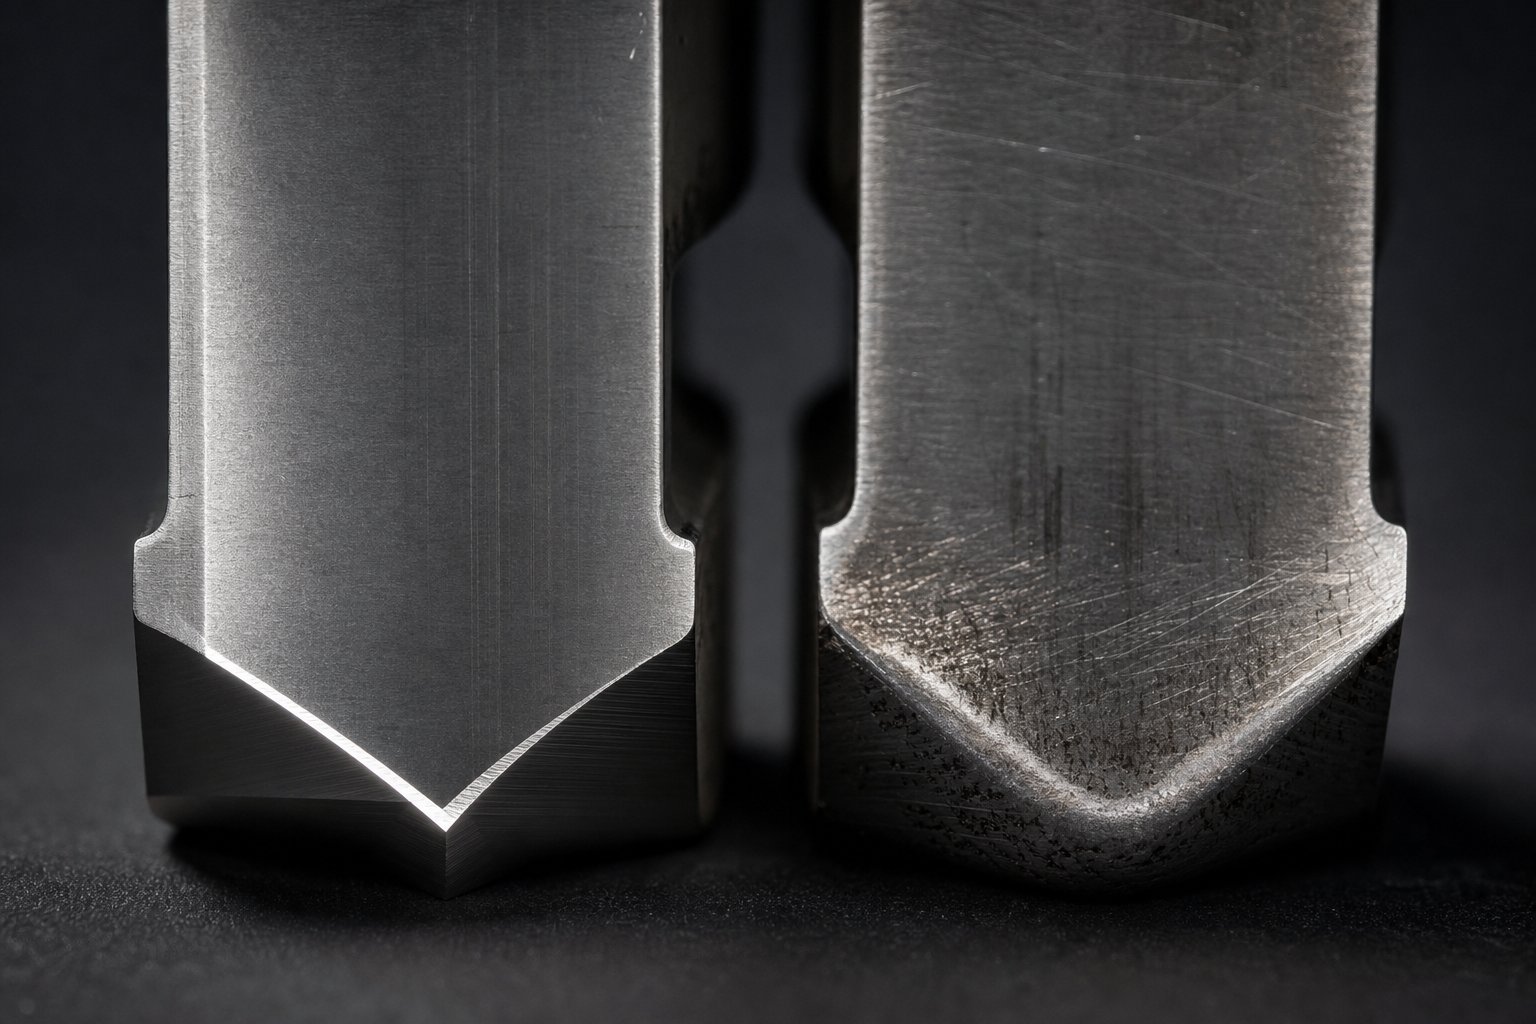
ケイ素鋼スタンピングにおける工具摩耗パターンとダイ寿命
ケイ素鋼は、パンチの下で異なる方法で破壊されるだけではありません。パンチの破壊も早くなります。電磁鋼を脆く磁気効率を高めるのと同じシリコンが、鋼を研磨性にもします。シリコンは硬い酸化物介在物を形成し、鉄のマトリックスを強化し、ストロークのたびに刃先を削り取る材料を作り出します。電磁鋼板で動作するスタンピング ダイ パンチは、シリコン含有量と生産速度に応じて、低炭素鋼で動作する同一の工具の 2 ~ 5 倍の速度で摩耗します。{4}この加速された摩耗は、慎重に指定したクリアランス値に直接的かつ継続的な影響を及ぼします。
ケイ素鋼がパンチとダイの摩耗を促進する理由
このように考えてください。パンチがストリップに入るたびに、刃先が本質的にマイクロサイト研磨粒子が混ざった材料をこすります。シリコン含有量が 2% を超えると、鋼マトリックスのビッカース硬度が上昇し、粒子構造全体に分布する硬いケイ酸塩介在物の形成が促進されます。これらの介在物は、各ストローク サイクル中にパンチの側面やダイの刃先に対して埋め込まれたサンドペーパーのように作用します。
摩耗メカニズムは主に粘着性ではなく摩耗性です。としてMetalForming Magazine の金型分析氏の説明によると、工具の材料が摩擦によって磨耗するときに摩耗が発生し、硬い粒子相を含む高強度の材料はこのプロセスを劇的に加速します。{0}シリコンを 3% 以上含む電磁鋼は、まさにこのカテゴリーに分類されます。脆性破壊挙動によって鋭いエッジの破片が生成され、後退中にパンチ表面を引きずるため、剥離力も増加します。
シリコンのグレードが高いほど、問題はさらに複雑になります。シリコン含有量が約 3% の M19 グレードは、シリコン含有量が 1.8% の M47 よりも著しく早く工具が摩耗します。特殊な高周波コアに使用される 6.5% シリコン鋼にジャンプすると、非常に摩耗性の高い材料を扱うことになるため、従来の工具鋼は通常のサービス間隔の数分の一で破損します。パンチ力計算ツールでは、プレス機に適切なトン数があることがわかりますが、トン数だけでは刃先がどれだけ早く丸くなり、有効クリアランスが仕様から外れるかを予測することはできません。
摩耗により実効クリアランスが時間の経過とともにどのように変化するか
ここは、ほとんどのダイ保守プログラムが見逃している重要な接続です。摩耗は単に刃先を鈍らせるだけではありません。これは切削界面の形状を変更し、形状の変更はクリアランスの変更を意味します。パンチのエッジが研磨接触により丸くなるにつれて、有効なせん断点は元の鋭い角から内側に移動します。同時に、ダイボタンのエッジが外側に後退します。最終的な結果は、機能的クリアランスの漸進的な増加であり、これはストローク数千回ごとに蓄積されます。
0.35 mm M19 材料の片側あたり 5% のクリアランスでダイを設定すると想像してください。つまり、片面あたり 0.0175 mm です。 500,000 回の打撃後、摩耗により各刃先がおそらく 0.005 ~ 0.010 mm 丸くなります。誰もダイに触れずに、実効クリアランスが 5% から 6.5 ~ 8% に変動しました。この部品は一見するとまだ許容範囲内に見えますが、バリの高さが 0.02 mm から 0.04 mm に増加し、寸法精度が変化し、クリアランス 8% での破壊機構が 5% での破壊機構と根本的に異なるため、各切断端の磁気不感帯が拡大しました。
この劣化は徐々にかつ継続的に行われます。アラームをトリガーする単一の障害イベントはありません。その代わり、バリ測定でドリフトのフラグが立つか、顧客のモーターテストでコア損失の上昇が明らかになるまで、ラミネートの品質は段階的に低下します。その時までに、最適ではないエッジ品質を持つ何千もの積層がすでに完成したコアに積層されている可能性があります。
金型の寿命を延ばすための工具材料とコーティング
この摩耗パターンを管理するには、ケイ素鋼の研磨要求に合わせた工具戦略が必要です。一般的なスタンピングのデフォルトの選択肢である標準 D2 工具鋼は、電磁鋼板の製造において摩耗が早すぎて、適切な研ぎ間隔の間のクリアランスの安定性を維持できません。業界の分析でも確認されているように、D2 は高強度で硬い材料と使用すると早期の欠けや摩耗を引き起こす可能性があり、工具の硬度と靱性のバランスが最大の懸念事項となります。{4}}
いくつかの段階的な戦略により、電磁鋼板用途におけるダイの寿命とクリアランスの安定性が延長されます。
表面コーティング従来の工具鋼の上に適用されるものは、防御の第一線となります。 TiN (窒化チタン) は硬くて低摩擦の表面層を追加し、コーティングされていない工具と比較して摩耗率を 30{4}}50% 低減します。- TiCN (炭窒化チタン) は、高速スタンピングによる発熱が増加する用途において、より高い硬度と優れた性能を提供します。 AlCrN (窒化アルミニウム クロム) は、最高の生産速度で優れた耐酸化性と熱安定性を提供し、TiN が劣化し始める温度でも保護特性を維持します。
粉末冶金(PM)工具鋼改良された基板を提供します。その微細構造は、小さく均一に分散した炭化物粒子を特徴とし、より大きく不規則に分散した炭化物を含む従来の工具鋼よりも一貫して摩耗に耐えます。 PM 鋼は、表面コーティングのより優れた基材としても機能し、コーティングが初期摩耗に対処し、コーティングが局所的に破損した場合に基材が劣化に耐える複合摩耗システムを形成します。
超硬ソリッドパンチとダイインサート大量の電磁鋼板生産のためのプレミアム ソリューションを表します。{0}タングステンカーバイド工具は 90 HRA 以上の硬度を備え、耐摩耗性においてはコーティングされた工具鋼でさえも劇的に優れています。トレードオフは脆さです。超硬パンチは正確な位置合わせを必要とし、鋼製工具が亀裂を生じることなく吸収する横方向の荷重に耐えることができません。ケイ素鋼上で数百万サイクルを実行する高速順送金型の場合、通常、超硬への投資は、研ぎの間隔を延長し、クリアランス ドリフトによるスクラップを削減することで元が取れます。
選択は、生産量とグレードの重大度に関連付けられた優先順位に従います。
- イニシャルクリアランスの最適化- は、特定のグレードの正しいクリアランスから始めてください。計算機のパンチで力の要件をモデル化できますが、セットアップ時のクリアランス精度によって、品質が限界を超えて劣化する前にダイがどの程度のドリフトを許容できるかが決まります。
- 適切なコーティングを選択する- は、コーティングの硬度と熱安定性を生産速度とシリコン含有量に合わせます。中量の M47 生産用の TiN。-高速での大量の M19 または CRGO スタンピングには TiCN または AlCrN。-
- バリのモニタリングに基づいて研磨スケジュールを確立する- は、定義された間隔でバリの高さを測定します(ハイシリコン グレードの場合は 50,000-100,000 ストロークごと)。バリが閾値を超えた場合は、目に見える劣化や寸法不良を待たずに、すぐに研いでください。
- 超硬アップグレード基準の評価- 研磨間隔が 200,000 ストロークを下回る場合、またはコーティングの寿命が実際のメンテナンス期間を超えない場合は、摩耗がラミネート品質にとって最も重要なステーションで超硬工具に移行します。
ここでバリ測定は二重の役割を果たします。部品の品質を検証して直ちに生産に合格できるようにし、工具の状態と有効なクリアランスを間接的に測定します。ストローク数に対してプロットされたバリ高さの傾向グラフから、特定のパンチ材料の組み合わせの摩耗曲線がわかります。-傾斜が急勾配になり、バリの成長が加速していることを示している場合は、コーティングが無傷で、母材がシリコン鋼に直接接触して磨耗している点を超えて刃先が磨耗していることがわかります。この変曲点は、ダイの寿命を最大にするためにいつ研ぐべきか、刃先が劣化して再研削で余分な材料が除去されるまで待つべきかを示します。
工具の摩耗、効果的なクリアランスのドリフト、および積層品質の間の相互作用により、静的な仕様だけでは管理できない動的なシステムが作成されます。金型のサービス間隔の開始時に機能するクリアランス値と、摩耗によって有効クリアランスが許容限界を超えたときにそれを通知する監視システムが必要です。これらの制限を定義し、設計図面に文書化し、生産現場で検証することで、クリアランス エンジニアリングの技術的知識が、精密ラミネート ダイの購入と実行の実際的な現実に結びつきます。
生産のためのクリアランスの指定と適切な金型パートナーの選択
電磁鋼板プレス加工におけるパンチとダイの正しいクリアランスを知ることは別のことです。このクリアランスを金型に組み込み、トライアウト中に検証し、生産を通じて維持することは、まったく別のことです。エンジニアリングの知識と生産の現実との間のギャップは、多くの場合、ラミネート製造業者、ダイ設計者、およびダイ製造業者の間のサプライチェーン全体でクリアランス要件がどのように伝達、測定、強制されるかに影響します。
電磁鋼板プレス加工におけるクリアランスの問題の多くは、プレス機ではなく発注書に起因します。 「規格ごとのクリアランス」を指定する図面や、一般的な打ち抜きトン数計算機の出力を参照する図面では、グレード{1}}、ステーション-固有のクリアランス エンジニアリングが必要な材料について、金型製造業者に実用的なガイダンスが提供されません。実際的な課題は、前のセクションで説明したすべてを、精密金型工場が一貫して実行できる文書に変換することです。
設計図面と金型の注文に関するクリアランスの伝達
モーター積層ダイの発注書を発行する場合、2 つの異なるダイ ビルダーが同じ機能結果を生成できるように、クリアランス仕様を明確にする必要があります。これは、単一の包括的パーセンテージを超えて、個々のステーションおよびフィーチャ タイプのレベルでクリアランスを定義することを意味します。
効果的なクリアランス文書には、一般的な金型注文のほとんどが見落とすいくつかの要素が含まれています。
材質のグレードと状態。正確な電磁鋼グレード (M19、M6 など)、サプライヤー、公差付きの厚さ、およびコーティングの種類を指定します。コーティングが異なると有効ストリップ厚さがミクロン増加し、クリアランスの計算に影響します。電気用途向けに設計されたクリアランスおよび沿面距離の計算ツールは、別の状況で間隔を扱いますが、原理は同様です。すべての寸法変数には、仮定ではなく明示的な定義が必要です。
ステーション-ごと-のクリアランス目標。ダイ全体の 1 つのクリアランス値ではなく、各ステーション カテゴリ (パイロット ホール、ローター スロット、ステーター スロット、ブランキング OD、および二次フィーチャー) の目標パーセンテージと絶対値を指定します。それぞれの許容許容範囲を含めます。 「ステータ スロット クリアランス: 片側あたり 4% +/-0.003 mm」という仕様は、金型製造業者に曖昧なガイドラインではなく測定可能な目標を与えます。
基準エッジとデータム構造。どのサーフェスがクリアランスの基準となるかを定義します。ブランキングステーションの場合、クリアランスはダイ開口部からパンチまで測定されます。しかし、パンチとダイのどちらの寸法が公称値に保たれるのでしょうか?パンチ設計の一部-と-ダイ設計の一部--では、答えは異なります。どのコンポーネントが部品寸法を保持し、どのコンポーネントがクリアランス オフセットを保持するかを指定します。
受け入れ基準。標準的なダイカット公差が特定の用途に対して何を意味するかを定義します。最大許容バリ高さ (電磁鋼板ラミネートの場合は通常 0.02 ~ 0.04 mm)、最小バーニッシュ パーセンテージ、および下流のコア損失仕様に関連付けられたエッジ品質要件を記載します。これらの測定可能な成果により、両者は成功の共通の定義を得ることができます。
クリアランスの検証と品質管理の方法
紙の上でクリアランスを指定しても、ダイが実際にその値を実現していることを確認する検証方法がなければ意味がありません。 3 つの主要な検証アプローチは、ダイのライフサイクルのさまざまな段階に役立ちます。
金型部品の光学測定。ダイが生産に投入される前に、光学コンパレータ、座標測定機 (CMM)、またはビジョン システムを使用して、パンチとダイ インサートの間の物理的なクリアランスを測定できます。この寸法検証により、金型ビルダーがターゲットの形状に一致したことが確認されます。としてモーター積層スタンピングに関する Lamistacks のドキュメントCMM 検査は、プレス加工されたコンポーネントの寸法、平面度、垂直性を検証するための標準的な手法であり、組み立て前のダイコンポーネント自体の検証にも同じ技術が適用されます。
バリ測定によるテストカット。最も信頼性の高いクリアランス検証は機能的です。サンプル部品にスタンプを押し、結果を測定します。光学式表面粗さ計や校正済みのダイヤルインジケーターで測定されたバリの高さによって、有効クリアランスが許容可能なエッジ品質を生み出しているかどうかがわかります。としてキーエンスのバリ測定技術資料説明すると、3D 光学プロファイラーは、スタンピングされたエッジの全表面トポグラフィーをわずか 1 秒で取得でき、従来のプロファイル トレースを悩ませる位置決めエラーを発生させることなく、最も高いバリ ポイントとその位置を特定できます。これにより、バリ測定が単なる実験室での実験ではなく、生産検証ツールとして実用的になります。
断面金属組織学的分析。-重要な用途では、スタンプされた積層板をエッジから切断し、断面を研磨すると、ロールオーバー深さ、バーニッシュの長さ、破壊角度、バリの形成などの完全なせん断プロファイルが明らかになります。-この方法では、実際の破壊力学が表示され、クリアランスがバーニッシュ ゾーンと破砕ゾーンの予想されるバランスを生み出しているかどうかを確認します。これは遅くて破壊的であるため、製造検査方法ではなく、試用および検証ツールとして使用されます。しかし、これはクリアランス性能の最も完全な全体像を提供し、磁気デッドゾーンを引き起こす塑性変形の深さを直接明らかにします。
新しい電磁鋼金型の実際の検証手順は、論理的な手順に従います。つまり、製造時の光学測定による形状の確認、試用中のテストカットによる機能性能の検証、製造中の定期的なバリ測定による摩耗によるクリアランスのドリフトの監視です。{0}}各方法は、ライフサイクルのさまざまな段階でさまざまな故障モードを捕捉します。
電磁鋼板用途の精密金型製造業者と提携
長いダイ寿命、低いバリ、最小限のエッジ応力、および高い寸法精度を単一のクリアランス仕様にバランスさせることは、エンジニアリングの最適化です。しかし、数百万回の生産ストロークにわたってその仕様を確実に実行するには、一般的なスタンピング能力を超えた金型製造者の能力が必要です。
電磁鋼板ラミネート金型には、多くの汎用金型工場に欠けている機能が求められます。たとえば、-重要なインサートのサブ-ミクロン研削精度-、シリコン含有量が摩耗パターンやメンテナンス間隔にどのように影響するかについての理解、モーターのラミネート製造に必要なマルチクリアランスプログレッシブ金型アーキテクチャの経験、組み立て前に部品レベルでクリアランスを検証する品質システムなどです。-
電磁鋼板加工用の金型パートナーの選択は、特定のアプリケーション領域で実証された能力にかかっています。評価すべき点は次のとおりです。
- モーターのステーターとローターの製造における精密プレス金型の経験 - イーチェンこの基準を例に挙げると、サービングモーター、電気鋼板、新エネルギー部品のメーカーは、シリコン鋼が要求する厳しいクリアランス公差に合わせて特別に設計された精密スタンピング金型を使用しています。-ステーターとローターの順送金型に重点を置いているということは、マルチ-クリアランス、ステーション-固有のアーキテクチャが、特別なリクエストとして扱われるのではなく、中核となる製造分野に組み込まれていることを意味します。
- 検証可能な許容誤差能力- は、製造店が順送金型のすべてのステーションにわたってクリアランス値を +/-0.003 mm 以内に維持できるという文書化された証拠を求めます。同等の電磁鋼板プロジェクトからのサンプル検査レポートをリクエストしてください。
- 重要な-工具に関する知識- 金型製造業者は、一般的なガイドラインを適用するのではなく、特定の電磁鋼グレードに基づいて、パンチの材料、コーティング、再研磨間隔を推奨する必要があります。シリコン鋼の経験豊富なショップは、シリコンが 3% の M19 と 1.8% の M47 では摩耗の仕方が異なることを知っています。
- 統合されたトライアウトおよび検証機能- の金型製造業者は、生産で使用するのと同じグレードとゲージで試用カットを実行し、仕様に照らしてバリ高さと寸法精度を測定し、数週間もかかるプレス調整を必要とせず、最初の取り付けで機能する金型を提供します。-
- メンテナンスに関するドキュメントとサポート- 精密金型パートナーは、お客様の生産量と材料の摩耗性に合わせた研磨仕様、クリアランス回復手順、推奨検査間隔を提供します。
一般的なスタンピング金型と、電磁鋼板のクリアランス要件に合わせて特別に設計された金型とのコスト差は、購入時に大きく異なります。しかし、総コストの計算には、不適切なエッジ品質によるスクラップ、過度のデッド ゾーンによるコア損失のペナルティ、誤った工具材料の選択によるダイ寿命の短縮、および適切に指定されたダイが防止できたであろう問題のトラブルシューティングに費やされるエンジニアリング時間が含まれます。特に高価値の EV トラクション モーターや高級変圧器コアで問題となる電磁性能を考慮すると、モーターや変圧器の設計で想定される磁気性能を実際に実現する積層によって、精密な金型への投資が報われることになります。-
電磁鋼板のパンチとダイのクリアランスを適切にすることは、計算機だけで決定できるものではありません。これは、相互に関連したエンジニアリング上の選択の連鎖です。材料に関する知識がクリアランスの選択を推進し、クリアランスの値が実行可能な仕様に変換され、仕様が機能測定によって検証され、生産品質が摩耗モニタリングとタイムリーなメンテナンスによって維持されます。そのチェーン内の各リンクは前のリンクに依存しており、システム全体は最終的には、電磁鋼板のプレス加工が構造用金属のプレス加工とは根本的に異なる分野であることを理解している金型製造業者との提携に依存します。
電磁鋼板のパンチとダイのクリアランスに関するよくある質問
1. M19 電磁鋼板のパンチとダイの推奨クリアランスはどれくらいですか?
M19 電気鋼は、モーターの積層に最も広く使用されている CRNGO グレードの 1 つであり、通常、材料の厚さの片面あたり 5% ~ 7% のクリアランスで最も優れた性能を発揮します。この範囲にはシリコン含有量が約 3% 含まれているため、軟鋼よりも脆くなりますが、高級シリコン CRGO グレードよりは脆弱ではありません。-この範囲内の正確な値は、積層の厚さ、フィーチャの形状、および最小限のバリ高さを優先するかエッジ応力の低減を優先するかによって異なります。寸法精度が重要なステーター スロット フィーチャの場合は、下端に向けてください。ダイカスト アルミニウムを受け入れるローター スロットの特徴の場合、上端は許容可能な刃先品質でより長い工具寿命を実現します。{9}}
2. パンチとダイのクリアランスは電磁鋼板積層におけるモーターのコア損失にどのように影響しますか?
クリアランスは 2 つのメカニズムを通じて鉄損に直接影響します。まず、各切断端の塑性変形によって磁気損傷ゾーンが生じ、透磁率が最大 94% 低下する可能性があり、周囲の材料がより高い飽和でより多くの磁束を運ぶことになり、ヒステリシス損失が増加します。研究によると、この影響により、影響を受けるゾーンの鉄損がほぼ 2 倍になる可能性があります。第二に、過剰なクリアランスによりバリ高さが増加し、積層係数が低下し、コアの単位長さあたりの活性磁性材料の量が減少します。研究によると、ブランキング クリアランスを最適化するだけで磁気損失の約 6% を回復でき、材料やモーター設計を変更せずに実現できる最もコスト効率の高い効率改善の 1 つとなります。-
3. 薄いゲージの電磁鋼板では、標準の厚さとは異なるクリアランスの考慮が必要なのはなぜですか?{1}
ラミネートの厚さが 0.3 mm を下回ると、標準のパーセンテージに基づくクリアランスの計算式により、1 桁のミクロン領域の絶対値が生成されます。-たとえば、0.15 mm の材料上の 5% のクリアランスは、片面あたりわずか 7.5 ミクロンに相当します。このスケールでは、工具のたわみ、熱膨張、プレスの位置合わせ、再研磨の一貫性などの通常の製造変数がそれぞれ 1 ~ 2 ミクロンの不確実性をもたらし、合計すると公差予算の大部分を消費します。 0.15 mm のストックで 3 ミクロンの誤差があると、有効クリアランスが 5% から 7% にシフトし、許容範囲を完全に超える可能性があります。これには並外れた金型製造精度が要求され、金型製造者の能力がクリアランス仕様自体と同じくらい重要になります。
4. CRGO と CRNGO の認可要件の違いは何ですか?
変圧器のコアに使用される CRGO (結晶配向) 鋼は、より厳しいクリアランス (通常は片側あたり 3% ~ 5%) を必要とします。これは、その整列した結晶構造が、慎重に設計された磁区パターンを乱すエッジ応力の影響を非常に受けやすいためです。 CRGO の亀裂は粒界に沿った優先面に従う傾向があり、広い隙間では破壊挙動が予測しにくくなります。モーターの積層に使用される CRNGO (非-結晶方位-) 鋼は、ランダムな結晶粒分布により全方向に均一に破壊されるため、片面あたり 5% ~ 8% という広い範囲を許容します。等方性構造は、結晶粒の配列に対する切断方向が問題にならないことを意味し、金型設計者はクリアランスをより柔軟に選択できます。
5. 電磁鋼板製造中のパンチとダイのクリアランスのドリフトをどのように監視しますか?
バリ高さの測定は、工具の摩耗によって生じるクリアランスのドリフトを追跡するための最も実用的な間接的な方法です。シリコン鋼の摩耗性によりパンチとダイのエッジが摩耗すると、有効クリアランスが徐々に増加し、それに比例してバリの高さも大きくなります。ストローク数に対してプロットされたバリ傾向グラフを作成すると、特定の摩耗曲線が明らかになります。傾斜が急になると、保護コーティングが摩耗し、基材が直接劣化していることを示します。 M19 などのハイ- シリコン グレードの場合、50,000 ~ 100,000 ストロークごとに測定すると、ラミネート品質が損なわれる前にドリフトを検出できます。試用中の断面金属組織学的分析によりベースラインの破壊プロファイルが確立され、光学式プロファイラーにより迅速な生産現場の検証が可能になります。-


