


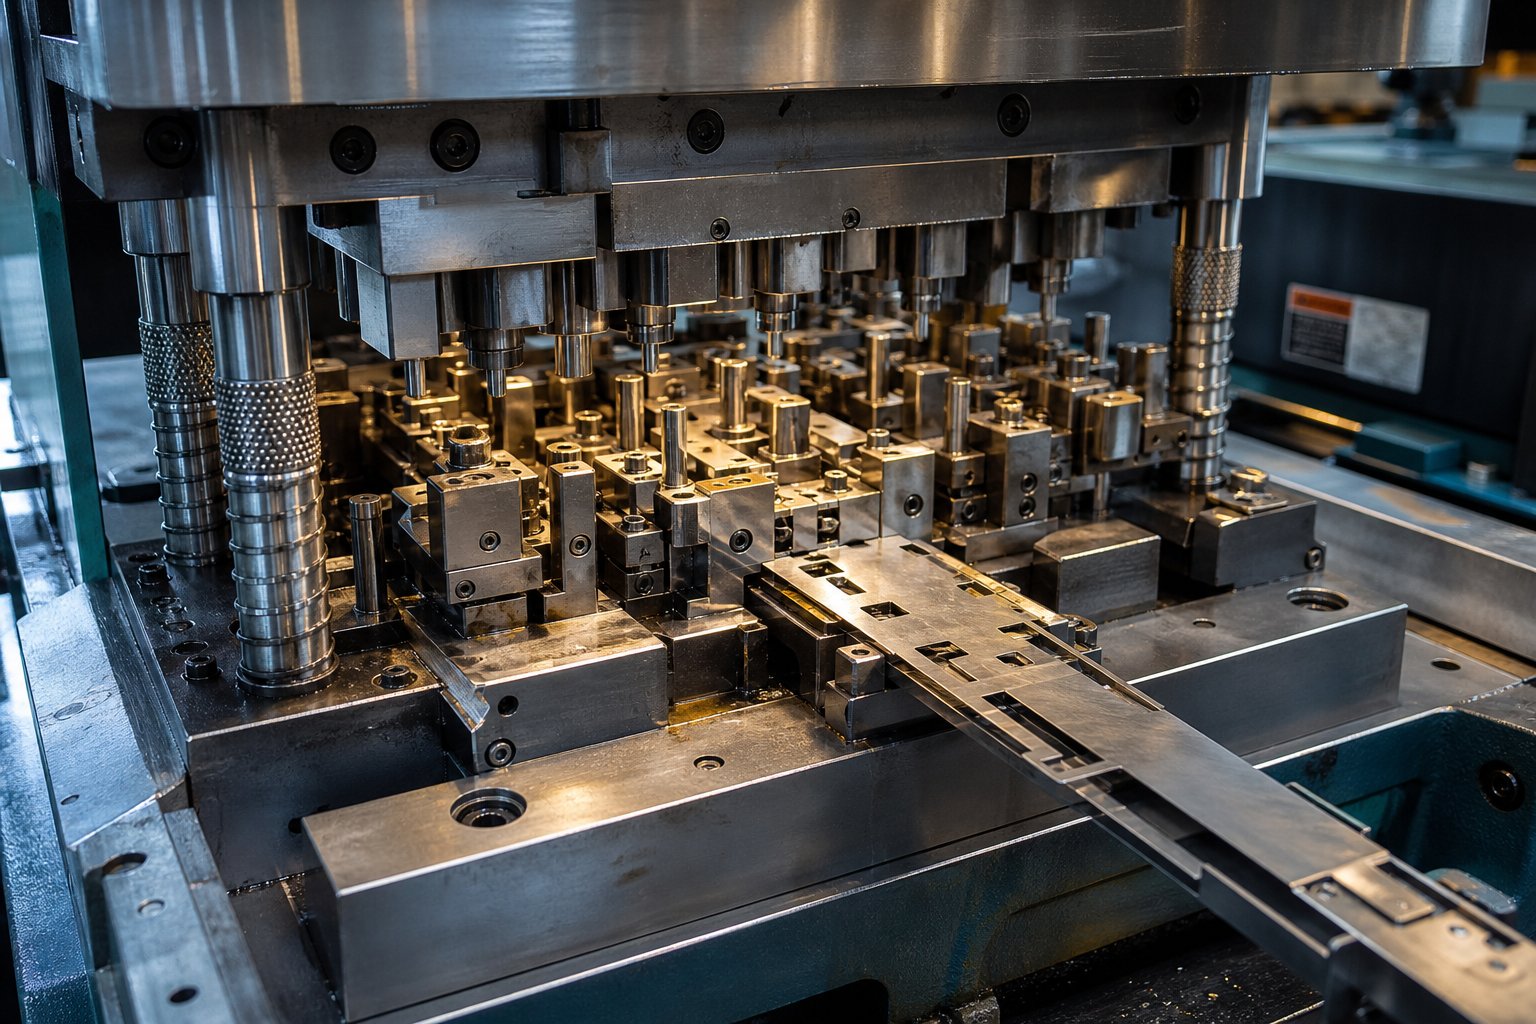
進歩的なスタンピング金型エンジニアリングの実際の内容
誰かが「」と尋ねると、プログレッシブダイとは何ですか「」という典型的な答えは、金属ストリップから部品を打ち抜くマルチステーション ツールについて説明しています。その説明は正確ではありますが、不完全です。この説明では、プレス機の内部で何が起こっているかを説明していますが、そのすべてが高速でストロークごとに、何百万サイクルも確実に動作するようにするエンジニアリングの規律については触れていません。
プログレッシブスタンピング金型エンジニアリングは、プレスストロークごとに、計画された一連の穿孔、成形、コイニング、カットオフ操作を通じて連続金属ストリップを前進させる統合ツーリングシステムを設計する実践です。各ステーションは個別のタスクを実行し、完成したパーツは最終ステーションでドロップアウトされます。コンセプトとしては十分シンプルです。実行時には、サイコロのあらゆる要素をカスケードする決定が要求されます。
基本を超えた進歩的なスタンピング金型エンジニアリングの定義
この分野と基本的なプロセスの概要を区別するものは何ですか?範囲。順送金型エンジニアは工程を選択するだけではなく、必要なステーションの数、アイドル状態のステーションがどこに属するか、成形力がプレス ベッド全体にどのように分散されるか、ストリップのレイアウト形状が材料使用率とキャリアの剛性のバランスをどのようにとるかを決定します。-彼らは、材料の挙動に基づいてパンチとダイのクリアランスを指定し、ミクロン レベルの登録を維持するパイロット システムを設計し、プレス機から引き抜かずに維持できるようにダイを設計します。-
あらゆるタイプのスタンピング金型の中で、- 複合、トランスファー、シングルヒット - - 順送金型は、工具鋼の平方メートルあたり最高の工学密度を持ちます。 1 つのステーションでのあらゆる決定は、下流での可能性に影響を与えます。この相互接続されたロジックが、順送金型スタンピングを強力かつ容赦のないものにしています。
エンジニアがプログレッシブ金型設計コンテンツを検索する理由
プログレッシブスタンピングに関するオンラインコンテンツのほとんどは、プロセスアニメーション、一般的な説明、サービスを提供している業界のリストなど、認知度レベルにとどまっています。エンジニアや工具メーカーには、これまでとは異なるものが必要です。ステーションのシーケンスの理論的根拠、材料主導のクリアランスの決定、ストリップの登録メカニズム、ダイの寿命計画を扱う参考資料が必要です。{2}}
プログレッシブ スタンピング 金型エンジニアリングは、ステーションのロジック、力の分布、材料の挙動、メンテナンス アーキテクチャを統合システムに統合する一連の操作を通じて、平坦なストリップ ストックを完成部品に変換するマルチステーション ツーリングの体系的な設計です。{{0}{1}}
この記事は、順送金型を指定するエンジニア、それを構築する工具メーカー、サプライヤーを評価する技術マネージャーなどの読者を対象に書かれています。全体を通して焦点を当てているのは、順送スタンピング金型が 100 万回のヒット生産に耐えられるか、それとも十分に手前で失敗するかを決定する設計選択の背後にある論理であるエンジニアリング ロジックです。-
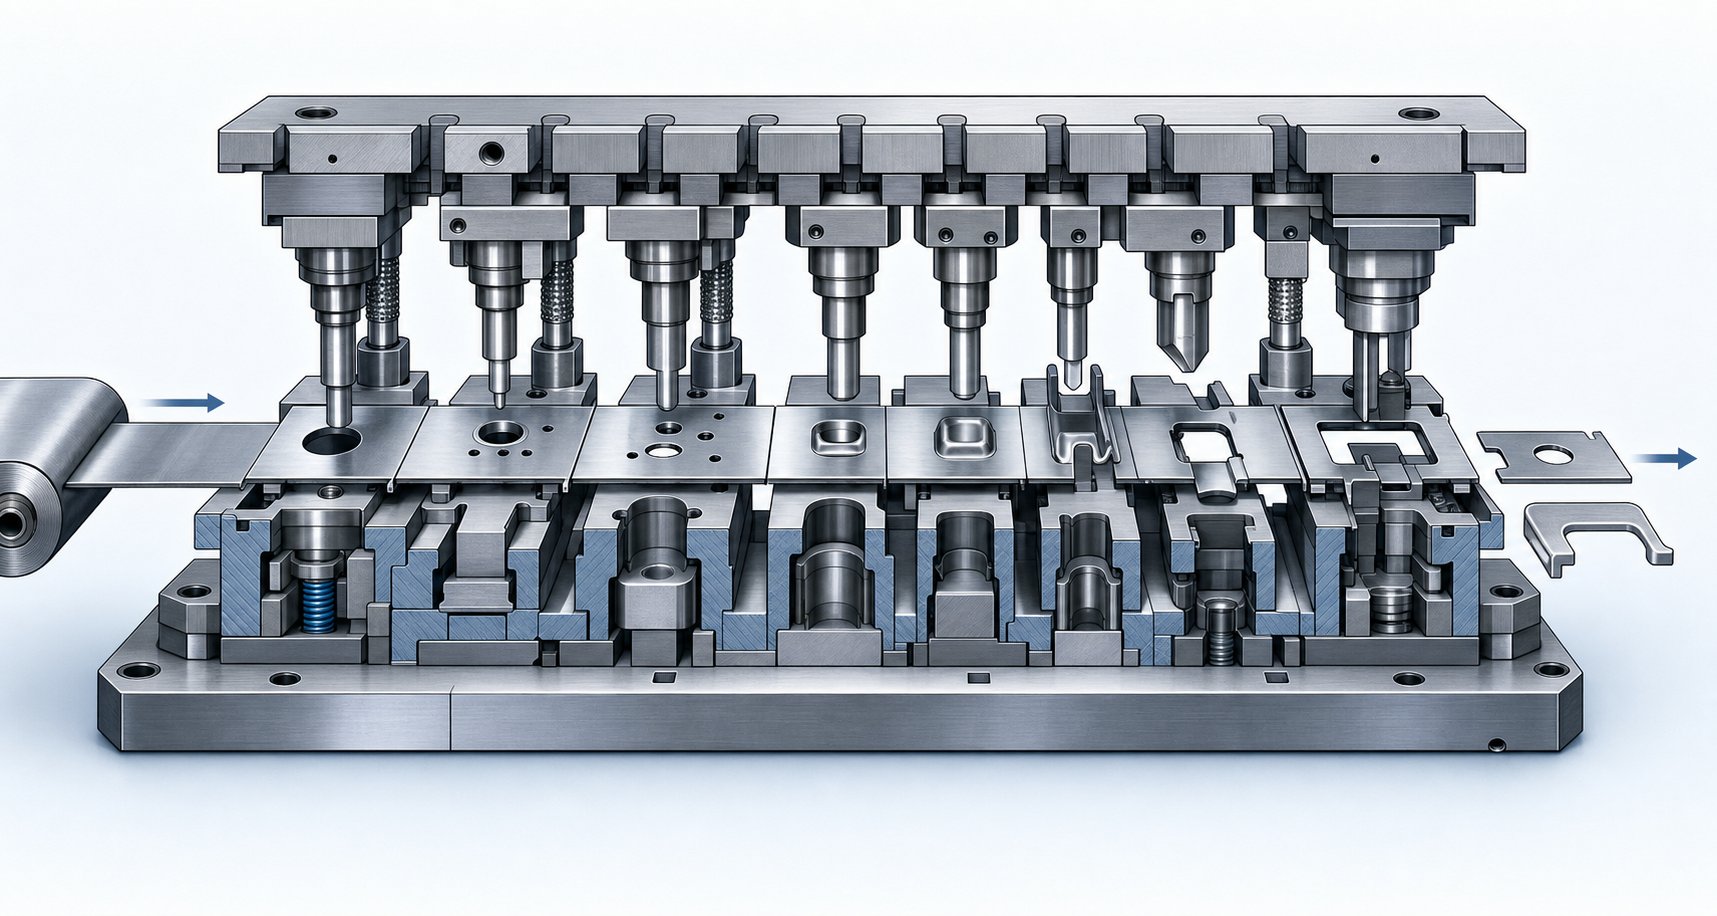
ダイアーキテクチャを駆動するステーションシーケンスロジック
ステーションシーケンスでは、プログレッシブスタンピング金型の設計が機械的なものではなく、知的な作業になります。ダイのステーション間で操作が行われる順序は任意ではありません。- 材料物理学、登録要件、力分布の制約によって決まります。順序を間違えると、ツールの寿命の間、品質の問題と戦うことになります。
このように考えてみてください。順送金型プレス加工前のステーションからストリップの状態を継承します。ストリップの変形が早すぎると、下流の操作で参照ジオメトリが失われます。切削力がダイの片側とプレス ラムの先端に集中し、摩耗が不均一に加速します。シーケンスの決定は、ストリップの進行全体にわたって複雑になります。
ほとんどのプログレッシブ レイアウトでピアスが形成よりも優先される理由
ほぼすべての順送金型レイアウトでは、成形操作の前にピアシング操作が行われます。理由は登録です。最初または 2 番目のステーションで開けられたパイロット穴は、後続の各ステーションでストリップの位置を特定するデータム フィーチャになります。各ストロークの前にパイロット ピンがこれらの穴に係合し、送り公差、ストリップのキャンバー、および熱膨張を補正します。
形成が先行してピアッシングされている場合、データム参照を確立しようとした時点でストリップはすでに変形していることになります。変形した素材は予期せぬ動きをします - 伸びたり、薄くなったり、跳ね返ったりします。平らで変形していないストリップに穴を開けると、きれいで寸法的に安定した基準点が得られ、順送スタンピング プロセス全体を通じて位置合わせの精度が維持されます。
パイロット以外にも、他の貫通フィーチャー - スロット、位置決めエッジ、リリーフ カット - も、材料が平らで加工硬化されていない-状態-にある間に作成するとメリットが得られます。一般的なベスト プラクティスは、パイロット フィーチャーとデータム フィーチャーを早期に作成し、大きな切削負荷を分散し、確立された基準からストリップが十分にサポートされた後でのみ 3 次元成形を実行することです。-
ステーション全体で力のバランスをとり、プレスと金型を保護
8 つのステーションを備えた順送金型を想像してください。ステーション 1 ~ 4 が左側ですべての重ブランキングとピアッシングを実行し、ステーション 5 ~ 8 が右側で軽い成形を処理します。結果?プレスラムの重大な転倒の瞬間。荷重の中心がラムの中心と一致せず、プレスが不均一にたわみます。
これは実際の測定可能な問題です。エンジニアは、各ステーションの力にプレス ラムの中心線からの距離を乗算して、転倒モーメントを計算します。メタルフォーミングマガジン金型設計者はこのステップを見落としがちで、荷重を中心に配置するのではなく、金型をプレス機の中心に配置するため、- 2 つのまったく異なることになると指摘しています。オフセンター荷重の明らかな兆候には、パンチの欠け、ダイ ボタンのせん断、不均一なカット バンド、メンテナンス サイクルの加速などがあります。-
これを管理するために、エンジニアは金型の設置面積全体にブランキング、ピアシング、フォーミング、トリミングの負荷を戦略的に分散させます。場合によっては、これは、大規模なブランキング操作を 2 つのステーションに分割したり、反対側の大きな成形力を相殺するためにトリム操作の位置を変更したりすることを意味します。目標は、転倒瞬間の合計を可能な限りゼロに近づけることです。
複雑な形状のステーション数に関する考慮事項
部品には何ステーション必要ですか?答えは、形状の複雑さ、公差要件、および成形深さに依存します。いくつかの穴と 1 つの曲がりがある平らなパーツには、4 つまたは 5 つのステーションが必要になる場合があります。複数の曲げ、エンボス加工、および厳しい位置公差を備えた複雑なコネクタには、15 ~ 20 ステーションのステージ ツールが必要になる場合があります。
ここでは、ストリップ - で何の作業も行わないアイドル状態のステーション - ステーションが戦略的な役割を果たします。これらは、相互に干渉する操作間に物理的なスペースを提供します。また、成形力によってキャリアが座屈したりねじれたりする可能性があるゾーンでのストリップの安定性も向上します。としてファブリケーター指摘するところによると、アイドル状態のステーションには、すべてのステーションが操作を実行した場合には収まらない、より大きくて強力なツーリング セクションや必要な金型コンポーネントを収納できるスペースが確保されています。
ステーションが増えると、ダイが長くなり、プレスベッドが広くなり、常にストリップ内の材料が増えます。プロセスの堅牢性とツールのコストの間には常にトレードオフがあります。-エンジニアは、ステーションを追加することで本当に品質が向上するのか、それともメリットがなく単に複雑さが増すだけなのかを評価します。
プログレッシブ ダイの一般的なシーケンス ロジック フローは、次のパターンに従います。
- パイロット穴をあけてデータム参照を確立します
- 平らなストリップに追加の穴、スロット、リリーフ機能を穴あけします。
- 登録用の確立されたデータムを使用して主要な曲げと形状を形成します
- 重要な寸法を最終公差に合わせるか校正する
- 余分な材料をトリミングし、最終的なプロファイリングを実行します。
- 完成したパーツをキャリアストリップから切り取ります
このシーケンスの各ステップは、その前のステップに依存します。パイロットは穴を開ける前にストリップの位置を確認します。ピアスリリーフ機能により、成形中の破れを防ぎます。成形により、コイニングにより洗練された形状が確立されます。トリミングにより、歪んだ形状が取り除かれます。また、キャリア ストリップは、先行するすべての操作を通じて部品を安定して保持する必要があるため、切断は最後に行われます。
シーケンス ロジックは、順送金型エンジニアリングに関する基本的なことを明らかにします。それは、どのような操作が必要かだけではなく、各操作が行われるときにストリップがどのような状態になければならないかということです-。その条件は、応力下でワークピースの材料がどのように挙動するかに大きく依存し、これによりまったく異なる一連の工学変数が導入されます。
材料の挙動と金型設計の決定への影響
すべてのシーケンス決定、すべてのクリアランス仕様、すべてのステーション数の計算は、最終的には 1 つの質問にたどり着きます。それは、ワーク材料が負荷の下でどのように動作するかということです。順送金属スタンピングは、抽象的なものではありません。- 特定の合金、特定の厚さ、各ステーションで金型ができることとできないことを決定する特定の機械的特性を備えた合金に対して行われます。
形状は同一だが材料が異なる 2 つの部品には、完全に異なる金型アーキテクチャが必要になる可能性があることがわかります。 8 つの駅で運行する場合もあります。もう 1 つは 12 個必要かもしれません。その理由は、各材料が変形にどのように反応するか、材料がどのように硬化するか、圧力を解放する際にどれだけ跳ね返るかにあります。{2}}
引張強さと伸びの形状ステーションの設計方法
強度の高い材料は、変形に強く抵抗します。-この抵抗は、裂けたり、薄くなったり、破損したりする危険を冒さずに、単一のステーションにこれほど多くの成形を押し込むことができないことを意味します。エンジニアは、合計の変形をより多くのステーションに分散させ、それぞれに小さな増分変化を適用することで補正します。低炭素鋼では 2 ステーションで快適に成形できる部品でも、ステンレス鋼では 4 ~ 5 ステーションが必要になる場合があります。{4}}
伸び - 破断する前に材料が伸ばそうとする力 - によって、各成形ステーションがどれだけ積極的にできるかが決まります。伸び率 40% の材料は、伸び率 12% の材料よりもステーションあたりのより深い絞りが可能です。伸びが低い場合、エンジニアはリリーフ ステーションと中間アイドル ステーションを追加して、成形操作の間にストリップを安定させます。
加工硬化が課題をさらに悪化させます。たとえば、オーステナイト系ステンレス鋼は、成形中に急速に硬化します。 MetalForming Magazine が指摘しているように、ステンレス鋼の成形には、加工硬化率が高いため軟鋼の約 2 倍のプレス力が必要です-。-、オーステナイト鋼種のブランクホルダー圧力は低炭素鋼の要求の 3 倍に達する可能性があります。-極端な加工硬化挙動を伴う順送スタンピング材料の場合、エンジニアは中間焼鈍が実用的であるかどうか、または追加のリリーフ ステーションでひずみを十分に分散できるかどうかを評価する必要があります。{6}}
材料タイプ別のダイクリアランス仕様
パンチ-と-のクリアランスは、すべての材料に適用される普遍的な数値ではありません。それは、材料の厚さ、引張強度、および必要なエッジの品質によって決まります。クリアランスを間違えると、過度のバリ、エッジ状態の悪化、パンチの摩耗の加速、またはスラグの引き込みが発生することがあります。
炭素鋼順送スタンピングの場合、従来の経験則では、片面あたり材料の厚さの約 10% です。これは軟鋼に適しています。しかし、同じ 10% をステンレス鋼に適用すると、考えられる限り最悪のバリ高さになります -。これは炭素鋼の加工に慣れている工具メーカーを驚かせる現実です。多くの先進的な高張力鋼を含む、降伏-対-引張比の低い材料には、大幅に大きなクリアランスが必要です- AHSS グレードの研究によると、最適なエッジ伸縮能力には片側あたり最大 21% のクリアランスが必要である可能性があります。-
アルミニウム順送スタンピングには別の課題があります。アルミニウムは柔らかいですが、その粘着性によりパンチ面に粘着性が生じます。また、せん断強度が低いため、過剰なロールオーバーを発生させずにきれいなせん断バンドを生成するにはクリアランスを十分にタイトにする必要があります。順送スタンピングの銅合金と真鍮合金の反応はまた異なります -。その成形性は合金と焼き戻しによって大幅に変化するため、広範なカテゴリのルールではなく、特定の材料グレードを考慮したクリアランス調整が必要です。
結晶粒方向とスプリングバックの補償
すべての圧延シートには、圧延プロセス中に確立された結晶構造の方向である結晶方向 - があります。この方向は、亀裂が発生する場所、曲げに必要な力、成形後に材料がどれだけ戻るかに直接影響します。
木目を横切って曲げる (圧延方向に垂直な曲げ線) と、より強い半径を許容できる強い曲げが得られます。木目に沿って曲げる (曲げ線が圧延方向に平行) と、曲げが弱くなり、外側半径、特に小さな半径で亀裂が発生しやすくなります。としてファブリケーター-粒子の小さい材料は粒子の分離や亀裂が発生しにくく、より安定した降伏強度を維持するため、-材料の品質が単なる調達変数ではなく、正当なエンジニアリング仕様になると説明しています。
順送金型エンジニアにとって、結晶粒方向はコイル上のストリップの方向を決定するため、設計段階で指定する必要があります。耐クラック性のために重要な曲げを木目に対して横方向に延ばす必要がある場合、ストリップをマスター コイルから正しい方向に切り出す必要があります。この決定は、金型用に鋼材が切断される前に決定されます。
順送金型のスプリングバックは単一のステーションの問題ではなく、-累積的な問題です。-各成形ステーションは角度偏差に寄与し、後続のステーションでさらに大きくなります。AutoForm のシミュレーション スペシャリストシートが形成ステーションとトリミングステーションのラインナップを通過するにつれてスプリングバックが進化し、補償戦略は各ステーションのスプリングバックが次のステーションとどのように相互作用するかを考慮する必要があることを強調しています。エンジニアは、弾性回復を予測するために成形ステーションでオーバーベンドを行いますが、正しいオーバーベンド角度は、材料の特性、曲げ半径、結晶粒の方向、および下流で何が起こるかによって異なります。
| 材質の種類 | 一般的なクリアランス (片側あたりの%) | フォーミングステーション乗数 | スプリングバック傾向 |
|---|---|---|---|
| 低炭素鋼- | 8-10% | 1x (ベースライン) | 低から中程度 |
| ステンレス鋼(オーステナイト系) | 12-16% | 1.5-2x | 高い |
| 高度な高張力鋼- | 15-21% | 1.5-2.5x | 非常に高い |
| アルミニウム(自動車グレード) | 6-8% | 1.3-1.8x | 中程度から高程度 |
| 銅・真鍮合金 | 5-8% | 0.8-1.2x | 低から中程度 |
上の表は、順送金型エンジニアが単一の金型アーキテクチャを設計して材料を自由に交換できない理由を示しています。それぞれの材料タイプによって、必要なステーションの数、指定するクリアランス、スプリングバック補償のためにどれだけ積極的に過曲げを行うことができるかに至るまで、工学方程式 - 全体が変化します。これらの特性によって、どの工具鋼や表面処理が、各材料が金型部品に与える摩耗や粘着摩耗に耐えられるかが決まります。- これは、独自のエンジニアリング上の決定が必要な問題です。
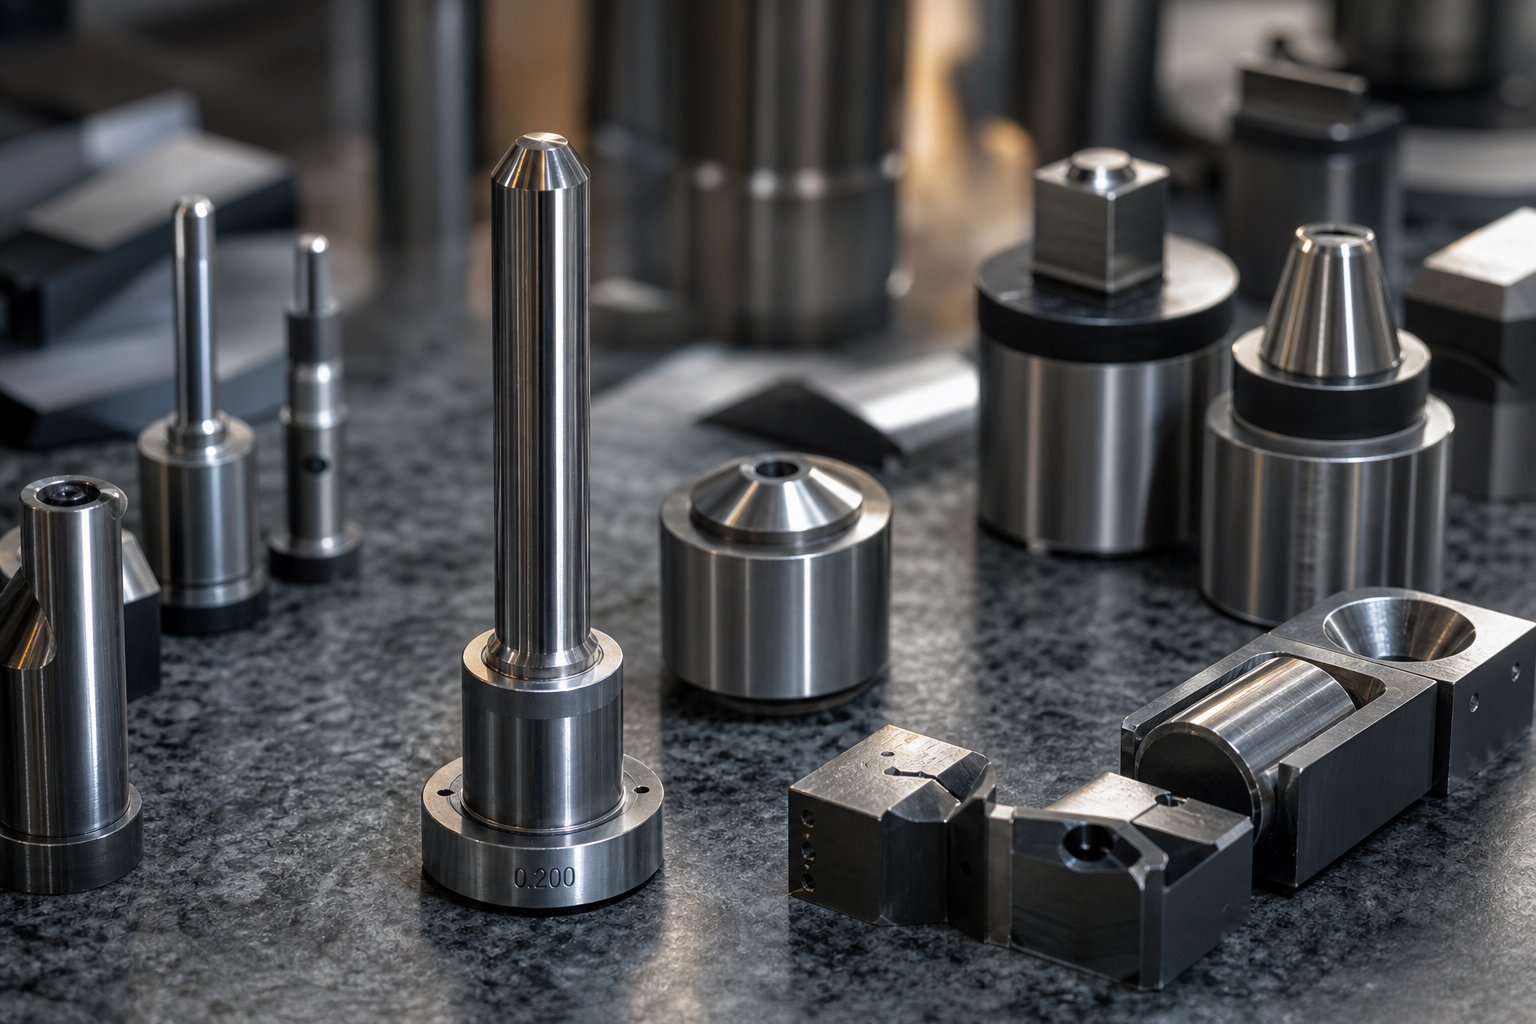
順送金型の工具鋼の選択と熱処理
ワークピースの材質によって、力とクリアランスが決まります。しかし、これらの力は、ストリップと何百万回も接触する工具のパンチ、ダイインサート、成形セクションなどの何かに作用します。{1}。これらのコンポーネントの材質と熱処理方法によって、スタンピング金型が生産活動全体にわたって一貫した部品を供給できるか、それとも予定寿命の数分の 1 で予測不能に劣化するかが決まります。-
単純な材料間のマッチング問題のように思えますか?{0}{1}そうではありません。同じプログレッシブツールおよびダイ内の異なるステーションでは、まったく異なる故障メカニズムが発生します。鋭いパンチは研削的な剪断にも耐えます。成形インサートが繰り返しの衝撃荷重を吸収します。描画ステーションは接着剤のかじりと闘います。金型全体で 1 つの鋼種を指定する - と、一部のショップでは依然としてデフォルトで - が使用されていますが、これらの違いは無視され、一部のステーションは過剰に構築され、他のステーションは指定不足であることが保証されます。-。
パンチとダイブロックの工具鋼グレード
順送金型の各ステーションは主要な摩耗メカニズムに直面しており、どのステーションが破損を支配するかを理解することが、適切な材種を選択する第一歩となります。
ピアシング ステーションとブランキング ステーションでは摩耗が発生します - ストロークごとに刃先が被削材に対して研磨され、徐々に形状が失われます。これらの金属パンチングツールでは、耐摩耗性が最優先されます。対照的に、成形ステーションでは、衝撃荷重と疲労が確認されます。- 鋼は亀裂を生じさせることなく周期的な衝撃を吸収する必要があります。絞りステーションやコイニングステーションでは、被削材がツール表面に移動し、時間の経過とともに蓄積する凝着摩耗(かじり)が発生することがよくあります。
これらのさまざまな需要は、さまざまな工具鋼カテゴリにマッピングされます。
空気硬化鋼-(A2、D2):汎用の主力製品。- A2 は耐摩耗性と靱性のバランスが取れており、中程度の生産運用に適した万能の選択肢となります。- D2 は耐摩耗性を大幅に向上させますが、靭性を犠牲にします - 大きな衝撃を受けるステーションや高強度材料の切断時に欠ける可能性があります。-としてメタルフォーミングマガジンD2 はより脆く、激しい成形用途では欠ける可能性があることに注意してください。
ハイス-(M2、M4、SKH9):超硬を使用せずに耐摩耗性をさらに高める必要がある場合、高速度鋼がそのギャップを埋めます。-バナジウムとタングステンカーバイドが含まれているため、スタンピング中に発生する高温でのエッジの劣化に耐えられます。特に M4 は、従来の工具鋼の刃先を急速に破壊するステンレス鋼または AHSS - 材料を使用する順送金型のパンチに使用する場合に好まれています。コアパンチとインサートには、HRC 60-62 まで熱処理された-高速度鋼-が使用されており、数百万回の高速生産サイクルを通じて刃先の完全性を維持します。
粉末金属(PM)鋼(CPM 10V、CPM 3V):{0}これらは、大量のスタンピング金型に耐摩耗性と使用可能な靭性の最適な組み合わせを提供します。{0} CPM 10V はピアッシング作業において優れたエッジ保持力を実現し、CPM 3V は成形ステーションでの耐衝撃性を重視します。 PM 鋼では炭化物がより細かく均一に分布しているため、同等の硬度の従来の鋼よりもチッピングに対する耐性が優れています。
超硬インサート:最も要求の厳しい用途 - 非常に高いヒット数、非常に摩耗性の高い被削材、またはバリ-重要な特徴 - の場合、タングステンカーバイド インサートは工具鋼では匹敵しない摩耗寿命を実現します。トレードオフは、脆さ、コスト、加工の難しさです。-超硬は、純粋な圧縮荷重がかかり、横方向の力が最小限に抑えられるステーションで最も効果を発揮します。
順送金型エンジニアリングのトレンドは、混合材料構造へと決定的に移行しています。{0}}ある経験豊富な工具室管理者はこう述べています。「1 つの工具鋼を金型全体で使用する時代は終わりました。」最新のスタンピング金型は、切断パンチに M4、ダイ ブロックに A2 または S7、破損リスクが最も高い成形ステーションに S7、コストを考慮してバリの管理が優先される場合には超硬を使用します。
金型の寿命を延ばすための熱処理と表面処理
適切な鋼種を選択することは方程式の半分にすぎません。鋼がどのように熱処理されるかによって、その鋼が硬度-対-靭性スペクトル-のどこに該当するかが決まります。このバランスを誤ると、予測可能な欠陥が発生します。
最大限のエッジ保持力を実現するために HRC 64 に硬化されたピアスパンチを想像してみてください。きれいに除去できないスラッグや、横方向の荷重を引き起こすストリップの位置ずれに遭遇するまで、鋭いエッジを美しく保持します -。予期せぬ応力を吸収する靭性が不足しているため、パンチが欠けてしまいます。逆に、靭性を高めるために HRC 56 に保たれた成形インサートは、衝撃荷重に無期限に耐えることができますが、その作業面は繰り返し圧縮されると「キノコ」- のように塑性変形し、公差から外れてしまいます。
経験豊富な金型エンジニアは、ステーションの機能に基づいて硬度範囲を目標とします。通常、ピアッシングパンチは HRC 60-62、成形インサートは HRC 58~60、剛性については構造サポートプレートは HRC 58~60 です。これらは任意の数値ではなく、各コンポーネントの主な故障モードが二次的な故障モードを引き起こすことなく抑制されるポイントを表します。
表面処理はエンジニアリング層をさらに追加しますが、これらは特定の材料と体積の要件に関連付けられた決定であり、すべてに適用される普遍的なソリューションではありません。-
窒化処理窒素を工具表面に拡散させて硬化したケースを作成します。比較的低温 (プラズマ窒化の場合は 800 ~ 1000 度 F) で適用され、工具の寸法は大きく変わりません。ファブリケーター窒化は、より高度なプロセスの複雑さを伴うことなく、少量の用途で適度な保護を必要とするスタンパーにとって実用的な選択肢であると特定しています。{0}}
PVDコーティング(TiN、TiCN、AlTiN、CrN) は、適用中にベース工具鋼が軟化したり寸法が変化したりしない程度に低い 1000 度 F - 未満の温度で、薄く硬い層を堆積します。 PVD コーティングは摩擦の低減と凝着摩耗への耐性に優れているため、かじりと戦う成形ステーションにとって価値があります。工具の寸法を変えないため、コーティング後の研削が不可能な公差の厳しい切削パンチにも実用的です。-
熱拡散(TD)プロセス約 1800 度 F でバナジウム炭化物層を形成します。-非常に硬く、耐摩耗性があります。-しかし、高温により工具の結晶構造と寸法が変化します。エンジニアは処理後の寸法変化を考慮して設計する必要があります。また、コーティングの専門家が指摘しているように、このプロセスでは鋭利な形状や応力集中のある脆弱な領域に亀裂が発生する可能性があります。- TD コーティングは、元の設計で寸法補正が計画されている非常に大量生産される堅牢な形状の工具に最適です。
表面処理のエンジニアリング決定ツリーは、母材の選択と同じロジックに従います。つまり、どの摩耗メカニズムが支配的か、どの量がコストを正当化するか、どのような寸法制約が存在するか。
- 予想されるヒット数:少量の実行(100,000 未満)では、PM 鋼や高度なコーティングが正当化されることはほとんどありません。-大規模キャンペーン(100 万以上)では、予測可能なメンテナンス間隔が必要です。
- 被削材の摩耗性:ステンレス鋼と AHSS は、軟鋼 - よりも早く刃を破壊します。許容可能な研ぎ間隔を維持するには、より硬い鋼またはコーティングされた表面が必要です。
- ステーション運用タイプ:切断ステーションは耐摩耗性を優先します。成形ステーションでは、靭性と耐かじり性を優先します。それぞれに異なる鋼材と処理の組み合わせが必要です。
- メンテナンス間隔の目標:生産スケジュールで、研ぎのために 50,000 ストロークごとに金型を引くことができる場合は、中程度の鋼で十分です。目標が 200、メンテナンス間の 000+ ストロークの場合、PVD コーティングを施した PM 鋼が必要になります。
- 予算の制約:PM 鋼と超硬インサートは初期費用が高くなりますが、研ぎの頻度、プレスのダウンタイム、スクラップ率、交換部品を含むライフサイクル コスト - を考慮すると、多くの場合、高グレードの素材のほうが有利です。-。
コスト計算は再構成する価値があります。それは鋼材の購入時のコストではなく、生産キャンペーン全体でどのくらいのコストがかかるかです。 CPM 10V パンチは、次の研ぎまでの工具寿命を 2 倍にし、計画外のプレス停止をなくすことで、コストが 3 分の 1 ですが、メンテナンスに 2 倍の注意が必要な D2 パンチよりも優れた性能を発揮します。このライフサイクルの観点は、まさに-、適切に設計されたスタンピング金型と単に製造される金型を区別するものであり、-、最新のシミュレーション ツールが鋼材の注文前にこれらの材料の決定をどのように検証するかを決定するのと同じ考え方です。
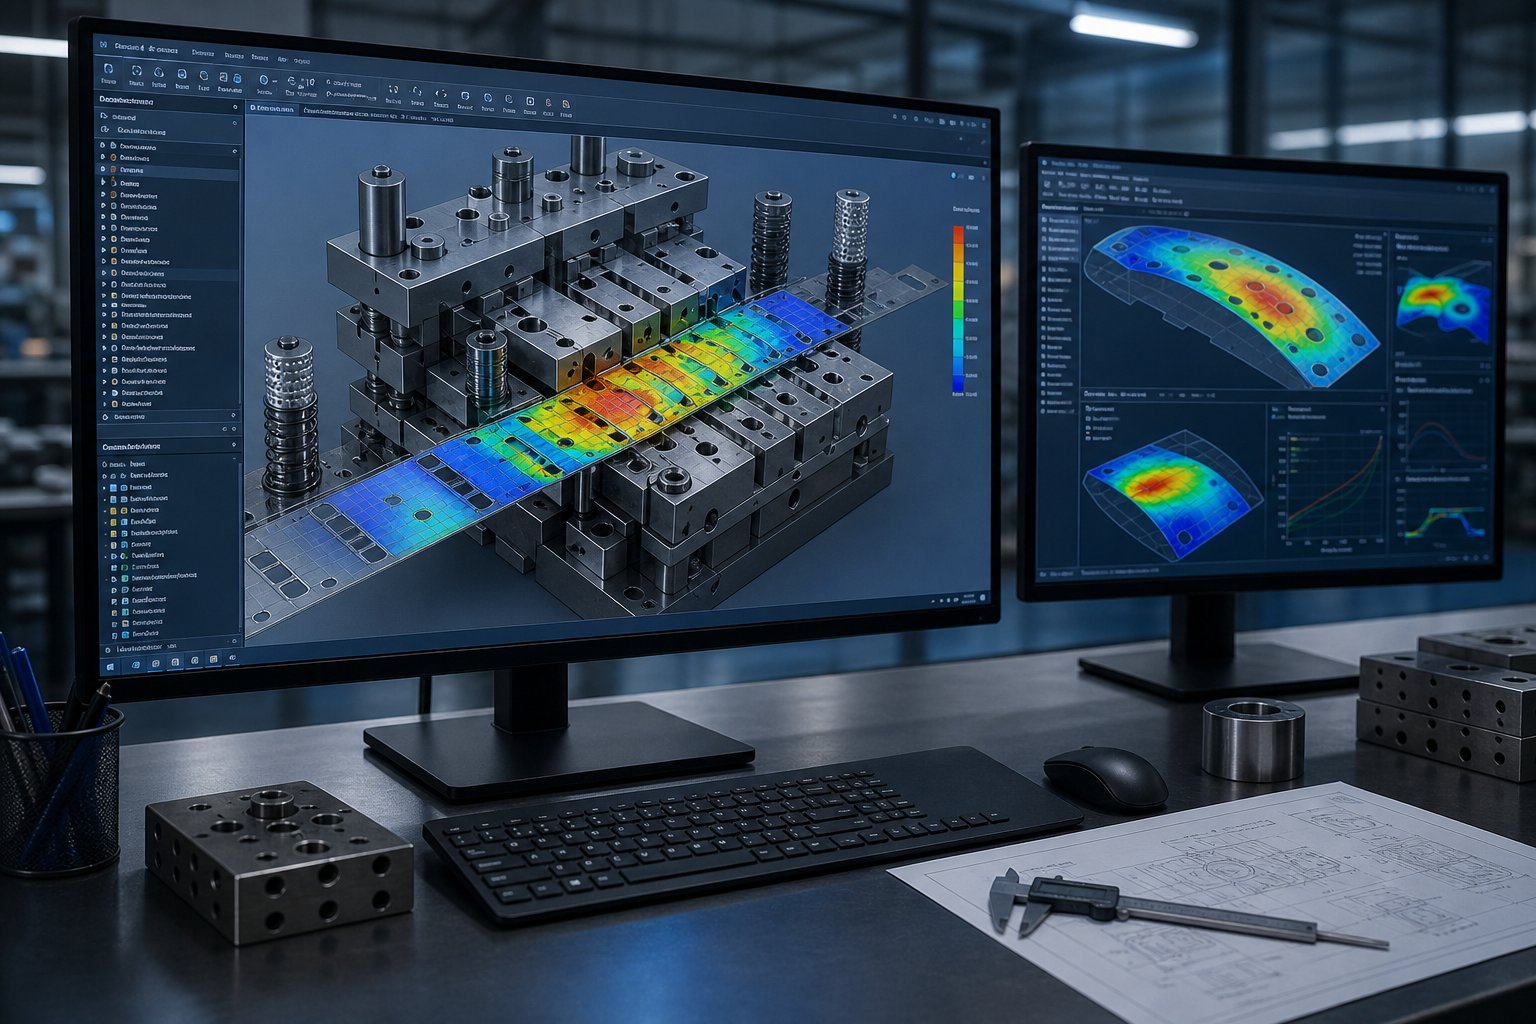
CAD/CAM シミュレーションと最新のプログレッシブ金型設計ワークフロー
適切な工具鋼とコーティングを選択することは重要な決定です - しかし、機械加工鋼に何十万ドルも投じる前に、それらの選択が期待どおりに機能することをどのように検証しますか?死と希望を築くのではありません。それをシミュレートするのです。現代の進歩的な工具開発により、最も重労働なエンジニアリング作業がトライアウトプレスからコンピューター画面に移行し、成形解析、スプリングバック予測、ストリップ進行ロジックをわずかなコストと時間で繰り返しテストできるようになりました。
この変化は大手 OEM にとってだけの贅沢ではありません。あらゆる規模の工場の進歩的な金型エンジニアは、現在、金型スタンピング機が稼働する数か月前に問題を発見するシミュレーション主導のワークフローを使用しています。-結果?トライアウトの繰り返しが減り、やり直しが減り、より早く生産目標に達する金型が得られます。
FEA-による成形解析とストリップ レイアウト シミュレーション
有限要素解析により、エンジニアは仮想ストリップを順送金型プレス - でステーションごと、ストロークごとに正確な成形条件にさらすことができます。ソフトウェアは、板金を数千の要素に離散化し、定義された材料特性を適用して、各ステーションでパンチ、ダイ、パッドの力に各要素がどのように応答するかを計算します。
これで何が分かるでしょうか?破壊が始まる材料の薄化ゾーン。圧縮応力によってシートが座屈するしわのパターン。狭い半径または穴の開いたフィーチャに近い部分では、分割のリスクがあります。鋼材が金型用に切断される前に、すべてが表示されます。
AutoForm ソルバー テクノロジー - を使用する Logopress ProgSim - などのツールは、中小規模のスタンピングを扱う順送金型設計者向けに特別にカスタマイズされた仮想トライアウト プレスとして機能します。-。ソフトウェアはストリップ レイアウトからパンチの切断と成形を直接認識し、しわを検出すると圧力パッドの力を自動的に調整し、各ステーションでの成形トン数に関するフィードバックを提供します。-セットアップと実行時間は、小型のダイの場合は数分から、大型のマルチステーション アセンブリの場合は数時間かかります。-
ストリップ レイアウト シミュレーションは、材料利用率を最大化するためにコイル幅内で部品をネストする方法を最適化するという並行機能を果たします。エンジニアはブランクを回転させ、ピッチを調整し、さまざまなキャリア構成をデジタルで評価できます。としてセンターラインエンジニアリングレポート、見積もり段階でのブランク サイズの見積もりとネスティングにシミュレーション ソフトウェアを使用すると、材料費を事前に節約できます。-「ピッチ上で少しでも材料を追加できるのは非常に大きなことです。」数百万の部品を使用する進歩的なスタンピング プレスの場合、材料使用率が 2 ~ 3% 向上しただけでも、生産活動に比べて大幅な節約につながります。
デジタルプロトタイピングにおけるスプリングバックの予測と補償
スプリングバック - は、プレス力が解放されるとすぐに成形品を歪ませる弾性回復です - は、順送金型エンジニアリングにおける最も困難な問題の 1 つです。一度適用する修正は 1 つだけではありません。それは複数の形成ステーションにわたって複合され、ステーション 6 で必要な補償はステーション 3、4、5 で何が起こったかによって異なります。
ここでシミュレーションがゲームを変えます。金型を作成し、フランジが 4 度スプリングで開くことを発見し、オーバーベンドを工具に研削し、再実行し、物理的に繰り返す代わりに、エンジニアはデジタル的にスプリングバックを予測し、加工を開始する前に補正することができます。- AutoForm などの高度なソフトウェアは、各成形ステーションの後にスプリングバック形状を計算し、反対方向に補正する- の関係が 1:1 になることはほとんどないため、多くの場合、元のスプリングバック量より大きくなります。
スプリングバックの激しさを左右する主な要因は、材料の降伏強さと引張強さの組み合わせです。これらの値が近い場合 (たとえば、YS=420 MPa、TS=480 MPa)、スプリングバックの大きさは劇的に悪化します。高強度材料を使用した複雑な 3D パーツは、補正せずに放置すると、フランジに 4 mm を超える歪みが発生する可能性があります。-デジタル プロトタイピングを使用すると、エンジニアはオーバーベンド角度、パッド圧力を繰り返し、数十回の仮想トライアルで形状を形成することができます。数週間に及ぶ物理的な試行ではなく、数時間で済みます。
AHSS またはステンレス コンポーネントを実行するダイ スタンピング プレスの場合、この機能はオプションではありません -。必須です。高強度素材を使った物理的な試行錯誤は--、-試用の予算とスケジュールを驚くべき速さで使い切ってしまいます。シミュレーションはそのサイクルを崩壊させます。
シミュレーションからワイヤー放電加工およびCNC加工まで
検証済みの成形シミュレーションは、決定を伝えるだけではありません-。加工プログラムに直接反映されます。最新の CAD/CAM ワークフローは、ストリップ レイアウトから個々のパンチおよびダイ インサート モデルを経て、CNC ツールパスおよびそれらのコンポーネントを製造するワイヤー EDM プログラムまでのパラメトリック チェーンを作成します。シミュレーションでオーバーベンド角度を変更すると、その変更がパンチの形状、ダイ開口部のプロファイル、および対応する加工コードに反映されます。
順送金型の開発は決してシングルパスではないため、このパラメトリックな連携は重要です。シミュレーションにより薄肉化のリスクが明らかになり、エンジニアは半径を調整し、解析を再実行して修正を確認し、金型モデルを更新します。-以前のワークフローでは、これらの変更ごとに、数十の図面や加工プログラムを手動で更新する必要がありました。パラメトリック システムでは、更新は自動的に行われます。 Metalstamp の金型設計者が発見したように、「戻って 3D モデルに変更を加えると、作成された 2D 図面を含むすべての - が変更されます。」ツールと金型のメーカーは、設計どおりに金型を製造します。設計はすでに仮想的に検証されているため、金型は機能します。-。
サーボ プレス技術により、シミュレーションの新たな次元が追加されます。ストロークプロファイルが固定された従来の機械プレスとは異なり、サーボ-駆動のプログレッシブスタンピングプレスでは、プログラム可能なスライドモーション-の可変速度、下死点での停止、材料リリースの逆パルスが可能です。エンジニアは、これらのカスタム動作プロファイルが設計段階で成形結果にどのような影響を与えるかをシミュレーションし、金型がプレスに入る前にプレスの運動学を最適化できます。その結果、材料の流れが改善され、衝撃荷重が軽減され、金型寿命が延長されます。- という利点は、プレス動作が固定制約として扱われず、金型エンジニアリング システムの一部として考慮された場合にのみ現れます。
シミュレーションによる設計検証-は、工具鋼を加工する前に成形の失敗、スプリングバックの逸脱、進行の問題をデジタル的に検出することで試用時間を短縮します-。これまで数週間必要だった物理的な反復作業が数日の仮想解析に短縮されます。-。
シミュレーションから生産への移行は、順送金型が印刷機に届く方法の根本的な変化を表しています。仮想トライアウトは物理的トライアウトを完全に置き換えるものではありません -。これにより、重大なエラーが排除され、物理的トライアウトが微調整に限定されます。 Centerline Engineering のような金型設計者は、見積から始めて最終検証まで「最初から」シミュレーションを使用するようになりました。-金型は、スプリングバックがすでに補正され、成形力のバランスがとれており、材料の利用がすでに最適化された状態でトライアウトに達します。
しかし、シミュレーションはエンジニアがツールに組み込んだものを検証するだけです。成形ステーションが材料に亀裂を生じさせないことは確認できますが、そもそもその成形ステーションが存在する必要があるのかどうか、- や大量生産のために部品の形状自体を変更する必要があるのかどうかはわかりません。その判断は製造可能性を評価する金型エンジニアのものであり、シミュレーションが始まる前に行われる会話です。
金型エンジニアの視点から見た製造性を考慮した設計
部品設計が金型エンジニアの机に上がったとき、最初の質問は「これにスタンプを押してもいいですか?」ということではないでしょうか。それは、「ツールが自己破壊することなく、100 万回のヒットに対して 1 分あたり 200 ストロークで確実にスタンプを押すことができるか?」というものです。-この特徴は、精密金型スタンピングにおける DFM の核心です。 CAD 画面では問題なく見えるフィーチャーでも、細すぎて生き残れないパンチ、狭すぎて維持できないクリアランス、またはストロークごとに材料物理学と戦う成形操作に変換される可能性があります。
金型エンジニアからの DFM フィードバックは押し戻しではありません - それは、部品の機能とツールの現実の間の変換層です。この会話が早く行われるほど、最終的に最終的に焼き付けられる妥協が少なくなります。
ウェブの最小距離とパンチ強度の制約
厚さ 1.0 mm の鋼材に、わずか 0.5 mm の間隔で 2 つの丸い穴がある部品を想像してください。これらの穴に穴を開けるために必要な板金パンチには、材料自体よりも薄いダイス鋼のウェブがパンチの間に必要になります。何百万サイクルもの圧縮と横方向の荷重がかかると、ウェブに亀裂が入ります。パンチは互いに向かって偏向します。エッジの品質が低下し、メンテナンス間隔が短くなります。
これが、最小限の Web ルールが存在する理由です。一般的な DFM ガイドラインでは、2 つのフィーチャー - の間、またはフィーチャーとエッジ - の間の材料ウェブが材料の厚さの少なくとも 1.0 ~ 2.0 倍である必要があると指定されています。このしきい値を下回ると、実稼働速度では維持できない処理をツールに要求することになります。
パンチ断面-も同じロジックに従います。シートメタルに確実に穴を開けるには、せん断中に発生する座屈力に耐えられる十分な断面積がパンチに必要です。-。経験則: 最小パンチ直径は、軟鋼の丸穴の場合は材料の厚さよりも小さくてはならず、高強度の材料の場合は大きくする必要があります。-スロットや非円形フィーチャーは、最も狭い断面が強度を決定するため、より制約されます。-フィーチャーがこれらのしきい値を下回る場合、金型エンジニアは複数のステーションにまたがって操作を分割することを評価します -。1 つのステーションでフィーチャーの一部を貫通し、別のステーションでそれを完了する - か、設計変更を要求します。
ベンドリリーフ要件と抜き勾配の考慮事項
順送精密金属スタンピングの曲がりは単独で発生するわけではありません。これらは、隣接するフィーチャ、エッジ、およびその他の曲げと相互作用します。適切な逃げがないと、曲げ線の端の材料が束になったり、裂けたり、あるいは予測できないフランジ高さが生じたりします。ベンドリリーフ - 曲げ線の両端にある小さなノッチまたは切り欠き - は、材料に制約なく変形する余地を与えます。
曲げ半径自体は材料の制限を尊重する必要があります。ほとんどの板金では、内部曲げ半径は材料の厚さの少なくとも 1.0 ~ 1.5 倍にする必要があります。小さくすると、特に繊維方向に平行に曲げたときに、外側の繊維に破壊限界 - を超える応力がかかります。としてファブリケーターが説明します、縦方向の曲げ(木目を使用)では、横方向の曲げと比較して、必要な最小内側半径が大幅に増加します。厚さ 0.5 ~ 0.8 インチの鋼板の場合、最小半径は横方向の曲げの 2.5T から縦方向の曲げの 3.75T まで跳ね上がります。
金型エンジニアは、部品の公差コールアウトに対してこれらの関係を評価します。高強度材料の半径 0.5T で指定された曲げを木目に合わせて曲げる-ことは、攻撃的なだけではなく、-工具寿命の問題でもあります。-金型は断続的に部品に亀裂を入れ、成形インサートが摩耗するにつれてスクラップが増加します。 DFM の応答: より大きな半径を要求するか、粒子に対して部品の向きを変更するか、曲げ線に事前にスコアを付ける成形ステーションを追加します。-
キャリアストリップの設計とストリップ利用の最適化
キャリア ストリップ - は、個々の部品がダイを通過する際に接続する材料 - は、定義上スクラップです。しかし、それは加工されたスクラップです。その幅、ウェブ接続、および進行ピッチは、材料の無駄を最小限に抑え、高速で確実に供給するのに十分なストリップの剛性を維持するという 2 つの競合する目標のバランスをとります。
ソリッドキャリアは、ストリップが全体的に平らな状態を維持する基本的な切断と曲げに機能します。しかし、深成形、絞り加工、またはエンボス加工を伴う部品には、部品間のピッチを歪めることなく金属を自由に流すことができるストレッチ ウェブ キャリアが必要です。また、キャリアは、- の進行ごとに総ストリップ重量の約 10% - を供給する水平方向の力にも、座屈することなく抵抗する必要があります。狭すぎると授乳中に折れてしまいます。幅が広すぎると、生産工程全体のすべてのストロークで材料を無駄にすることになります。
大量のダイカット金属部品の場合、ストリップの使用率がわずかであっても劇的に向上します。エンジニアはピッチ (部品の繰り返し間の距離) を最適化し、部品を入れ子にしたり回転させてより密に梱包できるかどうかを評価し、供給の安定性を維持する最小キャリア幅を決定します。不要なキャリア幅の 1 ミリメートルごとに数百万ストロークを掛けた値が、実際の材料コストを表します。
新しい部品設計を評価するときにダイ エンジニアが提供する一般的な DFM フィードバックには、通常次のものが含まれます。
- フィーチャー間隔の調整 - 穴またはカットアウトを離してウェブの最小要件を満たし、パンチの寿命を保護します
- 半径修正 - は曲げ半径を増加させて、特に結晶方向が好ましくない場合に、亀裂を防止し、成形力を軽減します。
- 公差緩和リクエスト - は、必要なコールアウトよりも厳しい寸法を特定するための寸法を特定します。--機能上のメリットがなく、金型のコストが追加される追加のコイニング ステーションまたはサイジング ステーションを必要とします。
- 結晶方向仕様 - は、亀裂を防止し、スプリングバックの変動を低減するために、重要な曲げに対するストリップの方向を定義します。
- リリーフ機能の追加-: ベンドリリーフ、ノッチ半径、応力緩和スロットを指定します。-高速成形時の裂けを防止します。-
これらの推奨事項はそれぞれ、パンチ強度、ダイ寿命、ストリップの安定性、またはプロセスの再現性など、特定の工具の制約にまで遡ります。金型エンジニアの DFM レビューは、最終的には寿命評価 - であり、工具が劣化することなく意図した生産量全体にわたって一貫した漸進的精密金属スタンピングを提供できるように、部品設計で何を変更する必要があるかを評価します。
ただし、完璧な DFM があっても、ストリップが正確に正しい位置で各ステーションに到着した場合にのみ、順送金型で正確な部品が製造されます。その位置精度は、機械システムに依存しているため、過小評価されがちです。つまり、ストロークごとにストリップを再登録するパイロット ピンです。-
パイロット機構とストリップ進行精度
順送金型は、完全に順序付けされたステーション、理想的なクリアランス、最適化された工具鋼 - を備えていても、ストリップが各ストロークで正しく配置されていない場合はスクラップを生成します。パイロット ピンは、精度ループを閉じるメカニズムです。 -各ステーションでストリップを再登録し、スタンピング フィード システムに固有の不正確さ、ストリップの反り、熱膨張、累積進行誤差を補正します。-毎分 300+ ストロークで動作するプログレダイスでは、パイロットはパンチが素材に当たる前の位置防御の最後のラインとなります。
ストリップの位置合わせは簡単そうに思えます。フィードがストリップを 1 ピッチ進め、パイロットが穴に入り、ストリップが位置決めされます。実際には、関連する公差は非常に厳しいため、パイロット設計やタイミングにおける小さなエンジニアリング上のミスが、ダイ全体に複合的な誤差を引き起こします。
位置合わせ精度のためのパイロット直径とクリアランスエンジニアリング
パイロットピンはただ穴に落ちるだけではありません。ストリップの位置を積極的に修正します。フィード システムは、ストリップをほぼ正しい位置 - (通常、数千分の 1 インチ以内) まで前進させます -。パイロットが細かい位置決めを行います。これは、パイロット-と-のクリアランスが、どの程度の修正が可能か、またストリップがどの程度正確に装着されるかを決定することを意味します。
MetalForming Magazine によると、パイロットのサイズは、材料の種類と厚さに応じて、パイロット穴までのクリアランスが 0.0005 ~ 0.001 インチであるのが一般的です。このクリアランス範囲は意図的に狭く、- パイロットがストリップに力を入れずに進入できるほど十分に緩めですが、一度装着するとストリップが移動できない程度にぴったりとしています。
ノーズの形状は直径と同じくらい重要です。パイロット ピンのブレット ノーズ テーパは 2 つの機能を果たします。プレスが下降するときにストリップを真の位置に横方向にガイドし、完全な位置決め直径がかみ合う前に穴に入ります。このテーパー状の入口は、スタンピング ダイ リフタがストリップを完全に解放する前に、パイロット チップがストリップに接触することを意味します -。ストリップがフィード システムとパイロット ノーズの両方によって同時に支持される短いオーバーラップを作成します。
パイロットの長さはバランスをとるためのものです。パイロットは、他のパンチが噛み合う前、およびストリッパー面が下側のダイに接触する前にストリップに入るのに十分な長さが必要です。しかし、長すぎると、それ自体の問題が発生します - 長すぎるパイロットは、型を開けるときに穴に詰まったり、ストリップを上方に引っ張ったりする可能性があります。エンジニアは、ダイのタイミング要件に応じてパイロットの長さを指定します。パイロットの先端は、送りリリースが発生する正確なクランク角度でストリップに入る必要があり、切断または成形が始まる前に位置決め直径が固定されている必要があります。
一般的な登録失敗とエンジニアリング ソリューション
順送金型で最も一般的な位置合わせの失敗は、パイロット自体とは何の関係もありません。-フィード ロール リフトのタイミングです。-パイロットの位置決め直径が穴に入ったときにフィードロールがまだストリップをグリップしている場合、フィーダーはパイロットと戦います。その結果、-片側のパイロットの摩耗、細長いパイロット穴、パイロットが従事する際のカチッという音が聞こえ、高速で悪化する進行エラーが発生します。
正しいタイミングシーケンスでは、フィードがストリップを前進させ、次にパイロットチップが穴に入り、次にフィードロールが持ち上げ(ストリップを解放)、最後にパイロットの全直径がストリップを着座させて位置決めする必要があります。ストリップを金型表面から持ち上げるスタンピング ダイ リフタを使用する金型の場合、タイミング ウィンドウはさらに狭くなります - パイロットが関与したままリフタが移動の頂点に達するまでフィード ロールは開いたままにする必要があります。フィード タイミングの専門家が説明しているように、ロール クロージャが正しくないと、ダイとフィーダの間に余分な材料が閉じ込められ、パイロットが離脱するときにストリップが前方に押し出され、過度に長い進行が発生する可能性があります。
成形中の下穴の歪みは、より微妙な問題です。絞り加工または深成形-操作により材料が内側に引っ張られると、キャリア ストリップ - が移動し、その成形ゾーンの近くにあるパイロット穴もそれに伴って歪みます。ファブリケーターが説明するように、適切に設計されたストレッチウェブキャリアを使用せずに順送ダイで描画すると、材料が内側に流れるときにパイロット穴が移動します。解決策は、レジストレーション フィーチャに歪みを伝えずに材料の流れを吸収する柔軟なウェブ フィーチャを使用して、パイロット ホールの位置を形成ゾーン - から切り離すキャリア設計です。
ナメクジの引き抜きには、現実世界でも別の課題が生じます。{0}}ピアッシングパンチが後退すると、真空または摩擦によってスラグがダイの開口部に引き戻される可能性があります。そのスラッグは次のストリップの前進を妨げたり、さらに悪いことに次のステーション - でストリップの下に留まり、印象の浮き上がり、送りミス、またはパンチの破損を引き起こします。エンジニアは、適切なダイ クリアランスによるスラグの引き抜き、積極的なスラグ排出機能、および穿孔クリアランスがスラグを保持する吸引条件を生み出さないようにすることに取り組んでいます。
複数の形成ステーションにわたるスプリングバックの蓄積も、登録に間接的に影響します。各成形ステーションでは角度の偏りが生じ、ストリップの中立位置がわずかに移動します。複雑なプログラム ダイのステーション 10 または 12 までに、エンジニアが考慮していないと、累積シフトがパイロットの修正範囲を超える可能性があります。設計ソリューション: ストリップが既に跳ね返った大規模な成形作業の後 - にパイロットを戦略的に配置し、-、弾性回復力と戦うのではなくストリップの実際の位置を修正します。
各ステーションでの位置合わせの精度は、ストリップの進行全体に渡って影響を与えます。ステーション 3 での 0.001- インチの誤差は、下流のすべてのステーションで継承、増幅、または修正する必要がある位置の不確実性となり、- パイロット エンジニアリングを、単一ステーションの考え方から順送金型設計を区別するシステム レベルの規律にする-。
適切なパイロット エンジニアリングは、最終的には精度の問題であると同時に耐久性の問題でもあります。ストリップと戦うパイロットは消耗が早い。ストリップの位置が間違っていると、パンチに不均一なストレスがかかります。細長いパイロット穴は、金型が--公差部品 - を超えるまで徐々に劣化し、場合によっては、下流で SPC アラームがトリガーされるまでドリフトが捕捉されなくなるほど徐々に劣化します。設計段階でパイロット機構に組み込まれた精度によって、金型が生産全体にわたって品質ウィンドウをどれくらい維持できるか、-、および途中でどの程度のメンテナンス介入が必要になるかが直接決まります。
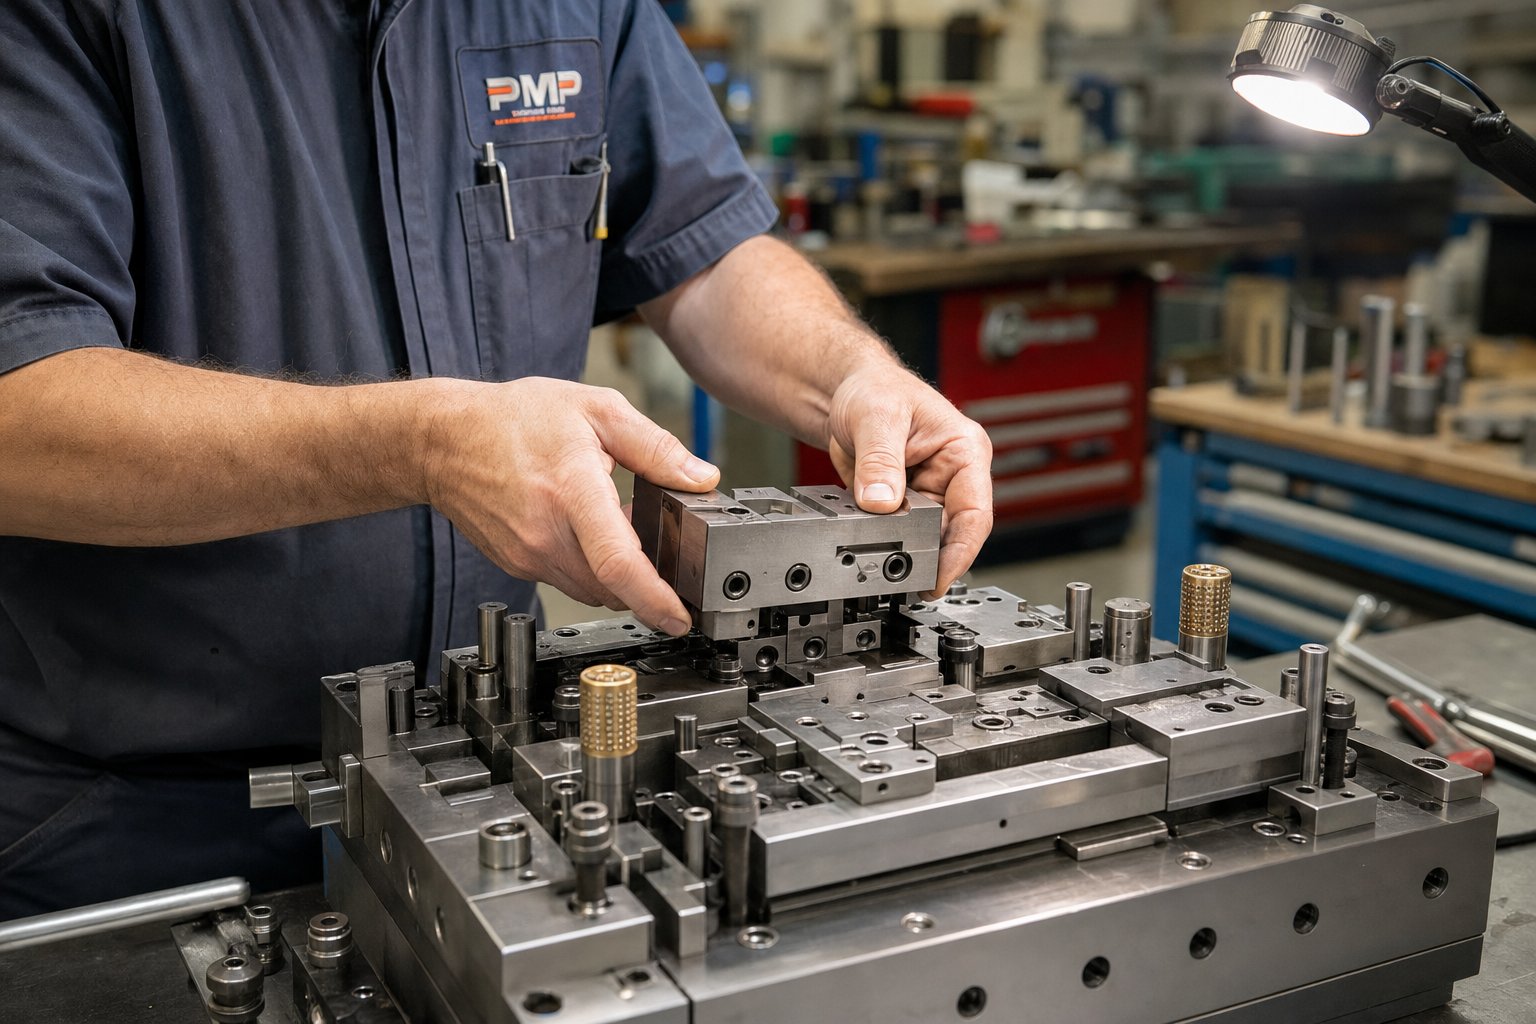
金型寿命管理およびメンテナンスエンジニアリング
パイロットの精度により、部品の公差が維持されます。工具鋼の選択により、鋭い刃先が維持されます。しかし、エッジが必然的に鈍くなったり、インサートが限界を超えて摩耗したり、金曜日の午前 2 時にパンチが欠けたりして、ダイを効率的にメンテナンスできない場合は、どちらも問題ではありません。数百万回のヒットを想定して設計された順送スタンピング金型には、共通の特徴があります。つまり、メンテナンス性は初日から設計されており、最初の計画外のプレス停止後にボルトで取り付けられるものではありません。
このように考えてみてください。- 完璧な部品を製造するが、日常的な研磨に 8 時間の分解が必要な金型は、生産用に設計されていません。ショールーム向けに設計されています。長期にわたるプログレッシブスタンピングでは、プレス機から金型全体を引き抜いたり、注意を必要としない分解ステーションを使用したりすることなく、摩耗コンポーネントにアクセス、交換、修復できるツーリングアーキテクチャが必要です。
モジュール式インサート構造とクイックチェンジコンポーネント-
モノリシック ダイ ブロックからセクション化されたインサート構造への移行は、過去 20 年間にわたる進歩的なダイ エンジニアリングにおける最も影響力のある発展の 1 つです。最新の順送スタンピング金型では、切断プロファイルを機械加工して単一の巨大な金型ブロックに直接形状を形成するのではなく、共通のホルダー プレートにボルト、ピン、またはウェッジで固定する交換可能な金型セクションを個別にインサート-使用しています。-
なぜこれが重要なのでしょうか?摩耗は順送金型全体で均一に発生するわけではないためです。ステーション 3 は 0.8 mm ステンレス鋼を貫通する可能性があり、80,000 ストロークごとに研ぐ必要があります。ステーション 7 では、アルミニウムに穏やかなエンボス加工を施し、サービスごとに 500,000 ストロークを実行する可能性があります。モノリシック構造の場合、整備ステーション 3 は金型全体を引っ張ることを意味します。モジュール式インサートの場合、技術者は、隣接するステーションに影響を与えることなく、特定のインサートを取り外し、研ぐか交換し、頻繁に - を再取り付けします。
として精密金型メーカーの注意事項交換可能なインサートにより、メンテナンスの迅速化、修理コストの削減、摩耗の局所化の改善、寸法修正の容易化、ダウンタイムの削減が実現します。局所的なインサート交換は、特定のステーションで完全な金型の抜き取りが強制されるような集中的な摩耗負荷がかかる大量の OEM 生産において特に価値があります。-
クイックチェンジパンチ保持システムは、この哲学を金型の上半分に拡張します。-従来のパンチの保持は、しまりばめ{2}}取り付けまたはボルト クランプ-に依存しており、アクセスするには大幅な分解が必要です。最新の保持システムは、キー付きスロット、バヨネット式ロック、またはウェッジ機構を使用しており、バックアップ プレートを取り外したり、隣接するパンチを妨げたりすることなく、個々のパンチをダイの上部から取り出して交換することができます。毎分 400+ ストロークで実行される高速順送金型スタンピングの場合、30- 分のパンチ交換と 4 時間の分解の違いは、スケジュールを守るか納期を逃すかの違いとなります。
研ぎ代と金型の予想寿命計画
順送金型のすべての切断パンチとダイインサートには有限の量の材料が含まれており、部品がその機能的な長さまたは深さを下回る前に研磨によって除去できます。これはエンジニアが製造中に発見するものではありません - 最初から設計されています。
研ぎ代とは、耐用年数全体にわたってパンチまたはダイセクションに割り当てられる総研削深さを指します。一般的なピアスパンチには 3-5 mm の研ぎ代があり、摩耗の度合いに応じて再生材ごとに 0.05 ~ 0.15 mm 除去されます。これは、コンポーネントの寿命にわたって 20 ~ 100 回の研磨が必要になることを意味します。また、インサートの完全な交換が必要になるまでの、研磨間の予測ヒット数によって、ダイの総能力が決まります。
エンジニアは、ワークの材質、パンチの断面、コーティングの寿命に基づいてこれらの間隔を計画します。{0}}ステンレス鋼を高速でスタンピングする場合、コーティングされていない工具鋼パンチの研ぎ間隔は 50,000- 80,000 ストロークになる場合があります。 PVD- コーティングまたは超硬-チップのパンチを使用すると、その間隔は 200,000+ ストロークまで延長できますが、再研磨するたびにコーティング層が除去されるため、完全な間隔を維持するには研いだ後に再コーティングが必要になります。
目に見えるバリが現れるまで待っているということは、工具の摩耗がすでに進行しすぎていることを意味します。研究によると、完全に事後対応型のメンテナンス アプローチでは、プロアクティブな予防的戦略よりも 25{2}}30% 高い費用がかかります -。この追加費用は、緊急の人件費や急ぎのスペアパーツ、操業中断によるはるかに大きな生産損失によって発生します。精密メーカーは、目視検査だけではなく実際のストローク数に基づいて研ぎスケジュールを設定し、安定した切削負荷と全体的な金型寿命を維持します。
計画外のメンテナンスを引き起こす一般的な障害モードには次のものがあります。
チッピング:小さな脆い破片が刃先 - から破損するのは通常、過剰な硬度、鋼の靭性を超える衝撃荷重、または応力集中での材料疲労によって発生します。エッジが欠けると不規則なバリが生じ、下のダイ開口部が損傷する可能性があります。
かじり:ワークピースの材料がツール表面に顕微鏡的に溶接されて蓄積し、後続の部品に傷を付ける粗いパッチが作成されます。ステンレス鋼またはアルミニウムを使用する成形ステーションは、潤滑が不十分な場合に特に脆弱になります。
パンチ破損:横方向の荷重、スラグの引っ張り、ストリップの位置ずれ、または鋼の耐久限界を超えた疲労の蓄積による致命的な破損。破損したパンチにより破片がダイを通過すると、隣接する複数のコンポーネントが損傷する可能性があります。
タイミングドリフト:ガイド システム、カム、またはリフターが徐々に摩耗すると、上部金型コンポーネントと下部金型コンポーネントの間の相対的なタイミングがずれます。金型はまだ動作しますが、クリアランスが変化し、カット バンドが変化し、成形深さが変化します。- 製造される部品は徐々に公差限界に向かっていきます。
経験豊富な金型製造業者と提携して長期生産を実現-
設計段階で行われる保守性の決定は、生産量目標と金型製造者の製造哲学に完全に依存します。 50,000 個の部品を対象としたダイのメンテナンス アーキテクチャは、500 万個の部品を対象としたものとは根本的に異なります。ミリオン-ヒットのダイには、より多くの研ぎ代、よりモジュール化された構造、検査のためのより良いアクセス、および複数の再構築サイクルに対応したサイズのコンポーネントが必要です。
経験豊富な順送金型スタンピングのサプライヤーは、メンテナンスが面倒だからではなく、大規模な計画外のダウンタイムが非常に高価であるため、最初からこれらの考慮事項を金型に組み込んでいます。-。みたいなサプライヤーイーチェン計画外の停止を最小限に抑えた長期生産をサポートするために、モジュール構造とプログレッシブ スタンピング金型の研ぎ代を設計しています。{0}彼らのアプローチは、より広範な業界の真実を反映しています。つまり、大量のキャンペーンにおける金型製造者の経験が、工具がその本来の耐用年数全体にわたってどの程度持続するかを直接決定します。-
保守性を考慮して作られたダイと、単に機能するだけのダイを分けるものは何でしょうか?経験豊富な建設業者が評価するエンジニアリング上の考慮事項は次のとおりです。
- モジュール性を挿入します。個々のステーションのインサートは独立して取り外せるサイズに設定されており、再取り付け後の再位置決めの精度を保証する位置合わせ機能が付いています。
- 研削寿命の配分:累積的な材料除去に対応できるように設計されたパンチの長さとダイの深さを備えた、全生産量をサポートするためにすべての切削コンポーネントに十分な研磨ストック
- 検査アクセス ポイント:金型の分解を必要とせずに、重要な摩耗ゾーンでの測定ツールと目視検査のためのスペースを確保。-、計画された生産休憩中にプレス状態をチェックできます。-
- 予知保全のためのセンサーの統合:負荷監視、誤検出センサー、部品品質の逸脱を引き起こす前に摩耗の進行を検出するトン数シグネチャ システムを備えています。
- スペアコンポーネントの標準化:可能であれば、複数のステーションで共通のインサート形状、パンチ直径、保持ハードウェアを使用することで、必要なスペアの在庫を削減し、メンテナンス期間中の交換を迅速化します。-
センサーの統合は特に注目に値します。 IoT-対応の金型モニタリングが進化するにつれて、順送金型に埋め込まれたセンサーが動作中の力、位置合わせ、温度を追跡します。これらのセンサーが生成するデータにより、パンチの破損によって金型が損傷したり、寸法のずれによって生産ロットが汚染された後に対応するのではなく、故障が発生する前に摩耗傾向を特定し、介入のスケジュールを設定する予測メンテナンス - が可能になります。
順送スタンピング金型の保守性を設計するための財務上のケースは単純です。計画外のダウンタイムが 1 時間発生するたびに、生産収益が犠牲になり、スクラップが発生し、スケジュールが混乱し、危機対応にエンジニアリング リソースが費やされます。初期費用は若干高くなりますが、メンテナンス イベント間の稼働時間が 30% 長くなり、研ぎ時間が半分で済むため、100 万件のヒット キャンペーン全体で総所有コストが大幅に向上します。-
メンテナンス性エンジニアリングでは、金型の設計と生産の現実が融合します。しかし、-最もメンテナンスの行き届いた金型であっても、そもそもこれらの決定を正しく行うためのエンジニアリングの深さを備えたサプライヤーから提供される必要があります -。そのため、数百万サイクルにわたる信頼性が交渉の余地のない要件である場合、生産エンジニアや調達チームが進歩的な金型ソースをどのように評価すべきかという問題が生じます。-
拡張可能な生産のための順送プレス金型の調達
保守性を考慮して設計された金型には、そのエンジニアリングを正しく実行するための技術的な深さを備えたビルダーが必要です。生産エンジニアと調達チームが順送金型メーカーを評価する場合、その決定は単純なベンダーの比較ではなく、-サプライヤーのエンジニアリング エコシステムが生産ライフサイクル全体にわたって再現可能な品質を提供できるかどうかの評価です。最も安い見積もりが総コストを最も低くすることはほとんどありません。
生産エンジニアが金型サプライヤーにおいて評価すべきこと
同じ順送金型スタンピング プログラムの 2 つの見積もりを想像してください。 1つは20%低いものです。どちらのサプライヤーも許容範囲を維持できると主張しています。どうやって区別するのですか?価格ラインを超えて、その背後にあるエンジニアリング インフラストラクチャに目を向けます。
-社内のシミュレーション能力が最初の指標です。 FEA- ベースの成形解析とストリップ レイアウト シミュレーションを実行している先進的な金型メーカーは、高価な物理的試行の繰り返しになる前に問題をデジタル的に検出します -。シミュレーション機能を持たないサプライヤーは、印刷機での試行錯誤に頼っています。つまり、タイムラインが学習曲線を吸収してしまうことになります。--
プレストン数と精度は同等に重要です。 BDC の再現性が低い摩耗したプレス機でダイを検証するサプライヤーは、ダイがお客様の生産装置で同じように機能することを保証できません。としてスタンピング装置のスペシャリストが重視するのは精密プレスで検証された金型は、老朽化した従来の装置で実証されたものとは根本的に異なる品質体制で動作します。
測定および検査機能 - CMM 検証、光学コンパレータ、SPC 文書化 - によって、サプライヤーが自社のダイが仕様を満たしていると証明できるか、単に満たしていると主張できるかが決まります。トレーサビリティと寸法証拠が規制要件である医療用プログレッシブスタンピングなどの要求の厳しい分野では、検査インフラストラクチャはオプションではありません。
材料調達の透明性が評価をさらに高めます。進歩的なスタンピング会社は、工具鋼のグレード、熱処理パラメータ、コーティングプロセスをドキュメントに明記しており、何を購入するのかを視覚的に把握できます。これらを独自の詳細として扱うサプライヤーにより、保守に関する決定を下流で評価したり複製したりすることができなくなります。
プロトタイプから拡張可能な量産まで
金型エンジニアリングのライフサイクルは、最後のインサートが所定のサイズに研磨された時点で終了するわけではありません。これは、トライアル検証、最初の記事の認定(PPAP または同等のもの)、本番稼働サポート、継続的なメンテナンス パートナーシップまで拡張されます。-納品をゴールとして扱うサプライヤーは、現実の問題が急速に表面化したときに、生産エンジニアに技術的なバックアップを与えないままにしておきます。-
自動車、エレクトロニクス、家電分野にまたがる進歩的なスタンピングおよび製造プログラムでは、初期の DFM コラボレーションから大量生産モニタリングまで、- の全体をサポートできるサプライヤーの必要性がますます高まっています。-このライフサイクル全体にわたってプログレッシブ金型とスタンピングのパートナーが関与することで、各フェーズに異なるチームが関与する取引ベンダーと比較して、問題を早期に発見し、より迅速に解決し、総所有コストを削減できます。
イーチェンは、このライフサイクル アプローチを例示しており、特に厳密な再現性と前のセクションで説明したモジュラー構造の哲学に重点を置き、設計のコラボレーションからスケーラブルな量産まで生産エンジニアと調達チームをサポートします-。順送金型メーカーを評価するときは、フェーズ全体にわたるエンジニアリングの関与が同じように継続しているかどうかを確認してください。
| サプライヤー | エンジニアリング能力 | シミュレーションツール | 試用可能容量 | 生産監視サポート | メンテナンスプログラム |
|---|---|---|---|---|---|
| イーチェン | 大量のマルチステーション成形のためのフルサービスの順送金型設計-- | CAD/CAMによる成形解析 | 社内でのトライアルと検証- | 生産開始のサポートと品質監視 | 研ぎ代計画を備えたモジュール式インサート設計 |
| 典型的な中層サプライヤー- | 標準的なダイ設計、限定された DFM フィードバック | CADのみ、FEAなし | アウトソーシングまたは限られた印刷トン数 | 配送-のみの関係 | 事後的なメンテナンス、モジュール化された設計ではない- |
| 低コストのサプライヤー- | 構築して-印刷する-、最小限のエンジニアリング入力 | なし、または基本的な 2D | お客様が提供したトライアル版- | なし | 計画的なメンテナンス アーキテクチャはありません |
上の表はランキングではありません - これは、さまざまな価格帯で実際に何を購入しているかを理解するためのフレームワークです。シミュレーション機能、トライアウトインフラストラクチャー、メンテナンス哲学を無視した進歩的な金型メーカーの評価は、実際には単なる価格比較にすぎません。また、金型の初期費用はその生涯にわたる生産への影響のほんの一部に相当するため、進歩的な工具の価格比較は誤解を招きます。
年間生産量が数十万または数百万の部品に達すると、順送金型 - ステーションのシーケンス、材料の選択、パイロット機構、保守性のアーキテクチャ - に組み込まれたエンジニアリング上の決定が、有利になるか不利になるかのどちらかになります。この記事の各章では、その複合方程式の 1 つの部分について取り上げてきました。提携する価値のあるサプライヤーは、これらすべてを同時に理解し、単に稼働するだけではなく存続する進歩的なスタンピング金型を設計する企業です。
順送プレス金型エンジニアリングに関するよくある質問
1. 順送金型とは何ですか? 他のスタンピング金型とどう違うのですか?
順送金型はマルチステーションのツーリング システムです。各プレス ストロークでは、ピアシング、成形、コイニング、カットオフという一連の操作 - を通じて連続金属ストリップを前進させ、完成した部品が最終ステーションにドロップされるまで - ます。 1 つのステーションでシングル ストロークで複数の操作を実行する複合ダイや、ステーション間で個別のブランクを移動するトランスファー ダイとは異なり、プログレッシブ ダイは、プロセス全体を通じてキャリア ストリップ上にワークピースを維持します。この相互接続されたストリップの進行には、すべてのステーションにわたって複雑になるステーションの順序付け、力の分布、および位置合わせの精度に関するエンジニアリング上の決定が必要です。
2. 順送金型には通常何ステーション必要ですか?
ステーション数は、部品の形状の複雑さ、公差要件、および成形深さに依存します。いくつかの穴と 1 つの曲がりがある平らな部品には 4 ~ 5 ステーションが必要になる場合がありますが、複数の曲がり、エンボス加工、および厳しい位置公差がある複雑なコネクタには 15 ~ 20 ステーションが必要になる場合があります。エンジニアはまた、アイドル ステーション - 作業を実行していないステーション - を組み込んで、干渉する操作の間に物理的なスペースを確保し、成形力によってキャリアが座屈する可能性がある場所にストリップの安定性を追加します。 -ステーションが増えると金型が長くなり、プレスベッドが広くなり、先行投資が増えるため、プロセスの堅牢性と工具コストの間で常にトレードオフが発生します。
3. 材料の種類によって順送金型の設計全体が変わるのはなぜですか?
材料特性により、ステーション数、クリアランス、および成形戦略が決まります。ステンレス鋼のような高強度材料は、変形に強く抵抗し、急速に加工硬化するため、より小さな増分変形を伴うより多くの成形ステーションを必要とします。-ダイのクリアランスは、軟鋼の片面あたり 8-10% から高度な高張力鋼の 15 ~ 21% まで、劇的に変化します。スプリングバック傾向により、各成形ステーションで必要なオーバーベンド補償も変わります。工具鋼の選択と表面処理も、被削材の摩耗性と付着特性に適合する必要があります。異なる材料で構成された 2 つの同一部品の形状には、完全に異なるダイ アーキテクチャが必要になる場合があります。
4. エンジニアは順送金型のすべてのステーションにわたってストリップの位置合わせの精度をどのようにして確保しますか?
ストリップの登録は、パンチがかみ合う前に各ステーションでストリップを再配置するパイロット ピンに依存します。{0}パイロットのサイズは、最初のステーションに開けられたパイロット穴までのクリアランスが 0.0005 ~ 0.001 インチです。ブレットノーズテーパーは、プレスが下降するときにストリップを正しい位置に導き、送り公差、ストリップのキャンバー、熱膨張を補正します。重要なエンジニアリング上の考慮事項には、フィーダーがパイロットと衝突しないように適切なフィード ロール リフト タイミング、穴の歪みを避けるためにフォーミング ゾーンから離れた戦略的なパイロット配置、延伸操作中にレジストレーション フィーチャを材料の流れから切り離すキャリア ストリップの設計などが含まれます。
5. 生産エンジニアが順送金型のサプライヤーを調達する際に注意すべき点は何ですか?
価格だけではなく、エンジニアリング インフラストラクチャに基づいてサプライヤーを評価します。主な基準には、成形の問題をデジタルで把握するための社内 FEA シミュレーション能力、製造設備に適合するプレストン数と精度の試行、寸法検証のための CMM および SPC 測定機能、工具鋼グレードと熱処理パラメータを文書化する材料調達の透明性が含まれます。- DFM コラボレーションから生産立ち上げ、メンテナンス計画までサポートする YICHEN - のようなフル-ライフサイクル サプライヤーは、プロジェクトの各フェーズに異なるチームが関与するトランザクション ベンダーよりも低い総所有コストを実現します。-モジュール式インサート構造と研ぎ代を考慮した設計は、長期にわたる信頼性を追求したサプライヤーのエンジニアリングの指標です。-


