


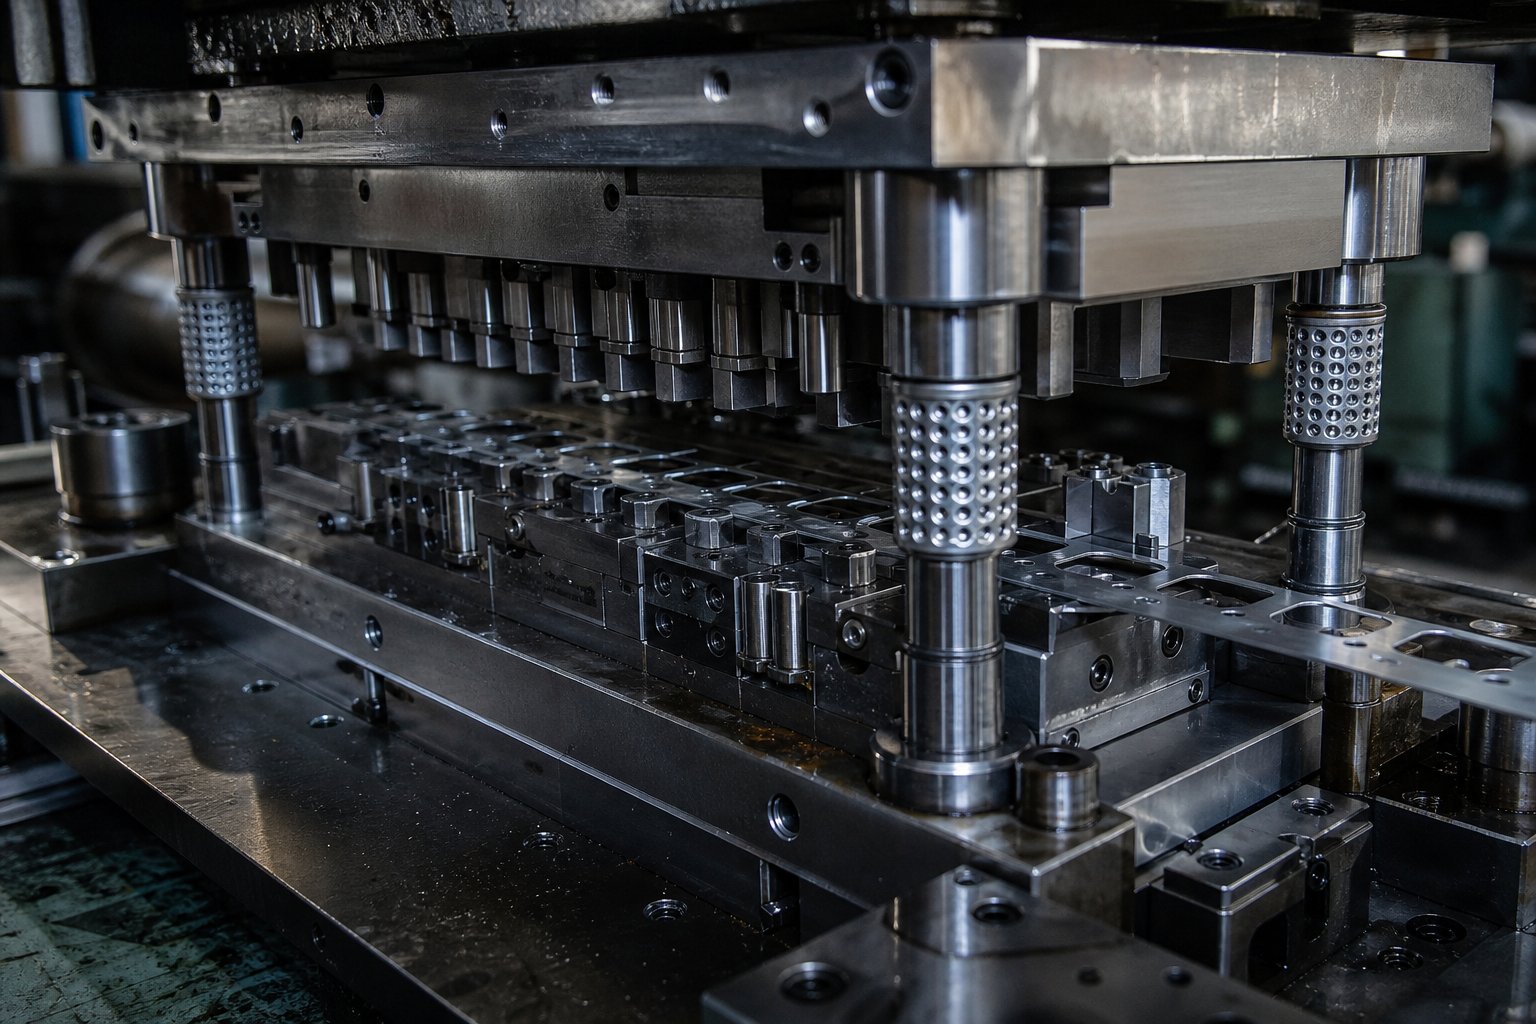
プログレッシブスタンピング金型とは実際には何なのか
A 順送スタンピング金型これは精密に設計されたツールであり、特殊な機器の物理的な部分であり、金属ストリップが一連のステーションを通過する際に複数の金属成形操作を順番に実行します。金型内の各ステーションは、切断、曲げ、成形などの特定のタスクを実行します。ストリップが最終ステーションに到着するまでに、完成した部品が分離されて排出されます。
プログレッシブ スタンピング ダイは、スタンピング プレスに設置されたカスタムのマルチステーション ツールで、単一のダイ セット内で調整された切断、曲げ、成形操作を通じて、平らな金属コイル ストックを完成部品に変換します。{0}
簡単そうに聞こえますが、すぐに解決する価値のある混乱点が 1 つあります。
金型はプロセスではなくツールです
「順送金型」と「順送金型スタンピング」を同じ意味で使用することがよくあります。それらは同じものではありません。順送金型は物理的な工具であり、特定の部品用に設計されたパンチ、キャビティ、および成形機能を含む硬化鋼のブロックです。順送スタンピングは、プレス内でこのツールを使用して部品を大規模に製造する製造プロセスです。このように考えてください。スタンピング金型は装置であり、プログレッシブスタンピングはそれを使用して実行される操作です。
なぜこの区別が重要なのでしょうか?なぜなら、ツールのコスト、リードタイム、サプライヤーの能力を評価するとき、その会話がツール自体の設計と構築に関するものなのか、それとも生産プロセスの実行に関するものなのかを知る必要があるからです。それらは非常に異なるスケジュール、予算、エンジニアリング上の決定を運びます。
順送金型が製造にどのように適合するか
それでは、順送金型は何を達成するために設計されているのでしょうか?これは、工程間で手作業で処理することなく、複雑な金属部品を大量に繰り返し生産できるようにするために存在します。{0}スチール、アルミニウム、銅などの金属板のコイルがプレスに送られます。ストリップは、プレス ストロークごとに正確な一定の増分でダイ内を前進します。各ステーションは指定された操作を実行し、サイクルごとに 1 つの完成部品が金型から排出されます。プレスは毎分 25 ~ 200 ストローク以上の速度で稼働できるため、順送スタンピングは年間数千から数百万の同一部品を生産するのに理想的です。
この速度、一貫性、自動化の組み合わせにより、進歩的な金型が自動車、エレクトロニクス、HVAC、消費財などの業界で主流となっています。価値提案全体は、金型自体の品質と精度という 1 つのことにかかっています。すべての公差、すべての表面仕上げ、すべての寸法結果は、その工具がどのように設計および構築されたかに遡り、これらの金型の内部で実際に何が起こっているのかという重要な疑問が生じます。
順送金型の構造とその主要コンポーネント
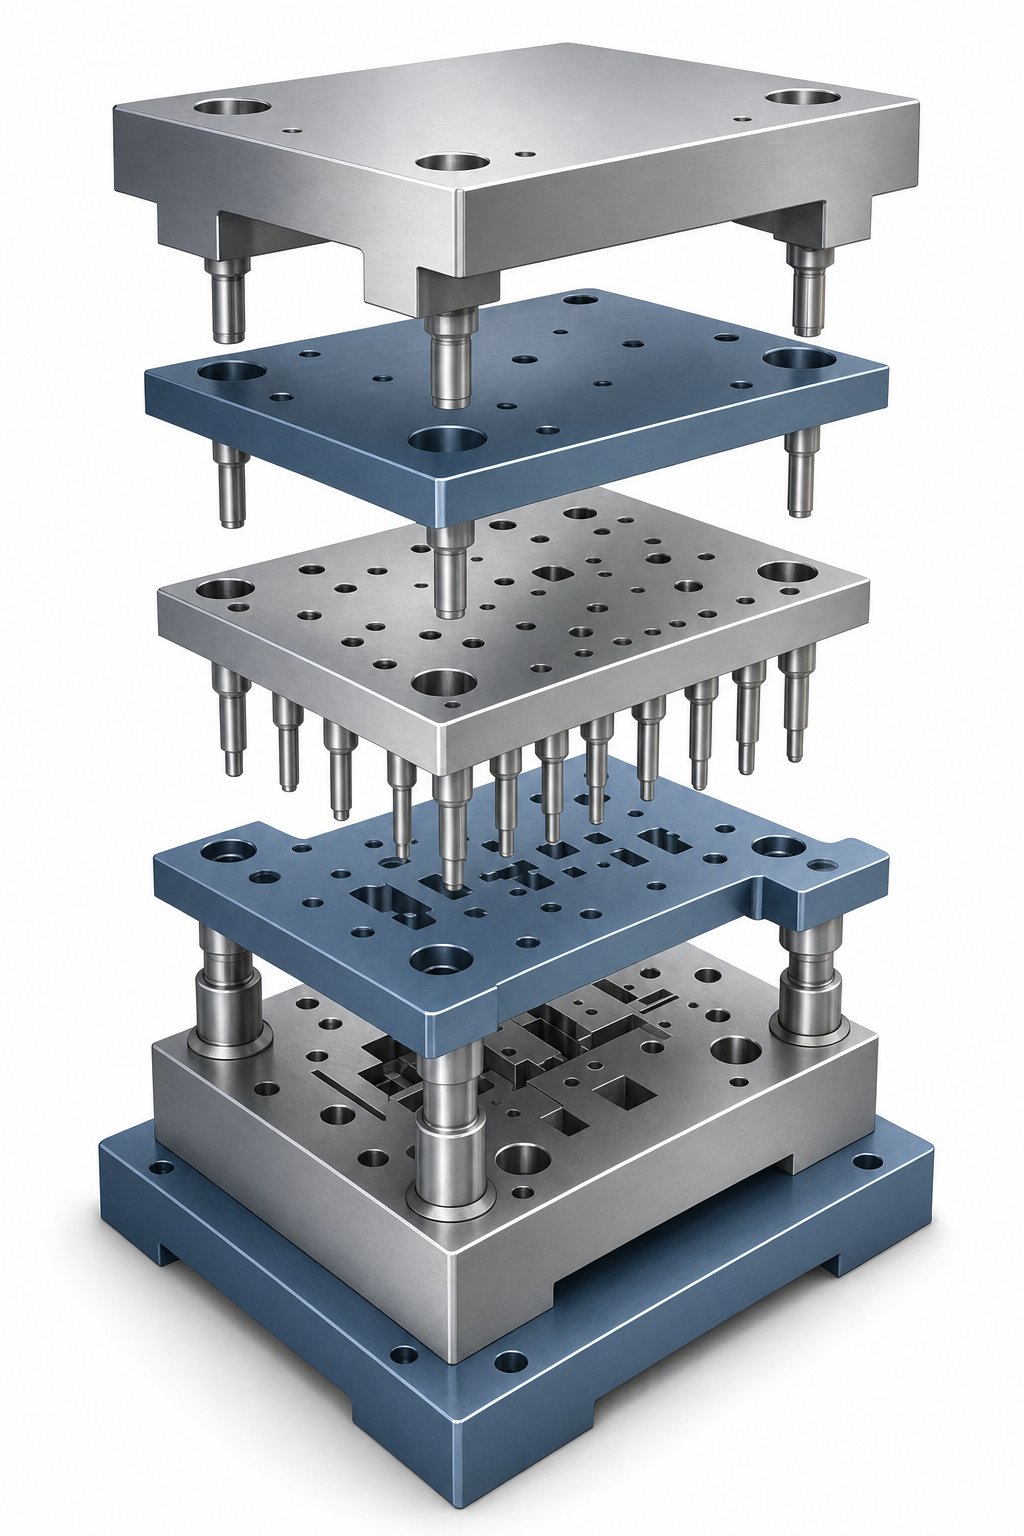
すべての順送金型は、上部アセンブリ (プレス ラムに取り付けられている) と下部アセンブリ (プレス ベッドにボルトで固定されている) の 2 つの半分に分割されたスタンピング ダイ セットです。これらの半分はストロークごとに開閉し、内部のすべてのコンポーネントが特定の役割を果たします。部品の 1 つを紛失したり、適合を誤ったりすると、システム全体が機能しなくなります。順送スタンピング金型を層ごとに分解すると、内部に何があるかを次に示します。
すべてを結合する構造コンポーネント
スタンピング ダイ セットの基礎となるのは、両半分の取り付けベースとして機能する重いスチールまたはアルミニウムのプレートであるダイ シューです。上部ダイシューはパンチアセンブリを支持し、下部ダイシューはダイブロックとそのインサートを支持します。これらのシューズは、ストローク後の衝撃力を吸収し、すべてを正しい位置に保ちます。
アッパーシューズにはパンチプレートが取り付けられており、パンチの切断と成形正確な位置合わせで。そのすぐ下にはバッキングプレートがあり、パンチ力をシューズ全体に均等に分散させる硬化スチールスラブです。これがないと、硬化したパンチインサートが徐々に柔らかい靴素材に押し込まれ、位置がずれてしまいます。 Wisconsin Metal Parts の説明によると、バックアップ プレートは工具を保護します。バックアップ プレートを使用しないと、繰り返しの衝撃で硬化したインサートが柔らかいダイセットに押し込まれてしまうからです。
金属を形作る作動部品
ダイ ブロックは下部アセンブリ内にあり、切断キャビティ、フォーミング ポケット、および上部パンチとペアになるダイ ボタンが含まれています。ダイ ボタンは各パンチに反対側の切れ刃を提供し、適切なせん断クリアランスを作成するために、通常はパンチ ノーズよりも材料の厚さの 5 ~ 10% 大きくオフセットされます。
ストリッパー プレートは、最も重要なスタンピング金型コンポーネントの 1 つです。これは 2 つの重要な機能を実行します。1 つは動作中に材料をダイ ブロックに対して平らにクランプすること、もう 1 つはアップストロークでパンチから素材を剥がすことです。これがないと、材料がパンチにくっついて上方に引っ張られ、ダイが詰まってしまいます。機械式コイルまたは窒素ガスのいずれかのスプリングがストリッパー プレートに動力を供給し、パッドの形成やストローク間の供給のためにストリップを上昇させるスタンピング ダイ リフタに必要な圧力も提供します。
リテーナーは、パンチとボタンをそれぞれのプレートの内側にしっかりと保持します。ボールロック、ショルダー、トランペット-の各ヘッド スタイルには、メンテナンス時のアクセスのしやすさに関してさまざまな利点があります。大量生産の順送金型では、単一ピースの金型ブロックではなくインサート切断および成形ステーションが使用されることが多いため、インサートが欠けたり摩耗した場合の交換が迅速になります。-
位置合わせおよび位置合わせシステム
順送金型の精度は、連携する 2 つのアライメント システムに依存します。ガイドポストとブッシングは、ストロークごとに上部と下部のダイシューを位置合わせします。これらは 0.0001 インチ以内の公差で製造されており、通常は滑らかで再現性のある動きを実現するためにボール ベアリング ケージを使用しています。-
パイロット ピンは、各ステーションでストリップの位置を登録するという別の仕事を処理します。その弾頭の形状は、ストック ストリップにあらかじめ開けられた穴に入り、操作が実行される前に正確な位置に固定されます。-これにより、穴、エッジ、フォームが部品の印刷に必要な場所に正確に配置され、わずかな送りの不正確さが補正されます。
以下の表は、各コンポーネントをスタンピング ダイ セット内での位置と役割にマッピングします。
| 成分 | 位置 | 関数 |
|---|---|---|
| ダイシュー(ダイセット) | 上下基礎 | すべてのコンポーネントをマウントします。プレス力を吸収します |
| パンチプレート | 上部アセンブリ | 切断パンチと成形パンチを位置合わせして保持します |
| バッキングプレート | パンチプレートとアッパーシューの間 | 衝撃力を分散します。ダイシューを保護します |
| ダイブロック/ダイチェイス | 下部アセンブリ | 切削キャビティ、成形ポケット、およびインサートが含まれています |
| ストリッパープレート | パンチプレートの下、コンタクトストリップ | 材料を平らにクランプします。パンチからストックを剥がす |
| ガイドポストとブッシュ | ダイセットのコーナー | 上半分と下半分を 0.0001 インチ以内に揃えます |
| パイロットピン | 上部アセンブリ、ストリップ穴に入る | 各ステーションでストリップ位置を正確に登録 |
| ダイススプリング(機械式/窒素) | 上部および下部アセンブリ | ストリッパー、プレッシャーパッド、スタンピングダイリフターに動力を供給します |
| リテーナー | パンチプレートとダイブロック | パンチとボタンを所定の位置に固定します |
| ストップブロック | アセンブリの下端 | プレスシャットの高さを設定します。ダイのタイミングを補助する |
これらのスタンピング金型コンポーネントはすべて、統合システムとして機能する必要があります。上半分と下半分は、1 時間あたり数千回のストロークにわたってミクロン以内に位置合わせする必要があります。ガイド ポスト間の位置がずれていると、パンチとダイの隙間が移動し、バリ、寸法のずれ、工具の破損としてすぐに現れます。-このシステム レベルの精度が、適切に構築されたプログレッシブ ダイと、常に生産上の悩みを引き起こすプログレッシブ ダイを区別するものです。-
ダイの中に何が入っているかを理解することは別のことです。ストリップがステーションごとに実際にどのように移動するかを観察すると、コンポーネント自体と同じくらい操作のシーケンスが重要である理由がわかります。
順送金型がステーションごとにどのように機能するか
数百ポンド、場合によっては数千ポンドの重さの平らな金属素材のコイルが、プレス機の後ろのアンコイラーに取り付けられているところを想像してください。サーボフィーダーがストリップの先端を掴み、プレスストロークごとに正確な繰り返し距離でストリップをダイに押し込みます。この一定の増分は進行距離と呼ばれ、金型プロセス全体の心拍数となります。ダイ内の各ステーションは正確にこの間隔で配置されているため、ストリップが 1 ピッチ進むと、各ステーションは同時に作業する新しい材料セクションを受け取ります。
金属ストリップの送りと前進の仕組み
順送スタンピングプロセスは、金属が金型に入るかなり前から始まります。コイル クレードルまたはアンコイラーによってストリップが繰り出され、ストリップはストレートナーを通過して、リールに巻かれたときの自然なカールが取り除かれます。その後、ストリップはサーボ フィーダーに到達します。サーボ フィーダーは、正確な進行距離 (通常は +/-0.025 mm 以内の精度) で材料を前進させるプログラム可能なユニットです。この送り精度は非常に重要です。なぜなら、たとえ小さな位置誤差でも複数のステーションにわたって重なり、部品が破損してしまうからです。
スタンピングプレスはこのフィードシステムでどのように動作しますか?プレス ラムは、1 分あたりのストローク (SPM) で測定される設定速度で上下に回転します。各ストロークの開いた部分の間、フィーダーはストリップを前進させます。閉じた部分では、上型が下降して動作が実行され、ストリップは所定の位置にロックされたままになります。プレスとフィーダー間のこの同期リズムにより、順送型スタンピングプロセスが中断されることなく継続的に実行されます。
ストロークとストロークの間に、切削工具や成形工具が接触する前に、パイロット ピンがストリップにあらかじめ開けられた穴に下降します。{0}これらのテーパーピンは材料を正確な理論上の位置に押し込み、わずかな送り誤差を修正します。このパイロット登録システムはサイクルごとにストリップをゼロにリセットします。そのため、順送金型は順送スタンピング プレスの高速でも厳しい公差を維持できます。
金型内での切断作業
ほとんどの順送金型の最初のいくつかのステーションは、切断操作を処理します。これらは、成形が行われる前に材料を除去して、穴、スロット、および部品プロファイルを作成します。ステージ ツール内の各切断ステーションは、特定のタスクを処理します。
- ピアス- パンチはストリップを剪断して内部の穴や開口部を切り開きます。ナメクジは下のダイの開口部から落ちます。通常、パイロット ホールは最初のステーションで開けられ、後続のすべての操作の位置合わせが行われます。
- ブランキング- 部品の外周を切断します。順送金型では、ブランキングは複数のステーションにわたって段階的に行われることが多く、一度にすべてではなく徐々に周囲のセクションが除去されます。
- ランシング- マテリアルの一部のエッジがカットされ、他のエッジは接着されたままになる部分カットを作成します。穿刺によりタブ、ルーバー、またはリリーフ領域が形成され、これらは後で曲げられるか、ストリップ平面から形成されます。
- ノッチング- ストリップの端から材料を除去して、今後の成形操作のためのクリアランスを作成したり、部品の輪郭を定義したりします。
実用的な理由から、切断操作が最初に行われます。金属がまだ平らで完全にサポートされている間に穴が事前に開けられていなかった場合、穴の近くで曲げや絞りを形成すると、穴が歪む可能性があります。
フォーミングオペレーションと最終カットオフ
切断ステーションで平坦なプロファイルを確立した後、成形ステーションで 2 次元形状を 3 次元部品に変換します。-各成形ステーションでは段階的な変更のみが適用されるため、ひび割れや裂け目なしに材料が徐々に変形します。
- 曲げ- フランジ、チャネル、またはブラケットを作成する角度成形。曲げステーションは、パンチ-と-の形状を使用して、定義された線に沿って材料を折ります。
- コイニング- 制御された領域内の材料を薄くしたり平らにしたりする圧縮操作。コイニング製造技術では、局所的に非常に高い圧力を加えて、正確な厚さ制御を実現したり、レタリングを作成したり、曲げ半径を鋭くしたりします。
- エンボス加工- 素材を完全に切断することなく、補強リブ、ロゴ、識別マークなどの浅い凹凸を形成します。
- 描画- 材料をキャビティ内に引き込み、カップ状または凹状の形状を作成する深成形。-延伸ステーションでは、ストリップを引き裂くことなく最終的な深さに到達するために、複数回のプログレッシブヒットが必要になることがよくあります。
最終ステーションは次のことを実行します。切り落とす、完成した部品をキャリアストリップから完全に分離します。完成したコンポーネントは金型を通って落下するか、シュートを介して排出されますが、残りのスケルトンスクラップはリサイクルのためにプレスの後部から出ていきます。
以下に、開始から終了までの完全なプログレッシブ スタンピング プロセスを順に示します。
- コイルストックは巻き戻され、ストレートナーに送られます。
- サーボフィーダーはストリップを 1 進行距離だけダイ内に進めます。
- パイロット ピンがあらかじめ開けられた穴に係合し、ストリップを所定の位置に固定します。{0}
- ピアスステーションは、パイロット穴、内部フィーチャー、およびスロットをパンチします。
- ノッチング ステーションとランシング ステーションはエッジ素材を除去し、部分的なカットタブを作成します。{0}}
- ブランキング ステーションは、部品の周囲のセクションを段階的に切断します。
- 曲げステーションはアングルとフランジを形成します。
- コイニングまたはエンボスステーションは、厚さを調整したり、特徴を追加したり、細部をシャープにしたりします。
- 描画ステーションは、あらゆる深く形成されたジオメトリを作成します。-
- カットオフステーションは完成した部品をストリップから分離します。
- 完成した部品が排出されます。スケルトンスクラップは前進し、リサイクルのために収集されます。
これらの各ステップは、プレス ストロークごとにストリップに沿った異なる点で同時に行われます。ステーション 1 は新しいセクションに穴を開けますが、ステーション 5 は 4 ストローク前に金型に入ったセクションを曲げ、ステーション 10 は完成した部品を切断します。この並行実行により、順送金型スタンピング プロセスが非常に高速になります。部品に必要な操作の数に関係なく、プレスの 1 ストロークごとに 1 つの完成部品が金型から排出されます。
ステーションの順序は任意ではありません。これは、材料の流れ、力の分布、幾何学的精度のバランスをとる工学ロジックに従っています。鋼材を切断する前に、エンジニアがその順序を決定し、材料の使用を最適化し、設計を検証する方法は、完全に独自の分野です。
プログレッシブダイの設計原則とストリップのレイアウト
すべてのプログレッシブ スタンピング ツールは、完成したコンポーネントの形状、公差、材料コールアウトを示す部品プリント、つまり 2D または 3D のエンジニアリング図面として始まります。-そのプリントから硬化して組み立てられた生産準備の整った金型に至るまでのプロセスは、サイクル速度、材料コスト、部品の品質、工具の寿命など、下流のすべてを決定する構造化されたエンジニアリング ワークフローです。順送金型設計では、製造の成功または失敗が左右されます。
ストリップレイアウトの開発と材料の活用
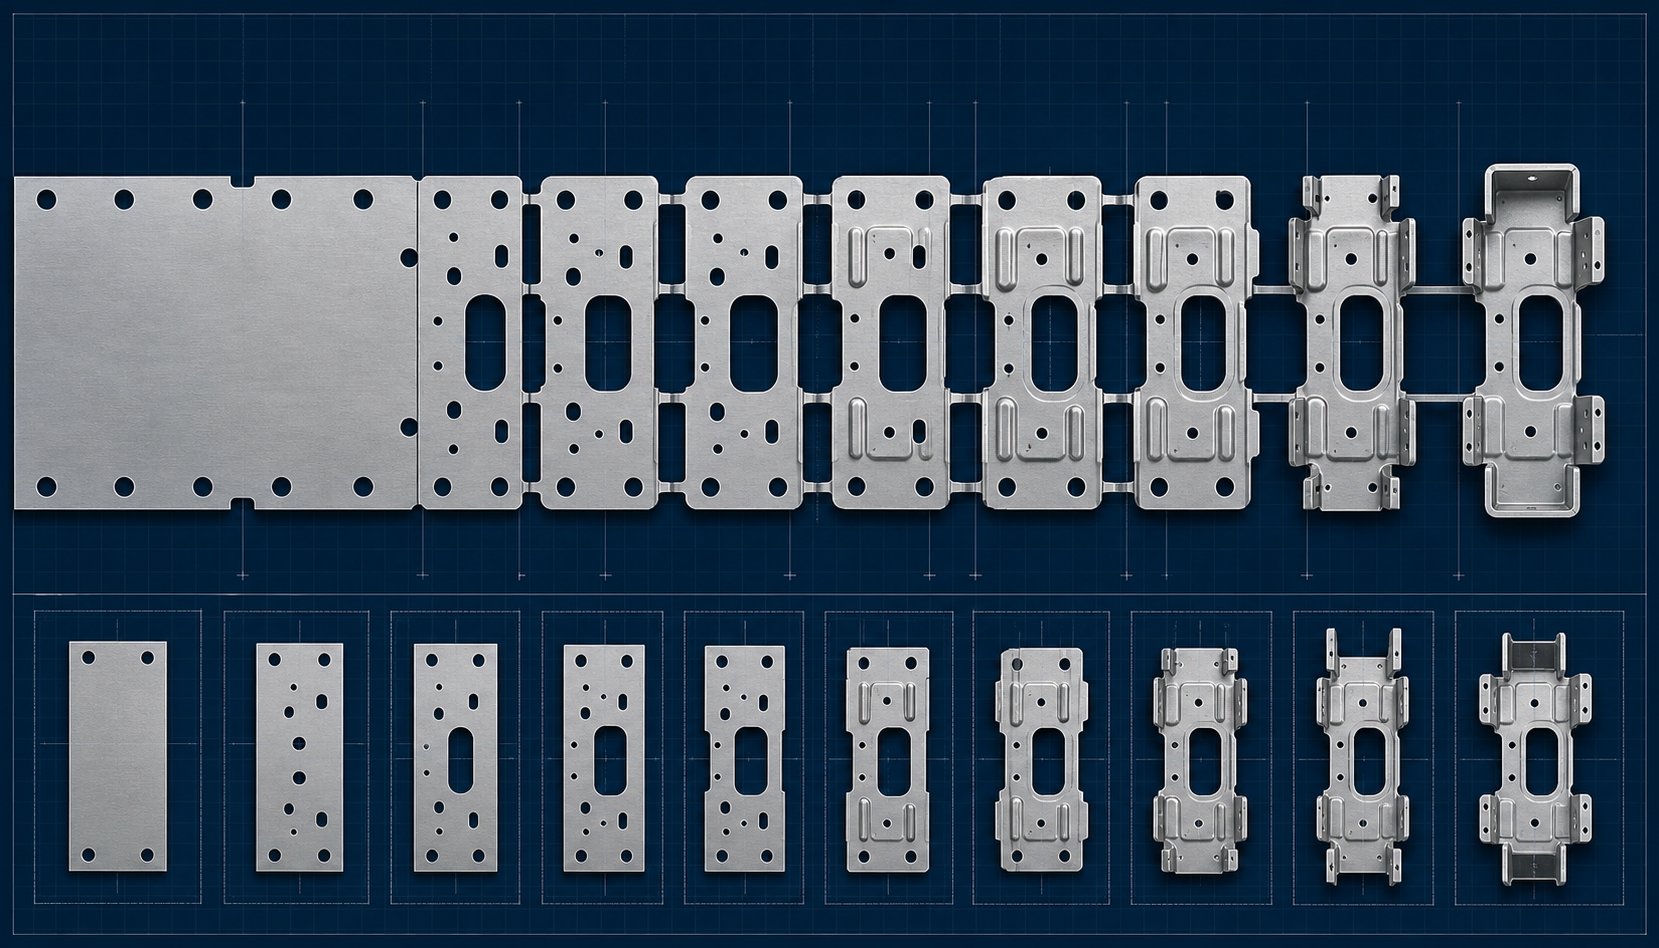
最初の主要なエンジニアリング上の決定は、ストリップのレイアウトです。部品はストリップ内でどのような方向に配置されるべきですか?また、すべての操作を完了するには何ステーションかかりますか?エンジニアはまず、曲がったり形成されたフィーチャを平らなブランク形状に展開し、次にストリップの複数の方向をテストして、供給中にストリップを機械的に安定させながら、材料の無駄を最小限に抑える配置を見つけます。
材料利用率は、スクラップに対して使用可能な部品となるストリップ領域のパーセンテージとして表され、主要な設計目標です。適切に最適化された順送スタンピング金型の設計では、単純な形状では材料使用率が 70~85% に達しますが、フランジ面積が大きい複雑な形状では 60% を下回る場合があります。-大規模な場合は、数パーセントの改善でも重要です。0.3 mm のステンレス鋼から月に 100 万個の部品を生産すると、スクラップを 15% 削減でき、原材料だけで月に数千ドルを節約できます。
エンジニアは、ストリップの各部品の間に、隣接するステーションを接続し、ダイを通過するときにストリップの完全性を維持する材料の薄いバンドであるスクラップブリッジを設計します。これらのブリッジは、送り力や成形応力による引き裂きに耐えられるように十分な幅が必要ですが、材料の無駄を最小限に抑えるために十分に狭い必要があります。キャリアのスタイル (片側、両側、中間) は、部品の形状、材料の厚さ、サポートが必要な成形操作の数によって異なります。
ステーションのシーケンスロジックとエンジニアリング上の決定
ステーションの順序付けは、単に操作を左から右に配置するだけではありません。{0}}-これは、金属が変形下でどのように動作するかに基づいた厳密なエンジニアリング ロジックに従っています。
- 穴の近くで曲げる前にピアスします。- 材料が平らな状態で開けられた穴は、その形状を維持します。穴あけ後に曲げることで、これらの形状が歪むのを防ぎます。
- 成形前のノッチとランス- 成形前に曲げゾーンに隣接する材料を除去すると、金属が亀裂を生じることなく自由に流れることができます。
- カットオフ前のフォーム- キャリア ストリップは、成形中に剛性を提供します。部品の分離が早すぎると、部品がサポートされなくなり、寸法が変化しやすくなります。
- 最初の曲げ後のコインまたは形状- 成形ステーションは、一次形状が確立された後、形状を調整し、角度公差を厳しくします。
エンジニアはまた、堅牢なダイインサートのための構造的余地を提供するため、またはツール全体を再構築することなく将来の設計変更を可能にするために、空のステーション、つまりツールのないギャップをどこに配置するかを決定します。としてマルチステーションのレイアウト方法論の詳細-、空のステーションは、ステップ間隔が小さい場合 (通常は 8 mm 未満) に、ダイ強度を維持するのにも役立ちます。
シミュレーションから金型の完成まで
鋼材を切断する前に、順送金型設計ソフトウェアが有限要素解析 (FEA) を通じて成形シーケンス全体を検証します。シミュレーションにより、各ステーションにおける薄化、亀裂のリスク、スプリングバック、および材料の流れの問題が明らかになります。エンジニアはパンチの半径、絞りの深さ、ブランクホルダーの圧力を仮想的に繰り返し、物理的な試行中にコストのかかるやり直しを回避します。
設計が検証されると、ビルド プロセスは正確なシーケンスに従います。
- CNC加工- ミルはシュー、パンチプレート、ダイブロックをニアネットシェイプに成形します。-
- ワイヤー放電加工機- 複雑なパンチとダイのプロファイルを公差 0.002 mm 以内で切断します。
- 平面研削- ストリップを均一にクランプするために重要な、合わせ面全体の平坦度を実現します。
- 熱処理- 耐摩耗性を高めるために工具鋼コンポーネントを硬化します (通常 58 ~ 62 HRC)。
- 組み立て- すべてのコンポーネントをダイセットに取り付け、位置合わせを確認し、タイミングを設定します。
- トライアウト (T1-T3)- 印刷機で最初のサンプルを実行し、部品を測定し、寸法が印刷仕様を満たすまで調整します。
適切に構築された順送スタンピング ツールで達成できる公差は、部品の形状、材料、金型の構造の品質によって異なります。{0}標準的な金属スタンピング金型の設計では通常、+/{6}}0.05mm ~ +/-0.10mm の位置公差が保持されますが、超硬インサートと厳しい金型クリアランスを使用した高精度アプリケーションでは、重要な寸法で +/-0.005mm に達する可能性があります。角度公差は通常、標準的な曲げの場合 +/-0.5 度以内に収まります。
最初のスタンピング金型の設計コンセプトから検証済みの T3 サンプルに至るまで、完全な順送金型には通常 12 ~ 20 週間かかります。そのタイムラインは、ストリップのレイアウト、シーケンス ロジック、シミュレーション、精密加工、設計が生産速度で機能することを証明する反復的なトライアウト プロセスなど、各ツールの背後にあるエンジニアリングの強度を反映しています。この段階で行われるすべての決定は、何百万ものサイクルにわたって金型がどのように動作するかを直接決定するため、それらの数百万の部品がどのような材料で作られるのかという問題が生じます。
順送金型に適した材質
順送金型を通過する金属ストリップは受動的なパッセンジャーではありません。その機械的特性、伸び方、引き裂きに対する抵抗力、曲げ後にどのように戻るかによって、ダイに必要なステーションの数、パンチに必要なクリアランス、および完成品が公差を保持するかどうかが直接決まります。間違った順送スタンピング材料の選択は、不良品を生み出すだけではありません。金型自体にダメージを与えてしまいます。
一般的な金属とその順送スタンピング特性
すべての金属が高速マルチステーション成形にうまく反応するわけではありません。{0}{1}{0}順送金属スタンピングに最適な候補には、一定の厚さ、予測可能な伸び、コイル全体の安定した機械的特性など、いくつかの特徴があります。最も一般的なマテリアル ファミリのパフォーマンスは次のとおりです。
- 低炭素鋼(C1008~C1020)-- 順送金型スタンピングで最も広く使用されている材料。低炭素鋼-は、優れた成形性、高い伸び(通常 25~40%)、低コストを実現します。きれいに曲がり、最小限のバリで貫通し、ひび割れすることなく激しい成形に耐えます。炭素鋼順送スタンピングは、自動車ブラケット、HVAC コンポーネント、建設ハードウェアの用途で主に使用されています。
- ステンレス鋼(300および400シリーズ)- 食品の取り扱い、医療、海洋環境における耐食性のために選ばれています。ただし、ステンレス加工-は成形中に急速に硬化するため、金属スタンピング金型はより大きな力を加える必要があり、同じ形状を段階的に達成するにはストリップにさらに多くのステーションが必要になる場合があります。バリを制御するために、ダイのクリアランスは通常より狭くなります (材料の厚さの約 3 ~ 5%)。
- アルミニウム合金(3003、5052、6061)- 軽量で導電性のアルミニウム順送スタンピングは、航空宇宙、エレクトロニクス、熱管理用途に使用されます。アルミニウムは柔らかいですがゴム状であるため、パンチ表面に付着し、かじりの原因となる傾向があります。アルミニウムを使用する金型では、多くの場合、研磨された工具表面、PVD または DLC コーティング、および材料のピックアップを防ぐための慎重な潤滑が必要です。
- 銅- 電気伝導性と熱伝導性が高く評価されている銅順送スタンピングにより、バスバー、端子、熱交換器コンポーネントが製造されます。銅は延性が高いですが柔らかいため、クリアランスが最適化されていない場合、パンチでバリが残る可能性があります。工具にこだわる傾向があるため、生産速度ではコーティングされたパンチがほぼ必須となっています。-
- 黄銅(C26000、C27400)- 銅と亜鉛の合金である真鍮の順送スタンピングは、自然な耐食性と組み合わせて優れた成形性を実現します。真鍮はきれいに加工でき、バリも最小限に抑えられるため、コネクター、装飾金物、配管継手などに広く使用されています。その寛容な性質により、非鉄金属の中でも高速でのスタンプが容易な金属の 1 つとなっています。-
- 高強度低合金鋼(HSLA)--- 軽量化と衝突性能が重要な自動車の構造部品に使用されます。 HSLA グレードは成形に大幅に多くのトン数を必要とし、パンチの摩耗が早くなります。つまり、力に耐えるためにダイには超硬インサートとより堅牢なバッキング プレートが必要です。
| 材料 | 代表的な用途 | 成形性 | 特別な金型に関する考慮事項 |
|---|---|---|---|
| 低炭素鋼- | ブラケット、クリップ、HVAC 部品、ハードウェア | 素晴らしい | 標準クリアランス (厚さの 5 ~ 10%)。最小限の潤滑が必要 |
| ステンレス鋼 | 医療、食品機器、船舶 | 適度 | より厳しいクリアランス (3 ~ 5%)。より高いプレストン数。 TiN または DLC コーティングを推奨 |
| アルミニウム合金 | 電子機器の筐体、ヒートシンク、航空宇宙 | 良い | 研磨されたパンチ表面。 -かじり防止コーティング。制御された潤滑 |
| 銅 | バスバー、端子、コネクタ | 素晴らしい | コーティングされたパンチ。柔らかい材料のバリを制御するための狭いクリアランス |
| 真鍮 | コネクタ、バルブ、装飾金具 | とても良い | 最小限の特別な要件。標準的なツールで十分な場合が多い |
| HSLA鋼 | 自動車構造部品、安全部品 | 限定 | 超硬インサート。より高いトン数のプレス;インクリメンタルベンドのためのより多くの成形ステーション |
厚さの範囲と成形性に関する考慮事項
順送金型は、0.1 mm の薄さ (電子機器コネクタで一般的) から、重い構造ブラケットの最大約 6 mm までのストリップの厚さを処理します。ほとんどの高速プログレッシブ スタンピングのスイート スポットは 0.3 mm から 3.0 mm の間にあり、送りシステムが精度を維持し、成形力が標準のプレス能力内に収まります。
ドライブ ステーションの設計において他のどの材料よりも優れている 3 つの材料特性:
- 伸び率- 破断する前に金属がどの程度伸びるかを測定します。伸び率が高い (20% 以上) と、より狭い曲げ半径が可能になり、少ないステーションでより深い絞りが可能になります。低伸び率の材料は、亀裂を避けるために、より段階的に複数のステーションで成形する必要があります。-
- 抗張力- ストリップを剪断して形成するために必要な力を決定します。引張強度が高くなると、必要なトン数が増加し、パンチの摩耗が加速します。
- 降伏強さ- 金属が永久的に変形する時期を定義します。降伏強度と引張強度 (塑性範囲) の間に大きなギャップがあるため、金型エンジニアは材料を破壊することなく複雑な形状を形成する余地が大きくなります。
ステンレス鋼や HSLA グレードなどのより硬くて強力な順送スタンピング材料により、金型設計はより多くのステーション、より重いプレス フレーム、および高級工具鋼に向けて推進されています。真鍮や銅などの柔らかい金属は、より速いサイクルとより簡単な工具を可能にしますが、付着を防ぐために表面処理が必要です。すべての材料の選択は、工具のコスト、プレスの選択、メンテナンスの間隔に影響を及ぼします。つまり、決定は決して金属だけで決まるわけではありません。それは、その金属がそれを形成するために選択された型とどのように相互作用するかについてです。
順送ダイ vs トランスファーダイ vs 複合ダイ
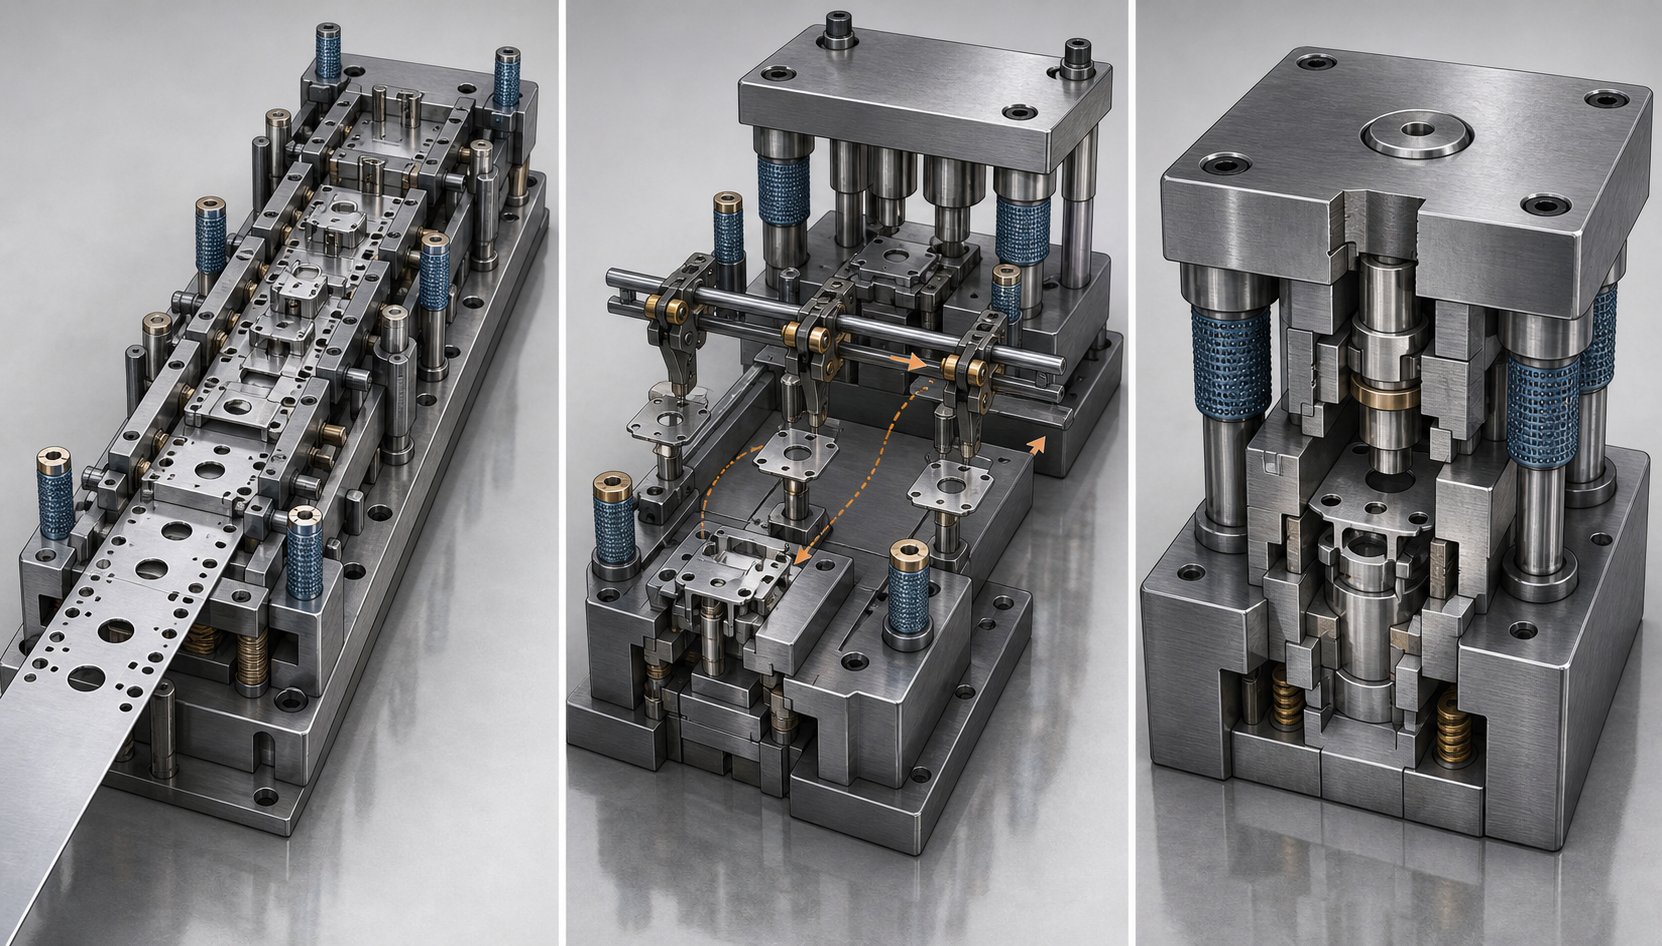
部品の形状、生産量、サイズの制約が異なると、さまざまなタイプのスタンピング金型が必要になります。順送金型は、幅広い金型スタンピング ツールのオプションの 1 つであり、各タイプがどこに優れているかを知ることで、用途に合わない金型への過剰投資を避けることができます。{1}ここでは、4 つの主要なダイの種類を比較し、それぞれの利点、および他のダイよりも 1 つを選択する場合について説明します。
順送ダイ vs トランスファーダイ vs 複合ダイ
各ダイタイプは、根本的に異なる製造上の問題を解決します。それらを並べて比較する前に、それぞれが実際に何を行うのかを明確に定義する必要があります。
- 順送金型- 金属ストリップが全体的にコイルに接続されたままになるマルチステーション ツール。-ストリップはストロークごとに 1 ピッチ進み、最終ステーションで完成部品を切断するまで、各ステーションで異なる操作 (穴開け、曲げ、成形) が実行されます。ストロークごとに 1 つの完成したパーツが終了します。
- トランスファーダイ- 個々のブランクまたは部分的に形成された部品は、グリッパー フィンガまたはレールによってステーションからステーションへと機械的に移送されます。部品は早期にストリップから分離され(またはプレカットブランクとして供給され)、同じプレスに取り付けられたダイステーション間で独立して移動されます。-トランスファーダイスタンピングでは、キャリアストリップに取り付けたままにできない、より大きな部品やより複雑な部品を処理します。
- 複合金型- 1 回のプレス ストロークで複数の切断操作を同時に実行します。ブランキングとピアッシングは 1 つのステーション内で同時に行われ、内部フィーチャーと外部フィーチャーがしっかりと同心になった平坦な仕上げ部品が生成されます。複合ダイスタンピングは平坦な形状に限定されますが、優れた位置精度を実現します。
- 単段ダイ-- ストロークごとに 1 つの操作 (単一のピアス、単一の曲げ、または単一のブランク) を実行します。部品は、別々の金型とプレス (または金型が交換された同じプレス) の間を移動して、必要なすべての操作を完了します。シンプルで低コストのツール。プロトタイプまたは非常に少量の生産に適しています。-
実際にツールの決定を行う基準全体で比較すると、その違いがより明確になります。
適切な金型タイプを選択するための判断基準
部品の印刷、目標数量、予算があると想像してください。どのタイプの金型が適合しますか?答えは、次の 6 つの要素が連携することによって決まります。
| 基準 | 順送金型 | トランスファーダイ | 複合ダイ | シングルステージダイ- |
|---|---|---|---|---|
| パーツの複雑さ | 高(複数の操作: 穴を開ける、曲げる、形成する、描く) | 非常に高い (部品の回転、傾斜、複雑な 3D 成形が可能) | 低~中程度 (複数のカット フィーチャを持つ平らな部品) | 低 (操作ごとに 1 つの機能) |
| 生産量の適合性 | 大量生産(年間 100,000+ 部品) | 中~大音量 | 中程度の量 | 少量またはプロトタイピング |
| 材料廃棄物 | 中程度 (キャリア ストリップがスクラップになる) | 低 (使用率を高めるために空白をネストできます) | 低から中程度 | 運用により異なります |
| 工具費 | 高(ステーション数が多い、精密部品) | 高 (複数のダイステーションと搬送機構) | 中程度 (単一ステーション、複雑な内部) | 低(シンプルで単一目的のツール) |
| サイクル速度 (部/分) | 非常に高速 (通常 30-200+ SPM) | 中程度 (通常 15 ~ 40 SPM) | 中程度から速い(プレスによって異なります) | 遅い (操作間の手動処理) |
| 部品サイズの制限 | 小から中程度 (ストリップ幅内に収まる必要があり、通常は 300 mm 未満) | 中~大(ストリップ幅の制限なし)- | 小~中 (フラット ジオメトリのみ) | 任意のサイズ |
この比較からいくつかのパターンが浮かび上がります。順送金型は、最大のサイクル速度で大量の複雑な小型部品から中型部品が必要な場合に主流です。--ストリップは全体的に接続された状態を維持するため、ステーション間の部品処理装置が不要となり、高速度が維持されます。{4}としてMetalForming Magazine のメモ順送金型は、材料使用率が高い可能性があり、ストロークごとに複数の部品を生産でき、比較的高速で動作するため、多くの場合、大量生産に最適なソリューションとなります。{0}}
トランスファーダイは、プログレッシブダイが限界に達した場合に役立ちます。部品が大きすぎてキャリアストリップ上に残すことができない場合、作業の合間に部品を回転または反転する必要がある場合、または連続コイルを供給するのではなくブランクをネスティングすることで材料の利用率を向上できる場合、トランスファーダイスタンピングがより良い方法となります。また、トランスファー ダイは、各ダイ セクションが密に詰め込まれたプログレッシブ ツールよりもアクセスしやすいため、個々のステーションでの保守と調整が容易になります。
コンパウンド・ダイ・スタンピングはより狭いニッチを占めています。平らな部品が必要な場合、ワッシャー、ガスケット、電気ラミネートなどを考えてください。内部の穴が外部プロファイルと完全に同心である必要がある場合、複合金型はそれをワンストロークで実現します。すべてが同時に切断されるため、フィーチャー間の位置ドリフトはゼロです。その代償として、複合ダイでは曲げ、絞り、その他の成形操作を行うことができません。
シングルステージのダイがベースラインです。-各操作には個別のプレス サイクルが必要であり、多くの場合手作業による部品の取り扱いが必要となるため、ツールあたりのコストは最も低くなりますが、部品あたりの量では最も高くなります。これらは、プロトタイプ、ブリッジの製造、または実際に 1 回の操作のみを必要とする部品に適しています。
選択を簡素化するための実践的な意思決定フレームワークを次に示します。
- 部品がストリップ幅の制約(通常は 250~300 mm 未満)内に収まり、複数の操作が必要で、年間生産量が 100,000 個を超える場合、ほぼ常に順送金型が最適です。{0}
- 部品がストリップに対して大きすぎる場合、ステーション間で回転する必要がある場合、またはブランク ネスティングによって材料利用が有利になる場合は、トランスファー ダイを検討してください。
- 部品が平坦で、打ち抜きフィーチャー間の重要な同心性と中程度の体積の場合、複合金型は最も厳密なフィーチャー間精度を提供します。{0}{1}{0}{1}}
- 生産量が少ない場合、形状が単純な場合、または生産ツールに着手する前に設計を検証している場合、単一ステージの金型とスタンピングにより、初期投資が最小限に抑えられます。{0}
ダイスタンピングの決定が 1 つの要素だけで決まることはほとんどありません。量に見合った工具コストが得られます。パーツのサイズによって、ストリップの実現可能性が決まります。形状により、部品をキャリア上に保持できるか、または独立して移送する必要があるかが決まります。 3 つの要素すべてが順送金型に向けて揃っている場合、大規模な部品ごとの経済性を上回るのは困難ですが、代替案を理解することで、部品を間違った金型やスタンピング アプローチに押し込むことがなくなります。{4}}
この部品ごとの経済学の議論は、重要なフォローアップを引き起こします。順送金型が量産当たりの部品あたりのコストを最も低く抑えるのであれば、実際に何が設備の先行投資をこれほど高額にするのでしょうか?
順送金型のコストを左右する要因
順送金型は高価です。単純なブラケット ダイの価格は約 15,000 ドルですが、厳しい公差と超硬インサートを備えた複雑なマルチステーション ツールの価格は 100,000 ドルを超える場合があります。-この数字は、CNC 機械加工またはレーザーカットされた部品のみの価格設定を行っている人にとっては驚きです。-しかし、コストは任意ではありません。すべてのドルは、金型が生産できる部品の数、金型の稼働速度、および再加工が必要になるまでの寿命を決定する特定のエンジニアリングおよび製造上の決定に遡ります。
金型のコストを決定する主な要素
いくつかの変数が相互作用して、プログレッシブ ツールの最終価格を設定します。他のものよりも重い重量を運ぶものもあります。総コストへの影響によって大まかにランク付けされたものは次のとおりです。
- 局数- 各ステーションには、機械加工されたパンチ、ダイインサート、ストリッパー開口部、バッキングプレートポケットが追加されます。 6 ステーション ダイには、12 ステーション ダイのおよそ半分の機械加工コンポーネントがあり、これは直接的に、CNC 時間の短縮、ワイヤ EDM 時間の短縮、および組み立て労力の削減につながります。複雑な形状や公差が厳しい部品では、必要なステーションの数が増加し、コストが上昇します。
- 部品の複雑さと公差の要件- 複雑な輪郭には、公差 0.002 mm 以内でのワイヤ EDM 切断が必要です。厳しい位置仕様には、精密な研削、慎重なトライアウトの繰り返し、およびダイを調整するための複数のサンプル実行 (T1、T2、T3) が必要となる場合があります。各トライアウト ラウンドには、プレス時間、材料費、エンジニアリング時間がかかります。重要なフィーチャで +/-0.05 mm の部品には 3 ~ 4 回のトライアウト サイクルが必要になる場合がありますが、+/-0.2 mm を維持する部品は最初の実行で合格する可能性があります。
- 金型材質グレード- 工具鋼の選択は、コストと寿命の両方に直接影響します。標準の D2 または A2 工具鋼が、ほとんどの順送プレス金型のベースラインです。 -大量の用途や、ステンレス鋼や HSLA グレードなどの研磨材には、超硬ソリッド インサートや CPM-10V などの粉末金属鋼が必要ですが、購入コストが大幅に高く、特殊な加工が必要です。として金型工学の専門家によるメモ生産量が多いと、より高品質の工具鋼セクション、超硬ソリッドなどの代替材料、より長い寿命のガス スプリングが保証されますが、これらはすべて製造に時間がかかり、コストも高くなります。
- 生産量見込み(金型分類)- 5,000 万ストロークを実行すると予想されるダイは、500,000 ストロークを目標とするダイとは異なる方法で構築されます。大容量クラス A ダイには、より厚いダイ シュー、硬化ガイド システム、超硬切断ステーション、および高級スプリングが使用されています。低容量クラス B またはクラス C ダイでは、より柔らかい鋼、より単純なスプリング システム、およびより少ないバックアップ コンポーネントが使用される場合があります。初期の差は 2 ~ 3 倍になる可能性がありますが、堅牢な構造により、ダイの寿命全体にわたるストロークあたりのコストは大幅に下がります。
- 納品スケジュール- スケジュールが圧縮されると超過勤務が余儀なくされ、資材の迅速な調達が必要になる場合があります。標準的な 12 ~ 16 週間のビルドにより、CNC、研削、EDM、組立部門全体で効率的なスケジュールを立てることができます。これを 6 ~ 8 週間に短縮すると、金型工場は他の作業の優先順位を変更する必要があるため、通常、金型コストが 15 ~ 25% 増加します。
これらの要素は独立して機能するわけではありません。複雑な形状の部品には、必然的に、より多くのステーション、より緻密な金型材料、および追加のトライアウト サイクルが必要になります。この複合効果により、穴を 1 つ追加したり、公差を 1 つ厳しくしたりする一見小さな設計変更によって、ダイの見積もりが数千ドルも変動する可能性があります。
ダイ-と-の関係を理解する
順送金型は単独では機能しません。それはスタンピングプレス内で実行され、金型はそのプレスの能力に適合するように設計されなければなりません。この関係を誤解すると、意図した順送プレス機で物理的に動作できない金型が作成されたり、さらに悪いことに、プレス機が用途に対して限界に達しているため、動作はするものの性能が低下した金型が作成されたりすることになります。
4 つのプレス パラメータが金型設計の決定を決定します。
- トン数- プレスは、すべてのステーションですべての切断および成形操作を同時に完了するのに十分な力を供給する必要があります。エンジニアは、すべての切断ステーションのせん断力 (周囲 x 厚さ x せん断強度) と各曲げステーションまたは絞りステーションでの成形力を合計することで、総力を計算します。ダイスタンピングプレスは通常、プロセスの変動と安全マージンを考慮して、計算されたピーク力よりも 20 ~ 30% 多くの能力を必要とします。
- ストローク長さ- プレス ラムの垂直移動距離は、ストリップの持ち上げ、部品成形の深さ、およびスクラップ排出クリアランスに関する金型の要件を超える必要があります。深い絞りや高い成形フィーチャを備えた金型は、浅い曲げだけを行う金型よりも長いストロークを必要とします。
- シャットハイト- 下死点におけるプレスベッドとラムの間の距離。組み立てられたダイの閉じた高さはこの寸法と一致する必要があります。ダイが高すぎると収まりません。短すぎるとシミングが必要となり、剛性に影響します。
- ベッドサイズ- プレスボルスターの物理的寸法は、クランプ用のスペースを備えたダイシューの設置面積に対応する必要があります。大型部品の 12 ステーション金型には、送り方向に 2,000 mm を超えるベッド サイズを備えた順送金型プレスが必要になる場合があります。
既存のプレス能力によって金型の設計が決まる場合、エンジニアはステーションを追加してストロークあたりのピーク力を低減したり、操作をより段階的なステップに分割したりすることがあります。これは、より多くのステーション、より大きな金型、より高い順送金型ツールのコストを意味しますが、これらはすべて部品の形状だけではなく、プレスの制約によって決まります。
ここで、コストに関する会話を完全に再構築する部分、つまり償却が行われます。年間 200 万個の部品を生産する 60,000 ドルの順送金型の場合、金型コストは 1 個あたり 0.03 ドルしか追加されません。同じダイを 3 年間大量に稼働させると、部品あたりの工具費用は 1 セント未満に下がります。{6}}これを CNC 加工や、手動による単純な 1 段階スタンピングと比較すると、経済性が明らかになります。-先進的なツールへの高額な先行投資はコストの問題ではありません。これは部品ごとのコストのソリューションですが、初期費用に見合った量に限ります。{11}}
ダイスタンピングマシンの選択、ステーション数、材料グレード、および公差スタックはすべて相互作用して、順送金型の料金を決定します。賢明な質問は、「なぜこのツールはこんなに高価なのですか?」ということではありません。むしろ、「どのくらいの生産量でこの投資が回収できるのか、また、このダイは何回のサイクルを経てから注意が必要になるのか?」ということです。 2 番目の質問は、順送金型がどのように磨耗するか、いつ保守が必要になるか、そして何が総生産寿命を決定するかを理解することに直接つながります。
プログレッシブ金型のメンテナンスと寿命
製作に 60,000 ドルの費用がかかるプログレッシブダイは、たった 1 回の引き抜かれたスラッグや、1 ストロークの間検出されなかった壊れたパンチによって破壊される可能性があります。スタンピング金型のメンテナンスは後回しの作業ではありません。-それは、何百万もの高品質の部品を提供する金型と、最初の 1 年以内にスクラップやダウンタイムが発生する金型を分けるものです。しかし、順送金型のメンテナンス方法が、設計や材料の選択と同じ詳細に議論されることはほとんどありません。スチール スタンピング 金型を実際の生産寿命全体にわたって最高のパフォーマンスで稼働し続けるのは、次のとおりです。
摩耗インジケーターと研磨時期
順送金型の摩耗は、一度の劇的な失敗によってそれ自体が明らかになるわけではありません。それは徐々に進行し、初期の兆候は微妙です。何か致命的なことが起こる前に、次のような指標に気づくでしょう。
- バリ高さの増加- 最も信頼性の高い早期警告。工具パンチのエッジの鋭さが失われると、せん断領域が劣化し、切断エッジのバリが大きくなります。ほとんどの精密金型スタンピング操作では、研磨のトリガーとして最大許容バリ高さ (用途に応じて 0.05 ~ 0.10 mm が多い) が設定されます。
- 次元のドリフト- 穴の位置、曲げ角度、プロファイルの寸法は、パンチ-と-の隙間が摩耗によって開くにつれて、徐々に公差から外れます。
- 表面仕上げの変更- 切断面は、きれいで光沢のある状態から、荒れて破れた状態に移行します。成形された表面には引っかき傷やかじり跡が生じます。
- 剥離力の向上- エッジが摩耗すると摩擦が増大し、剥離抵抗が増加します。オペレーターは、プレスの音が変わったり、ストリップの送りがスムーズでなくなったりすることに気づく場合があります。
いつ研ぐべきですか?完成した部品に欠陥が現れるまで待つということは、摩耗がすでに進行しすぎていることを意味します。として精密プレスメーカーレポート、最も効果的なプログラムは、目視検査だけではなく実際のストローク数に基づいて研磨間隔を設定します。一般的なスケジュールでは、スタンピングされる材料に応じて 100,000 ~ 250,000 ストロークごとに研削が必要となる場合があり、ステンレス鋼や HSLA グレードでは軟銅や真鍮よりも頻繁なメンテナンスが必要になります。
研ぐたびに、パンチ面とダイインサートの表面から少量の材料が除去されます。通常、研削ごとに 0.05 ~ 0.10 mm です。金型は総研ぎ代が組み込まれて設計されているため、コンポーネントの再研削ではなく完全な交換が必要になる時期を予測するには、累積的な材料除去を追跡することが不可欠です。
一般的な故障モードと予防
順送金型は徐々に磨耗するだけでなく、チェックを怠ると生産が即座に停止する可能性があるいくつかの故障モードに直面します。
- パンチ折れ- 直径の小さい-工具パンチは特に脆弱です。ストリップの位置のずれ、バッキングのサポートが不十分であること、または 2 倍の厚さ(ストリップの折り重ね)による横方向の荷重により、パンチが瞬時に折れる可能性があります。-ガイド付きストリッパー プレートと適切なパイロット位置合わせにより、狭いパンチにかかる横方向の力が軽減されます。
- ナメクジ引き- 切断されたスラグがパンチ面に付着し、ダイの中に引き戻されると、パンチとストリッパーの間に詰まったり、次の部品に埋め込まれたりする可能性があります。共通の対策これには、-バネ仕掛けのエジェクター ピン、ピアッシング パンチに開けられた通気口、真空逃がし構造、スラグを圧縮状態に保持する逆テーパー ダイ ボタンなどがあります。-
- ミスフィード- ストリップが進みすぎるか、短すぎるか、または斜めに進みます。パイロット ピンの磨耗、フィーダーのリリース タイミングの一貫性のなさ、ストリップ ガイドの劣化などがすべて原因となります。高速精度の金型やプレス加工では、0.1 mm の送り誤差でもステーション間で重なり、スクラップが発生します。
- タイミングの問題- カム-駆動の操作、窒素スプリングの圧力低下、またはプレス ブレーキの係合ドリフトにより、金型の内部タイミングが変化する可能性があります。特定のクランクシャフト角度で完了するはずの操作が早くまたは遅く実行を開始し、可動コンポーネント間の干渉が発生します。
これらの障害は相互に関連しています。パンチの摩耗によりバリの高さが増加します。バリを高くすることで耐剥離性が向上します。剥離力が大きいと、スラグがパンチに付着します。ナメクジ引きは隣接するステーションに損害を与えます。無視された 1 つの摩耗ゾーンが複数の故障モードに同時に連鎖します。
精密金型スタンピング作業の品質管理は、問題がこのカスケード ポイントに達する前に発見できるかどうかにかかっています。最新のダイ保護システムは、ダイ内センサーを使用して、重大な状態をリアルタイムで監視します。-
- トン数監視- ロードセルは、パンチの鈍さ、材質の変化、または 2 倍の厚さの状態を示す力の変化を検出します。-
- 紙詰まり検知- 近接センサーがストロークごとにストリップの位置を確認し、位置がずれたストリップが切断ステーションに到達する前にプレスを停止します。
- 部品排出検知- 光電センサーは、次のストロークが実行される前に、完成した部品が金型を通過したことを確認します。
- ストリッパ位置監視- スプリングストリッパーの下にあるセンサーは、ストリッパーの異常な移動を識別することで、引き抜かれたスラグを検出します。
-ダイ内センシングを超えて、SPC 寸法モニタリング、光学コンパレータ チェック、インライン ビジョン検査は、段階的なドリフトを追跡し、生産稼働全体を通じて部品が仕様内に留まっていることを検証するのに役立ちます。
金型の予想寿命は、プレス加工される材料、金型コンポーネントの鋼種、表面コーティング、メンテナンス方法によって異なります。軟鋼を使用する標準的な D2 鋼スタンピング金型は、主要な再加工サイクルの間に 100 万から 300 万のストロークを与える可能性があります。超硬-インサート金型で柔らかい材料をスタンピングすると、1,000 万ストロークを超えることがあります。 -高速ステンレス鋼の用途では、研磨材によりエッジの破損が促進されるため、通常、短い間隔 (場合によっては 500,000 ~ 100 万ストローク) での大規模なメンテナンスが必要になります。
構造化されたスタンピング金型メンテナンス プログラムは、これらすべての要素を予測可能なスケジュールに結び付けます。
- シフトごとの検査-- 部品の品質を視覚的に確認し、サンプル部品のバリの高さを確認し、スラグの蓄積を検査し、異常なプレス音を聞き、潤滑の流れを確認します。
- スケジュールされたシャープ化トリガー- 所定のストローク数で切断ステーションを研削します。研ぎごとに丸太材が除去されます。累積除去量が設計許容値に達したらコンポーネントを交換します。
- 月額サービス- ガイドポストとブッシングに磨耗がないか点検します。スプリングの圧力を確認してください (窒素ボンベは時間の経過とともに充填量を失います)。パイロットピンの直径と状態を確認します。スクラップ排出経路を清掃します。
- 年次オーバーホール- 完全な分解、すべての重要なコンポーネントの寸法検査、摩耗したガイドとスプリングの交換、ダイ クリアランスの再認定、-部品の品質を再検証するための新しいトライアウト サンプル。-
適切なメンテナンスは、部品の品質の一貫性と総所有コストに直接関係します。予定通りに研ぎ、定期的に検査された金型は、破損により反応が生じるまで稼働した金型よりも、元の寸法能力をはるかに長く維持します。予防ケアの規律は、高コストの精度の高いツールを信頼性の高い長期的な生産資産に変えるものです。-その資産のメンテナンスのニーズを理解することは、最初に適切なツールを調達する方法を知ることと同じくらい重要です。
大量生産に適した順送金型の調達-
順送金型の仕組み、コスト、メンテナンス方法を知ることは、受け取った工具が実際に意図したとおりに機能する場合にのみ重要です。どの順送金型メーカーと提携するかを選択する調達決定により、生産品質、リードタイムリスク、総所有コストが何年にもわたって固定されます。不適切に構築された金型は不良部品を生成するだけではありません。計画外のダウンタイム、過剰なメンテナンス、廃棄率によって損失が発生し、ツールが提供するはずだったすべての効率が損なわれます。
では、有能な進歩的な工具と金型のサプライヤーと、長期的にはコストが高くなるサプライヤーをどのように区別すればよいでしょうか?
順送金型サプライヤーにおいて何を評価すべきか
生産エンジニアと調達チームは、見積価格をはるかに超えるいくつかの基準に基づいて、潜在的なプログレッシブ ダイ スタンピング サービス プロバイダーを評価する必要があります。業界の調達ガイドが強調しているように、間違ったサプライヤーを選択した場合の影響は初期投資よりもはるかに深く、部品の品質、生産効率、長期的な継続性に影響を及ぼします。-
- エンジニアリング能力- サプライヤーは、品質を犠牲にすることなくストリップのレイアウトを最適化し、ステーション数を最小限に抑え、設計の改善を提案できますか?強力で進歩的なスタンピング会社は、単にお客様から渡されたものを構築するだけでなく、お客様の想定に建設的に異議を唱えます。鉄鋼を切断する前に問題を発見できる、FEA や成形解析ソフトウェアなどの社内シミュレーション ツールを探してください。-
- ビルドの品質と素材- パンチやダイインサートにどのような工具鋼グレードを使用しているか、高摩耗ステーション用に超硬オプションを提供しているかどうか、またどのような熱処理プロセスを採用しているかを尋ねてください。-これらの詳細によって、ダイが 500,000 ストロークに耐えられるか、500 万ストロークに耐えられるかが決まります。
- トライアウトプロセスの徹底- 経験豊富な金型製造者は、複数回の試行反復(T1 ~ T3)を実行し、印刷公差に対してサンプル部品を測定し、生産速度で一貫して適合部品が製造できるまでツールを改良します。サンプルラウンドが何回含まれているか、検証にどのような測定方法が使用されているかを尋ねます。
- 開発中のコミュニケーション- 最高の順送金型スタンピング サービス プロバイダーは、設計段階と構築段階を通じて複数のタッチポイントを維持します。ストリップのレイアウトの承認、コンポーネントのレビュー、および試用レポートの作成にはすべて顧客が関与する必要があります。ある職人の金型メーカーは、高品質の金型を構築し期待に応えるには、一貫したコラボレーションが不可欠であると述べています。
- 納品後のサポート-- サプライヤーは、金型の出荷後にメンテナンスの指導、研ぎの推奨、スペア部品の供給、トラブルシューティングのサポートを提供していますか?進歩的なツールと金型のパートナーは納品後に消滅するため、摩耗の問題はお客様だけで対処する必要があります。
- スケーラビリティと柔軟性- 生産量が増加したり、部品設計が進化したりする可能性があります。サプライヤーが既存のツールを変更したり、ステーションを追加したり、現在の生産セットアップと統合する後続の金型を構築したりできるかどうかを評価します。-
ダイの機能を生産要件に適合させる
大量生産のアプリケーションでは、サプライヤーには単なる加工スキル以上のものが求められます。-主にプロトタイプや少量の工具を製造し、場合によっては量産金型を引き受ける工場ではなく、数百万サイクルにわたって厳しい再現性要件を実行した直接の経験を持つパートナーが必要です。-
大量生産の順送金型メーカーを評価する場合は、次の証拠を探してください。{0}
- マルチステーション成形の専門知識。特に、切断と成形を組み合わせた 8 ステーション以上を必要とする部品に適しています。
- ダイのクリアランス、コーティング、ステーションの設計は材料ファミリーによって大幅に異なるため、特定の材料タイプと厚さの範囲について経験を積んでください。
- -貴社の本番印刷機のトン数と速度に一致またはそれに近い社内の試用印刷機を使用し、現実的な条件下で金型の検証を保証します。
- PPAP 文書、Cpk 研究、カスタム検査プロトコルなど、社内標準に準拠した品質システムと寸法レポート。
効率的なマルチステーション成形とスケーラブルな量産を目的としたプログレッシブ スタンピング金型を調達しているチームの場合、次のようなサプライヤーがいます。{0}イーチェン厳密な再現性とマルチステーション機能に重点を置いた大量順送金型エンジニアリングを専門としています。-同社のプログレッシブスタンピング金型のページは、サプライヤーのポートフォリオと生産の重点分野を比較する際に有用な参照点を提供します。
最終的には、調達を適切に決定することで、エンジニアリングの深さ、構築の品質、コミュニケーションの透明性、長期サポートのバランスが取れます。{0}}価格は重要ですが、それは状況に応じてのみです。初期費用が 15% 安くても、200,000 ストローク後に再加工が必要なダイは、数百万サイクルにわたって確実に動作するように作られたダイよりもはるかに高価です。順送金型のサプライヤーを発注書を満たすベンダーではなく、生産パートナーとして扱うと、ツールは何年にもわたって返品を提供します。
順送金型に関するよくある質問
1.順送金型と順送金型スタンピングの違いは何ですか?
順送金型は物理的な工具そのものであり、特定の部品用に設計されたパンチ、キャビティ、成形機能を含む、精密に設計された硬化鋼のブロックです。{0}順送金型スタンピングは、スタンピング プレス内でこのツールを使用して部品を大量生産する製造プロセスです。ツーリングコストと生産コストを評価する際には、タイムライン、予算、エンジニアリング上の決定が異なるため、この区別が重要になります。 YICHEN のようなサプライヤーは、厳密な再現性を必要とする大量生産アプリケーション向けに、ツールと生産プロセスの両方を設計しています。-
2.順送スタンピング金型は毎分何個の部品を生産できますか?
順送スタンピング金型は通常、プレス ストロークごとに 1 つの完成部品を生産し、プレスは部品の複雑さ、材料の厚さ、成形要件に応じて 1 分あたり 25 ~ 200 ストローク以上で稼働します。真鍮や銅などの軟質材料で作られた単純な部品はこの範囲の上限で動作しますが、ステンレス鋼や HSLA グレードの深絞りや複数の成形操作を必要とする複雑な部品の動作は遅くなります。トランスファーダイ(15-40 SPM)とシングルステージ操作に比べて速度が優れているため、順送ダイは年間生産量が 100,000 個を超える場合に最適です。
3. 順送スタンピング金型は交換が必要になるまでどのくらいの期間使用できますか?
金型の寿命は、プレス加工される材料、工具鋼のグレード、表面コーティング、メンテナンス方法によって大きく異なります。軟鋼を使用する標準的な D2 スチール金型は、通常、主要な再加工サイクルの間に 100 ~ 300 万ストロークを実行します。超硬-を挿入して銅や真鍮などの柔らかい材料をスタンピングする場合、ストロークは 1,000 万ストロークを超えることがあります。ステンレス鋼などの高摩耗用途では、500,000 ~ 100 万ストロークの大規模な整備が必要になる場合があります。{8}}定期的な研磨、スプリング圧力のチェック、ガイドポストの検査などの一貫した予防メンテナンスにより、生産寿命が大幅に延長されます。
4.順送金型で使用できる材料は何ですか?
最も一般的な材料には、低炭素鋼(最高の成形性、低コスト)、ステンレス鋼(耐食性が高い成形力)、アルミニウム合金(軽量だが焼き付き防止コーティングが必要)、銅(優れた導電性、コーティングされたパンチが必要)、黄銅(成形性に優れ、特別な要件は最小限)、高-強度低合金鋼(自動車構造用途、超硬インサートが必要)などがあります。-ストリップの厚さは通常、電子コネクタの場合は 0.1 mm、重いブラケットの場合は最大 6 mm の範囲ですが、高速スタンピングに最適な範囲は 0.3 mm ~ 3.0 mm です。-
5. プログレッシブスタンピング金型のコストはいくらですか?また、価格を左右する要因は何ですか?
順送金型のコストは、単純なブラケット ツールの場合は約 15,000 ドルから、厳しい公差と超硬インサートを備えた複雑なマルチステーション ダイの場合は 100,000 ドルを超えるまで多岐にわたります。{4}}主なコスト要因は、ステーションの数 (ステーションが増えると加工されるコンポーネントの数が増えることを意味します)、部品の複雑さと公差の要件 (厳しい仕様にはより多くのトライアウトの繰り返しが必要です)、金型の材料グレード (超硬と標準工具鋼)、生産量の予測 (量が増えるとより堅牢な構造が正当化されます)、納期の圧縮です。ただし、生産量に応じて償却すると、部品あたりの工具コストは大幅に下がり、年間 200 万部品の量では 1 個あたり 0.03 ドルを下回ることがよくあります。-


