


スタンピングダイセットとは何か、そしてそれがなぜ重要なのか
スタンピング プレスが 1 分間に何百回もサイクルするとき、金型の上半分と下半分の完璧な位置合わせを維持するものは何でしょうか?ダイの形状そのものではありません。プレスラムではありません。これは、スタンピング ダイセット - であり、何百万サイクルにもわたって再現可能な精度ですべてのストロークをガイドする役割を担う構造フレームワークです。
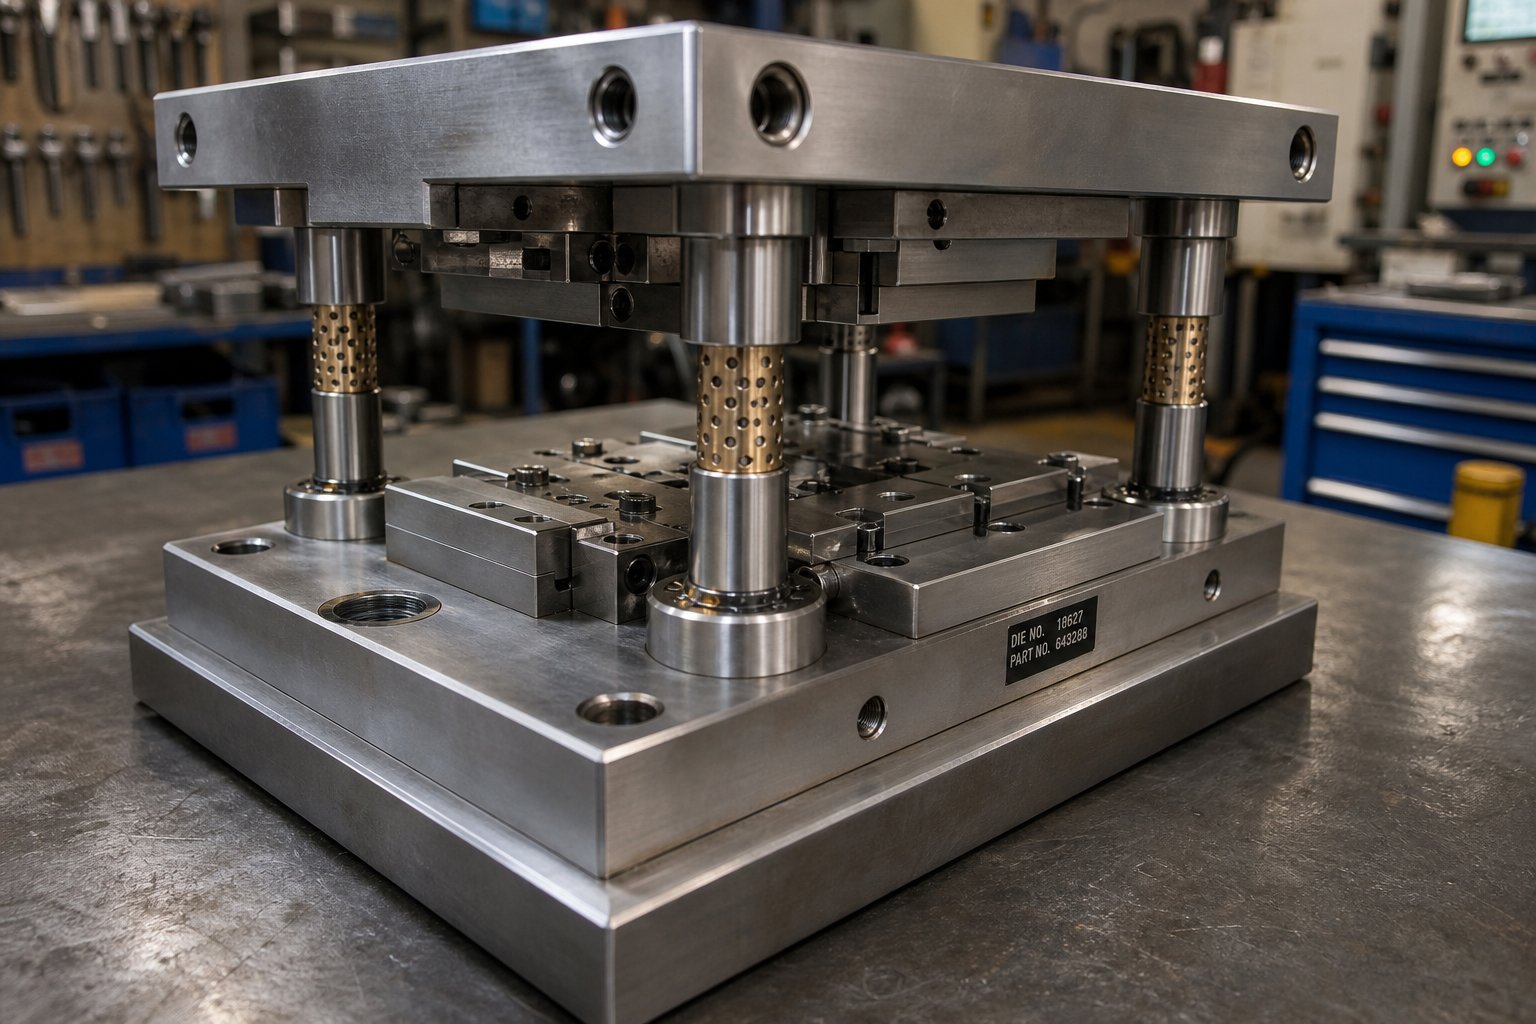
スタンピング ダイ セットは、プレス ストローク全体にわたってスタンピング ダイの 2 つの半分を正確に位置合わせして保持する、上部および下部のダイ シュー、ガイド ポスト、およびガイド ブッシュのアセンブリです。材料を切断したり成形したりすることはありません。- コンポーネントが毎回正確に配置されるようにします。
このように考えてください。ダイセットは骨格であり、切断または成形の詳細は筋肉です。剛性があり、適切に調整された骨格がなければ、最も鋭いパンチやダイであっても一貫性のない部品が生成されてしまいます。-
スタンピングダイセットの実際の機能
スタンプダイセット- は、巨大な力がかかった状態でもパンチ (上半分) とダイ ブロック (下半分) の位置合わせを維持するという 1 つの基本的な目的を果たします。上下のダイシューがプレス荷重を均等に分散し、局所的なたわみを防ぎます。ガイドポストとブッシュは横方向の動きを制限するため、刃先は多くの場合 1000 分の 1 インチ単位で測定される隙間で接触します。このガイダンス システムにより、スタンパー ダイが 10 サイクルでも 1000 万サイクルでも同一の部品を製造できるようになります。
ダイセットは、成形作業中に発生する横方向の推力も吸収し、方向を変えることができます。この構造的バックボーンがなければ、不均衡な力によって磨耗が加速され、部品の公差が低下し、最終的にはプレス自体が損傷します。
ダイセットとダイブロック - の主な違い
ここで、しばしば混乱が生じます。ダイ コンポーネントのセットには、アライメント インフラストラクチャであるシュー、ポスト、ブッシングが含まれます。{1}。対照的に、ダイブロックには、実際の刃先、成形プロファイル、およびピアス形状が収容されています。設置面積が一致する場合は、異なるダイ ブロックを同じダイ セットに交換できます。これがまさに、標準化されたダイ セットが製品ファミリー全体で工具コストを削減する理由です。
パフォーマンス低下の原因がダイ自体ではなくセットにあることが多いため、この区別は重要です。磨耗したブッシング、過小なシュー、または間違ったポスト構成は、切削形状がどれほど正確に研削されているかに関係なく、部品の品質を低下させます。構成の選択 - ポスト レイアウト、ベアリングのタイプ、シューの材質、寸法サイジング - は、位置合わせの精度、達成可能な工具寿命、およびプレス装置との互換性を直接決定します。これらの各変数は生産量全体にわたって複合的に影響し、ダイセットのアーキテクチャに関する早期の決定が、あらゆるスタンピング プログラムにおいて最も有効活用される選択肢の 1 つとなります。-
各ダイセット内のコアコンポーネント
毎プレス金型部品工具を稼働させ、部品を正確に保つ上で、特別なエンジニアリングの役割を果たします。しかし、ほとんどの参考文献では、単に部品を列挙するだけで、負荷がかかると部品が重要になる理由は説明されていません。それぞれの部品が実際に何をするのか -、故障したときに何が起こるのか - を理解すると、症状を追うのではなく、品質の問題を根本原因まで遡ることができます。
上下のダイシューの説明
ダイシューは、ダイアセンブリ全体の基礎です。上部シュー (パンチ ホルダーとも呼ばれます) には、プレス ラムとともに移動する切断および成形要素が搭載されています。下部シュー (ダイ ホルダー) はプレス ボルスターにクランプされ、ダイ プレート、ボタン、およびストリップの下に取り付けられた成形ジオメトリをサポートします。
手のひらをテーブルに平らに押し付けることを想像してください。-力が手に均等に広がります。ダイシューズも同様に機能します。集中したプレストン数を広い設置面積全体に分散させるため、金型の単一領域で破壊的な局所的なたわみが発生することはありません。シューの厚さは、予想されるトン数に応じて設計されます。薄すぎると、ストロークの途中でシューが曲がり、ダイ パンチとその嵌合ボタンの間のクリアランスが変化します。{4}}そのたわみはわずか 1,000 分の 1 インチかもしれませんが、数百万回のサイクルでエッジの摩耗が促進され、プレス加工された部品にバリが発生します。
ほとんどのダイシューは鋼板または鋳鉄から機械加工され、平らかつ平行に研磨されます。平面度と平行度は重要です。-あらゆる偏差は、工具の上半分と下半分の間の位置合わせ誤差に直接つながります。
ガイドポスト、ブッシング、アライメントシステム
ガイド ポストは精密に研磨され、硬化鋼製のシリンダーを 1 つのダイ シューにプレスまたはクランプで固定されています。-反対側のシューに取り付けられた対応するガイド ブッシュを通ってスライドし、横方向の動きを公差内に制限します。0.0001インチこれは、ストロークごとにパンチとダイの位置合わせを一定に保つメカニズムです。{0}{1}
2 つの主要なブッシング スタイルが存在します。摩擦ブッシュ(滑り軸受)には青銅またはアルミニウム-青銅のスリーブが使用され、潤滑のためにグラファイト プラグが埋め込まれている場合もあります。ボール ベアリング ブッシュはケージ入りボール ベアリングの上に乗っており、クリアランスがほぼゼロになり、金型の分離が容易になります。-どちらを選択するかによって、精度性能、メンテナンス間隔、セットがサイド スラストにどの程度うまく対処できるかが決まります -。このトピックについては、この記事の後半で詳しく説明します。
ポストの直径と長さも重要です。サイズが小さいポストは横方向の荷重でたわみますが、ポストが短すぎるとストローク中にボールケージがブッシュから外れてしまい、ベアリングが損傷し、時間の経過とともにアライメント精度が低下します。
組み立てを完了する補助コンポーネント
シューやガイド システム以外にも、いくつかのサポート コンポーネントがダイ アセンブリを保持し、損傷から保護します。
- バッキングプレート- は、繰り返しの衝撃によってパンチヘッドが柔らかい靴の素材に埋め込まれるのを防ぐために、ダイパンチとボタンの後ろに配置された硬化鋼板です。
- ヒールブロック- スチールブロックは、側面推力を吸収する硬化摩耗プレートを備えた上下の靴にボルトで固定されています。切削力や成形力がアンバランスな場合の横方向のずれを防ぎます。
- ノックピン- 個の精密-研削ピンにより、金型セクション、リテイナー、ブロックをシュー上の正確な位置に配置します。ネジはコンポーネントを固定します。ダボがそれらを所定の位置に保持します。
- ダイスプリング- 高力圧縮スプリング (機械コイルまたは窒素ガス)。工具内にストリッピング力、パッド圧力、またはカム戻り力を提供します。-
- シャンクまたはクランプのスロット- アッパーシューをプレスラムに固定する機械的インターフェース。小型の金型では、靴の中心に圧入されたシャンクが使用されます。より大きな金型は、シューの端に沿って機械加工されたクランプ スロットに依存します。
各補助部品は潜在的な故障点となります。ひび割れたバッキングプレートにより、パンチヘッドキノコが靴の中に侵入します。ヒールブロックが摩耗すると、横方向のドリフトが進行します。ダボが壊れると、ブランキングのクリアランスが狂うほどダイセクションがずれてしまいます。
| 成分 | 関数 | 代表的な材質 | 障害インジケーター |
|---|---|---|---|
| 上型シュー | パンチ-サイドツールを搭載。ラム力を分散します | 鋼板または鋳鉄 | 表面のかじり、平行度の低下 |
| 下型シュー | ダイ-側のツールをサポートします。ボルスターに取り付ける | 鋼板または鋳鉄 | ボタンの下の局所的な変形 |
| ガイドポスト | 靴間の横方向の動きを抑制します。 | 表面硬化または貫通硬化工具鋼-{1} | 目に見える摩耗線、測定可能な直径の損失 |
| ガイドブッシュ | ガイドポストを受け取ります。アライメント公差を維持します | 青銅、アルミニウム-青銅、または鋼(ボールベアリングタイプ) | クリアランスの向上、スコアリングの向上 |
| バッキングプレート | パンチヘッドが靴に埋め込まれるのを防ぎます | 焼き入れ工具鋼 | ひび割れ、へこみ、またはキノコ状の跡 |
| ヒールブロック | アンバランスな力による横方向の推力を吸収します | 硬化摩耗プレートを備えたスチール | ウェアプレートのかじり、目に見える隙間 |
| ノックピン | シュー上の金型セクションを正確に位置決めします | 焼入れ合金鋼 | せん断、穴のゆるみ |
| ダイスプリングス | ストリップ力、パッド力、または戻り力を提供します | クロム-バナジウム鋼(機械式)または窒素ガス | 5%を超える高さの減少、亀裂 |
| シャンク/クランプ溝 | アッパーシューをプレスラムに固定します | シュー一体型(スチール) | 溝の伸び、シャンクのゆるみ |
この表にはパターンがあることがわかります。すべての障害指標は、同じ結果である - アライメントの損失に遡ります。それは、すべてのスタンピング金型コンポーネントが金型の上半分と下半分の間の空間関係を維持するために存在するためです。単一の要素が劣化すると、ガイダンス システムがそれができなくなるまで補い、下流で誰かが不良部品に気づくまで品質は静かに漂います。
したがって、本当の問題は、ダイセットの中に何が入っているかだけではなく、それらのコンポーネントをどのように配置するかということです。-ポストの配置、数、および構成によって、剛性とアクセシビリティが相互にどのようにトレードオフするかが決まり、適切なレイアウトはツールが実行する必要がある操作に完全に依存します。
ダイセット構成タイプとそれぞれをいつ使用するか
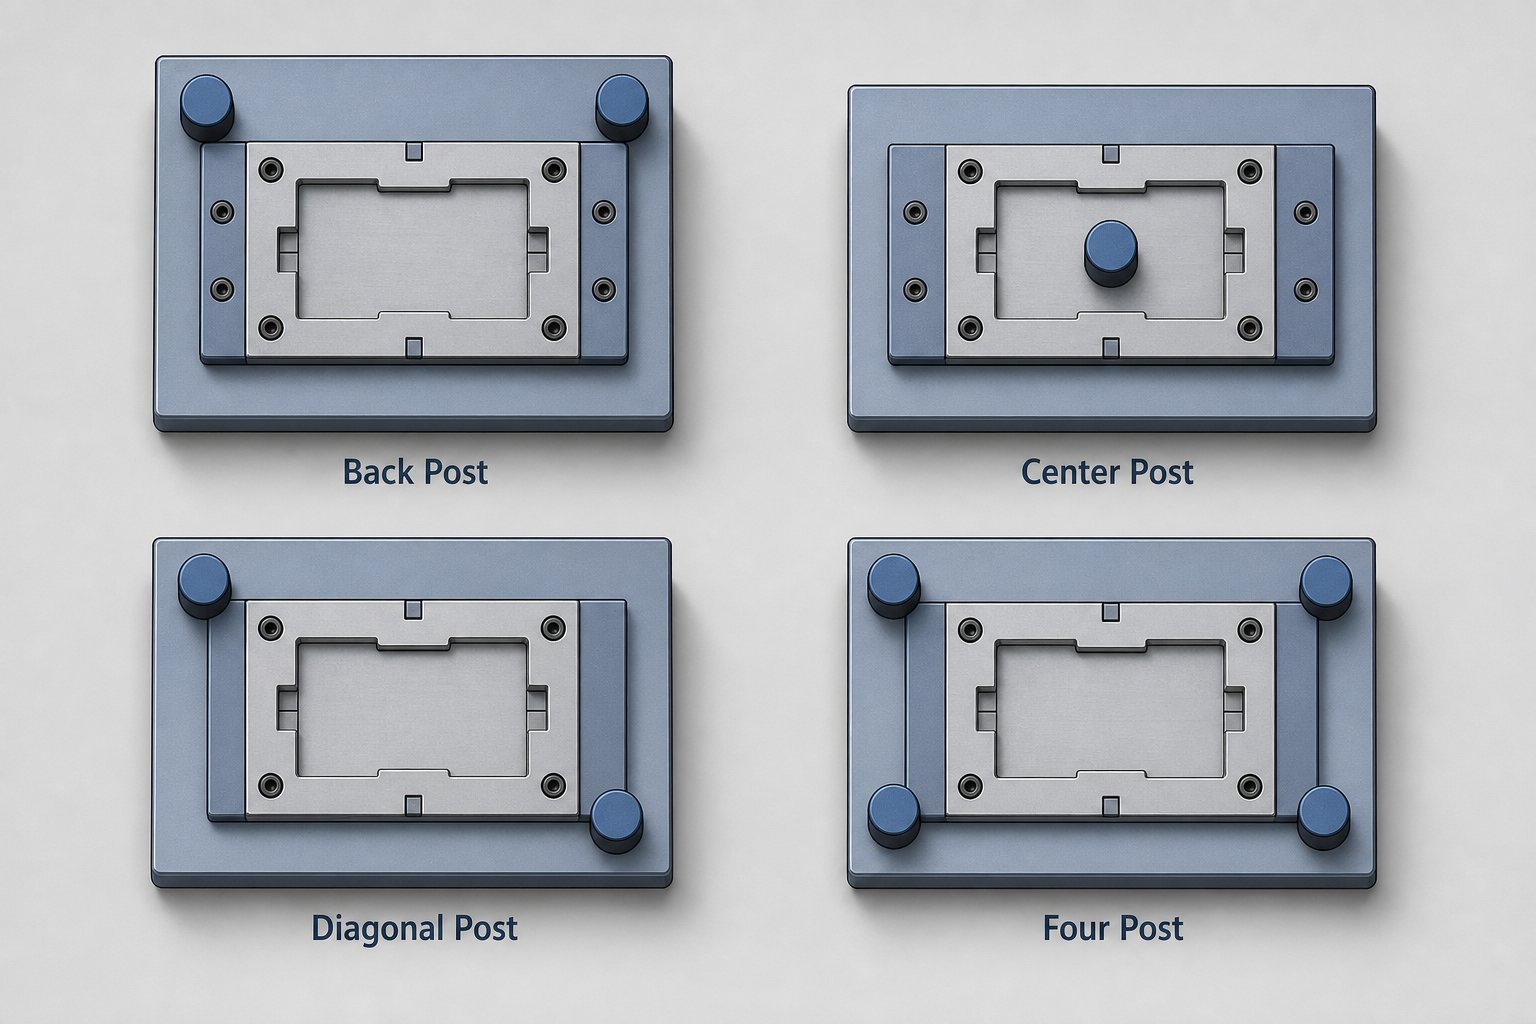
ポストの配置は後から考えたものではありません。- 剛性、位置合わせの精度、ダイスペースへの物理的なアクセスの間のトレードオフを考慮した設計上の決定です。 4 つの標準構成でプレス ダイセット アプリケーションの大部分をカバーしていますが、ほとんどのエンジニアは意図的にレイアウトを選択するのではなく、レイアウトを継承しています。操作に間違った構成を選択すると、いくらシムやブッシュを交換しても解決できない位置合わせの問題が発生します。
バックポストとセンターポストの構成
バックポストセットは両方のガイドポストをダイシューの後端に沿って配置し、前面と側面を完全に開いたままにします。これは、順送ダイやストリップ フィード ダイに最も一般的なレイアウトです。前面が開いているため、遮るものがなくストリップ フィード、スクラップの除去、オペレータの視認性が確保されます。-コイル供給された素材でブランキングまたはピアシングを行うパンチ プレス ダイ セットを実行している場合、ほとんどの場合、バック ポストが開始点となります。{3}}
トレードオフは?後部の 2 つのポストにより、非対称の誘導状態が作成されます。大きな切削力がかかると、ダイシューの前部はサポートされていないため、特にポストの中心線と作業領域の間のスパンが大きい幅広のダイではたわみが発生しやすくなります-。幅が狭く、高速のプログレッシブツールの場合、これはほとんど問題になりませんが、前端付近に重い成形ステーションがある幅広のダイの場合、バックポストセットにより、パンチ-とダイの位置合わせを移動するのに十分なシューの傾斜が許容される可能性があります。-
センターポストセットは、2 つのガイドポストを反対側に配置することでこの問題を解決します - 左右の中央に配置 - し、作業エリアがバランスの取れたサポートでその間に収まるようにします。この形状により、横方向の力が均等に分散されるため、サイド スラスト荷重がすべての方向で等しい対称的なブランキング加工には、センター ポスト スタンプ ダイ セットがより適切な選択肢となります。欠点は、両側からのアクセスが低下することで、ストリップの供給が複雑になり、手動による部品の装填がより困難になります。
対角および 4 ポスト構成
対角柱セットは、2 本の柱を対角線上の対角に配置します-。通常は左後部と右前部-です。これにより、隣接する 2 つの側面が開いてアクセスできるため、部品やブランクを前面または側面から手で積み込む作業に適しています。-自動化が正当化されず、オペレーターの手の届く範囲が重要となるノッチングやフォーミングなどの二次操作で対角線セットが見られます。
4 つのポスト セットは、ダイ シューの各コーナーにガイド ポストを配置します。これにより、最大のたわみ抵抗と、シューズの表面全体に最も均一なガイドが提供されます。トン数が油圧プレスのダイセット領域に達する場合、-深絞り、重コイニング、または高力-成形-の場合、4 つのポスト構成により、2 つのポスト レイアウトでは抵抗できないシューの傾きや局所的な屈曲が防止されます。-。妥協点は明らかです。アクセスは 4 つの側面すべてから制限されているため、ストリップの供給にはシューを貫通して機械加工されたスロット開口部が必要となり、金型のメンテナンスにはより多くの分解作業が必要になります。
構成を運用に適合させる方法
適切なレイアウトを選択するには、次の 3 つの質問が必要になります。プロセスにはどの程度の剛性が必要ですか?材料はどこから金型に出入りしますか?そして、運用中にオペレーターとオートメーションはツールとどのように対話するのでしょうか?
高速プログレッシブ スタンピング用の標準的な金型では、追加のポストによる限界の剛性向上よりも送りへのアクセスの方が優先されるため、ほとんどの場合バック ポスト レイアウトが使用されます。-逆に、油圧プレスで稼働する重い成形金型には、たわみ制御が主な関心事であり、ストリップへのアクセスは無関係であるため、4 本のポストが必要です。斜めおよび中央のポスト構成は、アクセス要件が極端な場合を除外する中間の - 中程度のトン数の運用に役立ちます。
| 構成 | 剛性 | アクセシビリティ | 最優秀アプリケーション | 相対コスト |
|---|---|---|---|---|
| バックポスト(2ポスト、リア) | 適度 | 優れた - オープンフロントとサイド | 順送金型、ストリップ{0}}ブランキングおよびピアシング | 低い |
| センターポスト(2本、サイド) | 中程度-高い | 制限付き - は両側から制限されています | 対称ブランキング、バランス切削 | 低い |
| 斜めポスト (2 つのポスト、対角) | 適度 | 良好です - 隣接する 2 つの側面が開いています | 手動-ロードのセカンダリ オペレーション、ノッチング | 低い |
| 4 ポスト (4 つのポスト、すべてのコーナー) | 最大 | 制限付き - すべての側面が部分的にブロックされています | 重成形、深絞り、高トン数の鋳造 | より高い |
約 100 トン未満のプレス用途のダイセットでは、4 ポスト構成が正当化されることはほとんどないことに注意してください。-追加コストとアクセスのしやすさの低下は、トン数が低い場合の大幅な剛性の向上によって相殺されません。ただし、成形力によって大きな横方向の推力が発生したり、シューのスパンが 2 つのポストで安定できる範囲を超えたりした場合は、ポストを 4 つに増やすことで、製造工程中に部品の品質を静かに低下させるたわみによるアライメントのドリフトを排除できます。{4}}
設定によって、ガイダンス システムが処理できる範囲が決まります。ただし、どのような構成であっても、ベアリング システムのタイプ - ボール ベアリングまたはプレーン ベアリング - によって、負荷がかかった状態でポストとブッシュがどの程度正確にアライメントを維持するか、および条件が理想的でない場合にセットがどの程度寛容であるかが決まります。
ボールベアリングとプレーンベアリングのガイドシステム
投稿構成によって構造フレームワークが設定されます。しかし、これらのポストとブッシュ内のベアリング システムは、そのフレームワークが負荷 - の下で実際にどの程度正確に機能するか、また無視をどれだけ早く罰するかを決定します。金型工具には、ボール ベアリング (回転要素) とプレーン ベアリング (摩擦) という 2 つのベアリング哲学が支配的です。どちらも素晴らしい部品を生み出します。どちらも失敗の仕方が異なります。どちらを選択するかは、どちらが「優れている」かということではなく、-どちらが業務の実際の条件に一致するかが重要です。
ボールベアリングガイドシステムと精度の利点
ボールベアリングガイドシステムは、ガイドポストの外径とブッシュの内径の間に位置するケージ入りボールベアリングを使用します。これらのコンポーネントは、プリロード状態- 負のすきまを備えたローリング プレス フィット。メーカーやポストの直径に応じて、多くの場合、0.0001 ~ 0.0021 インチのきつさです。このほぼゼロのクリアランスにより、厳しい公差のスタンピングに要求される位置合わせ精度が実現されます。-
木製レールの上で引き出しをスライドさせるのと、ボールベアリングの上で引き出しを転がすときの違いを想像してみてください。ローリング動作によりスティックスリップが排除され、連続サイクリング中の熱の蓄積が軽減され、毎分 200 ストロークを超える速度でも一貫したアライメントが維持されます。{1}精密な金型やスタンピング操作では、- パンチによる高速-ブランキング-と金型間のクリアランス (10 分の 1 単位で測定) - のボール ベアリング ガイダンスが高く評価されます。
獲物は?ボールベアリングシステムには規律が求められます。汚染、乱暴な取り扱い、不均一な潤滑を許容しません。 1 回のミスフィードによって金型に衝撃が加わると、軌道にブリネルが発生し、へこみが生じ、「ノッチ」移動と進行性のアライメント ドリフトが発生する可能性があります。{2}}ガイド システムの周囲に不用意に吹き付けられた圧縮空気は、砂粒を回転経路に送り込み、砂粒が埋め込まれるのではなく転がり、吸収する代わりに損傷を加速させます。これらの故障はパンチの磨耗やクリアランスの問題に見せかけていることが多く、工具室はイライラするトラブルシューティングの迂回路を余儀なくされます。
極圧添加剤を含む精製鉱油は、推奨される潤滑剤です。- 決してグリースを使用しないでください。これにより、ネガティブ クリアランス アセンブリ内に汚染物質が閉じ込められ、ベアリングの適切な回転が妨げられます。-
すべり軸受システムとその耐久性の利点
すべり軸受セットは、転動体を青銅、油を含浸させた青銅、または鋼-で裏付けされたブッシングに置き換え、潤滑された滑り界面を通じてガイド ポストをサポートします。ポストとブッシュの間には測定可能な隙間があり、通常、数十分の 1 から 1,000 分の 1 - です。これは、ボール ベアリング システムよりも精度は劣りますが、寛容性が大幅に向上することを意味します。
その許しがどこに関係するのでしょうか?どこも条件が理想的ではありません。すべり軸受は、粒子が接触ゾーンを循環するのではなく、より柔らかいブッシング材料に埋め込まれるため、汚染を許容します。ボール ベアリング システムの耐用年数を終わらせる致命的な軌道損傷を与えることなく、横方向のスラストや衝撃荷重に対処します。忙しいプレスフロアでの金型交換中に起こる乱暴な取り扱いにも耐えます。そして、回転要素アセンブリを固着させる可能性のある潤滑不良でも機能し続けます。-
重度の偏芯成形、カム動作、または浮遊砂や一貫性のないメンテナンス ルーチンのある環境を伴う金型や工具の用途では、すべり軸受の故障がより予測可能になります。{0}摩耗すると、症状としてクリアランスが徐々に増加します。- 品質が低下する前に測定、追跡、修正が可能です。その予測可能性だけでも、横方向のスラストが常に現実となる成形および絞り加工における多くの精密金型にとって、これらは好ましい選択肢となっています。
コストのトレードは簡単です。すべり軸受セットは購入や交換のコストが安くなりますが、ガイドポストが摩耗すると傷やテーパーが発生する可能性があり、単にブッシュを交換するよりも複雑な修正が必要になります。
ハイブリッド構成が合理的な場合
ツーリング金型の用途によっては、1 つのカテゴリにきちんと収まらないものもあります。順送金型では、送り方向 (パンチ-とパイロットの位置合わせが最も重要です) に厳密に位置合わせする必要がある場合がありますが、成形ステーションからの送り方向に垂直な大きな横方向の推力を受けます。-ハイブリッド構成は、重要な軸にボール ベアリング ガイドを配置し、スラスト{4}}負荷軸 - にプレーン ベアリングを配置することでこの問題に対処し、避けられない場合には悪影響を吸収しながら、重要な部分では精度を確保します。
| 基準 | ボールベアリングガイドシステム | すべり軸受ガイドシステム |
|---|---|---|
| アライメント精度 | クリアランスほぼゼロ(0.0001~0.0021 インチの予圧)- | 測定可能なランニングクリアランス (0.0005 ~ 0.001 インチ、代表値) |
| 耐荷重 | 個々のボール要素に中程度の - が集中 | 高い - がブッシュ接触領域全体に分布 |
| メンテナンスの必要性 | 鉱物油による頻繁な潤滑。クリーンな環境が重要 | 定期的な注油。より長い間隔を許容する |
| 環境耐性 | -の汚染が少ないとダメージが加速します | - 個の微粒子が循環するのではなく埋め込まれる |
| 耐衝撃荷重 | 衝突事故による-のブリネリング不良 | 良好な - は致命的な破損を起こすことなく徐々に変形します |
| 費用(購入) | より高精度の - 転動体と保持器 | 下部 - のよりシンプルなブッシュ構造 |
| 理想的な用途 | 高速ブランキング / ピアシング、厳しい公差、専用ランナー | 重成形、カムダイス、高サイドスラスト、汚れた環境 |
選択したガイダンス システムは、スタンピング ダイセットが許容できる範囲を定義します - が、単独では動作しません。実際の性能テストは、構成とベアリングのタイプの両方を、工具が実行する必要がある特定のプレス加工に適合させるときに行われます。ブランキング、ピアッシング、成形、絞り加工では、それぞれダイセットの剛性と位置合わせの精度に対する要求が根本的に異なります。
特定のプレス加工にダイセットを適合させる
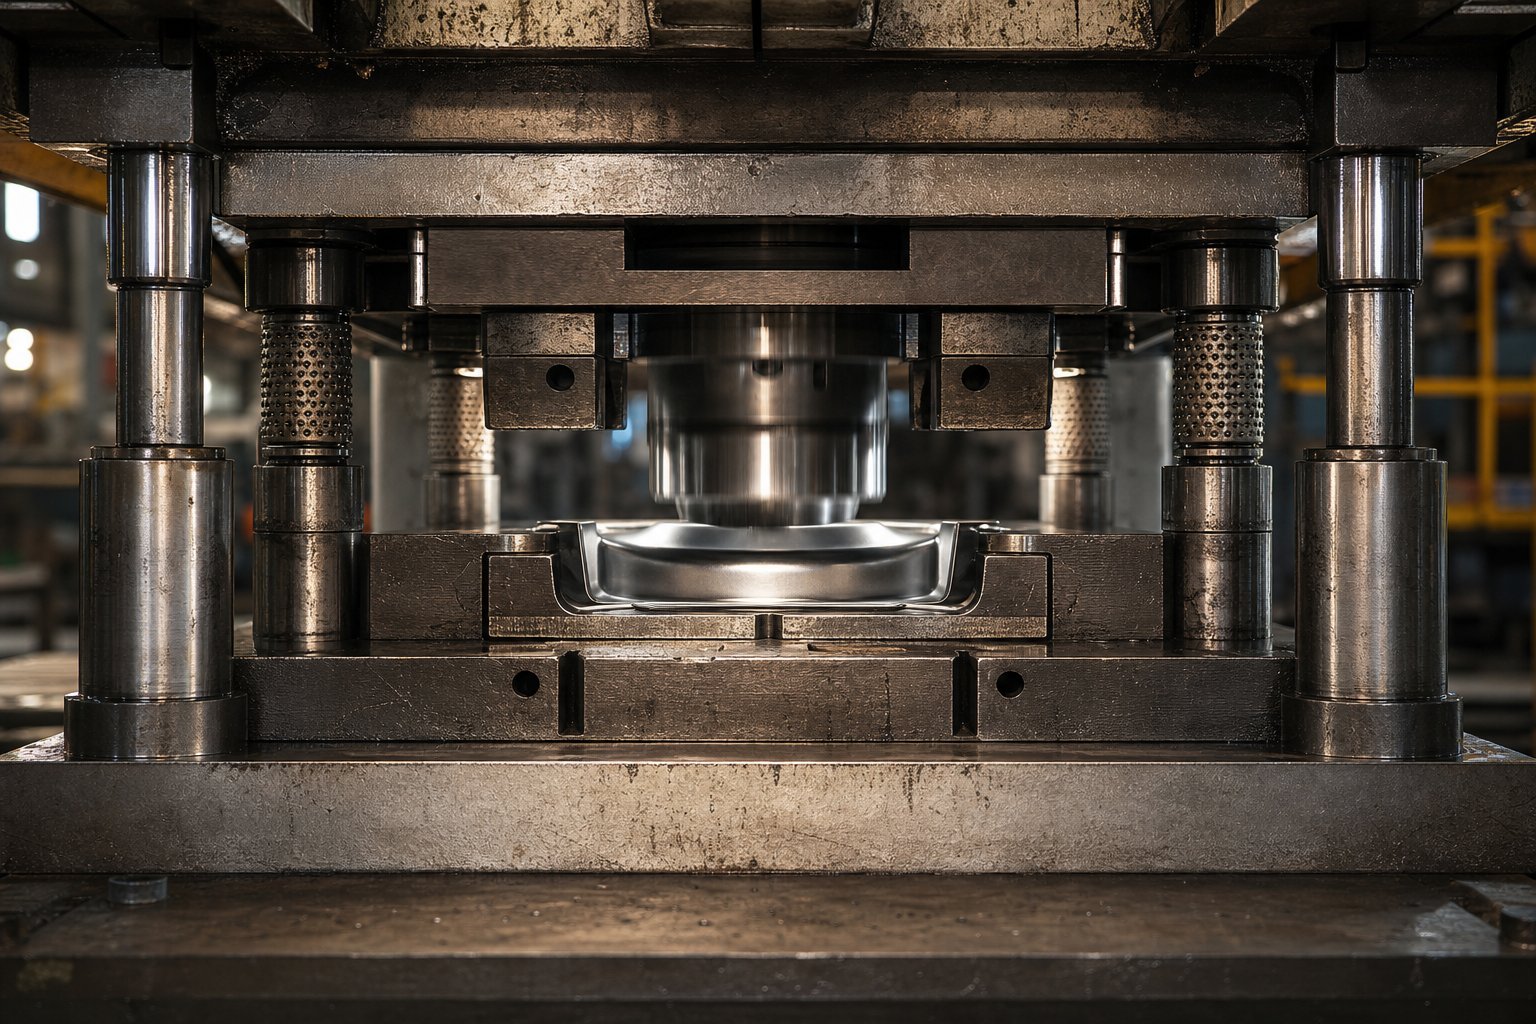
スタンピング操作が異なれば、異なるパンチとダイが必要になるだけではありません。- それらは、その下のダイセットにまったく異なる構造的動作を要求します。毎分 400 ストロークで動作するブランキング ダイでは、深絞りツールが毎分 15 ストロークで発生するものとは何の関係もない位置合わせが要求されます。しかし、多くのエンジニアは、プロセスの実際の物理学ではなく、習慣や可用性に基づいてダイセット構成を選択しています。
これについて実際に考える方法は次のとおりです。すべての操作は剛性要求スペクトルのどこかに当てはまります。最小限の力で極めて高い位置精度を必要とする場合もあります。他の製品では、より寛容な公差を備えた大きな構造抵抗が必要です。操作がそのスペクトルのどこに着地するかによって、すべてのダイセットの決定が行われるはずです。- ポスト数、ベアリングの種類、シューの厚さ。
ブランキングおよびピアス加工用のダイセット
ブランキングとピアシングはせん断加工です。パンチとダイは材料を形成しません -。四方のクリアランスを厳密に制御してシートに刃先を打ち込むことで、材料をきれいに破砕します。このクリアランス (通常、軟鋼の場合は片面あたり材料の厚さの 5% ~ 10%) が、エッジの品質、バリの高さ、およびスラグの制御を決定します。スタンピング ダイ セットが切断ストローク中に数十分の 1 つの横方向のずれを許容する場合でも、それらのクリアランスは不均一になります。片側が締め付けられ、反対側が開くため、ダイの開口部に突き刺さるテーパー状のスラグや、不均一なバリパターンを持つ部品が生成されます。
このため、プログレッシブ ブランキング作業では、ボール ベアリング ガイドを備えたバック ポスト セットが圧倒的に好まれます。バックポストレイアウトにより、前方からの遮るもののないストリップフィードが可能になります。これは、自動フィードでコイルストックを高速で実行する場合に重要です。ボール ベアリング ガイドにより、クリアランスがほぼゼロのアライメントが実現され、すべてのパンチング ダイ ステーションがストロークごとにストリップ パイロットに正確に位置合わせされます。-
高速ブランキングを実行する一般的な板金パンチとダイセットの場合、位置合わせシステムはダイ クリアランスの半分以内の位置精度を維持する必要があります。{0}パンチとダイのクリアランスが片側あたり 0.003 インチの場合、ガイダンス システムのドリフトが 0.0015 インチを超えると、目に見える品質の低下が生じ始めます。ボールベアリングセットはこれを日常的に実現します。すべり軸受セットは、クリアランスが大きい厚い材料にも使用できますが、薄ゲージのブランキングに必要な位置の再現性が欠けています。{10}}
スラグの保持も別の要因です。クリアランスが変化すると、スラグがきれいに放出されなくなります - ダイの開口部に押し込まれたり、ストリップの表面に引き戻されたりします。順送板金スタンピング金型では、ステーション 3 でスタックしたスラグは、下流のすべてのステーションからのスクラップ部品を意味します。アライメントを失うことによる剛性のペナルティは、ストリップ レイアウト全体にわたって増幅されます。
成形および絞り加工用のダイセット
形成操作と描画操作は異なるルールに従って行われます。材料を破砕する代わりに、成形ダイは材料を曲げ、伸ばし、圧縮して新しい形状を作ります。材料が成形半径を超えてキャビティ内に流れ、圧力パッドに当たるにつれて、支配的な力は垂直せん断から横方向の推力に変化します。この横方向の推力は、ダイセットを最も攻撃的に罰するものです。
深絞り操作を考えてみましょう。パンチが材料をドローキャビティに押し込むと、材料が内側に流れる間、ブランクホルダーがフランジに圧力を加えます。ブランクの形状、潤滑剤、または材料の厚さが非対称であると、上部のシューを下部のシューに対して移動させようとするアンバランスな水平方向の力が生じます。からの調査によると、金属加工技術研究所しわや亀裂を生じさせずにバインダー間のシートメタルの流れを制御するには、正確なブランクホルダー圧力制御と、負荷がかかった状態で均一なバインダーギャップを維持するのに十分な剛性のダイ構造の両方が必要です。
4 つのポスト構成は、すべての方向からの横方向の推力に同時に耐えられるため、深絞りの標準です。四隅のガイダンスは、推力がどこから発生するかに関係なく、シューの転倒を防ぎます。これは、不規則な絞りでの材料の流れによって対称的な荷重が生じることはほとんどないため、重要です。-重いダイシュー - は、同等のブランキング用途 - よりも 25% ~ 50% 厚いことが多く、ストローク中にパンチ-と-の関係を変えるほど偏向することなく、これらのスラスト力によって生じる曲げモーメントを吸収します。-。
ここでは、プレーン ベアリング ガイダンスがボール ベアリングよりも優れていることがよくあります。成形ストローク中の持続的な横荷重により、時間の経過とともにブリネルボールベアリングの軌道が損傷する可能性がありますが、ブロンズブッシュは壊滅的な損傷を与えることなく接触面全体でその推力を吸収します。激しい曲げや絞り加工を行う金属プレス金型の場合、すべり軸受の予測可能な摩耗パターンは実際に利点になります - クリアランスの増加を測定し、部品の品質が変動する前に交換のスケジュールを設定できます。
マテリアル フローが構成の決定をどのように推進するか
力の大きさを超えて、材料が金型に出入りする方法によって、可能な構成が制限されます。ストリップ幅は、バック ポスト レイアウトが作業範囲の後ろにガイド ポストを取り付けるのに十分なシュー エリアを提供するかどうかによって決まります。送り方向によって、コイルへのアクセスとループ制御のためにどちらの側を開いたままにする必要があるかが決まります。スクラップの除去経路 - ナメクジが落ちる場所、トリム スケルトンの出口 - には、ガイド ポストが妨げないきれいな水路が必要です。
順送金属スタンピングダイでは、ストリップはキャリアに取り付けられたまま、ストロークごとに 1 ピッチ前進します。下流ステーションで形成されたフィーチャはストリップ平面の上下に突き出るため、ストリップが上昇して前進するときにクリアランスが必要になります。バックポストセットは、前面が開いているため、形成されたフィーチャが干渉せずに通過できるため、これに簡単に対応できます。シューにクリアランス スロットを機械加工しない限り、4 つのポスト セットはストリップの経路をブロックします - コストが増加し、剛性を求めて選択した構造自体が弱くなる可能性があります。
カム作動の側面操作を備えた成形金型では、カム スライドとその戻り機構に特定の方向からアクセスする必要があります。{0}}対角ポスト セットは、カム取り付け用に隣接する 2 つの側面を開きながら、反対側のコーナーからのガイドを提供するため、ここでよく使用されます。材料流動特性 - 成形中にワークピースが伸びるか、圧縮するか、スライドするかどうか - も、シューの厚さの決定に影響します。コイニングなどの材料の大幅な圧縮を伴う作業では、単位面積あたりにより高い垂直力が発生するため、加工鋼材の下の局所的なたわみを防ぐために厚いシューが必要になります。
次のランキングは、一般的な作業全体でダイセットの剛性要件がどのように高まるかを示すのに役立ちます。
- シンプルなピアス- 最低需要。小さな刃周、最小限のサイドスラスト、薄いストック。ボールベアリングガイダンスを備えたバックポストは、ほとんどの用途に対応します。
- ブランキング- 中程度の需要。切削抵抗が大きくなり、スラッグ制御が重要になります。ボールベアリングガイド付きのバックポストまたはセンターポスト。
- 曲げ- 中程度の-高い需要。 -中心を外れた力が局所的な推力を生み出します。プレーンベアリングまたはハイブリッドベアリングを備えたセンターポストまたはダイアゴナルポスト。
- 成形(エンボス加工、フランジ加工)- 需要が高い。物質の流れにより、持続的な横荷重が発生します。 4 つのポストが望ましい。すべり軸受は持続的な推力に抵抗します。
- 深絞り加工- の最も高い需要。非対称の材料の流れによる大きな横方向の推力、ブランクホルダーにかかる大きな力、長い作業ストローク。重いシューを備えた 4 つのポストとすべり軸受のガイドが必要です。
このリストをステップアップするごとに、横力の複雑さが追加されます。スペクトルの最下位にあるパンチング金型が成功するか失敗するかは、ほぼ完全に垂直方向の位置合わせの精度に基づいています。上部の成形金型が成功するか失敗するかは、たわむことなく持続的な水平荷重に耐えるセットの能力に基づいて決まります。自分の操作がこの範囲のどこに該当するかを理解し、それに応じてダイ セットのサイズを決定すること - が、何年も一貫した部品を提供するツールと、数か月以内にドリフトし始めるツールの違いです。
剛性と構成により、最適な領域に到達できます。しかし、ダイセットが物理的にプレス機に適合しない限り、ベッドの寸法、シャットハイト、ストローク長、クランプ規定が一致することになります - これらの設計上の選択はどれも重要ではありません。サイジングと互換性の検証プロセスでは、多くのプログラムが停止します。
プレスの互換性のためにダイセットのサイズを決定する方法
適切なポスト、ベアリング、シュー素材を備えた完璧に構成されたダイセットであっても、割り当てられたプレスに物理的に適合しない場合は故障します。サイズ設定エラーは、スタンピング ツールにおける最も高くつくミスの 1 つです -。ビルド プロセスの後半で表面化し、トライアウトが遅れ、場合によってはすでに硬化および研磨されているコンポーネントのコストのかかる再作業を強いられることもあります。修正方法は簡単です。発注書を発行する前に、すべての重要な寸法を確認します。
ダイスペースからダイシュー寸法を計算
ダイ シューのサイズは、切断セクション、成形鋼、パイロット、リフター、スクラップ カッターなどのすべてのアクティブなダイ コンポーネントが占める領域である作業範囲 - から始まります。しかし、シューズはその設置面積に単純に適合するわけではありません。作業領域の外には、ファスナーへのアクセス (ソケットヘッドキャップネジとダウエルピン)、ガイドポストの取り付け位置、ヒールブロックの配置、ストリップの送り通路など、いくつかの目的のためにスペースが必要です。
実際的なルール: ガイド ポストが配置されない各側面ではアクティブ ダイ領域を超えて少なくとも 2 ~ 3 インチ、ポストが取り付けられる側面では 3 ~ 4 インチを追加します。順送金型の場合、最後の作業ステーションやストリップ ガイダンス レールの外側にあるパイロット位置に対応するために、送り-方向のエッジに追加の長さが必要です。材料を節約するために靴のサイズを小さくするのは間違った経済です - コンポーネントが互いに近づきすぎてメンテナンスが困難になり、取り付け穴の間に金属が不十分になり、負荷がかかると靴が弱くなります。
幅と奥行きもプレスボルスターの寸法を考慮する必要があります。靴の設置面積は、クランプや T ボルトの頭に対して十分な余裕を持ってボルスター領域内に収まる必要があります。-靴がボルスターサポートを超えて伸びると、サポートされていないエッジが重量に応じてたわみ、同じ局所的なたわみが生じ、部品の精度が損なわれます。
シャットハイトとストロークの互換性
プレス金型の互換性が最もよく損なわれるのはシャットハイトです。概念は単純に聞こえますが、プレスのシャット高さとダイのシャット高さは調整する必要がある別個の測定値であるため、この用語は経験豊富なエンジニアでもつまづきます。
プレスシャット高さは、ラムの底面からプレスベッドの上部までの距離であり、ラムが下死点にあり、調整が完全に上がった位置に設定された状態で測定されます。-これは、機械が提供する最大の垂直方向のスペースです。ダイ高さ - は、ツーリングに使用できるスペース - よりも小さくなります。最大のダイ高さを得るには、プレス シャット高さからボルスター プレートの厚さを差し引きます。その数値からラムの調整範囲を減算して、最小のダイ高さを取得します。
ダイのシャット高さ(閉じた状態での下部シューの底部から上部シューの上部までの合計スタック)は、これらの最小値と最大値の間に収まる必要があります。{0}ダイの高さが最大ダイの高さよりも高い場合、ダイは物理的に閉じません。最小ダイ高さよりも低い場合、ラムの調整ではその高さに達することができず、その差を補うために平行なブロックまたはライザーが必要となり、不確実性とメンテナンスの手順が増えます。-
より長いストロークと可変速プロファイルを備えた油圧プレス ダイの場合、ストローク長がストリップの供給、部品の排出、およびカムまたはスライドの戻り移動に十分な外光を提供することも確認します。カムが完全に展開する前にプレス金型のパンチが材料に侵入すると、工具とワークピースの両方が破壊されます。
押して-死ぬ-設定を確認しています
施設内の印刷機用のダイセットを決定する前に、この検証チェックリストを実行してください。あらゆる寸法は、プレス仕様プレート、機械の技術マニュアル、または直接測定によって確認できます。
- ボルスターエリア- 靴の設置面積がボルスターの寸法内に収まり、固定されたすべてのエッジをクランプするためのクリアランスがあることを確認します。
- T-スロットのパターンとサイズ- スロットの間隔と幅が好みのクランプ方法(T ボルト、ストラップ クランプ、または油圧クランプ)に対応していることを確認してください。-
- 最大ダイ高さ- プレスシャットの高さからボルスターの厚さを差し引いた値。閉じたダイスタックはこの値より小さくなければなりません
- 最小ダイ高さ- 最大ダイ高さからラム調整範囲を差し引いた値。閉じたダイスタックはこの値を超える必要があります
- ストローク長さ- 材料の送り高さ、部品の排出、全開位置でのカムの戻りに十分なクリアランス
- トン数定格- の総切削力と成形力は、材料の変動や工具の磨耗を考慮して 20 ~ 30% の安全マージンを設け、定格プレス能力を下回っていなければなりません
- ラム接続- シャンクの直径はラムボアと一致します(小型パンチプレスダイの場合)、またはクランプスロットの間隔はラム T- スロットと一致します(大型ツールの場合)
- スクラップクリアランス- のボルスター開口部または下部シューの下のクリアランスにより、スラッグやトリムのスクラップが蓄積することなく排出されます。
- 送り高さ- ストローク上部のオープンデイライトは、コイル供給ラインの高さとあらゆるループ要件に対応します
- 平行度仕様- プレスラム面とボルスター面の平行度は仕様の範囲内です。磨耗したプレスはダイセットの位置合わせの問題を増幅させます
エンジニアが見落としがちな点は、クランプへのアクセスのしやすさです。シューの寸法がボルスターに適合する可能性がありますが、ガイド ポスト、ヒール ブロック、または窒素シリンダーがシューの周囲に沿ったクランプ ゾーンをブロックしている場合は、ダイを適切に固定できません。シューの寸法を確定する前に、取り付けられたすべてのコンポーネントに対するクランプの位置をスケッチします。
また、工場内のプレス割り当て用のパンチ ダイが可能な限り標準化されたシャット ハイトを共有していることを確認してください。同じプレスで稼働するツール間でダイ高さを標準化することで、段取り替え時のラム調整が最小限に抑えられ、セットアップ時間が短縮され、オペレータが大きく異なる設定間で繰り返し調整するときに発生する再校正エラーが排除されます。-
寸法の互換性により、ダイセットをプレスに投入できます。しかし、一度組み立てると、シュー、ポスト、ブッシングの素材によって、アセンブリが繰り返しの荷重下でどのように動作するかが決まります -。何百万サイクルにわたって位置合わせを維持するか、コンポーネントのたわみや変形に伴って徐々にドリフトするかどうかが決まります。
材料の選択と構造剛性
ダイセットがプレスに合わせて適切なサイズで、適切なポスト レイアウトで構成されている場合でも、それらのコンポーネントを構成する材料が、繰り返しの荷重下で何が起こるかを最終的に制御します。適切な寸法の靴を間違った素材で作ると、曲がって部品の品質が徐々に低下します。適切な硬度のないガイドポストは、最初の数回の生産実行内でクリアランスの増加を引き起こす摩耗パターンを引き起こします。材料の選択は魅力的ではありませんが、長期的なスタンプ精度が固定されるか、静かに失われることになります。-
ダイシューの材質とその性能のトレードオフ
3 つの材料ファミリーがダイ シューの構造を支配しており、それぞれが特定の生産シナリオに適合する明確な性能プロファイルを備えています。
鋼板ほとんどの金属プレス金型のデフォルトです。低炭素鋼(通常 AISI 1020 または 1030)は、高い剛性、容易な機械加工性、簡単な修理性を備えています。ネジやダボ穴が間違った位置にあると、スチールシューが損傷する可能性があります。差し込まれて溶接された構造的な完全性を損なうことなく。鋼の弾性率 - は約 3,000 万 psi - で、同等の厚さの他の代替品よりもトン数下での曲げに対する耐性が優れています。生産量が数十万、数百万に達するスチール プレス金型にとって、スチール プレートは安全でコスト効率の高い基盤です。-
鋳鉄靴はある程度の剛性と引き換えに優れた振動減衰を実現します。ねずみ鋳鉄のグラファイト微細構造は、打抜き加工中に発生する衝撃エネルギーをスナップ-によって吸収します。-、パンチが材料を突き破るときに、蓄積されたエネルギーが突然解放されます。この減衰により、騒音が低減され、パンチの寿命が延長され、時間の経過とともに硬化工具鋼に微小亀裂が伝播する繰り返し疲労が最小限に抑えられます。大型の自動車用金型では、多くの場合、平板シューではなく、それぞれの特定の部品に合わせて成形された精密ガイド付き鋳鉄基礎が使用されます。-
アルミニウム靴の重さは鋼鉄の約 3 分の 1 で、機械の速度は大幅に速くなります。{0} QC-7 や QC-10 などの特殊合金は、低炭素鋼-を超える圧縮強度を実現し、プロトタイピングだけでなく生産-にも適しています。アルミニウムは、ダイ重量の軽減によりプレスラムの慣性が小さくなり、サイクルが速くなり、騒音レベルが低下する高速ブランキング用途に優れています。-また、この材料はスチールよりも効果的に熱を放散するため、摩擦に関連した温度上昇が生じる作業に有利になります。ただし、欠点は現実的です。アルミニウム製のシューはコストが高く、穴の位置が間違っていた場合の修理が難しく、重成形用途におけるスチールのような長期の耐摩耗性がありません。
靴の厚さは素材の選択と同じくらい重要です。板金金型が平行線にシューを載せて動作するとき、- スクラップが落下する隙間を作る盛り上がったブロックがある - 平行線の間の支持されていないスパンは荷重がかかった梁のように動作します。広いスパンにわたる薄いシューは中心でたわみ、各ストローク中にパンチとダイのクリアランスを動的に変化させます。-このたわみは 1,000 分の 1 の数十分にすぎないかもしれませんが、何百万サイクルにもわたってエッジの摩耗が非対称的に加速され、プレス加工された部品の片側にバリが発生しますが、反対側のエッジはきれいなままです。累積的な影響により、部品の品質ドリフトが徐々に悪化し、最終的には公差を超えてスクラップ率が急増します。
トン数、スパン幅、サポート状態、材料の剛性、荷重が集中しているか (貫通しているか)、分散しているか (形成している) などの変数が複雑に絡み合うため、理想的な靴の厚さを決定する唯一の公式はありません。しかし、原理は一貫しています。- サイズが小さいシューはたわみ、たわみによってクリアランスが変化し、クリアランスのシフトにより時間の経過とともに部品の品質が損なわれます。最初のトライアウトに問題なく合格した板金金型で寸法のドリフトが進行している場合は、シューの厚さまたは剛性が不十分であることが最初に調査すべき根本原因の 1 つです。
ガイドポストとブッシュの材質仕様
ガイドポストは過酷な負荷サイクルに耐えます。ガイドポストは横方向の推力に抵抗し、スナップスルー時の衝撃荷重を吸収し、何百万ものストロークにわたってブッシュとの滑り嵌めを維持します。-ここでの材料の選択は、クリアランスが増大して交換が強制されるまで、ガイダンス システムがアライメントを保持する時間を直接決定します。
ガイドポストの金属工具および金型業界では 2 つの硬化アプローチが主流です。
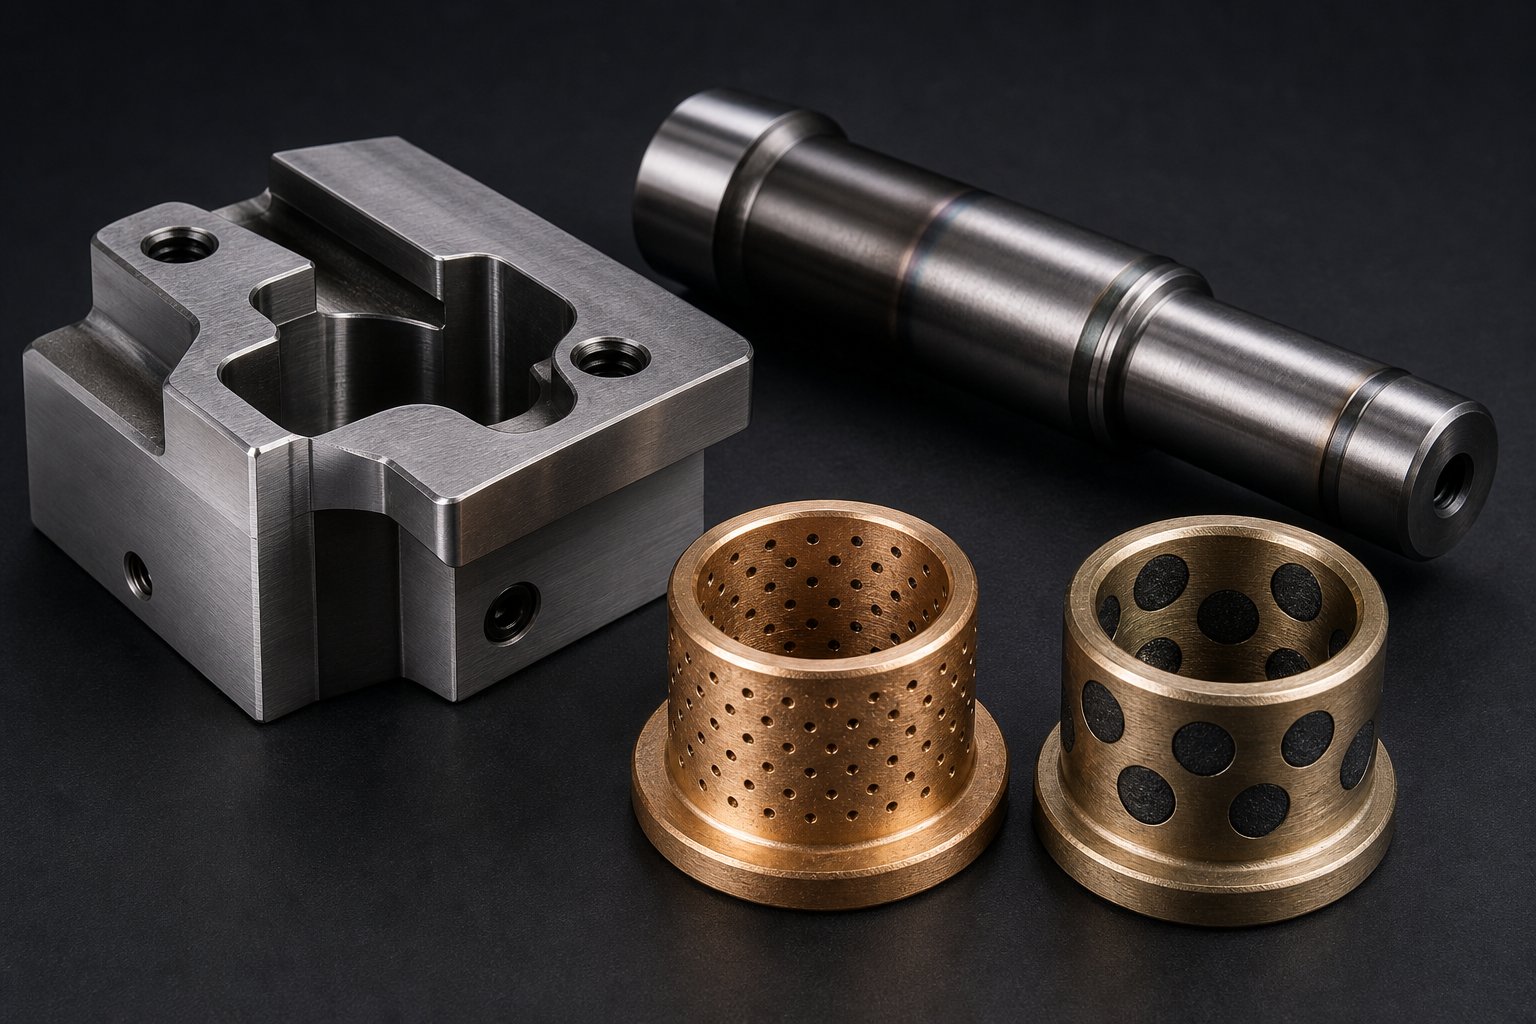
- 表面硬化鋼-- 低-の低炭素コア(通常は 8620 など)を浸炭して、強靱で延性のある内部の上に硬い表面シェル(58-62 HRC)を生成します。ハードケースは表面の摩耗や傷に強く、ソフトコアは脆性破壊を起こすことなく衝撃を吸収します。肌焼きポストは、耐摩耗性と靭性のバランスが取れているため、ほとんどの金属成形金型の標準となっています。
- 硬化工具鋼を貫通-- 断面全体にわたって均一な硬度(58-60 HRC)に熱処理された中-炭素合金鋼(O1 や A2 など)-。貫通硬化されたポストは、セクション全体がたわみに均等に抵抗するため、横方向の荷重に対してわずかに高い剛性を提供します。これらは、最も厳しいガイダンス公差を要求する精密用途向けに仕様化されていますが、衝撃を受けると脆くなり、製造コストが高くなります。
ブッシングの素材は、接触するポストよりも柔らかくなければなりません -。これにより、より高価なポストではなく、交換可能なブッシングに摩耗が集中します。一般的なブッシュ合金には次のものがあります。
- ブロンズ (C93200 または C93700)- 優れた耐摩耗性と錫含有量による自然な潤滑性。優れた熱伝導性により、摩擦による熱を放散します。すべり軸受ダイセットの標準的な選択肢です。
- 油を含浸させたブロンズ-- 潤滑油で飽和した相互接続した気孔を持つ焼結青銅。多孔質構造は圧力と熱によってオイルを放出し、動作中に自己潤滑を提供します。-手動給油間隔が一定でない用途に最適です。
- スチール-で裏打ちされたブロンズ- 鋼鉄のシェルに接着された薄い青銅の支持層。スチールの裏地は構造強度を提供し、青銅の表面は摩耗と摩擦の特性を提供します。固体青銅製ブッシュが圧縮力によって変形する可能性がある高負荷用途に使用されます。-
- グラファイト-プラグ付きブロンズ- のソリッドブロンズブッシングにはグラファイトプラグが埋め込まれており、継続的な自己潤滑-。液体潤滑剤がワークピースを汚染する可能性のある高温環境や用途に最適です。-
表面処理により、基材の特性だけで得られる寿命を超えてコンポーネントの寿命が延びます。硬化後にガイドポストを窒化すると、薄くて非常に硬い窒素拡散層(最大 70 HRC 表面)が追加され、コアの特性を変えることなくかじりや凝着摩耗に耐えます。-クロムメッキにより耐食性が向上し、摺動面の摩擦係数が低減されます。腐食環境や潤滑剤の汚染が問題となる金属ダイの用途では、これらの表面処理により、交換後の間隔を 2 倍または 3 倍にすることができます。
熱処理仕様は調達時に注意が必要です。硬化後に適切に焼き戻されていないポストは内部応力を保持しており、時間が経つと自然に軽減されます-。これにより寸法変化が発生し、金型の製造後にガイダンスの位置がずれます。ポストが鉄鋼メーカーの推奨に従って二重または三重に焼き入れされていることを常に確認し、書類だけを信頼するのではなく、受入検査時に硬度値を確認してください。
| 材料 | 剛性(弾性率) | 振動減衰 | 重さ | 相対コスト | 最優秀アプリケーション |
|---|---|---|---|---|---|
| 低炭素鋼板(1020/1030)- | 高 (30Msi) | 低い | 重い | 低い | 一般生産金型、フォーミング、順送金型 |
| 鋳鉄(ねずみ鋳鉄) | 中程度-高い(14~21 Msi) | 高い | 重い | 適度 | 高速-ブランキング、ノイズに敏感な操作-、大型の自動車用ダイ |
| アルミニウム合金(QC-7、QC-10) | 低 (10.4 Msi) | 適度 | 軽い(鋼の1/3) | より高い | 高速スタンピング、プロトタイプ セット、重量制限のある用途- |
| ケース-硬化鋼(8620 個のポスト) | 高 (30Msi) | 低い | 重い | 適度 | 量産金型用標準ガイドポスト |
| 貫通-硬化工具鋼(O1/A2 ポスト) | 高 (30Msi) | 低い | 重い | より高い | 最大限の耐摩耗性を必要とする精密なガイド |
| 青銅合金 (C93200 ブッシング) | 中程度 (14 Msi) | 適度 | 適度 | 適度 | 標準および重荷重用途向けのすべり軸受ブッシュ- |
| スチール-裏青銅(ブッシュ) | 高い裏地 / 適度な表面 | 低い | 適度 | より高い | -固体青銅が変形する高負荷ブッシュ |
材料の選択は、生産寿命にわたって複雑になります。鋼シューと肌{1}}硬化ポストおよび油を含浸した青銅ブッシング-を組み合わせることで、ほとんどのスタンピング用途で数百万回の信頼性の高いサイクルを実現します。しかし、環境、トン数、または精度の要件が標準条件を超えている場合は、コンポーネントを 1 つでもアップグレードすることで、-厚いシュー、-硬化ポスト、またはグラファイト{6}}プラグ付きブッシング - をアップグレードすることで、金型の寿命を密かに縮めている故障モードを排除できます。重要なのは、どのコンポーネントがシステムを制限しているかを知ることであり、そのためには、使用条件下で各材料が示す摩耗パターンと故障の兆候を理解する必要があります。
ダイセットのメンテナンスとトラブルシューティング
摩耗パターンはアラームによって自動的に通知されません。それらはゆっくりと進行し、- ここではクリアランスの成長の数十分の 1 つ、そこにはかすかなスコアマークが - 生じ、最終的には累積的な影響がプレス部品の寸法ドリフトとして表面化します。その時点までに、損傷はすでに連鎖的に進行していました。磨耗したブッシュにより位置ずれが生じ、パンチエッジの破損が加速され、切削力が増大し、ガイダンスシステムにさらに負担がかかりました。このサイクルを断ち切るには、コストのかかる金型の故障やプレスの予期せぬダウンタイムに発展する前に、劣化を早期に発見する規律ある検査ルーチンが必要です。
摩耗インジケーターと測定方法
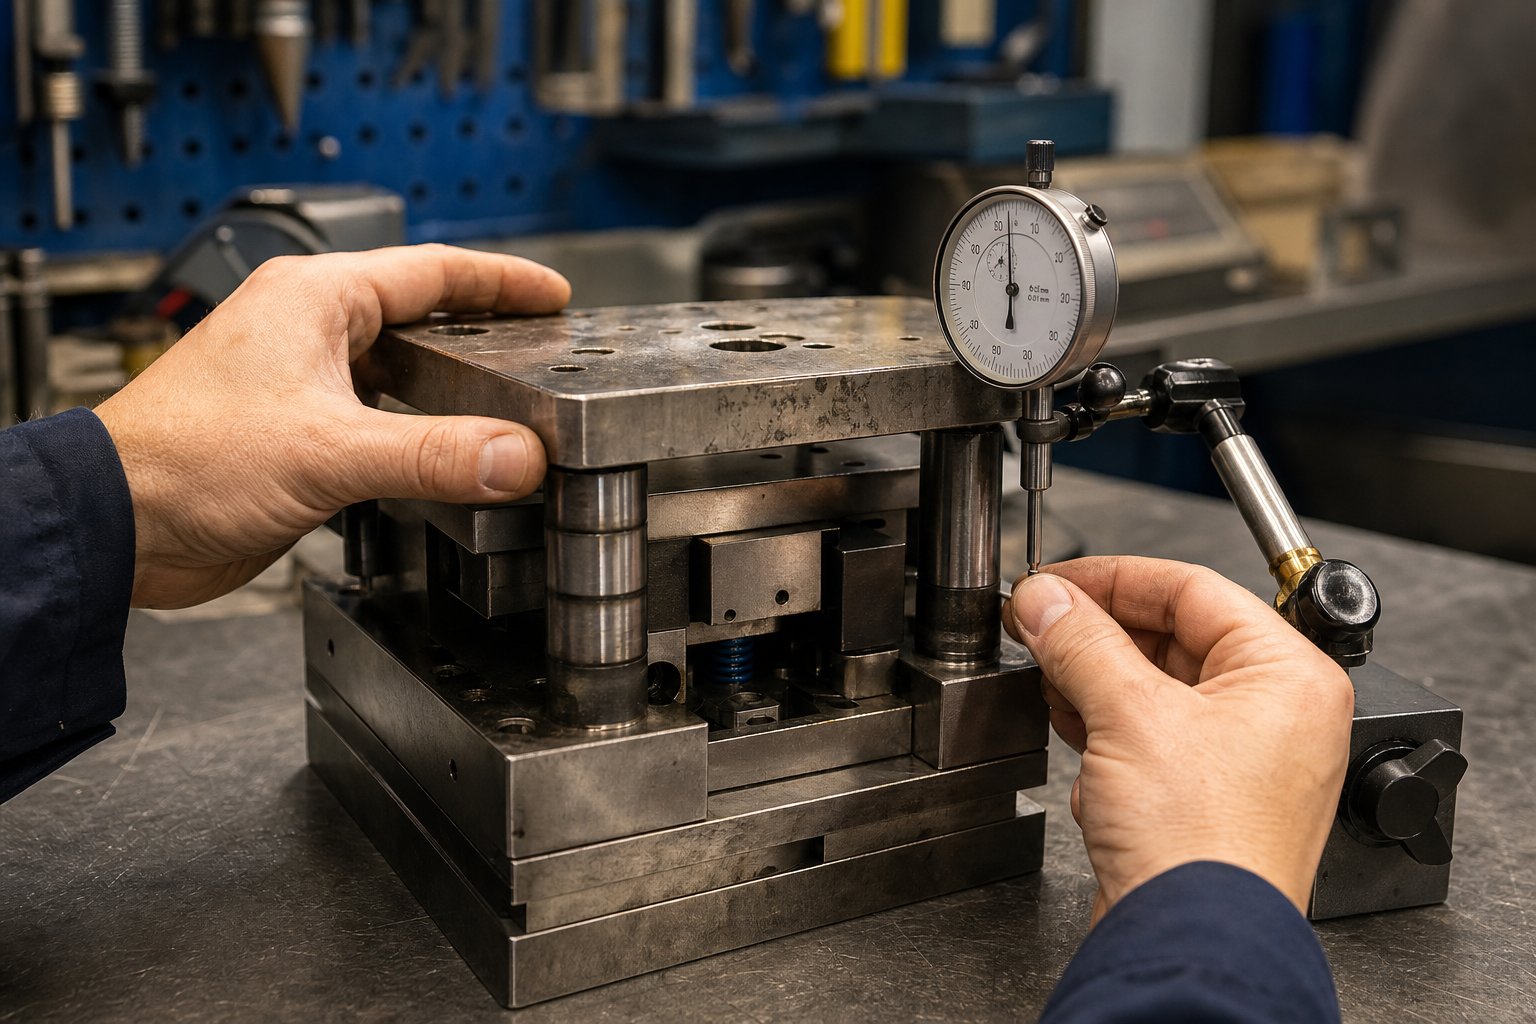
ガイド ポストとブッシュのクリアランスは、ダイ セットの健全性を示す唯一の最も明確な測定値です。セットが新しい場合、すべり軸受ブッシュとその相手ポストの間のランニング クリアランスは通常 0.0003 ~ 0.001 インチです。. - は、目に見える遊びのない潤滑膜を形成するのに十分な大きさです。何百万回ものサイクルを繰り返すうちに、より柔らかいブッシュ素材が硬化したポストに対して摩耗するにつれて、そのクリアランスは増大します。時間の経過とともにその増加を追跡すると、耐用年数がどれだけ残っているかが正確にわかります。
測定方法は次のとおりです。プレス機からダイセットを取り外した状態で、下部シューにダイヤルインジケータを取り付け、プランジャーをガイドポスト近くの上部シューに配置します。アッパーシューズに横方向の手で圧力を加え、インジケーターの合計の動きを読み取ります。これは、機能上のクリアランス - であり、操作中に誘導システムが許可する実際の遊びです。この測定値を金型製造記録の元の仕様と比較してください。
交換のしきい値は部品の公差要件によって異なりますが、実際的なガイドラインは次のとおりです。測定されたクリアランスが元の仕様の 3 倍を超えた場合は、次の計画メンテナンス期間にブッシュの交換をスケジュールします。元の値の 5 倍を超えた場合は、ただちに金型を生産から取り除きます。- 借用時間で稼働しているため、検査でまだ問題が指摘されていない場合でも、部品の品質はすでに低下しています。
クリアランスの測定以外にも、ガイド ポストの次の指標を視覚的に検査します。
- 垂直の傷またはかじり線- は、摺動界面の潤滑不足または汚染を示します
- ポリッシュ仕上げのウェアバンド- は負荷がかかったときにブッシュが接触する場所を示します。不均一なバンドは、ポストがたわんでいるか、シューズが平行ではないことを示しています
- ボールトラッキングマーク- ボール ベアリング システムでは、ポスト外径またはブッシング ID に磨耗した溝によって過剰な側面荷重が明らかになり、点接触の個々のボール要素に伝達されます。
- 直径テーパー- ポストエンゲージメントゾーンの上部、中央、下部をマイクロメーターで測定可能。 0.0002 インチを超えるテーパーは、ブッシュだけでなくポスト自体の交換が必要であることを示します
靴の表面には独自の検査プロトコルが必要です。取り付け面全体に直線エッジを当て、局所的な変形を示す軽い隙間を確認します -、特に集中したパンチ荷重が時間の経過とともに柔らかいシュー素材にピーニングを加えている硬化した金型セクションの下にあります。フレッティング マーク (嵌合界面にある細かい錆色の粉末) は、ボルトで固定されたコンポーネントが周期的な荷重を受けて微動し、母材が摩耗して嵌合が緩んでいることを示しています。-ヒールブロックの接触面にかじりがある場合は、摩耗プレートが耐用年数を超えており、横方向の力が靴自体に損傷を与えていることを示しています。
シューの平行度 - 上部取り付け面と下部取り付け面の平面度の関係 - は、御影石基準プレート上の表面をスイープするダイヤル インジケーターで確認する必要があります。平行度の偏差がシューの幅全体で 0.001 インチを超える場合は、平面研削盤でシューを再研磨して、均一なクリアランスを得るために機械加工の金型と切断部分が依存する精度を回復する必要があります。{5}
一般的な故障モードと根本原因
ダイセットの故障のほとんどは、潤滑の故障、過負荷、位置ずれという 3 つの根本原因のいずれかに遡ります。障害モード自体は症状です - 根本的な原因に対処せずにそれを修正すると、イベントの繰り返しが保証されます。すべての金型工場の技術者は、これらのパターンを認識し、その発生源を追跡できる必要があります。
| 故障モード | 症状 | 根本的な原因 | 是正措置 |
|---|---|---|---|
| ブッシュの焼き付き | アッパーシューはプレスストローク中にバインドします。ポストとブッシュの間の切り込みまたは溶接 | 潤滑不足 - の油路が遮断されているか、手動潤滑剤がスキップされているか、または間違った種類の潤滑剤が使用されています | ブッシュを交換します。ポストを清掃し、損傷がないか検査します。潤滑スケジュールを復元します。潤滑剤の仕様がベアリングのタイプと一致していることを確認してください |
| ガイドポスト破損 | 突然アライメントが失われる。靴の取り付け面またはその近くに目に見える亀裂がある | プレスラムとボルスターの間の慢性的な位置ずれ。磨耗したプレスギブにより角度がたわみ、ストロークごとにポストが曲がります | ポストを交換してください。プレスの平行度とジブのクリアランスを検査します。シューの取り付けが完全に固定されていることを確認します。ポストエンゲージメントの前にヒールブロックの接触をチェックする |
| 靴ひび割れ | ねじ穴、キー溝、または靴の鋭い内側の角から広がる目に見える亀裂 | - トンの過積載が靴の容量を超えています。疲労サイクルによって加速される幾何学的不連続部での応力集中 | 亀裂が修理範囲を超えて広がっている場合は、靴を引退してください。実際のトン数を設計能力に対して検証する。交換時に靴の厚さまたは素材のグレードを増やす |
| ブッシュ摩耗促進(片側) | 不均一なクリアランス測定値。摩耗バンドがブッシング ID の片側に集中 | アンバランスな金型力により、一方向の持続的なサイドスラストが発生します。または負荷がかかった状態でプレスラムが傾く | 横方向の推力を吸収するためにヒールブロックを追加または検査します。プレスラムの平行度を確認します。耐荷重性を高めるために、スチール製のブッシュにアップグレードすることを検討してください。{0} |
| ポストブリネリング(ボールベアリングセット) | 金型開閉時のギザギザした動きや荒い動き。ポスト表面に目に見える凹み | 個々のボール要素に過負荷をかける、ミスフィード、ダブルヒット、またはスラッグの積み重ねイベントによる衝撃負荷- | ポストとボールケージアセンブリを交換します。紙詰まり検出システムを調査する。スラグセンサーが存在しない場合は追加します |
| 靴表面の変形 | プレス加工された部品の寸法のドリフトが進行します。靴の表面に見えるバッキングプレートの痕跡 | バッキングプレートが欠けているかひび割れているため、硬化したパンチヘッドが柔らかい靴素材に直接打ち込まれる可能性があります | バッキングプレートを交換します。 -靴の表面を平らに再研磨します。次回の実行前に、すべてのダイツールとバッキングプレートが存在し、損傷がないことを確認してください。 |
パターンに注目してください。すべての是正措置には、即時修正と調査ステップの両方が含まれています。潤滑剤の供給を確認せずに焼き付いたブッシュを交換することは、次の焼き付きのスケジュールを設定するだけです。ボア ゲージ、ダイヤル インジケータ、定盤などの金型メーカー ツールは、これらの状態を客観的に定量化するために特別に存在しています。-目視検査のみに依存すると、予測可能なメンテナンスで検出できるように設計されている初期段階の劣化を見逃してしまいます。-
予防保守スケジュール
メンテナンスの頻度は生産量に応じて調整する必要があります。大量生産の自動車工場で整備の合間に 50,000 ストロークの金型を稼働させるには、工場で 1 回の稼働で 5,000 個の部品を生産する金型とは異なるリズムが必要です。{3}}次の階層構造は、実際の摩耗測定傾向と部品品質データに基づいたベースライン - 調整間隔を提供します。
Tier 1: 生産実行ごと (または 10,000 ~ 25,000 ストロークごと)
- ガイドポストとブッシュをきれいに拭きます。傷、熱による変色、または乾燥した表面がないか検査します。
- すべてのガイドポストとブッシュのインターフェースに指定された潤滑剤を塗布します。
- ヒールブロックの摩耗プレートにかじりや破片の蓄積がないか確認してください
- すべてのシュー取り付けボルトが仕様のトルクで締められていることを確認します
- ノックピンの緩みを目視検査と軽打テストにより検査します。
- 靴のクリアランス領域に溜まったスラッグやスクラップを除去します
Tier 2: 50,000 ~ 100,000 ストロークごと
- ガイドポスト-と-のブッシュのクリアランスをダイヤルインジケーター方式で測定します。記録値とトレンド値
- シューの取り付け面にフレッティング、かじり、変形がないか検査します。
- バッキングプレートに亀裂、へこみ、またはマッシュルームが発生していないか確認してください
- スプリングの自由高さを元の仕様と照合して確認します。 5%を超える高さの損失が見られるものは交換してください
- ガイドポストの表面をマイクロメーターで 3 点検査し、テーパーや直径の減少を確認します
- ボール ベアリング ケージ (該当する場合) に亀裂の入ったリテーナーやボールの欠落がないかどうかを検査します。
Tier 3: 250,000-500,000 ストロークごと(または、少量の金型加工用途の場合は毎年)
- 包括的なベンチ検査のためにダイセットをサービスから外す
- 花崗岩定盤上のシューの平行度をチェックします。偏差が 0.001 インチを超えた場合は再研磨してください。{0}
- 元の仕様の 3 倍を超えるクリアランスを示しているすべてのブッシュを交換します
- 測定可能なテーパー、表面仕上げ仕様を下回るスコア、または 0.0005 インチを超える直径減少を示すすべてのガイド ポストを交換します。
- すべてのノックピンの穴の伸びを検査します。必要に応じて、特大のピンをリーマー加工して取り付けます
- 高負荷領域のシューの厚さが表面の変形によって減少していないことを確認します。{0}
- 再研磨作業後にシューの平坦度と平行度を再評価する-
退職基準:シューの亀裂が局所的な修復を超えて広がった場合、再研削によりシューの厚さが用途のトン数に必要な最小値を下回った場合、ガイド ポストの穴の位置が標準の特大ポストでは元の位置に戻せないほど摩耗した場合、または累積的な変形により取り付けフィーチャ間の幾何学的関係がシミングで補正できる範囲を超えて変化した場合、ダイセットは生産から中止される必要があります。{0}その時点で、セットは設計耐用年数 - を達成しており、追加ストロークは致命的な故障に対する賭けとなります。
一貫したメンテナンスにより、ダイセットは消耗品から長寿命の資本資産に変わります。{0}ただし、メンテナンスでは、最初に正しく指定された内容のみが保持されます。元の仕様を正しく取得し、-正しい寸法、公差、および性能要件をサプライヤーに伝えます-が、パズルの最後のピースが入ります。
適切なダイセットを指定して注文する方法
メンテナンスによりダイ セットのパフォーマンスは維持されます - が、初日から誤って指定されたセットを修正することはできません。正しいデータをサプライヤーに伝えずにスタンピング ダイ セットを注文することは、機械工にプリントなしで部品の切断を依頼するようなものです。何かが戻ってくることはありますが、おそらくそれはあなたの印刷機に適合せず、プロセスに適合せず、生産量全体にわたって持続しないでしょう。仕様段階では、ツール エンジニアがパフォーマンスを固定したり、無意識のうちに制限を組み込んだりします。
ダイセットを指定する前に必要な情報
スタンピング金型メーカーに連絡する前に、次のデータ ポイントを収集してください。 1 つでも欠けていると、セットの再加工が必要になったり、印刷機にまったく適合しなかったりする可能性があります。
- プレストン数定格- は、最大荷重時のたわみに耐えるための靴の素材のグレードと最小の厚さを決定します
- ボルスター寸法(幅×奥行き)- は靴の最大設置面積とクランプ ゾーンの位置を制限します
- シャットハイト範囲(最小および最大)- は、閉じたダイスタックが収まる必要がある垂直エンベロープを定義します
- ストローク長さ- はガイドポストの係合長に影響します。ポストは完全に開いた位置全体にわたってブッシュ内に留まる必要があります
- 送り方向とストリップ幅- は、どちらの側がガイドポストやヒールブロックから離れていなければならないかを決定します
- 生産量予想- は、材料の選択、ベアリングの種類、表面処理の決定を推進します
- ダイスペースエンベロープ (作業領域寸法)- は、ファスナー用のクリアランスを備えたすべてのアクティブ ダイ コンポーネントを取り付けるために必要な最小シュー面積を設定します
- T-スロットのパターンとサイズ- により、靴がボルスターとラムの両方に適切にクランプされることが保証されます
- 部品公差要件- は、ボール ベアリングまたはプレーン ベアリングのどちらのガイドが適切であるかを決定します
- 動作環境- の塵、冷却剤ミスト、または極端な温度は、ブッシュの材質と潤滑仕様に影響を与えます
たくさんあるように思えますか?それは - ですが、そのリストのすべての項目は、指定しない場合にサプライヤーがお客様に代わって行う寸法または材料の選択に対応します。これらの決定を前もって制御できるかどうかが、機能するカスタム ダイと単にフィットするだけのダイを区別します。
標準ダイセットとカスタムダイセットおよびコストの考慮事項
生産量は、標準かカスタムかを決定する際の主な手段となります。{0}}-標準カタログ ダイ セット - は、所定のポスト サイズ、位置、シューの厚さを備えた一般的な寸法に基づいて構築されています - は、スケール メリットにより短納期と低い単価を実現します。業界の経験が示すように、ほとんどの施設では、大量生産を行っている専門の金型製造サプライヤーと同じようなコスト効率でワンオフの金型セットを製造することはできません。{6}標準セットには互換性もあります。コンポーネントは NAAMS または JIS の寸法規格に準拠しているため、カスタム加工を行わずに交換用のポスト、ブッシング、およびシューを複数の金型メーカーから調達できます。
カスタム金属スタンピング金型は、アプリケーションがカタログパラメータの範囲外にある場合にプレミアムを獲得します。 -標準外のポスト間隔、重量-成形用の特大シュー、特殊な送り方向-のクリアランス要件、または統合されたヒール ブロックと窒素取り付けポケットの必要性などはすべて、正確な仕様に合わせて設計されたカスタム ダイ キットを求める傾向にあります。実際のコストの違いは-カスタム ソリューションには専用のエンジニアリング時間、独自のセットアップ、さらに長いリードタイムが必要になることが多い-ですが、カタログ セットによってダイ レイアウトに妥協が必要な場合、パフォーマンスのギャップも同様です。
中間の道も存在します。一部のエンジニアは、標準セットを購入し、追加の取り付け穴、クリアランス ポケット、またはポストの位置を変更して、社内でカスタム フィーチャを加工します。--このハイブリッドアプローチはスケジュールを短縮できますが、ダイセットの性能が依存するガイドポストボア間の位置精度を維持するための機械加工能力と専門知識が必要です。精度を重視するサプライヤーが実践しているように、すべての重要なフィーチャーを単一セットアップで加工することで、ダイ シューが複数の機械セットアップ間で移動するときに発生する位置誤差を排除できます。-
リードタイム計画も重要です。標準的なダイ セットは、多くの場合、数日以内に出荷されます。カスタム金属スタンピング金型の注文は、複雑さ、材料の入手可能性、サプライヤーのバックログに応じて、通常 2 ~ 6 週間かかります。期限が決まっている製品版の立ち上げの場合は、このリードタイムをツール プログラムのスケジュールに組み込んでください。-後付けではなく、試行と検証のゲートとなるクリティカル パス項目として考慮してください。-
適切なダイセットサプライヤーとの提携
収集した仕様データは、サプライヤーがそれをどう扱うべきかを知っている場合にのみ結果をもたらします。単に図面を引用するのではなく、プロセス、プレス条件、許容誤差の期待 - について適切な質問を返してくれる金型メーカーを探してください -。最良のサプライヤーはエンジニアリング パートナーとして機能し、仕様のギャップが構築エラーになる前に発見します。
複雑な金型構造を伴うプロジェクトの場合、-厳しいクリアランス仕様、最適化されたマテリアル フロー、カスタム パンチ、リフター、またはバイパス ノッチ形状-を設計意図と製造現実の橋渡しをするサプライヤーと協力することで、反復サイクルを節約できます。たとえば、YICHEN はツーリング エンジニアを次の企業に結び付けます。カスタムスタンピング金型ソリューションこれにより、バリの制御、コンポーネントの統合、クリアランスの最適化などの設計上の大きな課題に、トライアウト中に解決するのではなく、最初から取り組むことができます。{0}
どのサプライヤーを選択するかに関係なく、コミットする前に次の機能を確認してください。重要な寸法を精査して検証した社内加工、実際に達成された公差を示す文書化された品質レポート、単に印刷用に構築するのではなく仕様の改善に協力する意欲などです。-スタンピング ダイ セットは、何年にもわたって部品の品質を決定する精密機器です。- 注文プロセスには、他の設備投資の指定に適用するのと同じ厳格さが求められます。
スタンピングダイセットに関するよくある質問
1. ダイセットとダイブロックの違いは何ですか?
ダイセットは、上部および下部のダイシュー、ガイドポスト、およびスタンピングツールの 2 つの半分の間の位置合わせを維持するガイドブッシュで構成される構造フレームワークです。一方、ダイ ブロックには、実際の刃先、成形プロファイル、および穿孔ジオメトリが含まれています。設置面積が一致する限り、異なるダイ ブロックを同じダイ セットに交換できます。そのため、標準化されたダイ セットは、製品ファミリー全体で工具コストの削減に役立ちます。部品の品質が低下する場合、その根本原因は、ダイ ブロックの形状自体ではなく、ダイ セットのガイダンス システムの摩耗に遡ることがよくあります。
2. ダイセットのガイド システムとしてボール ベアリングとプレーン ベアリングのどちらを選択すればよいですか?
選択は動作条件によって異なります。ボール ベアリング システムは、-高速ブランキングや厳しい公差のピアシングに最適な-クリアランス アライメントを実現します。-しかし、クリーンな環境、鉱物油による一貫した潤滑が必要であり、衝撃荷重や汚染には耐えられません。すべり軸受システムは、横方向のスラスト、汚れた環境、一貫性のないメンテナンスにはるかに優れた処理を行う青銅製ブッシングを使用しており、重成形、深絞り、カムアクション金型に適しています。-精度とスラストの両方が要求される順送金型の場合、重要な送り軸にボール ベアリングを使用し、スラスト負荷軸にプレーン ベアリングを使用するハイブリッド構成により、効果的な妥協点が得られます。{7}}
3. スタンピングダイセットのガイドブッシュはいつ交換すればよいですか?
測定後のブッシュ間クリアランスが金型製造記録の元の仕様の 3 倍を超えた場合は、ブッシュの交換をスケジュールしてください。{0}{1}クリアランスが元の値の 5 倍に達した場合は、部品の品質がすでに低下しているため、直ちに金型を生産から外してください。下シューにダイヤルインジケーターを取り付け、ガイドポスト近くの上シューに対してプランジャーを配置し、横方向の手の圧力下でインジケーターの合計の動きを読み取ることにより、クリアランスを測定します。これらの測定値を長期にわたって追跡して、交換間隔を予測し、計画外のダウンタイムを回避します。
4.順送スタンピングに最適なダイセット構成は何ですか?
バックポスト構成はプログレッシブスタンピングの標準です。バックポスト構成は両方のガイドポストを後端に沿って配置し、ストリップの供給、スクラップの除去、およびオペレーターの視認性のために前面と側面が完全に開いたままになるためです。ボール ベアリング ガイダンスと組み合わせたバック ポスト セットは、高速プログレッシブ ブランキングとピアッシングに必要な位置再現性を提供します。-ただし、順送金型が幅広のシューの前端近くに重い成形ステーションを備えている場合、2 つの後部ポストの非対称なガイドにより、アライメントがずれるほどのたわみが生じる可能性があります。そのような場合は、横方向の推力を吸収するために 4 ポスト レイアウトにアップグレードするか、ヒール ブロックを追加することを検討してください。-
5. 私の用途に適したダイシューの厚さを決定するにはどうすればよいですか?
シューの厚さは、特定のトン数、スパン幅、サポート条件下でのたわみに耐える必要があります。スクラップクリアランスのためにシューが平行線の上に置かれている場合、支持されていないスパンは荷重がかかった梁のように動作します。薄すぎるシューは中心でたわみ、ストロークごとにパンチ-と-のクリアランスを動的に移動させ、進行性のバリの成長と寸法のドリフトを引き起こします。すべてのケースをカバーする単一の公式はありませんが、原則は一貫しています。より高いトン数、より広い非支持スパン、および集中した穿孔荷重はすべて、より厚いシューを必要とします。最初のトライアウトに合格した金型で品質のドリフトが進行していることが観察された場合は、シューの厚さが不十分であることが最初に調査すべき根本原因の 1 つです。 YICHEN のようなサプライヤーは、エンジニアが特定のトン数やクリアランス要件に応じて靴の寸法を最適化できるよう支援します。


