


スタンピング金型部品とは何か、そしてなぜそれが重要なのか
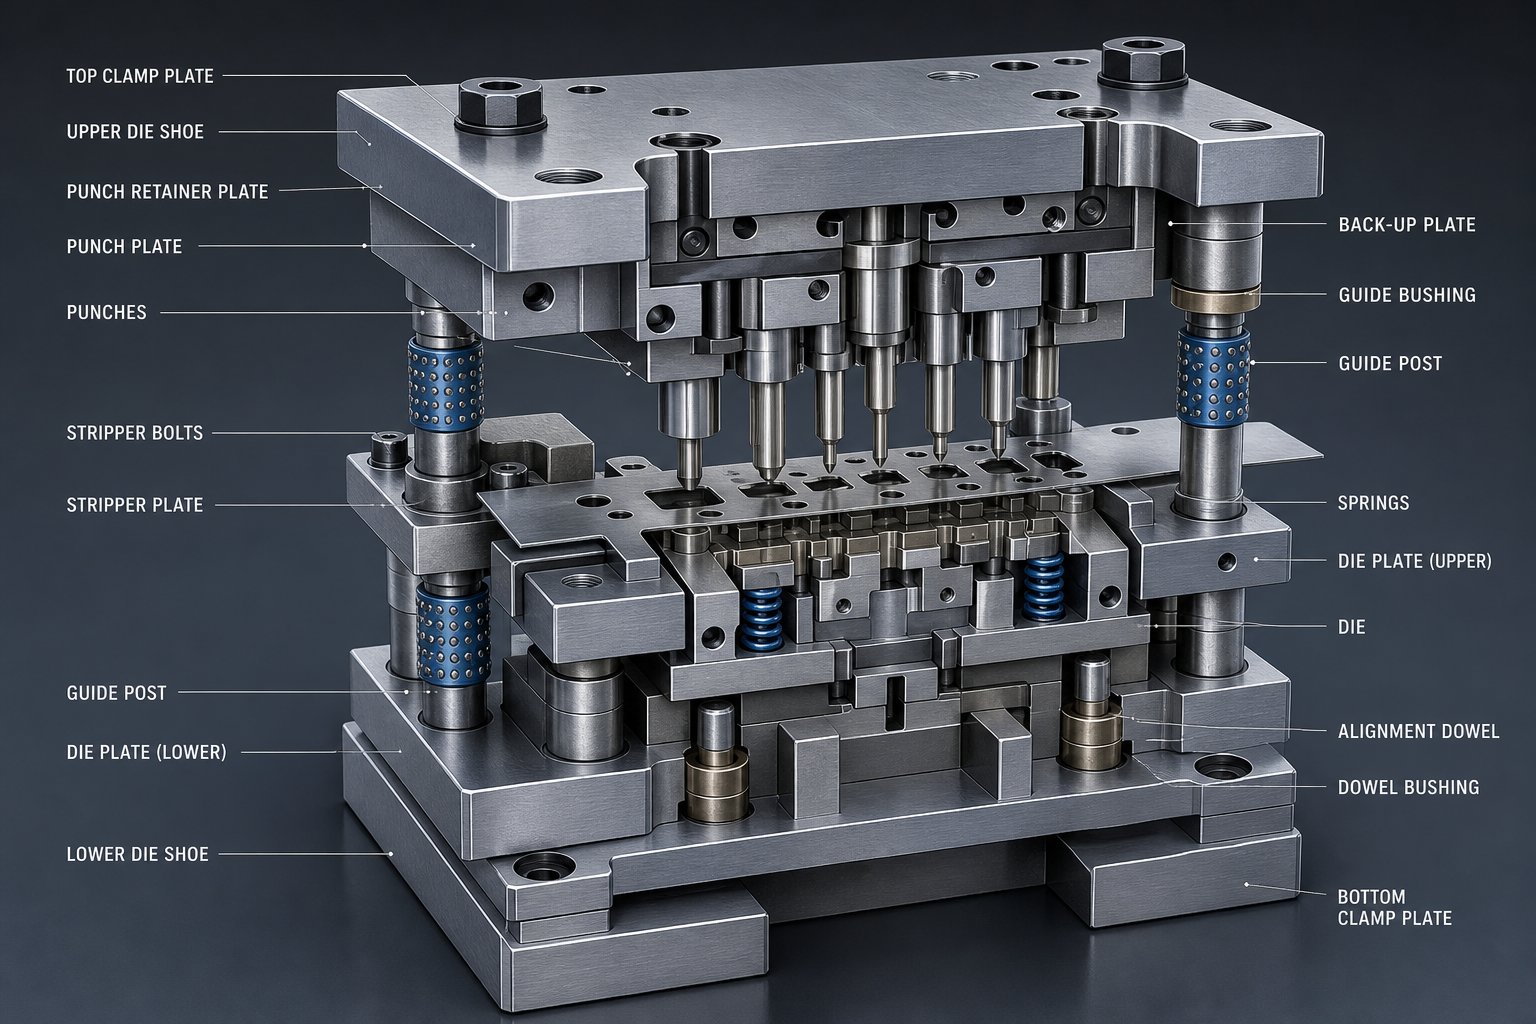
スタンピング金型部品は、スタンピング金型内の個々の精密コンポーネントであり、これらが連携して板金を切断、成形、成形して完成部品を形成します。スタンピング金型自体は、カスタム-設計のツールアセンブリはプレスに取り付けられていますが、実際の機能は数十の相互依存する要素から来ており、各要素はプレス ストロークごとに特定の機械的機能を担っています。トン数を吸収する構造シューから、ストリップの位置を 1,000 分の 1 インチ以内で記録するパイロット ピンに至るまで、すべてのコンポーネントが、プレス部品がきれいか不良品かどうかを決定する上で明確な役割を果たします。
スタンピング金型とは何か、その部品とは何か
では、金属プレス加工における金型とは何でしょうか?これは、未加工のシートメタルを切断、曲げ、絞り、または穴を開けて完成部品にする制御された力を加えるためにパワープレス内で使用される特殊な工具です。上半身と下半身が巨大な圧力の下で閉じると考えてください。上半分はプレスラムに取り付けられ、下半分はプレスベッドにボルトで固定され、それらの間には、刃先、成形面、ガイド、スプリング、ストリッパーからなる精密に設計されたシステムが配置されています。
ここで用語が重要になります。エンジニアが「金型」と言う場合、工具アセンブリ全体を意味する場合もあれば、特定の切削インサートを意味する場合もあります。金型は板金に対して 1 つまたは複数の操作を実行するために使用されますが、ツール自体は多くの個別の部品から構築されており、それぞれに独自の材料仕様、公差、摩耗パターンがあります。システム レベルでダイが何に使用されるのか、各内部コンポーネントが個別に何に寄与するのかを理解することは、事後的なメンテナンスと事前のツーリング管理の違いです。
工具エンジニアや金型設計者にとって、すべての部品の機能を知ることは、品質が変動した場合に根本原因を迅速に分析できることを意味します。{0}}メンテナンス チームにとって、これは症状を追跡するのではなく、適切なコンポーネントを適切な間隔で交換することを意味します。金型の知識にはどのような価値があるのでしょうか?これは、スクラップを削減し、工具寿命を延ばし、プレスの稼働を維持するための基盤です。
システム-レベルの理解が重要な理由
ほとんどの参考文献では、スタンピング金型を平坦な部品リストとして扱っています。名前、写真、場合によっては機能に関する文章が表示されます。そのアプローチは的を外しています。これらのコンポーネントは単独では動作しません。ガイド ブッシュが摩耗すると、パンチとダイのアライメントに影響が生じ、切削クリアランスが変化してバリが発生し、パンチの早期再研磨が引き起こされます。 1 つの部品の劣化が連鎖的にシステム全体の品質低下につながります。-
このガイドでは別のアプローチをとります。金型が何でできているかを部品ごとにリストするのではなく、すべてのコンポーネントをその機能的な役割ごとにグループ化し、それらの役割がプレス ストローク全体でどのように相互に関連しているかを示します。その結果、問題をより迅速に診断し、コンポーネントをよりスマートに指定できるようにするシステム レベルのフレームワークが誕生しました。-
このガイドで取り上げる 6 つの機能カテゴリは次のとおりです。
- 構造コンポーネント- 堅固な基礎を形成し、プレス量を吸収する金型シュー、プレート、パラレル。
- コンポーネントの切断と穴あけ- 板金を特定の形状に剪断するパンチ、ダイ ボタン、インサート。
- 部品の成形と曲げ- 材料を除去せずに塑性変形させる成形パンチ、ワイプスチール、ドローパッド。
- ガイドおよび位置合わせコンポーネント- 再現可能な位置決めを維持するガイド ピン、ブッシュ、パイロット、ストック ガイド。
- コンポーネントの剥離と持ち上げ- ストリップの移動と部品の排出を管理するストリッパー、リフター、バイパス ノッチ。
- ばねと力のコンポーネント- ストローク全体にわたって制御された反力を提供する窒素シリンダー、ウレタン、コイル スプリング。
各カテゴリは次のカテゴリに直接反映されます。構造の完全性により正確なガイドが可能になります。正確なガイドにより切削クリアランスを維持します。適切なクリアランスにより、剥離負荷が軽減されます。また、適切な剥離力により、材料がすべてのステーションに確実に流れ続けます。この相互依存こそが、単一の摩耗したコンポーネントがプレス加工全体のパフォーマンスを静かに低下させる理由であり、システム全体を理解することが、高いパフォーマンスを発揮する工具室と事後対応の修理サイクルに陥っている工具室を分ける理由である理由です。-
金型の基礎を形成する構造部品
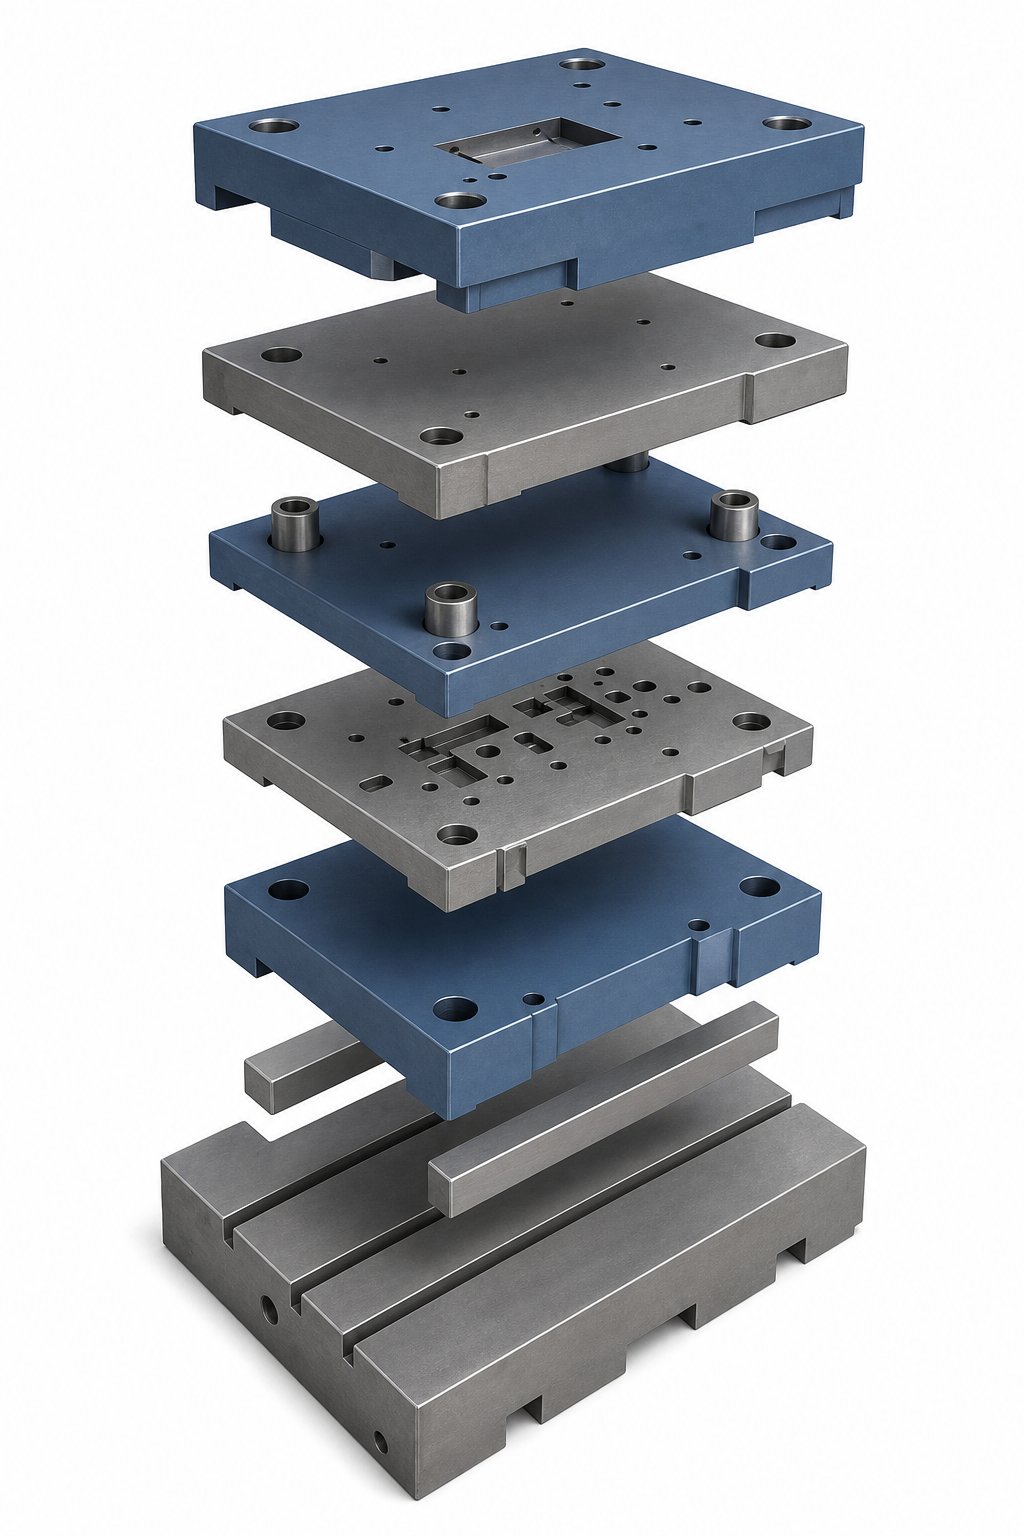
スタンピング金型のすべての機能カテゴリは、まず 1 つのことに依存します。それは、繰り返される高トン数の衝撃下でもすべてを整列状態に保持する、堅固で安定したプラットフォームです。{0}}その基礎がないと、切削クリアランスが移動し、成形形状が歪み、ガイド システムが早期に摩耗します。構造コンポーネントは、金型アセンブリの静かな主力製品です。何かが曲がったり、亀裂が入ったり、所定の位置から外れたりするまで、注目されることはほとんどありません。その時には、すでに部品を廃棄していることになります。
ダイシューズと構造的バックボーンとしての役割
プレスがサイクルするたびに曲がるプラットフォームに精密切削工具をボルトで固定することを想像してみてください。まさに、ダイシューのサイズが小さかったり、間違った素材で作られていたりすると、まさにこのようなことが起こります。上部および下部のダイ シューは、ツール内の他のすべてのコンポーネントの取り付け面として機能します。上部シューはプレス ラムに取り付けられ、下部シューはプレス ベッドまたはボルスター プレートにボルトで固定され、ストローク全体にわたって完全なスタンピング荷重を支えます。
ここでは材料の選択が重要です。鋳鉄シューは優れた振動減衰を提供し、軽負荷の用途ではコスト効率が高く、-コスト効率が高い-一方、鋼製シューは、より重いプレストン数下でも高い剛性とたわみ耐性を実現します。トン数が中程度のレベルを超える場合、または厳しい公差により工具の設置面積全体で最小限の柔軟性が要求される場合、ほとんどの金属スタンピング ダイセットにはスチール シューが指定されています。
シューの厚さはプレストン数とスパンに直接関係します。幅の広いプレスベッドを橋渡しする薄いシューは中央で湾曲し、ガイドピンの位置がずれて、切断ステーション全体に不均等にクリアランスが開きます。金型設計者は、荷重分散、サポートされていないスパン、および許容されるたわみ制限に基づいて最小シュー厚さを計算し、通常はパンチ-と-間のクリアランスに影響を与えるポイントよりも十分に低いフレックスを維持します。
標準のカタログ ダイシュー サイズは、一般的なプレス ベッドの寸法とボルト パターンをカバーしているため、汎用ツールとして実用的な選択肢となります。{0}}カスタム-機械加工シューは、プレスの取り付けが標準ではない場合、金型の設置面積が不規則な場合、または取り扱いやセットアップに軽量化が重要な場合に必要になります。-いずれにせよ、ダイシューは他のすべてのコンポーネントが依存する構造の出発点です。
ダイプレート、バッキングプレート、リテーナーシステム
これらの靴の上には、精密に加工されたプレートの積み重ねが取り付けられており、それぞれが特定の構造的役割を担っています。{0}ダイプレートは、実際の切断および成形ジオメトリが存在する場所です。これには、あらゆる手術の雌側部分を定義するポケット、開口部、およびプロファイルされたエッジが含まれています。あらゆるストロークで直接切削力を吸収するため、ダイプレートは通常、工具鋼から機械加工され、摩耗に耐えるよう硬化されています。
パンチチップのすぐ後ろにはバッキングプレートがあります。その仕事は単純ですが重要です。集中したパンチ荷重を靴のより広い領域に分散させて、マッシュルーム現象(繰り返しの点荷重によって柔らかい靴素材が徐々にピーニングされること)を防ぎます。硬化したバッキングプレートがないと、パンチヘッドがシューの表面にゆっくりと沈み込み、数千回の打撃でシャットハイトが変化し、切断品質が低下します。
リテーナ プレートは、パンチ、パイロット、その他の作業詳細を固定位置に保持します。パンチのシャンクに合わせた精密な穴あけが使用されており、多くの場合、ボールロック、キー付き、またはヘッド保持方法と組み合わせて使用されており、上半分全体を分解することなく迅速に交換できます。{2} Moeller Precision Tool が指摘しているように、適切に設計されたリテーナは、金型の組み立て時間を短縮し、複数のプレートが関与する場合に蓄積される積層公差誤差を排除するのに役立ちます。-
これらのプレートは積み重ねられ、相対位置をロックする硬化ノックピンを使用してピンで固定されます。ダボを付けた後は、メンテナンスのためにプレートスタックを分解し、毎回同じ位置に再組み立てすることができます。この再現性により、スタンピング ダイ セットは最初の 100 回だけではなく、数十万回のプレス サイクルにわたって信頼性が高くなります。
パラレル、ライザー、スペーサー ブロック
下部ダイプレートの下にはパラレルがあり、ダイブロックをボルスター表面から持ち上げる硬化鋼バーです。なぜそのギャップが重要なのでしょうか?スクラップや完成した部品はどこかに行く必要があります。切断ステーションの下に適切なクリアランスがないと、スラグがダイ開口部内に堆積し、工具が詰まり、致命的なクラッシュを引き起こします。パラレルは出口パスを作成すると同時に、プレス ベッド全体で下部シューを均等にサポートします。
ライザーには別の目的があります。複数のステーションを備えた順送ダイでは、異なる操作をストリップ ラインに対して異なる高さに配置する必要がある場合があります。ライザーは、特にストリップの進行に伴って 1 つのステーションで形成されたフィーチャが後続のステーションのツーリングを通過する必要がある場合に、必要な作業高さに合わせて特定のステーションまたは詳細エリアを上昇させます。
スペーサー ブロックとストップ ブロックは構造システムを完成させます。スペーサー ブロックはダイ半体間の正確なシャット高さを設定し、ストップ ブロックはプレス衝突時のオーバートラベルを防ぐ厳しい機械的制限として機能し、繊細な切断や成形の細部を壊滅的な損傷から保護します。-
これらの構造コンポーネントのいずれかを指定すると、プレス ベッドのサイズが設置面積と平行間隔を決定し、シャット高さが全体の積層厚さを決定し、送り方向がスクラップ排出用のクリアランス チャネルの位置を決定するという 3 つの制約に戻ります。{0}}
| 構造コンポーネント | 一次機能 | 代表的な材質 | 一般的な厚さの範囲 |
|---|---|---|---|
| 上型/下型シュー | すべてのコンポーネントを取り付け、プレストン数を吸収 | 鋳鉄または鋼 | 25 mm - 100 mm+ |
| ダイプレート | 切断/成形ジオメトリが含まれています | 工具鋼(焼き入れ) | 19 mm - 50 mm |
| バッキングプレート | パンチの負荷を分散し、マッシュルーム現象を防ぎます | 焼入鋼 | 6 mm - 19 mm |
| リテーナープレート | パンチとパイロットを所定の位置に保持 | 合金鋼または工具鋼 | 19 mm - 38 mm |
| パラレル | 金型の下にスクラップクリアランスを作成します | 焼入鋼 | 高さ 38 mm - 75 mm |
| ライザー/スペーサーブロック | ステーションを上昇させ、閉鎖高さを設定します | 鋼鉄 | アプリケーションに応じて- |
| ストップブロック | 衝突事故時のオーバートラベルを防止- | 鋼鉄 | ダイウェブの高さに合わせて調整 |
構造コンポーネントは、パンチやダイ ボタンのように大幅に摩耗することはほとんどありません。故障モードはより微妙で、徐々にたわみ、ダボの緩み、ボルト穴の磨耗、工具全体の位置合わせをゆっくりとずらす表面ピーニングなどがあります。この静かな劣化こそが、監視する価値のあるものなのです。なぜなら、プレス加工された部品に構造的な問題が現れるまでに、その問題はすでに何千回ものストロークにわたって金型内のすべての切断および成形ステーションに影響を及ぼしているからです。そして、パンチ、ダイボタン、およびクリアランス関係を備えたこれらの切断ステーションは、部品の品質が直接的に勝敗を左右する場所です。
ブランクを形作るコンポーネントの切断と穴あけ
構造上の剛性によりすべての調整が維持されますが、調整は刃先で何が起こるかによってのみ重要になります。スタンピングツール内のパンチとダイボタンは、シートメタルに実際に接触し、定義された形状にシートメタルをせん断するコンポーネントです。すべての穴、ノッチ、スロット、および空白の輪郭が存在するのは、硬化したパンチが材料を貫通して、下にある正確に一致した開口部に打ち込まれたためです。これらのダイカットコンポーネントを正しく使用すれば、高速できれいなエッジを作成できます。それらを誤解すると、最初のヒットからバリ、パンチの破損、寸法のずれと戦うことになります。
パンチの種類と切断機能
順送金型または複合金型の内部を見ると、複数のスタンピング金型パンチがあり、それぞれが生成されるカットを決定する特定のプロファイルに研削されていることがわかります。最も一般的なスタイルは次のとおりです。
- ピアスパンチ- スラグを材料に完全に打ち込んで、内部穴を作成します。円形、長方形、または異形のプロファイルはすべて一般的です。
- ブランキングパンチ- 完成した部品の外周全体を切断します。スラグはスクラップではなくワークピースになります。
- ノッチングパンチ- 片面のみをカットして、ストリップの端から材料を取り除きます。力のバランスが崩れるため、横方向のたわみに抵抗するために刃先の反対側にヒール ブロックが必要です。
- トリムパンチ- 通常、順送金型の最終ステーションで、ほぼ完成した部品から余分な材料またはキャリア タブを剪断します。
形状はパンチが何を切断するかを定義しますが、保持方法はパンチが工具内にどのように保持されるかを定義します。ヘッド-タイプのパンチは、リテーナ プレートのザグリポケットに収まり、上のバッキング プレートによって所定の位置に保持されます。ボール ロック パンチはクイック チェンジ リテイナーにカチッとはまり、上型を分解せずに交換できます。-キー付きパンチは、回転を防ぐ平坦または溝を使用します。これは、角度方向が重要な非円形プロファイルの場合に重要です。{6}}
市販のカタログ パンチには、一般的なサイズの標準的な円形や単純な形状が含まれています。部品の形状に不規則なプロファイル、厳しい公差、または特殊な材料が必要な場合、カスタムの研磨パンチが必要になります。-これらは通常、必要な形状に正確に適合するようにワイヤー-EDM 切断または精密-研磨されます。
ダイボタン、ダイインサート、カッティングエッジ
すべての板金パンチとダイのペアは、整合したシステムとして機能します。パンチは雄型の切断プロファイルを提供し、ダイ ボタンはそれを受け入れる雌型の開口部を提供します。ダイ ボタンは、硬化され、精密に穴が開けられたシリンダーをダイ プレートに圧入したものです。-内部形状は、製造される穴またはブランクの正確なサイズを定義し、エッジの状態は切断品質を直接決定します。
標準的な丸穴の場合、従来の研削により、ほとんどの用途に十分な精度のダイ ボタンが製造されます。公差が数千分の 1 インチ以下に厳しくなった場合、またはプロファイルに鋭い内部コーナーや複雑な形状が含まれる場合は、ワイヤ EDM 加工が優先される方法になります。{1}}ワイヤ EDM は +/-0.0001 ~ +/-0.0003 インチの公差を達成し、0.0005 インチという小さな内部半径を生成できるため、順送金型が要求する複雑なダイ ボタン形状の作成に最適です。
セクショナルダイインサートはこの概念をさらに発展させたものです。複雑な切削形状をダイプレートに直接機械加工するのではなく、エンジニアは個々の硬化インサートをプレート内のポケットに取り付けます。エッジが磨耗したり欠けたりした場合、プレート全体を再加工したり廃棄したりするのではなく、その 1 つのインサートを交換します。このモジュール式アプローチにより、特に局所的な摩耗が避けられない大量生産において、メンテナンス コストとダウンタイムが大幅に削減されます。-
パンチ-対-の関係が切断品質を決定する方法
金属パンチとダイ開口部は独立して機能しません。これらは、切削クリアランスと呼ばれる慎重に制御されたギャップによって分離された、適合するペアとして機能します。このギャップは、側面ごとの材料の厚さのパーセンテージとして表され、エッジの品質、バリの高さ、および工具寿命を決定する上で最も影響力のある唯一の変数です。
クリアランスが正しい場合、パンチとダイの開口部によって開始される破断線は、材料の厚さの中央できれいに交わります。その結果、バニッシュ (滑らかなせん断部分) と破断 (粗いブレーク ゾーン) の比率が予測可能な切断エッジが得られます。 MetalForming Magazine の材料特性とクリアランスの選択の関係の分析で説明されているように、適切なクリアランスを備えた低炭素鋼の場合、これはおよそ 3 分の 1 のせん断、3 分の 2 の破断パターンに従います。-
クリアランスが狭すぎると、破壊が発生する前にパンチがさらに多くの材料を押し込む必要があります。これにより、切削力が増大し、より多くの熱が発生し、パンチの摩耗が加速され、二次的なせん断や二重破断刃状態が発生する可能性があります。-クリアランスが緩すぎると、材料が破断する前に開口部に転がり込み、過剰なバリや大きなロールオーバー ゾーンが発生します。
本当の挑戦は?クリアランスは普遍的なものではありません。 -高強度の材料はより早く破断するため、通常より多くのクリアランスが必要ですが、柔らかい材料はより狭いギャップに耐えることができます。製造現場の一般的な習慣である、すべての材料に対して単一のクリアランス値に依存すると、少なくとも一部の金型やパンチでは次善の結果が保証されます。-材料タイプ別の詳細なクリアランス ガイダンスについては、このガイドの後半で説明します。
クリアランスを超えると、板金のパンチとダイは予測可能なパターンで故障します。これらの故障モードを早期に認識すると、部品の品質が低下する前にメンテナンス チームが介入できるようになります。
- エッジチッピング- 最も頻繁に起こる故障。過度のスナップスルー衝撃、不十分なクリアランス、または位置ずれによる横方向のたわみによって引き起こされます。-
- 摩耗- ワークピースとの摩擦により刃先が徐々に鈍くなり、ステンレス鋼や AHSS グレードなどの研磨材によって加速されます。
- かじりと材料の拾い- 被削材は、アルミニウムやステンレス鋼によく見られる、熱と圧力の下でパンチ面に溶接されます。
- ヘッド破損- スナップスルー衝撃またはバッキング プレートへの不適切な取り付けにより、パンチ ヘッドがリテーナー内で切断されました。-
- 横方向のたわみと曲がり- 細いパンチは、中心から外れた荷重を受けると曲がります。特にかかとのサポートが適切でないノッチング操作では、-
各故障モードは、クリアランス、位置合わせ、材料の選択、または保持方法における特定の根本原因にまで遡ります。切断システムは、これらの変数がどれだけ正確に制御されるかによって決まります。パンチがストリップに係合する瞬間、金型内のすべてのガイド コンポーネントの精度によって、係合が適切な場所で行われるかどうかが決まります。
塑性変形のための部品の成形と曲げ
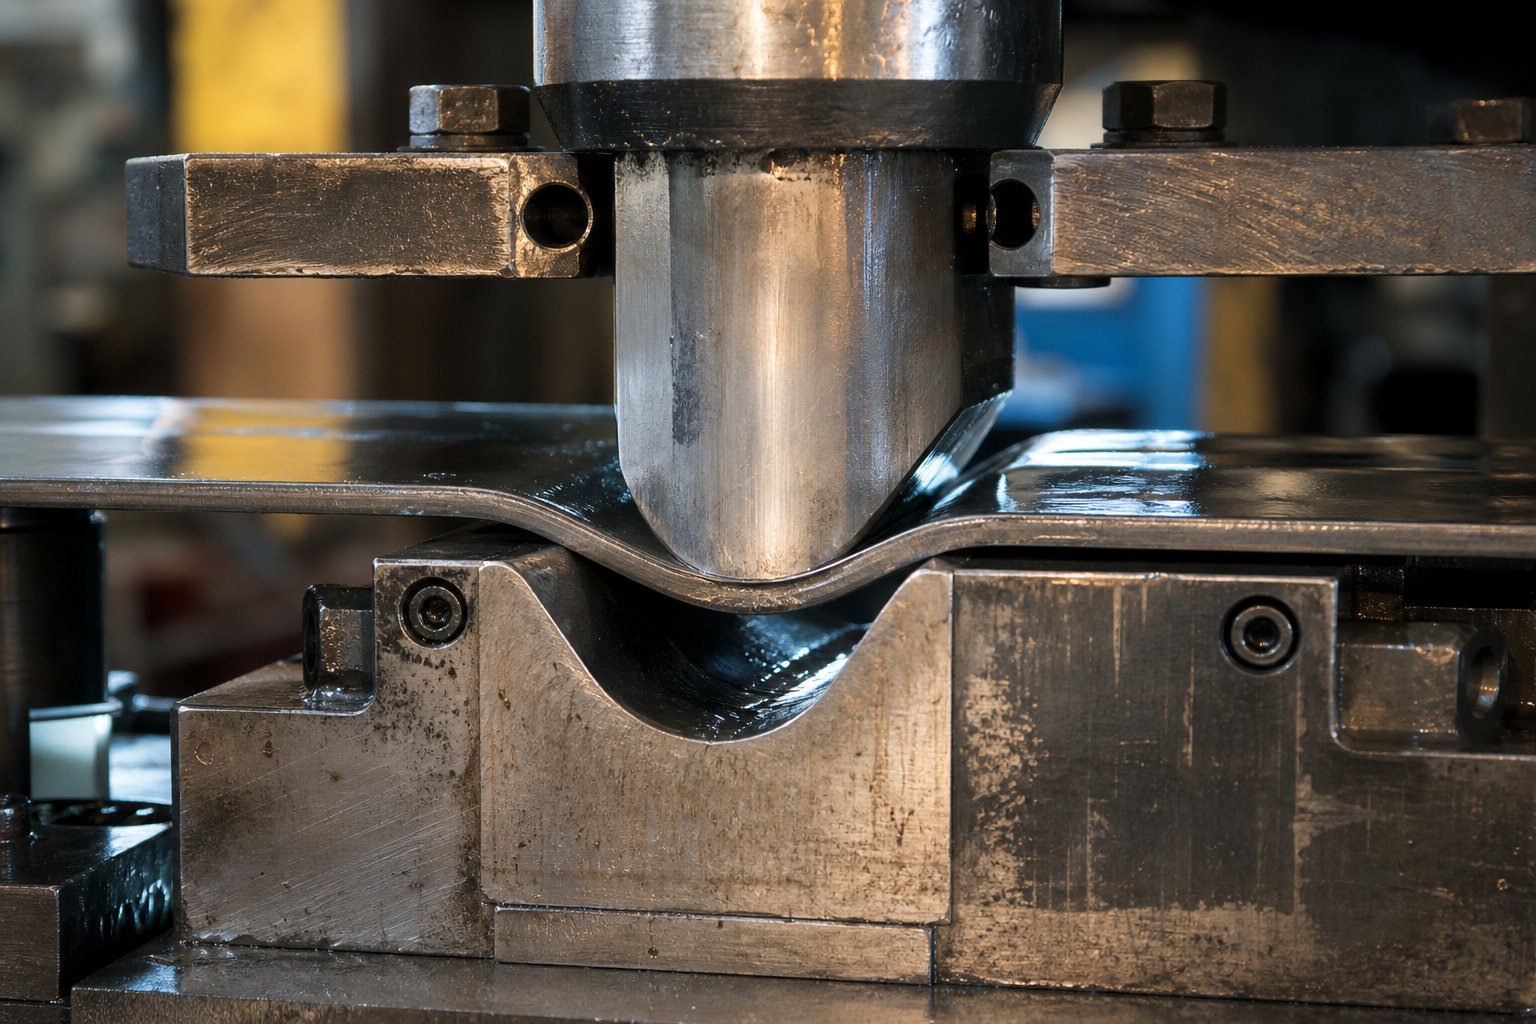
切断すると材料が除去されます。成形すると形が変わります。パンチやダイ ボタンはシート メタルを平らなプロファイルに剪断しますが、成形コンポーネントや曲げコンポーネントはそれらのプロファイルを取得し、材料をまったく除去することなく 3 次元の形状に塑性変形させます。-曲げ、絞り、エンボス、ランス、リブ、フランジはすべてこのカテゴリの金属プレス金型に由来し、それらの製造を担当するコンポーネントは、切削加工のコンポーネントとはまったく異なる一連のエンジニアリングの課題に直面しています。
切断には切れ味とクリアランスの制御が必要ですが、成形には正確な形状、制御された材料の流れ、慎重に校正された反応圧力が必要です。バランスを正しく調整すれば、パーツにしわがなくなり、一貫した寸法精度が保たれます。-誤解すると、下流側でいくら修正しても修正できない亀裂、スプリングバック、表面の欠陥と戦うことになります。
成形パンチ、曲げ鋼、ワイプダイス
成形パンチは、金属板を雌キャビティ内または硬化したエッジ上に押し込むことによって機能し、材料を強制的に降伏させ、永久に新しい形状をとらせます。ストリップをきれいに切断するピアスパンチとは異なり、フォーミングパンチは広い表面積に接触し、プレスストロークの長い部分にわたって力を加えます。これらは、その形状および以下の対応する雌型工具に応じて、曲げ、絞り加工されたカップ、エンボス加工されたフィーチャー、および槍状のタブを生成します。
曲げ鋼とワイプダイは、固定エッジ上または V 字型のポケットに材料を拭き取ることにより角度のある曲げを作成します。{0}}曲げ方法によって、金型コンポーネントの設計方法が決まります。
- エアベンディング- パンチは底に接触することなく材料を V 字型の開口部に途中まで押し込みます。-曲げ角度はパンチの深さに完全に依存します。これにより必要な金型プレスのトン数が減り、工具の摩耗も少なくなりますが、スプリングバックの制御が難しくなります。
- ボトミング- パンチは材料を V 字型のダイ表面に完全に押しつけ、曲げ脚に沿ってしっかりと接触させます。-これにより、材料が金型の形状に完全に適合するため、空気曲げよりも高い精度が得られ、スプリングバックが少なくなります。
- コイニング- パンチは空気曲げの最大 30 倍という極度な力を加え、材料が塑性流動して永久硬化するまで曲げゾーンで材料を圧縮します。コイニング加工ではスプリングバックは事実上排除されますが、かなり重い金型プレス部品とより高いプレストン数が必要になります。
これらの成形コンポーネントがどのように配置されるかは、構築するスタンピング金型の種類によって異なります。順送金型では、複数のステーションにわたって段階的に成形が行われます。 1 つのステーションでの浅い事前曲げは、数ステーション後には完全な 90 度のフランジになり、後続の各操作を通じてストリップに部分的に形成されたフィーチャが保持されます。転写ツールとして構成された板金スタンピング金型は、異なるアプローチを採用しています。部品がストリップから分離され、ステーション間で物理的に移動されるため、トランスファー ダイはストリップの連続性を気にすることなく、複雑な深絞りを 1 回のヒットで実行できます。すべての操作を 1 回のストロークで完了する複合ダイには、その形状が平らな切断プロファイルに限定されているため、成形フィーチャーが含まれることはほとんどありません。
この区別はコンポーネント設計にとって重要です。順送金型成形パンチは、ステーション間のストリップのリフトを考慮して短くする必要があります。トランスファー ダイ成形パンチは、ストリップ送り機構の制約を受けないため、より深く、より積極的にすることができます。{2}}高強度材料用に設計された鋼製プレス金型も、高強度のシートは破断するまでの変形が少ないため、亀裂を防ぐために大きな半径の成形コンポーネントも必要とします。-
ドローパッド、プレッシャーパッド、窒素スプリング
成形パンチは部品を成形しますが、圧力システムはその成形中に材料がどのように流れるかを制御します。ここでドロー パッドが登場します。ブランク ホルダーまたはプレッシャー パッドとも呼ばれるドロー パッドは、成形パンチを囲み、キャビティ内に引き込まれるときに板金に制御された押さえ力を加える、圧力がかかるプレートです。-
簡単そうに思えますか?現実はさらに微妙です。ダイスタンピングの専門家アート・ヘドリック氏は、ドローパッドの真の機能は次のように説明しています。金属を圧迫して流れに抵抗を生じさせるのではなく、内向きの流れと圧縮中に材料にしわが寄らないようにするためです。。適切な押さえ圧力がないと、材料が内側に引っ張られるときに発生する圧縮力により、フランジが座屈してしわができます。-圧力が大きすぎると、材料がまったく流動できなくなり、パンチ半径で亀裂が発生します。
これらのパッドを駆動する力は 3 つのスプリング システムのいずれかによって発生し、それぞれに異なる用途に適した独特の特性があります。
| スプリングタイプ | 力の範囲 | 平均余命 | 代表的な用途 |
|---|---|---|---|
| 窒素ガス泉 | 高(1台あたり最大数トン) | 適切なメンテナンスを行った場合は 100 ~ 300 万サイクル | 深い絞り、強力な-力による押さえつけ-、ストローク全体にわたる一貫した圧力 |
| ウレタンスプリング | 低から中程度 | 圧縮率に応じて 100,000 ~ 500,000 サイクル | ストリッパー、軽量成形パッド、狭いスペース- |
| 機械式コイルスプリング | 低から中程度 | 推奨たわみで 500,000 ~ 100 万サイクル | 一般的な剥離、中程度の押さえ、コスト重視の用途-{1}} |
適切なスプリング システムを選択することは、材料の厚さと引張強度に直接関係します。 270 MPa の引張力で 1.5 mm の軟鋼を絞り加工する場合、600 MPa の引張力で 1.5 mm のステンレス鋼を絞り加工する場合よりも、はるかに少ない押さえ力が必要です。-窒素ガス スプリングは、機械的代替品と比較して、より小さなエンベロープでより大きな力を伝達し、ストローク全体にわたってより安定した圧力を提供できるため、高強度材料にとっては多くの場合唯一の実用的な選択肢となります。-
材料の種類により、成形コンポーネントのジオメトリも変わります。アルミニウムはコーティングされていない工具鋼に対して激しくかじりやすいため、成形パンチや絞りパッドには研磨面またはかじり防止コーティングが必要です。-ステンレス鋼の加工品は急速に硬化します。つまり、最初の衝撃で亀裂が入らないように、成形半径を十分に大きくする必要があります。軟鋼は最も寛容性が高く、より狭い半径に耐え、必要な押さえ力が少なくなります。これがまさに、すべての成形コンポーネントの仕様が最初に参照するベースライン材料であり続ける理由です。-
成形形状と圧力制御の間の相互作用が、信頼性の高い生産金型と一貫性のない部品を生産する金型を分けるものです。そして、その相互作用は、成形パンチがストロークごとに正確に正しい位置で材料と係合する場合にのみ機能します。これは、金型の次の機能層で待機しているガイドおよび位置合わせシステムの仕事です。
正確な位置合わせのためのガイドおよびアライメント システム
パンチの成形は、制御された力で材料を成形しますが、力だけが間違った場所に着地すると、力だけでは意味がありません。スタンピング金型でのすべての操作は、切断であろうと成形であろうと、すべてのストロークで上半分と下半分がまったく同じ位置で接触することに依存します。わずか 1,000 分の 1 インチのずれでも、パンチとダイのクリアランスが最適な状態から破壊的な状態に変化し、きれいな切断面がバリのあるエッジになり、工具寿命が大幅に短くなります。このシナリオを防ぐ役割を担うスタンピング金型コンポーネントはガイドおよび位置合わせシステムであり、これらは 2 つの異なるレベルで機能します。つまり、金型の半分を相互に位置合わせすることと、ストリップ材料を金型に位置合わせすることです。
ガイド ピン、ガイド ブッシング、ボール ベアリング ケージ-
リーダー ピンとも呼ばれるガイド ピンは、ダイの一方の半分に取り付けられた硬化された円筒形のポストで、反対側の半分の精密に穴が開けられたブッシュと噛み合います。{0}}プレスラムが下降すると、これらのポストが嵌合ブッシュ内に滑り込み、パンチがワークピースに接触する前に、上部と下部のダイを繰り返し可能な位置合わせに強制します。これらがなければ、プレス スライドのギブに対する固有のクリアランスにより、各ストローク中に上部ダイが横方向に移動し、不均一な摩耗や不均一な部品が発生します。
MetalForming Magazine のダイセット ガイド システムの分析で詳しく説明されているように、2 つの基本的なタイプのガイド ポストとブッシング システムが市販されています。{0}
- すべり軸受システム-- ガイド ポストは、通常は青銅-メッキ鋼または固体アルミニウム青銅の固体ブッシュ内で動作し、表面間には設計された小さなランニング クリアランスが設けられています。これらのブッシングでは自己潤滑性グラファイト プラグが一般的です。-プレーン ベアリング システムは、ブッシングの表面全体がポストをサポートするため、側面荷重にうまく対処します。
- ボールベアリングケージシステム-- 精密鋼球のケージが、負のすきま (メーカーと直径に応じて通常 0.0001 ~ 0.0021 インチの予圧) で予圧がかかった状態で、ポストとブッシュの間に配置されます。転がり接触により摩擦が大幅に低減され、高速、ショートストロークの順送金型に最適です。-
フィットクラスの選択により、ポストがダイシューにどのように取り付けられるかが決まります。圧入ポストは下部シューに恒久的に取り付けられており、油圧プレスを使用しない限り取り外すことはできません。-スリップフィットまたは取り外し可能なポストにより、組み立てと分解が容易になり、再研磨作業のために部分的に分解する必要がある長い順送金型のメンテナンスが簡素化されます。
見落とされがちな重要な設計原則の 1 つは、ガイド ブッシュは可能な限り金型の作業レベルでガイド ポストと係合する必要があるということです。これにより、ポストに最も強い状態であるせん断荷重がかかり、たわみの原因となる曲げモーメントが防止されます。利便性を考えてアッパーシューの高い位置にブッシュを配置すると、負荷がかかったときにポストが曲がるモーメントアームが発生し、維持するように設計されていたアライメントそのものが低下します。また、ガイドポストは、ダイが閉じた状態でブッシングの端をバイパスし、ブッシングの長さ全体に沿って均一な摩耗を確保する必要があります。
ボール ベアリング システムにはトレードオフが伴います。{0}摩擦を軽減し、速度に優れていますが、横荷重に対して脆弱です。-フォーミングまたはノッチング操作中に過剰な横方向の力がかかると、個々のボールが点接触応力にさらされ、時間の経過とともにそれらのボールがポストまたはブッシュの表面にトラッキング マークを掘り込みます。ガイドポストの片側に見えるトラッキング ラインは、ボール ベアリング システムが吸収するように設計されているよりも高い横荷重をダイが生成していることを明確に示しています。-
ストリップ制御用のパイロットピンとストックガイド
ガイドピンはダイの半分を位置合わせしますが、ストリップをダイに位置合わせするものは何でしょうか?順送金型では、材料が複数のステーションを通過し、各ステーションで材料を目的の位置の 1000 分の 1 インチ以内に位置決めする必要があります。パイロット ピンは、そのステーションで切断または成形が開始される前に、ストリップに事前に開けられた穴と係合し、材料を正確な位置に引き込むことによって、その位置合わせを処理します。
シーケンスを想像してみてください。フィーダーがストリップを 1 ピッチ長さ進め、パイロット ピンの先端が最初に穴に入り、最初のガイドを提供します。次に、位置決め直径が係合してストリップを正しい位置に引き込みます。パイロットのサイズは、材料の種類と厚さに応じて、パイロット穴までのクリアランスが 0.0005 ~ 0.001 インチであるのが一般的です。クリアランスが大きすぎると、ストリップがふらつく可能性があります。クリアランスが小さすぎると、時間の経過とともにパイロットが引きずられて穴が伸びてしまいます。
パイロットの長さも同様に重要です。としてピーター・ウリンツ氏が説明する、パイロットは、他のパンチが噛み合ってストリッパーが下側のダイに接触する前にパイロット穴に入るのに十分な長さが必要ですが、ダイが開いたときにストリップを拘束したり上方に引っ張ったりしないように十分に短くなければなりません。このバランスを誤ると、進行エラーが発生し、生産速度が上がるにつれて悪化します。
フィードロールのタイミングはパイロット機能に直接結びついています。{0}}正しい順序では、パイロット位置決め直径が穴に入る前にフィード ロールを持ち上げる (ストリップを解放する) 必要があります。パイロットが従事しているときにロールがまだストリップを掴んでいると、フィーダーがパイロットと格闘し、パイロットが曲がり、パイロット穴が伸び、予測できないストリップのずれが生じます。このタイミング ウィンドウは、特にストック リフターを備えたダイでは、リフターが完全に移動するまでフィード ロールを開いたままにする必要があるため、非常に狭い場合があります。
パイロット以外にも、他のいくつかのツール コンポーネントがストリップを横方向と縦方向に拘束します。
- 在庫ガイド- チャネル-はダイプレートに取り付けられた溝状のレールで、ストリップがダイを通過する際の横方向の動きを制限します。--
- トンネルガイド- 密閉されたガイドがストリップの両側と上面を捉え、ステーション間のエリアでストリップが浮き上がったりずれたりするのを防ぎます。
- ヒールブロック- 金型の周囲に沿って配置された硬化鋼ブロック。アンバランスな切断または成形操作による横方向の推力を吸収し、上部金型全体が下部金型に対して移動するのを防ぎます。
- 指が止まる- ストリップのエッジやノッチに係合して手動で送り込まれるダイの送り長さを制御する機械式ストップ。
- 自動ストックストップ- バネ式またはカム作動式のストップ-は、動力供給用途でのストリップの前進を正確に制限し、電子フィーダーの後ろで二次送り長さ制御を提供します。-
ダイタイプ間のタイミングとアライメント
ガイド要件は、稼働中のスタンピング金型の種類に応じて大幅に変化します。順送金型は、すべてのステーションにわたって入口から出口まで連続的なストリップ制御を維持する必要があります。これは、複数の場所にパイロット、全長に沿ったストック ガイド、およびストローク間でストリップを均一に上昇させるリフターを意味します。ガイド システム内のすべてのプレス金型コンポーネントが連携して動作し、場合によっては数十のステーションを通じて連続ストリップを正確に割り出し続けます。
トランスファーダイは別の課題に直面しています。部品は早期にストリップから分離され、機械的なフィンガーまたはトランスファーバーによってステーション間を物理的に移動されます。ここでの位置合わせは、連続ストリップのパイロット穴ではなく、ネスト ブロック、各ステーションの位置決めピン、および搬送機構自体の位置精度に依存します。ガイドの複雑さはダイからトランスファー システムに移行します。
複合ダイはそれが最も簡単です。すべての操作は 1 つのステーションで 1 つのストロークで行われるため、位置合わせはガイド ピンとブッシング システムに完全に依存し、一貫した上部から下部の位置合わせを維持します。--。パイロットやストリップの進行を制御する必要はありません。
金型の種類に関係なく、ガイド システムの摩耗は、多くの場合、ツール全体のアライメントが劣化していることを示す最も早期に検出できる信号です。工具の半分をガイドし位置決めするプレス金型のコンポーネントは徐々に摩耗が蓄積し、その摩耗は明らかなスクラップが発生するずっと前に測定可能な症状として現れます。注意すべき点は次のとおりです。
- ストリップ幅全体にわたる不均一なバリ高さ- ガイド ピンとブッシュの間に過剰なクリアランスが発生し、上型が横方向に移動する可能性があることを示します。修正措置: ポスト-から-までのブッシュのクリアランスを測定し、仕様を超えているブッシュを交換します。
- -片側のパイロット ピンの摩耗- 位置合わせ中にストリップが一貫して片側に引っ張られていることを示します。多くの場合、パイロット側のガイド ブッシュの磨耗やフィード ロールのリフト タイミングの誤りが原因です。-修正措置: ブッシュにトラッキング マークがないか検査し、ロータリー カム スイッチでロール-リフトのタイミングを確認します。
- 最初のステーションと最後のステーションの間で寸法のばらつきが大きくなる- ダイの長さ全体にわたって累積的なストリップ位置合わせエラーが増加していることを示唆します。是正措置: パイロット穴の伸びを確認し、パイロットのクリアランスを確認し、ストック ガイドに摩耗に関連した緩みがないか検査します-。
- ガイドポストのボールトラッキングマーク- ボール ベアリング ガイド システムに過剰な横荷重がかかっていることを示します。-これは通常、不均衡な成形力によるものです。修正措置: ヒール ブロックを追加または調整して横方向の推力を吸収するか、横方向の荷重が慢性的な場合はプレーン ベアリング ブッシュに変換します。-
- 生産中にカチッという音や鳴き声が聞こえる- ロールリフトのタイミングのずれやロールリフト機構の摩耗-により、パイロットがフィーダーと格闘していることを示します。-修正措置: フィードのリリース タイミングを再調整し、ロール-の移動量を検査し、パイロットが曲がっていないことを確認します。
- 印刷速度が上がると進行エラーが悪化する- フィード リリース システムにおける信号の遅れを指します。-このシステムでは、コントローラーの信号から実際のロール リフトまでの経過時間が、高速になると顕著になります。修正措置: パイロット リリース信号を進めて遅れを補正し、速度が変化したときに遅れ時間が再調整されていることを確認します。-
これらの症状はすべて、設計された動作許容誤差を超えたダイ コンポーネントに遡ります。ガイドシステムは実際には金型の神経系です。機能が低下すると、位置に関する情報が失われ、すべての下流の操作に影響が生じます。この精度の低下は、ストローク間のストリップの動きを管理するコンポーネント、つまり材料が金型に入る、通過する、金型から出る方法を物理的に制御するストリッパー、リフター、バイパスノッチなどの部品に最も大きな影響を及ぼします。
ノッチコンポーネントの剥離、持ち上げ、およびバイパス
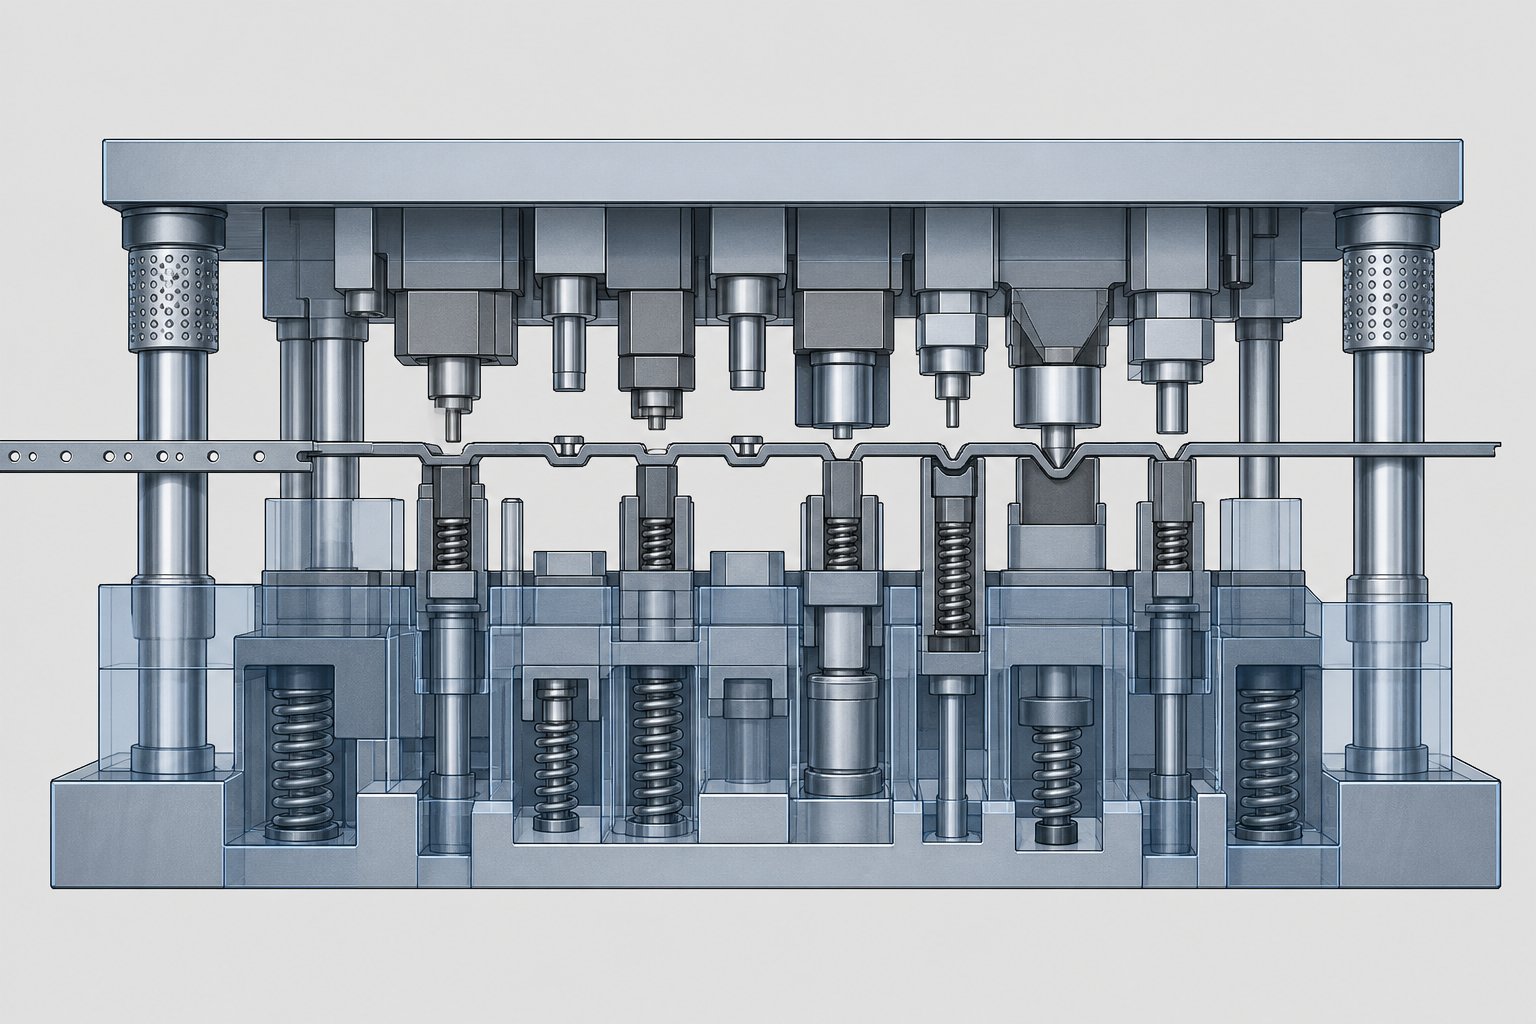
ガイドシステムは金型に材料をどこに配置すべきかを指示します。コンポーネントを剥がして持ち上げることで、コンポーネントがそこに到達するかどうかを物理的に制御します。パンチがストリップを切断または形成するたびに、材料は引き抜き中にそのパンチをつかみます。プレスが開くたびに、ストリップは金型表面からきれいに上昇し、鋭いエッジや成形された形状を引きずることなく次のステーションに進むことができるようにする必要があります。そして、前のステーションで形成されたフィーチャが下流のステーションを通過するたびに、衝突せずに移動するためにクリアランスが必要になります。 3 つの機能すべてを担当するスタンピング コンポーネントはストリッパー、リフター、バイパス ノッチであり、これらが一緒になって順送金型の材料処理のバックボーンを形成します。-
ストリッパーとその二重機能
ストリッパーは 2 つの仕事を一度に行います。下降する途中で、切断中にシートメタルを下側の金型表面に対して平らに保持します。上昇する途中で、パンチが後退するときに材料をパンチから押し出します。適切な剥離を行わないと、パンチ本体の周囲でピアスメタルがつぶれる自然な傾向により、ストリップが上方に引っ張られ、パイロット穴が変形し、数ストローク以内に工具が詰まる可能性があります。
根本的に異なる 2 つのストリッパー設計がこれらの機能を果たしており、間違ったものを選択するとツールに致命的な故障が発生する可能性があります。
スプリングストリッパー(フローティング)
スプリングストリッパーは、切断パンチを囲む上部ダイシューに取り付けられたバネ仕掛けのプレートです。{0}各ストロークでパンチの前に下降し、材料を平らにし、切断が始まる前に下側のダイセクションにしっかりと保持します。アート・ヘドリック氏の説明によると、ストリップはコイルセットやクロスボウの下で自由に曲がるのではなく、すでに平らに保持されているため、これにより、進入時と抜去時に材料が切断パンチ間で結合するのを防ぎます。
戻りストロークでは、パンチが板金から完全に引き抜かれる間、バネ仕掛けのストリッパーが材料に押し付けられたままになります。{0}}完全にパンチを抜き取った後にのみスプリング圧力が解放され、次の送り前進のためにストリップが自由に持ち上げられるようになります。この制御されたシーケンスにより、緩んだ材料が硬いストリッパー プレートに衝突するときに発生するハンマリングや衝撃荷重が排除されます。
スプリングストリッパーは、スプリングの選択によって圧力を調整でき、材料の厚さの変化に対応し、よりきれいな剥離動作を実現します。その代償として、製造コストが高くなり、スプリングを定期的に交換し、ボルトの予圧を正確に計算する必要が生じます。
ソリッドストリッパー(ブリッジストリッパー)
ブリッジストリッパーまたはプレートストリッパーとも呼ばれるソリッドストリッパーは、下部ダイに直接ボルトで固定された剛性プレートです。上部ダイが後退すると、プレートとダイ表面の間の固定ギャップを頼りにパンチから材料を剥ぎ取り、シートをパンチシャンクから引き抜きます。
シンプルで安価で、メンテナンスもほとんど必要ありません。しかし、それらは根本的な問題を引き起こします。切断中に材料を平らに保持しないため、ストリップは自由に曲がり、横にずれ、パンチ間で結合します。パンチのせん断角のバランスが崩れると、材料が横に押される可能性があり、引き抜き中に金属がプレートの下面に衝突し、衝撃荷重がパンチに戻されます。複数のピアッシングステーションを備えた順送金型では、ブリッジストリッパーによってパンチのたわみの十分なリスクが生じるため、経験豊富な金型設計者は、最も単純な用途を除いてブリッジストリッパーを完全に回避します。
ストリッパーボルトの予圧と移動量
スプリングストリッパーの性能は、正しいボルトの予圧と移動量の計算に依存します。ストリッパー ボルト (ショルダー ボルト) は、ストリッパー プレートをアッパー シューから吊り下げ、そのショルダーの長さによって、プレートがパンチに対してどれだけ移動できるかが決まります。主要な設計パラメータは次のとおりです。
- プリロード- ダイが完全に開いた状態でスプリングに適用される初期圧縮。通常はスプリングの全たわみの 10 ~ 15% です。これにより、ストリッパーは自由に浮遊するのではなく、即座に材料に接触するようになります。
- 出張旅行- パンチがストリッパーを通過して材料に入るときに発生する追加のバネのたわみ。これは、パンチが完全に貫通し、下のダイ ボタンに隙間ができるのに十分な量でなければなりません。
- 最大たわみ限界- スプリングは、定格最大値 (通常、ダイ スプリングの自由長の 50%) を超えて圧縮してはなりません。この制限を超えると、早期疲労破壊が発生します。
これらの計算を誤ると、剥離力が不十分になる(パンチがストリップを上方に引っ張る)か、スプリングが過剰に圧縮される(スプリングが破損し、ストリッパーがダイ表面で底をつき、パンチが材料に完全に噛み合わない)という結果になります。{0}
リフター、シェダー、および排出システム
ストローク間では、ストリップが刃先、リフター レール、または前のステーションで形成されたフィーチャを引きずることなく前進できるように、ストリップがダイ表面よりも上に上昇する必要があります。リフターはこの重要な機能を担います。
リフターは、下部ダイに取り付けられたバネ仕掛けのピンまたはレールで、上部ダイが後退する瞬間にストリップを上方に押し上げます。{0}}これらはストリップを一定の送り高さまで上昇させ、ストリップの下面とダイ表面の間に隙間を作ります。バー- スタイルのリフターはストリップの幅全体に広がり、平坦性を維持し、サポート ポイント間のたるみを防ぎます。これは、座屈しやすい薄い素材の場合に特に重要です。
リフターの高さは、ストリップ上の最も高い成形フィーチャを超えなければなりません。下向きのフォーム、エンボス、または絞り加工がリフターの高さよりも低い位置にある場合、送り中にストリップがダイ表面を引きずり、送りミス、ストリップの座屈、および工具とワークピースの両方への進行性の損傷を引き起こします。-
この原則は明白に聞こえますが、順送金型のセットアップで最も一般的なエラーの 1 つです。金型設計の変更中に成形ステーションが追加または変更される場合は、適切なクリアランスが依然として存在することを確認するために、すべての下流ステーションにわたってリフターの高さを再評価する必要があります。-
シェダーとポジティブノックアウトは逆の機能を果たします。ストリップを持ち上げるのではなく、完成した部品やスクラップの塊をダイから押し出します。ブランキング パンチでストリップから部品をせん断すると、摩擦、油の付着、または真空により、その部品がダイ開口部の内側に残ったままになることがあります。シェダーは、金型キャビティ内のバネ仕掛けのピンまたはプレートで、次のストロークで部品またはスラグを下方 (または上方) に押し、次のサイクルの前に確実に金型を通過します。-
一般的な排出方法は 2 つあります。
- スプリング-による排出- 機械式コイル スプリングまたはウレタン パッドを使用して、部品をキャビティから押し出します。シンプルで信頼性が高く、部品が初期変位後に重力によって落下するほとんどの用途に十分です。
- 空気圧による排出- 時限エアブラストを使用して、部品やスラグを金型キャビティから吹き飛ばします。重力だけではストローク間で部品を十分な速度で排出できない高速アプリケーション、または重力に逆らって上方に排出する場合に必要です。-
排出が不十分だと、スラグの堆積、保持された部品への二重衝突、およびその後のスタンピングの表面損傷が発生します。これらは、製造時に最もイライラする断続的な障害の 1 つです。なぜなら、これらの障害は、イジェクト スプリングの弱体や空気通路の詰まりにまで遡るまではランダムに見えるためです。
バイパス ノッチとマテリアル フローにおけるその役割
ここに順送金型特有の課題があります。ステーション 3 で形成されたフィーチャーは、下流ステーションの工具と衝突することなく、ステーション 4、5、6 以降を通過しなければなりません。このクリアランスは偶然に起こるものではありません。ストリップの端に沿って材料を意図的に除去または追加する必要があり、それがまさにバイパス ノッチによって実現されます。
板金スタンピング金型のネガティブおよびポジティブのバイパス ノッチを理解することは、進歩的なツールを設計またはトラブルシューティングする人にとって不可欠です。それぞれのタイプは、ストリップがダイを通過する方法を制御する際に明確な目的を果たします。
- 負のバイパスノッチ- 材料は特定のステーションでストリップの端から除去され、以前に形成されたフィーチャーが干渉することなく後続のダイセクションを通過できるようにするためのクリアランスを提供するカットアウトまたはレリーフを作成します。ステーション 2 で形成された下向きのランスを想像してください。ステーション 3 から 6 では、下側のダイ ブロックがストリップ ラインまたはその上に配置されます。ランスに沿ってマイナスのノッチをカットしないと、ストリップが前方に送られるたびに、形成されたタブが下流のダイス鋼に衝突してしまいます。
- ポジティブバイパスノッチ- ポジティブ ノッチとは、材料を除去するのではなく、ストリップの端に沿って余分な材料を意図的に残し、通常のトリム ラインを超えて外側に広がる領域です。この追加された材料は、成形操作によってストリップの断面が弱くなる領域のキャリアを強化し、ステーション間のキャリアの伸び、裂け、または剛性の低下を防ぎます。-
スタンピング金型のバイパスノッチの目的は、単なるクリアランスを超えています。その設計は、次の 3 つの本番環境の重要な結果に直接影響します。-
- ストリップの安定性- ノッチの幅、深さ、配置によって、キャリアがまっすぐにフィードするのに十分な剛性を維持できるかどうかが決まります。 -過剰な負のノッチはキャリアを弱め、ストリップのふらつきを引き起こします。
- フィードの信頼性- 成形フィーチャーが供給中に下流の工具に接触すると、ストリップが失速したり、歪んだり、座屈したりします。適切なサイズのバイパス ノッチにより、この接触が完全に排除されます。
- スクラップ率- マイナスのノッチごとに、スクラップとなる材料が除去されます。ノッチが広いほど無駄が多くなります。設計者は、クリアランスのニーズと材料の使用率のバランスをとり、ノッチ幅を最小限に抑えて、信頼性の高いクリアランスと送り変動に対する安全マージンを提供します。
バイパス ノッチの計画は、ストリップのレイアウト中、通常は設計の初期段階で行われます。 Talan Products が指摘しているように、不適切に計画されたストリップ レイアウトはスクラップを増加させ、不均一な力を引き起こし、ダイの摩耗やストリップの傾きにつながります。バイパス ノッチの設計はその方程式の中心的な要素です。エンジニアは、生産ツールを完成させる前に、サンプルスタンピング試行中にノッチの形状を何度も修正することがよくあります。
このセクションで説明するすべてのコンポーネント (ストリッパー、リフター、シェダー、バイパス ノッチ) は、材料がダイを通って予測どおりに流れるようにするために存在します。パーツを直接成形するわけではありません。これらにより、材料が正しい位置に到着し、操作中に平らに保たれ、操作後に工具を外し、終了時にきれいに排出されることを保証することで、成形コンポーネントがその役割を果たすことができます。しかし、信頼できるマテリアルフローは品質の方程式の半分にすぎません。残りの半分は、切断および成形操作自体が仕様内のエッジと寸法を生成しているかどうかであり、それはツール内のすべての作動コンポーネントにわたってクリアランスと公差がどの程度正確に制御されるかによって決まります。
部品の品質を管理するクリアランスと公差の基準
材料の流れにより、ストリップが必要な場所に届きます。クリアランスと公差は、工具が金属と接触したときに何が起こるかを決定します。スタンピングされた部品のすべての切断エッジ、すべての寸法測定は、パンチとダイの間のギャップと、それを維持するコンポーネントの累積精度に遡ります。スタンピング金型の設計では、理論が測定可能な品質となり、小さな仕様誤差が生産上の大きな問題を引き起こす場所となります。
完璧なガイド システムと最適化されたストリップ レイアウトを備えた、構造的に完璧な板金ダイを得ることができますが、切断クリアランスが間違っていたり、部品の公差がずれていたりすると、プレスから取り出される部品のバリ、寸法のばらつき、および早期の工具の摩耗によってすぐにわかります。
材料の厚さに対するパンチ{0}}と-の隙間の割合
クリアランスとは、パンチの刃先とダイボタンの刃先の間の水平距離であり、側面ごとの材料の厚さのパーセンテージで表されます。この「側面ごと」の区別が重要です。 10% クリアランス仕様とは、合計ではなく、パンチの各側の素材の厚さの 10% を意味します。ギャップは、パンチとダイの両方のエッジから始まる破断面を揃えるように設計されており、材料の断面内でそれらがきれいに接合されます。-。
クリアランスの選択を決定する基本的な関係は、材料の強度です。としてミスミの技術チーム説明すると、より強くて硬い材料は、弱くて柔らかい材料に比べて、より多くのクリアランスを必要とします。これは、より硬い材料はより早く、より急な角度で破断するため、亀裂の経路が適切に収束するために刃先間により多くのスペースが必要になるためです。柔らかい材料は破断する前にさらに変形し、二次的なせん断を発生させることなく狭い隙間に耐えます。
ワークピースの厚さは 2 番目の変数です。クリアランスはパーセンテージで指定されるため、ストックが厚くなると当然、より大きな絶対ギャップが必要になります。 1.0 mm の材料の 10% クリアランスは、片側あたり 0.10 mm です。 3.0 mm の材料では、同じパーセンテージで片側あたり 0.30 mm が必要となり、金型ツールのセットアップ時に必要な精度が大きく異なります。
クリアランスがターゲットを外した場合はどうなりますか?
- 不十分なクリアランス- パンチとダイの破面が収束しません。材料は 2 回剪断され、二次バニッシュ ゾーンを備えたダブル ブレーク エッジ状態が作成されます。-切削抵抗が急増し、発熱が増加し、パンチの摩耗が劇的に加速します。ダイツールは基本的に材料をきれいに剪断するのではなく、材料と格闘します。
- 過剰なクリアランス- 材料は破砕前にダイの開口部に転がり込み、出口側に大きなロールオーバー ゾーンと顕著なバリが生成されます。切断が完了する前に材料が横方向に変形するため、エッジの品質が低下し、穴またはブランクの寸法制御が困難になります。
一般的な業界のベースラインは、軟鋼の場合、片側あたり約 10% から始まりますが、最新の工具開発では、11 ~ 20% の範囲のわずかに高い値で工具の歪みを大幅に軽減し、動作寿命を延ばすことができることが示唆されています。特定の用途については、材料サプライヤーのデータシートと確立されたツーリング ハンドブックを常に参照してください。スタンピング用プロセスデータの ICFG ハンドブックまたは金型コンポーネントのサプライヤーの技術チャートを参照してください。クリアランス値は、アルミニウム合金から高度な高強度鋼まで、材料ファミリーによって大きく異なります。すべてのジョブで単一の普遍的な値を使用すると、次善の結果が保証されます。-
工具の状態もクリアランスの決定に考慮されます。摩耗したパンチやダイボタンは、エッジの半径が大きくなるにつれて機能的なクリアランスを効果的に変化させます。新品の工具で厳しいクリアランスでセットアップされた金型は、エッジが磨耗するにつれて許容範囲内にドリフトする可能性がありますが、新しい部品で公称クリアランスでセットアップされた工具では、次に予定されている再研磨のかなり前に過剰な有効クリアランスが発生する可能性があります。
クリアランスがバリの高さとエッジの品質に与える影響
プレス技術者にとって、クリアランスは抽象的な数字ではありません。部品が検査に合格するか不合格になるかを決定する測定可能な品質特性を直接制御します。スタンピング部品のせん断エッジには、次の 4 つの異なるゾーンが含まれます。The Fabricator に掲載された研究詳細:
- 転がる- パンチが最初に材料を下方に曲げる入口側の塑性変形。
- バーニッシュゾーン- 破断が始まる前に、パンチが材料に対してスライドすることによって作成される滑らかな垂直の帯。
- 破壊帯- パンチやダイのエッジから亀裂が伝播し、材料がばらばらになる粗い傾斜した表面。
- バリ- 出口側に残った浮き上がった材料。クリアランスや工具の磨耗とともに増加する望ましくない副産物。
バニッシュゾーンと破砕ゾーンの比率は、クリアランスとともに予測どおりに変化します。クリアランスが狭いと、破壊が始まる前にパンチがより深く貫通するため、バニッシュ ゾーンが増加します。クリアランスを緩めると、バニッシュが減少し、亀裂がより早く発生し、より多くの材料に伝播するため、破砕ゾーンが増加します。どちらの極端な場合も許容できないエッジが生成されます。きつすぎると二重せん断が発生し、緩すぎると過度のバリやロールオーバーが発生します。
経験豊富な金属スタンピングツールと金型技術者が注目する診断信号は、バリ方向の反転です。通常の状態では、プレス加工品のダイ-側 (底部) にバリが常に発生します。クリアランスが最適範囲を大きく外れると、パンチの側面にバリが現れたり、切断周囲に不規則にバリが発生したりすることがあります。{3}}この逆転は、破壊の仕組みが根本的に変化しており、クリアランスを直ちに修正する必要があることを示しています。
DP980 などの先進的な高張力鋼に関する研究では、クリアランスと工具摩耗の両方が同時に増加すると、バリの高さが増大することがわかっています。{0}切削サイクルが蓄積し、工具の刃先が鈍くなると、金型の形状に物理的な変更を加えなくても、有効クリアランスが増加します。摩耗が進行するにつれてバリの高さとバニッシュの深さの両方が増加し、金型のメンテナンスが近づいていることを示す測定可能な先行指標となります。
コンポーネント公差の積み重ねとその累積効果
クリアランスはパンチとダイの境界面で指定されますが、そのクリアランスを維持できるかどうかは、プレス ラムとダイ表面の間のチェーン内のすべてのコンポーネントの寸法精度に依存します。ここで、ダイ設計において公差の積み重ねが重要になります。
一般的な順送工具のパンチ先端とダイ ボタンの間にあるものを考えてみましょう。プレス ラム、上部シュー、バッキング プレート、リテーナ プレート、パンチ本体、ガイド ピン、ガイド ブッシュ、下部シュー、ダイ プレートです。各コンポーネントには独自の寸法公差があります。ガイドピン径には公差幅があります。ブッシングの穴には公差幅があります。パンチ本体の直径には公差幅があります。ダイプレートの穴位置には公差幅があります。これらの変動がすべて同じ方向に並んでいる場合、最悪の場合、累積的なずれにより実際のクリアランスが指定値を大幅に超えてしまう可能性があります。
最悪の場合の許容誤差分析では、すべての特徴が同時にその極限値に達すると仮定します。{0}これにより、組み立ての 100% の成功が保証されますが、個々の公差が非常に厳しくなり、製造コストが上昇します。二乗和平方根などの統計手法は、正規分布に基づいて確率変動を計算し、許容可能なアセンブリ レベルのパフォーマンスを維持しながら、個々の許容範囲を広くすることができます。-ほとんどの量産金型ツールではハイブリッド アプローチが使用されています。パンチ-と-ブッシュの嵌合などの重要なフィーチャには厳しい公差が適用されますが、それほど重要ではないフィーチャには標準の製造制限が使用されます。
製造工程を経ると、公差は組み立て時に積み重なるだけではありません。彼らは成長します。ガイドブッシュが摩耗し、隙間が生じます。パンチ本体は呼び径以下で摩耗します。ダイプレートの穴は、パンチの繰り返し挿入により拡大します。ダウエルピンの穴は繰り返しの荷重により伸びます。これらの各変更により、刃先の実効クリアランスが変化し、ヒット数が増加するにつれて累積ドリフトが加速します。
ここでは、一般的なスタンプ部品の欠陥と、それぞれの原因となる公差またはクリアランス条件を示します。{0}
- 片面のみのバリが大きい- ガイド ブッシュの摩耗やダイ シューのたわみによって発生する不均一なクリアランス。パンチがダイ開口部に対して横方向に移動します。
- 生産期間中、バリの高さは徐々に増加します- パンチエッジの摩耗が進行し、設定を変更することなく有効クリアランスが増加します。
- ダブル-シアーエッジ状態- クリアランスが狭すぎます。通常、複数のコンポーネントが同時に範囲の小さい側にある公差の積み重ねが原因です。
- ステーション間の穴から穴への寸法のずれ--- パイロット ピンの摩耗またはブッシュの穴の拡大により、ストリップ全体で累積的な位置合わせエラーが発生します。
- 断続的なナメクジの引き- ダイボタンのボアの磨耗により、スラグ保持摩擦が軽減され、スラグがパンチで材料を通って引き戻されるようになります。
- 速度が上がるにつれて悪化する部品間の変動。{0}{1}- 高いストローク速度での金型部品の熱膨張により、有効クリアランスとフィット感が変化します。
- 時間の経過とともに変化するエッジ破砕帯比率- パンチとダイのボタンの摩耗が組み合わされて、破壊の開始点と亀裂の伝播経路が変化します。
これらの欠陥にはそれぞれ特定の修正方法がありますが、すべての欠陥には共通の根本があります。つまり、嵌合コンポーネント間の精度関係が許容範囲を超えているということです。バリ測定、寸法トレンド、定期的なクリアランス検証を通じてドリフトを監視することが、予防的な金型のメンテナンスと事後的な消火活動を分けるものです。
複雑なクリアランスの最適化とバリ制御の課題、特に数十のコンポーネントにわたって公差の相互作用が複合するマルチステーション順送金型に取り組むエンジニアは、これらの相互依存関係をシステム レベルで理解しているツーリングのスペシャリストと提携することで恩恵を受けることができます。{0}YICENのカスタムスタンピング金型ソリューションエンジニアを設計に結びつけます。-クリアランス仕様、マテリアル フローの最適化、および大量生産の実行全体で許容差の積み重ねを制御可能な制限内に維持するコンポーネント レベルの精度を強力にサポートします。-
クリアランスと公差は、金型が今日生産できる品質を定義します。しかし、その品質がどの程度維持されるかは、その工具が生まれながらにして持っているもの、つまり、プレスに入る前に各作動部品に適用される材料特性、熱処理、表面コーティングによって決まります。
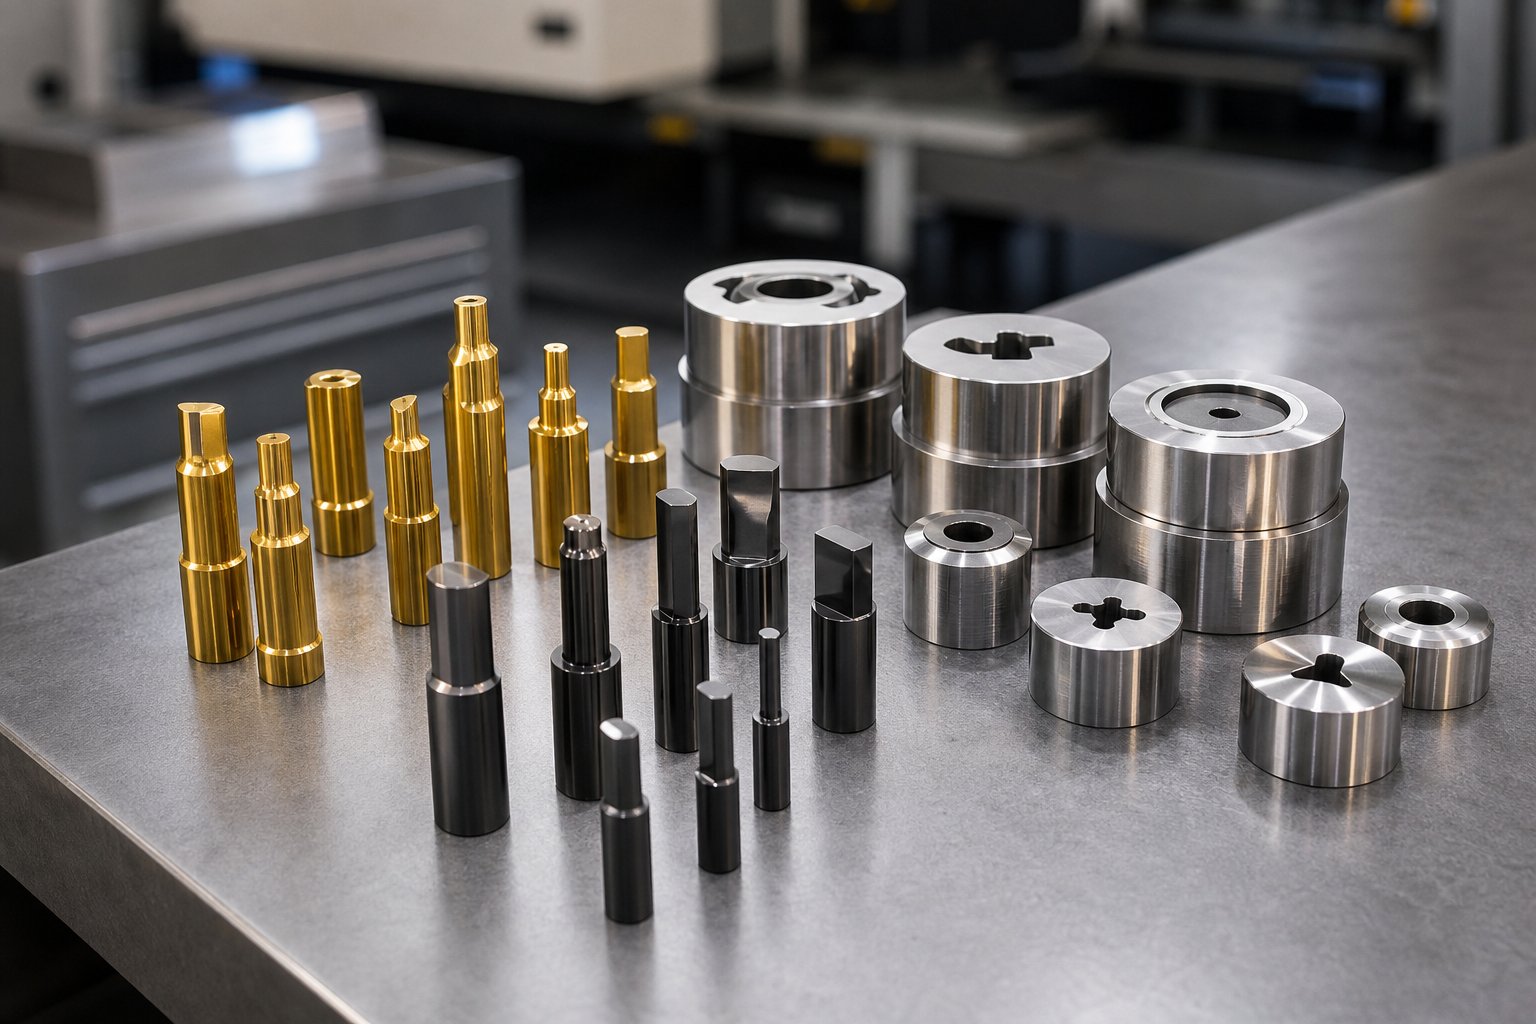
金型部品の材料、コーティング、熱処理
クリアランスと公差は、嵌合コンポーネント間の精度の関係を定義します。ただし、それらのコンポーネントが作られている物理的な材料によって、製造条件下でその精度がどれくらい持続するかが決まります。理想的なクリアランスを持つ完全に研削されたパンチであっても、間違った工具鋼から作られたり、不適切に熱処理されたり、表面保護が必要な用途でコーティングされずに放置されたりすると、早期に破損してしまいます。材料の選択、熱処理、およびコーティング技術によって、数百万サイクルを実行するツーリング金型と、50,000 ヒットごとに再研磨が必要な金型とが区別されます。
成分機能による工具鋼の選定
スタンピング金型のすべてのコンポーネントが同じ応力プロファイルに直面するわけではないため、すべてのコンポーネントが同じ材料を必要とするわけではありません。習慣ではなく機能によって工具鋼を選択することは、金型設計者が行う最も影響力のある決定の 1 つです。
各機能グループが生産中に実際に何を経験するかを考えてみましょう。
- 切削部品(パンチ、ダイボタン、インサート)- これらは、材料の繰り返しのせん断による摩耗、スナップスルーによる衝撃、刃先での熱の蓄積に直面します。-最大限の硬度と耐摩耗性が必要です。クロム含有量が高い D2 などの D- シリーズの冷間工具鋼は、炭化物粒子により摩耗や繰り返しの接触に耐える能力が付与され、長期にわたる生産工程での工具寿命が延びるため、この分野で優れています。
- 構造部品(ダイシュー、バッキングプレート)- これらは重量を吸収し、たわみに耐え、数百万サイクルにわたって寸法安定性を維持します。靭性と剛性は、極端な表面硬度よりも重要です。中-炭素鋼またはプリハードン合金鋼は、高硬度グレードによってもたらされる脆性を発生させることなく、必要な剛性を備えています。-
- 成形コンポーネント (成形パンチ、ドローパッド、ワイプスチール)- これらは、高い圧縮荷重と滑り摩擦の下で広い材料表面に接触します。耐摩耗性のための硬度と、衝撃による亀裂に耐えるための靭性のバランスが必要です。 A2 などの空気硬化グレードはそのバランスを提供し、適度な耐摩耗性と中程度の成形用途に十分な靭性を兼ね備えています。-
- 衝撃荷重がかかるコンポーネント(ノッチング パンチ、重いブランキング パンチ)-- これらは、脆い鋼を欠けたりひび割れさせたりする繰り返しの衝撃荷重を吸収します。 S7 などの耐衝撃性 S-S- シリーズ グレードは、耐衝撃性を重視して設計されており、破損することなく繰り返しの衝撃荷重を吸収できます。
熱処理プロセスでは、オーステナイト化 (結晶構造を変化させるための加熱)、焼入れ (マルテンサイトを形成するための急速冷却)、および焼き戻し (硬度を維持しながら脆性を軽減するための再加熱) の 3 つのステップを通じて、未加工の工具鋼を使用可能な状態に変えます。水、油、空気のいずれの焼き入れ方法によって工具鋼シリーズが定義され、焼き入れ時の寸法安定性が決まります。空気硬化鋼-は水硬化鋼よりも歪みが少ない-。これは幾何公差が厳しい複雑な金型にとって非常に重要です。
正確な HRC 値と焼き戻しプロトコルについては、常に鋼材サプライヤーのデータシートを参照してください。硬度の範囲は材種によって異なります。P20 などの柔らかい事前硬化材種は、加工が容易な約 28-32 HRC で動作しますが、完全に硬化した冷間加工鋼は 60 HRC を超える場合があります。ダイ全体で単一のグレードを使用するのではなく、各コンポーネントの機能に応じてグレードと熱処理の適切な組み合わせを指定することで、パフォーマンスとコストの両方が最適化されます。
部品の寿命を延ばす表面コーティング
最高の工具鋼でも最終的には摩耗します。表面コーティングは、摩擦を軽減し、材料の付着を防ぎ、再研磨の間隔を延長する二次防御層を追加します。 PVD (物理蒸着) コーティングは、エンジニアリング用途の金型に適用される最も一般的な技術であり、基板の熱処理に影響を与えない比較的低温でコンポーネント表面に薄く非常に硬い膜を堆積します。
最も一般的なコーティングがスタンピング金型の用途にどのように対応するかを次に示します。
- TiN(窒化チタン)- ゴールド色の-標準汎用コーティング。-約 2200 HV の微小硬度を持つ TiN は、軟鋼の穴あけパンチやブランキング加工に優れた一般的な耐摩耗性を提供します。これは広く入手可能であり、コスト効率が高く、標準的な金型コンポーネントの工具寿命を延ばすための実用的な第一歩です。-
- TiCN(炭窒化チタン)- TiN よりも硬くて丈夫なアップグレードで、約 3400 HV の微小硬度と、TiN の 0.6 に対して 0.2 の低い摩擦係数を備えています。- TiCN は高性能の切削加工に優れており、特にステンレス鋼での金属成形に効果的です。強化された靭性により、より高い切削力に耐えることができます。-
- DLC (ダイヤモンド-ライクカーボン)- 係数が 0.1 未満、硬度が 4000 HV に近い、利用可能な最も摩擦の低いコーティングです。 DLC は、その抗かじり特性により、軟金属上のコーティングされていない工具の悩みの種である材料の付着を防ぐため、アルミニウムを加工するパンチを成形するための有力なソリューションです。-アルミニウムが成形パンチの表面に溶接されると、後続のすべての部品に表面欠陥が生じます。 DLC はその障害モードを排除します。
- CrN(窒化クロム)- 低い内部応力、基材への優れた密着性、高い耐食性を備えています。その靭性と適度な硬度 (約 2000 HV) により、摩耗よりも凝着摩耗が主な懸念となる成形工具やプラスチック成形用途に適しています。
- 窒化処理- 蒸着コーティングではなく拡散プロセス。窒素原子がスチールの表面に浸透し、測定可能なほどの厚さを加えることなくハードケースを作成します。このため、窒化処理は、ぴったりフィットするガイド ピンや精密ダイ ボタンなど、コーティング層を適用できない厳しい寸法要件を持つ部品に最適です。-
コーティングの選択は硬度だけではありません。摩擦係数、コーティングの厚さ、接着特性はすべて、特定の処理が特定の用途で実際に性能を向上させるかどうかに影響します。 -接着力の低い高硬度のコーティングは、スタンピング金型内で繰り返される衝撃により剥離し、破片が生成され、工具とスタンピング部品の両方に損傷を与えます。
標準カタログ パーツとカスタム コンポーネントを選択する場合
エンジニアリングにおけるすべてのダイは、最終的に、標準カタログ コンポーネントを調達するか、カスタム設計の代替品に投資するかという決定に直面します。{0}}どちらの答えも普遍的に正しいわけではありません。正しい選択は、生産量、部品の複雑さ、既製の仕様が実際にパフォーマンス要件を満たしているかどうかによって異なります。--
カタログ サプライヤーからの標準的なダイ パンチは、既知の材料認定、文書化された熱処理、および確立された性能データとともに到着します。月曜日に注文して木曜日に受け取り、仕様がメーカーが公表したものと一致していることを確信してインストールできます。この予測可能性は、特にダウンタイムのコストがコンポーネントのコストに比べて劣るメンテナンス交換の場合に真の価値があります。
カスタム コンポーネントは時間がかかり、ユニットあたりのコストも高くなりますが、正確な用途に合わせて形状、材料、コーティング、公差を最適化できます。独自のプロファイルに研削されたカスタム パンチは、用途に応じた DLC でコーティングされ、標準公差よりも厳密に保持されています。--標準公差よりも厳しい値に保たれているため、特に高度な高張力鋼や厚手のステンレスなどの要求の厳しい材料において、カタログ同等の工具寿命を桁違いに上回る性能を発揮できます。-
| 基準 | 標準カタログコンポーネント | カスタム-設計のコンポーネント |
|---|---|---|
| リードタイム | 入荷まで数日~1~2週間 | 複雑さに応じて 4 ~ 14 週間 |
| 単価 | 1 個あたりの価格が低くなります。製造における規模の経済 | 1個あたりの価格が高くなります。エンジニアリング、プログラミング、セットアップのコストを反映 |
| パフォーマンス | 公開されている仕様内で優れた汎用パフォーマンス- | 特定のアプリケーション向けに最適化されています。工具寿命が 2 ~ 5 倍長くなる可能性があります |
| 材質のオプション | サプライヤーの標準グレードおよび熱処理に限定される | あらゆるグレード、カスタム熱処理、独自のコーティングが利用可能 |
| 幾何学的な柔軟性 | カタログの形状とサイズに制限される | 無制限。部品の形状要件に正確に一致 |
| 最適なアプリケーション- | 標準穴サイズ、一般的な操作、メンテナンス交換、プロトタイプツール | 独特の部品形状、大量生産、要求の厳しい材料、厳しい公差 |
| デザインの所有権 | 共有;どの競合他社も同じ部品を購入できる | 独自の;ツールの利点はあなただけのものです |
ほとんどの工具室が採用している実際的なアプローチはハイブリッドです。標準カタログコンポーネントは、丸ピアスパンチ、一般的なパイロット直径、標準ガイドピンとブッシングなどの簡単な操作を処理します。カスタム コンポーネントは、プライマリ ブランキング ステーション、化粧面を形作る重要な成形パンチ、または厳しい公差機能を定義するダイ ボタンなど、パフォーマンスが最も重要な場所に使用されます。-この戦略は、工具寿命と部品品質において最高の利益をもたらす投資を集中させながら、コストを管理しやすく保ちます。
Jennison Corporation が指摘しているように、カスタム ツールは特定の公差を保持し、部品の形状が独特である場合や寸法要件が厳しい場合に適合ツールや標準ツールでは一致できない一貫性を実現するように設計されています。経済性は、より大量のカスタムに向けて決定的に移行しており、先行投資は数千、数百万サイクルにわたって償却され、プレス ストロークごとに部品あたりのコストの利点が増大します。-
各コンポーネントに適切な材料、コーティング、調達戦略を選択することで、金型ツールに長期の生産活動にわたって品質を維持するための物理的特性が与えられます。ただし、コンポーネント レベルのプロパティがシステム レベルの結果に変換されるのは、それらのコンポーネントが、特定の操作、材料、ボリューム要件に関連付けられた一貫した戦略の一部として指定、調達、維持される場合のみです。
適切なダイコンポーネントの選択と調達
材料特性とコーティングにより、個々のコンポーネントに物理的な弾力性が与えられ、機能します。しかし、コンポーネント レベルでの回復力が本番レベルの信頼性になるのは、ダイ内のすべての部品が統一戦略の一部として指定、調達、保守されている場合に限られます。-数百万回のストロークにわたって予測どおりに動作するダイと、継続的な消火が必要なダイの違いは、通常、単一の不良コンポーネントではありません。これは、コンポーネントの仕様と、プレス加工の実際の需要、加工される材料、または目標とする生産量との間の不一致です。
コンポーネントの仕様をプレス加工に適合させる
生産量は、コンポーネントのグレードを決定する唯一の最も強力な要因です。 500 個のサンプル部品のプロトタイプ金型を構築することを想像してください。高級工具鋼、特殊なコーティング、カスタムの研削加工によりコストが増加しますが、このような短期間では決して回収できません。{3}}プリハードン P20 や軟鋼インサートなどの柔らかくて安価な材料は、摩耗が問題になるほどの衝撃が工具に蓄積されることがないため、ここでは完璧に機能します。-プロトタイプのボリュームでパーツをスタンピングすることは、形状を検証することであり、生産を存続させることではありません。
同じ形状を年間 200 万個の部品を生産すると予想される自動車用プレス金型にスケールすると、計算は完全に逆転します。金型およびスタンピング システムのすべてのコンポーネントは、最高の耐久性を実現するように指定する必要があります。たとえば、高級冷間加工鋼または高速度鋼、PVD または CVD コーティング、精密-研削フィット、硬化バックアップ コンポーネントなどです。優れたスタンピングツールと金型コンポーネントへの先行投資は、ダウンタイムの削減、再研磨間隔の延長、キャンペーン全体にわたる一貫した部品品質を通じて、何倍もの利益をもたらします。
刻印された素材も同様に重要です。軟鋼は寛容です。適度な工具摩耗を生成し、標準クリアランスを許容し、コーティングされていない表面に対してかじりにくくなります。ステンレス鋼の加工品は激しく硬化するため、より硬い工具鋼と減摩コーティングが必要です。-アルミニウムはコーティングされていない鋼と接触するとこぶが発生し、あらゆる成形の細部に DLC または研磨表面が必要になります。 DP600 や DP980 などの高度な高張力鋼(AHSS)は、激しい摩耗を引き起こします。The Fabricator に掲載された研究従来の金型材料は、適切なコーティングを施さないと、わずか数百回のスタンピング後に激しいかじりにより破損することが確認されています。 AHSS アプリケーションの場合、金型プレス加工で許容可能な工具寿命を達成するには、D2 と PVD CrN または CVD TiC コーティングの組み合わせが推奨されます。
こうしたマテリアル主導の決定は、すべての機能カテゴリに同時に影響します。{0} AHSS が必要とするより高い成形力に対応するには、構造コンポーネントにアップグレードされた鋼材が必要になる場合があります。切削コンポーネントには、より硬いグレードとコーティングが必要です。成形工具にはかじり防止処理が必要です。-高強度材料に要求される減少したクリアランスを維持するために、ガイド システムはより緊密にフィットする必要があります。{6}}プレス加工された材料がシステム全体にどのようなストレスを与えるかを考慮せずに 1 つのカテゴリを単独で指定すると、最も弱い部分が最初に故障し、生産が低下することにつながります。
メンテナンス間隔と摩耗監視戦略
完全に指定されたコンポーネントであっても摩耗します。目標は、メンテナンスを排除することではなく、計画外の障害によって生産時間を決して失わないよう、メンテナンスを正確に予測することです。としてStansomatic のメンテナンス ガイドライン強調したいのは、スタンピングツールのメンテナンス プログラムの目的は、計画外のダウンタイムをゼロにすることです。これは、任意のカレンダー スケジュールではなく、測定可能な指標に関連付けられた事前の検査によって達成されます。
3 つの測定可能な信号により、プレス加工されたコンポーネントが仕様から逸脱していることがわかります。
- バリ測定- 最も即時的でアクセスしやすいインジケーター。パンチのエッジが鈍くなり、有効クリアランスが増加すると、バリの高さが増加します。新しい工具の基準バリ高さを設定し、定期的に追跡します。バリの高さが顧客の最大許容仕様に近づいた場合は、制限を超える前に再研磨をスケジュールしてください。
- 次元トレンド- 設定された間隔 (許容誤差の感度に応じて 10,000 ヒットごとまたは 50,000 ヒットごと) で重要な部品の特徴を測定し、結果をプロットします。一方向の寸法変動は、特定のコンポーネントの摩耗が進行していることを示します。複数の機能ポイント間で相関するドリフトは、システムの劣化や熱の増加を導きます。
- 目視検査- 成形パンチのかじり跡、ガイド ポストのトラッキング ライン、ダイ ボタンの研磨摩耗、ストリッパー プレートの表面の傷はすべて、部品の品質に重大な影響を与える前に早期に警告します。
パンチの再研磨間隔は、材料、コーティング、生産速度に応じて大きく異なりますが、原則は一貫しています。つまり、刃先の状態が部品の品質に影響を与えるほど劣化する前に再研磨し、その後ではありません。測定されたガイドポストまでのクリアランスが、切削クリアランス要件の許容公差増加を超えてシステムの元の仕様を超える場合、ガイド ブッシュを交換する必要があります。ブッシュのクリアランスが 0.001 インチ増加すると、パンチとダイの関係が同じ量だけ変化します。--
Ming Chiang Precision が 100,000 サイクルごとの検査と研磨を推奨しているように、ヒット数に関連付けられた予防メンテナンス スケジュールを確立すると、メンテナンス チームに予測可能なリズムが与えられます。具体的な間隔は、工具、材料、品質要件によって異なりますが、フレームワークは普遍的に適用されます。
以下に、部品の品質と計画外のダウンタイムのリスクへの直接的な影響に基づいて、監視すべき最も重要なものから最も重要でないものの順にランク付けされたメンテナンスの優先順位を示します。
- 切断パンチとダイボタンのエッジ状態- すべてのスタンプ部品のバリの高さとエッジの品質を直接制御します。ここでの摩耗はスクラップへの早道です。
- ガイドピンとブッシュの隙間- すべての切断および成形操作の位置合わせに同時に影響します。すべてのステーションにわたる劣化化合物。
- パイロットピンの径と状態- ストリップの登録精度を制御します。パイロットが摩耗すると、プレス加工された機械部品アセンブリ全体に徐々に寸法誤差が生じます。
- バネ力(窒素シリンダー、ダイスプリング、ウレタン)- 力による劣化により、剥離動作、成形圧力、材料の保持力が変化します。-目に見える警告なしにスプリングが疲労する。
- ストリッパーとリフターレールの状態- リフターが摩耗すると、送りの問題やストリップの抵抗が発生します。ストリッパーが摩耗すると、スラッグの引き込みやパンチの損傷の原因となります。
- 構造の調整(ダウエルピン、シューの平坦度、バッキングプレート)- 劣化は最も遅いですが、分解しないと検出するのが最も困難です。定期メンテナンス中の定期的な検証により、累積的なドリフトを防止します。
適切な工具サプライヤーとの提携
コンポーネントの品質は、背後にあるサプライヤーから始まります。金型とスタンピングのパートナーを評価するときは、単に金属を購入するだけではありません。エンジニアリング上の判断、製造精度、材料のトレーサビリティ、そして既製のカタログでは対処できない問題を解決する能力を購入することになります。--適切なパートナーは、スタンピング金型が独立した部品の集合体ではなく、統合されたシステムであることを理解しています。
スタンピング金型部品パートナーを選択するための主要な評価基準は次のとおりです。
- システム エンジニアリングの完全なサポート- - YICENのカスタムスタンピング金型ソリューションツーリング エンジニアを、金型構造、コンポーネントの選択、パンチ、リフター、バイパス ノッチ、バリ制御、クリアランスの最適化、マテリアル フローにわたる設計レベルの専門知識に結び付けます。{0}このシステム レベルのサポートにより、エンジニアは個別のカタログ選択ではなく、相互依存する課題に対するソリューションを得ることができます。-
- カスタム製造能力- カタログ オプションがパフォーマンス要件を満たしていない場合に、-非標準の形状、独自のプロファイル、アプリケーション固有のコンポーネントを生成する機能{2}}。
- 材料のトレーサビリティと認証- 納品されたすべてのコンポーネントの鋼グレード、熱処理記録、硬度検証を文書化します。品質監査により欠陥が個々のツール コンポーネントにまで遡って追跡される自動車用スタンピング金型用途では、トレーサビリティは交渉の余地のないものです。-
- エンジニアリングの応答時間- 金型が故障して生産が停止した場合、サプライヤーはどれくらい早く技術指導、部品の交換、または設計の変更を提供できますか?大量のスタンピング環境では、数日よりも時間が重要です。-
- コーティングおよび表面処理のパートナーシップ- 単一のコーティング会社に限定されず、特定の材料や用途に合わせた PVD、CVD、拡散処理の全範囲にアクセスできます。
- プロトタイプから-本番環境へのスケーラビリティ-- 初期のサンプル ツールから生産の最適化、継続的なメンテナンス交換までをサポートし、ツールのライフサイクル全体にわたってエンジニアリングの知識の継続性を維持するパートナーです。
スタンピング業界は、材料の軽量化、公差の厳格化、生産速度の高速化を目指し続けています。こうした傾向により、コンポーネントの選択はますます厳しくなるどころか、さらに厳しくなります。工具鋼のグレード、コーティングの種類、クリアランスの仕様、およびメンテナンス間隔に関するあらゆる決定は、基本的なエンジニアリングの課題につながります。つまり、数百万のサイクルにわたってストロークごとに、数十の精密コンポーネントを統合システムとして連携させ続けるということです。システム レベルの視点でツールに取り組み、それを共有するパートナーのサポートを受けているエンジニアは、金型コンポーネントを交換可能な商品として扱うエンジニアよりも常に優れたパフォーマンスを発揮します。{3}
プレス金型部品に関するよくある質問
1. スタンピング金型の主なコンポーネントは何ですか?
スタンピング金型には、6 つの機能カテゴリのコンポーネントが含まれています。構造部品 (ダイ シュー、プレート、パラレル)、切断部品 (パンチ、ダイ ボタン、インサート)、成形部品 (成形パンチ、ドロー パッド、窒素スプリング)、ガイド部品 (ガイド ピン、ブッシング、パイロット ピン)、ストリッピングおよびリフト部品 (ストリッパ、リフター、バイパス ノッチ)、およびバネ部品 (窒素 シリンダー、ウレタン、コイル スプリング) です。一貫したプレス部品を製造するには、各カテゴリが他のカテゴリに依存します。複雑なアプリケーション向けにこれらのコンポーネントを指定する場合は、YICHEN (https://www.yichen-group.com/stamping-die/) などの専門家と提携することで、すべての機能カテゴリにわたってシステム レベルのエンジニアリング サポートを提供します。-
2. パンチとダイのクリアランスはプレス部品の品質にどのように影響しますか?
パンチ-と-ダイのクリアランス、つまりパンチとダイの刃先の間の隙間は、片面ごとの材料の厚さの割合として表され、バリの高さ、刃先破壊率、寸法精度を直接制御します。クリアランスが不十分であると、二重せん断刃が発生し、切削抵抗が増加し、パンチの摩耗が加速されます。-クリアランスが過剰になると、大きなバリやロールオーバー ゾーンが発生します。最適な値は材料の種類によって異なります。硬い材料は急な角度で早く破断するため、より多くのクリアランスが必要ですが、柔らかい材料はより狭いギャップを許容します。バリの方向の反転を監視することは、クリアランスが許容範囲を超えてドリフトしていることを示す重要な診断信号です。
3. プレス金型のスプリングストリッパーとソリッドストリッパーの違いは何ですか?
スプリングストリッパーは、切断開始前に材料を平らに保持し、引き抜き中にパンチから材料を剥がすスプリングを備えた上部ダイシューに取り付けられたフローティングプレートです。調整可能な圧力を提供し、厚さの変化に対応し、制御された剥離動作を実現します。ソリッド(ブリッジ)ストリッパーは、下部ダイにボルトで固定された剛性プレートで、切断中に材料を保持せずに戻りストロークのみで材料を剥がします。固体ストリッパーは安価でシンプルですが、切断中に材料が曲がったりずれたりする可能性があり、パンチのたわみのリスクが生じます。ほとんどの順送金型設計者は、優れたストリップ制御のためにスプリング ストリッパーを好みます。
4. バイパス ノッチとは何ですか? 順送スタンピング金型においてバイパス ノッチが重要なのはなぜですか?
バイパス ノッチは、成形されたフィーチャが衝突せずに下流ステーションを通過する方法を管理する、ストリップのエッジに沿った意図的な材料の変更です。負のバイパス ノッチは材料を除去して、後続のダイ セクションを通過する以前に形成されたフィーチャーのためのクリアランスを作成します。ポジティブバイパスノッチは、成形操作によりキャリアが弱くなる場合に、ストリップエッジに沿って余分な材料を残し、キャリアを強化します。適切なバイパスノッチ設計は、ストリップの安定性、供給の信頼性、およびスクラップ率に直接影響します。エンジニアは通常、生産ツールを完成させる前に、サンプルの試行中にノッチの形状を複数回修正します。
5. 標準カタログの金型コンポーネントとカスタム設計部品のどちらを選択すればよいですか?{1}}
決定は、生産量、部品の複雑さ、およびパフォーマンス要件によって異なります。標準カタログ コンポーネントは、短納期 (数日から 2 週間)、低単価、既知の仕様を提供するため、メンテナンス交換、プロトタイプ ツール、一般的な操作に最適です。カスタム コンポーネントは、より長いリードタイム(4-14 週間)と単位あたりのコストが高くなりますが、最適化された形状、独自のコーティング、および 2-}5 倍長い工具寿命を実現します。ほとんどの工具室では、標準操作用のカタログ部品と重要なステーション用のカスタム部品というハイブリッド アプローチが使用されています。大量生産の自動車用途の場合、YICHEN のカスタム スタンピング 金型ソリューション (https://www.yichen-group.com/stamping-die/) は、パフォーマンスが最も重要なコンポーネントを最適化するためのエンジニアリングの深さを提供します。


