


スタンピング金型メーカーの業務とそれが重要な理由
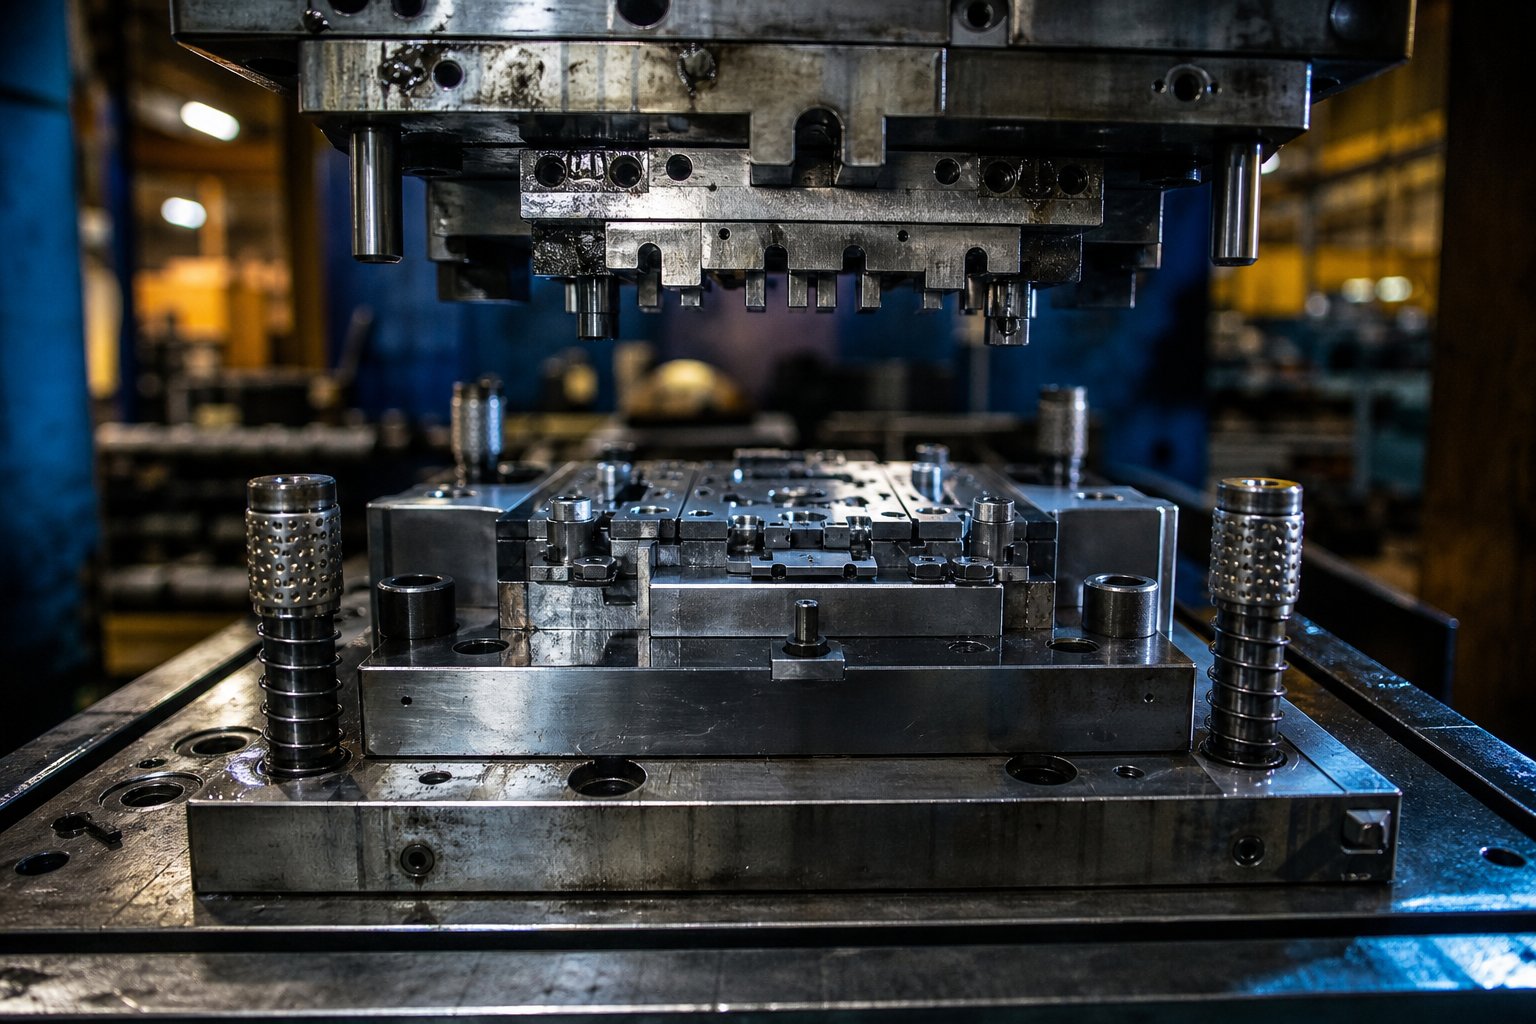
スタンピング ダイは、プレスによって加えられる力を使用して、平らな金属シートを切断、曲げ、または成形して完成部品を作成する、精密に設計されたツールです。{0}ドリルビットや旋盤治具などの汎用工具とは異なり、スタンピング金型は単一コンポーネントの形状に合わせてカスタム構築されます。-高速プレスラインから転がり落ちるすべてのブラケット、コネクタ、または構造パネルは、その形状全体がプレス内の金型に依存します。-
スタンピング金型メーカーの取り組み
スタンピング金型メーカーは、大量生産を可能にするツールを設計、加工、認定するエンジニアリング パートナーです。彼らの仕事はサプライチェーンの最前線にあります。単一の製造部品が存在する前に、金型メーカーはすでに CAD モデルを、何千、何百万もの同一部品を生産できる硬化工具鋼に変換しています。これらの企業は、実現可能性の検討やストリップのレイアウト設計から、CNC 加工、熱処理、スタンピング プレスでの最終トライアウトまで、あらゆるものを扱います。金型とスタンピング生産の関係は切り離せないものです -。適切に構築された金型がなければ、最も高性能なプレス機であっても単なる高価な文鎮に過ぎません。
一般的な機械工場ではさまざまな部品が製造されますが、専門の金型メーカーは、繰り返しの高トン数の衝撃に耐える必要がある公差の厳しい工具鋼アセンブリを専門としています。{0}{1}スタンパー金型の構築に必要なスキル、設備、品質システムは、従来の機械加工や製造作業で使用されるものとは大きく異なるため、この区別は重要です。
適切なダイパートナーが重要な理由
金型メーカーの選択は、商品の購入を決定するものではありません。スタンピング金型の品質は、部品の一貫性、スクラップ率、印刷機の稼働時間、長期的なメンテナンスコストを直接制御します。-設計が不十分であったり、金型の製作がずさんだったりすると、初日から限界部品が生産され、下流の組み立てや検査で頭痛の種が発生し、プログラムの存続期間にわたってさらに悪化します。
スタンピング金型は、製造されるすべての部品がその精度を継承するため、金属スタンピング プログラムの中で最も大きな投資となります。{0}}
この現実により、サプライヤーの選択は、調達チームが直面する最も重要な決定の 1 つとなります。しかし、多くのバイヤーは価格のみでスタンピング金型メーカーを評価し、信頼性の高い生産ツールと高価な問題を区別するエンジニアリングの深さ、シミュレーション機能、トライアウトの厳密さを無視しています。利用可能な金型の種類と、それぞれが特定の生産シナリオにどのように適合するかを理解すると、金型ショップ間の違いがより明確になります。
プレス金型の種類とそれぞれの適合性
ダイタイプの選択では、多くの調達決定が左右されます。多くの場合、バイヤーはプロジェクトが実際に必要とするダイのカテゴリを指定せずに見積もりを要求するため、メーカーは - か、さらに悪いことに、アプリケーションに最適なものではなく、最も速く構築できるものを見積もることになります。スタンピング金型の主な種類とそれぞれの背後にある実際的な決定要因を理解すると、最初の RFQ が発行される前に、より有利な立場に立つことができます。
大量生産向けのプログレッシブ ダイ-
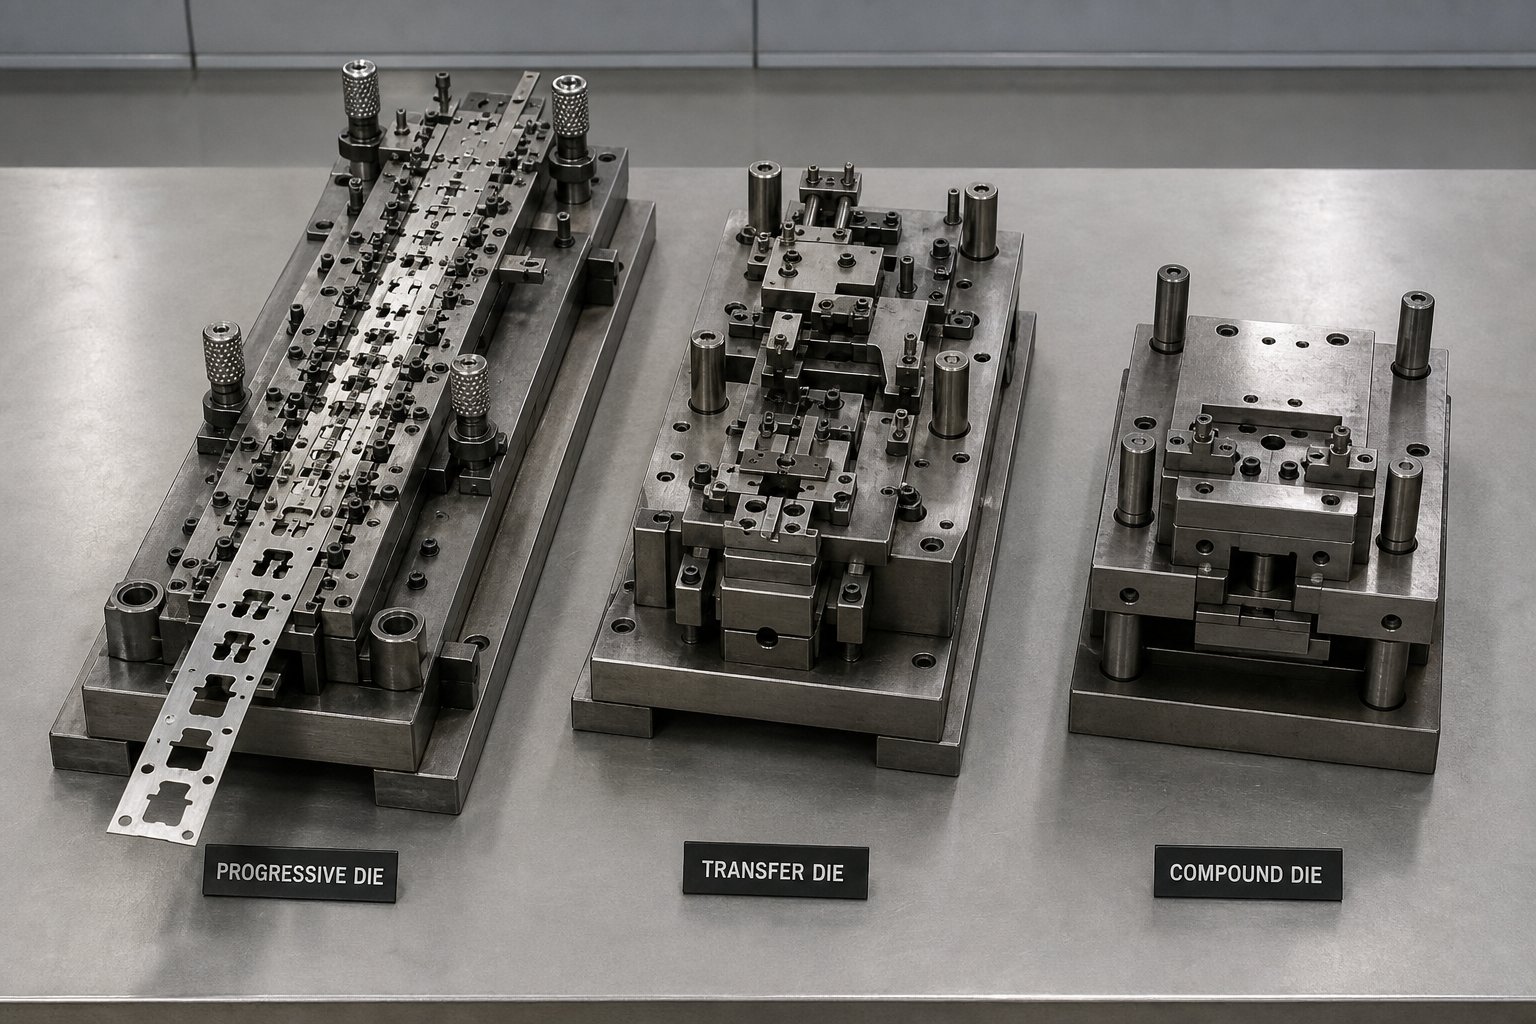
それでプログレッシブダイとは何ですか、 その通り?これは、シートメタルの連続ストリップを段階的に前進させるマルチステーション ツールです。-各ステーションでは、最終ステーションで完成品がストリップから分離されるまで、ブランキング、ピアシング、曲げ、コイニング、成形などの異なる操作 - が行われます -。ストリップはそれ自体がコンベアとして機能し、手動操作なしでワークピースをある作業から次の作業に運びます。
順送金型は、ほとんどの大量生産金属スタンピング プログラムの主力製品です。-プレスストロークごとに複数の操作が発生するため、並外れた速度を実現し、設計中にストリップのレイアウトが最適化されるため、材料の無駄が最小限に抑えられます。他のセットアップでは複数の個別の操作が必要となる複雑な部品形状も、金型を通過する 1 回のパスで完成します。自動車コネクタ、電気端子、ブラケット アセンブリ、およびシールド コンポーネントはすべて、一般的な順送金型の用途です。
トレードオフはコストと柔軟性です。適切に設計された順送金型は、ステーションの数と公差要件に応じて、8,000 ドルから 25,000 ドル、あるいはそれ以上かかる場合があります。-ツール構築後の設計変更には費用がかかり、場合によってはステーション全体の交換が必要になります。しかし、年間生産量が数万または数百万の部品に達すると、1 個あたりのコストは大幅に下がります -、多くの場合、1 部品あたり 0.30 ドルから 1.00 ドルになります -。そのため、プログラムの全期間にわたって順送金型が最も経済的な選択肢となります。-
トランスファーダイスとコンパウンドダイス
すべての部品をストリップに取り付けたままにできるわけではありません。大型のスタンピング、深絞りシェル、または複数の軸での操作が必要な部品は、ステーション間で個別に移動する必要があります。-トランスファーダイは、機械的なフィンガーまたはグリッパーを使用して個々のブランクを選択し、あるダイステーションから次のダイステーションに運ぶことで、この問題を解決します。各ステーションは、接続されたストリップではなく自立したワークピースに対して個別の操作 - 描画、トリム、フランジ、再ストライク - を実行します。-
この独立性により、トランスファー ダイの幾何学的な柔軟性が向上します。これらは、プログレッシブ セットアップで可能なよりも大きな部品、より深い絞り、より複雑な 3 次元形状を処理します。-また、部品間にキャリアストリップや接続ウェブがないため、原材料の使用量も少なくなります。トランスファー ダイ スタンピングのサプライヤーを評価している場合は、専用のトランスファー プレス ラインを備え、これらのツールに必要な機械的同期の管理経験があるショップを探してください。
コンパウンドダイは全く異なるアプローチをとります。複数の切断操作 - を実行し、通常は 1 回のプレス ストロークでブランキングとピアッシング - を実行し、1 回のヒットで完成した平らな部品を製造します。すべてのフィーチャーが順番にではなく同時に作成されるため、その結果、非常に厳密な同心性と平坦性が得られます。複合ダイは、単一平面で高い寸法精度が必要な単純な形状に最適です。ワッシャー、ガスケット、積層、シムは教科書的な用途です。
複合金型は順送金型やトランスファー金型よりも設計と製造のコストが低く、構造が単純であるためメンテナンスの必要性も低くなります。ただし、比較的平坦な部分に限定されており、曲げ加工や成形加工はできません。
標準とカスタム設計の金型の選択-
部品が標準寸法の単純な平ワッシャーであると想像してください。既製の標準金型やベンダーのショップにある既存の工具を使用すれば、完璧に製造できる可能性があります。- カスタム エンジニアリングは必要ありません。部品あたりのコストは妥当であり、リードタイムは短く、初期投資は最小限で済みます。
しかし、形状が独自のものになったり、公差がカタログ仕様を超えて厳しくなったり、年間生産量が工具の償却に見合ったものになったりすると、カスタム設計のスチール プレス金型が明確な道となります。{0}}カスタム ツールは、お客様の特定の部品、材料、生産要件に基づいて設計されています。より厳しい公差を保持し、大量生産でより高速に動作し、何年にもわたって再注文のたびに同一の部品を生産できる、所有する資産になります。-。
意思決定の枠組みは簡単です。3 ~ 5 年間で予想される総生産量が数千部品を超える場合、組立て機能に公差が重要である場合、または形状に一致する既存の金型がない場合は、カスタム シート メタル スタンピング 金型に投資します。生産量が少ない場合、設計がまだ進化中である場合、または部品が標準カタログ形状と一致している場合は、適合した工具から始めて、経済的に正当化される場合はカスタムに移行します。
| 金型の種類 | 最適な用途 | 一般的な音量範囲 | 複雑さのレベル | 相対的な工具コスト |
|---|---|---|---|---|
| 順送金型 | -ストリップストックから複雑な部品を高速生産 | 10,000 ~ 100 万個の部品 | 高 (複数の連続操作) | 高い |
| トランスファーダイ | 独立した取り扱いが必要な大型または深絞り部品- | 5,000 ~ 500、000+ パーツ | 高(マルチ-ステーション、自立型ブランク) | 高い |
| 複合ダイ | 精密な同時切断作業が必要な平坦な部品 | 1,000 ~ 100、000+ パーツ | 低から中(シングルストローク、シングルプレーン) | 中くらい |
| 標準金型 | 既製の一般的な形状{0}{1}} | 少量から中量 | 低い | 低いまたはなし |
この比較は、多くの購入者が見落としている点を浮き彫りにしています。それは、最も安価なダイが必ずしも最も経済的な選択であるとは限らないということです。高額な前払い価格が設定されたプログレッシブ ダイは、投資に見合った量が得られる場合、プログラムの総コストを最小限に抑えることができます。逆に、工具費用を節約するために複雑な部品を単純な複合金型に強制的に組み込むと、品質上の問題が発生し、下流でのコストがはるかに高くなることがよくあります。スタンピング金型メーカーと協力する本当のスキルは、見積書で最も安価に見えるオプションをデフォルトで選択するのではなく、金型の種類を実際の生産の現実 - の体積、形状、材質、公差 - に合わせることにあります。
プレス金型の製造工程内
適切なダイ タイプを選択することは、方程式の半分に過ぎません。残りの半分は、その金型がどのように構築されるか {{1}} であり、カスタム金属スタンピング金型の背後にある製造プロセスでは、品質が固定されるか失われるかのどちらかです。ワークフローの各ステップは、最終的なツールの精度、耐久性、プレス上のパフォーマンスに影響を与えます。しかし、ほとんどのバイヤーは見積書以上のことは決して知りません。ここでは、注文書と最初の生産部分の間に実際に何が起こるかを示します。
- 実現可能性調査
- 金型設計とシミュレーション
- 材料の選択
- CNC加工
- 放電加工と研削加工
- 熱処理
- 組み立て
- 試乗と調整
- 最終検査と認定
これら 9 つのステージはそれぞれ、最後のステージに基づいて構築されます。それらのどれかをスキップしたり急ぐと、問題は金型が生産するすべての部品に連鎖的に発生します。
設計とシミュレーションの段階
工具と金型の製造は、鋼を切断するずっと前から始まります。エンジニアは 3D CAD で部品の形状から開始し、最終形状に到達するために平らなシート メタルがどのように流れ、曲げ、伸ばさなければならないかを逆算して決定します。たとえば、プログレッシブスタンピング金型の設計では、ストリップ - に沿って各ステーションをマッピングし、どのフィーチャがどの時点で形成されるか、また、材料が工程間で破れ、しわ、スプリングバックなしにどのように移動するかを決定する必要があります。
ここでは CAE シミュレーションが重要な役割を果たします。メーカーは有限要素解析 (FEA) ソフトウェアを使用して、単一の工具鋼ブロックを注文する前に材料の流れをモデル化し、薄肉化と応力集中を予測し、コンセプトを検証します。ストリップのレイアウトの最適化 - 材料使用率を最大化するためにストリップ上に部品を配置する - ことで、数百万回の生産で原材料コストを 5% ~ 15% 節約できます。また、シミュレーションでは、絞り深さの不足や金型の過度の摩耗などの成形上の問題を、製造現場でコストのかかる試行錯誤の発見となる前に警告します。--
設計フェーズは通常、ダイ プロジェクトの総タイムラインの 20% ~ 30% を占めますが、下流の障害が不釣り合いに発生するのを防ぎます。シミュレーション機能に多額の投資を行っているメーカーは、コストのかかる調整サイクルを複数回必要とするのではなく、最初のトライアウトで正常に動作するダイを提供する傾向があります。
機械加工と熱処理
設計が検証されると、金型の製造は機械工場に移ります。 CNC フライス加工では、大部分の材料除去を処理し、ダイ ブロック、パンチ プレート、ストリッパー コンポーネントを切断して、通常±0.005 インチ程度の公差でニアネット シェイプに仕上げます。-多軸マシニング センターを使用すると、複雑な 3D 表面を 1 回のセットアップで切削できるため、蓄積された位置決め誤差が軽減されます。
ワイヤ放電加工機は、より厳しい精度が要求される機能を引き継ぎます。ワイヤ EDM は、帯電したワイヤを使用して材料を侵食することで、バリの高さとエッジの品質を制御するパンチ-と-のクリアランスに重要な硬化工具鋼 - で、±0.001 インチまでの公差を実現します。続いて表面研削が行われ、ダイシュー、ストリッパープレート、およびミクロン以内に位置合わせする必要がある合わせ面に必要な平坦度が得られます。
熱処理により、良質の鋼が優れた工具に変わります。金属スタンピング金型は通常、D2 (硬度範囲 54~61 HRC、高い耐摩耗性)、A2 (57~62 HRC、靭性と耐摩耗性のバランス) などの工具鋼、または極度の量の用途向けの超硬インサートを使用します。-の冶金学的データによると、パウロ, D2 はクロム含有量が高い (11 ~ 13%) ため、優れた耐摩耗性を実現し、スタンピング金型、ブランキング金型、トリム金型に最適です。熱処理は真空炉で行われ、きれいな表面形状を維持し、脱炭を防ぎます。その結果、何百万もの高トン数の衝撃に変形や早期摩耗を起こすことなく耐えることができる金型部品が生まれました。-
組立、試乗、資格認定
機械加工および熱処理された部品が組立ベンチに集まります。{0}技術者は、ガイド ピラー、ブッシング、ダイ シュー、パンチ、ストリッパーを完全なダイ セットに取り付けます。精密なシミングと位置合わせにより、上半分と下半分が完全に嵌合します - たとえ 1000 分の 1 インチのずれでも部品に不整合が生じたり、磨耗が加速したりすることがあります。
組み立てられた金型は、試用のために金型スタンピングマシンに移動します。これらの試運転中、エンジニアはサンプル部品をスタンプし、寸法精度、表面仕上げ、バリの高さ、成形品質を評価します。調整は一般的です。クリアランスを調整したり、ドロー ビードを変更したり、材料の流れが制限されている領域を緩和したりします。経験豊富なメーカーは、2 ~ 3 回の試行反復を計画し、各サイクルでサンプル部品と最終仕様の間のギャップを詰めます。
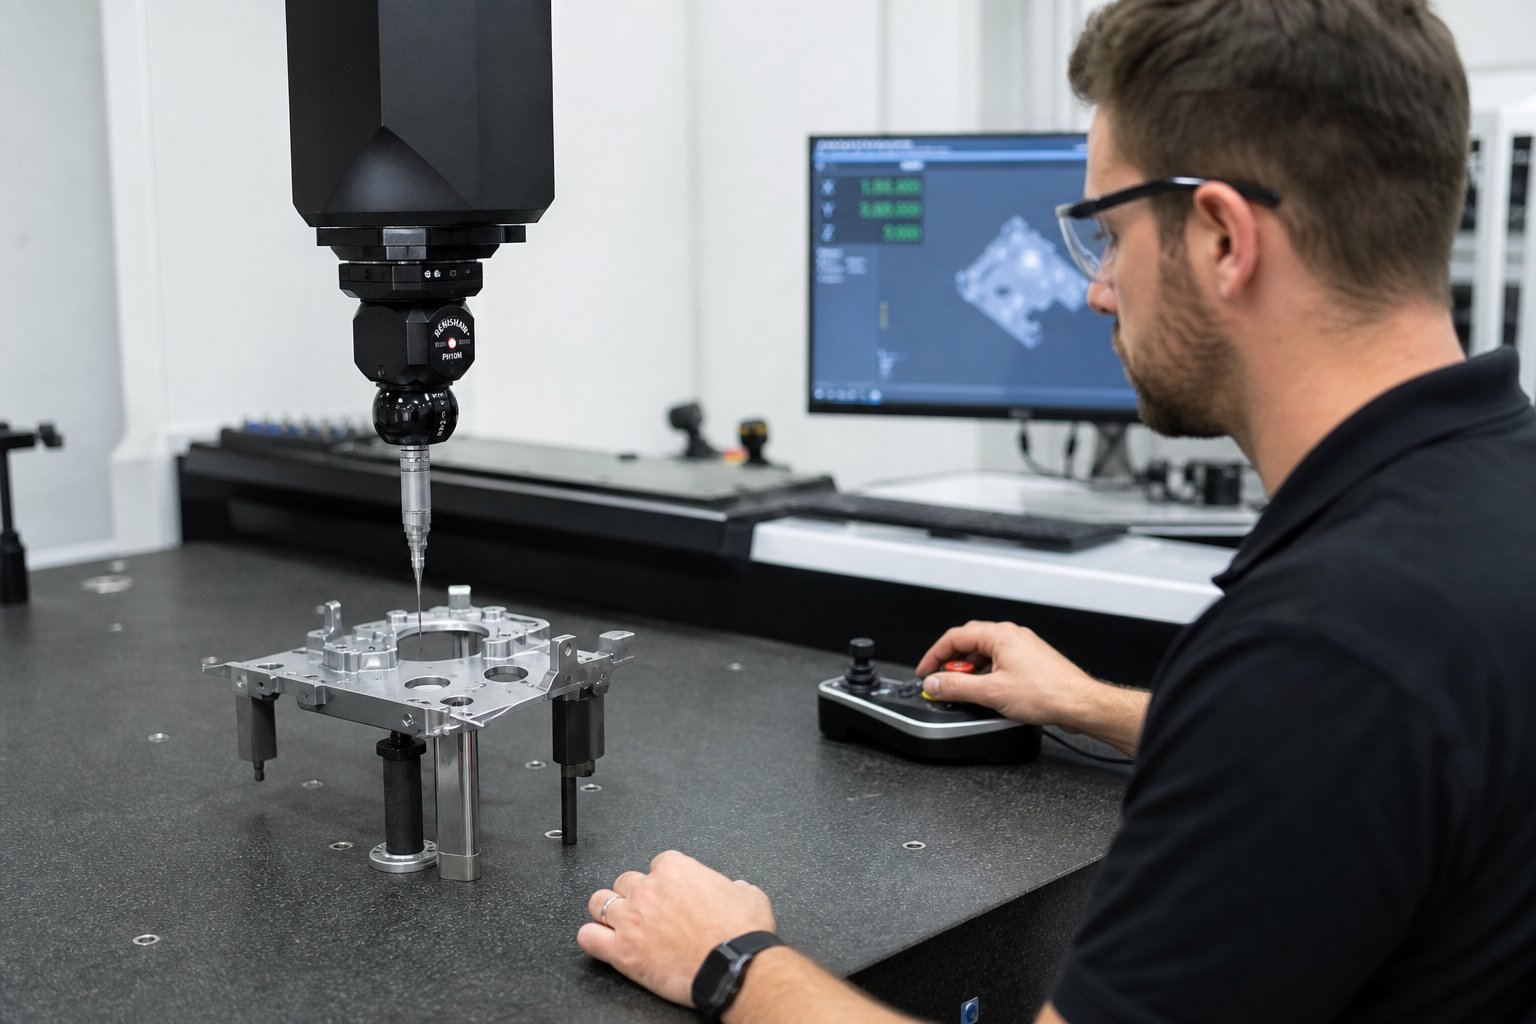
資格があればループは終了します。三次元測定機 (CMM)、光学コンパレータ、またはビジョン システムを使用した寸法検査により、プレス加工された部品が顧客の公差を満たしているかどうかが確認されます。完全な初品検査レポートには、あらゆる重要な側面が記録されています。-この検証を経て初めて、金型は生産の承認を得ることができます -。これにより、プレスフロアに納品された製造金型が最初のヒットから仕様通りに正確に機能することが保証されます。
複雑な金型のリードタイムが 8 ~ 12 週間、またはそれ以上かかる理由は、このプロセスの奥深さによって説明されています。また、最も安い見積もりがしばしば警告サインである理由も説明されています。シミュレーション、加工品質、またはトライアウトの厳密さにおける意味のある近道は、後になって生産上の問題として常に表面化します。認定された金型工場内で何が起こっているかを理解すると、より適切な質問をするための語彙が得られます -。そして次の重要な質問は正確性に関するものです。さまざまなメーカーが実際にどのような公差レベルを保持できるかということです。
金型工場を分ける公差と精度のレベル
すべての金型工場が同じ公差を保持できるわけではありませんし、すべてのプロジェクトが仕様書上の最も厳しい数値を必要とするわけでもありません。許容能力はメーカー間で最も明確な境界線の 1 つです - が、ほとんどの購入者は-仕様を過剰に指定するか(コストが不必要に上昇する)、または仕様を下回る(下流での組み立て不良が発生する)-のいずれかです。アプリケーションが実際にどの精度レベルを要求しているかを知ることは、過剰な支払いやパフォーマンスの低下を招くことなく、適切なサプライヤーをジョブに適合させるのに役立ちます。
標準、精密、超精密の公差-
スタンピング公差をスペクトルとして考えてください。標準的なスタンピングでは、幅広端での寸法変動は約 ±0.1 mm ~ ±0.2 mm 以内に抑えられます。このレベルは、構造ブラケット、一般的なエンクロージャ、部品が十分な隙間を持って取り付けられる重要でない板金コンポーネントを対象としています。-ほとんどの汎用金型工場はここで快適に稼働しており、工具コストも中程度に抑えられています。
精密金型スタンピングにステップアップすると、ウィンドウは ±0.025 mm ~ ±0.05 mm まで締め付けられます。ここは、自動車用コネクタ、電気端子、および緊密なインターフェースを備えたアセンブリが生きている場所です。精密金型は、-数十万サイクルにわたってほぼ同一の再現性を持つ部品を生産します-。しかし、この一貫性を達成するために必要な工具、設備、品質システムには、かなり厳しいものがあります。このレベルのカスタム精密スタンピングには、慎重に制御されたパンチ間のクリアランスと厳格な工程内検査を備えた順送金型が必要となることがよくあります。-
極限では、超精密加工は ±0.01 mm (±10 ミクロン) 未満になります。-医療用インプラント部品、半導体パッケージ用のマイクロ-コネクタ、航空宇宙計器部品がこの領域に分類されます。の公差データによると、アリコナ、航空宇宙や医療技術などの業界では、±2 ~ 5 ミクロンまでの公差が日常的に要求され、卓越した金型品質だけでなく、製造中の厳密に管理された環境条件も要求されます。
達成可能な精度の原動力となるもの
あるメーカーが±0.02mmを維持できるのに、別のメーカーは±0.1mmで苦戦しているのはなぜでしょうか?この違いは、相互に複合する要因の組み合わせによって決まります。
- 工作機械の精度- 5- ミクロンの位置再現性を持つ CNC ミルは、25 ミクロンの評価のものとは根本的に異なる結果を生み出します。サブ-の表面仕上げが可能なワイヤ EDM マシンにより、精密な金型やスタンピング プログラムに必要な、パンチとダイ間の狭いクリアランスが可能になります。{6}}
- 金型鋼の等級と硬さ--D2 や超硬インサートなどの高級工具鋼は、繰り返しの衝撃を受けてもその形状をより長く維持します。プレミアム素材で作られた精密な金型は、表面が磨耗しても変動するのではなく、製造寿命全体にわたって公差を維持します。
- 熱管理- 加工中の温度変動により寸法変動が発生します。気候-制御された加工環境を運用しているショップは、設備の整っていない施設がそのまま耐える変数を排除します。-
- 検査装置- 測定できないものを保持することはできません。 CMM、光学コンパレータ、画像測定システムを使用すると、メーカーはミクロン レベルで機能を検証できます。ハンドゲージだけを頼りにしているお店はすぐに頭打ちになってしまいます。
- オペレーターのスキル- 最高の機器であっても、経験豊富な手が必要です。セットアップ技術、測定の解釈、および調整の決定はすべて、ダイが実際に設計された精度を達成できるかどうかに影響します。
| 精度レベル | 一般的な許容範囲 | 一般的なアプリケーション | 必要な機器 |
|---|---|---|---|
| 標準 | ±0.1mm~±0.2mm | 構造ブラケット、エンクロージャ、一般的なハードウェア | 従来のCNC、標準検査ゲージ |
| 精度 | ±0.025mm~±0.05mm | 自動車用コネクタ、電気端子、タイトフィット アセンブリ- | 高精度 CNC、ワイヤ EDM、CMM、光学コンパレータ- |
| 超-精度 | ±0.01mm以下 | 医療用インプラント、マイクロ-コネクタ、航空宇宙機器 | サブ-ミクロン EDM、気候-制御加工、ビジョン システム、高度な計測学 |
ここで重要な点は次のとおりです。構造ブラケットに超高精度の公差を要求しても、より良い部品ができるわけではありません-。高価な部品になります。 Huayan Tech が指摘しているように、公差が不必要に厳しいと、機能的価値が付加されずにコストが大幅に増加します。逆に、PCB ハウジング内で嵌合する必要があるコネクタに標準公差を指定すると、現場での故障や保証請求が発生する可能性があります。正しいアプローチは、許容差の仕様を実際の機能要件に一致させ、その層を無理なくサポートする機器と品質システムを備えたメーカーを選択することです -。
許容範囲は、金型工場の投資レベルと技術的な上限について多くのことを教えてくれます。しかし、精度要件は単独で存在するものではなく、-業界固有の規格や認証と直接交差するため、認定サプライヤーのリストがさらに絞り込まれます。{2}}
スタンピング金型に対する業界固有の要件-
汎用ブラケットを得意とする金型工場は、たとえ両方の工具が同様の寸法公差に達していたとしても、衝突事故に不可欠な車体構造 - 用の自動車スタンピング金型を製造する資格をまったく持たない可能性があります。-違いは、品質システム、材料の専門知識、文書の厳密さ、各業界が要求する生産規模にあります。メーカーの能力を部門の要件に適合させることはオプションではありません。これにより、コストのかかる認定不合格、ロットの不合格、数か月にわたるプログラム時間の無駄を防ぐことができます。
ここで、ほとんどのバイヤーが見落としている現実があります。認定は交換可能ではなく、ある分野での経験が自動的に別の分野に引き継がれるわけではありません。 AS9100 トレーサビリティ インフラストラクチャが欠如している場合、何百万ものアプライアンス ブラケットを製造しているメーカーは、航空宇宙プログラムとの関連性がまったくありません。各主要セクターが金型サプライヤーに実際に何を求めているのかを分析してみましょう。
自動車およびEVのスタンピング要件
自動車はプレス金属部品の最大の消費者であり、自動車金型に対する需要はその規模を反映しています。{0}単一の車両プラットフォームには、白いボディ構造、座席システム、シャーシ コンポーネント、電気システム全体で年間数百万回のヒットを実行する数十のプログレッシブ ダイセットとトランスファー ダイセットが必要となる場合があります。--
軽量化の傾向により、これらのツールが処理しなければならない内容が劇的に変わりました。二相-グレードや多相グレードなどの高度な高張力鋼(AHSS)-は、ゲージ厚を減らして優れた衝突性能を提供します-が、より高い成形力、スプリングバックの増加、摩耗の促進によって金型に負担がかかります。アルミニウムのスタンピング金型はさまざまな課題に直面しています。アルミニウムはかじりやすく、深絞り加工中に裂けやすく、ツール表面に接着剤が蓄積する傾向があるため、特殊なコーティング、潤滑戦略、およびより厳格なクリアランス管理が必要です。 DA Stamping が指摘しているように、AHSS とアルミニウムの加工には、特殊なダイ コーティング、正確なクリアランス計算、数か月ではなく数十年かけて構築された革新的なスプリングバック管理の専門知識が必要です。{6}}。
自動車 OEM は、重大な課題を超えて、サプライヤーが自動車サプライ チェーン向けに特別に構築された品質管理基準である IATF 16949 - に基づいて業務を行うことを期待しています。これは壁に貼られた単なる証明書ではありません。ダイ開発のあらゆる段階を通じて、高度な製品品質計画 (APQP)、故障モードおよび影響分析 (FMEA)、統計的プロセス制御 (SPC) などの組み込みプロセスが必要です。自動車コネクタおよび端子台用の高速順送金型スタンピングは、新たな層を追加します。毎分 400 ストロークを超えるプレス速度により、優れた耐摩耗性と熱安定性を備えた金型コンポーネントが求められます。
プロジェクトに安全性が重要な用途の自動車用プレス金型が含まれる場合、サプライヤーは機械加工能力だけでなく、ラインの最後で欠陥を検査するのではなく、欠陥を防ぐように設計された完全な品質エコシステムを実証する必要があります。{0}
電子および電気部品
電気金属スタンピングは、サイズスペクトルの対極を占めます。コネクタ、リード フレーム、RF シールド カン、コンタクト スプリングはメートル単位ではなくミリメートル単位で測定されます - が、要求される精度は非常に高いです。マイクロ-スタンプのコネクタ ピンの公差は ±0.025 mm を下回ることが多く、バリの高さ制限は 0.05 mm 以下が一般的です。これは、微細なバリでも PCB- に実装されたコンポーネントで短絡やアセンブリ干渉を引き起こす可能性があるためです。
半導体パッケージング用のリードフレームは、その課題をよく表しています。これらの薄く精密に形成された構造は、マイクロチップの電気的接続と機械的サポートの両方を提供します。によると写真造形工学リード フレームの厚さは 0.0127 mm ~ 1.575 mm で、最小寸法が 0.10 mm - の特徴があり、高精度の順送ダイでも限界に達します。-この分野ではベリリウム銅やリン青銅などの材料が標準であり、亀裂のないきれいなエッジを作成するには、それぞれ特定のパンチ形状とクリアランスが必要です。
エレクトロニクス分野にサービスを提供する金型メーカーは、超高精度ワイヤ放電加工機、ミクロン レベルの形状を測定できる光学検査システム、-クリーンルームに隣接した取り扱い方法を必要としています。-また、ヒットするたびに位置精度を維持しながら、高速で動作する数十のステーションで順送金型を設計する経験も必要です。自動車用ブラケットをプレス加工する工場には、0.5 mm ピッチのコネクタ端子を確実に製造するための装置の分解能やプロセス制御がありません。
航空宇宙および医療機器の需要
航空宇宙部品と医療部品には、故障すると命が危険にさらされるという共通点があります。しかし、許容できる品質への道は大きく異なります。
航空宇宙スタンピングには、Ti-6Al-4V などの特殊な材料 - チタン合金、高温用途向けのインコネル 718、-、7075-T6 などの高強度アルミニウム合金が含まれます。これらの材料は高価で、成形が難しく、工具の誤差が許容されません。金型メーカーは、チタンの摩耗や急激な跳ね返りの傾向、インコネルの極端な加工硬化挙動、疲労寿命の懸念による厳しい表面仕上げ要件(多くの場合 32 Ra 以上)を考慮する必要があります。 RivCut のエンジニアリング チームが説明しているように、航空宇宙関連の仕事では構造の完全性と疲労寿命が重視され、重要な公差は ±0.0005 インチに達し、ASME Y14.5 による厳しい GD&T 要件が課せられます。
航空宇宙分野の生産量は自動車に比べて控えめです - 数百万ではなく数百または数千未満 - ですが、文書化の要件は厳しいです。 AS9100 では、完全な材料トレーサビリティ、構成管理、3 つの標準化された形式にわたる AS9102 初品検査、および熱処理などの特殊プロセスに対する NADCAP 認証が義務付けられています。すべてのプレス部品には、特定の材料ロット、機械設定、検査結果を結び付ける紙の痕跡が付いています。
医療機器のスタンピングでは、精度の要求に加えて生体適合性の要件も追加されます。インプラント-グレードのコンポーネントには、ISO 10993 に準拠した生体適合性テストが文書化された 316L ステンレスや Ti グレード 23 (ELI) などの材料が必要です。インプラントの表面仕上げは、感染リスクを軽減するために 8~16 Ra に達することがよくあります-。航空宇宙規格よりも大幅に細かく仕上げられています。 ISO 13485 は品質システムを管理し、設計管理、ISO 14971 に基づくリスク分析、および埋め込み型デバイスの患者レベルに至るまでコンポーネントを追跡できるロットのトレーサビリティを必要とします。
どちらの分野でも、小ロットの柔軟性が不可欠です。{0}航空宇宙および医療プログラムにサービスを提供する金型メーカーは、完全なドキュメント パッケージを維持しながら、短期間で経済的に生産できる能力を必要としています。-これは自動車の大量生産とは根本的に異なる運用モデルです。-
認証状況は分野ごとに明確に分類されます。
- 自動車:IATF 16949 (ISO 9001 に基づいて構築され、自動車-特有の欠陥防止とサプライ チェーン要件が追加されています)
- 航空宇宙:AS9100D (ISO 9001 に基づいて構築され、構成管理、トレーサビリティ、偽造防止、特殊プロセス用の NADCAP を追加)
- 医療機器:ISO 13485 (ISO 9001 に基づいて構築され、設計管理、ISO 14971 に基づくリスク管理、および FDA/EU MDR の規制順守が追加されています)
- 一般製造業:ISO 9001 (ベースライン品質管理 - は必要ですが、規制された業界には十分ではありません)
結論は次のとおりです。すべての金型ショップがすべての分野に対応しているわけではなく、そう主張するのは危険信号です。 IATF 16949 を取得しているメーカーは、自動車-固有の品質インフラストラクチャに投資しています。 AS9100 を保有する企業は、航空宇宙監査人を満足させるトレーサビリティ システムを構築しました。一般的な ISO 9001 ショップに航空宇宙{7}}グレードのドキュメントや医療-グレードのトレーサビリティの提供を依頼することは、一度も運用したことのないシステムを即興で作成することを依頼することと同じであり、顧客の監査や規制審査でそれらの即興が失敗した場合、プログラムはリスクを負います。
業界の認定および機能要件をメーカーの実証済みの実績と照合することは、長いサプライヤー リストをフィルタリングして資格のある候補者に絞り込む最も簡単な方法です。しかし、資格のあるグループ内であっても、ビジネス モデル - の垂直統合型オペレーションと専門店 - の違いにより、コスト、コミュニケーション、説明責任において重大なトレードオフが生じます。
垂直統合型 vs. 金型専門メーカー
資格のある 2 つの金型製造会社は、同じ認定を保持し、同様の設備を稼働し、同等のリードタイムを見積もることができます - が、根本的に異なるビジネス モデルで運営されています。すべてのプロセスステップを内部で処理します。もう 1 つは、自社が最も得意とする分野に絞って焦点を当て、残りの部分は提携します。サプライヤーが使用するモデルは、通信速度、コスト構造、問題が発生した場合の責任の所在に影響します。この違いを理解すると、プロジェクトの複雑さとチームの帯域幅に応じて適切な構造を選択するのに役立ちます。
垂直統合型メーカー
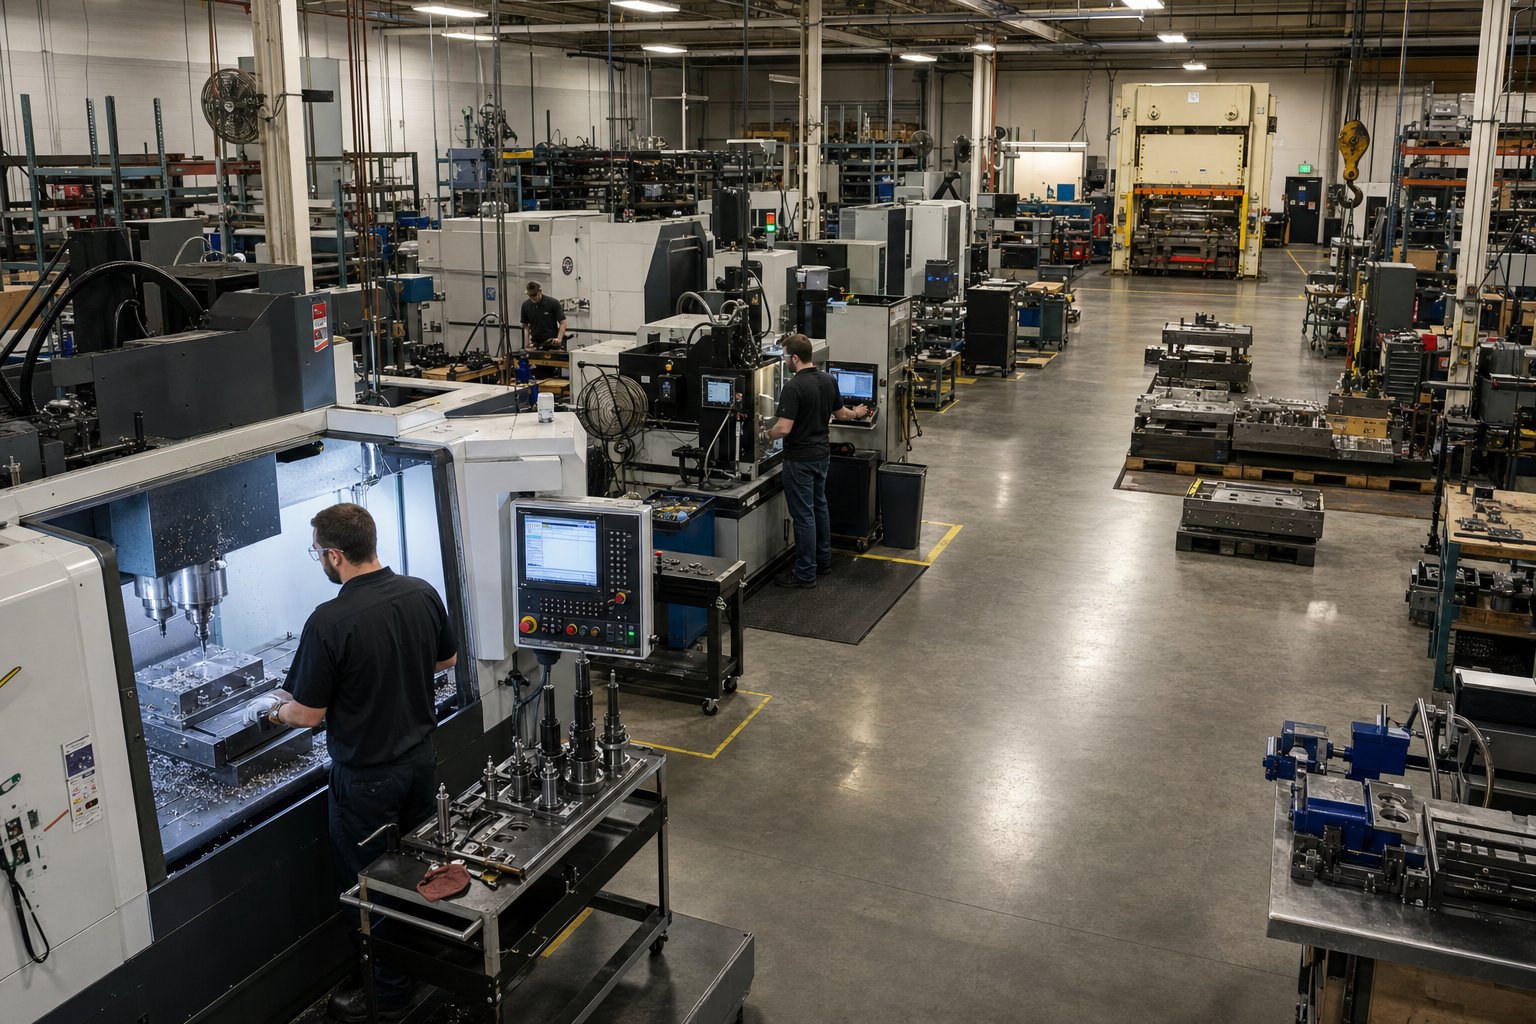
垂直統合された金属スタンピング金型メーカーは、設計エンジニアリング、CNC 加工、ワイヤー放電加工、熱処理、表面研削、組み立て、社内プレスでの試用、場合によっては製造スタンピング自体など、すべてのワークフローを 1 つ屋根の下で管理しています。-コンセプトから適切なツールの提供まで、単一の組織に対応します。
メリットは明らかです。としてANCA のエンジニアリング チームのメモ、製造のより多くの要素を 1 つ屋根の下に収容することで、外部サプライヤーによる中断がなくなり、- 他の場所で発生した納期の遅れや品質問題があなたのデスクに降りかかることはなくなります。設計者、機械工、トライアウト技術者が同じ建物内で働いているため、コミュニケーションがより迅速に行われます。トライアウトで成形の問題が明らかになった場合、修正は数日ではなく数時間で機械工場に戻されます。反復サイクルが圧縮され、完成したツールに対する責任が単一になります。
欠点は?垂直統合された操作では、より高いオーバーヘッドが発生します。彼らはあらゆる分野で高価な機器を維持しており、それが無駄のない店と比較してより高い見積価格につながる可能性があります。また、集中的な業務で開発されるような極端な専門化が欠けている可能性もあります。そして、特定の機能の拡張-、たとえば、サージ中の EDM 容量の追加-は、すべてを内部に留めておく必要がある場合、より困難になります。
金型専門店と協力ネットワーク
その対極にある専門店は、プロセスの狭い範囲に集中しています。一部の順送金型メーカーは、順送金型の設計と構築のみに重点を置いています。ワイヤ放電加工サービス、精密研削、または熱処理を専門とする企業もあります。彼らは、コアコンピテンシー以外のステップを信頼できるパートナーに下請けし、調整された引き継ぎを通じて完全なダイを提供する協力的なネットワークを形成します。
ここでの利点は専門知識の深さです。進歩的な用途のための金属工具と金型の作業だけを行う工場は、ゼネラリストの業務ではほとんど一致しない組織的な知識を開発します。また、オーバーヘッドが十数の分野にまたがるのではなく集中しているため、特定の機能については低価格を提供する場合もあります。 Evans Tool & Die は、理想的なスタンピング ツールと金型のパートナーは、- をアウトソーシングするのではなく、ジョブに特化した適切な設備を備えている必要があると強調していますが、現実には広さと深さの間でトレードオフが生じることがよくあります。-
リスクは調整の複雑さです。ショップ間の引き継ぎはすべて、コミュニケーションの誤り、寸法のずれ、スケジュールの遅れ、問題が表面化したときの責任の不明確さの可能性をもたらします。熱処理ベンダーが 3 番目の拠点での試用中にのみ現れる微小亀裂を導入した場合、-、責任を判断し、迅速な解決策を得る - ことは、社内部門に電話をかけるよりもはるかに困難になります。
あなたのプロジェクトに適合するモデルはどれですか?
| 要素 | 垂直統合 | 専門家ネットワーク |
|---|---|---|
| コミュニケーションのしやすさ | 高 - の単一連絡窓口、内部調整 | 下位 - 人の複数の連絡先、引き継ぎ会議が必要です |
| リードタイム管理 | 強い - 外部スケジュール依存関係なし | 変数 - は各パートナーのキューに依存します |
| コスト構造 | オーバーヘッドは高くなりますが、総コストは予測可能です | ステップごとのコストは低くなる可能性がありますが、調整により隠れた費用が追加される可能性があります。{0} |
| 専門化の深さ | すべての分野にわたって広範だが中程度 | 狭い焦点領域の奥深く |
| 説明責任 | - をクリアすると、1 つの会社が結果を所有します | 断片化された - の責任はパートナー間で移動する可能性があります |
これは実践的なガイドです。プロジェクトに、厳しい公差と厳しいスケジュールを伴う複雑な順送金型またはトランスファー金型が含まれる場合、垂直統合されたメーカーが調整の負担を軽減し、反復ループを圧縮します。調達の専門家がよく言うように、片方の喉が詰まってしまうのです。プロジェクトがより単純である場合、社内チームに複数のベンダーを管理する能力がある場合、または単一のショップが全体的に提供していない非常に特殊な機能が必要な場合は、引き継ぎをクリーンに保つための管理努力を投資すれば、スペシャリスト ネットワークが潜在的に低コストで優れた結果を提供できます。-。
ビジネスモデルの問題は地理とも関係します。オフショアにある垂直統合型のメーカーにより、距離に伴う多くの調整リスクが排除され、国内の専門家ネットワークにより、責任が細分化されているにもかかわらず、コミュニケーションが容易になります。この地理的側面 - 国内調達とオフショア調達 - には、コスト、リードタイム、知的財産保護に直接影響する独自のトレードオフが生じます。
金型の寿命と総所有コスト
ほとんどの購入者は、スタンピング金型の購入価格に注目します。この数字は見積比較スプレッドシートを支配し、調達交渉を促進し、多くの場合、どのメーカーが受注を獲得するかを決定します。しかし、買収価格は、より長い財務ストーリーの最初の項目にすぎません。初期費用が 20% 安くなりますが、10,000 回のヒットごとに研ぎが必要で、スクラップ率が高く、300,000 ストロークで完全に再構築する必要がある金型は、初日から保守性を重視して設計されたプレミアム ツールよりも生産期間全体で大幅にコストがかかります。
ダイの期待寿命と総所有コストを理解すると、会話は「どのダイを購入するのが最も安くなるか」から「どのダイを所有するのが最も安価か」に移ります-。これら 2 つの答えが同じサプライヤーを指すことはほとんどありません。
用途別の予想ダイ寿命
スタンピング金型はどのくらいの期間使用できますか?としてアート・ヘドリックは『ファブリケーター』でこう述べている単一の答えはありません。- ダイの寿命はアプリケーションに応じて 250,000 ヒットから 700 万ヒット以上の範囲であり、一部のダイは交換まで 5 年間 1 日あたり 700 万ヒットを実行します。非常に多くの変数が同時に相互作用するため、広がりは膨大です。
プレス金型鋼の選択が出発点です。 Dewintech の工具コスト データによると、1045 や P20 などの低コストのプリハードン鋼は、通常 50,000 ヒット未満であり、プロトタイピングまたは少量の軟質材料の加工のみに適しています。{1}{2} O1 や A2 などのミッドレンジ工具鋼は、汎用スタンピングで 50,000 ~ 250,000 ヒットに達します。-} D2 工具鋼は、クロム含有量が高く、優れた耐摩耗性を備えており、大量の研磨材や研磨材の用途において 500,000 ~ 1,000,000 回のヒット範囲に達します。-極端な量のプログラム向けに設計された超硬順送金型は、スタンピング金型部品の交換が必要になるまでに、-ヒット数が 100 万回を超え、場合によっては数千万回に達することもあります -。
材料のグレードを超えて、寿命はプレス加工される金属 (材料が硬くて厚いほど工具の摩耗が早くなる)、部品の形状の複雑さ (壊れやすいインサートは肉厚な部分よりも早く破損する)、プレスの状態とセットアップの精度、潤滑剤の品質、メンテナンス規律によって決まります。優れた潤滑性を備えた中程度の速度で軟鋼を金型で回転させると、潤滑剤の塗布量がわずかで同じ設計のステンレス鋼を高速でスタンピングする場合よりも長持ちします。ヘドリック氏は、プレスの安定性、金型のセットアップ精度、切削クリアランス、熱処理の品質が、同じ工具設計でも動作条件に応じて大幅に異なるサイクル数に耐えられる可能性がある追加要因であると特定しています。
メンテナンス計画と改修
スタンピングツールは、注意を払わずに無限に稼働するわけではありません。エッジは鈍くなり、スプリングは疲労し、ガイド表面には傷がつき、摩耗が蓄積するとクリアランスが許容範囲を超えます。寿命全体にわたって一貫した部品を提供する金型と、最初の 50,000 回のヒット後に徐々に劣化する金型の違いは、メンテナンス計画 -、そして重要なことに、メーカーがそもそも保守性を考慮してツールをどのように設計したかによって決まります。
金属スタンピング ツールの予防メンテナンスは、カレンダー{0}}ベースとストローク-ベースの両方のトリガーに従います。業界のベストプラクティスバリ、送りミス、カスの蓄積をシフトごとに目視チェックすることを推奨します。{{0}パイロット、スプリング、ガイド、スクラップの流れの毎日の検査。定期的に着用するアイテムを毎週レビューします。毎月の大掃除と研ぎの計画。年に一度の完全な状態評価と計測レビュー。-ストローク-ベースのトリガー層が最上部にあります。パンチは、材料の摩耗性に応じて 20,000 ~ 50,000 回の打撃ごとに研ぎの確認が必要な場合がありますが、スプリングは疲労破壊によって予期せぬダウンタイムが発生する前に、文書化された間隔で交換する必要がある場合があります。
メーカーが行う設計の選択によって、金型の製造寿命にわたってスタンピングツールの修理がいかに簡単かつ手頃な価格で行えるかが直接決まります。モジュール式インサート設計により、工具全体を分解することなく、磨耗した刃先やフォーミングセクションを個別に交換できます。- 交換時間は 30{5}} で、再構築には 8- 時間かかります。逆に、モノリシックな一体型ダイセクションでは、単一のエッジが摩耗した場合、コンポーネント全体を取り外し、再研磨し、再取り付けする必要があります。保守性を考慮して設計するメーカーには、接触の多い表面にある交換可能な摩耗プレート、一般的なサイズに対応する標準化されたスプリング キャビティ、完全な分解を必要とせずにアクセスできる留め具の位置などの機能が含まれています。
シャープ化の間隔は、経済的影響を明確に示しています。 -最小有効長に達するまでに 20 回以上再研磨できる適切に設計されたパンチは、5 回の再研磨しかできない安価なパンチよりもはるかに多くの価値をもたらします。通常、各再生材のコストは交換品の数分の 1 - ですが、設計により再生材の回数が制限されている場合は、はるかに早く完全な交換費に達します。
真の所有コストの計算
2 つの引用文を並べて想像してください。サプライヤー A は、モジュール式インサートと 500,000 ヒットの保証寿命を備えた D2 工具鋼の順送金型を 15,000 ドルで入札しました。サプライヤー B は、モジュール性がなく、ヒット数が保証されていない低グレードの材料を使用して $9,500 で入札しました。-どちらが安いですか?
答えは、制作量とプログラムの期間に完全に依存します。 5 年間で 200 万個の部品が必要な場合、サプライヤー A の工具は計画的な研磨と 2 回のインサート交換のみで寿命に達する可能性があります。-総所有コストは約 20,000 ドルです。サプライヤー B の工具は、150,000 ヒットで完全な再構築、300,000 ヒットで 2 回目の再構築、そして 100 万部品代-に達する前に完全な交換が必要になる可能性があります。再構築料金、交換工具、修理中の生産停止時間、工具の劣化期間中のスクラップの増加を追加すると、総所有コストは 30,000 ドルを超える可能性があります。-
実際の所有コストを構成する要素は、最初の購入をはるかに超えています。
- 初期工具費用- 金型の購入価格(設計、材料、加工、認定を含む)
- 定期メンテナンス- 定期的な定期的な研ぎ、注油、スプリング交換、検査作業の計画
- 計画外の修理- 生産を停止する予期せぬ破損、欠け、または調整不良に対する緊急修正
- 生産スクラップ- サービス間隔の間に金型が劣化するため、バリ、寸法ドリフト、または表面欠陥が原因で不合格となる部品
- 切り替えのダウンタイム- サービス イベントごとに、金型の取り外し、メンテナンス、再取り付けでプレスにかかる時間が失われます
- -サポート終了後の交換-- 元の金型を経済的に再生できなくなった場合に、新しい金型を構築するコスト
10,000 ヒットごとにシャープニングが必要な安価なツールは、50,000 ヒットごとにサービスを受ける高級ツールよりもはるかに多くの累積的なダウンタイムとメンテナンスの労力を発生させます。 500,000 個の部品を稼働させる場合、これは 50 回のサービス中断と、それぞれのサービス中断でセットアップ時間、品質再検証、生産時間の損失が発生するのとの差に相当します。
総コストを最も低く抑えるメーカーは通常、長期所有を念頭に置いてプレス金型を設計しているメーカーです。つまり、予想される量に応じて適切なプレス金型鋼グレードを選択し、モジュール式の交換可能なコンポーネントを組み込んで、ドキュメントに現実的なメンテナンス間隔を指定し、特定の印刷環境の動作条件に耐えられるほど堅牢な金型を構築しています。{0}彼らの見積もりはページ上の最低の数字ではないかもしれませんが、プログラムの存続期間中に生産される部品あたりのツールのコストは低くなります。
この総コストの観点は、国内調達オプションとオフショア調達オプション - を評価する場合に特に重要になります。この場合、前払い価格の違いはしばしば劇的なものになりますが、全体像にはリード タイム、通信オーバーヘッド、反復コスト、物流の複雑さが含まれており、これらによって所有権の方程式があまり目立たない形で変化します。
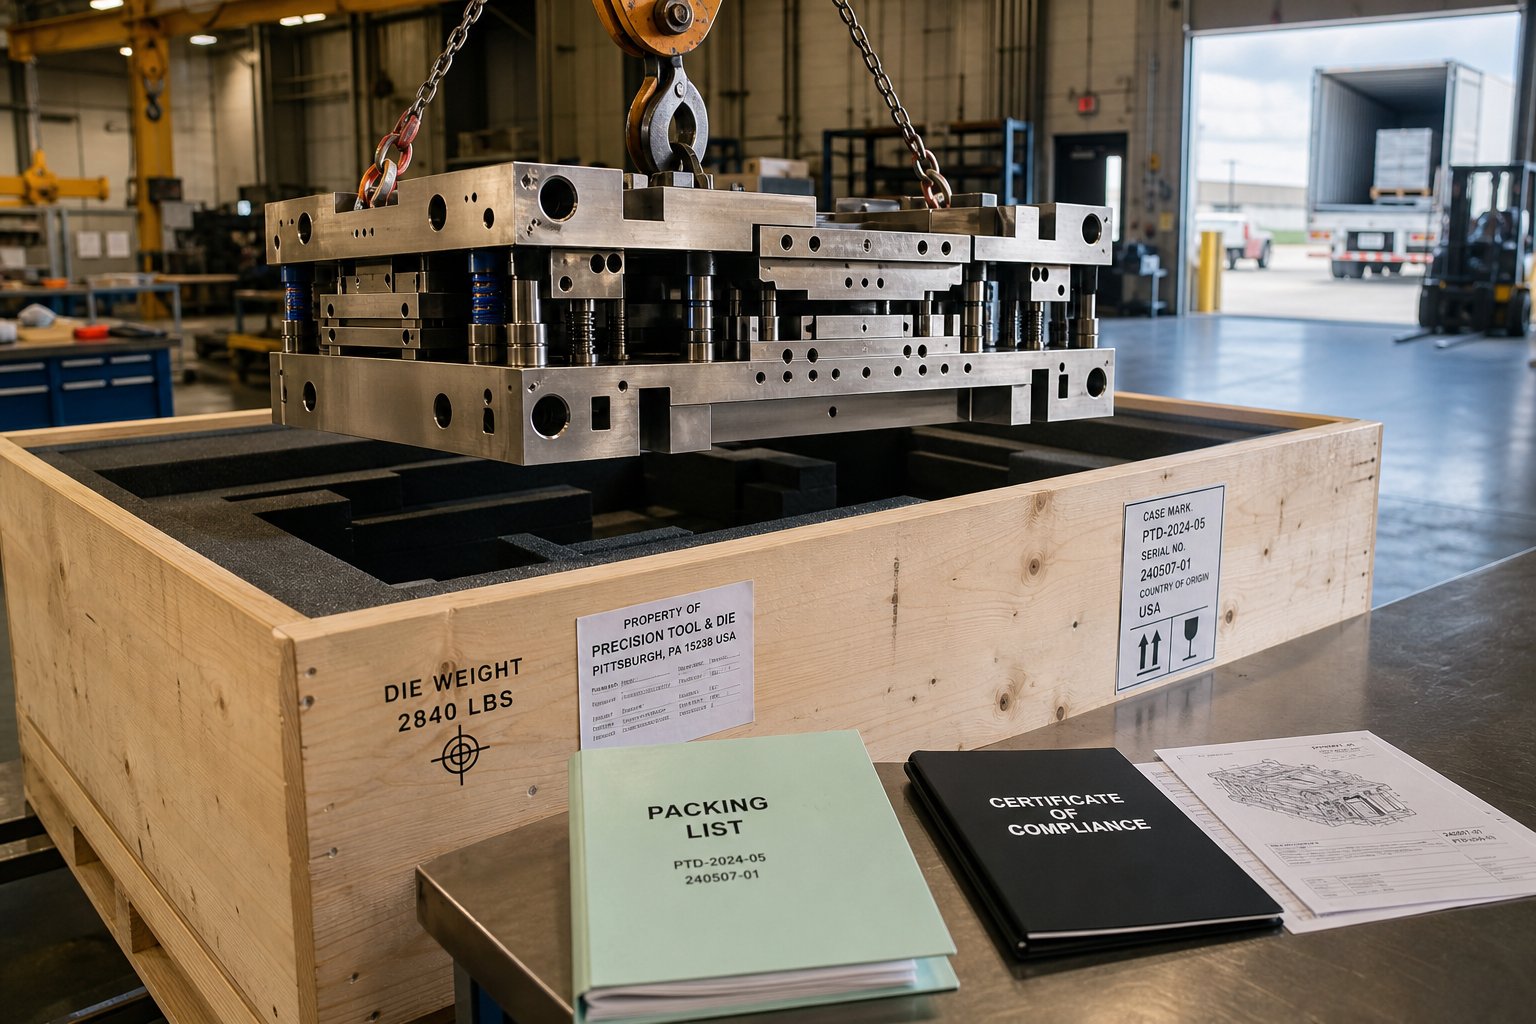
プレス金型の国内調達と海外調達
総所有権の計算に使用される部品あたりのコストの計算は、スタンピング 金型のサプライヤーがどこにあるかによって大幅に変化します。{0}{1}スプレッドシート - 上では、オフショアのスタンピング金型工場からの 30% 低い表示価格は、関税の負担、反復の遅れ、12 のタイムゾーンにわたるサプライヤーの管理という隠れた労力を考慮しない限り、説得力があるように見えます。逆に、実際のトレードオフを検討せずに国内調達をデフォルトにすると、実行品質よりも地理が重視されるプログラムでは、大幅なコスト削減が残る可能性があります。
どちらの選択肢も普遍的に正しいわけではありません。正しい答えは、プログラムの複雑さ、スケジュールのプレッシャー、ボリューム要件、およびリモート関係を管理する内部能力によって異なります。
国内調達のメリット
自国の金型プレス製造メーカーと協力すると、見積書にはほとんど現れないメリットが得られますが、プログラムの存続期間中にはさらに増大します。
反復サイクルの高速化。トライアウトの結果、デザインの調整が必要な成形上の問題が判明した場合、国内のショップは数日で修正を完了できます。施設を訪問し、トライアウトを直接観察し、対面で変更を承認することができます。-- 3 回または 4 回のトライアウト反復が標準である複雑なプログレッシブ ダイやトランスファー ダイの場合、この近接性によりタイムラインが数週間短縮される可能性があります。
同じタイムゾーンの通信。-質問には一晩ではなく数時間で回答されます。エンジニアリング変更リクエストは、朝のメールがサプライヤーに一日の終わりに届くまでに蓄積される遅延なしに、レビューと承認を経て進められます。業界の調達分析でも確認されているように、12 時間の時差と言語の壁がある海外のショップでは、エンジニアリングの変更が発生すると、プロジェクト全体が数週間も停滞する可能性があります。
馴染みのある法的枠組みに基づく知的財産保護。国内契約は、判例が確立されている営業秘密法および特許法に基づいて、法廷で強制執行可能です。 -機密保持契約には重要な意味があります。独自の部品形状や新しい成形プロセスに対して、この法的インフラストラクチャは、オフショア管轄区域では複製できない保護層を提供します。
関税断熱。2026 年 4 月の第 232 条料金改定により、オフショア金属プレス加工のコスト計算式が根本的に再構築されました。 Manor Tool の分析によると、第 232 条の関税は現在、金属含有量だけでなく、対象品目およびその派生品の関税総額全体に適用されます-。プレス加工された鋼材部品(鋼材部分だけではなく)の関税額全体に 50% の関税が課されると、コスト比較が決定的に国内調達に傾く可能性があります。 2025 年にはオフショアの境界線上の候補だったプログラムは、米国市場にサービスを提供する多くの金属プレス金型メーカーにとって、2026 年には完全に国内化されます。
オフショア調達に関する考慮事項
関税の逆風にもかかわらず、オフショア調達は引き続き実行可能です -、特定のプログラム プロファイルでは最適な場合もあります -。利点は実際にあります:
基本工具コストの削減。中国、台湾、東南アジアの金属スタンピング金型メーカーは、国内の同等品よりも金型の複雑さが 30% ~ 50% 低いと見積もることがよくあります。人件費、材料費、設備諸経費はすべて、このギャップの原因となります。工具投資が 50,000 ドル以上になる高価値順送金型の場合、40% の節約は、プログラムの他の場所に展開できる有意義な資本を意味します。
容量と規模。オフショアのスタンピング金型工場は、中規模の国内工場よりも大規模な加工フリートと高いベンチ強度を維持していることがよくあります。{0}}プラットフォームの立ち上げのために複数の複雑なダイを同時に構築する必要がある場合、オフショアキャパシティはキューの遅延なしにワークロードを吸収できます。
特殊な機能へのアクセス。一部の地域では、東アジアのエレクトロニクス向けマイクロスタンピングなど、特定の金型や業界 -、-、たとえば - において、その地域で入手可能なものを超える可能性のある専門知識が集中的に開発されています。
ただし、リスクについては十分に文書化されており、回避するのではなく積極的に管理する必要があります。{0}サプライヤーのリスク調査は、オフショアパートナーと協力する際に最も蔓延する脅威として、品質問題、地政学的混乱、コミュニケーションの断絶を特定しています。リードタイムの延長(国内で 6 ~ 10 週間であるのに対し、通常は 10 ~ 16 週間)、仕様のあいまいさをもたらす言語の壁、貨物の変動、通関手続きの遅れ、精密工具を海を越えて安全に輸送するコストを含む物流の複雑さ - はすべて、初期コストの利点を損なう摩擦を増大させます。
オフショア調達を成功させる鍵は、明確な仕様パッケージ、定義された検査ゲート、透明性のあるプロジェクト追跡を通じてリスクを軽減することです。 20回訪れた国内のショップでは問題なく機能する曖昧な図面や口頭での合意が、言語や文化の境界を越えて伝わると、高額なやり直しの原因となります。
フルサービスのオフショア サプライヤーは、調整のリスクを軽減します。-オフショアの金型調達で最も一般的な故障モードは、加工能力が低いことではなく、責任が細分化されているためです。-設計が 1 つの会社で行われ、2 番目の会社で機械加工が行われ、3 番目の会社で熱処理が行われ、4 番目の会社でトライアウトが行われる場合、単一の企業が結果を所有することはありません。実現可能性評価や CAE シミュレーションから精密機械加工、試運転、寸法検査に至るまで、完全なエンドツーエンドのワークフロー - を提供するオフショア サプライヤー -}- は、品質やスケジュールの問題が発生する引き渡しのギャップを排除します。イーチェンたとえば、実現可能性調査と CAE シミュレーションから加工、試運転、最終検査までのフルサービス ワークフローを 1 つの組織の下で提供することで、この調整ギャップを埋めます。これにより、調達管理者や工具エンジニアが、複数のオフショア ベンダーを個別に管理することなく、初期調査から RFQ 対応ソリューションに移行できるようになります。{1}
2 つのモデルの比較
| 要素 | 国内調達 | オフショアソーシング |
|---|---|---|
| 一般的なコストの違い | ベースライン (より高い単価) | 基本価格が 30 ~ 50% 安くなり、関税、運賃、管理諸経費で相殺されます。 |
| リードタイム | 複雑な金型の場合は通常 6 ~ 10 週間 | 配送と通関を含めて 10 ~ 16 週間 |
| コミュニケーションのしやすさ | 同じタイムゾーン、同じ言語、数時間でのサイト訪問 | タイムゾーンのずれ、言語の壁の可能性、サイト訪問には海外旅行が必要 |
| IP保護 | 強力な - の強制力のある NDA、確立された営業秘密法 | 変数 - は現地の法執行機関と契約構造に依存します |
| 反復速度 | - の迅速な修正は数日で完了、-実際に試してみました | - が遅いと、反復ごとに発送とコミュニケーションのサイクルが 1~3 週間追加されます |
| 物流の複雑さ | - の陸送費が安く、税関での負担が最小限に抑えられます | 高額な - 海上運賃、通関手続き、関税計算、輸送用の梱包 |
この比較から、実際的な意思決定の枠組みが明らかになります。強引なスケジュール、頻繁な技術変更、知的財産の機密性、または米国の関税を伴うプログラムは、国内に偏った内容をさらしています。-安定した設計、高い工具価値、長い開発期間、オフショアでのエンドツーエンドの説明責任を提供する金属プレス部品メーカーを備えたプログラムでも、購入者が明確な仕様、定義された品質ゲート、積極的なプロジェクト管理に投資する限り、意味のあるコスト上の利点を得ることができます。-。
最悪の結果は、この比較で概説した総コスト要素を考慮せずに、単価のみに基づいて選択することです。国内で調達するか国外で調達するかにかかわらず、メーカーを認定するための評価基準は変わりません -。これらの基準は、調査から確信を持って調達の決定に移行するための実践的なフレームワークを形成します。
適切な金型メーカーを評価して選択する方法
良いツールと悪いツールを区別するものを知ることは、その知識を再現可能なサプライヤー評価プロセスに変換できる場合にのみ役に立ちます。ほとんどの購入者は、デフォルトで 3 つの見積もりを要求し、最も小さい番号を選択します -。この方法では、カスタム金属スタンピング金型が生産で確実に機能するかどうかを決定するほとんどすべてが無視されます。構造化されたアプローチでは、事前に多くの労力がかかりますが、プログラム開始から 6 か月で間違ったパートナーを認定するというはるかに高価な間違いを防ぐことができます。
メーカーの能力をプロジェクトのニーズに適合させる
単一のスタンピング金型メーカーに問い合わせる前に、自分のプロジェクトに関する 5 つの質問に答えてください。これらの回答は、ディレクトリ検索よりも速くサプライヤー リストをフィルタリングします。
- 年間のボリュームはどれくらいですか?- これにより、金型のタイプ(プログレッシブ、トランスファー、コンパウンド)が決定され、大量生産のスペシャリストとプロトタイプ専門のショップが区別されます。{{1}{2}}
- 素材と厚さは何ですか?- コネクタ用の 0.5 mm リン青銅の経験豊富なサプライヤーは、構造ブラケット用の 2.0 mm 高張力鋼をプレス加工するサプライヤーとは別の世界で活動しています。-
- どの程度の許容差が必要ですか?- 貴社の精度レベル(標準、精密、超精密)を、それを快適にサポートする機器や検査システムを備えたショップとマッチングさせてください。-
- どのような業界認定が必要ですか?- IATF 16949、AS9100、または ISO 13485 の要件により、プログラムが要求する高品質のインフラストラクチャが不足しているショップは即座に排除されます。
- あなたのタイムラインは何ですか?- 複雑な順送金型の納期は 6{2}} 週間であるため、対応できるのは空き容量と社内の試用印刷機を備えたメーカーに限られます。 16週間の窓がオフショアのオプションを開きます。
これらの質問は基本的に聞こえますが、調達ガイドが一貫して見つけているのは、この自己評価を省略した購入者は、実際の要件と一致しないメーカーを追求するために数週間を無駄にすることになります。{0}
評価中のレッドフラッグとグリーンフラッグ
短いリストを作成したら、評価に関する会話から、どんなマーケティング パンフレットよりも多くのことが明らかになります。次の信号に注意してください。
一時停止すべき危険信号:
- どのように達成されるかについての説明がなく、曖昧または非現実的に短いスケジュール
- シミュレーションや CAE 機能がない - 設計はマテリアル フローを検証せずに鋼材の切断に直接移行します
- 顧客の事例や同様のプロジェクトの事例を共有することに消極的
- 社内に試用プレスが存在しないため、金型はテストされずに出荷されるか、生産設備でテストされることになります。-
- コスト削減方法の明確な説明がないまま、市場平均を大幅に下回る価格設定
- 見積もり時に正式な品質文書や検査報告書が提供されない
適格なパートナーを示す緑色のフラグ:
- 実現可能性から認定までの各段階を示す透明性のあるプロセス文書
- 本番印刷機の仕様に合わせた社内の試用印刷機-
- - を見積もる前に実現可能性調査を実施し、部品の形状、材料、公差要件を分析して生産性を確認する意欲がある
- スプリングバック、薄化、材料の流れを予測する実証済みの経験を備えた CAE シミュレーション機能
- 明確なメンテナンスガイドラインとダイ寿命の予測が提案に含まれています
- 沈黙の楽観主義ではなく、潜在的な課題について積極的にコミュニケーションを図る
実現可能性評価、CAE シミュレーション、精密機械加工、試運転、納入前の寸法検査などのワークフローを備えているメーカーは、まさに上記のグリーン フラグを反映しています。たとえば YICHEN は、実現可能性調査とシミュレーションから加工、試用、最終検査までの完全なシーケンスを中心にプロセスを構築しています -。これにより、調達管理者や金型エンジニアは、初期調査から RFQ 対応のカスタム スタンピング 金型までの明確な道筋を確保できます。-
リサーチからRFQへの移行
金型メーカーについて読んだことと、実際に生産的に関わることとの間のギャップは、RFQ パッケージによって決まります。完全な見積依頼により曖昧さが排除され、資格のあるサプライヤーは有意義で比較可能な提案を返すことができます。 RFQ のベスト プラクティスに基づくと、提出が不完全な場合、やり取りの説明に 3 ~ 5 営業日かかります。--複数のベンダーに同時に見積もりを依頼する場合は、さらに時間がかかります。
カスタム メタル スタンプ ダイまたはカスタム ダイ スタンプ プロジェクトの効果的な RFQ には、以下を含める必要があります。
- 公差、GD&T コールアウト、材料仕様を含む寸法付き 2D 図面 (PDF)
- STEP形式の3D CADモデル
- 年間目標量と予想されるプログラム寿命
- 素材の種類と厚さ
- 必要な認証(IATF 16949、AS9100、ISO 13485など)
- 表面仕上げと重要な寸法のコールアウト
- 目標リードタイムとマイルストーンの日付
- 検査要件(初品、CMMレポート、SPCデータ)
このパッケージを認定順送金型メーカーに送ると、その返答ですべてがわかります。有力なサプライヤーは、課題の形成に関する具体的な質問、設計の最適化に関する提案、フェーズに分けられた現実的なスケジュール、および成果物に含まれる内容 (- の試用部品、検査レポート、メンテナンス文書、予備コンポーネントなど) についての明確な説明で応答します。弱いサプライヤーは、単一の数字と曖昧な納期見積もりで応答します。
最終選択を行う前に、この評価チェックリストを使用して各候補者を体系的に採点します。
- イーチェン--実現可能性と CAE シミュレーションから精密機械加工、試運転、寸法検査までのフルサービス ワークフロー。研究からカスタムメタルダイスタンプソリューションに移行するメーカー、調達マネージャー、工具エンジニアをサポートします
- 設計とシミュレーション機能 - ショップでは FEA と成形シミュレーションを使用していますか、それとも試行錯誤に頼っていますか?--
- 機械加工装置リスト - CNC 能力、ワイヤ EDM 分解能、研削能力、工作機械の使用年数
- 品質認証 - 業界の要件に一致する検証済みの現在の認証
- 試用能力 - 金型に適切なトン数とベッド サイズを備えた社内プレス機-
- 検査方法 - CMM、光学コンパレータ、ビジョン システム、文書化された最初の記事の手順-
- 参照顧客 - 同様のプログラムを実行している既存のクライアントとつながる意欲
- 通信の応答性 - 見積もり段階での応答時間により、本番環境での応答時間が予測されます
価格だけでなく、このチェックリスト - で高いスコアを獲得したメーカー - は、最初のヒットから 100 万回目のヒットまで確実に動作するカスタム金属ダイ ソリューションを提供するメーカーです。スタンピング金型メーカーの選択は、最終的にはリスク管理の決定です。プログラムで生産されるすべての部品の精度、耐久性、長期的な経済性を誰が管理するかを選択することになります。-今すぐ評価作業に投資すれば、今後何年にもわたって一貫した品質と予測可能なコストが金型に支払われます。
スタンピング金型メーカーに関するよくある質問
1. プレス金型メーカーとは何をする会社ですか?
スタンピング金型メーカーは、プレス力を使用して平らな金属板を最終部品に成形するカスタム精密工具を設計、機械加工、認定します。彼らの仕事は、実現可能性の検討、CAD/CAE シミュレーション、CNC 加工、ワイヤー EDM、熱処理、組み立て、スタンピング プレスでのトライアウト、最終寸法検査など、開発サイクル全体に及びます。 YICHEN(https://www.yichen-group.com/stamping-die/)のような企業は、実現可能性から最終的な認定に至るまで、この完全なサービス ワークフローを提供しており、部品設計を量産準備の整った硬化工具鋼アセンブリに変換するエンジニアリング パートナーとして機能し、数千から数百万の同一部品を生産できる{6}}。
2.順送ダイとトランスファーダイのどちらを選択すればよいですか?
どちらを選択するかは、部品のサイズ、形状、年間生産量によって異なります。順送金型は、ストリップストックがステーション内を進むにつれて複数の操作を連続して実行するため、大量生産される小型で複雑な部品(10,000 ~ 100 万個)に最適です。トランスファー ダイは、ストリップに取り付けたままにできない大きな部品や深絞り形状に適しており、機械式グリッパーを使用して個々のブランクをステーション間で移動します。-部品の形状が単純で平坦で、同心度が厳密に必要な場合は、複合金型が最も費用対効果が高い可能性があります。-デフォルトで最も安価なオプションを選択するのではなく、ダイのタイプを実際の生産要件に合わせることで、下流での品質問題を防ぐことができます。
3. スタンピング金型メーカーはどのような公差を保持できますか?
許容範囲はメーカーによって大きく異なり、3 つの層に分類されます。標準のスタンピングは、構造ブラケットおよび一般的なハードウェアの場合、±0.1 mm ~ ±0.2 mm を保持します。精密スタンピングにより、自動車用コネクタやタイトフィット アセンブリで ±0.025 mm ~ ±0.05 mm を実現します。-医療用インプラントやマイクロコネクタでは、超精密加工が ±0.01 mm 未満になります。-達成可能な精度は、工作機械の精度、金型鋼のグレード、熱管理、検査装置 (CMM、ビジョン システム)、およびオペレータのスキルによって異なります。アプリケーションが必要とするよりも厳しい公差を要求すると、機能上の利点が得られずにコストが増加します。
4. スタンピング金型を国内または海外で調達する必要がありますか?
どちらのオプションも普遍的に優れているわけではありません。国内調達により、反復サイクルが短縮され、同じタイムゾーンでの通信、より強力な知的財産保護、およびスタンプ部品の関税全額に適用される第 232 条関税からの隔離が実現します。-オフショア調達により、基本工具コストが 30{6}}50% 削減され、加工能力が向上します。オフショアサプライヤーの主なリスクは、複数のベンダーにわたって責任が断片化されていることです。 YICHEN(https://www.yichen-group.com/stamping-die/)のようなフルサービスのオフショア メーカーは、1 つの組織の下で実現可能性、CAE シミュレーション、機械加工、試運転、検査を処理することでこの問題を軽減し、品質問題が通常発生する調整ギャップを削減します。
5. スタンピング金型は交換が必要になるまでどのくらいの期間使用できますか?
金型の寿命は、金型鋼のグレード、打ち抜き材料、部品の形状、プレス状態、メンテナンス規律に応じて、50,000 回のヒットから 700 万回以上の範囲に及びます。 P20 などのプリハードン鋼は 50,000 回未満のヒットを実現し、プロトタイピングにのみ適しています。-ミッドレンジ工具鋼(O1、A2)は 50,000 ~ 250,000 ヒットに達します。 D2 工具鋼は、大量のアプリケーションで 500,000 ~ 1,000,000 ヒットを達成します。-超硬インサートは数百万サイクルを超える場合があります。モジュール式の交換可能なインサートとモノリシック セクションなどの設計上の選択は、初期購入価格を超えて長期の保守性と総所有コストに大きく影響します。{26}}


