


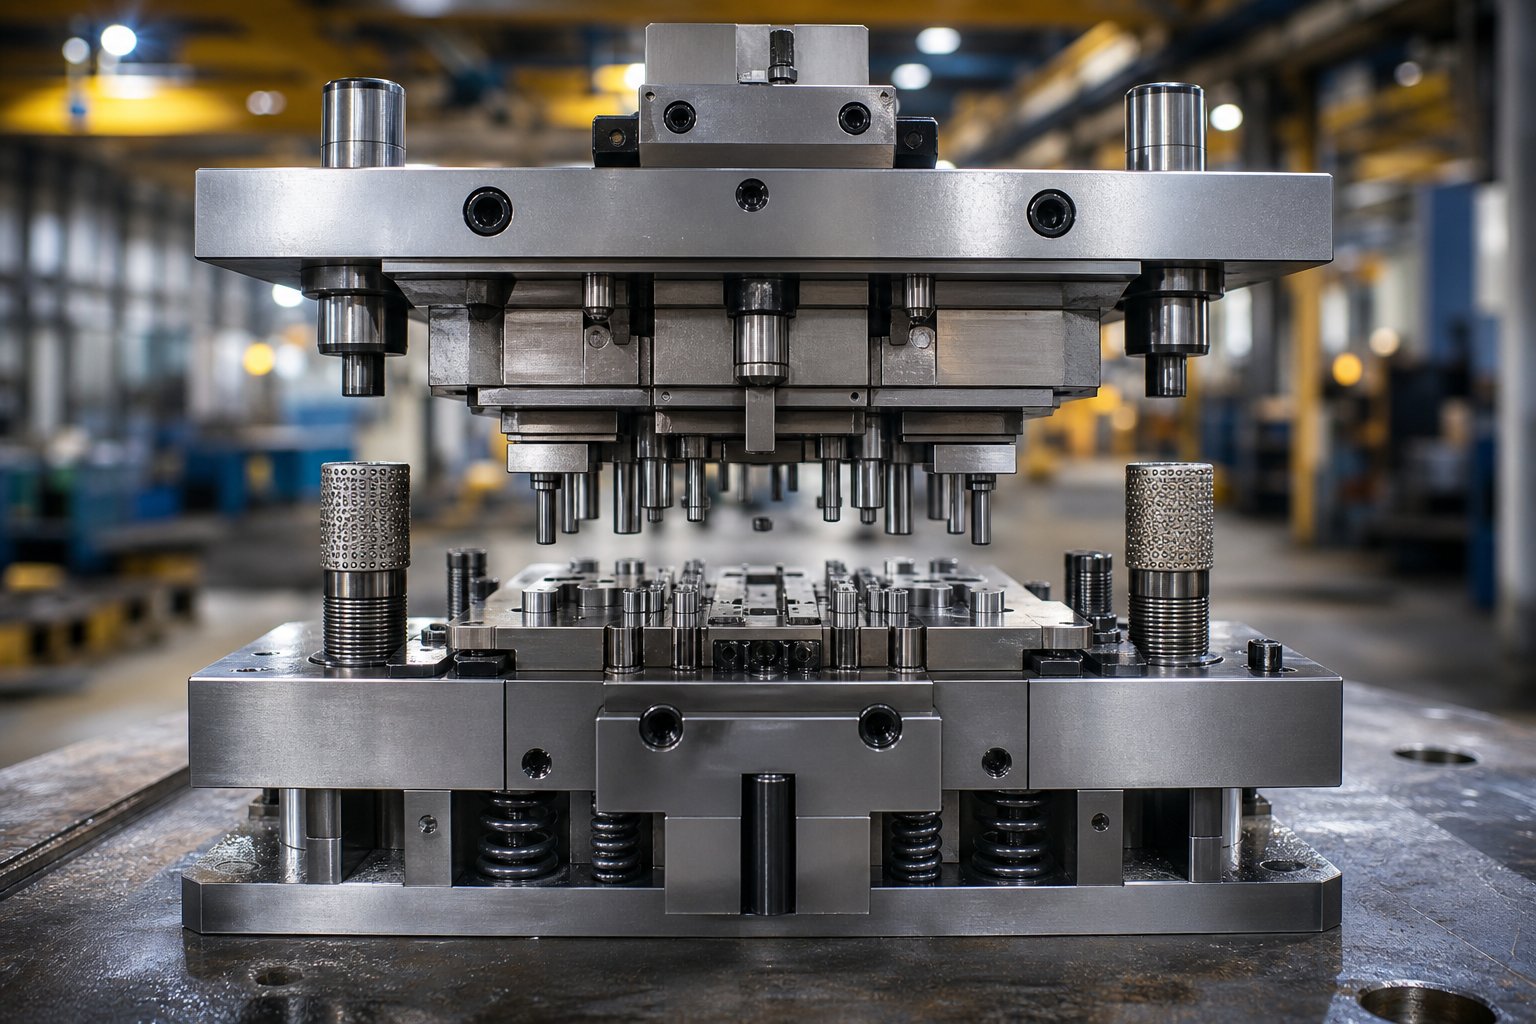
プレス金型コンポーネントが稼働金型内で行うこと
スタンピング金型は、プレスが力を加えるたびに板金を切断し、所望の形状に成形する精密工具アセンブリです。しかし、ほとんどの部品リストでは次のことがわかりません。個々のスタンピング金型コンポーネント重要なのは、それらがどのように連携するかということだけです。それぞれが特定の機械的役割 - 構造サポート、材料管理、切断、成形、またはストリップ管理 - を果たしており、すべてのプレス ストロークを通じて緊密に連携してこれらの役割を実行する必要があります。
金型コンポーネントがどのように相互作用するかを理解することは、部品名を覚えるよりもはるかに重要です。ダイはシステムであり、各コンポーネントのパフォーマンスはその周囲のすべての動作に依存します。
プレス金型コンポーネントをシステムとして定義する
では、実際のところ、ダイとは何でしょうか?これは、半分の間に配置された金属を切断、曲げ、成形、または絞り込むように構成された上下のツール セットです。金型は、完成品 - を高速かつ厳しい公差内で繰り返し製造するために使用されます。金型は何でできていますか?硬化工具鋼、超硬インサート、精密研削ピン、設計されたスプリング システムがすべて硬質鋼板に取り付けられています。-すべての要素はシステムが要求するために存在します。
ツーリングエンジニアにとってコンポーネントの知識が重要な理由
より大きなアセンブリ内の各コンポーネントの機能を理解すると、トラブルシューティングが当てずっぽうではなく系統的に行われるようになります。スタンプ部品のバリは単なる「パンチの問題」ではありません - 原因は、ガイド ブッシュの摩耗による位置ずれ、スプリングの疲労による材料の剥離の失敗、トン数によるダイ シューのたわみなどが原因である可能性があります。
プレス ストロークを通じてコンポーネントがどのように調整されるか
単一のプレス サイクルがミリ秒単位で展開されることを想像してください。ダイシューとガイドピンは、上半分と下半分をしっかりと位置合わせして保持します。ストリッパー プレートはストリップ材料に接触し、ストリップ材料を平らに保持します。パンチがストリッパーを通って下降し、下のダイボタンに金属を当ててせん断します。スプリングは圧縮して力を吸収し、エネルギーを蓄えます。戻りストロークでは、これらの同じスプリングがストリッパーを押し下げ、パンチを材料から外してストリップが次の位置に進むことができるようにします。すべてのコンポーネントは、毎分数百回、- 構造、次に切断、次に剥離 - の順序で起動します。
この調整された動作により、機能するスタンピング金型がスチール部品の集合体から分離されます。この後の章では、他のすべてを可能にする構造基盤から始めて、各コンポーネント グループを詳細に分類します。
すべてを結合する構造基礎コンポーネント
すべての切断パンチ、成形鋼材、およびスタンピング金型内のスプリング システムは、1 つのことに依存しています。それは、取り付けられる剛性があり、正確に位置合わせされたプラットフォームです。構造ツール コンポーネントは、金属を切断したり部品を直接成形したりすることはありませんが、これらがなければ、他の何も意図したとおりに機能しません。トン数を吸収し、アライメントを維持し、数時間で刃先を破壊してしまう横方向の力に抵抗します。
ダイシューとその負荷分散の役割
ダイシューは、スタンピングダイセットの上半分と下半分を形成するスチールまたはアルミニウムのプレートです。これらを建物の基礎と考えてください。- すべてがこれらのプレートにボルト、ダボ、またはキーで固定されます。彼らの主な仕事は、単一のコンポーネントが集中した荷重を吸収しないように、プレス力を金型の作業領域全体に均等に分散することです。
アッパーシューはプレスラムに取り付けられます。下部シューをプレスベッドにボルトで固定します。これらは共に、トン数以下で平らで平行を保たなければなりません。そのため、厳しい公差に合わせて研磨または精密加工されています。-ダイシューが歪んでいたり、サイズが小さすぎると、力の分布が不均一になり、たわみ、パンチの破損、部品品質の一貫性の低下につながります。
ダイシューの厚さは任意ではありません。あコイニングダイ金属を上部と下部の間で押し込んで圧縮する方法では、単純な曲げ操作よりもはるかに厚いシューが必要です。ルールは簡単です。トン数が高く、ストリップ幅が広い場合、たわみに耐えるために厚いシューが必要です。ほとんどの靴は鋼鉄ですが、特定の用途ではアルミニウムが人気を集めています。-重さが 3 分の 1、加工が速く、衝撃をよく吸収し、特殊合金により低炭素鋼を超える圧縮強度が得られます。-
通常、下側のダイ シューには機械加工または火炎切断された穴があり、スラグやスクラップがプレス ベッドに落ちます。{0}}これらの開口部は、金型表面の下に取り付けられたガス スプリングやその他のコンポーネントのためのクリアランスとしても機能します。
上部-から-までのアライメントのためのガイド システム
プレスラムが高速で下降するとき、上型と下型のシューはサイクルごとにまったく同じ位置で接触する必要があります。ガイドピンとブッシュがそれを実現します。これらの精密-研削コンポーネント-は、多くの場合 0.0001 インチ. - 以内で製造され、全トン数下でも 2 つの半分の位置を揃えます。
2 つの基本的なタイプが存在します。フリクション- スタイルのガイド ピンは、ブッシングの穴よりわずかに小さい硬化工具鋼シャフトです。通常、ブッシングはアルミニウム-青銅で裏打ちされており、摩擦と熱を軽減するためにグラファイトプラグが埋め込まれていることもあります。これらのピンはヒール力も提供し、靴の左右の動きに抵抗します。--
ボール ベアリング ガイド ピンは、アルミニウム ケージ内に保持されたボール ベアリング上にある硬化ピンを使用します。{0}摩擦を大幅に低減し、熱を蓄積することなくプレス速度を高めることができ、摩擦ピンよりも厳しい公差で製造できます。また、金型製造者がメンテナンス時に上部と下部の靴を簡単に分離できるようになります。
重要な点が 1 つあります。ガイド ピンは、磨耗したプレス ラムやずさんなプレス ラムを補わないように、ダイ シュー - の位置を揃えるように設計されています。マスクプレスのメンテナンスの問題を解決するためにガイドピンのサイズを大きくしすぎると、ピン自体の摩耗が加速し、切断コンポーネントに損傷を与える位置合わせエラーが発生するだけです。
ヒールブロック、キー、横力管理
切断および成形操作では、常に真直ぐ下に力が発生するとは限りません。角度のある形状、カム駆動の特徴、非対称のブランキングはすべて、下型に対して上型を押す横方向の推力 - 側力を生成します。この推力がガイドピンに伝わらないようにヒールブロックが吸収します。
これらの精密機械加工されたスチール ブロックは、両方のダイ シューにねじ止めされ、ダボで留められ、多くの場合溶接されます。-片側にはスチール製のヒールプレートが付いています。反対側にはアルミニウム-青銅または別の異種金属で作られた摩耗プレートが使用されます。この異種金属の組み合わせは意図的なものです。-同じ材質の 2 つのプレートは過度の摩擦、熱を発生させ、最終的にはかじりを引き起こします。ボックスヒールは全方向の推力に同時に耐えることができます。
ダボとキーが構造システムを完成させます。ダボは、各ダイセクションをシューの正確な位置に配置する、硬化された精密研磨ピンです。-キーは、フライス加工されたキー溝にセットされた研削鋼の小さな長方形のブロックです-。キーの位置とヒール ダイ セクションの両方に配置され、荷重下での移動に対する抵抗力を提供します。ソケット ヘッド キャップ ネジは、繰り返しの高トン数のサイクリングに必要な保持力ですべてを固定します。-
バッキングプレートについてもここで言及する価値があります。硬化したパンチヘッドがサイクルごとにダイシュー材料に押し付けられると、柔らかいシューが変形する可能性があります。バッキング プレート - は、パンチ リテイナーとシューの間に配置された薄い硬化鋼板 - で、この埋め込みを防止し、点荷重をより広い範囲に分散します。
| 成分 | 関数 | 失敗の結果 | 代表的な材質 |
|---|---|---|---|
| ダイシューズ(上・下) | 剛性の高い取り付けプラットフォーム。プレス力を均等に分散します | たわみ、切りムラ、パンチ折れ | 中-炭素鋼またはアルミニウム合金 |
| ガイドピン | ストロークごとに上型と下型のシューを位置合わせします | アライメントのズレ、刃先の偏摩耗、バリのばらつき | 焼き入れ工具鋼 |
| ガイドブッシュ | ガイド ピンに低摩擦ベアリング面を提供します- | 焼き付き、クリアランス過多、アライメントずれ | アルミニウム-青銅(多くの場合グラファイトを含む) |
| ヒールブロック | 成形加工や非対称切削による横方向のスラストを吸収します。 | ガイドピンのたわみ、ダイセクションのずれ、部品の損傷 | 異種摩耗プレートを備えた工具鋼 |
| ダボ | シューの金型セクションを正確に配置 | メンテナンス後の動作部品の位置ずれ | 焼入れ研削鋼 |
| キー | 横方向の動きに対してダイセクションを位置決めしてヒールします | 非対称荷重下でのセクションの移動 | 精密-研磨工具鋼 |
| バッキングプレート | パンチヘッドが柔らかいダイシューに埋め込まれるのを防ぎます | シューの変形、パンチ高さのばらつき、シャット高さのばらつき | 焼き入れ鋼 (HRC 58-62) |
サイズが小さかったり放置されていた構造コンポーネントは、大きな故障はしませんが、徐々に故障します。{0}}荷重を受けてダイ シューが 0.002 インチたわむと、すぐに何かが破損するわけではありませんが、ストリップ幅全体にわたるパンチとダイのクリアランスが変化します。--不十分な潤滑によりガイドピンに傷ができると、位置ずれが進行し、工具のすべての刃先の摩耗が加速します。これらの問題は数千回のストロークにわたって複雑化し、構造層が提供すべきもの、つまり全トン数でのサイクルごとに絶対的な剛性と再現可能な位置合わせを理解していないと、根本原因の診断が困難になります。-
この基礎が所定の位置に固定されると、システムの次の層 - であるパンチ、ダイ ボタン、板金を実際に成形する成形鋼 - は、設計どおりの精度で作業を行うことができます。
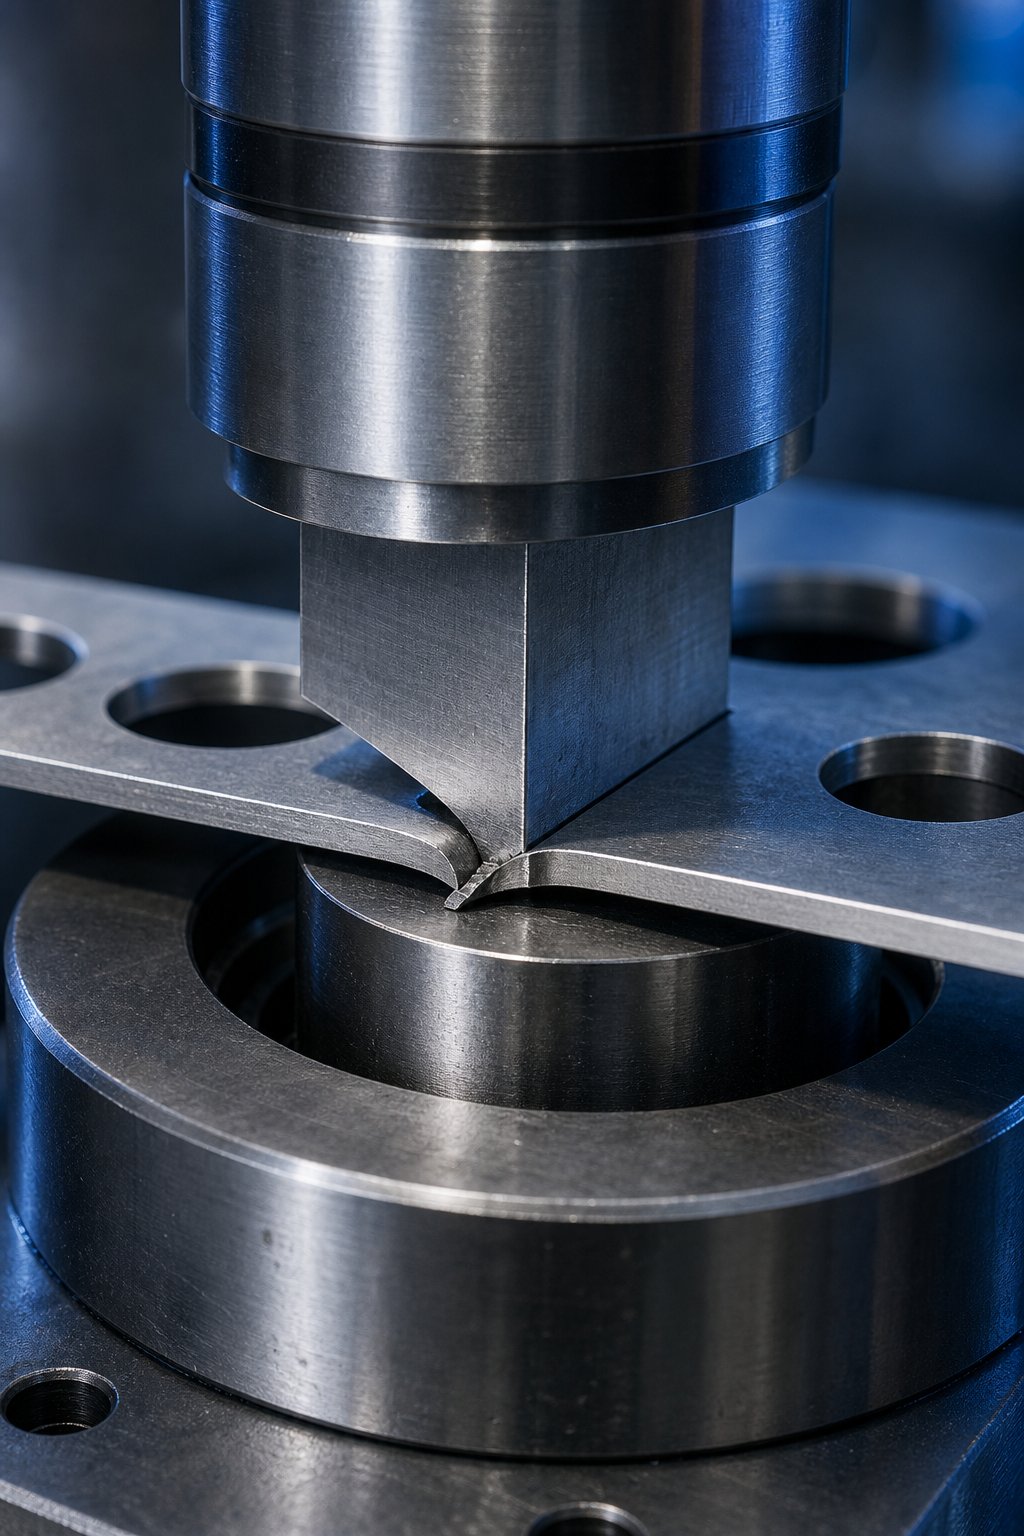
金属を形作る部品の切断と成形
実際にシートメタルに接触するダイツールが正しく設計されていない場合、厳密な位置合わせと荷重分散は意味がありません。パンチ、ダイ ボタン、ダイ ブロック、マトリックス プレート、成形鋼は、材料をせん断、曲げ、絞り、エンボス加工して完成形状にする物理的な作業を行うコンポーネントです。-それらの設計、互いの関係、およびそれらの間のギャップによって、きれいな部品が得られるか、不良品でいっぱいのスクラップ箱が得られるかが決まります。
パンチとダイボタンの連携方法
板金パンチとダイ システムの基本的な関係は単純です。パンチは、嵌合する雌開口部 - ダイ ボタン (ダイ インサートまたはマトリックスとも呼ばれます) に下降する雄切削工具です。パンチは材料をその開口部に押し込み、または開口部を通して押し込み、エッジ間の相互作用によって実際に金属を切断します。
プレスストローク中に、パンチがシートに接触し、シートを下方に押し込み始めます。材料は、パンチ エッジとダイ ボタン エッジの両方の周囲でわずかに変形します - 変形量は、延性、厚さ、および 2 つの切れ刃間のクリアランスによって異なります。パンチが下向きに続くと、金属が冷間押し出され、カットバンドとして知られる切断部分が形成されます。{3}}材料のせん断強度が超えると、材料は破断して剥離し、切断端にブレークアウト ゾーンが生じます。
ダイ ボタンは、ダイ ブロックまたはマトリックス プレート内の機械加工されたポケットに設置され、下向きの切断力と切断中に流れる材料の横方向の圧力の両方に対してしっかりと保持される必要があります。ボタンを所定の位置に固定するには、次の 3 つの一般的な保持方法を使用します。
- 圧入保持力-- ボタンはわずかな締まりばめで研磨され、精密に穴を開けられたポケットに押し込まれています。-シンプル、コンパクトで丸ボタンに効果的ですが、メンテナンス時の取り外しには油圧プレスが必要です。
- ボールロックの保持-- バネ仕掛けのボール-がボタンの外径に機械加工された溝にはまり込みます。これにより、押すことなく素早く取り外しと取り付けができるため、切り替えの多い環境で人気があります。-
- キー付き保持- ボタンに機械加工されたキーまたはフラットは回転を防ぎます。これは角度方向が重要な非円形の形状では重要です。-多くの場合、プレスフィットまたはショルダーリテンションと組み合わせられます。-
ダイ ブロック自体 - すべてのダイ ボタンと切断開口部を収容するプレート - は、たわむことなく切削力を支えるのに十分な厚さと、刃先の摩耗に耐えるのに十分な硬さが必要です。一部の構成では、別個のマトリックス プレートがボタンを保持し、その下のダイ ブロックが構造的サポートとスラグ クリアランス通路を提供します。
パンチの種類とその具体的な用途
スタンプ部品のすべての穴やフィーチャに同じパンチ形状が必要なわけではありません。スタンピング ダイ パンチにはさまざまな構成があり、それぞれが特定の操作に合わせて調整されています。
- プレーン(ソリッド)丸パンチ- 最も一般的なタイプで、標準的な円形のピアシングとブランキングに使用されます。耐久性があり、研ぎ直しが簡単で、カタログの標準サイズで入手可能です。
- 異形パンチ- 長方形スロット、D{1}} 形状、鍵穴、または部品設計に必要な非円形形状のカスタム プロファイル。-
- パイロットパンチ- 個の精密-研削ピンは、事前に開けられた穴に挿入され、切断前にストリップを位置合わせします。彼らは素材をカットするのではありません。彼らはそれを見つけます。累積的な送り誤差が部品の精度を損なう順送金型では重要です。
- ノッチングパンチ- は、ストリップまたはブランクの端から材料を除去し、その後の曲げや成形を可能にするノッチ、タブ、またはリリーフ機能を作成するように設計されています。
- ランシングパンチ- は、材料をストリップから完全に分離せずに、切断と曲げを同時に行います。取り付けられたままのタブ、ルーバー、または部分的なフィーチャーを作成するために使用されます。
- ステップパンチまたはショルダーパンチ- は、長さに沿って複数の直径を備えているため、位置合わせが向上し、荷重が分散され、ダイ ボタンとの係合が制御されます。
- 中空または管状のパンチ- には、スラグを排出するための内部キャビティが組み込まれており、後退中にスラグがパンチ面に付着する傾向が軽減されます。
成形鋼 - は成形パンチ - とも呼ばれますが、完全に別のカテゴリです。これらのコンポーネントは材料を切断しません。彼らはそれを再形成します。曲げ、絞り、エンボス加工、および圧印加工にはすべて、目的の部品形状に正確に一致するプロファイルを備えた精密機械加工された成形鋼が必要です。-それらの半径、抜き勾配、および表面仕上げは、成形中の材料の流れを直接制御します。
パンチとダイ間のクリアランスと部品品質への影響
パンチのエッジとダイのボタンのエッジの間の距離 -、切断クリアランス - は、あらゆるダイにおいて最も重要な仕様の 1 つです。通常、片面あたりのシートの厚さのパーセンテージとして表されます。一般的な開始点は、片面あたり材料の厚さの約 10% です。たとえば、厚さ 0.050 インチのスチールを 10% のクリアランスで切断すると、片側あたり 0.005 インチの隙間、つまりパンチとボタンの合計直径の差が 0.010 インチになることを意味します。
しかし、10% は普遍的なものではありません。一般に、より硬く高強度の材料ではクリアランスを大きくするとメリットが得られますが、より柔らかく延性の高い材料では値を小さくすることができます。間違った結果は、部品のエッジにすぐに現れます。
不十分なクリアランス切断中に材料に圧縮破壊が発生します。パンチの衝撃が増大し、パンチとボタンの両方で摩耗が加速し、切削抵抗が増加し、再研磨サイクルがより頻繁になることがわかります。スラグはダイ ボタン内で圧縮されたままになる傾向があります -。スラグの保持には優れていますが、工具寿命が犠牲になります。パンチのたわみやチッピングは、特に断面が薄いパンチの場合、現実的なリスクとなります。-
過剰なクリアランス引張破壊を引き起こします。材料は破断する前に伸びたり回転したりするため、部品に大きなバリやロールエッジが生じます。パンチを掴む材料が少なくなるため、剥離力は低下しますが、スラグの引き込みが深刻な問題になります - スラグがパンチとともに跳ね上がり、ダイの表面に着地し、次の部品やダイ自体を損傷する可能性があります。
これは、ダイ ボタンの設計で見落とされがちな要素であるスラッグ保持形状に直接関係しています。{0}標準のダイ ボタンは単なる穴ではありません -。上部に直線のランド セクションが組み込まれ、その下に角度のあるレリーフが続きます。まっすぐなランドはわずかな圧縮フィットを生み出し、カット後のスラッグをボタンに保持します。土地が短すぎると、ナメクジが途中で抜けてしまったり、引き戻されたりする可能性があります。土地が長すぎるとスラッグが積み重なり、最終的にはパンチを押し返します。
スラグの引き抜きが発生した場合、解決策はダイとパンチを直接ターゲットにします。市販のナメクジ-コントロール ボタンマトリックス内部の機械加工されたスロットまたはバーブを使用してスラッグを掴みます。逆-テーパード ボタン - は、クリアランス開口部に向かってボアがわずかに小さくなる部分 - で、スラグを圧縮状態に保持します。パンチ面内のスプリング-式エジェクターピンがダウンストロークでスラッグを押しのけます。パンチに開けられたエアベントにより、後退中にスラグを上方に吸引する真空ポケットが排除されます。
クリアランス、スラグ保持、および部品の品質の間の相互作用は、バランスを取る行為です。唯一の正解はありません - それは、材料のグレード、厚さ、パンチの形状、プレス速度、生産量によって異なります。重要なのは、これらの金属パンチとダイの開口部が、1 つの変数を変更すると切断ゾーン内の他のすべての動作が変化するシステムを形成していることを理解することです。
コンポーネントの切断と成形は数分の一秒で作業を完了しますが、単独で行うことはできません。ストリップ材料は、- がヒットする直前に正確に配置する必要があります。これは、ダイを通してストリップを案内、持ち上げ、位置合わせする役割を担う、まったく別のコンポーネントのセットの仕事です。
板金プレス金型内のストリップ制御および位置決めコンポーネント
完璧に研削されたパンチと正確に穴あけされたダイボタンであっても、それらが接触するときにストリップ材料が適切な位置になければ、スクラップが発生します。順送シートメタルスタンピングダイでは、ストリップは各プレスストローク - の間に前方に送り出され、一連のステーションを一度に 1 ピッチ長ずつ進みます。あるステーションでの位置誤差は次のステーションでも蓄積されます。ストリップが最終カットオフに達するまでに、わずか 1,000 分の 1 インチのドリフトでも、重要な形状が許容範囲を超えてしまう可能性があります。
そのため、スタンピング金型の設計では、コンポーネントのカテゴリ全体を 1 つの作業に専念し、プレスが起動する瞬間にストリップが垂直方向、横方向、および長さ方向に配置される位置 - - を正確に制御します。
パイロットピンと精密なストリップ位置合わせ
パイロット ピンは、順送金型における最終的な位置決めコンポーネントです。{0}これらの精密-研削ピン - は、通常、直径 - の公差が 0.0002 インチ以内に保たれ、切断または成形作業が開始される直前に、ストリップに事前に開けられた穴に下降します。彼らの仕事はカットすることではありません。それは見つけることです。ストリップを引っ張ったり、押し込んだりして正確に位置合わせし、その後のすべての操作が以前の操作と一致するようにします。
シーケンスの仕組みは次のとおりです。ダイの初期ステーションでは、ピアシング パンチによってパイロット ホール - が作成されます。パイロット ホールは、下流ステーションでパイロット ピンを受け入れることを唯一の目的とする丸い穴です。ストリップが前方にフィードされると、次のステーションにわずかに不正確に到着します。フィードロールには機械的公差があります。ストリップ自体は、伸びたり、反ったり、横方向にずれたりする可能性があります。上型が下降を始めると、パンチが素材に接触する前にパイロットピンがパイロット穴に入ります。ピンのテーパー状のノーズがストリップを所定の位置にガイドし、小さな送り誤差を修正します。
この修正機能は非常に重要です。毎分 200+ ストロークで稼働する順送金型では、累積的な送り誤差が急速に増大します。パイロットがステーションごとにストリップを再登録しないと、穴間の距離、曲げ位置、トリム ラインが公称値から徐々にずれていきます。--パイロットは基本的に各ステーションで位置精度をリセットし、蓄積された誤差の連鎖を断ち切ります。
パイロット ピンの直径は、パイロット穴 - に対して通常、穴よりも 0.001 ~ 0.002 インチ小さく、穴の端を変形させることなく挿入できるように設計されています。きつすぎると、サイクルを繰り返すとピンが伸びたりパイロット穴がベルマウスになったりする可能性があります。{6}}緩すぎると、ストリップを正確に位置合わせできなくなります。ピンの噛み合いを妨げないように、パイロット穴自体は最小限のバリできれいに開ける必要があります。
ストリップリフターとそのフィードクリアランス機能
プレスストロークの間に、ストリップは自由に前方に移動する必要があります。しかし、形成されたフィーチャ、ダイ ボタン、およびその他のコンポーネントは、ダイ表面 - の障害物の上に突き出ているか、障害物と同じ高さに位置しており、供給中にストリップに引っかかる可能性があります。ストリップリフターは、サイクルの供給部分中にストリップをダイ表面より上に持ち上げ、引きずることなくストリップが進むためのクリアランスを作成することでこの問題を解決します。
3 つの一般的なリフター タイプは、さまざまな状況に対応します。
- スプリング式ピンリフター-- 個の小さな丸いピンがダイブロックの開けられた穴にセットされ、圧縮バネによって上方に押し上げられます。これらは離散点でストリップを支持し、ダイが閉じるときにプレス力によって後退します。シンプルかつコンパクトで、平らなストリップや軽く形成されたストリップに効果的です。
- レール-式リフター- 個の連続したバーがストリップの端に沿って走り、複数のスプリングで支えられています。ストリップ全長にわたって一貫したリフト高さを提供し、幅の広い材料でのエッジの垂れ下がりを防ぎます。ストリップが形成されたフィーチャ上に数インチのクリアランスを必要とする金型で一般的です。
- ブレットノーズまたはガイド付きリフター-- はピンリフターに似ていますが、上部に丸みがあり、横方向の動きの際にストリップが引っかかるのを防ぎます。搬送時にストリップが横にずれやすい箇所に使用します。
リフターの高さは予想以上に重要です。としてフィード-のリリース タイミングの調査実証されているように、ストリップがダイ表面から持ち上げられる距離は、ダイを閉じる際にフィードユニットを通ってどれだけ余分な材料が引き込まれるかに直接影響します。フィード ユニットから 36 インチの位置にダイを配置し、ストック リフターの移動距離が 4 インチの場合-、タイミングが補正されていない場合、フィーダーとダイの間に 0.2 インチを超える余分な材料が入り込む可能性があります-。リフトが高くなるほど、この影響はさらに大きくなり、リフターの高さはフィードロールの閉鎖タイミングに直接関係するプロセス変数になります。{8}}
順送金型のストリップクリアランス用のバイパスノッチ
場合によっては、ストリップを持ち上げるだけでは不十分な場合があります。スチールを形成する特定の金型コンポーネント -、カムドライバー、または突出する金型セクション - は、ストリップの移動面の上に伸びており、材料の前進を物理的にブロックします。バイパスノッチは、ストリップの特定の位置で材料を削除または追加することでこの問題を解決し、供給中に障害物の上または周囲を通過できるようにします。
スタンピング金型のバイパス ノッチの目的は、次の 2 つのタイプに分類されます。
- 負のバイパスノッチ- 材料はストリップから除去され(通常は前のステーションでピアッシングパンチによって)、ギャップまたはスロットが作成されます。ストリップが前方に送られるとき、このノッチにより、ダイのコンポーネントが干渉する場所に隙間ができます。障害物が狭い場合、または材料を除去してもキャリア ストリップが許容できないほど弱くならない場合によく発生します。
- ポジティブバイパスノッチ- ストリップ材料を除去する代わりに、ダイ コンポーネント自体を緩和するか、ストリップが通過できる隆起した形状で成形します。一部の設計では、材料の小さなタブがストリップ上に立ったまま残され、ダイセクションの上に乗ります。このアプローチにより、材料を除去するとキャリアの安定性が損なわれるような用途でもストリップ強度が維持されます。
板金スタンピング金型のネガティブおよびポジティブのバイパス ノッチを設計するには、ストリップの強度とクリアランスのニーズのバランスをとる必要があります。材料を除去しすぎるとキャリアが弱くなり、供給中にストリップが座屈したりねじれたりする可能性があります。十分に除去しないと、ストリップが金型コンポーネントに引っかかり、詰まり、送り込みミス、または金型のクラッシュが発生します。ノッチの配置では、ストリップがどのように持ち上げられるかも考慮する必要があります。- リフター スプリングが疲労して上昇が低下すると、最大リフト高さでクリアランスを提供するノッチが障害物を乗り越えられなくなる可能性があります。
一般的なストリップ コントロールの問題とそのコンポーネント レベルの原因-
ストリップ制御が失敗すると、部品品質 - に症状が即座に現れますが、原因となるコンポーネントまで遡ってシステムを理解する必要があります。最もよくある問題は次のとおりです。
- ショートフィードまたはオーバーフィード- は、リフターの高さに対するフィード ロールのタイミングが間違っていること、潤滑されたストリップ上で滑る摩耗したフィード ロール、または金型閉鎖中に引き出される材料を補わないフィード長さによって発生します。-
- 下穴伸び- は、パイロット ピンが穴に対してきつすぎるか、ストリップがまだ動いている間に係合しているか、または送り中にストリップが不適切に持ち上げられているためにパイロットが材料の中を引きずっていることを示します。
- ステーション間のストリップの座屈- は、リフターの高さが高すぎてたるみが大きくなりすぎたり、過度に攻撃的なバイパス ノッチ設計によってキャリア ストリップが弱くなったりすることが原因で発生します。
- 横方向のドリフト- のストック ガイドが磨耗しているか、不適切な間隔で配置されているため、ストリップが横にずれる可能性があります。リフター レールの位置がずれていると、ストリップが中心からずれる可能性もあります。-
- 送り時にストリップが金型部品に引っかかる- 個のバイパス ノッチのサイズが小さすぎる、リフター スプリングが疲労している(リフト高さの低下)、または当初の計画より深く形成されたフィーチャーです。
- 矛盾した登録- 個のパイロット ピンが摩耗している、前のステーションでできたパイロット穴がバリがある、またはパイロットの係合がプレス ストロークで遅すぎます (切断開始後)。
スプリングストリッパーとソリッドストリッパーの比較
もう 1 つの位置決めコンポーネントは、ストリップ制御と切断機能の橋渡しとなるため、注目に値します。ストリッパー プレートです。その役割は、切断中にストリップを下側のダイに対して平らに保持し、後退中にパンチからストリップを剥がすことです。根本的に異なる 2 つの設計が存在し、それらの選択によってダイの動作が大きく決まります。
スプリングストリッパー(プレッシャー パッド ストリッパーとも呼ばれます)は、切断パンチを囲む上部ダイに取り付けられたバネ仕掛けのプレートです。{0}ダイが閉じると、ストリッパーが最初にストリップに接触し、パンチが材料に接触する前に、バネ圧力でストリップをダイ表面に平らに押し付けます。この押さえ-により、ストリップの反りやクロスボウが解消され、切断中の材料の浮き上がりや移動が防止され、- - パンチの引き抜き中にストリップがダイの表面にぴったりと密着するため、材料を上方に引っ張ることなくパンチがきれいに後退できます。金型設計のエキスパートとしてアート・ヘドリックのメモ、スプリングストリッパーは、固体ストリッパーに特有のたわみや結合の問題を解決し、ほとんどの順送金型用途に好ましい選択肢となっています。
固体剥離剤(ブリッジストリッパーまたはプレートストリッパー) は、下部ダイに直接ボルトで固定された剛性プレートです。彼らは移動しません - ストリップは単にその下を通っているだけです。製造コストが安く、スプリングが不要で、メンテナンスも最小限で済みます。ただし、切断中に押さえ圧力がかかることはありません。つまり、ストリップが自由に持ち上げたり、横方向に移動したり、パンチ間で結合したりすることがありません。-この動きの自由により、剥離力が増加し、薄いパンチがそらされる可能性があり、最悪の場合、後退中に材料が固体プレートに衝突してパンチが破損する可能性があります。
生産速度で稼働する順送金型の場合、ほとんどの場合、スプリングストリッパーがより良い投資となります。固体ストリッパーの使用によって節約された数ドルは、切断サイクル中に制御されていない材料に伴うパンチの破損、バリの増加、ストリップ位置の不一致などのリスクを相殺することはほとんどありません。
ストリップ コントロール コンポーネントは静かなパフォーマンスを発揮します - パンチのようにパーツを目に見えて形作ることはありません。しかし、それらのパンチが正しい標的に当たるかどうかは彼らが判断します。各ストローク後にこれらのリフター、ストリッパー、圧力システムを開始位置に戻す力は、次の重要なコンポーネント グループから発生します。つまり、金型アセンブリ全体のエネルギーを管理するスプリングとガス シリンダーです。
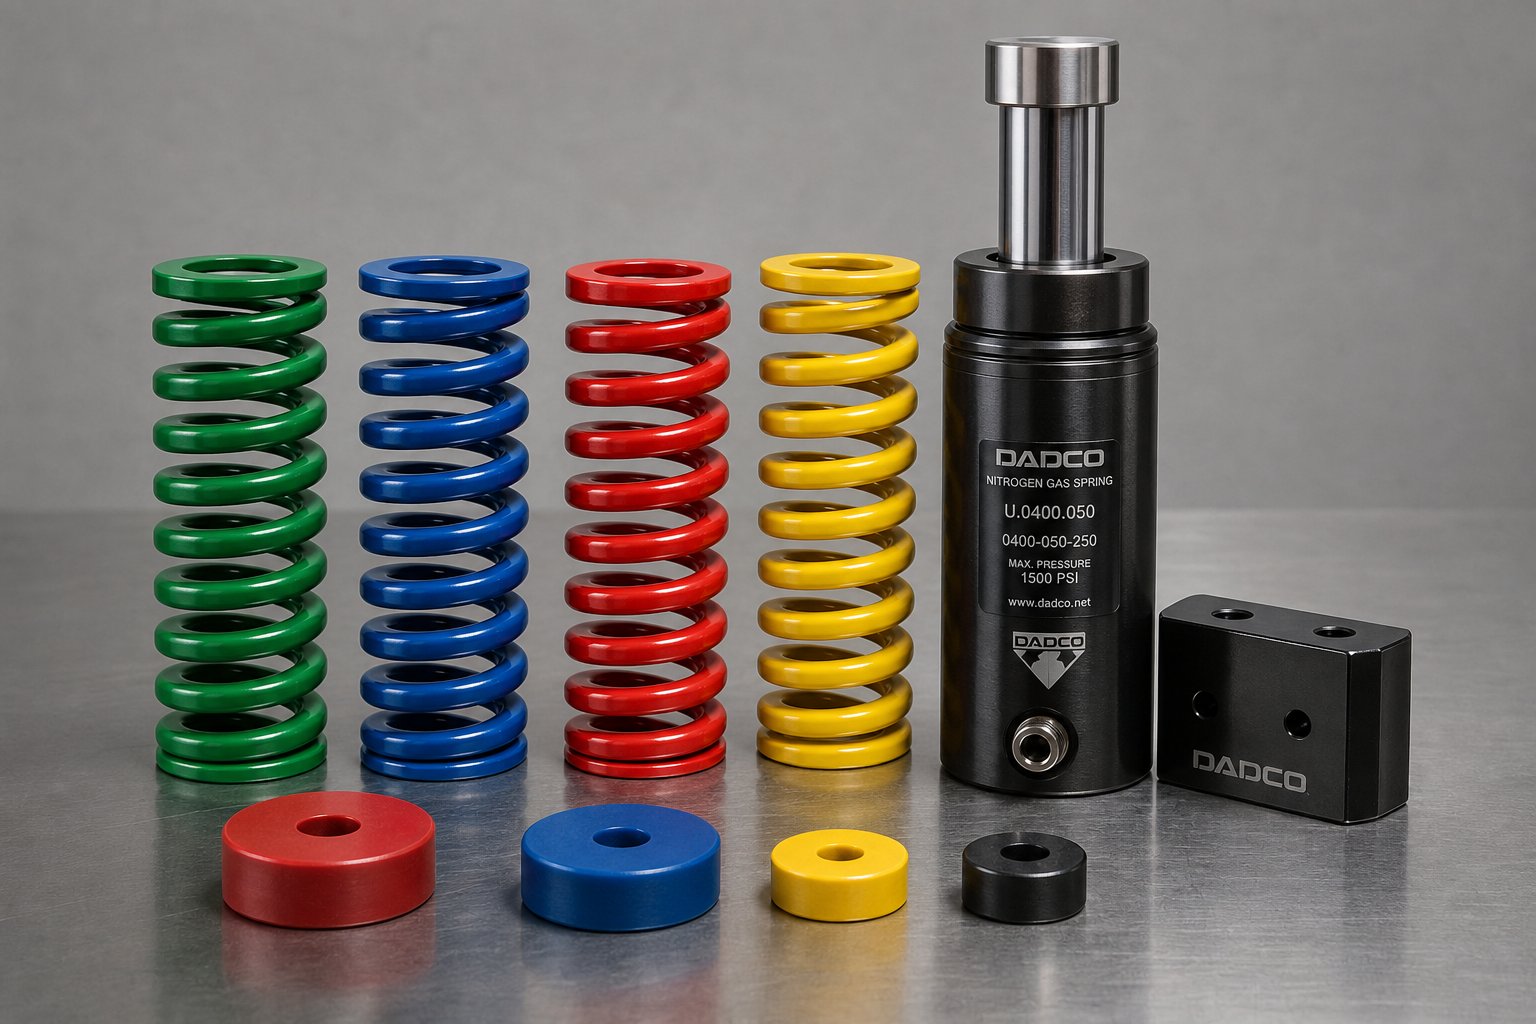
金型内のスプリング システムと力の管理
金型アセンブリ内のすべての可動コンポーネント - ストリッパー、圧力パッド、リフター、ノックアウト ピン - には、プレス ストローク後に所定の位置に押し戻す力が必要です。この力は、ツール全体に戦略的に配置されたスプリングとガスシリンダーから発生します。これらは受動的アクセサリではありません。これらは、剥離圧力、成形中のブランク保持力、システム内のすべての可動プレートの戻り動作を制御するアクティブなプレス金型コンポーネントです。スプリングの選択を誤ると、スラッグの引き込み、一貫性のない絞りの深さ、およびストリッパー プレートが均等に後退せずに傾くことが発生します。
ダイ スプリングとその荷重-たわみ特性
メカニカル ダイ スプリングは、高荷重や極度の応力下での繰り返しサイクル向けに設計された螺旋コイル状の圧縮スプリングです。色分けによって識別できます。- ビニール コーティング システムにより、作業耐荷重が一目でわかります。軽量-スプリング(緑または青)は低力の剥離に適しており、-非常に重い-スプリング(赤または黄色)は高トン数のブランク保持および成形パッドの用途に対応します。-
3 つのワイヤ形状により機械的なオプションが定義されます。平角ワイヤは、特定のスプリング サイズに対して最大の力を生成し、ISO 10243 に準拠していますが、圧縮中にワイヤがねじれ、疲労寿命を制限する応力が発生します。丸線は周期的な応力をより適切に処理しますが、単位サイズあたりに与える力は小さくなります。楕円形のワイヤーは違いを分割し、単一の形状で負荷容量と応力耐性を最適化します。-。
適切なスプリングを選択するということは、相互に依存するいくつかの要素のバランスをとることを意味します。
- プリロード- インストール中に適用される初期圧縮。プリロードにより、ダイが開いたときにすぐにスプリングが力を伝達することが保証されますが、利用可能な作動距離が減少し、疲労が加速します。
- 作動たわみ- 実際のプレスストローク中にバネがどの程度圧縮されるか。これは、プレスのストローク長から予圧による圧縮を差し引いた長さと一致する必要があります。
- 総たわみ容量- コイルがしっかりと結合する前の最大安全圧縮。これを超えるとスプリングが即座に破壊されます。
- 疲労寿命- は、サイクルごとに使用される合計たわみの割合に直接関係します。容量の 50% まで負荷されたスプリングは、一貫して 75% まで負荷されたスプリングよりも劇的に長く持続します。
クローズドエンド スプリングは平らな取り付け面を提供しますが、オープンエンド バージョンでは安定性を確保するために研磨が必要な場合があります。-いずれにせよ、スプリング缶 - の円筒形ハウジング - は、動作中に底が出るダイパッド プレート内のすべてのスプリングを囲む必要があります。これらの缶には、スプリングが破損した場合に破片が入っており、コイルの破片が金型やプレス部品に損傷を与えるのを防ぎます。
高力用途向けの窒素ガス スプリング-
機械の金型が利用可能なスペース内で機械ばねが供給できる以上の力を必要とする場合、窒素ガス スプリングが介入します。これらのシリンダーは、10 ~ 200 bar で充填された圧縮窒素 - - を使用して、密封されたピストンを通じて力を生成します。その結果、より小さな設置面積から大幅に高い出力が得られます。
実際的な利点は、生の威力以上のものです。窒素スプリングは、シリンダー内でガスがすでに加圧されているため、予荷重を必要とせず、接触するとすぐに力を伝達します。これが意味するのは、ストローク全体が作動距離として利用可能- は、予圧のために移動量を犠牲にする機械式スプリングに比べて大きな利点があります。力の伝達もストローク全体にわたってより安定しています。機械式スプリングの力は圧縮に伴って直線的に増加しますが (フックの法則に従って)、ガススプリングは比較的平坦な力曲線を示し、移動の開始時と終了時にほぼ同じ圧力を生成します。
オペレーションを形成するには、その一貫性が重要です。窒素スプリングで裏打ちされた描画パッドは、描画深さ全体に均一なブランク保持圧力を適用し、不均一な力によって引き起こされる可能性のあるシワや裂けを軽減します。{1}}また、窒素スプリングは、保証された最低耐用年数 - 通常 100 万サイクル - があり、機械式スプリングが時間の経過とともに生じる疲労に関連した破損や破片の脱落がありません。{6}}
トレードオフは?コストとモニタリング。窒素スプリングでは、ゆっくりとした漏れを検出するために圧力チェックが必要であり、最終的には内部シールが劣化します。からのベストプラクティス経験豊富な金型設計者ピストンの移動を定格容量の 85% に制限し、シリンダーの寿命を延ばします。 Bluetooth または有線センサーを介したリモート圧力モニタリングにより、力が低下した場合に自動アラートが提供されます -。この機能は、部品が故障し始めるまで静かに疲労する機械式スプリングでは利用できません。
金型アセンブリ内のスプリング配置戦略
適切なスプリングの種類と定格を選択しても、問題の半分しか解決できません。ダイ内のスプリングをどこに配置するかによって、ストリッパー プレートまたは圧力パッドが均等に移動するか {{1}} するか、一方の側に破壊的に傾斜するかが決まります。
中心付近に集まった 4 つのスプリングで支えられた長方形のストリッパー プレートを想像してください。ストリッピング荷重がかかると、プレートの外縁が下方にたわみ、中央が最初に持ち上がります。この傾斜により、プレートの周囲のパンチが中央付近のパンチよりも長くストリップと係合したままになり、不均一な剥離力が発生し、パンチが破損する可能性が生じます。解決策: プレート領域全体にスプリングを均等に配置し、荷重のバランスをとるように間隔をあけます。
いくつかの配置原則は、プレス金型コンポーネント全体に一貫して適用されます。
- ストックバランサの真上には決してスプリングを配置しないでください。-スプリングは、その位置で成形中の部品に保持力を与えません。-
- パッドバランサーと材料の中間に配置されたスプリングは、ワークピースに定格力の半分しか伝えません。
- 順送金型では、金型が閉じるときにストック リフターを押し下げるすべての上部圧力パッドが同じ移動長さを共有する必要があります。移動量が不均等であるとストリップが傾き、ステーション間で部品が位置合わせから外れてしまいます。
- 大型のストリッパー パッドの場合、パッド バランサーは、新しいコイルがダイに入るとき、- ストリップ材料が下からパッドを支えなくなった瞬間の転倒を防ぎます。
ウレタン パッド - 固体ポリウレタン ブロックまたはチューブ - は、スプリングとガス シリンダーの間の隙間を埋めます。コンパクトなスペースで高い力を発揮し、衝撃をよく吸収し、油や破片の汚染に耐性があります。しかし、そのたわみ能力は限られており (通常、自由高さの 20 ~ 25%)、急速なサイクリング下で熱が発生するため、時間の経過とともに出力が低下します。これらは、軽いストリッピング、ノックアウト用途、またはコイルばねを収容できないスペースでの補助的な力要素として最適に機能します。
| スプリングタイプ | 力の範囲 | たわみ容量 | 最優秀アプリケーション | メンテナンスの必要性 |
|---|---|---|---|---|
| メカニカルダイススプリング(平角線) | 中~非常に高い (色ごとに定格負荷) | 自由長の最大 50% (寿命を長くするには 25 ~ 30% を推奨) | ストリッピング、ブランク保持、加圧パッド | 亀裂の目視検査。設定された間隔または力が低下したときに交換します |
| メカニカルダイススプリング(丸線・楕円線) | 軽度から中程度 | 自由長の最大50% | ライトストリッピング、リフター、リターンスプリング | 長方形と同じ。ねじり疲労が起こりにくい |
| 窒素ガススプリング | 高から非常に高い (チャージ圧力によって調整可能、10 ~ 200 bar) | フルストロークが利用可能 (予圧損失なし)。定格移動量の 85% を使用 | ドローパッド、高力剥離、一定の圧力を必要とする成形作業- | 圧力監視 (Bluetooth/有線センサー);耐用年数が終わったらシールを交換する |
| ウレタンパッド | 軽度から中程度 | 自由高さの 20 ~ 25% | ノックアウト、軽い剥離、狭いスペースでの補助力 | 熱劣化と永久歪みを監視します。高さの減少が 5% を超えたら交換してください |
スプリングが疲労すると -、最終的にはすべてが - になり、その効果がダイ全体に波及します。ストリップ力が低下すると、スラグがパンチとともに引き戻され、ダイ表面に付着して後続の部品に損傷を与える可能性があります。パッド スプリングが弱くなると、成形中に材料が移動し、一貫性のない曲げ角度や絞り深さが生じます。リフター スプリングが疲労するとストリップの上昇が減少し、供給中に材料が金型コンポーネントを引きずります。視覚的な故障を待つのではなく、力の出力を定期的に測定しない限り、これらの症状はいずれも明らかにスプリングの問題を示すものではありません。
スプリング システムは、すべての可動コンポーネントにどの程度の力が作用するか、またその力が作業領域全体にどの程度均等に分散されるかを定義します。しかし、力だけで金型の性能が決まるわけではありません。- バネ、パンチ、成形用鋼の材質によって、磨耗して挙動が変化する前に荷重下でどのくらいの時間耐えられるかが決まります。
金型部品の材料選択基準
完璧な形状にパンチ研削され、正確な位置合わせが保たれている場合でも、間違った鋼材で作られている場合は、早期に故障します。材料の選択は、50,000 回のヒットに耐える金属スタンピング金型と 500 万回のヒットに耐える金属スタンピング金型を分ける隠れた変数です。しかし、これは金型エンジニアリングの最も議論されていない側面の 1 つです。- 多くの場合、その理由、いつ逸脱すべきか、その選択によってどのようなトレードオフが生じるのかが説明されず、「D2 を使用する」という言葉に片付けられます。
現実には、すべてのスチール スタンピング 金型コンポーネントは、摩耗、衝撃、熱の特定の組み合わせに直面しています。ブランキング パンチは、板金エッジに対する摩耗性の滑りに耐えます。成形鋼は繰り返しの衝撃荷重を吸収します。パイロットピンは何よりも寸法安定性が求められます。すべてに対して 1 つのグレードを選択すると、単純なコンポーネントの設計が過剰になる(お金の無駄)か、重要なコンポーネントの設計が不十分になる(早期故障の原因)-かのどちらかになります。材料を仕事に適合させることが、金型スタンピングの経済性の実際の現場です。
一般的な工具鋼のグレードとその特性
4 つの工具鋼グレードが、板金金型の用途の大部分に対応します。それぞれが、化学的性質、達成可能な硬度、負荷時の挙動によって定義される特定の性能ニッチを占めます。
D2工具鋼冷間加工スタンピングの主力製品です。-これは、摩耗が主な故障モードである用途で最大の耐摩耗性を発揮するように設計された、高炭素、高-クロム、空気硬化グレードです。-熱処理後、D2 は 58-62 HRC に達し、刃先を通過する板金の滑り摩耗に耐える緻密な炭化クロムを形成します。これは、ブランキングパンチ、ダイボタン、および炭素鋼やステンレスに対する長時間の生産に直面するあらゆるコンポーネントのデフォルトの選択肢です。トレードオフは? D2 は、完全な硬度では比較的脆いです。段階的な摩耗には優れた耐性を示しますが、突然の衝撃で欠けたり亀裂が入ったりする可能性があるため、材料の変動による衝撃負荷を受ける重成形作業や金型には適していません。
A2工具鋼耐摩耗性と靭性の中間点を占めます。また、空気硬化を行う A2 は 57~62 HRC に達しますが、D2 よりも炭化クロムの量が少なくなります。これにより、優れた耐摩耗性を維持しながら、耐衝撃性が著しく向上します。 A2 は、中程度の生産量では D2 の脆性リスクが正当化されない場合、成形金型、ブランキング ツール、ゲージ、精密工具に実用的な選択肢です。また、焼きなまし状態での機械加工がより容易になり、初期の工具コストも削減されます。
S7工具鋼衝撃を考慮して作られた耐衝撃グレードです。- D2 と A2 が超硬硬度を優先するのに対し、S7 は靭性 -、つまり破損することなく突然の負荷を吸収する能力を優先します。 D2 よりも低い 54-58 HRC まで熱処理されますが、その微細構造は衝撃エネルギーを亀裂の開始点に伝達するのではなく、分散させます。 S7 は、パンチ、カム ドライバー、厚い材料への強力な穴あけ加工、およびツールに中断または変動負荷がかかるあらゆるアプリケーションの成形に優れています。クリアランスとアライメントが正しいにもかかわらず、パンチが繰り返し欠ける場合は、D2 から S7 に切り替えると問題がすぐに解決されることがよくあります。
M2高速度鋼-熱が敵となる特殊な役割を果たします。 M2 は高温でも硬度を維持します-、赤色硬度と呼ばれる特性-により、刃先でかなりの摩擦熱が発生する作業に適しています。金型スタンピングでは、これは通常、潤滑が最小限の薄い材料や用途の高速穴あけを意味します。- M2 は 60-65 HRC に達し、D2 では軟化して急速に摩耗してしまうような切削性能を維持します。その欠点はコストと機械加工性です。M2 は冷間加工グレードよりも大幅に高価であり、研削がより困難です。
| 学年 | 硬度(HRC) | 耐摩耗性 | 靭性 | 最優秀アプリケーション |
|---|---|---|---|---|
| D2 | 58-62 | 素晴らしい | 普通から中程度 | -ロングラン ブランキング、ピアシング パンチ、カーボンおよびステンレス鋼のダイ ボタン |
| A2 | 57-62 | 良い | 良い | 中程度の量の成形金型、ブランキング工具、衝撃にさらされる精密工具- |
| S7 | 54-58 | 適度 | 素晴らしい | 成形パンチ、カム ドライバー、重い穴あけ、衝撃負荷がかかるコンポーネント- |
| M2 | 60-65 | 非常に良い(高温保持) | 公平 | 高速ピアシング、最小限の-潤滑作業、熱を集中する切断- |
工具鋼の上に超硬インサートを指定する場合
D2でも摩耗が早すぎるとどうなるでしょうか?超--量のアプリケーションでは、100万部品を超える-生産工程-の工具鋼の再研磨間隔が許容できないほど頻繁になる可能性があります。ここで超硬インサートが登場します。
炭化タングステン(超硬合金)は耐摩耗性を備え、特定の用途において従来の工具鋼と比較して金型の寿命を 500-1000% 延長します。超硬切削インサートは、何百万サイクルにもわたって鋭い刃先を維持し、再研磨や金型のメンテナンスにかかるダウンタイムを大幅に削減します。{4}研磨ステンレス鋼で打ち抜き加工された大量の自動車用コネクタ、電気端子、または医療部品の場合、超硬は工具交換の削減だけで最初の製造年以内に元が取れることがよくあります。
限界は脆さです。カーバイドは非常に硬い(通常 75-90 HRA、約 68-74 HRC に相当)が、衝撃靱性が非常に低いです。超硬パンチは、供給ミスのストリップに当たったり、材料が二重になったりすると、欠けたり変形したりするのではなく粉砕されます。これにより、超硬の使用は、制御された低衝撃操作、つまりファインブランキング、精密ピアシング、浅いコイニング、およびストリップ送りの信頼性が高く、材料の一貫性が保証される用途に限定されます。
超硬インサートは製造と改造にも費用がかかります。平面グラインダーで数分で再研磨できる工具鋼のパンチとは異なり、超硬の場合はダイヤモンド砥石と特殊な治具が必要です。設計の変更や修正には、再加工ではなく新しいインサートが必要です。これらの理由により、超硬は、金型設計が完全に検証され、製造パラメータがロックされた後にのみ指定されます。-プロトタイプや短期間の工具では決して指定されません。-
生産量に合わせた材料選択
材料の選択と生産の経済性の関係は、正しく組み立てれば簡単です。 「最良の」鋼を選択しているのではなく、-予想される工具寿命の需要に対して最もコスト効率の高い鋼を選択しているのです。-
100,000 部品未満の短期間の生産では、A2 工具鋼は性能とコストの経済的なバランスを提供します。 D2 よりも加工速度が速く、熱処理の必要性が低く、プロトタイプや少量生産の金型によく見られる軽微な位置ずれを許容し、致命的な欠けも発生しません。-工具に摩耗が制限要因となるほどの衝撃が蓄積されないため、耐摩耗性が低くても許容できます。
-中量生産 - 100、000 ~ 1,000,000 個の部品 - では通常、D2 または同等の高-クロム冷間加工鋼-が正当化されます。この規模では、再研磨間隔が生産スケジュールに直接影響します。 D2 の優れたエッジ保持により、メンテナンス停止間の稼働時間が長くなり、ダイのセットアップが減り、生産期間全体で部品の品質がより安定することが得られます。初期の材料費と加工費が高くなりますが、部品ごとの工具費の削減によって相殺されます。-
-部品数が 1,000,000 個を超える大量アプリケーションでは、超硬インサートまたは高度なコーティングを施した工具鋼に向けて計算が進められます。この量では、工具寿命のわずかな改善でも大幅な節約につながります。 TiN (窒化チタン) や DLC (ダイヤモンド ライク カーボン) などの高度な表面コーティングは、摩擦と凝着摩耗を低減することで D2 コンポーネントの耐用年数を 30{9}}50% 延ばすことができます -。これはコーティングされていない工具鋼の性能を超えてメンテナンス間隔を延長しながら超硬の脆性を回避する中間オプションです。
硬さ自体が目的ではありません - それは目的を達成するための手段です。 62 HRC に硬化されたシート メタル ダイ コンポーネントは優れた耐摩耗性を発揮しますが、衝撃コンポーネントを伴う用途ではその硬度によりマイクロチップが発生しやすくなります。 58 HRC に下げると、摩耗寿命はいくらか犠牲になりますが、断続的な衝撃荷重に耐えられる十分な靭性が得られます。正しい答えは、工具が実際に最初にリタイアする故障モード、つまり徐々に摩耗するか突然の破損になるかによって異なります。経験豊富な金型エンジニアが、材料の厚さ、部品の形状、プレス速度、同様の用途での過去の故障データに基づいてこの判断を行います。
材料グレードによって、各コンポーネントの寿命が決まります。しかし、同じ鋼種でも、順送、トランスファー、コンパウンド、またはコンビネーション構成に取り付けられる金型の種類に応じて性能が異なります。それぞれの構成部品に独自の要求が課せられ、サイジングと材料の両方の要件が変わります。
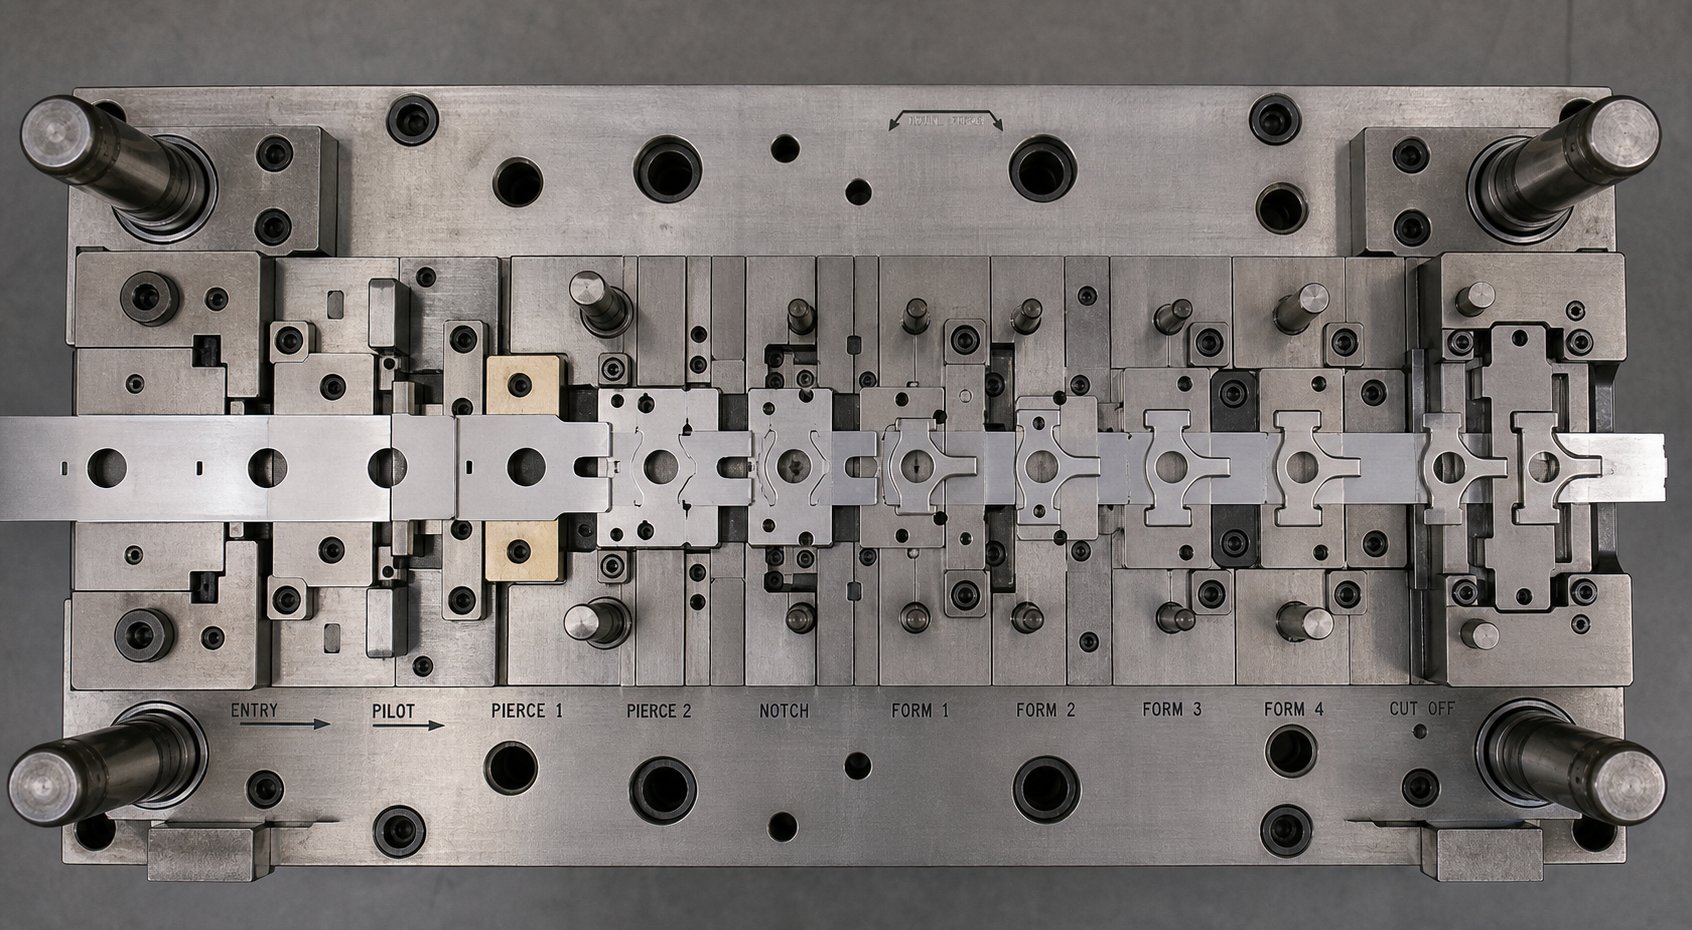
ダイタイプ間でのコンポーネントの違い
同じ工具鋼、同じプレス量、同じ板金 - であっても、順送、トランスファー、コンパウンドのいずれの構成を実行しているかによって、金型内のコンポーネントのラインナップは劇的に変化します。スタンピング金型の種類ごとに異なる製造上の問題が解決され、その問題によって、どのコンポーネントが存在し、どのコンポーネントが存在せず、残りのコンポーネントがどのように相互作用するかが決まります。高速コネクタ スタンピング専用の順送金型は、自動車のボディ パネルを形成するトランスファー金型とはまったく似ていませんが、どちらも前のセクションで説明した同じ基本的な構成要素に依存しています。
どのコンポーネントがどのダイ タイプ - に属しているのか、また、- がなぜそうなのかを理解することで、単純なツールの過剰な設計や複雑なツールの過不足を防ぐことができます。{{3}
大量のストリップ処理用の順送金型コンポーネント-
順送金型は、通常の生産において最も部品密度が高いタイプのスタンピング金型です。{0}ストリップは、最初から最後までキャリア ストリップに接続されたままで、プレス ストロークごとに 1 ピッチ長さだけ前進しながら、単一のダイ ブロック内の複数のステーションを通過します。終点でのみ分割されます。この連続ストリップ アプローチでは、単一のステーション ダイでは必要のないコンポーネントのサブシステム全体が必要になります。-
パイロット ピンはほぼすべてのステーションに表示され、各カットまたは成形操作が開始される前にストリップを再登録します。{0}ストリップ リフター - スプリング-式ピンまたはレール- タイプ バー - は、ストローク間で材料を上昇させ、下の金型コンポーネントに引っかかることなく材料を前進させることができます。プラスとマイナスの両方のバイパス ノッチにより、ストリップは、フィード動作を妨げる突出成形鋼やカム ドライバーの上を通過できます。ストック ガイドはストリップを横方向に制限し、ステーション間でフィーチャの位置がずれるドリフトを防ぎます。
キャリアストリップ自体は順送金型に特有の設計要素です。エンジニアは、すべてのステーションでストリップの完全性を維持するために、隣接する部品を接続する十分な材料を残さなければなりません - キャリアが狭すぎると、ストリップが座屈したり破れたりします。幅が広すぎると廃棄物が増えます。キャリアの設計は、リフターの配置、パイロット穴の位置、および構造を弱めることなくバイパスノッチを配置できる場所に直接影響します。
プログレッシブメタルスタンピングダイセットには、タイミングに敏感なコンポーネントも組み込まれています。-スプリングストリッパーは、パイロットの係合と同期して圧縮および解放する必要があります。位置合わせを妨げずにストリップを前進させるために、フィードリリースは正確に正しいクランク角度で開く必要があります。こうしたタイミングの要求により、順送金型は機械的に最も複雑な構成になりますが、その見返りは速度です。- 順送金型スタンピングでは、複数の操作を同時に実行しながら、厳密な公差を持つ小型部品の大量生産を迅速に行うことができます。
トランスファーダイコンポーネントとパーツネスティング
トランスファー ダイはストリップ管理のパラダイムを完全に反転させます。{0}最初のステーションでは、ワークピースをキャリア ストリップに接続したままにする代わりに、直ちに部品をブランクにするか、コイルから部品を分離します。その時点から、個々のブランクは機械搬送システム - のフィンガー、レール、またはウォーキング ビームを介してステーション間を移動し、部品を持ち上げ、移動し、連続する各ダイ ステーションに配置します。
この分離により、パイロット ピン、ストリップ リフター、バイパス ノッチ、キャリア ストリップの管理が不要になります。その代わりに、トランスファー ダイには、ストリップ制御ではなくパーツの位置に焦点を当てた別のコンポーネント セットが必要です。
- 巣ガイド- 個の精密-加工されたポケットまたは位置決めピンにより、各ステーションでブランクを正確に配置します。これらは、迅速なロードを可能にし、許容範囲内の位置精度を提供し、各操作後の迅速なアンロードを可能にする必要があります。ネスト ガイドには絶対確実な機能も組み込む必要があります。-- 個の追加の位置決め機能により、非対称パーツが誤って配置されるのを防ぎます。-
- パーツロケーターとゲージピン- は、ステーションごとにジオメトリが変化するときに位置の一貫性を維持するために、以前に形成されたフィーチャー、エッジ、または穴を参照する硬化ピンまたはブロックです。
- 昇降機構と排出機構- 空気圧式またはバネ式デバイス-。完成した部品をネストから持ち上げて、搬送機構が次の移動のために掴めるようにします。
- トランスファーレールのクリアランス機能- のレリーフは金型構造に機械加工されており、機械フィンガーやグリッパーが成形鋼や金型セクションに衝突することなく出入りできるようになります。
キャリアストリップがないことにより、特定の用途において転写ダイに大きな利点がもたらされます。トランスファー ダイ スタンピングは、ブランクの全側面が自由であるため、深絞り部品の製造に適しています - キャリアが絞りキャビティへの材料の流れを制限しないためです。また、順送ストリップの幅が現実的ではないような大きな部品や、ワークピースの両側での操作が必要な形状にも最適です。
自動車スタンピング金型アプリケーションでは、まさにこの理由からトランスファー構成が好まれます。大型のボディパネル、構造ブラケット、深絞りハウジングには、接続されたキャリア ストリップが物理的に妨げる無制限の材料の流れと多方向成形が必要です。-トレードオフは、トランスファーダイスタンピングには 1 つの統合されたダイブロックではなく複数の個別のダイが必要であるため、速度 - のトランスファーメカニズムのサイクルが順送ストリップフィード - よりも遅いことと、コストです。
複合ダイ構成および複合ダイ構成
複合ダイは、コンポーネントの配置に対する根本的に異なるアプローチを表します。複数のステーションにまたがって作業を分散する代わりに、複合金型は 1 回のプレス ストロークでブランキングとピアッシングを同時に実行し、- 1 回のヒットで完成した平らな部品を生成します。これを可能にする機械的なトリックは、従来のコンポーネントの役割を逆転させる逆転構成です。
標準的な金型では、パンチは上部のシューに取り付けられ、金型の開口部は下部にあります。複合ダイはこの配置の一部を逆転させたものです。ブランキング ダイは上部シューに取り付けられ、ブランキング パンチは下部に配置されます。同時に、下部シューに取り付けられた穿孔パンチが、ストリップから切断されるブランクを押し上げます。ブランクはストリップから切断され、同じストロークで穿孔され、反対方向に作用する上部と下部の切断要素の間に挟まれます。
この反転レイアウトには、複合ダイにのみ見られる特殊なコンポーネントであるシェダーが必要です。ブランクは角度リリーフなしで密閉されたダイ キャビティ内に切断されるため (寸法精度を維持するためにキャビティは真っ直ぐな壁を維持する必要があります)、部品には自然な出口の経路がありません。-シェダー - は、金型キャビティ内でスライドするスプリング-式またはノックアウト式-作動のプレート - で、ストロークごとに完成したブランクを上部金型から押し出します。これがないと、ブランクがキャビティ内で積み重なり、最終的に工具が詰まります。
シェダーは、56-58 HRC に硬化された中合金工具鋼で作られ、ダイの開口部内で自由にスライドできるように研磨されています。{0}これらは 2 つの機能を果たします。つまり、部品を排出することと、切断ストローク中に、ピアシング パンチが下から貫通する間、ブランクを平らに保持する圧力パッドとして機能します。これにより、著しく平坦な部品が生成されます。これは、切断中に部品が皿状になったり湾曲したりするプログレッシブ構成に比べて、複合ダイの主な利点です。
コンビネーション ダイスは、切断と非切断の両方の操作を 1 つのストロークに統合することで、ラインをさらにぼやけます。{{0}{1}}、穴あけと曲げ、ブランキングと成形、または切断と絞りを同時に実行します。これらには、同じダイスペース内でコンポーネントを慎重に順序付ける必要があります。せん断中の材料の歪みを防ぐために、要素を成形する前に切断要素をかみ合わせる必要があります。また、ストローク途中でワークピースが傾くことを避けるためにばね圧力のバランスをとらなければなりません。-。
| 金型の種類 | ユニークなコンポーネント | 生産速度 | パーツの複雑さ | 代表的な用途 |
|---|---|---|---|---|
| プログレッシブ | パイロットピン、ストリップリフター、バイパスノッチ、ストックガイド、キャリアストリップデザイン、スプリングストリッパー | 高 (小型部品の場合は 200-1500+ SPM) | 中程度から高度 (ストリップの取り付けによって制限されます) | 電気コネクタ、ブラケット、端子、大量の小型複雑部品 |
| 移行 | ネスト ガイド、パーツ ロケーター、トランスファー レールのクリアランス、イジェクト メカニズム、フールプルーフ機能- | 中程度 (通常 15 ~ 80 SPM) | 高(無制限の形状、深絞り、多面特徴) | 自動車のボディパネル、構造部品、深絞りハウジング、大型部品- |
| コンパウンド | シェダー、ノックアウト プレート、トランスファー ピン、反転ダイ/パンチ配置、ストレート ウォール ダイ キャビティ | 中程度から高程度 | 低 (平らな部品のみ - ブランキング + ピアス) | ワッシャー、ガスケット、フラットラミネート、ホイールブランク、高い平面度を必要とするあらゆる部品 |
| 組み合わせ | 統合された切断 + 鋼の成形、連続した噛み合いタイミング、バランス スプリング システム | 適度 | 中程度 (切断 + 成形操作 1 回) | 切断と曲げ、または切断と絞りを一度に行う必要がある部品で、ステーション数を削減します。 |
-金型アセンブリと新たなコンポーネントの役割
スタンピング金型 - の切断、成形、取り出し - の従来の境界は拡大しています。 -金型アセンブリでは、接合または締結操作をプレス ストロークに直接組み込むため、下流での処理や二次操作が不要になります。これを可能にするコンポーネントには、-ダイナットまたはスタッド挿入ステーション、クリンチパンチとアンビルセット、リベット設置機構、-}ダイ内溶接電極などがあります。
これらの追加により、コンポーネントの状況が大きく変わります。 -金型内組立ステーションを備えた順送金型には、そのステーションでの追加のプレス力能力、ダイ シュー内の局所的な裏当てサポート、および成形完了後、部品がストリップから分離する前にのみファスナーが挿入されるようにタイミングを調整する必要があります。金型構造は、金型エンベロープ内にファスナー送り機構 -、ブローチューブ、トラックフィード、または脱進機システム - をすべて収容できる必要があります。
プログレッシブ、トランスファー、コンパウンド、およびコンビネーション構成の選択は、部品の形状や生産量だけではありません。これにより、コンポーネント全体の在庫、スプリング システムの複雑さ、各作動要素に必要な材料グレード、そして最終的にはツールのあらゆる寸法を指定するために必要なエンジニアリング作業が決まります。その仕様プロセス - では、トン数に応じて構造部材のサイズを決定し、材料特性に合わせてクリアランスを設定し、成形要件に一致するばね力を計算します - では、コンポーネントのすべての知識が 1 つの一貫した設計に集約されます。
スタンピングツールおよび金型設計におけるコンポーネントのサイジングと仕様ロジック
各コンポーネントの機能を理解することは重要です。特定の用途に合わせてサイズを決める方法を知ることで、金型の設計が組み立てではなくエンジニアリングになります。スタンピングツールとダイ - シューの厚さ、ガイドピンの直径、バネ力、クリアランス値、パイロットピンのサイズ - のすべての仕様は、プロセス要件に遡ります。プレストン数、ストリップの特性、および部品の形状が入力となります。コンポーネントの寸法が出力となります。計算を間違えると、サイコロは機能しなくなるか、-自己破壊します。-
ここでの規律は、各コンポーネントの容量を、生産時に実際に遭遇する力や公差に適合させることです - それ以上でもそれ以下でもありません。サイズを大きくしすぎると、材料と印刷機の能力が無駄になります。-サイズが小さすぎると、たわみ、摩耗、早期故障が発生します。-目標は、計算または既知の設計ルールによってあらゆる寸法が正当化される精密エンジニアリングです。
プレストン数に合わせた構造コンポーネントのサイジング
プレストン数は、構造コンポーネントのサイジングの開始変数です。ダイが耐えなければならない総切削力と成形力により、ダイシュー、ガイドピン、およびバッキングプレート-の最小要件が決まります。これらのコンポーネントは、許容範囲を超えてたわむことなく力を吸収し分散します。
ダイシューの厚さは、トン数とダイ面積に直接比例します。より高いトン数でダイの設置面積が大きくなると、センタースパンでの反りを防ぐためにより厚いシューが必要になります。すべての用途に共通の公式は存在しませんが、経験豊富な工具エンジニアは有限要素解析または確立されたガイドラインを使用して、全負荷時のたわみを 0.001 インチ未満にすることを目標としています。中程度のトン数(100 トン未満)の順送金型の場合、厚さ 2.0-3.0 インチ範囲のシューが一般的です。 500 トンを超える高トン数用途 - の自動車牽引 - では、厚さ 4.0 インチ以上のシューが必要となる場合があり、過剰な重量を発生させずに剛性を最大化するためにリブや T スロット構成で補強される場合があります。
ガイドピンの直径も同様のロジックに従います。ピンは、切断および成形中に発生する横方向の力による曲げたわみに耐える必要があります。トン数が多く、幅の広いストリップを備えた大型のダイには、より大きな直径のピン - が必要です。- は通常、小型ダイの場合は 1.5 インチ、大型トランスファー ダイセットの場合は最大 3.0 インチ以上の範囲です。ボール ベアリング ガイド システムは、より高速でより厳密なアライメントに対応しますが、ブッシュにはさらに正確な穴公差が要求されます。
バッキングプレートの厚さは、パンチヘッドとダイシューの間の硬度の差によって決まります。標準のバッキング プレートは厚さ 0.500-0.750 インチで、58-62 HRC まで硬化されています。サイズ決定における重要な問題は、厚さだけではありません。プレート領域が、その下のシュー素材の降伏強度を下回る集中的なパンチ荷重を分散するのに十分な大きさであるかどうかです。 1 つの領域に集中した小径のパンチのクラスターでは、より広い設置面積に力を分散する単一の大きなパンチよりも厚い、または幅広のバッキング プレートが必要になる場合があります。
材質と厚さによるクリアランス仕様
パンチ-と-ダイのクリアランスは、あらゆる切削加工において最も重要な側面寸法です。-これはワークピースの厚さのパーセンテージとして指定され、そのパーセンテージは材料の種類、硬度、および必要なエッジ品質によって異なります。
軟鋼の一般的な開始点は、片面あたり材料の厚さの約 10% です。 0.060 インチの軟鋼ストリップの場合、これは片側あたり 0.006 インチのクリアランス -、またはパンチとダイ ボタン間の合計直径の差が 0.012 インチであることを意味します。ただし、このベースラインは材料特性によって大幅に変化します。
- 軟質材(アルミ、銅、真鍮)片面あたり - 5-8%。クリアランスが低いと、延性材料が破断する前に過度に伸びたり転がったりするため、よりきれいな切断が行われます。
- 軟鋼および低炭素グレード-片面あたり - 8-12%。切れ味と工具寿命のバランスをとった標準範囲です。
- 高張力鋼とステンレス片面あたり - 12-18%。材料が硬いほど、切削抵抗が高くなります。クリアランスが増加すると、破壊を開始するのに必要な力が減少し、パンチの摩耗が最小限に抑えられます。
- 先進高強度鋼(AHSS)-片面あたり - 15-20%。これらのグレードは、破壊の開始に対する抵抗力があるため、さらに多くのクリアランスを必要とします。クリアランスが狭いと二次せん断が発生し、パンチの摩耗が大幅に加速します。
計算自体は簡単です。材料の厚さに推奨パーセンテージを乗じて、側面あたりのクリアランスを求めます。-ただし、エンジニアリング上の判断は、適切なパーセンテージ - を選択することにあり、その選択は優先順位によって決まります。クリアランスが狭いとバリが小さくなり、カットバンドがきれいになりますが、工具寿命が短くなり、切削抵抗が増加します。クリアランスが広いと再研磨間隔が長くなりますが、バリが大きくなりエッジのロールオーバーが発生します。ミスミのエンジニアリング ガイダンスに記載されているように、現代の開発では、エッジの美観をわずかに犠牲にしても、工具の負担を軽減し、動作寿命を延ばすために、11 ~ 20% のクリアランス値がますます好まれています。
パイロット ピンのサイジングは別のロジックに従います。ピンの直径は、パイロット穴 - に対して相対的に指定され、穴の端を変形させることなくスムーズに挿入できるように、通常は 0.001 ~ 0.002 インチ小さめに指定されます。パイロット穴自体は初期のステーションで開けられ、下流のステーションでピンがストリップを正確に位置合わせできるように、厳しい公差 (通常は +0.0005/-0.0000 インチ) に保つ必要があります。ピンと穴の間のクリアランスが大きすぎると、パイロットの目的が損なわれます。少なすぎると、サイクルを繰り返すと穴が伸びてしまいます。
ブッシング内のガイドピンのクリアランスは、まったく異なるスケールで動作します。精密順送金型では、通常、最大トン数で上部から下部の位置合わせを維持するために、ガイド ピンのフィットが 0.005 mm (0.0002 インチ) 以内であることが指定されています。{4}}-ボール ベアリング ガイド システムは、クリアランスの変動を完全に排除することで、さらに厳密なアライメントを実現します。-ピンとブッシュの間でボールに予圧がかかり、ストローク中に有効な遊びがゼロになります。
複雑な部品形状の設計上の考慮事項
単純なフラット ブランキングおよびピアシング操作は、上記のサイズ設定ルールに従い、複雑さは最小限に抑えられます。複雑な部品の形状 - の深絞り、複数の角度の曲げ、階段状の形状、複合曲線 - には、非線形で相互に作用する追加の仕様変数が導入されています。-
描画操作は最も明確な例を示しています。ダイ パッド プレート (ブランク ホルダーまたはドロー パッド) は、材料を過剰に拘束して亀裂を引き起こすことなく、しわを防ぐのに十分な力を提供する必要があります。-スタンピング金型の専門家アート・ヘドリック氏はこう説明する描画パッドのわずかなたわみでも、フロー制御が失われ、パッド面とダイ表面の間にしわが生じます。-。パッドの厚さは、プレスシャット高さの制約内に収まりながら、フルブランクの保持力下での曲げに耐える必要があります-。力自体は通常、単純な円筒シェルの場合は引抜き力の 25-33% ですが、複雑な形状では、実際のブランク ホルダーの圧力分布を決定するために有限要素シミュレーションが必要になる場合があります。
ドローパッドのジオメトリにより別のレイヤーが追加されます。フラット パッドは、丸いシェルと平らなフランジを持つ長方形のボックスに機能します。成形部品 - 自動車フェンダー、インナードア、構造レール - には、部品のバインダー表面に沿った成形パッドが必要です。展開不可能なラップ (パンチが接触する前にパッドが材料を強制的に座屈させる) により、部品の中心に伸びが生じます。これは特定の形状には役立ちますが、外観が重要なクラス A パネルでは表面欠陥が生じる可能性があります。
鋼のプロファイルを成形するには、半径に細心の注意を払う必要があります。材料の厚さよりも小さい内部曲げ半径により応力集中が生じ、ワークピースに亀裂が生じます。より大きな絞り深さを必要とするため、ダイ半径が大きすぎると材料が無駄になります。パンチノーズ半径、ダイ開口部半径、および材料の厚さの間の関係によって、操作が絞り、引き伸ばし、または組み合わせであるかが決まります -。各モードでは、ブランクホルダーに異なる力の計算と異なるスプリング仕様が必要です。
リフターの間隔と数量は、ストリップの幅、材料の厚さ、リフターがサポートする必要がある重量によって異なります。幅 6- の 0.060 インチ鋼のストリップは、幅 1 インチの 0.020 インチのアルミニウムストリップよりも 1 フィートあたりかなり重く、供給中にきれいに上昇するには、より多くのリフター、より強力なスプリング、およびより高い揚力が必要です。幅広のストリップ上でリフターの間隔が離れすぎると、支持点間で材料が垂れ下がり、波が発生して操縦の精度が妨げられます。
これらの相互作用する変数 - トン数、クリアランス、パッド力、成形半径、バネ定数、リフター荷重 - は、金属スタンピング ツールと金型の仕様が真に複雑になる場所です。 1 つのパラメータを変更すると、他のパラメータもカスケード的に変化します。絞り深さを増やすと、より多くのブランク ホルダー力が必要になり、より硬い窒素スプリングが必要になります。これにより、上型の重量が増加し、追加のモーメント負荷に耐えるために厚いシューが必要になります。それぞれの決定は下流に影響を及ぼし、経験豊富なエンジニアは設計に着手する前にシステム全体を追跡します。
-標準以外のサイズ決定の場合-、特に部品の形状により標準の参照表に適合しないコンポーネントの相互作用やマテリアル フロー パターンが異なる場合-、専門ツール パートナーとの協力はオプションではなく現実的になります。イーチェンは、これらの設計集約的な課題に特化したカスタム スタンピング 金型ソリューションを提供し、標準のカタログ計算が適用されなくなった場合に金型構造の最適化、クリアランス エンジニアリング、マテリアル フロー解析のためのリソースをツーリング エンジニアと結び付けます。{0}この種のサポートは、工具鋼が切断され、エラーの修正に費用がかかるようになる前の仕様段階で最も価値があります。
仕様ロジックにより、すべてのコンポーネントに紙上の寸法が与えられます。これらのコンポーネントが生産に入った後に何が起こるか、-、コンポーネントがどのように摩耗するか、故障した場合は、標準またはカスタムの代替品と交換するか-が、ダイの実際のライフサイクルと、それを稼働し続けるための長期コストを定義します。-
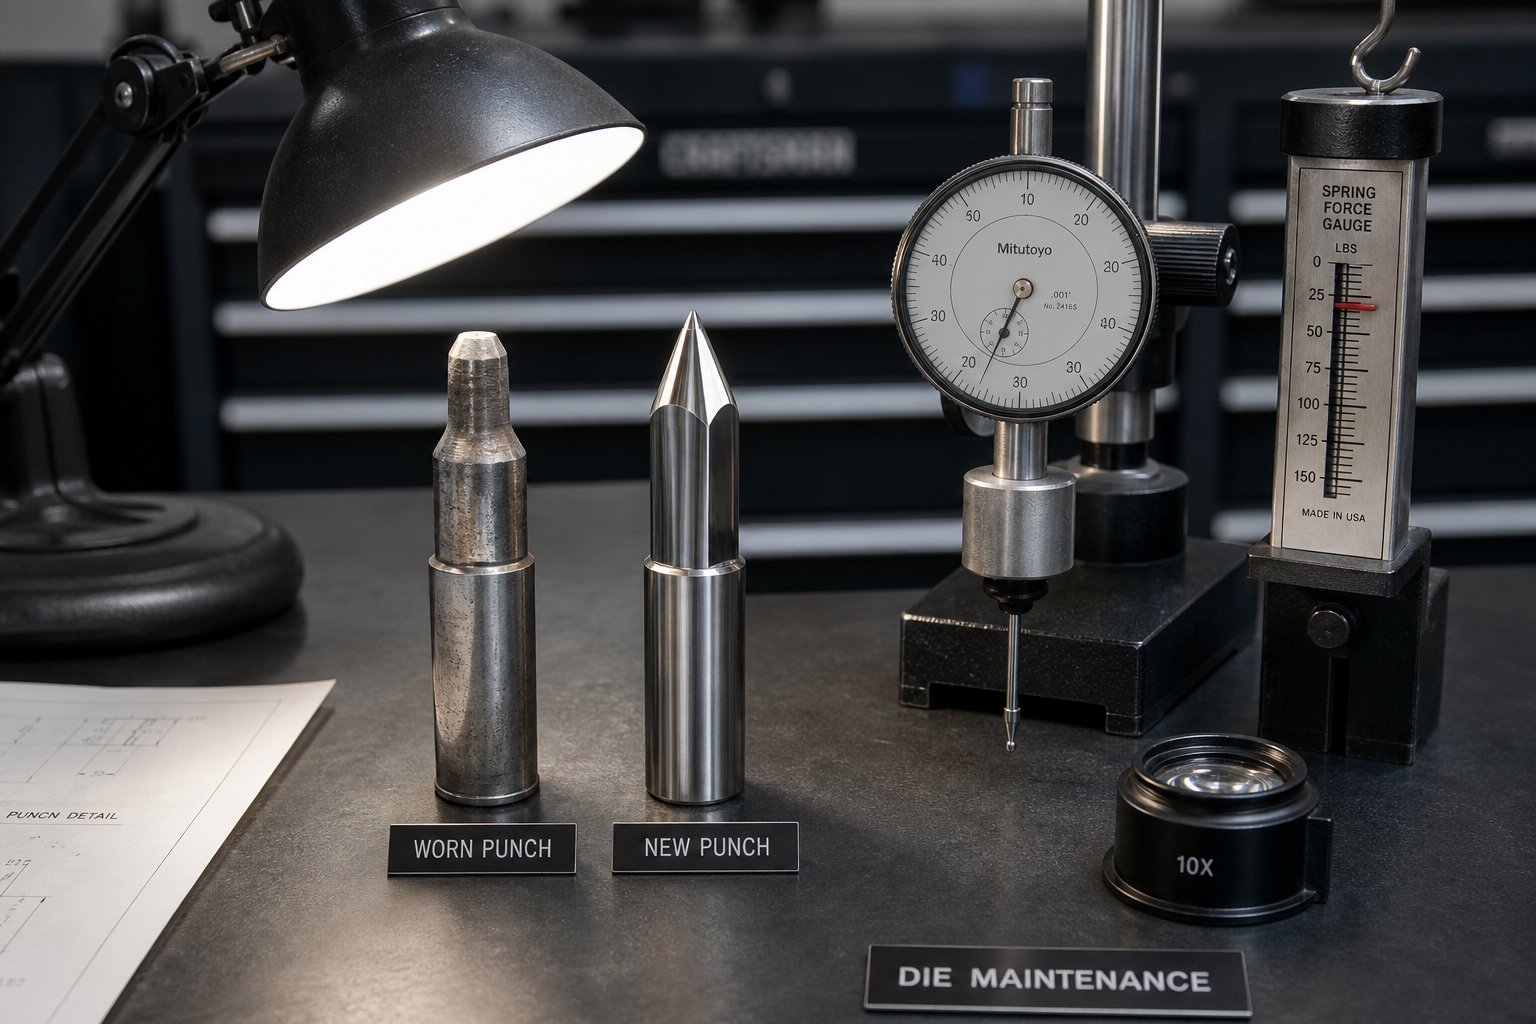
ダイコンポーネントのメンテナンスと調達の決定
すべての金型コンポーネントには有限の耐用年数があります。パンチは鈍くなり、スプリングは疲労し、ガイドピンには傷がつき、ダイボタンは一度に押すたびに形状が失われます。これらの故障は、ほとんどの場合、突然発生するものではありません -。これらの故障は、経験豊富な工具エンジニアが診断信号のように読み取ることを学ぶ、測定可能な摩耗パターンとして発生します。利益を上げて稼働するプレス加工と、計画外のダウンタイムで多額の費用が発生することの違いは、多くの場合、1 つの質問に帰着します。それは、摩耗を故障に至る前に把握するか、故障後に把握するかということです。
同様に重要なのは、すべてのメンテナンス イベントに続く調達の決定です。コンポーネントが寿命に達したとき、カタログから標準的なダイ交換品を入手しますか、それともアプリケーションがカスタム設計の部品を要求しますか?--その選択は、リードタイム、コスト、そして最終的には修理された金型が新品時の - と同等か、それ以上の性能を発揮するかどうかに影響します。
摩耗パターンの認識とメンテナンスのスケジュール設定
スタンピング金型は、一度の劇的な出来事によってその劣化を知らせるものではありません。彼らは、部品の品質が徐々に変化する中で、-、数千分の 1 ずつ高くなるバリ、公差の限界に向かってドリフトする限界寸法、シフトに次ぐ上方へのプレス荷重の忍び寄るプレス荷重などをささやきます。これらの信号を早期に認識することが、予防保守と緊急修理を分けるものです。
最も信頼性の高い摩耗インジケーターは、特定の金型コンポーネントに直接マッピングされます。
パンチ先端の丸みこれは、切断コンポーネントの摩耗の最も初期かつ最も一般的な兆候です。使用により刃先の半径が大きくなるにつれて、材料の破壊を開始するためにより多くの力が必要になります。測定可能な結果は?プレス部品のバリ高さが増加します。 0.001 インチのバリを生成する新しいパンチは、0.003 インチのバリを生成するようになり、エッジの鋭さが大幅に失われます。多くのショップでは、バリ-高さのしきい値 - を、再研磨のトリガーとして通常素材の厚さの 10% - に設定しています。
ガイドピンのスコアリングピンの表面に目に見える傷やかじり跡として現れます。これはピン自体が故障したことを意味するわけではありません - 負荷によりダイ シューの位置がずれ、ピンが耐えられるように設計されていない横方向の力を吸収することを意味します。スコアリングは、プレスラムの緩み、ヒールブロックの摩耗、横方向の力の管理が不適切であるなど、構造上の問題の症状です。根本原因を解決せずに傷がついたピンを交換すると、交換しても同じくらい早く傷がつくことが保証されます。
ばね力の減衰測定するまでは見えません。新品のときに作業高さで 500 ポンドの力を発揮したダイ スプリングは、200,000 サイクル後には 380 ポンドしか力を発揮できません -。これは 24% の損失であり、一貫性のない剥離、スラグの引き抜き、成形深さの変動として現れます。経験豊富なショップでは、部品の品質が劣化するのを待つのではなく、予定された間隔で校正されたゲージを使用してバネ力を測定します。
ダイボタンのベル-口- ダイボタンの入口面の刃先が徐々に大きくなり丸みを帯びることにより、- スラグ保持力と刃先の品質に直接影響します。-進入半径が大きくなると、材料は破断する前に内側に転がり、プレス加工された部品に大きな転がりゾーンが生じます。ひどい場合には、ベルマウスによりナメクジが拡大された開口部を通って後退し、ダイの表面に着地する可能性があります。
構造化されたメンテナンスの頻度により、次の指標がアクションの間隔に関連付けられます。
- 切削コンポーネント (パンチ、ダイボタン、トリムスチール)- 50,000-100,000 ストロークごとに検査します。サンプル部品のバリの高さと明るいバンドの幅を測定します。バリが閾値を超えた場合は再研磨してください。通常の再研磨では、1 回の研磨で 0.002 ~ 0.004 インチが除去されます。累積的な除去を追跡して交換を予測します。
- ガイドシステム (ピン、ブッシュ、ヒールブロック)- 毎週、または 100,000 ~ 300,000 ストロークごとに検査してください。傷の有無を確認し、ピンとブッシュの隙間をダイヤルインジケーターで測定します。クリアランスが仕様を超えて 0.001 インチを超えた場合は、ブッシュを交換してください。
- スプリングシステム(ダイスプリング、窒素シリンダー、ウレタンパッド)- スプリングテスターまたはフォースゲージを使用して、毎月または 100,000 ストロークごとに力の出力をテストします。力が定格値の 85% を下回った場合は、機械式スプリングを交換してください。金型のセットアップごとに窒素スプリングの圧力を確認してください。
- ストリップ制御コンポーネント(パイロットピン、リフター、ストックガイド)- 100,000~200,000 ストロークごとに検査します。パイロットピンの磨耗直径を測定します。リフターのスプリング力をチェックし、リフト高さが仕様を満たしていることを確認します。穴の伸びがレジストレーションの問題になる前に、磨耗したパイロットを交換してください。
- 構造部品(ダイシュー、バッキングプレート、ダボ)- 大規模なオーバーホール中の全次元監査(年に一度、または 500,000~1,000,000 ストロークごと)。シューの平面度、平行度を確認してください。表面に変形や埋め込み跡が見られるバッキングプレートを交換します。
金型やプレスラインを大量に稼働させる作業から得られる重要な洞察は、出力と力の傾向であり、部品の品質が変化する前でも早期警告システムとして機能します。プレス負荷、消費電流、またはストロークあたりのエネルギーが着実に上昇すると、ブレードの鈍化または摩擦の増加を示すことが多く、スクラップ率が上昇する前にメンテナンス措置を促します。-。重要な寸法で SPC を実行しているショップは、コンポーネントの摩耗に相関する Cp/Cpk ドリフトを検出し、公差限界に違反する前に検査を開始できます。
実際の寿命を延ばすための手段は、定期的なメンテナンスを補完するものです。{0}工具コーティング - パンチや成形鋼に適用される TiN、CrN、または DLC - は、摩擦を軽減し、再研磨の間隔を 30-50% 延長します。ワーク材質に合わせた適切な潤滑により、刃先の劣化を促進する凝着摩耗(かじり)を防止します。予想寿命の 70 ~ 80% で予防的オーバーホールを計画すると、生産を停止して修理コストがかさむ中間故障のリスクを回避できます。
標準カタログコンポーネントで十分な場合
すべての摩耗したコンポーネントをカスタム交換する必要があるわけではありません。スタンピング コンポーネント業界は、堅牢なカタログ エコシステムをサポートしています。- 標準パンチ、ダイ ボタン、ガイド ピン、ブッシング、スプリング、リテーナーが、複数のサプライヤーから数千のサイズと構成で入手可能です。一般的な形状と標準的な金型構成の場合、カタログ部品には説得力のある利点があります。
スピード:標準のダイ スプリングまたは丸パンチは数日以内に発送され、場合によっては翌日に発送されます。{0}}生産が停止し、コンポーネントをすぐに交換する必要がある場合、カタログが利用できるため、エンジニアリングのリードタイムが完全に排除されます。
料金:標準部品は膨大な量で生産されるため、工具や品質システムのコストが何百万ものユニットにわたって償却されます。カタログのダイ ボタンのコストは、同じ工具鋼でカスタム加工された同等品の数分の一です。-
実証済みの信頼性:標準のスタンピングコンポーネントには、数十年にわたるエンジニアリングの改良が集約されています。寸法は業界仕様 (ISO、DIN、NAAMS) に準拠しており、その性能データ - 定格荷重、摩耗寿命、寸法公差 - は十分に文書化されており、公開されています。-標準コンポーネントを指定すると、カスタム認定テストを行わなくても、何が得られるかがわかります。
複数の調達:標準コンポーネントは、さまざまな地域の多数のサプライヤーから入手できます。 1 つのベンダーが混乱に直面しても、代替ベンダーが存在します。このサプライ チェーンの回復力は、単一の部品が欠落しているだけでプレス ライン全体がアイドル状態になる可能性がある、大量生産のスタンピング 金型にとって特に価値があります。-
これらの条件が満たされている場合、標準部品を使用するかどうかは簡単に決定できます。つまり、必要な形状がカタログの製品と一致し、クリアランス値が標準範囲内にあり、材料グレードと硬度がサプライヤーの在庫に準拠しており、アプリケーションが標準部品定格を超える異常な荷重経路や環境条件を課さないことです。
ほとんどのメンテナンス交換では、- パンチを研ぎ直して純正の直径に戻し、磨耗したブッシュをカタログ同等品に交換し、疲労したスプリングを同じサイズの色分けされた交換品に交換します。-色分けされた交換品-が正しく経済的な選択です。エンジニアリングはすでに完了しています。テストはすでに証明されています。サプライチェーンはすでに構築されています。
複雑なアプリケーション向けにカスタム-エンジニアリングされたコンポーネントを選択する
標準カタログは一般的な問題を解決します。しかし、金型やプレス加工では、複雑な部品の特徴によって決まる一般的でない-非標準のパンチ形状、特殊な材料に必要な異常なクリアランス、独自のストリップ レイアウトによって駆動される独自のリフター構成、またはカタログに記載されていないバイパス ノッチ設計などの問題が頻繁に発生します。
次のいずれかの条件が存在する場合、カスタム スタンピング コンポーネントが必要になります。
- -標準外のクリアランス標準のダイ ボタンでは提供されないクリアランスを必要とする、一般的な軟鋼-鋼-から-ステンレスの範囲外の - ワーク素材(ベリリウム銅、チタン、高度な高張力鋼-)。
- 複雑なパンチプロファイル- 形状のパンチは、カタログのジオメトリに対応しない独自の部品フィーチャに一致します。これらには、未加工の工具鋼ブランクからのワイヤ放電加工または精密研削が必要です。{2}
- 異常な保持または取り付け- コンポーネントは、非標準の取り付け構成、穴パターン、または保持方法を使用して従来のダイ構造と統合する必要があります。-
- 統合機能コンポーネント単一のカタログ項目としては存在しない、複数の機能を組み合わせた - 要素(ゲージ ピンとしても機能するリフター、またはバイパス リリーフを組み込んだストリッパー インサート)。
- パフォーマンスが重要なアプリケーション-- 標準公差が十分に厳しくない、標準材料が十分に硬くない、または標準コーティングが特定の摩耗メカニズムに耐えられない状況。
カスタムとスタンダードのトータルコストの比較は、単価だけではありません。カスタム コンポーネントには、エンジニアリング時間、工具料金、認定テスト、長いリードタイム、および単一ソースへの依存関係が伴います。-しかし、これらは最適化されたパフォーマンス、メンテナンス間隔の延長、標準部品では根本的に対処できない問題を解決する機能も提供します。大量生産の場合、そのパフォーマンスの利点は数百万サイクルにわたってさらに高まります。- 再研ぎまでに 500,000 回のヒットを持続するカスタム パンチと、100,000 回のヒットごとにメンテナンスが必要な標準のパンチでは、ダウンタイム イベントが 5 倍削減されます。-
実際の意思決定フレームワークは、エンジニアリング調達コミュニティが推奨している内容を反映しています。つまり、要件を適切に満たす標準部品はどこでも使用し、標準ソリューションが不十分なアプリケーション用にカスタム コンポーネントを確保し、部品の 80% がカタログから外れており、残りの 20% は対象を絞った変更によって追加できる場合は、中間点として、二次加工操作を伴う修正標準部品 - のカタログ アイテム - を考慮します。
カスタム コンポーネントの課題に直面しているエンジニア向けに、-特に設計-バリ制御、特殊材料のクリアランス最適化、複雑なリフターやバイパス ノッチ構成、独自の成形ジオメトリなどの重大な問題を設計します。-専門のツーリング パートナーが、汎用機械工場にはないエンジニアリング サポートと製造能力の両方を提供します。-イーチェンは、個別のコンポーネント エンジニアリングを通じて金型構造にわたるカスタム スタンピング金型コンポーネント ソリューションを提供し、カタログ製品の限界に達する非標準用途向けのフル仕様から{{0}{1}}生産サイクルをサポートします。-このタイプのパートナーシップが最も価値があるのは、コンポーネントの課題が単純なサイズの置き換えではなく、本当に新規な - であり、最初から正しく解決するにはツールの専門知識が必要な設計上の問題である場合です。
標準であれカスタムであれ、調達に関するあらゆる決定がメンテナンス サイクルにフィードバックされます。サプライチェーンがすでに確立されているため、標準コンポーネントにより将来の交換が簡単になります。カスタム コンポーネントでは、次の交換品を最初から再設計することなく同じように製造できるように、詳細な図面、材料仕様、熱処理記録-、-熱処理記録-を文書化する必要があります。-金型をライフサイクル全体にわたって利益を上げて管理しているショップは、メンテナンス イベントのたびにこの決定を意図的に行い、即時の可用性と長期的なパフォーマンスのバランスをとり、その後の各決定を迅速かつより多くの情報に基づいて行うためのコンポーネント履歴を構築しています。-
スタンピング金型部品に関するよくある質問
1. スタンピング金型の主なコンポーネントは何ですか?
スタンピング金型は、連携して機能するいくつかのコンポーネント グループで構成されています。構造基礎部品 (ダイ シュー、ガイド ピン、ブッシング、ヒール ブロック、バッキング プレート)、切断および成形コンポーネント (パンチ、ダイ ボタン、フォーミング スチール)、ストリップ制御要素 (パイロット ピン、リフター、ストック ガイド、バイパス ノッチ)、スプリング システム (機械式ダイ スプリング、窒素ガス スプリング、ウレタン パッド)、およびストリッパー プレートです。各グループは特定の機械的機能を果たし、すべてのプレス ストローク中のそれらの調整された相互作用により、部品の品質、工具寿命、生産効率が決まります。
2. パンチとダイの正しいクリアランスをどのように決定しますか?
パンチ-と-ダイのクリアランスは、側面ごとのワーク材料の厚さの割合として指定されます。軟鋼の場合、標準の開始点は片側あたり約 10% です。アルミニウムなどの柔らかい材料には 5-8% が使用されますが、高強度鋼には 12~18% 以上が必要です。-この選択により、切削品質と工具寿命のバランスがとれます。クリアランスが狭いとバリは小さくなりますが、パンチの摩耗が促進されます。一方、クリアランスが広いと再研磨間隔は延長されますが、エッジのロールオーバーが増加します。材料グレード、厚さ、プレス速度、および望ましいエッジ品質はすべて、最終仕様の要素となります。
3. 順送プレス金型のバイパス ノッチの目的は何ですか?
バイパスノッチは、ストリップ材料が供給中にストリップ移動面の上に突き出るダイコンポーネントの上または周囲を通過できるようにするためのクリアランスを提供します。負のバイパス ノッチは、前のステーションでストリップから材料を除去し、障害物を取り除くギャップを作成します。ポジティブバイパスノッチは、ストリップがその上を通過できるように、ダイコンポーネント自体を緩和または成形します。これらのノッチを設計するには、クリアランスのニーズに対してストリップの強度のバランスを取る必要があります。- 材料を除去しすぎるとキャリアが弱くなり、リリーフが不十分だとジャムや送り込み不良が発生します。 YICHEN (https://www.yichen-group.com/stamping-die/) は、順送金型アプリケーションにおける複雑なバイパス ノッチ構成のためのカスタム ソリューションでエンジニアをサポートします。
4. 機械式ダイスプリングの代わりに窒素ガススプリングを使用する必要があるのはどのような場合ですか?
窒素ガス スプリングは、小さな設置面積からより高い力の出力、ストローク全体にわたってより一貫した力の伝達が必要な用途、または成形加工で絞り深さ全体にわたって均一なブランク保持圧力が必要な場合に適しています。{0}}圧縮に伴って直線的に力が増加する機械式スプリングとは異なり、窒素スプリングは比較的平坦な力曲線を提供します。また、予荷重を犠牲にすることなく力を即座に伝達するため、ストローク全体を作業行程として利用できます。トレードオフには、コストの上昇、シールの劣化を検出するための圧力監視の必要性、耐用年数を延ばすために推奨される定格容量の 85% の移動制限が含まれます。
5. 標準カタログとカスタム設計の金型コンポーネントのどちらを選択すればよいですか?{1}}
必要な形状、クリアランス、材料グレード、定格荷重が入手可能な製品と一致する場合は、標準カタログ コンポーネントを使用します。- これらのコンポーネントは、より早く出荷され、コストが低くなり、数十年にわたる改良によって実証された信頼性を備えています。特殊な材料の非標準クリアランス、独自の部品特徴に一致する複雑なパンチ プロファイル、統合された多機能要素、または標準公差や材料が満たされないパフォーマンスが重要な状況に-含まれるアプリケーションでは、カスタム-設計コンポーネントが必要になります。-大量生産の場合、メンテナンス イベント間の寿命が 5 倍長いカスタム パーツは、ダウンタイムの削減により、初期費用の増加を正当化できます。 YICHEN(https://www.yichen-group.com/stamping-die/)のような専門パートナーは、設計から製造までにわたる非標準コンポーネントの課題に対して完全なエンジニアリング サポートを提供します。-


