


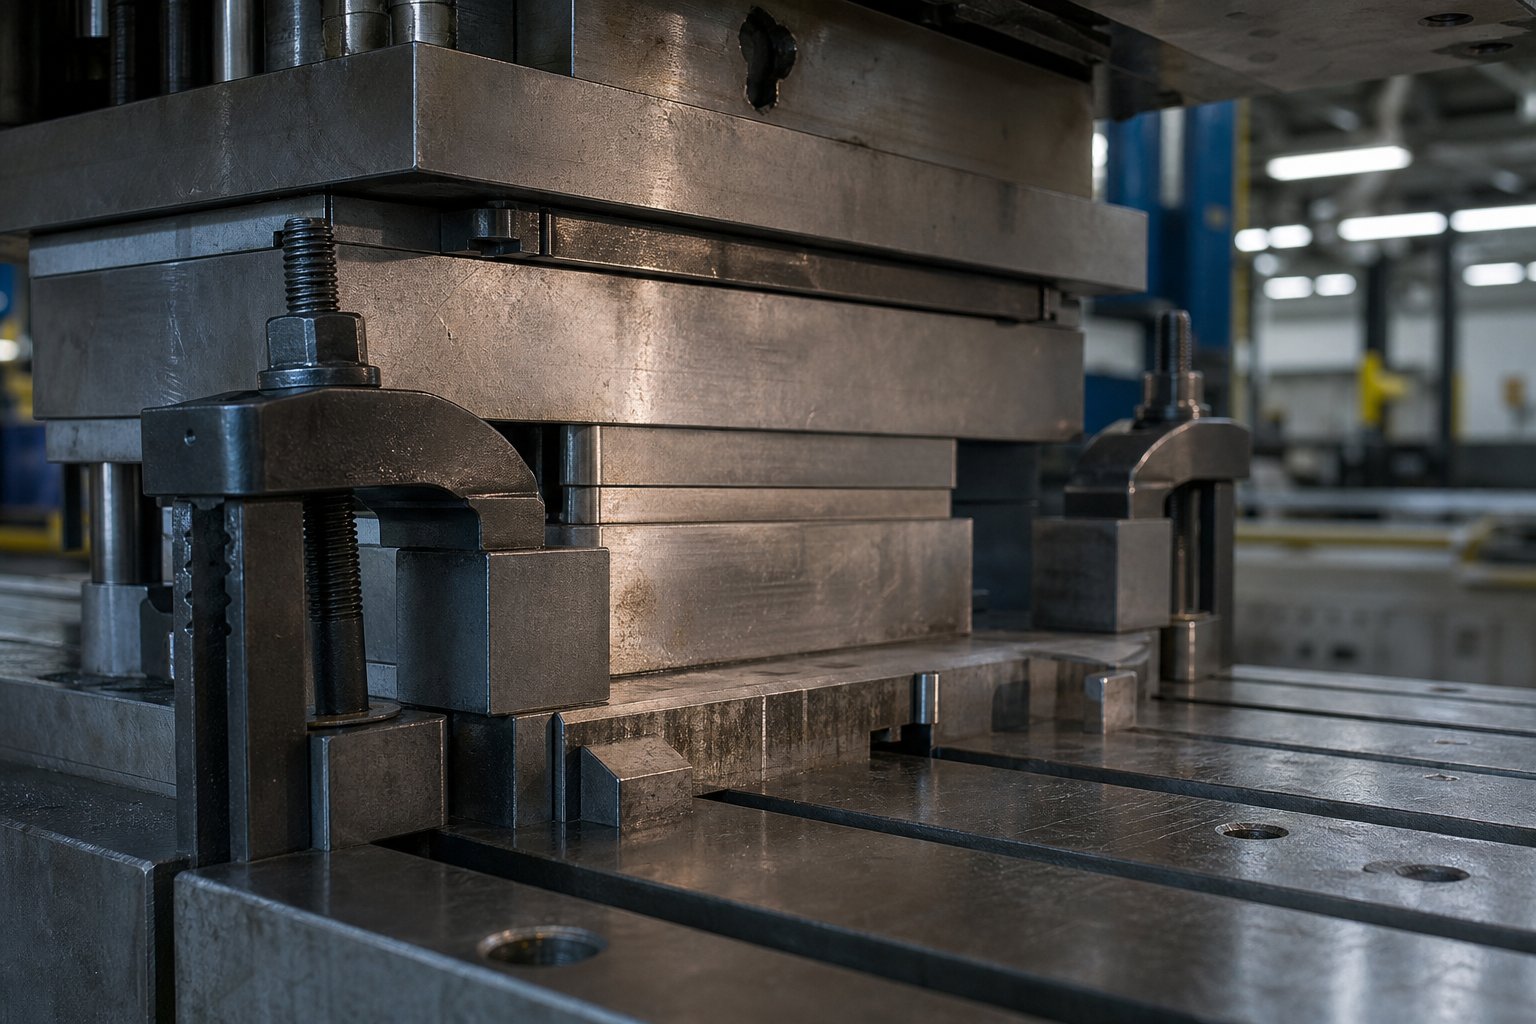
スタンピングダイクランプの機能とそれが重要な理由
印刷機が毎分 60 ストロークで稼働していると想像してください。上部の金型が材料に衝突し、数千ポンドの逆荷重が発生し、振動がボルスターに波紋を広げます。こうしたすべてのことを通じて、両方のダイ半分が所定の位置にロックされ続けるのはなぜでしょうか?答えはクランプ システムです。これが故障すると、下流のすべてのシステムも故障します。
スタンピングダイクランプの定義とコア機能
スタンピング ダイ クランプは、プレス ツール(ダイ)の上半分と下半分をラム(スライド)とボルスター プレートに固定する機械式または動力式の装置で、スタンピング サイクル中に発生するすべての静的および動的力に抵抗します。{0}}
スタンピングプレスでは、金型の上半分はスライドに取り付けられ、金型の下半分はベッドまたはボルスターにクランプまたはボルトで固定されます。ダイ クランプは、これらのツーリング コンポーネントとプレス構造自体の間の重要なインターフェイスです。その役割は、単に重い鋼鉄ブロックを所定の位置に保持するだけではありません。各プレス ストロークにより、成形力、スナップスルー衝撃、剥離力、振動が発生します。{3}}ダイ クランプは、プレスに対するダイ シューのわずかな動きさえも許さずに、これらの負荷すべてに繰り返し、多くの場合、生産稼働中に何百万サイクルも耐えなければなりません。
クランプの完全性が部品の品質とプレスの安全性に影響を与える理由
部品の品質の問題を考えるとき、クランプが非難されることはほとんどありません。しかし、そうすべきです。ストロークの途中で金型が数千分の 1 インチでも移動すると、その後に続くすべてのスタンプ部品に寸法のばらつきが生じます。-パンチ-と-のクリアランスが変化します。パイロットが事前に開けられた穴と合わなくなりました。-プログレッシブ ダイ ステーションは登録を失います。その結果、スクラップ、工具の損傷、計画外のダウンタイムが発生します。
安全面も同様に深刻です。ダイセット ファスナーは周期的な荷重を受ける可能性があります。{0}プレスの振動や繰り返しの使用に伴うリトルクから保護されます。動的負荷がかかったクランプが 1 つ故障すると、数百ポンドまたは数千ポンドの重さのダイセクションが解放される可能性があります。これが、冗長な締め付け、適切なトルクの検証、および正しいクランプの選択がオプションのベスト プラクティスではない理由です。これらは、あらゆる印刷機のセットアップにおける基本的な安全要件です。
このガイドでは、タイプと動作原理、型締力の計算、取り付け手順、メンテナンス スケジュール、適切なシステムを選択するための構造化された意思決定フレームワークなど、ダイ クランプのライフサイクル全体をカバーしています。あなたが毎日金型を設定するプレス技術者であっても、新しい順送金型のクランプを指定する金型エンジニアであっても、あるいは金型の迅速な交換アップグレードを評価する運用管理者であっても、この先のセクションでは自信を持って決定を下すための技術的な理解を提供します。
ダイクランプタイプの完全な分類
すべてのクランプ装置が同じように同じ働きをするわけではありません。 60 トンの OBI プレスで小さな複合ダイを保持するトー クランプと、1,000 トンのトランスファー プレスで順送りツーリングを固定する磁気プラテンとの共通点はほとんどありません。しかし、どちらもダイクランプの範疇に入ります。正しく選択するには、利用可能なすべてのカテゴリ、各カテゴリがどのようにダイを保持するか、およびそれぞれが最適に適合する場所を明確に把握する必要があります。
マニュアルクランプの種類と構成
手動クランプは、人間のオペレーターに依存して、各固定ポイントの位置決め、締め付け、確認を行います。これらは最も一般的で最も安価なカテゴリですが、トルクの適用と配置の一貫性において規律が必要です。
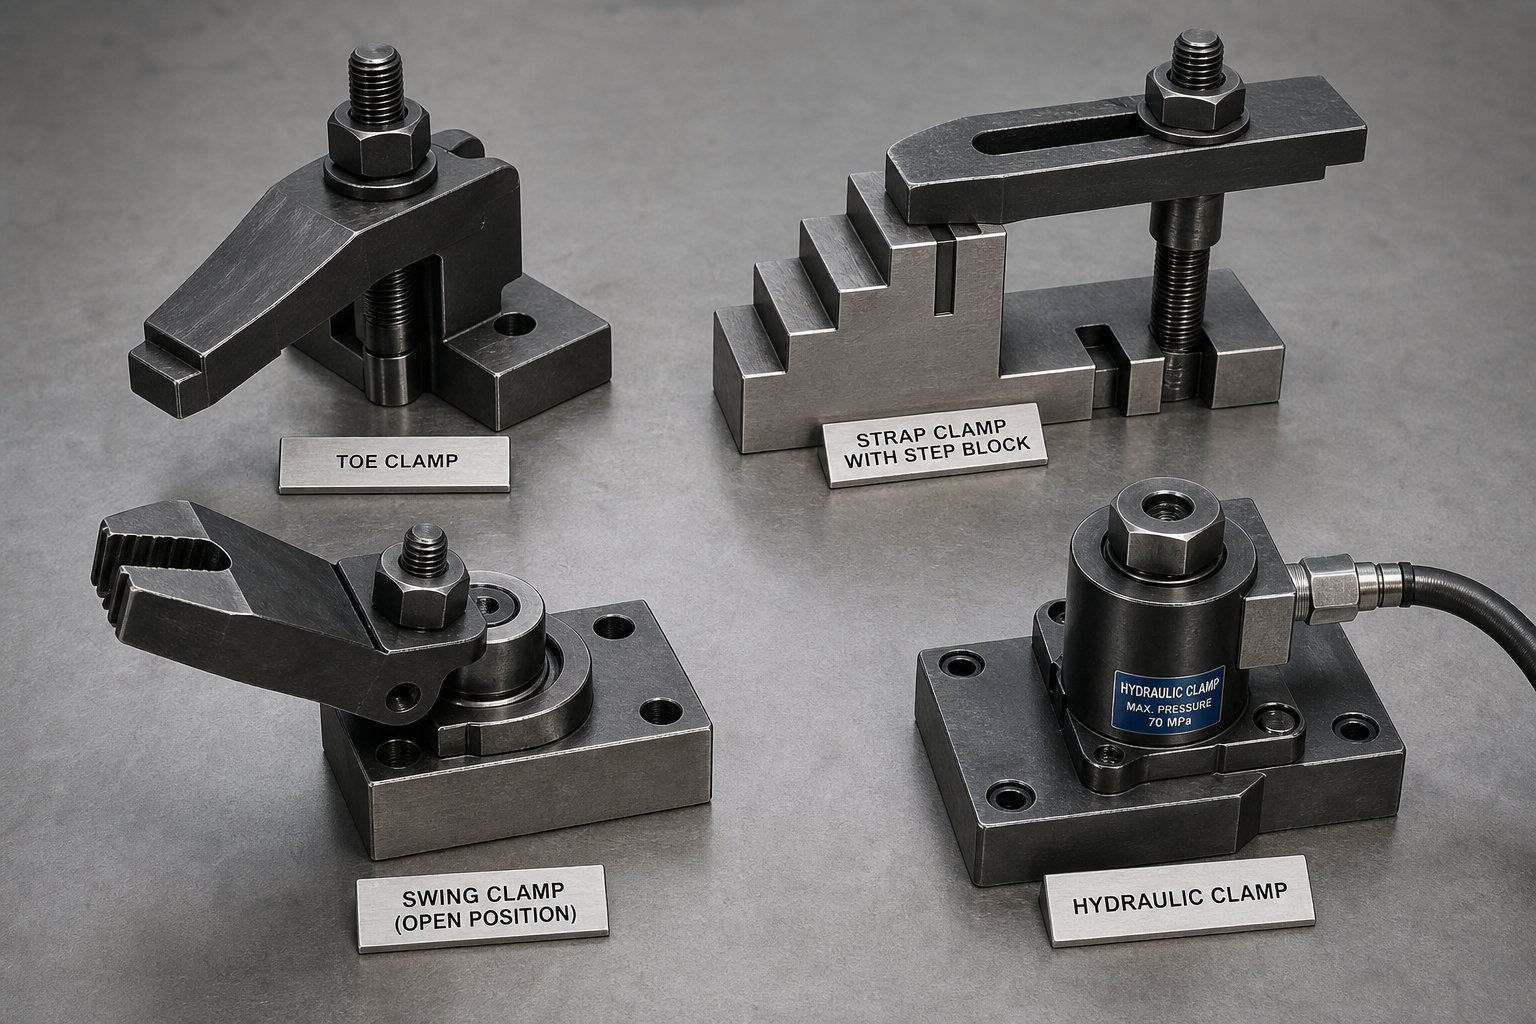
トークランプ短く目立たない指でダイ シューの端を掴み、ダイ フランジに引っ掛けます。{0}} AT- スロット ボルトがボルスター スロットを通って上向きにねじ込まれ、ナットがトーをダイ表面に押し下げます。これらは頭上のクリアランスが制限されている狭いスペースでうまく機能し、低トン数のジョブを実行する小型の OBI やギャップフレーム プレスでよく見かけられます。-
ストラップクランプ(店の略称でバークランプまたは D クランプと呼ばれることもあります) は、ダイシューのエッジとステップブロックなどの支持点の間に架け渡される平鋼バーを使用します。一方の端はダイに接触し、もう一方の端はステップ ブロックに置かれ、中央の T ボルトがバーを引き下げて、レバーのような機械的利点によってクランプ力を生成します。-。ストラップ クランプは汎用性があり、安価であるため、さまざまなサイズのダイを扱う作業現場ではデフォルトの選択肢となっています。
ステップブロックとクランプのセットストラップクランプと組み合わせて、ダイシュー表面とボルスターの間の高低差を埋めます。ステップブロックには段階的なサイズがあり、オペレータはサポートの高さを事実上あらゆるダイシューの厚さに合わせることができます。 -適切に適合したステップ ブロックとクランプ セットによりストラップが水平に保たれ、クランプ力が均等に分散されます。段差の高さが間違っていてストラップが傾くと、荷重のほとんどが金型エッジではなくボルトに集中し、実効保持力が大幅に低下します。
スイングクランプダイフランジ上の所定の位置に旋回して、T ボルトで固定します。-その主な利点は速度です。オペレータは金型のロード中にクランプ本体を邪魔にならないように振り、その後回転させて締めます。これにより、切り替えのたびにクランプを完全に取り外して再挿入する必要がなくなります。スイング クランプは、完全な油圧システムが正当化されない、金型交換が頻繁に行われるプレスに適しています。
スライド式クランプボルトの位置を変更せずに、T- スロットに沿って横方向に移動して、さまざまなダイ幅に対応します。横方向のスライド調整のみが必要な事前にインデックス付けされた位置にクランプを維持することで、セットアップのばらつきを軽減します。-これらは、類似しているが同一ではないフットプリントを持つダイのファミリーを実行している印刷機で見つかります。
動力-作動式クランプ技術
オペレータのばらつきを排除し、切り替え時間を短縮したい場合は、動力作動システムが引き継ぎます。{0}ボタンを押すと、一貫した繰り返し可能な力が加えられます。
油圧式ダイクランプピストンに作用する加圧流体を使用してクランプ力を生成します。金属成形に使用されています50年以上にわたってその柔軟性と信頼性により、今でも頻繁に採用されています。油圧クランプは外部式 (T- スロットにスライドさせてダイのエッジを掴む)、固定式マウント (ボルスターまたはスライドに直接ボルト留め)、または内部式 (プレス ベッドに統合) のいずれかにすることができます。-内部構成には、ユニットあたり 7 ~ 19 トンの力を発揮するスイング クランプ、最大 25 トンの力を発揮するスイング シンク クランプ、サブプレートに取り付けられた T- クランプ バーをグリップする内部プル クランプが含まれます。ゼロ漏れ方向制御弁やパイロット操作式逆止弁などの安全機能により、停電や油圧ラインの故障時でも金型が確実にクランプされた状態を維持できます。{9}
磁気および油圧機械システム
磁気クランプシステムプレスベッドとスライドにボルトで固定されたカスタムプレートに埋め込まれた永電磁石を使用します。システムを作動させるには、クランプされていない状態からクランプされた状態に移行するのに、わずか約 0.5 ~ 3 秒の電力が必要です。通電されると、継続的に電力を消費することなく磁石がダイを保持し、停電中も最大限の力を維持します。集中した磁場はダイベースに約 0.625 インチ浸透し、接触面全体にわたって均一で歪みのない保持力を実現します。{6}}磁性プラテンは、油圧システムのように金型の標準化を必要としませんが、最大の保持力を得るには磁性適合鋼で作られた平らできれいな金型表面が必要です。-
ハイドロメカニカルクランプ完全に手動のアプローチと完全に自動化されたアプローチの間のギャップを埋めます。従来のセットアップと同様に T- ボルトとクランプ ナットを使用しますが、オペレータが正しいトルクを適用すると加圧する内部ピストンが組み込まれています。予圧インジケーターピンが伸びており、ボルトに適切な荷重がかかっていることを即座に視覚的に確認できます。その成果は大きく、1- インチ T- ボルトの油圧機械式クランプは、わずか 22 フィートポンドのトルクで 22,000 ポンドのクランプ力を生成します。これにより、手動ワークフローのシンプルさを維持しながら、スタンパーに電源システムのフィードバックと一貫性が与えられます。
| タイプ | 作動方法 | 一般的なトン数範囲 | 金型交換速度 | 相対コスト |
|---|---|---|---|---|
| トークランプ | マニュアル(T-ボルトとナット) | 200トンまで | 遅い (ダイごとに 15 ~ 30 分) | 非常に低い |
| ストラップ・Dクランプ | 手動(Tボルト、ステップブロック) | 最大400トン | 遅い (ダイごとに 15 ~ 30 分) | 低い |
| ステップブロックとクランプのセット | マニュアル(ストラップ付) | 最大400トン | 遅い (ダイごとに 15 ~ 30 分) | 低い |
| スイングクランプ | 手動(ピボットとTボルト) | 最大300トン | 中程度 (10 ~ 20 分) | 低-中 |
| スライド式クランプ | 手動(横スライド、Tボルト) | 最大300トン | 中程度 (10 ~ 20 分) | 中くらい |
| 油圧クランプ | 油圧(ピストン) | 50-2,000+トン | 速い (1 ~ 5 分) | 高い |
| 磁気プラテン | 永電磁石 | 50-2,000+トン | 非常に高速 (クランプ時間 0.5 ~ 3 秒) | 非常に高い |
| ハイドロメカニカルクランプ | 手動トルク+内部ピストン | 最大600トン | 中程度 (5 ~ 15 分) | 中くらい |
各カテゴリは、コスト、速度、自動化の範囲に沿って明確な位置を占めています。しかし、クランプタイプが何であるかを知っているだけでは半分しか理解できません。各保持方法の背後にある機械原理を理解し、それらの原理が実際の動作条件下でどのように機能するかを認識することが、信頼性の高いセットアップとストローク途中でシフトするセットアップを区別するものです。-
各クランプ技術が機械レベルでどのように機能するか
クランプは保持するか保持しないかのどちらかです。しかし、実稼働中に障害が発生した場合、その原因を診断するには目視検査以上のものが必要です。そもそも保持力を生成した物理学を理解する必要があります。各クランプ技術は根本的に異なるメカニズムに依存しており、実際の条件下ではそれぞれの劣化の仕方が異なります。-クランプ内で何が起こっているかを知ることで、軽微な問題が致命的な金型のずれにつながる前に、金型のクランプ力損失のトラブルシューティングを正確に行うことができます。
手動クランプの摩擦と機械的利点
ストラップ クランプ、トー クランプ、またはダイマイド クランプ スタイルのデバイスのいずれであっても、すべての手動クランプは同じ基本原理によってダイを保持します。つまり、張力がかかったボルトはクランプ面とダイ シューの表面の間に法線力を生成し、これらの表面間の摩擦が横方向の動きに抵抗します。機械的な利点はレバーの形状によってもたらされます。ストラップ クランプでは、ボルトはダイのエッジとステップ ブロックの間に位置します。ボルトが(中心ではなく)ダイに近く配置されるほど、ダイ表面に伝達されるクランプ力の割合が高くなります。
- 軸方向の張力を提供する T- スロット ボルト
- レバーアームとして機能するストラップまたはつま先本体
- 支点反力点となるステップブロック
- トルクを線形予圧に変換するナットまたはファスナー
ここで力が失われる原因は何でしょうか?ダイシュー表面にオイルまたはスタンピング潤滑剤が付着すると、摩擦係数が 30 ~ 50% 低下することがあります。長時間の生産作業中の熱サイクルにより、ファスナーが伸縮する際にボルトが弛緩します。振動により徐々に糸の噛み合いが緩みます。運転中に手動クランプのグリップ力が低下していることに気付いた場合は、まず接触面に汚れがないか確認してから、ボルトのトルク保持を確認してください。-
油圧の増圧とピストンの設計
油圧ダイクランプは、閉じ込められた流体に加えられる圧力が全方向に均等に伝わるというパスカルの法則を利用します。小さな直径のポンプ ピストンが作動油を加圧し、その圧力が大きな直径のクランプ ピストンに作用します。-。 2 つのピストン間の面積比により入力力が増大し、適度な油圧供給から大量のクランプ荷重が生成されます。
- 油圧パワーユニット生成システム圧力 (通常 3,000 ~ 5,000 PSI)
- 流体をクランプまたはリリースに送る方向制御バルブ
- 圧力を直線力に変換するクランプピストン
- 供給が停止した場合に圧力をロックするパイロット操作の逆止弁-
- 圧力センサーがリアルタイムでクランプのステータスを監視-
ここでの故障モードは手動システムとは異なります。シールが劣化すると内部漏れが発生し、ピストンが耐えられる力が徐々に低下します。金属粒子によるオイルの汚染はシールの摩耗を促進します。極端な温度は流体の粘度を変化させ、応答時間とピーク圧力に影響を与えます。始動時には完全に保持されているが、生産の 4 時間後にドリフトする油圧クランプは、多くの場合、外部の問題ではなく、磨耗したピストン シールを通過したゆっくりとした内部漏れを示しています。
電磁界クランプ原理
磁気金型クランプ システムは、まったく異なる物理的基盤に基づいて動作します。電磁永久磁石は、容易に磁化および消磁するアルミニウム-ニッケル-コバルト (AlNiCo) と、極めて強力に磁気状態を保持するネオジムの 2 つの材料を組み合わせています。短い電気パルスにより、アルニコ極がネオジムと連携するように調整され、プレート表面から数インチを超えて集中磁場が放射されます。逆パルスはアルニコ極を反転させてネオジムに対抗し、磁場を崩壊させます。完全にプレート自体の中にある.
- 基本的な磁界強度 (高い保磁力) を提供するネオジム磁石
- 切り替え可能なフラックスゲートとして機能するアルニコ素子(低保磁力)
- N極-のグリッドパターンを備えた磁性プレートハウジング
- 短い活性化および非活性化パルスを供給する電気コイル
- ダイの接触を確認する近接センサー (0.007 インチを超えるギャップを検出)
現在のシステムは平方フィートあたり最大 14 トンの保持力を発揮しますが、その数値は表面の状態に大きく依存します。プレートとダイの間にエアギャップ、錆びスケール、プレス加工のスラグ、または非磁性材料があると、磁束の移動が減少し、保持力が弱まります。-温度も重要です。標準的な磁気プラテンは華氏 250 度まで対応しますが、特殊ユニットの定格は 450 度であり、コストが大幅に高くなります。油圧システムとは異なり、機械的に漏れたり摩耗したりすることがありません。しかし、ボルスター表面の汚れは、磁気システムの保持力を低下させる最大の原因です。
油圧機械式クランプ操作は、手動アプローチと油圧アプローチの両方の要素を組み合わせたものです。オペレータは手動で T ボルトを締め付けますが、クランプ本体には密閉されたピストン チャンバーが含まれています。トルクが目標値に達すると、内部ピストンが加圧され、視覚的なインジケーターピンが伸びると同時にプリロードが機械的にロックされます。この自己完結型の油圧増幅機能により、1- インチ T- ボルトがわずか 22 フィートポンドのトルクから 22,000 ポンドのクランプ力を生み出すことができます。外部からの油圧供給は必要ありません。実行中にインジケーターピンが後退すると、ボルトのプリロードが低下したことが即座に証明され、力の損失が隠れるのではなく可視化されます。
各テクノロジーには明確な環境上の脆弱性があります。油は摩擦による手動クランプを破壊し、シールの磨耗は油圧システムを弱体化させ、表面の汚染は磁気プラテンを劣化させます。どの障害モードがシステムに当てはまるかを認識することが、障害を防ぐための第一歩です。次の実際的な問題は、最初にクランプが生成する必要がある総力がどのくらいかということです。これは、プレス能力、ストローク速度、成形中に金型が生成する特定の力によって異なります。
クランプ力の計算とサイズのルール
どのクランプ タイプを使用するかを知るだけでは、問題は半分しか解決しません。残りの半分は、クランピング システムが提供しなければならない総力がどのくらいかを知ることです。これを誤解すると、-エンジニアリングが過剰になる(お金とセットアップ時間の無駄)か、エンジニアリングが不足する(ダイシフト、ファスナーの疲労、工具の損傷の危険)-かのどちらかになります。驚くべきことに、型締力の計算ガイダンスのほとんどは、標準的なツーリングのリファレンスに存在しません。ここでは体系的に対処する方法を説明します。
クランプ力の経験則とその工学的根拠
業界で認められているスタンピング プレスのクランプ力要件の出発点は、-パスカルPMA の技術文献でも補強されています。
- クランクプレス:総クランプ力は定格機械トン数の少なくとも 10% に等しくなければなりません。
- 高速プレス:-総クランプ力は定格機械トン数の少なくとも 20% に等しくなければなりません。
- 油圧プレス:型締力は型を開ける力を超える必要があります。
なぜ違いがあるのでしょうか?それはダイナミクスに帰着します。適度な速度で動作するクランク プレスは、パンチが材料を破壊するときに逆トン数 (スナップスルー衝撃) を生成します。-その衝撃により下向きの滑り加速が発生し、重力加速度の10倍に近づく、数ミリ秒の間に上部ダイの見かけの重量を効果的に何倍にもします。クランプ システムは、ダイ シューがラム面から離れることなく、この瞬間的な分離力に抵抗する必要があります。
高速プレスは問題をさらに悪化させます。-ストローク速度が速いほど、衝撃イベントがより頻繁に発生し、サイクル間の振動が減衰する時間が短縮されます。材料がパンチから解放される時間が短くなるため、剥離力も速度とともに増加します。 20% ルールは、この増幅された動的環境を考慮しています。 20% メソッドは、指定された最大ダイ重量と 1 分あたりの最大ストロークを想定しているため、一般に実際の要件を過大評価します。この組み込みマージンにより、安全性が重要な固定に必要な冗長性が提供されます。-
アプリケーションの段階的なサイジング方法-
ダイ クランプのサイジングは論理的な順序に従います。新しいダイのセットアップごとに、または現在の構成に十分なマージンがあるかどうかを評価するときに、次の手順を実行します。
- プレスの定格容量とタイプを特定します。600- トンのクランク プレスでベースラインが得られます。 600 トンの高速プレスでは 2 倍の型締率が必要になります。
- 適切な経験則を適用します。600- トンのクランク プレスの場合: 600 x 0.10=60 トンの最小合計クランプ力。 600 トンの高速プレスの場合: 最小合計 600 x 0.20=120 トン。
- 上型と下型に力を分割します。合計を均等に分割します。上型をスライドに保持するのに 30 トン、下型をボルスターに固定するのに 30 トンです (クランク プレスの例の場合)。
- ブリッジ クランプのジオメトリを考慮します。ストラップクランプをステップブロックと組み合わせて使用する場合、ボルトの張力は約半分しか金型に作用しません。残りの半分は支点ブロックに押し込みます。ダイに 30 トンが必要な場合は、そのダイ半分のすべてのストラップ クランプにわたって合計 60 トンのボルト予圧を生成する必要があります。
- ダイボルトまたはクランプの数量とサイズを選択します。ダイ半体ごとに必要な力を、各ユニットの定格クランプ力で割ります。たとえば、各 T- ボルト アセンブリがダイに 5 トンの有効力を及ぼす場合、片側に少なくとも 6 個のクランプが必要です (30 / 5=6)。
- クランプの位置がバランスのとれた荷重を提供していることを確認します。単一のエッジに不均衡な保持荷重がかからないよう、クランプをダイの周囲に対称的に配置します。
パスカルのカタログには、ここで重要な原則が記載されています。つまり、高い力で少ないクランプを使用するよりも、低い個々の力でより多くのクランプを使用する方が良いということです。これにより、ダイシュー全体に荷重がより均等に分散され、局所的な応力集中が軽減され、1 つの留め具が故障した場合でも保持力が継続します。
標準ルールが適用されない場合
10% および 20% のガイドラインは、単純なブランキングおよび成形操作に適しています。しかし、特定のアプリケーションでは、これらの想定をはるかに超える力が生成されます。
- 大量の材料の流れを伴う順送金型:複数のドローまたは成形ステーションを介して材料を引き抜くと、垂直クランプが抵抗するように設計されていない方向にダイに作用する横方向の力が発生します。絞りが重くなると、より多くの横方向の力がダイシューに伝達されます。
- -オフセンター荷重:加えられる力の中心がダイセットの中心(したがってクランプの中心)と一致しない場合、傾斜モーメントが発生します。ダイの片側のクランプには不釣り合いな負荷がかかります。これは、切断、絞り、成形によって対称的な合力が生成されない順送金型でよく見られます。
- 積極的なリフター力:戻りストローク中に上部ダイを押す窒素スプリングまたは機械式リフターは、分離力を直接的に増加させます。金型が 8 トンのリフター力を使用し、上型クランプを 10 トンだけ計算した場合、有効安全マージンは計画の 100% ではなく 20% に低下します。
- 高降伏性-対-引張強度-材料:降伏強さと引張強さの比は、逆トン数の大きさに直接影響します。 YS/UTS 比が高い高強度鋼やアルミニウム合金は、それに比例して大きなスナップスルー衝撃を生成し、同じプレスで軟鋼を使用する場合よりも大きなクランプ力を必要とします。-
これらのシナリオでは、パーセンテージ ルールを上限ではなく下限として扱います。クランプ要件にリフター力を直接追加します。オフセンター荷重の場合は、対称配置に依存するのではなく、荷重を受ける側のクランプ密度を高めます。-また、ダイボルトが垂直方向の分離と横方向のずれの両方に抵抗する二重の役割を果たしている場合は常に、横方向コンポーネントを独立して保持するためのヒール ブロックまたはキーを追加して、ボルトが設計された引張分離荷重のみに対処できるようにすることを検討してください。
力の数値を正しく取得することは重要ですが、取り付けが間違っていると、完璧に計算されたクランプ力でも機能しません。各ボルトに適用されるトルク、ボルトを締める順序、およびハードウェアの選択のすべてによって、計算された力が実際にダイ シューの表面に無傷で到達するかどうかが決まります。
取り付け手順とトルク仕様
適切な力に合わせてサイズを適切に選択したクランプ システムでも、それを取り付ける技術者が間違ったボルトを使用したり、ワッシャーを省略したり、ランダムなパターンで締めたりすると、機能が失敗します。{0}}取り付けは計算が現実になる場所であり、クランプの失敗のほとんどが実際に発生する場所です。ハードウェア、シーケンス、および起動後の検証手順はすべて、紙の上で計算した力が実際に均一にダイシュー表面に到達するかどうかを決定します。
T-スロット ボルトの選択とねじ山の係合要件
2 つの留め具の配置がスタンピング金型の取り付けに影響を及ぼします。 1つ目は、T-ボルトとナットこの組み合わせでは、T 字型の頭(通常直径 1- インチ)を備えたボルトがボルスターまたはラムの T スロットに落ち、ナットがクランプの上で締め付けられます。 2番目は、ボルトとT{0}}ナットT- ナットがスロットの内側にあり、ボルトが上からねじ込まれている配置です。 T-ナットはスロットの寸法内に収まる必要があり、通常、ねじ穴の直径が 3/4{9}} インチに制限されるため、この区別は重要です。この小さなねじ山の引張強度は、同じグレードの 1 インチ ボルトの約 60% しかありません。{10}}同等のクランプ力を実現するには、1 インチ T ボルトと比較して、ボルト-と-T ナットのセットアップではほぼ 2 倍のクランプが必要になります。
ねじのかみ合い長さは重要です。最小ルール: ボルトは、少なくとも 1 つのボルト直径と等しいねじ山にかみ合う必要があります。 3/4- インチのボルトが T- ナットにねじ込まれている場合、これは少なくとも 3/4 インチのネジのかみ合いを意味します。推奨されるかみ合わせはボルト直径の 1.5 倍、つまり同じ締結具の場合約 1-1/8 インチです。適切なサイズのボルトでは、この形状を実現するために必要なワッシャーは 2 枚以下であり、ねじ山は T ナットの底部を超えてはいけません。
材料グレードは直径と同じくらい重要です。ダイクランプ用途には少なくとも SAE グレード 5 ファスナーを使用してください。これらは合金鋼であり、確立された仕様に合わせて熱処理および焼き戻しが施されています。米国-製のすべてのグレード 5 ボルトの頭部には、グレードを示す 3 本の放射状の線に加えてメーカーのマークが付いています。メーカーの指定のないボルトが輸入される可能性があり、機械的強度の要件を満たさない可能性があります。ダイの取り付けにはプレーンなカーボン ボルトや市販のネジ付きロッドを決して使用しないでください。{11}}プレーンカーボンファスナーはグレード 5 の約半分の強度を提供しますが、市販のネジ付きロッドは追跡可能な機械的仕様をまったく提供しません。
締め付け順序とトルクの検証
ハードウェアを適切に選択した場合でも、クランプを締める順序は、ボルスターに対してダイがどの程度均等に着座するかに直接影響します。ランダムな締め付けパターンにより、片側にクランプ圧力が集中し、反対側のエッジには負荷がかかりません。-この不均衡により、成形負荷時に金型が揺れたり移動したりして、部品ごとに寸法のばらつきが生じます。--
均一な圧力分布を実現するには、次のダイ クランプの締め付けシーケンスに従ってください。
- すべてのクランプをダイの周囲にゆるく配置します。ダイがボルスターの中心にあり、平らに置かれていることを確認します。
- 最初のクランプを最も長いダイのエッジの中心(または加えられた成形力の中心に最も近い)にぴったりと指でぴったりと密着させます。-
- 直接反対側(ダイを挟んで)のクランプに移動し、同じライトコンタクトにぴったりとはめ込みます。
- 次の対向するクランプのペアに進み、シリンダー ヘッドやホイール ラグにトルクを与える場合と同様に、十字パターンで中心から外側に向かって作業します。{0}}
- すべてのクランプをしっかりと締めたら、最初のクランプに戻り、同じクロスパターン シーケンスで最終トルクの 50% を加えます。-
- 再び同じシーケンスに従い、最大目標トルクで最終パスを実行します。
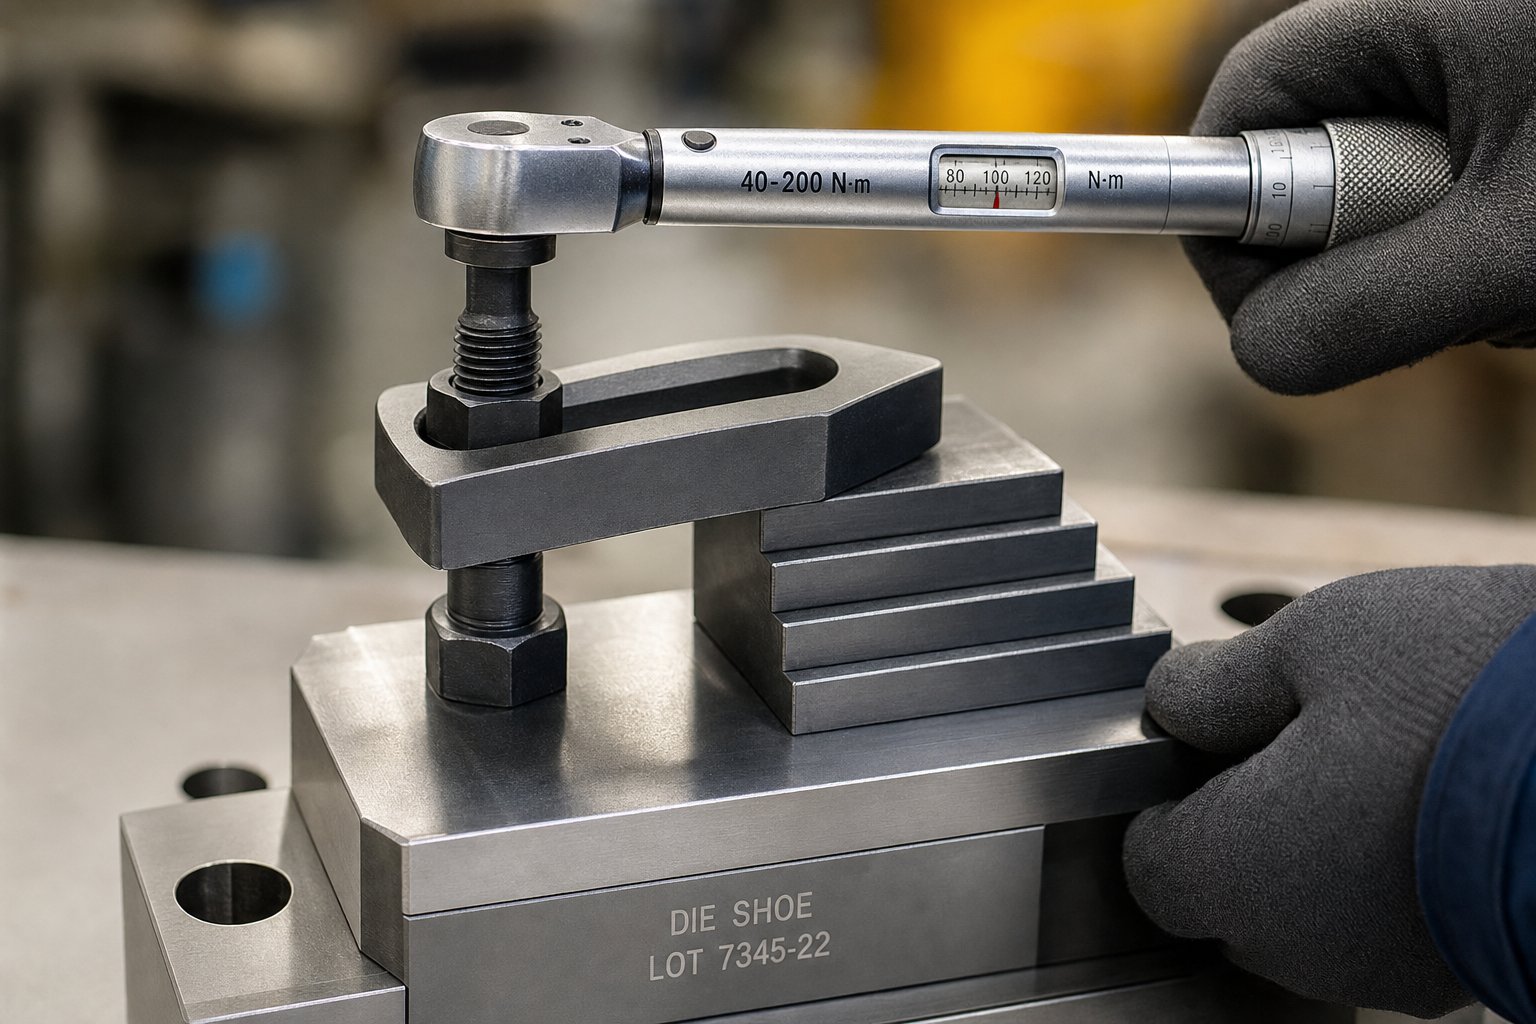
- 校正されたトルク レンチを使用して、すべてのクランプの最終トルク値を確認します。
マルチパス手法を使用する理由-ファスナーを締めると、その弾性範囲内でわずかに伸び、引っ張られたバネのように機能します。この伸びにより、ジョイントを保持するクランプ力が生じます。ダイ セッティング用のファスナーは、降伏応力の約 75% まで締めたときに最高の性能を発揮します。マルチパス シーケンスにより、最初のボルトがすべての初期荷重を吸収し、2 番目のボルトがダイを別の方向に引っ張るときに緩和するのではなく、隣接する締結具が一緒に落ち着くことができます。
最終パスには必ずトルクレンチを使用してください。 -セットアップ担当者がラチェットやボックス レンチにパイプの延長部分を追加するときに頻繁に発生する締めすぎは、ファスナーに降伏点を超える応力を加えます。これにより永久伸びが発生し、クランプ強度が大幅に低下します。永久に伸びてしまったボルトは直ちに廃棄し、決して再利用しないでください。
一般的なインストールエラーとその結果
経験レベルに関係なく、特定の間違いは店舗全体で繰り返されます。それらを認識すると、工具や部品が救われ、場合によっては人命も救われます。
- ステップブロックの高さが一致していません:支点ブロックがダイシュー面より高くなったり低くなったりすると、ストラップクランプが傾きます。傾いたストラップは、力をダイのエッジ全体に分散させるのではなく、ボルトの位置に集中させ、効果的なクランプを 40 ~ 60% 削減します。
- ボルトの位置がダイから遠すぎます:スタンピング ダイ クランプ用の T スロット ボルトは、支点ブロックよりもダイ シューにわずかに近い位置に配置する必要があります。{0}}これにより、ステップブロックよりもダイ表面に大きな圧力がかかります。ボルトを中心に配置するか、ステップブロックの近くに配置すると、その比率が逆転します。
- 間違ったワッシャーのタイプ:一般的な平座金は型締めには適しません。ダイセット用に特別に設計された大きくて厚い浸炭鋼ワッシャーを使用してください。- 3/4- インチのボルトの場合、少なくとも 1/4- インチの厚さのワッシャーが必要になります。 1 インチの T ボルトの場合は、少なくとも 9/32 インチの厚さを使用してください。薄いワッシャーは負荷がかかると変形し、ボルトが緩みます。
- 損傷したハードウェアまたは再利用されたハードウェア:六角頭が丸くなっているボルト、ねじ山が磨耗しているボルト、または目に見える曲がりがあるボルトは交換する必要があります。角が丸いとレンチが滑ったり、トルク不足につながります。-ねじ山が摩耗すると、係合面積と引張強度が減少します。
- 冗長性なし:ダイセット ファスナーには、プレスの振動による周期的な負荷がかかります。-動的荷重下で 1 つのクランプが故障すると、数千ポンドの重さのダイの半分が解放される可能性があります。 1 つのセットアップが失敗した場合でもシステムがダイを保持できるように、常に冗長固定ポイントを取り付けてください。
- トルクレンチを省略します。人間の手では収量の 75 パーセントと 95 パーセントを確実に区別することはできません。校正されたツールがなければ推測することになりますが、安全性が重要なファスナーを推測することは受け入れられません。-
ステップブロックには特に注意が必要です。その役割は単純で、ダイシューの上面と T スロット ボルトの頭のレベルとの間の高さのギャップを埋めることです。-ダイ シューが利用可能な T スロット ボルトの長さよりも薄い場合、異なるダイ高さが同じプレスで稼働する場合、またはボルスター表面がダイ シュー エッジより大幅に下にある場合には、直接ボルト締めよりもステップ ブロックとクランプのセットが優先されます。ダイシューの高さに正確に一致する支点ブロックを選択してください。締め付けを開始する前に、調整可能なステップブロックを靴と同じ高さに設定する必要があります。 1/8 インチでも不一致があると、前述の傾いたストラップ状態が生じます。{9}}
完全な締め付けシーケンスが完了したら、ダイを開いた状態 (材料なし) でプレスを 3 ~ 5 回ゆっくりストロークさせます。次に、プレスを停止し、ロックアウトして、トルク レンチを使用してすべてのクランプを再確認します。-最初のプレスサイクルでは、接触面が荷重を受けて完全に固定されるため、わずかなヘタリが発生します。セットアップ中に正しくトルクをかけられたボルトでも、最初の数回のストローク後に 5 ~ 15% のトルク損失が発生することがよくあります。 -落ちたものを締め直してから、さらに数回ストロークしてもう一度確認します。 2 回連続してチェックが安定した後にのみ、材料の供給と生産の実行を開始してください。
この検証規律により、ダイセットに 3 ~ 5 分かかります。これにより、何万ドルもかかる順送ダイに損傷を与えるダイシフトを防ぐことができ、その数分が全体の切り替えの中で最も価値のある時間になります。-そして、その余分な時間が依然として長すぎると感じる店舗にとって、次に考慮すべき点は、取り付けの完全性を犠牲にすることなく、総交換時間を短縮するためにクランプ技術自体をアップグレードできるかどうかです。
ダイクランプとクイックダイチェンジワークフローの統合
-金型の交換が 1 分であるということは、無駄のない製造セミナーでは素晴らしいことのように思えます。しかし、プレスフロアに戻り、すべての金型にストラップ クランプが取り付けられた 400 トンの直線面に直面すると、理論と現実の間のギャップは、数分の生産損失で測定されます。真実は単純です。クランプ技術は、迅速な金型交換が概念にとどまるか、運用上の事実になるかを決定する唯一の最大の変数です。迅速な金型交換のための金型クランプは、信頼性の高い保持力と、金型 A からの最後の良品部品と金型 B からの最初の良品部品の間の最小限の時間という 2 つのことを同時に提供する必要があります。
クランピング技術が切り替え速度を決定する仕組み
一般的な手動切り替え中に何が起こるかを考えてみましょう。プレス技術者は、6 ~ 12 個のストラップ クランプを緩め、T ボルトをスライドさせて外し、ステップ ブロックを取り外し、金型をロールアウトし、新しい金型の位置を決め、すべてのハードウェアを再取り付けし、順番に締め、トルクを確認し、テスト ストロークを実行します。-熟練したセッターでも、中断することなく作業を行っていても、クランプとアンクランプだけで 15 ~ 30 分かかります。シフトごとに 3 回の金型交換を行うと、ファスナーの作業だけで 1 時間以上のプレス稼働時間を費やすことになります。
油圧システムはそのスケジュールを劇的に崩壊させます。単一の制御バルブによって作動する事前に配置されたクランプを使用すると、オペレータがボタンを押すと、すべてのクランプが同時に接続または解放されます。-実際のクランプ時間とアンクランプ時間は数秒に短縮されますが、全体的な切り替えには依然としてダイの位置決め、位置合わせの検証、および補助システムの接続が含まれます。油圧式クイック金型交換システムの現実的な合計切り替え範囲は、金型のサイズと複雑さに応じて 1 ~ 5 分になります。
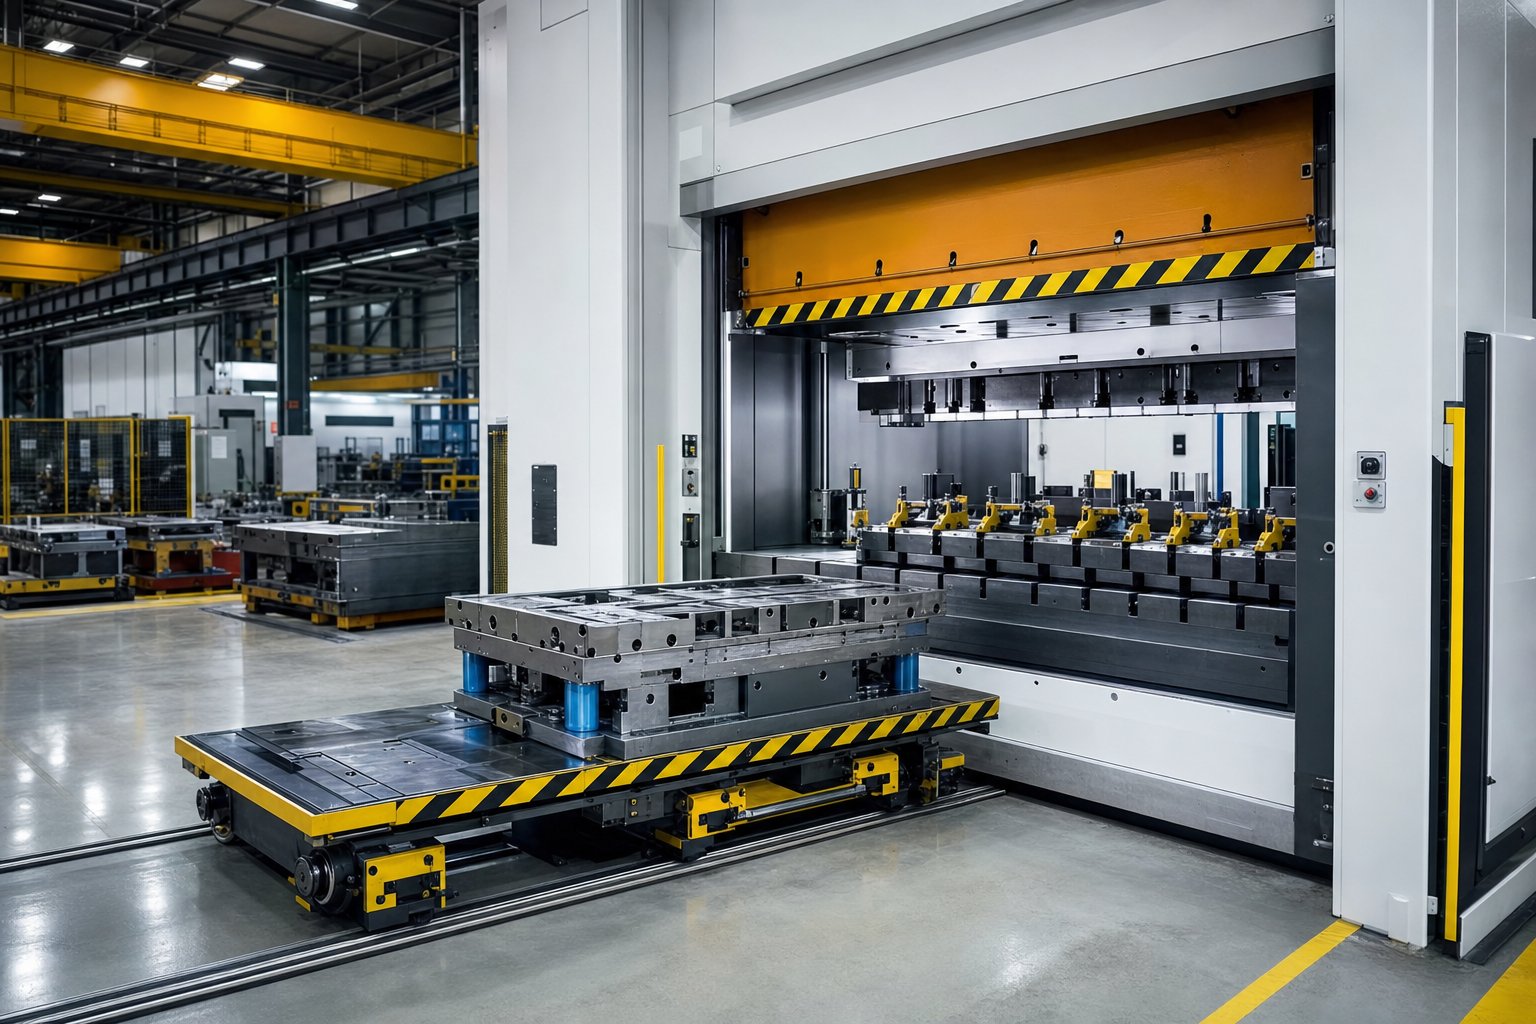
磁気プラテンがさらに押し込みます。クランプとアンクランプには短い電気パルスのみが必要なため-、アンクランプから完全クランプに移行するには約 2 秒の電力が必要です -。締結ステップは基本的に切り替えシーケンスから削除されます。ダイが所定の位置に転がり、オペレーターが磁場を作動させると、印刷機の稼働準備が整います。ローリングボルスターまたはダイカートと組み合わせると、合計切り替え時間は 1 分未満になります。
| クランプ方式 | クランプ/アンクランプ時間 | 一般的な全体的な切り替え | オペレーターのスキル依存性 | SMEDの実現可能性 |
|---|---|---|---|---|
| 手動ストラップクランプ | 8~20分 | 15~45分 | 高 (トルク、シーケンス、配置) | サブプレートなしの可能性は低い |
| ハイドロメカニカルクランプ | 3~8分 | 5~15分 | 中(位置決め、低トルク) | 標準化により可能 |
| 油圧式クイックリリース- | 5~30秒 | 1~5分 | 低い(ボタンを押したときの動作)- | はい |
| 磁気プラテン | 2~3秒 | 0.5~3分 | 非常に低い (自動アクティベーション) | はい |
この表の上部と下部の差は増加しません。これは、500 個のロット サイズを経済的に実行できるショップと、切り替えのダウンタイムを償還するためだけに最小 5,000 個に固定されているショップの違いです。
金型設計の標準化による高速クランプ
クランプ ハードウェアの高速化だけでは、金型の迅速な交換が保証されるわけではありません。ラック内のすべてのダイのシャット高さ、設置面積、クランプ棚の位置が異なる場合、たとえ油圧クランプであっても、切り替えのたびに位置変更と高さ調整が必要になります。その調整時間により、支払った速度の利点が失われます。
金型の標準化により、これらの変数が排除されます。順送金型のシャット高さ、クランプ高さ、クランプ位置、パス高さ、金型位置などの特性を標準化することは、迅速な金型交換を実装するための第一歩であり、これは自社の機械工場で行うことができます。クランプが常に同じ位置、同じ高さに着地すると、セットアップに時間を費やす意思決定や調整が不要になります。-
完全な標準化が現実的ではない数百のレガシー ダイを使用する工場にとって、サブプレートは現実的な中間点を提供します。均一な寸法のサブプレートが各ダイの底部にボルトで固定され、その上にある実際のダイ シューの形状に関係なく、すべてのツールに同じクランプ高さ、同じローラー接触面、および同じ位置決めピン パターンが与えられます。油圧クランプはボルスター上の固定位置に留まり、毎回同じようにサブプレートの端にかみ合います。一部のショップでは、稼働時間の 80% である金型の 20% のみを優先してサブメッキし、残りの部分には事前に準備された個別のサブプレートを使用しています。-
ダイパラレルも貢献します。シャット高さとパス高さを標準化すると同時に、ダイの下にスクラップコンベア用のクリアランスを残し、ダイを 1 回のセットアップで素早いクランプと自動スクラップ除去の両方に対応できるようにします。
既存の印刷機の改修に関する考慮事項
ほとんどのスタンパーは、クランプを改善するためだけに新しいプレス機を購入しているわけではありません。既存の装置にボルトで固定できる迅速な金型交換システムが必要です。改造が機能するかどうかは、次の 3 つの物理的な互換性要因によって決まります。
- T-スロットの寸法:T スロットにスライドする油圧クランプは、ボルスターとラムにすでに機械加工されているスロットの幅と深さと一致する必要があります。{0}}標準スロット幅 (5/8 インチ、3/4 インチ、1 インチ、1-1/4 インチ) は印刷機のメーカーやヴィンテージによって異なります。スライディング クランプ システムを指定する前に、実際のスロットを測定してください。
- ボルスターの厚みと平面度:磁気プラテンはベッドとスライドの表面に直接ボルトで固定されます。ボルスターは、構造の完全性を損なうことなく取り付けファスナーを受け入れるのに十分な厚みがあり、完全な磁気接触を保証するために十分に平らである必要があります (通常、1 フィートあたり 0.002 インチ以内)。磨耗または皿状のボルスターは、磁気システムが最大定格力で機能する前に再表面処理が必要な場合があります。
- 油圧供給要件:油圧クランプ システムには、クランプの数に適した流量で 3,000 ~ 5,000 PSI を供給するパワー ユニットが必要です。一部のプレスには、過負荷保護用の油圧回路やタップ可能なダイクッションがすでに装備されています。他のものでは、外部に取り付けられたスタンドアロンのポンプ、リザーバー、および制御バルブのパッケージが必要です。
- 制御の統合:最新のクイック ダイ チェンジ システムはプレス制御と連動し、クランプが係合していることが確認されていない場合のストロークを防止します。既存のプレス制御はこれらのインターロック信号を受け入れる必要があるため、リレー-ベースの制御を備えた古い機械プレスでは PLC のアップグレードが必要になる場合があります。
実際の評価は、スロットの寸法、ボルスターの状態、利用可能な油圧容量、プレス制御アーキテクチャなどの物理的な調査から始まります。プレスベッドの機械加工や床の解体を必要としないボルトオントラック設計により、改造オプションが大幅に拡張され、本来はプレス向けに設計されていなかったローリングボルスターや自動クランプ システムをプレス機でも利用できるようになりました。-
単一の印刷機内でテクノロジーを混在させることも一般的です。スライド上の油圧スイング クランプ - では、オーバーヘッドの手動トルクが厄介で一貫性がありません。- は、ホースがダイ カートの移動を妨げる可能性があるローリング ボルスター上の油圧機械式クランプと組み合わされています。適切なクイック金型交換構成は、多くの場合、単一システムではなく、各プレスの物理的制約に合わせた組み合わせです。
段取り替え時間を短縮することで、生産スケジュールの問題が解決されます。しかし、クランプサイクルが速いということは、クランプサイクルの頻度も高くなることを意味し、シール、ネジ山、接触面の摩耗が加速します。このデューティ サイクルの増加により、注意は完全に別の次元に移ります。つまり、各クランプ タイプの検査がどのくらいの頻度で必要か、故障する前に摩耗はどのような状態になるか、プロセス全体を管理するコンプライアンス基準はどれかなどです。
メンテナンススケジュールと安全性の遵守
先月の生産中に完璧に保持されていたクランプは、今日も保持されるとは限りません。糸が摩耗します。シールが劣化します。接触面には、一見しただけでは見えない微細な亀裂が生じます。-しかし、ほとんどのショップではダイ クランプをハードウェアの取り付けとして扱い、-忘れられたものとして扱い、すでに何か問題が発生した後にのみ検査します。-体系化されたダイ クランプのメンテナンス スケジュールは、ファスナーの摩耗やシールの漏れがダイのずれ、工具の損傷、オペレータの負傷につながる前に、劣化を早期に発見します。
クランプタイプ別日常点検チェックリスト
クランプ技術が異なれば、メカニズムも異なるため劣化するため、単一の汎用チェックリストではすべてのシステムをカバーできません。ダイクランプ検査チェックリストは、クランプのカテゴリ別に編成し、周期的なプレス荷重下で各タイプが実際にどのように摩耗するかに合わせてタスクと間隔を調整する必要があります。
手動クランプ (ストラップ、トウ、スイング、油圧機械式):
- 金型を交換するたびに、T ボルトのネジ山が伸びていないか、かじり、ねじ山が交差していないか-検査してください。-
- ストラップとつま先の本体のボルト穴と接触端にヘアラインの亀裂がないかどうかを毎週確認してください。
- ステップブロックの接触面にマッシュルーム状、丸み、または表面の変形がないかを毎週確認します。
- 取り付ける前に、すべての接触面に油、スタンピング潤滑剤、金属の破片が付着していないことを確認してください。
- 毎月、T ボルトのねじ根元の直径をマイクロメーターで測定します。- 0.005 インチを超える減少は疲労摩耗を示します
- 油圧機械式インジケーターピンが目標トルクで完全に伸びているかどうかをテストします - 完全に伸びていないピンは、内部ピストンシールの摩耗を示しています
- 六角頭とナットの平坦部の丸みを検査します - レンチの滑りによる損傷が見られる留め具は交換してください
油圧クランプ:
- ポンプを停止した状態でシステム圧力が最低 15 分間定格値に保たれていることを確認します - 圧力降下はピストン シールを通過した内部漏れを示しています
- シフト開始ごとに、すべての外部ホース接続とフィッティングをチェックして、水漏れや活発なドリップがないか確認してください。
- ピストンロッドの表面に傷、穴、またはクロム剥離がないか毎月検査してください
- ISO 4406 清浄度基準に従って、作動油分析を四半期ごとに実行します - 粒子数、粘度、水分含有量
- バイパスインジケーターのトリガー時、またはスケジュールされた間隔 (通常は 500 ~ 2,000 稼働時間ごと) でフィルターエレメントを交換します。
- 方向制御弁とパイロット操作逆止弁の応答時間と内部漏れを毎年検査します。{0}
磁気クランプシステム:
- 四半期ごとに校正済みのプルテスト ゲージを使用して磁場の強度を確認します-。設置時に記録されたベースラインの読み取り値と比較します。-
- 各ダイセットの前に、プラテンの表面にエアギャップを生じる可能性のある傷、えぐり、または埋め込まれた破片がないか検査します。
- 交換のたびに、ボルスターとスライドの磁気面を非研磨性クリーナーで清掃してください。-
- 電気コイルの抵抗と作動パルス電流を毎年確認してください - 仕様の 10% を超える偏差はコイルの劣化を示しています
- 近接センサー機能を確認します - センサーは 0.007 インチを超えるエアギャップを検出し、プレスの作動を防ぐ必要があります
摩耗インジケーターと交換基準
検査すると現在の状態がわかります。交換基準により、現在の状態が許容範囲から安全でない状態に達した時点がわかります。故障する前に徐々に不良部品を生成する多くのツーリング コンポーネントとは異なり、クランプ ファスナーは、動作しなくなる瞬間まで完全に動作することがよくあります。このバイナリ障害モードにより、定義された交換トリガーはオプションではなく必須になります。
手動ハードウェアの場合は、次のような T ボルトまたはナットを交換してください。{0}
- 繰り返しの締め付けサイクルによる目に見えるねじの変形またはねじ山の平坦化
- 永久伸び - は、たとえ 1000 分の 1 インチであっても、元の仕様を超えた長さの増加として測定可能
- ボルトの頭とシャンクの間の移行半径での亀裂
- ねじの長さに沿った任意の点で元の断面積の 5% 以上を除去する腐食孔-
- トルクレンチが完全に固定されないように丸みを帯びた六角平坦部
油圧システムの場合、油圧クランプ シールの交換が最も一般的な予防措置です。カレンダー時間ではなく営業時間に基づいてシール キットをスケジュールします。 3 交代勤務で 1 シフトあたり 300 回のクランプ サイクルを行うと、1 日あたり 20 回のサイクルを繰り返すよりもはるかに早く摩耗が蓄積されます。-一般的なシールの寿命は、システム圧力、流体の清浄度、動作温度に応じて 500,000 ~ 2,000,000 サイクルの範囲です。いつ毎月の体液サンプリング粒子数の増加を示している場合、またはドレン流量がベースラインより 25% 以上増加している場合、これらの信号は内部摩耗がシール交換時期を超えて進行し、ピストンまたはボアの損傷の可能性があることを示しています。
磁気プラテンはコンポーネントの交換がほとんど必要ありませんが、表面のメンテナンスが必要です。表面の平坦度偏差が 1 フィートあたり 0.004 インチを超えるプラテンは、再研磨する必要があります。ラッピングでは除去できない深い傷は有効接触面積を減少させ、それに比例して保持力を弱めます。
安全性の遵守と文書化
ダイ クランプは単なる工具の問題ではなく、-強制可能な規格によって管理される安全性が重要なシステムです。-のANSI B11 シリーズ規格(機械プレスの B11.1、油圧プレスの B11.2、統合製造システムの B11.20 を含む)は、プレス作業における危険なエネルギー管理のリスク評価、保護、文書化の枠組みを確立します。{3}} OSHA の一般義務条項 (セクション 5(a)(1)) は、雇用主に対し、認識された危険性のない職場を維持することを義務付けています - と、磨耗、不適切なトルク、または耐用年数の経過が知られているダイクランプは、まさにその種類の認識された危険性として認定されます。
実際のコンプライアンスはどのようなものですか?これは、適切な検査を適切な間隔で実施し、結果が正当である場合に措置を講じたことを証明する文書を意味します。安全監査のために、以下を維持してください。
- 特定のプレスと金型のセットアップに関連付けられた、すべてのクランプとファスナーの日付付き検査記録
- 取り付け時に達成された値を示すトルク検証ログと、最初のプレス ストローク後の再検査{0}}
- 合否基準と技術者の承認を含む油圧システムの圧力テスト記録-
- ベースライン仕様と比較した磁場強度テスト結果
- 廃止されたファスナー、廃止の理由、交換用ハードウェアの仕様を文書化した交換記録
- 金型設定作業中に完全なロックアウトの代わりに危険なエネルギー制御の代替方法が使用される印刷機に対する ANSI B11.20 に基づくリスク評価文書。-
ANSI B11.20 規格は、完全なロックアウト状態では常に完了できるとは限らないセットアップ タスク中に担当者が機器と対話する印刷機の運用状況 - における共有スペースの概念に特に対応しています。-ダイクランプはまさにこの範囲に含まれます。この規格では、文書化されたタスクベースのリスク評価、安全制御システムのパフォーマンスの検証、インターロックと代替制御がロックアウトと同等の保護を提供することを確認するための検証テストが必要です。-
実際的なアプローチは、保守文書を資産ごとに構造化することです。各プレスには、すべての検査記録、交換ログ、およびリスク評価文書を含むクランプ メンテナンス ファイルが提供されます。デジタル システムにより、監査中に瞬時に検索できます。紙-ベースのシステムは、厳密に保守されていれば機能しますが、ほとんどのプレスルームでは、紙の記録が劣化したり、間違ってファイルされたり、生産上のプレッシャーによって単に完了しなくなったりするのが現実です。どのようなシステムを選択する場合でも、重要な原則はトレーサビリティです。監査人や調査員は、特定のプレスバックのすべてのクランプ コンポーネントの耐用年数全体にわたるメンテナンス履歴を追跡できる必要があります。
メンテナンスによりクランプは機能し続けます。しかし、クランプの性能は、プロセスのずっと早い段階で確立されたもの、つまりダイ自体がどのように設計されたかにも依存します。-。クランプの配置、アクセス クリアランス、リフターやスクラップ パスとの干渉はすべて、最初のセットアップ技術者が T ボルトに手を伸ばすずっと前に、金型エンジニアリング中に決定されるものです。-
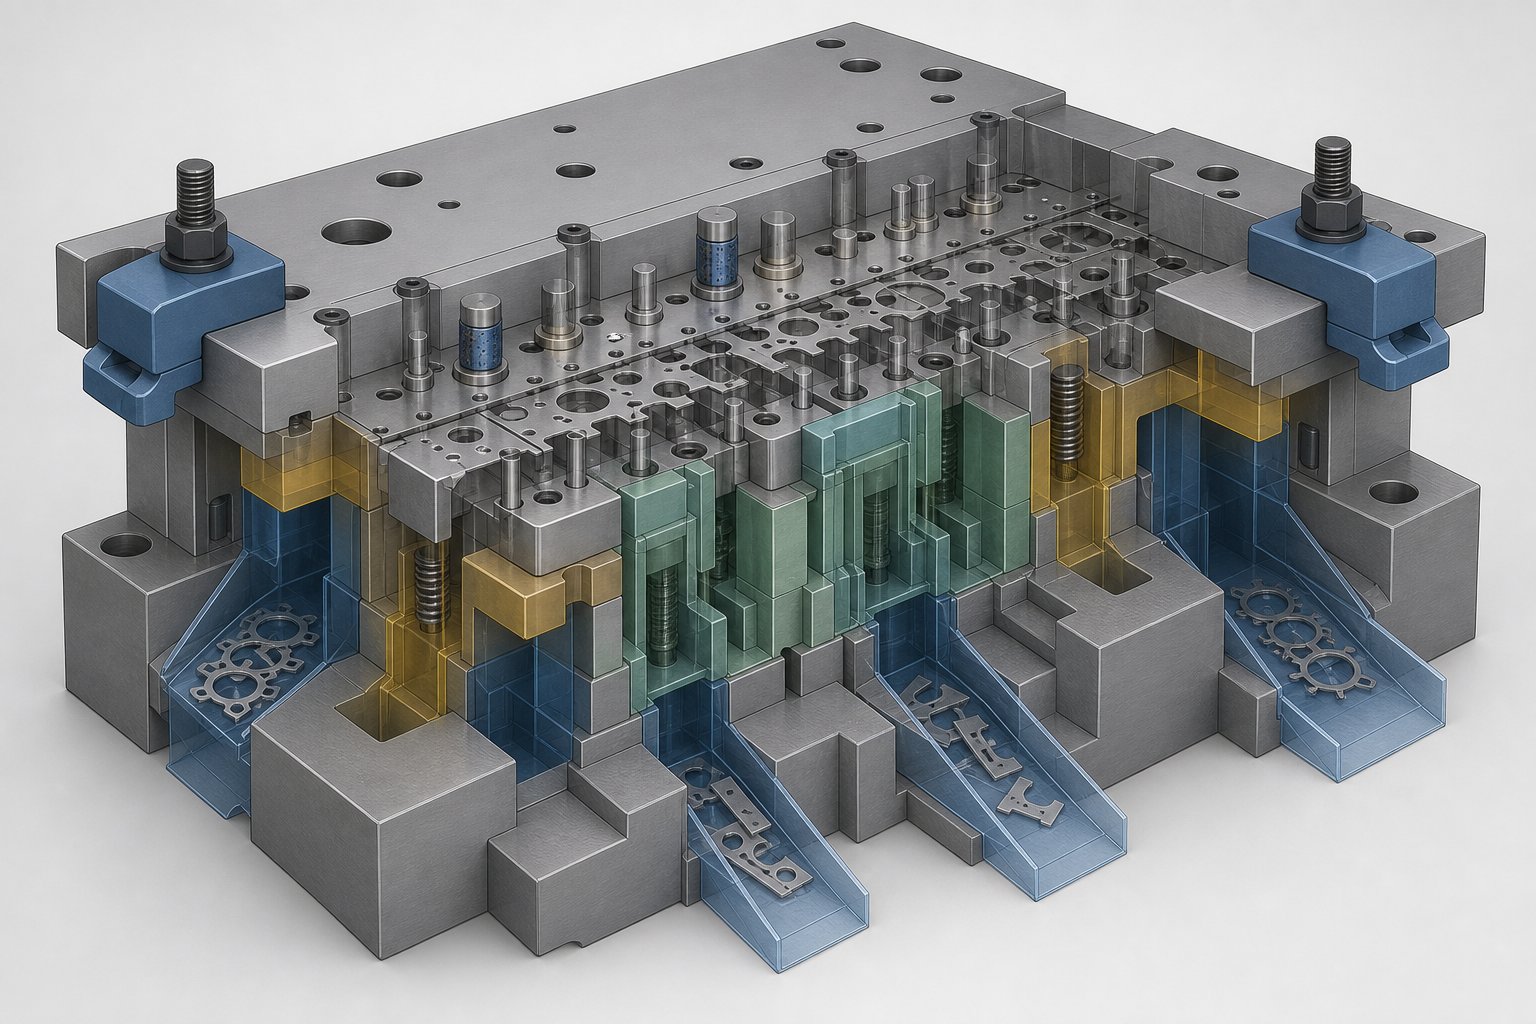
クランピングがダイの設計と材料フローにどのように関係するか
クランプの配置が直前に決定されてうまくいくことはほとんどありません。{0}}金型設計者がクランプを後付けとして扱うと、設定技術者はパズルを引き継ぐことになります。クランプがリフター レールに衝突したり、ボルトがスクラップ シュートをブロックしたり、アクセス ポイントがきつすぎてトルク レンチが物理的にファスナーに届かなかったりすることになります。最適なダイクランプ配置設計は、最初のトライアウト時にプレスフロアではなく、CAD モデル内で行われます。
クランプの配置がダイコンポーネントとどのように相互作用するか
スタンピング金型は、相互に依存するコンポーネントの高密度のアセンブリであり、それらのすべてが、クランプが着地する必要がある同じ周囲の領域をめぐって競合します。ストラップ クランプを窒素- スプリング リフター ポケットの上に直接置くことを想像してください。クランプの接触点は、リフター ロッドが垂直に移動する必要がある場所に正確に配置されます。戻りストロークでは、スタンピング ダイ リフタがストリップを上向きに押します。その経路に障害物があると、リフタの移動が制限されるか、リフタがストリップに伝えるように設計された衝撃荷重がかかります。
物質の流れの経路でも同様の矛盾が生じます。順送ダイでは、ストリップはダイを通して横方向に送られます。送り高さ、パイロット位置、バイパス ノッチはすべて、ダイ シューのエッジに沿った特定の位置を占めます。バイパスノッチ上にクランプを配置すると、ノッチレリーフが変形し、ストリップの送り動作が変化し、送りミスの状態が発生する可能性があります。スクラップシュートはスラッグを送り出し、下部シューとボルスターの開口部を通して下方にスクラップをトリミングします。これらのシュートの 1 つをクランプまたはステップ ブロックでブロックすると、スクラップが金型内に蓄積し、最終的には工具が詰まったり、成形面に損傷を与えたりします。
センサーは別の層を追加します。ミスフィード検出器、ストリップエンドセンサー、パーツアウト近接スイッチがダイの周囲に沿って取り付けられています。-ワイヤリング ハーネスは外側のコネクタまで配線されます。センサー ケーブル上に配置されたクランプは、ファスナーにトルクがかかるたびに圧縮損傷を受けます。
ダイ構造へのクランプアクセスの設計
解決策は、これらのフィーチャの近くのクランプを避けることではありません。最初から、専用のクランプ ゾーンをスタンピング ダイのコンポーネント レイアウトに設計しています。初期設計時に金型クランプのアクセス クリアランスを考慮するツーリング エンジニアは、改造状況を悩ませる干渉問題を排除します。
クランプの選択と配置に影響を与える主な設計上の考慮事項:
- クランプ棚をリフター ポケットから離して配置します - クランプ接触ゾーンと最も近いリフター中心線の間にリフター ストロークの 1.5 倍の最小クリアランスを維持します
- スクラップシュートをダイの中心または後部に向けて配線し、少なくとも 3 つの側面からクランプにアクセスできるようにダイシューの端を空けておきます。
- パンチ、パイロット、センサーの機能範囲を超えて広がるダイ シューのオーバーハング (クランプ イヤー) を設計します。
- ダイファミリー全体でクランプレッジの高さを標準化し、同じステップブロックとクランプセットが調整なしで機能するようにします。
- ダイシューに平坦な接地クランプ面を指定します - 未仕上げまたは鋳造面-により、摩擦と効果的なクランプ力が軽減されます
- T ボルトの頭を所定の位置にスライドさせる必要がある設置場所内にダウエル ピンやキー スロットを配置しないでください。{0}}
- レンチ スイング アーク - を考慮します。オペレータが締結位置でトルク レンチを 30 度回転できない場合、そのクランプ ポイントには機能的にアクセスできません。
この原則は、スタンピングの専門家トーマス・ヴァッカ氏がメンテナンスプロセスにおけるデザインと呼ぶものと一致しています。金型のクランプ、アンクランプ、および保守の方法を計画していないと、それらの作業が正確かつ繰り返し実行されることを保証できません。ダイは美しく動作しますが、すべてのアクセス ポイントが内部コンポーネントと競合するため、クランプに 45 分かかり、優れたツール設計の目的が無効になります。
リフター、カムユニット、材料の流れ、およびクランプ戦略がすべて狭い設置面積内に共存する必要がある複雑な順送金型の場合、統合の課題は急速に激化します。こうした矛盾に直面しているエンジニアは、金型構造の決定を総合的に調整するツールパートナーと協力することで恩恵を受けます。YICENのカスタムスタンピング金型ソリューション正確にこの交差点 - に対処し、クランプ アクセス、リフターの配置、バイパス ジオメトリ、およびコンポーネント レイアウトが、設計の初期段階から互いに対立するのではなく、どのように連携して機能するかを解決します。
金型の設計を正しく行うことで、クランプが必要な場所に物理的に到達できるようになります。しかし、特定の印刷機にどのクランプ技術が属するかを決定し-、直感ではなく文書化された基準でその決定を正当化するには、印刷機の種類、切り替え頻度、生産目標、予算を総合的に比較検討する構造化された評価フレームワークが必要です。
適切な型締システムを選択するための構造化された意思決定フレームワーク
ほとんどのショップは、20 年前と同じ方法でクランプ システムを選択しています。つまり、購入時に既に印刷されていたもの、または最後のサプライヤーが見積もったものをすべて選択しています。このアプローチは、切り替え頻度が低く、人件費が安いときに機能しました。スケジューリングで、より短い実行時間、より長い稼働時間、およびダイ シフトに対するゼロ許容度が要求される場合には機能しません。適切なダイクランプ選択ガイドは習慣を文書化された基準に置き換え、決定を追跡可能、防御可能、そして印刷機全体で再現できるようにします。
クランプシステム選択の決定基準マトリックス
4 つの変数が選択を決定します。プレスの種類とトン数によって、クランプが抵抗しなければならない力が決まります。金型の交換頻度は、シフトごとにクランプ作業に費やす時間を決定します。生産量と稼働時間の目標は、より迅速な切り替えが報われる財務上の基準を設定します。そして資本予算によって、どのテクノロジーが現在利用可能であり、どのテクノロジーが段階的な投資を必要とするかが決まります。以下のマトリックスは、各変数をクランプ技術に対してマッピングして、各システムがどこに最適であるかを明確にしています。
| 決定基準 | 手動ストラップクランプ | 油圧機械式 | 油圧式クイックリリース- | 磁気プラテン |
|---|---|---|---|---|
| プレストン数200トン未満 | 素晴らしい | 良い | 適切(大きすぎることが多い) | 適切(大きすぎることが多い) |
| プレストン数 200~800トン | 十分な | 良い | 素晴らしい | 素晴らしい |
| プレストン数800トン以上 | 悪い(必要なクランプが多すぎる) | 十分な | 素晴らしい | 素晴らしい |
| 金型交換はシフトあたり 2 回未満 | 許容できる | 良い | 過剰投資- | 過剰投資- |
| シフトごとに 3 ~ 6 個の金型を交換します | 不良 (過剰なダウンタイム) | 十分な | 素晴らしい | 素晴らしい |
| シフトごとに 6 個以上の金型交換 | 受け入れられない | 貧しい | 良い | 素晴らしい |
| 稼働時間目標は 85% 以上 | 維持するのが難しい | 規律を持って達成可能 | 簡単に達成可能 | 簡単に達成可能 |
| 資本予算は印刷機 1 台あたり 5,000 ドル未満 | 唯一のオプション | 実現可能 | 実現不可能 | 実現不可能 |
| 資本予算 印刷機 1 台あたり 5,000 ドル~30,000 ドル | 利用可能 | 利用可能 | 1 回の押しで実現可能- | 実現不可能 |
| 資本予算は印刷機 1 台あたり 30,000 ドル以上 | 利用可能 | 利用可能 | 利用可能 | 実現可能 |
この表はスコアではなくフィルターとして読んでください。プレス機が 800 トンを超え、シフトごとに 6 回の金型交換を行い、稼働率目標が 85% である場合、手動ストラップ クランプは 4 つの基準のうち 3 つで失敗します。マトリックスは、サプライヤーとの会話が始まる前に客観的に選択肢を絞り込みます。
テクノロジーを運用要件に適合させる
ダイクランプ システムの選択は、純粋に財務上の計算だけではありません。運用上の制約は、予算と同じくらい強く意思決定を左右します。高度な高張力鋼を毎分 300 ストロークで実行する高速順送金型は、油圧または磁気システムのみが提供できる一貫した型締力を必要とする動的負荷を生成します。 150 トンの OBI プレスで週に 30 種類の金型を稼働させるジョブ ショップでは、インフラストラクチャの変更を必要とせずに一貫性を向上させるスイング クランプと油圧機械ユニットの恩恵をさらに受けます。
オプションを絞り込むときは、次の運用上の現実を考慮してください。
- ダイ材料の互換性:磁性プラテンには強磁性ダイシューが必要です。アルミニウムのダイ ホルダーや非磁性ステンレス鋼のサブプレートは機能しません。-磁性を指定する前に、ダイシューの材質を確認してください。
- プレスの向き:ラム (上部金型) の油圧クランプは、金型のロード中に重力に抗して保持する必要があります。水平ボルスターでの使用を想定したシステムでは、再計算しないと垂直スライド取り付けに十分な保持力が得られない可能性があります。
- 環境条件:大量の潤滑油やクーラントスプレーを使用してプレスを運転すると、手動クランプの摩擦が急速に低下します。そのような環境では、外部ホースを備えた油圧システムは、継手の腐食が促進されることがあります。磁気プラテンは、切り替え時に表面をきれいに拭き取っている限り、湿った環境でも問題なく処理できます。
- オペレーターのスキルレベル:手動システムでは、トルク仕様と締め付け順序に関するトレーニングと規律が必要です。油圧システムと磁気システムはオペレーターへの依存度を軽減しますが、それらの特定の技術について訓練を受けたメンテナンス技術者が必要です。
クランプ戦略をアップグレードする場合はどこから始めるべきか
スタンピングプレス操作のダイクランプのアップグレードは、一度に行う必要はありません。モジュール式の段階的な実装により、フロア全体でコミットする前に 1 回押すだけで ROI を証明できます。次の評価シーケンスに従います。
- 現在の状態を監査します。すべてのプレスの切り替え時間、クランプ関連のインシデント、トルク検証の失敗を 30 日間記録します。{0}このベースライン データにより、どの印刷機に最も大きな改善の可能性があるかが特定されます。
- 拘束プレスを特定します。金型交換の頻度が最も高く、ダウンタイムコストが最も高い印刷機が出発点となります。まずこの印刷機をアップグレードすると、最も早く投資を回収できます。
- 身体的な互換性を評価します。対象のプレスの T スロット寸法、強化平坦度、利用可能な油圧供給、プレス制御アーキテクチャを測定します。{0}これらの測定により、どの技術が構造変更なしで改修可能であるかが決まります。-
- 投資回収期間を計算します。クランプのアップグレードのコストと回復した稼働時間の生産価値を比較します。生産時間あたり 200 ドルの印刷機は、シフトごとに 45 分を回収し、油圧システムの費用として 25,000 ドルを 6 か月以内に回収します。
- 試験運用と検証を行います。選択したシステムを拘束プレスに取り付けます。 60 ~ 90 日間実行します。実際の切り替え時間の短縮を測定し、クランプ力の一貫性を検証し、設置やメンテナンスの問題を文書化します。
- 標準化と拡張。パイロットの結果を使用して、フリート全体に導入するためのビジネス ケースを構築します。{0}切り替え頻度と生産額に基づいてプレスに優先順位を付け、最も影響の大きい設備から最初にアップグレードします。-
この一連の手順により、新しいテクノロジーに対する組織の信頼を築きながら、リスクを封じ込めることができます。各ステップでは、操作全体にわたって思いつきを必要とするのではなく、次の決定を知らせるデータが生成されます。
金型の複雑さによって別の変数が追加される作業の場合、クランプ クリアランスが狭い順送金型、リフターの干渉、または非標準のシュー形状-、-標準でないシューの形状 - では、金型設計の変更からクランピングのアップグレードを切り離すことはできないことがよくあります。クランプ棚の追加、サブプレートの設計、または金型ファミリー全体でシューの寸法の標準化が必要な場合があります。このような状況では、金型の構造とクランプ統合の課題の両方を最初から理解しているツールパートナーと協力することで、コストのかかるやり直しを防ぐことができます。YICENのカスタムスタンピング金型ソリューションエンジニアはこの移行を正確にナビゲートし、アップグレードが不一致の部品の集合ではなくシステムとして機能するように、金型構造、コンポーネントのレイアウト、クランプへのアクセスを調整します。-
スタンピングダイクランプに関するよくある質問
1. スタンピングプレスにはどのくらいのクランプ力が必要ですか?
クランク プレスの場合、総型締力は定格機械トン数の少なくとも 10% に等しくなければなりません。高速プレスの場合は、定格トン数の 20% を使用してください。-この力を金型の上部と下部に均等に分割します。ステップ ブロックでストラップ クランプを使用する場合は、ボルトの張力の約半分しかダイに作用しないため、計算された予荷重要件の 2 倍にする必要があることに注意してください。窒素-スプリング リフター力を上型クランプ要件に直接追加します。これらの力は戻りストローク中にクランプに作用するためです。
2. 油圧ダイクランプと磁気クランプシステムの違いは何ですか?
油圧ダイクランプは、ピストンに作用する加圧流体を使用してクランプ力を生成するため、外部電源ユニットが必要で、クランプ/アンクランプ時間は 5 ~ 30 秒です。磁気クランプ システムは、短い電気パルスで 2 ~ 3 秒で作動し、連続電力を供給しなくても保持する電磁永久磁石を使用します。油圧システムはあらゆる金型材料に対応しますが、継続的なシールのメンテナンスと流体分析が必要です。磁性プラテンには、強磁性ダイシューと平坦できれいな接触面が必要ですが、機械的摩耗部品は事実上ありません。磁気システムは通常、初期費用が高くなりますが、切り替え時間は最速です。
3. スタンピングダイクランプはどのくらいの頻度で検査および交換する必要がありますか?
手動クランプの T ボルトのネジ山は、金型を交換するたびに伸びやかじりの有無を検査し、疲労摩耗を検出するために毎月マイクロメータ測定を行う必要があります。永久伸び、頭部からシャンク半径までの亀裂、またはねじ山の変形が見られるボルトは交換してください。{2}}-油圧クランプシールは通常、圧力と流体の清浄度に応じて 500,000 ~ 2,000,000 サイクル持続し、四半期ごとの流体分析により交換タイミングが決まります。磁気プラテンは、各ダイセットの前に表面検査を行う必要があり、設置基準値に対する四半期ごとのプルテスト検証が必要です。{11}}
4. 既存のスタンピングプレスにクイックダイチェンジクランプを後付けできますか?
はい、ほとんどのクイック ダイ チェンジ クランプ システムは後付け設置用に設計されています。互換性は 3 つの要素によって決まります。T- スロットの寸法はスライディング クランプの仕様に一致する必要があり、ボルスターの厚さと平坦度は取り付け方法に対応している必要があります (磁気プラテンは 1 フィートあたり 0.002 インチ以内の平坦度が必要です)、油圧供給は適切な流量で 3,000 ~ 5,000 PSI を供給する必要があります。 -プレスベッドの機械加工を回避するボルトオントラック設計により、改造オプションが大幅に拡張されます。リレー{10}}ベースの制御を備えた古いプレスでは、クランプ インターロック信号を受け入れるために PLC のアップグレードが必要になる場合もあります。
5. クランプがしっかりと締められているにもかかわらず、生産中に金型がずれてしまうのはなぜですか?
明らかにきついクランプの下でのダイのシフトは、通常、いくつかの根本原因のいずれかによって発生します。ダイ シュー表面上のオイルまたはスタンピング潤滑剤により摩擦が 30 ~ 50% 減少すること、ステップ ブロックの高さが不一致であるため、ストラップ クランプが傾いてダイのエッジではなくボルトに力が集中すること、長時間の稼働中の熱サイクルによるボルトの緩和、または関連する動的荷重に対する合計のクランプ力が不十分であることです。順送金型におけるオフセンター荷重も、片側のクランプに過負荷を与える傾斜モーメントを生成します。まず接触面を清掃し、ステップ ブロックの高さが一致していることを確認し、最初のプレス ストローク後に再度トルクを加え、合計クランプ力がストリッピング力、リフター荷重、スナップスルー衝撃を考慮しているかどうかを再計算します。-


