


板金プレス金型のバイパス ノッチについて
バイパス ノッチは、ピッチ ノッチまたはフレンチ ノッチとも呼ばれ、キャリア ストリップに組み込まれた意図的なカットアウトまたはリリーフ機能です。順送スタンピング金型。その目的はシンプルですが重要です。各ステーションが正しい位置で材料を受け取るように、プレス ストローク間でストリップがどのくらい進むかを正確に制御することです。この制御機構がなければ、ストリップの供給過剰または供給不足が現実的に起こり、経験豊富な工具や金型の専門家なら誰でも知っているように、一度の供給ミスが金型のクラッシュを引き起こし、ノッチが消費する材料の何百倍ものコストがかかる可能性があります。
この記事では、シート メタル スタンピング金型のネガティブおよびポジティブ バイパス ノッチの背後にある科学的根拠を詳しく掘り下げ、入門的なスタンピング技術ガイドと専門家レベルの金型科学の間のギャップを橋渡しします。-経験則のみではなく、冶金学的原理、機械的関係、および工学的意思決定の枠組みを見つけることができます。
順送金型のバイパスノッチとは何ですか
シートメタルの連続コイルが順送金型を高速で通過する様子を想像してください。ストリップは複数のステーションを通過し、各ステーションで特定の切断、成形、または絞り操作が実行されます。完成部品が寸法公差を満たすためには、すべてのステーションがストロークごとに正確に同じ相対位置でストリップに係合する必要があります。
バイパス ノッチにより、位置の確実性が得られます。これは、通常はダイの最初のステーションで、ストリップストックの一方または両方の端から切り取られた材料の小さな部分です。結果として得られる形状により、プレスサイクルの前にストリップが接触する物理的な停止または位置合わせ機能が作成されます。としてアート・ヘドリックは『ファブリケーター』でこう述べているこの停止を行わずに順送ダイに過剰なフィードを供給すると、重大なダイの損傷やオペレータの安全上の危険が生じる可能性があります。
ノッチはオーバーフィードを防ぐだけでなく、コイルのスリット中に発生するエッジキャンバーも除去します。キャンバーにより、幅の広い材料や厚い材料ではスムーズな供給がほぼ不可能になり、きれいな基準エッジをカットすることで、バイパス ノッチがダイの長さ全体にわたって予測可能なストリップの動作を復元します。
ストリップ制御に精密エンジニアリングが必要な理由
順送ダイにおけるストリップ制御には、単に正しい距離を供給するだけではありません。部品を一緒に保持するキャリアウェブは、構造の完全性を維持し、側面の曲がりに耐え、成形ステーションでの垂直方向の動きに対応する必要があります。ノッチの位置が適切でなかったり、ノッチのサイズが不適切であると、キャリアが弱くなったり、座屈が発生したり、ストッパーに確実に係合できなくなったりします。
バイパス ノッチは、このシステムで 3 つの主要な機能を果たします。
- ストリップの登録- 過剰なフィードを防止し、金型のセットアップ中にオペレーターに明確な開始位置を与える確実な機械的停止を提供し、進行性金型の損傷の大部分を引き起こすファーストヒット エラーを軽減します。-
- スクラップ管理- エッジ キャンバーを除去し、きれいな基準面を作成します。これにより、下流のステーションを詰まらせる可能性のある緩いスクラップやハーフヒットが排除されます。-
- ステーション-から-ステーションへの進行制御- パイロット ピンと連携して各部品が正確に配置されるようにします。ノッチは大まかな位置決めを提供し、パイロットは最終的な正確な位置合わせを提供します。
各機能により、ノッチ設計に特定の幾何学的および冶金学的要求が課せられます。ノッチの深さ、幅、コーナー半径、および切断クリアランスはすべて、材料の機械的特性と相互作用して、ストリップが確実に供給されるか、または慢性的な生産上の問題が発生するかを決定します。
ネガティブノッチとポジティブノッチの基本
「ネガティブ」と「ポジティブ」という用語は、ノッチの形状とストリップのエッジの関係を説明します。あポジティブバイパスノッチストリップの端から材料を除去し、ギャップ、レリーフ、または内側へのカットアウトを作成します。この切断によって生成されたスラグは、個別のスクラップとして排出されます。残るのは、各ノッチ位置の断面が縮小されたストリップです。-
A マイナスバイパスノッチは逆のアプローチをとります。材料を完全に除去するのではなく、ストリップの端から突き出たタブまたはランスのような部分が残ります。-このタブは、ダイ内の対応するポケットまたはストップ ブロックと連動し、別個のスラグを生成することなく確実な位置合わせ機能を提供します。業界文献ではランスおよびフランジ ピッチ ストップとして記載されている実用的なバリエーションの 1 つは、ストリップの小さな領域を切り込み、下方に曲げて、ストリップを位置合わせし、キャリアを強化するフランジを作成します。
これらの構成の間の選択は決して恣意的ではありません。それは材料の種類、ストリップの幅、厚さ、生産量、部品の複雑さによって異なります。それぞれの構成により、工具の応力分布、破壊パターン、摩耗特性が異なります。これらはすべて、荷重下でのせん断力学と材料の挙動の基本原理に遡ります。
ノッチカットにおけるせん断と破壊の科学
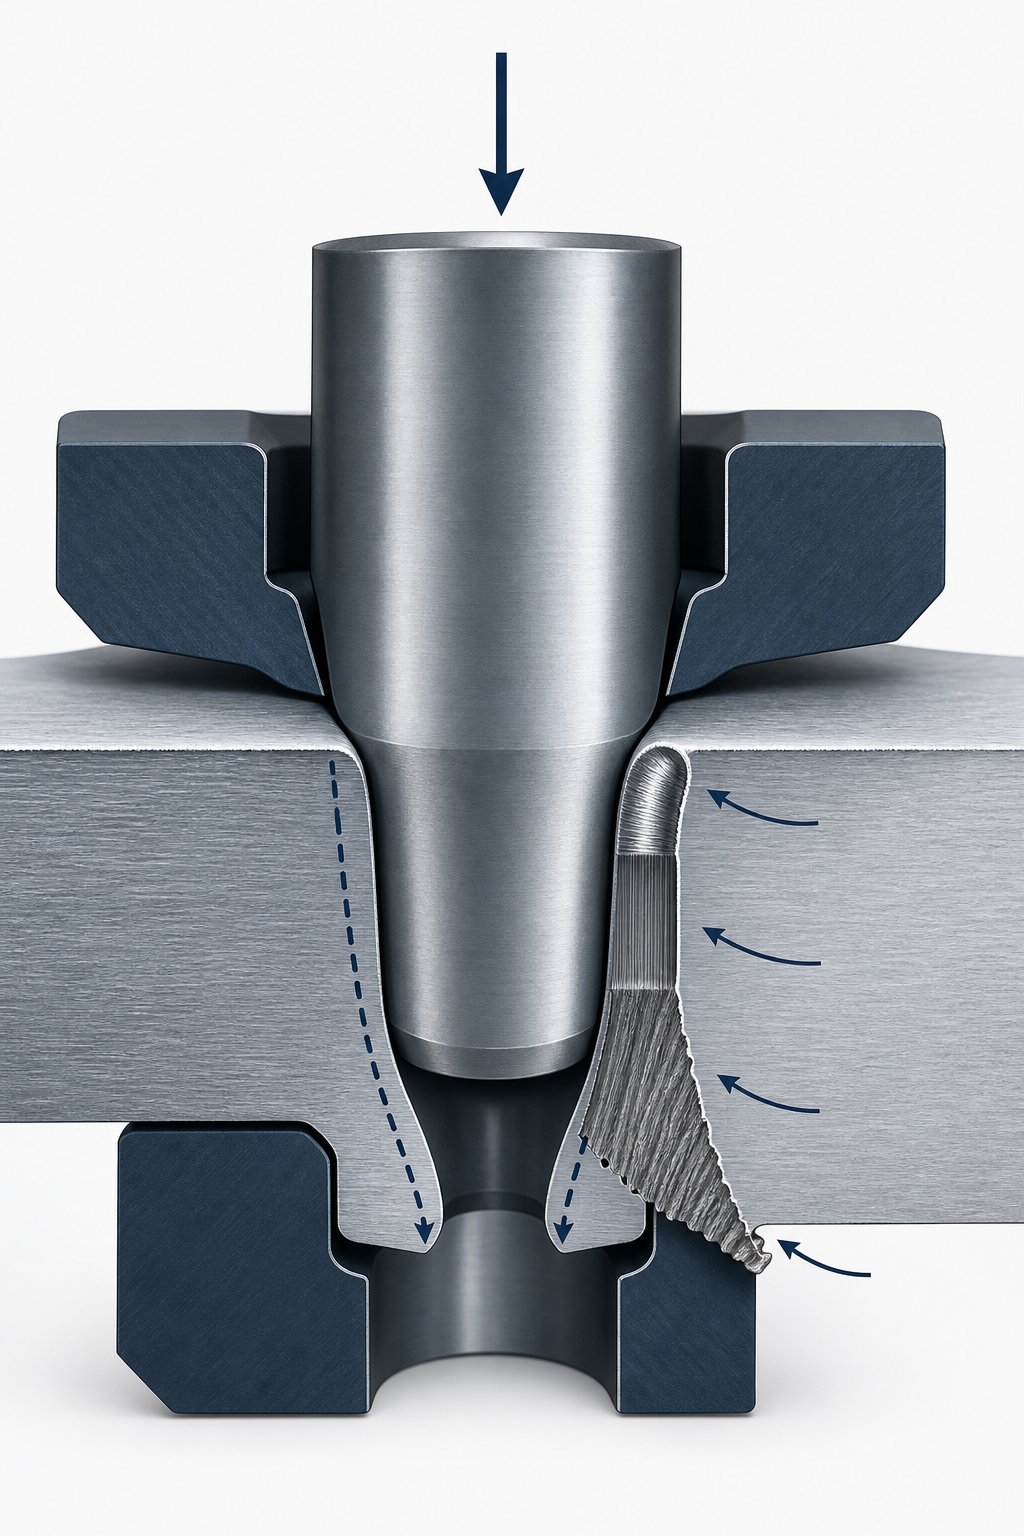
すべてのバイパス ノッチは制御された骨折として始まります。パンチがストリップ内に下降するとき、材料は単にきれいに分割されるわけではありません。一連の変形段階を経ますが、各段階は加えられた降伏力、材料の降伏強さ、パンチ-の界面の形状の間の関係によって支配されます。これらの段階を理解することが、科学に基づいたノッチ設計と推測を区別するものです。-
ノッチカット時のせん断力学
ノッチパンチがストリップ表面に接触する瞬間を想像してください。パンチ先端の直下の材料は、最初に弾性的に圧縮され、次に局所的な応力が金属の降伏強度と降伏点を超えると塑性的に圧縮されます。この弾性挙動から塑性挙動への移行は、材料の応力-ひずみ曲線 (工学用語で SS 曲線と呼ばれることもあります) に従い、製造ストローク レートではマイクロ秒単位で起こります。
必要な切断力は材料のせん断強度によって異なり、通常は極限引張強度の 60 ~ 80 パーセントになります。としてアート・ヘドリックが説明する0.100 インチの軟鋼から直径 10{{1} インチ- のブランクを切断するには、約 78,000 ポンドの力が必要です。バイパス ノッチの外周ははるかに小さくなりますが、ノッチの形状には狭い角と狭い幅が含まれることが多いため、パンチとダイの境界面での応力集中は比例して激しくなります。
パンチのエッジでは、材料が下方に押し下げられ、同時にダイの開口部が周囲のストリップを拘束します。これにより、塑性ひずみが集中する狭いせん断帯が形成されます。このバンドの幅は、パンチとダイの間のクリアランスによって決まります。クリアランスが不十分だと材料が横方向に圧縮され、分離に必要な降伏力が増加し、せん断ゾーンで過剰な熱が発生します。クリアランスが過剰になると、破断する前にプラスチックが過度に曲がりやすくなり、エッジのロールや大きなバリが発生します。
ポジティブ構成とネガティブ構成における破壊ゾーンの動作
完成した最先端の展示品4 つの異なるゾーンそれぞれ、カット中に機械的に何が起こったかを明らかにします。
- 転がる- 切削工具がシート表面に接触すると曲げられる塑性変形した領域で、パンチ側の丸いエッジとして見えます。
- バーニッシュ- 破断が発生する前に、圧縮下でパンチが材料を貫通した滑らかで光沢のあるバンド。ここでの表面応力は切削工具内に圧縮されます。
- 骨折- 残りの材料の厚さに亀裂が広がり、分離が完了した、粗くて角度のついた表面。
- バリ- 金属は伸長し、最終的な引き裂き動作によって形成された切断の後端で押し出されました。
ここで、正のノッチ構成と負のノッチ構成の動作が異なります。ポジティブノッチでは、パンチがストリップの端から個別のスラグを除去します。破砕帯は外側に広がり、キャリア本体から離れてスクラップとなるスラグの中に広がります。ストリップは、残りの端に磨きをかけた表面を保持します。これは、一般に、よりきれいで寸法的に安定したゾーンです。
負のノッチでは、ジオメトリが反転します。このカットにより、ストリップに取り付けられたままの突出タブが形成されます。破壊の伝播は、ノッチの付け根でストリップ本体に向かって内側に発生します。これは、キャリアストリップ自体がタブ形状の基部に破砕帯特性を保持していることを意味します。
ポジティブノッチは、ストリップ本体に対して外側への破壊伝播を生成し、キャリア上にきれいなエッジを残します。負のノッチは内側への破壊の伝播を引き起こし、キャリアストリップ側のノッチの付け根に粗い破砕ゾーンとそれに伴う微細構造の損傷が集中します。
この違いは実際の結果をもたらします。各切断面の背後にあるせん断影響領域(SAZ)には、回転した結晶粒構造を持つ加工硬化材料が含まれています。-二相鋼では、このゾーンが板厚の 40% 以上に及ぶことがあります。ネガティブ ノッチによってキャリア ストリップ上に損傷ゾーンが配置されると、その後の下流ステーションでの成形作業により、すでに加工硬化した材料に追加の歪みが加わり、エッジ割れのリスクが高まります。{6}}
結晶粒構造と亀裂の進展方向
板金は微細構造レベルでは均質ではありません。製造中の圧延により粒子が圧延方向に伸び、機械的特性に異方性が生じます。ノッチパンチによって破壊が開始されると、亀裂は結晶粒構造内の最も抵抗の少ない経路を優先的にたどります。
圧延方向がストリップの送り方向(最も一般的な方向)と平行に延びる材料では、ノッチコーナーでの亀裂の伝播は、送り方向に沿った粒界に沿って進む傾向があります。プラスのノッチの場合、亀裂がスクラップ スラグに到達するため、これは有利に機能します。負のノッチの場合も、同様の傾向によりキャリア ストリップのエッジに沿って亀裂が発生する可能性があり、特に降伏応力集中が最も高い鋭いノッチの根元半径で発生します。
パンチ{0}}の境界面での力の分布も構成によって異なります。ポジティブノッチパンチは、ストリップの端で比較的自由な材料を切り込みます。片側が拘束されていないため、材料はわずかに外側に変形する可能性があります。対照的に、ネガティブ ノッチ パンチは、ストリップ本体によって両側が拘束されている材料を切断します。この両側拘束により、特に先進的な高強度鋼のような降伏応力値が高い材料を加工する場合、パンチのエッジでの圧縮応力が増大し、摩耗が加速されます。-。
実際的なポイントは、標準のピアシング作業用に開発されたクリアランス ルールは、ノッチ固有の形状に直接変換されないということです。{0}}ノッチ パンチは非対称拘束条件下で動作し、保持されるジオメトリがストリップ (ポジティブ ノッチ) であるかタブ (ネガティブ ノッチ) であるかによって破壊メカニズムが異なります。各構成では、その特定の応力状態、材料特性、および切断端に課される下流側の要求に合わせて調整されたクリアランスの最適化が必要です。
ポジティブバイパスノッチのメカニズムとストリップの動作
ポジティブバイパスノッチストリップの端から材料の一部を物理的に除去し、かつて金属が存在していた場所にギャップまたはレリーフを残します。これは簡単に聞こえますが、機械的な影響は下流のすべてのステーションに連鎖的に発生します。ストリップは軽くなり、ノッチの位置で幅が狭くなり、曲げに対する抵抗力が低下します。これらの結果が生産に役立つか悪影響を及ぼすかは、ノッチの形状がキャリアの設計要件にどの程度適合するかによって決まります。
ポジティブノッチがストリップから材料を除去する仕組み
ポジティブノッチパンチングスタンピング操作中に、成形されたパンチがストリップのエッジを通って対応するダイ開口部に下降します。パンチの周囲はノッチの輪郭を画定し、通常はストリップの端から内側に切り取られた長方形または台形の形状になります。分離された材料は個別のスクラップ スラグとなり、ダイの開口部を通って落下し、スクラップ シュートまたはコンテナ内に下方に排出されます。
ストリップに残るのは、きれいなエッジのくぼみです。{0}この凹部は、停止係合機構として機能する。ストリップが前進すると、ノッチの先端がダイ内の固定ストップ ブロックまたは硬化ピンに接触し、正確な進行距離で前方への動きを停止します。
切断の片側 (開いたストリップの端) が拘束されていないため、この操作中の剪断力学は完全に密閉された穿孔操作とは異なります。フリーエッジ近くの材料は、パンチの進入中にわずかに外側に変形する可能性があり、これにより、閉じた周囲のカットと比較してパンチ面の圧縮応力が軽減されます。-。これは、ポジティブノッチに必要なスタンピングパンチ力が、他のすべてが等しい場合に、エッジから離れた同じサイズの穴をパンチする場合よりもわずかに低いことを意味します。
ただし、オープンエッジでは別の懸念が生じます。パンチ-と-のエッジ側のクリアランスが過剰な場合、ストリップはきれいに剪断されずにたわみ、明確な破壊ゾーンではなく、エッジが丸まったり裂けたりする可能性があります。ポジティブ ノッチ パンチのクリアランス関係は標準の切削クリアランス ルールに従いますが、材料制約の欠如を補うためにフリー エッジ側でより厳密な制御が必要です。{4}}
ポジティブノッチング後のストリップ剛性と送りの安定性
プラスのノッチごとに、ノッチの位置でのキャリア ストリップの断面積が減少します。-ストリップを端から見ると想像してください。全幅のキャリアは曲げに対して均一な抵抗を持ちますが、ノッチ付きキャリアには剛性が低下する周期的な弱点があります。ノッチが深くなるほど、この減少は大きくなります。
キャリアストリップの強度は、供給プロセス中の曲げに耐える必要があるため、これは重要です。 Art Hedrick 氏が指摘しているように、金型内で部品を水平に移動させるには部品の重量の約 10% が必要です。それにステーションの数を掛けると、蓄積された抗力が各ノッチ点ですでに弱められたキャリアに作用します。残りの断面がたわむことなくこれらの送り荷重をサポートできない場合、ストリップは座屈または横方向に歪み、下流のすべてのステーションに波及するスタンピング成形の問題が発生します。
狭いストリップの場合、このトレードオフが重要になります。{0}}ストリップ幅の 30% を除去するノッチにより、キャリアの慣性モーメントが十分に減少し、ステーション間で目に見えるたるみが発生する可能性があります。十分なキャリアウェブを備えた幅広のストリップの場合、同じ比例ノッチが供給の安定性に与える影響は無視できます。実際のしきい値は、材料の厚さ、材料の種類、およびダイ内の進行の総数によって異なります。
エンジニアはこれをいくつかの方法で補います。
- 肋骨を強化する- ノッチステーションの前後にエンボスビーズや成形リブをキャリアストリップに追加し、材料の幅を増やさずに断面係数を増加させます。
- 両面ノッチ-- 片側に深いノッチを 1 つ設けるのではなく、ストリップの両端に浅いノッチを配置して、断面の縮小を対称的に分散し、バランスの取れた送り動作を維持します。-
- 最適化されたノッチ深さ- 信頼性の高い停止係合に必要な深さを最小限に制限します。送り精度の要件に応じて、通常は材料の厚さの 1.5 ~ 2.0 倍です。
ポジティブノッチ加工におけるパンチの摩耗パターン
ポジティブ ノッチ パンチは標準のピアス パンチとは異なる摩耗を経験します。その理由は拘束ジオメトリに遡ります。標準的なピアシング操作では、パンチは、四方をストリップで囲まれた材料を切断します。結果として生じる圧縮応力は、パンチの周囲で比較的対称的になります。ポジティブノッチ操作では、開いたエッジ側の圧縮抵抗は小さくなり、ストリップ-本体側は完全な拘束を受けます。
この非対称性により、パンチの拘束された面、特にキャリア ストリップ本体に対する切断面に摩耗が集中します。数千回のストロークを繰り返すと、この不均一な荷重によって特徴的な摩耗パターンが生じます。つまり、拘束側では自由端側よりも早く、エッジの丸みやマイクロチッピングが発生します。-これらの工具を保守する金型メーカーは、バリの成長をトラブルシューティングする際に、最初にキャリア側の刃先を検査することを知っています。{4}}
パンチの形状も摩耗率に影響します。鋭い内部コーナー (ノッチ プロファイルの底部) を備えたノッチ パンチでは、それらの点に応力が集中します。内側のコーナーの半径はオプションではありません。それらは構造上の必需品です。きついコーナーは摩耗が最も早く、これらのパンチの製造に使用される EDM ワイヤ プロファイルには、すべての内部移行部で材料の厚さの 0.5 ~ 1.0 倍の最小半径が組み込まれている必要があります。適切な半径がないと、パンチ上の応力ライザーによりエッジの破損が促進され、メンテナンス間隔が大幅に短くなります。
ポジティブ構成でのスラグの挙動により、別の摩耗要因が追加されます。各ストロークで個別のスクラップ スラグが生成され、ダイの開口部からきれいに排出されなければなりません。戻りストロークでスラグがパンチ面に付着すると (スラグ引きと呼ばれる状態)、スラグは切断領域に戻され、次のサイクルでパンチとストリップの間で押しつぶされる可能性があります。スラグの引っ張りはパンチ面を損傷し、ストリップの表面を傷つけ、ひどい場合にはダイクラッシュを引き起こす可能性があります。ポジティブノッチ形状は、スラグには後退中に跳ね返ってパンチを掴むことができる自由端があるため、標準のピアシングよりもスラグの引っ張りの影響をいくらか受けやすくなります。解決策には、パンチ面の角剪断、バネ仕掛けのエジェクター ピン、真空支援-システムなどがあります。
ポジティブノッチ加工用のクリアランスの選択により、これらの競合する要求のバランスがとれます。きつすぎると切削力が増加し、パンチの摩耗が加速します。緩すぎると過度のバリが発生し、スラグ保持の危険性があります。ノッチ設計における形状-特有の考慮事項は、キャリア ストリップ自体のエッジ品質を犠牲にすることなく、非対称な応力状態を考慮して、オープン エッジ側のクリアランスを拘束側よりわずかに大きくできることです。-
ネガティブバイパスノッチの力学とマテリアルフロー
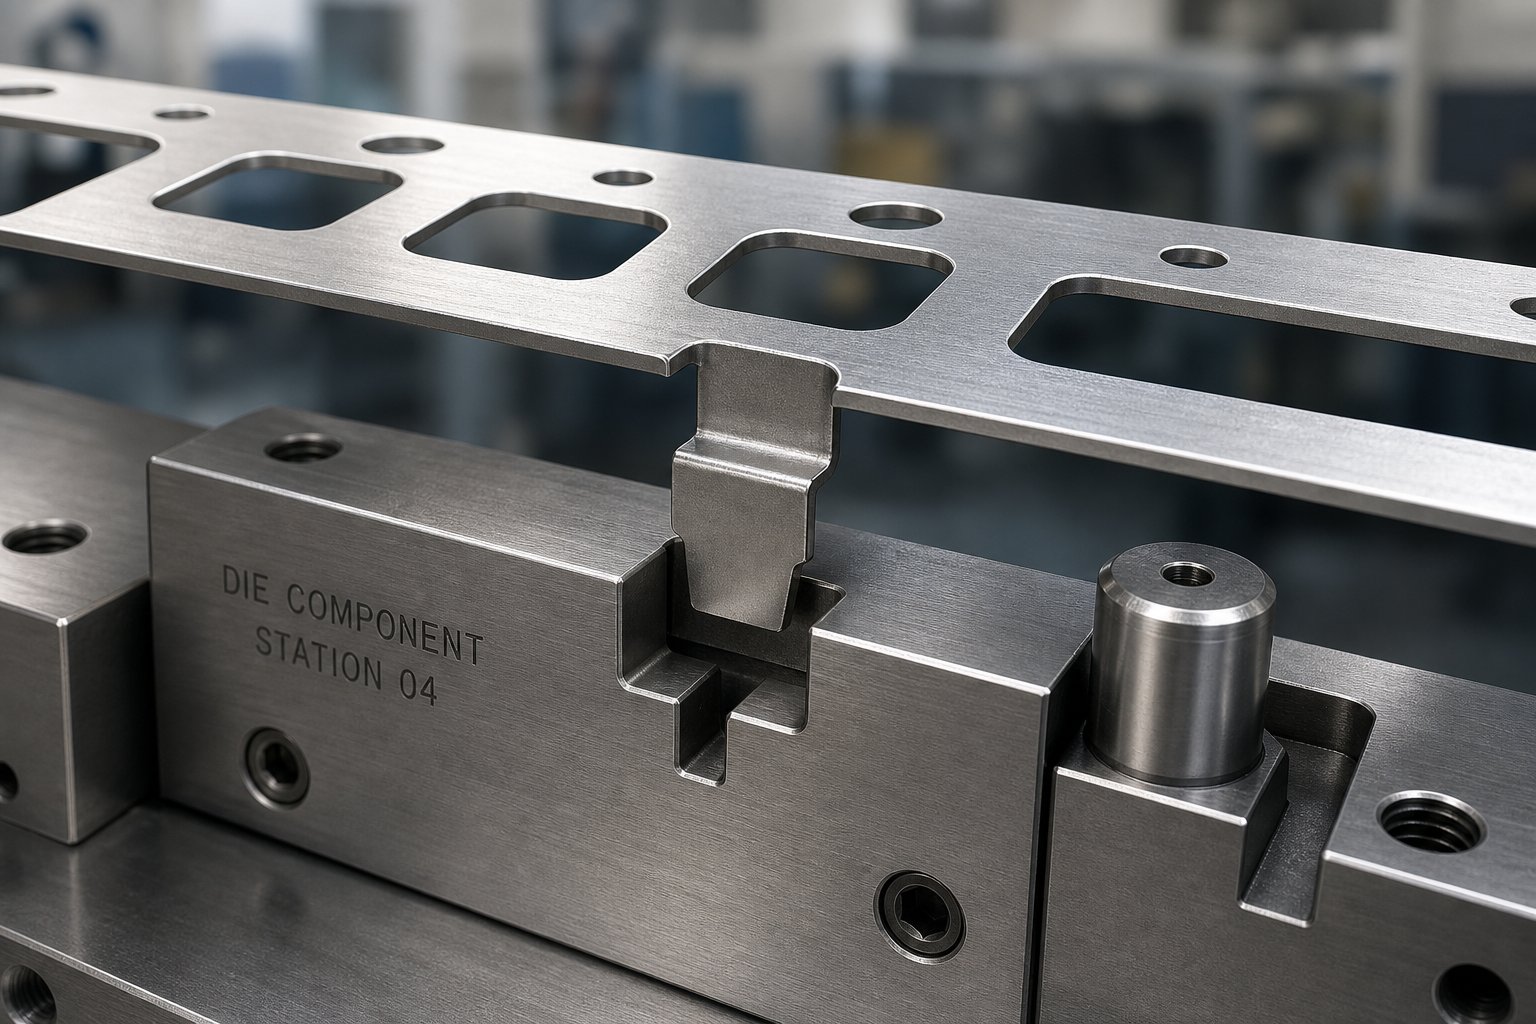
ポジティブノッチによりストリップ幅が犠牲になり、スラグをきれいに排出し、スクラップ管理を簡単にします。マイナスのノッチは逆の取引を行います。ネガティブノッチにより、ストリップの端から材料を除去する代わりに、キャリアから外側に伸びる突き出たタブまたはランスのような形状が残ります。-。個別のスラグは生成されません。材料が失われることはありません。ストリップ全体の断面はすべての進行点でそのまま残り、タブ自体が位置合わせ機構となり、ダイ内の対応するポケットまたはストップ ブロックと連動します。
このアプローチにより、キャリア ストリップの応力状況、工具の摩耗プロファイル、ステーション間のクリアランス要件が根本的に変わります。{0}}-ストリップの剛性は維持しますが、下流のすべてのステーションで管理する必要がある新しい幾何学的拘束セットを継承します。
ネガティブ ノッチがストリップの断面を維持する仕組み-
ネガティブ ノッチを切断すると、パンチとダイによって部分的な分離が作成されます。通常は、ストリップの端にある小さな長方形または台形の領域の 3 つの側面にランス カットが作成されます。 4 番目の側面は取り付けられたままで、ヒンジとして機能します。次に、切開タブを下方に(場合によっては上方に)曲げて、ストリップ面の下または上に突出するフランジを形成します。業界の文献に記載されているように、ランスとフランジのピッチ ストップにより、別個のスクラップが生成されないため、スラグ除去の問題が完全に排除されます。
キャリア ストリップは全幅を維持します。周期的な断面積の減少、慣性モーメントの局所的な低下、送り荷重下で座屈しやすい脆弱化ゾーンはありません。-幅の狭いキャリアや剛性がすでに限界に達している薄い材料の場合、この断面の維持がノッチ タイプの選択の決定要因となる可能性があります。-また、フランジ付きタブは、特に供給中にバーリフターに閉じ込められたときに、小さな構造リブのように機能することにより、局所的な剛性を追加します。
材料利用の観点から見ると、ネガティブノッチは、キャリアがすでに必要としているストリップ幅を超える追加のストリップ幅を消費しません。ポジティブノッチでは、部品のブランクを侵食することなくカットアウトの深さに対応するために追加の材料が必要です。この違いは、たとえ片側数ミリメートルであっても、何百万もの部品にわたって複合的にコイルの大幅な節約につながります。
突き出たタブ機能の登録の利点
ネガティブ ノッチによって作成されたベント タブは、単純なエッジ ストップではなく 3 次元の位置合わせ機能を提供します。-タブがダイシューまたはリフターレールに機械加工された嵌合スロットまたはポケットに落ちると、タブは送り方向と垂直方向の両方でストリップを捕捉します。この 2 軸の係合により、高速動作中のストリップの浮きに抵抗し、ピンに接触する平らなエッジよりも効果的に横方向の歪みを防止します。-
セットアップ中に何が起こるかを考えてみましょう。新しいコイルをダイにねじ込むオペレーターには、確実なファーストヒットストップが必要です。-ポケットに落ち込むネガティブノッチタブは、ストリップが正しく装着されているという紛れもない触覚的および視覚的なフィードバックを提供します。これにより、通常、ダイセット中の最初の 10 ヒットで発生する、プログレッシブ ダイ クラッシュの大部分の原因となるセットアップ エラーが減少します。
幅広または厚いコイル材料を加工する大型順送ダイの場合、パイロット ピンだけではプレス サイクル前に十分な権限でストリップを位置合わせできないことがよくあります。ネガティブ ノッチ タブとパイロットを組み合わせることで、2 層の位置合わせシステムが作成されます。タブは粗い位置決めとオーバーフィードの防止を提供し、パイロット ピンは 1,000 分の 1 インチ単位で測定される最終的な精密な位置合わせを実現します。-
クリアランスとステーションの干渉に関する考慮事項
ネガティブノッチの機械的な利点には、幾何学的なコストが伴います。ストリップが進むにつれて、すべての突き出たタブがすべての下流のダイコンポーネントを物理的にクリアする必要があります。リフター レール、カム ドライバー、フォーミング パンチ、パッド表面、ストリッパー プレートはすべて、タブが通過できるようにリリーフするか、スロットを設ける必要があります。
15 または 20 ステーションのダイでは、このクリアランス要件は急速に増加します。各ステーションには、タブの設置面積に一致するリリーフポケットまたはチャネルが必要であり、これらのリリーフは、タブの曲げ角度に加えて、実際の突出高さを変更する可能性のあるスプリングバックを考慮する必要があります。フィード中にタブが下流のコンポーネントに引っかかると、ストリップが詰まり、次のプレスストロークが位置合わせのずれた材料に当たります。その結果、ノッチが防止するように設計されたのと同じダイクラッシュが発生します。
ノッチの付け根での応力分布には、もう 1 つの重要な考慮事項があります。タブを定義するランス カットは、ストリップ本体側に鋭い幾何学的不連続性を作成します。応力は、半径と材料の厚さの比によって支配されるパターンでこのルート半径に集中します。根元の半径が材料厚さの 0.5 倍より小さい場合、3.0 を超える応力集中係数が発生する可能性があります。これは、ノッチの根元での局所的な応力が周囲のキャリアの公称応力の 3 倍に達することを意味します。
ノッチの付け根での切断と曲げの動作により、そのゾーンに大きな加工硬化が生じるため、これは重要です。根元の材料は穿刺操作中に塑性変形しており、その後のタブの曲げによりひずみ硬化がさらに強化されます。低炭素鋼では、この変形硬化により、母材と比較して局所的な硬度が 20 ~ 40% 増加する可能性があります。このゾーンはより硬くなり、延性が低下し、追加の荷重がかかると亀裂が発生しやすくなります。
ストリップが後続の成形ステーションまたは曲げステーションを通過すると、加工硬化されたノッチルートに追加の引張歪みまたは圧縮歪みがかかります。成形操作によりノッチ位置付近のキャリア全体に曲げ応力がかかると、すでにひずみ硬化したルートが亀裂の開始点として機能します。延性の低下は、材料が周囲の母材よりも早く破壊限界に達することを意味し、製造中にキャリアが割れる可能性があります。
エンジニアは、次のようないくつかのアプローチを通じてこのリスクを管理します。
- 大きな根元半径- ランスの根元で材料の厚さの 1.0 ~ 1.5 倍の最小半径を指定し、ピーク応力集中を軽減し、より大きな体積にわたって塑性ひずみを分散します。
- フォームゾーンから離れた位置にノッチを配置- 後続の成形が行われないキャリア領域にノッチを配置し、加工硬化したルートに曲げや絞り操作による追加の歪みが発生しないようにします。
- 材質グレードの選択- 根元での変形硬化を吸収し、下流工程での十分な延性を維持できる、より高い伸び能力を持つ材料を選択します。
- タブの曲げ角度を制御- 下向きの曲げを信頼性の高い位置合わせに必要な最小角度に制限し、穿刺および成形シーケンス中に根元にかかる総塑性ひずみを軽減します。
ネガティブノッチは、ステーションのクリアランスの複雑さを犠牲にして、優れたストリップ制御と材料利用を実現します。キャリアは完全な断面剛性を維持し、材料の無駄はありません。ただし、すべての下流ステーションは突出するタブに対応する必要があり、加工硬化されたノッチ ルートは亀裂の開始点になるのを避けるために慎重な幾何学的設計を必要とします。-
ノッチルート冶金と下流の成形要件との相互作用により、ネガティブノッチ設計はポジティブノッチ設計よりも本質的に材料特性の影響を受けやすくなります。伸びが限られている材料やひずみ硬化率が激しい材料は、ノッチの付け根のリスクを増幅させ、一部の用途では工学計算をポジティブな構成にシフトさせます。特定の材料グレードがその計算にどのような影響を与えるかは、設計科学の次の層が関与する場所です。
材料特性がノッチ設計の選択に与える影響
軟鋼では予想通りの挙動を示すノッチルートが、二相 980 では亀裂の発生箇所となる可能性があります。アルミニウムではきれいなエッジを生み出す隙間がステンレスに二次的なせん断痕を残します。{0}材料グレードは単にバイパス ノッチのパフォーマンスを調整するだけではありません。それはデザインの枠全体を再定義します。鋼または合金の弾性率、伸び能力、降伏強さ、および加工硬化率はそれぞれ、ノッチが確実に動作するか早期に破損するかを決定する際に異なる役割を果たします。
降伏強度と引張強度の関係は特に明らかです。これらの値の比率が低い材料 (極限強度に達する前に材料が大幅に加工硬化することを意味します) は、周囲の材料が即座に破損することなくひずみエネルギーを吸収できるため、ノッチ ルートの変形によく耐えます。降伏値と引張値が近い、比率が高い材料は、変形緩衝剤をほとんど提供しません。ストリップは保持されるか、亀裂が入ります。
軟鋼と低炭素合金のノッチ挙動
降伏強度が 300 MPa 未満で伸び値が 30% を超える低炭素鋼は、バイパス ノッチ加工に最も適した材料です。{0}}延性が高いということは、ノッチの付け根のせん断影響を受ける領域が比較的小さいままであり、切断端の加工硬化が中程度であることを意味します。このカテゴリの鋼の弾性率は約 200 GPa であり、予測可能な弾性回復とノッチ タブでのスプリングバックを最小限に抑えます。
軟鋼の場合、プラスとマイナスのノッチ構成の両方が良好に機能します。切断後のエッジ品質は、破砕ゾーンへの滑らかな移行を伴う、明確に定義されたバニッシュ ゾーンを示します。エッジの延性にとって理想的な状態。材料の厚さの 5 ~ 10% の範囲のクリアランスであれば、許容可能な結果が得られます。バリの高さは、工具の再研磨が必要な時期の信頼できる指標として機能します。
軟鋼のノッチルートでの加工硬化により、局所的な硬度が増加しますが、材料の残りの伸び能力が使い果たされることはほとんどありません。切り込みを入れて曲げたネガティブノッチルートは、下流の成形作業に亀裂が生じることなく耐えられる十分な延性をまだ保持しています。この寛容な動作が、ネガティブ ノッチが低炭素鋼の順送金型用途で発生した理由であり、多くの従来の設計ガイドラインが軟鋼の特性をベースラインとして想定している理由です。-
AHSS と高強度材料の課題-
高度な高張力鋼-は計算を劇的に変えます。二相 (DP)、複合相 (CP)、およびマルテンサイト鋼は、600 MPa から 1400 MPa をはるかに超える引張強さを提供しますが、最高の強度グレードでは伸びの値は 1 桁に低下します。 AHSS アプリケーション ガイドラインによって発表された研究では、これらのグレードがせん断中に高度な加工硬化を示し、刃先の延性が大幅に低下しながら、切断面でより高い強度と硬度が得られることが確認されています。
鋼の弾性率はこれらのグレード (約 200 ~ 210 GPa) にわたって基本的に一定のままであるため、ノッチでのスプリングバック挙動は、剛性自体の変化ではなく、主に降伏強度と弾性率の比によって決まります。降伏強度が高いほど、曲げ後の弾性回復が大きくなります。つまり、ネガティブ ノッチ タブはより積極的に跳ね返り、信頼性の高い位置合わせを維持するためにポケット形状の公差をより厳しくする必要があります。
AHSS のエッジ品質は直観に反する動作をします。これらの材料は、塑性変形が少なく破断するため、軟鋼よりもロールオーバーが少なく、バリが小さくなります。ただし、せん断されたエッジには、亀裂開始剤として機能する硬いマルテンサイト島が含まれています。 DP 鋼と TRIP 鋼は、切断端の硬い粒子により許容可能な刃の伸びがさらに減少するため、特に脆弱です。 AHSS のネガティブ ノッチ ルートの場合、この制限された伸びと微細構造応力ライザーの組み合わせにより、予測できない破壊挙動が生じます。
クリアランス要件が大幅に増加します。軟鋼では 5 ~ 10 パーセントが使用されますが、AHSS グレードでは引張強度が 1400 MPa を超えるため、14 ~ 16 パーセント以上が必要になる場合があります。 CP1200 鋼に関する研究では、クリアランスを 10 パーセントから 15 パーセントに増やすとエッジ性能が大幅に向上することが実証されており、歴史的な 10 パーセントのルールがこれらの材料には適用されないことが裏付けられています。多くの AHSS 用途では、破砕帯がキャリア ストリップの根元に集中するのではなく、スクラップ スラグ内に広がり、制限されたエッジの延性が下流工程で維持されるため、ポジティブ ノッチが推奨されます。
アルミニウムとステンレス鋼の特別な考慮事項
アルミニウム合金には、別の一連の課題が伴います。その弾性率は鋼(約 70 GPa)の約 3 分の 1 です。これは、ノッチング後のストリップのスプリングバックがまったく異なる大きさになることを意味します。-アルミニウムのネガティブ ノッチ タブは、同等の降伏強度でスチール製のタブよりも約 3 倍反発するため、過度の曲げやより厳しいポケット公差で補正しない限り、タブとポケットの位置合わせの精度が低くなります。{4}}-
としてMetalForming Magazine のメモ多くの自動車グレードのアルミニウムは、100,000-降伏点-の強度鋼と同様に形成されますが、伸縮能力は約 3 分の 2 に過ぎません。それらの加工硬化挙動と表面トポグラフィーは鋼とは十分に異なるため、標準の金型設計テーブルを直接適用すべきではありません。アルミニウムのノッチエッジの品質は、材料の延性により分離前により多くの変形が可能となるため、より粘着性があり、明確ではない破砕ゾーンに向かう傾向があります。アルミニウムは圧縮下でパンチ表面に付着する傾向があるため、ポジティブノッチ構成ではスラグ引き抜きのリスクが増加します。
ステンレス鋼、特に 304 や 316 などのオーステナイト系鋼は、高い加工硬化率と比較的高い伸びを兼ね備えています。この積極的な加工硬化により、ステンレスの成形には軟鋼の約 2 倍のプレス力が必要になります。ネガティブ構成のノッチ付け根では、切り込みと曲げ操作により、基材の硬度が局所的に 2 倍になります。それにもかかわらず、ステンレス鋼は十分な残留延性を維持するため、ルート半径が十分であれば、その後の成形中にネガティブノッチルートに亀裂が生じることはほとんどありません。
ステンレスに関する重大な問題は、クリアランスの感度です。 Dayton Progress の調査によると、軟鋼の標準である 10% のダイ クリアランスでは、ステンレスで考えられる限り最悪のバリ高さが生じます。ステンレスノッチ切削の最適化されたクリアランスは通常 12 ~ 15% の間に収まり、パンチの摩耗を促進する高い切削抵抗に対して刃先の品質のバランスが取れています。
| 材質の種類 | 推奨されるノッチ タイプの設定 | 一般的なクリアランス範囲 (厚さの%) | 加工硬化感度 | エッジ品質特性 | ストリップ制御に関する考慮事項 |
|---|---|---|---|---|---|
| 軟鋼(YS<300MPa) | ポジティブかネガティブかのどちらか | 5-10% | 適度;エッジは延性を保持します | 明確な光沢と滑らかな亀裂。バリの高さは信頼性の高い摩耗指標です | 寛容です。どちらの構成でも信頼性の高い登録が可能です |
| AHSS / DP / CP (YS 350-1000+ MPa) | 高強度グレードにはポジティブが好ましい- | 10-16%+ (引張強度に応じて増加) | 高い;せん断影響を受けた部分は硬くて脆い | ロールオーバーやバリは少ないが、エッジの微小亀裂や二次せん断のリスクはある | マイナスノッチ根は亀裂が発生しやすい。ポジティブはキャリアの損傷を回避します |
| マルテンサイト鋼 (YS > 1000 MPa) | ポジティブを強く推奨 | 14-21% | 非常に高い。エッジでの最小限の残留伸び | 転倒がほとんどなく突然の骨折。狭いクリアランスではチッピングの危険性がある | スプリングバックを取り除くと、ネガティブタブの登録の信頼性が低くなります。キャリアのノッチ付け根が脆すぎる |
| アルミニウム合金(5xxx/6xxxシリーズ) | ポジティブが好ましい。負の場合はスプリングバック補償が必要です | 8-12% | 低から中程度。学年に応じて- | グミ状の破砕帯。パンチ表面へのスラグ付着 | 弾性率が低いと、ネガティブタブに大きなスプリングバックが発生します。陽性の場合、ナメクジ引きのリスクが高まる |
| ステンレス鋼(オーステナイト系304/316) | どちらか;ネガティブは十分な半径でうまく機能します | 12-15% | 非常に高い。局所的な硬度が最大 2 倍増加 | 最適化されたクリアランスでエッジをきれいにします。クリアランス 10% で最悪のバリ | 高い送り力には硬いキャリアが必要です。ネガティブノッチにより剛性の利点が維持される |
上の表は、方向性の関係を強調しています。つまり、材料強度が増加し、伸びが減少するにつれて、工学的な優先度は正のノッチの方にシフトします。推論は一貫しています。ポジティブ構成は、破壊損傷をキャリアストリップに集中させるのではなく、使い捨てスクラップに押し込み、その後の成形操作で損傷を悪化させます。十分な延性と適度な加工硬化を備えた材料は、負のノッチルートを問題なく許容できます。成形限界に近い材料ではそれができません。
さらにもう 1 つの要因が注目に値します。鋼の弾性率はグレードに関係なくほぼ一定ですが、アルミニウムの弾性率ははるかに低いため、根本的に異なるスプリングバック環境が生じます。スチール用のネガノッチタブの設計に慣れているエンジニアは、アルミニウムの同じ形状では、タブの高さが予測できず、ポケットの噛み合いが一貫せず、位置合わせの慢性的なドリフトが発生することに気づきました。より深いポケットや角度の付いたキャプチャ機能で補うと複雑さが増し、ネガティブな構成による材料の節約が正当化されない可能性があります。
これらの材料主導の制約は、経験豊富な金型設計者が材料データシートを調べることからバイパス ノッチの決定を始める理由を説明しています。{0}降伏強さ、極限引張強さ、全伸び、および n- 値 (加工硬化指数) を合わせて設計ウィンドウを定義します。その範囲外では、理想的なクリアランスを備えた完璧に機械加工されたツールであっても、エッジに亀裂が入ったり、タブが位置合わせから飛び出たり、下流の最初の成形ステーションでキャリアが割れたりする可能性があります。形状パラメータとダイ レイアウトの決定は、この材料分析に先立つのではなく、その後に行われます。
ノッチ形状パラメータとプログレッシブダイのレイアウト
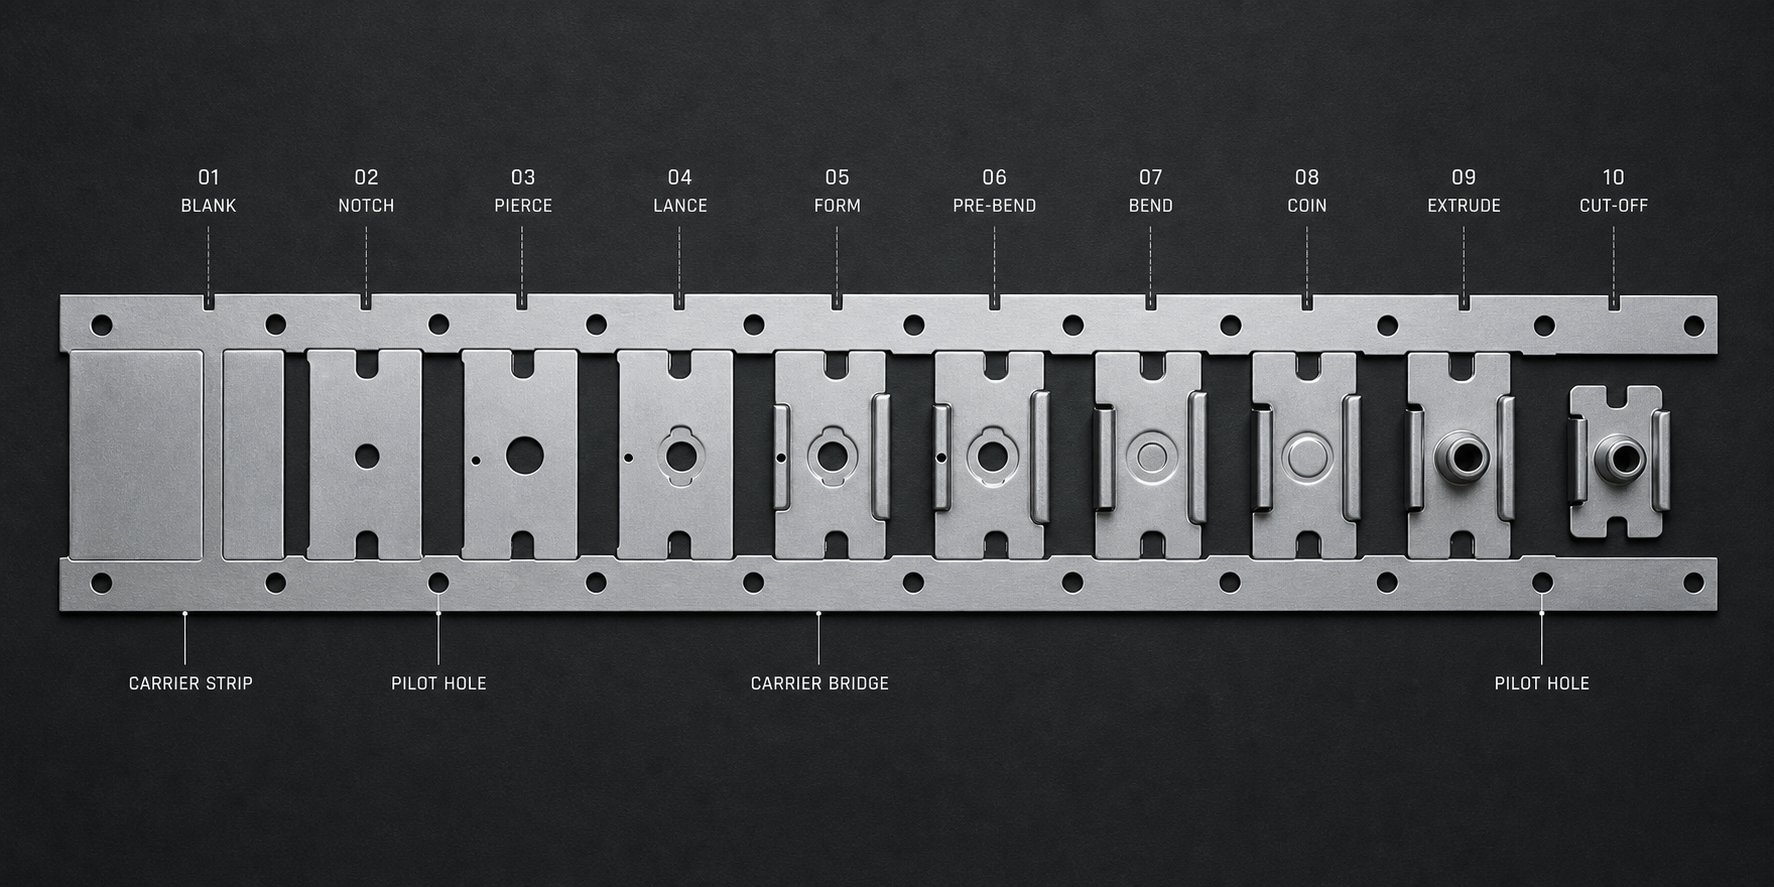
材料プロパティはデザイン ウィンドウを定義します。ジオメトリパラメータがそれを埋めます。バイパスノッチの深さ、幅、コーナー半径、および角度の関係は、冶金学的制約を物理的なツーリングの寸法に変換し、信頼性の高いストリップ制御を実現したり、慢性的な生産上の問題を引き起こしたりします。各パラメータは、個別の仕様ではなく調整された決定を必要とする方法で、材料の厚さ、ストリップ幅、および進行距離と相互作用します。
ストリップ ジオメトリに対するノッチの深さと幅の関係
ノッチの深さは、カットアウトまたはタブがストリップの端から内側に延びる距離です。ノッチが深くなると、ストップブロックまたはポケットとの機械的係合がより確実になり、積極的な送り加速下でもオーバーフィードが物理的に不可能になります。しかし、深さには代償が伴います。ポジティブ構成では、深さが 1 ミリメートル増えるごとにキャリアの断面が削除され、慣性モーメントが減少し、下流ステーションでの金属成形作業中にストリップを安定に保ちます。ネガティブ構成では、深さが大きくなると、ランス付きタブが長くなり、後続のすべてのダイコンポーネントを通過するためのより多くのクリアランスが必要になります。
プラスのノッチ深さの実際的なガイドラインは、材料の厚さの 1.5 ~ 3.0 倍です。 1.5 t 未満では、かみ合いが浅すぎて、プレスサイクルの前にストリップの動きを確実に阻止できません。幅の狭いキャリアでは 3.0 t を超えると、残りの断面-に送り方向の座屈に耐える剛性が不足する可能性があります-。ネガティブノッチの場合、タブの長さ (深さと機能的に同等) は通常、材料の厚さの 2.0 ~ 4.0 倍の範囲であり、曲げられたタブが位置合わせポケットに完全に収まるようにするには、より長い寸法が必要です。
ノッチ幅は、プレスストロークごとにストリップがどれだけ進むかを定義する固定寸法である進行距離によって制限されます。ノッチは、次のステーションのフィーチャと重ならないように 1 つの進行ピッチ内に収まるのに十分狭く、かつ適切な停止表面積を提供するのに十分な幅でなければなりません。一般的な開始点は、進行距離の 40 ~ 60 パーセントのノッチ幅で、進行間のキャリアの完全性を維持するためにノッチの両側に十分なブリッジ材料を残します。ストリップ レイアウトの設計原則に記載されているように、フィーチャ間のブリッジの厚さは、スクラップのねじれやキャリアの破損を防ぐために、材料の厚さの少なくとも 1.25 ~ 1.5 倍である必要があります。
ストリップ幅は、片面または両面のノッチが適切であるかどうかを決定します。-狭いストリップ(標準ゲージ材料の場合は通常 50 mm 未満)には、反対側のエッジでキャリアの最大幅を維持するための片面ノッチの利点があります。-幅広のストリップでは、各エッジの深さが浅い両側のノッチがよく使用されます。これにより、断面の減少が対称的に分散され、進行中にキャリアに非対称な力が作用するときに発生する横方向の送りドリフトが防止されます。-
コーナR設計と応力集中管理
些細なことのように思えますか?ノッチ移行部のコーナー半径は、ストリップ レイアウト全体で最も重要な寸法の 1 つです。ポジティブ ノッチの鋭い内部コーナーにより、パンチ ツールに応力が集中し、その部分の摩耗が加速されます。負のノッチ上の鋭いルート半径により、ストリップ材料に応力が集中し、下流の成形荷重下で伝播する可能性のある亀裂の開始点が形成されます。
ノッチコーナーの応力集中係数 (Kt) は、半径と深さの比によって支配される関係に従います。根元半径 r および深さ d の長方形ノッチの場合、r/d が 0.25 を下回ると、Kt は急速に増加します。 r/d=0.1 では、集中係数が 4.0 を超える可能性があります。これは、局所的な応力がキャリア内の公称値の 4 倍に達することを意味します。伸びが制限されている材料の場合、このレベルの濃度は、ストリップが最初の成形ステーションに到達する前に根元の破壊ひずみを超えます。
実際の半径の仕様は、材料の金属が示す弾性率と伸び能力の両方によって異なります。
- 軟鋼- ノッチコーナーの最小内径は 0.5t。近くで後続の成形が行われる負のノッチ根元で 1.0t。
- AHSSグレード- すべての内側コーナーで最小 1.0t。エッジの延性が制限されているため、負のノッチ根元では 1.5t 以上。
- アルミニウム合金- 内側のコーナーでは最小 0.75t。ゴム状の破壊が伝播する材料の傾向に対応するには、負のルートではより大きな半径が必要です。
- ステンレス鋼- 刃先での激しい加工硬化を補うために、内側コーナーでは最低 1.0t。
これらの半径はツーリングにも影響します。硬化工具鋼の半径が 0.3 mm 未満のパンチ コーナーでは、ほとんどの生産材料で最初の 50,000 ストローク以内にマイクロチッピングが発生します。- EDM ワイヤ-の切断プロファイルでは、コーナーを定義するために自然なワイヤ半径に依存するのではなく、明示的な寸法として半径を指定する必要があります。これは、切断中のワイヤ直径の浸食により、紙の上では適切に見えても実際には失敗するような一貫性のない半径が生じる可能性があるためです。
パイロット配置とノッチ位置の相互作用
バイパス ノッチとパイロット ピンは、ストリップの正確な位置決めという同じ目的を果たしますが、精度レベルは異なります。ノッチは粗い制御を提供し、全体的なオーバーフィードを防止し、プレスストロークごとに再現可能な開始位置を確立します。パイロット ピンは微細な制御を可能にし、高速運転中のフィード ロールの滑り、材料のスプリングバック、ストリップの熱膨張によって蓄積される小さな位置誤差を補正します。-。
それらの間隔は調整する必要があります。パイロット ピンがバイパス ノッチに近すぎると、2 つの機能が位置の権限をめぐって競合します。パイロットが穴に入るときにストリップをわずかに異なる位置に移動させようとしている間、ノッチはストリップを 1 つの位置で停止させます。この矛盾により、パイロット ピンにせん断応力が発生し、パイロット穴が伸び、完成したコンポーネントの寸法のばらつきとして現れる部品の位置の不一致が発生します。
標準的なアプローチでは、ステーション 1 (または最初の切断ステーション) にバイパス ノッチを配置し、ステーション 2 と 3 にパイロット穴を配置します。このシーケンスにより、最初にノッチが大まかな位置を確立し、その後、重要な成形または寸法設定作業が開始される前にパイロットが位置を調整します。多くのステーションを備えたダイの場合、追加のパイロットは 3 ~ 5 進行ごとの間隔で配置されますが、ノッチ位置から常に少なくとも 1 つの完全な進行ピッチだけオフセットされます。
順送金型設計ガイドラインが推奨しているように、2 セットのパイロットが必要な場合は、相対的な精度を維持するために両方を同じステーションで打ち抜く必要があります。異なるステーションで開けられたパイロット穴は、それらの間のあらゆる進行の累積的な位置決め誤差を引き継ぎ、本来提供される精度を低下させます。
これらすべてのパラメータを調整する一連の設計決定プロセスは、論理階層に従います。
- 進行距離を決定する- これは部品の形状によって固定され、ノッチ、パイロット、キャリア ブリッジを含むすべてのストリップ フィーチャに利用可能な最大スペースを定義します。
- ストリップ幅を確立する- パーツのブランク サイズ、キャリア ウェブ要件、エッジ トリム許容値から計算され、ノッチの係合に使用できる総断面積が設定されます。-
- 材料と形状に基づいてノッチ タイプを選択します- 材料特性 (前のセクションで説明) とストリップ幅およびキャリアの剛性要件を組み合わせることで、ノッチがプラスかマイナスか、またはノッチなしが適切かが決まります。
- ノッチ寸法を定義する- 深さ、幅、角の半径は、ステップ 1 ~ 3 で確立された制約内で指定され、係合の信頼性とストリップの完全性のバランスがとれます。
- パイロットの配置を調整する- パイロット穴の位置は、競合することなくノッチの位置を補完するように選択され、ノッチ ステーションの後に蓄積された送り誤差を修正するために間隔をあけられます。
ストリップ レイアウトの最適化は、選択したノッチ タイプに応じて大幅に変化します。正のノッチはストリップ幅を消費するため、材料長さを計算する材料ネスティング ソフトウェアは、最小ストリップ幅を計算するときにノッチの深さを考慮する必要があります。両側の深さ 2 mm のポジティブ ノッチにより、必要なコイル幅の合計が 4 mm 増加します。これは、数百万個の部品の生産工程全体で、測定可能な材料コストに換算されます。最新のネスト アルゴリズムはこれを自動的に考慮しますが、入力パラメータは一般的な許容値ではなく実際のノッチ ジオメトリを反映する必要があります。
ネガティブノッチは追加のストリップ幅を消費しませんが、ダイの構造が複雑になります。すべてのステーションで突出タブの逃げ形状が必要となるため、金型製作時の加工時間とコストが増加します。 -そのトレードオフは経済的です。マイナスのノッチは生産工程全体で材料を節約し、プラスのノッチは金型製造時の工具コストを節約します。どちらの要因が支配的になるかは、生産量、1 キログラムあたりの材料コスト、および金型の償却スケジュールによって異なります。
これらの幾何学的パラメータは単独では存在しません。各次元は、ストリップのレイアウト、パイロット戦略、スクラップ処理システムの設計、および金型のメンテナンス間隔に関する決定につながります。次の論理的なステップは、これらの相互作用する変数を構造化された意思決定フレームワークに整理することです。これにより、エンジニアが鋼材に取り組む前に適切なノッチ構成を選択できるようになります。
ノッチタイプ選択の決定枠組み
形状パラメータと材料特性は、可能なことを定義します。意思決定の枠組みは何が現実的であるかを定義します。新しい順送金型プロジェクトに直面しているエンジニアは、ノッチ タイプを選択すると、ノッチ深さの計算やクリアランス パーセンテージの選択に苦労することはほとんどありません。より難しい質問は前にあります。このダイは正のノッチを使用する必要があるのか、負のノッチを使用するのか、あるいはバイパス ノッチをまったく使用しないのか?答えは少なくとも 7 つの相互作用する変数に依存しており、答えを誤ると、ストリップ レイアウトの改訂、パイロット戦略の変更、およびツールの寿命の間続くメンテナンスの問題に連鎖していきます。
以下に示すのは、経験豊富な工具および金型エンジニアがノッチ構成を決定する際に、時には直観的に評価する要素を中心に整理された、その決定に対する構造化されたアプローチです。
ポジティブバイパスノッチを使用する場合
ポジティブノッチは、ストリップの剛性や材料の節約よりも、きれいなスクラップの排出、材料強度の制限、簡単な金型構造が優先される金型に適しています。シナリオを想像してみてください。幅の狭いキャリア上で厚さ 1.2 mm の AHSS を実行し、毎分 200 ストロークで 12 ステーションを通過します。材料の降伏応力により、負のノッチの根元にはエッジひずみの余地がほとんどありません。ポジティブな構成により、すべての破壊損傷が使い捨てスクラップに押し込まれ、キャリアに残るわずかなエッジの延性が維持されます。
次の場合にも、正のノッチがデフォルトの選択になります。
- この材料は 600 MPa を超える鋼の降伏応力を持ち、ノッチルート割れのリスクがネガティブ構成による材料節約を上回ります。
- ダイのステーションは 8 つ未満であるため、ネガティブ ノッチによる下流側クリアランスの利点はそれほど重要ではありません。
- スラグ除去インフラストラクチャはすでに金型設計に組み込まれています(スクラップ シュート、真空システム、ボルスターの取り外しを通じて)。{0}}
- ストリップ幅により十分なキャリア断面積が得られます。つまり、ノッチによって除去された材料がフィードの安定性を著しく弱めることはありません。{0}}
- フィード システムは、ストリップの位置を確認する誘導近接センサーまたはその他の電子ダイ保護に依存しているため、ネガ タブの物理的な位置合わせの重要性は低くなります。
トレードオフは物質の消費です。-すべてのポジティブノッチスラグはスクラップとなるコイルストックを購入します。年間 500 万個の部品を生産する金型では、たとえ小さなノッチでも、目に見えるほどの材料費が追加されます。そのコストが正当であるかどうかは、キャリアの亀裂、金型のクラッシュ、またはマイナスのノッチ クリアランスに必要な追加の機械加工のリスク加重コストとどのように比較するかによって決まります。-
負のバイパス ノッチを使用する場合
負のノッチは、ストリップの剛性が交渉の余地なく、材料利用目標が積極的で、材料自体がノッチの付け根に課せられる加工硬化に耐えられる場合に効果を発揮します。{0}ストリップの端近くに曲げ荷重を加える成形操作を伴う 20 ステーションを通過する軟鋼製の幅広のキャリアを考えてみましょう。その位置にあるプラスのノッチは、最も強度が必要なキャリアのまさにその部分を弱めます。ネガティブ ノッチは完全な断面を維持し、優れた三次元位置合わせを提供します。-
負のノッチが有利な条件には次のようなものがあります。
- ストリップ幅が狭い場合、ポジティブノッチの材料を除去するとキャリアの剛性が閾値以下に低下し、確実な供給が可能になります。
- 25% を超える伸びと中程度の加工硬化率を備えた材料で、タブ切り加工や曲げの際にかかる歪みに耐えます。
- ステーション数が多い場合、コイル フィーダの不正確さによる累積的な送り誤差により、センサー ベースの検出のみではなく、堅牢な機械的停止が必要になります。{0}}
- -片面キャリア設計では、タブがバーリフターに捕捉され、同時に位置合わせが行われ、キャリアの横方向のたわみが防止されます。
- 生産量が十分に多いため、ポジティブ ノッチ スラグの除去による材料の節約により、タブ クリアランス ポケットの金型製造コストの追加が正当化されます。
重要な制約は下流のクリアランスです。すべてのダイ ステーションは突き出たタブに対応する必要があり、メンテナンス サイクルごとにタブ ポケットがきれいで損傷がないことを確認する必要があります。複雑なカム システムや垂直方向のクリアランスが狭い金型では、タブを逃がすための物理的なスペースがまったく存在しない可能性があります。
バイパスノッチが不要な場合
すべての順送ダイにバイパス ノッチが必要なわけではありません。条件が適切な場合、ノッチを完全に排除すると材料が節約され、金型の構築が簡素化され、ツーリング スケジュールからメンテナンス項目が 1 つ増えます。問題は、ノッチによる機械的バックアップなしで、プロセスが信頼性の高い供給と位置決めを維持できるかどうかです。
次の場合、ノッチ操作は実行できません。-
- コイルフィードシステムは、文書化された能力調査を通じて検証された、0.05 mm 以上の位置決め精度を実現します。
- 入荷する素材のエッジキャンバーは最小限です(通常、スリット後のエッジコンディショニングを行う高品質サービスセンターからのスリット-)。-
- ダイ保護センサーが取り付けられ、適切に校正されており、セットアップ中にバイパスされることはありません。
- オペレータとセットアップ担当者は、プログレッシブダイフィードとミスフィード認識について高度な訓練を受けています。
- 部品の形状には、自然な停止を作成することで本質的にオーバーフィードを防止する初期のステーションの機能 (周囲のトリムまたは大きなパイロット穴) が含まれています。
アート・ヘドリック氏が指摘するように、入荷する材料に深刻なエッジキャンバーがなく、担当者の熟練度が高く、送りミスがまれで、金型保護が常に適切に機能する場合には、ノッチは必要ないかもしれません。しかし、これらすべての基準を同時に満たすことはまれです。ほとんどの金型製造業者は、ツールにノッチを設計し、それを除去する決定を、自分たちの作業能力を知っているスタンパーに任せています。
リスク計算は非対称です。数百万個の部品にまたがるピッチノッチの材料費は、合計で数千ドルかかる場合があります。オーバーフィードによる 1 つのダイのクラッシュは、修理、ダウンタイム、生産スケジュールの遅れなどで数十万の費用がかかる可能性があります。稼働時間が重要な重要なツールの場合、文書化され、プロセスで検証された省略理由がない限り、保守的なアプローチとしてノッチを含めることが推奨されます。-
ノッチタイプの選択基準マトリックス
次の表は、決定要因を比較フレームワークにまとめたものです。各行は選択に影響を与える変数を表し、各列はその変数が特定の構成に優先順位をどのようにシフトさせるかを示します。
| 決定要因 | ポジティブノッチが好ましい | 負のノッチを推奨 | 有効なノッチはありません |
|---|---|---|---|
| ストリップ幅 | 十分なキャリア断面を備えた幅広のストリップ(80 mm 以上)- | 材料の除去によりキャリアが著しく弱くなる狭いストリップ (50 mm 未満) | 送りシステムの精度が検証されていれば、任意の幅 |
| 材料の厚さ | スラッグの排出が容易な薄い材料 (0.8 mm 未満) | タブの剛性が高く、穿刺力が中程度の中厚から厚手の材料 (0.8 ~ 3.0 mm) | 中程度の厚さで、予測可能な送り動作と最小限のキャンバーを備えています。 |
| 材料強度クラス | 高強度(降伏応力 500 MPa 以上)-。 AHSS、DP、エッジ延性が制限されたマルテンサイトグレード | 低から中程度の強度 (降伏応力 400 MPa 未満)。軟鋼、伸び率 25% 以上の HSLA | 金型保護が包括的であれば、あらゆる強度クラス |
| 生産量 | 金型の簡素化が 1 個あたりの材料コストを上回る少量から中量の場合{0}} | 大量生産(数百万個の部品)の場合、累積的な材料節約により追加の金型製造コストが正当化される | 経験豊富なオペレーターによる少量生産と短納期 |
| ダイステーション数 | どちらの方法でもタブクリアランスの複雑さを管理できるステーションは 10 未満 | 累積的な送り誤差により堅牢な機械的位置合わせが必要となる 10 ステーション以上 | 誤差の蓄積を最小限に抑えた短いダイス (6 ステーション未満) |
| 部品形状の複雑さ | キャリアエッジ付近の成形が制限されたシンプルな形状 | 全断面の剛性が重要となるキャリアのエッジ付近の複雑な成形- | 自然なオーバーフィードストップを作成する形状 (大きなカットアウト、初期ステーションの周囲トリム) |
| 送り系の精度 | 0.1 mm 以上の精度の標準サーボ送り | 慣性によってオーバーシュートが発生する古い機械送りまたは高速アプリケーション{0}} | -アクティブな電子ダイ保護と組み合わせた、文書化された 0.05 mm 未満の性能を備えた高精度サーボ システム |
単一の要因が単独で結果を決定するわけではないことに気づくでしょう。大量に稼働する軟鋼の細いストリップは、負のノッチを強く指しています。 DP 980 の同じ細いストリップを適度な音量で使用すると、推奨事項が完全に逆転します。鋼が示す引張弾性率はこれらのグレード間で変化しませんが、ノッチの付け根での破壊挙動が非常に劇的に変化するため、全体の形状がそれに従う必要があります。
ノッチの選択は決して単独で決定されるものではありません。これは、ストリップのレイアウト幅の計算、パイロット戦略と間隔、スクラップ処理インフラストラクチャ、下流ステーションのクリアランス要件、金型のメンテナンス間隔にまで及びます。ダイ設計がコンセプト段階を超えて進んだ後にノッチ タイプを変更するには、通常、ストリップ レイアウト全体を再加工する必要があります。
このカスケード効果が、ストリップ幅がコイルの購入仕様に従う前、ダイシューの寸法が最終決定される前、クリアランスエンベロープでステーションのシーケンスがロックされる前など、設計の初期段階での決定フレームワークが最も重要である理由です。ノッチ タイプの決定を先延ばしにするエンジニアは、ストリップ レイアウトの仮定に暗黙のうちに選択肢が組み込まれており、詳細設計中に現れる材料や製造要件と一致しない可能性があることに気づくことがよくあります。
構造化されたフレームワークにより曖昧さが排除されます。材料科学、金型形状、生産経済学の間の相互作用を、プロジェクト全体で一貫した結果をもたらす再現可能な評価に変換します。しかし、フレームワークは設計意図に対処します。その意図が本番環境と接触し、何か問題が発生した場合はどうなるでしょうか?ストリップのミスフィード、スラグの引き込み、早期摩耗、およびキャリアの故障はそれぞれ、この記事全体で説明されている科学的関係における特定の故障に遡り、それらを診断するには、元の設計を支配していたものと同じ原則を通じて、症状を根本原因に結び付ける必要があります。
バイパスノッチ故障モードのトラブルシューティング
適切に設計されたバイパス ノッチは、何百万サイクルも問題なく実行できます。-設計が不十分な場合は、最初の 1,000 ストローク以内に、送りミス、バリ、抜けたスラッグ、またはキャリアのひび割れが発生します。イライラする部分は?これらの症状は、根本原因が幾何学的、冶金的、またはクリアランス関連であるかに関係なく、プレスフロアでは同じように見えることがよくあります。-。それぞれを分離するには、目に見える証拠を、ノッチの性能を支配する破壊力学と材料の挙動に結び付ける必要があります。
以下に、最も一般的な 5 つのバイパス ノッチ故障モードの体系的な内訳、その科学的な根本原因、および一時的なパッチではなく永続的な修正につながる診断手順を示します。
ストリップの送りミスとノッチの噛み合い不足
ストリップが進みすぎたり、進みが不十分だったりすると、下流のすべてのステーションで材料が間違った位置で処理されます。穴が中心からずれて着地し、間違った位置で曲がりが発生し、部品が検査に不合格になるまで寸法のばらつきが増加します。-ひどい場合には、ミスフィードによりダイ全体がクラッシュし、パンチ、ダイブロック、ガイドシステムが同時に損傷します。
ノッチの噛み合いが不十分であることが最も一般的な原因です。ノッチはストリップの動きを正確な位置で止めるために存在します。係合面が浅すぎる、磨耗している、またはストップ ブロックと幾何学的に不一致である場合、プレス サイクルの前にストリップがオーバーシュートします。進歩的な金型のトラブルシューティング研究により、ストリップの位置決めの不安定性は、多くの場合、目に見える部品の欠陥が現れる前に現れる最も初期の故障信号であることが確認されています。
根本的な原因は、前に説明した応力と変形の原理に直接関係しています。累積的なパンチ摩耗によって深さを失ったポジティブノッチは、完全な噛み合いポケットの形状を作成できなくなります。ストップブロックはより浅い表面に接触し、送り加速力の下ではストリップの運動量が減少した接触面積を克服します。負のノッチの場合、タブの付け根でのスプリングバックが一般的なメカニズムです。鋼または合金の材料の降伏限界が元の設計の想定を超える場合、タブは意図した角度まで曲がらず、位置決めポケットへのタブの挿入深さが減少します。
- ノッチの深さを元の仕様と比較して確認してください- ピンゲージまたは光学式コンパレータを使用して、実際の残りのかみ合い深さを測定します。確実な停止接触の最小閾値 1.5t と比較してください。
- ストップブロックの表面を点検する- ピーニング、材料の蓄積、または停止面の摩耗により、ノッチ自体が正しい場合でも効果的なかみ合いが低下します。
- フィードリリースのタイミングを確認する- フィーダーがストリップを解放するのが遅すぎると、パイロットはノッチ ストップに完全に固定されていない材料を登録しようとし、位置の衝突と一貫性のない前進が発生します。
- 負のノッチでのタブのスプリングバックを測定する- 実際の曲げ角度を設計意図と比較してください。降伏強度が高い材料は弾性回復力が高く、タブがポケット捕捉範囲を超えて跳ね返る可能性があります。
- ストリップキャンバーの評価- コイルスリットによるエッジキャンバーにより、ストリップが真っ直ぐにトラッキングできなくなり、送り距離が正しい場合でもノッチがストップブロックを横方向に外してしまう可能性があります。
重要な診断上の区別は、ミスフィードが一貫しているか (形状やセットアップのエラーを示す)、それとも断続的であるか (フィードのタイミング、高速でのストリップの振動、または長時間の運転中の熱膨張などの動的要因を示す) であるかどうかです。一貫したミスフィードは静的な寸法を追跡します。断続的なものは、生産条件下でのみ現れるプロセスのダイナミクスを追跡します。
ノッチエッジでのスラグ引きとバリの形成
ポジティブノッチ構成でのスラグ引き込みは、順送スタンピングにおいて最も有害な故障モードの 1 つです。抜き取り中にスクラップのスラグがパンチ面に付着し、作業スペースに持ち戻されると、次のストロークでパンチとストリップの間で粉砕され、金型の表面に損傷を与えたり、部品に損傷を与えたり、一連のステーションの詰まりを引き起こしたりする可能性があります。としてアート・ヘドリックが説明する1 つの引き抜かれたスラグが生産に支障をきたし、ツール内のすべてのステーションに損傷を与える可能性があります。
科学は真空力学とクリアランス形状にまで遡ります。切断中、スラグはストリップから分離するときに湾曲します。湾曲したスラグと平らなパンチ面の間に空気が閉じ込められ、真空ポケットが形成されます。パンチの周囲の金属はせん断中にしっかりとしたシールを形成し、引き抜き時にはこのシールがスラグの放出を防ぎます。重い潤滑剤はシール作用を強化します。ポジティブバイパスノッチは、スラグには後退中にパンチを曲げてグリップできる自由端があるため、標準のピアシング操作よりも多少影響を受けやすくなります。
大きな切削クリアランスは問題をさらに悪化させます。クリアランスが小さいと、スラグは切断中に圧縮され、分離後に減圧され、ダイマトリックスに保持する締りばめが形成されます。クリアランスが大きい場合、スラグはマトリックスの開口部に比べてわずかに小さいままであり、パンチで自由に引っ張ることができます。スタンピングツールの材質の選択も重要です。研磨後にコンポーネントが適切に消磁されていない限り、平面研削により磁化されたパンチ表面に鉄の塊が付着します。
ノッチのエッジにバリが形成されると、別の関連した問題が発生します。ノッチカットエッジの過度のバリは、曲げの際に応力ライザーとして作用し、ダイコンポーネントに表面傷を付け、圧力パッドに対してストリップが平らになるのを妨げることにより、下流の成形作業を妨げます。作用する力に対する材料の降伏強度とは何ですか?パンチのエッジが鈍くなると、切断動作はきれいなせん断から引き裂きに移行します。材料は分離前に鋼鉄が対応できる降伏ひずみを超えて伸び、きれいな破壊ではなく細長いバリの突起が生じます。
- ナメクジ引き用- 真空を破るために空気穴でパンチの中心を通気します。バネ式エジェクターを受け入れるのに十分な大きさのパンチに、バネ式エジェクターを取り付けます。{2}}スラグを圧縮状態に保持する逆テーパー ダイ ボタンを検討してください。{4}研削後はすべてのコンポーネントを消磁してください。
- 過度のバリについて- パンチ-と-のクリアランスを測定し、材料-固有の推奨事項と比較します。刃先に丸みや微細な欠けがないか点検します。-目に見えるバリの成長を待つのではなく、ストローク数に基づいて研磨間隔を設定します。
- 両方の条件を同時に- この組み合わせは通常、パンチの摩耗が進んでいることを示します。鈍くなった刃先はより大きなバリを生成し、磨耗した表面間の摩擦が増大することでより強力な真空接着が生じます。実際のストローク数に基づいた予防研磨プログラムにより、安定した切削負荷を維持し、危険レベルに達する前にスラグの引き込みとバリの形成を軽減します。
金型の早期摩耗とメンテナンスへの影響
バイパスノッチパンチとダイ開口部は、非対称な形状に起因する理由で集中的に摩耗します。せん断力を周囲に均一に分散する標準的な丸型ピアス パンチとは異なり、ノッチ パンチには拘束された面 (キャリア本体に対して切断する) と拘束されていない面 (開いたストリップの端で切断する) があります。この不均衡は、ストロークごとにツールの一方の側がもう一方の側よりも強く働くことを意味します。
周囲のキャリアストリップが変形に抵抗するため、拘束された側にはより高い圧縮荷重がかかります。何十万回ものサイクルを繰り返すうちに、この面のエッジの丸みとマイクロチッピングが最初に発生します。-拘束されていない側は自由な素材に切り込み、摩耗がより遅くなります。その結果、クリアランスが徐々に非対称になります。キャリアに対する切断面は徐々に開きますが、フリーエッジ側はきついままになります。-ノッチ形状の寸法変動が続きます。
材料特性がこのパターンを促進します。鋼定格の降伏限界に近い材料、特に AHSS グレードを加工すると、ストロークあたりのパンチ荷重が大幅に増加します。 DP 980 を厚さ 1.5 mm で切断するノッチ パンチは、同じ厚さで軟鋼を切断する同じパンチの約 2 倍のせん断力を吸収します。この力の差は、エッジの破壊の加速、研ぎの頻度の増加、パンチ全体の寿命の短縮に直接つながります。スタンピング工具の材質自体が用途に適合する必要があります。従来の工具鋼では劣化が早すぎる高負荷ノッチ ステーションでは、超硬インサートが必要になります。{6}}
過度に弱体化したキャリアからのストリップの座屈は、構造的な破損モードを表します。{0}正のノッチによって断面が除去されすぎる場合、または複数のノッチ ステーションによって弱化効果が増大する場合、キャリアは送り-方向の圧縮荷重に耐えるのに十分な剛性を失います。ストリップはステーション間で座屈し、ダイ表面から浮き上がり、下流のコンポーネントに衝突します。根本的な原因は機械的なものです。キャリアの慣性モーメントが、キャリアに同時に作用するすべてのステーションからの累積抵抗力をサポートするのに必要なしきい値を下回りました。
- パンチ摩耗の非対称性を監視する- 定期メンテナンス中は、まずキャリア側の刃先を点検してください。-フリーエッジ側が鋭いままで丸めが 0.02 mm を超える場合は、研ぎ直しの期限が切れています。-
- 材料グレードに対する研磨間隔を追跡する- 各材料タイプのベースライン ストローク数を確立します。 AHSS およびステンレス鋼の用途では、通常、軟鋼で許容される間隔の 40 ~ 60% で研ぐ必要があります。
- ノッチング後のキャリアの剛性を確認する- 製造中にストリップの座屈が発生した場合は、ノッチ位置での残りのキャリア慣性モーメントを計算し、ステーションの総数に対する送り力要件と比較します。
- スタンピングツールの材料選択を評価する- 適切なクリアランスと研ぎにもかかわらず早期摩耗が継続する場合は、パンチの材料が荷重条件に耐えられないことを示しています。 D2 工具鋼から超硬にアップグレードするか、TiAlN コーティングを適用すると、要求の厳しい用途で寿命を 3 ~ 5 倍延ばすことができます。
これらすべての故障モードに共通するのは、ダイ内の 1 つの場所に現れる症状が、設計、材料の選択、またはセットアップ中に他の場所で行われた決定に起因することが多いということです。金型科学研究が強調しているように、スタンピングプロセス内では何千もの変数が相互作用しており、それらがどのように関連しているかを発見することは、症状を追うのではなく根本原因を特定するために不可欠です。
破壊パターンがクリアランスの問題を示しているのか、材料の硬化の問題なのか、形状の問題を示しているのかを理解することが、系統的なトラブルシューティングと試行錯誤による調整を区別するものです。--最小限のバーニッシュを備えた粗い破砕ゾーンは、過剰なクリアランスを示しています。極端なバリの突起のある滑らかなエッジは、工具が摩耗していることを示しています。ノッチの付け根にあるキャリアの亀裂は、材料特性が設計範囲を超えていることを示しており、降伏ひずみ鋼がコイルに到着したものよりも低く指定されていた可能性があります。各パターンは特定の科学原理に対応しており、複雑なノッチ関連の故障に取り組むエンジニアは、次のような経験豊富な金型ビルダーからの共同ツーリング設計サポートにアクセスできます。-YICENのカスタムスタンピング金型ソリューション特にノッチの形状、クリアランスの仕様、材料の流れの最適化を同時に対処する必要がある場合に、診断から修正までのプロセスを加速できます。
これらの障害モードは単独で存在するわけではありません。スラグ引きが発生している金型では、初期段階のバリの成長と送りの不安定性も見られることがよくあります。これらはすべて、同じ根本的な摩耗の進行によって関係しています。それらを永久に解決するということは、それぞれの症状を個別に治療するのではなく、根本的な科学的関係に対処することを意味します。このシステム レベルの視点、破壊科学、材料挙動、幾何学的原理を統合フレームワークとして適用することで、事後対応型メンテナンスを事前対応型金型エンジニアリングに変えることができます。
バイパス ノッチ科学を金型エンジニアリングの実践に適用する
事後対応のトラブルシューティングにより、金型の稼働を維持します。プロアクティブな設計により、最初から失敗することがなくなります。せん断ゾーンの挙動から材料主導のクリアランス選択に至るまで、この記事で検討したすべての原則は、慢性的な介入なしで数百万サイクルにわたって予測どおりに機能するバイパス ノッチ構成を構築するという 1 つの実用的な目標に収束します。{2}}習慣に基づいてノッチを設計する工具および金型メーカーと、科学に基づいてノッチを設計する者の違いは、根底にある関係が理解されているか、単に近似されているかどうかに帰着します。
ノッチ設計の主要なエンジニアリング原則
科学に基づいた 5 つの原則により、専門家レベルのノッチ設計と試行錯誤によるアプローチが区別されます。{{0}これらは経験則ではありません。これらは、特定の金型、材料、生産環境に関係なく成立する因果関係です。
- ジオメトリが考慮される前に、材料特性によってノッチ タイプが決まります。降伏強度、伸び、および加工硬化率によって、キャリア ストリップが破断ゾーンと負のノッチ ルートによって課せられるひずみ硬化に耐えられるかどうかが決まります。高-強度、低伸び-の材料により、確実な構成の決定が可能になります。 AHSS は軟鋼に作用するため、AHSS に負のノッチを強制しようとすると、エッジの延性を支配する冶金学的境界条件が無視されます。
- 破壊の伝播方向によって、損傷が集中する場所が決まります。ポジティブノッチは破砕ゾーンを使い捨てスクラップに送ります。マイナスのノッチにより、キャリア ストリップに保持されます。下流のすべての成形操作は、ノッチが作成したエッジ状態に関係なく作用します。 3 駅後に何が起こるかを考慮せずにノッチを設計することは、問題の半分を設計することになります。
- クリアランスは素材固有のものであり、普遍的なものではありません。{0}軟鋼できれいなエッジを生み出す 10% のクリアランスは、ステンレスで考えられる限り最悪のバリ高さを生成し、DP 鋼で微小亀裂が発生する危険性があります。-クリアランスの割合は、異なるグレードの以前のプロジェクトから継承するのではなく、材料のせん断挙動から導き出す必要があります。
- コーナー半径は、他の単一の寸法よりも応力集中を制御します。ルート半径が材料厚さの 0.5 倍未満であると、成形が始まる前に局所的な延性を消耗させる集中係数が発生します。半径の指定は仕上げの詳細ではありません。それはキャリアの完全性と工具寿命に直接影響を与える構造上の決定です。
- ノッチの選択は、隣接するすべてのシステムにカスケードされます。ストリップのレイアウトがコミットされた後にプラスからマイナスへ (またはその逆に) 変更するには、ストリップの幅の計算、パイロットの間隔、スクラップ処理インフラストラクチャ、ステーションのクリアランス、およびメンテナンス スケジュールを再調整する必要があります。ノッチの決定は、詳細なダイ設計の後ではなく、先行する必要があります。
ノッチサイエンスを金型開発ワークフローに統合
これらの原則は、ストリップ幅がロックされる前、ダイ シューの寸法が決定される前、コイルの購入仕様が発行される前の、実現可能性の最も早い段階でダイ開発プロセスに統合されます。ワークフローは次のようになります。最初に材料データ シートを確認し、ノッチ ルートの残存性に関する設計ウィンドウを確立し、次にノッチ タイプを選択し、次にジオメトリを定義し、パイロットの配置を調整します。すべてのステップは前のステップに基づいて構築されます。
15 個以上のステーションを備えた複雑な順送工具を使用して作業する金型メーカーの場合、この一連の規律により、選択したノッチ構成が下流の成形要件と矛盾している、またはキャリアの構造能力を超えているという後期段階の発見を防ぐことができます。-プロの金型設計プロセスで参照される CAE シミュレーションは、鋼材を切断する前にノッチルートのひずみとキャリアの剛性を事実上検証することができ、そうでなければ T0 試行中にのみ表面化する問題を捕捉できます。
ライフサイクルの観点も同様に重要です。ストローク 1,000 では正常に動作するダイでも、ストローク 500,000 でパンチのエッジが丸くなり、クリアランスが非対称に開き、かみ合いの深さが減少するため、ノッチ関連の故障が発生する可能性があります。{3}}予測メンテナンス間隔は、最初から材料グレードとノッチの形状に合わせて調整する必要があり、最初の故障イベント後に事後的に設定するものではありません。
高度なスタンピング金型設計のためのリソース
設計に取り組むツール エンジニアは、{0}重要なバイパス ノッチの決定を行う際に、複数のリソース チャネルの恩恵を受けます。 Miumi USA などの標準コンポーネント サプライヤーは、一般的な形状をカバーするカタログ パンチ、ダイ ボタン、ガイド コンポーネントを提供しています。 FABTECH Chicago 2025 などの業界イベントでは、ツーリング技術のデモンストレーション、金型設計セミナー、ノッチの最適化やストリップ制御戦略などのトピックに関する知識の伝達を促進するピア ネットワーキングへの直接アクセスが提供されます。
複雑なストリップ レイアウト、カスタム パンチ プロファイル、カタログ ソリューションを超えるマテリアル フローの課題を伴うプロジェクトの場合、経験豊富な金型ビルダーによる共同設計サポートが貴重になります。YICENのカスタムスタンピング金型ソリューションツーリング エンジニアを、金型構造、コンポーネント、パンチ、リフター、バイパス ノッチ、バリ制御、クリアランス仕様、およびマテリアル フローの最適化に関する専門知識に結び付けます。このタイプのパートナーシップは、ノッチの形状を複数のステーションの成形シーケンスと調整する必要がある場合、AHSS または特殊な材料が標準設計ガイドラインを検証範囲を超えている場合、または生産量が数百万サイクルにわたるパフォーマンスとメンテナンス効率のバランスをとる工具を必要とする場合に特に関連します。-
カタログ サプライヤーからコンポーネントを調達する場合でも、順送金型技術に関するファブテック 2025 セッションに参加する場合でも、完全なシステム設計サポートのためにカスタム金型ビルダーに依頼する場合でも、基本的な要件は同じです。つまり、異なるアプリケーションから継承された仮定ではなく、材料、形状、プロセス間の科学的関係に基づいて決定することです。{1}ここで文書化された原則は分析の基礎を提供します。これらをプロジェクト全体に一貫して適用することで、慢性的な金型クラッシュの原因となるバイパス ノッチ設計を、信頼性が高く予測可能なエンジニアリング システムに変えることができます。
スタンピング金型のバイパスノッチに関するよくある質問
1. 順送スタンピング金型のネガ バイパス ノッチとポジティブ バイパス ノッチの違いは何ですか?
プラスのバイパス ノッチにより、ストリップの端から材料が除去され、内側に切り欠きが形成され、下方に排出される個別のスクラップ スラグが生成されます。これにより、キャリア ストリップの各ノッチ位置での断面が減少します。-。負のバイパス ノッチでは、ストリップの端から伸びる突出タブが残り、位置合わせのためにダイのポケットと噛み合います。個別のスラグは生成されず、ストリップ全体の断面が維持されます。-どちらを選択するかは、材料特性、ストリップ幅、生産量、および下流の成形要件によって異なります。 -伸びが制限された高張力鋼では、破壊による損傷がスクラップ内に残るため、一般にポジティブノッチが好まれますが、延性軟鋼はどちらの構成でも良好に機能します。
2. AHSS 材料には軟鋼とは異なるバイパス ノッチ設計が必要なのはなぜですか?
先進的な高張力鋼-は、軟鋼と比較して伸びが大幅に低く、加工硬化挙動がより激しくなります。 AHSS にネガティブ ノッチを切り込むと、ノッチの付け根のせん断影響領域が非常に硬くて脆くなり、下流の成形によるひずみを吸収するための延性がほとんど残らなくなります。これにより、追加の荷重がかかると、ノッチの根元が亀裂の開始点になります。また、AHSS ではより広い切削クリアランスも必要で、軟鋼の場合は 5 ~ 10 パーセントであるのに対し、通常は 14 ~ 16 パーセント以上です。ポジティブノッチは、キャリアストリップに損傷を集中させるのではなく、使い捨てスクラップに破壊を伝播させるため、AHSS には一般に好まれます。これらの材料を扱うエンジニアは、YICHEN のような協力的なツーリング パートナーの恩恵を受けることができます。YICHEN のカスタム スタンピング 金型ソリューションは、要求の厳しいグレードのクリアランス仕様と材料フローの最適化に対応します。
3. バイパス ノッチの問題によって引き起こされるストリップのミスフィード問題をトラブルシューティングするにはどうすればよいですか?
ノッチによるストリップのミスフィードの問題は、通常、ノッチとストップ ブロックの間のかみ合いが不十分なことが原因で発生します。まず、ピン ゲージまたは光学コンパレータを使用して、元の仕様に対して実際のノッチ深さを測定します。ストップ ブロックの表面に効果的なかみ合いを低下させるピーニングや材料の蓄積が見られていないか確認します。パイロットが従事する前に、コイル フィーダーのリリース タイミングを確認して、ストリップが完全に装着されていることを確認します。負のノッチの場合、降伏強度が高い材料ではより多くのスプリングバックが発生するため、実際のタブの曲げ角度を測定し、設計意図と比較します。また、入ってくるストリップのキャンバーも評価します。これにより、ノッチがストップ ブロックを横方向に外す可能性があります。一貫したミスフィードは静的な形状エラーを示しますが、断続的なミスフィードはフィードのタイミングや長時間の生産実行中の熱膨張などの動的要因を示します。
4. 亀裂を防ぐために、バイパスノッチ移行部ではどのようなコーナー半径を指定する必要がありますか?
ノッチ移行部のコーナー半径は、キャリアストリップの亀裂やパンチの早期破損を防ぐために最も重要な寸法の 1 つです。最小値は材料の種類によって異なります。軟鋼の場合は、パンチ内部コーナーで少なくとも 0.5 倍の材料厚さを指定し、成形ゾーン近くのネガティブ ノッチ ルートで 1.0 倍の厚さを指定します。 AHSS グレードでは、エッジの延性が制限されているため、すべてのコーナーで最低 1.0 倍、ネガティブ ノッチの根元で 1.5 倍以上の厚さが必要です。アルミニウムには最低 0.75 倍の厚さが必要です。半径-と-の深さの比が 0.25 を下回ると、応力集中係数が 4.0 を超える可能性があります。これは、局所的な応力が公称値の 4 倍に達することを意味します。このレベルの濃度では、ストリップが下流の成形ステーションに到達する前に、利用可能な延性が使い果たされてしまいます。
5. 順送金型はバイパス ノッチなしで動作できるのはいつですか?
順送金型は、いくつかの条件が同時に満たされた場合、バイパス ノッチなしで稼働できます。コイル フィード システムは文書化された能力で 0.05 mm 以上の位置決め精度を実現し、入荷する材料は高品質のスリッティングによるエッジ キャンバーを最小限に抑えます。金型保護センサーが設置されており、セットアップ中にバイパスされることはありません。オペレーターはミスフィード認識について高度な訓練を受けており、部品形状には自然なオーバーフィード ストップを作成する初期ステーションの機能が含まれています。ただし、運用環境では、これらの基準をすべて一度に満たすことは一般的ではありません。リスク計算は非対称です。ピッチ ノッチの材料費は数百万個の部品で数千ドルかかりますが、オーバーフィードによる 1 つの金型のクラッシュでは、修理とダウンタイムが数十万ドルを超える可能性があります。ほとんどの経験豊富な金型製造業者はノッチを含め、プロセス能力を検証できるスタンパーに除去の決定を任せています。


