


順送スタンピング金型とは何か、そしてなぜそれが重要なのか
完成した金属部品を 1 分間に数百回の連続動作で打ち抜き、曲げ、成形し、切断する 1 つの工具を想像してみてください。それはまさに順送スタンピング金型が行うことです。厳しい公差を維持しながら出力をスケーリングするという任務を負っている生産エンジニアや調達チームにとって、このツール システムを隅から隅まで理解することは、スムーズな立ち上げか、費用のかかる試行錯誤の分かれ道です。--
順送金型とは
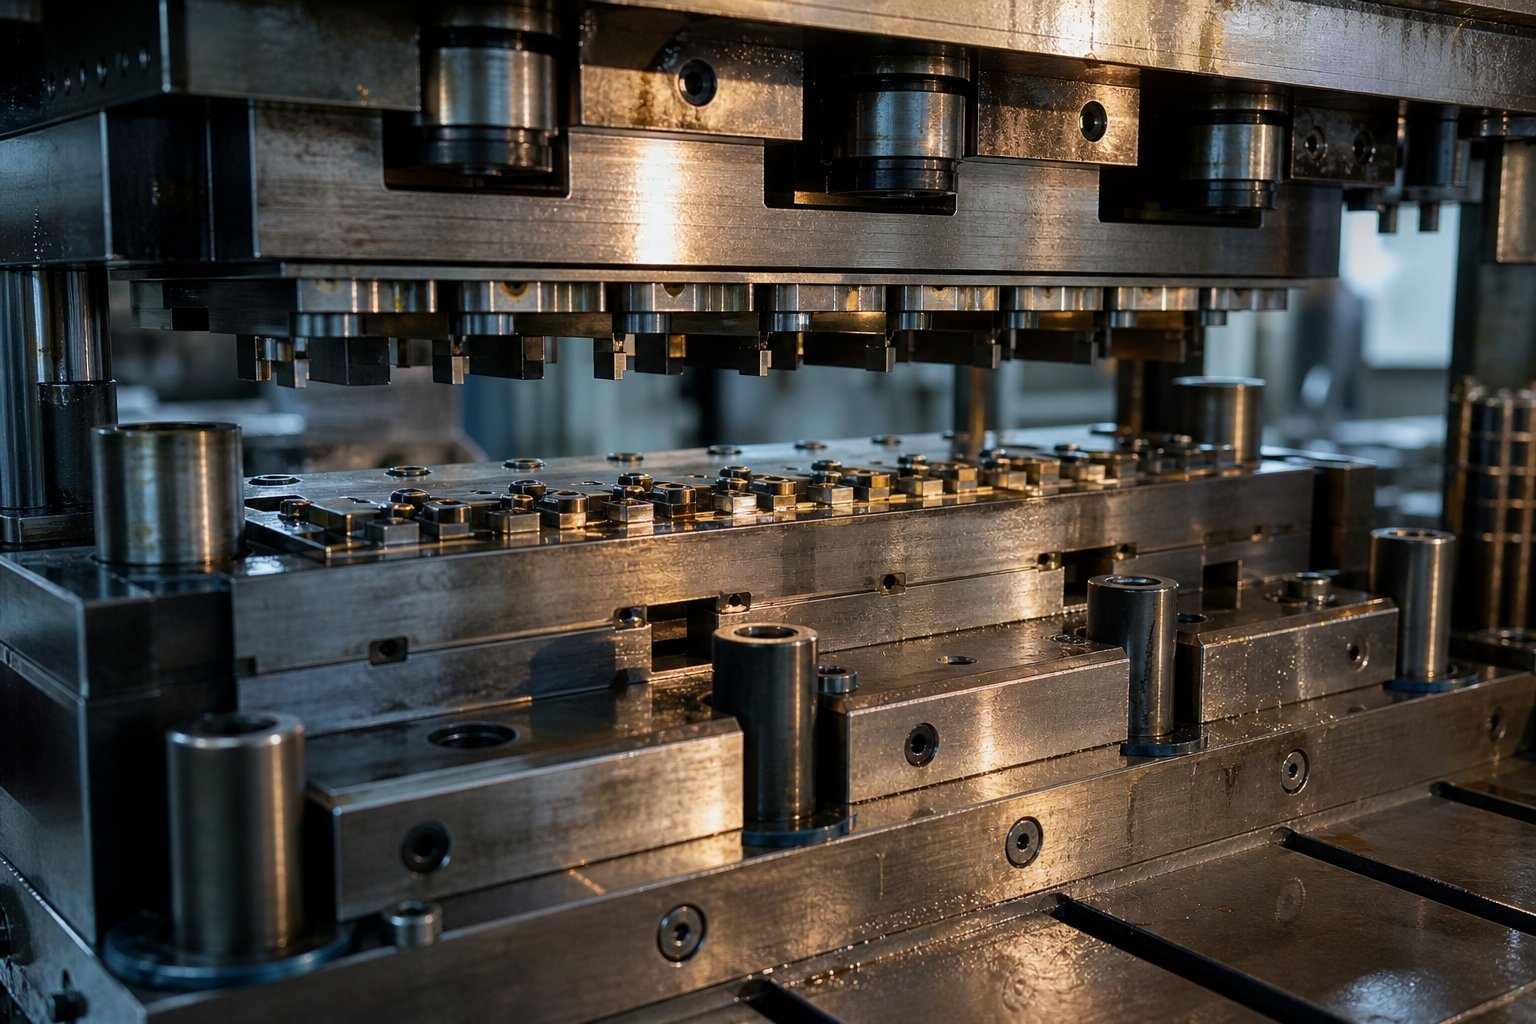
順送プレス金型は、スタンピング プレスに取り付けられた精密ツールで、金属ストリップを一連のステーションに移動させ、各ステーションでプレス ストロークごとに特定の切断または成形操作を実行し、最終ステーションで完成部品が分離されます。
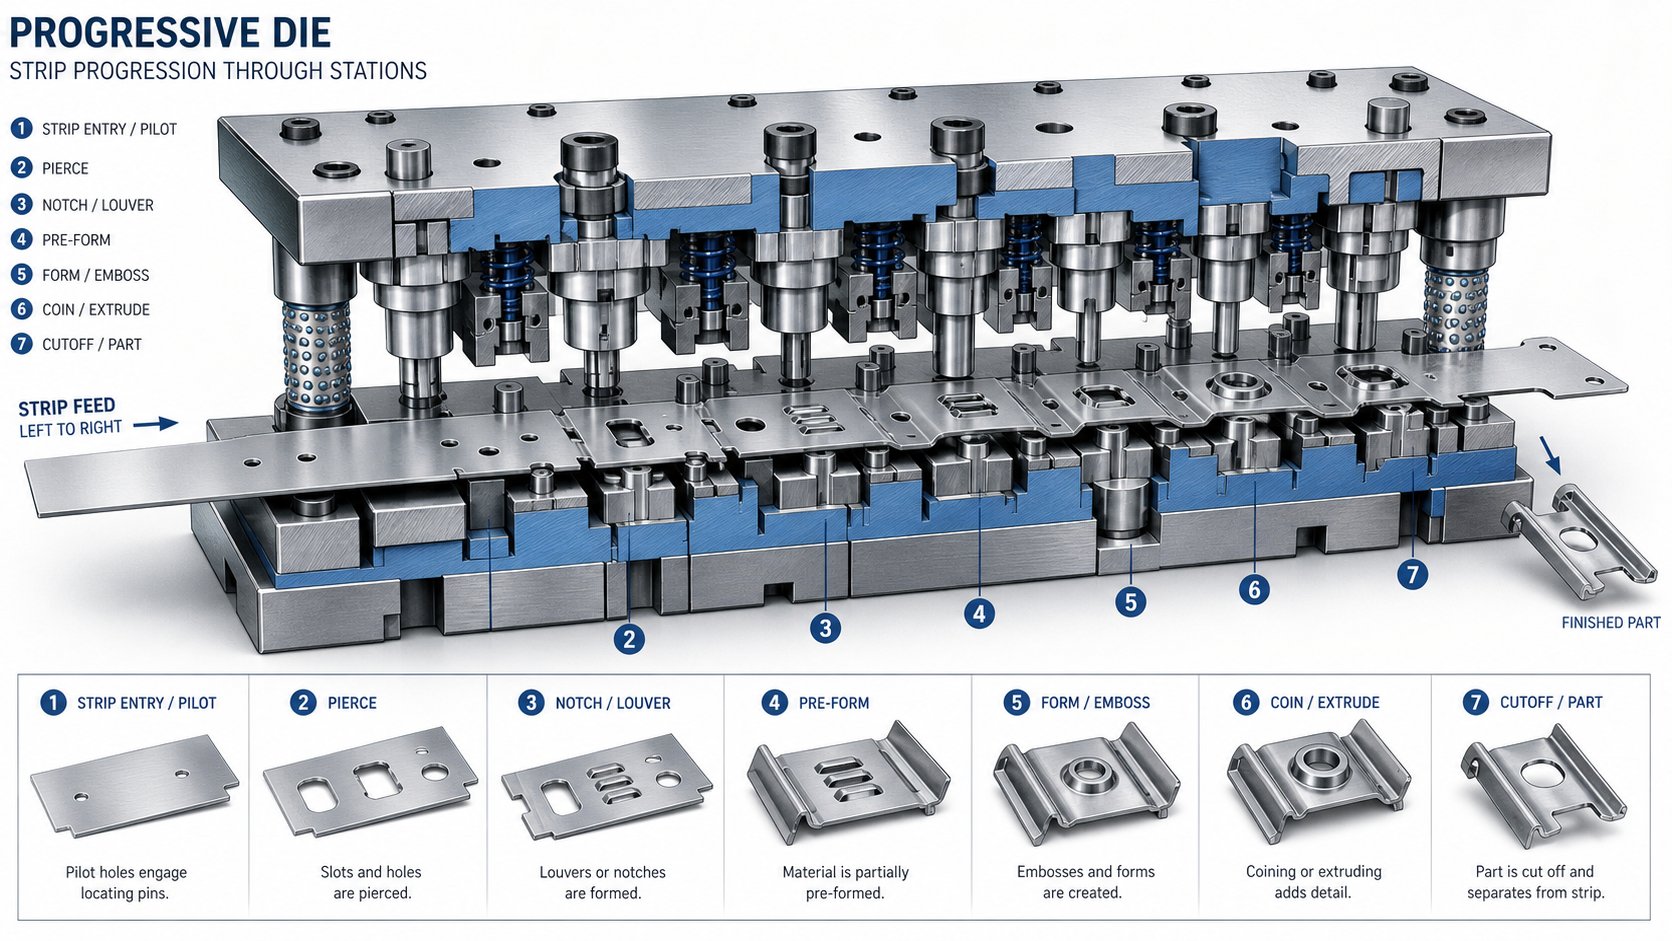
それで順送金型とは実際には何ですか?これは自己完結型の運用システムです。-シートメタルのコイルがプレスに送り込まれ、サーボフィーダーがストロークごとにピッチと呼ばれる固定距離だけストリップを送ります。各ステーションで、ストリップは、ピアシング、曲げ、コイニング、エンボス加工、またはトリミングなどの異なる操作に遭遇します。部品は全体的にキャリア ストリップに取り付けられたままになり、最後のカットオフで解放されるまで位置合わせが維持されます。 1 つのストロークで入力し、1 つの完成したコンポーネントを連続的に出力します。
現場チームがこれをプログレダイと呼んでいるのを時々耳にします。{0}短縮表現に関係なく、基本的な原理は同じです。複数の操作が 1 つの自動サイクルに統合され、ステップ間の部品の取り扱いが不要になります。
順送金型が大量生産を支配する理由-
プログレッシブ スタンピングは、速度、再現性、大規模な単位あたりのコストの低さという、他の方法ではなかなか実現できない組み合わせを実現します。{0}順送金型を実行するプレスは、どこからでも操作できます。毎分 25 ~ 200 ストローク以上、つまり、完成した部品が秒単位で落下することを意味します。各ステーションは研磨され、マイクロメートル レベルの精度まで硬化されているため、手動介入なしで数百万回のサイクルにわたって寸法の一貫性が維持されます。-
コストを評価する調達チームにとって、計算は簡単です。事前の工具投資は高額ですが、追加部品ごとの限界コストは、原材料とプレス時間とほとんど変わらない程度に縮小します。年間生産量が 50,000 個を超える場合、順送金型は CNC 製造方法と比較して部品あたりのコストを 30 ~ 80% 削減します。{4}}この経済的論理により、自動車用コネクタ、電子シールド部品、および HVAC ブラケットの圧倒的な部分が進歩的なスタンピング工程から製造されています。
ただし、効率の向上は完全にダイ内で何が起こるかによって決まります。ストリップのレイアウト、ステーションのシーケンス、および形成戦略によって、ツールが数百万回のヒットに対して実行されるか、または継続的な介入が必要になるかが決まります。このエンジニアリングの深さにより、このタイプのツールの真の複雑さが明らかになります。
順送金型スタンピングプロセスの仕組み
ストリップのレイアウトとステーションのシーケンスは、紙の上では簡単そうに見えますが、実際には順送金型プレス加工は、コイル フィーダー、プレス、ダイ自体の 3 つの機械が 1 つとして機能する、厳密に計画されたシステムです。ストローク レベルでこれらがどのように相互作用するかを理解すると、この金型プロセスが他の複数ステップの代替品よりも早く完成部品を生産できる理由がわかります。-
ストリップの供給と進行の仕組み
すべてはアンコイラーから始まります。通常、厚さは 0.1 mm から 6 mm の平坦なシート メタルのコイルを巻き戻して、コイルの設定曲率を除去するストレートナーを形成します。-そこから、サーボまたはエア フィーダーがストリップをつかみ、プレス ストロークごとに正確かつ再現可能な距離だけストリップを送ります。その距離がピッチであり、ダイ内のステーション間の間隔に正確に対応します。
ここでの正確性は非常に重要です。送り長さがほんの数ミリでもずれると、すべての下流ステーションの位置がずれます。そのため、上部ダイスに取り付けられた硬化された円筒形のポストであるパイロット ピンが、各ストロークの開始時にストリップの事前に開けられた穴に挿入されます。-切断や成形が始まる前に、ストリップを物理的に正確な位置に引っ張ります。パイロットはシステムの位置リセットと考えて、単一サイクルごとにわずかな送りの変動を修正します。
ブランク部品から完成部品までのステーションシーケンス
ダイ内では、ステーションが直線状に配置されています。順送プレス機が閉じると、各ステーションはストリップに対して 1 つまたは 2 つの操作を実行します。部品の形状は、細いタブまたは材料のウェブを介してキャリア ストリップに取り付けられたままでありながら、ステーションごとに段階的に開発されます。
一般的なプログレッシブ スタンピング プロセスは次の順序に従います。
- 後続のすべてのステーションの登録を確立するために、キャリア ストリップにパイロット穴が開けられます。
- スロット、穴、ノッチなどの内部の特徴は、穴を開けるかブランクにします。
- 曲げ、コイニング、絞りなどの成形操作により、部品の形状が徐々に形成されます。
- 追加のトリミングまたは再ストライク操作により、寸法が改善され、残留応力が軽減されます。
- 最終的なカットオフ ステーションでは完成部品がキャリア ストリップから切断され、完成した部品として金型から排出されます。
ステーション間では、部分的に形成された部品がコンベア上の乗客のようにキャリア ストリップ上を移動します。これにより、ロボットによるピックアンドプレイス処理が不要になり、サイクルタイムが数秒ではなく数分の一で測定されます。--
プレスストロークの周期とタイミング
スタンピングプレスは金型とどのように連携して動作するのでしょうか?プレスラムが下降し、上型が下型に密着し、各ステーションの動作を同時にワンストロークで実行します。ラムが後退すると、フィーダーがストリップを 1 ピッチ長さだけ前進させ、リフター ピンがストリップを下部ダイ表面からわずかに持ち上げて自由に移動できるようにします。羊は再び下降し、サイクルが繰り返されます。
毎分 200 ストロークでプログレッシブ ツーリングを実行するダイ スタンピング プレスは、送り、見当合わせ、成形、後退という一連のシーケンス全体を 300 ミリ秒で完了します。その速度では、フィーダーのタイミング ウィンドウは数十ミリ秒で測定され、次の前進の前にダイのストリッパー プレートがストリップをきれいにクリアする必要があります。システム内のすべてのコンポーネントはプレスのクランクシャフトの回転に同期するため、順送金型スタンピングは一連の個別のイベントではなく、連続的な機械的リズムのようになります。
ただし、そのリズムが一貫しているのは、金型内の個々のコンポーネントが何百万回も繰り返される衝撃に耐えられる場合に限られます。パンチの形状、ダイのクリアランス、コンポーネント レベルでの材料の選択によって、工具がそのリズムを維持するか、スクラップを生成し始めるかが決まります。
順送金型内の重要なコンポーネント
パンチの形状とダイのクリアランスはリズムを安定させますが、それらの部分は正確には何で、どのように組み合わされるのでしょうか?順送スタンピング金型は単一のモノリシックブロックではありません。これは、精密な研削スタンピング金型コンポーネントのアセンブリであり、それぞれが特定の役割を果たし、極度の反復負荷の下で連携して動作します。各部分の機能を理解すると、トラブルシューティングが推測ではなく論理的になります。
上型組立部品
ダイの上半分はプレス ラムに取り付けられ、ストリップを切断して形成する力を加えます。その主要な要素には次のものが含まれます。
- パンチプレート(リテーナー):すべてのツーリングパンチを正確な位置に保持する硬化鋼板。各パンチは、穴の形状や形成される形状に合わせて研磨され、リテイナーによって所定の位置にロックされるため、負荷がかかっても回転したり移動したりすることはありません。
- バッキングプレート:パンチプレートと上部ダイシューの間に配置されたこの硬化プレートは、プレスの繰り返しの衝撃力によって硬化インサートが柔らかいダイシューに打ち込まれるのを防ぎます。
- ストリッパープレート:このコンポーネントは、プレスが閉じるときにストリップ材料をダイブロックに対してクランプします。同様に重要なのは、アップストローク中にパンチから材料を剥がすことです。これがないと、ストリップが後退時に金属パンチングツールに張り付き、上部のダイに引き込まれ、即座に損傷を引き起こす可能性があります。
- パイロット:弾丸の付いたピン。-ストリップにあらかじめ開けられた穴に入り、操作が開始される前にストリップを最終的な位置に固定します。{1}ストロークごとに小さな送りの不正確さを修正します。
下型組立部品
下半分はプレスボルスター上に設置され、上から切削力と成形力を受けます。その中心的な要素には次のものが含まれます。
- ダイブロック(ダイチェイス):輪郭の切断および成形が機械加工または挿入される本体。より大量のスチール スタンピング 金型では、金型ブロックに高級工具鋼または超硬製の交換可能なインサートが収納されており、ブロック全体を再構築することなく局所的な修理が可能です。
- ダイボタン:硬化した円筒形インサートがダイブロックに押し込まれ、各パンチに対向する切れ刃を提供します。パンチ ノーズとその嵌合ボタンの間のクリアランス (通常は材料の厚さの 5 ~ 10 パーセント) が、カット エッジの品質を左右します。
- スタンピングダイリフタ:ストロークごとにストリップを金型表面からわずかに持ち上げる、スプリング-付きのピンまたはレール。このクリアランスにより、フィーダーは刃先を引きずることなくストリップを自由に前進させることができるため、摩耗が軽減され、高速での送りミスが防止されます。{2}}
- ブロックを停止します:プレス機の金型の閉じ高さを設定する精密-研磨ブロック。技術者は、セットアップ中にパンチとフォームが適切な深さに到達することを確認するために、ストップ ブロックの接地スロット内のはんだを押しつぶします。
指導および登録システム
上半分と下半分を 1000 分の 1 インチ単位の隙間で 200 ストローク/分で閉じることを想像してください。ガイダンス システムにより、次のことが可能になります。
- ガイドピンとブッシュ:一方のダイシューに取り付けられた硬化ピンがもう一方の精密ブッシュと噛み合い、上半分と下半分を公差 0.0001 インチ以内に位置合わせします。ボールベアリング ガイド ピンは、ケージ入りベアリング上に配置されており、スムーズな噛み合いと簡単なダイ分離により業界標準となっています。
- ダイシュー(ダイセット):他のすべてのコンポーネントを所定の位置に保持する上部および下部の基礎プレート。これらはたわみ力を吸収し、プレスへの堅固な取り付けインターフェイスを提供します。
- ダイスプリング:-機械コイルまたは窒素ガスのいずれかの高力圧縮スプリング。ストローク サイクル全体を通じて、制御された圧力を提供して剥離、保持、部品の排出機能を提供します。
以下の表は、これらのスタンピング 金型のコンポーネント、その機能、一般的な材料の選択をクイック リファレンス形式にまとめたものです。-
| 成分 | 関数 | 代表的な材質 |
|---|---|---|
| ダイシューズ | 他のすべてのコンポーネントを取り付け、位置合わせを維持する基礎プレート | 軟鋼またはダクタイル鋳鉄 |
| ガイドピンとブッシュ | 上型と下型の位置を 1000 分の 1 以内に調整します | 硬化合金鋼;アルミボールケージ |
| パンチプレート(リテーナー) | すべてのツーリングパンチを保持し、位置決めします | A-2 または D-2 工具鋼 |
| バッキングプレート | パンチの衝撃力からダイシューを保護 | A-2 高硬度工具鋼 |
| ストリッパープレート | ストリップ材料をクランプし、後退時にパンチから剥がします。 | A-2工具鋼または軟鋼(ガイド付きタイプ) |
| ツーリングパンチ | ストリップ材料を切断、穴あけ、または成形する | D-2、M-2、CPM、または超硬 |
| ダイブロック/インサート | 対向する切れ刃と成形輪郭を提供します | D-2、M-2、CPM、または超硬インサート |
| ダイボタン | パンチに交換可能な最先端の対応物- | 硬化合金鋼または超硬を介して- |
| パイロット | 各ストロークでストリップを正確な位置に登録します | 焼入れ工具鋼、研磨ノーズ |
| スプリング(機械式・窒素式) | 剥離力を与え、圧力を抑え、部品を排出します。{0} | クロム-シリコンワイヤーまたは窒素ガスシリンダー |
| リフター | ストローク間で自由に前進できるよう、ダイ表面からストリップを持ち上げます | スプリングリターン付き焼入れ工具鋼 |
| ストップブロック | セットアップ中にシャット高さを設定し、プレス深さを確認します | 焼入れ工具鋼、精密研磨 |
これらの各部品は、何百万回ものプレスサイクルにわたって寸法の完全性を維持する必要があります。単一のパンチが許容範囲を超えて摩耗したり、リフター スプリングが疲労したりすると、システム全体がドリフトします。この相互依存性が、コンポーネント レベルでの材料選択と設計戦略がストリップ全体のレイアウトと同じくらい大きな重要性を持つ理由であり、この関係は金型設計段階で特に明確になります。
コンセプトから検証までの進歩的な金型設計
物理レベルでのコンポーネントの相互依存性は 1 つのことです。鋼材を切断する前に、これらすべての部品を連携させるには?ここで、順送金型設計により、生産にかかる数か月の悩みが軽減されるか、または生じることになります。 -適切に実行されたスタンピング金型の設計は、CAD 形状ではなく、完成した部品が何をする必要があるか、いくつ必要か、材料が課す制約は何かを徹底的に理解することから始まります。
設計入力と顧客の要件
一般的な金属スタンピング金型の設計プロジェクトは、顧客が通常 3D CAD モデルを伴う部品プリントを送信するときに始まります。しかし、その図面だけでは、金型設計者は作業を開始するのに十分ではありません。ストリップのレイアウト作業を開始する前に、デザイナーは制作コンテキストの全体像を収集する必要があります。重要な入力を早期に見逃してしまうと、ツールのコンセプト全体を下流で作り直す必要が生じる可能性があります。
先進的なツール開発を開始する前に必要な重要な設計入力は次のとおりです。
- 部品形状: すべての重要な寸法とデータム参照を定義する完全な GD&T コールアウトを備えた 2D 図面と 3D ソリッド モデル。
- 材料仕様: 合金の種類、質、厚さ、引張強さ、降伏強さ、伸び、n 値などの機械的特性。-。
- 年間数量要件: 年間の予想数量、ロットサイズ、および予測されるプログラム寿命。これらは、金型の構造クラスと材料の選択に直接影響します。
- 公差要件: 機能にとって重要な機能(CTF)と、仕様が厳しくなると追加のステーションやコイニング操作が必要となるため、どの機能が標準の商用公差を満たしているのか。{0}{1}
- 二次作業: バリの方向、表面仕上げ、寸法安定性に制限を課す、めっき、熱処理、溶接、組み立てなどのスタンピング後のプロセス-。
- プレスとフィーダーの可用性: 顧客が既存のプレス ラインを持っている場合、そのトン数容量、ベッド サイズ、ストローク長、およびフィーダーのタイプによって、最初から金型エンベロープが制約されます。
MetalForming Magazine が指摘しているように、技術的な詳細が少なすぎる板金を指定すると、金型のパフォーマンスの問題が発生する可能性があります。想定される材料特性に基づいて設計された金型では、実際の製造コイルが異なる硬度または伸びの値で到着すると、スクラップが発生する可能性があります。ある意味、金型は、正しく実行するためにどのような材料が必要かを決定します。
ストリップレイアウトの最適化戦略
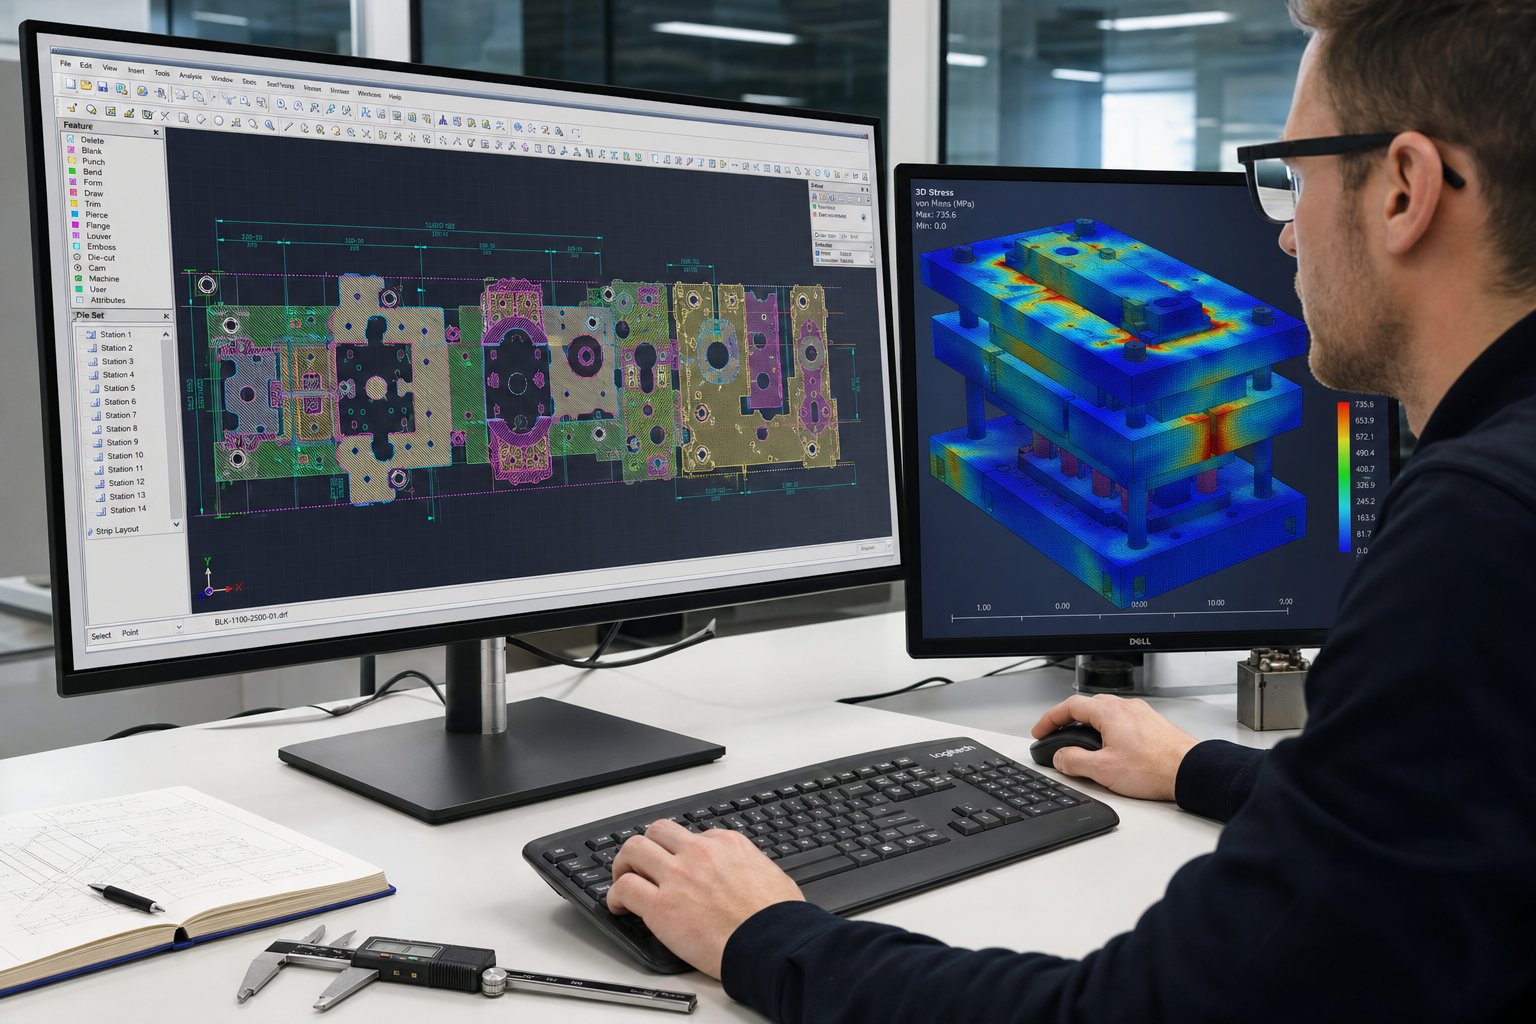
入力が固定されたら、設計者はプログレッシブ スタンピング金型の設計において最も重要な決定であるストリップのレイアウトに移ります。これは、平らなストリップがステーションごとに完成部品にどのように変換されるかを定義する青写真です。これにより、材料の使用率、ダイのサイズ、ステーション数、力の配分、そして最終的には部品ごとのコストが決まります。-
ストリップ レイアウトでは以下を指定します。
- ストリップの送り方向および木目方向に対する部品の向き
- ステーション間のピッチ距離
- キャリアのタイプ、幅、および取り付けポイント
- 最初のピアッシングから最終カットオフまでの作業シーケンス
- スクラップスケルトンの形状と材料収率
簡単そうに聞こえますか?実際には、すべての変数は別の変数とトレードオフになります。部品を回転させて臨界曲げを結晶粒方向に対して垂直に揃えると、成形性が向上しますが、ストリップの幅とスクラップが増加する可能性があります。ピッチが短いと、ダイの長さとプレスベッドの要件が軽減されますが、ステーションが一緒に圧縮されるため、パンチの強度とメンテナンスのアクセスが制限されます。経験豊富な設計者は、サンプルスタンピング試行中にストリップのレイアウトを何度も修正することが多く、実際のプレス条件下でのみ現れる送りの問題、力の不均衡、粒子方向の問題が明らかになります。
ステーション数の決定はストリップ レイアウトに従います。設計者は、材料が平坦なまま早期にピアシングとノッチングが行われるように操作を順序付けし、後の成形中にフィーチャーが歪むのを防ぎます。曲げステーションと絞りステーションは、プロファイルが形になった後に来ます。操作が行われないアイドル ステーションは、力の分散を管理し、金型内で構造的なサポートを提供するために、重い成形ステーションの間に挿入されます。 12 ステーションのプログレッシブ スタンピング ツールは、中程度に複雑な部品では珍しいことではなく、複雑な形状ではカウントが 20 を超える場合があります。
シミュレーション-ベースの設計検証
最新のプログレッシブ金型設計ソフトウェアが存在する前は、工具メーカーは金型を構築し、試作部品を実行し、問題を特定し、ツールを修正し、結果が仕様を満たすまで繰り返していました。このサイクルでは、やり直しに数週間と数万ドルが費やされる可能性があります。現在、シミュレーションはその反復ループをデジタル空間に圧縮しています。
有限要素解析 (FEA) ツールは、工具鋼の単一ブロックが機械加工される前に、各成形ステーションでの材料の流れ、薄化、しわ、スプリングバックをモデル化します。エンジニアは複数のストリップのレイアウトのバリエーションを仮想的にテストし、曲げ角度を調整してスプリングバックを補正したり、絞りの深さを変更して許容範囲を超えて薄くなるのを防ぎます。その結果、物理的なプロトタイプの数を減らし、より迅速に生産準備に到達する検証済みの設計が得られます。
トン数の計算も、シミュレーションが役立つもう 1 つの分野です。各ステーションの切断力と成形力の合計は、機械的利点が低下する下死点より上の作業高さを考慮して、選択したプレスの能力より小さくなければなりません。深部成形ステーションの場合、ピークトン数だけでなく作業エネルギーも制限要因となります。シミュレーションはこれらの制約を早期に検出し、約束が行われる前にプログレッシブツーリングがプレスラインに適合することを保証します。
CAD/CAM パラメトリック モデリング、FEA 成形シミュレーション、デジタル モーション スタディを組み合わせることで、開発タイムラインが大幅に短縮されました。かつては 3 ~ 4 回の物理的なトライアウトの繰り返しが必要でしたが、多くの場合 1 回で解決できるため、生産までの時間が数週間短縮され、硬化後のコストのかかる金型の修正が不要になります。--
しかし、最も洗練されたシミュレーション モデルであっても、理想化された入力に基づいて動作します。 -現実世界の材料の変動、プレスのたわみ、および潤滑条件によって、最大生産速度でのみ現れる変数が導入されます。そのため、ワークピースと金型コンポーネントの両方の材料の選択が、長期的な工具のパフォーマンスに決定的な役割を果たします。-
順送スタンピングの材料と工具鋼の選択
シミュレーション モデルは理想的な材料特性に基づいて実行されますが、プレス ラインに到着するコイルには、硬度、伸び、表面状態の現実のばらつきが伴います。{0}}これらの違いは、金型の性能のあらゆる側面に波及します。ワークピース用に選択した順送スタンピング材料によって、金型に必要なステーションの数、プレスのサイクル速度、およびメンテナンスまでの工具コンポーネントの寿命が決まります。
一般的な被削材とそのプレス特性
プログレッシブメタルスタンピングでは幅広い合金を扱い、それぞれの合金が成形性、強度、摩耗性の独特の組み合わせをもたらします。伸び率の高い材料は容易に曲がりますが、工具の表面にかじりつく可能性があります。より硬い合金はきれいに切断できますが、必要なトン数が増加し、パンチの摩耗が加速します。金型寿命のトレードオフを考慮しながらワークピースを用途に適合させることは、すべてのエンジニアが直面するバランスの取れた作業です。-
最も一般的な順送スタンプ素材の比較は次のとおりです。
| ワーク材質 | 成形性評価 | 代表的な用途 | 金型の摩耗に関する考慮事項 |
|---|---|---|---|
| 炭素鋼(CRS、SPCC) | 良いから素晴らしいまで | ブラケット、ハウジング、構造用クリップ、自動車用ファスナー | 適度な摩耗。熱間圧延された種類の研磨酸化物スケールにより、パンチの寿命が短くなります- |
| ステンレス鋼(301、304、316) | 適度 | 医療用エンクロージャ、食品加工部品、船舶用ハードウェア{0}} | 高いかじり傾向と加工硬化により、摩擦が増加し、凝着摩耗が促進されます。{0} |
| アルミニウム(1100、3003、5052) | 素晴らしい | ヒートシンク、EV筐体、軽量構造部品 | 柔らかい材料がパンチ面に蓄積します。研磨された工具と頻繁な清掃が必要です |
| 黄銅(C260、C270) | 素晴らしい | 電気端子、装飾金具、配管金具 | 摩耗率が低い。亜鉛含有量により自然な潤滑性が得られ、工具間隔が延長されます。 |
| 銅(C110、C102) | とても良い | バスバー、コネクタ、RF シールド | 摩耗は軽度ですが延性が高いため、{0}クリアランスが狭すぎるとスラグの引き込みが発生します |
炭素鋼順送スタンピングは、依然としてコスト重視の大量部品の主力製品です。{0}{1}{1}冷間圧延炭素鋼-は、滑らかな表面、優れた成形性、低原材料コストを備えているため、ブラケット、クリップ、構造コンポーネントのデフォルトの選択肢となっています。ステンレス鋼の順送スタンピングでは、より高いトン数、より厳密な潤滑制御、接着剤の耐摩耗性が評価された工具鋼など、金型により多くのことが求められます。-金型設計者は、力を分散させ、ストリップ内の応力上昇を減らすために、ステンレス材を成形するときにアイドル ステーションを追加することがよくあります。
アルミニウム順送スタンピングは、切削抵抗が低いため、より高いプレス速度で実行されますが、その柔らかさにより材料がパンチ表面に付着し、かじりと呼ばれる状態が発生します。銅の順送スタンピングにも同様の課題があります。材料の延性が高いため、パンチ-とダイのクリアランスが最適化されていない場合、スラグがダイから引き戻される可能性があります。-対照的に、真鍮のプログレッシブスタンピングは寛容な傾向があります。真鍮に含まれる亜鉛は穏やかな潤滑剤として作用し、工具の界面での摩擦を軽減し、研ぎの間隔を延ばします。
金型部品用の工具鋼の選択
ワークピースによって、金型が耐えなければならない条件が決まります。軟炭素鋼を適度な速度でスタンピングする場合、D2 (高-クロム、高-}冷間加工鋼) などの従来の工具鋼は、妥当なコストで許容できる寿命を実現します。 D2 は耐摩耗性と機械加工性のバランスが優れているため、数十年にわたって標準となっています。
ワークピースが硬かったり、研磨性が高かったりすると、方程式が変わります。ステンレス鋼の加工硬化挙動により、刃先の硬度が金型自体の硬度に近くなり、チッピングや疲労亀裂が加速される可能性があります。-このような場合、粉末冶金 (PM) 工具鋼従来のインゴット鋳造材と比較して、より微細で均一に分布した炭化物が得られ、靭性と耐摩耗性の両方が向上します。{0}} CPM 10V や Vanadis 4 Extra などの PM 鋼は、高速ブランキングに耐えるために必要な衝撃強度を犠牲にすることなく、摩耗に耐えます。-
極端な量での鋼の順送スタンピングや高度な高強度シートの場合、超硬インサートは最も摩耗が激しいステーション(通常はピアシングや切断)で実用的になります。{0}{1}炭化タングステンは 90 HRA を超える硬度を備え、研磨用途において従来の工具鋼よりも 5 ~ 10 倍長持ちします。 -そのトレードオフは脆さです。超硬インサートは剛性の高い金型構造を必要とし、位置ずれや偏心荷重を許容できません。-
表面処理により、さらに保護層が追加されます。 TiAlN や CrN などの PVD コーティングは、特に亜鉛メッキまたはステンレス材料を形成する場合に、摩擦を軽減し、かじりに強くなります。イオン窒化により、寸法歪みなく基板表面が硬化され、その上のコーティングを支えるハードケースが作成されます。窒化基板と PVD コーティングの組み合わせにより、文書化された生産シナリオで工具寿命が 50,000 部品から 120 万部品以上に延長されることが示されています。
結局のところ、工具鋼の選択は、エンジニアリング上の決定に加えて経済的な決定でもあります。超硬インサートは初期費用が高くなりますが、金型の寿命にわたるメンテナンスの頻度とスクラップ率を削減します。金型が設計ベンチから生産現場に移動すると、工具材料への投資とダウンタイムや交換コストのバランスをとる総所有コストの計算が中心となります。
順送金型 vs 複合金型 vs トランスファー金型
工具鋼の経済性と総所有コストは、物語の一部にすぎません。これらの決定が行われる前に、より根本的な質問がプロジェクト全体を形作ります。つまり、どのタイプの金型がその部品に適合するかということです。順送金型が常に答えになるわけではありません。形状、体積、成形の複雑さによっては、コンパウンド ダイまたはトランスファー ダイを使用すると、より低いリスクでより良い結果が得られる場合があります。スタンピング金型の種類とその選択基準を理解することで、金型への投資と実際の生産との間のコストのかかる不一致を防ぐことができます。
マルチステーション連続成形用順送金型-
順送金型スタンピングは、中程度の複雑さを持つ小型から中型の部品を大量に必要とする場合に優れています。{0}}ストリップはプロセス全体を通じて接続された状態を維持し、すべてのステーションにわたって位置精度を維持します。この継続的な登録により、このアプローチは高速で再現可能になります。
順送工具を使用した金型スタンピングが最も合理的なのはどこでしょうか?自動車のコネクタ シェル、ブラケット アセンブリ、シールド コンポーネントなど、穴あけ、曲げ、トリミングを 1 サイクルで組み合わせた部品を想像してください。通常、年間生産量が 50,000 ユニットを超える場合は、事前の工具投資が正当化されますが、数量が数十万を超えると、部品あたりのコストを他の方法で上回るのは困難になります。{3}}
トレードオフは柔軟性です。-部品がキャリア ストリップに取り付けられたままになるため、深絞りはストリップの張力によって制限され、多方向の成形が困難になります。-部品がステーション間で回転する必要がある場合、またはストリップ接続が物理的に妨げる角度を形成する必要がある場合、順送金型が壁にぶつかります。
単一ステーションの同時操作用の複合ダイス-
コンパウンド・ダイ・スタンピングは根本的に異なるアプローチを採用しています。複数のステーションにまたがって一連の操作を行うのではなく、1 つのステーションでの 1 回のプレス ストロークですべての切断操作を完了します。パンチとダイは材料の両面から同時に動作し、一撃で完成したブランクを製造します。
このため、複合ダイスは、ワッシャー、ガスケット、シム、単純なブランキング部品など、高い寸法精度が要求される平らな部品に最適です。すべてのフィーチャーが一度のストロークでカットされるため、ステーション-から-ステーションへの移動の間に累積公差が積み重なることはありません。-平面度と同心度は、同じ形状で順送金型よりも優れている傾向があります。
制限は?複合金型では曲げや絞りなどの成形加工を行うことができません。切断とコイニングは処理されますが、三次元の成形には別のプロセスが必要です。-また、部品は通常、連続的なストリップの進行ではなく個別のブランク供給を必要とするため、生産速度も順送ツーリングよりも遅くなります。速度よりも精度が重要な中量の単純な平らな部品の場合、複合ダイはより低い工具コストで強力な価値を提供します。
大規模または複雑な形状用のトランスファーダイ
トランスファーダイスタンピングでは、プロセスの早い段階でワークピースをストリップから分離します。レール、フィンガー、またはロボットアームで構成される機械的搬送システムは、自由部分をステーションからステーションへと物理的に移動します。各ステーションは、ストリップの制約を受けることなく、パーツに対して独立して動作します。
その自由が可能性を変えます。深絞り、多方向成形、ステーション間の部品回転、ワークへの完全なアクセスを必要とする操作はすべて実現可能になります。-トランスファー プレス ツールは、狭いキャリア ストリップに取り付けたままにしておくことができない大きな部品、自動車構造パネル、深絞りハウジング、複雑な形状のエンクロージャなどのコンポーネントを処理します。-
MetalForming Magazine が指摘しているように、トランスファー ダイはストリップ進行の制約を完全に排除し、より堅牢な成形とトリム パンチを可能にし、ダイの寿命と保守性を向上させます。{0}ストリップのレイアウトよりも効率的にブランクをネストできるため、材料の使用率も向上することがよくあります。トレードオフはサイクル速度とコストです。転送システムは、ストリップフェド プログレッシブ オペレーションと比較して、機械的な複雑さ、同期要件、およびより高いメンテナンス オーバーヘッドを追加します。-
以下の表は、スタンピング ツールと金型のオプションを評価する生産エンジニアや調達チームにとって最も重要な決定基準について、3 種類のスタンピング 金型をすべて並べて示したものです。
| 選択基準 | 順送金型 | 複合ダイ | トランスファーダイ |
|---|---|---|---|
| 理想的な部品サイズ | 小規模から中規模 | 小~中 (フラットのみ) | 中~大 |
| 年間ボリュームのしきい値 | 50,000+ ユニット(コストは 200,000 を超えて最適化-) | 5,000~100,000台 | 10,000+ ユニット (部品の複雑さによって正当化される) |
| 一般的な許容範囲 | +/-0.025 mm ~ +/-0.10 mm | +/-0.01 mm ~ +/-0.05 mm | +/-0.05 mm ~ +/-0.15 mm |
| 相対的な工具コスト | 高(複数ステーション建設) | 低~中(単一ステーション) | 高(ダイセット+トランスファーシステム) |
| サイクル速度 | 非常に高い (100-400+ SPM) | 中程度 (60-150 SPM) | 中程度 (15-80 SPM) |
| 成形能力 | ピアス、ベンド、コイン、シャロードロー | ピアス、ブランク、コイン(フォーミングなし) | ディープドローとローテーションを含むフルレンジ |
| 最適な使用シナリオ | マルチステップ機能を備えた大量の精密部品- | 厳密な寸法管理が必要なフラットブランク | 無制限の成形が必要な大型部品または幾何学的に複雑な部品 |
この比較から実際的な選択ルールが得られます。生産量が増加するにつれて、順送金型が経済的な勝者となります。部品の複雑さが増すにつれて、トランスファーダイスタンピングが有利になります。また、設計の簡素化が優先される場合、複合金型スタンピングは工具投資の数分の一で精度を実現します。
現実世界の決定が白か黒かが決まることはほとんどありません。-一部のスタンパーはハイブリッド アプローチを実行します。プログレッシブ ダイが最初のブランキングとピアシングの段階を処理し、その後、搬送システムがストリップのないアクセスを必要とする成形ステーションに部品を移動させます。{2}}部品の要求に応じて、金型とスタンピングプロセスを創造的に組み合わせることができます。
どの金型とスタンピング方法がアプリケーションに適合するかに関係なく、3 つのすべてにおいて変わらない課題が 1 つあります。それは、生産速度で部品の品質を維持することです。プレスサイクルが速くなると、オペレーターがドリフトを把握する時間が短縮され、自動監視がより重要になります。
順送スタンピングにおける品質管理とモニタリング
毎分 200 ストローク以上で稼働する順送金型プレスは、300 ミリ秒ごとに完成品を製造します。このペースでは、検出されない 1 つのミスフィードまたは摩耗したパンチによって、1 分以内に数百もの欠陥部品が発生する可能性があります。手動検査では到底対応できません。高速順送金型スタンピングには、リアルタイムでプロセスのドリフトを検出し、コンパウンドに損傷を与える前にプレスを停止し、継続的改善のためのデータを提供する自動品質システムが必要です。
-ダイセンシングとリアルタイムモニタリング-において
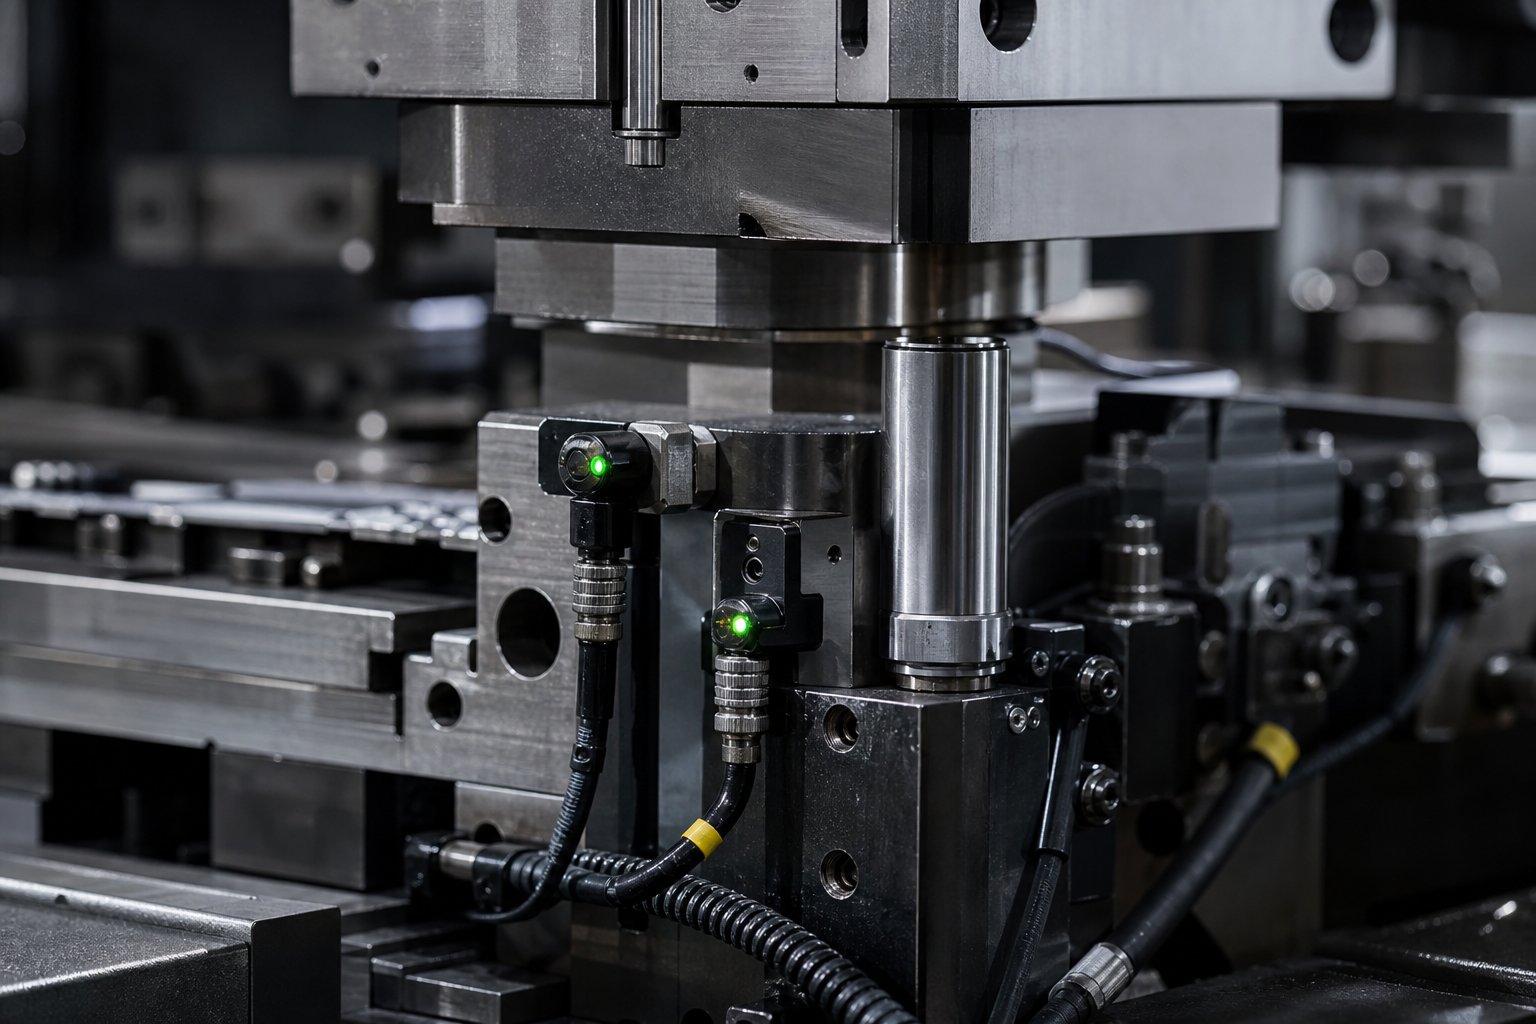
問題を発見する最も効果的な場所は、ダイ自体の内部、つまりアクションが発生する場所です。 -ダイ内センサーは工具と材料の接触点の状態を監視し、単一ストローク サイクル内の異常を警告します。最新の金型保護コントローラは、クランクシャフト回転の 3 分の 1 度まで正確なレゾルバ ベースのタイミング信号を使用しています。{{4}これにより、10 ミリ秒未満のイベントの検出が可能になります。
プログレッシブスタンピングマシンで使用される一般的なセンサーの種類とその機能は次のとおりです。
- 荷重センサー (ひずみゲージまたはダイプラグ):各ステーションまたはプレスコラム全体でスタンプ力を測定します。突然の負荷スパイクは、スラグの引っ張り、二重材料、または金型コンポーネントの破損を示します。
- ミスフィードセンサー (近接センサーまたは光電センサー):プレスが閉じる前に、スタンピング送りがストリップを正しいピッチ距離だけ進めたことを確認します。ストリップが短いか長い場合、パイロットが位置ずれした材料を再登録しようとする前に、コントローラはプレスを停止します。-
- センサーの分解(光電または近接):{0}完成部品とスクラップスラグが金型から完全に排出されていることを確認します。センサーの前にある部品は詰まりを示しており、次のストロークで金型のクラッシュを引き起こす可能性があります。
- スラグセンサー (ダイボタン下の近接):ダイ開口部から引き戻された引き抜かれたスラグを検出します。ストリップとパンチ面の間にスラグが挟まると、直ちに工具が損傷します。
- ストリッパー位置センサー (渦電流プローブ):スプリングストリッパーが正しい高さに戻るかどうかを監視します。ストリッパーのたるみは、スプリングまたはバインディングの状態が壊れていることを示します。
- 素材バックルセンサー:フィーダーとダイ入口の間のストリップの座屈を検出します。これは、ダイに伝播するフィードの問題またはコイル ループの問題を示します。
適切に実装されたダイ保護プログラムにより、個々の緩んだワイヤではなく、単一のジャンクション ボックスとマスター ケーブルを介して、ダイに取り付けられたすべてのセンサーが接続されます。{0}{1}このアプローチにより、セットアップ中の配線エラーがなくなり、緩んだセンサー リードの繰り返しの巻き取りと巻き戻しによるケーブルの加工硬化不良が防止されます。{3}}
プレス部品の統計的工程管理
センサーは急性の障害を検出しますが、徐々に起こるドリフトについてはどうでしょうか?ここで、統計的プロセス制御が介入します。プログレッシブ スタンピングに適用される SPC は、負荷データを連続的な品質信号として使用します。金型プレス機のストロークごとに測定可能な力が発生し、荷重の変動は寸法の変化と直接相関します刻印部分にあります。
最新の負荷モニターは、毎分 1,000 ストロークを超えるプレス速度であっても、生産実行中のすべてのヒットの力の値を保存します。そのデータは、X-バーとシグマ管理図にリアルタイムでフィードされます。上限と下限の管理限界は、サンプル平均からプラスまたはマイナス 3 標準偏差に設定されているため、システムは、通常のヒット間の変動に反応するのではなく、プロセスが本当に統計的制御から外れた場合にのみプレスを停止します。-
に発表された研究製造および材料加工ジャーナルスタンピング力と部品の形状、特に曲げ角度と全体の幅の間に強い非線形相関があることが確認されました。-これは、負荷モニタリングが寸法測定の代理として機能し、ワークピースとの物理的な接触を必要とせずに、部品がプレスから出る前に品質のドリフトを捕捉できることを意味します。
寸法検査方法
インダイ センシングと SPC は-リアルタイム監視を処理しますが、監視システム自体を検証するには定期的な寸法検証が引き続き不可欠です。-順送プレス部品の一般的な検査アプローチには、GD&T 検証用の三次元測定機 (CMM)、プロファイル チェック用の光学コンパレータ、高速で全数表面検査を行うための出口コンベアに統合されたビジョン システムなどがあります。
これらの方法間の相互作用により、多層的な品質システムが作成されます。インダイセンサーは即時の衝突防止を提供します。- SPC チャートは、実行中のプロセス能力を追跡します。また、寸法検査により、統計信号が実際の部品の寸法と相関していることが確認されます。これらを組み合わせることで、プログレッシブ金型プレスで人間の介入を最小限に抑えながら、数百万個の適合部品を製造できるようになります。
ドリフトを早期に検出することは、部品の品質を保護するだけではありません。摩耗または破損したコンポーネントが数千回のストロークにわたって検出されなかった場合に発生する連鎖的な損傷を防ぐことで、金型の寿命を直接延長します。監視規律と工具の寿命との間の関係が、順送金型のメンテナンス戦略全体を形作ります。
金型のメンテナンス方法と総所有コスト
プロセスのドリフトを早期に捕捉することで部品と工具の両方を保護しますが、最良の監視システムでも摩耗を完全に排除することはできません。プレスストロークごとに、刃先から微細な材料が除去され、スプリングが圧縮され、ガイド表面に負荷がかかります。数十万サイクルにわたる累積的な劣化によって、スタンピング ダイ セットが予測可能なパフォーマンスを発揮するか、計画外のダウンタイムに陥るかが決まります。スタンピング金型のメンテナンスは、事後対応的な修理作業ではありません。これは、ツールの耐用年数にわたる部品あたりのコストを直接制御する、計画的かつ測定可能な規律です。
予防保全スケジュールと点検ポイント
クラス最高のメンテナンス プログラムは、時間の経過とともに劣化するツールのあらゆる領域を特定、測定、評価するという 1 つの原則から始まります。としてファブリケーターによると、最も一般的な見落としは、特定の磨耗領域が部品の品質に影響を与えないと仮定し、実行ごとにヒット数が不一致になると驚くことです。
順送金型の効果的な予防メンテナンスは、カレンダー時間ではなくストローク数に関連付けられた文書化されたスケジュールに従います。主要なチェックポイントと摩耗インジケーターには次のようなものがあります。
- 刃先の鋭さ: すべてのピアッシングパンチとブランキングパンチを拡大して検査します。スケジュールされた間隔でサンプル部品のバリ高さを測定します。指定された制限を超えてバリが成長すると、外観に関係なくシャープニングが開始されます。
- パイロットの状態: 直径の摩耗とノーズプロファイルを確認します。パイロットが磨耗すると、ストリップの位置にずれが生じ、下流のすべてのステーションにわたってその影響が大きくなります。
- パンチとインサートの形状を形成する: 印刷公差に対して形成面を測定します。表面的に見える摩耗でも、曲げ角度やエンボスの深さが規格外に変化する可能性があります。
- リフターとスプリング機能:荷重試験機でスプリング力を確認します。スプリングが疲労するとストリップのリフト高さが減少し、高速走行時に引きずり跡やミスフィードが発生します。
- ガイドピンとブッシュのクリアランス: 上型と下型の間の横方向の遊びを測定します。ガイドが摩耗すると、パンチとダイの位置がずれてエッジの欠けが促進されます。-
- ストリッパー プレートの平面度と平行度: ストリップ幅全体にわたって不均一なストリッピング圧力を引き起こす不均一な摩耗がないか確認します。
- 排出経路を廃棄する: 蓄積したスラグを除去し、排出経路が妨げられていないことを確認します。捕らえられたナメクジは即座にダイダメージを引き起こします。
文書化も同様に重要です。すべてのサービス技術者は、同じ検査手順に従い、同じ寸法を測定し、結果を一貫して記録する必要があります。この標準化がなければ、メンテナンス データに SPC を適用したり、次のサービスがいつ必要になるかを予測したりすることはできません。
再研磨の間隔と部品の交換
再研磨は、順送工具や金型の最も頻繁なメンテナンス作業です。各研ぎサイクルでは、切断パンチ面およびダイボタン表面から制御された量の材料 (通常は 0.05 ~ 0.15 mm) が除去され、きれいなせん断エッジが復元されます。間隔はワークの材質に大きく依存します。高速ステンレス鋼のスタンピングでは、50,000 ~ 100,000 回のヒットごとに再研磨が必要になる場合がありますが、より柔らかい真鍮や銅合金では、サービスごとに 300,000 回以上のヒットを実行することができます。-
バリが視覚的に明らかになるまで待つのは、よくある間違いです。その時点までに、すでに切削負荷が増加し、剥離力が増大し、スラグ引き抜きのリスクが増大しています。-ほとんどの精密スタンパーは、オペレーターの判断だけではなく、実際のストローク数とバリ高さの測定に基づいて研磨スケジュールを設定します。
再研磨サイクルごとにパンチが短くなります。定義された回数の再研磨の後、パンチの長さは機能上の最小寸法を下回るため、交換する必要があります。プログレッシブ超硬スタンピングダイは、これらの交換間隔を大幅に延長します。高摩耗ピアシング ステーションの超硬インサートは、従来の D2 工具鋼よりも 5 ~ 10 倍長持ちするため、金型の製造寿命全体にわたる研ぎの頻度と総交換回数の両方が減少します。
パンチ以外のコンポーネントの交換には、スプリング、パイロット、ガイド ブッシュ、リフター アセンブリなどがあります。文書化されたメンテナンス システムにより、各消耗品のサイクル数が追跡され、故障後ではなく故障前に交換のスケジュールが設定されます。目標は、計画外の停車をゼロにすることです。
金型の寿命を決定する要因
プログレッシブダイはどのくらいの期間使用できますか?その答えは、メンテナンスが不十分なツールでの 200,000 ヒットから、規律あるサービスを受けているツールでの 1,000 万をはるかに超えるヒットまでさまざまです。これらの数値間のギャップは、制御可能ないくつかの要因によって決まります。
- 被削材硬度:シート材料が硬かったり、研磨性が高いと、エッジの摩耗が促進され、すべてのコンポーネントへの衝撃荷重が増加します。先進的な高張力鋼-は、軟炭素鋼と比較してサービス間隔を短縮します。
- 潤滑戦略:潤滑剤を一貫して適切に塗布することで、摩擦、熱の蓄積、かじりを軽減します。局所的な乾燥接触ゾーン、特に深い穿孔ステーションの周囲では、潤滑システム全体が機能しているように見えても、摩耗が加速されます。
- プレス速度:サイクルが速くなると、単位時間あたりに発生する熱が増加し、ガイド、ストリッパー、刃先にかかる動的力が増加します。高速化にはより頻繁な検査が必要となり、多くの場合、高級工具鋼やコーティングが正当化されます。
- ストリップガイドの精度:ガイド レールが摩耗したり、パイロット システムが劣化すると、ストリップが横方向に移動してパンチに横から負荷がかかり、不均一な摩耗や早期の欠けが発生します。{0}
- 金型構造クラス:長期順送スタンピング用に構築されたクラス A の金型は、最初から硬化インサート、ボール ベアリング ガイド、重要なステーションに超硬を使用しています。{0}クラス C のプロトタイプ ダイは、より柔らかい材料とより単純な構造を使用しており、初期コストは低くなりますが、廃棄までの総ヒット数ははるかに少なくなります。
金型が経済的な耐用年数の終わりに達すると、再構築するか交換するかを決定します。ダイシューと全体の構造が堅固なままであり、ガイドシステムが回復可能であり、局所的なステーションのみが修正を超えて摩耗している場合、再構築が正当化されます。完全な再構築により、新しいスタンピング ダイセットのコストの 40 ~ 60% で生産能力を回復できます。複数のステーションの位置合わせが失われた場合、ダイシューが永久にたわんだ場合、または製品設計の変更により既存のストリップレイアウトが陳腐化した場合には、交換がより良い投資となります。
順送金型ツールの総所有コストは、請求書の購入価格ではありません。これは、初期投資に加えて、すべての再研磨サイクル、すべての交換パンチ、1 時間ごとの計画外のダウンタイム、および仕様外で動作する工具によって生成されるすべての廃棄部品です。サプライヤーの好みイーチェン金型の設計から大量生産、継続的なメンテナンス計画までの全範囲をサポートすることで、このライフサイクルの観点に対処し、チームが初期費用のみを最適化するのではなく、総コストを管理できるようにします。{0}
規律あるメンテナンスにより、長期にわたる順送スタンピングの経済性が変わります。一貫した文書化されたサービスを受けるダイは、予測どおりに動作し、適合する部品を生産し、設計寿命を全うします。この予測可能性は、適切に管理された金型プログラムと、事後修理の間にふらふらする金型プログラムとを区別するものでもあり、新しい工具を調達する際の重要な評価基準となります。-
大量生産用に順送スタンピング金型を調達する方法-
金型のパフォーマンスを予測できるかどうかは、規律あるメンテナンスに依存しますが、それはさらに早い段階で、最初にツールを構築するための適切な順送金型メーカーを選択することから始まります。金型調達の決定は、部品の品質、メンテナンスの負担、生産稼働時間、プログラムの総コストなど、下流のあらゆる結果を決定します。プログレッシブ金型スタンピング サービスを評価する生産エンジニアや調達チームにとっての課題は、本物のエンジニアリング能力と洗練されたセールスデッキを区別することです。
金型サプライヤーの主要な評価基準
すべての進歩的なスタンピング会社が大量のプログラムの全範囲をサポートできるわけではありません。{0}プロトタイプ-クラスのツールを専門とする人もいます。シミュレーション リソースが不足していたり、納品後にダイを保守できない場合もあります。次の基準により、有能なパートナーと下流で問題が発生する可能性のあるパートナーが区別されます。
- 設計エンジニアリング能力:サプライヤーは完全なストリップ レイアウトの最適化、ステーションの順序付け、トン数分析を社内で実行できますか?{0}}設計を外注するとコミュニケーションギャップが生じ、反復が遅くなります。
- シミュレーション機能:建設業者は、鉄鋼を切断する前に、FEA 成形シミュレーションと動作スタディを使用して設計を検証していますか?これにより、トライアウトの繰り返しと本番までの時間が直接短縮されます。{0}{1}
- 素材範囲:サプライヤーが特定の合金の経験を文書化しているかどうかを評価します。炭素鋼の経験がある建築者は、ステンレスや高強度材料に必要な工具戦略を欠いている可能性があります。-
- 許容誤差の保証:サプライヤーに寸法適合性をどのように検証するか尋ねてください。有能な順送金型金属スタンピング サービスでは、印刷公差だけでなく、生産実行からの Cpk ターゲットと SPC データも参照します。
- メンテナンスサポート:何年も稼働する金型には、生産ライフサイクル全体にわたって再研磨、部品交換、エンジニアリング変更をサポートするパートナーが必要です。
- スケーラビリティ:サプライヤーはあなたの予測される量を処理できますか? OEM のプログレッシブ スタンピング プログラムは、パイロット数量から年間数百万個の部品まで拡張されることが多く、金型製造業者は初日からその軌道に合わせて設計する必要があります。
アイゲン エンジニアリングが強調しているように、工具の寿命や販売後の対応力に関するサプライヤーの実績は、見積単価よりも重要であることがよくあります。{0}}社内の試用および検証施設は、製造業者が出荷前に現実的な条件下でツールを実証していることを示す強力な指標です。-
ダイの機能を生産要件に適合させる
評価基準は枠組みを提供しますが、実際の決定は最終的にはそれに適合するかどうかによって決まります。順送金型スタンピング パートナーは、部品の複雑さ、年間生産量、業界の要件、品質文書の期待など、お客様の特定の生産状況に合わせて調整する必要があります。
たとえば、医療機器のプログレッシブ スタンピングでは、多くの汎用スタンパーでは提供できないトレーサビリティ、検証されたプロセス、文書化の厳密さが求められます。{0}}規制された環境で調達する調達チームは、サプライヤーが ISO- 認定の品質システムの下で業務を行っており、ロット管理と監査の準備が基本的な期待である医療進歩スタンピング プログラムをサポートした直接の経験があることを確認する必要があります。
大量生産の商業用途や自動車用途では、サイクル速度、材料使用率、長期的なコスト安定性が優先されます。-サプライヤーの好みイーチェン順送金型の設計からスケーラブルな量産までのライフサイクル全体をサポートし、プログラムの途中でベンダーを切り替えることなく、マルチステーションのツーリング、厳しい再現性要件、生産量の増加をカバーする単一ソースのパートナーシップを生産エンジニアに提供します。{0}{1}{1}{2}
どのプログレッシブ ダイ スタンピング サービスを評価する場合でも、同様のボリュームと複雑さを持つプログラムからリファレンスをリクエストしてください。可能であれば施設を訪問してください。機器を検査し、品質の高いワークフローを観察し、検証後にエンジニアリングの変更をどのように処理するかを尋ねます。その答えによって、サプライヤーが長期的な資産となるのか、それとも短期的な頭痛の種となるのかがわかります。また、大量の順送金型金属スタンピングでは、その区別は金型が製造するすべての部品にわたって複雑になります。-
順送金型に関するよくある質問
1. 順送スタンピング金型とは何ですか?またその仕組みは何ですか?
プログレッシブ スタンピング ダイは、スタンピング プレスに取り付けられた精密ツールで、単一のプレス ストローク サイクルで複数の連続したステーションを通して金属ストリップを前進させます。各ステーションは、ピアッシング、曲げ、コイニング、トリミングなどの特定の操作を実行します。ストリップはプロセス全体を通じてキャリアに取り付けられたままであり、完成した部品は最終切断ステーションで分離されます。サーボフィーダーはストロークごとに固定ピッチ距離でストリップを前進させ、パイロットピンは操作が開始される前に正確な位置合わせを保証します。これにより、数百万回のサイクルにわたって一貫した寸法精度を保ちながら、毎分 100 ~ 400+ ストロークの生産速度が可能になります。
2. 順送金型とトランスファー金型の違いは何ですか?
順送金型は、すべてのステーションを通じてワークピースをキャリア ストリップに取り付けたままにするため、非常に高速 (100-400+ SPM) での小型から中型の部品に最適です。トランスファー ダイはブランクをストリップから早期に分離し、機械的なフィンガーまたはロボット アームを使用して自由部分をステーション間で移動します。これにより、トランスファー ダイには深絞りや部品の回転などの無制限の成形能力が与えられ、より大型の部品や幾何学的に複雑な部品に適したものになります。ただし、トランスファーダイのサイクルは遅く(15-80 SPM)、機械的により複雑になります。順送金型は速度と量産当たりの部品あたりのコストで有利ですが、トランスファー金型は複雑な形状の成形の柔軟性で有利です。
3. 順送スタンピング金型の寿命はどれくらいですか?
ダイの寿命は、メンテナンスが不十分なツールでの 200,000 ヒットから、規律ある予防メンテナンスを受けているツールでの 1,000 万ヒット以上まで多岐にわたります。寿命に影響を与える主な要因には、ワークピースの材料の硬度、潤滑方法、プレス速度、ストリップ ガイダンスの精度、および金型の構造クラスが含まれます。長期生産向けに構築されたクラス A ダイスは、重要なステーションに硬化インサート、ボールベアリング ガイド、超硬を使用しています。-スケジュールされたストローク数の間隔での定期的な再研磨、タイムリーな部品の交換、および適切な潤滑により、耐用年数が大幅に延長されます。{8}}高摩耗ステーションの超硬インサートは、従来の D2 工具鋼よりも 5 ~ 10 倍長持ちします。{10}
4. 順送金型で加工できる材料は何ですか?
順送金型は、炭素鋼、ステンレス鋼 (301、304、316)、アルミニウム (1100、3003、5052)、真鍮 (C260、C270)、銅 (C110、C102) などの幅広い金属を処理します。それぞれの素材には特有の課題があります。炭素鋼は優れた成形性と低コストを備えていますが、熱間圧延されたタイプには研磨性の酸化物スケールが付着しています。-ステンレス鋼の加工物-は硬化し、工具表面にかじりつきます。アルミニウムは高速で動作しますが、パンチ面に付着する傾向があります。真鍮は亜鉛の自然な潤滑性により、耐久性に優れています。工具鋼の選択、表面コーティング、潤滑戦略は、特定のワーク材質に基づいて調整され、金型の寿命と部品の品質が最適化されます。
5. 順送金型のサプライヤーを探すときは何に注意すればよいですか?
サプライヤーを 6 つの中心的な基準で評価します。ストリップ レイアウトの最適化とトン数分析のための社内設計エンジニアリング能力、鋼材を切断する前に設計を検証する FEA シミュレーション機能、特定の合金と材料範囲に関する文書化された経験、Cpk 目標と SPC データに裏付けられた公差保証、再研磨と部品交換を含む継続的なメンテナンス サポート、パイロット数量から年間数百万個の部品までの量の増加に対応する拡張性です。-同様の複雑さを持つプログラムのリファレンスをリクエストし、施設を訪問して機器とワークフローの品質を検査し、検証後にエンジニアリングの変更をサポートできることを確認します。 YICHEN のようなサプライヤーは、金型設計から大量生産およびメンテナンス計画に至るまで、-ライフサイクル全体のパートナーシップを提供しています。-


