


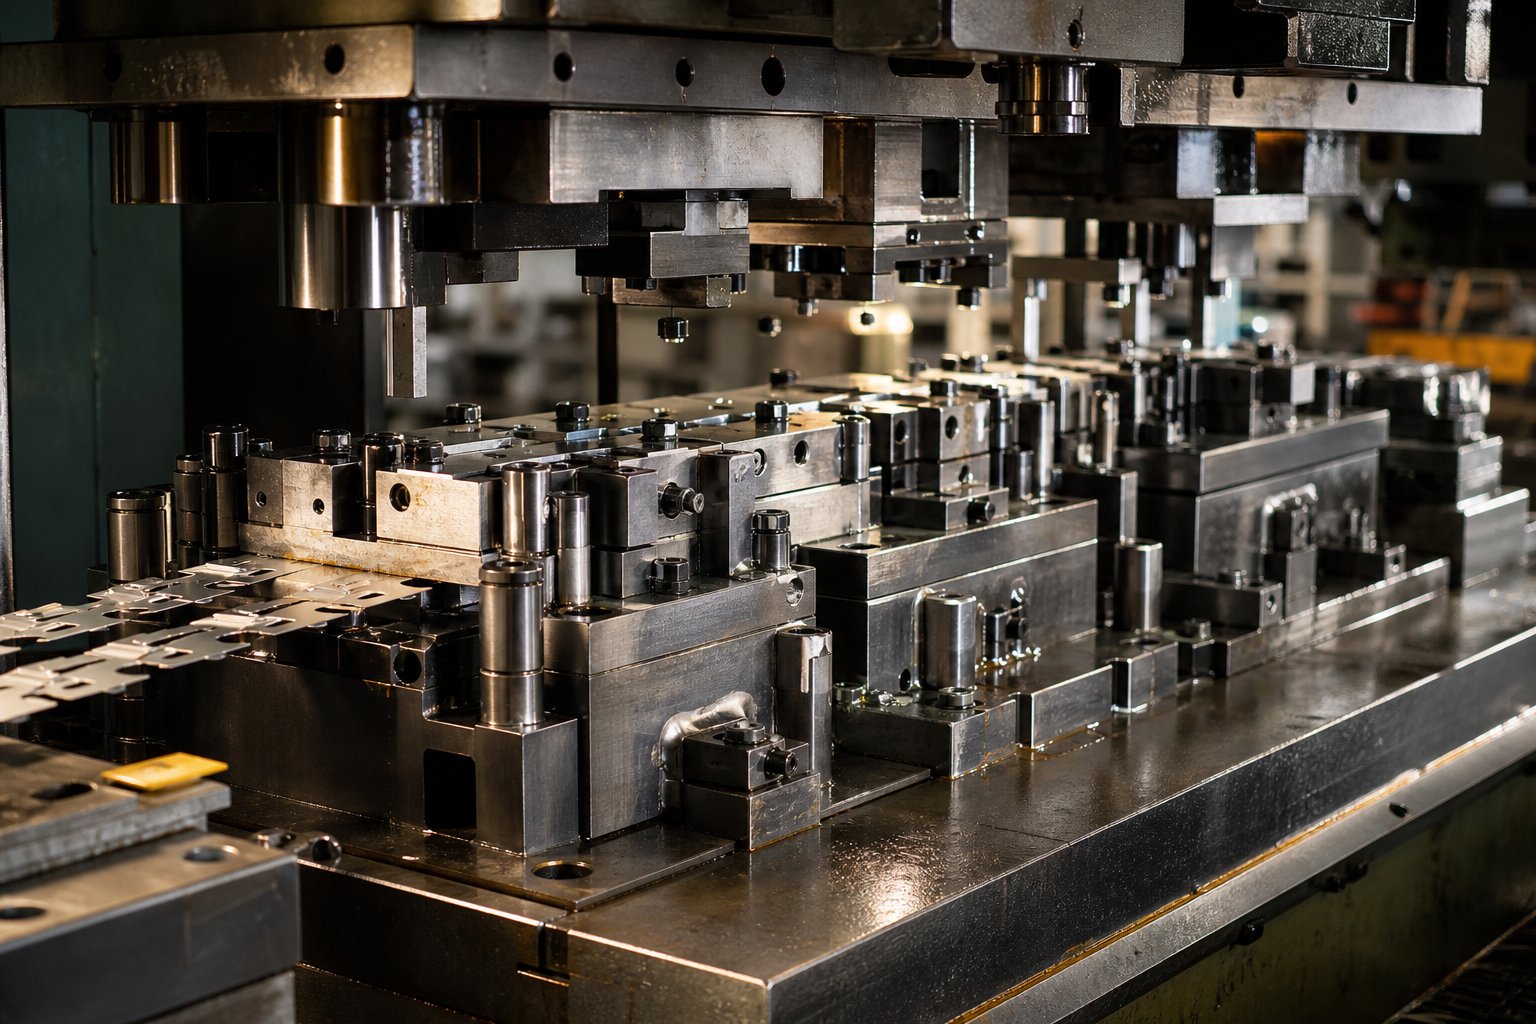
順送金型設計とは
それでプログレッシブダイとは何ですか、 その通り?順送金型は、連続して配置された複数のステーションを含む単一のツールであり、各ステーションがプレス ストロークごとに 1 ピッチ長を進める際に、金属ストリップに対して特定の成形操作{0}}ピアシング、ブランキング、曲げ、コイニング、またはトリミング-を実行します。ストリップはコイルから供給され、ステーションを通って移動し、完成した部品が最終ステーションから排出されます。プログレッシブスタンピング金型の設計は、ステーションシーケンス、ストリップのレイアウト、工具形状の計画に重点を置いたエンジニアリング分野であり、カットオフまでストリップからワークピースを取り外すことなく、すべての操作が最後に基づいて行われます。
6 つの穴を開け、2 つの曲げを形成し、外側の輪郭をトリミングする必要がある部品を想像してください。その部品を別々の機械で処理するのではなく、順送金型が 1 回の連続プレス サイクルですべての部品を処理します。ストリップは原材料と部品キャリアの両方として機能するため、手動による移送が不要になり、サイクルタイムが短くなります。
プログレッシブスタンピング金型設計の定義
順送金型設計の核心は、完成した部品を個別の成形ステップに分割し、それらのステップをステーション間で配置し、全体でストリップを安定に保つにはどうすればよいかという順序の問題を解決することです。各ステーションは、ストリップが順方向にインデックスを作成している間、1 つのジョブ{0}または関連するジョブの小さなグループ-を実行します。ワークピースは、最後のステーションで分離されるまでキャリアに接続されたままになります。このアプローチにより、順送金型スタンピングにより、単一操作ツールでは到底太刀打ちできない速度で複雑な形状を生成できるようになります。-
プログレッシブダイとコンパウンドダイやトランスファーダイの違い
エンジニアはスタンピング プログラムを計画する際に、3 種類の金型を比較検討することがよくあります。違いは、ワークピースがプロセス内でどのように移動するか、および各方法がサポートする複雑さのレベルに帰着します。
| 基準 | 順送金型 | 複合ダイ | トランスファーダイ |
|---|---|---|---|
| ストロークごとの動作 | ステーションごとに 1 つの操作、ストロークごとに複数のステーション | 1ステーションで複数の動作を一度に行う | ステーションごとに 1 つの操作、部品は機械的に移送されます |
| パーツの複雑さ | 中~高度(穴開け、曲げ、成形、絞り) | 低から中程度(平らな部品、単一平面の切断)- | 高 (深絞り、大きな形状、複雑な 3D 形状) |
| 生産速度 | -高連続コイル送り、最小限の取り扱い | 中程度の-シングル ストロークだが、大きなパーツでは排出が遅くなる | 中程度の機械的搬送によりサイクル時間が増加します- |
| 一般的なボリュームの適合性 | 中程度から非常に大きな量 | 低から中程度の音量 | 中~大音量 |
コンパウンド ダイ スタンピングでは、1 回のプレス ストロークですべての切断操作が同時に実行されるため、ワッシャーや電気ラミネートなどの単純な平坦な部品の場合に効率的になります。一方、トランスファー ダイは、ブランクをストリップから早期に分離し、メカニカル フィンガを使用して独立したステーション間で移動させます。-これは、深絞りや大きなパーツ サイズによりストリップの搬送が現実的ではない場合に適しています。
順送金型設計が大量生産に重要な理由-
順送金型の経済的ケースは単純です。前払いの工具コストが高くつく代わりに、大規模な場合には部品あたりのコストを大幅に下げることができます。{0}}単一のダイセット内で複数の操作が行われるため、機械間での部品の取り扱いが不要になり、労働力が削減され、工程在庫の作業が最小限に抑えられます。--制御されたプレス条件下ですべての部品が同一のステーションシーケンスに従うため、再現性は厳密に維持されます。
年間数十万、数百万の生産量を目標とする生産エンジニアにとって、特に部品設計が安定しており、二次作業を完全にプロセスから切り離して設計できる場合には、順送金型スタンピングが最も総コストを低く抑える方法となることがよくあります。{0}}
ただし、そのコスト上の利点は、部品の形状が実際にプロセスに適合している場合にのみ実現します。すべての形状が安定性を失わずに 10 駅を通過できるわけではありません。-その評価によって、ほとんどの設計プロジェクトは勢いを増すか停滞するかのどちらかになります。
部品形状解析と DFM の実現可能性
毎スタンピング金型設計プロジェクトパーツ プリントから始まります。-そのプリントの形状によって、プログレッシブ アプローチが成功するか失敗するかがわかります。エンジニアは形状を見て推測するだけではありません。彼らは、一連の体系的な製造可能性設計基準を適用して、コストのかかる二次作業を必要とせずに、部品がストリップ上に留まり、ステーション間で正しく形成され、公差を保持できるかどうかを判断します。
順送金型の適合性に関する部品形状の評価
初めて順送金型の適合性についてプリントを評価するとき、いくつかの重要な質問をすることになります。安定性を失うことなく、すべての成形段階を通じて部品をキャリア ストリップに取り付けたままにすることができますか?型部分の構造的完全性を維持するのに十分な材料がフィーチャー間にありますか?許容誤差には、インダイの操作で達成できる以上のものが必要ですか?{1}}
特定の DFM 基準がその評価の指針となります。穴の直径は材料の厚さの少なくとも 1 倍である必要があり、歪みを防ぐために、穴はエッジまたは成形されたフィーチャから材料の厚さの少なくとも 2 倍の位置にある必要があります。亀裂を避けるために、内部曲げ半径は材料の厚さと同じかそれを超える必要があります。バランスの取れたパーツがストリップ内をより予測どおりに追跡するため、対称性が重要になります。描画の深さ-と-の比率により、フォームが単一のステーションで発生できるか、ステージングが必要かが決まります。また、曲げ軸に対する結晶粒方向の配向は、破壊リスクに直接影響します。-圧延方向に垂直な曲げが最も優れたパフォーマンスを発揮します。
機能の複雑さがステーション数を増やす仕組み
金属スタンピング金型の設計が興味深いのはここです。お客様側のすべての個別のフィーチャ-各穴、曲げ、形状、ノッチ、カットオフ-には、独自のステーションが必要になる可能性があります。しかし、それは単純な 1 対 1 の関係ではありません。--
たとえば、近接ホールは、常に同じステーション内で開けられるわけではありません。{0}} 2 つの穴が互いに近すぎる場合、両方を同時にパンチすると、穴の間のダイセクションが弱くなり、スラグの引きやパンチのたわみの危険があります。 2つの駅にまたがって分離することで構造的な問題は解決します。同様に、穴あけした穴に隣接する曲げには順序付けの注意が必要です。新しく開けた穴の近くで曲げると穴の形状が歪むため、最初に穴を開け、その後のステーションで曲げます。
複雑な部品の場合、経験豊富なエンジニアは 1 つまたは 2 つで設計することがよくあります。ブラインドステーション-空の位置は、試行中にパーツの寸法が正しくスタンプされなかった場合に、将来の修正のために予約されています。これは、完成したスタンピング金型の高価な再加工を回避する実用的な安全策です。
実現可能性に関する危険信号と設計変更
すべての部品が順送スタンピング金型に属するわけではありません。特定のジオメトリ特性はトラブルの兆候を早期に示し、設計に着手する前に問題を発見することで、時間とコストを大幅に節約できます。以下の一般的な危険信号に注意してください。
- 材料成形性の限界を超える深絞り-絞り深さ-と-直径の比率が単一ステーションまたは段階的ステーションで達成できる限界を超えている場合、トランスファー ダイがより安定した選択肢となることがよくあります
- 金型の能力を超える非常に厳しい公差により、速度の利点を無効にする二次研削、機械加工、または検査作業が必要になります。{0}
- 非対称の特徴により、ストリップに不均衡な横方向の力が生じ、ステーション間のストリップのふらつきや進行性の位置ずれが発生します。
- 材料が厚いとステーションの密度が制限される-ゲージのストックが重くなると、パンチとダイのクリアランスが大きくなり、ダイのセクションが大きくなり、トン数が増えるため、物理的にステーションの間隔が広がり、ダイの長さが長くなります
- ストリップ幅に比べて部品サイズが大きいため、複数の成形段階でキャリアの保持が不安定になる
こうした問題に気づいたとき、進歩的なコンセプトを放棄することが必ずしも正しいとは限りません。多くの場合、部品設計の変更を推奨することで、-レリーフ ノッチを追加したり、重要ではない公差を緩和したり、-フィーチャの位置を 0.5 ミリメートル調整したり-することで、境界線にある部品を完全に進歩的な部品に変換できます-。優れたスタンピング プログラムは、DFM を一方向の受け渡しではなく、部品設計者と金型エンジニアの間の共同ループとして扱います。{6}}
もちろん、実現可能性の確認は最初のマイルストーンにすぎません。本当のエンジニアリングの課題は、そのジオメトリをストリップ レイアウトに変換するときに始まります。-材料がどのように流れるか、各操作がどこに着地するか、ステーションがどのように順番に並んでこれまでのものを歪めることなく完全なパーツを形成するかを正確に決定します。
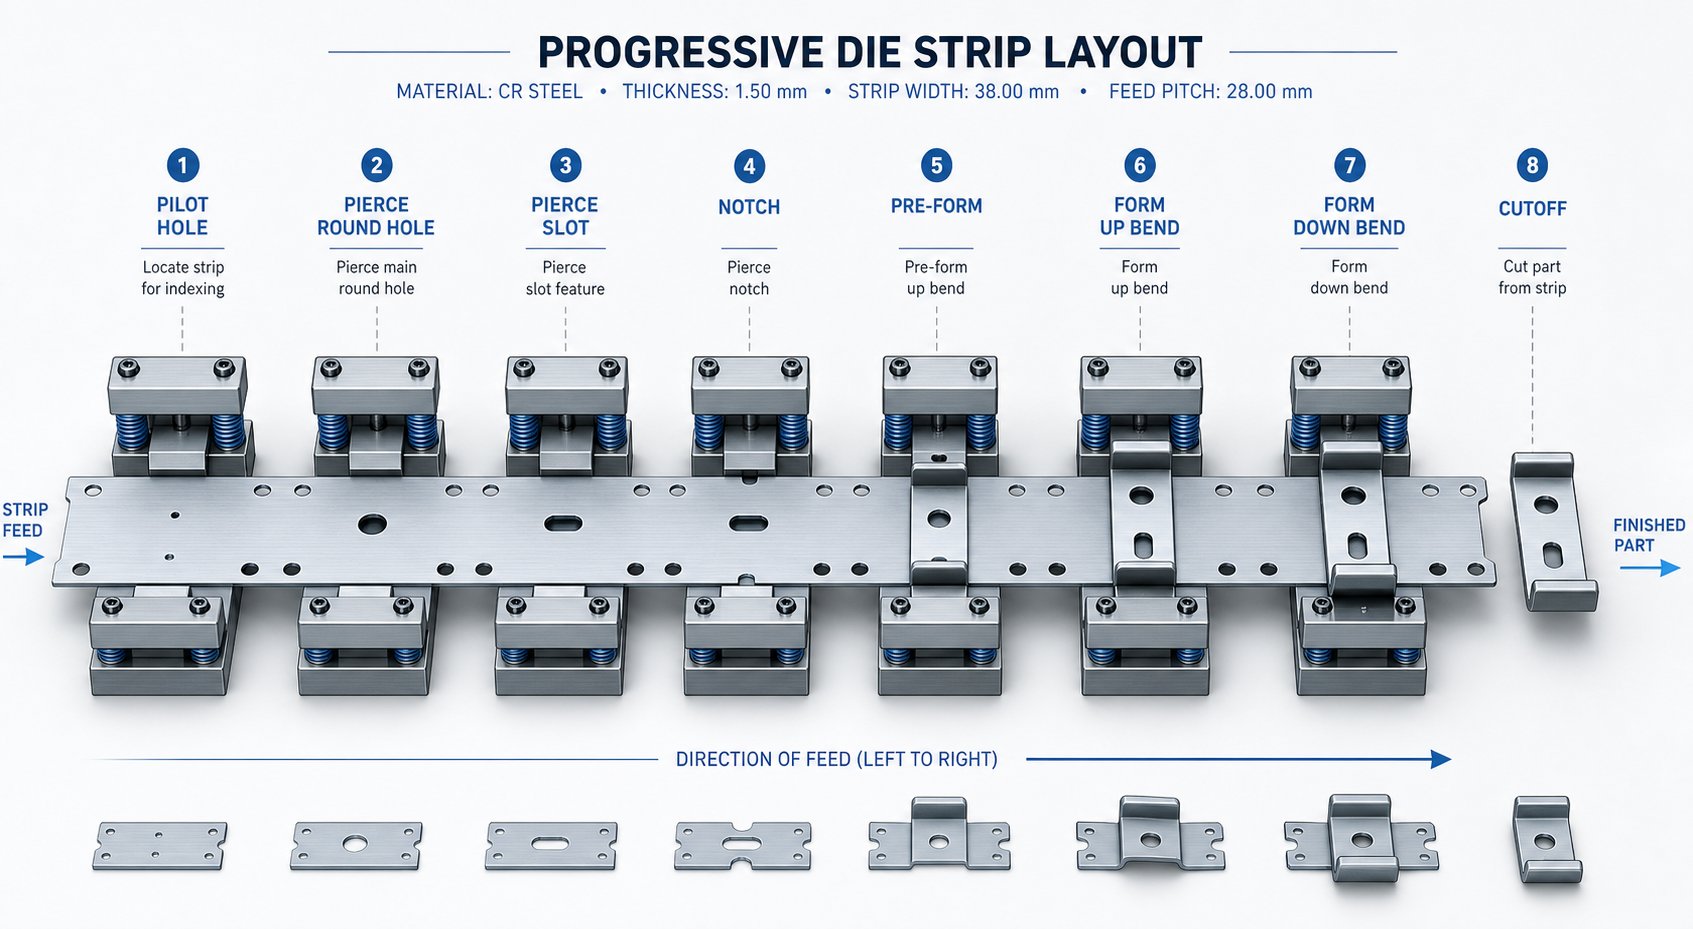
ストリップ レイアウトの開発とステーションのシーケンス
ストリップ レイアウトでは、順送金型スタンピング プロセスが統合されるか、またはバラバラになります。これは、未加工のコイル在庫がステーションごと、ストロークごとに完成部品にどのように変換されるかを定義するマスター プランです。-ダイのサイズ、プレスの選択、材料コスト、寸法精度に関するすべての決定は、この 1 つの文書から直接行われます。正しく設定すれば、安定した高速な本番システムが得られます。-やり方を間違えると、ビルドの下流段階ごとに問題を追跡することになります。
ストリップ レイアウトの基礎とマテリアルの利用
ストリップ幅、ピッチ (ストロークごとにストリップが進む距離)、および材料使用率という 3 つの数値によって、最も基本的なレベルでストリップのレイアウトが定義されます。エンジニアは、送り方向にわたる部品の最大寸法、片面または両面のキャリア材料、部品のエッジとストリップのエッジ間の最小ブリッジ幅を加算して、ストリップの幅を決定します。あ共通ルールブリッジの最小厚さは材料の厚さの 1.25 ~ 1.5 倍に設定されます。-材料を節約するのに十分な薄さ、スクラップのねじれやダイの詰まりを防ぐのに十分な厚さです。
ピッチも同様に計算されます。送り方向の部品の長さに連続する部品間のブリッジを加えたものです。適切に設計された順送金型ツールの目標は、材料利用率が 75% 以上であり、これはコイルの 4 分の 1 未満がスクラップになることを意味します。その目標を達成するには、多くの場合、角度ネスト、複数行レイアウトを評価するか、ストリップ上のパーツの方向を反転してブランクのプロファイル間のギャップを埋めることを意味します。-
粒子の方向により、別の制約が追加されます。金属ストリップには圧延方向があり、木目と平行に曲げられたものは亀裂が発生しやすくなります。可能な限り、レイアウトでは臨界曲げ軸が結晶粒方向に対して垂直になるように配向します。部品が複数の方向に曲がっている場合は、粒子の整列を良好にするために、最も厳しい曲げまたは最も狭い半径を優先します。
ステーションのシーケンスロジックと動作順序
操作の順序がなぜそれほど重要なのでしょうか?間違った順序で金属を形成すると、以前のステーションで完成したフィーチャーが歪んでしまうためです。精密な穴を開け、そのすぐ隣でフランジを曲げることを想像してください。-曲げることで素材が伸び、穴が丸くなります。操作を正しく順序付けすれば (最初に穴を開け、次に下流で曲げます)、歪みを完全に回避できます。
順送金型のマルチフィーチャー部品の一般的なステーション シーケンスは、次のロジックに従います。{0}}
- パイロット穴とキャリア ノッチ{0}}により位置合わせが確立され、最初のストロークから追跡が剥がされます
- 内部ピアシング-周囲の素材が変形する前に、ストリップがまだ平らな状態ですべての穴とスロットを開けます
- ランス アンド フォーム操作-タブまたはルーバーを作成する部分的なカットとその後の最初の曲げ
- 描画操作-材料を引き出すより深いフォーム。深さが必要な場合は複数のステーションにまたがってステージングされます。
- 最終的なトリムとカットオフ-は、最後の作業として完成品をキャリアから分離します
キャリア ストリップは先行するすべてのステーションで部品を物理的に保持する必要があるため、カットオフは常に最後になります。後続のステーションはすべてパイロットに依存してストリップを正確に登録するため、パイロット ホールが最初に行われます。これは恣意的なものではありません。-ステージ ツールの 8 ステーション、10 ステーション、さらには 20 ステーションにわたる位置許容差を厳密に保つエンジニアリング ロジックです。
ストリップ全体の力のバランスを取る
多くのエンジニアがレイアウト開発中に見落としている要素は、力のバランスです。すべてのピアッシングパンチ、すべての成形ステーション、およびすべてのブランキング操作は、ストリップ幅全体にわたる特定の位置に力を生成します。これらの力が片側に集中すると、プレス スライドが横方向に傾き、不均一な摩耗、パンチの位置ずれ、金型の劣化の加速を引き起こします。{2}}
メタルフォーミングマガジンはこれを「転倒モーメント」問題として説明しています。各ステーションの力を計算し、それに印刷機の中心線からの距離を掛けます。それらの瞬間の合計はゼロに近づくはずです。そうでない場合は、金型設計者はストリップのレイアウトをプレス スライドに対して中心からずらしたり、せん断角度を適用してパンチを選択したりして、力のピークをずらし、不均衡を減らすことができます。-
非対称部品はこれを特に困難にします。フィーチャが片側に集中している部品では、必然的にアンバランスな切削抵抗が発生します。解決策としては、ストリップの中心線を横切ってミラーリングされた 2 つの部品を実行する (2 列反転レイアウト)、ライト側にイコライゼーション パンチを備えたダミー ステーションを追加する、またはヘビー カット操作を互いに反対側に戦略的に順序付けるなどがあります。-目標は常に同じです。横方向の力のバランスを保ち、ストリップが真っ直ぐに動き、ダイが早期に摩耗することなく動作するようにします。
ストリップ レイアウトがロックされ、{0}ステーションの順序が決定され、材料の利用が最適化され、力のバランスがとれた-次の重要な変数は、金型が材料自体とどのように相互作用するかです。合金が異なれば、根本的に異なるクリアランス、圧力、工具の形状を内側から外側まで再形成する補正戦略が必要になります。
ダイのクリアランスと材料-特定の設計の調整
完璧に順序付けられたストリップのレイアウトは、切断する材料に対してパンチとダイのクリアランスが間違っていれば意味がありません。{0}{0}{1}}クリアランス-パンチの刃先とダイ ボタンの刃先の間の隙間。片側あたりの素材の厚さのパーセンテージで表されます。-刃先の品質、工具寿命、さらにはスラグがダイまたはバキューム内に留まるかどうかも制御します-。後退するパンチに再び付着します。しかし、クリアランスは単一の普遍的な数字ではありません。それは、金型表面にある合金に基づいて大きく変化します。
ダイクリアランスの選択とエッジ品質への影響
パンチが材料に入るとき、ナイフのようにきれいにスライスすることはできません。パンチエッジとダイエッジの両方から破壊が始まります。適切なクリアランスにより、これらの破断線が中央で交わることが保証され、きれいなせん断バンドと最小限のバリを備えた部品エッジが生成されます。きつすぎると二次剪断-二重-カットの外観-が発生し、パンチ力が劇的に高くなり、工具の摩耗が加速されます。緩すぎると、パーツのエッジに過剰なロールオーバーやバリが形成され、さらにスラグが傾いてパンチで引き戻される可能性があります。
業界の一般的なルールは、材料の片面あたりの厚さの約 10% から始まりますが、特定の材料では 11 ~ 20% に増やすと、エッジの品質を大幅に低下させることなく工具寿命が大幅に延長されることが研究で示されています。本当の答えは、材料の種類と硬度によって異なります。経験豊富な金属プレス金型エンジニアが通常指定するものは次のとおりです。
| ワーク材質 | 側面ごとのクリアランス (軟質/焼きなまし) | 片側のクリアランス(ハード/ワーク-硬化) |
|---|---|---|
| アルミニウム | 10% | 20% |
| 真鍮/銅 | 6% | 15% |
| 軟鋼 (低-) | 10% | 12% |
| ステンレス鋼 | 15% | 20% |
| 高張力鋼(HSLA/AHSS) | 18% | 20%+ |
範囲に注意してください。アルミニウムの順送スタンピング用途では、アルミニウムはより低いせん断応力できれいに破断するため、ソフトテンパーでより厳しいクリアランスで問題を解決できます。黄銅順送スタンピングと銅順送スタンピング部品では、銅合金は破壊の伝播を最小限に抑えてせん断し、優れたエッジ仕上げが得られるため、一般的な材料の中で最も狭いクリアランスが使用されます。-焼き鈍し条件で片面あたり 6% という低さです-。炭素鋼順送スタンピングはその中間に位置しますが、ステンレスと高強度グレードは、より高い切削抵抗を管理するためにスペクトルの広い範囲に向かって押し上げられています。{6}}
クリアランス選択の見落とされている結果の 1 つは、スラグの保持です。クリアランスが狭いと、ダイ ボタンにぴったりとフィットするスラッグが作成され、実際にダイ ボタンを所定の位置に保持するのに役立ちます。クリアランスを広げると、スラッグがポケット内で緩んで座り、パンチ面に戻ってくる危険性が高まります。設計者は、スラグ保持機能を使用してこれに対抗します。-ダイ ボタン壁の角度リリーフや切断面の下の真空チャネルを使用します。
ステンレス鋼と高強度合金向けの設計-
ステンレス鋼の順送スタンピングには、金型のあらゆる面に波及する一連の特有のエンジニアリング上の課題が存在します。材料の加工-は成形中に急速に硬化します。つまり、連続する衝撃により、変形領域の周囲のゾーンの強度がわずかに増加します。パンチ力は同等の厚さの軟鋼より 40{4}}60%{6}}高くなります。工具の摩耗は、-特に加工硬化した刃先ゾーンに繰り返し接触する穴あけパンチで加速します。
ステンレスおよび AHSS グレードでの順送金属スタンピングの設計対策には次のものが含まれます。
- ダイクリアランスの増加 (片側あたり 15 ~ 20%+) により、切削抵抗を軽減し、かじりを遅らせます。
- より重いストリッパー スプリング圧力により、加工硬化した材料がパンチをグリップすることで増大するストリッピング力に対して確実なストリップ コントロールが保証されます。{0}}
- 摩耗の激しいステーションのパンチとダイ ボタン用の超硬または PM 工具鋼インサート。生産量がコストに見合った従来の D2 に代わるものです。{0}}
- ステンレス用途での凝着摩耗やかじりを軽減するパンチの表面コーティング (TiN、TiCN、または AlCrN)
- ステーション密度を削減-より大きなダイセクションと、より高い切削力に耐えるために必要なより重いバックアッププレートに対応するために、ステーションの間隔をさらに離す
正味の効果は? 304 ステンレス鋼用に設計された順送金型は、軟鋼の同じ部品形状で作られたものよりも物理的に大きくなり、より多くのトン数を必要とし、より頻繁なメンテナンスが必要になります。これらは細かい調整ではなく、-金型の形状を根本的に再構築します。
材料別のスプリングバック補償戦略
すべての金属は、留まっている場所よりも少しだけ曲がります。パンチが後退すると、ワークピースは降伏強度と弾性率の比によって決まる量だけ元の平らな状態に向かって跳ね返ります。高強度材料は、剛性に比べて降伏強度が高いため、より大きく跳ね返ります。-アルミニウムは絶対的な反発力が小さいですが、弾性率が低いため、合金の焼き戻しによって弾性回復率が予測できない可能性があるため、扱いが難しくなります。
エンジニアは、次の 3 つの主要な戦略を使用して補正します。
- オーバーベンド-パーツが緩んで公称値に戻るように、ターゲット角度を超えて曲げるようにパンチ ジオメトリを設計します。高張力鋼で 90 度の曲げが必要な部品の場合、合金のスプリングバックの測定値に応じて、87 度または 85 度のパンチ研削が必要になる場合があります。
- ボトミング(曲げゾーンのコイニング)-十分なトン数を適用して、曲げ頂点の全厚にわたって材料を塑性変形させ、弾性回復層を除去します。これは炭素鋼の順送スタンピングに適していますが、かなり大きなプレス力が必要になります。
- 複数のステーションにまたがるステップ ベンド-90 度のベンドを 2 ~ 3 度ずつ行い、各段階でわずかにオーバーベンドします。-これにより、成形ひずみが分散され、加工硬化率の高い材料でより予測可能な結果が得られます。
軟鋼と真鍮の場合、数十年にわたる現場の経験で蓄積された経験的な補償ルールにより、通常、正確な結果が得られます。{0}} 1-3度オーバーベンドすれば、もうすぐです。しかし、ステンレス鋼、AHSS グレード、高強度アルミニウム合金の場合、これらのルールは当てはまりません。-スプリングバックは非線形になり、材料ロットの変動の影響を受けやすくなります。ここで、成形シミュレーション ソフトウェアは、ハンドブックの近似ではなく実際の応力-ひずみ曲線に基づいてスプリングバックを予測する、-FEA- ベースのモデルを維持します。
実際的なポイント: 材料の選択は、サービス センターに注文する合金を変えるだけではありません。金型全体のクリアランス、プレストン数、工具材料、曲げ補正、メンテナンス間隔を再形成します。そして、その材料への影響は、切削や成形インサートを超えて広がります。-ステーションからステーションへのストリップの搬送、案内、位置合わせの方法に直接影響します。
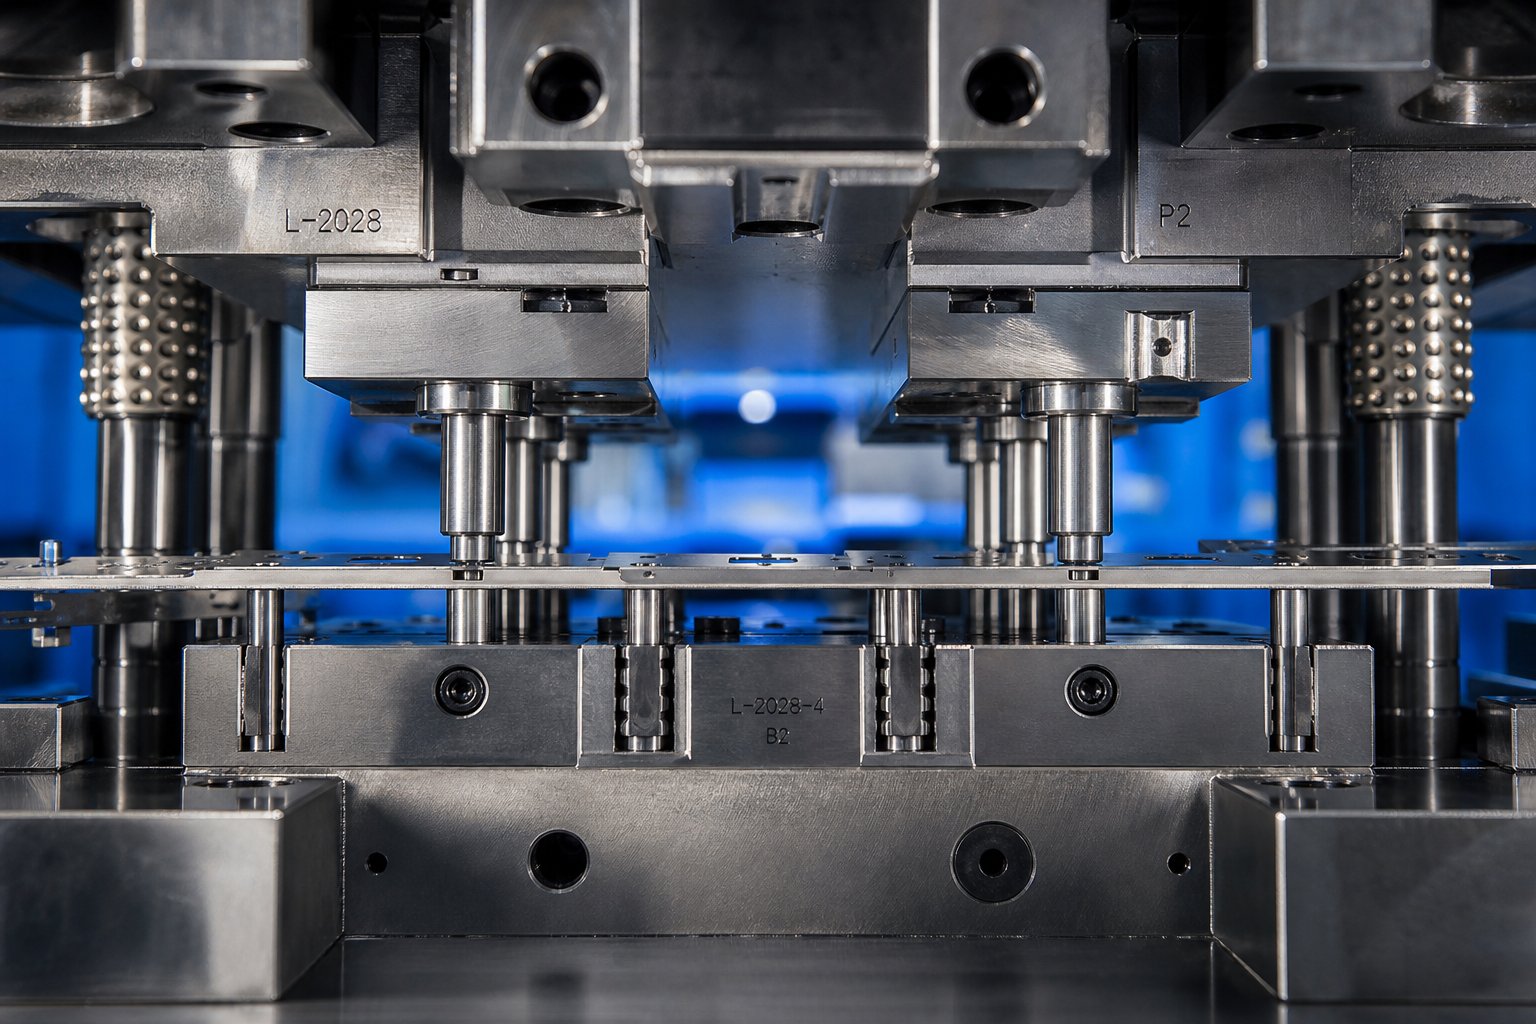
航空会社の設計とパイロット配置戦略
ストリップ キャリアとパイロット ピンは、進歩的な金型の議論ではめったに注目されることはありませんが、{0}}これら 2 つの要素によって、スタンピング ダイセットが公差内で部品を生産するか、箱ごとにスクラップが発生するかが決まります。キャリアはすべての成形段階を通じて部品を保持します。パイロットは各ステーションでミクロンレベルの精度で位置を測ります。{3}}これらは共に、順送スタンピング金型を鈍器ではなく精密機器として機能させる、目に見えないインフラストラクチャを形成します。
ストリップキャリアの種類と選択基準
キャリアは、各現像パーツがダイ内を移動するときにコイルに接続するストリップ材料の部分です。これは犠牲を伴いますが、-切断後にスクラップとして廃棄されます-が、その設計によりストリップの安定性、材料の利用率、各ステーションでの成形の自由度が決まります。 3 つの主要な構成で、プログレッシブ スタンピング ツールのアプリケーションの大部分をカバーします。
A センターキャリア材料のウェブをストリップの中央に流し、両側にパーツ フィーチャを形成します。あ片面キャリア-ストリップの一方の端で部品を材料に取り付け、他の 3 つの側面は切断と成形のためにアクセスできるようにします。あデュアル(両面)キャリアストリップの両方の端に材料を保持し、それらの間に部品を吊り下げます。
各タイプは、さまざまな部品の形状やプロセスの要求に適合します。選択は、部品の外観、必要な成形量、ストリップ幅全体に力がどのように分散されるかによって決まります。
| 基準 | センターキャリア | シングルサイドキャリア- | デュアル(両面)キャリア |
|---|---|---|---|
| 材料の利用 | 中程度の-センターウェブで幅が広がります | オープン側での高い-スクラップが最小限に抑えられる | 両端に下部の素材を確保- |
| ストリップの安定性 | 対称部品に適しています | 下部のアンバランスな取り付けにより横方向の引っ張りが発生します。{0} | 優れたバランスの取れたサポートにより、ねじれや反りに耐えます。{0} |
| 非対称部品への適合性 | 制限付き-は、ミラー化されたジオメトリまたは対称ジオメトリで最適に機能します | 良い部分は片側から自由にぶら下がっています- | -優れたバランスの取れたグリップが非対称の力を補います |
| 代表的な用途 | 対称平面部品、電気接点、簡易ブラケット | 小型コネクタ、端子、三面フォーミング部品 | 大型部品、深絞りシェル、重成形、幅広のブランク |
どうやって選びますか?部品の形状とカットオフの要件から始めます。適度な成形を施した対称パーツは、多くの場合、センター キャリアと自然に組み合わされます。-ウェブはバランスの取れたサポートを提供し、ストリップの追跡を簡素化します。ただし、部品に深い成形や絞り加工が必要な場合、ストレッチウェブキャリア連続する部品間のピッチ距離を乱すことなく金属が自由に流れるように構成することが必要になります。デュアル キャリアは、ストリップの両側を固定し、片面成形による激しい反りやねじれを防ぐため、この点で優れています。-
-片面キャリアは材料へのアクセスを最大化しますが、トレードオフが伴います。非対称の取り付けにより不均等な剥離力が発生し、ストリップが横に引っ張られる可能性があります。毎分 200+ ストロークで稼働する板金スタンピング金型では、わずかな横方向のドリフトでも急速に悪化します。片面キャリアを使用するエンジニアは通常、この傾向に対抗するために二次ガイド レールや安定化機能を追加します。-
キャリアの強度も重要です。ウェブは、スタンピング金型の設計当局によると、座屈や断裂を起こすことなく、すべてのステーションにわたる送り力に耐える必要があります。{1}キャリアの寸法決定には普遍的な公式は存在しないため、経験豊富な設計者は、材料の種類、厚さ、成形操作の厳しさに依存してウェブの幅と形状を設定します。
ステーション精度のためのパイロット ピン配置戦略
パイロットは上部ダイスに取り付けられた研削鋼ピンで、他の工具が材料にかみ合う前に、ストリップにあらかじめ開けられた穴に下降します。{0}}彼らの仕事は単純ですが重要です。パンチングや成形を開始する前に、ストリップを正確な X-Y 位置に押し込みます。これらがなければ、フィードロールの不正確さはステーションからステーションへと蓄積され、位置誤差が部品の公差を超えることになります。
このように考えてください。-フィーダーは大まかな位置決めを提供し、ストリップをおおよその位置まで進めます。その後、パイロットは細かい修正を実行し、プレスストロークごとにストリップを実際の理論上の位置に物理的に押し込みます。この「粗-次に-」サイクルにより、ステーションごとに位置誤差がリセットされます。これにより、プログレッシブ スタンピング金型が 10 回以上の連続操作にわたって +/-0.05 mm 以上の公差を維持することができます。
効果的なパイロット配置は、いくつかのエンジニアリング ルールに従います。
- 頻度:精度を最大限に高めるために、すべてのステーションにパイロットを配置します。コストが懸念される長い金型では、他のすべてのステーションは-重要でない中間操作-には許容されますが、すべての成形ステーションと最終トリム ステーションには専用のパイロットが必要です。
- 間隔:パイロット ピンは、形状が許す限りストリップ幅全体にわたって離して配置します。間隔が広いと角度制御が強化され、間隔が狭いパイロットでは検出または修正できないストリップの回転(ヨー)が防止されます。-
- 成形の上流:パイロットは、成形ツールが材料に接触する前にストリップに係合する必要があります。パイロット穴が近すぎると、成形操作でパイロット穴が歪む可能性があるため、位置決め穴を変形させる可能性がある重い曲げ、絞り、またはエンボスの上流 (送り方向) に重要なパイロットを配置します。
- エンゲージメントシーケンス:パイロットチップが最初にストリップに入り、次に位置決め直径が続きます。フィードロールは、パイロットの位置決め直径が係合する前にストリップを解放する必要があります-そうしないと、フィーダーがパイロットと衝突し、ピンが曲がり、穴が伸び、時間の経過とともに精度が低下します。
パイロットのサイジングも同様に重要です。パイロット直径とパイロット穴の間のクリアランスは、材料の厚さとストリップの剛性に応じて、通常 0.0005 ~ 0.001 インチです。クリアランスが狭いと位置精度が向上しますが、ストリップが完全に平らでない場合は固着の危険性が高くなります。厚い材料は、ストリップが変形に抵抗するため、より厳しいパイロットフィットを許容します。薄いフォイルでは、係合中にパイロット穴の周囲にディンプルができるのを避けるために、わずかに多くのクリアランスが必要です。
ステーション間の許容誤差スタックの管理-
複数のステーションを備えたスタンピング金型セットの基本的な課題は次のとおりです。各操作で小さな位置ずれが発生する可能性があります。ステーション 3 のピアス穴は、公称値から 0.02 mm ずれている可能性があります。ステーション 7 の曲げにより、さらに 0.01 mm のシフトが追加されます。ダイの登録システムが積極的に連鎖を断ち切らない限り、ステーション 12 までにこれらのエラーが積み重なる可能性があります-。
パイロットは、すべての係合点でストリップを絶対位置にリセットすることでこれを実現します。フィード ロールの機械的遊び、ストリップの熱膨張、成形後の弾性スプリングバックによる累積誤差は、パイロット ピンが着座するたびにゼロになります。これが、順送金型が 15 ステーション以上を必要とする部品間であっても、フィーチャー間の公差を +/{9}}0.05 ~ +/-0.10 mm に保つことができる理由です。誤差が 1 つのピッチ増分を超えて拡大することはありません。
達成可能な公差が実際にどの程度厳しくなるかは、いくつかの要因によって決まります。
- パイロット-から-穴までのクリアランス:パイロットと穴の間の隙間の 1000 分の 1 インチごとに、ストリップの潜在的な変位が表されます。 0.001 インチのクリアランスとは、ストリップがそのステーションの直径 0.001 インチのゾーン内のどこにでも配置できることを意味します。そのステーションで形成されたフィーチャはその不確実性を継承します。
- パイロットからフィーチャまでの距離:形成されたフィーチャが最も近いパイロットから遠くにあるほど、角度誤差が大きくなり、位置偏差が増幅されます。 0.01- 度のストリップ回転誤差を持つパイロットから 50 mm のフィーチャーは、およそ 0.009 mm 変位します。小さいですが、公差が厳しい場合には意味があります。
- ストリップの厚さと剛性:厚いストリップはパイロットポイント間のたわみに抵抗し、ダイ幅全体にわたって真直度を維持します。薄いフォイル素材はサポート間で湾曲したり波打ったりする可能性があり、中間スパンの形状がパイロットエッジに対して移動する可能性があります。-
- スピード時の熱効果:高速順送金型スタンピングでは摩擦熱が発生し、ステーション間でストリップが段階的に膨張します。毎分 400+ ストロークで稼働する長い金型では、ピッチあたり数ミクロンの熱膨張でも測定可能な位置ドリフトが追加されます。-これはパイロット補正によって自動的に処理されますが、設計者はパイロット穴のサイズを考慮する必要があります。
実際の設計ガイドライン: 同じパーツ上の 2 つのフィーチャが厳密な位置関係を保持する必要がある場合は、それらを同じステーション内に形成するか、同じパイロット ペアを共有する隣接ステーション内に形成します。厳密に許容される特徴を離れたステーションに分散させると、たとえパイロットが各ステップで修正を行っていたとしても、誤差が生じる可能性がある変数が増大します。{1}}
キャリアの設計と操縦戦略が一緒になってストリップ制御のバックボーンを形成します。しかし、これらのスタンピング金型コンポーネントが定義されると、別の疑問が生じます。プレス機にはこれらすべてのステーションを同時に駆動するのに十分な能力があるのでしょうか?完全に装填された順送金型全体で必要な力の合計を計算し、それを適切なプレスに適合させること-は、構築可能なコンセプトと量産対応ツールを分ける次のエンジニアリングのハードルです。-
トン数の計算とプレスの選択
完璧なストリップ レイアウト、完璧なクリアランス、理想的なパイロット配置を実現できますが、順送スタンピング プレスがこれらすべてのステーションを同時に駆動するのに十分な力を供給できない場合、どれも重要ではありません。{0}}トン数の計算は、金型の設計が物理的な現実と一致する場所であり、これを過小評価すると、プレスの詰まり、パンチの破損、生産の停止への早道の 1 つとなります。
ステーションごとの切削力と成形力の計算
順送金型の各ステーションは独立して力を必要とします。ピアッシング ステーションには、穴をせん断するのに十分なトン数が必要です。曲げステーションでは、材料を塑性変形させるために力が必要です。描画ステーションにはシェルの壁を伸ばすために力が必要です。操作の種類に応じた数式を使用して、それぞれを個別に計算します。
ブランキングとピアシング-材料を剪断する操作-の場合、基本的な公式は次のとおりです。
切断力 (トン)=切断周囲長 (インチ) x 材料の厚さ (インチ) x せん断強度 (トン/平方インチ)
0.060 インチの軟鋼 (せん断強度 ~25 トン/平方インチ) の直径 2 インチの穴の場合、(2 x 3.1416) x 0.060 x 25=9.4 トンになります。このロジックをステーション内のすべてのピアス フィーチャーに掛け合わせると、ステーションの切削負荷が得られます。
形成操作では別のプロパティが使用されます。絞りや曲げでは、材料にせん断ではなく張力がかかるため、計算では極限引張強度 (UTS) が代用されます。せん断強度のため。曲げステーションの力は、曲げの長さ、材料の厚さ、ダイ開口部の幅、および材料の引張特性によって異なります。各ステーションは独自の計算を行います-ショートカットや平均化はありません。
プレス総トン数と安全率
多くのエンジニアが見逃している詳細は次のとおりです。順送金型プレスに必要な合計トン数は、最も重いステーションだけでなく、単一のプレス ストロークで発生するすべてのステーションの力の合計です。{0}}すべてのパンチ、すべてのフォーム、すべてのスプリング、すべてのパッドが下死点で同時に力を発揮します。それらすべてを考慮する必要があります。
- ピアシングでは、そのストロークですべての穴、スロット、ノッチが強制的に開けられます。{0}
- ブランキングでは、キャリア ノッチ、トリム操作、最終カットオフが強制されます。{0}
- 曲げの力により、{0}ストローク中にすべての成形ステーションが関与します
- 引抜力-カップまたはシェルの形成にブランク ホルダー パッドの圧力を加えます
- コイニング加工により、エンボス加工または寸法付けのために-局所的な高圧ステーションが強制的に使用されます-
- ストリッパー スプリング圧力-ストローク中に圧縮されるすべてのストリッパー スプリングと窒素シリンダーの累積力
- リフター ピンの圧力-スプリング-でストローク間でストリップを上昇させるピン
- 駆動カムにより、ストローク サイクル中に-あらゆるサイド アクション-機構が強制的に作動します
すべてを合計し、計算された合計値に 20-30% の安全率を追加します。このマージンは、コイルロット間の材料特性のばらつき、研磨サイクル間の段階的なパンチの鈍化、ブランキング中に発生する動的スナップスルー力をカバーします。-。パンチが材料を破壊するときに突然エネルギーが放出され、瞬間的に静的切削力を超える衝撃荷重が発生します。--プレスのサイズが理論上の最小値に近すぎると、これが各ストロークの底で耳障りな衝撃として感じられ、ベアリングの摩耗が加速し、金型の寿命が短くなります。
トン数を超えたプレス選択基準
トン数の能力だけでは、プログレッシブスタンピングマシンがその仕事に適しているとは言えません。いくつかの機械的パラメータもダイの物理的要件と一致する必要があります。
- ベッドサイズ:プレスベッドは、クランプのためのスペースを備えたダイの設置面積に対応する必要があります。適切なトン数で評価されたダイ スタンピング プレスでは、ベッドのサイズが小さすぎるため、負荷がより狭い領域に集中し、局所的なたわみが発生して部品の品質が低下します。
- シャットハイト:下死点におけるスライド面とベッド面との距離は、金型閉高さを超える必要があります。セットアップ中にシャット高さをきつく設定しすぎると、ダイが潰れる危険があります。緩すぎるとフォーミングステーションが完全な底に到達しません。
- ストローク長さ:ダイ内の最も深い絞りまたは最も高い成形に十分なだけでなく、供給のために材料を上昇させるためのストリップリフターのためのクリアランスも必要です。
- 速度評価:大量の順送金型加工は、毎分 200 ~ 600+ ストロークで実行されます。順送金型プレスは、ベアリング、クラッチ、またはブレーキに熱が蓄積することなく、これらの速度での連続サイクルに耐えられるように評価されている必要があります。断続的な作業向けに設計されたプレスは、高速生産が継続すると過熱して寸法安定性が失われます。-
エネルギーはトン数に関係するものであり、-見落とされがちです。プレス機には十分なピーク力があるものの、ストロークの作業部分を通してその力を維持するにはフライホイール エネルギーが不十分である可能性があります。-特にストローク サイクルの早い段階で材料を加工する絞り操作の場合はそうです。エネルギー不足は、フライホイールが作業を完了するのに必要な速度以下に減速する下死点でのプレス詰まりの一般的な原因です。毎分目標ストロークでのトン数と利用可能なエネルギーの両方を常に検証してください。
選択を押すと、制作環境の速度、力、物理的なワークスペースがロックされます。{0}しかし、その範囲内で、ツールがメンテナンスを停止するまでの時間を決定するのは金型コンポーネント自体です。パンチ、ダイボタン、ウェアプレートに選択された素材によって、50,000 回のヒットごとに研ぐか、100 万回を超えて研ぐかが決まります。
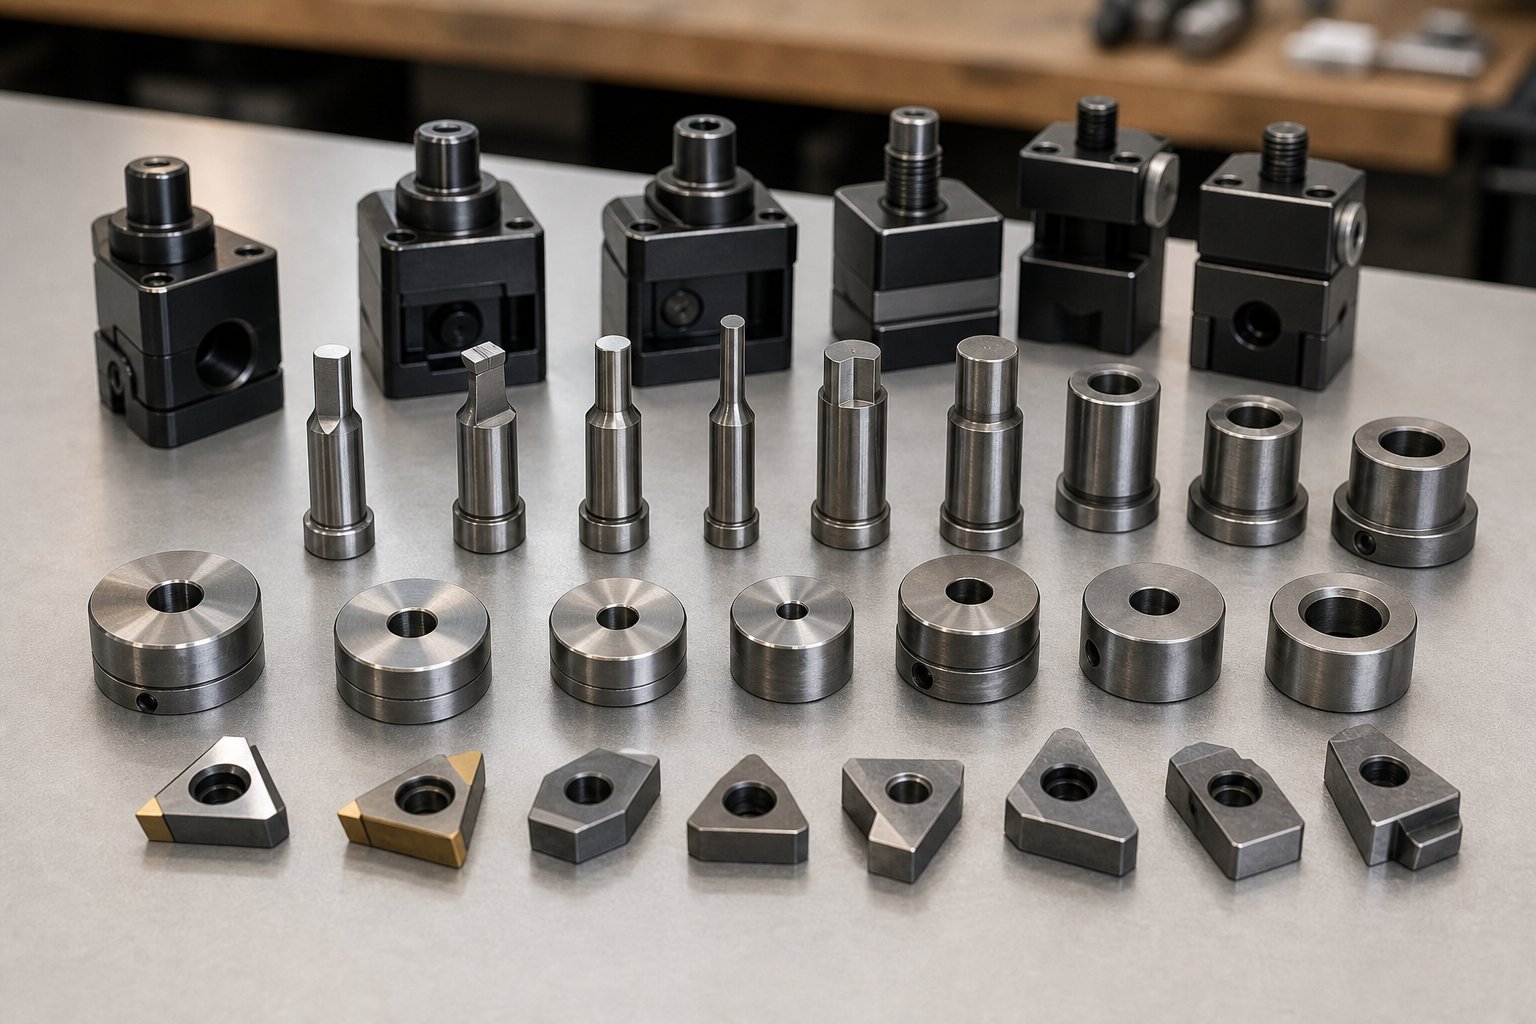
金型材料の選択とメンテナンス計画
進歩的なツールと金型の耐久性は、その内部の素材の耐久性と同じです。すべてのステーションのシーケンスを最適化し、すべてのクリアランス計算を正確に行うことはできますが、パンチとダイのボタンが間違った鋼種で作られている場合、研ぐために頻繁に金型を引くことになります。-、さらに悪いことに、実行中にひび割れたインサートを交換することになります。-スタンピング金型鋼の選択は、設計意図を実際の生産寿命 (サービス間隔間のヒット数で測定) に変換する決定です。
順送金型部品用工具鋼グレード
金型の設計には、各コンポーネントの材料をその主要な故障モードに適合させることが含まれます。パンチは摩耗により徐々に磨耗していきますか?繰り返しの衝撃で欠けてしまうことはありますか?継続的な圧縮荷重を受けると変形しますか?答えによって、そのステーションのどのグレードが属するかが決まります。
一般的な目的から極度の用途までの実用的な階層は次のとおりです。{0}}
| 工具鋼のグレード | 加工硬度 | 主な強み | 最優秀アプリケーション |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62HRC | 靭性と耐摩耗性のバランスが取れています | 単一の障害モードが支配的でない、中程度の量の一般作業 |
| D2 (1.2379 / SKD11) | 58-60HRC | 高い耐摩耗性 | -エッジ保持が重要な大量のブランキングとピアッシング |
| M2 (1.3343 / SKH51) | 60-65HRC | 優れた圧縮強度による耐摩耗性 | 高い生産速度での高負荷下のパンチ |
| M4 ハイス鋼- | 62-66 HRC | 鍛鋼における最大の耐摩耗性 | 研磨材またはコーティングされた材料の高速穴あけ |
| 超硬(タングステンカーバイド) | 88-92HRA | 極めて高い硬度と摩耗寿命 | 超大量生産またはシリコン鋼などの研磨材 |
これは、コストと寿命のトレードオフとして考えてください。{0}{1}A2 はバランスの取れたソリューションを提供します摩耗、変形、衝撃のすべてが工具の劣化に寄与し、単一のメカニズムが明確に影響を与えることはありません。これは、複数のステーションで混合負荷条件が発生する中程度の生産量を実行している金型の確実なデフォルトです。
生産量が増加し、エッジの磨耗が制限要因になると、D2 が介入します。クロム炭化物の含有量が高いため、長時間の使用でも刃先の鋭さを保ちます。-ただし、欠けや亀裂が発生した場合、D2 の靭性は低いため、S7 などのより耐衝撃性の高いものに切り替えるか、摩耗と圧縮荷重の両方が破損の原因となる M2 にステップアップする必要があります。-
M2 および M4 高速度鋼は、鍛造スタンピングダイス鋼用途の上位層を占めます。 D2 を変形させる繰り返しの圧縮荷重下でもエッジ形状を維持するため、毎分 300+ ストロークで動作する高速順送金型のパンチに最適です。-トレードオフは機械加工性です。-これらのグレードは研削が難しく、一貫した結果を得るにはより慎重な熱処理が必要です。
超硬インサートのコストが正当化される場合
プログレッシブ超硬スタンピング金型は、耐久性の最上位であり、価格表の最上位を表します。{0}}超硬パンチまたはダイ ボタンは、D2 相当品の 5 ~ 10 倍の価格がかかる場合があります。では、その投資が意味を持つのはいつでしょうか?
経済的なクロスオーバーは、次の 3 つの要因によって決まります。
- 生産量:年間生産量が 500 ~ 1000 万ヒットを超えると、超硬の研磨間隔の延長寿命 (多くの場合、工具鋼の 10 倍) により、総ダウンタイム コストが削減され、高額な先行投資を相殺するのに十分な効果が得られます。
- ワーク材質:シリコン鋼ラミネート、ステンレス鋼、コーティングされたストリップストックなどの研磨材は、工具鋼の摩耗を劇的に加速させます。超硬はこの摩耗にはるかに効果的に抵抗し、D2 では 50,000 ~ 100,000 回のヒットごとに再研磨が必要となる刃先の状態を維持します。
- 許容感度:寸法要件が厳しい部品は、超硬の寸法安定性の恩恵を受けます。{0}磨耗が少ないということは、メンテナンス サイクル間のドリフトが少ないことを意味します。つまり、長時間の稼働中に許容範囲外になる部品が少なくなります-。-
重要な注意点が 1 つあります。それは、カーバイドは脆いということです。耐摩耗性に優れていますが、衝撃や横方向の荷重がかかると亀裂が発生します。進歩的な金型設計の専門家が指摘するように、「超硬はコンクリートのようなもので、磨耗する前に崩壊します」。つまり、超硬は、軸外荷重が一般的であるフォーミング ステーションではなく、-適切にガイドされたパンチと最小限の横方向の力を備えたピアシングおよびブランキング ステーションで最も効果的です-。設計者は、適切なパンチ ガイダンスの長さを確保し、超硬インサートに横荷重を与える可能性のある位置ずれを排除する必要があります。-
メンテナンス間隔と保守性を考慮した設計
スタンピング金型のメンテナンスは、スケジュールに従って研ぐだけではなく、{0}そもそも金型がどのように整備されるように設計されているかが重要です。 1 つの磨耗したパンチを交換するために完全な分解が必要なダイは、モジュール式アクセス用に設計されたダイよりもダウンタイムのコストがはるかに高くなります。
保守性の原則のための主要な設計には次のものが含まれます。{0}{1}
- セクション化されたインサート:ダイボタンを破壊し、鋼材をモノリシックプレートではなく個々のセグメントに切断します。 1 つの切れ刃が摩耗した場合は、ダイ セクション全体ではなく、そのインサートのみを交換します。{1}}
- クイックチェンジパンチホルダー:{0}隣接する工具を邪魔することなく、個々のパンチを取り外したり交換したりできる保持システム。ボール-ロックまたはウェッジ-ロック ホルダーを使用すると、再構築に 1 時間かかる代わりに、5- 分の操作で済みます。{4}}
- ヒールブロックのデザイン:高精度のヒール ブロックとガイド キーにより、再組み立て時にダイの上部と下部が正確に位置合わせされ、メンテナンス後にパンチ{0}}とダイの位置がずれる原因となる人為的ミスのリスクが排除されます。{1}
- 文書化されたシムスタック:最大シミング制限は金型アセンブリの図面に記載されており、ストリッパーや他のコンポーネントとのパンチ干渉を引き起こす可能性のある過剰なシミングを防ぎます。{0}
経験豊富な順送金型サプライヤーイーチェンこのメンテナンスのアクセシビリティをコンセプト段階から金型設計に直接組み込むことで、予測可能なサービス間隔と大量生産金属部品の拡張可能なメンテナンス計画による長期生産をサポートします。{0}{1}{2}{2}}プレスオペレーターや工具室技術者が特殊なスキルを必要とせずに摩耗コンポーネントを交換できるように金型を設計すると、従業員の変動に関係なく生産稼働時間を保護できます。
スタンピング金型のメンテナンスの実際の現実は次のとおりです。D2 インサートを使用して年間 100 万ストロークを実行する金型では、150,000-250,000 ヒットごとに研磨が必要になる可能性があります。重要なステーションをカーバイドにアップグレードすると、その間隔は 1,000、000+ ヒットにまで広がります。ただし、シャープ化周波数は 1 つの変数にすぎません。設計では、一度引き抜かれた金型をどれだけ早くプレス機に戻すことができるかも考慮する必要があります。その速度は、優れた鋼材だけからではなく、思慮深いモジュール構造によってもたらされます。
材料の選択と保守性の計画により、金型の稼働時間と回復速度が決まります。しかし、たとえ最良の材料であっても、慢性的な故障パターンを引き起こす-設計段階の見落とし-、ミスフィード、スラグ抜け、パンチの破損、何度コンポーネントを研いだり交換したりしても再発し続けるステーションの位置ずれの問題を補うことはできません。
よくある設計の失敗と根本原因の予防
ほとんどのトラブルシューティング ガイドは、順送金型が生産で失敗し始めた後の対処方法に焦点を当てています。それは後ろ向きです。慢性順送金型スタンピングの問題の大部分-送りミス、スラグ引き、パンチの破損、寸法のずれ-は、金型がプレス機に投入されるずっと前、設計段階での決定に遡ることができます。ツールの構築後にそれらを修正することは、費用のかかる再作業、生産の遅れ、ダイの寿命の低下を意味します。設計中にそれらを防止するのにほとんど費用はかかりません。
ダイが何度も同じ故障モードで不発を繰り返す場合、根本原因は摩耗やオペレーターのミスではない可能性があります。これは設計上のギャップであり、いくら研いだり調整したりしても解消できません。
ミスフィードとストリップ進行の失敗
ミスフィード-(プレス サイクル前にストリップが正しいピッチ距離に進まない場合)-は、工具や金型のスタンピングにおいて最も一般的な生産中断の 1 つです。これが起こると、パンチが間違った位置に当たり、パイロットが中心から外れて作動し、その結果生じた部品はスクラップになります。-さらに悪いことに、深刻なミスフィードが発生すると、パンチがダイのボタンに衝突し、一度のストロークで数千ドルもの工具損傷を引き起こす可能性があります。
ミスフィードの原因は何ですか?通常、設計段階の見落としは次の 4 つのうち 1 つです。-
- パイロットの係合長さが不十分です:切削工具や成形工具が材料に接触する前に、パイロット ピンがストリップ内に十分に下降していない場合、操作の開始時にストリップが完全に位置合わせされません。この問題を修正するには、パイロット チップの係合を長めに設計し、-通常、材料の厚さの最小値の 1.5 倍-を使用し、フィード リリースのタイミングにより、他のツールが係合する前にパイロットが完全に着座できることを確認します。
- 非対称操作による過剰なストリップキャンバー:ストリップの片側から大量の材料が除去されると、内部コイルの応力が不均一に解放される、キャリアが横方向に曲がる原因となります。何千サイクルにもわたって、このプログレッシブキャンバーがガイドやパイロットに対してストリップを引っ張り、送り抵抗と最終的な送りミスを引き起こします。設計上の対策としては、反対側にバランス トリム操作を追加するか、応力を対称的に分散するデュアル キャリア構成に切り替えることが含まれます。
- リフターの高さが不十分:プレス ストロークの間に、バネ仕掛けのリフター ピンがストリップを金型表面の上に持ち上げて、自由に前進できるようにします。{0}}リフターの高さが低すぎると、成形フィーチャまたは下向きに曲がったタブが送り中にダイ面を引きずってしまいます。-ストリップはためらい、フィーダーはタイミング ウィンドウをオーバーシュートし、次のストロークでストリップが所定の位置から外れてしまいます。設計者は、材料の厚さだけでなく、金型の最も深い下向きの形状にクリアランス マージンを加えたものに基づいてリフターの高さを計算する必要があります。-
- プレス送り精度を超える送り長さ:ピッチ距離が長くなると、サーボまたはエアフィーダーの機械的誤差が増幅されます。 +/-0.05 mm の精度と評価されたフィーダでは、50 mm ピッチと 25 mm ピッチで 2 倍の絶対誤差が生じます。設計で長い進行距離が必要な場合、多くの場合、ステーション数が多く、ステーション数が少なく、ピッチ長が大きい場合よりも短いフィードの方が安定した結果が得られます。
これらの問題はそれぞれ、適切な設計上の注意を払えば防ぐことができます。共通点は?これらはすべて、生産速度でストリップがどのように動的に動作するかを過小評価していることに起因します。-CAD や低速の試行では問題ないように見えますが、毎分 200+ ストロークでは急速に劣化します。-
カス抜け・パンチ折損防止
ナメクジを引っ張る行為は、一見すると破壊的です。単一の引き抜かれたスラッグ-打ち抜かれたスクラップのディスク-が、後退するパンチに付着して-ストリップに戻る-と、1 回のプレス ストロークで下流のすべてのステーションに損傷を与える可能性があります。部品の表面にへこみ、パンチに亀裂が生じ、刃先の間に詰まりが生じます。 300+ SPM で実行される高速順送金型スタンピングでは、損傷が金型全体に連鎖する前にオペレーターが反応する時間はゼロです。
ナメクジはなぜ引っ張るのですか?主な原因は真空です。パンチが材料をせん断すると、スラグがわずかにカップ状になり、凹面のスラグ面と平らなパンチ面の間に空気が閉じ込められます。引き抜き中、この密閉ポケットが吸引力を生み出し、スラグをダイボタンから持ち上げます。潤滑剤の量が多いとシール効果が高まり、切削クリアランスが大きくなると、ダイの開口部よりわずかに小さいスラグが生成され、-そうしないとスラグが保持される締り嵌めがなくなります。
スラグの引き込みが始まる前に防止する段階の対策を設計します。{{0}:
- ダイボタンのスラグ保持形状:ダイボタンの壁に小さな角度のあるスロットまたはバーブを機械加工すると、スラグの周囲にバリが生じ、スラグを所定の位置に固定します。逆-テーパー ダイ ボタン-は穴が出口に向かってわずかに狭くなり、-スラグを圧縮して保持します。必要なテーパーは 0.0005 ~ 0.001 インチのみです。テーパーが過度に大きいとボタンが割れる可能性があります。
- パンチのエア抜きチャネル:パンチの中心に開けられた小さな貫通穴により、引き抜き時に閉じ込められた空気が逃げ、真空シールが破られます。この簡単な変更により、大型パンチの吸引機構が完全に削除されます。
- 適切なクリアランス比:クリアランスが狭いと、ダイ ボタンに圧入されるナメクジが発生し、物理的に所定の位置に固定されます。{0}金型の設計で刃先の品質や工具寿命の理由からより大きなクリアランスが必要な場合、スラグ保持機能はオプションではなく必須になります。
- パンチ面の修正:わずかなドーム、クロスグルーブを研削したり、パンチ面を踏むと、真空を生み出す平らなシールが破壊されます。{0}大型パンチ内のバネ仕掛けのエジェクター ピンは、後退中にスラグを面から物理的に押し出します。{2}}
パンチの破損には、設計段階での独自の根本原因があります。-最も一般的なのは、パンチ断面が小さすぎることです。-剥離力に対するパンチの抵抗は、その断面積と長さによって決まります。-長くて細いパンチ-長さ-と-直径の比が 8:1 を超えるもの-は、引き抜き中に材料がパンチを掴むときに発生する剥離荷重によって座屈しやすくなります。適切なパンチ ガイダンス長 (ストリッパー プレート内でサポート) を設計し、長さ対直径の比率を臨界しきい値以下に維持することで、この故障モードを完全に防止できます。
アライメントのずれによる横方向の荷重もまたパンチキラーです。パンチが完全に同心円状にダイ ボタンに入らない場合、横方向の力が発生し、小径のパンチや超硬チップ インサートが折れてしまいます。-。設計上の修正により、適切なガイド ピンの噛み合いとストリッパー プレートのガイド ボアの精度が保証されます。{3}この問題は、安価に防ぐことができますが、事後の診断には費用がかかります。
ステーションの位置ずれと累積誤差
順送金型スタンピングで徐々に寸法がずれたり、フィーチャの位置が一貫していない場合、その根本原因は多くの場合、ステーションの位置ずれです。{0}これは、荷重がかかった状態で金型の上半分と下半分が完全な位置合わせを維持できない状態です。これは、静的 (ダイがわずかにずれて構築されている) または動的 (各ストローク中にダイがたわみ、跳ね返り、コンポーネントが磨耗するにつれてたわみパターンが変化する) の場合があります。
設計段階での位置ずれを制御する予防策:{0}:
- 適切なガイド ピンのサイズと配置:ガイド ピンは、カタログの標準サイズに適合するだけでなく、抵抗する横方向の力の合計に合わせてサイズを決定する必要があります。ダイの形状が許す限り間隔をあけて配置すると、より大きなピンを近接して配置するよりも、間隔を広くとることで角度のずれに効果的に抵抗できます。{1}
- 適正なダイセット剛性:シューの厚さはトン数とスパンに一致する必要があります。薄いシューズは負荷がかかると曲がり、外側のステーションが中央のステーションに対して移動します。経験則: シューの最小厚さは、サポートされていない最長スパンを 6 で割った値の 1.5 倍に相当しますが、FEA 検証は複雑な金型のルールよりも信頼性が高くなります。
- 高速動作のための熱膨張許容値:{0}}毎分 400+ ストロークで、摩擦加熱により金型コンポーネントが異なって膨張します。鋼鉄は摂氏 1 度あたり、1 メートルあたり約 12 ミクロン膨張します。長さ 600 mm のダイが高温になると、その長さ全体で 30-50 ミクロン-大きくなり、外側のステーションの位置合わせが許容範囲外にずれる可能性があります。設計者は、重要なデータム点での厳密な位置合わせを維持しながら、重要ではない位置決めフィーチャにわずかなクリアランスを設けてこれに対応します。
- 再現可能なダイアライメントのためのバックアップキーの位置:ダイセクションとシューの間の精密研磨キーは、組み立て中にコンポーネントを正確な位置に押し込みます。メンテナンスのために金型を取り外して再組み立てする場合、これらのキーにより、再調整における人為的エラーの可能性が排除されます。-すべての再構築で元のアセンブリと同じ位置合わせが行われます。
最新のプログレッシブ金型設計ソフトウェアを使用すると、全生産負荷時の金型のたわみの FEA シミュレーションが可能になり、単一の鋼鉄ブロックを切断する前に金型構造のどこでどの程度曲がるかを正確に予測できます。この機能は、トライアウトでのミスアライメントの発見から設計段階の計算に変換します。-エンジニアは、材料費ゼロで、CAD モデル内で、補強リブを追加したり、重要なゾーンのシューの厚さを増やしたり、予測されるたわみに対抗するためにガイド ピンの位置を変更したりできます。-
CAD/CAE 検証ワークフローは、プレス ストローク全体 (パンチ力、ストリッパーの噛み合い、成形負荷、およびそれらの組み合わせによる金型構造への影響) をシミュレーションすることで、これらの問題を早期に発見します。プログレッシブ金型設計ソフトウェアは、たわみがユーザー定義のしきい値を超えたステーションにフラグを立て、設計者が金型の構築に着手する前に反復できるようにします。-このシミュレーション主導のアプローチは、数週間の試行時間と数千回のやり直しを必要とする従来の「構築、試行、修正」サイクルからの根本的な変化を表しています。-
設計段階で障害を防止することが、最もコスト効率の高い品質戦略です。{0}ただし、完璧に設計された金型であっても、その設計を完全な精度で実行できる能力を備えたサプライヤーによって製造され、すべての機能の背後にあるエンジニアリングの意図を理解しているチームによって維持される必要があります。-設計の品質とサプライヤーの能力との関係が、順送金型プログラムが数百万サイクルにわたって一貫した部品を提供するか、それとも慢性的なメンテナンス問題に陥るかを最終的に決定します。
量産用順送金型パートナーの選択
順送金型の良さは、それを製造する工場によって決まります。すべてのクリアランスを指定し、すべてのステーションを完璧に順序付けし、理想的な工具鋼を選択することはできます。-しかし、サプライヤーにその設計を完全に忠実に実行するための精密機器、材料知識、またはプロセス規律が欠けている場合、存在するはずのない問題を追求するための試行に何ヶ月も費やすことになります。順送プレス金型を調達する生産エンジニアや調達チームにとって、サプライヤーの選択は購入の決定事項ではありません。これは、部品の品質、生産稼働時間、プログラムの総コストに直接影響するエンジニアリング上の決定です。
順送金型サプライヤーにおいて何を評価すべきか
すべての順送金型メーカーが同じ能力レベルで稼働しているわけではなく、洗練された Web サイトが製造現場での精度を保証するわけではありません。順送金型プレス サービスの潜在的なパートナーを評価する場合は、表面レベルの資格情報ではなく、実際の技術的な深さを明らかにする基準に焦点を当ててください。-
- -社内の設計とシミュレーション機能:サプライヤーは FEA{0}} ベースの成形シミュレーションとストリップ レイアウトの最適化を社内で実行していますか、それとも設計を外注して単に他の人のモデルに合わせて機械加工を行っているのでしょうか?完全な設計から構築サイクルまでを所有しているショップは、問題をより早く発見し、試用中により効率的に反復します。--
- 工具鋼の調達と熱処理の管理:D2、M2、および超硬インサートをどこから調達しているか、また熱処理が社内で行われているか、下請けで行われているかを尋ねてください。-一貫性のない熱処理は、パンチの早期故障の主な原因です。-このプロセスを直接管理するサプライヤーは、より信頼性の高い工具を生産しています。
- 試用版プレスの在庫状況:専用のトライアウトプレスを使用すると、サプライヤーは出荷前に現実的な条件下で金型の性能を検証できます。これがなければ、実証されていないツールを受け入れ、施設でのトライアウトのリスクをすべて吸収することになります。
- ターゲット材料タイプの経験:軟鋼スタンピングの専門家サプライヤーは、さまざまなクリアランス、コーティング、力の計算を必要とするステンレス鋼や高強度合金に苦戦する可能性があります。{0}特定の材料およびゲージ範囲で構築された金型の例を尋ねてください。
- ISO認証ステータス:ISO 9001 認証は、文書化された品質システムを示します。自動車プログラムの場合、IATF 16949 準拠は、PPAP- レベルの文書化とプロセス制御の機能を示します。
- 設計反復中の通信の応答性:順送金型プログラムでは、鋼材の切断を開始する前に、複数の設計レビューとエンジニアリングの変更が必要になります。 DFM の質問に回答するのに 1 週間かかるサプライヤーの場合、プログラム全体のスケジュールにかかる費用は数か月かかります。
これらの基準により、精密金型およびスタンピングの専門家と一般の作業店が区別されます。 6 つの側面すべてに強いサプライヤーは、単に機械加工されたコンポーネントを納品して、それが機能することを期待するのではなく、金型のパフォーマンスを主導することができます。
金型設計の複雑さをサプライヤーの能力に適合させる
順送金型は非常に複雑な範囲に及びます。 2 つのピアシング操作とカットオフを備えた単純な 4- ステーションのブランキング ダイは、絞り、成形、インダイ タッピング、および選択的硬化を備えた 20 ステーションのコンパウンド プログレッシブとは根本的に異なるエンジニアリングの課題です。適切な複雑さのレベルを適切なサプライヤーに合わせることで、過剰な支払いと過小なパフォーマンスの両方を防ぐことができます。
シンプルな順送金型-フラット ブランキング、基本的なピアシング、直線的な曲げを処理する金型-は、さまざまな金型やスタンピングのサプライヤーによって適切に製造できます。必要なツール作成スキルは簡単に習得でき、試用サイクルは通常短いです。しかし、ステーション数が増加し、成形作業が増加し、公差の要求が厳しくなるにつれて、分野は狭まってきます。複雑な金型のサプライヤーには、深い成形シミュレーションの経験、コンピュータによるスプリングバックの予測と補正の能力、各ステーションの特定の摩耗プロファイルに適合するコーティングとインサートのグレードを選択するための冶金学の知識が必要です。
業界の垂直的な経験は、一般的な能力と同じくらい重要です。自動車用順送金型プレス加工の数十年の経験を持つサプライヤーは、PPAP 要件、GD&T コールアウト、Tier 1 プログラムが要求する生産検証の頻度を理解しています。電子コネクタを専門とするサプライヤーは、マイクロ-スタンピング、薄箔材料、-超タイトなピッチ制御の専門知識をもたらします。-医療機器ツールには、一般の産業サプライヤーが維持していない可能性のあるトレーサビリティ文書と表面仕上げ基準が必要です。順送金型スタンピング サービスを評価する場合は、貴社の業界で提供しているプログラムについて具体的に尋ねてください。{8}}単に部品の形状が似ているだけでなく、品質システムや文書の要件も同様です。
-長期にわたる本番環境への対応力とスケーラビリティ
ここで多くの調達決定が間違っています。購入者は、サプライヤーが金型を製造できるかどうかを評価しますが、金型自体が長期的な生産可能性を考慮して設計されているかどうかは評価しません。-数年、数-数百万-回のヒットを想定した順送スタンピング金型には、優れた鋼材と狭いクリアランス以上のものが必要です。初日から拡張性を考慮して設計する必要があります。
ダイ設計におけるスケーラビリティはどのようなものですか?スペア コンポーネント セットは、-元のビルドと同時に製造されたパンチ、ダイ ボタン、ウェア プレートを複製するため、再加工することなく交換品の寸法が同一になります。-元のビルダーだけでなく、資格のある工具室であれば誰でも従うことができる文書化されたメンテナンス手順。試行中に記録された検証済みのプロセス パラメータ-最適なプレス速度、送り設定、潤滑タイプ、窒素スプリング圧力-により、開発サイクルを繰り返すことなく金型を再配置または複製できます。
大量のプログレッシブ スタンピング プログラムを調達する生産エンジニアや調達チームにとって、これらのスケーラビリティ機能は、5 年間確実に稼働するダイと、12 か月後に慢性的なメンテナンスの負担となるダイを区別します。{0}
イーチェンこれは、効率的なマルチステーション成形、厳密な再現性、スケーラブルな量産を必要とする大量の金属部品用のプログレッシブ スタンピング金型を調達するチームにとって強力な選択肢です。{0}{1}これにより、長期にわたる稼働パフォーマンスを実現するように設計された金型が提供され、保守性と文書化されたプロセス パラメータが組み込まれており、拡張された生産ライフサイクル全体にわたる予測可能なメンテナンス計画をサポートします。{{3}{4}{4}}
どのサプライヤーを選択するかに関係なく、より広範な原則が当てはまります。つまり、順送金型の調達をシステムの決定として扱うということです。最良の成果は、金型の構築は始まりにすぎないことを理解しているパートナーから得られます。-実際にプログラムの成功を決めるのは、何百万もの生産サイクルを通じて金型をサポートすることです。メンテナンスアクセスをどのように設計しているか、どのようなスペアパーツ戦略を推奨しているか、プロセスウィンドウをどのように文書化しているかを尋ねてください。これらの質問により、サプライヤーが提供されたツールと提供された生産能力のどちらの観点から考えているかが明らかになります。
プログレッシブスタンピングは、プログラムのライフサイクル全体にわたって設計品質、材料の専門知識、サプライヤーの実行が一致した場合にのみ、その経済的価値を最大限に発揮します。行き詰まるエンジニアは通常、知識が不足しているわけではありません。-部品の形状決定とストリップ レイアウト ロジック、材料の選択、サプライヤーの能力を結びつける体系的なフレームワークが不足しています。そのフレームワークをステーションごとに適用すると、不可能に見えるエンジニアリングの課題が、明確に定義された解決可能な一連の問題になります。-
順送スタンピング金型の設計に関するよくある質問
1.順送金型と複合金型の違いは何ですか?
順送金型には、順番に配置された複数のステーションが含まれており、各ストロークで金属ストリップがプレス内を前進するにつれて、ステーションごとに 1 つの操作が実行されます。複合ダイは、1 つのステーションでシングル ストロークですべての切断操作を同時に実行します。順送金型は、穴あけ、曲げ、成形を伴う複雑な部品を高速で処理しますが、複合金型は、すべてのフィーチャーを 1 つの平面で切断できるワッシャーや積層などの単純な平坦な部品に最適です。順送ダイは中規模から非常に大量の生産量に適していますが、コンパウンド ダイは通常、複雑でない形状で少量の生産量の場合により経済的です。
2. 順送金型に必要なステーションの数はどのように決定しますか?
ステーション数は、部品の形状の複雑さ、公差要件、および成形シーケンスの制約によって異なります。 -穴、曲げ、成形、ノッチ、切断などのそれぞれの個別の操作には、独自のステーションが必要になる可能性があります。-ダイセクションを弱める可能性がある近接穴は、ステーション間で分離する必要があります。-ピアスホールに隣接する曲げは、歪みを防ぐために連続的に分離する必要があります。経験豊富なエンジニアは、トライアウト中に将来の修正に備えて空の予備として 1 つまたは 2 つのブラインド ステーションを追加します。一般的なルールとして、より複雑な形状で公差が厳しくなると、成形応力を分散して寸法精度を維持するためにより多くのステーションが必要になります。
3. ステンレス鋼順送スタンピングにはどのようなダイクリアランスを使用する必要がありますか?
ステンレス鋼の順送スタンピングの場合、推奨されるダイ クリアランスの範囲は、軟質または焼きなまし条件の場合は材料厚さの片面あたり 15%、加工硬化材料の場合は 20% 以上です。-これは、軟鋼(10-12%)よりも大幅に広いです。これは、ステンレス鋼の高いせん断抵抗と加工硬化挙動により、切削力を管理しかじりを遅らせるためにより多くのクリアランスが必要であるためです。ステンレスの隙間が狭いと工具の摩耗が促進され、パンチ表面に接着剤が蓄積するリスクが高まります。広いクリアランスと超硬インサートまたはコーティングされたパンチ (TiN、AlCrN) を組み合わせると、ステンレス用途での工具寿命がさらに延長されます。
4. 順送金型の総プレストン数はどのように計算しますか?
プレスの総トン数は、1 回のプレス ストロークで同時に発生するすべての力の合計に 20-30% の安全率を加えたものとなります。各ステーションを個別に計算します。切削力には周長 x 厚さ x せん断強度の公式が使用され、成形力には引張強度-に基づく計算が使用されます。ピアシング、ブランキング、曲げ、絞り、コイニング、ストリッパー スプリング圧力、およびリフター ピンの力をすべて加算します。安全マージンは、コイルロット間の材料のばらつき、パンチの鈍化の進行、およびブランキング時の動的スナップスルー力を考慮しています。毎分目標ストロークでのトン数容量と利用可能なフライホイール エネルギーの両方を常に検証してください。
5. 量産用順送金型のサプライヤーを選択するときは何に注意すればよいですか?
サプライヤーを 6 つの重要な基準で評価します。社内設計と FEA シミュレーション機能、制御された熱処理を備えた工具鋼の調達、専用のトライアウト プレスの入手可能性、特定の材料タイプとゲージに関する実証済みの経験、文書化された品質システムの ISO または IATF 認証、設計反復中の応答性の高いコミュニケーションです。- YICHEN のようなサプライヤーは、コンセプト段階からメンテナンスのアクセシビリティとスケーラビリティを順送金型に組み込むことで、より良い長期的な生産成果をもたらします。-また、開発サイクルを繰り返すことなく複数年にわたる生産をサポートする、予備のコンポーネント セット、文書化されたメンテナンス手順、検証済みのプロセス パラメータを提供しているかどうかも評価します。{4}}


