


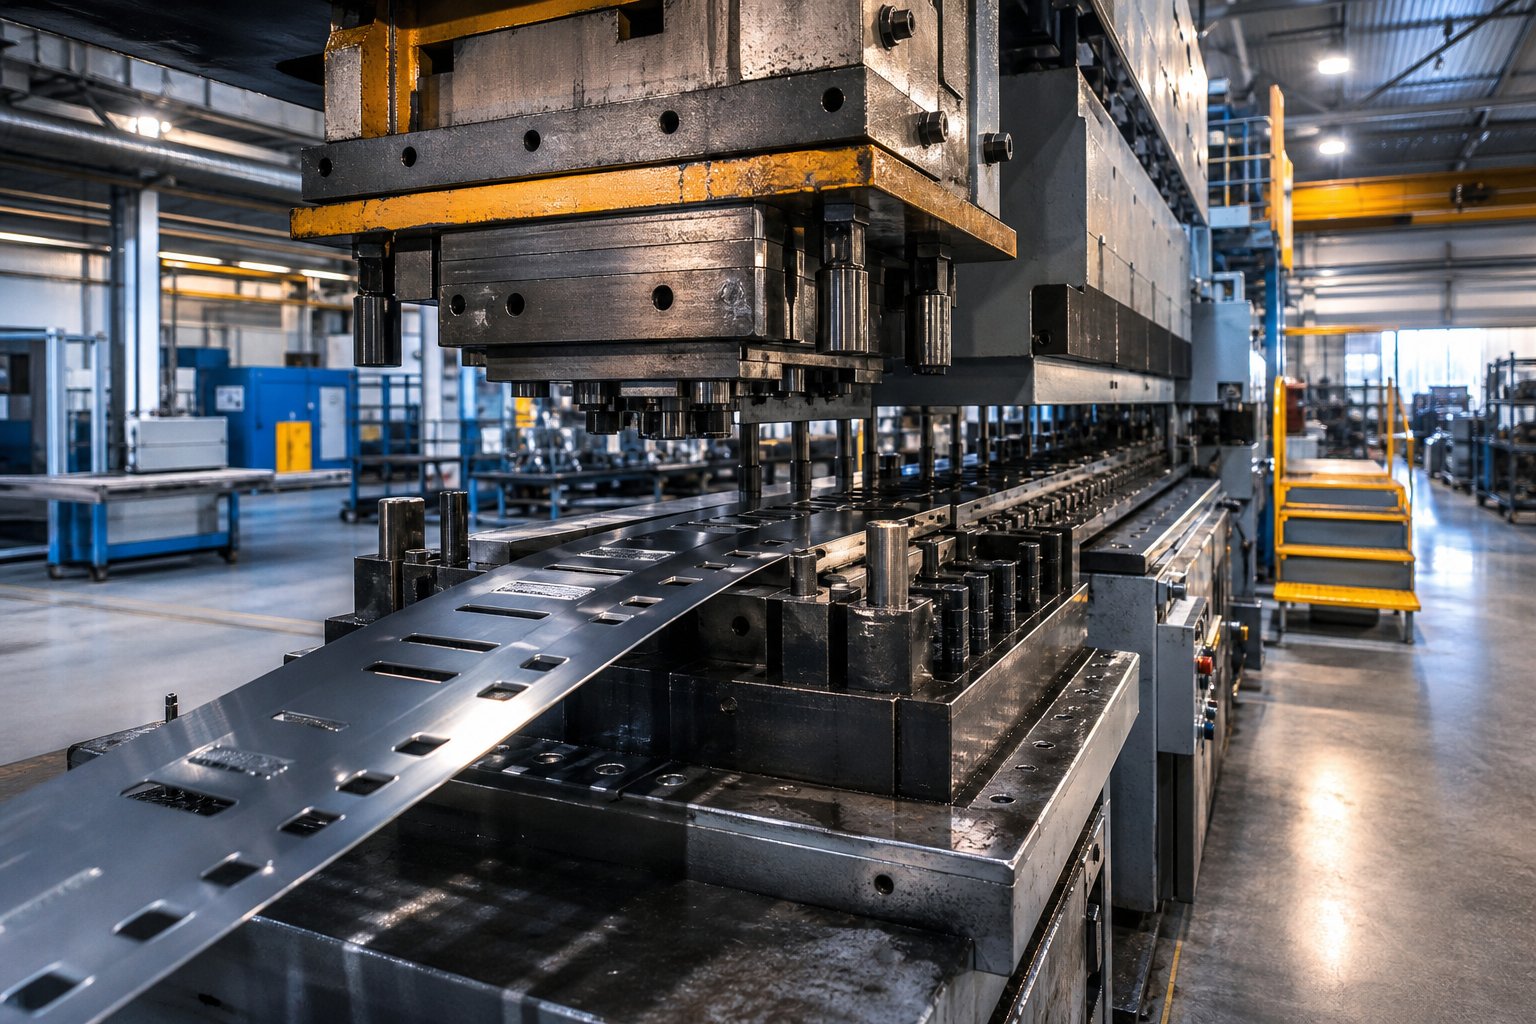
卸売製造における順送金型スタンピングを理解する
数千または数百万の同一の金属部品を調達する場合、選択する製造方法によって、部品ごとのコスト、リードタイム、最低品質が決まります。{0}順送金型・プレス加工卸売この生産アプローチは、大量の金属部品の製造において主流となっていますが、多くの調達チームは、プロセスがどのように機能するのか、また、そのプロセスになぜコストがかかるのかを十分に理解せずに契約交渉を行っています。{0}
順送金型スタンピングは、材料の連続ストリップが 1 つの金型内の一連のステーションを通って前進し、各ステーションで切断、曲げ、成形などの個別の操作が実行され、最終段階で完成部品が分離される金属成形プロセスです。
順送金型スタンピングが卸売規模で何を意味するか
順送金属スタンピングを他の方法と区別するのは、複数の成形操作を 1 つの中断のない自動化されたサイクルに組み合わせることができることです。プレスの 1 ストロークで完成部品が製造され、プレスは通常、1 分あたり 25 から 200 ストローク以上で稼働します。卸売量では、これは最小限の労働介入で単一のプログダイのセットアップから年間数百万個の部品に相当します。
これを、各操作に別個のツールと別個の処理手順が必要な単一金型スタンピングと比較してください。-または、パーツがステーション間で物理的に移動されるトランスファ ダイ スタンピング。順送金型は、プロセス全体を通じてストリップを無傷に保ち、作業間の部品の取り扱いを排除し、サイクル時間を大幅に短縮します。この機械効率により、順送金型が大量発注のバイヤーにとってデフォルトの選択肢となるのです。
卸売バイヤーにプロセスリテラシーが必要な理由
部品の形状に対して 8 ステーションのダイが過剰であるかどうか、あるいは材料の選択によってダイの耐用年数が半減するかどうかを知らずに、工具の見積もりを交渉することを想像してみてください。これらは高価な盲点です。順送金型の設計、材料の挙動、生産の経済学の基本を理解しているバイヤーは、一貫してより鋭い調達決定を下し、不必要な複雑さに対してお金を払うことを避けます。
このガイドでは、順送金型の機械的な機能から、ストリップ レイアウトの経済性や材料の選択、サプライヤーの評価フレームワークや品質認証要件に至るまで、意思決定のプロセス全体を網羅しています。{0}目標は単純です。実現可能性を評価し、賢く見積に異議を申し立て、自信を持って生産関係を管理するためのプロセス リテラシーを身につけることです。
順送金型スタンピングプロセスの段階的な仕組み
順送金型が複数の操作を 1 つのサイクルに結合することを知っていることは、概念レベルでは役立ちますが、実際の調達上の利点は、金属が工具内をどのように移動するかを正確に理解することで得られます。順送金型スタンピングプロセスを機械的に視覚化できれば、ステーション数に疑問を呈し、サイクルタイムの主張に異議を唱え、サプライヤーが提案するストリップレイアウトの非効率性を特定することができます。
ストリップストックが複数のステーションを通過する仕組み
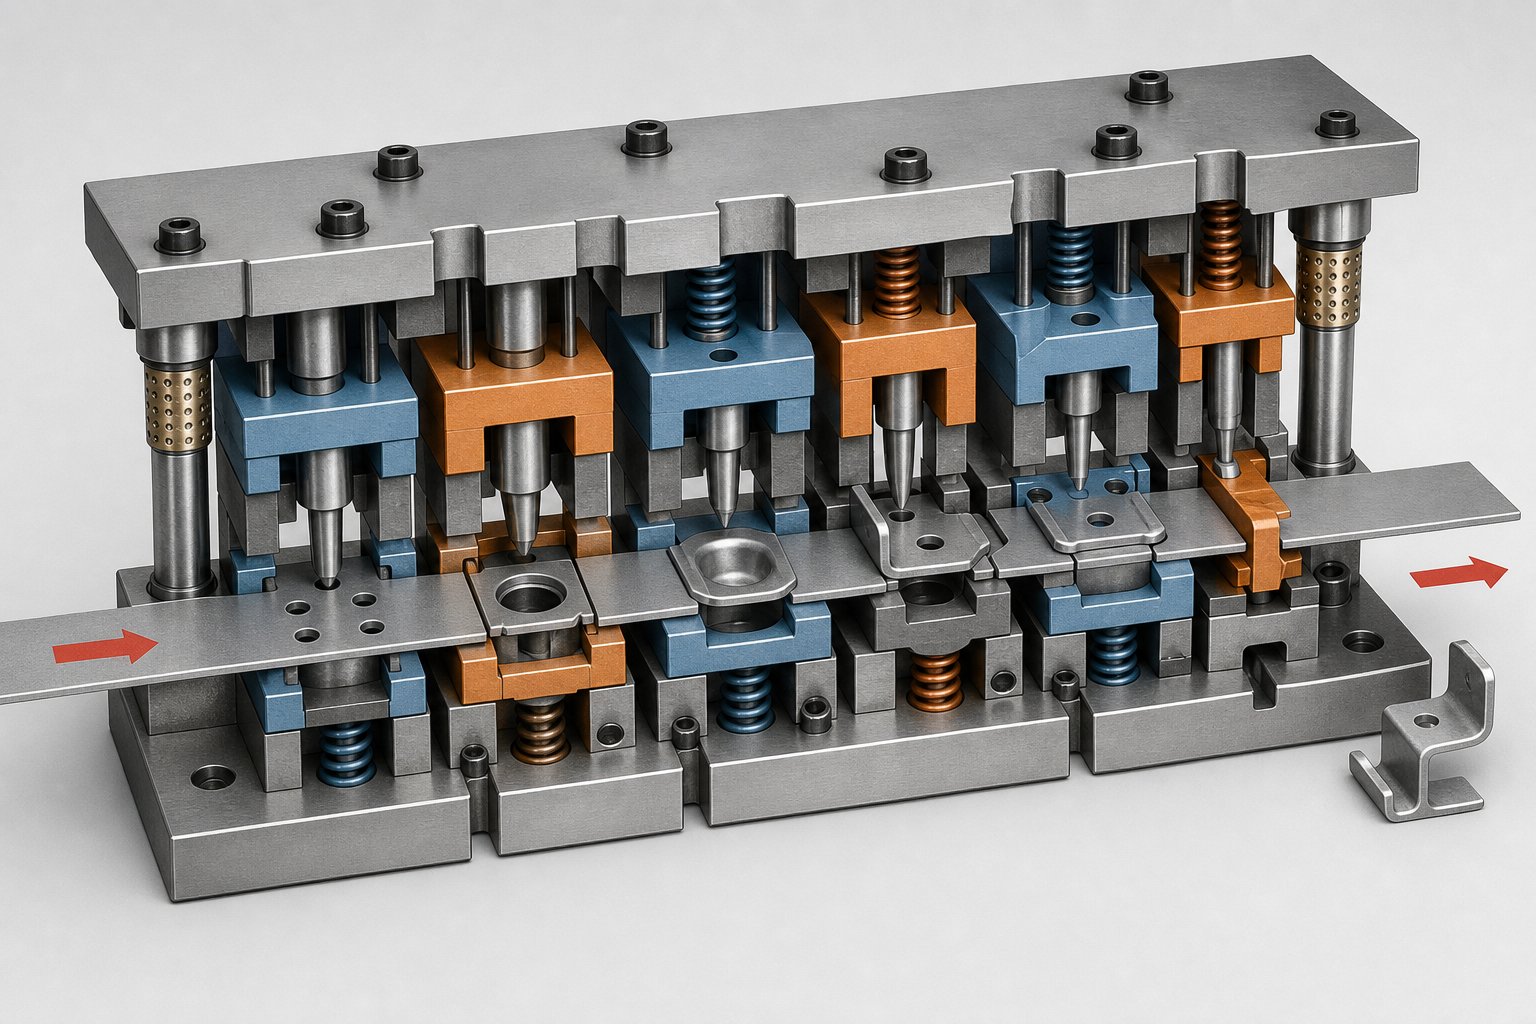
このプロセスは、アンコイラーに取り付けられた平らな金属ストリップ ストックのコイルから始まります。矯正装置が材料の曲率を取り除き、サーボまたは空気圧フィーダーがストリップを前進させます。プログレッシブスタンピング金型ピッチと呼ばれる正確な繰り返し距離で。プレスラムがサイクルするたびに、ストリップは正確に 1 ピッチ長だけ前方に割り出し、新しい材料をすべてのステーションに同時に配置します。
重要な概念は次のとおりです。最終部分が切断されるまで、ストリップは決して金型から出ないということです。部分的に形成された各部品を接続する材料の骨格であるキャリア ストリップは、順送スタンピング マシン内を移動する際にすべてを整列させます。パイロット ピンは各ステーションで事前に開けられた穴に落ち、ラムが閉じる前にストリップを 1,000 分の 1 の精度で位置合わせします。-この位置合わせシステムにより、毎分 200 ~ 600 ストロークでも厳しい公差を維持する高速順送金型スタンピングが可能になります。
順送金型で実行される主要な操作
ダイ内の各ステーションは、ストリップに対して 1 つ以上の特定の操作を実行します。正確な順序は部品の形状によって異なりますが、一般的な順送金型スタンピング サイクルは次の順序に従います。
- 下穴パンチング- 最初のステーションは、下流ステーションでのストリップの位置合わせのみに使用される小さな穴をあけます。
- ブランキングとピアシング- 穴、スロット、切り欠きなどの内部の特徴がパンチングされています。ここで除去された材料はスクラップとなり、金型の下に排出されます。
- 成形と曲げ- フォーム パンチを備えたステーションは、ストリップを切断せずに塑性変形させることで、アングル、リブ、ルーバー、またはエンボス加工を作成します。
- コイニング- より厳密な寸法管理や特定の表面仕上げが必要な場合、コイニング ステーションは正確な領域に高い圧縮力を加えます。
- 切断または分離- 最終ステーションでは完成部品がキャリア ストリップから切断され、完成した部品は順送機械の金型からビンまたはコンベアに排出されます。
これらの操作はすべて、1 回のプレス ストローク中にストリップ上のさまざまな部分で同時に行われます。したがって、ステーション 1 が新しい材料にパイロット穴を開けている間に、ステーション 5 は 4 ストローク前に金型に入った完成部品を分離している可能性があります。
卸売購入者にとって、この理解は直接的な実用的な価値があります。サプライヤーが、幾何学的に単純に見える部品の 12 ステーションのダイを見積もった場合、どのオペレーションがそれらのステーションを占有するのか、また、それらを組み合わせることができるかどうかを尋ねることができます。逆に、複雑な形状に対して見積もりで提案されているステーションの数が少なすぎる場合は、工具に資本を投じる前に工具の故障や品質の問題のリスクを認識することになります。
各ステーションで何が起こるか、構築するための工具のコストとの関係は、ストリップ レイアウト設計の経済性に直接つながります。ここで、ピッチ距離、スクラップ率、ステーション数が収束して、数量当たりの部品価格が決定されます。{0}
卸売価格に影響を与えるストリップのレイアウトとダイの設計原則
順送金型の各ステーションでは、設計、機械加工、硬化に費用がかかります。ピッチ距離が 1 ミリメートルごとに原材料が消費されます。これら 2 つの変数、ステーション数とストリップ レイアウトの形状が相互作用して、卸売スタンピング プログラムの全体的な経済性を定義します。これらがどのように連携するかを理解すると、工具の見積もりを評価したり、部品ごとの価格を交渉したりするときに活用できます。{3}}
ステーション数が工具投資と部品コストを左右する仕組み
ステーション数は、順送スタンピング金型の設計における主なコスト乗数であると考えてください。各ステーションには独自のパンチ、ダイ インサート、バッキング プレートのセットが必要です。これらはすべて工具鋼から精密に研磨され、研磨材の場合は順送超硬スタンピング ダイスが使用されます。- 6 ステーション ダイのコストは 3 ステーション ダイの 2 倍ではありません。ダイ シュー、ガイド システム、ストリップ リフターなどのコンポーネントが共有されているため、その関係は 1.5 倍から 1.8 倍に近くなります。しかし、ステーション数が増加するにつれて、コストは依然として大幅に増加します。
卸売購入者が理解する必要があるトレードオフは次のとおりです。ステーションの数が増えると工具への投資が増加しますが、サイクル タイムの短縮と二次作業の削減により、大量の部品あたりのコストを下げることができます。{0}{1}ステーションの数が少ないと初期費用は削減されますが、プレス速度が遅くなったり、スタンプ後の追加作業が必要になったりして、ユニットの節約が損なわれる可能性があります。{3}}
償却計算は年間取引量に応じて大幅に変化します。 150,000 ドルの金型を 100,000 個の部品で償却すると、1 個あたり 1.50 ドルが追加されます。同じ投資を 2,000,000 個の部品に分散すると、工具の負担は 0.075 ドルに下がります。これが、スチールスタンピングダイスと硬化工具鋼インサートで作られた順送ダイスが何百万回ものサイクルに耐えられるように設計されている理由です。金型の稼働時間が長ければ長いほど、部品あたりの負担は低くなります。-
| ステーション数 | 相対的な工具コスト | 50,000 ユニットの部品あたりのコスト- | 500,000 ユニットの部品あたりのコスト- | 200 万個の部品あたりのコスト- |
|---|---|---|---|---|
| 4~6連 | $25K - $60K | $0.50 - $1.20 のツールへの貢献 | $0.05 - $0.12 | $0.013 - $0.03 |
| 8~12連 | $60K - $150K | $1.20 - $3.00 のツールへの貢献 | $0.12 - $0.30 | $0.03 - $0.075 |
| 14-20+駅 | $150K - $350K | $3.00 - $7.00 のツールへの貢献 | $0.30 - $0.70 | $0.075 - $0.175 |
パターンは明らかです。複雑なツールは、投資を薄めるほど量が多い場合にのみ経済的に意味があります。年間 50,000 個の部品を注文するバイヤーは、16 ステーションの金型が本当に必要かどうか疑問を持つべきですが、200 万個の部品を購入するバイヤーは、オフ サイクル タイムを数分の 1 秒短縮するためにステーションを追加することを正当化できます。
卸売量向けのストリップ レイアウトの最適化
ストリップ レイアウトは材料コストを決定する場所であり、材料は通常、卸売数量で部品コストの合計の 40% ~ 60% を占めます。レイアウトによって、ピッチ距離 (ストロークごとにストリップがどれだけ進むか)、ストリップの幅、およびスクラップの割合という 3 つのことが決まります。
ピッチ距離は、送り方向の部品の長さに、連続する部品を分離する材料の薄いウェブであるブリッジを加えた合計です。一般的な工学ルールでは、ブリッジの厚さを材料の厚さの 1.25 ~ 1.5 倍に設定します。重要ではないように聞こえますが、毎分 300 ストロークで 100 万回の部品を実行すると、ピッチが 1 ミリメートル増えるごとに、数百キログラムの追加の原材料が消費されることになります。-
キャリアストリップの設計も無駄に影響します。固体キャリアは、切断と単純な曲げのみを必要とする平らな部品に最大限の安定性を提供します。屈曲を可能にするリリーフカットを使用して設計されたストレッチウェブキャリアは、成形または絞り加工を行う部品に必要です。キャリアは、座屈することなくすべてのステーションで部品を搬送できる十分な強度を備えている必要がありますが、スケルトンのスクラップで材料を無駄にしないように最小限の必要があります。
-適切に最適化されたレイアウトでは、マテリアル使用率が 75% 以上になることが目標となります。使用率を高めるテクニックには次のようなものがあります。
- 角度のある入れ子- はストリップ上のパーツを傾けることで、不規則な形状がパズルのピースのように絡み合い、パーツ間のデッドスペースを減らします。
- 複数の-出力レイアウト- は、ストリップ幅全体にわたって 1 ストロークあたり 2 つ以上の部品をスタンピングします。これにより、プレス時間を 2 倍にすることなく、材料の使用量が向上し、スループットが 2 倍になります。
- スクラップ再生- は、小さな二次部品として機能する穿孔作業からのスラグ形状を設計し、廃棄物を製品に変えます。
卸売り購入者にとって、実際的なポイントは次のとおりです。サプライヤーのストリップ レイアウト提案を検討するときは、予想される材料使用率と部品 1,000 個あたりのスクラップ重量を尋ねてください。これらの数値は、見積価格に直接影響します。 80% に最適化されたレイアウトと比較して 65% の使用率で実行されているレイアウトでは、すべての部品に 15% 多くの原材料を支払っており、注文量全体で合計すると 15% 多く支払うことになります。
ステーション数、工具の償却、剥離効率の関係を把握しているバイヤーは、見積もりを額面通りに受け入れるだけではありません。彼らは適切な質問をし、ボリュームに対してツールが過剰に設計されている場合を認識し、レイアウトの最適化によってプログラムから大幅なコストを削減できる箇所を特定します。{1}この知識は、同じ成形条件下でさまざまな材料がどのように動作するか、またそれが金型の寿命と総プロジェクトコストに何を意味するかを評価するときに特に価値があります。
プログレッシブスタンピングで使用される材料と卸売注文への影響
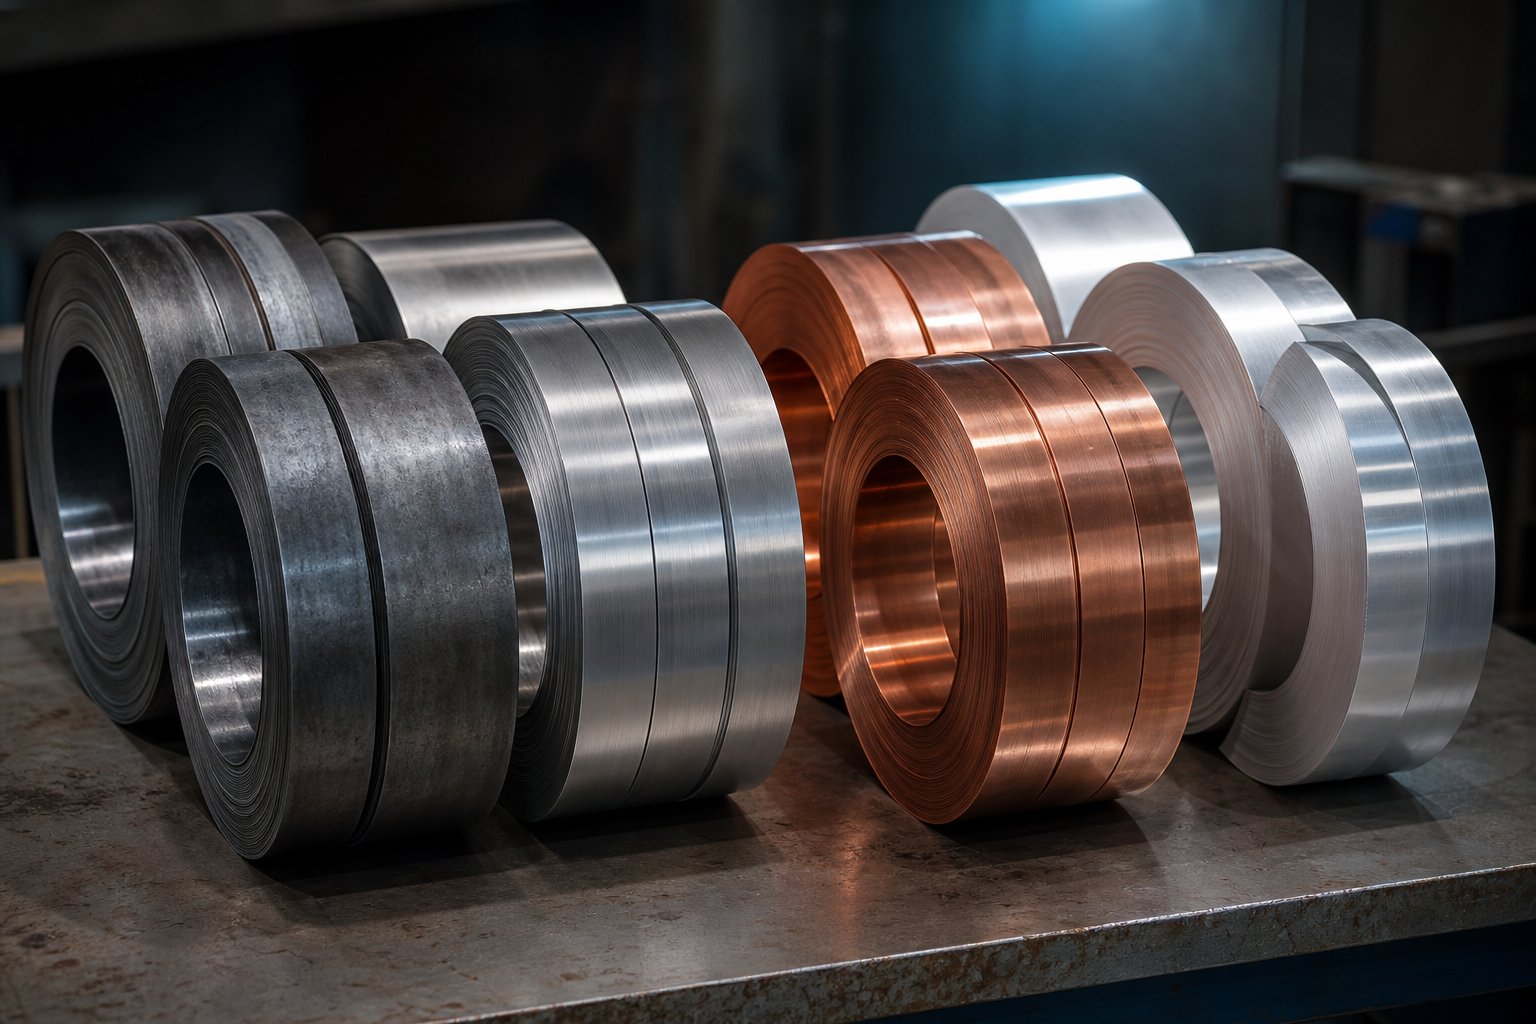
ストリップのレイアウトとステーション数によって金型の稼働効率が決まりますが、その金型に供給される材料によって、金型の寿命、プレスのサイクル速度、そして複数年にわたる生産プログラム全体での実際の総コストが決まります。{0}}順送スタンピング材料の選択は、単なる設計エンジニアリングの決定ではありません。これは、工具の見積もり、メンテナンス スケジュール、大量の部品ごとの価格に影響を与える商業的なものです。{2}}
金型設計の決定に影響を与える材料特性
すべての材料は、順送金型内での切断、曲げ、成形の力に対してそれぞれ異なる反応を示します。卸売購入者にとって、成形性と硬度という 2 つの特性が最も重要です。成形性は、亀裂や裂けを生じさせずに材料をどれだけ積極的に成形できるかに影響します。硬度は、部品に寸法精度を与える精密工具鋼の表面がどれだけ早く摩耗するかを決定します。
銅のような柔らかく延性のある材料は成形が容易で、工具の摩耗が最小限に抑えられるため、金型のメンテナンス間隔が長くなり、ライフサイクル コストが削減されます。ステンレス鋼のような硬い材料は、より高いプレストン数を必要とし、パンチやダイインサートの摩耗が早くなり、多くの場合、長期にわたる加工でエッジ品質を維持するために重要なステーションで進歩的な超硬スタンピングダイを必要とします。これらは抽象的なエンジニアリングの詳細ではありません。これらは、見積もりのメンテナンス間隔、予備インサートのコスト、そして最終的には大規模な部品あたりの価格に直接影響します。-
厚さも役割を果たします。ほとんどの順送スタンピングは、厚さ 0.005 インチ (0.127 mm) ~ 0.250 インチ (6.35 mm) の材料で効率的に動作します。薄いゲージはより少ない力で形成できますが、送り中にしわが寄ったり、ストリップが座屈したりする傾向があります。ストックが厚いと、より高いトン数のプレスが必要となり、工具の摩耗が加速します。材料仕様では、機能要件とプロセスが経済的に処理する内容のバランスをとる必要があります。
アプリケーション要件に合わせた材料の選択
各材料ファミリーは、コスト、パフォーマンス、製造容易性の異なるプロファイルをもたらします。大規模なプログレッシブ スタンピング プログラムについて 4 つの主要なファミリーを比較すると次のようになります。
| 材料 | 代表的な用途 | 成形性評価 | 工具摩耗の影響 | 相対的な材料コスト |
|---|---|---|---|---|
| 炭素鋼(CRS/HRS) | ブラケット、構造コンポーネント、自動車用クリップ、エンクロージャ | 素晴らしい | 低から中程度 | 低い(ベースライン) |
| ステンレス鋼(300/400シリーズ) | 医療機器、食品加工、HVAC コンポーネント、腐食{0}}重要部品 | 良好 (スプリングバックが大きい) | 高い;超硬インサートが必要です | 3x - 5x 炭素鋼 |
| 銅と真鍮 | 電気コネクタ、端子、バスバー、熱伝導体 | 素晴らしい | 低い | 4x - 7x 炭素鋼 |
| アルミニウム(5052、6061、1100) | 軽量エンクロージャ、ヒートシンク、EV コンポーネント、家庭用電化製品 | とても良い | 低~中程度(かじりリスク) | 2x - 3x 炭素鋼 |
炭素鋼順送スタンピング最小限の材料コストで構造強度を必要とする卸売バイヤーにとって、依然として主力の選択肢です。冷間圧延材は、コイル直後から優れた表面仕上げと厳密な厚さ公差を提供しますが、熱間圧延材は、わずかなスケールが許容される非表面構造部品に適しています。-炭素鋼の予測可能な成形挙動により、金型の調整が少なくなり、長期にわたる生産期間にわたって部品の一貫性が高まります。
ステンレス順送スタンピング複雑さをもたらします。材料の加工は成形中に急速に硬化します。つまり、曲げたり引っ張ったりするたびに周囲の領域が硬くなり、次の操作に対する抵抗力が高まります。-金型設計者は、成形ステーションの間隔をさらに離すか、アニーリング ステップを組み込むことで、この問題を解決します。プレス力が高くなると、より重い金型の構造とより頻繁な研ぎサイクルが必要になり、100 万個の部品あたりのメンテナンスコストが増加します。
銅順送スタンピング黄銅合金は、電気および熱用途に最適です。{0}優れた延性と低い加工硬化率により、複雑な複数ステーションの成形にも耐えられます。-トレードオフは原材料のコストです。-銅価格の変動性により、卸売バイヤーは商品の変動から身を守るために材料費の値上げ条項を交渉して長期契約に結び付けることがよくあります。{6}}
アルミ順送スタンピング自動車、EV、家庭用電化製品の用途における軽量コンポーネントの需要の高まりに応えます。アルミニウムは中程度のプレス速度で良好に成形されますが、材料が移動して金型表面に蓄積するかじりやすい傾向があります。サプライヤーは、パンチやダイのインサートに特殊なコーティングを施し、適切な潤滑を施し、場合によってはクロムやDLC(ダイヤモンド・ライク・カーボン)表面処理を施すことでこれに対抗しています。バイヤーは、サプライヤーが成形能力だけでなく、アルミニウムの長期製造におけるかじりを管理した経験があることを確認する必要があります。
調達チームにとって重要なポイントの 1 つは、合金、焼き質、厚さの許容差、表面仕上げの要件など、正確な材料仕様を早い段階で伝えることです。 0.032 インチ CRS 用に設計されたダイは、契約途中で生産が 0.036 インチ ステンレスに移行した場合、正しく機能しなくなります。ツールの作成後に材料を変更すると、ほとんどの場合、金型の手直し料金が発生し、場合によってはスケジュールが数週間、プロジェクトのコストが数千円も増加します。金型設計を開始する前に材料仕様をロックすることは、コストのかかる下流での修正を回避する最も簡単な方法の 1 つです。
材料の挙動が工具寿命と成形限界を定義するため、部品の形状、体積層、または公差要件が標準の順送金型が効率的に処理できる範囲を超える場合、順送スタンピングが代替方法とどのように比較できるかという当然の疑問が生じます。
順送金型スタンピングと代替の卸売方法との比較
すべての金属部品が順送金型に属するわけではありません。一部の形状では、ストリップ接続プロセスで対応できるよりも深い描画が必要です。-ボリュームによっては、ツールへの投資が正当化されない場合があります。また、一部の公差要件には、従来の順送スタンピングや製造セットアップでは実現できない特殊な装置が必要です。順送金型スタンピングが優れている部分とそうでない部分を知ることで、間違ったプロセスに資本を投じる必要がなくなります。
卸売生産における順送金型とトランスファー金型
卸売りバイヤーが最もよく混乱するのは、順送金型スタンピングとトランスファー金型スタンピングの境界です。どちらもマルチステーション ツールを使用し、大量の処理を行いますが、部品が金型内をどのように移動するかという 1 つの基本的な点で異なります。
順送金型金属スタンピングでは、部品は成形シーケンス全体を通じてキャリア ストリップに取り付けられたままになります。この接続により、ステーション間に機械的なハンドオフがないため、サイクル タイムが非常に速くなり、多くの場合 1 分あたり 100 ~ 600+ ストロークが維持されます。トレードオフは幾何学的な制限です。-深絞り、大きな三次元形状、またはワークピースのすべての面での加工が必要な部品は、ストリップに固定したままにすることはできません。-
トランスファーダイスタンピングは、ブランクをストリップから早期に分離し、ステーション間で機械的に搬送することでこの問題を解決します。これにより、より深い成形、チューブやシェルなどのより複雑な形状、および部品の両側へのアクセスが必要な操作が可能になります。ペナルティはスピードです。トランスファー プレスは通常、1 分あたり 10 ~ 40 ストロークで動作しますが、機械的なトランスファー システムにより工具の複雑さが増し、メンテナンスの要求が高まります。深絞りを必要とする大型部品の場合、スループットは遅くなりますが、転写が依然としてより現実的な選択肢となります。
コンパウンドが死ぬかファインブランキングがより良い代替手段である場合
複合ダイは、連続したステーションを使用せずに、単一のストロークで複数の切断操作を実行します。プログレッシブセットアップよりも安価な工具を使用して、ワッシャー、シム、シンプルなブランクなどの平らな部品を高速で生産します。部品の形状が基本的に 2 次元で、曲げや成形が行われていない場合、複合金型を使用すると工具コストが低くなり、適度な量で同等の部品あたりの経済性が得られます。-制限は明らかです。設計で曲げ、形状、または複数のステップのシーケンスが必要になった瞬間、複合金型は役に立ちません。-
ファイン ブランキングは、精度スペクトルの対極を占めます。特殊なトリプル アクション プレスを使用して、完全にせん断された滑らかなエッジと +/{7}}0.02 ~ 0.05 mm の範囲の公差を備えた部品を製造します。ギア、スプロケット、シートベルト機構、ブレーキ システム コンポーネントが典型的な用途です。特殊な装置とサイクルタイムの遅さにより、部品あたりのコストは順送精密金属スタンピングよりも大幅に高くなりますが、同等のエッジ品質を達成するために必要となる二次的な研削やバリ取り作業が不要になります。
以下の比較表は、大規模な規模で最も重要な決定要因に対して各方法をマッピングしています。
| 方法 | 最適な部品の複雑さ- | ボリュームスイートスポット | 達成可能な公差 | 相対的な工具コスト | 大規模な場合の部品あたりのコスト- |
|---|---|---|---|---|---|
| 順送金型 | 平らから中程度の形状。ベンド、ピアシング、浅いドロー | 年間 100,000 - 10M+ | +/-0.05 - 0.10 mm | 高 ($25,000 - $350,000) | 大音量では最低値 |
| トランスファーダイ | 深絞り、大きな 3D フォーム、チューブ、シェル | 年間 50,000 - 1M+ | +/-0.05 - 0.15 mm | 高 ($40,000 - $300,000) | 適度;サイクル時間が遅い |
| 複合ダイ | 平らな部品のみ。ワッシャー、ブランク、単純なカットアウト | 年間 10,000 - 500, | +/-0.05 - 0.10 mm | 低から中程度 ($8,000 - $40,000) | 単純なジオメトリでは低い |
| ファインブランキング | 滑らかなエッジと厳しい公差が必要な精密平坦部品 | 年間 50,000 - 500K+ | +/-0.02 - 0.05 mm | 非常に高額 (5 万ドル - 20 万ドル以上) | より高い。セカンダリ操作をオフセットします |
| 深絞り | 円筒形、箱形、または深く凹んだ形状 | 年間 25,000 - 500,000 | +/-0.10 - 0.25 mm | 中程度 ($15,000 - $100,000) | 適度;材質に依存します- |
現れるパターンは単純明快です。順送金型スタンピングは、部品の形状が比較的平坦なままである場合、または中程度の成形が必要な場合、および年間生産量が 6 ~ 7 桁に達する場合に主流となります。深さまたは三次元の複雑さがストリップ接続プロセスの許容範囲を超えると、トランスファー ダイが引き継ぎます。-複合ダイは、より少ない投資で最も単純な形状に対応します。ファインブランキングは、刃先の品質や公差の要件が高価な二次加工を必要とする場合に、そのプレミアムを正当化します。
卸売購入者にとって、実際的な決定の枠組みは次の 3 つの質問に帰着します。成形中、部品をキャリア ストリップに取り付けたままにすることができますか?カットエッジには +/-0.05 mm より厳しい公差が必要ですか?また、私の年間ボリュームは、各メソッドに必要なツール層に見合ったものでしょうか?多くの場合、有能な金型プレス加工サプライヤーと協力して、これらの質問に正直に答えることで、間違ったプロセスへの過剰投資を防ぎ、特定のプログラムに最適な総合的な経済性を実現する方法を導き出すことができます。
適切なプロセス カテゴリを選択することが最初の重要な決定です。 2 つ目は、同様に重要ですが、それを実行する適切なサプライヤーを選択することです。これには、ほとんどの RFQ プロセスでは見落とされている、能力、統合の深さ、運用の信頼性を評価する必要があります。
順送スタンピングの卸売業者を評価して選択する方法
プログラムに適切なプロセスと材料を特定しました。ボリューム層では、ツールの経済性が合理的です。しかし、プロジェクトを実行する順送金型メーカーに、一貫して提供するための能力、コミュニケーション規律、または高品質のインフラストラクチャが欠けている場合、そのことは問題になりません。サプライヤーの選択では、卸売スタンピング プログラムが長期的な価値を確保するか、期限の遅れ、寸法の変動、工具の所有権に対する非難など、ゆっくりと高価なスライドを開始します。-
課題は、ほとんどの RFQ プロセスがほぼ完全に見積価格に焦点を当てていることです。価格は重要ですが、遅行指標です。実際にプログラムの成功を予測する要素、たとえば DFM の応答性、報道陣の深さ、社内ツールの管理などは、標準的な入札比較スプレッドシートに現れることはほとんどありません。-これは、現実世界の結果を決定する基準に基づいて順送金型スタンピングのサプライヤーを評価するための構造化されたフレームワークです。-
サプライヤーを選択する前に尋ねるべき重要な質問
進歩的なスタンピング会社を最終候補に挙げる前に、単なる営業の洗練ではなく、業務の深さを明らかにする質問への回答が必要です。これらはカジュアルな問い合わせではありません。それぞれは、大量順送金型スタンピング サービスにおける特定のリスク要因にマッピングされます。-
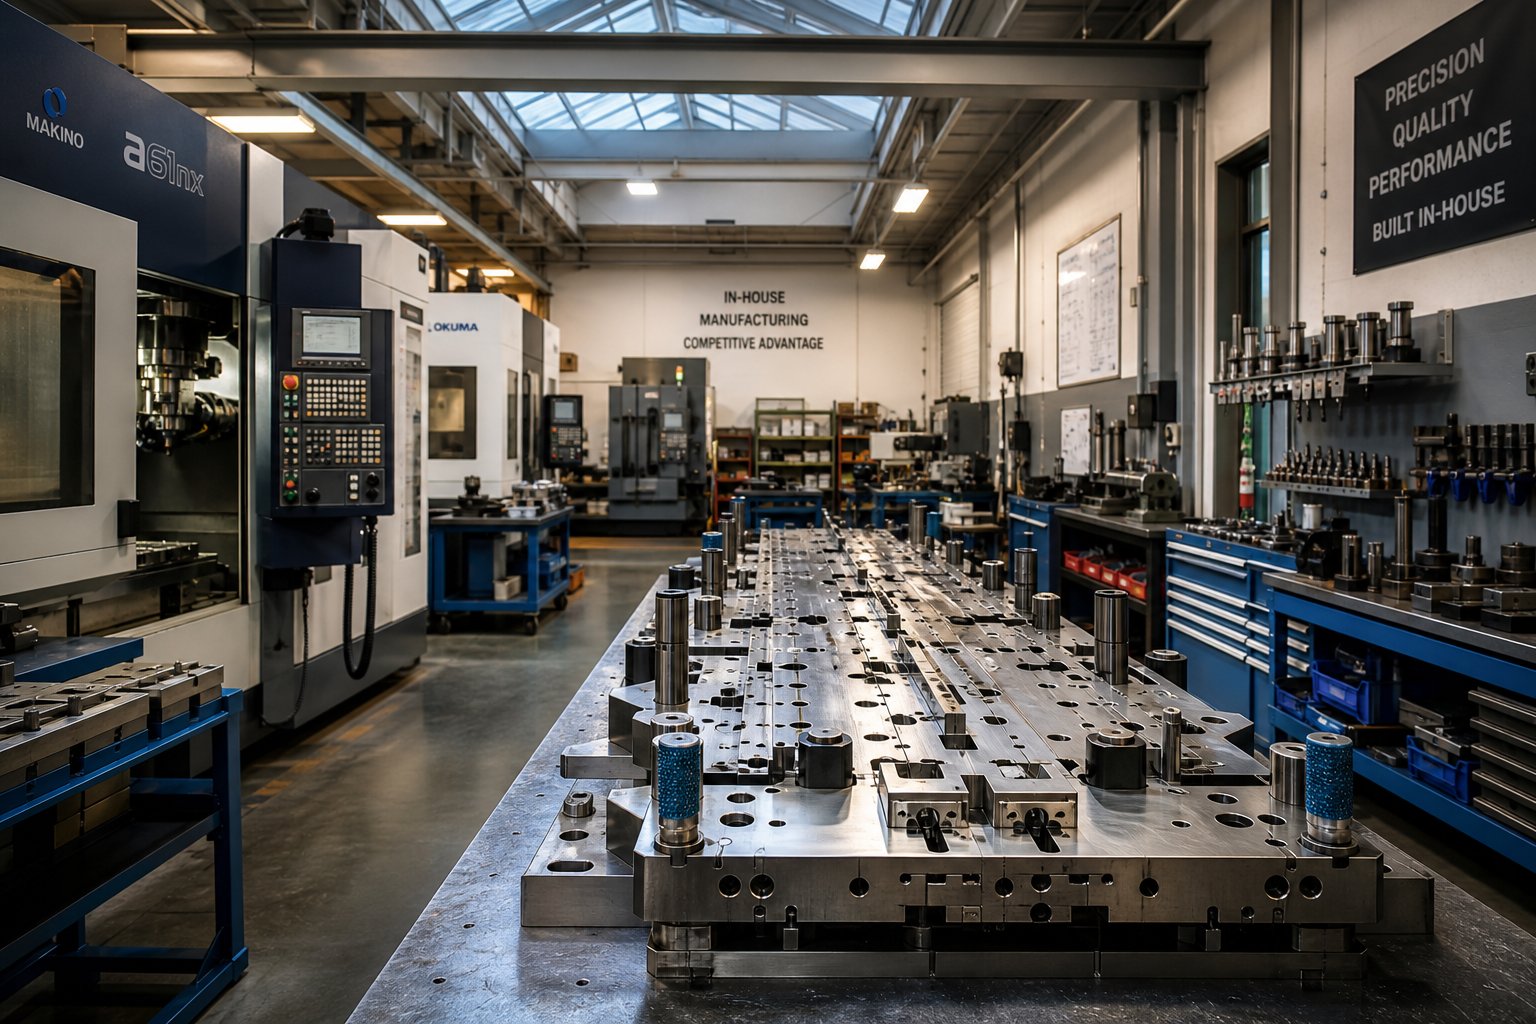
- 社内での金型設計と製造能力-- サプライヤーは順送金型の設計、設計、製造を社内で行っていますか、それともツールをサードパーティ ショップに委託していますか?-社内ツールルームは、より迅速なエンジニアリング変更、より厳格な説明責任、より短いデバッグ サイクルを提供します。-ツールをアウトソーシングするサプライヤーは、リードタイムのリスクが増大し、試用中に問題が発生した場合に責任のギャップが生じます。業界の枠組みでは、サプライヤーが契約労働のみに依存するのではなく、専任の金型設計者や工具製造者を雇用していることを確認することを推奨しています。
- プレストン数範囲とストリップ幅能力- サプライヤーのプレス機を部品の力要件とストリップ寸法に合わせます。 45 トンのプレス機を稼働しているサプライヤーは 200 トンの部品を供給できず、最大ストリップ幅 12 インチでは 16 インチのレイアウトに対応できません。建物内の最大の機械だけでなく、プレスのスケジュール全体についても問い合わせてください。
- 見積中の DFM フィードバック- プログラムを授与する前に製造可能性を考慮した設計を提供する順送金型メーカーは、エンジニアリングの深さを実証します。--サプライヤーが成形性のリスク、公差の積み上げ、材料の流れに関する懸念について何のフィードバックもなしに図面を引用した場合、その沈黙は危険信号です。-これは通常、ツールの構築後に問題が発見されることを示しており、修正には 10 倍の費用がかかります。
- 工具の所有権と保管期間- プログラム終了時のダイの所有者は誰ですか?使用されていない工具の保管条件は何ですか?サプライヤーはプログラムの存続期間全体を通じてメンテナンスを約束しますか?保守義務が定義されていないあいまいな「ライフタイムサポート」という言葉は、ボリュームが変化したりプログラムが終了したときに紛争を引き起こします。注文する前に、所有権、メンテナンス、譲渡条件を書面で取得してください。
- SPC機能を備えた文書化された品質システム--大量のプログレッシブ スタンピングでは、1 時間あたり数千の部品が生成されます。重要な寸法を積極的に監視する統計的プロセス管理がなければ、仕様外の部品が出荷されるまでドリフトは検出されません。--高品質のマニュアル PDF だけでなく、現在の生産からサンプル SPC チャートを入手してください。
- スケーラビリティと冗長性- 需要が増加した場合、サプライヤーは生産量を増やすことができますか?予備の印刷機の能力はありますか? それとも 1 台の機械の故障で全体の供給が停止しますか?卸売プログラムを提供する金属スタンピング金型メーカーは、ピーク時の生産能力を主張するだけでなく、緊急時対応計画を示す必要があります。
垂直統合と二次運用の評価
プレス加工された部品が完成品であることはほとんどありません。ほとんどの卸売コンポーネントは、生産ラインに届く前にバリ取り、熱処理、メッキ、または組み立てが必要です。二次作業のために部品を別のベンダーに発送するたびに、輸送時間、損傷リスクへの対応、再固定による寸法変動、調達チームへの調整負担が追加されます。-
スタンピング、仕上げ、組み立てを 1 つ屋根の下で行う垂直統合サプライヤーは、これらの引き継ぎを 1 つの発注書と 1 つの責任窓口にまとめます。順送金型スタンピング サービスを評価する場合は、どの二次作業が社内で行われるのか、それとも外注で行われるのかを具体的に尋ねてください。-
- バリ取りとエッジコンディショニング- タンブル、振動、または精密なバリ取りにより、別のサプライヤーを必要とせずに鋭いエッジを除去します。
- 表面処理・メッキ- 亜鉛、ニッケル、錫、または陽極酸化を現場で実行すると、リードタイムが数日または数週間短縮されます。{1}}
- 熱処理- 内部で行われる硬化、焼き戻し、応力除去により、サードパーティの熱処理による品質リスクが回避されます。-
- サブアセンブリと梱包- ファスナーの挿入、サブコンポーネントのリベット留め、-顧客固有の構成でのパッケージ化などにより、ベンダーを追加することなく価値を付加できます。-
金型設計の専門知識と拡張可能な量産を組み合わせたサプライヤーを評価する調達チームにとって、YICENの順送金型これらの機能は、統合モデルを示しています。つまり、社内の金型エンジニアリングと、大量のマルチステーション成形と厳密な再現性目標を組み合わせた-ものであり、すべて単一の製造オペレーション内で管理されます。このタイプの垂直統合は、さまざまな順送金型メーカーが自社のサービス提供をどのように構成しているかを比較する際にベンチマークする価値があります。
実際の着陸コストを計算すると、統合と断片化の総コストへの影響が明らかになります。サプライヤーは部品あたり 0.02 ドル安いと見積もっていますが、めっき、熱処理、梱包に 3 つの外部ベンダーを必要としているため、出荷、引き渡しごとの検査、複数の発注書の管理に費やされる調達時間を考慮すると、最終的に高くなることがよくあります。スタンピング品目だけでなく、プログラムの合計コストを必ず比較してください。
サプライヤーの能力が「誰」という質問に答えます。しかし、最も有能なパートナーであってもガードレールが必要です。そこでは、品質認証、許容基準、検査プロトコルによって、何百万サイクルにもわたって大規模プログラムを軌道に乗せ続ける測定可能な境界が確立されます。
卸売スタンピング注文の品質基準と認証
適切な印刷機と社内ツールを備えた有能なサプライヤーには、測定可能な品質フレームワークが必要です。{0}これがなければ、評判だけを頼りに何百万もの部品が正しいものになると信じることになります。認証、許容差協定、および検査プロトコルは、出荷ごとに機能を一貫した文書化された結果に変換するガードレールです。
サプライヤーの信頼性を示す認証
すべての品質認証がすべての購入者にとって同等の重みをもつわけではありません。関連する規格は、最終市場、顧客の監査要件、最終製品が適用される規制環境によって異なります。主要な認定が業界のニーズにどのように対応しているかは次のとおりです。
- ISO 9001:2015- あらゆる本格的なプログレッシブ スタンピング作業のためのベースライン品質管理システム。これは、サプライヤーがプロセス、内部監査、是正措置システム、および管理レビューサイクルを文書化していることを確認します。サプライヤーが ISO 9001 を欠いている場合は、業界に関係なく、卸売量の不適格なギャップとして扱います。
- IATF 16949- 自動車部品の順送スタンピングに必要です。この規格は、APQP (高度な製品品質計画)、PPAP、制御計画、FMEA (故障モードおよび影響分析) などの自動車固有の要件を備えた ISO 9001 に基づいています。{3}自動車の金型やスタンピングの安全性が重要な部品(ブラケット、コネクタ、シート機構など)を製造するサプライヤーは、Tier 1 プログラムに入札するためにもこの認定が必要です。-
- ISO13485- 医療用プログレッシブスタンピングの品質管理基準。医療機器に特有のトレーサビリティ、リスク管理、設計管理に取り組みます。プレス加工された部品が外科用器具、埋め込み型デバイス、または薬物送達システムに使用される場合、サプライヤーはこの規格への準拠を証明する必要があります。
- ISO14001- 持続可能性を義務付ける OEM プログレッシブ スタンピング バイヤーによる環境管理認証の要求がますます高まっています。品質には直接関係しませんが、多くの場合、大手企業の優先サプライヤー リストの前提条件となります。{2}}
- ITAR/EAR への準拠- 管理された技術データを保護する必要がある防衛および航空宇宙スタンピングに関連します。それ自体は品質認証ではありませんが、サプライヤープールを制限する規制要件です。
- UL/CSA認定- プレス部品が接点、端子、またはシールドとして機能する電気および電子部品用。 HVAC 順送スタンピング部品や電気エンクロージャを製造するサプライヤーは、多くの場合、製造プロセスで UL リストを必要とします。
認証だけでなく、サプライヤーが同業界の他の顧客向けに PPAP パッケージを完了しているかどうかを尋ねてください。あ生産部品の承認プロセス通常、パッケージには、寸法結果、材料認証、プロセス フロー図、制御計画、および能力調査が含まれます。レベル 3 の PPAP 提出物を定期的に作成するサプライヤーは、卸売バイヤーが受け取る品質保証に依存する文書化規律を実証しています。
卸売部品の公差と検査基準
プログレッシブスタンピングでは、ほとんどのフィーチャで +/-0.05 ~ +/-0.10 mm の一般公差が達成されますが、金型設計とプレス監視がサポートしている場合、重要な寸法では +/-0.005 mm までのより厳しい位置公差が達成可能です。これらの数字は印象的に聞こえますが、購入者がよく見落としがちなニュアンスがあります。指定したすべての許容誤差にはコストが伴います。
公差を厳しくするには、より硬い工具鋼または超硬インサート、金型製造時のより正確なワイヤ EDM 加工、綿密なプレス監視、より頻繁な検査サンプリングが必要になります。{0} +/{6}}0.025 mm の寸法公差には、+/-0.10 mm のコールアウトでは不要な専用のコイニング ステーションが必要になる場合があります。ステーションを 1 つ追加すると、工具コストが 15,000 ドルから 30,000 ドル追加される可能性があります。これにいくつかの過剰許容機能を掛け合わせると、アプリケーションが実際に必要としない精度のためにダイへの投資が 20% 以上膨らむことになります。
実際的なルールは、機能、アセンブリの適合、または下流プロセスの要件にとって重要な寸法にのみ厳しい公差を指定することです。他のものはすべて、標準の累進スタンピング公差を保持する必要があります。サプライヤーの DFM レビューでは、機能の重要性に比べてツールのコストが不釣り合いにかかるコールアウトにフラグを立てる必要があります。-
大量の実行では、統計的プロセス制御が数百万サイクルにわたる一貫性を確保するための主要なツールになります。{0}} SPC は、管理図を使用して重要な寸法を経時的に追跡し、部品が実際に公差を超える前にドリフトや傾向を検出します。効果的な SPC プログラムには、定義されたサンプリング間隔、重要な特性に対する 1.33 以上の Cpk 目標、およびプロセス能力低下時の自動アラートが含まれます。バイヤーは、合否検査結果のみに依存するのではなく、定期的な品質レポートで Cpk データを要求する必要があります。
信頼できる OEM プログレッシブ スタンピング サプライヤーから期待される検査文書には、次のものが含まれます。
- プログラム開始時および金型修正後の最初の製品検査レポート (FAIR)
- -重要-から-品質のディメンションに関する進行中の SPC グラフ
- 各製造ロットまで追跡可能な材料認証
- 適合性ステートメントだけでなく、測定値を含む最終検査レポート
- 測定システムの適切性を確認するゲージの R&R 研究
たとえば、Hvac プログレッシブ メタル スタンピングの注文では、安全性が重要なアセンブリ向けの自動車金型と同じ厳格な検査は必要ありませんが、リスクの低い用途であっても、プロセスが安定していて再現可能であるという文書化された証拠から恩恵を受けます。{0}{1}{1}過剰検査のコストは、組立ラインに届く品質の逸脱に比べれば微々たるものです。-
品質システムが「良い」とは何かを定義する場合、残りの変数は時間と費用です。つまり、ツールから生産パイプラインまでの全体にかかる時間、最小注文数量はどのくらいになるか、量を調整したり、国内と海外の調達オプションを比較検討したりする際に、部分ごとの経済性がどのように変化するかです。--
卸売順送スタンピングのリードタイムとコスト経済学
高品質のフレームワークは、どのようなものが受け入れられるかを示します。しかし、サプライヤーの監査が終わった後も、調達チームは 2 つの疑問のために夜通し仕事を続けています。それは、部品をどれくらい早く入手できるのかということです。そして、すべての項目が台帳に登録された場合、1 個あたりの実際のコストはいくらになるでしょうか?答えは、ツールから本番へのパイプラインのどの位置にいるか、最小注文しきい値に対して数量がどのように積み重なるか、調達先が国内か海外かによって異なります。--
金型設計から生産納品までの一般的なリードタイム
卸売プログレッシブスタンピングプログラムでは、注文書に署名した週に部品の生産が開始されるわけではありません。最初の金型コンセプトから安定したフルレート生産までのタイムラインは通常 14 ~ 28 週間かかりますが、公差が厳しい複雑な工具の場合はさらに長くなる場合もあります。-各フェーズには独自の期間範囲があり、入力が遅れて到着したり、ストリームの途中で設計変更が表面化したりした場合に、独自の遅延リスクが発生します。-
| 段階 | 通常の期間 | 主な活動 | 一般的な遅延トリガー |
|---|---|---|---|
| 金型の設計とエンジニアリング | 3 - 6週間 | ストリップレイアウト、3Dモデリング、DFMレビュー、シミュレーション、設計承認 | 不完全な部品データ、材料仕様決定の遅れ、レビュー後の設計改訂 |
| 金型の製作 | 8 - 14週間 | CNC加工、ワイヤー放電加工、熱処理、研削、組立 | 特殊鋼のリードタイム、追加のステーションが必要な複雑な形状 |
| 金型のトライアウトとサンプリング | 1 - 3週間 | 最初のサンプル、寸法検証、金型の調整、PPAP の準備 | 金型の再加工が必要な公差外の形状、材料挙動の逸脱 |
| サンプルの承認 | 1 - 3週間 | 顧客の寸法レビュー、FAIR の承認、PPAP の提出と承認- | 内部承認のボトルネック、追加機能データの要求 |
| 生産体制の強化- | 1 - 2週間 | 料金の検証、SPC ベースラインの確立、梱包および物流の確認 | プレススケジュールの競合、大量の資材供給の問題 |
ツールの製造フェーズがタイムラインの大半を占めます。高品質順送金型には通常、次のものが必要です。-12~20週間設計、機械加工、熱処理、研削、組み立て、試運転まで。設計承認中に失われた時間を取り戻すためにこのフェーズを急ぐと、ほとんどの場合裏目に出ます。熱処理の浸漬時間や仕上げ研削の精度にかかわらず、製造中にカットされたコーナーは、生産がフルスピードで稼働し始めると、早期摩耗、寸法ドリフト、または完全な工具の故障として現れます。
あなたのスケジュールの中で唯一最大の制御可能なリスクは何ですか?後期のデザイン変更。金型鋼を荒加工した後に修正を依頼すると、再加工に元の金型価格の 30% ~ 50% の費用がかかり、さらに 4 ~ 8 週間の遅れが生じる可能性があります。金型の製造を開始する前に部品設計、材料仕様、公差スキームをロックすることは、単なる良い習慣ではありません。それは最も効果的なスケジュール保護です。
MOQ のしきい値と-部品あたりのコスト- ボリュームでの経済性
順送金型金属スタンピング サービスの最小注文数量は、価格設定スプレッドシートから導き出される任意の数値ではありません。これらは、プロセス全体を経済的に合理化する償却計算に根ざしています。すべての順送ダイには多額の資本投資がかかり、ステーション数と複雑さに応じて通常 25,000 ドルから 350,000 ドルがかかります。この投資は、十分なユニットに分散されている場合にのみ、競争力のある部品ごとの価格設定を実現します。-
ほとんどのスタンピング金型サプライヤーは、金型の償却が部品コスト全体の許容可能な割合を下回る点に基づいて MOQ しきい値を設定します。 60,000 ドルのダイの場合、経済状況は次のように変化します。
- 10,000部品- 工具は部品ごとに 6.00 ドル追加されます。この量では、長期にわたるプログレッシブ スタンピングには、レーザー切断や CNC タレット パンチングに比べて経済的な利点はありません。-
- 50,000部品- 工具の負担は部品あたり 1.20 ドルに下がります。材料コストが低く、単純な形状でも実行可能な境界線。
- 250,000部品- ツールの追加は部品あたりわずか 0.24 ドルです。プログレッシブスタンピングの速度の利点により、有意義な節約が生まれ始めます。
- 1,000、000+ パーツ- ツールへの貢献は 0.06 ドル以下に下がります。この層では、部品あたりのコストは原材料とプレス時間によって支配され、プログレッシブ スタンピングによりユニット エコノミクスが可能な限り低く抑えられます。-
バイヤーは、これらの経済性を最適化するために戦略的に注文を構成できます。 12 ~ 24 か月の需要をカバーする一括発注書と計画リリースにより、個別の発注書ではなく、プログラム全体でツールを償却できます。また、このアプローチにより、金属スタンピング金型メーカーは生産計画の可視性が向上し、多くの場合、優先順位の高いスケジューリングや、リリースのリードタイムの一貫性が高まります。
もう 1 つの手段: 単価とは別に工具の償却条件を交渉します。一部のサプライヤーは工具コストを部品ごとの見積もりにまとめています。これにより、真の経済性が曖昧になり、入札の比較が困難になります。{1}すべての入札者に項目別のツールと出来高価格の見積もりをリクエストすると、透明性が確保され、量が増えるにつれてどのサプライヤーがより良い長期的価値を提供するかを評価できるようになります。-
ツールから生産までのパイプライン全体を管理する生産エンジニアや調達チームは、金型エンジニアリングと大量プレス加工の両方を社内で管理する確立されたメーカーと協力することで、あらゆる段階で引き継ぎのリスクを軽減できます。{0}{2}{1}{3}YICENの順送金型この統合モデルの運用は、金型の設計、製造、およびスケーラブルな量産を 1 つ屋根の下で組み合わせて、厳密な再現性を維持し、ツールと生産が別のベンダーに分割されている場合に分断されるタイムラインを圧縮します。
国内調達と海外調達: 全体コストの全体像
海外のスタンピング金型サプライヤーからの提示されたピース価格は、国内の入札よりも大幅に安く見える場合があります。たとえば、中国の金属スタンピングの見積もりは頻繁に実行されます。30-工具の場合は 50% 安くなり、ピースあたりの価格は 60 ~ 80% 安くなります西洋の同等品と比較して。これらの数字は実際のものですが、着陸コストを表すものではありません。
部品あたり 0.18 ドルの国内サプライヤーと 0.07 ドルの海外サプライヤーを比較していると想像してください。そのギャップは大きく見えます。次に、海外の見積もりでは通常省略されているコストを積み上げ始めます。
- 海上運賃と関税- プレス加工された金属部品を海外に発送すると、部品の重量、梱包密度、コンテナの使用状況に応じて、1 個あたり 0.03 ドルから 0.08 ドルの追加料金がかかります。中国の金属輸入に対する関税は、HTS の分類と現在の貿易政策に応じて、さらに 7.5% から 25% 追加される可能性があります。
- リードタイムの延長- 国際配送、通関手続き、港湾の遅延により、納期は生産完了から 8 ~ 12 週間以上かかる場合があります。この遅れにより、より多くの安全在庫を抱えなければならず、運転資金と倉庫スペースが圧迫されてしまいます。
- 品質リスクと不合格コスト- 距離があるため検査が複雑になります。到着時に欠陥部品が発見された場合、再度完全な出荷サイクルを経なければ、すぐに交換することはできません。選別、再作業、ラインダウンイベント、緊急交換品の航空輸送など、品質の高い作業を行うためのコストがかかると、1 回の事故で部品ごとの数か月分の節約が失われる可能性があります。{4}}
- コミュニケーションの摩擦- タイムゾーンのギャップや言語の壁により、問題解決が遅れます。国内サプライヤーでは解決するのに 30 分かかる次元の質問でも、海外パートナーとの非同期電子メール チェーンでは 2 ~ 3 日かかる場合があります。複数年にわたるプログラム全体では、その摩擦が重なり、有意義なスケジュールの遅れを生みます。
- 知的財産保護- ツーリングの設計や独自の部品形状は、一部の海外法域では知的財産権の執行が弱い問題に直面しています。スタンプされたコンポーネントが競争上敏感である場合、このリスクは、機密保持契約、本国送金条項を伴う工具所有権条項、金型図面へのアクセス制限などを含む、明示的な契約による軽減に値します。-
海外調達による現実的な節約額は、隠れたコストをすべて含めると、通常、生の価格の比較で示唆される 60-80%- ではなく、合計で 15-30% の節約になります。一部の大量生産でコスト重視のプログラムの場合、そのマージンは依然として海外調達を正当化します。その他のサービス、特に厳しい納品期間、頻繁なエンジニアリング変更、または厳格な知的財産管理を必要とするサービスについては、国内順送金型金属スタンピング サービスは、見積単価が高いにもかかわらず、より優れた合計価値を提供します。
最も賢明な卸売りバイヤーは、デフォルトで 1 つの調達戦略を選択することはありません。彼らは、各プログラムを個別に評価し、計量量、部品の重要性、配送の柔軟性要件、総陸揚げコストを評価します。一部の生産を分割し、速度と IP 制御のために初期ツールと最初の製品検証を国内に維持し、プロセスがロックされたら大量の定常状態での実行を適格な海外パートナーに移行します。{{3}他の企業は二重供給戦略を維持し、国際的なサプライチェーンの混乱を回避するためのバックアップとして国内サプライヤーの資格を維持しています。
どちらの方法を選択しても、このガイドで説明されている原則は同様に適用されます。プロセスを理解し、要件を正確に指定し、見積書を超えてサプライヤーの能力を確認し、スタンプ品目のみにこだわるのではなく常にプログラムの総コストを計算します。プログレッシブ金型およびスタンピングの卸売プログラムは、プロセス リテラシーに事前に投資したバイヤーに報酬を与えます。その知識は、プログラムの存続期間中、あらゆるツールの決定、あらゆるサプライヤーとの交渉、あらゆる製品リリースにわたって複合化されます。
順送金型およびスタンピングの卸売に関するよくある質問
1. 順送金型スタンピングとは何ですか? 卸売注文ではどのように機能しますか?
順送金型スタンピングでは、連続した金属ストリップを単一の金型内の一連のステーションに供給し、各ステーションで穴あけ、曲げ、成形などの特定の操作を実行します。ストリップはプレス ストロークごとに 1 ピッチ長さだけ進み、すべてのステーションが同時に動作し、サイクルごとに完成部品が生産されます。卸売規模では、プレスは毎分 100 ~ 600+ ストロークで稼働し、最小限の労力で年間数百万個の同一部品を生産できます。これにより、年間生産量が 100,000 個を超える平らな部品や中程度の形状の部品に対しては、最も費用対効果の高いスタンピング方法となります。-
2. 順送金型のコストはいくらですか?また価格に影響するものは何ですか?
順送金型の価格は通常、単純な 4{7}}6 ステーション金型の 25,000 ドルから、複雑な 20+ ステーション構成の 350,000 ドル以上までの範囲です。主なコスト要因は、ステーション数、超硬インサートを必要とする材料の硬度、精密なワイヤ放電加工を必要とする公差の厳しさ、およびストリップ幅です。{20}}工具のコストは、大量に償却すると経済的に実行可能になります。たとえば、60,000 ドルのダイの場合、50,000 ユニットでは部品あたり 1.20 ドルが追加されますが、1,000,000 ユニットではわずか 0.06 ドルです。 YICHEN のようなサプライヤーは、金型の設計と製造を統合して提供しており、ツーリング プロセス全体を社内に維持することでエンジニアリング コストを合理化できます。
3.順送金型で使用できる材料は何ですか?
順送スタンピングの主な材料ファミリーは、炭素鋼、ステンレス鋼、銅合金、アルミニウムの 4 つです。炭素鋼は、構造コンポーネントとして低コストで最高の成形性を提供します。ステンレス鋼は腐食-が重要な用途に適していますが、工具の摩耗が早くなり、超硬インサートが必要になります。銅と真鍮は延性に優れ、電気および熱用途に優れています。アルミニウムは軽量の用途に適していますが、かじりを防ぐために特別なコーティングが必要です。順送スタンピングのほとんどは、0.005 インチから 0.250 インチの材料厚さに対応しており、各材料には工具の寿命や部品ごとの価格に影響する特定の金型設計の考慮事項が必要です。-
4. 順送スタンピングのサプライヤーから部品を入手するのにどれくらい時間がかかりますか?
ダイ設計から生産納品までの完全なタイムラインは、通常 14 ~ 28 週間かかります。金型の設計とエンジニアリングには 3 ~ 6 週間、金型の製造には 8 ~ 14 週間、金型の試用とサンプリングには 1 ~ 3 週間、顧客のサンプルの承認にはさらに 1 ~ 3 週間かかり、生産の立ち上げには 1 ~ 2 週間かかります。-スケジュール上の最大のリスクは、製造開始後の遅れた設計変更であり、これにより 4 ~ 8 週間かかり、工具コストが 30 ~ 50% 追加される可能性があります。金型エンジニアリングと生産の両方を 1 つ屋根の下で管理する垂直統合型メーカーと協力することで、フェーズ間の引き継ぎ遅延を短縮できます。
5. プログレッシブスタンピングは国内または海外で調達する必要がありますか?
海外のサプライヤーは、工具コストが 30-50% 低く、部品価格が 60-80% 低いと見積もることもありますが、海上輸送、関税、リードタイムの延長、より大きな安全在庫要件、品質リスク、コミュニケーションの摩擦を考慮すると、現実的な節約額は 15 ~ 30% に狭まります。国内調達により、納期が短縮され、エンジニアリング変更が容易になり、知的財産保護が強化され、品質漏洩のリスクが低くなります。最適なアプローチは、特定のプログラムによって異なります。安定した設計を備えた大量生産でコスト重視の部品の場合は、海外での生産が正当化される可能性がありますが、頻繁な変更、厳しい納期、または IP への敏感性が必要なプログラムでは、国内でより良い合計価値を達成できることがよくあります。


