


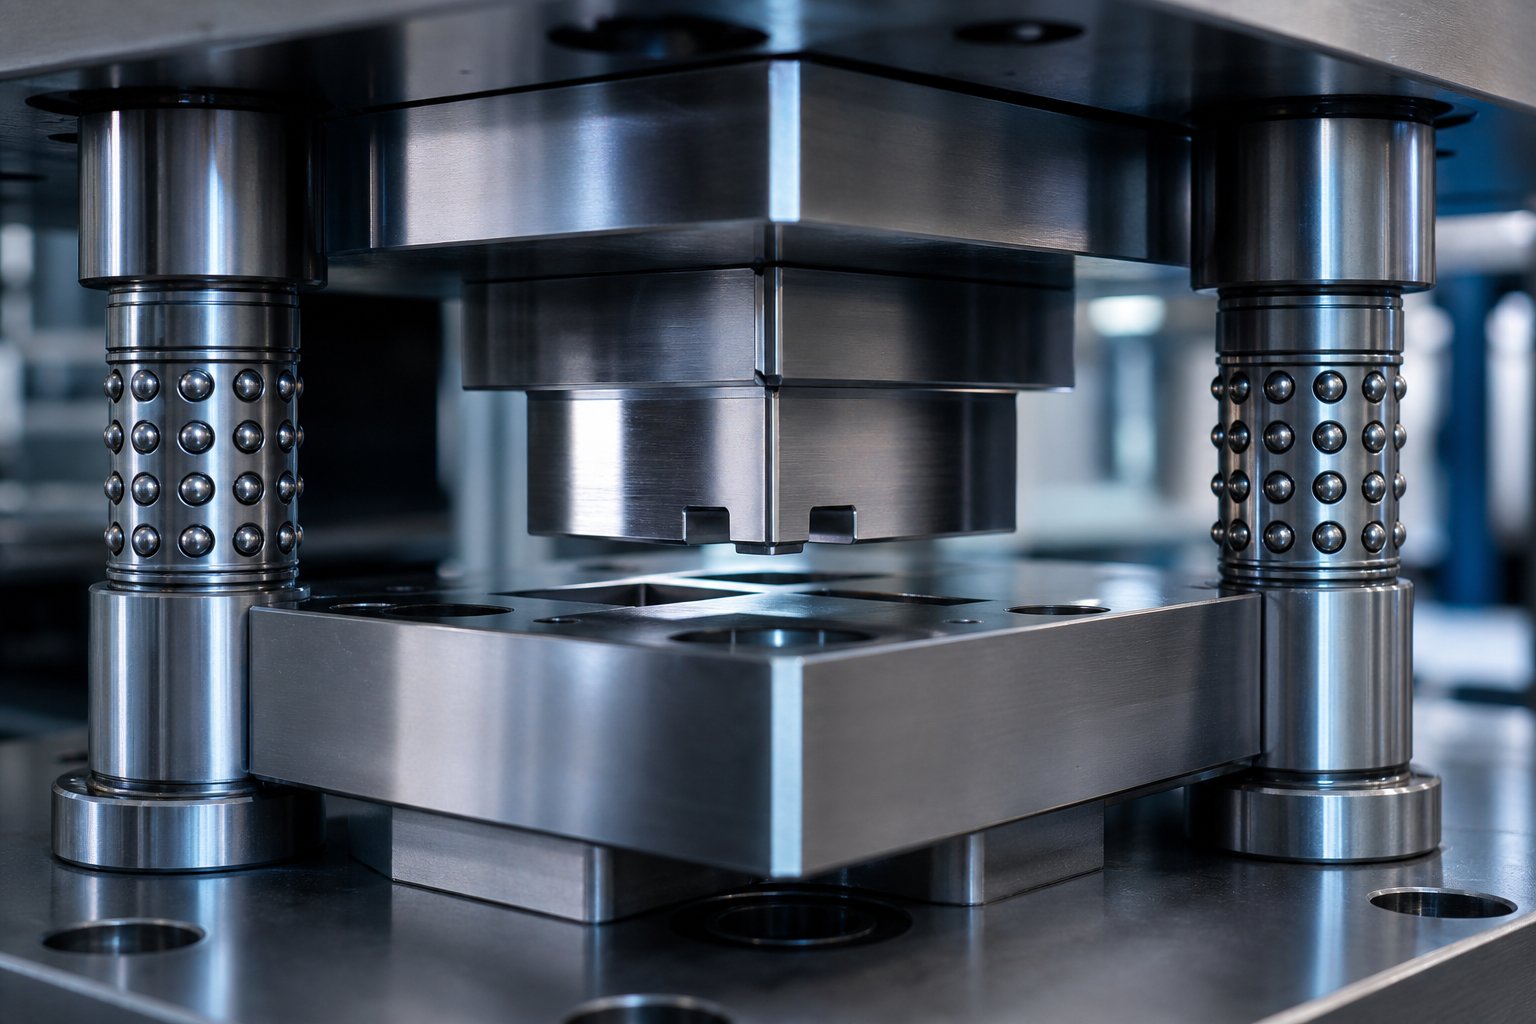
精密スタンピング金型とは何か、そしてなぜそれが重要なのか
A 精密プレス金型これは、数百万回の生産サイクルにわたって±0.05 mm 未満の公差を維持しながら、板金を高精度部品に切断、成形、成形するためにスタンピング プレスで使用されるカスタム設計ツールです。-緩やかな寸法要件向けに設計された一般的なスタンピング ツールとは異なり、これらの金型では、生産速度で再現可能な精度を実現するために、より厳しいパンチとダイのクリアランス、優れた工具鋼、高度なガイダンス システムが求められます。{4}}
精密スタンピング金型の定義
部品番号 1 をスタンピングするか、部品番号 100 万をスタンピングするかにかかわらず、同じ部品形状をミクロンの誤差以内で再現する必要があるツールを想像してください。それが、精密スタンピング金型が解決する中心的な課題です。ダイは、移動するパンチと静止したままのダイ ブロックの 2 つの嵌合部分で構成されます。板金がそれらの間に送られると、パンチは力を加えて材料を特定の形状に成形または切断します。このツールを標準から精密なものに引き上げているのは、あらゆる表面、クリアランス、アライメント機能の背後にあるエンジニアリングです。
精密ダイの公差要件は、用途に応じて通常、±0.01 mm ~ ±0.05 mm の範囲です。このレベルの精度を達成することは、単一の変数の問題ではありません。-これは、金型の設計、プレスの選択、材料の選択、メンテナンス戦略がすべて相互作用するシステム エンジニアリングの結果です。-他の要素がどれだけうまく実行されていたとしても、1 つの要素に欠陥があるとシステム全体のパフォーマンスが低下します。
大量スタンピングにおいて精度が重要な理由-
何十万もの部品を生産している場合、小さな寸法のずれでも複雑な問題を引き起こします。生産工程中に 0.02 mm 大きくなるバリは、単独では無害に見えるかもしれませんが、下流では組み立ての干渉、コネクタの故障、または受け入れ検査時の規格外の不合格の原因となります。--スクラップ率が上昇します。ラインの停止が多発する。コストは当初のツールへの投資をはるかに超えて増大します。
金型レベルの精度は贅沢な仕様ではありません。これは、製品の信頼性、アセンブリの一貫性、および金型が製造するすべての部品にわたる総製造コストにつながる基礎です。
このため、高精度のプレス金型は金型コストだけでは評価できません。本当の問題は、金型がその意図された製造寿命全体にわたって目標の公差を維持できるかどうかであり、それはシステムのすべての要素がどれだけうまく連携するかによって決まります。その答えには、金型の種類、材料グレード、プレス能力、メンテナンス プロトコルがそれぞれ影響します。
精密プレス金型と標準プレス金型の比較
それでは、一体何が金型を「標準」ではなく「精度」にするのでしょうか?答えは単一の仕様やマーケティングラベルではありません。これは、材料の選択から表面仕上げ、すべてを調整するためのガイダンス システムに至るまで、ツール全体にわたって複雑になる一連の意図的なエンジニアリング上の決定です。これらの違いを理解すると、2 つのコストのかかる間違いを避けることができます。つまり、ツールを必要としない部品に過剰な仕様を指定すること、または必要な部品に工具の仕様を過少に指定することです。-
公差範囲と再現性基準
最も目に見える違いは耐性です。標準的なスタンピング ダイは通常、±0.1 mm ~ ±0.5 mm の公差範囲内で動作し、ブラケット、エンクロージャ、構造ハードウェアなどの幅広い汎用用途に対応します。-対照的に、精密スタンピング金型は、次の公差を目標とします。±0.01mm~±0.05mm一部の超精密アプリケーションでは、マイクロ コネクタや医療コンポーネントでは ±0.01 mm 未満に達しています。-
しかし、ここには、スタンピング金型の公差比較だけでは見落としがちなニュアンスがあります。真の差別化要因は、プレスから出荷される最初の部品の公差ではありません。生産量に対する再現性です。標準的な金型は、最初の 100 ストロークで厳しい寸法に達する可能性がありますが、摩耗が蓄積するにつれてずれてしまいます。精密工具は、鋼種から表面コーティングに至るまで、金型のすべての要素が寸法ドリフトを引き起こす特定の摩耗メカニズムに耐えるように選択されているため、数十万または数百万のサイクルにわたって目標仕様を維持できるように設計されています。
設計と構築の複雑さの違い
公差が厳しくなると、金型のあらゆるレベルでより厳密なエンジニアリングが必要になります。精密なダイクリアランス要件と構造を標準ツールと比較すると、いくつかの重要な違いに気づくでしょう。
- パンチ-と-のクリアランス:精密金型では材料の厚さの 3-5% という小さなクリアランスが使用されますが、標準的な金型では 8 ~ 12% 以上です。このより狭いギャップにより、よりきれいな切断エッジとより一貫した部品寸法が生成されますが、負荷がかかってもそのギャップを維持できる高品質のコンポーネントも必要になります。
- 工具鋼のグレード:標準的な金型では、Cr12MoV や基本的な D2 バリアントなどの一般的な工具鋼が使用されることがよくあります。精密金型は、次のような高性能グレードにステップアップします。-DC53、SKD11、または粉末冶金鋼優れた靭性、耐摩耗性、熱サイクル下での寸法安定性を提供します。
- 表面仕上げ:精密金型の重要な表面は鏡面仕上げまで研削および研磨され、摩擦による磨耗が軽減され、時間の経過とともに部品の品質が低下する原因となる材料の付着(かじり)が防止されます。{0}}
- 誘導システム:標準的なダイは、基本的なガイド ポストとブッシュに依存する場合があります。精密ツーリングには、ボール ベアリング ガイド システム、精密位置合わせ機構、パイロット ピンが組み込まれており、ストロークごとに位置精度をミクロン以内に維持します。{1}
- 製造プロセス:精密金型には、複雑なパンチと金型のプロファイルを作成するためのワイヤ EDM、基準面の精密研削、およびより厳密な検査プロトコルが必要です。パンチやダイは製造時に±0.001mmまでカットされることがよくあります。
これらの違いは独立したアップグレードではありません。これらはシステムとして機能します。つまり、より厳しいクリアランスは、ガイダンス システムがアライメントを保持している場合にのみ利点を発揮し、ガイダンス システムは工具鋼が摩耗に耐える場合にのみ精度を維持します。リンクを 1 つ外すと、精密チェーンが切れます。
標準の金型で十分な場合
精密工具が常に正しい答えであるとは限りません。誠実なエンジニアリングとは、標準のダイがアプリケーションに完全に適合し、それ以上の出費は投資ではなく無駄になることを認識することを意味します。通常、次のシナリオでは標準ツールで十分です。
- 許容差が大きい大型構造部品:±0.1 mm 以下の緩みが許容されるブラケット、ハウジング、パネルでは、精密金型のコストが正当化されることはほとんどありません。
- 少量のプロトタイピング:-年間生産量が 20,000 部品未満で、設計がまだ変更される可能性がある場合、よりシンプルな工具やワイヤ EDM ブランクの方が経済的です。
- 重要ではない化粧品の用途:-装飾カバーや非嵌合コンポーネントなど、適合性や機能が公差に左右されない部品。-
決定は、最終的には工具への投資と部品の要件を一致させるかどうかによって決まります。必要のない部品の公差を過剰に設定すると、金型の製造とメンテナンスのあらゆる段階で不必要なコストが発生します。-
| 寸法 | 標準スタンピング金型 | 精密プレス金型 |
|---|---|---|
| 一般的な許容差 | ±0.1mm~±0.5mm | ±0.01mm~±0.05mm |
| 金型材料 | 一般工具鋼(Cr12MoV、基本D2) | 高性能鋼(DC53、SKD11、粉末冶金、超硬インサート)- |
| 誘導システム | 標準ガイドポストとブッシュ | ボール ベアリング ガイド、精密位置合わせ機構、パイロット ピン |
| 表面仕上げ | 標準機械加工済み | 精密な研削と研磨 |
| 生産量の適合性 | 少量から中程度の音量。単純な幾何学模様 | 大量の実行(100、000+ サイクル)-。複雑、公差-重要な部品 |
| パンチ-から-までのクリアランス | 素材の厚さの 8 ~ 12% | 素材の厚さの 3 ~ 5% |
| 相対コスト | 初期投資の削減 | 初期費用が高くなります。スクラップの削減と金型の寿命の延長により、大量の部品あたりのコストが削減されます。- |
標準工具と精密工具のコストに関する議論では、先行投資に焦点が当てられることがよくありますが、金型の寿命にわたる許容可能な部品ごとの総コストに焦点を当てる必要があります。精密金型はコストが 2 倍ですが、スクラップ率が半分で 3 倍長く稼動できるため、大量生産や耐性が重要な-生産においてはるかに優れた経済性を実現します。本当の問題は、「どのダイのコストが低いか」ではなく、「どのダイが私の部品要件、量、および品質の期待に適合するか」です。この質問にうまく答えるには、利用可能な精密金型の種類とその選択方法を理解する必要があります。
精密プレス金型の種類と選び方
適切なダイ タイプを選択することは、適切な公差帯域を選択することと同じくらい重要です。同一の精度基準に基づいて構築された 2 つのダイは、一方のアーキテクチャが部品の形状、生産量、または材料に対して間違っている場合、大きく異なる結果をもたらす可能性があります。課題は、このトピックに関するほとんどのガイダンスが、ダイの種類を意思決定の枠組み内のオプションではなく、孤立したカテゴリーとして扱っていることです。ここでは、エンジニアリングの規律に基づいてその決定にアプローチする方法を示します。
大量の複雑な部品向けの順送金型-
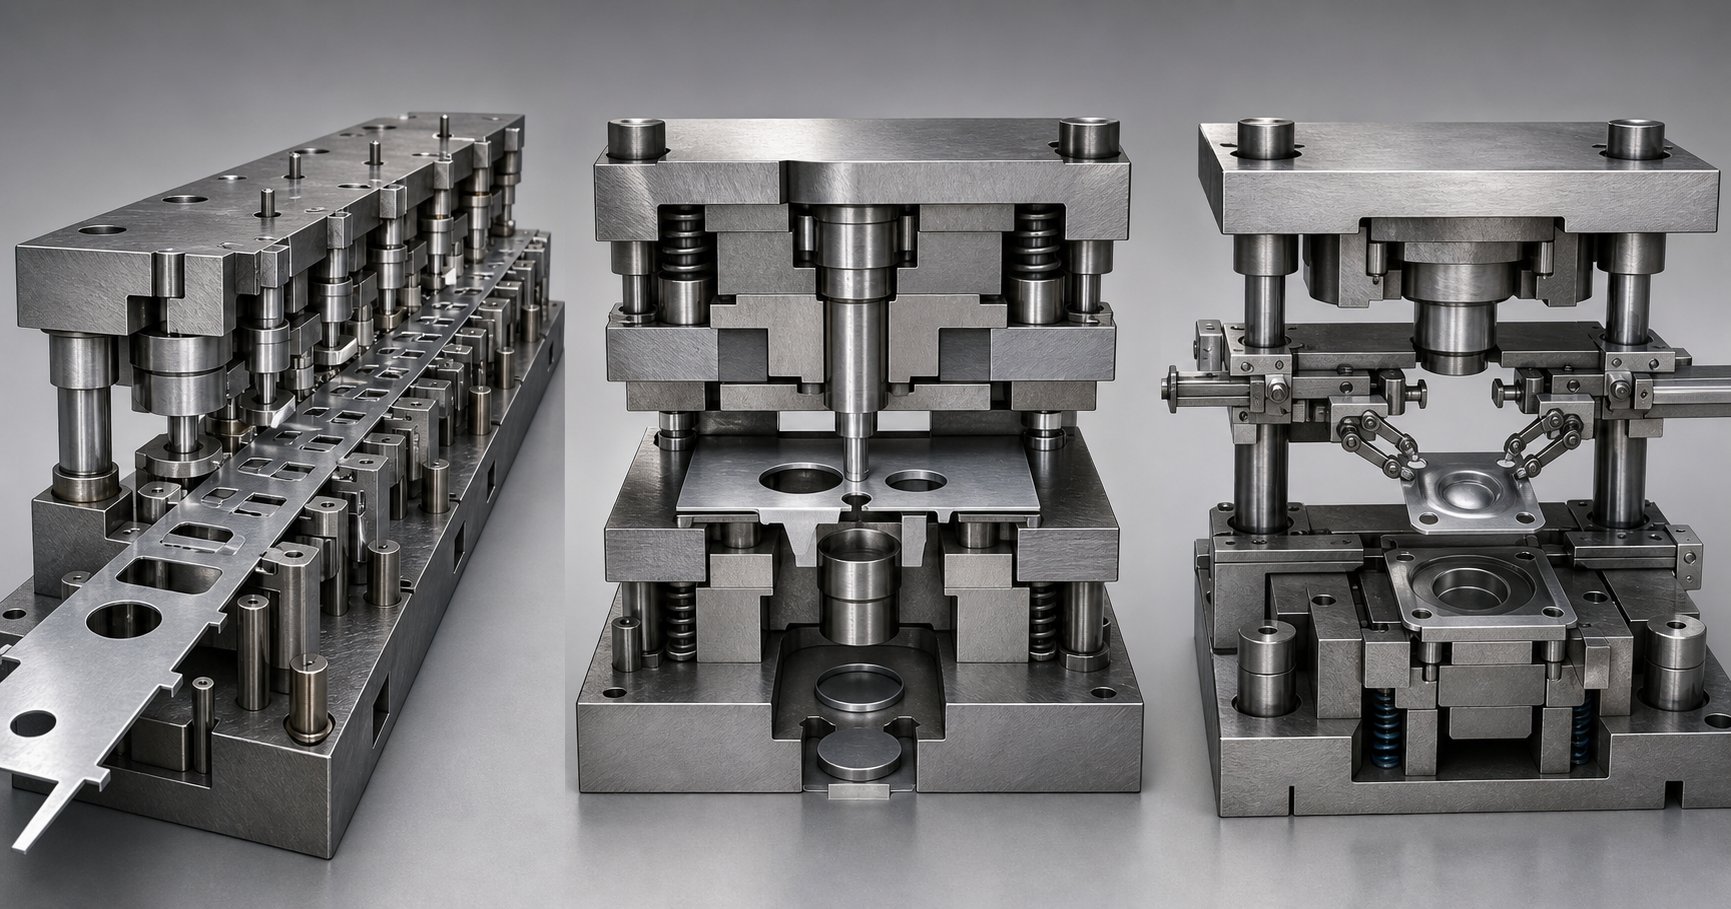
順送ダイはストリップ供給のマルチステーション ツールであり、コイル材料が一連の操作を通じて前進し、各ステーションで切断、曲げ、成形、穴あけなどの機能が追加されます。{0}ストリップが最終ステーションに到着するまでに、完成した部品はキャリア ストリップから分離されます。このアーキテクチャにより、中程度に複雑な部品の大量スタンピング用の順送金型として有力な選択肢となります。
なぜ精密アプリケーションに優れているのでしょうか?各ステーションは単一の操作を処理します。つまり、パンチとダイのクリアランスと位置合わせをカットやフォームごとに個別に最適化できます。{0}{1}また、ステーション シーケンスを使用すると、エンジニアはすべての変形を 1 つのストロークに強制するのではなく、成形操作を複数のステップに分散することでスプリングバックを管理できます。その結果、1 回の操作で保持するのが難しい形状であっても、完成品の寸法をより厳密に制御できるようになります。
順送金型はどこからでも生産可能毎分 7 ~ 8 パーツから毎分 1,500 パーツ、適切にセットアップされると、多くの場合無人で実行されます。小型ブラケット、熱交換器フィン、コネクタ端子などの HVAC コンポーネントは、順送スタンピングによって大量生産と精度が要求される再現性を兼ね備えた一般的な応用例です。
その代償として、初期の工具コストが単純なダイタイプよりも高く、単一のステーションが損傷した場合は、修理のためにダイセット全体を取り外す必要があります。順送金型には、ストリップの供給を可能にするコイル フィーダー システムとオープンエンド プレスも必要です。-
平坦度を高める複合金型と複合金型-重要な部品
平面度が重要な部品に複合金型が必要な場合、{0}}アーキテクチャが根本的に変わります。複合金型は 1 回のプレス ストロークで複数の切断操作を実行し、完成したブランクを 1 回のヒットで生成します。すべてのフィーチャが同じデータに対して同時に切断されるため、部品はフィーチャ間の優れた位置精度と最小限の歪みで金型から排出されます。
このため、複合ダイスは、ワッシャー、ガスケット、シム、および幾何学的複雑さよりも平坦性と同心性が重要なコンポーネントに最適です。のシングルストロークアプローチにより位置ずれのリスクを最小限に抑える-複数のステーションを使用する方法と比較して、工程間で発生するスクラップ材料が少なくなります。-
コンビネーションダイは、同じストローク内の切断操作に成形操作 (浅い絞りやエンボスなど) を追加することで、この概念を拡張します。これらは複合ダイと順送ダイの中間に位置し、純粋な複合ダイよりも高性能ですが、完全な順送ツールのような複雑さやコストはかかりません。
制限は生産速度です。複合ダイおよび組み合わせダイは一般に順送ダイよりも速度が遅く、スループットの懸念よりも部品の精度が優先される中程度の量の場合に適しています。
大型部品または深絞り部品用のトランスファー ダイス-
一部の部品は、単にストリップを供給するには大きすぎる、深すぎる、または幾何学的に複雑すぎる場合があります。トランスファーダイは、接続されたストリップキャリアに依存するのではなく、グリッパーフィンガーを備えた走行レールを使用して個々のブランクをステーションからステーションへと機械的に移動させることにより、この問題を解決します。
プログレッシブダイとトランスファーダイの選択では、多くの場合、決定要因はパーツのサイズと絞りの深さです。搬送システムは 3 つの軸の動きを処理します。つまり、内側に移動して部品を掴み、垂直に持ち上げ、次のステーションに前進させ、所定の位置に下降させます。この柔軟性により、搬送プロセス中に部品を裏返したり回転させたりすることができ、ストリップフィード ツールでは不可能な一連の成形が可能になります。-
非常に大きな部品の場合、タンデムプレスラインセットアップでは、順番に配置された別々のプレスに個々の金型が配置されます。サーボ駆動の搬送システムは、さまざまな部品、プレス速度、ストローク長に対応するようにプログラムできるため、混合生産環境に対する柔軟性が高まります。-
トランスファーダイは部品をストリップ状に結び付けないため、多くの場合、より大きなブランクで材料を節約できます。ただし、より複雑な自動化、追加のダイ保護センサー、および個々のピースを最初のステーションに供給するためのブランク デスタッキング システムが必要です。
適切なスタンピング金型の種類を選択する方法
これらのオプションの中から選択することは、単一の変数による決定ではありません。{0}このシーケンスを使用して、フィールドを体系的に絞り込みます。
- パーツの複雑さ:複数の穴を備えた単純な平らな部品は、複合ダイに向けられています。シーケンシャルなフィーチャによる適度な複雑さは、順送金型に有利です。深絞りまたは大きな 3D 形状にはトランスファー ダイが必要です。
- 年間生産量:大量生産(100、000+ 部品)では順送金型への投資が正当化されます。-適度な量の場合は、複合ダイまたは組み合わせダイが有利になる場合があります。トランスファーダイは、部品のサイズに応じて、短期および長期の両方のランに適しています。
- 公差要件:平面度-重要な部品は複合金型の恩恵を受けます。順送ダイステーションのシーケンスにより、複数のフィーチャーにわたる厳密な位置公差を実現できます。トランスファー ダイは、制御された 3 軸のパーツ処理により精度を維持します。-
- 素材の厚さ:薄い材料は順送ダイを通して良好に供給されます。深い絞り加工を必要とする厚い素材やブランクは、トランスファー システムのより良い候補です。
- コストの制約:順送金型は初期費用が最も高くなりますが、量産時の部品あたりの費用は最も低くなります。{0}複合ダイは、より単純な形状の工具コストを削減します。トランスファーダイは運用コストが高くなりますが、大型部品の材料を節約できます。
単一のダイタイプが普遍的に優れているということはありません。正しい答えは、部品の要件をダイのアーキテクチャに適合させ、アプリケーションが要求する精度レベルに合わせてそのアーキテクチャを設計することで得られます。そして、そのエンジニアリングは、金型の種類に関係なく、同じ質問から始まります。生産期間全体にわたってミクロン-レベルの精度を維持するために、このツールはどのように設計および構築されるのでしょうか?
精密スタンピング金型の設計と製造方法
すべての精密スタンピング金型は、部品の形状、材料特性、生産量、工具の耐用年数全体にわたって侵すことができない許容範囲など、一連の工学的制約から始まります。精密スタンピング金型の設計プロセスでは、一連の段階を通じてこれらの制約を物理的なツールに変換します。各段階では、システムに精度を組み込むか、後から修正できないエラーを導入するかの決定が行われます。最初の CAD スケッチから最終的に検証された生産ツールに至るまで、そのプロセスがどのように展開されるかを次に示します。
CAD設計とストリップレイアウトの最適化
ストリップのレイアウトでは、材料効率と部品の精度が一致するか競合します。順送金型では、ストリップのレイアウトによって、コイル材料が各ステーションをどのように進むか、切断と成形が行われる場所、および操作間で部品をストリップに接続するキャリア材料の量が定義されます。スタンピング ダイストリップのレイアウトの最適化は、基本的にバランスをとることです。ネストを厳密にするとスクラップの割合が減りますが、ステーションが密集する可能性があり、成形作業やパイロット ピンの位置決めに利用できるスペースが制限されます。
エンジニアは、CAD ソフトウェアを使用して複数の入れ子方向とピッチ距離を評価し、正確な成形に必要なステーション間隔を損なうことなく、材料利用を最大化するレイアウトを探します。材料を 3% 節約するレイアウトでは、成形ステーションが互いに近づきすぎると、ストリップの歪みが生じ、すべての部品の寸法精度が低下する可能性があります。
ダイのクリアランスの計算は、ストリップのレイアウト作業と並行して行われます。パンチとダイの間のギャップは、エッジの品質、バリの形成、およびダイの寿命に直接影響します。きつすぎると、過度の側圧によりパンチが早期に摩耗します。緩すぎると、ロールオーバーやバリ高さの増加によりカットエッジが劣化します。精密用途の場合、クリアランスは通常、ワークピースの硬度と引張強度に合わせて調整された材料の厚さのパーセンテージとして計算されます。設計段階でこの数値を正しく取得することで、下流側でいくら調整しても修正できない問題を回避できます。
CNC加工、ワイヤー放電加工、精密研削
設計がロックされると、製造は意図的な順序に従って行われ、各プロセスが完成した工具に特定レベルの精度をもたらします。スタンピング金型がどのように製造されるかを理解することは、この順序がなぜ重要なのかを理解することを意味します。
CNC 機械加工は、ダイ ブロック、パンチ ホルダー、構造コンポーネントの初期の大まかな形状を処理します。これにより、±0.01 mm ~ ±0.02 mm の範囲の公差で全体の形状が確立されます。これは、重要でない表面には十分ですが、シート材料に接触する作業端には十分ではありません。-
CNC が限界に達した場合、スタンピング金型製造用のワイヤー EDM がその役割を引き継ぎます。帯電した細いワイヤーが機械的接触なしで硬化工具鋼を切断し、公差が ±0.005 mm までの複雑なパンチとダイのプロファイルを生成します。このプロセスは、複雑な輪郭、狭い内側半径、および従来の機械加工では工具のたわみや熱歪みが生じるような形状には不可欠です。ワイヤ EDM は完全に硬化した材料も切断します。つまり、プロファイリング前にコンポーネントを最終硬度まで熱処理でき、熱処理によって生じる寸法変化を排除できます。{4}}
精密な表面研削が一連の作業を完了します。重要なデータム表面、シャットハイト、および合わせ面は、ミクロン以内の平坦性と平行度まで研削されます。これらの表面は、組み立て中に他のすべてのダイ コンポーネントが位置合わせされる基準面として機能します。それらが平らで平行でない場合、いくらシミングを行っても一貫した結果は得られません。
組み立て、調整、試運転
それぞれ厳しい仕様に従って製造された個々のコンポーネントは、統合システムとして統合される必要があります。組み立てはダイセットから始まります。ガイドポストが取り付けられ、ダイブロックが研削基準面に配置され、すきまゲージまたは光学測定によって確認されたクリアランスを制御してパンチが取り付けられます。
ここではシミングが重要な役割を果たします。エンジニアは、精密シムを追加または削除することでパンチとダイの間のクリアランスを調整し、設計で指定されたギャップを微調整します。-ボール ベアリング ガイド ポストは、ダイの上半分と下半分の間の垂直方向の位置合わせをミクロンの移動範囲内で維持し、パンチがストロークごとに正確に同じ位置でダイの開口部に入るようにします。
次に、金型のトライアウトと検証のプロセスは、生産プレスまたは専用のトライアウト プレスでの段階的なサンプルの実行から始まります。初期ストロークは減速して実行され、各ステーションで寸法プリントに対して部品が測定されます。エンジニアはバリの高さ、エッジの状態、寸法精度、成形品質をチェックし、必要に応じてタイミング、シャットハイト、スプリング圧力を調整します。
CAE シミュレーション ツールにより、必要な物理的なトライアウトの反復回数が大幅に削減されました。成形シミュレーション ソフトウェアは、金型を作成する前に、材料の流れ、薄化、しわを予測します。スプリングバック予測。次のような高度な材料モデルを使用します。吉田-上森運動硬化モデルを使用すると、エンジニアは金型形状自体の弾性回復を補正できます。正確なスプリングバック データがないと、成形部品が公称寸法から大幅に逸脱する可能性があります。この問題は、従来、解決するには物理的な金型の再加工を複数回行う必要がありました。
これらのシミュレーション機能によってトライアウトが不要になるわけではありませんが、トライアウトが数週間から数日に短縮されます。最初の物理サンプルは印刷に近づくにつれて剥がれ、修正はより小さく、より予測可能になります。スプリングバック動作が複雑で非線形である高度な高強度鋼を扱うエンジニアリング チームにとって、シミュレーションはオプションではありません。-それは、管理された開発プロセスと、費用のかかる推測ゲームの違いです。
精密金型が検証を通過するまでに、すべての表面、クリアランス、および位置合わせの特徴が仕様に照らして検証されています。このツールは本番環境に対応しています。-ただし、「本番準備完了」は永続的な状態ではありません。{3}}金型の作業面を構成する材料とコーティングによって、大量のスタンピングの過酷な繰り返し下でその準備がどれだけ持続するかが決まります。-
長寿命を実現する金型材料とコーティング
初日に検証に合格したダイは、生産寿命全体にわたって同じ公差を維持する場合にのみ価値を提供します。精密スタンピング金型の作業面は何百万回もの衝撃に耐え、そのたびに摩擦、熱、圧縮応力が発生します。これらの表面がどれくらいの期間その形状を維持するかは、ほぼ完全に 2 つの決定によって決まります。それは、ダイの素材とそれを保護するコーティングです。大量スタンピングのための金型材料の選択は、入手可能な最も硬い鋼を選択することではありません。それは、金型の耐用年数を終わらせる可能性が最も高い特定の故障メカニズムに材料特性を適合させることです。
工具鋼のグレードとその用途
プレス金型に最適な工具鋼はどれですか?答えは、ダイがどのように失敗するかによって異なります。エッジが徐々に摩耗したり、荷重がかかると変形したり、繰り返しの衝撃により欠けたりする可能性があります。主要なメカニズムを特定することが材料選択の出発点です。
最も一般的なグレードが製造条件にどのように対応しているかは次のとおりです。
- AISI D2(SKD11):大量のブランキングと切断に最適です。- D2 の高クロム炭化物含有量により、優れた切れ刃が得られます。耐摩耗性により、長期間の生産実行にわたってジオメトリを保持できるようになります。加工硬度は 58 ~ 60 HRC の範囲です。摩耗や凝着摩耗によって工具寿命が制限される場合には優れていますが、エッジの欠けが発生すると、より強力な材種が必要になります。
- AISI A2(SKD12):単一の障害モードが支配的でない場合に選択されます。 A2 は、58 ~ 62 HRC の耐摩耗性と靱性のバランスを提供し、複数のステーションが同時に異なる荷重条件にさらされる順送金型に適しています。金型製造における工具鋼の D2 と A2 の比較では、混合条件が存在し、エッジ欠けのリスクが中程度の場合は、A2 が勝ちます。
- AISI M2(SKH51):摩耗と圧縮応力の両方が破損の原因となる場合に適用されます。 M2 は 60-65 HRC で動作し、D2 より優れた耐変形性を備えながら、耐衝撃グレードよりも高い耐摩耗性を維持します。-。繰り返しの高荷重プレスにおいて刃先強度を維持する必要があるパンチによく使用されます。
- AISI S7:繰り返しの衝撃による欠け、亀裂、疲労が工具寿命を制限する場合に最適な選択肢です。{0} S7 は 56-58 HRC で、高級炭化物鋼を破壊する可能性がある周期的な衝撃応力を吸収します。-。重いゲージのスタンピングステーションや高負荷のパンチングステーションでは、このグレードが最も効果的です。
数百万サイクルを超える超大量用途の場合、従来の工具鋼では適切な寿命が得られない可能性があります。 CPM 10V や Vanadis 4 Extra などの粉末冶金 (PM) 鋼は、より微細で均一に分布した炭化物を提供し、従来の溶解鋼が達成できるものを超えて靭性と耐摩耗性の両方を向上させます。タングステンカーバイドインサートはこれをさらに進化させ、PM鋼でさえ摩耗が早すぎる用途での刃先に極めて高い硬度を提供しますが、その脆さにより衝撃荷重下での破損を防ぐための慎重な金型設計が必要です。
金型の寿命を延ばす表面コーティング
最高の工具鋼であっても、金型を攻撃する特定の摩耗メカニズムに対処する表面処理の恩恵を受けます。耐摩耗性のためのスタンピングダイコーティングのオプションが大幅に拡大し、それぞれが異なる故障モードを対象としています。
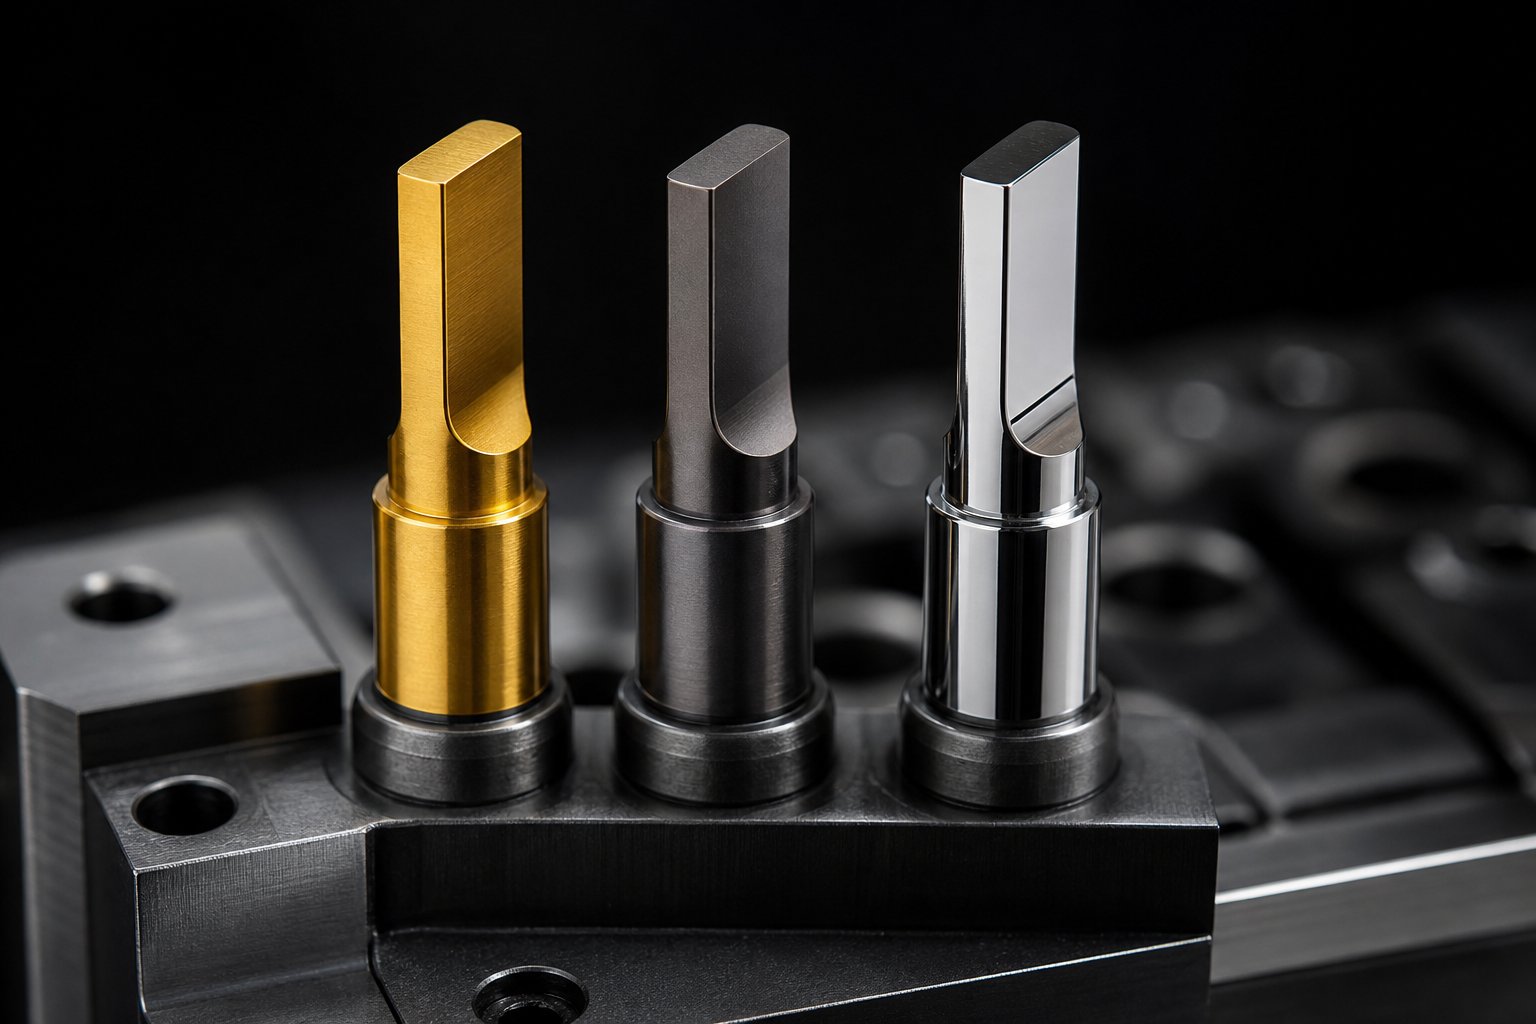
- TiN(窒化チタン):表面硬度を高め、摩擦を軽減する汎用 PVD コーティング。-摩耗に対して適度な改善をもたらし、標準的な用途では費用対効果が高くなりますが、要求の厳しい環境では新しいコーティングよりも優れた性能を発揮します。{2}}
- TiCN(炭窒化チタン):TiNよりも硬く、耐摩耗性に優れています。 TiCN は、高い滑り摩擦を発生する材料に対して優れた性能を発揮するため、より硬い板金の成形加工に適しています。
- TiAlN(窒化チタンアルミニウム):凝着摩耗やかじりが主な故障モードとなる用途に優れています。あMicromachines に研究が掲載されましたTiAlN- でコーティングされた AISI D2 スタンピング ダイは、コーティングされていない工具と比較して推定寿命が 500% を超える向上を達成し、再調整間隔が 80,000 サイクルから予測 500,000 サイクルに延長されたことを実証しました。また、コーティングにより摩擦係数も 0.18 に減少し、ブリキ板と接触した未コーティングの鋼で記録された 0.74 よりも大幅に低くなりました。{10}{11}}
- DLC (ダイヤモンド-ライク カーボン):摩擦係数が非常に低く (多くの場合 0.15 未満)、凝着摩耗に対する優れた耐性があります。 DLC コーティングは、コーティングされていない工具表面でかじりやすいアルミニウム、銅、その他の軟質金属のスタンピングに特に効果的です。
- 窒化:蒸着コーティングではなく拡散処理である窒化により、鋼基材に浸透する硬化した表面層が形成されます。極度の衝撃下で剥離する可能性のある別のフィルムを追加することなく、耐疲労性を向上させ、適度な摩耗保護を提供します。
コーティングでスタンピング金型の寿命を延ばす方法を理解するには、故障モードを診断することから始まります。摩耗には TiCN または TiAlN が必要です。凝着摩耗やかじりは、DLC または TiAlN に影響します。疲労-に関連する表面亀裂には窒化の利点があります。間違った問題に対して間違ったコーティングを適用すると、金型の寿命を延ばすことはできず、コストが無駄になります。
金型材質とワーク特性のマッチング
ワークピース自体が材料の選択肢を制限します。軟銅箔を型抜きする場合は、高強度ステンレス鋼を切断する場合とはまったく異なる要求に直面します。-引張強さ、表面硬度、延性、材料の厚さはすべて、どの工具鋼グレードとコーティングの組み合わせが許容可能な寿命を実現するかに影響します。
被削材の材質が硬いほど刃先の摩耗が多くなり、より高炭化物鋼が必要となります。{0}柔らかく延性の高い材料は凝着摩耗や材料転移 (かじり) を引き起こす傾向があり、そこでワークピース材料がダイ表面に接着します。ストックが厚くなると、パンチにかかる圧縮荷重が増加するため、変形抵抗がより高いグレードが優先されます。
| 工具鋼のグレード | 加工硬度 | 推奨被削材 | 予想されるダイ寿命範囲 | 代表的な用途 |
|---|---|---|---|---|
| AISI D2 | 58-60HRC | 炭素鋼、ステンレス鋼、ばね鋼 | 500,000~2,000、000+ ストローク | 大量の-ブランキング、長時間にわたる切断作業- |
| AISI A2 | 58-62HRC | 混合材料、中硬度の合金- | 300,000~1,000,000ストローク | 複数の加工タイプを備えた順送金型 |
| AISI M2 | 60-65HRC | 高張力鋼、研磨合金 | 500,000~1,500,000ストローク | 高負荷パンチ、高速ブランキング- |
| AISI S7 | 56-58 HRC | ヘビーゲージスチール、厚いストック | 200,000~800,000ストローク | 衝撃{0}}を受けやすい駅、重いゲージのスタンピング- |
| 粉末冶金 (CPM 10V) | 60-63HRC | 研磨材、高ケイ素鋼- | 2,000,000~5,000、000+ ストローク | 超大量生産、研磨性ワークピース-- |
| 炭化タングステン | 85-92HRA | すべての板金、特に研磨合金 | 5,000,000~10,000、000+ ストローク | 大量生産用途向けの切削インサート- |
金型の材質、コーティング、ワークピースの関係は、盲目的に適用する参照テーブルではありません。これはエンジニアリング上の一連のトレードオフです。硬質コーティングを施した硬い鋼は、コーティングを施していない硬鋼よりも優れた性能を発揮することがあります。これは、基材が衝撃を吸収しながらコーティングが摩耗に対処するためです。この組み合わせを正しく行うことが、何年も稼働するダイと数か月で故障するダイを区別するものであり、また、これがプレスおよびガイダンスのサブシステムを非常に重要なものにするものでもあります。プレスが一貫性のない力を加えたり、ガイダンス システムが位置のずれを許容したりすると、最適な材料の組み合わせであってもパフォーマンスが低下します。
厳しい公差を実現するプレス選択および金型サブシステム
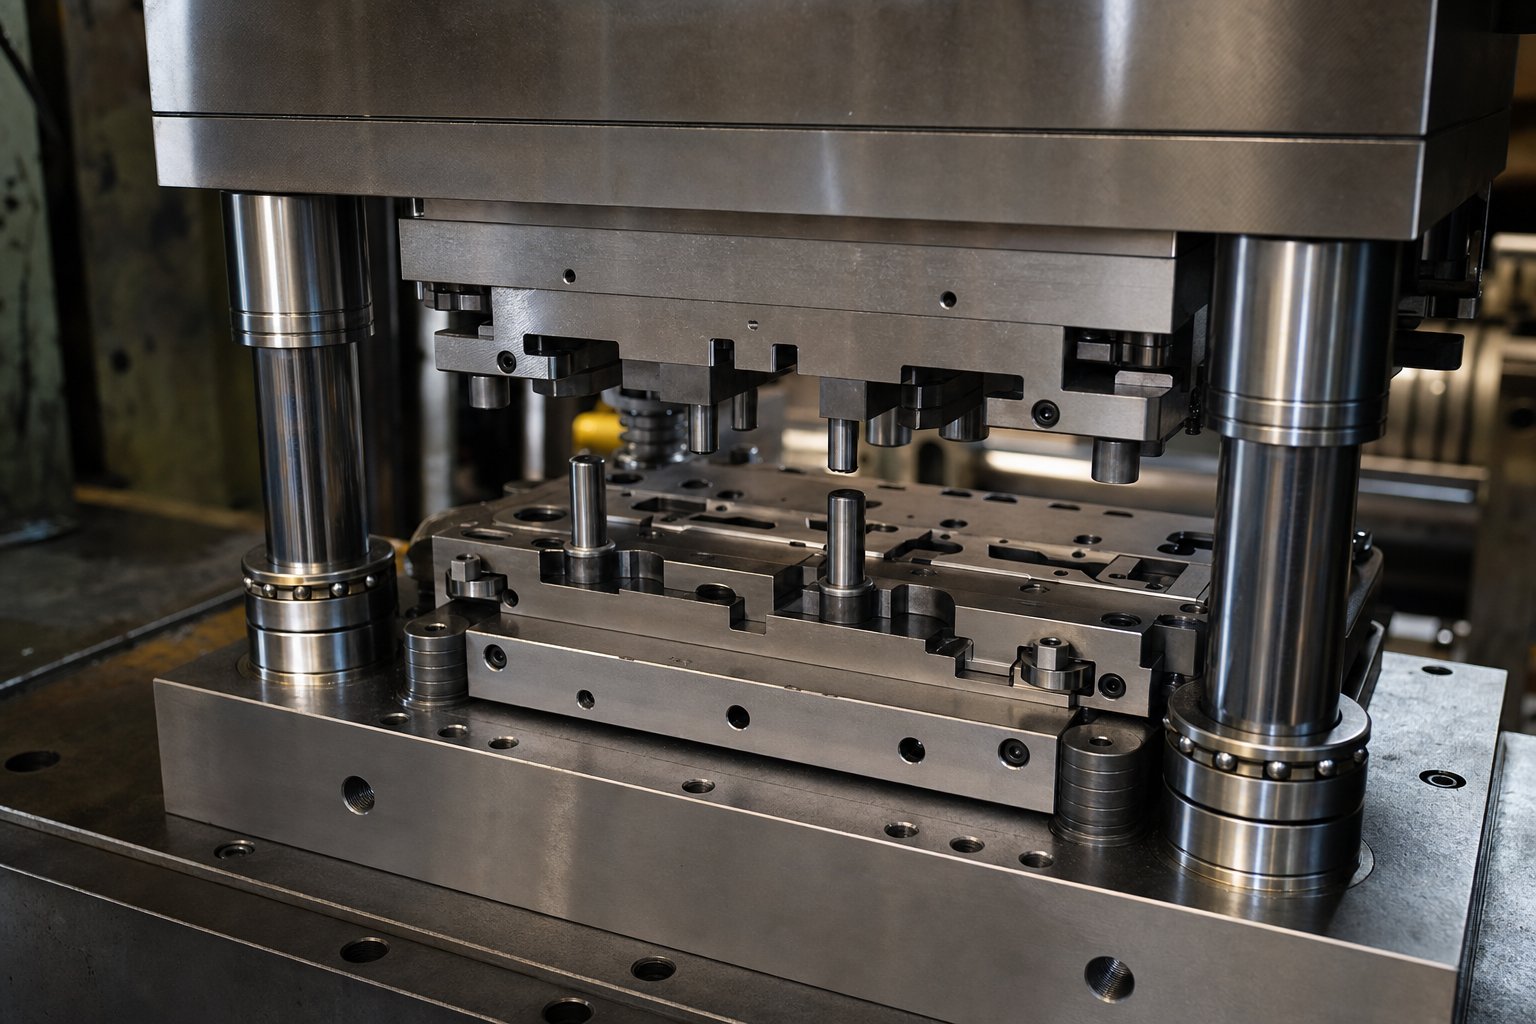
精密金型は、その下のプレスが許容するものしか提供できません。削岩機に外科用器具を取り付けることを想像してください。力を伝達する機械が速度、位置、荷重を適切な精度で制御できない場合、ツールのエンジニアリングは無意味になります。公差の厳しいスタンピングのためのプレス タイプの選択は、後から考える必要はありません。これは、ダイ自体がどれほど適切に構築されているかに関係なく、達成可能な精度の上限を定義する制約です。
機械、油圧、サーボプレスの機能
各プレスのアーキテクチャにより、力がワークピースにどの程度正確に伝わるかについて異なる制限が課せられます。これらの制限を理解すると、生産中に不一致を発見するのではなく、プレスの能力を金型の要件に適合させるのに役立ちます。
機械プレスクランクシャフトまたは偏心ギア機構を介してスライドを駆動し、フライホイールの回転エネルギーによって決定される固定ストロークプロファイルを生成します。これらは速度と一貫性に優れています。一度セットアップすると、最小の変動で同じストローク動作サイクルをサイクルごとに提供します。ブランキングとピアッシングが重要な高速順送金型操作では、機械プレスは優れた再現性を提供します。それらの制限は、動作プロファイルの剛性です。下死点 (BDC) でのスライド速度は、プログラミングではなく形状によって決まります。材料が流れるのに時間がかかる成形作業では、その一定の速度により、スナップスルー衝撃、ダイとプレスフレームの両方にストレスを与える逆トン数スパイク、位置精度を低下させる横方向のパンチのたわみが発生する可能性があります。{6}}
油圧プレス流体圧力を使用してスライドを動かし、ストロークのどの時点でも最大のトン数を提供します。そのため、成形深さ全体にわたって一貫した力制御が不可欠な深絞り加工に最適です。また、下死点での滞留も可能になり、材料に形成された形状を設定する時間を与えます。トレードオフは速度です。油圧システムは機械式プレスよりもサイクルが遅く、油温の変化やバルブの応答遅れによって位置にわずかな変動が生じる可能性があるため、超-厳しい-公差、高速生産への適合性が制限されます。{6}}
サーボプレス精密成形に最も優れたアーキテクチャを表します。精密スタンピング用のサーボ プレスは、フライホイールとクラッチをダイレクト ドライブ サーボモーターに置き換え、オペレータがスライド速度をプログラム可能に制御し、ストロークの作業部分の任意の位置に留まるようにします。-パンチがワークピースに接触する瞬間にスライドを最高速度まで減速することで、スナップスルー ショックを軽減し、位置ずれの原因となる横方向のパンチの動きを最小限に抑えることができます。{3}}エンボスやプロファイルを設定するために一時的な滞留をプログラムできます。振り子モードで実行することもできます。このモードでは、スライドが 360 度完全に回転するのではなく、ストロークの動作部分のみで振動し、同じモーター RPM で生産速度が 30% 以上向上します。
高度な高張力鋼を加工する精密スタンピング金型の場合、このプログラム可能な動作はオプションではありません。{0}これらの材料はより多くの成形エネルギーを必要とし、より高い逆荷重を生成します。材料接触点での速度を制御することで、摩擦の蓄積を最小限に抑え、スナップスルー力を低減し、パンチにかかる横応力を制限することで金型の寿命を延ばします。-その結果、成形フィーチャの寸法管理がより厳密になり、メンテナンスの間隔が長くなります。
ダイの誘導および位置決めサブシステム
プレスは力を伝えます。ダイの内部サブシステムは、力がどこにかかるかを制御します。完璧に調整されたサーボプレスでも、ずさんな金型ガイドを補うことはできません。金型設計の専門家であるアート・ヘドリック氏が指摘するように、ガイド ピンは上部シューと下部シューを正確に配置して、すべての金型コンポーネントが適切なクリアランスで接続されるようにすることを目的としていますが、メンテナンスが不十分なプレスを修正することはできません。どちらのシステムもエンジニアの意図どおりに機能する必要があります。
ボールベアリングガイドポスト-金型パイロットピンの位置合わせ精度の基礎となります。薄い油膜の上に乗って高速で熱を発生する摩擦式ガイド ピンとは異なり、ボール ベアリング ポストは精密ケージ内で硬化鋼球を使用し、メーカーが「ネガティブ スロップ」と呼ぶものを実現します。ピン-と-のベアリング アセンブリはブッシュの穴より約 0.0002 インチ大きく、遊びが完全になくなります。このゼロクリアランスフィットにより、フリクションピンが過熱して固着するような高い生産速度でも、ストロークごとに上型と下型のダイハーフが正確に同じ相対位置に戻ることが保証されます。
パイロットピン異なる機能を果たします。ガイドポストがダイ半体を互いに位置合わせする一方で、パイロットピンはストリップ材料をダイに位置合わせします。ステーションで成形や切断が行われる前に、ストリップにあらかじめ開けられた穴に入り、材料を正確な位置に引き込みます。-毎分数百ストロークで稼働する順送金型では、0.02 mm のストリップの位置ずれがステーション全体で発生し、公差外の部品が生成されます。--パイロット ピンは、前進するたびにストリップをダイの形状に対して機械的に参照することで、そのドリフトを排除します。
ストックリフターストローク間でストリップを持ち上げると、ダイ表面を引きずることなく自由に進むことができます。これにより、ストリップの歪み、スラグの引っ張り、表面の損傷を防ぎます。特殊ストックリフターシリンダー順送金型用に設計されており、横方向の推力を吸収し、ストックレールに直接取り付けられるため、横方向の荷重がかかっても一定のリフト高さを維持します。
これらの目に見えるコンポーネントの下には、弾性システムダイ内で力がどのように分布するかを静かに支配します。スプリング、ウレタン パッド、窒素ガス シリンダーは、ストリッパー、ブランク ホルダー、パッドの圧力を制御する逆圧を提供します。-不適切なスプリングの選択は、適切に製造された金型での位置誤差の最も一般的な原因の 1 つです。-ストリッパー スプリングが弱すぎると、ストリップが不均一に持ち上げられ、傾きが生じます。不適切に充填されたスタンピングダイ用の窒素スプリングシステムは、一貫性のないブランクホルダーの力をもたらし、メタルフローの変動を引き起こし、成形部品の寸法のばらつきとして現れます。相互接続するガスチャネルを通じて複数のシリンダーを一体化する窒素マニホールドは、完全に圧縮されたときの圧力上昇を約 15% に制限し、個々のスプリングよりも均一で予測可能な力を提供します。
これらのコンポーネントは一緒になって、精度維持サブシステムの分類を形成します。{0}それぞれが位置誤差の特定の原因に対処します。
- 指導体制(ボール ベアリング ガイド ポスト、ヒール ブロック、ウェア プレート): ダイの上半分と下半分の間のアライメントをミクロンの移動範囲内で維持し、パンチ-と-のクリアランスを変える横方向のずれを防ぎます。
- 測位システム(パイロット ピン、位置合わせ機能、位置決めデータム): 各ステーションでワーク材料をダイの形状に位置合わせし、すべての操作が同じ位置原点を参照するようにします。
- 弾性システム(スプリング、ウレタン、窒素シリンダー、マニホールド): 成形中に素材を保持、剥離、クッションする反圧力を制御し、寸法のばらつきを引き起こす不均一な負荷を防ぎます。{0}}
- フィードシステム(サーボフィーダー、ストックガイド、送り長さ制御): ストリップピッチに合わせて正確かつ反復可能な増分で材料を送り、各ステーションが正しい位置で材料を受け取ることを保証します。
- センシングシステム(-金型センサー、ミスフィード検出器、荷重モニター内): 位置エラー、材料の座屈、または異常な力をリアルタイムで検出し、位置ずれによって金型が損傷したり、スクラップ部品が大量に発生したりする前にプレスを停止します。
これらのサブシステムは単独では動作しません。感知システムが捕捉できない送りエラーは、誘導システムが修正できない位置エラーになります。弾性システムが依存する磨耗した窒素シリンダーにより、パッド圧力が不均一になり、完成品の寸法ばらつきとして現れます。精度は、製造工程全体にわたってストロークごとに設計意図内で同時に機能する 5 つのサブシステムすべての成果です。
この相互依存性は、時間の経過とともに精度が低下する理由も説明します。摩耗、疲労、汚染により各サブシステムのパフォーマンスは徐々に低下し、その結果として突然品質が低下することはほとんどありません。それは部品が許容範囲を超え始めるまで静かに蓄積されます。これらの警告サインを早期に認識し、精度が失われる前に対応方法を知っているかどうかが、何百万もの良好な部品を供給する金型と、スクラップが増加する金型の違いとなります。
金型の故障モードと精度を維持するメンテナンス
精度は一夜にして失われることはありません。摩耗メカニズムによって一度に 1 ストロークずつ侵食され、金型自体に目に見える損傷が現れるずっと前に、部品の品質に微妙な指紋が残ります。 1万回のストロークで0.01mm伸びるバリ。 1 週間の生産を通じて管理下限に向かって変動する成形寸法。 5 つおきのパーツに現れる表面の傷。これらの信号の読み方を知っていれば、ダイの内部で何が起こっているかを正確に知ることができます。
スタンピング金型の故障モードと原因を、偶然の不運ではなく、予測可能なエンジニアリング現象として扱うことで、メンテナンスが事後対応の修理からプロアクティブなライフサイクル管理に変わります。目標は、金型を稼働し続けることだけではありません。設計と製造時に投資したミクロン-レベルの精度が、ダイの生産寿命全体にわたって維持されます。
一般的な故障モードと根本原因
製造中の精密スタンピング金型には、4 つの主要な故障メカニズムが影響します。それぞれが異なる物理法に従い、異なる金型の特徴をターゲットにし、プレスから出てくる部品に明確な痕跡を残します。どのメカニズムがアクティブであるかを認識することで、正しい対応が研磨、再コーティング、再調整、交換のいずれであるかが決まります。
チッピング:小さな破片は、通常、鋭利なコーナー、狭い半径、または複雑なパンチの輪郭などの刃先から砕け散ります。根本的な原因はほとんどの場合、硬度と靱性の不均衡です。ダイス鋼が受ける衝撃荷重に対して脆すぎるか、刃先が位置ずれしたストックから横方向の力を受けることです。部品では、チッピングは、単純なエッジ摩耗によって生じる均一なバリの成長とは異なり、ストロークごとに高さと位置が異なる不規則なバリとして現れます。金型の故障の診断フレームワークでは、チッピングがスタンピング金型の「4 つの要因」の 1 つであると特定されており、拡大するとエッジがギザギザまたは鋸歯状に見えることが指摘されています。-
かじり:加工材料が圧力下で金型表面に顕微鏡的に溶接され、分離時に引き剥がされると、成形表面に粗く汚れたパッチや堆積物が形成されます。-かじりは、転写された材料により摩擦が増大し、より多くの熱が発生し、より多くの材料の転写が促進されるため、急速に加速します。部品にかじりにより傷、切り傷、表面粗さが生じ、それらは徐々に悪化します。これは、ステンレス鋼、アルミニウム、または工具鋼と化学的親和性のあるその他の材料を打ち抜き加工する場合、特に潤滑が不十分な場合や絞りクリアランスが狭すぎる場合に最もよく発生します。
疲労亀裂:応力サイクルが繰り返されると、最終的にはダイス鋼の耐久限界を超え、半径、フィレット遷移、キー溝などの高応力フィーチャで微小亀裂が発生します。{0}{1}{0}これらの亀裂は、臨界長さに達するまで材料中をゆっくりと伝播し、突然の破壊を引き起こします。疲労の厄介な側面はタイミングです。200,000 ストロークで始まった亀裂が最終的に刃先に到達する前に、金型が 800,000 ストロークの間完璧に動作する可能性があります。部品の品質への影響は、断続的な寸法変動、隣接する材料の屈曲による亀裂による表面の痕跡、または段階的なバリの成長による事前の警告なしに突然起こる壊滅的なエッジ破損として現れます。{9}}
ミスアライメント-による摩耗:ガイド システムが劣化すると、金型の上半分と下半分がストロークごとに正確に同じ相対位置で接触しなくなります。 0.01 mm の横方向のずれでも、パンチが中心からずれてダイ開口部に入り、刃先の片側に集中的に摩耗が発生することを意味します。{2}}これにより、非対称のバリ、片側のエッジの丸み、および単一方向の段階的な寸法ドリフトが発生します。-これは、摩擦式ガイド ピンを備えた金型やギブが摩耗したプレスで最も一般的な故障モードであり、オペレーターは徐々に品質が変化するのは通常のエッジ摩耗によるものであると考えているため、検出されないことがよくあります。
予防保守戦略
スタンピング金型の効果的な予防メンテナンスは、時間{0}}ベースの検査と生産-ベースのトリガーを組み合わせた構造化されたリズムに従います。カレンダー間隔のみに依存すると、金型の摩耗が保存日数ではなく、ストローク、材料の硬さ、動作条件に基づいて起こるという現実を見落とします。
スケジュールされた研磨間隔:スタンピング金型の研磨スケジュールは、任意の期間ではなく、実際のストローク数に基づいて決定される必要があります。業界の慣例では、磨耗履歴から確立されたサービス間隔ごとの記録されたヒット数とシャープ レビューが関連付けられています。--あ実稼働ベースの PM アプローチ-研ぎのレビュー、インサートの検査、および選択された交換ポイントにプレス数を使用することをお勧めします。精密金型の場合、トリガーは通常控えめに設定されます。つまり、部品がすでに公差から外れている場合ではなく、バリの高さが最大許容仕様の 50-70% に近づいたときに研磨が行われます。すべての研ぎは、適切なクーラントと治具を備えた専用の平面グラインダーで実行する必要があります。手動による手研ぎや不適切な研削砥石は、刃先の早期劣化や硬化表面の熱損傷の主な原因です。
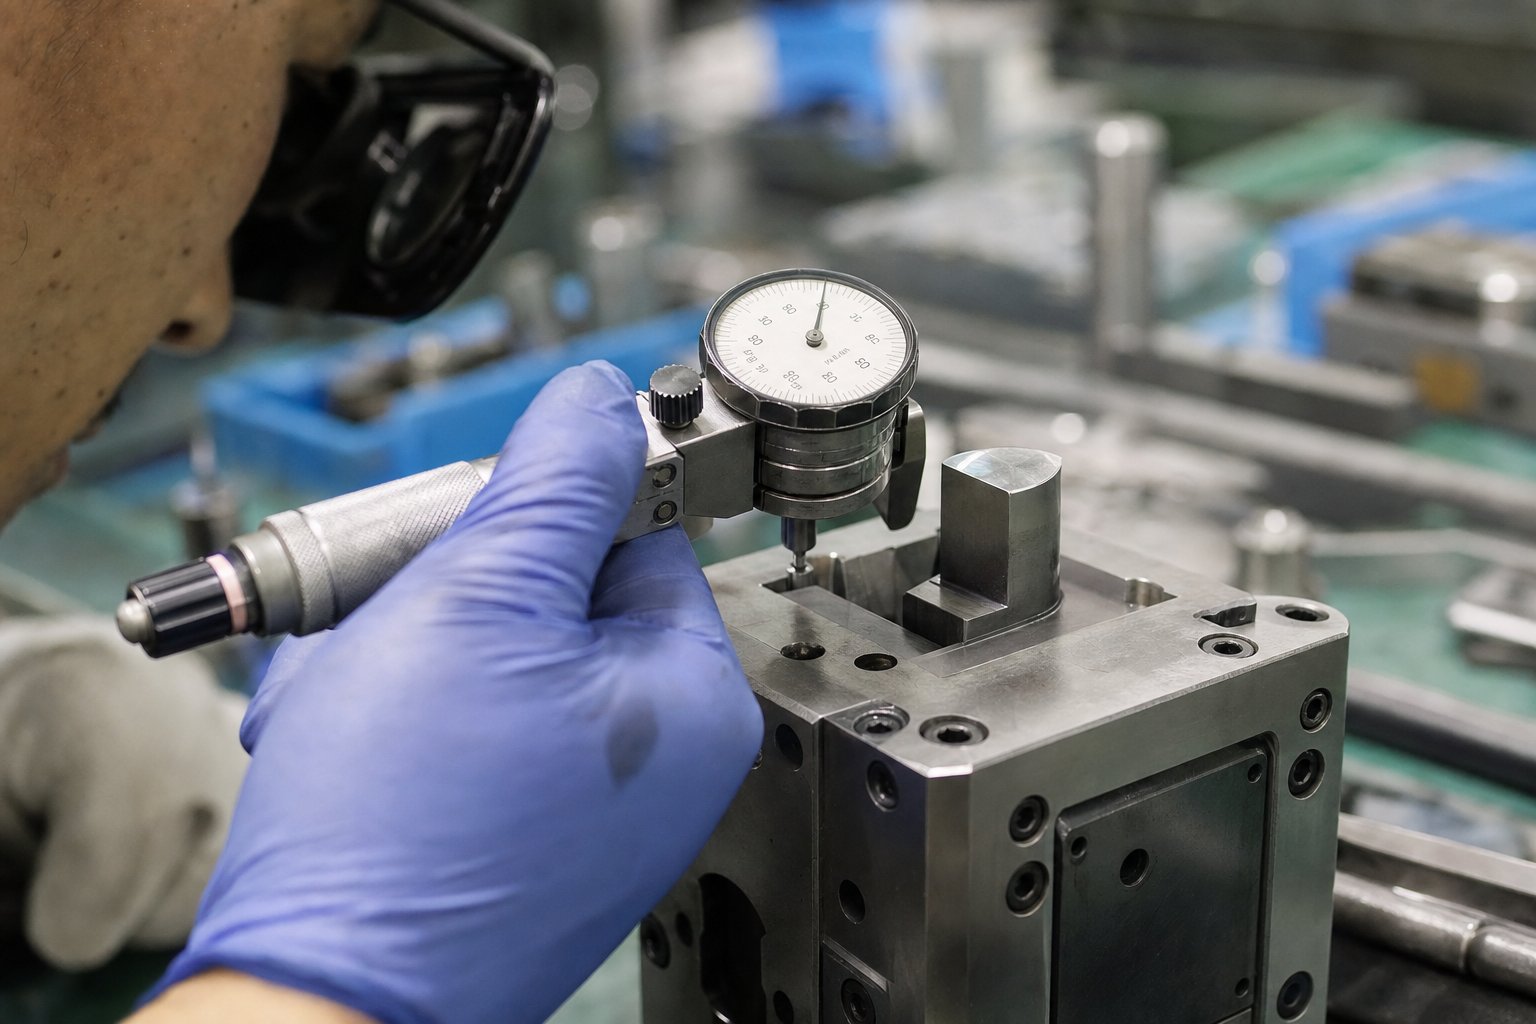
摩耗測定の検査プロトコル:定量的検査により、客観的なメンテナンスの決定が推測から分離されます。マイクロメーターと光学コンパレータを使用して、各 PM 間隔でのパンチ径の減少、ダイ開口部の拡大、およびクリアランスの変化を測定します。すきまゲージのクリアランス チェックでは、パンチとダイのギャップの偏差が仕様から 0.02 mm を超えていないことを確認する必要があります。-これらの測定値を経時的に追跡します。ストローク数に対してプロットすると、摩耗傾向が予測可能になり、生産中に品質アラームに対応するのではなく、計画的なダウンタイム中にメンテナンスをスケジュールすることができます。
ダイ内センサーを使用した-状態ベースのメンテナンス:{1}最新の精密金型には、リアルタイムのプロセス データを提供する荷重センサー、近接センサー、ミスフィード検出器が組み込まれています。{0}}トン数の特徴が変化したとき、またはストリップ位置決めセンサーが変動の増加を検出したとき、金型は何かが変化したことを伝えています。状態に基づくメンテナンスは、次のスケジュールされた間隔を待つのではなく、これらの信号に応答し、ばね疲労、ガイド摩耗、進行性ミスアライメントなどの問題をスクラップが発生する前に検出します。このアプローチは、サービスを開始するための推定ではなく実際のダイの動作を使用して、予防保守と予知保守の間のギャップを埋めます。
研究によると、完全に事後対応型のメンテナンス アプローチは、プロアクティブな予防的な戦略よりも 25- 30% 多くのコストがかかります。追加の出費は、緊急作業員に 2 ~ 3 倍、急ぎで発注されたスペアパーツに 25 ~ 50% の追加料金を支払い、生産中断によるはるかに大きな損失を吸収することによって発生します。
金型の改修と製造中止の決定--
精密金型の寿命をいかに延ばすかは、最終的には、いつメンテナンスで元の能力を回復できるのか、いつ金型が回復を超えた状態になったのかを知ることの問題です。この違いによって、改修に投資するか、交換用ツールの調達を開始するかが決まります。
再研磨および再コーティングすると精度が復元されます。摩耗が刃先と成形面に限定されており、金型の構造幾何学形状、ガイド システム、取り付け面が仕様の範囲内にある場合は、再研磨と再コーティングによって工具を生産可能な状態に戻すことができます。{0}}再研磨するたびにパンチ面から少量の材料が除去され、切断長さが短くなります。ほとんどの精密金型は、再研磨代が 1 ~ 3 mm になるように設計されており、パンチが短すぎて機能しなくなる前に複数回の修復サイクルを提供します。再研磨後、TiAlN や TiCN などの PVD コーティングを再塗布すると、表面硬度と耐摩耗性が回復します。
金型が寸法限界に達した場合:再研磨ですべてを修復できるわけではありません。ガイド ピンの穴が楕円形に磨耗している場合、ダイ ブロックの構造部分に疲労亀裂が発生している場合、または累積的な再研磨により利用可能な許容値が使い果たされた場合、ダイは寿命点に達しています。--。この時点を超えて金型の稼働を続けると、仕様を確実に満たすことができない部品が生成され、交換用工具よりも高価なスクラップが発生します。
改修か交換かの決定は、直感ではなく、メンテナンス記録とプロセス能力データからの証拠に従う必要があります。検証済みのメンテナンスにもかかわらず Cpk 値が 1.33 を下回る傾向にある場合、または必要なサービスの間隔が短縮し続けている場合、ダイは寿命段階に入ったことを示しています。--
ダイの精度が低下していることを示す次の警告サインに注意してください。
- バリ高さの増加:各研ぎサイクル後にバリがより早く成長する場合は、再研削ではエッジの形状が完全に復元できなくなっているか、研ぎだけで補正できるレベルを超えてクリアランスが開いていることを示しています。
- Cpk しきい値を超える寸法ドリフト:メンテナンスやセットアップの検証後でもプロセス能力指数が 1.33 を下回る場合、ダイの機械的状態は必要な許容範囲をサポートできなくなります。
- 一貫性のないストリップ送り:ダイの表面が徐々に粗くなったり、パイロット穴が摩耗したり、ガイド システムが劣化したりすると、ストリップの位置が変動し、ステーション間の寸法のばらつきとして現れます。{0}}-
- パンチ面の目に見える摩耗パターン:不均一な摩耗、非対称の研磨マーク、またはパンチ平面上の補助線は、清掃や研ぎでは修正できない位置ずれまたはガイド システムの劣化を示しています。
メンテナンス間隔ごとにこれらの観察を文書化することでデータ証跡が作成され、使用終了の決定を感情的ではなく客観的に行うことができます。{0}{}{1} 200 万ストロークにわたって確実に機能したダイは、生産実行中に最終的に致命的な故障が発生した場合に、危機に駆られて慌てて行うのではなく、適切な計画に基づいて交換する価値があります。-
金型がいつ限界に達したかを知ることは、ライフサイクル管理の 1 つの側面です。もう 1 つの側面は、同様に重要ですが、その代替品をどこから調達するか、そしてサプライヤーがアプリケーションが要求する精度、一貫性、生産サポートを提供できるかどうかを評価する方法を知ることです。
精密金型サプライヤーの評価と選択方法
摩耗した金型を交換したり、新しいプレス部品を発売したりすると、長期的な影響をもたらす調達の決定に直面することになります。{0}{1}{2}{0}{1}サンプル部品の公差を達成できるサプライヤーと、年間 100 万個の生産を維持しながら、何か問題が発生した場合に迅速なサポートを提供できるサプライヤーは同じではありません。-これら 2 つの機能の間には、トランザクション ベンダーと真のツール パートナーとのギャップがあるため、そのギャップを埋めるには、見積もりのリクエストをはるかに超えた構造化された評価が必要です。
金型サプライヤーの主要な評価基準
精密スタンピング金型の調達チェックリストを作成する際には、技術的な深さ、品質システム、生産サポート インフラストラクチャという 3 つのカテゴリの機能が最も重要です。いずれかの領域の弱点は、最終的には寸法上の問題、納期の遅れ、下流でのメンテナンスの問題として現れます。
技術力サプライヤーが実際に何を構築できるかを定義します。一般論ではなく具体的な内容を探してください。
- 達成可能な公差:ショップが単一のサンプルで達成できると主張するものだけでなく、製造時に保持されている公差の文書化された証拠を求めてください。 ±0.01 mm ~ ±0.05 mm を目標とするサプライヤーは、最初の製品の測定値だけでなく、実際の生産実行からの Cpk データを表示できる必要があります。-
- -社内の機械加工リソース:ワイヤ放電加工、精密平面研削、CNC 治具ボーリング、光学プロファイル研削はすべて 1 つの屋根の下に存在する必要があります。重要なプロセスをアウトソーシングすると、精密な作業では吸収できない引き継ぎの変動が生じます。独自のワイヤ EDM 部門と研削部門を維持しているショップは、精密な金型の組み立てに必要な反復的なフィット-と-のサイクルをより厳密に管理しています。
- シミュレーションツール:成形シミュレーション、スプリングバック予測、ストリップ レイアウト最適化ソフトウェアにより、サプライヤーが鋼材を切断する前にデジタルで問題を解決していることがわかります。この機能により、トライアウトの繰り返しが直接削減され、リードタイムが短縮されます。
品質システム部品を検査する工場とプロセスを管理する工場を分けます。この違いは精密工具にとって非常に重要です。
- 最初の商品検査 (FAI):厳格な FAI プロセスにより、完全な生産が開始される前に、製造プロセスがすべての設計要件を満たす部品を一貫して生産できることが検証されます。すべての重要な機能、材料認証、およびプロセス文書にマッピングされた寸法データを含む完全な FAI レポートを提供するサプライヤーを探してください。この検証ステップでは、寸法、材料、またはプロセスのエラーが生産現場に到達する前に検出されます。
- 統計的プロセス制御 (SPC):製造中およびプレス部品の製造中に重要な金型寸法で SPC を実行しているサプライヤーは、検査能力だけでなくプロセス認識を示しています。比較可能な過去のプロジェクトからサンプル管理図と Cpk ドキュメントを入手してください。
- 認証:ISO 9001 認証は、基本的な品質管理規律を確立します。自動車アプリケーションの場合、通常、IATF 16949 が必須です。これら精密金型メーカーの品質認証サプライヤーが最終検査結果だけでなく、プロセスを制御するための文書化されたシステムを維持していることを確認します。
制作サポート金型の出荷後に何が起こるかを決定します。精密工具は、購入して忘れる資産ではありません。--
- トライアルサービス:サプライヤーは、貴社のトン数、速度、ストローク プロファイルに一致する印刷機の製品版の試用を実行できますか?{0}本番環境でのみ発生する、プレス マスクのサイズが小さかったり不一致だったりする問題を試してください。
- 継続的なメンテナンス プログラム:サプライヤーは定期メンテナンス、再研磨サービス、緊急修理サポートを提供していますか?金型を作って立ち去るサプライヤーは、すべてのライフサイクルリスクをあなたに背負わせることになります。
- エンジニアリングの応答性:材料の変更やエンジニアリングの改訂のために金型の修正が必要な場合、応答時間が重要になります。専任の金型エンジニアリング スタッフを抱えるサプライヤーは、工具メーカーが設計者を兼務するショップよりも迅速に適応します。
サプライヤーの能力をプロジェクト要件に適合させる
すべてのプロジェクトに同じサプライヤー プロファイルが必要なわけではありません。優先順位を付けるスタンピング金型サプライヤーの評価基準は、特定のアプリケーションパラメータに基づいて変更する必要があります。軟鋼から ±0.1 mm で打ち抜き加工された大型の構造ブラケットは、年間 500 万個の製品にわたって ±0.02 mm に保たれる小型の電気コネクタ端子とはまったく異なる調達需要を伴います。
4 つのプロジェクト変数が最終候補リストを決定するはずです。
- パーツのサイズと形状:サプライヤーはサイズ範囲に関する専門知識を開発しています。大型の自動車用パネルに最適化されたショップは、小型で複雑なコンポーネントに焦点を当てたショップとは運営が異なります。貴社の部品エンベロープをサプライヤーのスイート スポットに一致させることで、サプライヤーの機器、治具、検査能力がお客様の要件に自然に適合することが保証されます。
- 許容範囲:許容誤差が厳しくなると、理論的にそれが可能な装置だけでなく、そのレベルで実証済みのプロセス能力を備えたサプライヤーが求められます。プロトタイプではなく、実稼働からの証拠を要求します。
- 年間生産量:大規模プログラムでは、サプライヤーがキャパシティ プランニングの規律、バックアップ ツール戦略、長時間の実行でも品質を低下させることなくスループットを維持できる生産インフラストラクチャを備えている必要があります。{0}}
- 材料の種類:特殊合金、最先端の高強度鋼、-薄ゲージ銅合金には、それぞれ特有の成形上の課題があります。{0}特定の被削材の経験を積んだサプライヤーは、時間と工具にコストがかかる学習曲線の失敗を回避します。{3}
小型、{0}}高精度、公差-の重要部品用の工具を調達するエンジニアリング チームの場合、専門のサプライヤーのほうが一般的なショップよりも優れた結果をもたらすことがよくあります。この分野の専門家、イーチェンは、設備、プロセス開発、品質システムを、特に公差の厳しいコンポーネントの再現可能な量産に重点を置いています。{0}}その集中した専門知識により、広範囲の部品サイズや公差クラスに注意を分散させるショップと比較して、開発サイクルが短縮され、トライアウトの繰り返しが減り、より予測可能な生産結果が得られます。
以下の評価シーケンスは、要件の定義からサプライヤーの選択に移行するための反復可能なフレームワークを提供します。
- 許容差と体積の要件を定義します。サプライヤーに連絡する前に、寸法仕様、品質機能に重要な要素、年間生産量、予想されるダイ寿命を文書化してください。{0}{1}要件が曖昧だと見積もりも曖昧になります。
- 実証済みの能力を持つサプライヤーを候補リストに挙げます。同等の容量で許容範囲を達成しているという文書化された証拠に基づいて、候補をフィルタリングします。社内にワイヤ放電加工、研削、または関連するシミュレーション ツールを備えていないサプライヤーを排除します。{{1}
- 最初の記事サンプルをリクエストします。-最終候補に残ったサプライヤーに、指定された材料を使用して生産目的のツールからサンプル部品を作成してもらいます。{0}寸法適合性、エッジの品質、表面仕上げ、および単一の部品だけでなくサンプル バッチ全体の一貫性を評価します。
- SPC ドキュメントを確認します。サンプル実行からの工程能力データを確認します。クリティカルディメンションで 1.33 を超える Cpk 値は、プロセスが通常の変動に対するマージンを備えた許容範囲内に集中していることを示します。 1.0 未満の値は、プロセスが仕様を確実に保持できないことを示します。
- 継続的なサポートとメンテナンスの条件を評価します。金型納品後に何が起こるかを確認します。再研磨サービス、スペアコンポーネントの入手可能性、エンジニアリング変更のターンアラウンド、および保証条件を評価します。アフターマーケットサポートのないサプライヤーからのダイの価格が低いと、ツールの寿命全体にわたってコストが高くなることがよくあります。
この構造化されたアプローチにより、最終的にはエンジニアリング上の決定となるものから主観が排除されます。価格は重要ですが、それは多くの変数のうちの 1 つです。最も低い見積もりを提供するサプライヤーであっても、プロセス能力を証明したり、完全な FAI 文書を提供したり、生産期間を通じて金型をサポートしたりすることができないサプライヤーが、工具のライフサイクル全体で測定した場合、最もコストが低い選択肢となることはほとんどありません。-精密スタンピング金型のサプライヤーを選択する方法は、検証済みの能力を文書化された要件と照合し、生産量を確定する前に物理的証拠と一致していることを確認することになります。
精密スタンピング金型戦略の構築
適切なサプライヤーを選択することは、ずっと前から始まるチェーンの最後のリンクです。この記事で取り上げるすべての決定は、金型の選択から材料仕様、プレスのマッチングに至るまで、単一の結果に反映されます。つまり、プレス部品がビジネス上合理的なコストで仕様を一貫して満たしているかどうかです。これを正しく理解しているエンジニアリング チームは、精密スタンピング 金型をコンポーネントの購入ではなく、システムの問題として扱います。
避けるべき仕様の間違い
損害の大きいエラーのほとんどは、鋼材を切断する前に発生します。これらの一般的なスタンピング金型設計の間違いは、パフォーマンス上の利点をまったく提供せずに、静かに予算を膨らませ、金型の寿命を短縮します。
- 重要ではない機能を過剰に許容する-:{1}}図面上のすべての小数点には価格が含まれます。業界のエンジニアが一貫して観察しているように、±0.1 mm で完全に機能するフィーチャに ±0.02 mm を指定すると、製品を改善することなく、より厳しい金型クリアランス、より硬い工具鋼、より頻繁な研磨が強制されます。本当に要求される機能に対しては、厳しい許容差を確保してください。
- -生産量に応じた金型材料の指定:稼働寿命が D2 または粉末冶金鋼を必要とする場合、A2 から作られた金型は早期に摩耗するため、早期の改修が必要となり、安価な工具によるコスト削減が損なわれます。
- 報道機関の互換性を無視:プレストン数、シャット高さ、ベッド面積、スライド動作プロファイルを確認せずに金型を設計すると、トライアウトで予期せぬ事態が発生し、生産が遅れ、場合によっては金型の修正が必要になることがあります。
- 設計段階からメンテナンス計画を立てていない場合:再研磨代、アクセス可能な磨耗コンポーネント、またはセンサー取り付け規定なしで設計された金型では、事後対応のメンテナンスが必要となり、事前対応型のアプローチよりも 25 ~ 30% 高いコストがかかります。
精度を損なうことなくスタンピング金型のコストを削減する方法を知ることは、ここから始まります。図面の段階でエンジニアリング時間を費やして、どの公差が実際に機能を駆動するかを特定し、その後、下流のすべての決定を任意の仕様ではなく実際の要件に一致させます。
精密スタンピング戦略の構築
エンジニアリング チームのスタンピング金型戦略は、部品の要件と工具の決定を一致させる論理的な順序に従います。
- まずはパーツ機能から。どの寸法が組み立て、性能、安全性にとって重要であり、どの寸法が標準公差を許容するかを特定します。
- 形状、体積、公差プロファイルに一致する金型タイプを選択します。大量の複雑さの場合はプログレッシブ、-平坦度が重要な部品の場合はコンパウンド、-大型または深絞り形状の場合はトランスファーです。-
- 初期費用だけでなく、予想される稼働寿命とワークの特性に基づいて、金型の材料とコーティングを指定します。
- プレス能力を金型の成形要件に合わせます。特に、公差の厳しい成形操作ではスライド モーション制御を行います。{0}}
- 問題が発生した後ではなく、生産を開始する前に、メンテナンス プロトコル、研磨間隔、検査基準、耐用年数終了のしきい値を確立します。{0}}-
精密スタンピング金型のパフォーマンスはシステムの結果であり、コンポーネントの仕様ではありません。材料、コーティング、プレス、メンテナンス スケジュールなど、単一の要素が単独で精度を実現することはありません。それは、ツールのライフサイクル全体にわたって相互に強化し合う統合された意思決定から生まれます。
精密スタンピング金型仕様のベストプラクティスに従うことは、それぞれの決定が次の決定を制約することを受け入れることを意味します。公差目標は材料グレードを決定します。材料グレードはコーティングの選択に影響します。コーティングのパフォーマンスはプレスのダイナミクスに依存します。プレスの動作によってメンテナンスの頻度が決まります。リンクが切れると、他の要素がどれほど適切に設計されているかに関係なく、システムのパフォーマンスが低下します。
研究から積極的な調達に移行する準備ができているエンジニアリング チーム、特に反復可能な大量生産向けに構築された、許容誤差が重要な小型部品の場合、{0}}YICENの精密プレス金型ソリューション上記の評価フレームワークに基づいたサプライヤーとの会話の実際的な出発点を提供します。
精密プレス金型に関するよくある質問
1. 精密プレス金型と標準プレス金型の違いは何ですか?
精密スタンピング金型は、±0.01 mm ~ ±0.05 mm の公差を目標とし、数百万サイクルにわたる再現性を備えていますが、標準的な金型は ±0.1 mm 以下の緩さで動作します。精密金型には、より狭いパンチ-}-}のクリアランス(材料の厚さの 3-5% 対 8-12%)、DC53 や SKD11 などの高級工具鋼、ボールベアリング ガイド システム、および鏡面研磨された表面が必要です。真の差別化要因は、最初の部品の公差ではなく、工具の製造寿命全体にわたって寸法精度を維持できるかどうかです。
2. 精密プレス金型の寿命はどのくらいですか?
金型の寿命は、工具鋼のグレード、表面コーティング、ワークの材質、メンテナンス方法によって異なります。 AISI D2 ダイは通常、ブランキング操作で 500,000 ~ 2,000、000+ ストロークを達成します。 CPM 10V のような粉末冶金鋼は寿命を 2,000,000~5,000、000+ ストロークまで延長しますが、タングステンカーバイドインサートは 5,000,000~10,000、000+ ストロークに達します。 TiAlN などのコーティングを適用すると、再調整の間隔を 500% 以上延長できます。これらの数値を一貫して達成するには、定期的な研ぎや状態の監視などの適切な予防メンテナンスが不可欠です。
3. 順送金型とトランスファー金型のどちらを選択するのですか?
決定は部品のサイズ、形状、体積によって決まります。順送金型は、ストリップ供給マルチステーション シーケンスを使用して厳しい公差を効率的に達成するため、大量生産(年間 100、000+)の中程度の複雑さを伴う小型から中型の部品に優れています。トランスファーダイは、部品がストリップ供給には大きすぎる場合、深絞りが必要な場合、またはステーション間で回転する必要がある場合に必要です。搬送システムはグリッパーフィンガーを介して個々のブランクを移動させるため、複雑な 3D 形状に対する柔軟性が高まりますが、より多くの自動化インフラストラクチャが必要になります。
4. スタンピング金型の寿命を延ばすのに最も効果的なコーティングは何ですか?
最適なコーティングは、主な故障モードによって異なります。 TiAlN は凝着摩耗やかじりに対して非常に効果的であり、D2 ダイでは寿命が 500% を超えることが研究で示されています。 DLC コーティングは非常に低い摩擦 (0.15 未満) を提供し、アルミニウムまたは銅をスタンピングする際のかじりを防ぎます。 TiCN は、より硬い板金に対して優れた耐摩耗性を提供します。窒化により、表面の亀裂を防ぐ拡散硬化層により耐疲労性が向上します。{7}コーティングを特定の摩耗メカニズムに適合させることが重要です。コーティングが間違っていると、コストに関係なく効果がほとんど得られないからです。
5. 精密プレス金型のサプライヤーを選択する際に何に注意する必要がありますか?
サプライヤーを 3 つの側面から評価します: 技術力 (生産実行による文書化された公差、社内ワイヤ EDM と研削、シミュレーション ソフトウェア)、品質システム (完全な寸法マッピングによる最初の製品検査、Cpk 1.33 以上の SPC データ、ISO 9001 または IATF 16949 認証)、生産サポート (代表的な印刷機の試用、メンテナンス プログラム、エンジニアリング変更への対応)。{0}{1}}小型で公差が重要な部品については、YICHEN のようなスペシャリストは再現可能な量産工具に特に焦点を当てており、ゼネラリストショップには欠けている可能性のある集中的な専門知識を提供します。量を確定する前に、必ず物理サンプルで機能を検証してください。


