


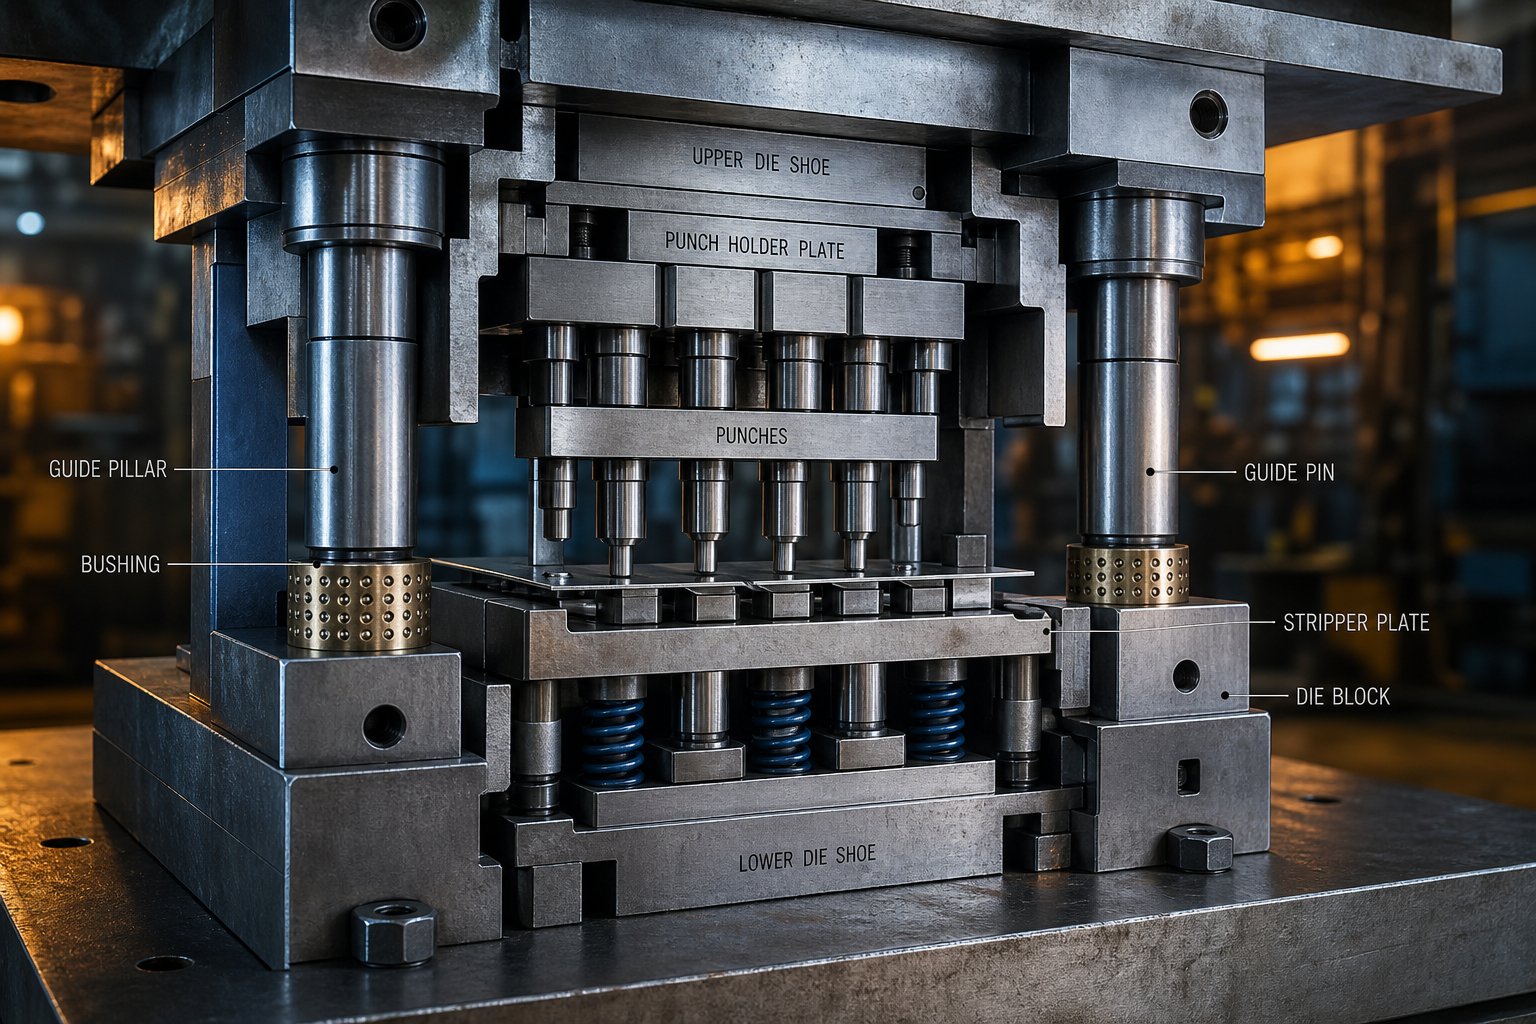
スタンピング金型とは何か、そしてすべてのコンポーネントが重要である理由
板金製造において金型とは何かと問われると、答えは精度と力に帰着します。スタンピング ダイは、プレス機に設置されるカスタム ツールです。切断、成形、またはその両方の組み合わせによって、平らなシート メタルを完成部品に変換します。-これは 2 つの部分で構成されます。上部はプレスラムに取り付けられ、下部はプレスベッドに取り付けられます。プレスが循環すると、これらの半分が巨大な力で互いに近づき、その間にある形鋼部分が材料をせん断または曲げて最終的な形状にします。
スタンピング金型の実際の働き
それで実際のところ、金型は何に使用されますか?金型は、小さな電気コネクタから自動車のボディパネル全体に至るまで、あらゆるものを製造するために使用されます。工具の切断および成形セクションは通常、硬化工具鋼または超硬で作られており、周囲の構造が重量を吸収して位置合わせを維持しながらワークピースを成形します。スタンピング金型は毎分 1,500 ストロークの速度で回転し、各ストロークで完成品または部分的に完成した部品が生成されます。この速度と精度の組み合わせにより、スタンピング金型が大量の金属製造のバックボーンとなっています。-
個々のコンポーネントを理解することが重要な理由
ほとんどの参考文献では、スタンピング金型の部品を語彙用語のフラットなリストとして扱っています。そのアプローチは的を外しています。これらのコンポーネントは相互接続されたサブシステムを形成し、プレス ストロークのたびに各コンポーネントが他のコンポーネントに影響を与えます。ツーリング エンジニアがこれらのサブシステムの関係を理解すると、欠陥の診断がより迅速になり、交換部品の指定がより正確になり、金型製造業者とのコミュニケーションがより明確になります。コンポーネント-レベルの知識は、部品の品質、メンテナンスのスケジュール設定、コスト管理に直接つながります。
すべてのスタンピング欠陥は、特定のコンポーネントの状態に遡ります。コンポーネントを特定すれば、修正も特定できます。
ブレーク スタンピングに続くセクションでは、パーツ カタログを提供するのではなく、5 つの機能サブシステムに分けられます。このシステム レベルのアプローチにより、ある領域の摩耗がどのように他の領域の故障に連鎖するのか、また、特定のコンポーネントが他のコンポーネントに目に見える損傷が現れるずっと前に注意が必要となる理由が明らかになります。{1}
ダイコンポーネントがどのようにして機能サブシステムに編成されるか
スタンピング金型には数十の個別の部品が含まれている場合がありますが、それらをランダムにリストしても、午前 2 時にバリの問題をトラブルシューティングしたり、故障の原因を金型製造業者に正確に説明したりするのには役立ちません。より実践的なアプローチグループスタンピング金型部品印刷サイクル中に実際に実行される内容に基づいて、5 つの機能サブシステムに分類されます。このフレームワークは、スタンプ部品の欠陥を責任あるシステムに戻し、さらにその中の特定のコンポーネントにまで結び付けるためのメンタル モデルを提供します。
金型の 5 つの機能サブシステム
サイズや複雑さに関係なく、すべてのダイ アセンブリはこれら 5 つの作業グループに依存しています。各サブシステムにはプレス ストローク中に異なるジョブがあり、それぞれが他のサブシステムが正しく実行されるかどうかに依存します。
- 構造システム- プレストン数を吸収し、剛性を維持し、他のすべての金型コンポーネントに取り付け面を提供します。主要部品: ダイシュー、バックアッププレート、ファスナー、ノックピン。
- カッティングシステム- 材料を分離するせん断、ブランキング、ピアッシング、ノッチング操作を実行します。主要部品: パンチ、ダイブロック、断面切削インサート。
- ガイドシステム- ダイの上半分と下半分の間の正確な位置合わせを維持し、各ステーションでストリップを位置合わせします。主要部品:ガイドピン、ブッシュ、パイロットピン、ヒールブロック。
- ストリッピングシステム- 切断中に材料を平らに保持し、アップストロークでパンチからストリップを取り外します。主要部品: ストリッパー プレート、ダイ スプリング、窒素シリンダー、圧力パッド。
- 排出システム- ストローク間のストリップの動きを制御しながら、完成品やスラグをダイキャビティから除去します。主要部品: ノックアウト ピン、シェダー、リフター、バイパス ノッチ。
業界カタログのスタンピング部品は、金型の設計に応じて複数のグループに分類されることが多いことに気づくでしょう。たとえば、パイロット ピンはガイド システムとして機能しますが、物理的には切断システムのパンチ プレートに取り付けられています。重要なのは物理的な場所ではなく、機能です。
プレスストローク中にこれらのシステムがどのように相互作用するか
順送金型の 1 回のプレス サイクルを想像してください。ラムは上死点からスタートし、下降して作業を行って戻ります。そのほんの 1 秒の間に、5 つのサブシステムすべてが正確な順序でアクティブになります。単独で動作するコンポーネントはありません。ガイド システムのブッシュが摩耗すると、位置ずれが発生し、切断システムのパンチの摩耗が促進されます。ストリッピング システムのバネが壊れると、スラグがパンチの先端に乗り上げ、次のストロークで排出システムが詰まります。
以下の表は、プレス ストロークの各フェーズを、アクティブなサブシステムと関連する重要な金型コンポーネントにマッピングします。
| プレスストロークフェーズ | アクティブなサブシステム | 主要コンポーネント |
|---|---|---|
| ストリップは次のステーションに進みます | 排出 | リフター、フィードレール、バイパスノッチ |
| パイロットピンがストリップ穴に入ります | 導き | パイロットピン、ガイドピン、ブッシュ |
| ストリッパ接点材質 | ストリッピング | ストリッパープレート、スプリング、プレッシャーパッド |
| 材料を切断または成形するパンチ | 切断 | パンチ、ダイブロック、切削インサート |
| ラムが下死点に到達 | 構造的 | ダイシュー、バックアッププレート、ヒールブロック |
| ラムが後退し、ストリップがパンチから引き抜かれる | ストリッピング | ストリッパープレート、スプリング |
| キャビティから排出されたスラグと部品 | 排出 | ノックアウトピン、シェダー |
このシーケンスは 1 分間に数百回または数千回繰り返されます。サブシステム間のハンドオフごとに、潜在的な障害点が生じます。このレンズを通して診断に取り組むと、品質の問題は謎めいたものではなくなります。欠陥をその発生源である脳卒中段階まで追跡し、アクティブなサブシステムを特定して、注意が必要な特定のコンポーネントを絞り込みます。
このフレームワークを導入すると、より深く検討するための論理的な開始点は、他のすべてのサブシステムが文字通りボルトで固定される基盤である構造システムになります。
ダイシューと構造基盤
スタンピングダイ内のすべての切削インサート、ガイドピン、ストリッパープレートは何かにボルトで固定されます。その何かは構造システムであり、その仕事は一見単純です。重量を吸収し、平らに保ち、金型設計者が配置した場所にすべてを正確に保持します。基礎を間違えると、コンポーネントがどれだけ正確に研磨されているか、ワイヤーが切断されているかに関係なく、基礎に取り付けられたものは正しく機能できなくなります。-
上下型シュー
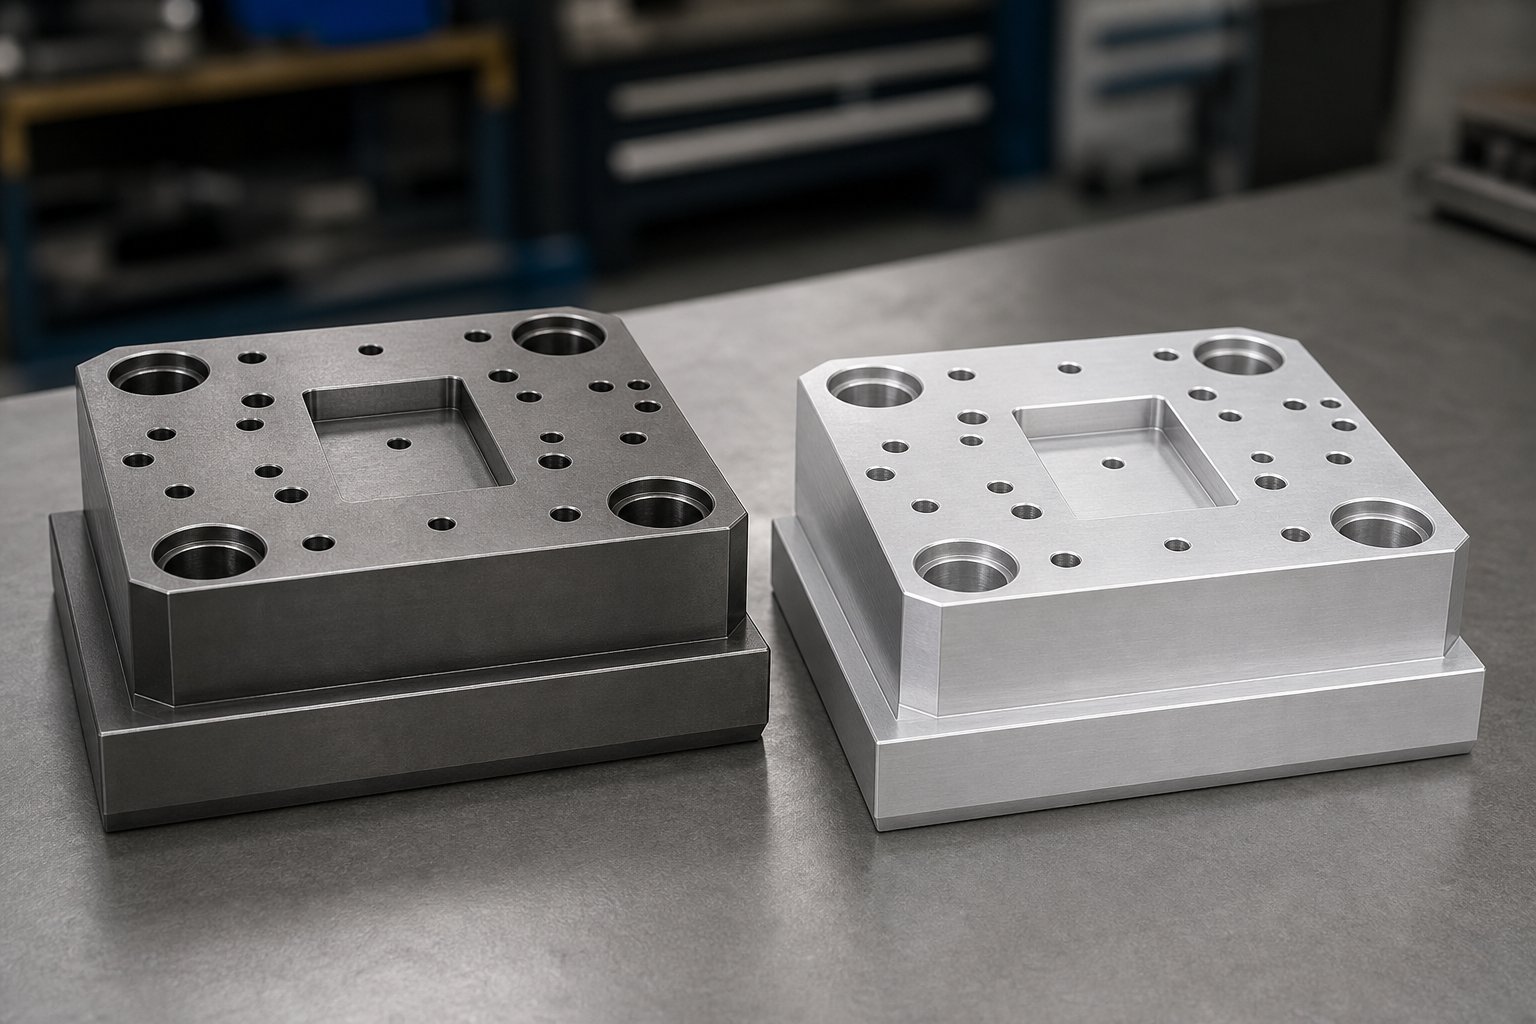
ダイ シューは、ダイ アセンブリ全体の骨格を形成する厚い精密研磨プレートです。-下部ダイシューはプレスベッドに取り付けられ、上部ダイシューはラムに取り付けられます。これらを組み合わせることで、すべての動作コンポーネントの位置を特定し、固定するための安定した平行な表面が提供されます。これらは、他のすべてのサブシステムが乗るシャーシと考えてください。
ほとんどのダイ シューはスチールで作られており、通常は中炭素グレードまたは合金グレードで、繰り返しの負荷に対して剛性と耐摩耗性を備えています。{0}アルミニウムはその代替品であり、大きな利点をもたらします。としてファブリケーターアルミニウムは鋼鉄の 3 分の 1 の重さで、加工が速く、衝撃をよく吸収するため、衝撃力が大きい金型のブランキングに強力な選択肢となります。{0}}特殊合金により、アルミニウムは低炭素鋼よりも優れた圧縮強度を得ることができますが、それでも滑り接触が続くと摩耗が早くなります。-
ダイシューの厚さは何によって決まるのでしょうか? 3 つの要因が支配的です: 操作中に適用されるプレストン数、取り付けポイント間のサポートされていないスパン、およびパンチ荷重がプレート全体にどのように分散されるかです。大きな圧縮力の下で金属を絞るコイニングダイでは、荷重が狭い領域に集中する単純な曲げダイよりもはるかに厚いシューが必要です。サイズが小さい靴は荷重がかかるとたわみ、そのたわみはプレス部品の寸法変化としてすぐに現れます。
| 基準 | スチールダイシュー | アルミダイシュー |
|---|---|---|
| 重さ | 重い(ベースライン) | 鉄の約1/3 |
| 料金 | 材料費の削減、加工時間の短縮 | 材料コストが高く、加工速度が速い |
| 耐摩耗性 | 高いため、長時間の生産に適しています | 中程度。摩耗の多いゾーンではハードコートが必要になる場合があります。- |
| 衝撃吸収 | 低い | 高、ブランキング用途に最適 |
| 代表的な用途 | 順送金型、大量生産- | プロトタイプの金型、大型のブランキング金型、重量に敏感なセットアップ- |
バックアッププレートと負荷分散
ここでは、ほとんどの参考文献が完全に省略している詳細を示します。硬化したパンチが板金を貫通すると、小さな断面に大きな力が集中します。-パンチをダイシューに直接取り付けると、繰り返しの衝撃により時間の経過とともにシューの表面がピーニングされ、パンチが移動したり沈んだりするポケットが形成されます。修正はバックアップ プレートで、パンチ リテイナー プレートまたはダイ パッド プレートと呼ばれることもあります。
バックアッププレートはパンチヘッドとダイシューの間にあります。その仕事は純粋に機械的なもので、集中したパンチの荷重をより広い範囲に分散させて、靴の表面を平らで損傷のない状態に保ちます。これらのプレートは通常、少なくとも 45 HRC まで硬化されており、高圧パンチ シャンクによるピーニングに耐えるのに十分な表面硬度が与えられています。-
いつ必要ですか?加えられるせん断力に比べてパンチの断面が小さい場合は常に、バックアップ プレートが必要です。-幅広のヘッドを備えた大きな直径のパンチは、損傷を引き起こすことなく靴に直接取り付けることができます。小さなパンチ、狭い間隔で配置されたパンチ クラスター、および高トン数の用途では、常に中間硬化層のメリットが得られます。-
ダイセットと取り付け金具
スタンピング ダイ セットは、ガイド ポストで結合された上部および下部のダイ シューで構成される、事前に組み立てられたユニットです。{0}金属スタンピングダイセットを標準カタログ品目として購入すると、ショップに一貫性という大きな利点が得られます。シューは地面と平行-に到着し、ガイドポストはすでに圧入されており、アセンブリは予測可能な位置合わせでプレスに投入されます。頻繁に金型交換を行う工場では、標準金型セットを使用するとセットアップ時間が短縮され、毎回最初から構造アセンブリを構築する際のばらつきがなくなります。
取り付け金具はすべてを所定の位置にロックします。スタンピング金型で最も一般的な留め具であるソケット ヘッド キャップ スクリューは、コンパクトな設置面積で高いクランプ力でコンポーネントをシューに固定します。ノックピンで位置を決め、リーマ穴に押し込んで各コンポーネントを 1000 分の 1 インチ以内に配置します。キーは、精密に研磨された小さな長方形のブロックで、フライス加工されたキー溝にはめ込まれており、側面からの荷重がかかる作業中の横方向の動きに対する追加の抵抗力を提供します。-
ネジがコンポーネントを固定し、ダボがコンポーネントを正確に配置し、キーが負荷によるコンポーネントのずれを防ぎます。これら 3 つの機能のいずれかが失われると、構造システムはその機能を停止します。つまり、その上に取り付けられているすべてのサブシステムが所定の位置からずれ始めます。このドリフトは、ガイド システムがストーリーを認識し、異なるツール セットとの整合性を完全に維持する場所です。
パンチ、ダイブロック、クリアランスの科学
構造的な位置合わせは、実際に切断を行うコンポーネントが鋭利で、正しくペアリングされ、正確に適切なギャップで分離されている場合にのみ重要です。切削サブシステムは、ダイとパンチがせん断応力下でワークピースと相互作用する場所であり、生産中に摩耗が最初に現れる場所です。スタンプされた部品上のすべての穴、スロット、ノッチ、ブランク プロファイルは、このサブシステムの状態に遡ります。
パンチとその形状
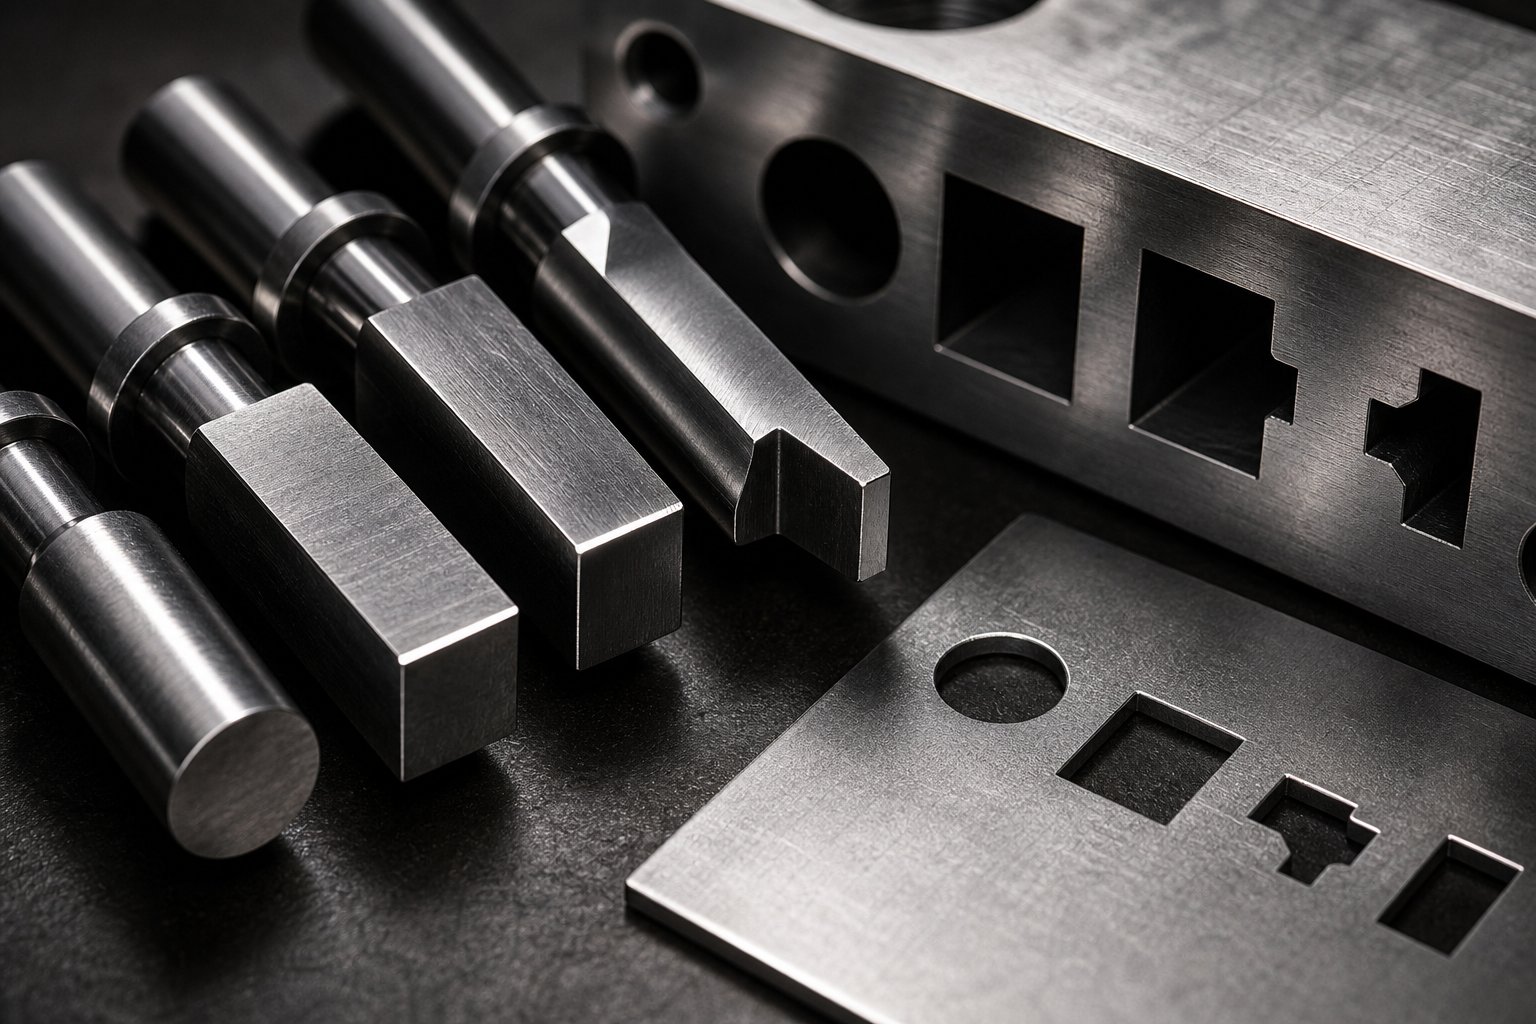
パンチは、シートメタルを貫通し、下のダイ開口部に材料を押し込む雄型の切削工具です。パンチの形状は、完成品の切断プロファイルを直接決定します。丸パンチは標準的な穴に対応します。成形パンチにより、長方形、D カット、またはカスタム プロファイルが作成されます。-ノッチングパンチでエッジをトリミングします。ランシング パンチは、材料を完全に分離することなく、タブを 1 回のストロークで切断および曲げます。
形状と同じくらい重要なのは、パンチが何から作られているかです。スタンピング ダイ パンチは通常、靱性と耐摩耗性のバランスを考慮して選択された工具鋼から製造されます。
- A2工具鋼--空気硬化、良好な靭性、中程度の耐摩耗性。軟鋼やアルミニウムでの低-〜-生産工程に適しています。
- D2工具鋼- 高炭素、高クロム。長時間の生産に耐える優れた耐摩耗性を備えていますが、衝撃荷重を受けるとさらに脆くなります。
- M2高速度鋼-- 高温でも硬度を維持します。摩擦熱が急速に蓄積する高速順送金型に最適です。-
- 超硬(タングステンカーバイド)- ステンレス鋼やシリコン鋼などの研磨材に対する最大の耐摩耗性。脆いため、慎重な調整とサポートが必要です。
生産量と被削材の硬さに応じて選択してください。 5,000 個の軟鋼ブラケットをスタンピングする工場では、A2 パンチを経済的に実行できるかもしれませんが、何百万ものシリコン鋼部品を循環させる積層ダイでは、研ぎ間隔の間にエッジの品質を維持するために超硬が必要です。
ダイブロックと切削インサート
ダイブロックは、パンチを受ける嵌合メスコンポーネントです。ワークピースの下側に切れ刃を提供し、ブランキングまたはピアス加工の最終寸法を定義します。板金のパンチとダイの関係では、ダイ ブロックは単にパンチが通過するための穴を提供するだけではありません。これにより、材料がせん断面に沿ってきれいに破断する、正確な輪郭の開口部が得られます。
複雑な形状や摩耗の多い用途の場合、金型製造業者はブロック全体を加工するのではなく、断面インサートを使用します。{0}これらのインサートは、ダイブロック本体に圧入またはボルト締めされた個別の硬化セグメントです。切れ刃が摩耗した場合、ブロック全体を再研磨したり廃棄したりするのではなく、影響を受けたインサートのみを交換します。このアプローチにより、メンテナンス コストが削減され、ダウンタイムが大幅に短縮されます。
ワイヤ-EDM プロファイリングにより、ダイ開口部の製造方法が変わりました。このプロセスでは、帯電したワイヤを使用して、+/-0.0001 インチという厳しい公差で硬化工具鋼を切断します。 -公差の厳しい板金パンチやダイの場合、ワイヤ EDM を使用すると、金型製造業者が熱処理後に開口部の輪郭を作成できるため、硬化材料の従来の機械加工を悩ませていた歪みの懸念が解消されます。
クリアランスとその部品品質への影響
クリアランスとは、パンチの刃先とダイブロックの刃先の間の、片側ごとに測定された隙間です。通常、材料の厚さのパーセンテージとして表されます。パンチがシート内に下降すると、パンチのエッジとダイのエッジの両方から破断線が伝播します。適切なクリアランスによりこれらの破断面が位置合わせされるため、材料の中央できれいに接合し、滑らかなせん断領域と最小限のバリが生成されます。
どちらかの方向に間違えると、問題はすぐに悪化します。ミスミの技術チーム標準推奨クリアランスは片面あたり材料の厚さの約 10% であるが、現代の実践では 11 ~ 20% が工具の歪みを軽減し、パンチの寿命を延ばすことができると示唆されています。クリアランスが不十分であると、パンチの負担が大きくなり、必要なトン数が増加し、早期のエッジ欠けが発生します。過剰なクリアランスがあると、破断する前に材料がダイの開口部に転がり込み、大きなバリ、エッジのロール、および寸法のばらつきが生じ、二次的なバリ取り作業が必要になる場合があります。
以下の表は、一般的な厚さの軟鋼において、クリアランスの割合がエッジの品質とバリの形成にどのような影響を与えるかを示しています。
| クリアランス (片側あたりの%) | 結果のエッジ状態 | バリ高さの傾向 | 代表的な用途 |
|---|---|---|---|
| 3-5% | きれいなせん断、最小限のロールオーバー、高いパンチ荷重 | 最初は低く、パンチが摩耗するにつれて急速に増加します | ファインブランキング、精密エレクトロニクス |
| 8-12% | バランスの取れたせん断ゾーンと破砕ゾーン、きれいな破断 | 通常の状態では最小限 | 汎用スタンピング、軟鋼 0.5~2.0 mm |
| 13-18% | 破砕帯が大きく、入口でわずかに横転する | 中程度、非クリティカルなエッジには許容可能- | 構造部品、厚めのストック (2.0 ~ 4.0 mm) |
| 20-25% | 大きな横転、粗い破断面 | 大きなバリが発生する可能性があり、二次バリ取りが必要です | 柔らかい材質の場合、または工具寿命の延長が優先される場合のみ |
適切なクリアランスは、プレス部品のバリの形成を制御する上で最も影響力のある要素です。正しいクリアランスから始まる金属パンチとダイの組み合わせにより、数十万サイクルにわたって一貫したエッジ品質が得られます。クリアランスをわずか数パーセントオフに設定した同じツールでは、最初のヒットから不合格部品が生成されます。
クリアランスは材料特性とも相互作用します。より硬く、より高い-引張-強度の材料は、塑性変形に抵抗し、より急激に破壊するため、より大きなクリアランスが必要になります。銅やアルミニウムなどの柔らかい素材は、パンチに過度の負荷をかけることなく、厳しいクリアランスを許容します。被削材が変わるたびに、クリアランスは前回のジョブから仮定するのではなく、再計算する必要があります。
ただし、切断精度は、鋭いエッジと適切なクリアランスだけでは決まりません。パンチは、サイクルごとにまったく同じ位置でダイの開口部に進入する必要があるため、動的な負荷の下でその位置合わせを維持する役割を担うコンポーネントに焦点が当てられます。
ガイドピン、パイロットピン、精密アライメント
完璧な形状にパンチ研削し、最適なクリアランスを組み合わせた場合でも、ストローク中に上型と下型の位置が数ミクロンでもずれると、スクラップが発生します。ガイド サブシステムはまさにそれを防ぐために存在します。そのツーリングコンポーネントは、何百万回ものプレスサイクルを通じてダイ半体間の反復可能な位置決めを維持し、各ステーションでストリップ材料を登録するため、すべての操作が意図したターゲットに到達します。
ガイドコンポーネントが摩耗すると、その影響は静かに増大します。部品は数週間の検査に合格し、ブッシュは徐々に緩みますが、ある朝、ステーション 3 のバリの高さが突然 2 倍になります。このサブシステムの各要素がどのように機能し、どのように障害が発生するかを理解することで、事後対応のトラブルシューティングと予知保全が区別されます。
ガイドピンとブッシュ
ガイド ポストまたはピラーとも呼ばれるガイド ピンは、一方のダイ シューに取り付けられた硬化鋼製のシリンダーで、反対側のシューの精密ブッシュの中をスライドします。その唯一の目的は、上半分と下半分を正確に位置合わせして、切断と成形のクリアランスがストローク全体にわたって一貫した状態に保たれるようにすることです。として死学のアート・ヘドリックガイド ピンは、プレスのメンテナンスが不十分であることを補うためではなく、金型の半分を正確に配置するように設計されていると強調します。
2 種類のガイドポストとブッシング システムが金型ツーリングの主流を占めています。-
- プレーン-ベアリング(摩擦)ピン- ガイド ポストはブッシュの穴よりわずかに小さく、通常は約 0.0005 インチ小さく、小さなランニング クリアランスが生じます。ブッシングは通常アルミニウム青銅で、自己潤滑のためにグラファイトが含浸されている場合もあります。-フリクションピンは、円筒面全体が横方向の荷重を吸収するため、大きな横方向の推力に適切に対処します。その代償として摩擦が大きくなり、プレス速度が制限され、金型の分離がより困難になります。
- ボールベアリングピン-- 精密ボール ベアリングのケージが、予荷重(負のすきま)状態でピンとブッシュの間で回転します。これにより、滑り摩擦がなくなり、プレス速度が向上し、金型の分離が簡素化されます。しかし、メタルフォーミングマガジン各ボールは表面と点接触のみを行うため、過剰な側面荷重により、個々のボール ベアリングがガイドポストの外径またはブッシュの ID にトラッキング マークを掘り込む可能性があることに注意してください。{0}}
ここではフィットタイプが重要です。ガイド ピンはホーム シューに圧入され、所定の位置に永久的にロックされます。-ブッシングの穴はスリップ フィット (ボール ベアリング タイプの場合は予圧ローリング フィット) を提供するため、反対側のシューはピンの軸に沿って自由に移動できます。-ブッシングの摩耗によってランニング クリアランスが設計限界を超えて広がると、金型の上半分が自由に横方向に移動できるようになり、それが部分的な寸法の変化として見られます。--
設計上の重要な詳細の 1 つは、可能な限り、ガイド ブッシュがダイの作業レベルでガイド ポストと係合する必要があることです。これにより、切断面でたわみを引き起こす曲げモーメントが発生するのではなく、ピンに最も強い状態であるせん断荷重がかかります。
パイロットピンとストリップの登録
ガイド ピンはダイの半分を相互に位置合わせしますが、ストリップ材料も各ステーションで正確に位置決めする必要があります。その仕事はパイロットピンに属します。これらは上部ダイスに取り付けられた先細の弾丸ピンで、切断または成形作業が開始される直前にストリップにあらかじめ開けられた穴に挿入されます。-テーパーがストリップを正確な位置に引き込み、パンチが噛み合う前に送り長さの誤差や横方向のずれを修正します。{5}}
順送金型では、おそらくパイロット ピンが最も重要な位置合わせ機能です。ストリップは複数のステーションを介してインデックス付けされ、すべての操作はステーション 1 で開けられた同じ基準穴に登録される必要があります。パイロットピンの直径がパイロット穴のサイズに対して正しい場合、各ステーションは他のステーションに対して完全な関係でそのフィーチャを追加します。一般的なパイロット ピンの直径は、パイロット穴よりも 0.001 ~ 0.002 インチ小さく、穴の端を変形させることなく挿入できるようにしながら、正確な位置を提供します。
パイロットピンが摩耗すると有効径が小さくなり、テーパが丸くなります。ストリップは各ステーションで正確に中心に配置されなくなり、フィーチャーのドリフトが進行します。穴のパターンがステーションからステーションへと段階的にシフトし、嵌合フィーチャーの位置合わせが停止し、完成した部品は寸法検査に合格しません。高-ステーションのプログレッシブマシンダイでは、パイロットが摩耗すると複合エラーが発生する可能性があり、ステーションごとの系統的な測定がなければ追跡が困難です。--
ヒールブロックとサイドガイダンス
ガイド ピンは垂直方向の位置合わせを効果的に処理しますが、特定の操作ではピンだけでは完全に吸収できない横方向の推力が発生します。角度の付いたトリム、カム駆動のカット、非対称成形はすべて、ストロークの作業部分中に上型を横に押します。ヒールブロックはこれらの力に抵抗します。
ヒール ブロックは、両方のダイ半体にボルトで固定された硬化摩耗プレートで、作業レベルの直前または作業レベルでかみ合うように配置されています。これらは、不均衡な荷重下での横方向の動きを防ぐ箱型の封じ込めを作成します。一部のエンジニアは、最初にガイド ピンを位置合わせのためにかみ合わせてから、ヒール ブロックが切断中の横方向の推力を吸収することを好みます。また、未加工の横方向の安定性よりも超精密な位置合わせの重要性が低い大型成形金型の主なガイドとしてヒール ブロックを使用する製品もあります。
ヒールブロックに対するガイドピンの主な利点は、メンテナンス性です。摩耗したブッシュは市販の新しい交換品と交換され、すぐに機能します。摩耗したヒールプレートは、適切なクリアランスを回復するためにシム調整または研磨が必要となり、メンテナンスのたびに事実上カスタムコンポーネントになります。
ガイド サブシステムの要素が劣化すると、スタンプされた部品に症状が現れます。最も一般的な指標は次のとおりです。
- ピアス穴の周囲のバリの高さが不均一 (一方の側がもう一方の側より重い) は、ブッシュの摩耗またはガイド ピンの偏りによって引き起こされる、パンチとダイ ブロック間の横方向の位置ずれを示します。
- プログレッシブダイのステーション間でのプログレッシブフィーチャのドリフトは、パイロットピンが磨耗しているか、サイズが小さすぎてストリップを正確に位置合わせできないことを示します。
- ガイド ピンに傷やかじり跡があれば、汚染、不十分な潤滑、または過剰な側面荷重が明らかになり、最終的にはダイが焼き付きます。
- 部品ごとの寸法のばらつきが大きくなると、特に公差が厳しい形状では、ブッシングのクリアランスが設計限界を超えて開く可能性があります。{0}
- 片側のパンチエッジの早期欠けは、通常はヒールブロックの磨耗やボールベアリングガイドのトラッキング損傷などにより、上部ダイスが荷重を受けてずれていることを示しているだけです。{0}}
- ダイを低速でハンド サイクルしているときにカチッという音が聞こえたり、粗さが聞こえる場合は、ボール ベアリング ケージの損傷またはガイド表面の間に異物が挟まれている可能性があります。{0}{1}
これらの症状はそれぞれ、特定のガイド コンポーネントの状態を追跡します。ガイドピン表面の定期検査、ブッシングクリアランスの測定、パイロットピンの直径の監視を通じて、これらを早期に発見することで、位置ずれによって切断システムとストリッピングシステムの摩耗が同時に促進されるときに発生する連鎖的な損傷を防ぎます。
位置合わせにより、パンチとダイブロックが正しい位置で接触するようになります。ストリッピングは、会議が終了した後に材料がきれいにリリースされることを保証します。この機能は、独自の注意を必要とするまったく異なる一連の力とスプリング システムによって駆動されます。
ストリッパー、スプリング、圧力システム
パンチが材料を切断し、ガイドピンがすべての位置を整えます。しかし、切断が行われている間、板金を金型の表面に対して平らに保つものは何でしょうか?そして、ラムが後退するときにストリップをパンチから引き戻すのは何でしょうか?どちらの答えも、ストリッパーとそれに動力を供給するスプリング システムという同じサブシステムを示しています。これらのプレス金型コンポーネントは、何か問題が発生するまでは注目されることはほとんどありませんが、すべてのストロークで切断品質、スラグの挙動、および部品の平坦度を直接制御します。
ストリッパーとその二重の役割
ストリッパーは 2 つの機能を同時に果たします。まず、切断中にシートメタルを下部ダイ表面に対して平らにクランプし、材料が貫通するときにパンチの周囲で上向きに曲がるのを防ぎます。これにより、エッジの品質が向上し、パンチのたわみが減少し、成形中のワークピースの安定性が維持されます。第二に、引き出し中にパンチ本体から材料を剥ぎ取ります。金属板は穿孔中にパンチシャンクの周囲で自然に潰れ、剥離を防ぐしっかりとしたグリップを形成します。ストリッパーは、パンチが後退するときにストリップを自由に剥がすのに必要な下向きの力を提供します。
基本的なストリッパー設計が 2 つあり、用途に合わせて間違った設計を選択すると、予測可能な問題が発生します。
チャンネルストリッパー(ブリッジストリッパー)下部ダイに固定された固定プレートです-。シンプルで安価で、メンテナンスもほとんど必要ありません。ストリップはプレートに加工されたチャネルを通過し、パンチが後退すると、プレートはストリップが一緒に上方に移動するのを物理的に防ぎます。簡単そうに聞こえますが、金型設計の専門家としてアート・ヘドリック氏は強調しますが、ブリッジストリッパーは切断中に材料を押さえつけません。金属は自由に曲がり、横に移動し、パンチ間で結合します。その自由により、パンチのたわみや欠けが発生し、ひどい場合には、ストリッピング中にパンチがリテーナーから剥がれてしまいます。
スプリング式ストリッパー(圧力パッド)-スプリングまたはガスシリンダーの上のダイに取り付けられたプレートです。パンチが噛み合う前に材料に接触して平らにし、カット全体を通して材料をしっかりと保持し、パンチが後退するときにストリップを押し下げ続けます。これにより、切断中の材料の動きを排除し、すべてのストロークで制御された一貫した剥離力を提供します。その代償として、コストが高くなり、構造がより複雑になり、スプリング交換の継続的なメンテナンスが必要になります。
いつどれを使えばいいのでしょうか?ブリッジ ストリッパーは、ピアシングを最小限に抑え、厳しい公差を持たないシンプルな低速ダイで作業できます。{0}最新の金属スタンピング ツールや金型用途におけるその他の事実上すべてのものでは、バネ式ストリッパーが標準です。-ブリッジストリッパーの製造コストの削減が、生産リスクを上回ることはほとんどありません。
ストリップ力を駆動するスプリングシステム
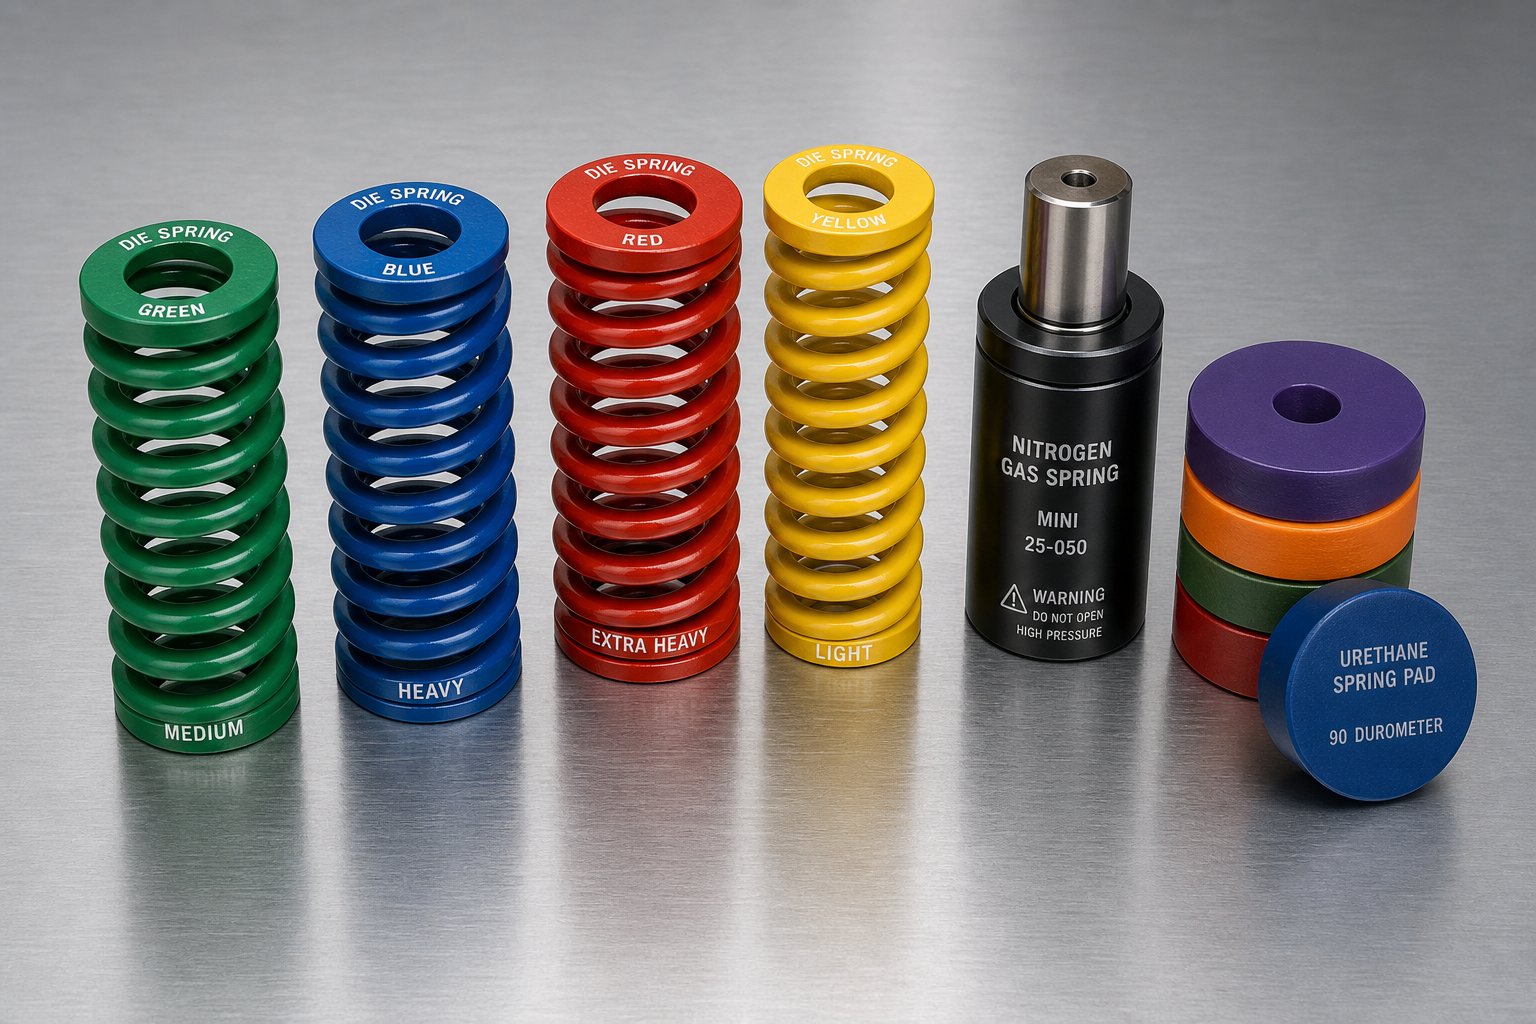
バネ式ストリッパーのパフォーマンスは、何がそれを押しているかによって完全に決まります。{0}}スタンピング金型における 3 つの主要なスプリング タイプのパワー ストリッピング システムは、それぞれが金型のプレス作業に異なる特性をもたらします。
従来のダイスプリングは高強度合金ワイヤで作られた圧縮コイルバネで、コンパクトなパッケージで高い力を発揮できるように設計されています。{0}これらは、たわみ率によって色分けされています: 軽荷重 (緑)、中荷重 (青)、重荷重 (赤)、超重荷重 (黄色)。-このコーディングにより、メンテナンス技術者は測定することなく、一目でスプリング容量を識別できます。ダイ スプリングは、同じサイズの標準的な圧縮スプリングよりも約 30% 多くの荷重に対応し、汎用のスタンピング ツールやダイの加工に最も一般的な選択肢です。-
窒素ガス泉ピストンロッドを備えた密閉シリンダー内に含まれる圧縮窒素を使用します。機械式スプリングと比較して、より小さなパッケージで非常に高い力を提供し、ガス圧縮はコイルのたわみよりも平坦な力曲線に従うため、ストローク全体にわたってより一貫した圧力を維持します。また、持続的なサイクリングでも長持ちします。その代償として、初期費用が高くつき、定期的な圧力チェックが必要になります。窒素スプリングは、スペースが限られている複雑なダイ、高負荷の負荷、またはストリッパー パッドの長い移動量にわたって均一な圧力が必要な用途に最も適しています。-
ウレタンスプリング荷重がかかると圧縮される固体エラストマーのパッドまたはシリンダーです。これらは振動を効果的に吸収し、不規則なキャビティに適合するカスタム形状で製造でき、窒素システムよりも低コストです。これらの制限は、機械式および窒素式の両方のオプションと比較して疲労寿命が低く、繰り返し圧縮されると材料がクリープするため時間の経過とともに剛性が失われることです。
適切なスプリングのタイプを選択するには、力密度、寿命、利用可能なスペース、予算のバランスをとる必要があります。以下の表は、製造現場で最も重要な基準に沿ってこれら 3 つのオプションを比較しています。
| 基準 | 従来のダイスプリング | 窒素ガススプリング | ウレタンスプリング |
|---|---|---|---|
| 力密度 | 中程度の複数のスプリングが必要になることが多い | 高い、同じ力に必要なユニット数が少なくなる | 低から中程度、デュロメータによって異なります |
| 疲労寿命 | 中程度(高速では頻繁な交換が必要な場合があります) | 高 (数百万サイクルに耐えるように設計) | 低~中程度 (クリープは時間の経過とともに性能を低下させます) |
| 力の一貫性 | たわみにより変化(上昇率曲線) | ストローク全体にわたってほぼ一定 | プログレッシブ、圧縮とともに増加 |
| 料金 | 前払いが低い | 高額の前払いで長期的にはより経済的- | 低い |
| スペース要件 | 深いポケットが必要で、パッドごとに複数のユニットが必要です | 複数のコイルスプリングを単一ユニットで置き換えるコンパクトなユニット | 不規則なスペースにもフィットする柔軟な形状 |
| 代表的な用途 | 汎用-金型、高速平坦部品- | 複雑な金型、重い荷重、長いパッド移動 | 軽量-剥離、振動に敏感なダイス- |
スプリングのプリロードとトラベルは、ストリッピングが実際に機能するかどうかを決定する 2 つのパラメータです。プリロードは、ダイが閉じる前に、設置された高さでスプリングが及ぼす力です。予圧が小さすぎると、ストリッパーはパンチが接触する前に材料を平らにすることができません。トラベルとは、ストローク中にスプリングが圧縮される距離です。スプリングの移動距離が作動ストロークより短い場合、スプリングが底に達し、ハードストップが発生し、リテーナーに亀裂が入ったり、ダイシューが損傷したりする可能性があります。適切に設計されたストリッパー システムは、フル ストローク時にスプリングの利用可能な移動量の 75% を超えて圧縮しません。
ストリップが失敗した場合に何が起こるか
ストリップの失敗が大きな衝撃音となって現れることはほとんどありません。スプリングが疲労したり、プリロードが失われたり、複数のスプリングが配置されている場合に 1 つずつ破損したりすると、徐々に歪みが生じます。-金型は動作し続けますが、部品の品質は特定の追跡可能な方法で低下します。
ナメクジ引きそれは最も直接的な結果です。ストリップ力が、パンチの引き抜き中に材料を下部ダイに押し付けるのに必要な閾値を下回ると、スラグとパンチ面の間の真空シールが有効になります。スラグはパンチの上に戻り、ストリップ上またはダイのキャビティ内に落ちます。順送金型を通過する 1 つの引き抜かれたスラグが工具内のすべてのステーションに損傷を与え、生産に支障をきたし、高額な修理代が発生する可能性があります。不十分な剥離力は、大きな切削クリアランスや真空ポケットと並んで、この問題の主な原因の 1 つです。
ステーション間での材料の持ち上げこれは、パンチを引き抜くときにストリップが十分にしっかりと保持されていない場合に発生します。材料は下側の金型に対して平らにとどまるのではなく、パンチによって持ち上げられ、その後再び叩きつけられます。順送金型では、この浮き上がりによって次のステーションでのパイロット ピンの係合が妨げられ、ストリップ キャリアが曲がる可能性があり、送り長さの誤差が発生し、下流でさらに悪化します。{2}}
部品の平坦度が一貫していないスプリングの不均一な磨耗によりストリッパー面全体に圧力変動が生じると発生します。パッドの片側は最大限の力を加えますが、もう一方の側は素材にほとんど接触しません。不均一なクランプでは材料がわずかに変形し、その変形が局所的なうねりやオイルキャニングとして完成部品に残ります。-
春の劣化の厄介な点は、その進行が徐々に進行することです。 12 個のスプリングを備えたダイでは、プレス動作に明らかな変化がなくても 1 つまたは 2 つが失われる可能性があります。残りのスプリングが部分的に補正し、さらに 3 ~ 4 回疲労するまで問題を隠しますが、突然、スラッグの引っ張りが慢性化するか、部品が平面度の仕様を満たさなくなり始めます。これが、スプリング検査が衝突後の対応だけでなく、あらゆる予防保守チェックリストに含まれる理由です。
健全なストリッピングでは、パンチが接触した瞬間からストリップが解放されて前進する準備ができるまで、材料を制御し続けます。その進歩と、完成した部品やスラグが切断された後に何が起こるかは、まったく異なる一連のメカニズム、つまり次のサイクルのために金型をクリアする排出コンポーネントと材料フローコンポーネントに依存します。
エジェクション、リフター、バイパスノッチシステム
ストリッピングでは、パンチから材料を取り除きます。しかし、ダイキャビティ内に残っているスラグ、成形ステーションにまだ閉じ込められている完成部品、または次の位置に自由に進む必要があるストリップ自体はどうなるでしょうか?これらのタスクは、排出およびマテリアル フロー サブシステムに分類されます。このサブシステムは、ほとんどの参照で無視されるか完全に無視されるコンポーネントの集合です。板金スタンピング金型では、突き出しの失敗は生産を遅らせるだけではありません。それは工具を破壊します。
ノックアウトピンとシェダー機構
ノックアウト ピンは、ダイ シューを通って延び、プレス ノックアウト バーに接続する硬化ロッドです。ラムが後退すると、ノックアウト バーがこれらのピンを下方 (または金型の向きに応じて上方) に駆動し、スラグや完成部品を金型キャビティから物理的に押し出します。積極的な排出がないと、切断開口部内にスラグが堆積します。次のプレス ストロークでは、パンチがスラグで満たされたキャビティに押し込まれます。その結果、パンチが破損し、ダイ ブロックに亀裂が入り、予定外のダウンタイムが発生します。
シェダーは、より複雑な排出タスクを処理します。としてツーリング実務者のメモ、シェダーは必ずしも個々のコンポーネントではなく、むしろダイからワークピースを排出する要素のラベルです。シェダーは、スプリング、空気圧、油圧、ゴムパッド、または機械式ノックアウトロッドによって作動させることができます。たとえば、バネ荷重成形パッドは成形中に部品をサポートし、バネ荷重とタイミングによりサイクル終了時に成形パッドを排出します。この二重の機能により、シェダーは多用途になりますが、構成を間違えやすくなります。
シェダー ピンの設計を悩ませる 2 つのよくある間違いがあります。まず、ピンを片側にオフセットするのではなく、パンチの中心に配置します。これにより、きれいな排出に必要なてこの利点が失われます。-第 2 に、シェダー ピンが短すぎるため、キャビティから部品を完全に取り除くのに十分な距離を移動できません。どちらのエラーも部品の固着、次のストロークでのダブルヒット、そしてサイクルごとに悪化する進行性のキャビティ損傷につながります。-
ノックアウトロッドによって作動するポジティブシェダーの場合、ロッドとシェダー表面の間に最小0.005インチのクリアランスがあり、作業ストローク中の早期接触を防ぎます。反転ダイでは通常、確実に取り出すために 1/64 ~ 3/64 インチのシェダー移動が必要です。
リフターとストリップの進行におけるその役割
プレスストロークの間に、ストリップは次のステーションまで 1 ピッチ長だけ進む必要があります。ストリップが下部ダイ表面に直接置かれている場合、送り中に鋭利な刃先、リフター ポケット、および成形フィーチャを引きずってしまいます。この引きずりにより、ダイ表面自体に傷、エッジの損傷、送り詰まり、早期摩耗が発生します。リフタは、ストローク間でストリップをダイ面の上に持ち上げ、スムーズに前進するためのクリアランスを作成することでこの問題を解決します。
プログレッシブ金型設計の専門家 Art Hedrick は、金型アセンブリ構成で使用されるいくつかのリフター タイプについて説明しています。-
- ラウンドリフター(弾丸-ノーズリフター)これらは、個別の点でストリップをサポートする丸い上部を備えたバネ仕掛けのピンです。-これらは安価で、カタログ コンポーネントとして容易に入手できます。ただし、ストリップの長さ全体をサポートするわけではないため、薄い素材がリフター間で垂れたり、折り畳まれたり、座屈したりする可能性があります。また、ラウンドリフターには大きなエントリーリードがないため、ストリップの始動が複雑になります。
- バーリフター(レールリフター)ダイ全長にわたってストリップを支持する連続レールです。たるみを排除し、薄いゲージでのストリップの歪みを軽減し、ピッチ制御機能を受け入れるようにカスタマイズできます。コストは高くなりますが、複雑な順送金型における送りの信頼性が劇的に向上します。
- ストリップリフターわずかなクリアランスのみを必要とする用途に最小限のリフト高さを提供します。これらは、パイロット ピンの挿入中にストリップをサポートし、浅い形状の金型や、それ自体のたわみに耐える厚手の材料で最も効果的に機能します。-
リフターの配置は戦略的なものであり、恣意的なものではありません。それらは、支持点間のストリップのたわみを防止する間隔で配置する必要があり、切断および成形作業の干渉を避けるために、作業ストローク中にダイ表面より十分下に後退する必要があります。薄くて弱いキャリア ストリップの場合、ダイの早い段階で強化リブを追加するとキャリアが強化され、材料がキャリア ストリップ間で折れ曲がることなくリフターが機能できるようになります。
バイパスノッチと制御された材料の流れ
ステーション 4 でストリップ面の下でタブを下向きに曲げる順送ダイを想像してください。ストリップがステーション 4 を通過して進むと、その下向きの形状が下側のダイ表面、リフター、および後続のステーションにある工具コンポーネントを通過する必要があります。ここで、バイパス ノッチが登場します。小さなレリーフ フィーチャーがストリップに切り込まれるか、金型に組み込まれて、成形された形状のための通過スペースを作成します。
スタンピングダイのバイパスノッチの目的は、クリアランス、キャリア強度、供給安定性のバランスをとり、ストリップが衝突や歪みなくすべてのステーションを安全に移動できるようにすることです。次の 2 つのタイプが存在します。
ポジティブバイパスノッチ安定した供給のための十分なキャリア強度を維持しながら、形成されたフィーチャーの周囲に材料を保持またはガイドするリリーフフィーチャーです。これらにより、リフターは形成されたフィーチャーを干渉することなく通過できるため、フィーチャーが公称平面の上または下に曲げられたり引っ張られたりした後でも、ストリップはスムーズに前進し続けることが保証されます。
負のバイパスノッチ工具、形成された形状、または下流ステーションのコンポーネントの周囲に隙間を作るために材料が除去される切り取り領域です。これらは、ストリップが進むにつれて下向きの成形のためのスペースを提供し、成形されたタブと下側のダイ表面の間の衝突を防ぎ、スクラップの放出を改善します。
板金スタンピング金型の負のバイパス ノッチと正のバイパス ノッチの両方において、設計のバランスが重要です。ノッチが大きすぎるとキャリアが弱くなり、ストリップの曲がり、ねじれ、または生産速度での送りの再現性の低下が発生します。ノッチが小さすぎると、ストリップまたは成形フィーチャーが工具と衝突し、傷、歪み、または送り詰まりが発生する可能性があります。バイパス ノッチの鋭い内側の角により応力集中が増大し、繰り返しのサイクルで引き裂きが発生する可能性があります。
バイパス ノッチの問題はダイのトライアウト中に表面化することがよくありますが、根本原因はストリップのレイアウト段階から始まります。設計者は、ノッチの形状を最終決定する前に、送りピッチ、キャリアの幅、成形高さ、リフター レールの位置、およびスクラップの経路を考慮する必要があります。 CAD で適切に見える形状でも、プレスがフルスピードで動作すると、送りが不安定になる場合があります。
複雑なリフター構成、バイパスノッチ形状、カスタム順送金型設計における材料フローの課題に取り組むツーリングエンジニアにとって、イーチェン設計意図を本番環境対応ソリューションに結び付けるエンジニアリング サポートを提供します。{0}彼らのコンサルティング的なアプローチは、これらのコンポーネントを適切に調整することが非常に難しい原因となる正確なクリアランスとキャリア強度のトレードオフを解決するのに役立ちます。{2}}
一般的な取り出しとマテリアル フローの問題
射出コンポーネントや材料フロー コンポーネントが摩耗、劣化、または不適切に設計されている場合、その症状は予測可能ですが、金型の他の場所に問題があると誤診されることがよくあります。このサブシステムに直接起因する最も頻繁な問題は次のとおりです。
- ノックアウト ピンが短すぎたり、位置がずれていたり、不十分な力で作動したりすることにより、ダイ キャビティ内にスラグが堆積し、ダブルヒットやダイ ブロックの破損につながります。-
- シェダー スプリングの予圧が失われたり、シェダー ピンの移動量がキャビティの深さをクリアするのに不十分なために、成形キャビティ内で部品が固着します。
- リフターの設定が低すぎる、リフター スプリングの磨耗、または材料ゲージに対してリフターの間隔が広すぎることにより、ストリップの引きずりや傷が発生します。
- 小さすぎるバイパス ノッチからのフィード ジャムやミスフィードが発生し、前進中に形成されたフィーチャが下側の金型表面やリフター レールと衝突する可能性があります。
- 大きすぎるバイパス ノッチによってキャリア ストリップの座屈やねじれが発生し、大量の材料が除去され、供給中に残りのウェブがストリップをサポートできなくなります。
- 不適切なバイパス ノッチ シーケンスによりスクラップ詰まりが発生し、きれいな排出経路を確保するのではなく、ステーション間にカットオフ廃棄物が閉じ込められます。
- ストリップのリフトの不一致により、ステーション間の位置ずれが進行します。一部のリフターは完全に後退しますが、他のリフターは部分的に上昇したままになり、パイロット ピンに対してストリップが傾きます。
これらの問題はそれぞれ、排出および材料フロー サブシステム内の特定のコンポーネントの状態に原因があります。これらを解決するには、個々の部品だけでなく、リフターの高さ、バイパス形状、ノックアウト移動量、シェダーのタイミングがダイ全体でどのように相互作用するかを理解する必要があります。
これらのコンポーネント構成は、ダイ アーキテクチャのタイプに応じて大幅に異なります。連続ストリップを備えた順送ダイには、リフター、バイパス ノッチ、ステーション間排出が必要であり、トランスファー ダイと複合ダイはまったく異なるメカニズムで処理されます。{1}}
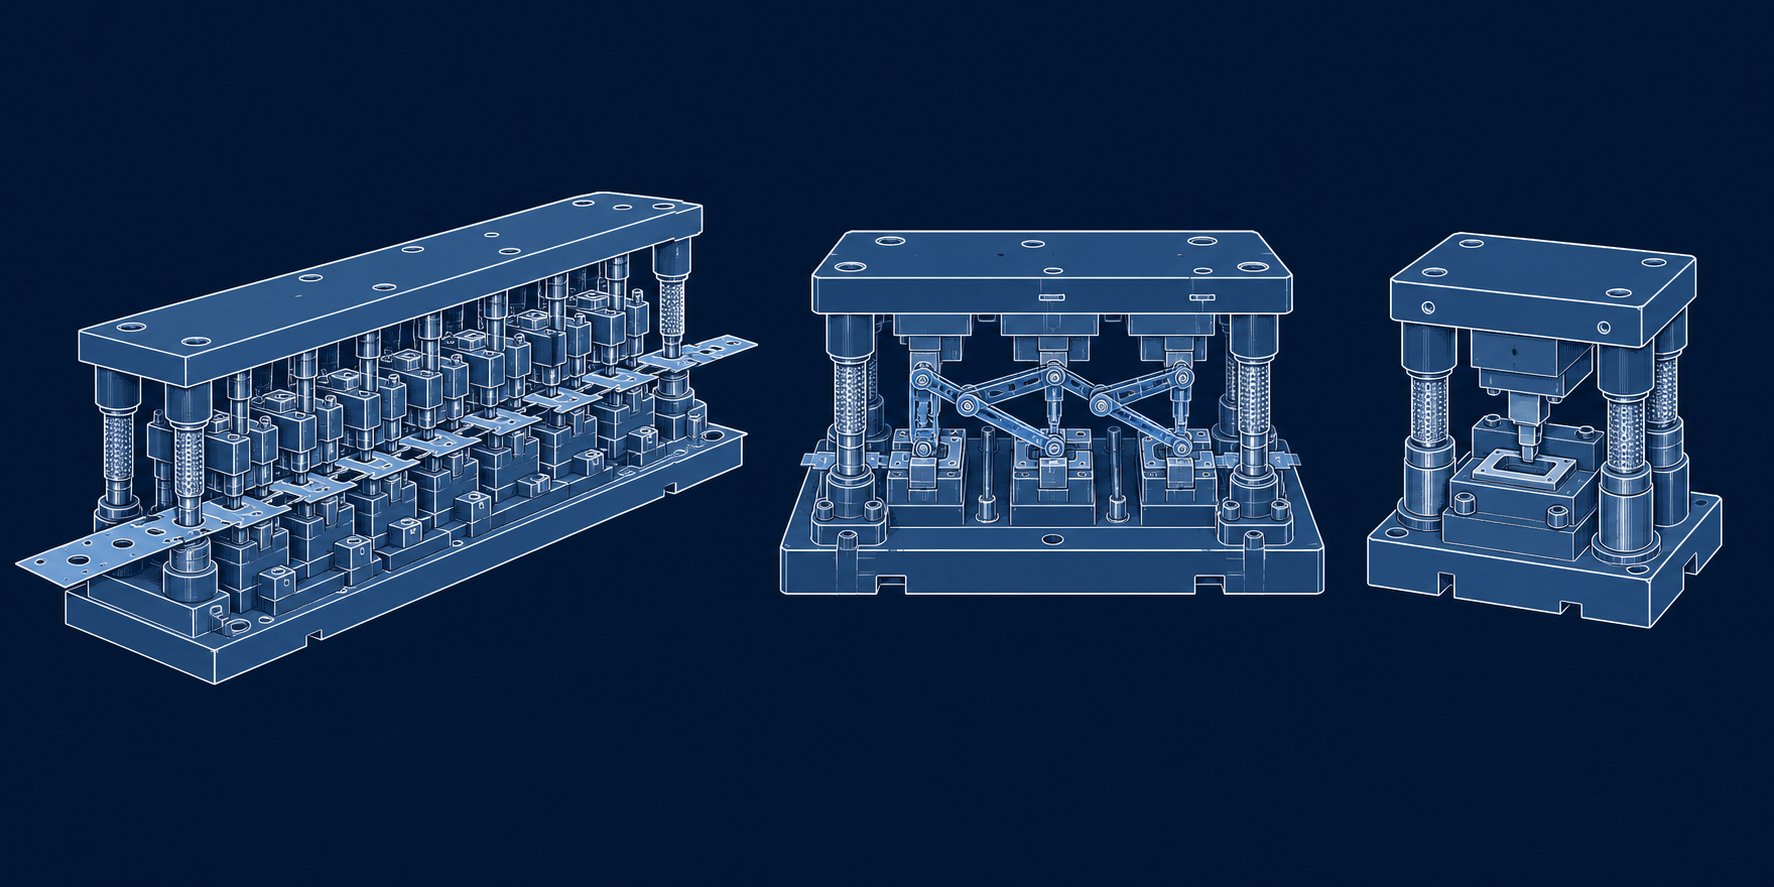
順送金型、トランスファー金型、複合金型間でコンポーネントがどのように変化するか
これまで説明したすべての機能サブシステムは、あらゆる種類のスタンピング金型にわたって何らかの形で存在します。ただし、特定のコンポーネント、その配置、およびメンテナンスの要求は、プログレッシブ アーキテクチャ、トランスファー アーキテクチャ、または複合アーキテクチャのいずれを使用しているかに応じて大幅に変化します。順送金型では重要なリフターもトランスファー金型には存在しません。プログレッシブツールでは小さな役割しか果たさないシェダーが、複合セットアップでは主要な排出メカニズムになります。これらの違いを理解することで、工具エンジニアは、交換品の指定、メンテナンス間隔の計画、または新しいプロジェクトについて金型製造業者とのコミュニケーションを行う際に、実際的な優位性を得ることができます。
3 つの金型アーキテクチャが板金製造を支配しており、それぞれが異なる生産量、部品形状、材料利用目標に合わせて最適化されています。内部のコンポーネントはそれらの優先順位を反映しています。
順送金型コンポーネント
順送ダイは、材料の連続ストリップ上の複数のステーションを介してワークピースを運びます。部品は最初から最後までキャリア ストリップに接続されたままで、最後のステーションで完成した部品を分離する最終切断操作が行われます。このアーキテクチャでは、すべてのステーションが同じ基準に位置合わせする必要があり、ストリップは歪みや送り誤差なくツール全体にわたって正確に割り出しを行う必要があるため、最も複雑な金型とスタンピング コンポーネントの構成が生成されます。
順送金型コンポーネントのユニークな点は何ですか?
- キャリアストリップと接続ウェブ- ストリップのレイアウトには、ステーション間に、裂けたり座屈することなく現像パーツをダイに通すのに十分な材料が含まれている必要があります。これらのキャリアは、設計上の意味では「余分な」材料ではありません。これらは設計された構造要素であり、その幅、形状、補強リブが飼料の安定性に直接影響します。
- 各駅にパイロットピンあり- 1 つまたは 2 つのパイロットを使用する単純な金型とは異なり、プログレッシブ金型では通常、各作業ステーションにパイロット ピンが必要です。ステーション間のアライメントを 1000 分の 1 インチ以内に維持するには、ストリップをすべてのインデックスで再登録する必要があります。- 12 ステーションのプログレッシブ ダイのパイロット ピンが摩耗すると、連続する操作ごとに増加する複合エラーが発生します。
- -駅間リフター- 連続ストリップは、ストローク間のすべての下側ダイ表面、成形フィーチャ、および工具をクリアする必要があります。これには、ダイ全長にわたるリフター、バイパスノッチ、およびレールガイドのシステムが必要です。トランスファー ダイでは、ツール上でドラッグするのではなく、個々の部品を持ち上げて配置するため、この複雑さは完全に解消されます。
- 連続パンチ配置- 切断と成形の作業は、慎重に計画された順序で複数のステーションに分散されます。各ステーションは 1 つまたは 2 つの操作を処理し、各位置のパンチの形状はそのステーションのタスクのみを反映します。この配分により、個々のパンチの負荷は管理可能に保たれますが、検査とメンテナンスが必要な切断コンポーネントの総数は倍増します。
順送金型には、あらゆる金型の中で最も厳しいストリッピングとガイドの要件があります。ストリップは、切断中のすべてのステーションで平らに保持され、複数のパンチから同時にきれいに剥がされ、数フィートにわたるツール全体にわたって均一に持ち上げられる必要があります。スプリング システムはすべてのステーションにわたって一貫した力を提供する必要があり、リフターの高さにばらつきがあると、下流側のパイロット ピンの係合が妨げられます。このため、順送金型では、特にスプリング、パイロット、ガイド ブッシュに関して、他のアーキテクチャよりも頻繁な予防メンテナンスが必要になります。
自動車スタンピング金型部門では、サイクル レートが 1 分あたり 600 ストロークを超えるブラケット、コネクタ、端子、構造補強材の高速生産を実現するために、進歩的な工具に大きく依存しています。{0}このような速度では、すべてのコンポーネントの相互作用が増幅され、低速のダイでは気づかれない磨耗が数時間以内に目に見える欠陥を生み出します。
トランスファーダイコンポーネント
トランスファーダイは、部品の移動に対して根本的に異なるアプローチを採用しています。ワークピースを連続ストリップ上で運ぶ代わりに、最初のステーションでコイルからブランクを分離し、プレスストロークと同期した機械式フィンガー、レール、または真空グリッパーを使用してステーション間で個々の部品を移動します。これにより、コンポーネントの状況が大きく変わります。
としてMetalForming Magazine の Peter Ulintz 氏氏の説明によると、トランスファー ダイは個々のプレス ライン操作用のダイとよく似た設計になっていますが、重要な違いがあります。すべてのステーションは共通のパス ラインとシャット高さを維持する必要があり、ガイド ピンとヒール ブロックはトランスファー レールの動きの干渉を避けるために上部ダイ シューに取り付けられ、下部ダイ セクションはトランスファー フィンガが部品をピックアップして配置するためのクリアランスを提供する必要があります。
トランスファーダイに特有の主なコンポーネントは次のとおりです。
- パーツのネストの位置を特定する- 部品を所定の位置に保持するキャリア ストリップがないため、各ステーションには、搬送機構から部品を受け取り、操作のために正確な方向に保持する高精度のネストまたはロケータが必要です。これらのネストは、成形の進行に伴う部品の成長を考慮し、次の移動のための一貫したピックアップ ポイントを提供する必要があります。
- トランスファーフィンガーとグリッパー- 機械のフィンガが部品の端をクランプし、同期した動きでステーションからステーションへと運びます。一部のシステムでは、平らな部品には真空カップを使用し、鉄材料には磁気グリッパーを使用します。グリッパーの設計は、各ステーションでの成形作業でワークピースの形状を変更する際の部品形状の変化に対応する必要があります。
- タイミングメカニズム- トランスファーモーションはプレスストロークと正確に同期する必要があります。ダイ設計者は、フィンガとダイ表面の間の衝突を防ぐために、ダイ コンポーネントに対するオートメーションの移動経路を表すトランスファー モーション カーブと干渉カーブを利用できる必要があります。
トランスファーダイでは、リフター、バイパスノッチ、キャリアストリップエンジニアリングが完全に不要になります。また、順送ダイキャリアウェブに特有の材料の無駄も排除します。 Larson Tool は、搬送グリッパーが搬送ウェブの代わりとなり、各部品の材料を節約し、全体の部品価格を削減できると述べています。この材料利用の利点は、厚い合金や高価な合金を打ち抜き加工する場合に顕著になります。
そのトレードオフとして、カムの操作、部品の向きの制御、ステーション間の処理がさらに複雑になります。{0}}順送金型の厳しいピッチ制約内に収まらなければならないカム操作は、トランスファー設定でのアクセスと調整を最大限に行えるように設計できます。ただし、伝達機構自体には、プログレッシブ ツーリングには存在しない摩耗コンポーネント、センサー、同期ポイントが導入されます。メンテナンスはダイを超えて転送システムにまで及び、ダウンタイムを引き起こす可能性のあるコンポーネントの範囲が広がります。
自動車スタンピング金型業界では、ブランク サイズや成形深さによって連続ストリップ フィードが現実的ではない大型のボディ パネル、構造コンポーネント、深絞り部品にトランスファー ツールを広く使用しています。{0}}
複合ダイコンポーネント
複合ダイは、複雑さの対極を占めます。単一のプレス ストロークで複数の切断操作を同時に実行します。通常はブランキングとピアシングを組み合わせて、外部プロファイルと内部フィーチャーを同時に切断します。このアーキテクチャでは、すべての切削力が一瞬のうちに単一の面でバランスが保たれるため、あらゆる種類の金型の中で最も平坦で最も同心の部品が生成されます。
複合金型コンポーネントの特徴は、その逆配置です。標準的なダイでは、パンチが上部シューに取り付けられ、下部シューのダイブロックを通して材料を押し下げます。複合ダイでは、ブランキング操作ではこの関係が逆転します。ブランキング パンチは下部シューに設置され、ブランキング ダイ (またはダイ リング) は上部シューに取り付けられます。一方、ピアスパンチは従来通りアッパーシューに取り付けられており、ブランクをストリップから切断する際にブランキングダイを通過してブランクに穴をあけます。
この反転は、排出に直接的な影響を及ぼします。
- 上部物置- ブランキング後、完成品は上型リング内に留まる傾向があります。アッパーシューに取り付けられたバネ仕掛けのシェダープレートがパーツを上昇行程で押し出し、自由に落下するか出口シュートに向けられるようにします。-シェダー力と移動量は、ダイ開口部内で部品を保持する摩擦やスプリングバックに打ち勝つ必要があります。-
- ノックアウト値が低い- ストリップの骨格 (スクラップ) は、切断後に下部のブランキング パンチに付着する傾向があります。下部シューのバネ仕掛けのストリッパーまたはノックアウト ピン システムがストリップを押して解放し、次のストロークに進むことができます。-
コンパウンドダイでは、すべての作業が 1 か所で 1 ストロークで行われるため、リフター、複数ステーションのパイロット ピン、またはバイパス ノッチは必要ありません。コンポーネント数は順送金型やトランスファー金型よりも大幅に少なくなっています。 Keats Manufacturing は、複合金型スタンピングが単一金型の場合に高い再現性を実現し、連続操作で達成できるよりも 1 回のストロークで平坦な部品を製造できることを確認しています。-
シンプルさには制限が伴います。複合ダイは、形状が単一平面内に存在するワッシャー、積層、シム、および同様のコンポーネントなど、平坦または平坦に近い部品を処理します。-曲げ、絞り、多軸成形は実行できません。-パーツの複雑さは低くなければなりませんが、すべてのフィーチャーが 1 回の位置合わせイベントで相互に相対的にカットされるため、精度は非常に高くなります。
それに応じてメンテナンスも簡単です。コンポーネントが少ないということは、摩耗箇所が少ないことを意味します。検査では、刃先の状態、シェダー スプリングの健全性、ブランキング ダイとピアッシング パンチの同心度に焦点を当てます。複合ダイスが公差を超えて摩耗すると、内側と外側のフィーチャー間の同心度がずれ、ブランクのエッジに対して穴の位置がずれた部品が生成されます。
コンポーネントの特性によるダイ アーキテクチャの比較
以下の表は、これら 3 種類の金型の実際の違いをマッピングしたもので、工具エンジニアがコンポーネントの計画、スペアパーツの戦略、メンテナンスのスケジュールを立てるための素早い参照を提供します。
| 特性 | 順送金型 | トランスファーダイ | 複合ダイ |
|---|---|---|---|
| コンポーネント数 | 高 (ステーション全体で数十から数百) | 中~高 (金型コンポーネントと搬送機構) | 低(単一ステーションツーリング) |
| 一般的な生産量 | 大容量、高速 (通常は 600+ SPM) | 中~大音量、中程度の速度 | 小から中程度の音量、中程度の速度 |
| 部品の複雑さの機能 | 高 (ステーション全体に分散されたベンド、フォーム、ドロー) | 非常に高い(大型部品、深絞り、回転可能) | 低(平らな部品、単一平面切断のみ) |
| メンテナンスの頻度 | 頻繁(摩耗箇所が多く、剥離とガイドが複雑) | 中程度の金型メンテナンスと搬送システムのメンテナンス | 低い(コンポーネントが少なく、検査範囲が単純) |
| ユニークなコンポーネント | キャリア ストリップ、ステーション間リフター、バイパス ノッチ、マルチステーション パイロット- | ネストの位置特定、トランスファーフィンガー/グリッパー、タイミングカム | 逆ブランキングパンチ、アッパーシェダー、コンパウンドストリッパー |
| 素材の活用 | 中程度(キャリアウェブにより廃棄物が発生する) | 高 (キャリアウェブなし、ネストされたブランキングが可能) | 中~高 (空白のレイアウトに応じて) |
これらのアーキテクチャの選択は、単なる生産量の決定ではありません。それはコンポーネント戦略の決定です。順送金型では、より深いスペアパーツの在庫と、より頻繁なスプリング、パイロット、ブッシュの交換が必要です。トランスファー ダイにより、メンテナンスの注意が自動化システムと部品処理コンポーネントに移されます。複合ダイはコンポーネント数を最小限に抑えますが、熟練した測定を必要とする正確な同心度チェックが必要です。
アーキテクチャに関係なく、あらゆる種類のダイにおいて、特定のコンポーネントは他のコンポーネントよりも早く摩耗します。刃先が最初に劣化し、ガイドブッシュがそれに続き、その背後でスプリングシステムが静かに疲労します。どの部品が最初に故障するのか、また調達の決定が対応能力にどのような影響を与えるのかを理解することで、金型が利益を上げて稼働するか、計画外のダウンタイムによって損失が発生するかが決まります。
コンポーネントの摩耗パターンと調達の決定
どのスタンピング金型部品が存在し、それらがどのように機能するかを知ることは別のことです。どの機器が最初に故障するのか、危機に陥る前に劣化を検出する方法、交換品をどこですぐに調達できるのかを知ることが、事後対応型のツールルームと収益性の高いツールルームを分けるものです。金型の設計によって能力が決まりますが、摩耗管理によってその能力が 1 万部品または 1000 万個の部品の生産稼働にわたって維持されるかどうかが決まります。
すべての金属スタンピング金型の用途は、予測可能な摩耗階層に従います。せん断応力下でワークピースと直接繰り返し接触しているコンポーネントは、常に最初に劣化します。次に滑り摩擦のあるものが摩耗します。周期的な衝撃を吸収するものはその後に続きます。このパターンを認識すると、最も重要な検査をスケジュールし、実際にダウンタイムを引き起こすコンポーネントにスペアパーツの予算を割り当てることができます。
摩耗階層と検査の優先順位
すべてのスタンピング金型部品が同じ割合で摩耗するわけではありません。この階層は物理学によって決まります。コンポーネントがワークピースに近づき、吸収する応力が大きくなるほど、劣化が早くなります。実際の装着順序は、最も速いものから最も遅いものまでです。-
刃先が最初に劣化します。パンチとダイブロックは、ストロークごとにワークピースに対して直接せん断応力を受けます。この接触により摩擦、熱、微小摩耗が発生し、刃先が徐々に丸くなります。-高強度材料を使用するスチール スタンピング 金型では、被削材が破壊に耐え、より多くの負荷が工具に伝達されるため、エッジの摩耗はさらに加速します。-予防保守データによると、バリの形成は通常、エッジの劣化を示す最初の目に見える品質指標であり、エッジが肉眼で明らかな損傷を示すかなり前に現れます。
ガイドブッシュは2番目に摩耗します。プレスストロークごとに、荷重がかかるとガイドピンがブッシング内をスライドします。その継続的な摩擦は何百万回も繰り返され、ランニングクリアランスが徐々に開きます。ブロンズブッシュに傷がつき、直径が減少します。ボール ベアリング ケージに平坦なスポットが発生します。-摩耗は金型の外側からは見えませんが、時間の経過とともに広がる部分的な寸法の変動として現れます。--
3番目はストリッパーと圧力システムの疲労です。スプリングはサイクルごとに圧縮と解放を繰り返します。ダイスプリングの自由長が失われます。窒素ボンベはガス圧を失います。ウレタンパッドがクリープして柔らかくなります。ストリッパープレート自体は、材料に対する繰り返しの衝撃により、痕跡や表面損傷を蓄積します。この劣化は徐々に進行し、システムが転換点に達するまで残りのスプリングが故障したスプリングを補うため、隠蔽されることがよくあります。
構造コンポーネントは長持ちします。ダイシュー、バックアッププレート、および取り付け金具は、滑り摩擦やワークピースとの直接接触なしに、圧縮荷重下で動作します。適切なサイズであれば、ダイの寿命全体にわたって使用できます。故障した場合、その原因は通常、通常の運用上の摩耗ではなく、バックアップ プレートの欠落やシューの厚さ不足による局所的な過負荷に遡ります。
この階層により、実用的な検査フレームワークが得られます。メンテナンスを停止するたびにすべてを均等にチェックするのではなく、摩耗が最も早く蓄積する箇所に労力を集中します。以下の表は、摩耗階層を、壊滅的な故障が発生する前に劣化を示す観察可能な部品品質指標に関連付けています。
| 摩耗の優先順位 | コンポーネントグループ | 品質指標 | 何を知らせるのか |
|---|---|---|---|
| 1位(最速) | パンチエッジ、ダイブロック、切削インサート | プレス部品のバリ高さの増加 | エッジの丸みや欠けにより、せん断効果が低下します |
| 2番目 | ガイド ブッシュ、ボール ベアリング ケージ- | 連続した部品間の寸法のずれ | ランニング クリアランスが開いて、ダイの半分が横方向に移動できるようになりました。{0} |
| 3位 | ダイスプリング、窒素シリンダー、ストリッパープレート | 一貫性のない部品の平坦度、スラグの引き抜きイベント | 剥離力がクリーンな材料管理の閾値を下回りました |
| 4番目(最も遅い) | ダイシュー、バックアッププレート、ファスナー | 目に見えるピーニング、取り付けの緩み、音によるずれ | 局所的な過負荷が構造能力を超えている |
各インジケーターが特定のサブシステムに接続していることがわかります。バリの高さを高くする場合、金型を完全に分解する必要はありません。それは切断システムを直接指します。寸法のドリフトによりガイド システムが分離されます。平坦度の問題は剥離に関係します。この的を絞ったアプローチにより、診断時間が短縮され、各サービス停止中に実際に注意が必要な部分にメンテナンスが集中し続けます。
標準カタログとカスタム-機械加工コンポーネント
摩耗したコンポーネントの交換が必要な場合、調達経路はその部品が標準のカタログ品目であるかカスタム加工品であるかによって完全に異なります。{0}}この違いは、スペアパーツ戦略、リードタイムエクスポージャ、および工場内のすべての板金金型の金型メンテナンス計画に根本的に影響します。
標準カタログコンポーネント業界仕様に従って製造され、複数のサプライヤーによって在庫されている既製の商品です。{0}{1}発送は早く、多くの場合翌日に発送されます。また、大量生産されるためコストも比較的安価です。-カテゴリには次のものが含まれます。
- 標準の直径と長さのガイドピンとブッシュ
- 標準ボアサイズのダイスプリング、たわみ率ごとに色分け{0}}
- 標準ヘッドスタイルの一般的な直径の丸パンチ
- 標準的なテーパーと長さのパイロット ピン
- ノックピン、六角穴付ボルト、キーパーリテーナー
- 標準ダイセット サイズのボール ベアリング ガイド アセンブリ-
これらのアイテムについては、仕入れるのが賢い戦略です。重要なサイズを手元に用意しておくと、納品を待っている間に磨耗したブッシュや破損したスプリングによって生産が滞ることがなくなります。ミスミ、デイトン、ダンリーなどのカタログ サプライヤーは、特にこれらの摩耗品は迅速な納期が必要であるため、大量の在庫を維持しています。
カスタム-機械加工コンポーネント特定のダイ設計に固有のものです。形状、公差、または材料の仕様はアプリケーションに固有であるため、カタログから取得することはできません。このカテゴリには次のものが含まれます。
- カスタム切断プロファイルを備えたダイ ブロック、特にワイヤ EDM プロファイルの開口部{0}}
- -標準断面-以外の形状のパンチ
- 特定の部品形状に合わせたインサートの成形
- 独自のダイブロックポケットに適合するサイズの断面切削インサート
- カスタムリフターアセンブリとバイパスノッチの詳細
- 特定のキャビティ深さに合わせたシェダー プレート
カスタムコンポーネントにはリードタイムが必要です。誰かがワイヤ放電加工機をプログラムし、ブランクを熱処理し、最終公差まで研削し、寸法を検証する必要があります。{{1}このプロセスは複雑さに応じて数日から数週間かかります。大量生産を行う重要なスチール スタンピング金型の場合、スペアが手元になくカスタム パーツが故障した場合、このリードタイムは直接収益の損失につながります。-
実際的な解決策は、段階的なスペアパーツ戦略です。ダイの部品表に記載されているすべての標準コンポーネントをストックします。カスタム コンポーネントの場合は、摩耗率が最も高いアイテム (一般的な形状のパンチや断面ダイ インサートなど) の予備を少なくとも 1 つ維持してください。ダイ ブロックや成形ツールなどの摩耗の少ないカスタム品目については、詳細な図面と材料仕様をファイルに保存しておき、摩耗がしきい値に達したときにすぐに交換注文を発注できるようにします。-摩耗したオリジナルの寸法を急いでリバース エンジニアリングする必要はありません。-
ここでは、スタンピング金型の設計文書が保険証書となります。完全なコンポーネント図面、材料コールアウト、熱処理仕様、組み立てメモを備えた完全な金型構築パッケージにより、数週間にわたる緊急事態が日常的な再注文に変わります。-この文書がなければ、カスタム交換はすべてリバース エンジニアリング プロジェクトとなり、コストと不確実性が増大します。{5}}
ダイコンポーネントパートナーの選択
標準カタログアイテムは商品購入です。価格と配達速度が決定を左右します。カスタム-機械加工コンポーネントの場合は別の話になります。ダイ ブロック、成形パンチ、成形インサート、その他の設計固有の部品のサプライヤーを選択することは、摩耗イベントからの迅速な回復と、取り付け後の交換コンポーネントのパフォーマンスに直接影響します。{4}}
すべてのカスタム コンポーネント サプライヤーが同じというわけではありません。ワイヤーカットができるショップは、-クリアランスの最適化についてアドバイスしたり、被削材に適した工具鋼グレードを推奨したり、高速順送金型に要求される公差を保持したりできるとは限りません。-金型コンポーネントのパートナーを評価するには、加工能力だけでなくエンジニアリングの深さまで検討する必要があります。
カスタム スタンピング 金型部品を調達する際に評価すべき主な基準は次のとおりです。
- 複雑な形状のエンジニアリングサポート- サプライヤーは貴社の部品要件を検討し、部品の寿命を延ばす金型設計の改善を提案してもらえますか?彼らはクリアランス、パンチの形状、材料の選択がどのように影響するかを理解していますか?描いたものをただカットするだけのサプライヤーは、根本的な原因となる摩耗の問題を解決する機会を逸します。{1}}
- 工具鋼と超硬にわたる材料に関する専門知識- 用途が異なれば、必要な材料も異なります。パートナーは、すべてに対して 1 つのグレードをデフォルトとするのではなく、生産量、被削材、プレス速度に基づいて、A2、D2、M2、粉末金属、または超硬のいずれが正しい選択であるかを推奨する必要があります。
- 計測技術によって検証された公差機能- ワイヤ-+/-0.0001 インチの EDM 公差はダイの開口部に重要ですが、これはサプライヤーが機械の精度が部品の精度と等しいと仮定するのではなく、CMM 検査で検証した場合に限ります。仕上がり寸法をどのように検証するか尋ねてください。
- 生産の緊急性に合わせた所要時間- プレス機がアイドル状態にある間にダイインサートの交換に 6 週間かかると見積もるサプライヤーは、生産工具の有力なパートナーではありません。緊急の注文に対応できる能力を維持し、現実的なスケジュールを事前に伝えてくれるサプライヤーを探してください。
- 完全な金型システムの理解- 最良のコンポーネント サプライヤーは、自社の部品がダイの残りの部分とどのように相互作用するかを理解しています。交換用パンチを指定する際には、孤立した鋼片として扱うのではなく、バックアップ プレートの硬度、剥離力、位置合わせ要件を考慮します。
金型構造、パンチ形状、クリアランスの最適化、またはバリ制御の課題を伴うカスタム コンポーネントを調達するツーリング エンジニア向け。イーチェンスタンピング金型の設計意図を生産対応ソリューションに結び付けるエンジニアリング サポートを提供します。{0}}彼らのアプローチは、交換コンポーネントを個別の加工ジョブとして扱うのではなく、完全なシステム コンテキストに対処します。これは、コンポーネントの相互作用が品質の結果を生み出す設計負荷の高いアプリケーションにとって最も重要です。{2}}
将来のダイコンポーネントパートナーにコミットする前に、尋ねる価値のある質問:
- 早期摩耗が発生しているコンポーネント設計について DFM フィードバックを提供していただけますか?
- どの工具鋼グレードと超硬オプションを定期的に在庫または調達していますか?
- ワイヤ-EDM プロファイルのダイインサートの標準リードタイムはどれくらいですか。また、生産停止の状況に応じて迅速に対応できますか?{1}
- 熱処理は社内で提供していますか、それとも文書化されたプロセスを備えた認定パートナーを通じて提供していますか?{0}
- 最終的な公差はどのように確認しますか?また納品時に検査報告書は提供されますか?
- 図面が入手できない場合、既存の摩耗サンプルから交換用コンポーネントを製造できますか?
- 定期的な交換プログラムで継続的な生産ニーズに対応しますか、それとも 1 回限りの注文で対応しますか?{0}}
これらの質問に対する答えによって、サプライヤーが取引ベンダーであるか、ツール戦略における真のパートナーであるかがわかります。カスタム コンポーネントがダイの故障と生産回復の間のクリティカル パス上にあることを考えると、この区別は、稼働時間、スクラップ率、および工場内のすべてのダイの総所有コストに直接影響します。
プレス金型部品に関するよくある質問
1. スタンピング金型の主要部品は何ですか?
スタンピング金型は、構造システム (ダイ シュー、バックアップ プレート、ファスナー)、切断システム (パンチ、ダイ ブロック、インサート)、ガイド システム (ガイド ピン、ブッシング、パイロット ピン)、ストリッピング システム (ストリッパー プレート、スプリング、プレッシャー パッド)、および突き出しシステム (ノックアウト ピン、シェダー、リフター) の 5 つの機能サブシステムで構成されます。各サブシステムはプレス ストロークの特定の段階でアクティブになり、高品質の部品を生産するにはすべてが連携して動作する必要があります。これらのグループを理解すると、ツール エンジニアは、すべてのコンポーネントを均等に検査するのではなく、責任のあるサブシステムまで問題を追跡することで欠陥を診断するのに役立ちます。
2. パンチとダイブロック間のクリアランスの目的は何ですか?
クリアランスは、パンチの刃先とダイブロックの刃の間の隙間で、側面ごとに測定され、材料の厚さのパーセンテージで表されます。その目的は、材料内で破断面がきれいに接するように両端の破断面を揃え、バリを最小限に抑えた滑らかなせん断領域を生成することです。軟鋼の標準クリアランスは通常、片側あたり 8 ~ 12% です。クリアランスが不十分であると、パンチの負荷が増加し、早期のエッジ欠けが発生します。一方、クリアランスが過剰であると、ロールエッジ、大きなバリ、および二次的なバリ取りが必要な寸法の変動が発生します。硬い材料ほど大きな隙間が必要となるため、被削材が変わるたびにクリアランスを再計算する必要があります。
3. どのスタンピング金型コンポーネントが最初に摩耗しますか?
パンチやダイブロックの刃先は、ストロークごとにワークに対して直接せん断応力を受けるため、摩耗が最も早くなります。ガイドブッシュは負荷がかかった状態での継続的な滑り摩擦により2番目に摩耗します。ストリップ スプリングと圧力システムは、何百万回も圧縮と解放を繰り返すと 3 番目に疲労し、徐々に予圧が失われます。ダイシューなどの構造コンポーネントは、ワークピースに直接接触せずに圧縮荷重のみを吸収するため、摩耗が長持ちします。バリ高さ、寸法ドリフト、部品の平坦度を監視することで、致命的な故障が発生する前に、それぞれのサブシステムの劣化を早期に警告します。
4. 順送金型、トランスファー金型、複合金型の違いは何ですか?
順送金型は、連続ストリップ上の複数のステーションを介してワークピースを搬送するため、各ステーションにパイロット ピン、リフター、バイパス ノッチが必要です。複雑な部品の高速生産に優れています。-トランスファーダイは最初のステーションでブランクを分離し、機械的なフィンガーまたはグリッパーを使用してステーション間で個々の部品を移動させるため、キャリアストリップの無駄はなくなりますが、自動化の複雑さが増します。複合ダイスは、ブランキングとピアッシングを 1 つのストロークで同時に実行し、最も平坦で最も同心の部品を生成しますが、単一平面の形状に限定されます。-各アーキテクチャには、異なるコンポーネント構成、メンテナンス頻度、およびスペアパーツ戦略が必要です。
5. 標準カタログとカスタム機械加工金型コンポーネントのどちらを選択すればよいですか?{1}}
ガイド ピン、ブッシュ、ダイ スプリング、丸パンチなどの標準カタログ コンポーネントは業界仕様に合わせて大量生産されており、低コストで迅速に出荷されます。{0}}これらのアイテムを手元にストックしておくと、すぐに交換できます。 -ワイヤー付きダイブロックなどのカスタム加工コンポーネント- EDM プロファイル、成形パンチ、成形インサートなどは、お客様のダイ設計に固有のものであり、数日から数週間のリードタイムを必要とします。これらについては、摩耗の激しいアイテムの予備を保管し、材料と熱処理の仕様を含む詳細な図面をファイルに保管してください。- YICHEN(https://www.yichen-group.com/stamping-die/)のようなパートナーは、基本的な加工能力を超えてクリアランスの最適化、材料の選択、システム レベルの理解が重要となるカスタム コンポーネントのエンジニアリング サポートを提供しています。-


