


順送スタンピング金型におけるバイパスノッチの役割
順送金型を生産速度で実行する場合、すべてのストロークが正確に正しい位置に着地する必要があります。わずか 1,000 分の 1 インチでもストリップがずれると、スクラップが発生し、工具が損傷し、印刷機が停止します。バイパス ノッチは、その結果に対する主要な機械的保護手段の 1 つですが、ほとんどの金型設計の議論では、パイロットや自動送りシステムほど注目されていません。
このガイドの内容は、板金プレス金型のマイナスおよびプラスのバイパス ノッチ基本的な機構から選択基準、材料の影響、故障モード、設計ルールに至るまで、詳細に説明します。ピッチ ノッチ、フレンチ ノッチ、またはバイパス ストップと呼ぶかどうかに関係なく、ポジ ジオメトリとネガ ジオメトリの選択の背後にある原則によって、スタンピング ダイセットが数百万サイクルにわたってどれだけ確実に動作するかが決まります。
順送金型のバイパスノッチとは何ですか
バイパスノッチは、キャリアストリップに切り込まれるか形成される意図的な幾何学的特徴であり、ダイ内の対応するコンポーネントと係合します。その目的は、ストリップの前進を物理的に制御し、過剰供給を防止し、各ステーションがワークピースを正しい位置で確実に受け取るようにすることです。
10 ステーションの順送ダイを通過するストリップを想像してみてください。{0}自動送り装置により、ストロークごとに 1 ピッチずつ前進します。バイパスノッチは、ストリップ上に残されたタブであっても、ストリップの端に切り込まれたポケットであっても、ダイの嵌合ブロックまたはショルダーと接触します。この機械的接触により、フィーダーのオーバーシュートやオペレーターのエラーに関係なく、ストリップが通過できない物理的な限界であるハードストップが発生します。
下穴とどう違うのですか?パイロットは丸いピンで、フィードがストロークを完了した後に事前に開けられた穴に入り、ストリップの位置を微調整します。{0}{1}{0}小さな登録エラーを修正します。対照的に、バイパス ノッチは、パイロットが交戦する前に重大な過剰給餌を防ぎます。パイロットピンのサイズは0.0005 ~ 0.001 インチのクリアランス半ピッチオーバーシュートしたストリップを補正することはできません。それがバイパス ノッチの仕事であり、ストリップの移動距離を機械的に厳しく制限することです。
ストリップの位置合わせにバイパス ノッチが重要な理由
ストリップの登録が不十分だとすぐに連鎖してしまいます。ヒットの位置がずれるとパイロット ホールが長くなり、下流ステーションでの位置合わせがさらに低下します。部品が公差から外れてしまいます。パンチが間違った位置で材料に接触し、不均一な横荷重が発生し、刃先が欠けたり、パンチ全体が折れたりします。深刻な場合には、1 回のオーバーフィード イベントによってダイ セクション全体がクラッシュする可能性があり、その結果、数か月にわたる材料節約に比べて見えないほどの修理費用が発生する可能性があります。
スタンピング金型のバイパスノッチの目的は、オーバーフィードの防止だけではありません。金型設計のスペシャリスト、アート・ヘドリック氏が指摘したように、ファブリケーター、ピッチノッチはまた、スリットコイルストックからエッジキャンバーを除去し、ストリップがガイドをスムーズに通過できるようにするきれいな基準エッジを作成します。この直線エッジがないと、反りのある材料がストック ガイドに引っかかり、最新のサーボ フィーダを使用した場合でも、送り長さが不安定になります。
バイパスノッチはストリップの移動を物理的に制限するため、フィーダーの精度、コイルの状態、オペレーターのスキルレベルに関係なく、各ステーションが正しい位置でワークピースを受け取ることができます。
3 つのシステムが連携して確実な進行を実現します。自動フィーダーは名目上の前進を提供し、バイパス ノッチは最大移動制限を適用してキャンバーを除去し、パイロット ピンは最終的な精度の位置合わせを実現します。どれか 1 つの要素を削除すると、他の要素にリスクが移されます。 3 つすべてが連携して機能すると、スタンピング ダイ セットは、実際にほとんどのダイ クラッシュが発生するセットアップ中であっても、長期間の生産実行にわたって再現性を維持します。
すべてのダイ設計者にとって重要な問題は、バイパス ノッチを使用するかどうかではなく、どのタイプを使用するかです。その決定は、ストリップ上に材料を残すか (ポジティブ)、除去するか (ネガティブ) にかかっており、各形状にはストリップの幅、生産速度、材料の挙動に応じて明確な利点があります。
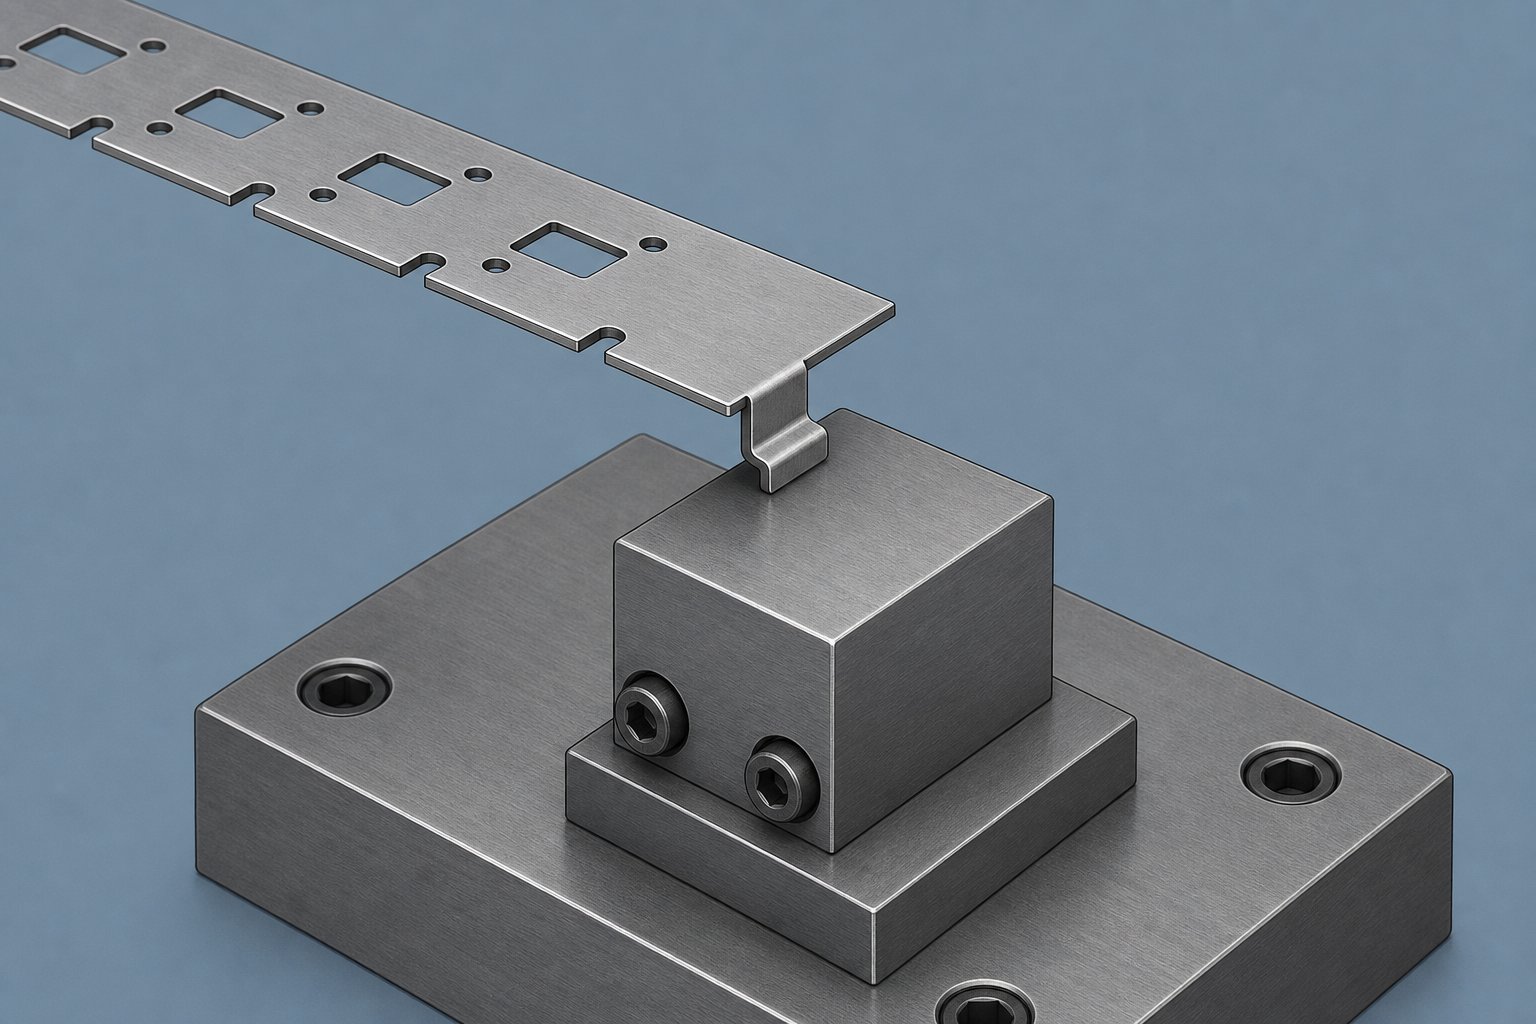
ポジティブバイパスノッチの仕組みといつ使用するか
素材を切り取るのではなくストリップ上に残すということは、進行を制御することを目的とした機能としては直観に反するように聞こえるかもしれません。しかし、それはまさに正のバイパス ノッチの機能であり、その背後にある形状により、従来のスラッグを生成するノッチが引き起こすいくつかの問題が解決されます。-
ポジティブバイパスノッチがストリップの進行を制御する仕組み
ポジティブバイパスノッチは、キャリアストリップの小さな部分を切り込み、それを下向きに(場合によっては上向きに)形成して、ストリップ面から突出するタブを生成することによって作成されます。通常、幅が 3 ~ 6 mm で、ストリップ表面の下に材料の厚さの 1 ~ 1.5 倍突き出た、送り方向に対して垂直な向きの長方形のタングを想像してください。タブは一端でキャリアに取り付けられたままとなり、ストリップの端に沿って片持ちフランジを形成します。
送りの前進中、この形成されたタブは、下側のダイシューに機械加工された硬化したストップブロックまたはショルダーに接触するまで、ストリップとともに前方に移動します。この物理的な衝突により、ストリップの動きは正確なピッチ距離で停止します。この形状は自己制限的です。タブはストップ ブロックを通過できないため、フィーダーがどれだけの力を加えても、オーバーフィードは機械的に不可能になります。
素材を打ち抜くのではなく、貼り付けたままにするのはなぜですか?その答えには、信頼性とストリップの完全性の両方が関係します。ランス付き-で-形成されたタブではナメクジが発生しません。ダイの開口部から出る必要のある小さなスクラップはなく、戻りストロークでスラグがダイのキャビティに引き戻される危険もありません。パンチング・スタンピング作業でスラッグが引っ張られるという頭痛の種に慣れている人なら、その利点だけでもこのアプローチが正当化されるでしょう。
タブの角度方向も重要です。ほとんどのポジティブバイパスノッチはストリップ表面に対して 90 度で形成されますが、80 ~ 85 度のわずかな角度調整により、ストップブロックに対してくさび作用が生じる可能性があります。これにより、保持力が増加し、ストリップの運動量が大きい厚い材料の送り制御が向上します。
ポジティブノッチデザインの一般的な用途
板金の正のバイパス ノッチストリップの完全性とスクラップ管理が優先される特定のシナリオで優れた製品を形成します。小さなコネクタ部品に給電する、幅がたとえば 25 mm の狭いキャリア ストリップを考えてみましょう。エッジから従来のノッチを切断すると、すでに最小限のキャリアから断面積が除去されます。-。この材料の損失により、送り力が集中するまさにその点でストリップが弱くなり、高速運転中に座屈や裂けが発生します。-。
ランス-と-フォーム ノッチにより、これを完全に回避できます。材料はキャリア内に残ります。断面強度はそのまま残ります。-形成されたフランジは実際にストリップを局所的に強化し、リフター レールを通るスムーズな供給を助けます。この利点は、片面キャリア レイアウトを扱う金型設計の専門家によって注目されています。-
板金成形におけるバイパスノッチの目的は、スクラップの経済性にも及びます。金型が生成するすべてのスラグが材料廃棄物の計算に追加されます。 -材料費が部品価格の大半を占める大量生産では、各工程で小さなノッチのスラグを除去するだけでも、100 万ストロークの実行にわたって目に見える節約につながります。-
- スラッグ管理は不要です- により、スラグ引き抜きのリスクが排除され、ダイ内のスラグクリアランスチャネルが不要になります
- キャリアの断面積を維持します-- は、材料の除去により供給の安定性が損なわれる狭いストリップの場合に重要です
- ストリップを局所的に強化します- 形成されたフランジはノッチ位置の剛性を高め、リフター レールを通過するスムーズな移動を支援します
- 進行ごとのスクラップを減らす- ストリップから材料が除去されないため、コスト重視のジョブでの材料使用率が向上します。-
- ノッチステーションでの金型構造の簡素化- ランス パンチとフォーミング セクションは、スラグ クリアランス ホールを備えたフルカットスルー パンチを置き換えます。-
ポジティブなデザインには制約があります。形成されたタブは、ストリップがストローク間で上昇するときにリフター機構を通過する必要があります。毎分 600 ストロークを超える高速ダイでは、下向きに突き出たタブがリフター レールに引っかかったり、ストリップの上昇タイミングを妨げたりする可能性があります。{2}これらの干渉リスクにより、一部のアプリケーションは、材料を完全に除去して反対方向からダイに係合するネガティブ ノッチ ジオメトリを作成するという代替案に向かうことになります。
ネガティブバイパスノッチの仕組みとその強み
ストリップの下に突き出た形成されたタブが高速でクリアランスの問題を引き起こす場合、ソリューションはジオメトリを完全に反転します。ストリップ上に材料を残す代わりに、ネガティブバイパスノッチによってストリップの端から小さな部分が除去され、ダイに組み込まれた硬化した突起と係合するポケットが作成されます。ストリップ自体は空隙を持っています。ダイにはストップが付いています。
負のバイパスノッチの仕組みと材料除去
負のバイパスノッチは、キャリアストリップの一方または両方の端から小さな長方形または台形の部分をスタンピングパンチングすることによって生成されます。この作業に使用されるスタンピング ダイ パンチは通常狭く、幅が 3 ~ 8 mm の範囲で、キャリアの幅と材料の厚さに応じてストリップのエッジに 2 ~ 5 mm 入り込みます。切断動作は、他のブランキング操作と同じせん断メカニズムに従います。つまり、パンチが嵌合するダイの開口部に下降し、材料がせん断-と-の一連の破断によって破断され、スラグがストリップから分離されます。
あのナメクジには注意が必要だ。ノッチ スラグは通常、薄いスライバーであり、最も狭い寸法で材料の厚さの 2 倍ほど小さい場合もあります。このような小さな破片を確実に取り除くことは既知の課題です。ダイ開口部の下にあるスラグ除去穴は、スラグの堆積を防ぐために、適切な抜き勾配 (通常は片側あたり 0.5 ~ 1 度) を提供する必要があります。重力だけでは十分な速度でスラッグを除去できない高速用途では、真空補助やバネ式キッカーによる積極的なスラッグ排出が必要になります。-
ノッチポケットが切断されると、ストリップは硬化キーブロック(ダイシューに取り付けられた精密研削鋼の突起)に到達するまでストリップとともに前進します。{0}}キーブロックがノッチポケットに入り、ノッチの後壁がキーブロック面に接触し、ストリップの前方への移動が正しいピッチ距離で停止します。ここでの形状は重要です。ノッチの深さは、バインディングなしできれいに係合できるように、キー ブロックの突出量を 0.3 ~ 0.5 mm 超える必要があります。一方、ノッチの幅は、システムの送り公差と、長時間の生産運転中のストリップの熱膨張を考慮する必要があります。
ノッチの前縁の角度リリーフ (通常は 3 ~ 5 度) により、送りの前進中にストリップが引っ掛かることなくキー ブロックを乗り越えることができます。後縁は直角またはわずかにアンダーカットのままで、ストリップの動きを止める確実な停止面を形成します。キーブロックの側面とノッチ壁の間のクリアランスは、通常、片側あたり 0.05 ~ 0.10 mm で、横方向のドリフトを防ぐのに十分な隙間がありますが、バイパスノッチのバリ形成による結合を避けるのに十分な緩さであり、長時間の使用で係合面にスタンピング残留物が蓄積します。
ノッチ形状とバリ高さの関係は直接的です。鈍いノッチパンチでは、入口側にロールオーバーが発生し、カットのダイ側に顕著なバリが生じます。そのバリはノッチポケットに突き出て、その機能的な深さを事実上減少させます。数千回のストロークを超えるとバリが徐々に蓄積し、キー ブロックが完全に固定されなくなり、位置合わせの精度が低下する可能性があります。パンチとダイの適切なクリアランス(通常、軟鋼の場合は片面あたり材料の厚さの 5 ~ 10 パーセント)を維持すると、バリが許容範囲内に抑えられ、メンテナンス間隔が延長されます。
ネガティブノッチ設計が最も優れたパフォーマンスを発揮する場所
負のノッチは、ストリップ平面の下に突き出るのではなく、ストリップのエッジを占めます。何も突き出ていません。ストリップは平らなままであるため、リフター レール、エア ブローオフ システム、ストリップ検出センサーはすべて干渉することなく機能します。-毎分 600 ストロークを超える金型では、この平坦なプロファイルが不可欠になります。
幅 75 mm 以上の幅広のキャリア ストリップが大型の自動車用ブラケットに供給されることを想像してください。ノッチポケットの各端から 4 mm を削除しても、キャリアの耐荷重断面にはほとんど影響しません。-ストリップは構造的完全性を維持しながら、キー ブロックとの確実な機械的係合により積極的な送り制御を実現します。除去された材料は、ダイの突起が入る凹部を作成し、基本的にストリップではなくツールにストップ ジオメトリを構築します。
このアプローチは、より決定的な停止動作も実現します。機械加工されたポケットに入るキーブロックは、ノッチ壁を横切る全面接触で係合し、単一のタブが肩に当たるよりも広い領域に供給停止力を分散させます。この分散された接触により、重いストリップが高速で急減速する際の変形に強く抵抗できます。
- 平らなストリップのプロファイル- リフター、センサー、または高速ストリップ搬送機構を妨げる突出タブがない-
- 積極的なフィードアレスト- キーブロックとノッチ壁の間の全面接触により停止力が分散され、局所的な変形が軽減されます
- エッジキャンバーを除去します- 切削動作により不規則なスリットエッジがトリミングされ、ストックガイド用のきれいな基準面が生成されます
- デュアルノッチ登録-- ストリップの両端にノッチを切り込み、ペアのキー ブロックを使用することで、スタンピング パンチング操作中のストリップの横方向のずれを防止します
- 高速自動化との互換性-- 高いストローク速度で引っかかったり、曲がったり、疲れたりするような形状が形成されていない
- ファーストヒットストップ機能-- ノッチ ストップは、初期の金型セットアップ時に前縁ロケータとして機能し、起動時のハーフヒットや緩いスクラップのリスクを軽減します。-
トレードオフは明らかです。マイナスのノッチはストリップの材料を消費し、管理が必要なスラッグを生成し、時間の経過とともに摩耗する刃先を生成します。これらのペナルティが依然として管理可能な幅広のストリップの場合、この設計の信頼性と速度の互換性により、大量の順送金型加工での主要な選択肢となります。-問題は、どのタイプが一般的に優れているかということではなく、特定のアプリケーションがどの一連の制約を課すかということであり、2 つのジオメトリを並べて配置すると、その決定がより明確になります。
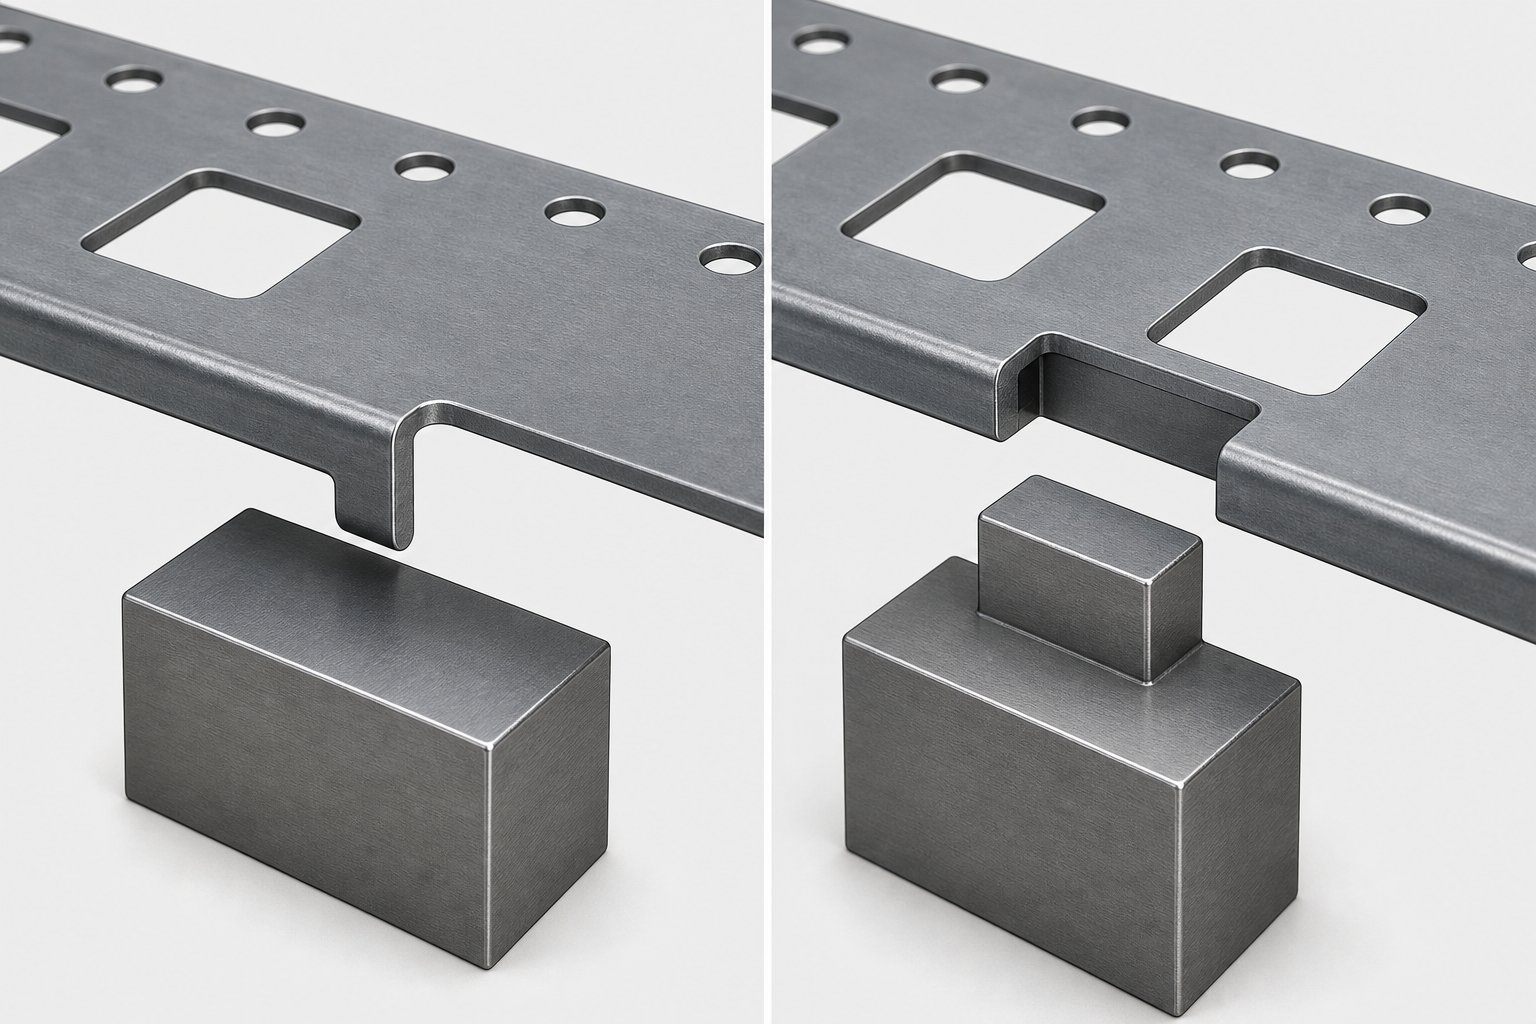
正のバイパス ノッチと負のバイパス ノッチの選択ガイド
両方のノッチ ジオメトリを並べて配置すると、どちらかを選択する際に、一方が他方よりも優れているということはほとんどないことがわかります。ノッチの設計を、ストリップ幅、生産速度、材料の挙動、およびスクラップ処理の制約の特定の組み合わせに適合させることが重要です。以下の表は、機械的および操作上の相違点を 1 つの参考資料にまとめたもので、工具および金型スタンピング設計のレビュー時に使用できます。
正のバイパス ノッチと負のバイパス ノッチの比較
| 設計寸法 | ポジティブバイパスノッチ | ネガティブバイパスノッチ |
|---|---|---|
| 作用機序 | ストリップの下に形成された切り抜きタブがダイのストップ ブロックに接触 | ストリップエッジのカットポケットがダイからのキーブロック突起を受け取ります |
| 材料の除去 | - の素材がキャリア ストリップに取り付けられたままではない | はい - スラグがストリップの端から切断されています |
| ストリップ強度への影響 | 最小限の - キャリア断面積が維持されます。形成されたタブで局所的な剛性が増加します | 中程度の - 断面は、各ノッチ位置で切り込みの深さによって減少します |
| スラグ管理 | 不要 | スラグクリアランスホール、抜き勾配、必要に応じてバキュームまたはキッカー排出が必要 |
| 一般的なストリップ幅の範囲 | 材料の除去によりキャリアの完全性が損なわれる可能性がある狭いストリップから中程度のストリップ (50 mm 未満) | エッジの除去による構造への影響が最小限に抑えられる中幅から幅広のストリップ (40 mm 以上) |
| 速度適合性 | 低速から中程度の速度 (通常は 600 SPM 未満)。タブの干渉リスクは速度が上がるにつれて増加します | 中速から高速 (600+ SPM)。平坦なストリッププロファイルによりリフターとセンサーの干渉を回避 |
| バリリスク | 低い - ランスカットにより、単一のエッジで制御された破断が生成されます。スラグ出口バリなし | - せん断動作が高くなると、切断のダイ側にバリが発生し、時間の経過とともに機能的なノッチの深さが減少する可能性があります |
| エッジキャンバー補正 | いいえ - はエッジ素材を除去しないため、コイルスリットによるキャンバーが残ります | はい - の切断動作により不規則なエッジがトリミングされ、ストック レールを通るストリップのガイドが改善されます |
| 一般的な故障モード | 過剰な送り力によるタブの曲がりやせん断。タブがリフターと干渉する。ランスの根元での進行性の疲労亀裂 | ノッチポケットを埋めるスラッグ引き。バリの蓄積によりキーブロックの係合が妨げられます。加工硬化によるノッチエッジ割れ |
この表のいくつかの差別化要因は、最終的な設計決定に大きな影響を与えます。多くの場合、ストリップ幅が最初のフィルターになります。 30 mm より狭いキャリアを使用している場合、ネガティブ ノッチのためにエッジから 3 ~ 4 mm を削除するだけでも、断面のかなりの割合が消費されます。送り力が縮小領域に集中し、疲労亀裂が実際の生産リスクになります。ポジティブノッチは、材料を所定の位置に維持することでこれを完全に回避します。
速度は 2 番目に重要なフィルターです。 -毎分 600 ストロークを超える高速金属成形作業では、平坦なストリップのプロファイルが必要です。リフターの移動はミリ秒ごとに重要であり、ストリップの下に突き出たタブは、ストローク速度が上がると急速に悪化する形で引っかかったり、曲がったり、疲労したりする可能性があります。ネガティブ ノッチはすべてを面一に保つため、サイクル タイムが数分の 1 秒で測定される自動車およびコネクタのスタンピング ラインで主流となっています。
スクラップの処理は、しばしばバランスを崩す 3 番目の差別化要因です。マイナスのノッチでは、ストロークごとにスラッグが生成されます。 100 万回の生産サイクルを超えると、これらの小さな断片が蓄積されます。-スラグクリアランスシステムが短時間でも故障すると、スラグがダイ開口部に堆積し、キーブロックの噛み合いが妨げられ、ミスフィードが発生します。優れたスラッグ管理規律を備えたショップは、このペナルティを簡単に吸収します。金型のメンテナンス間隔を最小限に抑えて無駄のない経営を行っているショップでは、プラスのノッチのほうが寛容であると感じるかもしれません。
スリットコイルストックで頻繁に問題となるエッジキャンバーは、別の考慮事項を追加します。シートメタル成形スタンピングダイの負のバイパスノッチは本質的にストリップエッジをトリミングし、コイルスリット中に発生するキャンバーを除去します。ポジティブ ノッチではそのような修正が行われないため、入荷した材料のエッジが一貫していない場合は、別のトリム ステーションを追加するか、キャンバーによって生じる送りの不安定性を受け入れる必要がある場合があります。
金型設計者向けの選択基準チェックリスト
経験豊富な工具および金型スタンピングのエンジニアは、すべての要素を同時に比較検討するのではなく、一連の決定プロセスを経て作業します。各基準は、1 つの選択肢を削除するか、フィールドを絞り込みます。ストリップ レイアウトのレビュー中にこのチェックリストを使用して、正しいノッチ ジオメトリを系統的に決定します。
- ストリップ幅とキャリア断面積- 部品形状をネストした後、利用可能なキャリアの幅を測定します。キャリアの両側のノッチの深さが予定の 2 倍未満の場合、ノッチをプラスにすると構造の完全性が維持されます。十分な材料を備えた幅広のキャリアは、ネガティブノッチに必要な除去に耐えることができます。
- 素材の種類と厚さ- 材質が硬いと、ネガティブノッチカットでバリが大きくなり、キーブロックの摩耗が加速します。 0.5 mm 未満の薄い材料は、ポジティブ デザインの形成されたタブで裂ける危険性があります。ノッチのタイプを、生産温度でのせん断または曲げの下で特定の合金がどのように動作するかに合わせてください。
- 生産速度- ターゲットのストロークが 1 分あたり 500 ~ 600 ストロークを超える場合は、フラット プロファイルの負のノッチにバイアスをかけます。そのしきい値未満では、リフターのタイミングがタブの突出に対応できる限り、どちらのタイプも確実に実行されます。
- 部品形状の拘束- ストリップの端付近の形成されたフィーチャ、描画ステーション、またはカム駆動の操作がノッチの位置と競合していないかどうかを確認します。-ポジティブタブはストリップの下に突き出ており、下側のダイコンポーネントと干渉する可能性があります。ネガティブポケットはストリッププレーン内にありますが、形成されたフィーチャに必要なエッジの領域を消費します。
- スクラップ処理要件- スラッグ管理能力を評価します。金型が無人で、またはオペレータの介入を最小限に抑えて稼働する場合、スラグのないポジティブ ノッチにより、故障モードが 1 つ減少します。{2}}堅牢なスラグ除去システムが他のブランキング ステーションにすでに導入されている場合、廃棄物の流れにノッチ スラグを追加するのは簡単です。
- ツールのメンテナンスに関する考慮事項- ポジティブノッチストップは、再研磨する刃先のない固定ブロックです。ネガティブノッチパンチはバリが大きくなるため定期的な再研磨が必要です。計画されたメンテナンス間隔を考慮して決定してください。研ぎの間隔が長いほど、ポジティブなデザインが有利になります。より短く規律ある間隔は、ネガティブ ジオメトリを問題なくサポートします。
これら 6 つの基準を順番に検討することで、推測に頼る必要がなくなります。多くの場合、最初の 2 つのフィルターだけで 1 つのジオメトリを明確に示します。 6 つすべてを試しても答えがあいまいな場合は、どちらかのタイプが機能し、デザイナーの親しみやすさ、ショップの標準的な慣行、顧客の仕様などの二次的な好みが優先されるゾーンにある可能性があります。
ただし、チェックリストの項目にも比較表にも記載されていないのは、パイロット、ステーションの間隔、およびリフターの形状に対して、選択したノッチのサイズと位置をどのように設定するかということです。機械原理はプラスかマイナスを選択すれば決まります。ノッチの位置、切り込みの深さ、および必要なクリアランスの寸法によって、その原則が信頼性の高い生産につながるか、それとも永続的なミスフィードの問題につながるかが決まります。
バイパス ノッチのサイズと配置の設計ガイドライン
適切なノッチ タイプを選択すれば、戦いは半分終わります。残りの半分は、送りを過度に拘束したり、構造材料のキャリアを枯渇させたりすることなく、ストロークごとにストリップが確実に停止するように、寸法と位置を決定します。-これらのサイジング ルールは、設計意図を製造現場の現実に反映します。-
ノッチの深さと幅の経験則
ノッチの深さは、最初に特定する寸法であり、キャリアの幅に直接比例します。取り除きすぎると、送りの力でストリップが曲がってしまいます。除去量が少なすぎると、キー ブロックのかみ合いが浅くなり、バリの蓄積や熱膨張により、数千ストローク以内にストッパーが壊れてしまいます。
負のバイパス ノッチの場合、一般的な開始点は各側のストリップ幅の 15 ~ 25 パーセントです。たとえば、幅 60 mm のキャリアは、安定した供給のために十分な断面積を維持しながら、各端からカットされた 9 ~ 15 mm のノッチ ポケットをサポートします。より狭いストリップでは、より控えめなパーセンテージが必要になります。ストリップの合計幅が 30 mm 未満の場合は、通常、材料の除去を完全に回避するポジティブなランスとフォームの設計を使用する方が適切です。--
送り方向で測定したノッチ幅は、システムの送り公差に加えて、製造中のストリップの熱膨張に対するわずかなマージンを考慮する必要があります。 0.05 mm 以内のピッチ精度を実現する一般的なサーボ フィーダでは、キー ブロック寸法に合計 0.15 ~ 0.25 mm を加えたノッチ幅が許容されます。それよりきつめにキーブロックがポケットに収まります。幅が広くなると、ストリップは停止する前にオーバーシュートします。
ノッチポケット内のコーナーRは注目に値します。鋭い内側の角は応力を高める役割を果たします。ノッチコーナーの半径が 0.3 ~ 0.5 mm という控えめな半径であっても、数十万回の送り衝撃後に発生する疲労亀裂を防止できます。キーブロックに使用される硬化工具鋼では、適合するフィレットにより接触応力がより均一に分散されます。
特にキーブロックやダイインサートでこれらの正確な内部形状を実現するには、EDM ワイヤ切断が不可欠であることがわかります。熟練したツールと金型のメーカーは、プラスまたはマイナス 0.0005 インチの公差でキー ブロックのプロファイルをプログラムし、制御された速度で細いワイヤを使用して 0.050 mm ほど小さい内部コーナー半径を生成できます。 EDM ワイヤは熱処理後に切断されるため、キー ブロックは硬化による歪みがなく寸法安定性を維持します。これは、係合形状が数百万回のサイクルを通じて一貫性を維持する必要がある場合に重要な利点です。 EDM ワイヤを通して適用される 0.25 ~ 0.5 度のテーパー リリーフにより、作業面でのかみ合い寸法を変更せずにキー ブロックを再研磨することもできます。
ステーションの間隔とパイロットに対する配置
ノッチがストリップの長さに沿ってどこに位置するかは、ノッチがパイロット、リフター、およびフィード システムとどのように相互作用するかに影響します。一般的なアプローチでは、ノッチ切断ステーションを順送金型のステーション 1 または 2 に配置し、後続のすべてのステーションでノッチが提供する送り制約とキャンバー補正の恩恵を受けることができます。{1}
ノッチの位置とパイロットの位置の関係は連続的であり、冗長ではありません。パイロットは通常、ノッチによってすでに総オーバーフィードが制限された後、ステーション 2 または 3 でストリップと係合します。 MetalForming Magazine で詳しく説明されているように、パイロット位置決め直径がパイロット穴に入る前に、フィード ロールはストリップを解放する必要があります。バイパス ノッチは、ストリップをパイロットの捕捉範囲内に収める粗停止を提供し、パイロットは最終的な精密位置合わせを行い、多くの場合、最後の 0.05 ~ 0.10 mm の位置誤差を修正します。
ステーションの間隔によって、キー ブロックまたはストップに係合する前にノッチ ポケットまたはタブがどのくらい移動するかが決まります。ノッチは、後縁が係合点から正確に 1 ピッチの距離に位置するようにカットする必要があります。ここでエラーが発生すると、ステーション全体に影響が及びます。ノッチカットが真のピッチから 0.02 mm ずれている場合、その誤差は下流のすべてのステーションに伝播し、パイロットだけでは完全に修正できない可能性がある進行性の位置合わせドリフトが発生します。
リフターの相互作用により、別の制約が追加されます。バネ式リフター レールを備えたダイでは、ストリップがストローク間でダイ表面から浮き上がり、送りを前進させることができます。{1}ストリップの下に突き出ているポジティブバイパスタブは、最大リフト高さでリフターレールを通過する必要があります。タブが引っかかるとストリップは前進できず、次のストロークでダブルヒットが発生します。-ネガティブノッチの場合、リフターがストリップを持ち上げる前に、キーブロックがストリップ面の下に完全に後退する必要があります。そうしないと、ノッチ壁がブロックのエッジを捉えて二次チップを係合ポケットに剪断します。
- 1 番目または 2 番目のステーションでノッチをカットします下流で成形またはブランキング作業を開始する前に、送り制御を確立します。
- ノッチとパイロットの間隔をピッチの正確な倍数で維持します。-両方のシステムが同じ進行ベースラインを参照するようにする
- リフターの移動量に対するキーブロックの高さを確認するブロックがリフトフェーズ中にストリップを通過し、フィード停止中にのみ係合することを確認します
- 純正ガイドレールからノッチを少なくとも 1 mm オフセットします。ノッチエッジとガイドチャンネルの壁の間の干渉を防ぐため
- ストリップの両端にデュアル ノッチを対称に配置します。横方向の制御が重要な場合、特にスタンピング中に横方向にずれやすい幅の広いストリップの場合
- フィードリリース信号でノッチのタイミングを調整する-ストリップがキーブロックに接触する前にフィーダーが開き、モーターが機械的ストップと衝突するのを防ぎます。
パイロットとバイパス ノッチの両方を一緒に使用する場合、工具と金型の設計は、パイロットがノッチと衝突しないようにする必要があります。ノッチがストリップを実際の位置の 0.05 mm 手前で停止させ、パイロットがストリップを前方に引きずると、ストロークごとにノッチの壁がキー ブロックに対してせん断応力を受けます。時間の経過とともに、繰り返し負荷がかかるとノッチのエッジが疲労します。解決策は、パイロットがストリップを前方に押すのではなく最終位置に引き戻せるように、パイロットの捕捉窓をわずかに超えてストリップを止めるようなノッチのサイズにすることです。この微妙な方向の偏りは、金型の製造中にノッチ カット位置に組み込まれ、衝突を排除し、ノッチとパイロットの両方の寿命を延ばします。
ストリップの形状、速度要件、または材料の挙動によってこれらのガイドラインが限界に達するプロジェクトの場合、経験豊富な金型エンジニアリング パートナーと協力することで、印刷機でのコストのかかる試行錯誤を防ぐことができます。--のチームイーチェン特に標準的な経験則がプロジェクト固有の検証を必要とする複雑なレイアウトにおいて、バイパス ノッチ、リフター システム、キー ブロックやパンチなどの精密コンポーネントの間の相互作用に対処するカスタム スタンピング ダイ ソリューションを専門としています。{0}}
ノッチの形状と配置を正しく行うには、最終的には機械的制約を調整する必要があります。ただし、これらの制約は、金型にどのような材料を供給するかによって変わります。 1.0 mm の冷間圧延鋼では完璧に機能するノッチでも、同じ金型で 0.5 mm のリン青銅を加工すると、亀裂、変形、噛み合いが失われる可能性があります。これは、バイパス ノッチが課す力に対する材料の反応の違いによってもたらされる現実です。-
バイパスノッチ設計の決定を左右する材料特性
バイパス ノッチは単なる幾何学的特徴ではありません。これは、ストリップがキー ブロックまたはストップに停止するたびに、繰り返しの衝撃荷重、せん断応力、および周期的な変形を受ける機械的インターフェイスです。そのインターフェイスがどのように機能するかは、ストリップの素材によって完全に異なります。厚さとストリップ幅が同じ 2 つの材料では、降伏強度、硬化挙動、延性に基づいて、まったく異なるノッチ設計が必要になる場合があります。
材料特性がノッチのパフォーマンスに与える影響
まずは降伏強度から始めます。エンジニアリングスタンピングは、材料の降伏強度を超える成形力によって引き起こされる塑性変形によって生じます。メタルフォーミングマガジンと説明します。同じ原理がノッチの噛み合いにも適用されます。ストリップが高速でキーブロックに接触すると、ノッチ壁に集中した圧縮荷重がかかります。より高い降伏強度を備えた材料は、その接触点での変形に耐え、より長い生産期間にわたってノッチの形状を維持します。焼きなました銅やアルミニウムのような柔らかい合金は、かみ合いの深さが失われるまで、ストロークごとにノッチ壁がわずかに成長しながら徐々に変形します。
鋼の降伏強さはグレードによって大きく異なります。 250 MPa の軟鋼は、ノッチ係合点での挙動が 600 MPa の二相鋼とは大きく異なります。-。 -高強度の材料は、より鋭いノッチエッジを維持しますが、より高い衝撃力をキーブロックに伝え、ストリップではなくダイコンポーネントの摩耗を促進します。基本的に、摩耗が発生する場所を選択することになります。交換可能なストリップ フィーチャ上、またはサービスにメンテナンスのダウンタイムが必要なダイ コンポーネント上です。
ストリップ材料の弾性率によって、切断操作後にノッチが受けるスプリングバックの量が決まります。約 200 GPa の鋼のように弾性率が高い材料は、ノッチ パンチが引っ込んだ後の反発が少なく、ノッチ ポケットが意図した形状に近くなります。弾性率が約 70 GPa のアルミニウムは、剛性が低いため跳ね返りが少ないように思えるかもしれませんが、降伏ひずみ鋼の特性が低いため、より早く塑性変形に入り、その結果、弾性回復と永久歪みのバランスが異なります。実際の影響は、同じ最終的なノッチ寸法を達成するには、ノッチ パンチの形状を材料ファミリごとに異なる方法で補正する必要があることです。
ひずみ硬化と加工硬化では、静的な材料特性では捉えることができない時間依存変数が導入されます。{0}ストリップがキーブロックに接触するたびに、ノッチ壁が局所的に塑性変形します。この変形により、接触ゾーンの材料が強化されます。何千回ものサイクルを繰り返すと、ノッチのエッジは周囲のキャリア材料よりも徐々に硬くなり、脆くなります。従来の高強度低合金鋼-の場合、この強化は受け取った状態よりも 20% 上回る可能性があります。-二相鋼などの高度な高強度鋼種の場合、大まかな計算によると、数パーセントのひずみでも、平板の特性と比較して局部強度が 50 パーセント増加する可能性があります。-
この局所的な硬化は最終的に亀裂を引き起こします。加工硬化により脆くなったノッチエッジは、次の衝撃荷重により変形するのではなく破壊されます。小さな切りくずが飛び散り、ダイを汚染し、噛み合いの品質を低下させます。軟鋼で 30% を超える高い伸び値を持つ材料は、延性を消耗することなく繰り返しの変形を吸収できるため、この破壊点に達するまでにより多くのサイクルに耐えることができます。ばね鋼や完全硬化ステンレス グレードなどの低伸び材料は、亀裂の閾値にはるかに早く達するため、より頻繁にノッチ ステーションを交換するか、より大きなタブ領域に供給停止力を分散するポジティブ ノッチ設計に切り替える必要があります。{6}}
ノッチの設計では、受け取った機械的特性だけでなく、製造工程全体にわたる材料のひずみ硬化挙動を考慮する必要があります。{{0}
厚さとストリップ幅の調整
材料の厚さは、最小ノッチ係合深さを直接決定します。キーブロックは、送り中にストリップが上に乗り上げないように、ノッチポケットに十分深く突き出ていなければなりません。 0.5 mm 未満の薄い材料の場合、これはストリップの厚さに対するキー ブロックの高さが重要な比率になることを意味します。浅すぎると、ストリップがブロック上で曲がります。深すぎると、ブロックがノッチポケットの底部に接触し、二次的なせん断作用が発生して両方のコンポーネントが損傷します。
2.0 mm を超える厚い材料は、送りの前進中に大幅に高い運動量を生成します。各ストロークでノッチが吸収しなければならない運動エネルギーは、質量と速度の両方に比例します。中程度の送り速度での 2.5 mm ストリップは、同じ速度での 0.8 mm ストリップよりもかなり大きな力でキー ブロックに当たります。ノッチを深くして接触面積を大きくすると、その力が分散されますが、切り込みが深くなると、より多くのキャリア材料が除去されます。
ストリップ幅は、マイナスのノッチが安全に到達できる深さの上限を設定します。としてキャリアストリップの設計原則必要に応じて、キャリアは供給中の曲がりに耐えるのに十分な強度を維持する必要があります。 40 mm ストリップの各端から 25 パーセントを除去すると、20 mm のキャリア断面が残ります。高張力鋼では、これで十分かもしれません。-降伏強度が 3 分の 1 である柔らかいアルミニウム合金では、同じ形状が送り力を受けると座屈します。-材料の強度に反比例してノッチの深さを調整する必要があります。柔らかい合金ではノッチが浅くなり、ブルートエンゲージメントの深さよりも正確なキーブロックの形状に依存します。
高張力鋼-には独自の調整が必要です。これらのグレードのノッチをせん断するために必要な力には、より重いパンチ、より堅牢なダイセクション、およびこれらの材料が生成する顕著なバリを管理するためのより狭いクリアランスが必要です。銅合金やアルミニウムは少ない力できれいに切断できますが、噛み合い部分が変形します。各材料ファミリーは、ノッチの設計を異なる方向に推し進めます。唯一の普遍的なルールは、変更せずにすべての材料ファミリーに適用できる単一のジオメトリはないということです。
こうしたマテリアル主導の動作は、初期設計に影響を与えるだけではありません。{0}これらは、ノッチが時間の経過とともにどのように劣化するか、どの故障モードが最初に現れるか、どのくらいの頻度でメンテナンスが必要になるかを予測します。材料特性と故障パターンの間の予測関係は、まさに、事前のノッチ メンテナンスと、金型が既にスクラップを生成した後の事後的なトラブルシューティングを区別するものです。
故障モードとバイパス ノッチの問題のトラブルシューティング
10 万ストロークでは完全に機能するバイパス ノッチでも、50 万ストロークでは完全に機能しなくなる可能性があります。劣化は、上記で説明したのと同じ材料の挙動、つまり係合面での局所的なひずみ硬化、進行性のバリの蓄積、ストリップとダイの両方のコンポーネントを疲労させる周期的な衝撃力によって引き起こされ、徐々に進行します。スクラップが山積みになる前に、何が失敗しているのか、なぜ失敗しているのかを認識することで、稼働時間を維持している工場と事後対応の消火活動に行き詰まっている工場を分けることができます。
各ノッチタイプの一般的な故障モード
負のバイパス ノッチと正のバイパス ノッチは、メカニズムが異なるため、根本的に異なる方法で失敗します。ネガティブノッチは、カットポケットと突き出たキーブロックに依存します。ポジティブノッチは、形成されたタブと固定されたストップに依存します。それぞれの形状には独自の摩耗パターンがあり、それぞれに異なる診断アプローチが必要です。
マイナスのノッチの場合、最も破壊的な失敗はスラッグの引き抜きです。ストリップの端から切り取られた小さなスライバーは、引き抜き中にパンチ面に付着し、ダイの中に戻されます。このスラッグは最終的には下流ステーションのノッチポケット内に堆積し、キーブロックの侵入を部分的または完全にブロックします。ストリップは逮捕されることなく通過し、次の打撃は間違った場所に着弾します。順送金型のトラブルシューティング データは、パンチとスラグの間の真空効果と、不十分なクリアランスまたは排出システムの摩耗が主な原因であることを確認しています。スプリング エジェクター、エア ブローオフ、適切なスラグ クリアランス ドラフトによりリスクは軽減されますが、表面仕上げが劣化した摩耗したパンチは依然として根本原因となります。-
バリの蓄積は低速燃焼の失敗モードです。-ストロークごとにノッチカットのダイ側に小さなバリが生じます。このバリはポケット内に突き出ており、機能的な噛み合いの深さが 1,000 ストロークあたり数ミクロン減少します。最終的にはキーブロックが完全に装着できなくなり、停止の信頼性が低くなります。事前の成形操作中に加工硬化された材料や、降伏応力が 500 MPa を超える高強度グレードでは、より高いバリが発生し、この劣化が加速されます。-
ノッチエッジの亀裂は、特にひずみ硬化しやすい材料で長時間の生産作業で発生します。ノッチ壁に対するキーブロックの繰り返しの衝撃により、そのゾーンが徐々に硬化し、脆化します。局所的な延性がなくなると、微小亀裂が発生して伝播します。-切りくずがノッチエッジから飛び出て金型キャビティを汚染し、かみ合い品質をさらに低下させます。
正のノッチの場合、主な故障はタブの曲がりまたはせん断です。ストリップの運動量によって加えられる降伏力がタブの抵抗を超えると、タブはストリップを止めるのではなく前方に変形します。これは、材料の厚さに比べて送り速度が高すぎる場合、またはランスの根元に疲労亀裂が発生してタブの取り付け点が弱くなる場合に発生します。タブが少しでも曲がると、正しい角度でストップ ブロックに接触しなくなり、その後のストロークごとに変形が増大します。
タブとリフターの干渉は、セットアップに関連したエラーです。{0}}リフター レールの高さがタブの突出深さと調整されていない場合、ストリップを上昇させるときにタブがレールに引っ掛かります。ストリップは自由に進むことができず、次の送りストロークでフィーダーと障害点の間で材料が座屈します。繰り返しの衝撃によってタブが徐々に変形すると、係合のタイミングも変化します。タブが接触面で急成長すると、実質的な停止位置が変形量だけ前方に移動し、小さいながらも累積的な位置合わせ誤差が生じます。
| ノッチタイプ | 故障モード | 症状 | 根本的な原因 | 是正措置 |
|---|---|---|---|---|
| ネガティブ | ノッチポケットに引き込まれるスラッグ | 断続的なオーバーフィード。部品の寸法が長い。ランダム紙詰まりアラーム | パンチの摩耗によりスラグの付着が増加します。不十分なスラッグクリアランスドラフト。真空リリーフなし | ノッチパンチを研ぎ直すか交換します。スプリングエジェクターまたはエアブラストを追加します。ダイ開口ドラフトを片側あたり 1 度増加します |
| ネガティブ | バリの蓄積によりかみ合い深さが減少する | 部品の段階的な寸法のずれ。ストリップ上のキーブロックマークが浅くなる。シフトによるミスフィード頻度の増加 | パンチ-と-の隙間が仕様を超えて磨耗している。材料の降伏応力が元の設計の想定よりも高い。再研磨の予定はありません | パンチ-と-ダイのクリアランスを片面あたり材料の厚さの 5-10% に戻します。ストローク数に基づいたシャープ化スケジュールを実装する- |
| ネガティブ | ノッチエッジ割れ | 金型キャビティ内の金属片。ストリップ上に見える不規則なノッチ壁。突然の登録喪失 | 長時間の稼働による係合ゾーンのひずみ硬化。応力集中部として機能する鋭い内部コーナー。脆性材料グレード | ノッチ形状に 0.3 ~ 0.5 mm のコーナー半径を追加します。クリアランスを最適化することでキーブロックの係合力を軽減。材質の変更またはメンテナンス間隔の短縮を検討する |
| ネガティブ | キーブロックの磨耗 | エンゲージメントの深さは時間の経過とともに減少します。停止位置がドリフトする。キーブロック面に丸みやかじりがある | ストリップの材質に対してキーブロックの硬度が不十分です。係合面の潤滑が不十分。設計の想定を超える衝撃力 | キーブロックを超硬チップ付きインサートに交換します。{0}係合面にTiNコーティングを施します。送り速度が設計パラメータ内であることを確認する |
| ポジティブ | タブの曲げまたはせん断 | ストリップの過剰供給。出口ストリップに変形したタブが見える。パーツの長さが一貫していない | タブ抵抗を超える送り力。ランスの根元に疲労亀裂が発生。材料の厚さが仕様を下回っている | タブの幅または厚さを増やします。送り速度を下げる。タブの付け根を薄くするような磨耗がないかランス パンチを検査します |
| ポジティブ | タブとリフターの干渉 | ストローク間のストリップの詰まり。フィーダーとダイの間の座屈。ストリップ上昇中に聞こえるキャッチ音 | リフター レールの高さがタブの突起と調整されていません。デザインの深さを超えて形成されたタブ- | タブをクリアするためにリフターの高さを最小 0.5 mm 調整します。印刷物に対して形成深さを確認します。調整可能な場合はリフターの作動をリタイムする |
| ポジティブ | プログレッシブタブ変形 | パーツの次元が徐々に変化します。停止位置は生産工程上で前進します。マッシュルーム状のタブ面 | タブ材料の局所降伏応力を超える繰り返し衝撃。加工硬化したゾーンが脆くなって剥離する | ストップブロックの表面を硬化してタブの変形を軽減します。許容できる場合は、より重いゲージ ストリップを検討してください。-検査間隔を短くする |
ストリップのミスフィードと座屈のトラブルシューティング
金型オペレーターは、ノッチ自体が故障するのをほとんど目にしません。彼らが気づいたのは、下流側の影響です。測定値が一貫していない部品、ステーション間で座屈するストリップ、予定より早く摩耗するパンチなどです。これらの症状をノッチ システムに結び付けることが診断上の課題です。
部品の寸法が一貫していない場合、特に部品の長さが生産工程全体でわずかに変化する場合は、通常、ノッチの噛み合いの低下によって引き起こされる位置合わせのドリフトを示します。キーブロックはストリップを完全に拘束しなくなったため、各ヒットは公称位置よりわずかに前方または手前に着弾します。部品の寸法のみに依存するのではなく、ノッチ係合点でのストリップのピッチを測定することで、位置合わせエラーがノッチで発生しているのか、それとも下流の成形ステーションで発生しているのかを特定できます。一部の大量操作では、キー ブロックの近くに誘導型近接センサーが組み込まれており、各ストロークでストリップがストップに完全に固定されているかどうかを検出し、係合に失敗するとプレスの停止がトリガーされます。
ステーション間のストリップの座屈は、過度に拘束された送り状態を示しています。{0}これは、フィーダーがストロークを完了する前にバイパス ノッチがストリップを停止させ、ダイとフィード ユニットの間に材料を閉じ込めるときに発生します。としてPeter Ulintz が MetalForming で説明します、ダイが開いてリフターがストリップを持ち上げるときに、余分な材料が閉じ込められ、座屈します。根本的な解決策は、ノッチの係合を緩めることではなく、ストリップがストップに接触する前にフィーダーが開くようにフィーダーのリリースのタイミングを再調整することです。空気圧送りシステムでは、この過剰な制約状態を防ぐために、プレス速度に応じて 35 ~ 45 ミリ秒の遅延時間の補正が必要になる場合があります。-
繰り返されるミスヒットによる早期の工具摩耗は、予測可能な連鎖をたどります。ノッチのかみ合いが低下すると、ストリップが位置からわずかにずれて着地するため、間違った位置に接触材料が打ち抜かれ、不均一な側面荷重が発生します。-これらの側面荷重はエッジの欠けを加速し、複数のステーションにわたって同時に摩耗を引き起こします。複数のステーションで同時にパンチの摩耗が加速していることに気付いた場合、共通点はほとんどの場合上流の位置合わせの問題であり、最初に調査すべき場所はバイパス ノッチ システムです。
ノッチ システム コンポーネントの検査間隔は、目視による評価だけではなく、ストローク数に基づいて決定する必要があります。ネガ形状を生成するノッチ パンチは通常、材料の硬度とクリアランス条件に応じて、200,000 ~ 500,000 ストロークごとの評価が必要です。キーブロックは同じ間隔で面の摩耗とかじりをチェックし、かみ合い深さが公称値より 15 ~ 20% 減少したときに交換を開始する必要があります。ポジティブ ノッチ システムの場合、100,000 ストロークごとにストリップ サンプルで測定されたタブの突出深さは、レジストレーション ドリフトが悪化する前に進行性の変形を捉えます。ストリップの到着位置を監視するために取り付けられた誘導型近接センサーは、手動によるサンプル チェックを必要とせずに継続的なリアルタイムのフィードバックを提供します。これは、長時間の無人シフトを実行するラインでは特に役立ちます。{12}}
これらの障害パターンとその修正措置を文書化すると、各ダイに固有のメンテナンス知識ベースが作成されます。時間の経過とともに、そのデータにより、特定のノッチ設計がアプリケーションによく適合しているかどうか、または基本的なジオメトリの変更 (プラスからマイナス、またはその逆) によって発生源での繰り返し発生する障害が排除されるかどうかが明らかになります。{1}この決定は、ストリップのレイアウトと材料利用状況にループバックし、ノッチのタイプと配置が位置合わせの信頼性だけでなく、部品ごとの総コストにも影響します。
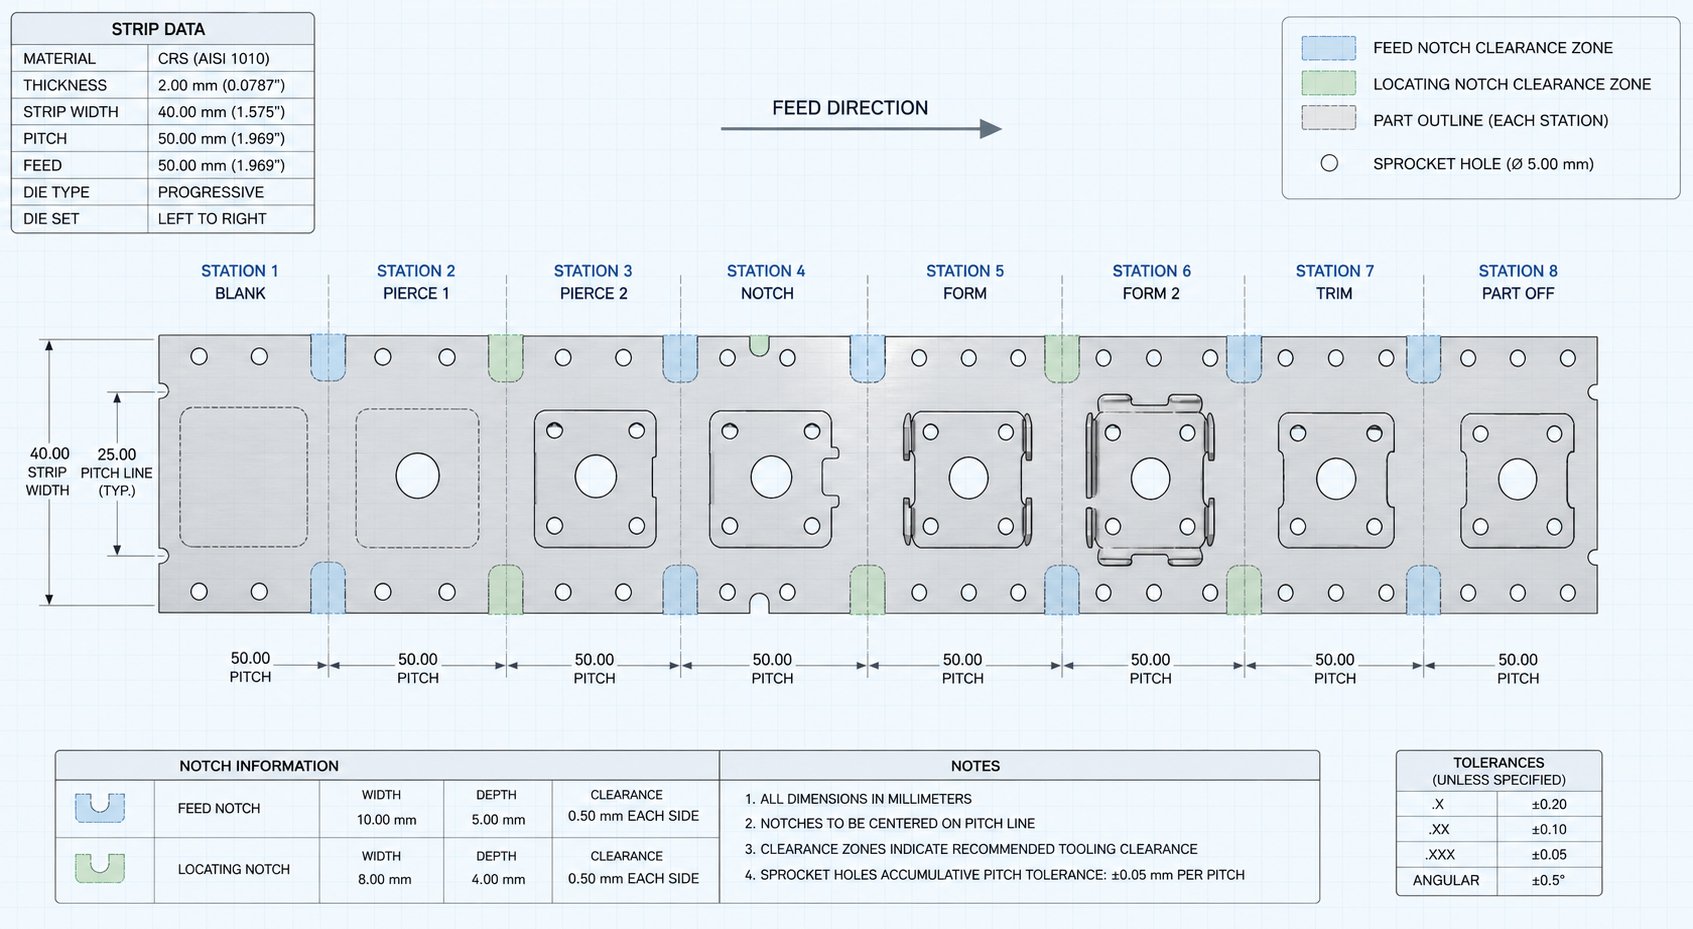
ストリップレイアウトの最適化とカスタムダイエンジニアリングのサポート
すべてのノッチ ジオメトリは物理的に材料の除去によって、または機能的にタブのエッジ クリアランスを確保することによってスペースを消費するため、故障モード データはストリップ レイアウトの決定に直接反映されます。この消費されるスペースは、同じストリップ領域の部品の形状と競合するため、ノッチの設計は材料使用率と部品あたりのコストの計算から切り離すことができなくなります。--
バイパスノッチがストリップのレイアウトと材料利用に与える影響
算術を考えてみましょう。 60 mm キャリアの各ストリップの端から 4 mm を切断する負のバイパス ノッチは、合計幅の 8 mm を消費し、そうでなければ部品のネスティングにつながる可能性があります。 500,000 のプログレッションを生成するコイルでは、この 8 mm は、特に、1 キログラムあたりの価格がすべてのミリメートルを重要視するベリリウム銅やステンレス グレードのような高価な合金の場合、かなりの原材料コストにつながります。
正のノッチは幅のペナルティを回避しますが、別の制約を導入します。形成されたタブはストリップ面の下に突き出ています。これは、金型メーカーが下部シューの垂直クリアランスを考慮する必要があることを意味します。このクリアランス要件によってステーションの間隔が狭くなり、場合によってはピッチが長くなり、コイル長あたりの部品数が減ることになります。コスト重視の大量実行では、数百万回のストロークにわたる進行ごとに 2 mm のピッチ増加さえも影響します。-
材料の長さを最適化するための最新の材料ネスティング ソフトウェアは、鋼材を切断する前にこれらのトレードオフを検証します。{0}}ストリップ レイアウト プラットフォームは、キャリアの強度要件に基づいてノッチ形状をモデル化し、残りの断面が座屈することなく送り力に耐えられるかどうかをチェックします。としてストリップレイアウトの設計原則確認すると、業界は少なくとも 75% の材料使用率を目標としており、ノッチの設計は特定の部品形状でそのベンチマークが達成可能かどうかに直接影響します。
シミュレーション ツールは、ノッチの配置が空のネストとどのように相互作用するかを予測します。より密にパッキングするために部品を傾ける角度のあるパス レイアウトでは、ストリップの端付近の部品フィーチャとの干渉を避けるために、最適なノッチの位置が移動する場合があります。こうしたインタラクションを手動で解決するのは難しいため、CAD ベースの検証が標準的な手法となっています。{3}エンジニアは、ソフトウェア環境内でノッチの深さ、位置、タイプを繰り返し、ツールの開発に着手する前に各構成の材料使用率を比較します。
検証ワークフローは通常、次の順序に従います。部品の形状と入れ子方向を定義し、キャリアの幅とブリッジの寸法を確立し、提案された位置にノッチ フィーチャを配置し、各ノッチ ポイントでキャリアの断面の構造チェックを実行し、キー ブロックまたはストップ ブロックの位置が成形ステーションやリフター機構と競合していないことを確認します。ソフトウェアは、キャリア応力が許容限界を超える構成にフラグを立て、設計者にノッチの深さを減らすか、ストリップを広げるか、材料を保存するネガノッチ設計からポジノッチ設計に切り替えるよう促します。
複雑なノッチ設計のためのカスタム ダイ ソリューションの使用
標準の設計ルールは、ほとんどのアプリケーションを適切に処理します。課題は、部品の形状、材料の挙動、または速度要件により、板金プレス金型の負および正のバイパス ノッチが経験則が互いに矛盾する領域に押し込まれるときに発生します。たとえば、800 SPM の高速プレスでの幅の狭いストリップには、ネガ ノッチの平坦なプロファイルが必要ですが、エッジ素材を残すことはできません。-厚い高張力鋼-には深い嵌合が必要ですが、衝撃力が発生し、標準的なキー ブロックを数週間以内に破壊します。
これらのエッジ ケースは、専門的な金型エンジニアリング サポートの恩恵を受けます。のチームイーチェン金型の構造、パンチとリフターの統合、バイパスノッチの最適化、バリ制御、および材料フローに関する専門知識を、標準的なアプローチでは不十分なプロジェクトにもたらし、これらの設計の矛盾に正確に対処するカスタムスタンピング金型ソリューションをツーリングエンジニアと協力して開発します。
- 矛盾するストリップ幅と速度要件- アプリケーションがナロー キャリアと高速-フラット プロファイル-の両方の給電を必要とし、ハイブリッド ノッチ ジオメトリまたは代替登録戦略が必要な場合
- 攻撃的な材料特性- の高強度または加工硬化合金。標準メンテナンス間隔内でキー ブロックの摩耗やノッチ エッジの亀裂を促進し、特殊なコーティング、超硬インサート、または形状の変更が必要です。
- 複数行または複雑なネスト レイアウト- ストリップ構成では、ノッチの配置で位置合わせを損なうことなく、複数のパーツのアウトライン、描画ステーション、カメラ駆動の操作をナビゲートする必要があります。-
- 厳しい材料利用目標- プロジェクトでは、材料コストが設計を左右し、ノッチの深さを 1 ミリメートルごとにシミュレーションで検証されたキャリア強度計算に対して正当化する必要がある
- 延長された無人生産実行- のダイは、メンテナンスまでの数十万回のストロークにわたって位置合わせの信頼性を維持する必要があり、摩耗寿命を最大化するために設計された要求の厳しいノッチとキー ブロックの設計を備えています。
目標は、金型設計者の判断を置き換えることではなく、プロジェクトが一般的なガイドラインで提供できる範囲を超えた場合に、アプリケーション固有のエンジニアリングで判断を強化することです。{0}ソリューションに形状の変更、金型コンポーネントの材料アップグレード、またはノッチとパイロットの調整戦略の完全な再考が含まれる場合でも、経験豊富な金型メーカーのリソースにアクセスできれば、設計コンセプトから検証済みの生産工具までのパスが短縮されます。
スタンピング金型のバイパスノッチに関するよくある質問
1. 順送金型の正のバイパス ノッチと負のバイパス ノッチの違いは何ですか?
ポジティブバイパスノッチは、ダイのストップブロックに接触する下向きのタブを切り開いて形成することにより、ストリップ上に材料を残します。負のバイパス ノッチにより、ストリップのエッジから材料が除去され、ダイからの硬化されたキー ブロックの突起を受け入れるポケットが作成されます。ポジタイプはスラグを生成せず、キャリア断面強度を維持するため、幅の狭いストリップに最適です。-ネガ タイプは、毎分 600 ストロークを超える高速操作に適した平坦なストリップ プロファイルを作成しますが、スラグ管理が必要であり、各ノッチ位置でのキャリア幅が狭くなります。{4}
2. 順送プレス金型のバイパス ノッチとパイロット ホールはどのように異なりますか?
バイパス ノッチとパイロット ホールは、連続した関係で異なる位置合わせ機能を果たします。バイパスノッチは、ストリップの大幅な過剰供給を防止するハードな機械的停止を提供し、フィーダーの動作に関係なく最大移動距離を制限します。対照的に、パイロット穴には、送りストロークの完了後にストリップの位置を微調整する精密ピンが取り付けられており、通常は最終的な 0.05 ~ 0.10 mm の位置誤差が修正されます。-パイロットは半ピッチオーバーシュートしたストリップを補正することができません。そのため、パイロットが最終的な精度を提供する一方で、バイパスノッチは粗い拘束として機能します。
3. 負のバイパス ノッチではなく正のバイパス ノッチを使用する必要があるのはどのような場合ですか?
キャリア ストリップが狭く (30 ~ 50 mm 未満)、エッジ材料を除去すると構造的完全性が損なわれる場合、オペレータの介入やメンテナンス スケジュールが最小限でスラグ管理が懸念される場合、生産速度が毎分 600 ストローク未満にとどまる場合、およびストリップから材料が除去されないためスクラップの削減が優先される場合には、ポジティブ バイパス ノッチがより良い選択となります。また、スラグが引き出されやすい材料にも効果があり、スラグを完全に除去することで一般的な故障モードがプロセスから除去されます。
4. スタンピング金型のバイパスノッチ障害の原因とその修正方法は何ですか?
ネガティブ ノッチの場合、最も一般的な故障には、キー ブロックの噛み合いを妨げるスラグの引き込み、時間の経過とともに機能的なノッチの深さを減少させるバリの蓄積、および長時間の運転での加工硬化によるノッチ エッジの亀裂が含まれます。ポジティブノッチの場合、過剰な送り力によるタブの曲がりと、リフター レールとのタブの干渉が主な問題になります。修正措置には、ストローク数スケジュール(200,000-500,000 ストロークごと)でノッチ パンチを研ぎ直すこと、パンチとダイのクリアランスを片面あたり材料の厚さの 5 ~ 10% に維持すること、応力集中を防ぐためにコーナー半径を追加すること、リフターの高さとタブの突出深さを調整することなどが含まれます。
5. 材料特性は順送金型のバイパスノッチ設計にどのような影響を与えますか?
材料の降伏強度、ひずみ硬化傾向、伸び、厚さはすべて、ノッチ形状の決定に影響します。{0}降伏強度が高い材料は、ノッチエッジの形状をより長く維持しますが、より大きな衝撃力がキーブロックに伝達され、金型コンポーネントの摩耗が加速されます。加工硬化材料はノッチ嵌合領域で徐々に脆くなり、最終的にはエッジの亀裂を引き起こします。-低伸びの材料はより早く破損に達するため、より大きなタブ領域に力を分散するポジティブノッチ設計が必要になる場合があります。-より厚い材料の場合は、乗り越しを防ぐためにより深いかみ合わせが必要ですが、アルミニウムのような柔らかい合金の場合は、接触点の変形を補償するために、キー ブロックの公差が厳しく、より浅いノッチが必要です。


