


金属スタンプツールと金型の本当の意味
検索する "金属スタンプツールと金型」と、クラフト市場で販売されている 15 ドルのハンドスタンプから、自動車の生産ライン向けに設計された 20 万ドルの順送金型まで、あらゆるものを見つけることができます。この範囲は、適切なソリューションを調達しようとするバイヤーにとって大きな混乱を引き起こします。それを修正しましょう。
金属スタンプツールとダイの定義
金属スタンプ ツールと金型とは、力を加えて金属にマークを付け、切断、形成、または形を整えるために使用される幅広いカテゴリの精密機器を指します。その範囲は、手持ち式のマーキング スタンプから、板金部品を大量生産する複雑な工業用金型にまで及びます。{0}}
スタンピングの定義はコンテキストに応じて変わります。ジュエリー工房では、スタンピングとはデザインを表面に押し込むことを意味します。工場現場では、平らな金属板を毎分 1,500 ストロークを超える速度で完成部品に加工することを意味します。どちらも有効ですが、投資、リードタイム、エンジニアリング要件がまったく異なります。
職人によるスタンプと工業用スタンピング金型
では、スタンピングツールとは実際には何でしょうか?ここでスペクトルが重要になります。
- ハンドスタンプシリアル番号、ロゴ、文字などの痕跡を残すためにハンマーで叩いて手動で操作する硬化鋼の工具です。これらはポータブルで低コストで、少量のマーキング タスクや 1 回限りのマーキング タスクに適しています。-
- マシンスタンプ油圧プレスやドット ピーン システムと統合して、生産ラインで再現性のある大量のマーキングを実現します。{0}
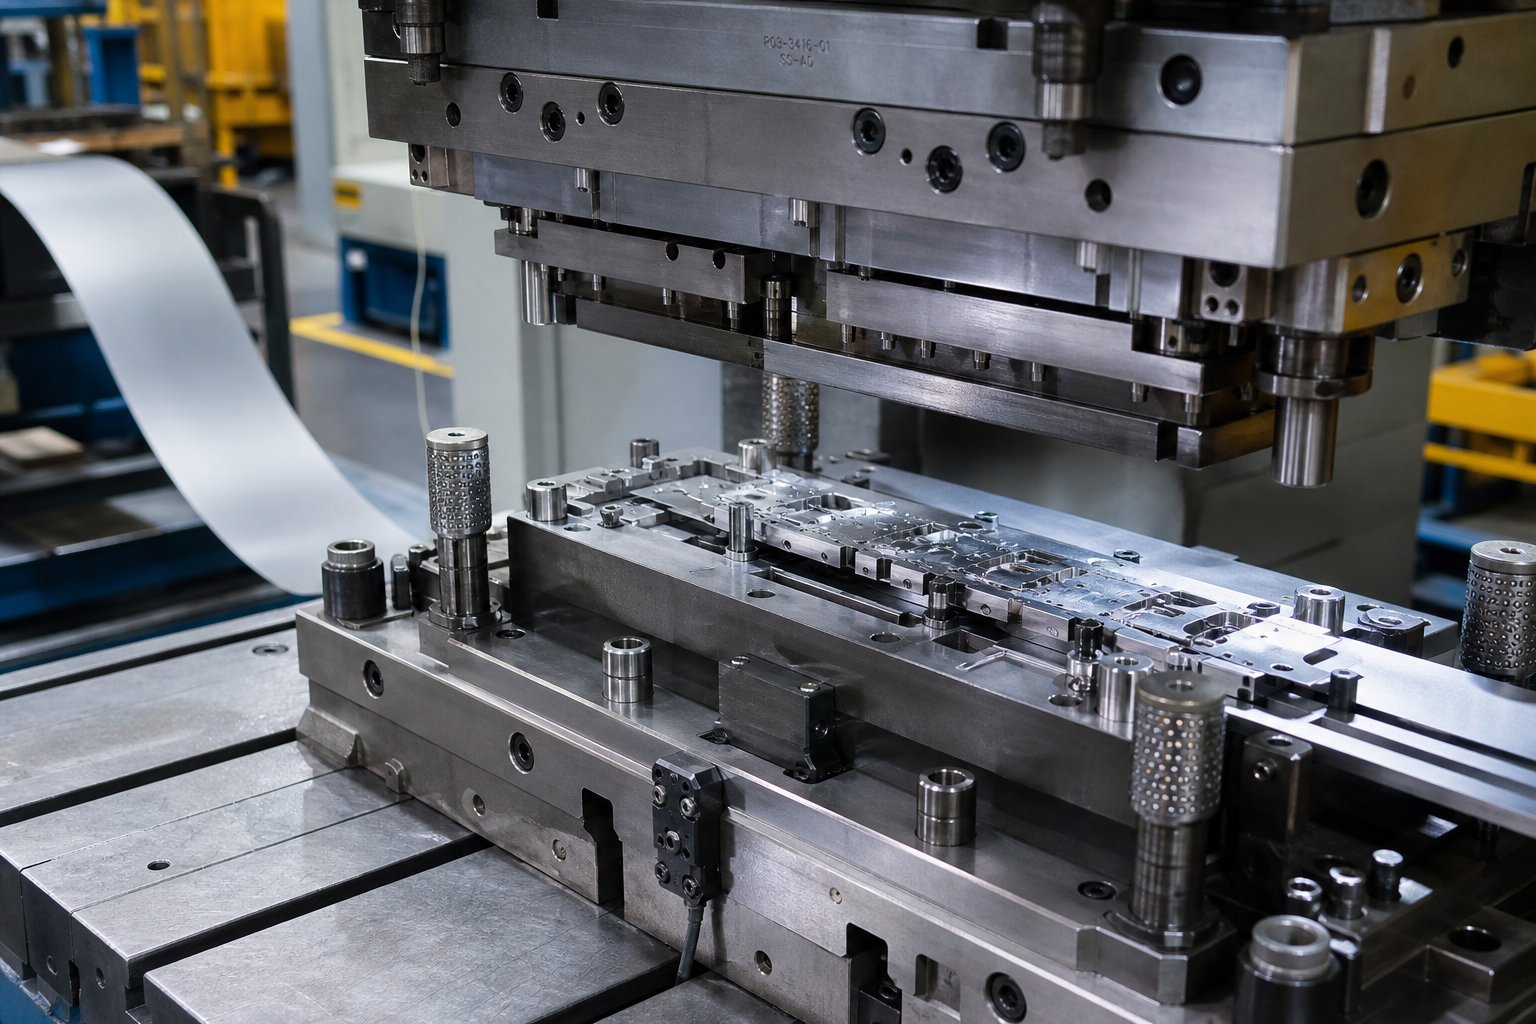
- 工業用プレス金型は、板金を切断して希望の形状に成形する、--- 類のない精密ツールの 1 つです。金属スタンピング金型は、特殊なカスタム設計の-機器ガイド付きダイシューに取り付けられたパンチとキャビティで構成され、数千または数百万の同一部品を製造できるように設計されています。
工業レベルの金属スタンピングとは何ですか?これは、これらの精密な金型の半体の間に平らな金属シートを供給するプロセスであり、そこでは膨大なプレス力によって原材料が 0.0002 インチという厳しい公差を持つ完成部品に変換されます。
用語が重複する理由
職人用工具と工業用工具の両方が、成形された器具を通じて金属に力を加えるという同じ基本的な動作を実行するため、混乱が生じます。製造業における金型とは何ですか?これらは、部品の形状を定義するカスタムの金属キャビティです。クラフト工房のスタンピングとは何ですか?表面にパターンを押し込むことです。同じ動詞でもスケールが大きく異なります。
それをスペクトルとして考えてください。一方の端にはハンドスタンプが単一のシリアル番号をマークします。もう 1 つは順送金型で、連続的に供給される金属ストリップに対して数十回の連続した切断および成形操作を実行し、最終ステーションでのみ完成品を製造します。これら 2 つのエンドポイント間のツールのコスト、エンジニアリングの複雑さ、生産能力は桁違いに異なり、そのギャップこそ、コストのかかる調達ミスが発生する場所です。
スタンピングダイの種類とそれぞれの使用時期
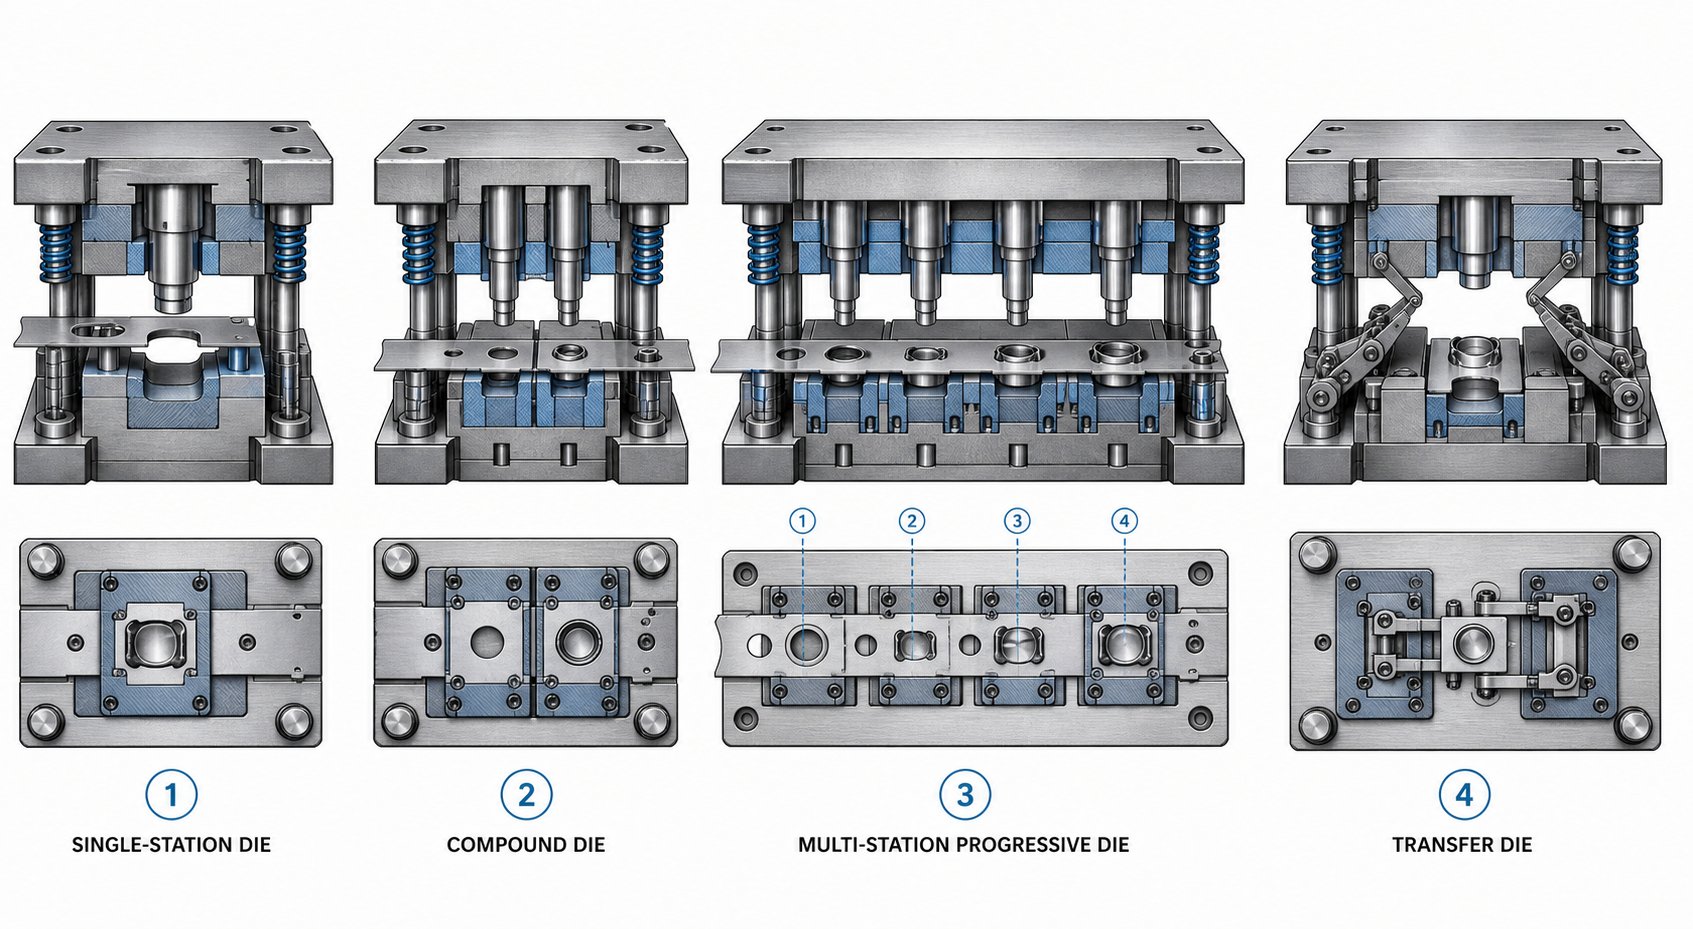
ハンドスタンプから順送金型までの範囲は、次の明らかな疑問を引き起こします。あなたのプロジェクトに適したスタンピング金型のタイプはどれですか?間違ったものを選ぶことは、購入者が犯す最も高くつく間違いの 1 つです。パーツの形状に対して単純すぎる金型を選択すると、二次加工でお金が無駄になってしまいます。適度な運用のためにツールを過剰に設計すると、投資を回収することはできません。-ここでは、4 つの主要なタイプのプレス金型が実際にどのように機能するかを示します。
単純な金型と複合金型
シンプルな金型は、プレス ストロークごとに 1 つの操作を実行します。 1 つのストローク、1 つのカット、1 つの曲げ、または 1 つのフォーム。それでおしまい。これらは、スピードよりも柔軟性が重要となる少量生産やプロトタイピングの主力製品です。-複数の単純な金型をタンデムプレスラインに配置し、ステーション間で部品を手動またはロボットでロードすることができます。この設定により、個々の工具のコストは低く抑えられますが、生産量が増えると労働力とサイクル時間が急速に増加します。
複合ダイは、複数の切削操作を 1 回のストロークで実行することで次のステップに進みます。ワッシャーの製造を想像してください。1 回のプレス サイクルで、複合ダイが中心穴を打ち抜き、外径をブランクにします。その結果、平らで正確な部品が 1 回の打撃で完成します。すべてが一度に行われるため、複合金型は進歩的な代替品よりも平坦な部品を生成し、金型の構築がより速く、より安価になります。トレードオフは何ですか?-比較的単純な平坦なジオメトリに限定されます。部品の曲げ、深成形、または複雑な連続操作が必要な場合、複合金型では対応できません。
大量生産のための順送金型-
順送金型は、大量生産の金属スタンピング金型が真価を発揮する場所です。-シートメタルのコイルは一連の連続したステーションを通過し、それぞれのステーションで特定の操作 - が実行され、プレス ストロークごとにストリップが固定距離 (ピッチ) ずつ進むにつれて、切断、打ち抜き、曲げ、成形 - が行われます。ワークピースはプロセス全体を通じてキャリアストリップに接続されたままであり、完成した部品は最終ステーションでのみ分離されます。
生産速度は以下に達します1,500 部品/分小型コンポーネント用。順送金型は、コイル フィーダーやストレートナーを備えた無人で稼働することが多いため、1 人のオペレーターが複数のプレスを同時に監視できます。ここではステージ ツールの概念が中心となります。ダイ内の各ステーションは個別の製造ステージを表し、これらのステージの順序によって部品の品質、材料使用率、サイクル タイムが決まります。ステージの順序が適切でないと、応力集中、材料の薄化、または供給ミスが発生し、生産性が低下します。
獲物は?順送金型には多額の先行投資と精密エンジニアリングが必要です。単一のステーションが損傷すると、修理のためにダイセット全体が引っ張られることになります。また、キャリア ストリップによって材料が流れる距離が制限されるため、深絞り部品にも適していません。-
トランスファーダイと特殊構成
トランスファースタンピングは、最初の作業として金属ストリップから各部品を分離することにより、順送金型の制限を解決します。次に、機械のフィンガーまたはレールが個別のブランクを独立したステーション間で移動させ、成形、曲げ、絞り、またはねじ切りを行います。材料の流れを制限するキャリア ストリップがないため、トランスファー ダイは、自動車のボディ パネルやチューブの用途など、大型、深絞り、または幾何学的に複雑なコンポーネントの製造に優れています。-
3 軸搬送システムは、各ステーションで部品をつかみ、持ち上げ、移動し、正確な位置に降ろすことができるため、接続されたストリップでは不可能な操作が可能になります。-柔軟性には代償が伴います。トランスファー ダイには、高度な機械的および電子制御、より多くのダイ保護センサー、およびブランク デスタッキング システムが必要です。セットアップ時間は長くなり、機械が複雑になるにつれてメンテナンスの要求も増加します。
金型とスタンピング ソリューションを評価するバイヤーにとって、プログレッシブとトランスファーのどちらを決定するかは、多くの場合、部品の深さとサイズによって決まります。コンポーネントが比較的平坦で小さい場合、速度とパーツあたりのコストの点でプログレッシブの方が優れています。--サイズが大きい場合、深い場合、または操作間でローテーションが必要な場合、通常は転送が唯一の実行可能なパスです。
| 金型の種類 | 生産量 | パーツの複雑さ | 工具コストの範囲 | 一般的なサイクル速度 |
|---|---|---|---|---|
| シンプル(ライン)ダイ | 低から中程度 | 単一操作。単純な幾何学 | $5,000 - $30,000 | 7 - 30 個/分 |
| 複合ダイ | 中~高 | 平らな部分。ワンストロークで複数の-カットを行う | $10,000 - $50,000 | 20 - 60 個/分 |
| 順送金型 | 高いから非常に高い | 複雑な複数の操作部分(描画深度が制限されている)- | $30,000 - $250,000+ | 50 - 1,500 部品/分 |
| トランスファーダイ | 中~高 | 大きく、深く描かれた、または複雑な 3D パーツ- | $50,000 - $500,000+ | 10 - 40 個/分 |
適切なスタンピング金型のタイプは、部品の形状だけでは必ずしも明らかではありません。成形圧力下での材料の挙動、必要な公差、年間生産量目標はすべて方程式に考慮されます。これらの材料とプロセスの仕組みは、意思決定の次の層-が技術的なものになる場所であり、多くの調達ミスが静かに始まる場所です。-
金属スタンピングプロセスの段階的な仕組み
どのダイタイプがプロジェクトに適しているかを知ることは、まだ半分にすぎません。残りの半分は、プレスサイクル後に金属に実際に何が起こるかを理解することです。多くのバイヤーは、基本的な仕組みを理解せずに工具の仕様を決めており、その盲点が公差の問題、過剰なスクラップ、金型工場とのやり取りのイライラにつながります。--ここでは、生のコイルから完成品までの金属プレス加工プロセスがどのように行われるかを説明します。
一般的なスタンピング サイクルは、プレス ラムが下降するたびに反復可能なシーケンスに従います。
- 材料供給- コイルストックはストレートナーを通して巻き出され、正確なピッチ距離でダイに供給されます。
- クランプ・ストリッピング- ストリッパー プレートがシートに接触し、シートをダイ表面に対して平らに保持して、浮きや座屈を防ぎます。
- 切断と成形- パンチはシートを通ってダイ キャビティ内に下降し、指定された操作 (ブランキング、穴あけ、曲げ、絞り、または成形) を実行します。
- パーツ/スラグの分離- 個の切断されたスラグがダイの開口部から落ちます。形成された部品はキャリアストリップ上に残るか、機械的ノックアウトまたはエアブラストによって排出されます。
- ラムの格納- パンチが後退し、ストリッパーがパンチによってシートが持ち上がらないようにシートを押さえ、フィーダーがストリップを次のピッチ位置に送ります。
このシーケンスは、プレス速度、材料、部品の複雑さに応じて、1 分間に数百回または数千回繰り返されます。金型プロセス内の各操作では板金に異なる力が加えられるため、これらの違いを理解することで、間違った工具を指定することを避けることができます。
中子スタンピング操作の説明
すべての板金プレス部品は、5 つの基本的な操作を組み合わせて製造されます。それらを構成要素として考えてください。- プログレッシブ ダイスはそれらを 6 つまたは 8 つ連続して連鎖させますが、単純なダイスは 1 つだけ実行します。
ブランキングシートから平らな形状を切り出します。打ち抜かれた部分が完成品です(または、さらに加工するためのブランク)。-残った骨組みはスクラップです。ブランキングにより正確な部品の輪郭が作成され、ワッシャー、ブラケット、ギア ブランクなどのコンポーネントの開始点となります。
ピアスシートに穴や切り抜きを施します。ここで、残りのシートはあなたの部分であり、打ち抜かれたナメクジはスクラップです。-どちらもパンチ-と-のシャーリング動作を使用しますが、機械的にはブランキングの逆です。ファスナー穴、通気スロット、または電気カットアウトを必要とするほぼすべてのプレス部品にピアスが見られます。
曲げ直線軸に沿ってシートを変形させて、角度、フランジ、またはチャネルを作成します。材料は除去されません。曲げ許容値とスプリングバックの計算は金型の設計方法を決定するもので、計算を誤るとプリント寸法を満たさない部品が生成されます。
描画平らな金属シートを 3 次元のキャビティに引き込み、継ぎ目のないカップ、箱、または筐体を製造します。-深絞りでは、金型キャビティへの材料の流れを慎重に制御することで、破断することなく大幅な深さを実現します。
形にする材料を除去せずに金属を再形成し、エンボス加工、コイニング、カーリング、フランジ加工などの操作を含みます。成形により、平らなスタンプ部品に構造上の特徴や装飾的な詳細が追加されます。
ブランキング vs ピアシング vs 描画
ブランキングとピアシングの間の機械的な混乱は、経験豊富なバイヤーでも金型の提案を検討するときにつまずきます。どちらも同じせん断物理学を使用するパンチング スタンピング操作です - パンチがシートを押してダイの開口部に押し込みます。唯一の違いは、どの部分を保持するかです。
ブランキングでは、金型開口部完成した部品の寸法を定義します。ピアスの場合、パンチ穴のサイズを定義します。この区別は、クリアランスがどのように適用されるか、およびどのコンポーネント (パンチまたはダイ) が公称寸法に保持されるかに直接影響します。
描画は両者とは根本的に異なります。絞り加工における金属プレス加工では、せん断加工の代わりに塑性変形が行われ、シート材料が絞り半径を超えて半径方向内側に流れてキャビティに流れ込みます。挑戦は?その流れをコントロールするのです。ブランクホルダーで拘束しすぎると、素材が薄くなったり破れたりします。拘束が少なすぎると、余分な素材が圧縮されてしわが形成されます。ブランクホルダーの力、ドロービードの形状、潤滑、必要なドローステージの数などの要因により、ツーリングの設計はすべて複雑になります。このため、深絞り部品は、同等の外形寸法を持つフラットブランキング部品よりも工具コストが大幅に高くなることがよくあります。{6}}
ダイクリアランスの役割
ダイクリアランスは、パンチの刃先とダイ開口部の対応するエッジの間のギャップです。通常、側面ごとの材料の厚さのパーセンテージとして表されます。単純なことのように聞こえますが、不正確なクリアランスは、スタンピング製造プロセスにおける品質上の問題や工具の早期故障の最も一般的な根本原因の 1 つです。
ほとんどの軟鋼用途では、クリアランスは片面あたり材料の厚さの 5% ~ 10% になります。ステンレス鋼などの硬い材料ではより大きなクリアランス (最大 12 ~ 15%) が必要ですが、アルミニウムや真鍮などの柔らかい金属ではより狭いクリアランスが必要です。あパンチとダイのクリアランス計算機材料の種類、厚さ、および望ましいエッジの品質を考慮して、特定のギャップ値を推奨します。
クリアランスが狭すぎると、パンチが材料をせん断するためにより大きな力が必要となり、過剰な熱が発生し、パンチとダイの両方の摩耗が加速します。材料が工具表面に顕微鏡的に溶接されるため、かじりは危険になります。クリアランスが大きすぎると、金属はきれいに剪断されるのではなく曲がり、切断端に大きなバリ、不規則な離脱ゾーン、および一貫性のない部品寸法が発生します。
理想的なクリアランスでは、材料の厚さの約 3 分の 1 をカバーするきれいなせん断ゾーンが生成され、その後に制御された破壊ゾーンが続きます。-クリアランスの問題を示す大きくて鋭いバリではなく、小さくて一定のバリ (通常は厚さの 10% 以下) - が見られます。- -適切に調整された金属スタンピング製造プロセスでは、適切なクリアランスにより、工具エッジに応力が集中するのではなく切削力が均等に分散されるため、金型の寿命も大幅に延長されます。
材料特性、金型のクリアランス、成形機構のすべてが相互作用して、工具の研磨や交換が必要になるまでの寿命が決まります。その耐久性の方程式は、金型自体が工具鋼グレード、その熱処理、および摩耗に対処するために適用される表面コーティングから作られているものから始まります。
金型材質と工具鋼の選定ガイド
スタンピング金型の形状によって、どのような形状が得られるかが決まります。プレス金型鋼は、その形状を正確に生成し続ける期間を決定します。間違った材料を選択すると、早期の欠け、過度の摩耗、または実行中の壊滅的な亀裂が発生することになります--。それぞれが計画外のダウンタイムや緊急修理費用を意味します。しかし、多くのバイヤーは材料の選択を結果論として扱い、金型工場のデフォルトを何でも受け入れ、それが用途に最適であるかどうかを疑問視しません。
プレス金型用工具鋼グレード
工具鋼は、硬度、耐摩耗性、繰り返し応力下でも形状を保持できるように特別に設計されたカーボン合金鋼の一種です。そのファミリーの中で、異なるグレードは鋼のスタンピング金型において大きく異なる役割を果たします。金属プレス金型の主なカテゴリは次のとおりです。
炭素工具鋼(W-シリーズ)がエントリーポイントです。これらのグレードは水硬化性があり、比較的安価であるため、目標数量が数千部品未満にとどまる短期間の工具やプロトタイプの金型に適しています。-生産条件下では摩耗が早くなりますが、コストが低いため、寿命が限られた用途には実用的です。-
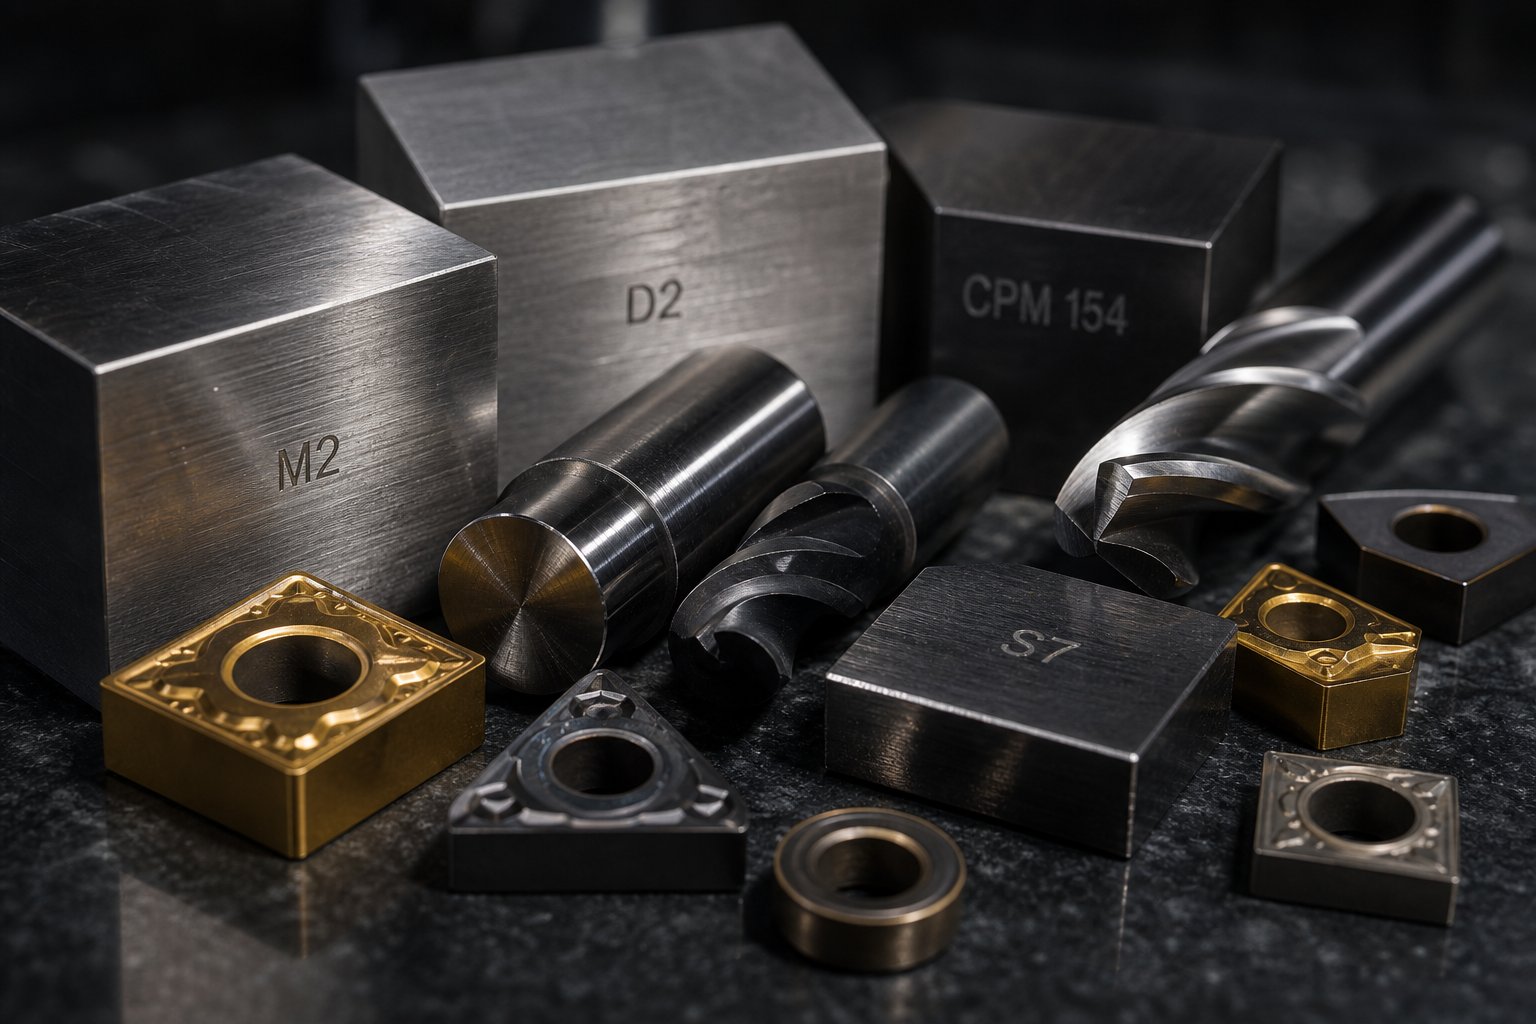
冷間工具鋼-(D2、A2)汎用スタンピングを支配しています。- D2 は、優れた耐摩耗性で知られる高炭素、高-のグレードであり、精密な公差を必要とするブランキング、パンチング、成形金型に最適です。 A2 は、熱処理中に優れた靱性と寸法安定性を備えた空気硬化を実現します。-中程度の衝撃荷重を受けるパンチには強力な選択肢です。バイヤーが一般生産用のスタンピングダイス鋼について問い合わせる場合、D2 と A2 はほとんどのシナリオをカバーします。
耐衝撃鋼-(S7)特定のニッチを埋めます。 D2 が耐摩耗性に優れているのに対し、S7 は耐衝撃性を高めるためにある程度の摩耗性能を犠牲にしています。これは、重いブランキング パンチ、厚い材料のせん断、-ツールが重大な機械的衝撃を吸収するステーションに最適です。として業界関係者のメモ「トリム セクションには S7、フォーム セクションには D2」というデフォルトの考え方が広く存続しています -。これは合理的な出発点ではありますが、多くの場合、エンジニアはより適切な代替案を検討することができません。-
ハイス-(M2)冷間加工材では軟化してしまう高温でも硬度を維持します。{0}}大量の摩擦熱を発生する高速順送金型やホットスタンピング用途では、D2 が劣化する場合でも M2 は刃先を維持します。焼き戻し後は約 62-64 HRC を達成し、切削工具や高温プレス加工で一般的に使用されます。
炭化タングステン耐久性スペクトルの最端に位置します。超硬スタンピングダイは、ステンレス鋼やシリコン鋼のラミネートなどの研磨材の超大量生産-、-数百万サイクルに対して比類のない耐摩耗性を実現します。 -そのトレードオフは脆さとコストです。超硬インサートは通常、金型アセンブリ全体ではなく、摩耗の激しいステーションで選択的に使用されるため、エンジニアは、生産量が最も求められる箇所で耐久性を正確に目標とすることができます。-
アルミニウムのスタンピング金型では、アルミニウムの柔らかさによってさまざまな課題が生じるため、材料の選択が変わります。被削材の材料が工具表面に溶着するかじり - - は、摩耗よりも主な故障モードになります。アルミニウムを成形する際には未加工の硬度よりも表面仕上げの品質が重要であるため、適切なコーティングを施した研磨済みの D2 または A2 は、多くの場合、より硬いグレードよりも優れた性能を発揮します。
硬度、靱性、耐摩耗性のトレードオフ-
スタンピングダイス鋼に関する不快な真実は次のとおりです。単一のグレードでは、3 つの重要な特性をすべて同時に最大化することはできません。張力には硬度、靱性、耐摩耗性が存在し、一方を高くすると、ほとんどの場合、もう一方が犠牲になります。
硬度(ロックウェル C スケール、または HRC で測定) は、表面変形に対する抵抗を決定します。硬度が高いほど、刃先の形状がより長く保持されることを意味します。 D2 は 62 ~ 64 HRC に達します。 A2 は、適切な熱処理後、63 ~ 65 HRC に達します。
靭性破損することなく衝撃を吸収する能力を測定します。丈夫な金型は壊れる前に曲がります。 60 ~ 62 HRC の S7 は、微細構造に亀裂の開始点として機能する大きな炭化物粒子が少ないため、同様の硬度の D2 のほぼ 2 倍の耐衝撃性を備えています。
耐摩耗性ツール表面が摩耗や付着による材料の除去にどれだけ耐えるかを反映します。 D2 の硬質クロム炭化物は、摩耗性の板金に対して微細な装甲を形成しますが、同じ炭化物により、突然の負荷がかかると鋼が欠けやすくなります。
実際的な意味は?金型の早期故障の約 80% は、段階的な磨耗ではなく、疲労亀裂や欠けによって発生します。-。最大の硬度にこだわる購入者は、予期せず破損する脆い工具を手に入れることになることがよくあります。より賢いアプローチは、十分な特定の材料、厚さ、体積の要件に応じた耐摩耗性を実現します。
CPM 10V のような粉末冶金 (PM) 鋼は、このトレードオフに対する最新の解決策となります。-メーカーは、溶鋼を微粉末に噴霧し、圧力下で固めることにより、極めて均一な炭化物分布を生成します。その結果、同じ硬度の従来の鋼では太刀打ちできない靭性を維持しながら、耐摩耗性を高めるための合金含有量が高い材料が得られます。高度な高張力鋼をスタンピングする大量順送金型の場合、PM グレードは、材料コストが標準 D2 の 5~10 倍であるにもかかわらず、総所有コストを最も低く抑えることがよくあります。{6}
金型の寿命を延ばす表面処理とコーティング
最適な母材を選択した場合でも、表面エンジニアリングによりもう 1 つの保護層が追加され、これは直接、研ぎの間隔が長くなり、かじりが減少し、金型の耐用年数にわたってプレス鋼部品の品質がより安定することにつながります。
窒化処理比較的低温で窒素をダイ表面に拡散させ、工具の形状を歪めることなく非常に硬いケース (最大 70 HRC 相当) を作成します。これは、追加のコーティングを適用する前のベース処理として D2 および A2 に特に効果的です -。後続のコーティング層の接着力と剛性サポートを強化する二重コーティングと呼ばれる技術です。
窒化チタン(TiN)金色の PVD コーティングを追加して、表面硬度を約 2,300 HV に高め、材料流動時の摩擦を軽減します。{0}これは、軟鋼やアルミニウムを成形金型で加工するための費用対効果の高い最初のステップです。-
炭窒化チタン(TiCN)TiN をベースとしており、より高い硬度 (約 3,000 HV) と研磨材に対する優れた性能を備えています。ステンレスまたは高強度合金で作られた打ち抜き鋼部品の場合、TiCN は基本的な TiN よりも大幅に優れています。{3}
クロムメッキ厚くて低摩擦の表面を提供し、描画作業に最適です。-その自己潤滑特性により、凝着摩耗が支配的なアルミニウムやステンレス鋼の絞りのかじりを軽減します。-
ダイヤモンド-ライクカーボン(DLC)コーティングは極めて高い硬度と非常に低い摩擦係数を実現します。標準のコーティングではすぐに劣化してしまう高度な高張力鋼の成形加工向けに指定されることが増えています。-
重要な洞察は?コーティングの決定は、基材の材質とは無関係ではありません。不適切に選択されたベーススチールに高級コーティングを施すのはお金の無駄です - 負荷がかかると柔らかい基材が変形し、硬いコーティングが下から割れてしまいます。材料の選択と表面処理を個別の品目ではなく統合システムとして扱う金型ショップは、一貫して長持ちする工具を提供します。{3}}
| 金型材質 | 硬度範囲 (HRC) | ベストアプリケーション | 相対コスト | 予想される金型寿命 |
|---|---|---|---|---|
| 炭素工具鋼(W1/W2) | 58-65 | 短期間のプロトタイピング、少量のマーキングダイ- | 低 ($) | 10,000 - 50,000 ヒット |
| D2 (冷間加工) | 62-64 | ブランキング、パンチング、成形型。厳密な許容範囲の作業- | 中 ($$) | 250、000 - 1、000、000+ ヒット |
| A2 (冷間加工) | 63-65 | ブランキングパンチ、トリムダイス。中程度の衝撃を与える用途 | 中 ($$) | 200,000 - 800,000 ヒット |
| S7 (耐衝撃性) | 60-62 | 重度のブランキング、厚い材料のせん断、高衝撃パンチ- | 中 ($$) | 150,000 - 500,000 ヒット |
| M2 (高速-) | 62-64 | 高速順送ダイス、高温操作 | 中-高($$$) | 500,000 - 2,000,000 ヒット |
| 炭化タングステン | 74-78 (HRA相当) | 超大量生産、研磨材、ラミネート加工 | 高い ($$$$) | 5,000、000+ ヒット |
| PM鋼(CPM 10V) | 62-65 | -大量順送金型、AHSS 成形、極度の摩耗 | 高い ($$$$) | 2,000、000 - 5、000、000+ ヒット |
材料の選択と表面処理の組み合わせにより、金型が注意を必要とする前にどれだけの良好な部品を製造できるかが決まります。しかし、たとえ最高のスタンピングダイス鋼であっても、欠陥のある設計を補うことはできません。エンジニアリング中にダイの形状、ステーションのシーケンス、コンポーネントのアーキテクチャをどのように組み合わせるかによって、問題なく稼働するツールと、生産のたびに苦労するツールが区別されます。{2}}
金型設計の原則とエンジニアリングの基礎
適切な鋼種で作られた金型であっても、欠陥のある形状、不十分なステーション順序、または不適切な材料フロー制御で設計された場合でも、不良部品が生成されます。スタンピング金型の設計は、材料科学と機械的精度が出会う場所であり、最も予防可能な工具の故障が発生する段階です。鋼材を切断する前に行われるエンジニアリング上の決定によって、金型が数百万サイクルにわたって確実に動作するか、それとも初日からメンテナンスが面倒になるかが決まります。
金型エンジニアリングにおける CAD/CAM および CAE シミュレーション
最新の金属スタンピング金型の設計は、手描きの-レイアウトや試行錯誤--を超えたものになっています。順送金型に 150,000 ドルを費やして、最初のトライアウト中に材料がステーション 6 でシワになったり、絞り操作中に裂けたりすることが判明したと想像してください。店舗がデジタル検証をスキップすると、このシナリオが今でも発生しますが、完全に防ぐことができます。
現在のエンジニアリング ワークフローは、順番に動作する 3 つの統合ソフトウェア カテゴリに依存しています。
CAD (コンピュータ支援設計)SolidWorks、Siemens NX、CATIA などのプラットフォームは、あらゆるダイ コンポーネントの詳細な 3D モデルを作成します。 Logopress3 や 3DQuickPress などの特殊なアドインにより、ストリップ レイアウトの作成、曲げのない計算、標準コンポーネントの配置が自動化されます。-これらのツールは、下流システムが使用するデジタル青写真を生成します。
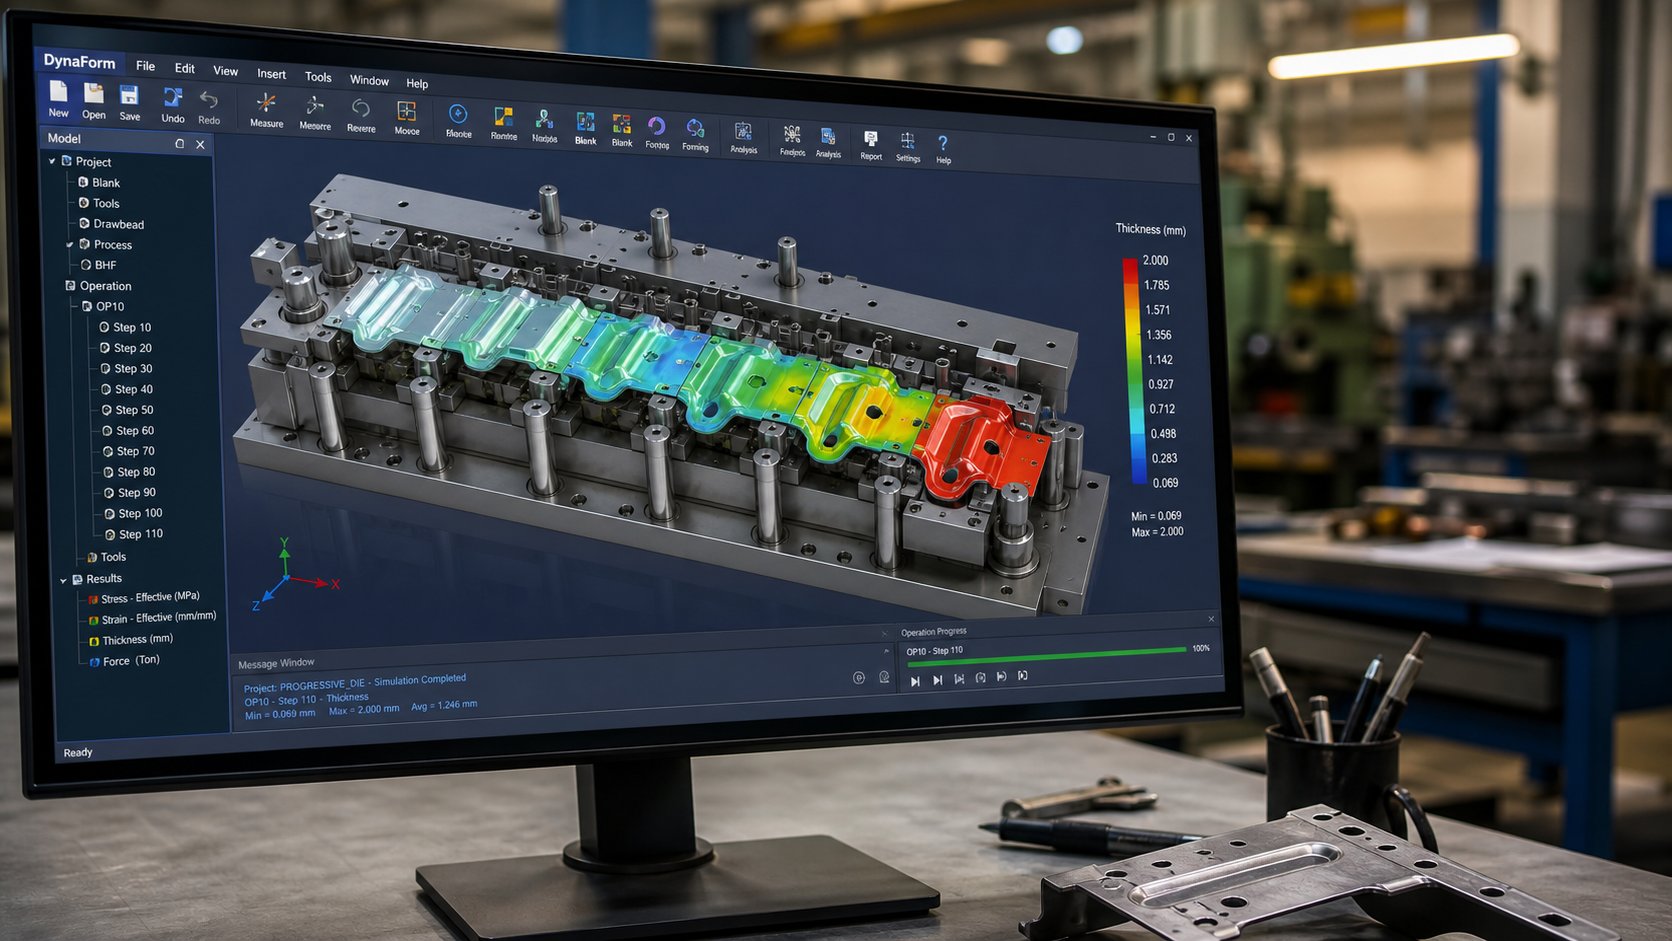
CAE (コンピュータ支援エンジニアリング)AutoForm や DYNAFORM などのシミュレーション ソフトウェアは、単一の鋼片を機械加工する前に、スタンピング プロセス全体に対して有限要素解析を実行します。エンジニアは、マテリアル フローの予測、潜在的なシワや裂けの特定、スプリングバック補正の計算、ブランク形状 - の最適化をすべてデジタルで行うことができます。この仮想トライアウト ステップにより、プロジェクトのリスクが軽減され、物理的な検証期間が短縮され、初回の成功率が大幅に向上します。-
CAM (コンピュータ支援製造)ソフトウェアは、検証された設計を CNC ツールパス - に変換します。この G コードは、フライス盤、旋盤、ワイヤー放電加工機、グラインダーを駆動して実際の金型コンポーネントを仕様どおりに切断します。
先進的なスタンピング金型サプライヤーは、3 つの段階すべてを連続デジタル スレッドに統合します。例えば、YICENのスタンピング金型このサービスは、精密機械加工、試運転、検査による実現可能性分析と CAE シミュレーションをカバーしています。- は、初期コンセプトから検証済みの生産ツールに至るまで、最新の金型エンジニアリングのワークフローがどのように動作するかを表しています。このエンドツーエンドのデジタル アプローチでは、設計上の欠陥がプレスフロアではなくソフトウェアで表面化することを意味します。
製造性とスタンピングの制約を考慮した-設計-
最も洗練されたシミュレーションでも、スタンピングを念頭に置いて設計されていない部品を救うことはできません。 --製造可能性を考慮した設計 (DFM) は、金属のパンチとダイが現実的に生産できるものに基づいて部品の形状を形成する実践であり、部品の設計者と金型エンジニアのコラボレーションが成果をもたらす場所です。
スタンピング設計に直接影響を与える主要な DFM 原則には次のものがあります。
- 曲げ半径- 内側の曲げ半径は、少なくとも材料の厚さと同じである必要があります。鋭い曲げは材料にストレスを与え、より早く摩耗するより積極的な工具を必要とします。
- 穴の配置- 穴は、曲げ、エッジ、および隣接する穴から材料の厚さの少なくとも 1.5 倍離れた位置に配置する必要があります。違反すると、機能が歪み、素材に亀裂が生じます。
- 穴のサイズ調整- の最小穴直径は材料の厚さと同じかそれを超えている必要があります。小さな穴には、破損しやすい壊れやすいパンチが必要です。
- 公差- を超える-非重要な機能の許容値-により、金型のコストが飛躍的に増加する可能性があります。 +/- 0.05mm から +/- 0.005mm への移行には、超硬工具、光学研削、追加の工程内検査が必要になる場合があります。-
- 材料の選択- 個の高張力鋼や-合金は、スプリングバックの問題を引き起こし、金型の摩耗を加速させます。より成形しやすい材料を中心に設計することで、ツーリングが大幅に簡素化されます。
特に順送金型のストリップ レイアウト設計では、これらの原則がすべてのステーションに適用されます。操作は論理的に順番に行われます。ピアシングとノッチングは平らな材料の早い段階で行われ、曲げと成形はプロファイルが確立された後の後のステーションで行われます。シートメタルスタンピングダイのネガティブおよびポジティブバイパスノッチなどの機能により、キャリアストリップがツールを通過する際に干渉することなく形成されたフィーチャの周囲で曲がることができます。この順序を誤ると、寸法のずれ、材料の薄化、または重大な工具の損傷が発生します。
DFM は創造性を制限するものではなく、-パーツを確実に、経済的に、大量に生産できるようにするものです。設計プロセスの早い段階で金型サプライヤーと協力するエンジニアは、鉄鋼に何かを加える前に重要ではないフィーチャーを調整することで、金型コストを 15- 30% 節約するのが日常的です。
主要な金型コンポーネントとその機能
単純なブランキング ツールからマルチステーション順送金型に至るまで、すべてのスタンピング金型は、共通の構造解剖学的構造を共有しています。-これらの金属スタンピングコンポーネントを理解することは、バイヤーが提案を評価し、情報に基づいた質問をし、サプライヤーの見積もりの潜在的な品質ギャップを特定するのに役立ちます。
- ダイシュー(上下)- プレスラムとベッドにそれぞれ取り付ける基礎プレート。他のすべてのコンポーネントを位置合わせして保持し、各プレス ストロークの全トン数を吸収します。
- ガイドピンとブッシュ- 個の精密-研磨要素がダイ シューに取り付けられており、上半分と下半分の垂直方向の完璧な位置合わせが保証されます。ボール ベアリング ケージは高精度の金型に使用されており、スムーズな動きと高い再現性を実現しています。-
- パンチプレート(パンチホルダー)- 上部のダイ シューに取り付けられた硬化プレート。すべての切断パンチと成形パンチを正確な位置に確実に配置して保持します。
- パンチ- 男性の動作コンポーネント。ピアス パンチは穴を切り、ブランキング パンチは部品の周囲を切り、フォーミング パンチは曲げや絞りを作成します。それぞれは、特定のタスクに合わせてカスタム化されています。-
- ダイブロック(ダイボタン/インサート)- パンチのメス型で、パンチのプロファイルと計算されたクリアランスに合わせて正確に成形されたキャビティが含まれています。高摩耗ダイインサートは、多くの場合、交換可能な超硬部品です。
- ストリッパープレート- は切断中にシートを平らに保持し、ストロークごとに後退パンチからシートを剥ぎ取ります。スプリング-付きストリッパーも材料をクランプして、成形中の動きを防ぎます。
- パイロット- 個の円錐形または弾丸-ノーズ ピン。事前に開けられた穴と係合し、他の操作が行われる前にストリップを各ステーションに正確に配置します。{2}}軽微な供給エラーを修正し、ステーション間の精度を確保します。{4}}-
- ストックガイドとリフター- レールは、ストリップを送り込むときに中央に保持します。- 成形後にストリップをダイ表面から持ち上げて自由に前進できるようにするバネ仕掛けの要素です。
これらのスタンピング金型コンポーネントの相互作用は、プレス サイクルに合わせて正確に調整されます。ガイド ピン間の位置のずれがたとえ数ミクロンであっても、パンチの破損、バリの形成、または生産工程全体にわたる寸法のずれにつながる可能性があります。このため、資格のある金型製造者は、最終組み立て前に三次元測定機と光学検査を使用して、設計意図に照らしてすべてのコンポーネントを検証します。
エンジニアリングとコンポーネントのアーキテクチャが定義されると、実際的な疑問が生じます。この精度すべてに実際のコストはいくらかかるのでしょうか?金型の複雑さ、材料の選択、公差要件、生産量目標はすべて、多くの購入者にとって不透明な価格設定方程式に反映されており、不透明な期待が予想外の予算につながる場合があります。
金型製造におけるコスト要因と価格設定
工具や金型の製造における工具の見積もりは、ブラックボックスのように感じられることがよくあります。 2 つのサプライヤーが同じ部品図面を見て、30,000 ドル異なる価格を返す可能性があります。このギャップが、誰かが過大請求していることを意味することはほとんどありません -。通常は、各ショップが要件を異なって解釈したり、異なるダイ タイプを提案したり、異なるダイ寿命目標を想定したりしていることを意味します。実際に何がコストの原因となっているのかを理解すると、同等の立場で見積もりを比較できるようになり、必要のない機能に対して過剰な支払いを避けることができます。
スタンピング金型のコストを左右する要因
すべてのコストドライバーが同じ重みを負うわけではありません。ツールの合計価格に影響を与えるものを、影響が最も高いものから最も低いものまでランク付けして示します。
- 金型の複雑さとステーションの数- 12- ステーションの順送ダイのコストは、4 ステーションのツールよりも大幅に高くなります。ステーションが追加されるたびに、設計エンジニアリング、精密機械加工、および組み立て時間が追加されます。厳密な順序での成形操作を必要とする複雑な形状では、コストが急速に増加します。
- 公差要件- が +/- 0.1 mm から +/- 0.02 mm に変化すると、工具コストが 2 倍になる可能性があります。公差を厳しくするには、より硬い工具鋼、ワイヤ EDM 切断、光学研削、およびより多くの検証サイクルが必要になります。
- 必要な金型寿命- 100,000 ヒット保証のダイは、5,000,000 サイクル向けに製造されたものとは異なる材料と熱処理を使用しています。超硬インサート、PM 鋼、および高級コーティングにより寿命は延長されますが、先行投資が大幅に増加します。
- スタンプされる素材ステンレス鋼や高度な高張力鋼を加工する - の金型には、軟鋼やアルミニウムをプレス加工するものよりも硬く、耐摩耗性に優れた工具が必要です。{{1}研磨性のワーク材料は摩耗を促進するため、高品質のダイス鋼が必要です。
- 部品サイズとプレストン数- の大きな部品には、より大きなダイシュー、より重いプレート、より大きなプレスが必要です。ダイ自体の材料コストは物理的なサイズに応じて変わります。
- 二次的な機能- の-金型タッピング、-金型アセンブリ、センサー、自動検査により、標準的な切断および成形操作を超えてエンジニアリングの複雑さが加わります。
ちなみに、単純なブランキング金型の価格は 8,000 ドルから 25,000 ドルですが、複雑なスタンピング部品用のマルチステーション順送金型の価格は 30,000 ドルから 250,000 ドルをはるかに超えています。- -大量生産される自動車用トランスファー ダイの価格は 50 万ドルを超える場合があります。これらの数値は、金型の寿命にわたって部品ごとにどれだけの量が提供されるかを計算するまでは、非常に高く感じられます。
-部品あたりのコスト-と損益分岐点のボリューム-
ここで、計算がスタンピングに有利に反転します。カスタムの金属スタンピング金型は、部品あたりのコストを量産に向けて推進する前払い資産です。-実際のシナリオを考えてみましょう。
- カスタム金型への投資: 12,000 ドル
- -スタンピングを含む部品あたりのコスト: $0.45
- CNC 加工による部品あたりのコスト(工具なし): -: $3.50
-損益分岐点の数量: $12,000 / ($3.50 - $0.45)=およそ 3,900 個の部品。この数値を下回ると、プレス金属部品を機械加工する方が全体的に安くなります。それ以上に、金属スタンプ部品を追加するごとに、代替品と比較して 3.05 ドル節約できます。部品数が 20,000 個の場合、12,000 ドルの金型では 1 個あたりわずか 0.60 ドルの追加になりますが、CNC 加工には合計 70,000 ドルの費用がかかるはずです -。49,000 ドル以上の節約になります。
購入者が犯し続ける間違いは何ですか?彼らは、生涯数量ではなく、単一の注文に基づいて工具コストを評価します。年間 5,000 ユニットを 3 年間再注文すると、実際の数量は 15 になります。これは、ほとんどのカスタム金属スタンピングでも、000 -限界をはるかに超えています-。各再注文はより早く(新しい工具のリードタイムなし)、より安価に(部品ごとの価格とセットアップのみで)届きます。-スタンピング製造の経済学は長期的な思考につながります。-
材料コストにより、利点がさらに増幅されます。金属部品のスタンピングでステンレス鋼やベリリウム銅などの高価な合金が使用される場合、スタンピングの優れた材料利用 (最適化されたストリップ レイアウトにより無駄が少なくなります) により、生産を実行するたびに節約効果が高まります。
ダイの見積もりを評価して比較する方法
カスタム金属スタンピング金型の見積もりが大幅に異なる場合、ほとんどの場合、サプライヤー間で前提条件が一致しないことが問題となります。あ詳細なコスト分析単価には、材料 (45-55%)、労働力 (15-25%)、諸経費 (10-20%)、品質保証 (2-8%)、および梱包 (2-5%) という 5 つの基本的な要因がバンドルされていることがわかります。さらに、事前に指定されていない場合、実行ごとのセットアップ料金、検査要件、後処理により、1 個あたり 0.10 ドルから 1.00 ドルが追加される可能性があります。
本当に比較可能な見積もりを取得するには、RFQ で推測を排除して詳細を明確にする必要があります。
- トレーサビリティ要件を備えた正確な材料規格に名前を付けてください - 「炭素鋼」だけでなく「GB/T 700 あたりの Q235B」
- 公差クラスを数値で定義します - 「厳しい公差」ではなく「重要な穴で±0.05mm」
- 総ヒット数における年間のボリューム予測と予想されるダイ寿命を指定する
- 表面処理、メッキ仕様、梱包基準を明示する
- 工具費用、個数あたりの価格、セットアップ料金、定期的な検査料金を分けた明細化された見積もりをリクエストします。{0}
これらのコールアウトがなければ、品質レベル、ダイの期待寿命、および含まれるものについて、まったく異なる前提を反映した見積もりを比較することになります。 2,000,000 ヒットが必要なときに 100,000 ヒットが保証されるダイを生産する場合、最も低い工具価格が必ずしも最良の価値であるとは限りません。
コストの明確さは賢明な投資に役立ちますが、完全に仕様化された金型であっても、生産に入った瞬間から劣化が始まります。その投資をどのように維持するか {{1}}、そしてその投資が失敗に終わったことをいつ認識するか - によって、部品あたりのコスト予測が何年にもわたって維持されるか、それとも品質の変動に伴って静かに低下するかが決まります。--
金型のメンテナンス、トラブルシューティング、および寿命
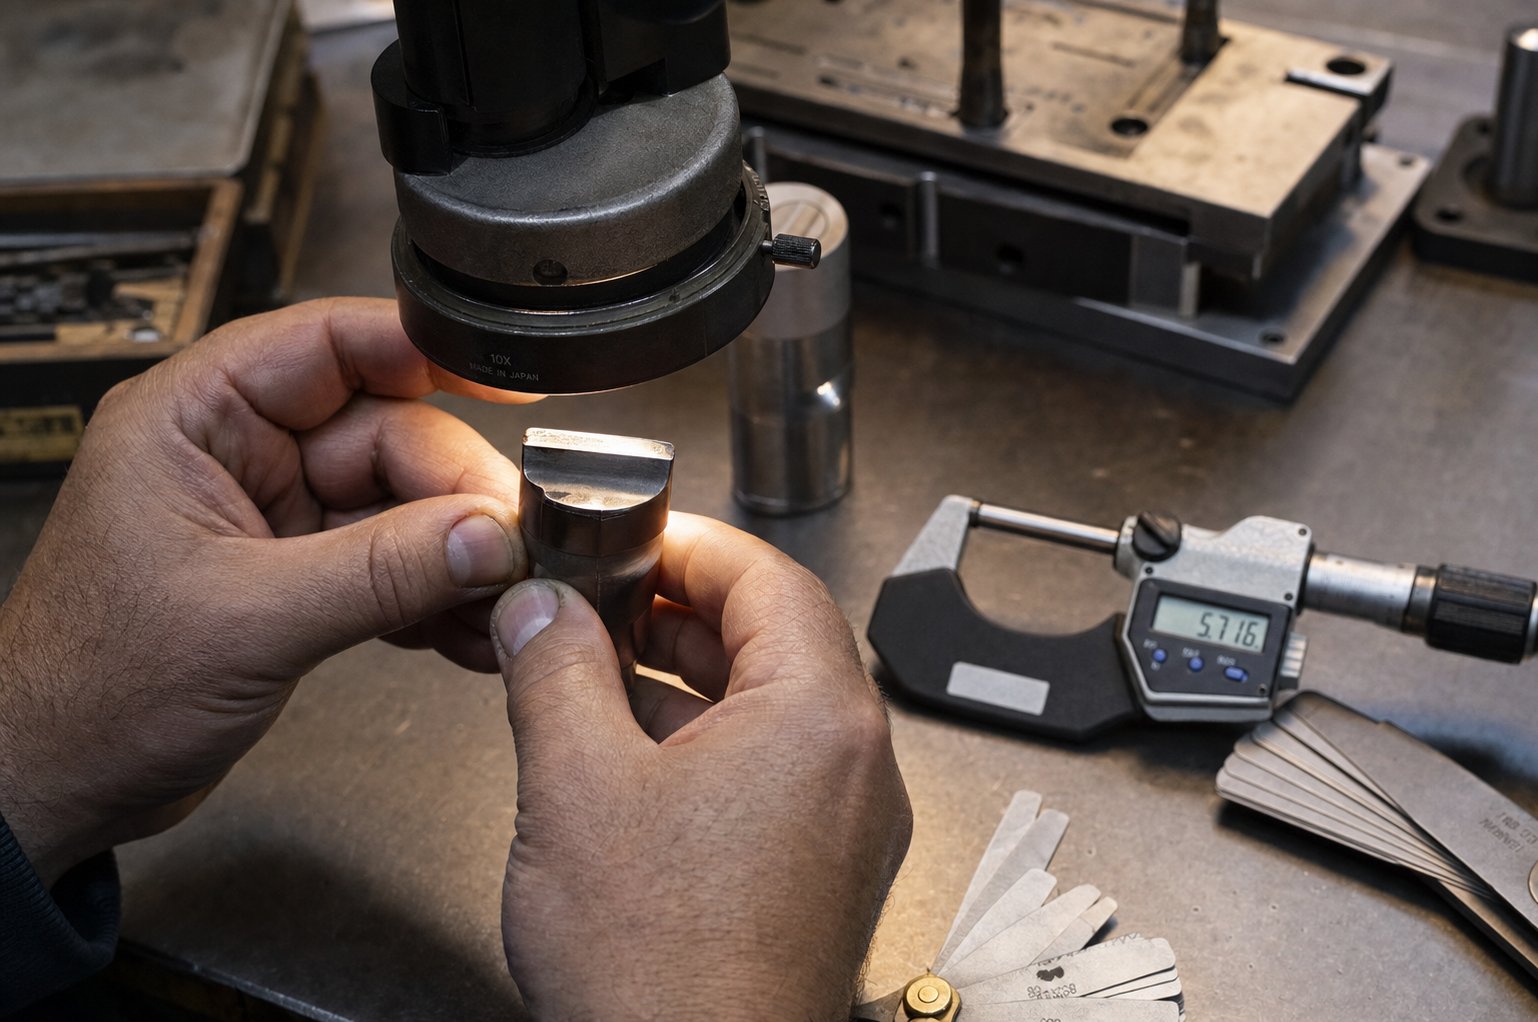
10 万ドルのプログレッシブダイが一度に故障するわけではありません。今週はわずかに高いバリ、来月には寸法が 0.01mm 変動し、昨日はなかった表面の傷が静かに劣化します。-。金属スタンピング工具に多額の投資をしているにもかかわらず、体系的なメンテナンスを怠っている購入者は、金型の潜在的な寿命の 30 ~ 50% を日常的に失っています。部品は金型プレス機から外れ続けますが、品質は徐々に低下し、誰かが気づく頃には、その損傷は単純な維持ではなく高価な修理を必要とします。
予防メンテナンスのスケジュールとベストプラクティス
効果的なスタンピング ツールのメンテナンスでは、時間ベースのチェックとストローク数のトリガーを組み合わせます。{0}毎月 500,000 ヒットを実行するダイには、20,000 回のサイクルよりも鋭い間隔が必要です。実際のスケジュールの内訳は次のとおりです。
シフトごと:目に見えるバリ、送りミス、カスの蓄積、プレスの異常なノイズがないか確認します。潤滑剤がすべての接触点に到達していることを確認します。これらの簡単な観察により、問題が連鎖する前に問題を発見します。
毎週:パイロット、スプリング、ガイドピン、スクラップ排出経路を検査します。繰り返しゴミが蓄積するステーションから、閉じ込められた微粒子や乾燥した潤滑剤を取り除きます。
毎月または文書化されたストローク間隔:刃先の摩耗を測定し、隙間ゲージでパンチとダイの隙間を確認し、任意のスケジュールではなく実際の摩耗データに基づいて研ぎの必要性を検討します。-自由長が 10% 以上減少しているスプリングを交換してください。-
毎年:完全な分解、計測レビュー、累積摩耗評価を実施します。 PM レコードを更新し、履歴に示されている内容に基づいて間隔を調整します。
重要な原則は?サービス頻度は、一般的なカレンダーではなく、生産の現実 - 材料の磨耗性、部品の重要度、金型の複雑さ - に従う必要があります。研磨ステンレス鋼を高速で稼働させる精密金型には、適度な量で軟鋼をブランキングするよりも厳しいレビュー サイクルが必要です。
部品の欠陥から金型の問題を診断する
品質が低下した場合、刻印された部品自体がどこを見るべきかを示します。すべての欠陥パターンは、特定のダイの状態にマッピングされます。症状と根本原因を結び付けるチェックリストは次のとおりです。
- バリ高さの増加- 個の刃先が磨耗しているか、パンチとダイの隙間が仕様を超えて開いています。-研ぐか再研磨することで状態が戻ります。
- かじり(金型表面への物質の蓄積)- の絞りクリアランスが狭い、表面仕上げが不十分、または潤滑が不十分です。接触領域を研磨し、クリアランスの形状を確認します。
- 欠けやエッジの破損- 工具鋼の過負荷、材料の不一致、または過剰なトン数を供給する金型プレス機。直ちに生産を停止し、嵌合コンポーネントを検査してください。
- 次元のドリフト- のガイド ピンの摩耗、取り付け金具の緩み、またはプレス シャットの高さの不一致による位置ずれ。プレス金型部品の交換が必要であると考える前に、セットアップを再確認してください。
- 表面の傷やスコアマーク- は、ストリップ経路内にゴミ、乾燥した潤滑剤、または磨耗した接触面を捕捉しました。多くの場合、ツール スタンピング コンポーネントを交換せずに、徹底的に洗浄するとこの問題が解決されます。
- ミスフィードまたはストリップ追跡エラー- パイロットの摩耗、不適切な送りピッチ、またはストック パス内の障害物。最初に進行-関連のコンポーネントを確認してください。
- スプリング疲労(剥離が弱い、またはブランクホールドが一貫していない)- 個のスプリングは耐用年数を過ぎると、徐々に力が弱まっていきます。仕様に照らして自由長を測定し、積極的に交換してください。
経験豊富な工具および金型ショップからの重要な診断原則: 工具を変更する前に、必ずセットアップとハウスキーピングを確認してください。滞留したスラッグ、ボルトの緩み、スクラップ経路の閉塞は、摩耗に関連した欠陥を模倣しますが、修理には費用がかかりません。{1}}基本を確認せずにいきなりスタンピングツールの修理に進むと、時間が無駄になり、場合によっては新たな問題が発生することがあります。
修理か交換かの意思決定フレームワーク
すべての金型は最終的に、日常的な研磨やコンポーネントの交換では安定したプロセスを維持できなくなる点に達します。問題は、その時点に到達するかどうかではなく、再構築が必要なツールに修理費をつぎ込む前に、それを認識できるかどうかです。
研ぎ続けますエッジの磨耗が均一であれば、再研磨後に金型は仕様に戻り、部品の品質は整備後すぐに安定します。適切に設計された金型の通常の刃先の摩耗は、構造的な問題ではなく、メンテナンスの問題です。-
修理または再調整損傷が局所的である場合、- パンチの亀裂、ガイド ブッシュの摩耗、単一ステーションの公差の喪失などです。工具の残りの部分の寸法が安定しており、故障が再発しない場合、個々のスタンピング金型部品を交換することは理にかなっています。
交換または再設計検証済みのメンテナンス後に繰り返されるアライメントの損失、使用後数日以内に再発する慢性的な寸法ドリフト、ダイシューまたはプレートの構造的な亀裂、または毎回の修理サイクルの直後に同じステーションが故障した場合。この時点で、金型の累積摩耗はコンポーネントの交換で対処できる範囲を超えています。
決め手はパターン認識です。単一の失敗はイベントです。適切な修理後に同じ故障が再発する傾向は - であり、その傾向は、設計上の限界、材料疲労、または元の工具仕様を超えた生産需要を示しています。詳細なメンテナンス記録 (ヒット数、欠陥コード、修復アクション、サービス後の品質結果) を保持することで、この決定を直感からデータ主導の分析に変換できます。-
適切なメンテナンスにより、故障まで実行するアプローチと比較して、金型の寿命が 2-3 倍延長されます。また、交換用ツールを調達するときに必要な文書も生成されます。-何を指定するか、どのような質問をするか、資格のあるダイ パートナーが何を提供すべきかを知っている調達プロセス - で、購入者の間違いの次の層が静かに蓄積されます。
カスタムスタンピングダイを指定して調達する方法
メンテナンス ログは、金型がいつ寿命に達したかを示します。次に何が起こるか {{1}} 代替品を調達するか、新しいツールを指定するか - -、購入者はプロセスを合理化するか、元のツールを悩ませたすべての間違いを繰り返すことになります。通常、違いは準備にあります。適切に構成された RFQ を作成すると、数日で正確で比較可能な見積もりが得られます。-曖昧な場合は、何週間にもわたる説明メールや、決して承認したことのない前提に基づいた見積もりが送られてきます。
金型メーカーが必要とする情報
資格のある金属スタンピング金型メーカーはすべて、責任を持って見積もりを行う前に同じコア パッケージを必要とします。要素が 1 つでも欠けていると、ショップは - を推測することを余儀なくされ、その推測が価格、リードタイム、さらには金型のパフォーマンスに組み込まれます。
スタンピング金型メーカーに連絡する前に準備するものは次のとおりです。
- GD&T による部品図面- には、完全な幾何学的寸法と公差の吹き出しが含まれます。データム基準、位置公差、および平面度の要件により、金型エンジニアはどのドライブ ツールが複雑かを判断できます。板金製造の専門家が指摘しているように、公差が定義されていないと、メーカーは設計意図を満たさない可能性のあるデフォルトを適用します。
- 材質仕様- は、正確な規格とグレードを示します (例: 「SUS304 per ASTM A240」または「SPCC per JIS G3141」)。材料が異なれば、必要なダイス鋼、クリアランス、コーティングも異なります。
- 年間の販売量予測- 予想される年間数量と耐用年数の合計によって、ショップが単純な金型を見積もるか、それとも何百万サイクルにもわたって製造された超硬インサートを備えた進歩的な工具を見積もるかが決まります。
- 特徴ごとの公差要件- は、重要なディメンションと一般的なディメンションを特定します。すべてを許容しすぎると、工具のコストが膨らみます。- -重要なフィーチャーを指定すると、組み立てられないパーツが生成されます。
- 表面仕上げの期待- は、化粧表面の Ra 値または視覚標準を指定します。装飾的な外装パネルには研磨された金型表面が必要ですが、隠れた構造ブラケットには必要ありません。
- 二次的な操作- 金型が完成部品を供給する方法に影響を与える、金型のタッピング、ハードウェアの挿入、またはスタンピング後のプロセス-に注意してください。{2}
潜在的なサプライヤーに尋ねるべき重要な質問
完全な RFQ パッケージから見積もりを入手できます。適切な質問によって、有能な金属プレス金型メーカーとプロジェクトに苦戦するショップを区別できます。スタンピングツールや金型のサプライヤーを評価するときは、価格だけではなくプロセス能力を詳しく調べてください。
- 金型設計時にどのような CAD/CAM および CAE シミュレーション ツールを使用しますか?成形シミュレーションを実行しているショップは、高価な物理的な試用中に問題を発見するのではなく、デジタル的に問題を発見します。
- 私の材料と体積にはどのような工具鋼グレードと表面処理が標準ですか?その答えによって、サプライヤーがあなたのアプリケーションに合わせてエンジニアリングを行っているのか、それともデフォルトで{0}}すべてに適合する{{1}サイズ-を選択しているのか)がわかります。
- トライアウトと検証のプロセスには何が含まれますか?プレス機での 1 回のヒットは検証ではありません。文書化された T0/T1 サンプリング、寸法レポート、および複数の生産サイクルにわたる CPK プロセス能力分析を探してください。
- 金型の承認後のエンジニアリング変更はどのように処理しますか?完全な再設計を行わずに ECN に対応できる柔軟性 - により、アイドル状態のステーションやモジュール式インサートを使用して -、製品設計の進化に伴う投資を保護します。
- 文書化されたダイ寿命の期待値は何ですか?また、早期故障をカバーする保証は何ですか?
資格のある金属工具および金型パートナーが、一般論ではなく具体的にこれらの質問に答えます。 「どのようなシミュレーション ツールを使用していますか?」という質問に対する回答があれば、曖昧な場合は、ショップが開発中に試行錯誤のアプローチに依存しており、時間と費用がかかることを示しています。--
RFQ から本番環境まで-すぐに使えるツール
最高のスタンピング金型メーカーとの関係は、取引的なものではありません。彼らは、量産にコミットする前にあらゆる仮定を検証する構造化された開発パスに従います。フルサービス パートナーの場合のパスは次のようになります。-
- 実現可能性分析- サプライヤーは、部品の形状、材質、プレス加工の制約に対する公差をレビューします。詳細なツールを見積もる前に、潜在的な成形リスクを特定し、DFM の改善を提案し、プロジェクトが実行可能であることを確認します。
- CAEシミュレーションとストリップレイアウト- 成形シミュレーションは、マテリアル フローを検証し、スプリングバックを予測し、ステーションのシーケンスを最適化します。ストリップのレイアウトは、材料の利用と生産ロジックを固定します。
- 金型設計のレビューと承認- あなたは、コンポーネント材料、クリアランス仕様、予想されるダイ寿命の文書を含む、完全な 3D ダイ設計をレビューして承認します。
- 精密加工と組立- CNC フライス加工、ワイヤ EDM、研削、熱処理により、仕様に合わせた金型コンポーネントが製造されます。組み立てでは、調整を検証してすべてを組み立てます。
- 試運転とT0/T1サンプリング-金型は量産クラスのプレス機で動作し、図面に対して測定されたサンプル部品を生成します。-調整は、物理的な試着時に観察されたスプリングバックや寸法の偏差に対処します。
- 寸法検査と検証- CMM 測定、最初の製品検査レポート、およびプロセス能力調査により、金型が出荷前に仕様を満たしていることが確認されます。
- 製品リリースと継続的なサポート- 検証された金型は、メンテナンス文書、推奨される研ぎ間隔、および予備コンポーネントの仕様とともに生産環境に導入されます。
このエンドツーエンドのワークフローが、真の金属スタンピング ツールと金型パートナーを、単に機械加工された鋼材のブロックを納品するショップから区別するものです。{0}{1}YICENのスタンピング金型このサービスは、調達管理者や工具エンジニアが実現可能性と CAE シミュレーションから加工、試運転、検査までを行う、この完全なライフサイクル アプローチ - を例証しています。-。これを完全にカバーするということは、問題が生産現場ではなく開発中に表面化し、カスタム金属スタンピング 金型が検証されて生産準備が整った状態で到着し、施設で追加のデバッグを必要とせずに済むことを意味します。{3}}
スタンピング金型メーカーを評価する場合は、シミュレーションから検証済みの工具までのプロセス全体を所有するパートナーを優先してください。テストされていない金型を渡して消えてしまうショップからの見積もりが低いと、トライアウトサイクルの延長、エンジニアリングの変更、量産立ち上げの遅れなどにより、長期的にはコストが高くなります。金属スタンピングツールと金型の調達における最もコストのかかる間違いは、ツールにお金を払いすぎているのではなく、機能に対してお金を支払っていないことと、サプライヤーが解決できなかったあらゆる問題を引き継いでいることです。
金属スタンプツールと金型に関するよくある質問
1. 金属スタンプとプレス金型の違いは何ですか?
メタル スタンプは、シリアル番号やロゴなどのマーキングを表面に押す手持ち式または機械式のツールです。{0}スタンピング ダイは、ガイド付きダイ シューに取り付けられたパンチとキャビティで構成されるカスタム設計の精密機器で、板金を大量に切断、曲げ、絞り、または成形して完成部品にするように設計されています。-どちらも成形器具を介して力を加えますが、スタンピング金型には、エンジニアリングの複雑さ、工具への多額の投資、および金型セットごとに数千または数百万の同一部品を必要とする生産能力が必要です。
2. カスタム金属スタンピング金型の価格はいくらですか?
カスタムスタンピング金型のコストは、複雑さに応じて大きく異なります。シンプルなブランキング金型の価格は約 5,000 ドルから 25,000 ドル、複合金型の価格は 10,000 ドルから 50,000 ドル、順送金型の価格は 30,000 ドルから 250,000 ドル以上、自動車用途向けの大型トランスファー金型の価格は 500,000 ドルを超える場合もあります。主なコスト要因は、ステーションの数、公差要件、予想されるダイ寿命、プレス加工される材料、部品サイズです。 YICHEN(https://www.yichen-group.com/stamping-die/)のようなフルサービス サプライヤーは、事前に実現可能性分析を提供するため、購入者はツールへの投資を開始する前にコストへの影響を理解できます。
3. プレス金型に最適な工具鋼は何ですか?
最適な工具鋼は用途によって異なります。 D2 (高-炭素、高-クロム) は、62-64 HRC での一般的なブランキングおよび成形において優れた耐摩耗性を発揮します。 A2 は、中程度の衝撃パンチに対して空気硬化の安定性を備え、優れた靭性を備えています。- S7 は、厚い材料のせん断における重い衝撃荷重に対応します。- M2 高速度鋼は、高速順送金型の高温でも硬度を維持します。-。炭化タングステンは、500 万ヒットを超える超大量の実行に対して最大限の耐摩耗性を実現します。-- CPM 10V のような粉末冶金グレードは、高度な高張力鋼用途向けに耐摩耗性と靭性のバランスを保っています。
4. トランスファーダイではなく順送ダイを選択する必要があるのはどのような場合ですか?
部品が比較的平坦で、小型から中程度のサイズで、大量生産(毎分 50 ~ 1,500+ 部品)が必要な場合は、順送金型を選択してください。順送金型は、連続ステーション全体でワークピースをキャリア ストリップに接続した状態を維持するため、深絞りを必要としない複雑な複数操作部品に最適です。-部品が大きい場合、深絞りが必要な場合、または操作間に回転が必要な場合は、トランスファー ダイを選択します。トランスファーダイは最初に各ブランクを分離し、次に機械式フィンガーが独立したステーション間で個々のピースを移動させ、接続されたストリップでは対応できない材料の流れを可能にします。
5. スタンピング金型の修理や交換が必要かどうかはどうすればわかりますか?
部品の品質指標を監視します。バリ高さの増加は刃先の摩耗を示し、寸法のずれはガイド ピンの摩耗または位置ずれを示し、かじりはクリアランスまたは潤滑の問題を示します。サービス後も刃先の磨耗が均一になり、品質が安定したら研ぎを続けてください。パンチの亀裂やブッシュの摩耗など、損傷が単一のコンポーネントに局所的に集中している場合は修理します。検証済みのメンテナンス後に繰り返しアライメントが失われる場合、使用後数日以内に慢性的な寸法ドリフトが再発する場合、ダイシューの構造的な亀裂が発生する場合、または適切な修理後に同じステーションが繰り返し故障する場合は、交換または再設計します。ヒット数と欠陥コードを含む詳細なメンテナンス記録により、この決定が推測からデータ主導の分析に変わります。-


