


ラインダイスタンピングとは何か、そして用語が重要な理由
深絞りの自動車用ブラケットを調達する場合、あるサプライヤーは「ライン ダイ」、別のサプライヤーは「トランスファー ダイ」、そして 3 番目のサプライヤーは単に「ライン/トランスファー ダイ セットアップ」と呼んでいると想像してください。-それらは同じプロセスを説明しているのでしょうか?答えは微妙な違いがある - ですが、用語を正しく理解することで、ツール開発中のコストのかかるコミュニケーションの誤りを防ぐことができます。
金属成形におけるラインダイスタンピングの定義
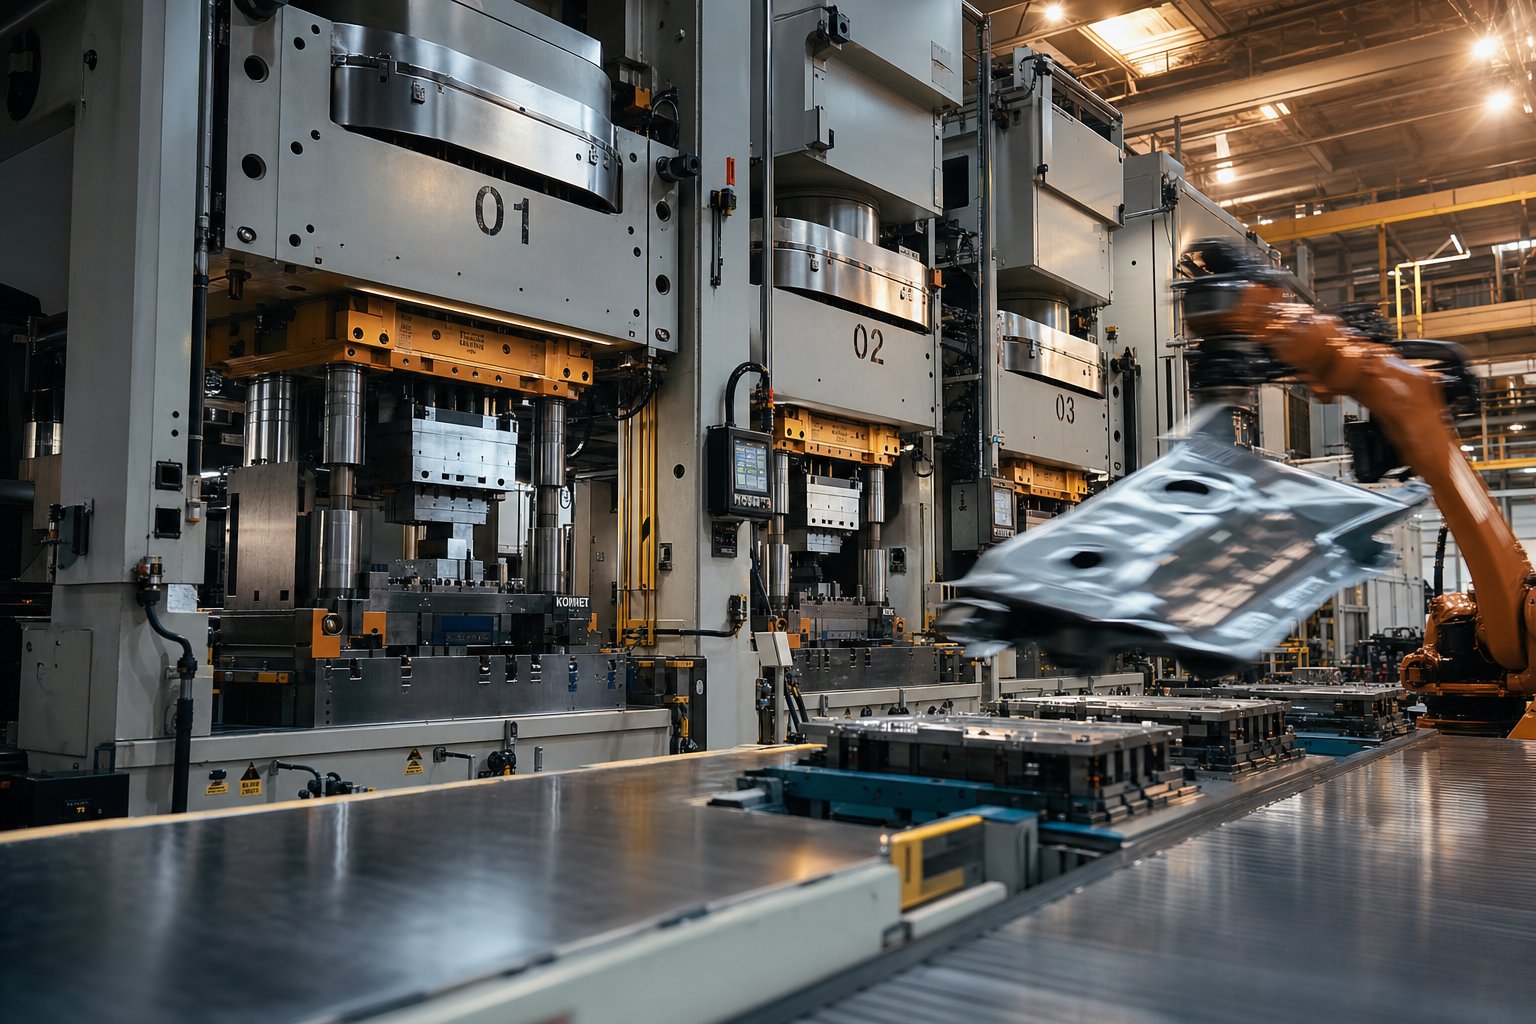
ラインダイスタンピングは、マルチステーション金属成形プロセス-ここでは、個々の単一操作のダイが連続したラインに配置されています -。それぞれが独自のプレス ステーションに取り付けられるか、共有プレス ベッドに沿って間隔をあけて配置されます。平らな金属ブランクは最初のステーションに入り、ブランキング、絞り、トリミングなどの特定の操作を経て、次の操作のために次のステーションに物理的に転送されます。この駅ごとのアプローチは、完成した部品がラインの終端に現れるまで続きます。-
ライン ダイ スタンピングは、一連の個別のスタンドアロン ダイ - を使用し、それぞれが単一の操作を実行する連続的な金属成形プロセスです -。ワークピースは別々のプレス ステーション間で物理的に移動され、複数の制御されたステップで完成部品を製造します。
この方法の特徴は、個別のダイセットを使用していることです。各ステーションは独自の自己完結型ツールとして動作するため、エンジニアはツール パッケージ全体を徹底的に見直すことなく、個々のステーションを自由に設計、変更、交換できます。-このモジュール性が、大型部品、深絞り形状、複数の角度からの成形操作が必要なコンポーネントにライン ダイ構成が好まれる理由の 1 つです。-
ラインダイと順送ダイおよびトランスファーダイの違い
ダイスタンピング法の違いは、材料がプロセスにどのように入るか、および部品が工程間でどのように移動するかに帰着します。順送金型金属スタンピングでは、連続金属ストリップがコイルから複数のステーションを含む単一の金型セットに直接供給されます。ストリップは段階的に前進し、プレスストロークごとに各ステーションで異なる操作が同時に実行されます。部品はずっとキャリア ストリップに取り付けられたままですが、最終ステーションでのみ分離されます。順送金型およびスタンピング システムは、最小限の取り扱いで小型から中型の部品を大量に生産することに優れています。--
対照的に、トランスファー ダイ スタンピングは、連続したストリップ ストックではなくプレカットされたブランクを使用して機能します。{0}ブランクは切断され、各ステージでワークピースを掴み、持ち上げ、再配置するサーボ駆動アーム、ウォーキングビーム、クロスバー機構 - などの機械搬送システム - を使用してステーション間を移動します。-としてダンディー・マニュファクチャリング氏の説明によると、搬送システムは部品の複雑さとサイズに応じて、機械式、空気圧式、油圧式、またはサーボ駆動式にすることができます。{0}ワークピースはキャリア ストリップから独立しているため、より大きな部品サイズやより複雑な 3 次元成形が可能になります。-
ラインダイはこのファミリーの中で最も幅広い位置を占めています。これらは、部品が手動で移動されるか、重力スライドによって移動されるか、ロボットによる自動化によって移動されるかに関係なく、連続構成のスタンドアロン スタンピング ダイの配置を指します -。トランスファー ダイ スタンピングは、事実上、自動化された機械システムがステーション間の部品の移動を処理するライン ダイ スタンピングのサブセットです。
業界用語の混乱を解消する
実際にはここが混乱するところです。多くのメーカーや業界出版物でも、「ライン ダイ」と「トランスファー ダイ」を同じ意味で使用しています。サプライヤーが同じ設定を別の名前で説明していたり、これらの用語の境界線があいまいな競合他社の見積もりを見つけたりすることがあります。この矛盾は単なるセマンティックな問題ではなく、- エンジニアが許容誤差、サイクル タイム、工具要件を伝達する方法に影響を与えます。
より明確な分類は次のようになります。
|
学期 |
意味 |
部品の移動方法 |
|---|---|---|
|
ラインダイスタンピング |
広いカテゴリ: 個別のステーションにまたがる個々のダイの連続 |
手動、半自動、または完全自動 |
|
トランスファー金型スタンピング |
特定のサブセット: 自動機械システムはステーション間で部品を移動し、多くの場合は単一のプレス ベッド内で部品を移動します。 |
メカニカルフィンガー、サーボアーム、ウォーキングビーム |
|
順送金型スタンピング |
1 つのダイセット内の複数のステーションを通じて連続ストリップを供給 |
ストリップ キャリア - パーツは最終的な切断まで取り付けられたままになります |
会話の中で「プログレッシブ ダイとスタンピング」プロセスについて言及する場合、ほとんどの場合、コイル供給、シングル ダイセット方式のことを指します。{0}{0}{1}{2}一方、ライン ダイには常に個別のダイ セットと分離されたブランクが含まれます -。この根本的な違いが、プレス レイアウトからサイクル タイムの予想に至るまで、あらゆるものを形成します。
この分類法を導入すると、本当の疑問が現実的になります。ブランクが実際にラインダイのセットアップ内をどのように移動するのか、そして途中の各ステーションで何が起こるのかということです。
ラインダイスタンピングプロセスの段階的な仕組み
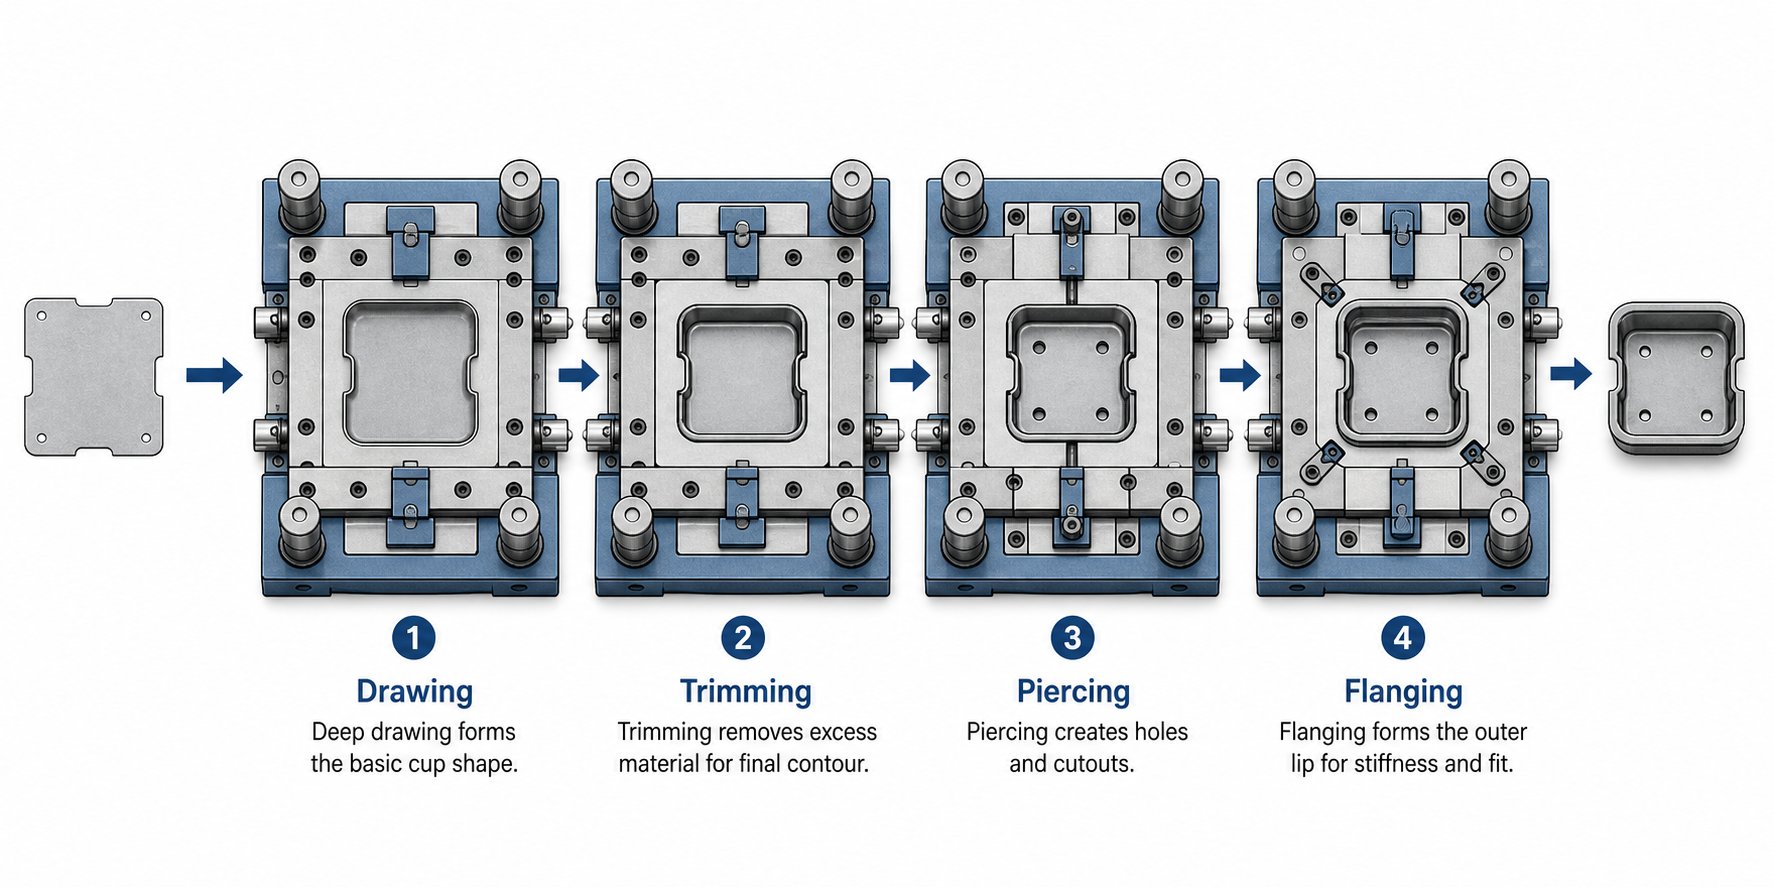
4 台、5 台、あるいは 8 台の個別のプレス機が 1 列に配置されている製造現場を想像してみてください。- それぞれのプレス機には専用のプレス金型が搭載されており、それぞれが 1 回の成形または切断操作を実行します。平らな金属ブランクが一方の端から入り、完全に成形された部品がもう一方の端から出ます。これは、最も単純な形では、ライン ダイ スタンピング操作です。しかし、開始と終了の間の詳細が、スムーズに稼働する生産ラインと、スクラップやダウンタイムに悩まされる生産ラインを分けるものです。-
ブランクの準備と初期ロード
すべてのライン ダイのプロセスは、スタンピング ダイに接触する前に、正確なサイズと形状に切断された平らな金属板片であるブランク - から始まります。これは、コイルストックがデコイラーからダイセットに直接供給される順送スタンピングとは決定的に異なります。ライン ダイのセットアップでは、通常、ブランクは別のブランキング ステーションでシートまたはコイルのストックからせん断またはレーザー切断され、プレス ラインに輸送するためにパレットに積み上げられます。-
なぜこれが重要なのでしょうか?ブランクの寸法は、下流での絞りおよび成形作業中の材料の流れに直接影響するためです。サイズが大きすぎるブランクは材料を無駄にし、しわの原因となる可能性があります。サイズが小さいと破れてしまう危険があります。エンジニアは、完成品の表面積、絞りの深さ、トリム代に基づいてブランク サイズを計算します。-基本的には、最終的な 3D ジオメトリからフラット パターンをリバース エンジニアリングすることになります。-
積み重ねてステージングされたブランクは、プレスラインの先頭にあるデスタッカーにロードされます。としてメタルフォーミングマガジン注:-この段階では、2 つのブランクが同時に供給されることを防ぐため、ダブルブランク検出システムが不可欠です-。プレスに過負荷がかかったり、金型が損傷したりする可能性があります。スタッキングを解除した後、ブランクは、成形中の摩擦を軽減するために潤滑剤を塗布するワッシャー/オイラー ステーションを通過する場合があります。
ステーションのシーケンスと操作のタイプ
ライン内の各ステーションは、単一の操作用に設計されたスタンドアロンのダイセット - 独自のスタンプとダイの組み合わせ - を保持しています。部品の形状によって、操作の順序と必要なステーションの総数が決まります。比較的単純なブラケットには 4 つのステーションのみが必要ですが、深絞りされた自動車用パネルには 7 つまたは 8 つのステーションが必要になる場合があります。{4}}
適度に複雑な描画部品の典型的なプロセス ダイ シーケンスは次のようになります。
- ブランクのロードとセンタリング:平らなブランクは、正確な方向を確保するために、最初のステーションの位置決めピンまたはネスト上に配置されます。
- 最初の抽選:ブランクは、材料の流れを制御し、しわを防ぐブランクホルダーを備えた絞りダイを使用して、大まかな 3D 形状に絞り出されます。
- 再描画または再ストライク:かなりの深さがある部品の場合は、2 回目の絞り操作または再ストライク操作により形状が改善され、半径がきつくなり、寸法精度が向上します。
- トリム:余分なフランジ材料と絞り代が切り取られ、部品が最終プロファイルに近づきます。
- ピアス:穴、スロット、その他の内部機構は、硬化したダイ ボタンに適合するピアス パンチを使用して、成形部品に打ち抜かれます。
- フランジとカムの形状:エッジは最終的な角度仕様に合わせて曲げられ、軸外成形が必要な形状はカム駆動のダイセクションを使用して成形されます。{0}{1}
- 最終的なトリミングと品質チェック:残ったスクラップは取り除かれ、完成した部品は検査のために取り出されるか、直接梱包に送られます。
すべての部品が 7 つのステップすべてを必要とするわけではありません。エンジニアは、絞りの深さ、貫通フィーチャの数、オフアングル成形が必要かどうかに基づいてステーションを追加または削除します。-各ステーションを個別に調整できる柔軟性は、このアプローチの主な利点の 1 つです。-設計変更により穴パターンが追加された場合、順送ダイセット全体を再設計するのではなく、1 つのダイ スタンプ ステーションを変更または追加するだけで済みます。-
プレスラインのレイアウトと部品の流れ
製造現場での印刷機の物理的な配置は、単なる物流を超えたものであり、サイクル タイム、部品の品質、オペレータの安全に直接影響します。{0}}ライン ダイ スタンピングの最も一般的な構成であるタンデム プレス ラインでは、各ステーションが独自の専用プレス内に設置されます。業界データによると、タンデム ラインには通常 4 ~ 6 台のプレスがあり、リード プレス (ヘッド プレスとも呼ばれる) が初期絞り操作を処理し、フォロワー プレスがトリミング、ピアッシング、フランジ加工、および再ストライク作業を実行します。リードプレスは通常、最高のトン数定格を持ち、深絞り中のブランク保持をサポートする油圧クッションが含まれる場合があります。
プレスの間隔は、ロボット アーム、シャトル システム、または物理的に部品を動かすオペレーターのいずれであっても、搬送機構 - を考慮する必要があります。部品を下側のダイから持ち上げ、必要に応じて回転または向きを変えて、次のステーションの位置決めネストに正確に配置するには、十分なクリアランスが必要です。ステーション間の部品の向きは重要です。 5- 度の回転誤差で絞りダイに入るブランクは、トリム ラインの位置がずれたり、穴の位置がずれたりした部品を生成します。
スクラップの処理も、見落とされがちなレイアウトの考慮事項の 1 つです。各トリミングおよびピアッシング ステーションでは、切断後に残るナメクジや骨格材料である内臓-が生成されます。各金型の下に配置されたシュートがスクラップを床レベルの下を走行するビンまたはコンベアに誘導し、作業エリアをきれいに保ち、遊離したスクラップが部品の搬送を妨げるのを防ぎます。大量生産の自動車ラインでは、スクラップコンベヤーが専用の梱包ステーションまで連続的に走行します。-
タンデムプレスラインの一般的なヒット率は、従来の機械プレスを使用した場合の毎分約 6 ストロークから、連続モードのサーボ機械プレスを使用した場合の毎分 18 ストローク以上までの範囲に及びます -。この 3 倍の違いは、プレス技術とライン レイアウトの選択が生産経済にどのように影響するかを浮き彫りにしています。
もちろん、プロセス フローを理解することは方程式の半分に過ぎません。ラインダイのセットアップ、プログレッシブダイ、トランスファーシステム間の実際の性能の違いは、実際にツーリングの決定を左右する要因と並べて比較すると明らかになります。
ラインダイ vs 順送ダイ vs トランスファーダイスタンピング
プロセスの手順はわかっていて、ブランクがライン ダイのセットアップ - 内でどのように移動するかは理解していますが、ライン ダイの構成が実際にプロジェクトにとって適切かどうかをどのように判断すればよいでしょうか?答えは、部品サイズ、生産量、材料の厚さ、幾何学的複雑さ、予算などのいくつかの測定可能な要因によって決まります。これら 3 つのスタンピング方法を並べて比較すると、それぞれが製造現場でどのような位置を占めているかがわかります。
順送金型スタンピングの強度と限界
それでは、実際的な観点から順送金型とは何でしょうか?これは、連続した金属ストリップがプレス ストロークごとに前進する複数のステーションを含む単一のダイ セットです。各ステーションは、ブランキング、ピアシング、曲げ、成形などの異なる操作 - を実行し、部品は最終的な切断までキャリア ストリップに接続されたままになります。このストリップフィード設計により、プログレッシブ スタンピングに速度上の利点がもたらされます。サイクル レートは、1 分あたり 30 ~ 60+ ストローク、ラインダイのセットアップをはるかに上回っています。
そのスピードには制約が伴います。順送金型は、小型から中型の部品-、ブラケット、クリップ、コネクタ、構造補強材などに最適です-。これは、部品が成形シーケンス全体を通じてストリップに取り付けられたままでなければならないためです。大きな部品、深絞り、および実質的な 3 次元成形を必要とする形状は、平らなキャリア ストリップに接続したままでは製造できません。-また、ストリップはステーションとスクラップとなるキャリアウェビングの間にスペースを必要とするため、材料の利用率も低くなる傾向があります。
順送スタンピング金型では、単一の金型セットに対して、より高額な先行投資が必要になります。 15 または 20 のステーションを備えた複雑な順送金型は、エンジニアリングと機械加工に多大な労力を要します。 1 つのステーションを変更すると、下流の他のすべてのステーションのストリップ レイアウトに影響を与える可能性があり、各ステーションが独立しているライン ダイのセットアップよりも複雑な設計変更が必要になります。
ラインダイスタンピングが代替品を上回るパフォーマンスを発揮する場合
ラインダイスタンピングは、部品が大きすぎる、深すぎる、または幾何学的に複雑すぎて、順送金型にストリップストックとして供給できない場合に適しています。自動車のボンネットインナーパネルや家電製品のハウジングエンクロージャを形成することを想像してみてください。-これらの部品には、ストリップフィード構成では物理的に不可能な深絞り加工、多角フランジ加工、広範囲にわたるトリミングが必要です。-
各ダイステーションはスタンドアロンユニットであるため、エンジニアは順送ダイでは提供できない柔軟性を得ることができます。新しい材料グレードが予想以上に跳ね返るため、再ストライク操作を追加する必要がありますか?ステーションを挿入します。上流の絞りダイに影響を与えずにトリムプロファイルを調整したいですか?ツールを 1 つ交換します。このモジュール性により、ラインダイは、サイクル中期のエンジニアリング変更が発生する可能性のあるプログラムや、部品の複数のバリアントが一部の - を共有するが、すべての - 成形操作を共有するわけではないプログラムで特に実用的になります。
ラインダイ作業の自動化されたサブセットであるトランスファーダイスタンピングは、両極端の間のギャップを埋めます。単一の大型プレス内で機械式トランスファー バー、サーボ アーム、またはロボット システムを使用するトランスファー セットアップにより、プレカットされたブランクが複数のステーションに自動的に移動します。-中規模から{6}}中規模の-〜-大規模な部品に最適です-は考えています自動車構造部品クロスメンバー、補強ブラケット、ドアインナーなど。トランスファー ダイ スタンピングは、順送ダイ サイズ制限を超える部品を処理する能力を維持しながら、手動のタンデム ライン ダイ配置よりも速いサイクル タイムを実現します。
適切なアプローチを選択するための意思決定マトリックス
次の比較表は、3 つの方法すべてにわたる主要な決定要因を示しています。捏造された数値ではなく、実際の-世界のトレードオフ-を反映した定性的な評価が表示されます -。このような情報は、工具サプライヤーと契約する前に選択肢を絞り込むのに役立ちます。
|
決定要因 |
順送金型スタンピング |
ラインダイスタンピング(タンデム) |
トランスファー金型スタンピング |
|---|---|---|---|
|
部品サイズの範囲 |
小規模から中規模まで |
中型から超大型まで |
中~大 |
|
年間生産量 |
高いから非常に高い |
低から高へ |
中~高 |
|
材料の厚さの範囲 |
細め〜ミディアムゲージ |
細いゲージから太いゲージまで |
細いゲージから太いゲージまで |
|
幾何学的複雑さ |
中(2D-の主要な機能) |
高(深いドロー、マルチアングルフォーム) |
高 (深絞り、複雑な 3D 形状) |
|
工具コスト |
高 (単一複合ダイセット) |
ステーションごとでは中程度だが、累積的には |
高 (ダイセットとトランスファー機構) |
|
サイクルタイム |
高速 (30-60+ SPM) |
低速から中程度 (6 ~ 15 SPM) |
中程度 (15-25 SPM) |
|
スクラップ率 |
中~高 (キャリアストリップの無駄) |
低から中程度 |
低から中程度 |
|
素材の活用 |
低から中程度 |
高い |
高い |
|
切り替えの柔軟性 |
低 (ダイの変更はストリップ全体のレイアウトに影響します) |
高(各局独立) |
中(ステーションは独立しているが、転送ツールが一致する必要がある) |
|
最適な用途 |
大量の小型部品: クリップ、ブラケット、コネクタ |
大型パネル、深絞りハウジング、構造部品- |
中規模から大型の構造コンポーネント、ボディパネル |
いくつかのパターンが目立ちます。速度と量が最優先され、部品がストリップ供給の制約内に収まる場合は、順送ダイが主流になります。-パーツのサイズや絞りの深さがこれらの制限を超えると、ライン ダイのセットアップが引き継がれます。- コイル ストリップに取り付けられたままでは、深さ 600 mm のエンクロージャを形成することはできません。トランスファー ダイ スタンピングはその中間を占め、ライン ダイのブランク処理の柔軟性と、スループットを向上させる自動部品移動を組み合わせています。{6}}
部品のサイズ、絞り深さ、または幾何学的複雑さが順送金型の能力を超えているが、生産量によっては複数のプレス ステーションにわたる専用の単一ステーション ツールに投資することが正当化される場合は、ライン ダイ スタンピングを選択してください。{0}
コストは単一行で比較することはありません。-順送金型セットは個々のライン金型よりもコストがかかる場合がありますが、完全なタンデム ライン セットアップ - 4 ~ 8 個の別個の金型セット、さらにプレス インフラストラクチャ、自動化、およびスクラップ処理 - を導入すると、順送金型への投資と同等かそれを超える可能性があります。違いは、コストの配分方法です。ライン ダイ ツールはリスクを独立したステーションに分散しますが、プログレッシブ ダイはリスクを 1 つの高度に設計されたパッケージに集中させます。
正しい選択は素材によっても異なります。より厚いゲージとより高い強度の鋼により、ライン ダイとトランスファー ダイの構成に関する意思決定が促進され、各ステーションのプレストン数を個別に操作に合わせることができます。-対照的に、順送金型では、ストリップ - の最も要求の厳しいステーションに十分な力を供給するために 1 台のプレスが必要です。これは、実行するほとんどの操作でプレスのサイズが大きくなる可能性があります。
これらのトレードオフにより、同様に重要な疑問が生まれます。つまり、各ラインのダイ ステーション内には実際には何が入っているのか、またそのコンポーネントがどのように連携して再現可能な生産品質の部品を提供するのかというものです。-
ラインダイセットアップの必須コンポーネント
すべての金属スタンピング ダイ ステーションは基本的に、精密サンドイッチ - であり、上部アセンブリが下部アセンブリに下降し、その間にシート メタル ブランクが挟まれています。ただし、ライン ダイ ステーションがプログレッシブ ツール内のステーションと異なる点は次のとおりです。それぞれが完全に自己完結型のダイ セットであるということです。-この独立性により、エンジニアは柔軟性を得ることができますが、同時に、調整、再現性、材料の選択に関して、詳細に検討する必要がある特有の課題も生じます。
上部および下部ダイアセンブリの構造
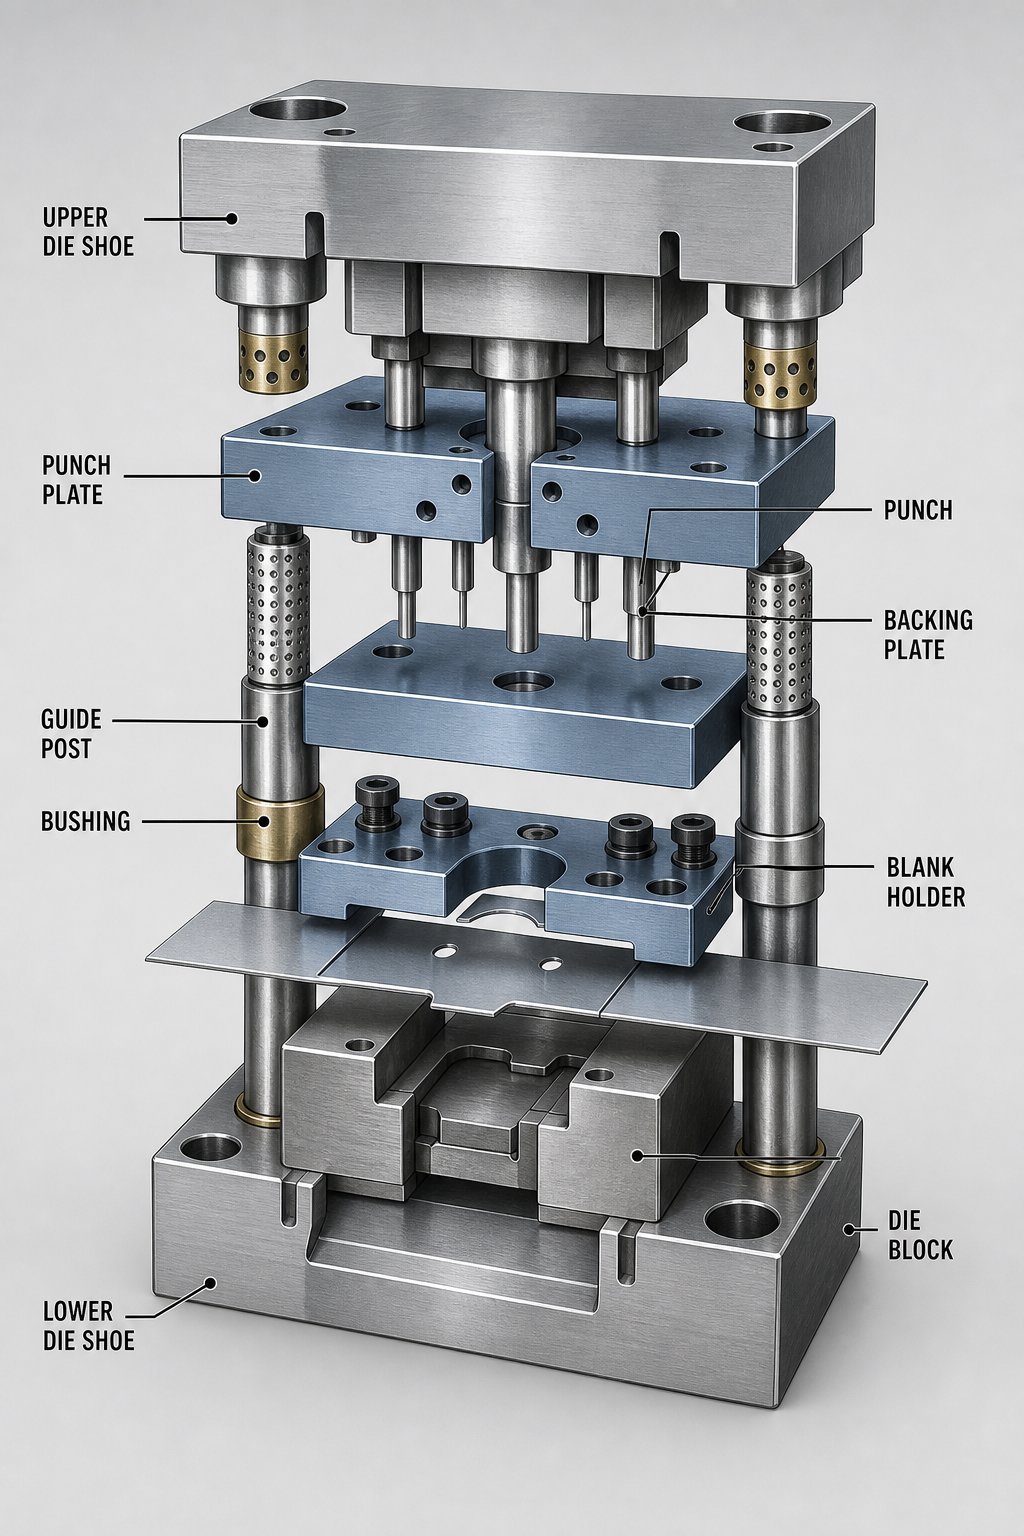
ライン ダイ ステーションは、連携して動作する 2 つの部分として考えてください。プレスラム - に取り付けられた上部ダイアセンブリ - には、実際の成形または切断作業を実行するパンチが搭載されています。下側のダイ アセンブリはプレス ボルスター上に設置され、パンチがかみ合うキャビティまたは刃先を提供するダイ ブロックを含んでいます。これら 2 つの半分の間では、ガイド ポストとブッシングにより、すべてのプレス ストロークを通じてすべてが正確に位置合わせされます。
一般的なライン金型ステーション内での重要なスタンピング金型コンポーネントとその機能は次のとおりです。
- 上型シュー:上型すべての部品の取り付け基礎となる天板。プレスラムに直接取り付けます。
- パンチ:ブランクに接触し、成形、穿孔、または切断操作を実行する作業ツール要素。
- パンチプレート:パンチを上型シュー上の位置に正確に保持し、配置します。
- バッキングプレート:パンチリテイナーと上部ダイシューの間にある硬化プレートが力を分散し、高負荷時にパンチが柔らかいシュー素材に沈むのを防ぎます。
- 下型シュー:ダイ ブロック、ガイド ポスト、および下半分のすべてのコンポーネントを支える底部の基礎プレート。{0}}通常、スクラップやスラグを除去するための機械加工された開口部が含まれています。
- ダイブロック:パンチと連動して機能するキャビティ、刃先、または成形面が含まれます。ラインダイドローステーションでは、ダイブロックが成形部品の外形を定義します。
- ガイドポストとブッシュ:精密-接地ポスト - が片方のシューに取り付けられ、反対側のシューにかみ合うブッシュ - が上半分と下半分の位置を合わせます。としてファブリケーターこれらは 0.0001 インチ以内の公差で製造されており、摩擦ベアリング-またはボール ベアリング-構成で利用できます。
- ブランクホルダー(バインダー):成形中にブランクの周囲をクランプし、材料の流れを制御し、しわを防ぐ、ドロー ステーション内の圧力がかかるプレート。-
- ストリッパー:各ストローク後にパンチの周囲からワークピースやスクラップを除去し、上部アセンブリとともに材料が持ち上がるのを防ぎます。
- ヒールブロックとウェアプレート:成形中に発生する横方向の推力を吸収します。これは、不均衡な力や一方向の力を生成するステーションでは特に重要です。{0}}
ダイシューはこのアセンブリの縁の下の力持ちです。繰り返しの荷重がかかっても平行度や位置合わせを維持する構造的基礎として機能します。上部および下部のダイシューは両方とも、通常は精密フライス加工または研削によって、厳しい公差で平坦かつ平行に機械加工されます -。アルミニウムのダイシューは、鋼鉄の約 3 分の 1 の重さで、ブランキング作業などの衝撃吸収が重要なステーションで人気があります。-スチールシューは、最大の剛性が要求される高トン数のドローステーションの標準であり続けています。{6}}
絞り操作では、下部ダイシューの下のクッションシステムが制御された上向きの力をブランクホルダーに提供します。油圧式または窒素ガス スプリングのクッションを使用すると、エンジニアはブランク ホルダーの圧力を微調整できます。-力が小さすぎるとブランクにしわが寄り、多すぎると材料が裂けてしまいます。-この調整機能は、特定の成形要求に合わせて各ステーションのクッションを個別に校正できるライン ダイ構成で特に役立ちます。
ラインダイの金型材質と表面処理
金属プレス金型のコンポーネントに適切な材料を選択することは、硬度、靱性、耐摩耗性のバランスを取ることです。この決定は、スタンプされるワークの材質によって大きく左右されます。
高い接触圧力がかかるパンチやダイインサートの場合、軟鋼や HSLA グレードのプレス加工には、D2 (高摩耗、低衝撃グレード) などの従来の工具鋼が依然として一般的な選択肢です。- D2 は、RC 58 ~ 60 程度の硬度で優れた耐摩耗性を備えているため、トリミングおよびピアシング ステーションの主力製品となります。しかし、AHSS の洞察研究によると、高度な高張力鋼を形成する D2 工具は、わずか 5,000-7,000 回の負荷サイクル - で破損する可能性があり、従来の鋼で予想される工具寿命の約 10 分の 1 です。-犯人は?これらのグレードが要求するより高い使用荷重下では衝撃強度が不十分です。
粉末冶金 (PM) 工具鋼は、このギャップに対処します。 PM 製造プロセス - は、溶融金属を微粉末に噴霧し、熱間静水圧プレスによって固めます - により、より小さく均一に分布した炭化物を含むより均一な微細構造が生成されます。その結果、D2 と同じ RC 58-60 硬度を達成しながら、ほぼ 10 倍の耐衝撃性を備えた工具鋼が生まれました。 DP 鋼、マルテンサイトグレード、または 980 MPa に近い引張強度の材料を成形するライン ダイステーションでは、PM 工具鋼が頼りになる基材となっています。
超硬インサートは耐摩耗性をさらに向上させます。局所的な接触圧力が極端に高いステーションでは、- 鋭い絞り半径、トリムエッジ、またはピアス開口部 - のタングステンカーバイドインサートは、工具鋼をはるかに超える硬度値を提供します。これらは高価であるため、スタンピング金型の設計では通常、高摩耗領域に超硬を確保し、周囲の構造にはより経済的な工具鋼グレードを使用します。-
表面処理とコーティングは、あらゆる基材の耐用年数を延ばします。一般的なアプローチには次のようなものがあります。
- イオン窒化:窒素を工具表面に拡散させ、硬質の耐摩耗層を形成します。{0}} PVD コーティングが亜鉛の蓄積を引き起こす可能性がある亜鉛メッキ鋼に効果的です。
- 窒化チタン (TiN) コーティング:物理蒸着 (PVD) によって適用されたこのコーティングは、摩擦を軽減し、凝着摩耗に耐えます。 PVD 処理は CVD よりも低い温度で行われるため、寸法歪みのリスクが最小限に抑えられます。
- 窒化チタンアルミニウム(TiAlN):コーティングされていない高度な高強度鋼に対して優れた性能を発揮する PVD コーティング。{0}} AHSS Insights が引用した研究では、CR 500Y/800T-DP で 200,000 個の部品を製造した後でも、TiAlN- コーティングされた切削鋼はよりきれいで均一な刃先を生成することが実証されています。
- 窒化クロム (CrN):強い耐かじり性を備えた PVD- コーティングは、ステンレス鋼やアルミニウムの成形作業に特に役立ちます。
コーティングを適用する前に、最初のダイのトライアウトを完了することをお勧めします。試用中の調整 - のシミング、再カット、またはスプリングバックの補償 - を行うと、新しく塗布されたコーティングが破壊されてしまいます。金型の寸法が判明したら、最終的な表面処理により生産稼働に向けた性能を確保します。
ステーション間の位置合わせと再現性
ここに、ライン ダイ スタンピングと順送金型の作業を分けるエンジニアリング上の課題があります。順送金型では、すべてのステーションが同じダイ シュー、同じガイド ポスト、同じプレス ラムを共有します。ステーション間の位置合わせは、設計によりツールに組み込まれています。ラインダイのセットアップでは、各ステーションは独立したダイセット - であり、別のプレスに設置され、別のボルスターにボルトで固定され、別のラムの下で動作する可能性があります。最初のステーションから最後のステーションまで寸法の一貫性を維持するには、複数のレベルで細心の注意を払う必要があります。
ガイドポストエンゲージメントは防御の第一線です。 MetalForming Magazine では、ガイド ブッシュは可能な限り金型の作業レベルでガイド ポストと係合する必要があると強調しています。これにより、ポストには曲げではなく、最も強い状態であるせん断力 - - がかかり、上半分と下半分の間でたわみや位置ずれが発生します。利便性を考えてブッシュを作業ゾーンよりも高い位置に配置することは、精度を損なう一般的な設計の近道です。
ボール ベアリング ガイド システムは、メーカーや直径に応じて 0.0001 ~ 0.0021 インチの範囲の予圧を備え、プレーン ベアリングのフリクション ポストよりも厳密なアライメントを提供します。{0}{1}ただし、カム-成形操作や非対称ドロー-など、大きなサイドスラスト-を生成するステーションでは、ポストまたはブッシュの表面に物理的な溝が形成されるボールトラッキングが発生する可能性があります。これらのステーションでは、ガイドポストとボックスヒール構造を組み合わせることで、ポストが垂直方向の位置を維持しながら横方向の力を吸収します。{9}}
ステーション間では、課題は内部の金型の位置合わせからステーション間の部品の位置決めに移ります。{0}}ブランクを 1 つのダイから持ち上げて次のダイに配置するたびに、位置エラーが発生する可能性があります。各下部ダイ シューにネスト、パイロット ピン、部品固有の固定具を配置することで、ラムが下降する前にワークピースが正確に正しい位置に配置されるようにします。{3}}ステーション 2 でのほんの数ミリの回転または並進誤差であっても、下流のすべての操作で影響を受け、最終ステーションでのトリム ラインの位置のずれ、穴の位置のずれ、またはフランジのむらが発生します。-
このエラーのリスクが増大するのは、ライン ダイ スタンピングの設計において、すべてのステーションで堅牢な部品位置決め機能と厳しいダイ シューの公差が非常に重視される理由です。-各ダイ内のコンポーネントは標準的な規則に従っている可能性がありますが、実際の技術は、6 つまたは 8 つの独立したダイ セットを 1 つの統合システムであるかのように動作させることにあります。
もちろん、完全に位置合わせされた工具であっても、成形中に予期せぬ動作をする材料を補うことはできません。金属自体 - そのグレード、厚さ、機械的特性 - は、ブランク ホルダーの圧力からステーション数に至るまで、金型設計のあらゆる側面を形成します。
ラインダイスタンピングの材料選択ガイド
完璧に設計された板金スタンピング金型であっても、そこを通過する材料がすべてのステーションでプロセスと競合する場合は意味がありません。それぞれの金属合金はプレス ラインに独自の個性をもたらします - 絞り加工中に独自の癖があり、工具の表面に対して跳ね返ったり、亀裂が入ったり、磨耗したりする傾向があります。ラインダイ作業に適切な材料を選択することは、単に調達を決定するだけではありません。それは、最初の描画から最終的なトリムまで、すべてのステーションに影響を与える金型設計の決定です。
ラインダイプレス部品の一般的な材料
5 つの材料ファミリーがライン ダイ スタンピング用途を支配しており、それぞれが異なる性能要件と成形の課題に適しています。プレスラムで深絞り、再ストライク、トリム操作を行ったときの動作は次のとおりです。
軟鋼(低炭素鋼)依然として、マルチステーションのライン金型の加工に最も適した材料です。{0}延性が高く、降伏強度が比較的低いため、深絞り形状であっても亀裂を生じることなく絞り半径に沿ってスムーズに流れることができます。-としてシノウェイ工業低炭素鋼は、優れた成形性、費用対効果、一貫した表面仕上げにより、自動車パネル、家電製品の筐体、台所用品に最適な選択肢となっています。{0}{1}{1}金型エンジニアにとって、軟鋼とは、ブランク ホルダーにかかる力が低く、再ストライク ステーションが少なく、金型メンテナンスの間隔が長いことを意味します。- 生産現場で扱いやすい材料です。
先進高張力鋼-(AHSS)ここが、物事が面白くてやりがいのあるところです-。デュアル フェーズ (DP) 590、DP 780、DP 980 などのグレードは、自動車 OEM が衝突性能に要求する強度対重量比を実現しますが、その代わりに工具に負担がかかります。- MetalForming Magazine は、AHSS が従来の鋼と比較して大幅に高いプレスパッド力、より大きなスプリングバック、および加速された金型の摩耗を生み出すことを強調しています。-オーバークラウン - は、スプリングバックを補うために材料を反対方向に変形させます - が実際に AHSS をさらに硬化させる可能性があり、慎重なシミュレーションがなければ指定された曲げ半径を達成することは不可能になります。- AHSS を実行する鋼スタンピング金型には、各ステーションでのより高いトン数のプレスとともに、アップグレードされた基板 (多くの場合粉末冶金工具鋼) が必要です。-
アルミニウム合金-、特に 1100、3003、5052 シリーズ - は軽量の成形性を提供しますが、かじりという別の問題が発生します。アルミニウムは、材料を金型表面に転写し、その後の部品に傷を付ける接着剤の堆積物を蓄積する自然な傾向があります。アルミニウムと接触するすべてのスタンピングダイス鋼の表面には、TiN や CrN などの耐かじり性コーティングが必要です。また、潤滑管理は鉄材料の場合よりもはるかに重要になります。アルミニウムではまた、ブランクホルダーの圧力をより厳密に制御する必要があります-力が強すぎると柔らかい素材が破れ、弱すぎるとシワが発生します。
ステンレス鋼耐食性と成形中に加工硬化する頑固な傾向を兼ね備えています。-グレード 304 および 316 は、食品容器、医療用筐体、建築コンポーネントのライン ダイ セットアップで一般的に描画されます。加工硬化挙動は、連続する各成形操作で材料が徐々に硬くなることを意味します-。この課題には、多くの場合、ステーション間の中間焼鈍や追加のリストライク ステージの追加が必要になります。プレストン数の要件は軟鋼よりも大幅に高く、かじりのリスクはアルミニウムの場合に見られるものに近づきます。ステンレス鋼順送スタンピングは、より薄いゲージとより単純な形状を効果的に処理しますが、深絞りされたステンレス部品は、ほとんどの場合、各ステーションのトン数とブランク ホルダー力を個別に最適化できるライン ダイ構成に移行します。{9}}
銅および真鍮合金優れた展性と導電性を備えているため、深絞りの電気ハウジング、配管継手、装飾部品に自然に適合します。{0}成形性は高いですが、銅の柔らかさによって引き抜きが容易になるため、取り扱いに課題が生じます-部品はステーション間の移動中に簡単にへこみます。また、薄肉の銅スタンピングは適切にサポートされていないと自重で変形する可能性があります。-銅系の順送スタンピング材料は小型のコネクタや端子には適していますが、深絞りが必要な大型の銅製エンクロージャには、ステーションごとに制御されたライン ダイ セットアップのアプローチが役立ちます。{6}
材料特性がどのように金型設計を形作るか
材料の選択と金型の設計は別個の決定であると考えるかもしれません。それらは - ではなく、単一の会話です。金属の降伏強さ、引張強さ、伸び率、加工硬化率によって、ブランク ホルダーの圧力、ドロー クリアランス、パンチ ノーズ半径、さらにはラインに必要なステーションの数が決まります。-
一例としてドロークリアランスを考えてみましょう。ドローステーションにおけるパンチとダイブロックの間のギャップは通常、1 つの材料の厚さに追加のパーセンテージ - を加えた値に設定されます。軟鋼の場合は約 7 ~ 10% ですが、薄化抵抗が異なる AHSS グレードの場合は 15 ~ 20% になる可能性があります。これを間違えると、成形品の壁にしわが寄ったり(クリアランスが大きすぎる)、危険なほど薄くなったり(クリアランスが狭すぎる)することになります。
マテリアルの特性も、シミュレーションが贅沢品であるか必需品であるかを決定します。軟鋼の場合、経験豊富な金型設計者は、多くの場合、経験則と過去の経験を使用して材料の流れを予測できます。ただし、AHSS では、鋼材を切断する前に CAE 成形シミュレーションが必要です。としてダイキャドグループチームブランク展開ソフトウェアを使用して最小ブランク寸法を計算するだけでは、高度な鋼材には不十分であることがわかります。-その形状を設定するには、適切なタイミングで材料の十分な伸びをモデル化する必要があります。ロックビード構造などの機能により、成形中に余分な張力が加わりますが、ブランクのサイズとスクラップが増加します。このトレードオフは、試行中に発見されるのではなく、最初から計画する必要があります。-
プロセスパラメータに対する厚さとグレードの影響
材料の厚さによって、あらゆる設計上の考慮事項が強化されます。ブランクを厚くすると、より大きなダイ クリアランス、たわみに耐えるためのより重いダイ シュー構造、各ステーションでのより高いトン数のプレスが必要になります。-たとえば、3.0 mm AHSS ブランクは、部品の形状を完全に変えるのに十分な、バインダー プレートを数ミリメートル - 偏らせるのに十分な成形力を生成できます。 MetalForming Magazine には、非常に厚い AHSS ストック上のダイパッドのたわみによって 6- インチのバインダーが変形し、部品が期待どおりに形成されなくなるため、板厚の再設計とプレスたわみの慎重なシミュレーションが必要になった事例が記載されています。
材料が硬くて厚いと、総ステーション数も増加する傾向があります。 4 つのステーションで完全に成形される軟鋼部品は、DP から製造する場合は 6 つのステーションが必要になる場合があります。780 -追加のステーションでは、半径を締める再ストライク操作、追加のスプリングバック補正ヒット、および材料の弾性回復を考慮した再トリミング手順が提供されます。-追加された各ステーションは、別のダイ セット、別のプレス位置、追加の搬送ステップを意味し、これらすべてによりサイクル タイムと工具への投資が増大します。
次の表は、最も一般的な順送スタンピング材料とライン ダイ材料を、金型設計とプロセス計画を推進する要素間でどのように比較するかをまとめたものです。
|
材料 |
成形性評価 |
一般的な厚さの範囲 |
主要な課題 |
ダイ設計の考慮事項 |
|---|---|---|---|---|
|
軟鋼(低炭素) |
高い |
0.5 - 3.0 mm |
最小の - はディープドローに対して最も寛容です |
標準工具鋼。適度なブランクホルダー力。必要なステーションが少なくなる |
|
AHSS (DP、TRIP、マルテンサイト系) |
低から中程度 |
0.6 - 3.0 mm |
激しいスプリングバック。金型の摩耗が大きい。厚ゲージでのプレスたわみ |
PM 工具鋼または超硬インサート。より高いトン数のプレス;追加のリストラステーション。必須のCAEシミュレーション |
|
アルミニウム合金(1100、3003、5052) |
中~高 |
0.5 - 4.0 mm |
かじり;金型表面への材料の転写。狭い半径での引き裂き |
-耐かじりコーティング (TiN、CrN)。十分な描画半径。精密な潤滑制御 |
|
ステンレス鋼(304、316) |
中くらい |
0.4 - 2.5 mm |
加工硬化;高いトン数のニーズ。かじりのリスク |
PM または高合金工具鋼-。中間焼鈍の可能性。追加の再ストライクステーション。コーティングされたダイ表面 |
|
銅と真鍮 |
高い |
0.3 - 3.0 mm |
柔らかさは取り扱いによる損傷の原因となります。薄い壁は変形しやすい |
穏やかな部品移送方法。下型のサポートネスティング。ソフトな-タッチ-アーム端-ツール |
パターンに注目してください。材料の強度が増加すると、あらゆるコスト要因である - トン数要件、工具基材のグレード、コーティングへの投資、ステーション数、シミュレーションの複雑さも増加します。たとえ部品の形状が紙の上では似ていても、軟鋼ブラケットをスタンピングするラインダイのセットアップは、AHSS 構造部材を形成するものとは根本的に異なるエンジニアリングおよび経済環境で動作します。
材料の選択はダイを形作るだけでなく、ダイ間で何が起こるかも決定します。部品がステーションからステーションへどのように移動されるか {{1}}、手動、-、またはロボットによって移動される方法 - には、材料の重量、表面感度、成形の進行と直接相互作用する独自の変数セットが導入されています。
ライン金型作業の自動化と部品搬送
型抜きされた部品の品質は、ステーション間の移動の一貫性によって決まります。完璧な金型設計と最適な材料選択に投資することはできますが、ブランクがステーション 3 に 2 度回転したり、中心から数ミリメートルずれて到着した場合、すべての下流工程でそのエラーが引き継がれます。-各ステーションがスタンドアロンのプレスであるライン ダイ スタンピングでは、それらのプレス間で部品を移動する方法がサイクル タイム、不良率、人件費に直接影響します。
では、部品は実際にどのようにしてあるステーションから次のステーションに移動するのでしょうか?その答えは、ブランクを手で運ぶ手袋をはめたオペレーターから、同期したピック-と-動作を 2 秒以内に実行する 6 軸ロボットまで、幅広い範囲に及びます。-。
手動 vs 半自動-部品搬送 vs ロボットによる部品搬送
最も単純な場合、手動トランスファー スタンピングでは、オペレータが 1 つの金型から部品を持ち上げ、次のステーションまで歩くか旋回して、位置決めピンに位置を合わせ、プレス サイクルの前にステップ クリアする必要があります。資本コストは低いものの、人件費は高く、人間が配置を決定するたびに変動が生じます。疲労、シフトの変更、高温、油まみれ、鋭利な金属部品の取り扱いに特有の難しさはすべて、不均一性の原因となります。-手動ラインは通常、毎分約 4 ~ 6 ストロークが最大になります - 印刷機の能力ではなく、オペレーターの速度がボトルネックになります。
半自動システムはそのギャップを埋めます。{0}重力スライド、ローラーコンベア、シャトル機構により、人の介入を最小限に抑えてプレス間で部品を移動させます。オペレーターが最初のブランクをロードし、完成品をアンロードする一方、中間ステーションでは傾斜したシュートまたは動力付きコンベアを使用してワークピースを渡します。これらのセットアップにより、人員が削減され、予測どおりにスライドするシンプルで安定した形状の部品の一貫性が向上します。ただし、重力だけでは確実に移動しない深絞り加工や不規則な形状の部品には苦労します。-
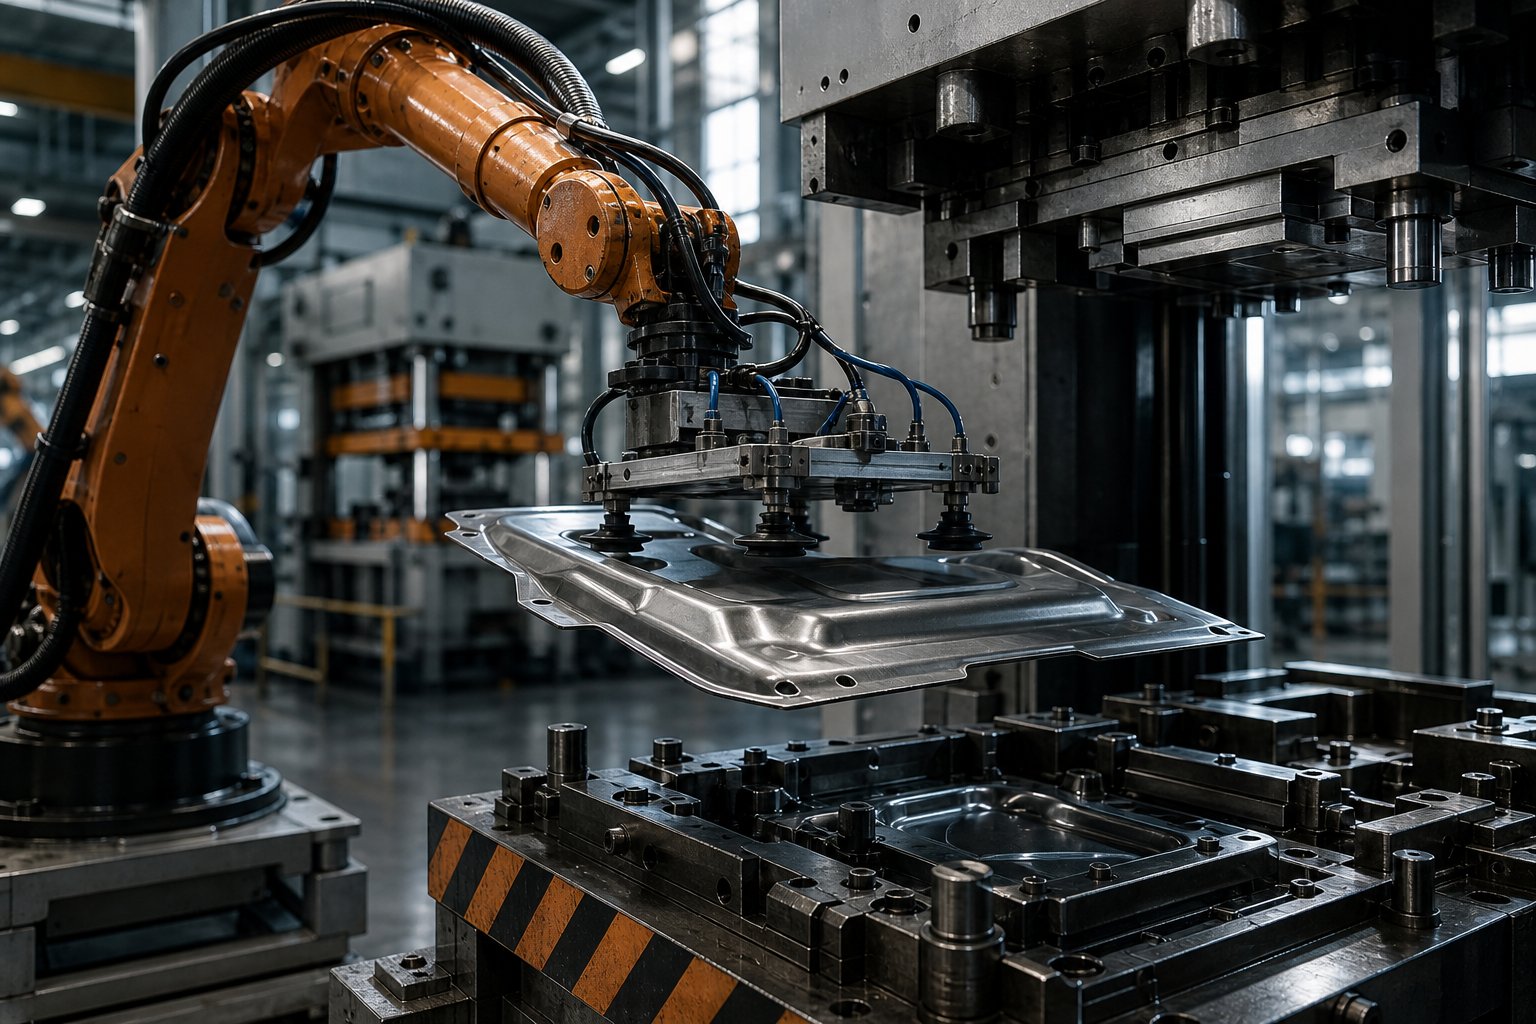
完全にロボットによる搬送は、パフォーマンスの上限を表します。多関節 6- 軸ロボットまたは専用のリニア搬送ユニットが 1 つのダイから部品を取り出し、必要に応じて向きを変えて、次のステーションの位置決めネストに正確に配置します。安川電機のプレス傾向データタンデム プレス操作 - 1 台のロボットが前方から積み込み、もう 1 台が後方から降ろす - が平均 6.5 ~ 8 秒ごとに 1 つの部品を処理し、1 時間あたりおよそ 450 ~ 550 の部品を処理することを示します。 1 台のロボットで両面を処理することで、サイクル タイムが部品あたり 7.5 ~ 9 秒にわずかに延長されます。これらの速度は、手動処理に比べてスループットが大幅に向上し、再現性が大幅に向上します。
次の表は、生産現場で最も重要な要素全体でこれら 3 つのアプローチを比較したものです。
|
要素 |
手動転送 |
半-自動化 |
完全にロボット化 |
|---|---|---|---|
|
サイクルタイム範囲 |
10~15秒/部位 |
8~12秒/部位 |
6.5~9秒/部位 |
|
部品配置の一貫性 |
- 演算子依存度が低い |
中 - 重力/コンベヤ依存 |
ミリメートル単位で再現可能な高い - |
|
労働要件 |
ステーションごとに 1 ~ 2 人のオペレーター |
フルラインの場合は 1 ~ 2 人の演算子 |
サイクル内の演算子は 0 です。 1 人の技術者によるモニタリング |
|
設備投資 |
低い |
適度 |
高い |
|
切り替えの柔軟性 |
高い - 演算子はすぐに適応します |
中程度の - コンベヤは位置変更が必要になる可能性があります |
中程度から高 - には再プログラミングと EOAT スワップが必要です |
|
部品のサイズ/重量の取り扱い |
人間工学に基づいた安全性による制限 |
中程度の - コンベア容量制限 |
ロボットのペイロードまでの大型部品に対する高い - ダイスタンピングのサポート |
|
理想的な用途 |
少量生産、プロトタイプ、または短期間の生産 |
中規模のシンプルなジオメトリ- |
大量の部品、複雑な部品、または重い部品 |
ROI の計算は、純粋に速度だけを重視するわけではありません。としてJRオートメーションロボットによる移送は、労働者の採用と維持をますます困難にする要因である手動のプレス作業に内在する反復的な怪我のリスクも排除すると指摘しています。{0}}一貫した配置によるスクラップの削減、位置ずれの欠陥の減少、ライトアウトシフトの実行機能を考慮すると、ロボット システムは、大量のプログラムの場合、12 ~ 24 か月以内にその高額な初期費用を正当化できることがよくあります。-
--アームのツーリングとグリッパーの設計の終わり
ロボット自体は方程式の半分にすぎません。 -と同じくらい重要なこと、場合によっては-以上に重要なのは、腕の端に何が取り付けられているかです。アーム端ツーリング (EOAT) はロボットとワークピースの間のインターフェースであり、ライン ダイ環境では、そのインターフェースはステーションごとに形状が変化する部品に適応する必要があります。
ステーション 1 で浅絞りカップが製造され、ステーション 3 でフランジ付きの完全に成形されたハウジングが提供され、ステーション 5 でトリムと穴開けされた最終部品が生成されると想像してください。{0}ラインの先頭で平らなブランクを掴むグリッパーは、3 ステーション後の深いフランジ付きシェルに対して同じコンタクト戦略を使用することはできません。このため、トランスファー スタンピング操作では、進化する部品形状に対応するステーション固有の EOAT または適応性のあるグリッパー設計が必要になることがよくあります。{3}}
プレスラインの自動化を支配する 3 つのグリッパー ファミリ:
- 真空グリッパー:最も一般的で柔軟なオプション。調整可能な押し出しに取り付けられた真空カップは部品の表面に適合し、さまざまな形状に対応するために位置を変更できます。平らなブランクや緩やかに湾曲したパネルにはうまく機能しますが、穴の開いた部品や油でシールの完全性が損なわれる部品では効果が失われます。
- 磁気グリッパー:磁気システムは、平らなシール面を必要とせずに、鉄ブランクの積み重ねや取り扱いに効果的です。ただし、エンド エフェクタの重量が増加します -。モーメントと慣性の制限によってロボットが高速で移動できる積載量が制限される場合、懸念事項になります。また、アルミニウム、ステンレス鋼、その他の非鉄材料も扱うことができません。-
- 機械式グリッパー:クランプ-スタイルまたはフィンガー-ベースのグリッパーは、真空や磁石では不十分な場合に優れています。- 穴あき部品、複雑な 3D 形状、および部品のエッジが唯一信頼できるグリップ面を提供する状況です。としてIMTSレポートメカニカルグリッパーは、真空カップでは吸引力を維持できない波状のワークや油を含んだワークに最適です。
実際には、多くのライン ダイの操作では、真空カップと機械的なバックアップ フィンガを組み合わせたハイブリッド ツールが使用されます。カップは最初のピックアップを処理し、フィンガーは部品がラインを進むにつれて発達する複雑な形状の特徴を確保します。クイック-交換カップリング システム-は、レバー-作動の手動クランプまたは自動ツール チェンジャ-のいずれかを使用して、オペレータまたはロボットが金型交換中に EOAT を交換できるため、ダウンタイムを数時間ではなく数分に抑えることができます。
プレスの同期とサイクルタイムの最適化
ここで、ラインダイの自動化が本当に困難になるのです。すべてのステーションが単一のラムを共有し、一斉にサイクルするトランスファー プレスとは異なり、タンデム ライン ダイのセットアップでは、それぞれ独自のモーター、クラッチ、ストローク タイミングを持つ独立したプレス - を使用します。 4 ~ 8 台の個別のマシンを調整した順序で開き、部品を受け入れ、閉じ、形成し、再び開き、解放するためには、正確な同期が必要です。
プレス サイクルは 360 度の回転で測定されます。0 度が上死点 (プレスが全開)、180 度が下死点 (プレスが全閉)、360 度で全開に戻ります。ロボットは金型スペースに入り、部品を配置または取り出し、約 300 度から 60 度の開いた窓内で完全に終了する必要があります -。早すぎると、近づいてくるラムと衝突する危険があります。終了が遅すぎると、次のストロークが遅れます。
最新のプレス ライン コントローラーは、統合制御システムを通じてすべての印刷機とロボットをネットワーク化することで、このタイミングを調整します。各プレス クランクからのエンコーダ フィードバックにより、各ラムがサイクルのどこに位置するかをコントローラに正確に伝え、ロボットは金型空間に入る前にリアルタイムのクリアランス信号を受信します。-ロボットは、ダイ表面から 0.5 ~ 1 インチ上の部品をリリースすることもできます -。下部ダイに適切なネスティング機能がある場合 -、各搬送時間を 1 秒単位で短縮し、全体のライン スループットを向上させます。
同期されたラインでのサイクル タイムの最適化は、最も遅いステーションがライン全体のペースを決定するという単純な原則に従います。ステーション 4 が深絞り操作にさらに 0.5 秒必要な場合、他のプレスはすべて待機する必要があります。-エンジニアは、プレス速度を各ステーションの成形要件に合わせることでこの問題に対処しています。- サーボ駆動のプレスは、重い絞りのストロークの動作部分では減速し、非動作部分では加速することができます。-、部品の品質を損なうことなく、1 分あたりの高い平均ストロークを維持します。
一貫した部品の方向性は、適切に同期された自動化の隠れた成果です。{0}ロボットがすべてのブランクを同じ位置決めネストに同じ角度でステーションごとに配置すると、手動操作を悩ませる累積的な位置誤差が事実上解消されます。この精度は、ピアス穴とトリミングされたエッジが上流で形成されたフィーチャと位置合わせする必要がある後のステーションで特に重要になります - ステーション 2 で部品が間違って配置されても、不良フィーチャが 1 つだけ生成されるわけではありません。残りのすべての操作を通じてカスケードされます。
自動化によってステーション間の一貫性の問題は解決されますが、各ステーション内の一貫性の問題はどうなるのでしょうか?部品の配置が完璧でプレスが同期していても、成形プロセス自体で欠陥 -、跳ね返り、しわ、裂け - が発生する可能性があり、そのためには独自の診断ツールと修正戦略のセットが必要です。
ライン ダイ スタンピングの一般的な欠陥のトラブルシューティング
完全な自動化、完璧な同期、最適化されたプレス速度によっても、部品に欠陥がないことを保証することはできません。{0}}成形プロセス自体は、各ステーションで板金をその機械的限界の端まで押し込み -、引き延ばし、圧縮、せん断を行い -、場合によっては材料が押し戻されます。スプリングバックにより寸法が歪みます。しわがドローウォールに波紋を広げます。ストレスが集中すると涙が溢れます。これらの障害にはそれぞれ指紋があり、その読み方を知っていれば、その根本原因を直接示すことができます。
ラインダイスタンピングにおける欠陥のトラブルシューティングが順送金型の作業と異なる点は何ですか?順送金型では、部品はキャリア ストリップに取り付けられたままになり、成形中ずっとワークピースを拘束して安定させます。ラインダイのセットアップでは、ブランクはステーション間でサポートされていない自立したワークピース - であり、搬送中にハンドリング力を受け、各ストップで再固定されます。-その独立性により、特定の欠陥モード、特に材料フロー制御、ブランク位置決め、ステーション間の累積寸法ドリフトに関連する欠陥モードが増幅されます。
スプリングバックと寸法歪み
板金を 90 度に曲げ、パンチを放し、角度が 92 度または 93 度に戻るのを想像してください。この弾性回復 - 材料が元の形状に途中まで戻ろうとする頑固な要求 - はスプリングバックであり、金属スタンピング金型設計における最も永続的な寸法欠陥です。
スプリングバックが発生するのは、板金の変形が純粋に塑性ではないためです。成形中に蓄積されたひずみエネルギーの一部は、パンチが後退する瞬間に解放され、部品がダイの形状から「リラックス」します。この効果は、高強度の材料を使用するとさらに大きくなります。軟鋼製ブラケットは 1 ~ 2 度跳ね返る可能性がありますが、AHSS コンポーネントは 5 ~ 8 度以上跳ね返る可能性があります。としてダイ-マティックスプリングバックは、金型が材料の弾性を考慮していない場合、HSLA などの高強度材料で特によく発生します。{0}
ラインダイ構成では、ステーション間でスプリングバックが大きくなります。最初の描画が変更された形状でリストライク ステーションに到着した後、わずかに跳ね返った部品 - その後、リストライク ダイは、現実と一致しなくなった想定される入力形状に基づいて補正します。このカスケード的な不一致は、キャリア ストリップが部品を固定し、操作間での歪みの自由を制限する順送金型ではあまり問題になりません。
主な修正戦略はオーバーベンド補正です。つまり、弾性回復によって材料が正しい最終位置に到達するように、目標角度を超えて材料を成形するように金型を設計します。 Henli Machine が説明するように、エンジニアは金型の設計段階で、対応するスプリングバック補償角度を確保して「スプリングバックを予測」する必要があります。深刻な場合には、専用のリストライク ステーション - ライン - の追加の停止地点が、ジオメトリを所定の位置にロックする修正ヒットを適用します。弾性率の低い材料を選択したり、修正曲げプロセスを使用したりすると、効果が減少します。
描画操作におけるしわ、引き裂き、および細り
これら 3 つの欠陥は深く相互に関連しています - 1 つを積極的に修正すると、別の欠陥が引き起こされる危険があります。これらは、すべての深絞り操作における基本的な張力を表します。つまり、材料の流れが自由すぎたり (しわが寄ったり) すぎたり、制限されすぎたり (引き裂き) しないように制御しながら、壁の厚さを全体的に均一に保ちます (薄化を回避します)。
しわが寄る-波のような折り目やしわとして現れ、最も一般的には描画パーツのフランジや側壁に沿って発生します。これは、ブランク内の圧縮力が材料の座屈抵抗を超えたときに発生します -。本質的には、キャビティがスムーズに収容できる量よりも多くの金属が金型キャビティに流入しようとしています。通常、ブランクホルダーの力が不十分であることが疑われます。バインダーがフランジを十分にしっかりとクランプしないと、サポートされていない素材が圧縮されて座屈します。ブランクが大きすぎると、吸収できないスペースに余分な素材が送り込まれ、問題が悪化します。ライン ダイのセットアップでは、各ドロー ステーションに独立して調整可能なクッション システムが備わっており、ブランク ホルダーの圧力をステーションごとに微調整できることを意味します。-これは、バインダーの力の調整がストリップ全体に影響を与えるプログレッシブ ダイに比べて大きな利点です。-
引き裂くは逆の故障モードです。カップ壁または側壁の材料が絞りの深さに対応できるほど十分に伸びることができない場合、引張応力が金属の極限強度を超え、亀裂が生じます。鋭いダイ半径はパンチノーズまたはダイ入口半径に応力を集中させ、破壊の開始点として機能します。過剰な描画率 - が 1 つのステーション - であまりにも多くの深度を描画しようとすることも、もう 1 つの一般的な原因です。 Henli の技術的内訳では、絞り係数を大きくして変形をより緩やかにし、可塑性に優れた材料を選択し、潤滑を最適化することを推奨しています。深部の部品の場合、中間焼鈍を使用して絞りを複数のステーションに分割すると、ヒット間の延性が回復します - 各ステーションが独立しているため、ライン ダイ構成が自然に処理するワークフローです。
間伐引き裂くよりも危険ですが、引き裂くのと同じくらい危険です。目に見える亀裂の代わりに、材料は単に高応力ゾーン - で薄くなるだけです -。通常はパンチのノーズ半径と上部側壁に沿った部分です。視覚的にはわからないかもしれませんが、厚さ計を使用すると、局所的に 20% 以上の減少が見られます。潤滑が不十分だと、パンチとブランクの間の摩擦が増大し、材料が成形面上を自由に滑ることができなくなります。適切な材料サポートなしで絞り深さが深すぎると、同じ結果が生じます。修正方法には、潤滑被覆率 (工具および金型スタンピングの専門家が一貫して強調しているように、ブランクの両側) の改善、応力をより広い領域に分散するための絞り半径の増加、および追加のステーション間での成形の再配分が含まれます。
表面欠陥とかじりの防止
特に家電パネルや自動車のボディ部品などの目に見えるコンポーネントの場合、表面の品質によって、使用可能な部品とスクラップが区別されることがよくあります。-。かじりは進行性であるため、金型スタンピングにおける最も潜行的な表面欠陥です。かじりは一度始まると、プレス ストロークごとに加速します。
かじりは、金型の表面とワークピースの間の摩擦により、微細な溶接に十分な熱が発生し、ブランクからの - 材料がツールの表面に転写され、後続のすべての部品に傷を付ける粗い堆積物が蓄積されるときに発生します。アート・ヘドリック、『The Fabricator』誌に執筆では、研磨性かじり(スタンプされた材料の研磨性により工具鋼が摩耗する)、付着性かじり(冶金学的に類似した表面が摩擦を発生させ、微小溶接を互いに発生させる)、腐食性かじり(潤滑剤化合物からの化学反応が工具表面を攻撃する)の 3 つのタイプを特定します。-アルミニウムやステンレス鋼の加工では、これらの材料が一般的な工具鋼と冶金学的類似点を共有しているため、接着剤のかじりが最も多く発生します。
わかりやすい例: D2 工具鋼にはクロム含有量が高くなります。ステンレス鋼にはクロムも豊富に含まれています。- D2 ダイセクションがステンレス鋼を形成すると、クロム-と-の界面で過剰な摩擦と熱が発生し、接着剤の破損につながります。製造業者のガイダンスは明確です - 「どの工具鋼が摩擦に耐えられるか」を問うのではなく、「どうすれば摩擦を低減できるか」を問うのです。まず最初に確認するのは、潤滑剤の種類と用途です。ブランクの両面に潤滑油を確実に塗布する -、驚くほどスキップされることが多いステップ - は、目に見える違いをもたらします。潤滑以外にも、アルミニウム青銅インサートなどの冶金学的に異なる金型材料に切り替えると、単に症状に抵抗するのではなく根本原因を取り除くことで、コーティングされた工具鋼でさえも優れた性能を発揮する可能性があります。
特にラインダイのセットアップでは、かじりのリスクはステーションごとに異なります。初期の絞りステーションでは、最も重い材料と工具が接触し、最も多くの摩擦熱が発生するため、コーティングされたインサートや積極的な潤滑の主な候補となります。--対照的に、トリム アンド ピアス ステーションでは短時間のせん断接触が発生し、持続的な摩擦はそれほど発生しませんが、長時間の生産では依然として摩耗によるかじりを引き起こす可能性があります。各ステーションで独立して表面処理を調整できる機能 - で、トリム ダイをより単純な窒化表面で残しつつ、絞りダイを TiAlN でコーティングする - ことは、すべてのステーションが同じダイ ブロック材料を共有するモノリシック順送ツールに対するライン ダイ アプローチの実際的な利点の 1 つです。
次の表は、主要な欠陥の種類ごとに、その視覚的な特徴、根本原因、および金属ダイ スタンピングの専門家が部品の品質を回復するために必要とする修正措置をまとめたものです。
|
欠陥の種類 |
視覚的なインジケーター |
根本原因 |
是正措置 |
|---|---|---|---|
|
スプリングバック |
パーツの角度は目標を超えて開きます。壁は外側に曲がります。フランジが指定された形状から逸脱しています |
素材固有の弾性回復力。金型設計におけるオーバーベンドが不十分である。高強度素材により効果が増幅される- |
ダイにオーバーベンド補正角度を追加します。専用のリストライタステーションを挿入します。 CAE シミュレーションを使用して予測と事前修正を行います。-可能な限り弾性率の低い材料を選択する |
|
しわが寄る |
フランジの端または側壁に波状の折り目が-あります。圧縮-による座屈がドローサーフェスに現れる |
ブランクホルダーの力が不十分です。特大のブランクは余分な材料を供給します。ダイフィレット半径が小さすぎると抵抗が発生します |
ブランクホルダー(バインダー)の圧力を上げます。描画ジオメトリに合わせてブランク サイズを最適化します。ダイフィレットの半径を研磨します。ドロービーズを追加して材料の流れを制御する |
|
引き裂く |
パンチノーズ半径、ダイ入口半径、または側壁に沿った目に見える亀裂または亀裂。多くの場合、最も薄い壁の部分で |
単一ステーションの過剰な延伸比。鋭利なダイ半径により応力が集中。潤滑不良により材料の流れが制限されます。材料の可塑性が不十分である |
ドローを複数のステーションに分割します。ダイとパンチの半径を大きくします。両方のブランク表面の潤滑性を向上させます。深い部分には中間焼鈍を追加します。より延性の高い材料グレードを選択する |
|
間伐 |
局所的な壁厚の減少(超音波またはマイクロメーター測定によって検出可能)。計測しないと見えないかもしれない |
パンチとブランクの境界面での過度の摩擦。材料容量を超える深さを一撃で引き出す。不十分な潤滑範囲 |
両方のブランク面に潤滑剤を塗布します。パンチノーズの半径を大きくします。追加のステーション間でフォーミングを再分配します。成形シミュレーションを使用して、製造前に高ひずみゾーンを特定します- |
|
かじり |
部品表面の傷や引っかき傷。ダイ表面に接着剤の蓄積が見られる。ストロークごとに悪化する進行性の表面劣化 |
工具鋼とワークピース(接着剤)の冶金学的類似性。スタンプされた材料(研磨材)の研磨性の性質。潤滑剤による化学的攻撃(腐食性)。不十分または不適切な潤滑 |
異なる金型材料 (アルミニウム青銅インサートなど) に切り替えます。 PVD コーティング (TiN、CrN、TiAlN) をダイ表面に塗布します。潤滑剤のタイプをアップグレードし、両面塗布を確実にします。-金型表面の研磨品質を向上させる |
この表から、注目に値するいくつかのパターンが浮かび上がってきます。まず、潤滑はほぼすべての欠陥に対する修正措置として行われます - これは金属スタンピングにおいて最も過小評価されている変数です。第 2 に、ステーションの追加は、引き裂き、薄化、スプリングバックに対する繰り返しの解決策です。これがまさに、ライン ダイのセットアップが複雑な成形シーケンスに適している理由です。各ダイが独立している場合、リストライクまたは再分配ステーションの追加は簡単です。プログレッシブ ツールでは、同じ変更でストリップ レイアウト全体の再設計が必要になる場合があります。
3 番目の -、これは見逃されることがよくあります - これらの欠陥のいくつかは相互作用します。材料に十分な延性がない場合、しわをなくすためにブランクホルダーの力を増やすと、プロセスが引き裂かれる方向に進む可能性があります。かじりを防ぐために金型表面をコーティングすると、摩擦状態が変化し、その結果、材料の流れのパターンが変化し、しわや薄化の挙動が変化する可能性があります。ラインダイの操作における効果的なトラブルシューティングとは、個々の欠陥に個別に対処するのではなく、プロセスをシステムとして扱うことを意味します。
これらの欠陥を診断して修正する方法を知ることは、現場の知識として不可欠です。{0}}しかし、より広範な戦略的問題 -、そもそもライン ダイのセットアップが特定の部品、量、材料にとって正しい選択であるかどうか - には、部品の形状、生産の経済性、業界のアプリケーションの要求を相互に比較検討する、別の種類の分析が必要です。
用途に合わせてライン ダイ スタンピングを選択する場合
スタンピングの欠陥を認識し、その修正方法を知ることは重要ですが、単一のツールを作成する前に、ライン ダイのセットアップが適切なプロセスであるかどうかを知ることの方がはるかに価値があります。間違ったプロセスの選択は、欠陥を引き起こすだけではありません。コスト構造、サイクル タイム、および柔軟性プロファイルに縛られ、どれだけトラブルシューティングを行っても元に戻すことはできません。
それで、どうやって決めるのですか?答えは、部品サイズ、絞りの深さ、幾何学的複雑さ、材料の厚さ、年間体積の 5 つの測定可能な基準 - に帰着します。これらの基準はそれぞれ、ライン ダイの領域と順送またはトランスファー ダイの代替領域との境界線を描きます。これを実用的なチェックリストとして考えてください。部品がこれらのボックスのうち 2 つ以上にチェックを入れている場合、ライン ダイ スタンピングは真剣な評価に値する可能性があります。
パーツのサイズ、深さ、および複雑さのしきい値
最も単純なリトマス試験紙は次のとおりです。あなたの部品はキャリア ストリップ上の順送ダイを物理的に通過できるか?部品の幅が広すぎたり、深すぎたり、形状が複雑すぎてコイル ストック - に取り付けたままにできないため、答えが「いいえ」- の場合は、順送金型の領域を超えています。
さまざまなタイプのスタンピング金型の中でも、ライン金型構成は特に次の場合に優れています。
- 部品の寸法がストリップの送り制限を超えています:{0}幅が約 300 ~ 400 mm を超えるコンポーネント、またはコイル ストリップ上での効率的なネスティングを妨げる全体寸法を持つコンポーネントが自然な候補となります。自動車のボディパネル、大型構造ブラケット、および家電製品のハウジングは、通常、このカテゴリに分類されます。
- 描画深度には複数の段階が必要です。深さ-と-の比率が 0.75:1 を超える部品は、通常、1 回のヒットで成形することはできず、深絞りされたフィーチャーは連続ストリップ送りと互換性がありません。-各描画、再描画、および再ストライクには、ライン ダイ セットアップで独自のステーションが与えられます。
- ジオメトリには複数の角度の成形が必要です。-カム駆動のフランジ、アンダーカット、または垂直プレス ストローク以外の方向からの成形操作を必要とするコンポーネントには、独立したカム機構を備えた専用ステーションが必要です。-これは、単一の順送工具内で行うよりも、別々のダイセット間で設計する方がはるかに簡単です。
- 材料の厚さが 2.0 ~ 3.0 mm を超える場合:ゲージが重いと、順送ダイストリップキャリアに歪みを与える成形力が発生し、単一のプレスがすべてのステーションにわたって経済的に供給できるトン数よりも高いトン数が必要になります。ラインダイのセットアップは、各ステーションのプレストン数を特定の成形負荷に合わせます。
- このパーツは独立したブランクであり、ネストされたプロファイルではありません。-完成したコンポーネントが、曲がりのある平らな形状ではなく、立体的なシェル、カップ、またはエンクロージャである場合、ストリップの送りには何の利点もなく -、キャリア ウェビングの材料が大量に無駄になります。{0}}
順送金型スタンピングのサプライヤーかトランスファー金型スタンピングのサプライヤー - の調達パートナーが部品を評価する場合、これらの幾何学的なしきい値が最初に適用されるフィルターになります。順送金型の制限を超えているが、単一の大きなプレス ベッド内に収まる部品は、トランスファー金型に送られる場合があります。トン数を分配するために別個のプレスが必要な部品、または多くの段階にわたる非常に深い絞りが必要な部品は、フルタンデムラインダイ配置を指します。
量とコストの考慮事項
形状はラインダイスタンピングかどうかを示しますできる自分のパートをプロデュースします。音量は、それがそうであるかどうかを示しますすべき.
ラインダイツーリングは、コスト面で中間点を占めます。各ステーションの個別のダイセットのコストは、複雑なプログレッシブ ダイよりも安価です。-単一の描画ステーションでは 15,000 ドルから 50,000 ドルかかる場合がありますが、20 ステーションのプログレッシブ ツールでは 200,000 ドルから 500,000 ドルに達する可能性があります。ただし、ステーションあたりのコストに 6 または 8 ステーションを掛け、自動化ハードウェアを追加し、プレスラインのインフラストラクチャを考慮すると、総投資額は順送金型プログラムと同等かそれを超える可能性があります。
ライン ダイ スタンピングの経済的スイート スポットは、通常、年間およそ 10,000 ~ 500 個の部品を生産する-中規模から{1}}大量生産範囲にあります。- 10,000 ユニット未満では、複数のステーションにわたるツールへの投資の償却が困難になります。このしきい値を超えると、固定工具コストがより多くのユニットに分散されるため、部品あたりのコストは着実に低下します。{11}}年間数十万の部品を超える長期にわたる順送スタンピング プログラムの場合、決定は形状に帰着します。部品が順送金型に適合する場合、通常、部品あたりの経済性を考慮すると、ストリップ供給速度が優先されます。-そうでない場合、ラインダイまたはトランスファーダイのセットアップが唯一の現実的な方法です。
重要だが見落とされがちなコスト要因は、切り替えの柔軟性です。ラインダイのセットアップにより、ツーリングパッケージ全体を廃棄することなく、個々のステーションを変更または交換できます。プログラムが-サイクル中期のエンジニアリング変更を予期している場合-、車両開発中の自動車スタンピング金型プログラムでよく見られる-、このモジュール化により、モノリシック順送金型を修正する場合と比較して、工具の再加工で数万ドルを節約できます。
この場合、事前の実現可能性分析が何倍も報われるのです。メーカーは、部品に追加のステーションや異なるプレストン数が必要であることが判明するだけで完全なツーリングの構築に取り組むのではなく、鋼を切断する前に CAE シミュレーションを通じて金型のコンセプトを検証できます。YICENのスタンピング金型ソリューションこの目的のために特別に設計された実現可能性分析と CAE シミュレーション サービスが含まれています。- エンジニアがマテリアル フローをモデル化し、ステーション数の要件を予測し、工具への投資が完了する前にライン全体の成形力を評価するのに役立ちます。
ラインダイが優れた産業用途
特定の業界では、部品が常に上記のサイズ、深さ、複雑さのしきい値に達しているため、ライン ダイ スタンピングに引き寄せられています。このプロセスがどこを支配しているかを理解すると、独自のアプリケーションのベンチマークを行うのに役立ちます。
自動車:ボディパネル - フード、ドア、フェンダー、フロアパン - は、ラインおよびトランスファー金型セットアップのための典型的な自動車用スタンピング金型アプリケーションです。これらの部品は大きく、深絞りが必要であり、プログレッシブ金型では対応できない複数ステーションの成形シーケンスが必要です。{3}}構造補強材、クロスメンバー、トランスミッションハウジングコンポーネントもタンデムプレスラインで頻繁に稼働します。としてキーサイトのシミュレーションチームノート、ライン、トランスファー ダイ スタンピングは自動車分野の主要な金属成形プロセスであり、これらの複雑なツール設定を検証するためにシミュレーションが不可欠になっています。
家電製品:洗濯機の槽、乾燥機のドラム、冷蔵庫のライナー パネル、オーブンの筐体はすべて、深絞りされた大判の成形が必要です。{0}これらの部品は、大幅な絞り深さと表面品質要件を組み合わせており、ステーションごとのプロセス制御が不可欠となります。{3}}-
産業用および電気用エンクロージャ:電気接続箱、モーター カバー、HVAC 機器用の深絞り金属ハウジングでは、多くの場合、厳密な寸法制御を伴うシームレスな構造が求められます。-この組み合わせは、ライン ダイのセットアップが制御された多段階成形を通じて提供されます。-
重い構造コンポーネント:建設機械や農業機械の厚肉ゲージ ブラケット、フレーム補強材、取り付けプレートには、単一の順送工具に集中させるよりも個々のプレス機に分散させた高トン数で重いダイセットが必要です。
これらすべてのアプリケーションに共通する点は同じです。部品の物理的要件 - サイズ、深さ、厚さ、または成形の複雑さ - がプロセスを決定します。ライン ダイ スタンピングが選ばれるのは、どの場合でも単純であるため、または安価であるためではありません。これらが選択される理由は、部品を製造できる唯一のスタンピング方法であるか、生産にふさわしい品質と量でスタンピングを行うことができる唯一の方法だからです。-
メーカーがこうした意思決定を行う際には、評価プロセスの早い段階でツール パートナーと連携することで、コストのかかるミスを排除できます。YICHEN のエンドツーエンドのスタンピング金型機能--- には、実現可能性調査、CAE{1}} 主導のステーション構成、プロトタイプの検証が含まれます。- は、調達管理者や工具エンジニアにライン ダイ プログラムに自信を持ってコミットするために必要なデータを提供します。経験則に頼るのではなく、シミュレーションに裏付けされた実現可能性分析により、最初の注文書が発行される前に成形リスクと工具コストを定量化します。{4}
ただし、適切なプロセスの選択はスタートラインにすぎません。初期シミュレーションから金型加工、試運転、寸法検証に至るまで、その決定を生産準備の整ったツール - に変換する - には、独自の厳密なエンジニアリング ワークフローが必要であり、ここで行われた決定に基づいてすべての段階が構築されます。
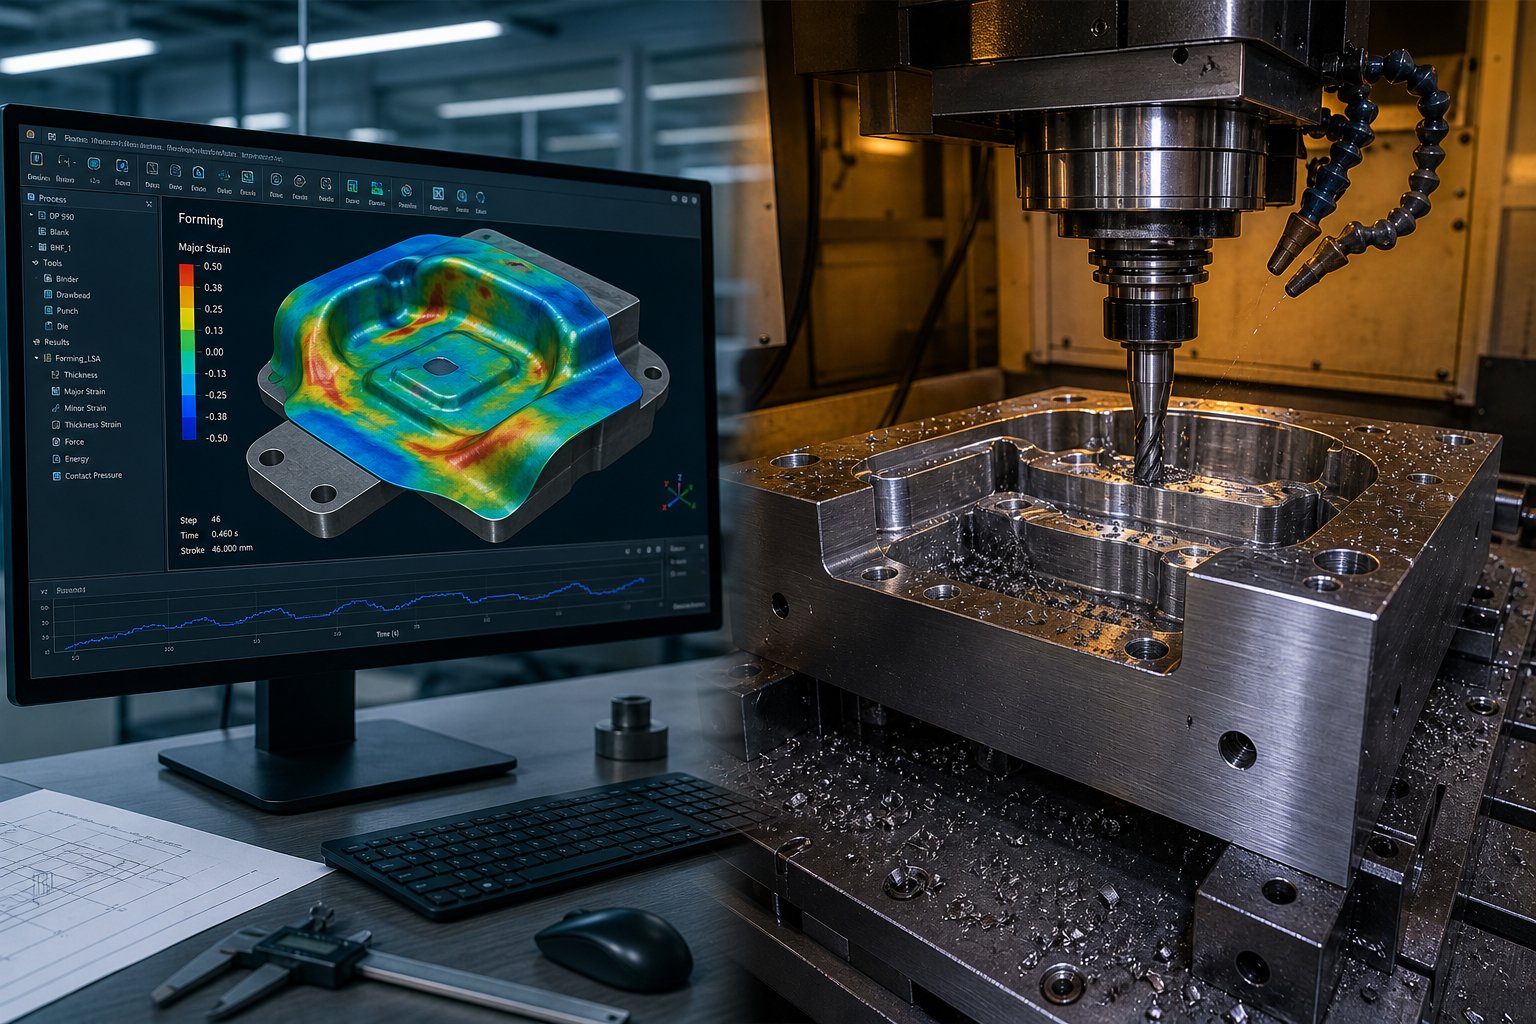
金型設計から生産まで-レディライン金型ツーリング
プロセスとしてライン ダイ スタンピングを選択し、材料を選択し、ステーション数を定義しました。次に何が起こるでしょうか?検証済みのコンセプトと、プレス機に設置された生産準備の整ったスタンプ ダイセットとの間のギャップが、ほとんどの金型プロジェクトの加速または停滞の原因となります。{1}初期の実現可能性から最終的な寸法承認までの金型開発ワークフロー - の各段階は、複雑な結果をもたらします。-シミュレーション段階でのショートカットは、トライアウト中にコストのかかる変更として表面化します。加工中に公差を逃すと、数週間にわたるベンチフィッティングにつながります。このワークフローをエンドツーエンドで理解することは、ツール エンジニアにとって役立つだけではありません。サプライヤーの能力を評価し、プログラムのスケジュールを管理する必要がある調達管理者にとって、これは必須の知識です。
ここでは完全な開発シーケンスを、4 つのステーションを構築する場合でも 8 つのステーションを構築する場合でも、すべてのライン ダイ ツール プログラムが従う段階に分けて示します。-:
- 部品の実現可能性レビューと DFM 分析
- 成形シミュレーションとCAE解析
- 金型設計と3Dモデリング
- 金型部品の CNC 加工
- 金型の組立とベンチフィッティング
- 反復調整を伴う試運転 (T0/T1)
- 寸法検査と検証
- 実稼働リリースと保守計画
各ステージは次のステージにフィードを送りますが、そのいずれかをスキップまたは圧縮すると、ほとんどの場合、前もって節約できる時間よりも下流での時間が長くかかります。各停留所で実際に何が起こるかを見てみましょう。
実現可能性分析とCAEシミュレーション
鋼材を切断する前に-、単一の金型コンポーネントをモデル化する前に-、エンジニアリング チームは一見単純な質問に答える必要があります。「この部品は実際に形成できるか?」というものです。実現可能性分析では、既知の成形限界に照らして部品の形状、材料グレード、厚さ、絞り深さを検査し、潜在的な問題を早期に特定します。これには、延伸比、ブランク サイズの推定値、想定されるステーション数、各ステーションでのプレストン数要件の評価が含まれます。
これをリスクフィルターとして考えてください。深さ-対-の比率が0.6:1の軟鋼の部品は簡単に通過します。 DP 780 鋼の同じジオメトリには、追加の再描画ステーションと、単一の CAD ファイルを開く前に工具コストとプレス ライン レイアウトを変更する非常に大きな空白の - リアリティが必要になる場合があります。
CAE(コンピュータ支援エンジニアリング)シミュレーションは、この実現可能性チェックを経験に基づいた推測から定量化可能な予測に変換します。エンジニアは有限要素解析を使用して、深絞り、トリミング、フランジ加工、再ストライク - の成形シーケンス全体をデジタルで複製し、各ステーションで仮想ブランクがどのように動作するかを観察します。ソフトウェアは、材料の成形限界曲線、亀裂の危険性のあるフラグ付けゾーン (赤)、臨界減肉 (黄色)、または圧縮によるしわ (青) に対するひずみ分布をマッピングする成形限界線図 (FLD) を生成します。
実際の見返りは莫大です。業界データによると、CAE シミュレーションを導入するメーカーは通常、物理的なトライアウトの繰り返しを 30 ~ 50% 削減します。これは、ダイの修正が減り、試作材料の無駄が減り、開発スケジュールが短縮されることを意味します。スプリングバック予測-は、高張力鋼-の金型製造の最も注意が必要な側面の 1 つです-は、試作部品が目標から 2 度外れて初めて金型から飛び出したときに発見するのではなく、機械加工を開始する前に金型の表面形状でモデル化し、補正することができます。
CAE は、ステーションのシーケンス決定の検証も行います。トリムは再ストライクの前に行うべきですか、それとも後に行うべきですか?材料の流れを制御するために、ブランクの特定の位置にビーズを描画する必要がありますか?ステンレス鋼の伸線ステーションの間に中間アニーリングステップが必要ですか?シミュレーションは、物理的なプレス ラインで回答するコストの数分の 1 で、これらの質問にデジタルで回答します。プログラムのタイムラインが月単位ではなく週単位で測定される製造環境の金型の場合、この前倒しのエンジニアリング作業が、予定通りの立ち上げとコストのかかる遅延を区別するものです。{2}{3}
YICENのプレス金型開発プロセスはまさにこの段階から始まります。- 実現可能性分析と CAE シミュレーションは、完全な工具生産に着手する前に実行されます。これにより、エンジニアや調達管理者は、試行中にのみ明らかになる仮定に依存するのではなく、金型コンセプトに対する定量的な自信が得られます。
金型加工・組立・試運転
シミュレーション結果が検証され、3D CAD でダイ設計が凍結されると、プロジェクトは物理的な実行に移ります。ここで、スタンプ ダイのコンセプトが具体的なツール - となり、シミュレーションの予測が製造現場で正しいかどうかを加工精度が決定します。
金型部品の機械加工では、複数のプロセスを組み合わせて、必要な形状と表面仕上げを実現します。 CNC フライス加工では、事前硬化された工具鋼ビレットからダイ シュー、パンチ プレート、ダイ ブロックを荒-切断します。-放電加工 (EDM) - ワイヤとシンカーの両方 - は、複雑な内部プロファイル、鋭利なコーナー、従来の切削工具では到達できない形状を処理します。精密研削により、ダイ面、パンチ先端、ガイドポストの穴などの重要な表面が、多くの場合ミクロン以内の最終的な寸法公差に達します。標準ダイ セットの場合、組み立てられたツールが CAD 環境でモデル化されたのと同じ空間関係を実現できるように、すべてのコンポーネントは共通のデータム - 位置合わせ穴、ダウエル ピンの位置、およびガイド ポストの穴 - を参照する必要があります。
熱処理は荒加工と並行して、または荒加工の直後に行われます。パンチとダイインサートは、目標のロックウェル値 - (D2 や SKH などの工具鋼の場合は通常 RC 58-62) まで硬化され、その後、硬度と靱性のバランスを取るために焼き戻しが行われます。真空熱処理により歪みや表面酸化が最小限に抑えられ、以前の機械加工で得られた寸法の完全性が維持されます。熱処理後、仕上げ研削と EDM で硬化したコンポーネントを最終仕様に合わせて調整します。
組み立てでは、すべての機械加工されたコンポーネントがダイ シュー上にまとめられます。ベンチフィッティング -、組み立てられた金型のシム調整、調整、検証という実践的な作業 - では、熟練した金型メーカーの経験がかけがえのないものであることが証明されます。ガイドポストの直角度がチェックされます。パンチ-と-の隙間は隙間ゲージまたは測定ピンで確認されます。ストリッパーの移動量が設定され、ブランクのホルダー表面が完全に接触するように青く着色され、スポットが付けられ、すべての位置決めフィーチャーが 3D モデルに対して確認されます。
一般に T0 (最初のトライアウト) と T1 (修正後の 2 番目のトライアウト) と呼ばれる試運転 - では、組み立てられたダイを初めて実際の成形条件下に置きます。エンジニアが部品の形状、表面品質、材料の流れのパターン、寸法精度を評価している間、ブランクの小さなバッチが各ステーションを通過します。ここがシミュレーションと現実の出会いです。-よくシミュレーションされた金型では、仕様に近い T0 部品が生成されますが、現実世界の変数 - 実際の材料バッチ特性、荷重下でのプレスたわみ、潤滑分布 - によって、シミュレーションでは完全には把握できない偏差が生じます。-順送金型メーカーまたはライン金型ビルダーは、T0 後に調整を行うことを期待しています。目標は最初のヒットで完璧にすることではありません。シミュレーションによる予測と物理的な結果の間のギャップを最小限に抑え、大規模なジオメトリの変更ではなく、修正が数十ミリメートル単位で測定されるようにします。
一般的な T0 修正には、パンチの高さのシミング、ブランク ホルダーの圧力の調整、トリム エッジの再カット、材料の流れを方向転換するためのドロービードの高さの微調整などが含まれます。- T1 トライアルでは、これらの修正が意図した結果を達成したことを確認します。 6 つ以上のステーションを含む複雑なライン ダイ プログラムの場合、各ステーションの T0/T1 サイクルを順番に調整する必要があります。- ステーション 2 でのドロー ダイの修正により、下流ステーションごとに入力される部品の形状が変更されるため、トライアウト プロセスはライン内を順番に移動します。
品質検証と製品リリース
試用プレスから取り出した時点で良好に見える部品が、必ずしも量産準備が整っているとは限りません。{0}}寸法検証は、視覚的な評価とエンジニアリング仕様への定量的な適合性の間のギャップを埋めます。
三次元測定機(CMM)は、依然としてポイントツーポイントの寸法検証のゴールドスタンダードです。{0}{1} CMM プローブは、特定のデータム フィーチャ、穴の位置、トリム エッジ、および形成された表面に触れ、測定された座標を公称 3D モデルと比較します。多くの場合大きく、複雑な 3D 表面を持つライン ダイ スタンプ部品 - の場合、CMM 検査は部品ごとに数時間かかる場合がありますが、測定の不確かさは数ミクロンにまで及びます。
光学 3D スキャンは、特に全面検証において CMM 作業を強力に補完するものとして登場しました。-光学測定システム数分で何百万もの表面ポイントをキャプチャし、CAD モデルにオーバーレイできるスタンプ部品の完全なデジタル ツインを生成します。カラーマップされた偏差レポートにより、部品がどこに適合し、どこからずれているかがすぐにわかります。- CMM 座標のスプレッドシートよりもはるかに直観的な視覚ツールです。大型の自動車用スタンピング金型の場合、スキャン システムは 2.5- メートルの金型表面を 15 分以内にキャプチャできるため、トライアウトと工程内検査の両方に実用的です。
合否判定ゲージと検査器具により、製造現場での確認を最速で行うことができます。{0}{1}カスタム-加工された治具は、部品の合わせ面、データム ロケーター、重要な形状の位置を複製します。部品が干渉なく治具に完全に装着され、すべてのチェック ピンが対応する穴を通過する場合、部品は適合しています。これらの治具は、オペレーターが不適合部品を生成する前に CMM やドリフトをキャッチする - のスキャンに必要な分や時間ではなく、数秒で部品を検証できるため、生産中に特に価値があります。
工程能力分析はこれらすべてを結び付けます。エンジニアは、単一の部品を測定するのではなく、統計的に有意なサンプル - (通常は 30 ~ 50 個の連続した部品) - を測定し、重要な寸法の Cpk 値を計算します。 Cpk が 1.33 (自動車の安全性に関する重要な機能の場合は 1.67) を超える場合、プロセスが目標寸法を中心としており、継続的な生産にわたって許容範囲内に収まるように十分に制御されていることを示します。-としてMing Chiang の検証方法論図に示すように、連続サンプリングによる CPK 分析により、数百万サイクルにわたる寸法安定性が確認されます。- これは、ダイセットがリリースの準備ができているという最終的な証拠です。
寸法検証とプロセス能力の確認後にのみ、ツールは製品リリースを受け取ります。この時点で、エンジニアリング チームはメンテナンス SOP も確立します。これには、計画された検査間隔 (多くの場合、50,000 ~ 100,000 ストロークごと)、トリムおよびピアス インサートの計画された研ぎ、潤滑プロトコル、およびスプリングやガイド ブッシュなどの摩耗コンポーネントの交換基準が含まれます。予測モニタリング - プレス力のサインを時間の経過とともに追跡して、金型の段階的な劣化を検出すること - は、生産量の多いラインでますます一般的になってきており、欠陥部品ではなくデータによってメンテナンスを開始できるようになります。-
この--エンドツーエンドのワークフロー - の実現可能性、シミュレーション、設計、加工、組み立て、試用、検証、リリース - が、スケジュールどおりに起動するツール プログラムと、コストのかかる遅延につながるツール プログラムを分けるものです。各フェーズには、材料の挙動を理解する CAE アナリスト、ミクロンレベルの公差を保持する機械工、シミュレーション出力を物理的な調整に変換できる金型メーカー、複雑な 3D 形状全体にわたる適合性を検証できる検査チームなど、専門的な能力が必要です。-
YICEN はこのライフサイクル全体をカバーします- は、初期の実現可能性分析と成形シミュレーションから、精密 CNC 加工、金型の組み立て、試運転、最終検査までを行います。ラインダイプログラムを評価する調達マネージャーやツーリングエンジニアは、このワークフローのあらゆる段階を担当するサプライヤーと提携することで、複数のベンダー間で責任を分割する調整リスクを排除できます。これはまた、CAE シミュレーション中に学んだ教訓が機械加工の決定に直接反映され、トライアウトの修正がシミュレーションの予測を反映し、検査結果が元の金型設計へのループを閉じることを意味します。-これは完全に統合された開発プロセスであり、-工具投資のリスクを軽減し、コンセプトから生産準備が整った部品へのパスを加速します-。
ラインダイスタンピングに関するよくある質問
1. ラインダイスタンピングと順送ダイスタンピングの違いは何ですか?
ライン ダイ スタンピングでは、個別のプレス ステーションで個別のスタンドアロン ダイを使用し、事前にカットされたブランクを手動またはロボットでそれらの間で移動させます。{0}順送金型スタンピングでは、連続した金属ストリップをコイルから単一の金型セット内の複数のステーションに供給し、部品は最終的な切断までキャリア ストリップに取り付けられたままになります。ライン ダイはより大きな部品、より深い絞り、より重いゲージを処理しますが、プログレッシブ ダイはより小型で大量の部品に対してより速いサイクル レート (1 分あたり 30-60+ ストローク) を実現します。-どちらを選択するかは、部品のサイズ、絞りの深さ、生産量、幾何学的複雑さに応じて異なります。
2. ラインダイスタンピングに最適な部品の種類は何ですか?
ラインダイスタンピングは、プログレッシブダイストリップ送りには大きすぎる、深すぎる、または幾何学的に複雑すぎる部品に最適です。一般的な用途には、自動車のボディ パネル (ボンネット、ドア、フェンダー)、家電製品のハウジング (洗濯機の槽、乾燥機のドラム)、深絞り電気エンクロージャ、-厚手の構造ブラケットなどがあります。深さ-対-の比率が0.75:1を超える部品、幅が300-400 mmを超える部品、またはマルチアングルのカム成形が必要な部品が有力な候補です。 YICHEN のような経験豊富なスタンピング金型サプライヤーと提携して実現可能性分析や CAE シミュレーションを行うことで、投資を開始する前にライン金型ツーリングが適切であるかどうかを確認できます。
3. 一般的なライン ダイ スタンピングのセットアップにはステーションがいくつ必要ですか?
一般的なライン ダイのセットアップでは 4 ~ 8 個の個別のステーションが使用されますが、正確な数は部品の形状、絞り深さ、材料グレード、および機能の複雑さによって異なります。単純なブラケットでは 4 つのステーション (絞り、トリム、ピアス、フランジ) のみが必要ですが、高度な高張力鋼で深絞り加工された自動車用パネルの場合は、再絞り、再ストライク、スプリングバック補正ヒットを含めて 7 ~ 8 つのステーションが必要となる場合があります。- AHSS やステンレス鋼などのより硬い材料では、加工硬化やスプリングバック動作により、同じ部品形状の軟鋼と比較してステーションが 1 つまたは 2 つ追加されることがよくあります。
4. ライン ダイ スタンピングで最も一般的な欠陥は何ですか?また、それらはどのように防止されますか?
最も一般的な 5 つの欠陥は、スプリングバック (角度を歪める弾性回復)、しわ (絞りフランジの圧縮座屈)、引き裂き (深絞り中の引張破壊)、減肉 (局所的な肉の減少)、かじり (接着剤の転写による切り込み部分の表面) です。防止戦略には、スプリングバックに対するオーバーベンド補正と再ストライク ステーション、しわに対する最適化されたブランク ホルダー圧力、引き裂きに対する複数のステーションにわたるドローの分割、薄化に対する潤滑の向上、かじりに対するダイ表面の TiN や CrN などの PVD コーティングが含まれます。金型の構築前の CAE シミュレーションにより、これらの問題のほとんどが予測され、コストのかかる試行錯誤の修正が削減されます。--
5. 自動化はライン ダイ スタンピングの生産性と品質にどのような影響を与えますか?
自動化により、スループットと一貫性の両方が大幅に向上します。手動移動では、部品の配置が可変で、サイクル レートが毎分約 4-6 ストロークに制限されます。完全なロボットによる搬送では、部品あたり 6.5-9 秒を達成し、ミリメートル単位の再現可能な位置決め精度を実現し、1 時間あたり 450~550 個の部品を生産します。ロボット システムは、真空グリッパー、磁気ピックアップ、またはアーム端ツールとして機械式フィンガーを使用し、ステーション間で部品形状の変化に適応するハイブリッド設計を採用しています。ネットワーク化されたコントローラーを介したプレス同期により、独立したプレスが調整され、ロボットが狭いタイミング枠内で金型スペースに安全に出入りできるようになり、オペレーターの怪我のリスクを排除しながら稼働時間を最大化します。


