


スタンピング金型の作り方
数百万回のプレスサイクルに耐えられるスタンピング金型を構築するのは簡単な作業ではありません。これは、部品の分析、材料の選択、エンジニアリング クリアランス、コンポーネントの機械加工、熱処理、組み立て、トライアウトの実行など、相互に依存する一連の決定です。ステップをスキップしたり急ぐと、ダイスは早期に失敗します。このガイドではワークフロー全体を説明するので、個人でショップを運営している場合でも、工具部門全体を管理している場合でも、自信を持って各フェーズに取り組むことができます。-
スタンピング金型とは何ですか、またどのように機能しますか
では、実際のスタンピングとは何でしょうか?最も単純に言えば、スタンピングダイは、力を使って切断、曲げ、または切断するためにプレス内に取り付けられた特殊なツールです。板金を完成形状に成形する。上半分(パンチ)が下半分(ダイブロック)に下降し、その間に閉じ込められた材料が意図した形状になります。それがプレス加工の核となる定義です。金属スタンピングとは何なのか疑問に思ったことがあるなら、数十トンの油圧または機械の力で駆動され、同一の部品を高速で製造するクッキー抜き型を想像してみてください。
より広範な製造状況における金型とは何かを理解することは、プロジェクトを組み立てるのに役立ちます。金型は、制御された力で原材料を成形する精密機械加工工具セットです。-特に金属スタンピングでは、ダイとパンチが上下の歯と同じように連携して機能します。一方が圧力を加え、他方が対応するキャビティを提供します。
すべての金型ビルダーが理解する必要がある主要コンポーネント
鋼を切断する前に、金型の各部分が何をするのか、そしてそれがなぜ重要なのかを知る必要があります。コアコンポーネントは次のとおりです。
- ダイシュー(下シュー)- ダイ ブロックを固定し、負荷がかかった状態でも構造的な剛性を維持するベース プレート。
- パンチホルダー(上シュー)- はパンチを取り付け、プレス力を切断面または成形面全体に均等に分散します。
- ストリッパープレート- はストロークごとにシート材料をパンチから剥ぎ取り、詰まりや部品の変形を防ぎます。
- ガイドピンとブッシュ- は上半分と下半分の間の正確な位置合わせを維持し、通常は 58 HRC 以上に硬化されます。
- スプリングシステム- は、制御された剥離圧力を提供し、成形型にブランク ホルダーの力を加えます。-
- バッキングプレート- はパンチの後ろにあり、繰り返しの衝撃によるパンチ ホルダーの変形を防ぎます。
各コンポーネントは金型の寿命と部品の品質に影響を与えます。ガイドピンが弱いと、位置ずれやエッジの早期摩耗が発生します。バッキングプレートが小さすぎると、パンチがホルダーに押し込まれてしまい、時間の経過とともに同心度が損なわれてしまいます。
このガイドでは、手動による機械加工のアプローチ(表面研削、ジグのボーリング、手動フライス加工)と CNC ベースの方法(ワイヤ EDM、CNC フライス加工、精密研削)の両方を取り上げているため、さまざまなレベルの設備を備えたショップでも理解できるようになります。{0}}
プロジェクトに適合するダイ タイプの決定
すべての部品に順送金型が必要なわけではありません。スタンピング金型の種類の選択は、部品の形状、生産量、利用可能な設備の 3 つの要素によって決まります。
A シンプルな単一ステーションのダイ-たとえば、ブランキングやピアシングなど、ストロークごとに 1 つの操作 - を処理します。部品数 10,000 個未満の少量生産、試作作業、複数ステーションの印刷機能力のない店舗に適しています。-工具のコストは、進歩的な工具よりも 50 ~ 70% 低くなります。
A 複合金型ブランキングとピアッシングを同時に行うなど、複数の切断操作を 1 回のストロークで実行します。ワッシャーやガスケットなど、精度が重要だがジオメトリが 1 つの平面に留まる平らな部品に適しています。
A 順送金型ストリップ材料を連続ステーションに供給し、それぞれのステーションでフィーチャを追加します。これは、何百万台も生産される自動車のブラケットや電気コネクタを思い浮かべてください。-大量の金属スタンピングの主力製品です。-初期費用は高くなりますが、大規模な場合は部品あたりのコストが大幅に低くなります。{4}}
部品が平らで単純な穴パターンがあり、必要な個数が 10,000 個未満の場合は、単一のステーションまたは複合ダイから始めます。-複数の機能を備えた 100,000 個を超える生産量を実行している場合、順送スタンピング金型への投資は、労力の削減とサイクル タイムの短縮を通じてすぐに回収されます。
適切な金型タイプは、下流でのあらゆる決定の軌道を設定します。- 材料グレード、加工の複雑さ、メンテナンスの要求はすべて、この選択に基づいて決まります。
ステップ 1 部品を分析し、適切な金型タイプを選択します
すべての金型は、紙の上で完成した部品として始まります。スケッチする前に単一のダイコンポーネントの場合は、その部品の図面を分析し、その形状、材料、および製造要件に基づいてツールのアプローチを決定する必要があります。この分析を間違えると、金型を過剰に構築するか (時間とお金を無駄にする)、または過少に構築する (早期故障を引き起こす) ことになります。金属スタンピングのプロセスでは、他のどの段階よりも慎重に事前に考えることが大切です。
部品形状を読み取り、必要な操作を特定する
部品のプリントを手に取り、単純な質問をしてください。この金型は板金に何をする必要があるのでしょうか?外部輪郭を持つフラットなプロファイルにはブランキングが必要です。内部の穴とスロットには、ピアシングまたはパンチング スタンピング操作が必要です。フランジとタブは曲げる必要があります。深いカップやエンクロージャには絞りが必要です。現実世界の部品のほとんどは、これらのいくつかを組み合わせています。だからこそ、まず幾何学を理解することが重要です。-
次の幾何学的な手がかりを探してください。
- フラットな外側プロファイルのみ- 個のブランキング ダイで十分です。
- 穴、スロット、または内部の切り欠き- 個のピアシング ステーションが必要です。
- 定義された半径で曲げる- はスプリングバック補償が制御された形成ステーションです。
- 深さ-対-の比率が 0.5 を超える- の描画オペレーション。おそらく多段階の-。
以下の表は、共通の部品の特徴をそれぞれに必要な金型プロセスにマッピングし、ツーリング設計を推進する形状の考慮事項も示しています。
| 手術 | 部品の特徴 | 金型の形状要件 |
|---|---|---|
| ブランキング | 外形輪郭・平面形状 | 全周にわたって均一なクリアランスを備えた、一致したパンチとダイのプロファイル |
| ピアス | 穴、スロット、開口部 | 穴の寸法に合わせたサイズのパンチ。片側のクリアランス分だけダイ開口部のサイズが大きくなります |
| 曲げ | フランジ、タブ、アングル | 最小曲げ半径と一致する半径を持つ V- ダイまたはワイプ ダイ(通常、材料の厚さの 1.0 ~ 1.5 倍) |
| 描画 | カップ、エンクロージャー、深い形状 | 半径付きドローパンチ、材料フロー制御用のブランクホルダー、深い部品用の複数の縮小ステージ |
部品にその表の複数の行のフィーチャーが含まれている場合、複合金型または順送金型 - のいずれかを参照することになります。生産量はどちらを決定するのに役立ちます。
材料特性がダイ設計の決定をどのように推進するか
ジオメトリは、実行する操作を示します。資料を見れば、これらの操作がどれほど困難であるかがわかります。工具の観点からシートメタルスタンピングプロセスを支配する 3 つの特性、すなわちせん断強度、延性、厚さです。
せん断強度切削力を決定します。ステンレス鋼 (せん断強度約 50 ~ 55 ksi) は、軟鋼 (約 35 ksi) やアルミニウム (約 15 ~ 20 ksi) よりも大幅に多くのプレストン数を必要とします。せん断強度が高いと金型の摩耗も促進され、より硬い工具鋼や超硬インサートが使用されるようになります。
延性亀裂が入る前に、材料をどこまで曲げたり引っ張ったりできるかを決定します。延性が低い材料では、曲げ半径と絞り深さが制限され、順送金型のステーション数に影響します。-
シートの厚さクリアランス値を直接設定します。の標準的な推奨事項ほとんどの鋼の場合、片面あたりの材料の厚さの 5 ~ 10% です。アルミニウムなどの柔らかい材料ではより狭いクリアランス (片側あたり約 5%) が使用されますが、硬い材料や厚いストックでは片側あたり 10 ~ 12% に達します。クリアランスが小さすぎると、切削抵抗が増加し、パンチの摩耗が早まります。クリアランスが大きすぎると、過度のバリが発生し、エッジの品質が低下します。
以下は、厚さの範囲が金型プロセスのクリアランスにどのように影響するかについての実用的な参考資料です。
- 薄肉(0.5mm以下)- のクリアランス許容差が重要になります。 0.01 mm の変動でもエッジの欠陥として現れます。
- 中ストック (0.5-3.0 mm)- 標準パーセンテージ-ベースのクリアランスは確実に機能します。ほとんどの板金プレス加工がここに当てはまります。
- 肉厚ストック(3.0~6.0mm)- 増加したクリアランス率 (片側あたり 10 ~ 15%) により、パンチの負荷が軽減され、工具寿命が延長されます。
より頑丈な材料 - ステンレス、-高強度低合金鋼 - - の金属プレス加工でも、ストリッパーやブランク ホルダーに大きなスプリング圧力が必要です。スプリングのサイズが小さいと、供給中に材料が浮き上がり、供給ミスやスラグが下流に引っ張られる原因になります。
金型の複雑さに合わせた生産量の調整
500 個のプロトタイプの実行と 2- 個の年間生産契約では、根本的に異なるツール戦略が必要です。{2}短期生産のための順送金型への過剰投資は資本を無駄にします。大量作業用のシングルステーション金型への投資が少ないと、労働力とフロアタイムが無駄になります。
次のボリュームしきい値を実用的なガイドとして使用してください。
- 部品数 5,000 未満- 個の-ステーションのダイやソフト ツールも同様です。初期費用が低く、この規模では部品あたりの費用も許容範囲内です。-
- 5,000~50,000部品- 個の複合ダイまたはステーションの少ない単純な順送ダイ。人件費の節約とバランスの取れた適度な工具投資。
- 50,000 部品以上- は硬化工具鋼を使用した完全順送ダイスです。この量のスタンピング プロセスでは、部品あたりのコストが大幅に低下し、サイクル タイムが数秒または数分の 1 秒に短縮されるため、工具費用が正当化されます。-
店舗の設備も検討してください。順送金型は、コイル フィード、パイロット ベースのインデックス作成、および十分なベッド長をサポートするプレスがなければ役に立ちません。-プレス能力でステーション数が制限されている場合は、トランスファー ダイのセットアップにより、ステーション間で個別の部品を処理しても同様の結果が得られる可能性があります。
ジオメトリ-マテリアル-の体積三角形が意思決定の枠組みになります。大量生産される強靱な材料の複雑な部品は、高級工具鋼から作られたマルチステーション順送金型を真正面から支えます。-少量の軟鋼の単純な平らな部品は、A2 または事前硬化プレートからの基本的なブランキング ダイを正当化します。-開始時にこの位置合わせを正しく行うことで、加工開始後の再作業、再設計、予算超過を節約できます。
ステップ 2 工具鋼と金型部品の材料を選択する
ステップ 1 のジオメトリ-マテリアル-ボリュームの調整により、金型が何を行う必要があるかがわかります。素材の選択によって、どれだけ長くそれを続けられるかが決まります。異なる金型コンポーネントは異なる応力に直面します - 刃先は摩耗に耐え、成形面はかじりに耐え、構造プレートは衝撃を吸収します - そのため、単一の鋼種がすべての役割を果たすことはできません。各コンポーネントに適切な金属スタンピング材料を選択することが、金型の寿命を左右することになります。
D2、A2、S7 工具鋼の選択
3 つの工具鋼グレードがスタンピング金型の作業を支配しており、それぞれが異なる故障モードに合わせて最適化されています。
D2これは、-長時間のブランキングおよびピアシング ダイに最適です。-炭素 (1.40-1.60%) とクロム (11.00-13.00%) の含有量が高いため、摩耗に非常によく耐える硬質炭化物が豊富に生成されます。 D2 は 54 ~ 61 HRC に達し、数百万単位に達するプレス鋼板の生産に対応します。トレードオフは?他のオプションに比べて靭性が低く、機械加工や研削が難しいため、大きな衝撃荷重を受ける金型には最適ではありません。
バランスの取れたパフォーマンスが必要な場合 - 優れた耐摩耗性と適度な靭性 -A2隙間にフィットします。 A2 は、D2 よりも少ないクロム (4.75 ~ 5.50%) とわずかに少ない炭素で、57-62HRCより機械加工しやすい状態を保ちながら。これは、エッジ保持とともにある程度の耐衝撃性が重要となるコイニングダイ、トリミングダイ、ロングパンチ、および大型のブランキングダイに適しています。部品数が 1,000,000 個未満の中量生産の場合、A2 が最高のコスト対パフォーマンス比を実現することがよくあります。--
S7D2にもA2にも匹敵しない耐衝撃性をもたらします。低炭素 (0.45-0.55%) と低減されたクロム (3.00 ~ 3.50%) により、加工硬度 48 ~ 58 HRC で優れた衝撃靱性が得られます。 S7 は、重ブランキング、冷間成形、金型の曲げ加工、およびパンチに突然の高エネルギー負荷がかかる作業に使用します。 D2 よりも摩耗が早くなりますが、硬い鋼を粉砕するような条件下でも欠けたり亀裂が入ったりすることはありません。
| 財産 | D2 | A2 | S7 |
|---|---|---|---|
| 硬度範囲 (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| 靭性 | 低から中程度 | 適度 | 高い |
| 耐摩耗性 | 素晴らしい | 高い | 適度 |
| 被削性 | 難しい | 適度 | 良い |
| 一般的な金型の用途 | -ロングランブランキング、ピアシング、トリムダイ、スタンピングダイ | コイニング、トリミング、大型ブランキング、ロングパンチ | 重打抜き、冷間成形、曲げ金型、リベット打ち |
ここでもワークの材質が重要になります。ステンレス鋼のスタンピングと高強度グレードでは、金型自体の硬度に近づく可能性のある負荷がかかるため、D2 鋼や粉末冶金鋼の使用が推奨されます。-対照的に、アルミニウムのプレス加工は摩耗は少ないものの、かじりのリスクが高いため、未加工の硬度よりも表面処理が重要になります。
超硬インサートとコーティングが効果を発揮するとき
ほとんどの生産量は中実工具鋼で処理されますが、超硬インサートは、特定の状況、特にファイン ブランキング、浅い絞り加工、研磨材の大量の穴あけなどの場合、金型の寿命を 500-1000% 延長します -。非常に高い硬度を備えているため、摩耗が顕著なステンレス鋼の金属スタンピングに最適です。欠点は脆さです。強い衝撃を受けると超硬に亀裂が入ります。そのため、成形作業ではなく、衝撃が少なく摩耗の多いステーション用に保管してください。{6}}
コーティングは中間の道を提供します。インサートの素材全体を交換するのではなく、硬くて低摩擦の表面層を追加することで、かじりを防止し、研ぎ間隔を延長します。-一般的なオプションは次のとおりです。
- TiN(窒化チタン)- 摩擦を軽減し、表面硬度を高める汎用コーティング。-ほとんどの素材に対する中程度の量のスタンピングに適しています。-
- TiCN(炭窒化チタン)- は TiN よりも硬く、耐摩耗性に優れています。大量の-または研磨材-の用途に適しています。
- TiAlN(窒化チタンアルミニウム)- 優れた耐熱性と摩耗性能。かじりが主な故障モードであるアルミニウム金属スタンピングや高速作業に効果的です。-
- CrN(窒化クロム)- 優れた耐付着性。亜鉛の蓄積が懸念される亜鉛めっき鋼板の成形に適しています。
PVD(物理蒸着)アプリケーションは、低温で動作し、歪みや基板の再硬化の必要性を回避できるため、一般に好まれます。- 1つ業界比較PVD- コーティング、イオン窒化-された工具では 120 万個を超える部品が生産されているのに対し、同じベース鋼のクロム-めっき工具ではわずか 50,000 個の部品が生産されていることが示されました。これは、大量のプレス加工されたアルミニウムまたはステンレス部品のコーティング コストを正当化する種類の ROI です。-
ダイセットとホルダーの材質の選択
すべてのコンポーネントに高級工具鋼が必要なわけではありません。ダイ シュー、パンチ ホルダー、リテーナー プレートは、材料を切断したり成形したりするのではなく、構造的な役割を果たします -。位置合わせを維持し、荷重を分散します。これらの部品を過剰に指定すると、金型の寿命が向上することなくコストが上昇します。
ダイセットコンポーネントの一般的な選択肢は次のとおりです。
- 鋳鉄 (D4512 または D6510 などの延性グレード)- 優れた振動減衰、大型ダイシューの費用対効果、良好な機械加工性。-標準的なプレス荷重で中程度の体積を実行する金型に適しています。
- プリハードン鋼(AISI 4140 または 28~34 HRC の同等品)-- 鋳鉄よりも高い剛性と耐荷重性。順送金型シューやたわみ制御が重要な重量トン数の用途に使用します。-
- 中炭素鋼-(AISI 1045、30~35 HRCに熱処理)- は、パンチとダイインサートを固定するリテーナプレートの標準的な選択肢です。
指針: ワークピースに接触するコンポーネント - のパンチ、ダイ ブロック、成形インサートにプレミアムな材料予算を費やします。不必要なコストをかけずに剛性を実現する、適切に指定された構造用鋼または鉄でその他すべてをサポートします。
すべてのコンポーネントに対して材料を選択したので、次の課題は、金型設計を正確な工学計算 -、クリアランス、切削力、ストリップ レイアウト - に変換して、実際のプレス荷重下で金型が意図どおりに正確に機能することを保証することです。
ステップ 3 金型設計を設計し、力を計算する
材料は金型に物理的なバックボーンを与えますが、エンジニアリングは金型に精度を与えます。このフェーズでは、部品の分析と材料の選択を具体的な数値に変換します。- クリアランスは 100 分の 1 ミリメートル単位で測定され、トン数要件はトン単位で計算され、ステーションごとに順序付けされたストリップ レイアウトに変換されます。ここでスタンピング金型の設計計算を取得すると、加工が簡単に実行できます。間違えると、高価な工具鋼と機械時間を使い果たした後、試行中にエラーが見つかることになります。
材料と厚さに応じたダイクリアランスの計算
ダイクリアランスは、パンチの刃先とダイの開口部エッジの間の隙間です。せん断中に材料がどのように破断するかを制御します。適切なクリアランスによりシートの上部と下部の破断面が整列し、破断面がきれいに接合し、バリを最小限に抑えた滑らかな切断エッジが生成されます。きつすぎると、パンチの働きが激しくなり、摩耗が早くなり、破損する可能性があります。緩すぎると、過度のバリ、ロールオーバーが発生し、エッジの品質が低下します。
側面ごとのダイのクリアランス=材料の厚さ × クリアランスの割合。ほとんどの軟鋼では、片面あたり 5 ~ 10% を使用します。アルミニウムなどの柔らかい材料では 5 ~ 7% が使用されますが、ステンレス鋼などの硬い材料では 10 ~ 12% 以上が必要です。
厚さ 1.5 mm の軟鋼部品をブランキングしていると想像してください。片面あたり 8% の場合、パンチの各面のクリアランスは 1.5 mm × 0.08=0.12 mm になります。これは、ダイの開口部の直径がパンチの直径よりも 0.24 mm 大きいことを意味します。同じ厚さのステンレス鋼部品の場合、片面あたり 10-12% - まで増やすと、片面あたり 0.15 ~ 0.18 mm になります。これは、材質が硬いほど、せん断中により大きな横方向の力が発生するためです。
いくつかの実際的な現実が、シート メタル スタンピング設計におけるこれらの計算に影響を与えます。より薄いストック (0.5 mm 未満) では、0.01 mm の変動でもエッジの欠陥として現れるため、クリアランスに関してより厳密な絶対公差が必要になります。厚いストック (3.0 mm 以上) は、範囲の上限に向かって押し上げられたクリアランスの恩恵を受け、パンチの負荷を軽減します。また、ミスミのエンジニアリング ガイダンスに記載されているように、現代の実践では、特にエッジ仕上げの要件が金型の寿命よりも重要でない場合、特定の用途では 11 ~ 20% のクリアランス値が工具の負担を大幅に軽減し、動作寿命を延ばすことができることが示唆されています。
力の計算によるプレストン数の決定
すべてのスタンピング プロジェクトには、機械に負担をかけずに材料をきれいに剪断するのに十分な力を備えたプレスが必要です。プレス能力が過小であると、失速、工具の損傷、部品の不一致が発生します。容量が大きすぎると資本が無駄になります。ブランキングおよびピアッシング加工におけるプレスのスタンピング力の計算は簡単です。
切削力 (トン)=切削周囲 (インチ) × 材料の厚さ (インチ) × せん断強度 (トン/平方インチ)
たとえば、0.060 インチの軟鋼 (せん断強度約 25 トン/平方インチ) から 3 インチ x 2 インチの長方形の部品を打ち抜くと、周囲=2(3 + 2)=10 インチのようになります。力=10 × 0.060 × 25=15 トン。単一のステーションとしては十分シンプルです。
現実世界の金型スタンピング操作はさらに複雑になります。-順送金型はストロークごとに複数のカットを実行します - すべてのピアシング パンチ、すべてのブランキング ステーション、すべてのノッチが同時に力を加えます。すべてのアクティブなステーションのトン数を一度に合計する必要があります。次に、ストリッパー スプリング、窒素シリンダー、成形または曲げ操作からの力を加えます。業界標準の慣行では、材料の変動、工具の摩耗、摩擦を考慮して、計算された合計に 15 ~ 20% の安全係数が適用されます。
これらの計算に使用されるせん断強度の値は、材料によって大きく異なります。
| 材料 | おおよそのせん断強度 (トン/平方インチ) | 相対的な力の需要 |
|---|---|---|
| アルミ(軟質) | ~11 | 低い |
| 真鍮(半硬) | ~20 | 適度 |
| 軟鋼(CR/HR) | 25 – 27 | 中程度-高い |
| ステンレス鋼(焼きなまし) | ~37 | 高い |
| ステンレス鋼(半硬質) | ~50 | 非常に高い |
半分の硬さのステンレスが、同じ形状の場合、軟質アルミニウムの 5 倍近くの力を必要とすることに注目してください。{0}まさにこれが、ステップ 1 での材料の選択が、ここでのプレス能力と金属スタンピング金型の設計決定に直接影響する理由です。
プログレッシブダイストリップレイアウトとステーションシーケンス
大量のスタンピング設計の場合、ストリップ レイアウトはエンジニアリングの創造性と生産の経済性が融合する場所となります。-プログレッシブ ダイ ストリップ レイアウトは、コイルがダイを通過する際にパーツがステーションごとにどのように展開するかを定義します。適切なレイアウトでは、材料利用率が最大化され (75% 以上を目標)、供給中のストリップの剛性が維持され、ステーション間の干渉を避けるために一連の操作が行われます。
ストリップのレイアウトは、デザインがコンパクトなプログレッシブ システムとして機能するか、トランスファー スタンピング - を必要とするかどうかも決定します。トランスファー スタンピングでは、個々のブランクが別々のダイ ステーション間で機械的に移動されます。搬送セットアップは、実際のストリップ幅の制限を超える大きな部品に適していますが、機械的に複雑さが増します。-
効果的なストリップ レイアウトを作成する一連のプロセスは次のとおりです。
- ストリップ上のパーツの向きを変える- 複数の角度とネスティング配置をテストして、ストリップの幅とスクラップを最小限に抑える方向を見つけます。角度を付けてネストすると、不規則な形状の材料使用率が大幅に向上します。
- フィードの進行(ピッチ)を決定する- ストロークごとにストリップが進む距離を計算します。これは、送り方向の部品の長さに、ストリップの完全性のために部品間に必要なブリッジ幅 (通常、材料の厚さの 1.25 ~ 1.5 倍) を加えたものに等しくなります。
- ステーションごとのシーケンス運転- は、初期のステーションでピアッシングとノッチングを配置し、中間のステーションで成形と曲げを行い、最後のステーションで最終のブランキングまたはカットオフを行います。各ステーションは、上流で作成されたフィーチャを歪めない作業を実行する必要があります。
- 1 番目または 2 番目のステーションに下穴を配置します- これらの穴は後続のすべてのステーションでパイロット ピンと係合し、わずかな送りの誤差を修正し、すべての操作にわたってフィーチャ間の精度を確保します。--
- キャリアストリップを設計する- 進行中の各部品を接続する材料は、座屈することなくすべてのステーションを押し通すのに十分な強度があり、さらに成形作業を妨げないように配置されている必要があります。--ストレッチウェブキャリアにより、延伸中の部品の垂直移動が可能になります。
- 必要に応じてアイドル状態のステーションを確認する- は、重い作業の間に空のステーションを挿入して、ストロークあたりのピークトン数を削減し、複雑なツーリングのための物理的なスペースを確保します。
- 総ストリップ幅を計算し、コイルの可用性を確認します- ストリップの幅は、パーツの幅にエッジ マージン 2 つを加えたものと等しくなります。標準コイルストックが必要な幅と厚さで入手可能であることを確認してください。
CAE シミュレーション ソフトウェアは、鋼材を切断する前にプレス設計全体を検証できます。最新の FEA ツールは、マテリアル フローをシミュレートし、減肉とスプリングバックを予測し、ステーションごとに干渉の問題にフラグを立てます。この仮想検証は、これまでプログレッシブ ダイ開発を悩ませてきたコストのかかる物理的な試行錯誤の多くを置き換えるものです。-ダイの予算が 5 ~ 6 桁に達する場合には大きな利点となります。--
クリアランスを計算し、トン数を確認し、画面上でストリップのレイアウトを最終決定すると、エンジニアリング段階は完了です。ここで数値を物理的な鋼 - にする必要があります。これは、1000 分の 1 の公差が現実となる機械加工段階に移行することを意味します。
ステップ 4 仕様に合わせて金型コンポーネントを機械加工する
エンジニアリング図面は、紙上の金型を定義します。機械加工でリアルに仕上げます。この段階では、硬化した工具鋼のブランクを精密部品に変換します。そこでは、ミクロン単位で測定される公差によって、数百万サイクルを実行する金型と数千回で失敗する金型が区別されます。工場が手動の平面研削盤に依存しているか完全な CNC セルに依存しているかにかかわらず、加工シーケンスは同じロジックに従います。つまり、最初にバルク材料を除去し、徐々に形状を調整し、最後に作業面を仕上げます。
すべての工具および金型メーカーは、このワークフローが金属スタンピング工具製造の中心であることを認識しています。荒加工から最終仕上げまでの流れは以下の通りです。
- 荒加工機のダイブロックとパンチブランク- バルク材料を除去し、仕上げ作業のためにすべての重要な表面に 0.5 ~ 1.0 mm のストックを残します。
- ストレス解消- は、荒切削 (ステップ 5 で説明) 中に導入された内部応力を熱的に緩和し、最終加工中の歪みを防ぎます。
- 中仕上げ機-- は、CNC フライス加工または従来のフライス加工を慎重にセットアップして使用し、最終サイズの 0.05 ~ 0.10 mm 以内の寸法を実現します。
- 目的の硬度に熱処理する- は、最終研磨の前にコンポーネントを硬化および焼き戻しします (ステップ 5 で詳しく説明します)。
- すべての基準面を仕上げ研磨します- はダイ面を表面研削し、平面を打ち抜き、平行度と基準面を確立します。
- ワイヤ放電加工または治具研磨プロファイル- は、最終的なパンチとダイの輪郭をミクロンレベルの精度でサイズに合わせてカットします。-
- 最終研磨とバリ取り- は作業面を必要な Ra 値にし、鋭利な非刃先をすべて破壊します。-
荒加工および CNC フライス加工のダイブロック
荒加工で基礎を作ります。 CNC 能力を備えた工場では、3 軸フライス センターが大量の除去を効率的に処理します。-ポケットの大量消費、段差穴あけリリーフ領域、および仕上げ用に 0.5 mm 以上残した外部輪郭のプロファイリングを行います。-寸法精度がまだ重要ではないため、ここでは送り速度は積極的なままですが、大きなダイ ブロックの熱歪みに注意する必要があります。冷却液を流し込み、バランスの取れた切り込み深さにより、後で部品を歪ませる応力の蓄積を防ぎます。
手動装置を使用しているショップは、従来のフライス加工、穴あけ、ジグボーリングによって同じ作業を実行できます。手動によるアプローチは時間がかかりますが、形状が単純な単一ステーションや複合ダイでは引き続き実行可能です。-特にジグボーリングでは、ガイドピン穴とダボの位置に対して 0.01-0.02 mm 以内の位置精度が得られます。これは、CNC ボーリングが利用できない場合の標準的な金型や製造作業に十分です。
フライス加工の荒加工精度は、どのような方法であっても、一般的には以下の精度に収まります。IT11~IT13の許容範囲、表面粗さは約5-Ra20マイクロメートルです。これは最終仕様には程遠いですが、その後の操作で最終的な形に近い形が確立されます。
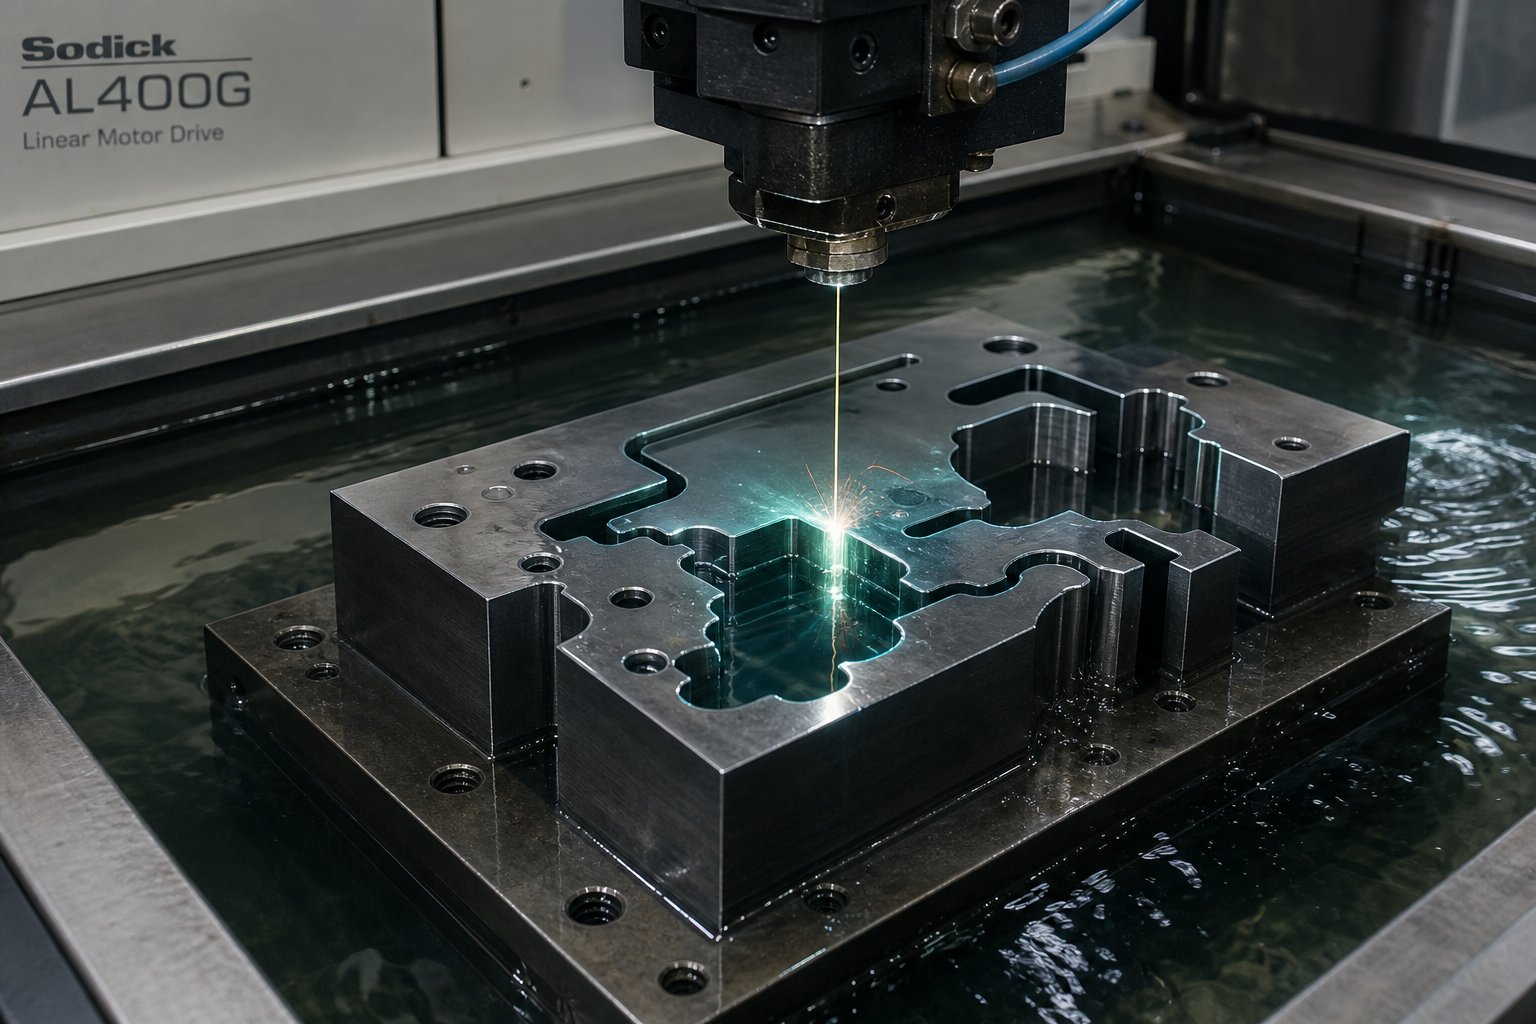
精密ダイプロファイル用のワイヤ放電加工機
複雑なパンチとダイの輪郭 - 狭い半径、複雑なカットアウト形状、鋭い内部コーナー - は、多くの場合、従来のフライス加工や研削で達成できる限界を超えています。ワイヤ EDM は、細い真鍮ワイヤとワークピースの間で放電を使用し、機械的接触をせずに材料を侵食することでこの問題を解決します。ワイヤが鋼に接触することがないため、切削抵抗ゼロ、工具のたわみがなく、完全に硬化した工具鋼 (60+ HRC) を焼きなましした素材と同じ容易さで加工できます。
工具スタンピング用途の場合、ワイヤ EDM はいくつかの重要な利点をもたらします。それは保持します公差±0.002~0.01mmマシンの能力とセットアップに応じて異なります。内側のコーナー半径は、カッターの形状ではなく、ワイヤーの直径 (通常は 0.1 ~ 0.3 mm) によってのみ制限されます。また、このプロセスでは機械的応力が発生しないため、薄いパンチやデリケートなダイセクションでも切断中の寸法安定性が維持されます。
ダイ プロファイルの一般的なワイヤ EDM ワークフローには、ラフ パスとそれに続く 1 つ以上のスキム パスが含まれます。各スキムパスで寸法精度と表面仕上げの両方が向上し、最終パスでは 0.8 マイクロメートル未満の Ra 値が達成されます。完全な量産ツーリングに着手する前に、パンチとダイのフィットを検証する金属スタンピング プロトタイプの場合、ワイヤ EDM を使用すると、ブロック全体を廃棄することなく、パスの再プログラム、プロファイルの再切断、再テストを迅速に繰り返すことができます。-
社内にワイヤ EDM や精密研削能力がないチームは、専門メーカーと提携することがよくあります。{0} YICHEN のような企業は、CAE シミュレーションの検証から CNC 加工および表面仕上げまでの完全な加工ワークフロー - をカバーする、エンドツーエンドの金型作成サービスを提供しています。--彼らのカスタムスタンピング金型ソリューション実現可能性分析、精密機械加工、試運転、検査を 1 つ屋根の下で処理できるため、社内に金属工具や金型工場全体を構築することなく、生産準備が整ったスタンピング工具を必要とする調達管理者や工具エンジニアのプロセスが合理化されます。{0}
表面仕上げ規格とその部品品質への影響
金型の加工面の表面仕上げは、プレス部品の品質に直接影響します。粗いダイ面はストロークごとに板金に傷を付け、表面に欠陥が生じ、材料のかじりを加速させます。表面が適切に仕上げられると、摩擦が軽減され、研ぎ間隔が延長され、品質基準を満たす部品が一貫して生産されます。
金属スタンピング工具コンポーネントの目標表面粗さ値:
| ダイコンポーネント | 対象面粗さ(Ra) | なぜそれが重要なのか |
|---|---|---|
| パンチ切断面 | 0.2 - 0.4 マイクロメートル | スラグの付着を防止し、剥離力を低減します。 |
| 型開き(カッティングランド) | 0.2 - 0.8 マイクロメートル | バリの形成とスラグの排出品質を制御 |
| 成形面(曲げ、絞り) | 0.1 - 0.4 マイクロメートル | 完成部品の材料のかじりや傷を最小限に抑えます |
| ガイドピンとブッシュの穴 | 0.4 - 0.8 マイクロメートル | 金型のスムーズな移動を保証し、スティックスリップ摩耗を防止します。{0} |
| ストリッパプレート面 | 0.8 - 1.6 マイクロメートル | 過剰な研磨コストをかけずに材料接触に適しています |
これらの値を達成するには、平坦な表面では最終作業として研削を行い、輪郭のある領域では研磨またはラッピングを行う必要があります。精密表面研削は、Ra 値 0.16 ~ 1.25 マイクロメートルで IT5-IT8 の精度に達します。これは、金型面の平行度と平坦度に関するスタンピング金型の要件を十分に満たしています。
粗さの数値以外にも、2 つの幾何公差によって、プレス荷重下で金型が正しく機能するかどうかが決まります。不均一なクリアランスやテーパーカットを防ぐために、上部ダイ面と下部ダイ面の平行度はダイ幅全体にわたって 0.01 mm 以内に保つ必要があります。ダイシュー面に対するガイドピン穴の垂直性により、上半部と下半部は真っ直ぐに追跡されます - ストローク全長にわたって角度誤差が増大し、シャットハイトでの位置ずれが拡大します。
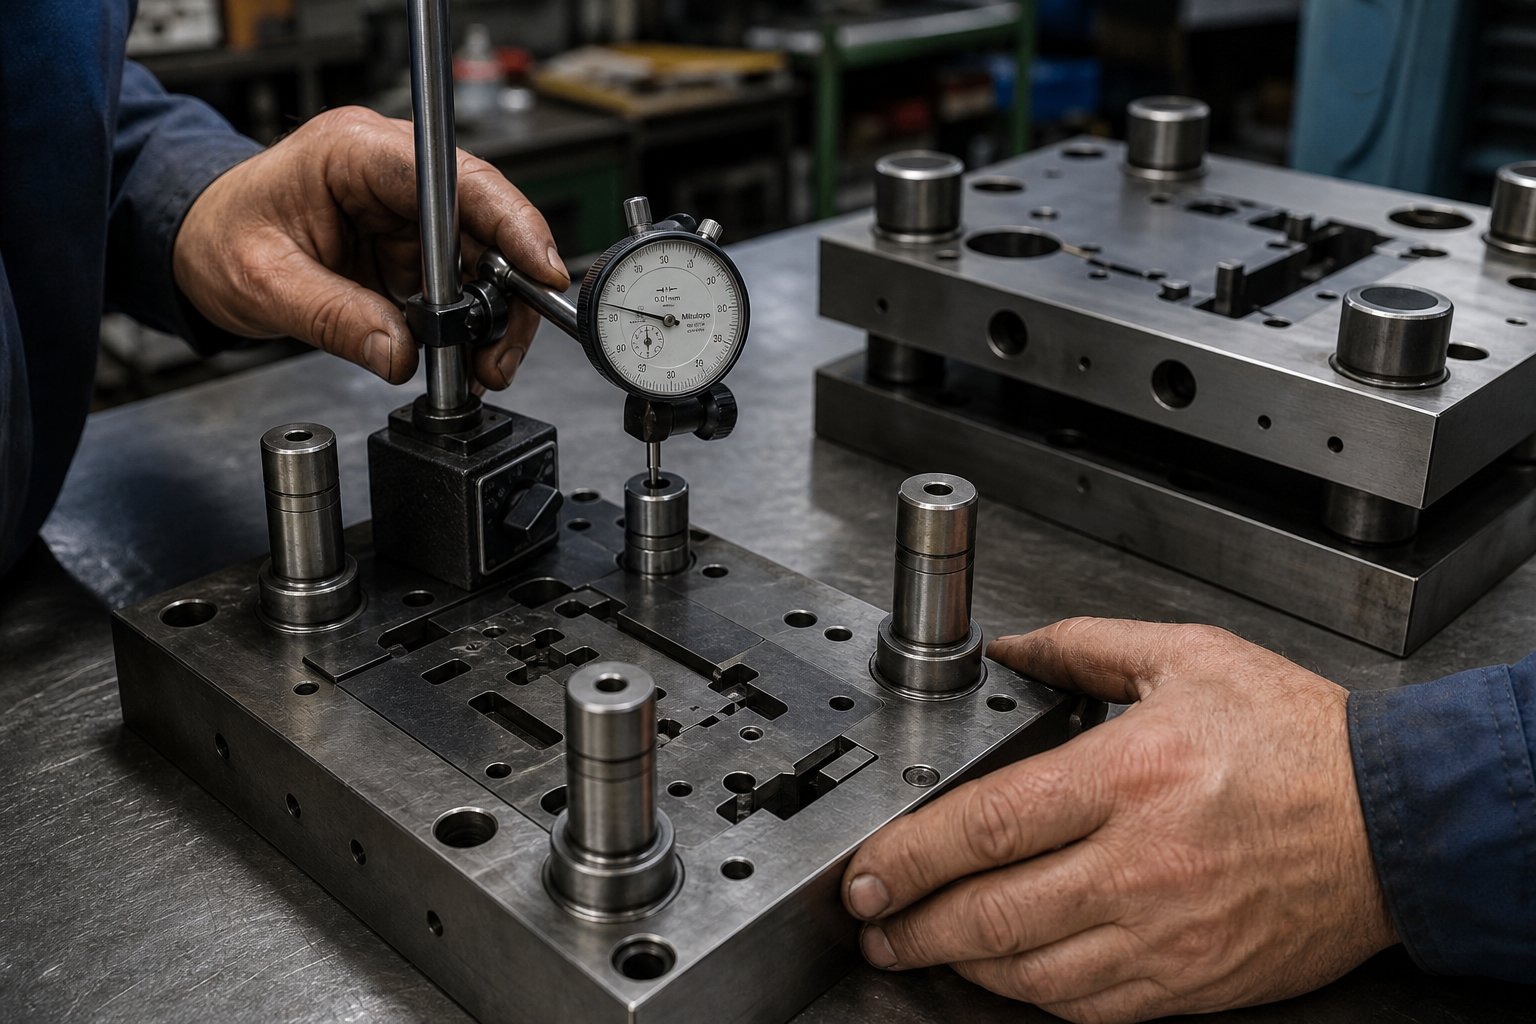
これらの公差を確認するには、ダイヤル インジケーターが地面をスイープし、ガイド ピンの穴でテストバーを測定する必要があります。{0}} CMM にアクセスできない店舗でも、精密ゲージ ブロック、磁気ベース上のダイヤル インジケーター、および注意深い技術を使用することで、信頼性の高い結果を得ることができます。重要なのは、熱処理と最終研削後の測定です。-、硬化前の寸法が熱サイクルを経ても変化しないとは決して想定しません。-
すべてのコンポーネントが機械加工、測定、印刷に対して検証されると、未加工の工具鋼を生産量に耐えられる硬化された耐摩耗性の金型表面に変える熱処理の準備が整います。{0}}
ステップ 5 耐用年数を最大化するためにダイス鋼を熱処理する
精密機械加工により、金型にその形状が与えられます。熱処理により耐久性を持たせています。 2 つのパンチは同じ寸法と同じ工具鋼等級を共有できますが、プレス荷重下ではまったく異なる挙動を示します - 1 つは数百万回の打撃に耐え、もう 1 つは数週間以内に欠けます。違いは微細構造であり、微細構造は完全に鋼に加えられる熱サイクルによって形成されます。大量生産に耐えられると予想される鋼製プレス金型の場合、熱処理はチェックボックスのステップではありません。-スタンピングツールと金型への投資が報われるか早期に失敗するかを決定するのは、この 1 つのプロセスです。
熱処理の品質は金型の寿命に直接影響します。オーステナイト化温度の 50 度の偏差や焼き戻しサイクルのミスは、金型がどれほど正確に加工されたかに関係なく、工具寿命を大幅に短縮する可能性があります。
板金スタンピング金型の完全な熱処理シーケンスは特定の順序に従っており、いずれかの段階をスキップしたり急いで行うと失敗を招きます。
- ストレス解消粗加工後、硬化前に残留応力を解放します。
- 予熱徐々に熱ショックのリスクを軽減します。
- オーステナイト化適切な温度で炭化物を溶解し、オーステナイトを均一に形成します。
- クエンチ鋼のグレードと断面サイズに基づいて、適切な媒体 (空気、ガス、油、または塩浴) を使用します。
- 極低温処理(オプション) 寸法安定性のために残留オーステナイトを変換します。
- 気性- は 2 倍または 3 倍の - で焼入れ応力を軽減し、最適な硬度-靭性バランスを実現します。
- 最終研磨熱サイクルが完了した後。
金型鋼の適切な焼き入れと焼き入れ
硬化により、鋼の結晶構造が比較的柔らかい相からマルテンサイト - に変化します。マルテンサイト - は硬くて耐摩耗性の構造であり、これによりプレス金型の部品は何百万回も金属板を切断して形成できます。-このプロセスは予熱から始まり、オーステナイト化を経て、焼き入れで終了します。
予熱ダイの表面とコアの間の温度勾配を軽減します。工具鋼は熱伝導率が低いため、急激に加熱すると内部応力が発生し、亀裂や歪みの原因となります。 D2 の場合、標準予熱範囲は次のとおりです。1200 ~ 1250 度 F (649 ~ 677 度)、断面が均一な温度に達するまで保持します。-重いダイブロックは、薄いパンチよりも長いイコライゼーション時間を必要とします。
オーステナイト化合金炭化物を鋼のマトリックスに溶解し、組織をオーステナイトに変換します。各グレードには独自の臨界温度ウィンドウがあります。
- D2- 1795–1875 °F (980–1025 度)、1850 °F が実際の目標としてよく使用されます。
- A2- 1750–1800 度 F (954 ~ 982 度)、合金バランスが異なるため、D2 よりわずかに低くなります。
- S7- 1700–1750 °F (927–954 度)、靭性を維持するために低く保たれます。
浸漬時間は、セクション全体が目標温度に達した後にのみ開始されます -。一般的な基準は、厚さ 1 インチあたり 45 ~ 60 分です。温度が低すぎたり、浸漬時間が短すぎたりすると、炭化物が溶解せずに残り、硬度と耐摩耗性が低下します。高すぎるか長すぎると、結晶粒が粗大化し、過剰な残留オーステナイトが発生し、亀裂のリスクが増加します。
焼入れ軟相の形成を抑制するのに十分な速さで冷却することにより、硬質マルテンサイト構造を固定します。 D2 は空気硬化鋼です-。つまり、制御された空冷またはガス圧焼入れにより、歪みを最小限に抑えながら完全な硬度が達成されます。-これは、複雑な形状の鋼部品をプレス加工する場合に大きな利点となります。 A2 も効果的に空気硬化します。- S7 では、空冷だけではコア全体に十分な硬度が得られない重いセクションに油焼き入れを使用する場合があります。
焼き入れ後、焼き戻しを開始する前に、金型部品を約 120 ~ 150 度 F (50 ~ 66 度) まで冷却する必要があります。この段階では、鋼は非常に硬いですが、高い内部応力下では危険なほど脆くなります-フレッシュマルテンサイトです。焼き戻しを一晩遅らせると、特に複雑な金型形状の場合、自然に亀裂が発生する危険性があります。
最適な靭性と硬度を実現する焼き戻しサイクル
焼き戻しでは、焼き入れした鋼を臨界範囲以下に制御された温度まで再加熱し、内部応力を緩和し、焼き入れしたマルテンサイトのような脆さを、より強靱で安定した構造に変換します。{0}焼き戻しを行わないと、打ち抜き板金の製造では数日以内に金型が破壊されてしまいます - 繰り返しのプレス負荷によりエッジが欠けたり、亀裂が入ったり、剥離したりする可能性があります。
二重焼戻しは冷間加工ダイス鋼の標準的な方法です。{0}最初のサイクルでは、焼入れ応力の大部分が軽減され、微細構造の安定化が始まります。サイクル間で室温まで冷却すると、残留オーステナイトがフレッシュ マルテンサイトに変態し、その後 2 回目の焼き戻しで安定します。寸法安定性が要求される重要な鋼板スタンピングダイやゲージの場合、トリプルテンパリングは追加の保険を提供します。
焼き戻し温度は、最終的な硬度と靱性のバランスを決定します。
| テンパリング戦略 | 典型的な温度 | 予想硬度 | 最適な用途 |
|---|---|---|---|
| 低温性- | ~400 度 (205 度) | 60–62 HRC | 最大の耐摩耗性。影響の少ないアプリケーション- |
| 高温-ダブルテンパー | 900 ~ 960 度 F (480 ~ 515 度) | 58 ~ 60 HRC | 寸法安定性、応力緩和、長期にわたる生産金型- |
生産量を稼動しているほとんどのスタンピング金型コンポーネントでは、900 ~ 960 度 F での高温二重焼戻しにより、より安全なバランスが得られます。{0}低温焼戻しに対して 1-2 HRC は犠牲になりますが、大幅に優れた寸法安定性と耐亀裂性が得られます。これは、金型が耐用年数にわたって数百万回の打撃にさらされる場合に、はるかに重要な特性です。
ここで実際的なポイントを説明します。硬化が不十分な金型(焼き戻しが強すぎる、またはオーステナイト化が低すぎる)は、刃先がワークピースからの摩耗に耐えるのに十分な硬度を欠いているため、早期に摩耗します。{0} -硬化しすぎた金型(改ざんが不十分、または焼き戻しが冷たすぎる)は、プレス ストロークごとの衝撃エネルギーを吸収できないため、欠けたり亀裂が入ったりします。目標は、摩耗に耐えるのに十分な硬さ、衝撃を吸収するのに十分な強度を持つ - の間にある狭い領域であり、適切な焼き戻しがそこに安定して着地する方法です。
応力緩和による寸法歪みの防止
ストレスの軽減は、コストのかかるやり直しを防ぐため、見落とされがちなステップです。{0}荒加工では、切削力、発熱、不均一な材料除去によりダイ ブロックに残留応力が生じます。最初にこれらの応力を緩和せずにブロックを硬化すると、オーステナイト化の焼入れサイクル中に応力が制御不能に解放され、許容範囲を超えて金型が変形します。-その結果、コンポーネントが適合しなくなり、熱処理サイクル全体に投資した後、再加工または廃棄 - が必要になります。-
応力除去プロセスでは、粗加工された部品を臨界未満の温度(通常、ほとんどの工具鋼では 1050 ~ 1200 度 F / 565 ~ 650 度)まで加熱し、応力が均一に緩和されるのに十分な時間保持してから、炉内でゆっくりと冷却します。{0}焼入れも相変態も行わず、- は熱緩和を制御するだけです。部品は寸法的に安定しており、予測可能な最小限の歪みで硬化の準備が整います。
ストレスを解消するタイミング:
- 重度の粗加工後(特に大きなブロックからの非対称の材料除去)。
- 溶接後の金型部品の修理。
- 大型または幾何学的に複雑なスタンピング金型部品の最終熱処理前。
- 硬化した表面を積極的に研削した後、-、最終焼き戻し温度より 25 ~ 50 度 F で低温応力除去を行うことで、研削亀裂の伝播を防ぎます。-
極低温処理は、温度スペクトルの対極に相当します。硬化鋼を約 -196 度 (-321 度 F) まで冷却すると、残留オーステナイト (焼入れ中に閉じ込められた柔らかくて不安定な相) がマルテンサイトに変わります。これにより、時間の経過とともに寸法安定性が向上し(使用中にサイズ変化を引き起こす緩やかな変形がなくなり)、耐摩耗性が向上します。極低温処理寸法のドリフトが許容できない精密なダイ、パンチ、ゲージ、スリットツールに最も適しています。汎用の板金スタンピング金型の場合、適切な二重焼戻しにより、追加のコストや極低温処理の複雑さを伴うことなく、十分な安定性が得られることがよくあります。-
熱サイクルは、金型コンポーネントが焼き戻され、安定し、目標硬度 - になり、すべての表面を仕様を満たす最終研削パスの準備ができたときに完了します。熱処理後の研削では、投資したばかりの慎重な冶金を台無しにする再熱損傷を避けるために、ライトパス、適切な冷却剤、および制御された削り取りを使用する必要があります。
ステップ 6 すべてのダイコンポーネントを組み立てて位置合わせする
これで、金型コンポーネントは硬化、焼き戻しされ、最終寸法まで研磨されます。それぞれが独立した精密部品です。組み立ては、個々の部品が機能するシステム - になる場所であり、不注意な作業により、それに先立って行われた 1 時間の機械加工や熱処理が台無しになる可能性があります。ガイド ピンの位置のずれ、シャットの高さの誤り、またはスプリングの予圧不足は、単に不良部品を生み出すだけではありません。{4}}ダイ自体に損傷を与え、場合によっては経済的な修理が不可能になることがあります。金属スタンピング金型を適切に組み立てるには、プレスがサイクルする前のすべての段階で適合性と位置合わせを検証する意図的な手順に従います。
ガイドピンの取り付けと平行度の確認
ガイド ピンは、あらゆるダイ スタンプの位置合わせのバックボーンです。上半分と下半分がストロークごとに完全に位置合わせされた状態を保ち、パンチがダイの開口部に対して中心からずれる横方向の力を吸収します。-適切なフィット感を得るには交渉の余地はありません。-
標準構成では、圧入(しまりばめ)片方の靴の - は通常、下部の - と硬化ブッシュを介して滑りばめ相手の靴に。圧入により、ピンは動かずに所定の位置に永久的にロックされます。ブッシングは、横方向の遊びのないスムーズなサイクリングを実現するために、十分なクリアランス (通常は 0.005-0.012 mm) を備えたガイド付き移動を提供します。最初のストロークでのかじりを防ぐため、取り付けの際にブッシングに金型専用のオイルを軽く塗布してください。
他の金属プレス部品を取り付ける前に、ガイドピンの直角度を確認してください。磁気ベース上のダイヤルインジケータをピンシャフトに当てて置き、全長をスイープします。許容振れは作動長さ全体で 0.01 mm 以下です。ここでの角度誤差はストローク全体で増大します - シュー表面で 0.02 mm 傾いたピンは、全ストローク伸張時に 0.04 ~ 0.06 mm の位置ずれとなり、刃先を損傷したり、不均一なせん断を発生させたりするのに十分です。
ピンを取り付けて確認したら、アッパーシューをガイド上にスライドさせます。横遊びがまったく感じられず、スムーズに移動するはずです。固着が発生した場合は、ブッシュの穴にバリがないか、またはシューが平行から外れるようなガイド ピンの中心間のわずかなずれがないか確認してください。決してアッパーシューを無理に押し下げないでください。- バインディングは何かが間違っていることを意味しており、押し込むとブッシュとピンの両方が損傷します。
上シュー面と下シュー面が平行になっていれば、アライメントチェックは完了です。精密に研磨した平行バーを下側のシューに置き、閉じた位置で上側のシューの面全体にダイヤル インジケーターをスイープします。偏差は、ダイ幅 1 インチあたり 0.0005 インチ以内に抑える必要があります。続行する前に、シュー面を軽くラッピングするか、シムの配置を調整して、ずれを修正してください。
ダイシャット高さとスプリングプリロードの設定
ダイシャット高さは、完全に閉じた位置で組み立てられたダイの全体の高さです。この寸法は、プレスの利用可能なダイ高さスペース-内に収まる必要があります。-下死点におけるラム面からボルスター上部までの距離からボルスターの厚さを差し引いたものです。単純そうに聞こえますが、以下の混乱がありますプレスシャット高さとダイシャット高さ実害を引き起こします。金型の高さがプレスの調整範囲に対して高すぎる場合、フレームが伸びて接続部が過剰な力で圧縮されます。短すぎると、金型が完全に閉じず、部品が不完全な状態で出てきます。
パンチ面とダイ面の間にソフトスペーサー(材料厚さのシムストック)を使用して、ダイが完全に閉じた状態でシャットハイトを測定します。ダイ シュー - の下に配置されたライザーまたは平行を含むスタックの合計高さ - がダイ シャットの高さになります。何かをボルトで固定する前に、この値がプレスの最小ダイハイト仕様と最大ダイハイト仕様の間にあることを確認してください。-
次にスプリングプリロードです。コイル スプリング、ウレタン パッド、窒素ガス シリンダーのいずれを使用する場合でも、ルールは同じです。スプリングはフル ストロークで自由長の 15-25% のみ圧縮する必要があります。この範囲を超えると疲労破壊が発生します。スプリングに亀裂が入り、ガスシリンダーが圧力を失い、ウレタンパッドが永久に変形します。各スプリングの自由長を測定し、シャットハイトでの圧縮長さを計算し、圧縮率が安全限界内にあることを確認します。シャットダウン時にスプリングが 25% を超えて圧縮する場合は、スプリングが短すぎるか、シャットハイトの調整が必要です。
プログレッシブ動作を実行するダイ スタンプの場合、ストリッパー プレート全体にわたる不均一なスプリング プリロードにより、ストリップの供給中に傾きが発生し、ミスフィードやパイロットの損傷につながります。すべてのスプリング ポケットが同じ深さであること、およびスプリングが同じ仕様であることを確認してください。- 異なるサプライヤーのスプリング レートを混合することは一般的ではありますが、回避可能なエラーです。
シューからストリッパープレートまでの組み立て順序
金型アセンブリは、ボトムアップ、アウトサイド-のロジックに従います。最初に位置合わせを確立し (ガイド システム)、次に作動コンポーネント (ダイ ブロック、パンチ) を取り付け、最後に二次システム (ストリッパー、スプリング、パイロット) を取り付けます。これらのステップを急いで実行したり、順序を飛ばしたりすると、エラーが発生し、金型の動作寿命がさらに長くなります。
スタンピング金型の完全な組み立て手順は次のとおりです。
- すべてのコンポーネントを洗浄します- は表面を脱脂し、梱包油を取り除き、すべての部品を明るい照明の下で亀裂、バリ、輸送による損傷がないか検査します。
- ロアシューにガイドピンを取り付けます- リーマ穴に圧入し、インジケータで直角度を確認します。
- ダイブロックを下部シューに固定します-は反りを防ぐために、肩のボルトを十字のパターンで締めます。ダイ面が仕様内でシューと平行であることを確認します。
- アッパーシューにガイドブッシュを取り付けます- ガイド ピンにスムーズにスライドしてフィットすることを確認します。
- パンチホルダーとパンチをアッパーシューに取り付けます- ダイをゆっくりと閉じ、クリアランスの均一性をチェックすることで、各パンチが相手のダイの開口部と同心円状に位置合わせされていることを確認します。
- バックプレートを取り付けます- はパンチヘッドとアッパーシューの間に配置され、衝撃力を分散し、柔らかい靴素材でのパンチ痕を防ぎます。
- ストリッパープレートをスプリングで取り付けます- はスプリング プリロードを 15 ~ 25% の圧縮範囲内に設定します。プレート面全体で均一なストリップ圧力を確認します。
- パイロット、ロケーター、フィードコンポーネントをインストールする- 順送ダイの場合、パイロットが設計された送りピッチでストリップ材料を正確にかみ合わせていることを確認します。
- シムストックとのすべてのクリアランスを確認します- 材料-の厚さのシムを各パンチとダイの開口部の間にスライドさせ、結合がないわずかな均一な抗力を確認します。
- ゆっくりとした手動サイクル (ドライラン) を実行します。- インチ、材料なしでダイが閉じられ、ストロークの任意の時点での接触、こすれ、または結合を監視しました。
順送金属スタンピング金型の場合も、ここに設置されます。バイパスノッチ- は、パイロット ピンがまだ部分的に係合している場合でも、ストリップを前方に送ることを可能にする、ダイの小さな逃げ切りです。板金スタンピング金型の負のバイパス ノッチと正のバイパス ノッチは、同じ中核機能を果たしますが、形状が異なります。ネガティブバイパスは、ストリップが前進するときにストリップを横方向に押す緩和された入口角度を特徴とし、ポジティブバイパスは隆起したガイド表面を提供します。どちらのタイプも、特に送りのタイミングが重要になる高速プレス速度での送り進行中のストリップの座屈やパイロットの破損を防ぎます。
慎重に順序を立てても、測定よりも経験に依存する工場では、特定の組み立てエラーが残ります。最も一般的な失敗とその原因は次のとおりです。
- ガイドピンの位置がずれている- はブッシングとピンの間にかじりを引き起こし、- ストロークの途中でダイが結合するまで摩擦が増大します。損傷が進行すると、ブッシュとピンの両方の表面が破壊されます。
- 不適切なシャット高さ (プレスするには高すぎるダイ)- は過剰なトン数を生成し、プレス フレームに過負荷がかかり、パンチが破損し、ダイ シューに亀裂が入る可能性があります。
- ストリッパースプリングの圧力が不十分です- により、板金が戻りストロークでパンチに張り付き、スラグがダイから引き戻され、後続のストロークが妨げられます。
- ダイブロック取付時のボルトトルクの不均一- によりダイ面に傾斜が生じ、不均一なクリアランスが生じ、一方の側に先細りせん断が発生し、もう一方の側に過度のバリが生じます。-
- バッキングプレートの紛失または置き忘れ- を使用すると、パンチ ヘッドが柔らかいシュー スチールに侵入し、同心性が徐々に失われ、クリアランスが公差を超えて増加します。
これらの各エラーは、測定すると、最初の本番が - に達する前に検出可能です。インジケーターの掃除とシムの引きずりのチェックに 30 分を費やすことで、数日間のトラブルシューティングと交換コンポーネントの数週間の待ち時間が節約されます。
ベンチに置かれた完全に組み立てられた金型は、まだ生産ツールではありません。実際の素材を実行し、出力を測定し、設計意図と物理的現実の間の避けられない矛盾を修正した後でのみ、それは 1 つになります。その検証プロセス - のトライアウト - は、アセンブリがそれ自体を証明するか、調整が必要な部分を明らかにする場所です。
ステップ 7 ダイのトライアウトを実行し、生産品質を調整する
完全に組み立てられた金型がプレス機に置かれるかどうかは、まだ証明されていません。実際の材料がそこを通過し、出力が検査に合格するまで、ツールは仮説 - であり、生産ツールではありません。ダイ トライアウトは、その仮説を系統的にテストするプロセスです。リスクの低いヒットから始めて、途中ですべての欠陥を診断して修正しながら、完全な本番環境に向けて段階を進めていきます。-期限に間に合わせるためにこの段階を急ぐと、製造工場は不良のプレス加工された金属部品を出荷したり、3 回目の生産で工具を破損したりすることになります。
トライアウトは本質的に反復的です。ヒット、測定、調整、再ヒットの複数サイクルを計画します。-トライアウトを 1 回のパスとして扱うショップは、生産上の障害、緊急の金型修理、および品質の逸脱に常に直面しており、追加の 1 日の慎重な検証よりもはるかに高いコストがかかります。
紙から生産資材までファーストヒットを実行
最初のヒットに対する進歩的なアプローチにより、問題を早期に明らかにしながら、ダイスへのリスクを最小限に抑えます。これを制御されたエスカレーションと考えてください。
- 紙のヒット- プレス速度を下げて、紙またはボール紙の上でダイを閉じます。印象により、すべてのパンチが均一に接触しているかどうか、閉じた高さが正しいかどうか、および干渉するコンポーネントが事前に干渉していないかどうかが明らかになります。金属を使用していないため、工具を損傷するリスクがありません。
- 柔らかい材質のヒット (アルミニウムまたは銅)- は、柔らかく薄いシート素材で数ストロークを実行します。アルミニウムは変形しやすいため、硬化したパンチに最大限の切削負荷をかけないと、位置合わせの問題、成形の不完全さ、クリアランスの問題が発生します。軟質材料部品のせん断パターンと対称性を確認します。-
- 低速での生産材料- は、実際の生産グレード シートを低速で金型スタンピング プレスに送り込みます(シングル ストローク モード)。-。各金属プレス部品にバリ、寸法精度、エッジの状態、表面の欠陥がないか直ちに検査してください。
- ストリップをロードした状態での生産速度- 低速部品が検査に合格したら、1 分あたりの目標ストロークまで増加します。{1}いくつかの問題 - の給紙ミス、スラッグの引き込み、熱の蓄積 - は生産リズムでのみ発生します。
としてMetalForming Magazine のメモ、全ねじ順送金型から最初に完成した部品は、すぐには寸法要件に適合しない可能性があります。スタンパーは多くの場合、金型が安定して良好な出力を生成する前に、ストリップを完全にロードした状態でいくつかの部品を実行する必要があります。これは、正しく成形するために完全なストリップの張力が必要な領域では、最初のストロークでプレス ラムがオフロードされたままになる可能性があるためです。
一般的な金型の問題の特定と修正
試してみるたびに何かが明らかになります - 問題は、部品が何を伝えているかを読めるかどうかです。金属プレス部品の各欠陥は、金型内の特定の根本原因にまで遡り、それぞれの根本原因には対象を絞った修正方法があります。以下に、最も一般的なトライアウトの欠陥とその原因と修正を示します。
| 欠陥 | あなたが見るもの | 根本的な原因 | 是正措置 |
|---|---|---|---|
| 過度のバリ | 素材の厚さの 10% を超える盛り上がった鋭いエッジ | パンチとダイのクリアランスが不十分、または切れ刃が摩耗または鈍くなっている | 刃先を再研磨します。-側面ごとのクリアランスを確認して調整します。アライメントをチェックする |
| ナメクジ引き | パンチ面に付着したスラッグをダイを通して引き戻す | ダイランド長不足、真空破壊不足、オイル吸引効果不足 | ダイランドを材料の厚さの 1.0 ~ 1.5 倍に増やします。スラグ保持機能を追加します。パンチ面の潤滑を減らす |
| 不均一なシアーマーク | バーニッシュバンドの幅はカット周囲で変化します | パンチ-と-の位置がずれています。非平行なダイ面- | -ガイド ピンの位置を再確認します。平行度を高めるためにダイス面を再研磨します。取付ボルトのトルクパターンを確認する |
| スプリングバック | 成形後に曲げ角度が目標を超えて開きます | 材料の弾性回復。ダイ形状のオーバーベンド補正が不十分 | オーバーベンド角度を増加します (通常、軟鋼の場合は 2-5 度、高強度の場合はさらに多くなります)。曲げ頂点にコイニングまたはボトミングを追加する |
| 曲がり部分でのひび割れ | 外側の曲げ半径での破壊 | 材料の延性に対して曲げ半径が小さすぎる。曲げ線に平行な粒子の方向 | 曲げ半径を大きくします。ブランクの方向を回転します。より成形可能なグレードの材料を使用する |
| フィードのミス/位置のずれたフィーチャー | 穴や特徴の位置がパーツごとに移動します-- | パイロットの損傷、フィード{0}}リリース タイミング エラー、またはストリップの滑り | パイロットの摩耗を検査します。フィードのリリース タイミングを調整し、パイロットが入った後、完全に噛み合う前にローラーがクランプを解除するようにします。{0}進行距離を確認する |
バリはトライアウトで最も頻繁に見つかるものであるため、特に注意する必要があります。業界の欠陥分析によると、不適切なクリアランス、磨耗した刃先、不良な位置合わせ、または材料の厚さのばらつきにより、パンチとダイの破砕ゾーンがきれいに接していない場合にバリが発生します -。バリの高さが素材の厚さの 10% を超える場合は、生産を開始する前に金型の介入が必要になります。適切なクリアランスと鋭いエッジを維持することが主な管理であり、生産中にバリの高さを監視することで、部品が仕様から逸脱する前に早期に警告を発します。
スプリングバック補正には多くの場合、最も多くの反復が必要です。高強度材料やステンレス鋼は激しく反発するため、計算だけでは補正角度を必ずしも予測できるわけではありません。-形成されたフィーチャが目標角度を一貫して保持するまでに、2 ~ 3 回の調整サイクル - がわずかにオーバーベンド、測定、調整、再実行 - - かかることが予想されます。
反復を通じて一貫した部品品質を達成
単一の良好な部品だけでは、ダイが検証されるわけではありません。 30-50 個の連続した金属スタンピング部品のサンプル実行全体で一貫した品質が得られ、工具が安定していることが確認できます。ノギス、ゲージ、または CMM 機器を使用して、パーツの印刷公差に対して最初の記事のパーツの重要な寸法を測定します。-走行中のトラックの変動 - 30 回の打撃で穴の位置が 0.05 mm ずれた場合は、個々の部品が検査に合格したとしても、何かが摩耗または移動していることを意味します。
トライアウト検証中の主な測定:
- バリ高さ- は最大コールアウト(精密に打ち抜かれた金属部品の場合は 0.05 ~ 0.10 mm)以下であることを確認します。
- 特徴-対-のディメンション- 穴の間隔、エッジの距離、曲げの位置が印刷許容範囲内に収まっていることを確認します。
- 曲げ角度- 完全に弾性回復した後、分度器または光学コンパレータを使用して測定します。
- 平面度- 定盤上のブランク部分を隙間ゲージでチェックします。コイルのセットや残留応力により、平坦な部品が湾曲する可能性があります。
- 表面状態- 工具の接触の問題を示す傷、かじり跡、または金型の圧痕がないか検査します。
サンプル実行全体ですべての寸法が維持されたら、プレス設定 - トン数、シャット高さ、送り長さ、速度、潤滑設定を文書化します。これらは、同じ金属プレス機での生産の開始と将来の金型セットアップのベースラインになります。生産中にこれらの設定から逸脱すると、品質が変動する場合のトラブルシューティングの開始点になります。
トライアウトは、実際の負荷でのプレストン数を確認する瞬間でもあります。多くのショップでは、全ネジが切られたダイスでストップ-ブロックリードの読み取りを実行し、すべてのアクティブなステーションによって同時に発生する実際の力の下でプレスに隙間やたわみがないかどうかをチェックしています。プレスがたわんだ場合、特に厚い金属部品や高強度の打ち抜き金属部品の場合、正しい成形深さと切断品質を維持するために、ラムをわずかに下げる必要があります。-
検査に合格したプレス部品は、工具開発から生産準備への移行を一貫して示しています。しかし、生産準備が完了することはゴールではありません - それは、このダイが設計された数百万回のヒットに実際に耐えられるかどうかを決定する、継続的なメンテナンス責任の開始点です。
ステップ 8 金型を保守し、アウトソーシングする時期を知る
トライアウト中にプレス機から転がり落ちる一貫したパーツは、まるでゴールラインのように感じられます。実際には、それらはさらに長いレースの始まりを示します。高級工具鋼で作られた金属スタンピング金型と、ミクロン単位の公差で精密加工された-ストロークごとに劣化が発生し、刃先が鈍くなり、ガイドピンが摩耗し、スプリングが疲労し、アライメントがずれます。-数百万回のヒットに耐えるダイと、20 万回のヒットで故障するダイの違いは、生産部品に欠陥が現れる前に実行される、規律あるスケジュールに基づいたメンテナンスによって決まります。-
研磨スケジュールと検査間隔の設定
効果的なメンテナンスは、カレンダーの日付だけではなく、ヒット数に直接関係します。週に 50,000 ストロークを実行する金型は、サイクル 5 の金型よりも早く磨耗します。000 - は明らかですが、多くの工場では、実際の生産量に関係なく、依然として週次検査をデフォルトとしています。スタンピングの製造プロセスでは、証拠に基づいたスケジューリングが重視されます。ヒット カウンターを追跡し、バリの傾向をログに記録し、サービスの期限をデータから知らせます。{6}}
中量生産におけるカスタム金属スタンピング金型の実際的な開始点は、材料の硬度と工具鋼のグレードに応じて、50,000-150,000 ヒットごとに研ぎをレビューすることです。{0}}ステンレス鋼や高強度材料は刃先の摩耗を促進し、間隔を短くします。アルミニウムや真鍮などの柔らかい素材を使用すると延長されます。検査中に観察した内容に基づいて、そこから調整します。
各メンテナンス間隔で検査する内容は次のとおりです。
- 刃先の状態- シャットダウンの直前に取り出したサンプル部品の丸み、欠け、微小亀裂、バリの高さを確認します。-
- ガイドピンとブッシュの磨耗- は、緩みを感じたり、サイクリング中の異常なノイズに耳を傾けたり、ピンの表面にかじり跡やかじり跡がないか調べてください。
- 春の疲労- は元の仕様に対して自由長を測定します。自由長の 10% 以上を失ったり、目に見える亀裂が見られるスプリングは交換してください。
- アライメントドリフト- 閉じた位置でダイアル インジケーターを上型と下型の面にわたってスイープします。偏差が 0.01 mm を超える場合は、取り付けのずれまたはガイドの摩耗を示します。
- ファスナーのセキュリティ- すべての取り付けボルト、ノックピン、リテーナーに周期的な振動による緩みがないか確認してください。
- スクラップ避難路- は、実行間のダイキャビティやシュートに蓄積したスラグの蓄積、スライバー、破片を取り除きます。
- 潤滑剤の供給- 潤滑剤が計画されたすべての塗布箇所に詰まりや乾燥箇所なく到達していることを確認します。
適切な研ぎ技術はタイミングと同じくらい重要です。パンチ面とダイランドを均等に表面研削して、元の形状とクリアランス関係を維持します。きれいな刃先を復元するのに十分な量の材料のみを除去します -。通常、研ぎサイクルごとに 0.05 ~ 0.10 mm です。研削後、正しいダイの閉鎖を維持するために、除去した量と同じ量だけシャットの高さを調整します。この調整を省略すると、研ぐたびにクリアランスが徐々に開いていき、最終的には解消しようとしていたのと同じバリの問題が発生します。
としてメタルフォーミングマガジンショップは修理費用とは別にメンテナンス費用を追跡する必要があると強調します。予防保守により、金型の現在の状態が維持されます。修理は、すでに壊れたものを元に戻します。この 2 つが一緒くたにされると、経営陣は「メンテナンス」コストが膨らむと認識し、スケジュールされたサービスを減らすようチームに圧力をかけます - まさに間違った対応です。計画されたメンテナンス活動の増加は、緊急修理や隠れたダウンタイムコストの減少に対応する必要があります。
金型の再加工または交換が必要な時期を認識する
研磨とコンポーネントの交換により、通常の摩耗に対処します。しかし、同じステーションがサービス直後に故障し続けたり、検証済みのセットアップの数千回のヒット以内に寸法ドリフトが再発したりすると、日常的なメンテナンスは限界に達します。これらのパターンは、より深い問題 - が金型全体に累積したクリアランスの変化、シューの構造疲労、またはいくら研磨しても修正できない基本的な設計の欠陥を示しています。
金属スタンピング製造プロセスでは、次のようなエスカレーションのトリガーに注意してください。
- 検証された研ぎとアライメント修正の後でも、バリや寸法のずれが再発する。
- 刃先が徐々に丸くなるのではなく、欠けたり亀裂が入ったりします。- これは、研ぎで対応できる範囲を超えた過負荷または材料疲労を示します。
- 生産ダイでは、ガイド ピンまたはブッシュの交換が年に 2 回以上必要になります。
- 累積的な研磨により、シャット高さ調整範囲が使い果たされるほど十分な材料 (通常は合計 3 ~ 5 mm) が除去されます。
- エンジニアリングの変更により部品の公差が厳しくなり、既存の金型形状では新しい仕様を維持できなくなりました。
これらの兆候が現れた場合、再調整(磨耗した部分の再構築とアライメントの回復)を行うか、完全に交換するかを決定します。修理スーツは、シュー、ガイド、および全体的な構造は健全なままですが、動作するコンポーネントが耐用年数を超えている場合に死にます。構造の完全性が損なわれた場合、累積的な再加工コストが新規製造コストに近づいた場合、または自動車グレードの一貫性で高精度の金型スタンピングが可能な工具が生産量に必要な場合には、交換が適切な判断となります。-
プロの金型メーカーと提携すべき場合
多くのショップでは、研ぎ、スプリングの交換、基本的なコンポーネントの交換を社内で効果的に行っています。{0}}これは、単純なブランキング金型や中程度の生産量に適しています。しかし、社内の能力が枯渇し、エンジニアリング リソースをフルに備えたプロの金属スタンパーがより良い道となる明確な境界があります。-
| シナリオ | -社内メンテナンスが対応します | 専門の金型メーカーが必要 |
|---|---|---|
| 標準工具鋼の刃先研ぎ | はい - の平面研削盤と基本的な治具で十分です | ジオメトリが複雑であるか、ワイヤー EDM の再形成が必要でない限り、- は使用できません |
| スプリングとコンポーネントの交換 | はい - の在庫交換部品と標準アセンブリ | カスタム コンポーネントの再エンジニアリングが必要な場合を除き、- は不要です。- |
| プログレッシブ金型ステーションの再構築 | ワイヤー放電加工とCNC研削を備えた工場であれば可能 | 複数のステーションの再設計または CAE 検証が必要な場合は、はい - |
| PPAP要件を備えた自動車用スタンピング金型 | - の文書化と検証の要求がほとんどの内部ショップを超えることはほとんどありません | はい - の完全な品質のシステム、シミュレーション、検査機能が必要です |
| 変更された部品形状またはより大きなボリュームに対応する新しい金型 | ショップがフルサービスのツールルームでない限り、- はできません- | はい - の実現可能性分析、設計、加工、試用がすべて必要です |
| CAE シミュレーションを必要とするダイ故障の根本原因分析- | いいえ、- ほとんどのショップには FEA ソフトウェアとシミュレーションの専門知識がありません | はい - シミュレーションにより、物理検査では見えない成形の問題が特定されます |
潜在的なパートナーに尋ねるべき、金属スタンピング金型の会社概要に関する有益な質問: 実現可能性から生産検証までのワークフロー全体をカバーしているのか、それとも個別の機械加工ステップのみをカバーしているのか?繰り返し故障する金型では、単一のコンポーネントを再加工するだけでなく、プロセス全体を再検討する必要があることが多いため、この区別は重要です。-。-
社内の金型製造能力を超えたチームや、大量の契約に生産{2}グレードの工具が必要なチームは、フルサービス プロバイダと提携することで、設計、機械加工、熱処理、試用などの個別のベンダーを管理する調整のオーバーヘッドを排除できます。-たとえば、YICHEN が提供するのは、RFQ-対応のカスタム スタンピング ダイ ソリューションこれらは実現可能性分析、CAE シミュレーション、精密機械加工、試運転、最終検査に及びます。- このガイド全体で取り上げているのと同じワークフローが、1 つの品質システムの下で実行されます。この統合されたアプローチは、トレーサビリティと初回合格承認率が生産スケジュールに直接影響を与える自動車スタンピング金型やその他の精密アプリケーションにとって特に価値があります。{2}}
金属スタンピング金型を社内でメンテナンスする場合でも、専門家と提携してメンテナンスする場合でも、原則は変わりません。メンテナンスにより、これまでのすべてのステップで行った投資が維持されます。ヒット数を監視し、体系的に検査し、刃先が破損する前に研ぎ、日常的なケアができなくなったら正直にエスカレーションします。何百万回ものヒットにも耐えられるように作られたダイは、その背後にあるメンテナンス プログラムが同様に規律を持って行われた場合にのみそれを実現できます。
スタンピング金型の作成に関するよくある質問
1. スタンピング金型を一から作るのにどれくらい時間がかかりますか?
単純な単一ステーションのブランキング金型の場合、設計からトライアウトまで通常 4{6}}8 週間かかりますが、複雑な順送金型の場合は 12~20 週間以上かかる場合があります。スケジュールは、部品の複雑さ、材料の選択、加工方法 (手動と CNC/ワイヤー EDM)、熱処理サイクル、および一貫した部品の品質を達成するために必要なトライアウトの反復回数によって異なります。社内にワイヤー EDM と CNC の能力がある工場では、加工ステップをアウトソーシングする場合と比較して、タイムラインを大幅に短縮できます。
2. プレス金型に最適な工具鋼は何ですか?
単一の最適な工具鋼はありません - 正しい選択は、操業と生産量によって異なります。 D2 工具鋼 (54-61 HRC) は、優れた耐摩耗性により、長期にわたるブランキングとピアシングに優れています。- A2 は、中容量のダイや長めのパンチに適した硬度と靱性のバランスのとれた組み合わせを提供します。- S7 は、激しいブランキングや曲げ作業に対して優れた耐衝撃性を提供します。非常に大量の-用途や研磨材の用途では、超硬インサートを使用すると、特定のステーションで中実工具鋼よりも金型の寿命を 500 ~ 1000% 延ばすことができます。
3. 板金スタンピングのパンチとダイのクリアランスをどのように計算しますか?
側面ごとのダイのクリアランスは、材料の厚さにクリアランスのパーセンテージを乗じたものに等しくなります。軟鋼の場合は、片面あたり 5 ~ 10% を使用します。アルミニウムなどの柔らかい材料には 5 ~ 7% が必要ですが、ステンレス鋼などの硬い材料には 10 ~ 12% 以上が必要です。たとえば、1.5 mm の軟鋼を各面 8% でブランキングすると、各面に 0.12 mm のクリアランスが生じ、ダイの開口部がパンチ全体よりも 0.24 mm 大きくなります。適切なクリアランスにより、きれいな破面位置合わせ、最小限のバリ、および延長された工具寿命が保証されます。
4. プレス部品に過剰なバリが発生する原因とその修正方法を教えてください。
過度のバリ - は、材料の厚さの 10% を超える鋭いエッジを隆起させています - は、パンチ-と-のクリアランスの不足、刃先の鈍いまたは磨耗、またはパンチとダイ間の位置ずれが原因で発生します。この修正には、切れ味を回復するために刃先を再研磨すること、材料の仕様に合わせて側面ごとのクリアランスを確認および調整すること、ガイド ピンの位置合わせとダイ面の平行度をチェックすることが含まれます。生産中にバリの高さを監視することは、部品が仕様から逸脱する前にメンテナンスを開始する早期警告システムとして機能します。
5. スタンピング金型の製造を自社で作成する代わりに外部委託すべき場合はどのような場合ですか?-
プロジェクトが-社内の設備能力 - を超える場合、特に複雑なプロファイル用のワイヤ EDM が不足している場合、設計検証に CAE シミュレーションが必要な場合、自動車-グレードの PPAP ドキュメントが必要な場合、または順送金型ステーションの再設計が必要な場合には、外部委託します。 YICHEN のようなフルサービスの金型メーカーは、実現可能性分析、シミュレーション、精密機械加工、試運転、検査を 1 つの品質システムで処理するため、複数ベンダーの調整が不要になります。-この統合されたアプローチは、初回パスの承認率が生産スケジュールに直接影響する大量の契約の場合に特に価値があります。{7}}{8}}


