


カーウイングスタンピング金型とは何ですか、なぜその費用がかかるのか
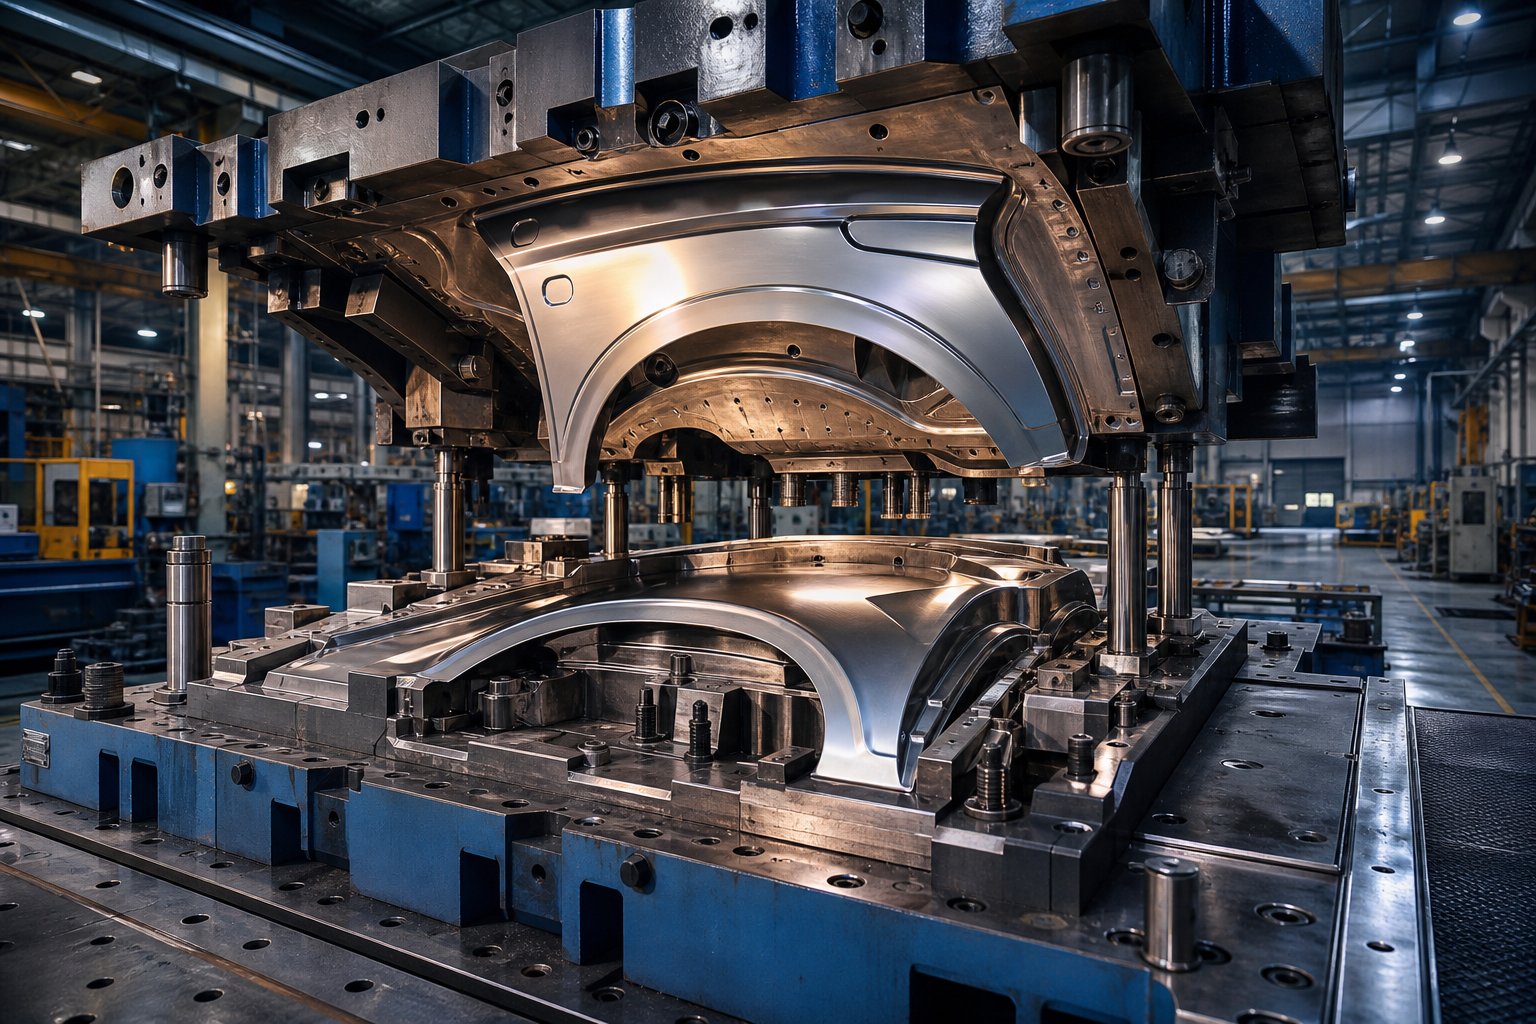
検索すると割引価格のカーウイングスタンピングダイ、価格が公正かどうかを評価する前に、何を購入しようとしているのかを正確に知る必要があります。車のウィングは、北米英語でフェンダーと呼ばれ、前輪または後輪の上にアーチ型になっているボディ パネルです。平らな金属板からそのパネルを形成するには、単一のプレス ストロークまたは厳密に連続した一連の操作で複合曲線、鋭い特徴線、正確なエッジ フランジを生成できる特殊な金属スタンピング金型が必要です。
車のウイングのスタンピング金型は、適合する上部と下部のスチール部品で構成される精密工具で、平面金属板を切断、絞り加工し、車両の 3 次元フェンダー パネルに成形します。-、クラス A の表面仕上げとボディ ギャップの寸法基準を満たしています。-
カーウイングスタンピング金型の特徴
フラットブラケットや構造補強に使用されるプレス金型とは異なり、フェンダー金型は深絞りの深さ、凸面でのストレッチフォーミング、および狭い半径の移行を一度に管理する必要があります。複雑な形状により、ダイスタンプの表面には鏡面品質の加工が必要となり、わずかな偏差でも完成したパネルに目に見えるうねりが生じます。{1}これが、自動車のボディパネル用のスタンパー金型のコストが、隠れた構造部品用に作られたスタンパー金型よりも大幅に高い理由です。
自動車ボディパネル製造における主な機能
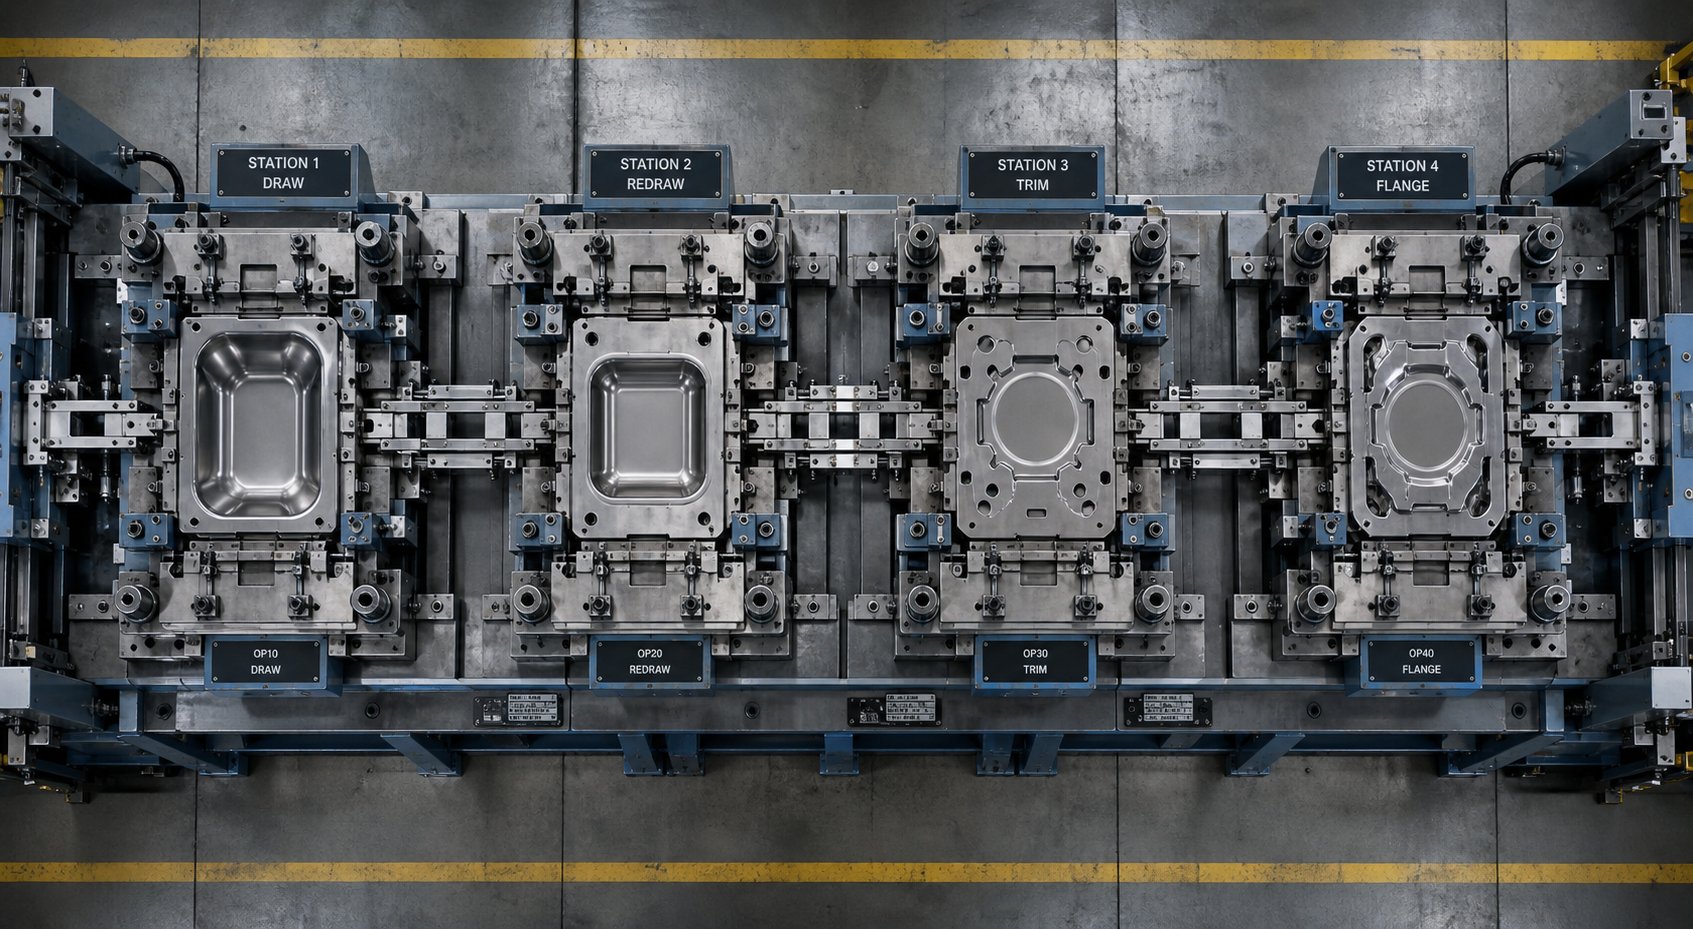
完全な翼ダイセットは、通常、絞り加工、トリミング、フランジ加工、および再ストライク操作を実行します。描画によって基本的な形状が形成され、トリミングによって余分な材料が除去され、フランジ加工 エッジを曲げるパネルが車体にボルトで固定される取り付け面を作成します。プロセス内の各ステーションにより、ツール パッケージ全体のコストが増加します。
用語に関する簡単な注意: 業界の文献では、スタンピング金型、ダイスタンプ、さらには射出成形金型という用語が大雑把に使用されているのを目にします。スタンピング金型とスタンピングダイは、同じ板金ツールを指します。厳密に言えば、金型は液体または溶融した材料を成形するのに対し、金属プレス金型はプレス力を受けて固体の板金を成形します。この違いを知っておくと、割引ツールを提供するさまざまなサプライヤーの見積もりを比較するときに混乱を避けることができます。
絞りの深さから表面仕上げの公差に至るまで、これらの金型の背後にある技術的要求が価格を高め、正当な節約がどこで見られるかを決定します。
カーウイングダイの価格を決定する技術的要件
金属スタンピング金型のすべての割引には下限があり、その下限を下回ると、工具が許容できる車のウイング パネルを製造できなくなります。その下限がどこにあるのかを理解することで、実際の節約と手抜きを区別することができます。 3 つの技術的要求がベースラインを設定します。絞りの深さ、表面仕上げのグレード、およびボディへの適合性の寸法公差です。
フェンダージオメトリの描画深さと成形の複雑さ
平らなスチール素材をパンチの上で引っ張り、ホイール アーチのような形状のキャビティに押し込むことを想像してください。金属は、複合曲線を横切って同時に伸び、圧縮し、流れます。一般的な車のウイング パネルには 150 mm ~ 250 mm の絞り深さが必要ですが、一部の彫刻デザインでは 300 mm を超えます。この深さは、ホイール開口部の狭い半径とボディ側面に沿って走る特徴線と組み合わされて、板金プレス金型があらゆる点で材料の流れを正確に制御する必要があることを意味します。
状況を説明すると、単純な構造ブラケットでは、曲率を最小限に抑えた絞り深さは 20 ~ 40 mm だけで済みます。成形力、ブランクホルダーの圧力校正、および描画ステーションの数はすべて深さに応じて調整されます。より深い絞りには、より大きなプレストン数、より厳密な半径制御を備えた、より堅牢なカスタム金属スタンピング金型が必要であり、最終形状を実現するために追加の再ストライク操作が必要になる場合もあります。これらの各要因により、金属スタンピングツールのコストが増加します。
ボディパネルの表面仕上げと寸法規格
車のウイング パネルはクラス A の表面であり、塗装後に顧客の目から見えることを意味します。によると自動車製造のための計測標準, クラス A の表面は、完璧に滑らかで連続的で、肉眼で検出できる欠陥がない必要があります。これらは構造的および空気力学的役割も果たすため、価格に関係なく品質要件について交渉の余地はありません。-
ボディパネルの寸法公差も同様に厳しいです。あJDパワーの調査自動車の品質問題の 41% は幾何学的な品質欠陥に遡ることがわかりました。完成車のパネル-と-のパネルの隙間は通常 +/- 0.5 mm に保たれます。これは、アセンブリの積み重ねを考慮して、スタンプされたフェンダー自体がより厳しい値まで正確である必要があることを意味します。- -ブラケットや補強材などの目に見えない部品は、+/- 1.0 mm 以上の幅でも影響はありません。
| パラメータ | カーウイング(フェンダー)パネル | 構造ブラケット・補強材 |
|---|---|---|
| 描画深さ | 150 - 300 mm | 20 - 40 mm |
| 表面仕上げグレード | クラス A (表示、ペイント準備完了) | クラス C / D (非表示、機能のみ) |
| 寸法許容差 | +/- 0.3 ~ +/- 0.5 mm | +/- 0.8 ~ +/- 1.5 mm |
| ダイステーションの一般的な数 | 4 - 6 (描画、トリム、フランジ、再ストライク) | 1 - 3 (空白、フォーム、ピアス) |
| 表面粗さ(Ra) | 0.4 - 0.8 マイクロメートル | 1.6 - 3.2 マイクロメートル |
この比較から、購入者は次のことがわかります。絞りの深さ、表面仕上げ、嵌合エッジのコア寸法公差は、交渉の余地のない仕様です。{0}}ディスカウントカーウイングスタンピングダイであっても、これらの数値を達成する必要があり、そうしないと、塗装後にパネルに波打ちが現れたり、組み立て時にギャップが不均一に見えたり、部品が正しくボルトで固定されなかったりします。交渉可能な領域は、隠れたフランジ、内部補強材の形状、トリム ピースや隣接するパネルで覆われた領域の公差である傾向があります。どの仕様を緩和でき、どの仕様を緩和できないかを把握することは、金型サプライヤーと協力して、生産に値する部品を生産しながらコストを削減した見積もりを作成するための第一歩です。-
プログレッシブ、トランスファー、タンデムラインなど、選択するダイ構成のタイプによって、これらのコスト要因が大幅に増加または緩和されます。
車のウイングパネルのプレスに使用される金型の種類
金型の構成は、最初に行うコストの 1 つであり、多くの場合、単一の鋼ブロックを切断する前に行われます。プログレッシブダイ、トランスファーダイ、またはタンデムラインセットアップのいずれを選択するかによって、必要なステーションの数、各スタンプとダイのペアがどれほど複雑になるか、そして最終的には割引パスを追求する余地がどれだけあるかが決まります。特に車のウイングパネルの場合、部品のサイズと成形深さにより、選択肢がすぐに狭まります。
小型翼パネルのバリエーション用の順送金型
順送金型がコイルストリップを送り込む単一の共通のスタンピングダイセットに取り付けられた複数のステーションを介して。プレスストロークごとにストリップが 1 ピッチ移動し、ブランキングダイカットからフォーミングとトリミングまで、各ステーションで異なる操作が実行されます。多くの場合 1 分あたり 60 ~ 100 ストローク以上の速度で動作し、コイル フィーダーが材料の取り扱いを自動化するため、最小限の労力で済みます。
理想的だと思いませんか?問題はサイズです。順送金型は、成形中ストリップ キャリアに取り付けられたままになる小型から中型の部品に最適です。--フルサイズのフロント フェンダー パネルは、複数のステーションを介してコイル ストリップに接続したままにするには大きすぎ、深すぎます。-ただし、アフターマーケット キットで使用されるクォーター パネル エクステンションや部分的なホイール アーチ セクションなど、より小さな翼パネルのバリエーションは、プログレッシブ構成に適合する場合があります。そうすることで、すべてが 1 台のプレス上の 1 つのツールに収まるため、金型スタンピングのコストが大幅に下がります。
フルサイズ フェンダー用のトランスファーおよびタンデム ライン ダイ-
フルサイズの車のウイング パネルには、ほとんどの場合、トランスファー ダイまたはタンデム ライン ダイが必要です。-でトランスファーダイのセットアップ個々のブランクは、機械式レールまたはサーボ駆動のフィンガーを介して 1 回のプレス内でステーション間を移動します。-各ステーションは、描画、トリム、フランジ、またはピアスの 1 つの操作を処理します。部品は自由に移動するため、フェンダーのジオメトリにとって重要な深絞り加工とステーション間の回転が可能になります。
タンデムラインダイは異なるアプローチをとります。各工程は専用のプレス機に設置され、部品はロボットまたはコンベアによってプレス間で搬送されます。この配置により、カスタム金属スタンピング ダイ パッケージ全体をオフラインにすることなく 1 つのステーションを維持できるため、柔軟性が得られます。ただし、複数の印刷機とより多くの床面積が必要です。
金型とプレスのコストの観点から見ると、トランスファー ラインとタンデム ラインの構成は通常、単一ステーションで約 10 万ドルから始まり、すべての絞り、トリム、フランジ操作を含めると、完全なフェンダー ラインは 50 万ドルをはるかに超えて 1,000,000 ドルに達する可能性があります。以下の表は、これらの違いを並べて示したものです。
| 金型の種類 | 代表的な駅 | 相対コスト範囲 | 最適なボリューム- | 割引調達の実現可能性 |
|---|---|---|---|---|
| 順送金型 | 5 - 15 | $15,000 - $60,000 | 50,000+ 部品/年 | 高 (よりシンプルな構築、単一ツール) |
| トランスファーダイ | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ 部品/年 | 中程度(ステーション削減または材料グレードによる節約) |
| タンデムラインダイ | 4 - 7 (別々のプレス) | $500,000 - $1,000,000+ | 100,000+ 部品/年 | 低い (ベースラインの複雑さが高い) |
調達チームにとっての重要なポイント: 部品の形状で順送型スタンピング ダイセットが使用できる場合、すでに最も費用対効果の高い道を進んでいます。{0}}トランスファーまたはタンデム ライン ダイを必要とするフルサイズのフェンダー パネルの場合、割引の機会は構成の選択から、材料の選択、ステーション数の削減、調達戦略へと移行します。これらのレバーは、初期の CAD 設計から最終的なトライアウトの承認に至るまで、ダイのライフサイクル自体の中で動作します。
金型のライフサイクル段階とコスト削減の原点
ダイの見積りに含まれるすべての金額は、構築プロセスの特定の段階に遡ります。しかし、ほとんどのサプライヤーは、お金の使い道を内訳することなく、一括価格を提示します。-コストが段階的にどのように累積するかを理解すると、車のウイングのスタンピング金型の割引価格によってどこで費用が削減されるのか、またその削減が部品の品質を脅かすのか、それとも単に賢明なプロセスの選択を反映しているのかを正確に特定できます。
CAD 設計から最終トライアウトの承認まで
車の翼の金型は、予測可能な順序で移動します。各フェーズではエンジニアリング時間、機械時間、または材料が消費され、各フェーズで提供される価格の柔軟性は異なります。以下に、ライフサイクル全体を順番に示し、各段階が総コストにどのような影響を与えるかについてのメモを示します。
- 製品データと DFM レビュー- エンジニアはフェンダー CAD モデルの製造可能性を分析します。絶対的な金額に換算するとコストへの影響は小さい (通常、全体の 3 ~ 5%) が、ここでの決定は下流のすべての段階に連鎖していきます。この時点でのジオメトリの変更にはほとんど費用がかかりません。機械加工後に同じ変更を行うと、数万ドルの費用がかかる場合があります。
- ダイフェイス設計とプロセス計画- プレス金型のコンポーネントがレイアウトされます: ドローリングの形状、トリム鋼プロファイル、ブランクホルダーの輪郭、フランジステーションの工具。この段階では、操作の数とプレス要件が決定されます。これは工具コストのおよそ 10 ~ 15% に相当します。
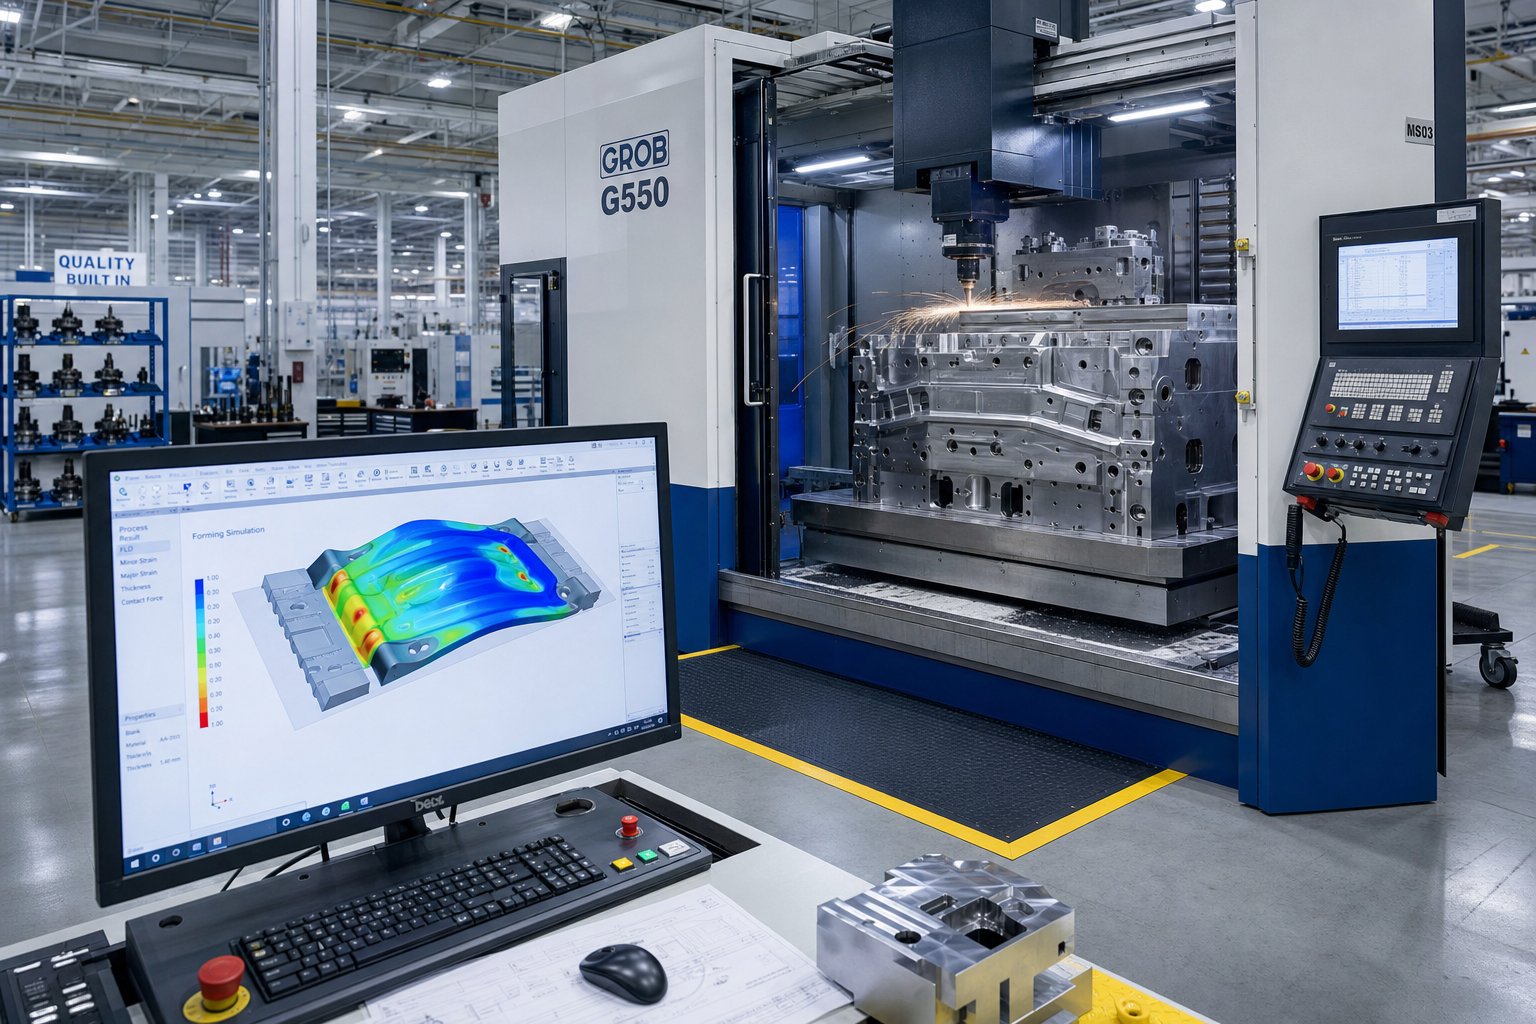
- CAEシミュレーションとバーチャルトライアウト- 成形シミュレーション ソフトウェアは、金属を切断する前に、亀裂、しわ、減肉、スプリングバックを予測します。キーサイトのスタンピングシミュレーション研究物理的なトライアウトを繰り返すたびに、修正には 30,000 ドル以上の費用がかかる可能性があることを示しています。シミュレーションを通じてこれらのループを削減すると、最終価格が直接下がります。
- ダイブロックの鋳造または荒加工- 未加工のダイ ブロックは鉄合金から鋳造されるか、鍛造鋼ビレットから荒加工されます。-この段階での材料コストは、金型とスタンピング投資の合計の 20 ~ 30% に及ぶ可能性があるため、グレードの代替による割引戦略の主なターゲットとなります。
- 精密CNC加工と放電加工- 金型表面は最終形状に仕上げ加工されます。-ここでの人件費と機械時間料金は、単一の最大のコスト要因であり、多くの場合、全体の 30 ~ 40% を占めます。この作業を機械加工労働率の低い地域から調達することが、価格を下げるための一般的な方法です。
- 熱処理と表面処理- パンチ、トリムスチール、絞りリングの重要な摩耗面には硬化とコーティングが施されます。コストは中程度 (5 ~ 10%) ですが、金型の寿命に直接影響します。
- 物理的なトライアウトと修正ループ- 完成した金型は、生産グレードの板金を使用したプレスで稼働します。-エンジニアはパネルの精度、スプリングバック、表面品質を測定し、問題のある領域を手動で修正または再加工します。{{3}補正ループごとにコストが追加されます。 -よくシミュレーションされたダイは、多くの場合 1 つまたは 2 つのループで通過します。十分に計画されていないツールでは、4 つまたは 5 つのツールが必要になる場合があります。
- 最終承認と製品リリース- ディメンション レポート、CPK 検証、承認ドキュメントを作成してプロジェクトを終了します。-管理コストはわずかですが、ここでの遅れにより生産開始日が遅れます。
実際に割引の機会が現れる場所
ライフサイクルをマッピングすると、金属スタンピング工具の正当な割引が何もないところから現れるわけではないことがわかります。それらは次の 4 つの特定の領域に由来します。
- 設計の簡素化 (ステージ 1 ~ 2)- 成形ステーションを 5 から 4 に減らすか、トリムとフランジの操作を 1 つのステーションに組み合わせることで、加工体積とダイス鋼の重量が削減されます。アフターマーケット フェンダーに使用されるカスタム メタル スタンプ ダイの場合、隠しフランジの公差を緩和すると、リストライク ステーション全体が不要になる可能性があります。{2}}
- 材料置換(ステージ4)- ブランク ホルダーなどの低摩耗領域には鍛造工具鋼ブロックではなく鋳鉄ダイ ブロックを選択すると、原材料を 15 ~ 25% 節約できます。-金型金属のスタンピング表面は、特にステージ 6 で目的の表面処理と組み合わせた場合に引き続き機能します。
- シミュレーションによるトライアウトの削減(ステージ 3 と 7){0}}- 仮想検証に事前にさらに投資すると、物理的な試用ループが削減されます。各ループのプレス時間、労力、再加工には 30,000 ドル以上かかる可能性があるため、反復回数を 4 回から 2 回に減らすことで、複雑なフェンダーの金型を 60,000 ドル節約することになります。{4}
- 地域の人件費優位性(ステージ5)- CNC 加工は最も労働集約的な段階です。-熟練した金型メーカーの比率が 40 ~ 60% 低い地域で仕上げ加工を調達することで、設計や材料の仕様を変更することなく、最大の単一コスト ブロックを直接削減できます。
ここで重要な洞察は、これらの戦略のいずれも、より悪い部分を受け入れる必要はないということです。クラス A の表面と寸法公差の要件で定義された品質の下限を下回ることなく、コストをプロセスから外します。金型プレス加工を割引価格で見積もるサプライヤーは、これらのメカニズムの 1 つ以上を指摘できるはずです。節約がどこから来たのか説明できない場合、それは調査する価値のある危険信号です。
これらのレバーの中でも、材料の選択はさらに深い注目に値します。絞りパンチからトリムエッジに至るまで、各スタンピングダイのコンポーネントに選択された工具鋼グレードにより、購入者が見積もり段階で直接影響を与えることができる最も幅広いコスト変動が生じます。
工具鋼のグレードと材料の選択による割引の仕組み
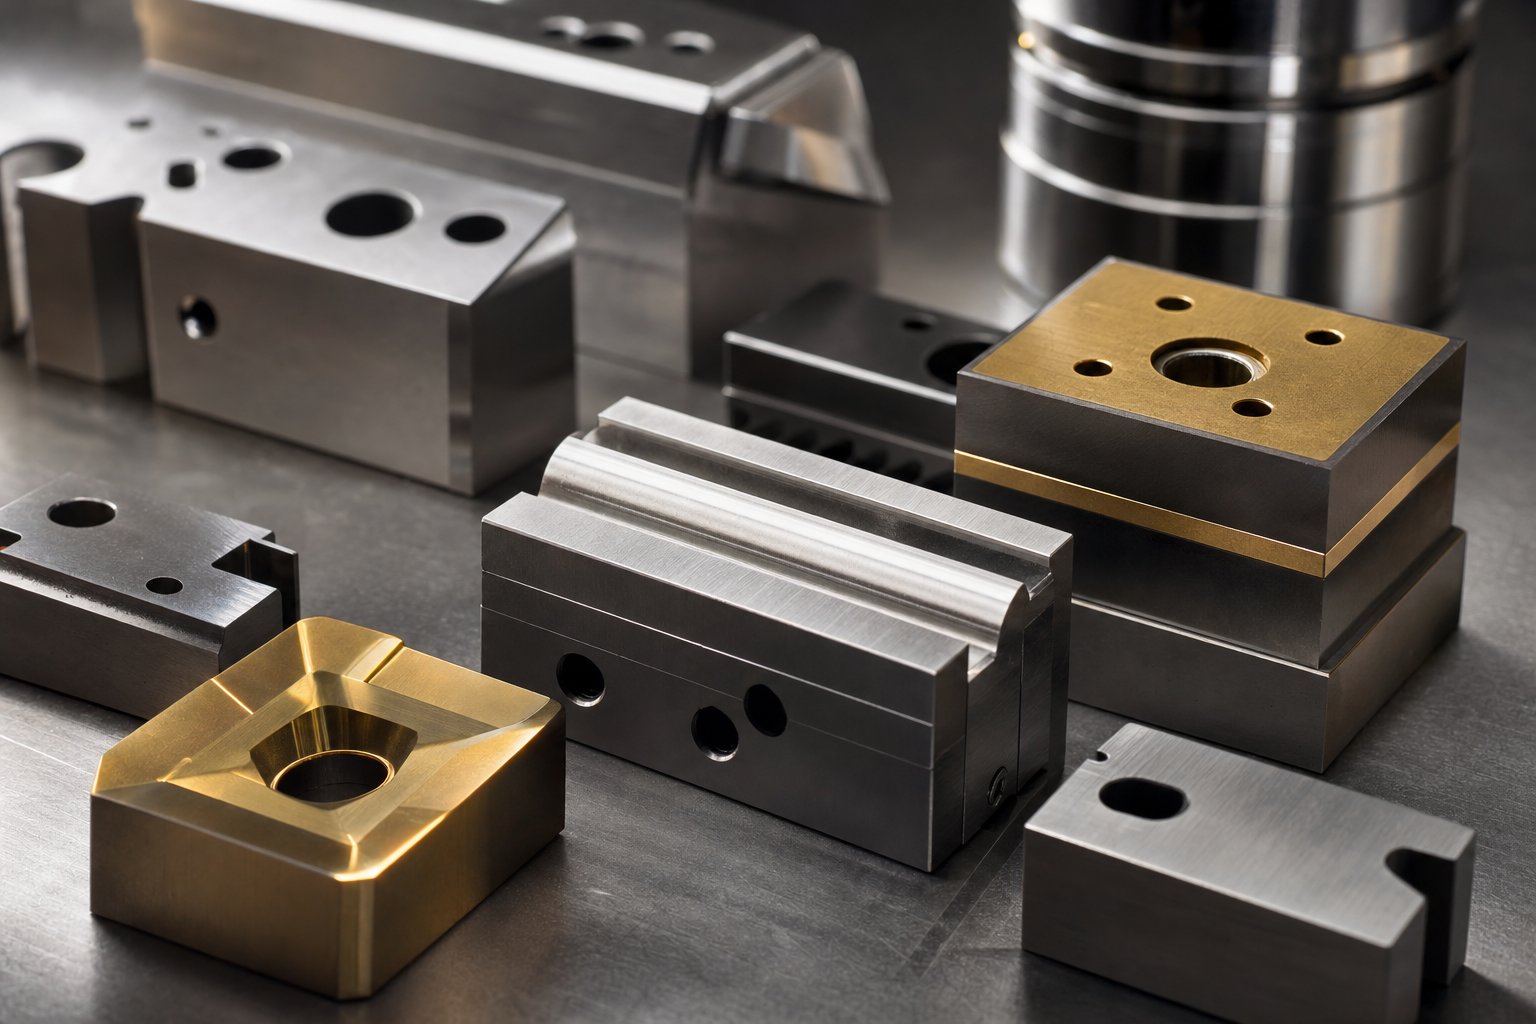
工具鋼は完全な金属ダイセットのコストの 20 ~ 30% を占めることがあり、グレードによって価格は 3 倍以上異なります。このスプレッドは、多くの正規の割引価格のカー ウイング スタンピング ダイ製品の起源となっています。あるグレードを別のグレードよりも選択するサプライヤーは、必ずしも手を抜いているわけではありません。彼らは習慣的にどこでも高級合金を指定するのではなく、各ステーションの実際の摩耗状態に鋼を適合させているのかもしれません。
自動車フェンダー金型用の一般的な工具鋼グレード
自動車のボディ パネル用の鋼製プレス金型は、通常、確立された冷間加工鋼および高速度工具鋼のファミリーを利用しています。{0}{1}{0}{1}各グレードは、靭性、耐摩耗性、圧縮強度という 3 つの競合する特性のバランスを保っています。多くの場合、一方を増やすともう一方が減少するため、グレードの選択は鋼が金型内のどこに位置するかによって決まります。
ドローステーションには何よりもタフさが必要です。ドローパンチとリングは、フェンダーの複合曲線を形成する際に繰り返される高トン数の衝撃に耐えます。- D2 (約 61 HRC の高炭素、高クロム) のようなグレードは、適度な靭性を備えた優れた耐摩耗性を備えているため、自動車加工におけるプレス金型鋼の一般的なベースラインとなっています。より大きな衝撃を伴うドローリングの場合、約 57 HRC の S7 が優れた耐衝撃性を実現します。これは、深いホイール アーチ ジオメトリを形成する場合に重要です。-
トリム ステーションとフランジ ステーションは別の課題に直面しています。刃先は金属板に高速で接触し、欠けることなく摩耗に耐える必要があります。ここでは、M2 高速度鋼 (62 HRC) または PM M4 などの粉末冶金グレードが優れたエッジ保持力を発揮します。超硬スタンピングダイは、最も厳しい摩耗点にタングステンカーバイドインサートを使用しており、ダイの寿命をさらに延ばしますが、価格は高価です。
以下の表は、フェンダー金型用のスチールスタンピングツールで一般的に引用されているグレードを比較しています。
| 鋼種 | 標準硬度 (HRC) | 相対的な材料コスト | 予想されるダイ寿命 (ヒット数) | ウィングダイのベストアプリケーション |
|---|---|---|---|---|
| S7 | 54 - 57 | 低い | 200,000 - 400,000 | ドローパンチ、ドローリング(ハイインパクト) |
| A2 | 58 - 62 | 低 - 中 | 300,000 - 500,000 | ブランク ホルダー、中程度の摩耗形成 |
| D2 | 58 - 61 | 中くらい | 400,000 - 700,000 | トリムスチール、フランジインサート |
| M2 | 60 - 62 | 中 - 高 | 600,000 - 1,000,000 | 摩耗性の高いトリム エッジ、ピアス パンチ |
| PM M4 (PS4) | 60 - 62 | 高い | 800,000 - 1,500,000 | トリムとフランジ インサートの深刻な摩耗- |
| 炭化タングステン(インサート) | 75+ (HRA スケール) | 非常に高い | 1,500,000 - 3,000,000+ | 大量のトリムエッジ、ピアシングパンチ- |
パターンに注目してください。テーブルが上に進むにつれて、コストが上昇し、金型の寿命が延びます。割引価格のカー ウイング スタンピング 金型を求める購入者は、摩耗率が管理可能なステーション向けに低コストのグレードをターゲットにし、重要なトリム エッジにのみ高級鋼を確保できます。{1}}金属ダイ セットに対するこの選択的なアプローチにより、全面的に D2 または M2 を指定する場合と比較して、材料コストを 30 ~ 50 パーセント削減できます。
材料コストの削減を相殺する表面処理
ここが経済学の興味深いところです。低コストの母材鋼と適切な表面処理を組み合わせると、数分の 1 の価格で、より高価な未処理材種の金型寿命に近づけることができます。-
自動車用プレス金型鋼の用途を支配する 3 つのコーティング ファミリ:
- PVDコーティング(TiN、TiAlN、CrN)- PVD は比較的低温 (約 200 ~ 500 ℃) で適用されるため、歪みのリスクが回避されます。AHSS Insights による調査これは、切削鋼に PVD- を適用した TiAlN コーティングにより、コーティングされていない工具と比較して 200,000 個の部品を製造した後に非常にきれいな刃先が得られることを示しています。世界的な自動車メーカーのいくつかは、寸法精度を維持できるという理由で PVD のみを指定しています。
- イオン窒化処理- ツール表面に硬質拡散層を直接作成します。ガス窒化よりも低温でのイオン窒化により、脆い白い層が最小限に抑えられ、歪みが回避されます。窒化処理と PVD トップコートを組み合わせる、二相コーティングと呼ばれるプロセスでは、文書化された量産トライアルで 120 万個以上の部品が納入されましたが、クロムメッキ工具の場合はわずか 50,000 個でした。{6}}
- TD(熱拡散)コーティング- 冶金的に基材に結合された非常に硬い炭化バナジウム層。効果はありますが、高温で適用されるため、再硬化と慎重な寸法管理が必要です。
工具の割引購入者にとっての実際的な影響: 二相窒化-プラス-PVD 処理を施した S7 または A2 鋼を指定すると、材料と処理を合わせたコストのおよそ半分で、ドロー ステーションで 500,000 回以上のヒットを達成でき、未処理の D2 または M2 と同等の性能を実現できます。これは理論的な演習ではありません。これは、経験豊富なスチール スタンピング ツール サプライヤーからの多くの競争見積の背後にあるメカニズムです。
残りの問題は、鋼材とコーティングが耐えられるかどうかだけではなく、特定の生産量とパネルの用途にとって経済性が合理的かどうかです。その決定は、工具への投資と実際の稼働数量および最終用途の要件を一致させるかどうかによって決まります。{1}}
翼パネルに工具の割引が経済的に合理的である場合
金型に何が使われるのか、どの鋼種がコストを節約するのかを知ることは役に立ちますが、本当の決定はこれに帰着します。あなたの特定のプロジェクトが実際に割引価格のカーウイングスタンピング金型を正当化するのか、それとも最終的に前もって節約したよりも手直しや交換に多くの出費をすることになるでしょうか?答えは、生産量、完成したパネルが最終顧客にどれだけ見えるか、そして損失を出さずに業務がどの程度の手戻り率を吸収できるかという 3 つの変数によって決まります。
予算ツールを正当化するボリュームのしきい値
スタンピング業界は確立された経済原則に基づいて運営されています。{0}およそ 5,000 部品以下では、ソフト ツールまたは CNC{0}} ベースの製造少量では工具の償却により部品ごとの経済性が損なわれるため、通常は全体的なコストが低くなります。{0}}年間 50,000 個を超える部品の場合、ハード スタンピング ツールはすぐに回収され、その量では寿命が重要になるため、高級金型は当然の投資になります。
車のウイング パネル用のディスカウント ツールは、これらの両極端の間にあり、年間およそ 10,000 ~ 50,000 個の部品です。この範囲では、部品あたりのコストを許容範囲内に収めるためにスタンピングが必要ですが、総量では数百万回のヒットに耐えるダイを必要としません。- M2 ではなく S7 または A2 鋼で作られた板金スタンピング金型、または 5 つではなく 4 つのステーションを備えた金型は、大幅に低い先行投資でこの生産期間に十分な寿命を実現します。
このように考えてみてください。大手 OEM プラットフォーム向けに年間 200,000 枚のパネルを生産している場合、$500,000 以上のフルプライスのフェンダー ダイラインは合理的です。-年間 15,000- ユニットの稼働に対する同じ投資は、材料、プレス時間、労働力が計算に入る前に、工具の償却だけで部品あたり 33 ドル以上を支払っていることを意味します。予算をコストの半分に抑えると、償却費が 16 ドル以下に削減され、部品あたりの経済性が競争力の領域に達します。
アフターマーケットおよび交換パネルのシナリオ
ボリュームバンドはストーリーの半分しか伝えません。最終用途のアプリケーションによって、品質の限界をどの程度厳しくする必要があるか、軽微な欠陥をどの程度許容できるかが決まります。いくつかの市場セグメントは、予算内で構築されたカスタム スタンピング 金型に自然に適合します。
- アフターマーケット交換用フェンダー- これらのパネルは価格で競争しており、購入者は OEM と同等のクラス A の完璧さではなく、機能的な適合性を期待しています。-わずかに緩和された表面基準と広いギャップ公差が許容されます。つまり、トライアウト ループの数が減り、低グレードの鋼が使用可能になります。-
- クラシックカー修復パネル- 生産量は少なく、合計 2,000 ~ 10,000 ユニットであることがよくあります。パネルは通常、ボディフィラーとペイント修正を行って手作業で仕上げられるため、低予算の工具による小さな表面の波打ちは、下流で低い限界コストで修正されます。
- 小ロットの OEM 代替品-- 地域の車両プログラム、少量生産の電気自動車のスタートアップ、-生涯販売台数が 20,000 ~ 30,000 台を超えない限定版モデル。-ここでは、アルミニウムのスタンピング金型やステーション搬送ツールの削減により、投資が収益に比例して維持されます。{8}}
- プロトタイプと製造前検証-- 生産グレードのツールを使用する前に、アセンブリの適合性、塗装プロセス、またはクラッシュ パフォーマンスを検証するために 500 ~ 5,000 枚のスタンプ パネルが必要な場合。-流通市場で販売されている金属スタンピング金型もこの目的に役立つ場合があります。
これらのシナリオを、プレミアム ツールが唯一の合理的な選択である状況と比較してください。
- 大量の OEM 生産-- 年間 100,000 枚以上のパネルを生産するプラットフォームには、数百万回のヒットに耐えられる定格の金型が必要です。この規模での早期のダイ故障によるダウンタイムは、壊滅的なコストがかかります。
- フラッグシップ可視パネル- 表面に欠陥があると保証請求の対象となる高級ブランドまたはプレミアム ブランドのフェンダー。顧客の返品にかかるコストは、工具の節約をはるかに上回ります。
- マルチ-モデルの共有金型- 10 年にわたるプラットフォームの寿命にわたって複数の車両バリエーションを実行できるように設計されたツール。-数百万サイクルにわたる寿命と寸法安定性には交渉の余地がありません。-
- 安全性-隣接ジオメトリ- 歩行者の衝撃吸収構造やセンサー取り付け機能を統合したウィング パネル。寸法精度が法規制への準拠に直接影響します。
決定は二者択一ではありません。それは範囲であり、ほとんどの調達チームは、プロジェクトが純粋な予算と純粋なプレミアムの間のどこかに位置していることに気づきます。バランスのヒントとなるのは、ダイの価格だけではなく、メンテナンス、ダウンタイム、部品ごとの償却を含む、パネルの生産期間全体にわたる総コストの把握です。-
予算スタンピング金型の総所有コスト
車のウイング型の購入価格が安くなれば、紙の上では勝利のように感じられます。しかし、請求額とそのツールを所有するための実際のコストは、まったく異なる 2 つの数字です。金属スタンピング ダイ セットには、生産期間を通じて静かに蓄積される継続的な費用がかかります。予算ツールの場合、これらの費用はより早く、より頻繁に発生する傾向があります。メンテナンス サイクル、金型の寿命制限、改造コスト、プレスのダウンタイムを考慮しない場合、割引購入では、定価の金型よりもスタンプ付きフェンダー 1 枚あたりの費用が高くなる可能性があります。-
自動車スタンピングにおいては、購入時に費やした 1 ドルあたりではなく、生産される部品あたりのコストが最も低い金型が実際に最も有利です。
メンテナンスの間隔と研ぎ直しのコスト
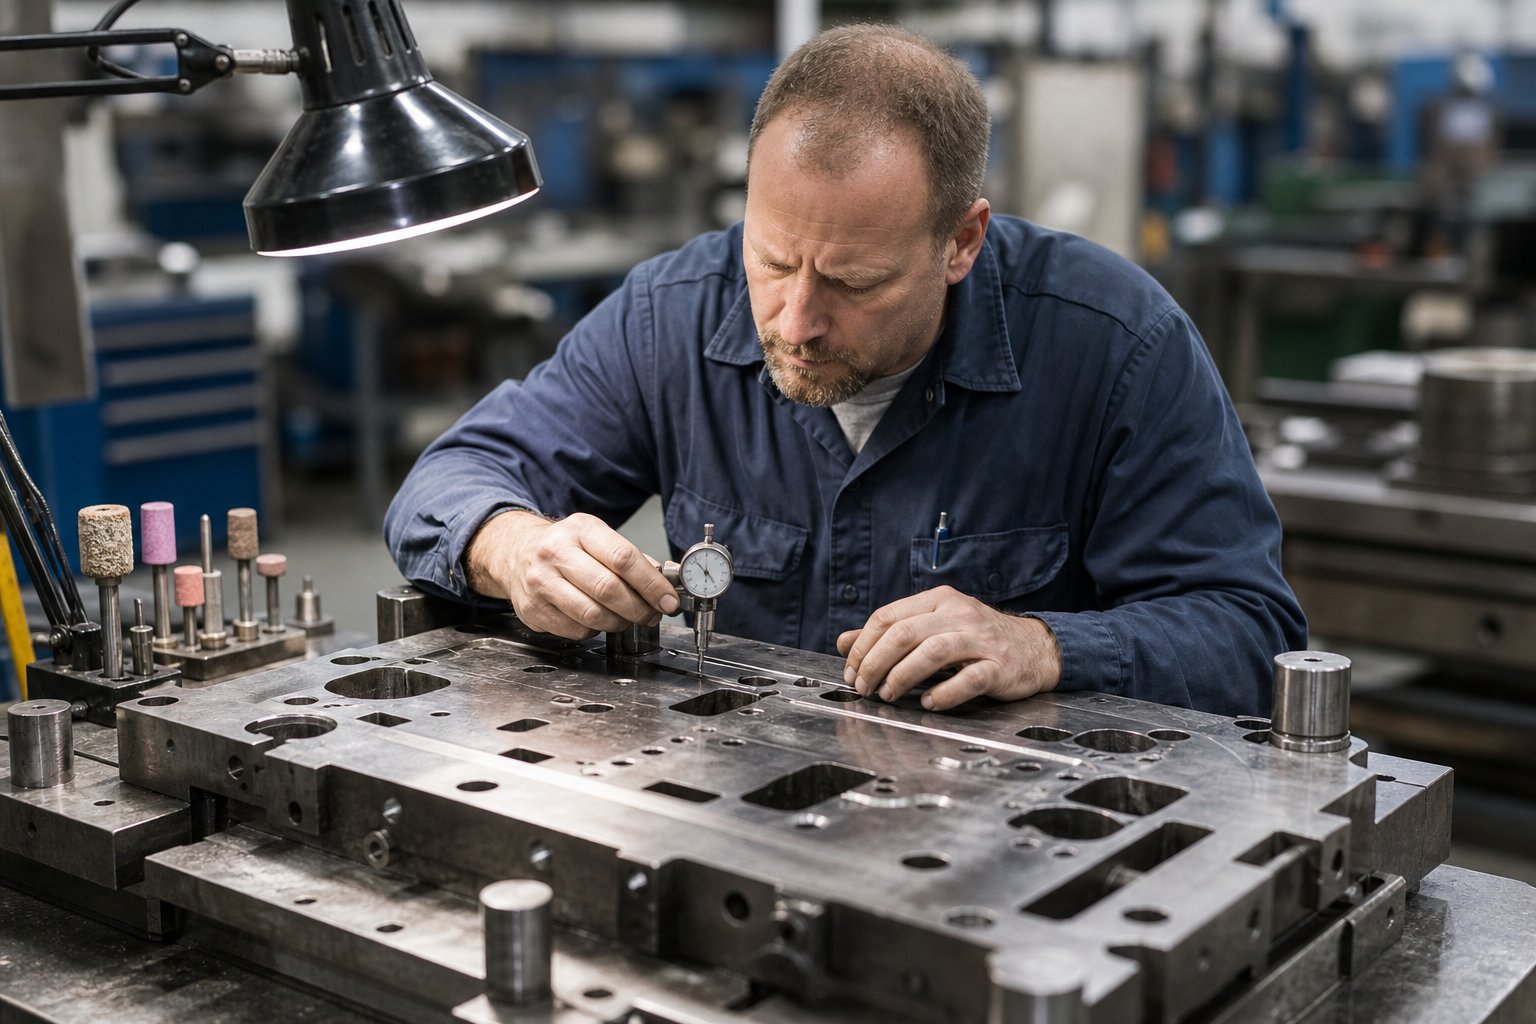
すべてのスタンピング金型には定期的なメンテナンスが必要です。トリム エッジは鈍くなり、絞り面には微小な磨耗が発生し、スタンピング ダイのパンチは切削半径で摩耗します。-車のウイング金型で製造される-グレードの鋼板の場合、一般的なメンテナンス間隔は、鋼材グレードとコーティングの品質に応じて 30,000 ~ 80,000 回のヒットになります。低硬度の鋼で作られた予算の金型や二相コーティングなしの金型は、その範囲の短い方に位置します。{9}}
メンテナンス イベントの実際の費用はいくらですか?それは工具メーカーの単なるベンチタイムではありません。メタルフォーミングマガジン計画外の金型メンテナンスは、実際の修理に加えて印刷機のダウンタイム、セットアップの手間、品質ラボの検証、スクラップ、生産マージンの損失が重なるため、計画的サービスの 4 倍の費用がかかる可能性があることを強調しています。{0}こうした下流への影響を考慮すると、部品代が 25 ドルの壊れたパンチが 1 つあれば、総コストが 500 ドルを超える可能性があります。
特に予算の翼ダイの場合は、次の定期的なメンテナンス アクティビティが予想されます。
- トリムエッジの再研磨- A2 または D2 グレードの鋼の場合、30,000 ~ 60,000 回のヒットごと。エッジの長さとアクセスしやすさに応じて、各再生材の費用は 500 ドルから 2,000 ドルかかります。
- 絞り面研磨- クラス A の表面転写を維持するには、絞りリングのカジリやピックアップが発生した場合は、石留めまたは再研磨が必要です。- PVD コーティングのない低予算の工具では、これがより頻繁に必要になります。
- プレスダイリフタとスプリング交換- 窒素ガス スプリングと機械式スタンピング ダイ リフタは時間の経過とともに疲労します。低予算ビルドでは、短期間で交換が必要な軽量コンポーネントが使用される場合があります。-
- プレス金型クランプとアライメントチェック- プレス負荷が繰り返されると、金型セクションが移動します。スタンピングダイクランプの確認と締め直しは、各メンテナンスウィンドウにおける標準的な予防手順です。
業界の見積もりペグ毎年のメンテナンスは金型の元の価値の 5 ~ 10% です。、使用強度に応じてスケーリングします。予算 300,000 ドルのフェンダー ダイを積極的に稼働させると、年間 15,000 ~ 30,000 ドルの維持費が発生する可能性があります。より硬質の鋼材とより優れたコーティングを備えた 50 万ドルの高級金型は、サービス期間の間により多くの部品を生産しながら、年間メンテナンスにかかる費用は同じかそれ以下になる可能性があります。
ダウンタイムのリスクと部品ごとのコストの償却
ここで、ステッカー価格のみに焦点を当てている購入者にとって、計算が不快になるところです。年間 30,000 個の生産要件を持つフェンダー パネルの 2 つのシナリオを想像してください。
| コスト要因 | バジェットダイ(割引) | プレミアムダイ(定価) |
|---|---|---|
| 購入価格 | $280,000 | $500,000 |
| 予想される金型寿命 | 400,000 ヒット | 1,200,000 ヒット |
| 年間保守コスト | $25,000 | $18,000 |
| メンテナンスの頻度 | 35,000 ヒットごと | 70,000 ヒットごと |
| 計画外のダウンタイム イベント (年間) | 3 - 5 | 0 - 1 |
| 推定ダウンタイムコスト (イベントごと) | $2,000 - $5,000 | $2,000 - $5,000 |
| 部品ごとの工具の減価償却費 (耐用年数) | $0.70 | $0.42 |
低価格の金型は購入時に 22 万ドル節約できますが、年間 30,000 個の部品を生産すると約 13 年間で消耗します。一方、プレミアム金型はその割合で 40 年持続し、実質的に車両プラットフォームよりも寿命が長くなります。さらに重要なのは、バジェット ダイのメンテナンス頻度が高いということは、印刷機の停止が増え、再起動後の品質チェックが増え、予期せぬ故障によりラインが停止する機会が増えることを意味します。
計画外のダウンタイムは、サイレント予算の無駄です。各イベントにかかる費用は修理工賃だけではありません。そのため、セットアップ担当者は金型を抜き、工具メーカーは時間的プレッシャーの中で診断と修正を、品質ラボでは修正後の部品を再検証し、生産計画では下流工程のスケジュールを変更する必要があります。-蓄積された時間と部品の紛失は、金型の発注書には決して現れない実際の収益への影響をもたらします。
フェンダーツール内の金属パンチとダイス、特にピアスパンチとトリムスチールは、低予算での組み立てにおいて早期故障に最も脆弱なコンポーネントです。低級鋼は徐々に摩耗するのではなく欠けるので、故障は予測可能ではなく突然発生する傾向があります。-警告なしにパンチが折れてしまった場合にメンテナンス期間を計画することはできません。
これは、低予算のツールは常に悪い取引であることを意味しますか?全くない。つまり、総所有コストを正直に計算する必要があるということです。 15,000 ユニットのアフターマーケット フェンダーを 4 年間で合計 60,000 個の部品を使用する場合、予算金型の 280,000 ドルは、部品あたりの工具コストが完全に合理的であり、寿命の限界に近づくことはありません。-プレミアムダイのコストは、同じ作業で部品あたり 8.33 ドルかかり、決して回収できない金額です。
重要なのは、ダイの寿命を実際の生産要件に適合させることです。総寿命容量がダイの定格容量内に十分に収まる場合、予算を抑えたツールを使用することは経済的に合理的です。限界に近づくと高価になります。メンテナンスがエスカレートし、金属刃先のダイパンチが予想よりも早く劣化し、目に見えるフェンダーパネルの表面品質が仕様から外れ始めるからです。
翼パネルの品質のトレードオフは特に容赦がありません。{0}描画サーフェスにかじりが発生すると、そのテクスチャがスタンプされたすべてのパネルに転写されます。隠れた構造ブラケットとは異なり、表面に欠陥があるフェンダーは顧客に届けることができません。パネルが廃棄されたり再加工に送られたりすると、金型の予算で得られるはずだった部分の節約が損なわれます。{4}}
より賢い方法は、安いか高いかのどちらかを選択しないことです。金型をインテリジェントに設計するため、生産期間全体にわたって部品あたりのコストを低く抑える特性を犠牲にすることなく、支出を削減できます。{1}}このエンジニアリング-第一のコスト削減アプローチこそが、次の層の節約につながるのです。
正当なコスト削減のための設計簡素化戦略
単一の鋼ブロックを機械加工する前に金型のコストを設計することは、すでに設計された後に安価な金型を購入することとは根本的に異なります。最初のアプローチでは、不必要な複雑さを排除しながらパーツの品質を維持します。 2 番目は通常、後で支払うことになる手順を誰かがスキップしたことを意味します。経験豊富な金属スタンピングツールや金型製造業者であれば誰でも、最大のコスト削減は製造現場ではなく画面上で行われることを知っています。
部品の完全性を失わずに成形ステーションを削減
車のウイング金型の各ステーションには、機械加工された鋼材、エンジニアリング時間、および試行時間に数万ドルがかかります。 5 つのステーションのトランスファ ダイから 1 つのステーションを削除できれば、一度の決定で工具コストの約 20% を削減できます。-問題は、その部品が表面品質や寸法精度を犠牲にすることなくその圧密に耐えられるかどうかです。
ここからが実用的になります。一般的なフェンダー ダイ ラインには、ドロー、第 1 トリム、第 2 トリムまたはピアス、フランジ、およびリストライク ステーションが含まれます。リストライクは、スプリングバックを修正し、ドローで完全に形成されなかった半径を締めるために存在します。しかし、最新のシミュレーション ツールと最適化されたドロー ビード ジオメトリを使用すると、多くのフェンダー パネルがドロー ステーション自体で最終形状を達成でき、再ストライクを完全に排除できます。同様に、単一ツール内のプログレッシブ金属パンチとダイのレイアウトを使用して、トリムとピアスの操作を 1 つのステーションに組み合わせると、鋼材の量とプレスのセットアップの両方が削減されます。
すべての駅を統合できるわけではありません。成形中パーツはまだバインダー内にあるため、深絞りとトリム操作を組み合わせることはできません。ただし、重要ではないピアス、パイロット穴、隠れたエッジの二次フランジは、統合の一般的な候補です。-それぞれのカットに個別のステーションを割り当てるのではなく、近接して配置された 2 つの穴を 1 回のストロークで処理する金属ダイ パンチにより、完成したパネルの形状を変えることなくコストが削減されます。
次の戦略は、設計段階で適用すると、車の翼の金型パッケージのコストを一貫して 15 ~ 40% 削減します。
- リストラステーションを廃止する- シミュレーションを使用して、-最適化された描画ビードとブランク ホルダーの圧力を使用して、描画の最終的な形状を実現します。これだけで、トランスファー ダイ セットから 50,000 ドルから 80,000 ドルを削減できます。
- トリム操作とピアス操作を組み合わせる- 専用のステーションを用意するのではなく、シートメタルのパンチとダイをトリム ステーションのダイ シューに直接取り付けて穴をあけます。
- 目に見えない表面の許容誤差を緩和します-- 隣接するパネルの下またはエンジン ベイにボルトで固定される隠れた嵌合フランジには、クラス A の表面精度は必要ありません。これらのフィーチャーで +/- 0.5 mm の代わりに +/- 0.8 mm を受け入れると、これらのステーションでのシートメタルのパンチとダイの形状を簡素化できます。
- ブランク形状とネスティングを最適化する - Dynaform のような空の最適化ソフトウェアスクラップを最小限に抑えるネスティング レイアウトを生成します。 100,000 ユニットの実行で部品あたりの材料を 10 セントでも節約すると、10,000 ドルが回収できます。また、材料の節約により、ブランクが緊密になると引き込み制御が少なくて済むため、ブランク ホルダーの複雑さも軽減されます。
- 一般的なダイシュー規格を使用する- 既存のプレス ボルスター パターンと標準的なスタンプ ダイ カッター コンポーネントに適合するように金型を設計することで、ベース プレートやガイド システムのカスタム製造を回避できます。
- 製品設計のコラボレーションにより描画深度を削減- 車両設計者がフェンダーの重要でないセクションでクラウン高さの 10 mm の低下を許容できる場合、成形力が低下し、材料の薄肉化が減少し、金属パンチと金型の形状の攻撃性が低くなります。-この 1 つの形状の譲歩により、追加のステーションが必要となる成形重大度の問題を解決できます。
実質的なコスト削減を実現するエンジニアリングパートナーシップ
これらの戦略は単独で発生するものではありません。これらには、金型設計者、スタンピングエンジニア、パネル形状を担当する製品チーム間の緊密な連携が必要です。最も効果的なコスト削減は、ツールが見積もられる前の DFM 段階で関与し、機能的価値を追加せずにコストを押し上げる機能を建設的に押し戻すサプライヤーによってもたらされます。
製造容易性を考慮した設計のレビューは、高価な意思決定を早期に把握します。文書化された事例の 1 つは、3 つの部品から成るアセンブリを 1 つの順送スタンピングに統合し、2 つのダイセット、2 つの部品番号、およびすべての相互操作処理を排除するものでした。-この種の統合の考え方は、ブラケットの取り付けや補強リップなどのサブアセンブリをメイン パネルの形成シーケンスに統合できる場合があるフェンダー ダイ プログラムに直接適用されます。{4}
サプライヤーの好みイーチェンは、自動車 OEM、ティア 1、ティア 2 のエンジニアリング チームをプレス プロセスの最適化と板金製造のケーススタディでサポートしており、これらの節約を生み出すエンジニアリング パートナーシップの一種を表しています。構造およびボディ関連の金属部品のプロセスのケーススタディを文書化するという同社のアプローチにより、調達チームは、設計の簡素化が同等のプロジェクトでどのように影響したかを可視化できます。サプライヤーが、ステーションの削減や成形統合によって目に見えるコスト削減を実現した以前のフェンダーまたは構造パネル プログラムを提示できる場合、あなたは約束ではなく証拠を評価していることになります。
生産段階で維持できる割引と、下流で問題を引き起こす割引の違いは、ほとんどの場合、このエンジニアリング段階に遡ります。最適化されていない設計で構築された安価なダイは、どこにいてもマージンが薄いだけです。 -シミュレーション検証済みの簡素化された設計から構築されたコスト削減されたダイは、より優れた基盤から始まります。-エンジニアリングの先行投資は、ツールの総コストと比較すると少額で、通常は 10 ~ 15 パーセントですが、残りの 85 パーセントが効率的に費やされるか、それとも冗長に費やされるかが決まります。
設計戦略が固定されているため、残りの課題は実行に移ります。劣った材料を代替したり、トライアウト検証をスキップしたりすることなく、最適化された設計を見積価格で提供できるサプライヤーを見つけて認定することです。
割引金型サプライヤーの調達と評価
最適化された金型設計は、それを構築するサプライヤーが見積価格で実行できる能力、プロセス規律、および材料の完全性を備えている場合にのみ節約を実現します。割引価格の自動車ウイングのスタンピング金型を調達する調達チームは、特定の課題に直面しています。それは、エンジニアリングの効率化によってコストを削減する金属スタンピング金型のメーカー候補者と、検証ステップを省略したり、文書化されていない材料を代替してコストを削減する候補者を区別することです。以下の評価基準は、その区別を行うための体系的な方法を提供します。
自動車用金型調達のサプライヤー評価基準
複数のサプライヤー間で板金金型の見積もりを比較すると、30 ~ 50% の価格差が生じるのが一般的です。常に問題となるのは、そのギャップを何が説明するかということです。次の表は、自動車用スタンプ金型の調達にとって最も重要な評価要素と、各分野での優れたパフォーマンスがどのようなものかを示しています。
| 評価要素 | 何を探すべきか | 赤旗 |
|---|---|---|
| エンジニアリングのコラボレーションとケーススタディの透明性 | サプライヤーは DFM 段階で関与し、同等の自動車プログラムから文書化されたプロセスのケーススタディを共有します。例: YICHEN は、OEM、Tier-1、および Tier-2 自動車チーム向けにスタンピングおよび板金製造のケーススタディを公開しています。 | 引用する前にエンジニアリングの関与はありません。参考資料や過去のプロジェクトデータの共有を拒否します。 |
| トライアウト機能 | -生産トン数に見合った社内のプレス能力。トライアウトループ履歴と修正記録を文書化します。 | トライアウトをサードパーティのプレスショップに委託し、寸法の監視は行われません。{0} |
| 材料認証 | すべての工具鋼と鋳鉄の工場証明書を提供します。熱処理パラメータと表面コーティングプロセスを指定します。 | 使用されている鋼種を特定できません。未加工のブロックから完成した金属スタンプダイコンポーネントまでのトレーサビリティはありません。 |
| ボリュームの柔軟性 | さまざまな生産量に応じて段階的な価格設定を提供します。 10,000 ユニットのアフターマーケット運用と 100,000 ユニットの OEM プログラムの両方に対応します。 | 量に関係なく単一の固定引用符。生産ニーズに合わせたダイ寿命については議論しません。 |
| シミュレーションおよび検証ツール | CAE 成形シミュレーションを使用して、物理的なトライアウト ループを削減します。加工を開始する前に、シンニングとスプリングバックのレポートを提供します。 | 経験に基づいたダイフェイス開発に全面的に依存しており、シミュレーションに関するドキュメントはありません。{0} |
| 金型メンテナンスサポート | メンテナンスマニュアル、スタンプダイセットコンポーネントのスペアパーツリスト、納品時の再研磨ガイドラインを提供します。 | 基本的な組み立て図以外の文書はありません。納品後の技術サポートはありません。- |
エンジニアリングのコラボレーションや透明性のあるプロセス文書を提供するサプライヤーなど、これらの要素全体で高いスコアを獲得しているサプライヤーは、見積どおりに機能する金属プレス金型パッケージを提供する可能性がはるかに高くなります。見積額が低いにもかかわらず、シミュレーションのアプローチや材料調達について説明できないサプライヤーは、早期に故障したり、納入後に高価な修正ループが必要なツールを納入する可能性が最も高くなります。
調達チームに推奨される次のステップ
この-ステップごとのチェックリストを使用して、最初の問い合わせから金型プレス機の認定と量産リリースまでを進めてください。-
- 品質フロアを定義する- どの公差と表面規格が交渉不可能であるか (クラス A の可視表面、ボディ ギャップ寸法)、どれが屈曲可能か (隠れたフランジ、内部特徴) を指定します。-これにより、サプライヤーはコストを削減した設計を提案する余地が得られます。-
- エンジニアリング-段階の見積もりをリクエストする- 既存の CAD だけでなく、DFM レビューに基づいて見積もりをサプライヤーに依頼してください。発注書を受け取る前にエンジニアリング時間を費やすことをいとわないサプライヤーは、能力と長期的なパートナーシップへの関心を示しています。-
- 材料とプロセスの透明性を要求する- すべての見積もりでは、ステーション別の工具鋼グレード、表面処理方法、およびヒット時の予想される金型寿命を指定する必要があります。サプライヤーがこれらを項目化できない場合、その割引には未公開の妥協点が隠されている可能性があります。
- 購入価格ではなく、総コストを比較してください- 購入価格、推定年間メンテナンス、推定ダイ寿命、生産量を使用して単純なモデルを構築し、部品ごとの工具コストを計算します。-紙上で最も安価なスタンプ ダイが、生産される部品ごとに必ずしも最も安価であるとは限りません。
- 監査のトライアウトと修正履歴- 以前のフェンダーまたはボディパネル プログラムの記録を求めてください。ベンダー品質監査フレームワーク工具契約を締結する前に、プロセス管理措置、材料トレーサビリティ、不適合管理を検証することをお勧めします。{0}
- パイロットステーションで検証する- 高価値のダイ プログラムの場合は、完全なスタンプ ダイ セットをコミットする前に、パイロット ビルドとして 1 つのステーションを提供することを検討してください。-これにより、限られた財政的エクスポージャでサプライヤーの加工品質、コミュニケーション規律、納期の信頼性がテストされます。
- メンテナンスおよびスペアパーツの契約を締結する- 金型の発送前に、トリム インサート、交換用パンチ、窒素スプリング キットが継続的なスペアとして入手可能であることを確認してください。入手可能な交換コンポーネントのないダイは、購入価格に関係なく、すぐに高価になってしまいます。
車のウイングツーリング用の金属スタンピングダイのメーカーオプションを評価するエンジニアリングチームは、オプションの追加ではなく、ケーススタディの可用性とプロセスの透明性を適格基準として扱う必要があります。サプライヤーの好みイーチェンは、公に文書化されたプレス加工のケーススタディによって Tier-1 および Tier-2 の自動車調達の決定をサポートし、割引調達の決定のリスクを軽減する一種の証拠ベースを提供します。サプライヤーが、金型の寿命や表面品質を犠牲にすることなく、同等のボディパネルプログラムでどのようにコスト削減を達成したかを実証できれば、希望ではなくデータに基づいて調達の決定を下していることになります。
ディスカウントカーウイングスタンピング金型に関するよくある質問
1. 車のウイングのスタンピング金型の一般的なコスト範囲はどれくらいですか?
車のウイングのスタンピング金型の価格は、簡素化されたトランスファー金型の場合で約 25 万ドルから、完全なタンデム ライン構成の場合で 100 万ドル以上になります。アフターマーケットまたは中量生産を対象とした割引オプションは、S7 や A2 などの低コストの鋼材グレードを使用し、成形ステーションを減らし、労働力の競争力のある地域から機械加工を調達することにより、通常 150,000 ドルから 350,000 ドルの範囲に収まります。-最終的な価格は、絞りの深さ、操作の数、工具鋼の選択、およびシミュレーションによって物理的なトライアウト ループが削減されるかどうかによって異なります。
2. ディスカウントスタンピングダイは、プレミアムスタンピングダイと比べてどのくらい長持ちしますか?
S7 や A2 鋼などのグレードで作られた低価格車のウイング ダイの耐久性は通常 200,000 ~ 500,000 回ですが、M2、PM M4、またはタングステン カーバイド インサートを使用した高級ダイの耐久性は 1,000,000 ~ 3,000,000 回に達します。ただし、PVD コーティングと組み合わせたイオン窒化などの二相表面処理を低コストの鋼に適用すると、予算の金型寿命を 500,000 ヒット以上に延長でき、ギャップを大幅に縮めることができます。-ダイの寿命を実際の生産量に一致させることは、ヒット数を最大化することよりも重要です。
3. ディスカウントカーウイングダイでもクラス A の表面品質パネルを製造できますか?
はい、ダイが特定の交渉不可能な要件を満たしている場合に限ります。{0}}クラス A の表面品質は、金型全体のコストではなく、金型面の加工精度、絞り面の研磨、適切なブランク ホルダー圧力制御によって決まります。正当な割引戦略により、ステーションの統合、非摩耗面での材料の代替、および加工時の地域の労働力の優位性を通じてコストが削減されます。-これらのアプローチにより、目に見えるボディパネルに必要な鏡面仕上げの金型表面を維持しながら、ツーリング パッケージの他の部分の費用を削減できます。
4. フェンダー用の割引スタンピング金型への投資が正当化される生産量はどれくらいですか?
年間生産量が 10,000 ~ 50,000 個の部品の場合、割引価格のカー ウイング スタンピング 金型が最も経済的です。 5,000 ユニット未満では、CNC 製造またはソフト ツールの方が全体的に安価であることがよくあります。年間 50,000 ユニットを超えると、プレミアム ツールは金型の寿命が長くなり、メンテナンス頻度が減るため、すぐに利益が得られます。アフターマーケット交換パネル、クラシックカーの修復作業、少量生産の EV スタートアップ、量産前検証バッチは、予算ツールが部品ごとの強力な経済性を実現する主要な用途です。-
5. ディスカウント金型サプライヤーが手抜きをしているのか、それとも本当にコストを削減しているのかをどのように評価すればよいですか?
ステーションごとに工具鋼グレードを指定する材料認証を要求し、機械加工前の成形検証を示す CAE シミュレーション レポートを要求し、同等の自動車パネル プログラムからのトライアウト修正記録をレビューします。 YICHEN などの正規のコスト削減サプライヤーは、プロセスのケーススタディを公開し、見積前に DFM 段階で設計を最適化します。-危険信号には、鋼材のグレードを特定できないこと、社内に試用プレス能力がないこと、過去のプロジェクト参照の共有を拒否していること、部品形状のエンジニアリング レビューを行わずに発行された見積書などが含まれます。-


