


自動車用スタンピング金型とは何か、そしてなぜそれが重要なのか
スチールの平らなコイルがフェンダー、構造レール、または車両の奥深くにボルトで固定されたブラケットになるとき、その変化は専用のツールによって駆動されるプレス機内で起こります。{0}}そのツールは金型であり、それが正しく機能するかどうかで、生産プログラムがコスト、品質、タイミングの目標を達成できるかどうかが決まります。
自動車用スタンピング金型の定義
自動車用プレス金型は、精密に設計された工具セットであり、通常は硬化工具鋼または超硬合金で作られており、高トン数のプレス機で制御された力を加えることにより、板金を切断、成形、成形して車両コンポーネントを形成します。-
各ダイ セットは、パンチ、ダイ ブロック、ストリッパー、ガイド システムを含む対応する上半分と下半分で構成され、これらが連携して動作して、生産速度で再現可能な部品を製造します。として中小企業スタンピング金型は、CAD ソフトウェアと分析プログラムを使用して開発され、熟練した金型製造者によって物理的な工具に変換される、板金部品の成形と切断を行うツールです。自動車部品の製造において、これらのツールは、ラインから出荷されるすべてのボディ パネル、構造補強材、および内装金属コンポーネントのバックボーンを形成します。
金型の選択が製造の成功につながる理由
きれいな部品を生成するがタクト タイムに追いつかない金型、または高速に動作するがマージンを侵食するスクラップ率を生成する金型を指定することを想像してください。金型の選択は、次の 3 つの競合する圧力の交差点にあります。
- 製造コスト- の工具投資、メンテナンス頻度、材料使用率はすべて、金型の種類と設計の選択に遡ります。
- 部品の品質- の寸法精度、表面仕上げ、バリの制御は、正しいクリアランス、材料の流れの管理、金型の構造の品質に依存します。
- サイクルタイム- ステーションの数、プレス速度の互換性、および部品の搬送方法は、1 分あたりのストロークに直接影響します。
新しいプラットフォームで自動車用金型を指定する OEM エンジニアにとって、これらのトレードオフにより、初期のコンセプト段階からプログラムの実現可能性が決まります。{0}}生産契約を獲得するために金型資産に投資している Tier 1 および Tier 2 チームにとって、間違った選択をすると、プログラムの存続期間中、経済的に不利な状況に陥る可能性があります。自動車金属プレス加工事業鋼材を切断する前に、両グループが金型の種類、材料、製造品質について調整することを要求しています。
決定はすぐに微妙なものになります。部品の形状、年間生産量、材料グレード、プレスの可用性はすべて相互に影響し、各金型タイプには強度と限界の明確なプロファイルがあります。この後のセクションでは、これらのタイプを並べて分類し、金型の構築方法を説明し、収益性の高いスタンピング プログラムと問題のあるスタンピング プログラムを分ける技術的なトレードオフをマッピングします。-
自動車用プレス金型の種類を完全比較
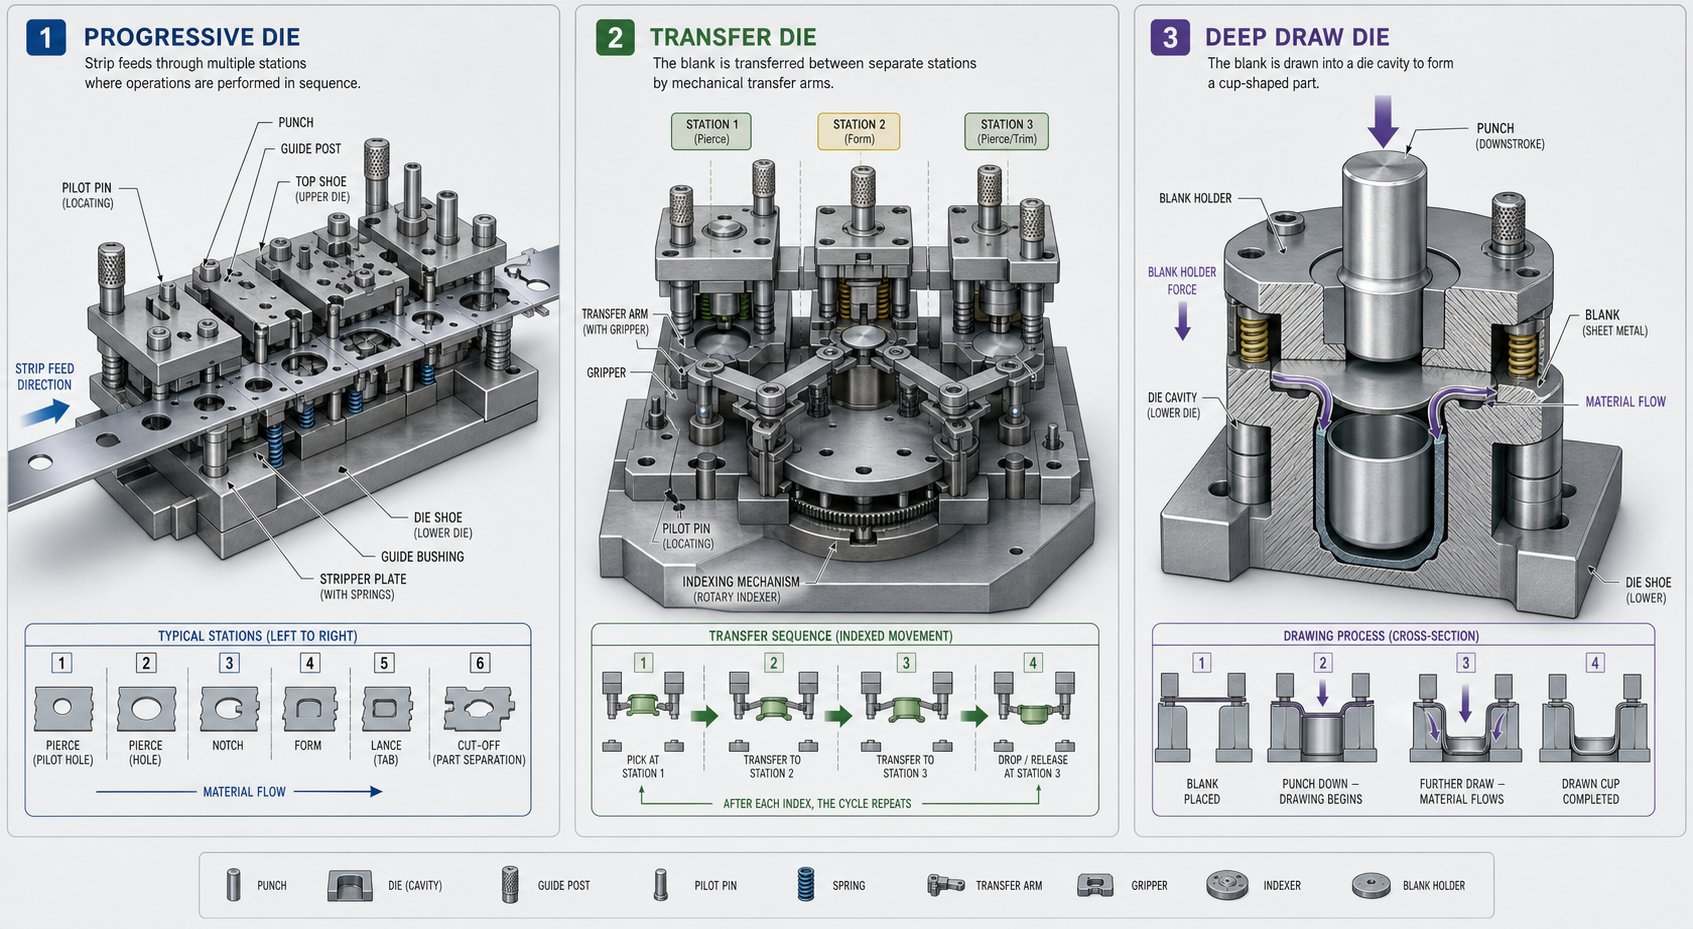
各ダイタイプは異なる製造上の問題を解決します。部品の形状、目標ボリューム、および材料グレードが決定を左右しますが、各構成が実際にどのように機能するかを理解することが、適切な判断を下すための基礎となります。以下は、現在車両プログラム全体で使用されている主要な板金プレス金型を並べて示したものです。--
| 金型の種類 | 動作原理 | 最適な自動車部品- | 生産量範囲 | 複雑さのレベル | 主な制限事項 |
|---|---|---|---|---|---|
| プログレッシブ | 金属ストリップは単一のダイセット内の複数のステーションを通過します。各ストロークはステーションごとに 1 つの操作を完了します | ブラケット、シートベルトアンカー、電気コネクタ、小さな構造補強材 | 高 (年間 100,000 以上) | 中~高 | 部品のサイズはストリップ幅とプレスベッドによって制限されます。深く描くのは難しい |
| 移行 | 個々のブランクは独立したダイステーション間を機械的またはロボット的に移動します | 構造クロスメンバー、サスペンションブラケット、大型ボディ補強材 | 中~高 (50,000 以上) | 高い | 資本コストが高くなります。プログレッシブよりサイクルタイムが遅い。自動化インフラストラクチャが必要 |
| タンデム | 一連の単一操作プレスを一列に配置。-プレス間での部品の移動 | 大きなボディに-白いパネル-(ドア、ボンネット、フェンダー) | 中~高 | 高い | 広い床面積。多額の資本投資。複雑な物流 |
| コンパウンド | 複数の切削加工(ブランキング+ピアシング)をワンストロークで同時に実行 | 平らな精密部品、ワッシャー{0}}のような部品、補強板 | 中~高 | 中くらい | 比較的平坦な形状に限定されます。単一の金型よりも工具コストが高い- |
| 組み合わせ | 切断と成形をワンストロークで組み合わせた作業 | 穴付き成形ブラケット、電気端子、パワートレイン シム | 中~高 | 中~高 | 複雑な金型構造。メンテナンス間隔の短縮 |
| 深絞り | ブランク ホルダーとパンチで材料をキャビティに引き込み、中空またはカップ状の形状を作成します。{0} | 燃料タンク、構造ハウジング、ボディパネルセクション、バッテリーエンクロージャ | 中~高 | 高い | 正確な材料の流れ制御が必要です。しわや破れが生じやすい |
| トリム/ピアス | 成形完了後に余分な材料を除去し、穴またはスロットを追加します。 | ほぼすべてのプレス加工されたボディおよび構造部品に対する最終段階の処理- | 全巻 | 低から中程度 | 二次操作ではサイクル時間が増加します。 AHSS では刃先がすぐに摩耗します |
プログレッシブおよびトランスファーダイ構成
順送金型は、プロセス全体を通じて金属ストリップを接続した状態に保ちます。プレス機にコイルが送り込まれる様子を想像してください。各ストロークでストリップが前方に割り出され、切断、曲げ、コイニング、またはエンボス加工などの新しい操作が各ステーションで同時に行われます。完成した部品は、最終ステーションでのみキャリア ストリップから分離されます。これにより、順送スタンピング金型は、取り付けブラケット、電気ハウジング、コネクタ端子など、大量生産される小型部品に対して非常に効率的になります。実際、銅順送スタンピングは、厳しい公差と迅速なスループットの両方が重要となる EV バスバーや高導電率端子では一般的です。{4}}
トランスファーダイは別のアプローチをとります。ブランクは早期に切断され、その後、機械式フィンガーまたはロボット アームが独立したステーション間でブランクを往復させます。各ステーションは、プログレッシブストリップでは現実的ではない深絞りなどの単一操作に合わせて最適化できます。搬送システム構造クロスメンバーやサスペンションコンポーネントなど、プログレッシブストリップの制約内に部品が収まらない、大型で幾何学的に複雑な自動車部品に最適です。
タンデム ダイ ラインは、このロジックをさらに拡張します。単一のプレス内のステーションの代わりに、一連の個別のプレスが順番に配置され、それらの間で部品が自動搬送されます。タンデム セットアップでは、白いパネル、フード、ドア アウターを-フルサイズのボディ-で製造し、各成形ステップで独自の専用のプレス トン数とストローク プロファイルが必要となります。-
コンパウンド、コンビネーション、深絞りダイス
複合ダイは、複数の切断動作を 1 回のストロークで実行します。つまり、外側の輪郭をブランキングし、同時に内側の穴を貫通することを考えてください。その成果は、フィーチャー間の同心度が厳密であることです。これは、補強プレートやパワートレイン シムなどの精密な平らな部品にとって重要です。コンパウンド ダイは初期の工具コストが高くなりますが、作業間の部品の取り扱いが不要になるため、量が増えればすぐに回収できます。
コンビネーションダイスは、切削と成形をワンストロークで統合することにより、さらに一歩進んだものです。ピアス穴と成形フランジの両方が必要なブラケットは、プレス機から取り外せてすぐに組み立てることができます。これにより、金型の構築とメンテナンスはより複雑になりますが、二次作業と部品処理コストが削減されます。{2}
深絞りダイスは、自動車のスタンピングにおいて最も要求の厳しい形状を処理します。平らなブランクがパンチによってダイキャビティに引き込まれ、同時にブランクホルダーが材料の流れを制御してしわを防ぎます。ボディパネルセクション、燃料タンク、EVバッテリーエンクロージャコンポーネントはすべて深絞り加工に依存しています。このプロセスでは、特にメーカーが軟鋼よりも耐久性の低いアルミニウムパネルに移行しているため、絞りの半径、ブランクホルダーの圧力、および潤滑に細心の注意を払う必要があります。
仕上げ作業におけるトリム アンド ピアス ダイス
ほぼすべての自動車成形部品には仕上げパスが必要です。トリム アンド ピアス ダイは、絞り加工で残った余分なフランジ材料を除去し、取り付け穴を追加し、アセンブリ フィーチャー用のスロットを切り取ります。これらのダイはプロセスの下流に位置し、多くの場合、搬送ラインの最終ステーションとして、またはタンデムセットアップのスタンドアロン操作として配置されます。
トリム ダイスとピアス ダイスの概念は単純ですが、その刃先は、特に高度な高張力鋼をトリミングする場合に、高い摩耗率に耐えることができます。{0}}エッジの品質は、部品が寸法検査に合格するかどうかに直接影響するため、これらの金型の工具鋼の選択とメンテナンス スケジュールには、成形段階と同様の注意が必要です。
適切な金型の種類を部品の形状と体積に適合させることが最初の決定事項です。次の課題は、境界部分がどちらの方向にも進む可能性がある場合に何が起こるかを理解することです。まさにこの点で、進行性-と-転送-のトレードオフが重要になります。
プログレッシブダイとトランスファーダイの決定フレームワーク
自動車部品の多くは、順送金型か転写金型のいずれかが技術的に機能するグレーゾーンに分類されます。シートベルト アンカーは明らかに進歩的な領域であり、フルサイズのドア インナーは明らかにトランスファー ラインに属します。-しかし、適度な絞り深さと年間 200,000 個の量を備えた中規模の構造補強材についてはどうでしょうか?{3}}そこから本当のエンジニアリングの議論が始まります。
プログレッシブ・ダイがトランスファー・ダイを上回る場合
プログレッシブ金型とスタンピングのセットアップにより、スピードが向上します。ストリップは接続された状態を維持し、プレス ストロークごとに前方にインデックスされるため、部品処理の複雑さを最小限に抑えながら、1 分あたりの高いストロークで実行できます。-操作全体が 1 つのダイ セット内で行われます。つまり、1 つのプレス、1 つのセットアップでステーション間で一貫した再現性が得られます。
順送金型は、部品が比較的小さく、浅い絞りや単純な曲げが特徴で、年間生産量が多い場合に適しています。取り付けブラケット、電気端子、小さな構造補強材を考えてみましょう。統合されたステーション設計により、コイルフィーダーとプレスハンドル部分が自動的に移動するため、労働力への依存も軽減されます。自動車部品の場合、順送スタンピングは、部品がストリップ幅内に留まり、操作間に回転や傾斜が必要ない場合に最高の ROI を実現します。
トランスファーダイがより良い選択である場合
部品のサイズがストリップで搬送できるサイズを超えた場合、または接続されたキャリアでは単純に実行できない形状の操作が必要な場合は、トランスファー ダイがその役割を果たします。各ブランクがステーション間で独立して移動するため、より深い絞り、バリの方向制御のための部品の回転、-、多軸成形のすべてが可能になります。-
材料の利用も移転に傾くもう一つの要因です。順送金型ではキャリア ストリップのスクラップが生成され、そのままリサイクルに回されますが、より厚い材料やより高価な材料の場合、その廃棄物は急速に増加します。-転送システムにより、ネストされたブランキング レイアウト各シートからより多くの部品を絞り出すことで、高張力鋼とアルミニウムのコストを大幅に削減できます。{0}また、各ステーションが独立したユニットであり、密集したプログダイ ステーションよりもアクセスや調整が容易であるため、ダイのメンテナンスも簡単になる傾向があります。
中程度の複雑さの部品の決定基準-
部品が 2 つのアプローチの間に位置する場合、次の要因によってスケールが傾きます。
- パーツ サイズのしきい値- 部品のエンベロープがいずれかの方向におよそ 300 ~ 400 mm を超える場合、ストリップの供給は現実的ではなくなり、搬送が行われる可能性が高くなります。
- 描画深さ- の浅いフォーム (25 ~ 30 mm 未満) はプログレッシブ ステーションでうまく機能します。より深いカップまたはチャネルは、ステーションごとにブランクホルダーの圧力を最適化できる転送セットアップに有利です。
- 材料スクラップ率- の高価または厚い在庫により、キャリア ストリップの廃棄によるコスト ペナルティが大きくなり、ネストされたブランキングによる転送の決定が迫られます。-
- 利用可能なプレストン数- 順送金型は、すべての成形力を単一のプレス ストロークに統合します。使用可能な印刷機のトン数が制限されている場合は、搬送ステーション間で作業を分割することで負荷が分散されます。-
- 二次的な操作のニーズ-部品が回転、傾斜、または複数の方向からの操作を必要とする場合、搬送システムはプログレッシブ ストリップ内のカム機構の制約を受けることなく、その柔軟性を提供します。-
注目に値する 3 番目のパスがあります。ドア、ボンネット、フェンダーアウターなどの大型のボディパネルの場合、単一の順送金型も標準の転写セットアップも理想的ではありません。タンデムダイラインでは、順番に配置された一連の個別のプレスが使用され、それぞれが 1 つの成形ステージまたはトリミングステージ専用となり、その間にロボットによる搬送が行われます。設備投資は多額ですが、厳しい表面品質基準を必要とする大量の外装パネルの場合、大手 OEM では依然としてタンデム構成が業界標準となっています。{3}
これらのアプローチのいずれかを選択すると、プログラムの存続期間中、工具コスト、サイクル タイム、およびスクラップの経済性が確保されます。しかし、ダイの種類は方程式の半分に過ぎません。未加工の工具鋼ブロックから、ミクロンレベルの公差を保持する-すぐに生産できるツール-まで、金型がどのように構築されるかによって、設計どおりに機能するか、初日からメンテナンスが面倒になるかが決まります。
スタンピング金型がブランクから生産ツールまでどのように構築されるか
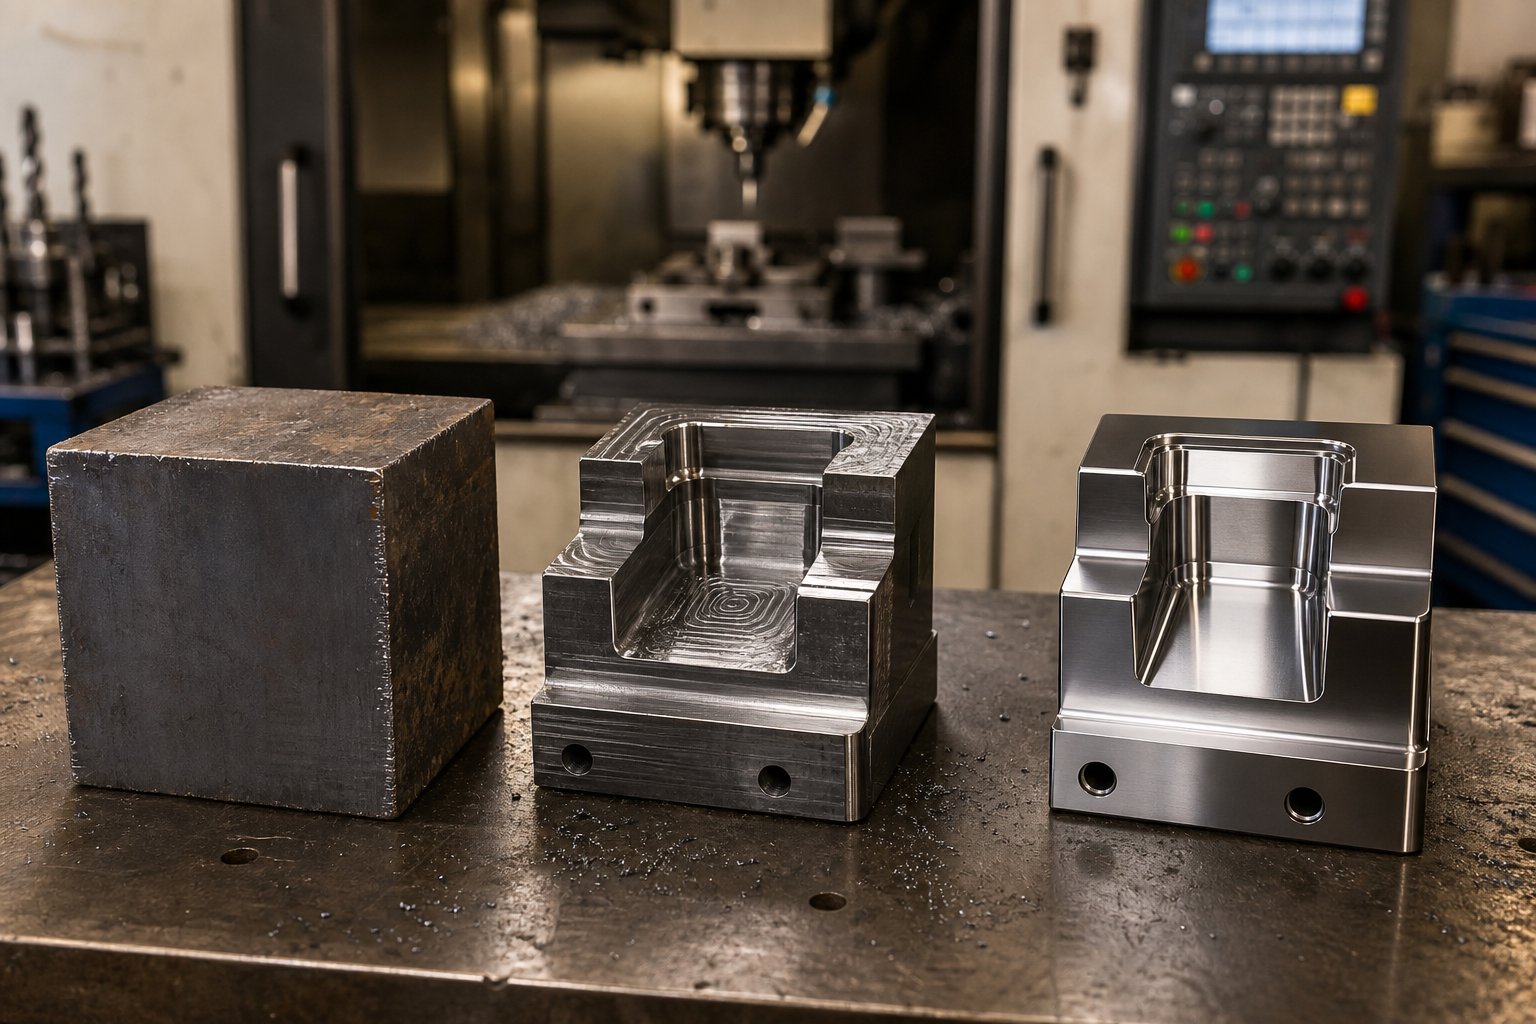
スタンピングツールと金型は、鋼鉄の粗いブロックとして始まり、ミクロン単位で測定される公差を保持する精密機器として終わります。その間のすべてのステップは、ツールに品質を組み込むか、運用中に表面化する弱点を導入します。旅の展開は次のとおりです。
生ブロックから精密機械加工金型まで
金型の構築は、各段階で次の段階に向けてワークピースを準備するという意図的な順序に従います。一歩を飛ばしたり、急いだりすると、その影響は下流でさらに悪化します。一般的な金属スタンピング金型メーカーは、次の一般的なプロセス フローに従います。
- 材料の調達と角付け- 金型コンポーネントは鋳造または鍛造のブランクから始まり、グレードによって選択され、設計範囲に合わせてサイズ設定されます。材料は CNC ミルで角切りされ、後続のすべての機械加工のための基準面が確立されます。
- CNC粗加工- 材料の除去の大部分はここで行われます。 CNC フライス加工では、ダイシューのポケット、パンチのプロファイル、キャビティの形状をほぼネット形状に切断します。通常、仕上げ作業用に少量の在庫を残します。{2}}
- ワイヤー放電加工機と彫金放電加工機- 従来のフライス加工では到達できない複雑な形状、狭い内径、複雑なパンチ形状は、放電加工を使用して切断されます。ワイヤー放電加工機-非常に高い精度でプロファイルを加工し、彫り込み EDM は硬化した材料のキャビティや 3D 輪郭を成形します。
- 熱処理- 作動コンポーネントは、必要な耐摩耗性と靱性のバランスを達成するために、目標範囲まで硬化されます。
- 仕上げ加工- 熱処理後、コンポーネントは最終寸法に仕上げ-研削、硬フライス-、または治具-研削が行われます。表面研削はダイプレートの平坦度を達成しますが、治具研削は重要な穴公差に達します。
- 表面仕上げとコーティング- 用途に応じて、コンポーネントには窒化処理、PVD コーティング、または研磨が施され、摩擦を軽減し、かじりを防止し、耐用年数を延ばします。
- 組み立てと手作業による取り付け- すべてのコンポーネントはダイ シュー上で組み立てられます。金型メーカーは手作業で刃先を取り付け、ブルーイング コンパウンドでクリアランスを確認し、必要に応じてシムを貼り付けて、シャット高さ全体にわたって適切な位置合わせを実現します。-
- 試用と検証- 組み立てられた金型は、最初のスタンピング試行のためにプレスに投入されます。エンジニアは部品の品質を評価し、調整が必要な領域を特定し、生産基準が満たされるまでツールを改良します。
熱処理と表面工学
熱処理は、機械加工可能なブロックを耐摩耗性の生産ツールに変える段階です。{0}}このプロセスでは、金型部品を臨界温度まで上昇させ、微細構造の完全な変態を達成するまで保持し、次に焼入れおよび焼き戻しを行って硬度と靱性のバランスをとります。
なぜこれがそれほど重要なのでしょうか?硬すぎるパンチは衝撃荷重を受けると欠けてしまいます。成形面が柔らかすぎると、プレスサイクルを繰り返すと塑性変形します。スイート スポットはコンポーネントの機能によって異なります。刃先には最高の硬度が必要ですが、ダイシューには衝撃を吸収する靭性が必要です。-。としてファブリケーター十分な靭性を欠く工具鋼は、亀裂や欠けによって破損し、耐摩耗性を欠く工具鋼は切削界面で侵食されます。
表面エンジニアリングにより、さらなるパフォーマンス層が追加されます。真空熱処理により、酸化することなく芯の靭性が維持されます。窒化は窒素を表面に拡散させてハードケースを作成します。 PVD および CVD コーティングは、薄い炭化物または窒化物の層を堆積させ、摩擦と凝着摩耗を大幅に軽減します。これは、アルミニウムまたはステンレス鋼のパネルを形成する場合に特に重要です。
用途別金型材質の選定
すべての金型コンポーネントが同じ要求に直面しているわけではないため、一律に材料を選択するとコストが無駄になったり、性能が低下したりすることになります。基本原則は、材料特性を各コンポーネントが耐える特定の応力に適合させることです。
| ダイコンポーネントの機能 | 推奨材料カテゴリー | なぜフィットするのか |
|---|---|---|
| ダイシューと構造プレート | 中炭素鋼 (S50C または 4140 など) | 衝撃と振動を吸収します。脆くなることなくしっかりとしたサポートを提供します |
| バッキングプレートとサポートプレート | 冷間工具鋼(例:D2/SKD11) | 高い圧縮強度により、持続的な成形荷重下でもへこみに強い |
| 成形面と剥離剤 | 改良冷間加工または低合金工具鋼- | 硬度と靱性のバランスが取れており、繰り返しの衝撃でも欠けに耐えます。 |
| パンチとインサートの切断 | ハイス-(例: M2/SKH9) | 生産速度での摩擦熱下でもエッジの完全性を維持 |
| 摩耗の多い刃先(AHSS またはロングラン)- | 超硬インサートまたは粉末金属工具鋼 | 要求の厳しい材料または極端な量に対して最大の耐摩耗性を実現 |
超硬スタンピング金型、特に高導電率材料を高速で加工する順送超硬スタンピング金型では、摩耗が最も激しい切断ステーションでタングステンカーバイド インサートを使用します。{0}}これらのインサートは研磨間隔を大幅に延長しますが、脆いため、衝撃を吸収する表面を形成するのではなく、刃先として使用されます。
デシジョン ツリーは単純です。生産量、プレス加工された材料の硬度、およびコンポーネントの機能が収束して、適切な材料を導きます。少量の-軟鋼-部品には超硬が正当化されません。大容量の AHSS プログラムは、これなしでは存続できません。-
寿命を考慮して金型が作成され、材料が選択された場合、次の性能変数は形状、特にカットエッジがきれいか破れているか、また工具寿命が期待を満たすか期待を下回るかを決定するパンチとダイの間のクリアランスです。
ダイクリアランスとマテリアルフローの基本
最高級の工具鋼から金型を構築し、ミクロンレベルの精度で機械加工し、利用可能な最高の表面コーティングを適用できます。{0}}しかし、パンチとダイの間のクリアランスが材料に対して不適切な場合、最初の打撃からバリ、早期の工具摩耗、寸法のずれが発生することになります。クリアランスは、金型設計において最もよく検索される技術的な質問の 1 つですが、それには十分な理由があります。クリアランスは、材料科学とすべてのプレス部品のエッジ品質を結び付ける唯一の変数です。
さまざまな材料のダイクリアランスの計算
ダイクリアランスとは、パンチの刃先と対応するダイ開口部のエッジの間のギャップで、側面ごとの材料の厚さのパーセンテージで表されます。 1.0 mm の自動車シートメタルを片側あたり 10% のクリアランスでスタンピングする場合、パンチとダイの間のギャップはパンチの両側で 0.10 mm になります。
簡単そうに聞こえますが、多くのショップがここで問題を抱えています。の広く使用されている 10% ルール車両が主に低炭素鋼で作られていた時代に確立されました。-このブランケット値は軟鋼に適しており、予想される 1/3 のせん断、2/3 の破壊プロファイルが切断端に生成されます。-しかし、最新の自動車プログラムでは、二相 980 から 6000 シリーズ アルミニウムに至るまであらゆるものをスタンプしており、これらの材料はせん断下で大きく異なる挙動を示します。{5}
基本原理は単純です。より硬く高強度の材料は、降伏強度が極限引張強度に近いため、一般的により大きなクリアランスを必要とします。{0}破断前に発生する塑性変形はほとんどないため、材料がきれいに破断するにはより多くの余地が必要です。より柔らかく延性の高い材料は、破損する前により多くの変形 (光沢のある光沢のあるゾーン) を受けるため、より厳しいクリアランスを許容します。
| 材料カテゴリー | 代表的な例 | 一般的なクリアランス範囲 (片側あたりの%) | カットエッジの動作 |
|---|---|---|---|
| 低炭素鋼 / 軟鋼 | DC04、SPCC、1008/1010 | ~10% | バランスの取れたせん断ゾーンと破砕ゾーン。正しいクリアランスできれいなエッジ |
| AHSS(DP、TRIP、CPグレード) | DP590、DP780、DP980、TRIP780 | ~12-20% | 最小限のバーニッシュゾーン。骨折-優位なエッジ。より高い切削抵抗 |
| アルミニウム合金 | 5xxx、6xxxシリーズ | ~8-12% | クリアランスが大きすぎるとバリが発生したり、エッジが破れたりしやすくなります |
| ステンレス鋼 | 304, 316, 430 | ~12-16% | 加工物は切断面で急速に硬化します。より高い剥離力 |
| 高強度低強度合金(HSLA)- | HSLA 340、420、550 | ~11-15% | 軟鋼より破壊前の変形が少ない。中程度の衝撃荷重 |
これらの範囲は業界の一般的なガイドラインを表しています。正確な値は、特定の合金グレード、板厚、工具条件に照らして検証する必要があります。としてミスミの技術資料一部の最新の工具研究では、特に高強度グレードを含む金属スタンピング自動車用途では、11-20% のクリアランスが工具の負担を大幅に軽減し、動作寿命を延長できることが示唆されています。
クリアランスが間違っているとどうなりますか?結果は両方向に広がります。
- 不十分なクリアランス- の切削抵抗が急増し、衝撃荷重が増加し、パンチが欠けたり、早期に破損したりします。材料がパンチに張り付くため、剥離力が上昇します。 AHSS を実行するスチール スタンピング 金型では、クリアランスが狭いと、比較的少ないストロークで致命的なパンチの破損が発生する可能性があります。
- 過剰なクリアランス- 材料がきれいに割れません。パーツのエッジに大きなバリが見られ、パンチ側のロールオーバーが増加し、寸法精度が低下します。-部品が検査に合格しないと、二次的なバリ取り作業がサイクル タイムとコストを圧迫します。
重要な点: クリアランスは設定された値ではなく、-忘れられるものではありません。-自動車スタンピングプレスの各材料グレードには独自の計算が必要であり、古い 10% ルールは 1 つの合金ファミリーのみを対象としています。
深絞り加工における材料の流れの制御
クリアランスは切断作業を管理します。しかし、成形、特に深絞りでは、金型のキャビティにどれだけの材料がどのくらいの速度で流入するかを制御するという、まったく異なる課題が生じます。流量が多すぎると、フランジやサイドウォールにしわが発生します。流量が少なすぎると材料が限界を超えて伸び、薄くなり、最終的には裂け目が発生します。
3 つのメカニズムが連携して、自動車パネル ダイのバランスを管理します。
ブランクホルダー(バインダー)。ブランク ホルダーはシートの周囲をクランプし、パンチが材料をキャビティ内に引き込みます。ブランク ホルダー力 (BHF) と呼ばれる、これが加える力は、引き込みを制御するための主要なレバーです。-としてオハイオ州立大学精密成形センターの研究説明によると、パンチ ストローク中の BHF 曲線によって、しわや破れのないパーツが得られるかどうかが決まります。{0}低すぎると、余分な素材がしわになってしまいます。高すぎると、ブランクがキャビティに流入できず、パンチノーズ半径で破損が発生します。
ビーズを描きます。バインダー表面に機械加工されたこれらの隆起部は、均一に高いブランクホルダー圧力を必要とせずに、ブランクに対する拘束力を局所的に増加させます。ドロー ビーズは、シートが通過する際に強制的に曲げたり曲げを戻したりして、エネルギーを吸収し、ターゲット領域での引き込みを遅くします。-部品の周囲で材料の流れが大幅に変化する自動車のボディパネルでは、金型のトライアウト中にドロービードの形状と位置がゾーンごとに調整されます。
窒素スプリングと油圧クッション。ブランクホルダーの背後にある力の源が重要です。ダイに組み込まれた窒素シリンダーは、ストロークとともに 10 ~ 20% 増加する力を供給し、絞りが深くなるにつれて徐々に抵抗を与えます。最新のプレスの CNC 油圧クッションは、プログラム可能なプロファイルでストローク全体にわたってブランク ホルダーの力を変化させ、さらに細かい制御を提供します。この柔軟性により、ドロー ビードの必要性が完全になくなる場合があり、ストロークの終わり近くで BHF を増やすと、パーツの壁に張力が加わり、スプリングバックが軽減されます。
ドア インナーやクォーター パネルなどの複雑な自動車板金パネルの場合、ブランク ホルダーの力、ドロー ビード構成、および潤滑の相互作用によって、パネルの品質基準に達するか、亀裂やシワを追跡するための試行に何週間も費やすかどうかが決まります。最新の CNC クッション システムは、物理的な金型の修正を必要とするのではなく、ヒット間の力プロファイルの調整を可能にすることで、このプロセスを加速します。-
これらのマテリアル フローの原則は、業界が高度な高張力鋼やアルミニウム、つまりしわと破れの間のマージンが大幅に縮小する狭い成形ウィンドウを持つ材料に移行するにつれて、さらに重要になります。{0}
先端材料がどのように金型設計を再形成するか
より狭い成形ウィンドウは、話の一部にすぎません。より軽量でより強力な車両アーキテクチャへの移行により、プレス工場のすべての金型に期待されるものが根本的に変わりつつあります。高度な高張力鋼-はトン数の限界を押し広げ、刃先を噛み砕きます。コーティングが適切でない場合、アルミニウムは成形表面にこびりつきます。また、マルチマテリアルのボディ構造には、10 年前には存在しなかった柔軟性が求められます。自動車金属プレス部品を大規模に生産しているチームにとって、これらの材料トレンドは理論上のものではありません。これらは、ツールの予算、メンテナンス間隔、毎日のプロセスの安定性を決定します。
AHSS と金型エンジニアリングに対するその要求
OEM が構造レールに DP780 または DP980 を指定すると、金型エンジニアは一連の結果を引き継ぎます。降伏強度が高いほど成形力が高く、プレストン数が大きくなります。 AHSS は最小限の塑性変形で破断し、せん断界面に応力が集中するため、刃先は劇的により多くの摩耗に耐えることができます。また、成形後の弾性回復力であるスプリングバックも大幅に増加します。
のAHSS インサイトのナレッジ ベースこれは明確に説明されています。スプリングバックの大きさは、初期降伏強さと変形中の加工硬化を組み合わせた形成された流動応力の関数です。-どちらの値も、軟鋼または従来の HSLA 鋼と比較して、AHSS グレードの方が高くなります。特定の部品の形状と厚さの場合、ひずみ分布がほぼ同じ場合でも、DP スチール チャネルは HSLA 350 の同じ形状よりも大きく開きます。応力の違いにより寸法の偏差が生じます。
3 つのスプリングバック モードが AHSS 部品に最も大きな影響を与えます。曲げ半径での角度変化、ダイ半径を超えて曲がることによる側壁のカール、{0}}非対称断面の不均衡な残留応力によるねじれです。それぞれに特定の金型形状の補正が必要であり、多くの場合、鋼を切断する前にシミュレーションを通じて計算されます。
AHSS グレードに必要な金型設計の変更:
- プレストン数の増加- の成形力と切削力は軟鋼の同等品より 50 ~ 100% 大きくなる可能性があり、より大型のプレス機またはステーション負荷の再配分が必要になります。
- 広い金型クリアランス- の切削クリアランスは、パンチの欠けを防止し、工具鋼への衝撃荷重を軽減するために、従来の片面あたり 10% から 12~20% に移行します。
- 金型形状におけるスプリングバック補償- のオーバーベンド、オーバークラウニング、変更された絞り半径が工具表面に組み込まれているため、部品は公称寸法に戻ります。-
- アップグレードされた切削インサート- 超硬または粉末金属工具鋼-は、トリム ステーションおよびピアス ステーションで従来の D2 に代わるもので、高強度エッジによる摩耗に耐えます。-
- より高いブランクホルダー力- 成形中に壁の張力を高めるとスプリングバックが減少しますが、より強力な窒素スプリングまたは油圧クッション システムが必要になります。
- プロセスウィンドウの厳格化部品が仕様から外れてしまう前に、ブランクの厚さ、潤滑剤の分布、金型の状態の変動に対する許容度が - 低くなります。
アルミニウムボディパネルとダイコーティングソリューション
アルミニウムは重量を節約し、同等のパネル面積でスチールよりも約 40% 軽量ですが、スチールでは決してできない方法で金型に負担をかけます。主な原因はかじりです。成形中にアルミニウムの酸化層が壊れ、露出した金属が圧力下で工具鋼の表面に付着します。チェックを行わずに放置すると、かじりは塊となって後続のパネルに傷がつき、スクラップが発生し、計画外の金型のメンテナンスが必要になります。
アルミニウムには、別の角度からのスプリングバックの問題もあります。その弾性率は鋼の約 3 分の 1 (約 70 GPa 対 210 GPa)、これは同等の流動応力レベルでの弾性回復が 3 倍であることを意味します。-最終部品の寸法を維持するには、金型の形状をさらに積極的に補正する必要があり、成形シミュレーションではプロセス全体を通じてこの低い剛性を考慮する必要があります。
アルミニウムパネルに必要な金型設計の変更:
- 成形表面の PVD または CVD ハード コーティング- 窒化チタン アルミニウム (TiAlN)、窒化クロム (CrN)、またはダイヤモンド ライク カーボン (DLC) コーティングは、凝着摩耗やかじりの傾向を大幅に軽減します。-
- 鏡面研磨されたダイ表面- の表面粗さが Ra 0.2 µm 未満であるため、アルミニウムが接着を開始する可能性がある摩擦点が最小限に抑えられます。
- 特殊潤滑剤- ドライ-フィルム潤滑剤またはアルミニウム-専用の成形オイルは、表面圧力によって分解する標準的なスタンピング潤滑剤に代わるものです。
- 修正された描画半径- 大きなパンチとダイの半径により、局所的な接触圧力が軽減され、高応力ゾーンでのかじりが発生するリスクが軽減されます。-
- 補償を超えるスプリングバック-- 同等の強度鋼と比較して 3 倍の補償ジオメトリを備えています。-、機械加工前のシミュレーションによって検証されています。
- 頻繁なコーティングの再塗布スケジュール-- は、かじりによってパネルの品質が低下する前に、成形表面の再研磨と再コーティングを行うための計画されたメンテナンス間隔です。--
アルミニウム製クロージャー (ボンネット、デッキリッド、フェンダー) を実行するカスタム自動車金属スタンピング作業は、コーティング技術と表面メンテナンスに多額の投資を行っています。初期の工具コストは高くなりますが、その代わりに、かじりついたダイ表面を修復するために計画外に頻繁に停止する必要があり、生産全体でははるかに高価になります。
マルチ-マテリアルのアーキテクチャと金型の柔軟性
現代の車両プラットフォームでは、単一の素材に限定されることはほとんどありません。一般的な白のボディでは、B ピラーにプレス硬化ボロン鋼、- 構造レールに DP980、クロージャに 5000- シリーズ アルミニウム、非構造ブラケットに軟鋼を組み合わせています。--各材料には、独自のクリアランス、トン数、および工具の表面処理が必要です。
これらの混合アーキテクチャをサポートする自動金属スタンピング操作の課題は、工具予算を膨らませずに金型の柔軟性を維持することです。これに対処するいくつかの戦略は次のとおりです。
- モジュール式ダイインサート- の交換可能な切断および成形インサートを使用すると、各合金に適合するコンポーネントを交換することで、単一のダイ シューで異なる材料グレードを使用できます。
- 調整可能なブランクホルダーシステム- プログラム可能な力プロファイルを備えた CNC クッションは、物理的な金型を変更することなく、材料切り替えの合間に再構成できます。
- 複数の材料プロセスの知識-AHSS スプリングバック動作とアルミニウムのかじり防止の両方を理解している - の金型エンジニアは、プラットフォームのライフサイクル全体にわたって計画された材料変更に対応できるツールを設計できます。
EV 電気部品用の銅やその他の高導電率合金の順送スタンピングにより、さらに別の材料ファミリーがミックスに追加されます。{0}銅の柔らかさは、狭いクリアランスでバリの問題を引き起こしますが、その熱伝導率は鋼とは異なる方法で熱を放散し、高いストローク速度での潤滑剤の挙動とパンチ温度に影響を与えます。自動車部品用の金属プレス加工は、現在、20 年前には単一の施設では考えられなかった材料範囲にまたがっています。
ここでインダストリー 4.0 テクノロジーが活かされます。複数の材料ファミリーにわたって金型の摩耗が予期せず加速すると、従来の時間ベースのメンテナンス スケジュールでは間に合わなくなります。{2}}最新のソリューションでは、センシングをダイに直接統合しています。
- インダイ荷重センサー-- ダイに埋め込まれた圧電センサーは、摩耗の進行、材料の不一致、または潤滑の低下を示す力のサインの変化をリアルタイムで検出します。
- 予測アルゴリズムを備えた脳卒中カウンター- アルゴリズムは、固定間隔でメンテナンスをスケジュールするのではなく、ストローク数と材料グレード、プレス速度、過去の摩耗パターンを相関させて、最適なサービス期間を予測します。
- 工程内品質モニタリング-- の金型内の近接センサーとレーザー測定システムは、生産速度で部品の寸法を検証し、欠陥のある自動車用金属プレス部品が次の工程に到達する前に、スプリングバックの変動による寸法のドリフトを捕捉します。
- 温度監視- 成形表面の熱電対アレイは、アルミニウムのかじりやコーティングされたインサートのコーティングの破壊を促進する熱の蓄積を追跡し、表面の品質が低下する前にアラートをトリガーします。
これらのセンサー駆動のアプローチは、金型のメンテナンスを事後対応型から予測型に変えます。これは、単一のプレス ラインが同じシフト内で AHSS 構造部品とアルミニウム クロージャの間で回転する場合に特に有益です。{0}}また、データは次のプログラムの金型設計にフィードバックされ、生産の現実とエンジニアリングの想定の間のループを閉じます。
先端材料では、初期形状の補正から表面処理、継続的なメンテナンスに至るまで、金型エンジニアリングプロセスのあらゆる段階でより多くのことが要求されます。しかし、ツール自体の品質は、加工を開始する前にそれを検証するシミュレーション作業によって決まります。これは、仮想トライアウト テクノロジーによって金型開発の経済性が劇的に変化したトピックです。
最新の金型エンジニアリングにおけるシミュレーションと仮想トライアウト
単一の自動車用スタンピング金型の設計リリースから生産承認までに 20 週間以上かかる場合があります。歴史的に、そのタイムラインのかなりの部分は物理的なトライアウトに費やされていました。つまり、金型をプレスにロードし、部品を実行し、偏差を測定し、修正を研削し、部品が仕様を満たすまで繰り返されました。すべてのループにはプレス時間、材料、熟練した労働力がかかります。成形シミュレーションでは、工具鋼が加工される数週間前にソフトウェアで問題を検出することで、その方程式を逆転させます。
成形シミュレーションとスプリングバック予測
2,000 トンのプレスではなく、スクリーン上で最初のプレスを実行するところを想像してみてください。それが最新の成形シミュレーションの核となる価値です。ソフトウェア パッケージは有限要素解析 (FEA) を使用して、パンチとダイの接触下で板金がどのように変形するかをモデル化し、ストローク サイクルの各時点で材料がどのような動作をするかを予測します。順送スタンピング金型設計の場合、これは、ストリップのレイアウトが最終決定される前に、各ステーションの成形寄与を評価することを意味します。
AutoForm の ProgSim などのツールは、順送金型設計者向けにカスタマイズされたインクリメンタル ソルビング テクノロジーを使用しており、仮想トライアウト プレスとして機能します。{0}}これらは、実際の金型設計が完了する前に、スプリングバック予測、自動ブランク展開、トン数推定などの成形性結果を提供します。セットアップとシミュレーションにかかる時間は、小型のダイの場合は数分から、大型のダイの場合は数時間に及びますが、これは物理的なトライアウトに必要な時間のほんの一部です。
スプリングバックの予測は、AHSS またはアルミニウムを成形する自動車のスタンピング金型にとって特に重要です。シミュレーションでは、パンチが後退した後にどの程度の弾性回復が起こるかを計算し、エンジニアは仮想補正を適用して金型の表面を修正し、部品が公称寸法に戻るようにします。このステップがなければ、数十万ドル相当の工具鋼を間違った形状に加工した後に初めて寸法のずれが見つかることになります。
エンジニアが典型的なシミュレーション実行から評価したことは次のとおりです。
- リミットダイアグラム(FLD)の作成- は、部品の各点のひずみ状態を材料の破壊エンベロープに対してマッピングし、割れやネッキングの危険性がある領域にフラグを立てます。
- 材料薄化マップ- は、部品全体の板厚の減少率を示し、材料が安全限界を超えて伸びている領域を特定します。
- しわインジケーター- は、表面欠陥や組み立て干渉を引き起こすフランジや側壁の圧縮不安定性を検出します。
- スプリングバック変位場- は、すべてのノードでの弾性回復の大きさと方向を定量化し、ダイ表面の補償ジオメトリを導きます。
- 成形トン数とパッド力の推定- は、各段階で必要なプレス荷重とブランク ホルダーの力を予測し、プレスの選択と窒素スプリングのサイズを決定します。
- パターンで描く-- は、ブランクの各エッジからダイ キャビティに流入する材料の量を追跡し、ドロービードの配置とブランクのサイズを検証します。
としてフラウンホーファー IWU の研究これは、工具プレス システムの総たわみの約 80% を占めることが多いプレス自体の弾性たわみでさえ、機械のクランプ面の縮小 FE 表現を使用してモデル化できることを示しています。-このレベルの忠実度は、前世代のソフトウェアでは単に無視されていた現実世界の境界条件をシミュレーション結果が考慮できることを意味します。-
バーチャル トライアウト vs 物理的トライアウト
物理的なトライアウトが完全になくなるわけではありません。さらに、表面品質を検証し、コーティングのパフォーマンスを確認し、本番環境の速度トライアルを実行する必要があります。-しかし、実際のトライアウトの役割は問題解決から検証へと移りました。-亀裂の発見、しわの解決、スプリングバックの調整などの重い診断作業が、仮想的に行われるようになりました。
コントラストがはっきりしています。複雑なボディパネルの従来のトライアウト ループでは、8 ~ 12 回の物理的な反復が必要になる場合があり、そのたびにプレス時間、試用ブランク、研削とシム調整のための工具製作の時間がかかります。仮想トライアウトでは、根本的な修正ではなく微調整に重点を置いた 2 つまたは 3 つの物理ループに圧縮できます。{6}}フラウンホーファー IWU の研究では、実際の成形荷重下でのダイ表面間の圧力分布をシミュレートする仮想スポッティング パターンが、機械的リワーク ループを 1 回だけ行った後の物理的なスポッティング結果と優れた相関関係があることが示されました。
これは時間の節約以上に重要です。物理的なトライアウトを繰り返すたびにリスクが生じます。ある領域での研削修正により圧力分布が他の場所に移動し、工具メーカーは段階的な調整を追求します。仮想シミュレーションを使用すると、修正を個別にテストし、その修正がシステム全体に及ぼす影響を理解し、再発明ではなく改良が必要な金型を印刷機に届けることができます。-
金型の開発スケジュールが車両の発売スケジュールに直接影響を与える自動車産業の金属スタンピングにとって、経済的なケースは説得力があります。シミュレーションへの品質のフロントローディングにより、リードタイムが短縮され、ツール構築後のコストのかかるエンジニアリング変更が削減され、より予測可能なプログラム タイミングが提供されます。-
コンセプトから生産、そして最終的な耐用年数終了に至るまで、金型のライフサイクル全体で、複数の段階でのシミュレーションのメリットが得られます。--
- コンセプトと実現可能性- のワンステップ ソルバーは、提案された部品形状の成形性チェックを数分以内に迅速に実行し、詳細な設計が始まる前に不可能な形状にフラグを立てます。
- 詳細な金型設計- のインクリメンタル シミュレーションは、完全な材料モデルを使用してストリップ レイアウト、ステーション シーケンス、ドロー ビードの配置、ブランクの開発を検証します。
- スプリングバック補償- 回の仮想補正により、予測された部品形状が許容範囲内に収まるまで金型表面が改良されます。
- 金型の構築と機械加工- シミュレーション-から得られた補正ジオメトリは、クラウニング補正を通知するプレスたわみモデルとともに CNC ツールパスに直接フィードされます。
- フィジカルトライアウト- は根本的な問題解決ではなく、-検証と微調整-に重点が置かれ、スケジュールが数週間短縮されました。
- 制作サポート- シミュレーション ベースラインは、進行中の製造中にプロセス ドリフトが発生した場合のトラブルシューティングの参考になります。
- メンテナンスと改修- 個の摩耗したダイ表面は、プラットフォームが更新されたときに、更新された材料モデルまたは改訂された部品形状に対して再評価できます。-
シミュレーションはツール作成者の専門知識に代わるものではありません。どんなに経験しても肉眼では見ることのできない物理現象を可視化することで、それを増幅させます。その結果、生産目標をより早く達成し、開発コストを削減し、最初に承認されたヒット以降、より安定した部品品質を提供できる金型が実現します。
材料の選択、クリアランスの計算、シミュレーションで検証された金型形状などのエンジニアリング作業はすべて、最終的には 1 つの目的を果たします。それは、特定の車両システム要件を満たす部品を製造することです。これらの要件が構造、シャーシ、内装、パワートレインのアプリケーション全体でどのように変化するかによって、実際に導入されるダイ構成とプロセス戦略が決まります。
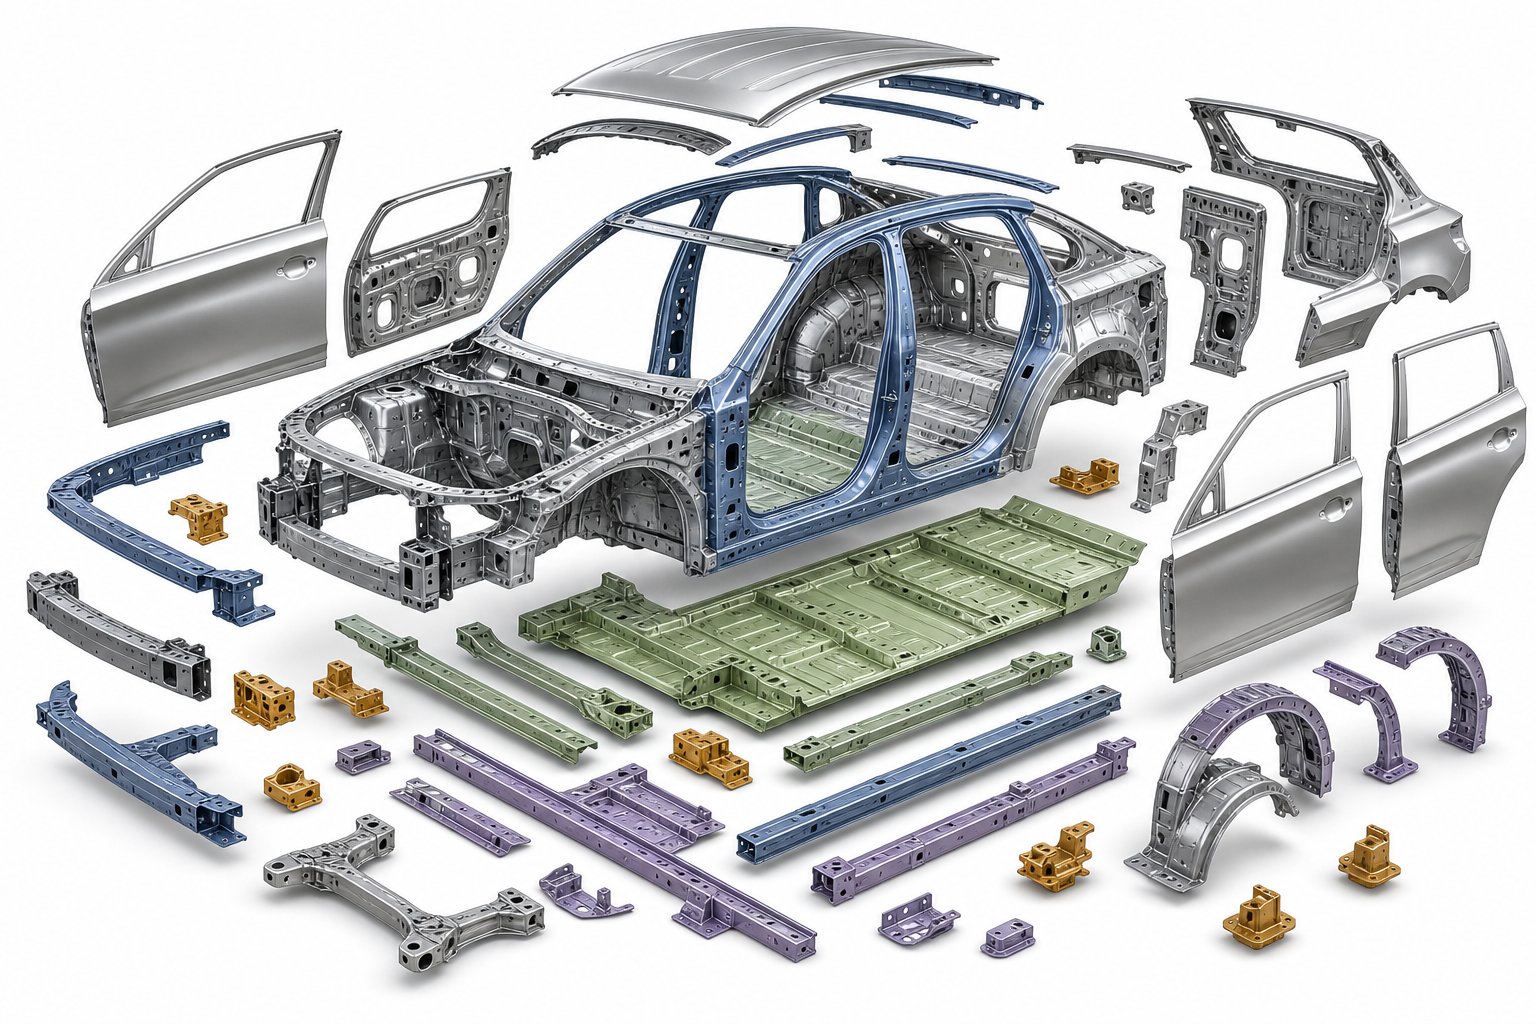
車両システム全体にわたるスタンピング金型の用途
車両のあらゆるプレス部品は、衝突エネルギーの吸収、サスペンション荷重の支持、ドアキャビティの補強、トランスミッションコンポーネントの収容など、特定の機能が必要となるために存在します。その機能が材料を決定し、材料が金型を決定します。完成した車両からこのチェーンを逆にたどると、金型のタイプが車両システムにどのようにマッピングされるかについて明確なパターンが現れます。これらのパターンを理解すると、エンジニアリング チームや購買チームが、デフォルトですべてに対応するアプローチを採用するのではなく、各部品の実際のパフォーマンス要件に合わせたツールを指定するのに役立ちます。---
構造およびボディ-白スタンピング アプリケーション-
白のボディ(BIW)は、あらゆる車両に自動車用プレス部品が最も集中していることを表しています。{0}}-これらのコンポーネントは、客室の形状を定義し、衝突エネルギーの経路を管理し、クロージャ、ガラス、および内装システムの取り付け面を提供します。ここでのプレス加工の課題は重大です。パネル面積が大きく、クラス A 表面の厳格な表面品質基準、衝突性能に対する材料グレードがますます厳しくなっています。{4}}
ドア、ボンネット、フェンダーなどのアウターボディパネルには、タンデムプレスラインで稼働する深絞りダイが必要です。表面品質が最優先されるため、金型の表面は鏡面仕上げに研磨され、マーキングを防ぐためにコーティングが施され、厳密なスケジュールに従ってメンテナンスされます。インナーパネルと構造補強材は、より粗い表面状態に耐えますが、ボディを保持する溶接フランジの形状を定義するため、より厳密な寸法管理が必要です。{2}
構造レール、クロスメンバー、ピラーの補強材には、プレス硬化ボロン鋼や DP980 などの AHSS グレードが使用されることが増えています。{0}これらの自動車金属スタンピングには、ホウ素部品用の熱間成形ライン、または冷間成形 AHSS 用の重量-トランスファー プレス-が必要です。金型の設計では、極端なスプリングバック補正と急速な刃先の摩耗を考慮する必要があるため、トリム ステーションには超硬インサートが不可欠です。{5}}
BIW 領域でダイカットを使用する自動車部品には、ほぼすべての補強プレート、ピラーインナー、トンネルコンポーネントが含まれます。一次成形段階で部品の 3D 形状が完成した後、トリム アンド ピアス操作によって穴のパターン、フランジ プロファイル、合わせ面が完成します。
シャーシ、内装、トラック部品のプレス加工
シャーシとサスペンションのコンポーネントは疲労負荷や腐食にさらされた状態で動作するため、材料の選択には HSLA 鋼や溶融亜鉛めっきグレードが求められます。{0}コントロール アーム ブラケット、サブフレーム補強材、およびスプリング シートは、適度な絞り深さと複数のピアシング操作が連続ステーションにわたって行われるトランスファー ダイ ラインで生産される典型的な金属スタンピング自動車部品です。
内部の金属補強材、シート フレーム、インストルメント パネルのクロス-カービーム、ドアの侵入防止バーは、構造的機能とパッケージングの制約を組み合わせています。-これらの部品の多くは、その形状がストリップ幅の制限内に収まり、年間生産量が多いため、順送金型に適しています。-内装システム用の自動車部品のプレス加工には、二次作業と部品の取り扱いコストを削減するために、ピアッシングと成形を 1 回のストロークで行う組み合わせ金型が必要になることがよくあります。-
トラック-特有の構造部材は、金型エンジニアリングをまったく異なる方向に押し進めます。フレーム レール、クロスメンバー、および第 5 輪取り付けプレートには、厚い-ゲージの高張力鋼(多くの場合 4-8 mm)が使用されており、厚い材料が生成する衝撃荷重に耐えるのに十分な堅牢な金型構造が求められます。-トランスファーダイまたは専用のシングルステーションプレスがこれらの部品を処理し、乗用車のツーリングに必要なサイズをはるかに超えるダイシューとバックアッププレートを備えています。
トランスミッション ケース、ディファレンシャル カバー、EV モーター ハウジングなどのパワートレインのハウジングとカバーは、溶接継ぎ目のない中空形状を製造するために深絞りダイスに依存しています。材料の選択は、軽量化のためのアルミニウム合金からコスト目標のためのプレス鋼まで多岐にわたりますが、それぞれ、前のセクションで説明したように、異なる金型の表面処理とクリアランス構成が必要になります。
以下の表は、これらの関係を体系的にマッピングしたものです。
| 車両システム | 代表的な部品 | 共通の材料 | 推奨されるダイのタイプ | 設計上の重要な考慮事項 |
|---|---|---|---|---|
| ボディ-ホワイト-(アウターパネル) | ドア、ボンネット、フェンダー、ルーフパネル | 軟鋼、アルミニウム 5xxx/6xxx | 深絞りダイスを備えたタンデムライン | クラス A の表面品質。アルミニウムのかじり防止。大型プレスベッド |
| ボディ-ホワイト-(構造用) | 柱、レール、トンネル補強材 | AHSS (DP780-DP980)、プレス硬化ボロン鋼 | トランスファーダイス。熱間成形ライン | スプリングバック補償。超硬トリムインサート。高いトン数 |
| シャーシとサスペンション | コントロールアームブラケット、サブフレーム部品、スプリングシート | HSLA鋼、亜鉛メッキ鋼 | トランスファーダイス | 耐疲労性。腐食防止。適度な絞り深さ |
| 内装の補強 | シートフレーム、IP ビーム、ドア侵入防止バー- | HSLA鋼、軟鋼、DP鋼 | プログレッシブダイ。組み合わせダイス | 厳重な梱包。大音量。複数のピアス機能 |
| パワートレインハウジング | トランスミッションカバー、モーターハウジング、デフカバー | アルミニウム合金、深絞り鋼- | 深絞りダイス | シール面の平面度。壁の均一性。潤滑剤管理 |
| トラックの構造 | フレーム レール、クロスメンバー、第 5 輪プレート- | 厚い-ゲージのHSLA(4~8 mm) | トランスファーダイス。シングルステーション重プレス- | 極端なトン数。丈夫なダイシュー。厚い-在庫処分 |
| 電気とコネクタ | バスバー、端子、バッテリー相互接続 | 銅、真鍮、ニッケル合金 | 順送金型 | 厳しい公差。バリコントロール。高速生産 |
チェーンが一方向にどのように流れるかに注目してください。機能は材料を定義し、材料は成形動作を定義し、成形動作は金型のタイプを決定します。クラッシュ-重要な B ピラー-の補強材には、材料 (プレス硬化鋼) が熱間成形を必要とするため、順送金型を使用できません。-経済性がサポートされていないため、大量のシートブラケットをタンデムラインに導入することは正当化できません。-表内の各組み合わせは、任意の割り当てではなく、エンジニアリング ロジックを反映しています。
このレベルの複雑さで自動車部品を製造するということは、エンジニアリング チームがプレス ソリューションを個別に指定するのではなく、総合的に評価する必要があることを意味します。金型の種類、プレス構成、材料グレード、および二次加工はすべて相互作用しており、1 つを間違えると他の作業にも影響を及ぼします。これらのインタラクションが実際の制作プログラム全体でどのように展開されるかを検討しているチームの場合、YICENの自動車事例自動車用途向けの構造、内装、シャーシ、トラック関連の金属プレス加工に及ぶプロセス例を提供し、実際の生産結果に対して金型戦略をベンチマークする際の有用な参照点となります。{0}
金型アプリケーションを車両システムにマッピングすると、何が必要かが明確になります。次の疑問は、誰がそれを構築するのか、そして本番環境に対応したツールを提供するダイ パートナーと、問題を抱えているダイ パートナーを分けるものは何かということです。{1}
適切なスタンピング金型エンジニアリングパートナーの選択
どのタイプの金型が部品に適しているか、またどのように構築すべきかを知るだけでは、まだ戦いは半分にすぎません。残りの半分は、実際に実行できるパートナーを見つけて、運用ライフサイクル全体にわたって、設計通り、スケジュールどおり、予算内で実行できるツールを提供することです。品質と発売時期を競う自動車スタンピング会社にとって、有能な金型パートナーと不適格な金型パートナーとの違いは、PPAP 承認のタイムラインから生産後数年にわたる保証 PPM レートに至るまで、あらゆる指標に現れます。
ダイパートナーで評価すべき重要な機能
すべての自動車金属プレス会社が同じ深さを提供しているわけではありません。設計は得意でも加工を外注する人もいます。優れた印刷機を運営しているものの、シミュレーションの専門知識が不足している企業もいます。評価の課題は、特定のプログラムにとってどの機能が最も重要かを特定し、重要なステップを下請けに出すのではなく、サプライヤーが実際にその機能を所有していることを確認することです。
これらの基準を、プログラムの成功に対する影響が最も大きいものから最も小さいものまでランク付けします。
- 社内での金型設計と成形シミュレーション- 社内で成形シミュレーションを実行し、鋼材を切断する前にスプリングバック、減肉、材料の流れを予測しているサプライヤーは、顧客提供のデータに頼ったり、シミュレーションを完全にスキップしたりするサプライヤーよりも数週間早く問題を発見します。-としてCenterline Engineering のケーススタディ実際に、見積時に「最初から」成形シミュレーションを使用するサプライヤーは、より正確なブランク見積もり、最適化された材料使用量、および物理的な試行の繰り返しが少なくて済む金型を提供します。-
- -社内の加工および試行能力- サプライヤーが、貴社のトン数範囲をカバーする CNC ミル(5- 軸を含む)、ワイヤー EDM、トライアウト プレスを所有していることを確認してください。ツールルームをアウトソーシングすると、リードタイムのリスクが増大し、説明責任が軽減されます。独自のツールルームを維持する進歩的な金型メーカーは、エンジニアリングの変更をより迅速に実装し、サードパーティの遅延なしに金型を生産状態に保つことができます。
- AHSS とアルミニウムにわたる材料に関する専門知識- 二相鋼、-プレス硬化ホウ素、アルミニウム製クロージャ パネルの経験について具体的に質問してください。-各材料ファミリーには、異なるクリアランス戦略、コーティング システム、およびスプリングバック補償アプローチが必要です。 AHSS やアルミニウムの実践経験のないパートナーでも、貴社の工具予算で学習できます。-
- OEM 品質システム認証と PPAP 機能- サプライヤーのスタンピングおよびツーリングの範囲における IATF 16949 認証は、自動車プログラムのベースラインです。 ISO 9001 単独には、自動車固有の PPAP および APQP 要件は含まれていません。{4}サプライヤーが OEM 顧客が期待するレベルでバルーン印刷、寸法レポート、管理計画、FMEA、ゲージ R&R スタディ、および能力スタディを提供できることを確認します。
- 金型メンテナンス プログラムと増産サポート- ダイパートナーの仕事は、PPAP の承認だけでは終わりません。予防メンテナンスのスケジュール、予備のインサート在庫、迅速な対応修理能力によって、工具の品質が大量に維持されるか、消火活動に耐えられるかが決まります。-文書化されたメンテナンス ログ、オンサイトの金型保管条件、エンジニアリング変更管理プロセスを確認します。-
- 付加価値サービスと垂直統合- 溶接、仕上げ、サブアセンブリ、カスタム梱包などの二次作業を 1 つの屋根の下で提供するサプライヤーは、引き継ぎのリスクを軽減し、リード タイムを短縮します。-順送金型スタンピングのサプライヤーにとって、統合されたサービスは注文書の数が減り、未加工のコイルから出荷されたアセンブリまでの責任を一元化することを意味します。
加重スコアカードは、比較を客観的に構造化するのに役立ちます。プログラムの優先順位に基づいて各基準に重みを割り当て、各基準で最終候補に挙げられたサプライヤーに 1 から 5 のスコアを付け、関係履歴だけに依存するのではなく、数学によって最も有力な候補を浮かび上がらせます。
金型投資と生産戦略の調整
金型工具は、数百万回のストローク単位で寿命が続く資本資産です。選択するパートナーは、現在の生産量だけでなく、増加の軌道、潜在的なエンジニアリング変更、プログラム終了後の終了戦略にも適合する必要があります。--
戦略的ダイパートナーと取引ショップを分けるいくつかの質問:
- 拡張できるでしょうか?- 発売後に年間生産量が 2 倍になった場合、サプライヤーのプレス車両と生産セル構造は、新しいツールやダウンタイムの延長なしでそれに対応できますか?自動車金属プレスサービスは、現在の生産能力と成長の余地の両方に基づいて評価される必要があります。
- エンジニアリングの変更にどのように対処しているのでしょうか?--自動車プログラムでは後期段階の設計改訂が現実のものとなっています。社内に工具設備を備えたサプライヤーは、外部の金型工場に依存するサプライヤーよりも迅速かつ低リスクで ECO を実装できます。-
- 金型の所有権と保管期間は何ですか?- プログラム終了時にツールの所有者が誰であるか、非アクティブなダイに対するストレージ ポリシーがどのようなものであるか、サプライヤーがプログラムのライフサイクル全体にわたってメンテナンスを含むサポートを約束するかどうかを書面で確認します。曖昧な用語は、ボリュームが変化したりプログラムが終了したりするときに論争を引き起こします。
- 彼らは初期の DFM コラボレーションに参加していますか?- 最良の自動車部品メーカー パートナーは、見積もりの前に図面を確認し、公差の累積リスクにフラグを立てて、部品の機能を損なうことなく成形性を向上させる形状の改良を推奨します。-プログラムが早期に DFM 入力を招待することで、コストのかかる後期段階のツールの変更を回避できます。-
リショアリングまたはニアショアリングのコンテキストで自動車部品メーカー候補を評価するチームにとって、組立工場に近いことでリードタイムの負担が軽減され、ジャストインタイムの納品要件がサポートされます。{0}{1}調達戦略ではサプライ チェーンの回復力がますます優先されるため、垂直統合された運用を行う国内または地域の金型パートナーは、複数の国に分散されたツール プログラムよりも優れた可視性と迅速な問題解決を提供します。{3}}米国およびその他の確立された地域の多くの自動車部品メーカーは現在、単価とともに応答性と動作制御を競っています。
この評価中に検討する価値のあるリソースの 1 つは次のとおりです。YICENの自動車産業ページでは、OEM から構造、内装、シャーシ、およびトラックのコンポーネントに関する Tier-2 プログラムにわたるスタンピングおよび板金製造のケーススタディを提供します。複数の車両システムとサプライ チェーン層をカバーしているため、金型設計から生産サポートに至る自動車金属プレス サービスの全範囲を理解するパートナーを探しているチームにとって、適切な選択肢となります。
結局のところ、適切な金型エンジニアリング パートナーとは、見積もりが最も低いパートナーだけではありません。これは、その機能、品質システム、および生産サポート モデルがプログラムのリスク プロファイル、量の軌道、および物質的な複雑さと一致するものです。これらの基準を幅広く適用し、サイト監査と参照チェックを通じて主張を検証し、約束ではなく文書化された実績データに基づいて調達の決定を進めます。
自動車用プレス金型に関するよくある質問
1. 自動車スタンピングにおける順送金型とトランスファー金型の違いは何ですか?
順送金型は、金属ストリップが単一のダイセット内の複数のステーションを通過するときに接続された状態を維持するため、ブラケットやコネクタなどの小型で大量の部品に最適です。{0}トランスファーダイはブランクを早期に切断し、メカニカルフィンガーまたはロボットを使用して独立したステーション間で移動させます。これは、構造クロスメンバーやサスペンションブラケットなどの大型で幾何学的に複雑な部品に適しています。選択は、部品のサイズ、絞りの深さ、材料スクラップの目標、および年間の数量要件によって異なります。
2. さまざまなシートメタル材料のダイクリアランスをどのように計算しますか?
ダイのクリアランスは、側面ごとの材料の厚さのパーセンテージとして表されます。軟鋼では通常、約 10% のクリアランスが必要ですが、高度な高張力鋼 (AHSS) は降伏強度が高く、破壊が優勢な切削挙動のため、12-20% が必要です。{2}}アルミニウム合金には通常 8 ~ 12% が必要で、ステンレス鋼は 12 ~ 16% の範囲に収まります。不適切なクリアランスを使用すると、工具の早期摩耗、過度のバリ、または寸法の不正確さが生じるため、各材料グレードには独自の検証済みクリアランス値が必要です。
3. 高度な高強度鋼 (AHSS) をスタンピングするには、どのような金型設計の変更が必要ですか?{1}
DP780 や DP980 などの AHSS グレードでは、いくつかの金型の変更が必要です。プレストン数の増加 (軟鋼より 50-100% 高い)、パンチの欠けを防ぐためのより広い切断クリアランス、金型の形状に組み込まれたスプリングバック補正、耐摩耗性のためのトリム ステーションの超硬または粉末金属インサート、より高いブランク ホルダー力、より厳密なプロセス制御ウィンドウなどです。これらの材料が成形後に示す大幅に大きな弾性回復を予測し補正するには、成形シミュレーションが不可欠になります。
4. 自動車用プレス金型の製作にはどのくらいの時間がかかりますか?
一般的な自動車用スタンピング金型は、設計のリリースから生産承認まで 20 週間以上かかります。このタイムラインには、CNC 加工、EDM 操作、熱処理、表面仕上げ、組み立て、および物理的な試行が含まれます。最新の成形シミュレーション技術は、鋼材を切断する前に成形性の問題を仮想的に把握することで、トライアウト段階を大幅に短縮し、以前は 8-12 回の物理的反復を必要としていたものを、基本的な問題解決ではなく微調整に重点を置いた 2-3 回の検証ループに圧縮しました。
5. 自動車用プレス金型のサプライヤーを選択する際に何に注意する必要がありますか?
社内の金型設計と成形シミュレーション機能、所有する CNC 加工機とトライアウト プレス、AHSS とアルミニウム材料に関する実証済みの経験、完全な PPAP 機能を備えた IATF 16949 認証、文書化された金型メンテナンス プログラムを備えたサプライヤーを優先します。{0}生産量の推移に合わせて拡張し、エンジニアリングの変更に迅速に対応し、製造可能性に関するコラボレーションのための初期設計を提供する能力を評価します。-- YICHEN のようなパートナーは、Tier{7}} プログラムを通じて OEM 全体に統合されたスタンピングと板金製造を提供しており、ツールから生産サポートまでの単一ソースの責任を提供します。


