


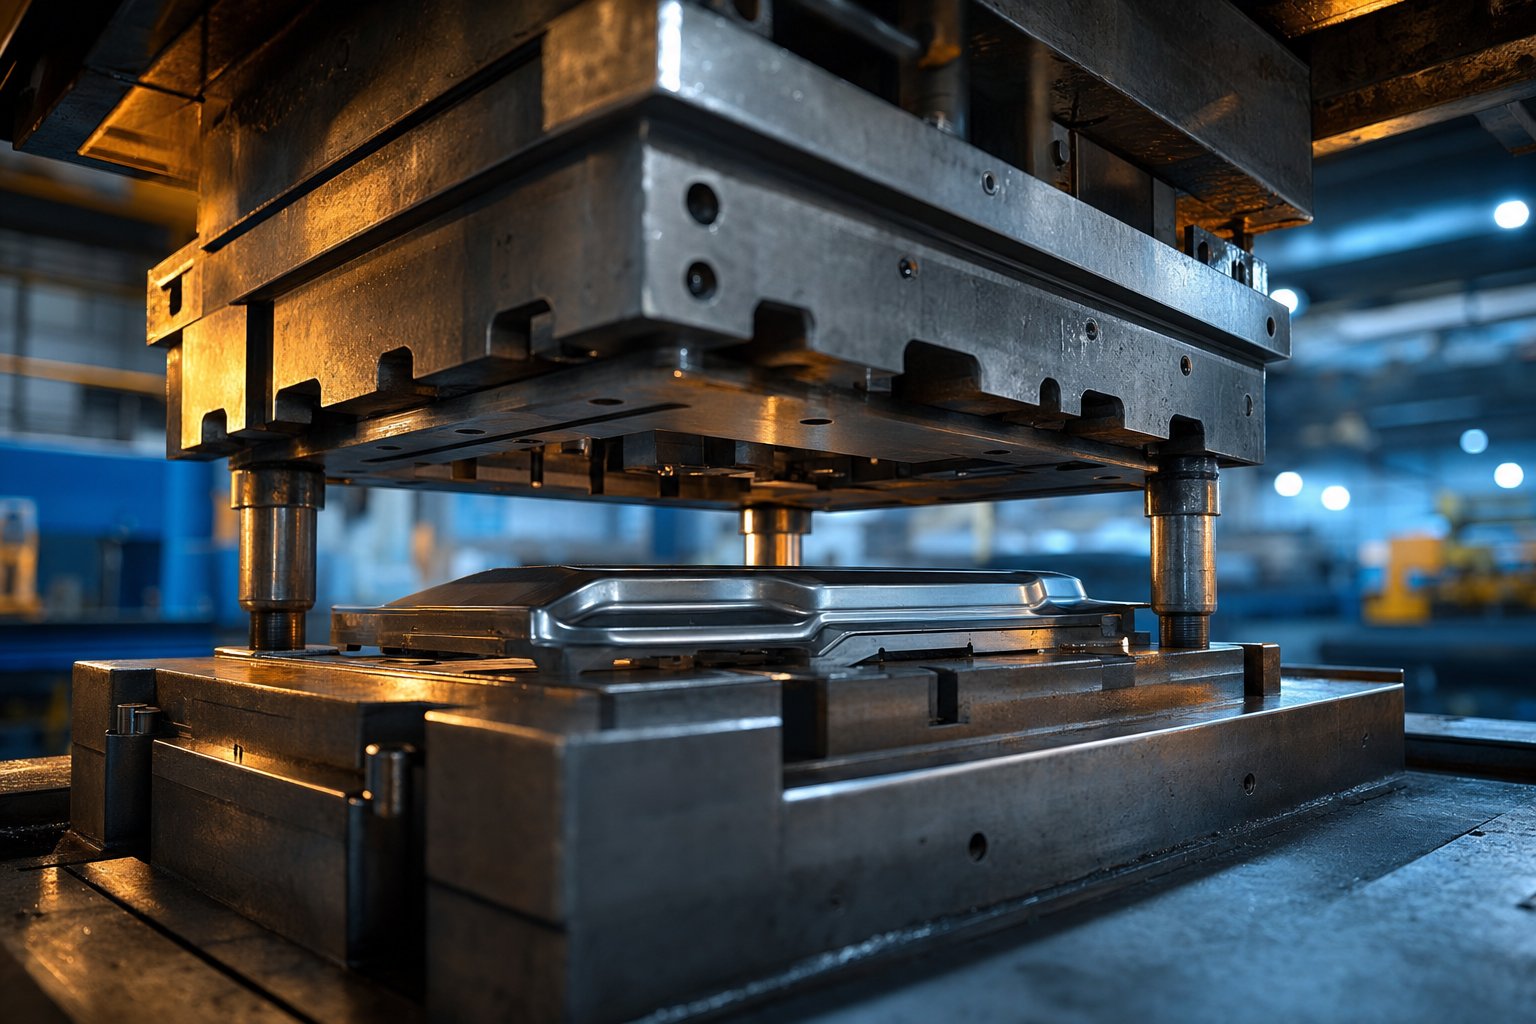
自動車スタンピング金型と自動車製造におけるその役割を理解する
単一のツールが何千もの同一の自動車部品を毎日生産していることを想像してください。-ミリ未満の精度。自動車のプレス金型がまさにそれです。これは、フェンダーやドアパネルから表面の下に隠れた構造補強材に至るまで、現代の車に搭載されているほぼすべての板金コンポーネントの陰の主力です。
自動車用スタンピング金型とは
自動車のスタンピング金型は、精密に設計された工具であり、調整された硬化工具鋼コンポーネントのセットで構成され、制御されたプレス力の下で平らな金属板を切断、曲げ、絞り、または成形して 3 次元の自動車部品を形成します。-
スタンピング プレスにクランプされた金型の 2 つの半分を想像してください。上半分がものすごい力で下降し、その間にある平らな金属シートが、数分の一秒のうちに複雑な輪郭をもつコンポーネントに変わります。切断および成形セクションは通常、特殊な硬化可能な材料で作られています。工具鋼また、-摩耗の激しい領域では、超硬インサートまたは耐摩耗性コーティングにより、工具の寿命が延びます。-
スタンピングは冷間成形操作です。-外部からの熱がダイやシート材料に意図的に加えられることはありません。ただし、切断および成形中に発生する摩擦により、プレス加工された部品が工具から出てくると触れると熱くなっていることがよくあります。このプロセスは異常な速度で循環する可能性があり、一部の金型では小型コンポーネントの場合、1 分あたり 1,000 ストロークを超えるストロークが完了します。
自動車生産においてプレス金型が重要な理由
自動車用プレス金型は、自動車製造チェーンにおいて重要な位置を占めています。これらはスタンピング プレスとボディ--の白いアセンブリの間に直接配置され、未加工のコイル素材を精密なコンポーネントに変換し、溶接ロボットと接着システムが結合して車両の構造と外板を形成します。
なぜこれがそれほど重要なのでしょうか?なぜなら、現代の車両には何百ものプレス部品が含まれており、適切なフィット感、構造的完全性、衝突性能を確保するために、そのすべてが厳しい寸法公差を満たす必要があるからです。単一の順送金型システムで複数の成形操作を 1 つの連続ストロークに統合できるため、ブラケット、コネクタ、小型構造部品の取り扱いエラーがなくなり、サイクル タイムが大幅に短縮されます。大型のトランスファー ダイやタンデム ライン ダイは、車両の形状と強度を定義する広範囲にわたるボディ パネルや深絞り構造部材を処理します。-
これらの金型の精度と耐久性は、コスト効率、部品の一貫性、生産速度に直接影響します。これにより、メーカーは部品あたりのコストを低く抑えながら、年間何百万もの均一な部品を生産できるようになります。-燃費、衝突安全性、電動化に対する規制の圧力が高まる中、自動車のプレス金型は、EV プラットフォームで要求される高度な高張力鋼、アルミニウム合金、まったく新しい部品形状に対応するために急速に進化しています。{3}}
この記事では、金型の種類と特定のコンポーネントに適合させる方法、材料の選択戦略、プログレッシブ スタンピング プロセスの詳細、電動化によって金型設計がどのように再形成されるか、量産前のトライアウトと検証のワークフロー、故障モードのトラブルシューティング、金型製造パートナーに求めるものなど、その全体像を説明します。各セクションでは、エンジニアリング チームが急速に変化する業界でツールの決定を行うための実用的なフレームワークを構築します。-
自動車生産で使用されるプレス金型の種類
すべての自動車用金型が交換可能であるわけではありません。部品の形状、必要な体積、スタンピングする材料のすべてによって、どの金型アーキテクチャが適切かが決まります。選択を誤ると、工具コストの高騰、過剰なスクラップ、または生産目標に追いつけないサイクル タイムに直面することになります。では、エンジニアリング チームはどのようにして選択肢を選別するのでしょうか?
順送、トランスファー、タンデムラインダイの説明
4つのプライマリースタンピング金型の種類自動車板金生産を独占しています。それぞれが製造チェーンにおいて異なる役割を果たします。
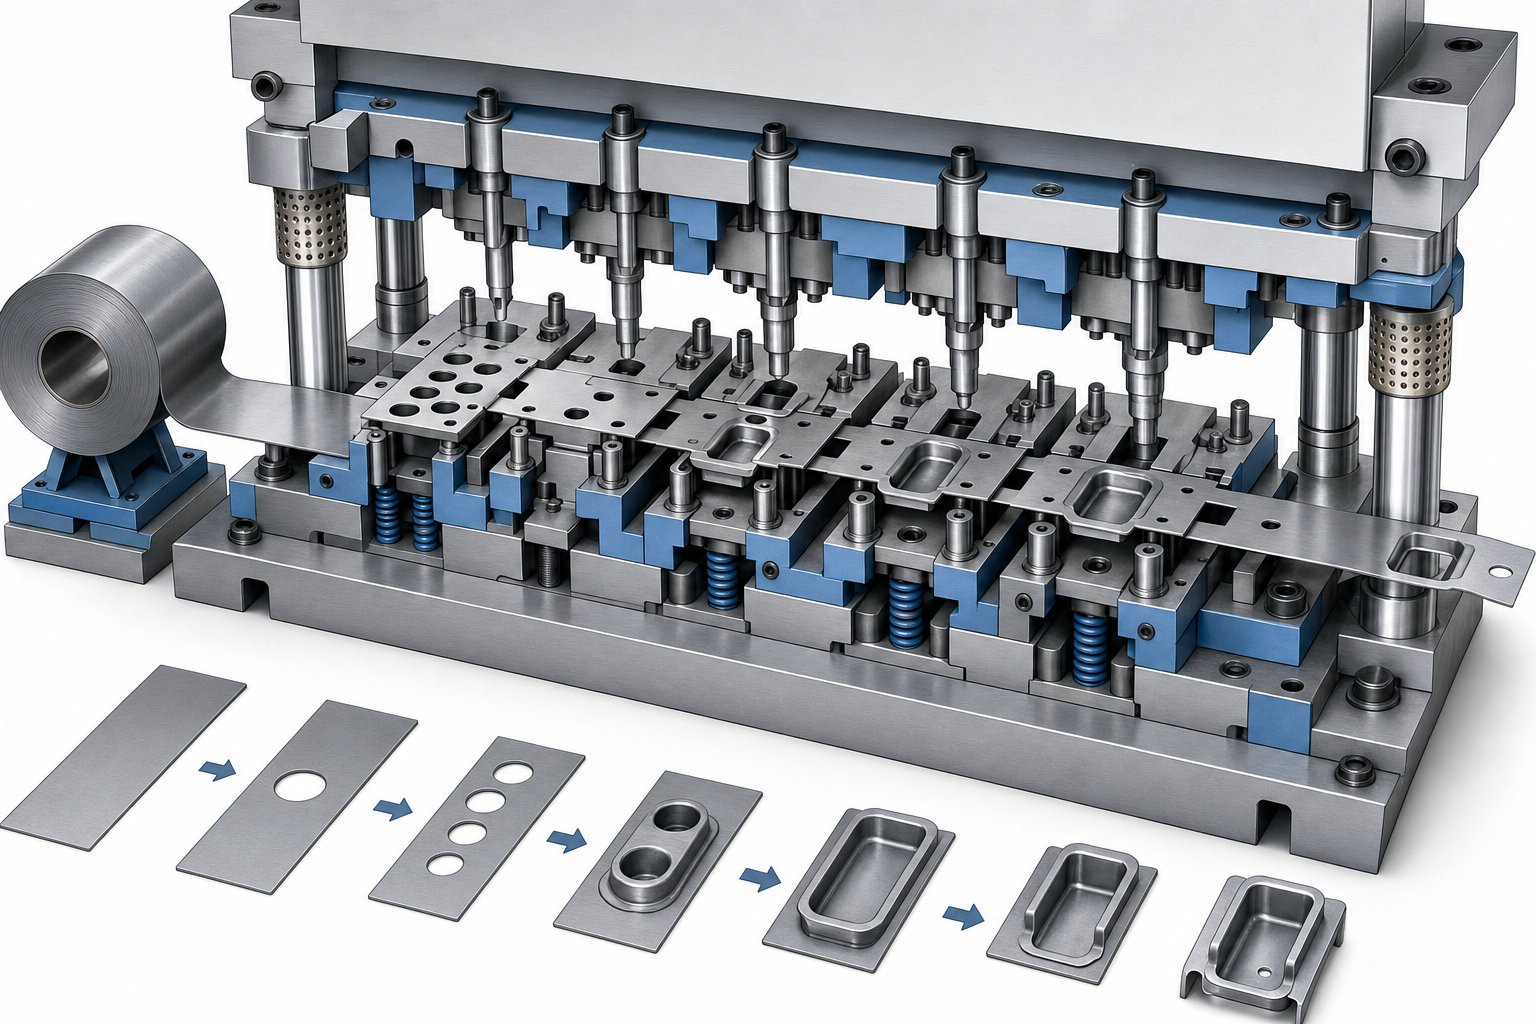
順送金型単一のダイセット内の複数のステーションを通過する連続金属ストリップを使用します。各ステーションは、ピアシング、曲げ、コイニング、トリミングなどの 1 つの操作を実行し、完成した部品は最終カットオフ ステーションにドロップされます。順送金型は小型部品の高速生産に優れており、多くの場合 1 分あたり 30 ~ 60 ストローク以上でサイクルします。-シートベルトブラケット、取り付けクリップ、電気ハウジング、小さな構造補強材を製造しているのがわかります。
トランスファーダイス単一の大きなトン数のプレス機に複数の独立したダイステーションを配置します。{0}}接続されたストリップではなく、個々のブランクが機械的な供給バーまたはロボット アームを介してステーション間を移動します。このセットアップは、進歩的なツールには複雑すぎる、または大きすぎる中規模から-の構造部品を処理します。代表的な製品には、構造クロスメンバー、サスペンションコンポーネント、補強パネル、複雑な形状の梁状部品などがあります。{6}}
タンデムラインダイス柔軟性をさらに高めます。複数のプレスが順番に配置され、それぞれに 1 つの操作ダイが含まれています。-ロボット アームは、プレス間で部品の積み込み、搬送、および積み降ろしを行います。タンデムラインは、ボンネット、ドア、ルーフパネル、フェンダーなどの大型外装ボディパネルの標準的な選択肢であり、各成形段階で独立したプレストン数とプロセス制御が必要となります。
コンパウンドダイス1 回のプレス ストロークで 2 つ以上の切断操作を実行します。通常、ブランキングとピアッシングを同時に実行します。これらは、同心性とエッジの位置合わせが重要な中程度の複雑さの平らなコンポーネント向けのニッチな分野を占めています。-自動車関連では、深成形能力よりも速度と位置精度が重要となる補強プレートや単純なブラケットを製造しているのを目にすることがあります。
金型タイプを自動車部品の形状に適合させる
自動車用途でトランスファーダイと順送ダイのどちらを選択するかは、部品サイズ、成形の複雑さ、年間の数量要件によって決まります。年間 500,000 ユニットの刻印があるブラケットは、進歩的なツーリングを正当化します。 150,000 ユニットで製造される深絞り構造ハウジングは、移送セットアップに適しています。-厳しい表面品質基準を備えたクラスAの外装パネルがタンデムラインに属します。
以下の表は、これを意思決定支援ツールとしてまとめたもので、自動車プログラム プランナーにとって最も重要なパラメータに関して 4 つの主要なタイプのプレス金型を比較しています。{0}
| 金型の種類 | 代表的な自動車部品 | 材料の厚さの範囲 | 生産量の適合性 | 相対的な工具コスト |
|---|---|---|---|---|
| 順送金型 | ブラケット、クリップ、小さな補強材、電気ハウジング | 0.3 mm - 3.2 mm | 高 (300,000 ユニット/年以上) | 適度 |
| トランスファーダイ | 構造クロスメンバー、サスペンション部品、大型レインフォースメント | 0.8 mm - 6.0 mm | 中~高 (100,000 - 500,000 ユニット/年) | 高い |
| タンデムラインダイ | ボンネット、ドア、フェンダー、ルーフパネル、大型ボディサイド | 0.6 mm - 2.0 mm | 中(50,000 - 300,000 ユニット/年) | ダイあたりは低く、全体的には高い(複数のプレス) |
| 複合ダイ | 補強板、単純な穴あきブラケット、平らな構造要素 | 0.5 mm - 4.0 mm | 中~高 (100,000 ユニット/年以上) | 低から中程度 |
トレードオフに注意してください。順送金型は大量生産時の部品あたりのコストを最小限に抑えますが、大きなパネル形状には対応できません。-タンデムラインは、各段階で最高の柔軟性と独立したプロセス制御を提供しますが、かなりの床面積とロボットの統合が必要です。トランスファー システムはその違いを分割し、複数のプレス機を必要とせずに複雑な形状を合理的な速度で処理します。
正しい選択は、材料の挙動にも依存します。高度な高張力鋼やアルミニウム合金は成形作業を複雑にし、通常は進歩的なツーリングに適する部品を、各ステーションを個別に調整できる搬送セットアップに押し込む場合があります。金型の種類と材料特性の間の相互作用により、自動車分野におけるあらゆる工具投資の意思決定が決まります。
プレス金型の材料の選択と製作
ダイのタイプによってプロセスのアーキテクチャが決まりますが、ダイの素材によって寿命がどのくらいか、部品の見栄えがどの程度になるか、ヒットあたりのコストが実際にいくらになるかが決まります。毎分 40 ストロークで稼働する順送金型は、その寿命にわたって数百万回の衝撃を受けることになります。工具鋼がその酷使に耐えられない場合、早期の摩耗、計画外のダウンタイム、そして組み立てに至らないスクラップ部品が発生することになります。
自動車金型用工具鋼グレードと超硬インサート
3 つの工具鋼ファミリーが自動車のスタンピング金型構造を支配しており、それぞれの硬度、靱性、耐摩耗性の異なるバランスを考慮して設計されています。
AISI D2ブランキングおよびピアッシング加工に使用される古典的な冷間加工鋼です。 58 ~ 62 HRC に硬化されており、クロムと炭素の含有量が高いため、優れた耐摩耗性を実現します。 D2 は、エッジ保持が最も重要な切断ステーションで優れています。トレードオフは?比較的脆いため、激しい衝撃荷重がかかると欠けやすくなります。
AISI A2は、D2 よりも優れた靭性と適度な耐摩耗性のバランスをとった中間点を提供します。これは空気硬化であり、熱処理中の歪みを軽減し、中程度の生産量の成形作業に適しています。-エンジニアリング チームは、十分な工具寿命とともにある程度の耐衝撃性が必要なトリミングおよびフランジ加工ステーションに A2 を指定することがよくあります。
AISI S7耐衝撃性を何よりも優先。 54-58 HRC まで硬化されており、亀裂を発生させることなく突然の負荷を吸収するため、金型が各サイクルで大きな機械的応力に耐える重成形および絞り加工に最適です。複雑な構造部品の金型は、衝撃の大きいゾーンで S7 に依存することがよくあります。
極度の摩耗が発生しているステーションでは、超硬インサート従来の工具鋼と比較して、金型の寿命を 500-1000% 延長します。これらのタングステンカーバイド部品は、刃先や絞り半径などの局所的な高摩耗領域でダイ本体にろう付けまたは機械的に固定されています。{4}}脆性のため、使用は衝撃の少ない領域に限定されますが、メンテナンス間隔の短縮による効果は、大量の自動車プログラムにとっては多大です。-
粉末冶金 (PM) 工具鋼は、より新しい層に相当します。同社の製造プロセスでは、従来のインゴット冶金法よりも細かく、より均一に分布した炭化物が生成され、衝撃靱性が約 10 倍向上同等の硬さで。標準の D2 工具が、580 MPa のフェライトベイナイト鋼を形成するわずか 5,000-7,000 サイクル後に故障した場合、PM グレードに切り替えると工具寿命が 40,000 ~ 50,000 サイクルに回復しました。
特殊なコーティングにより、ベーススチールのグレードに関係なく、性能がさらに向上します。
- TiN(窒化チタン):摩擦を低減し、多くの用途で工具寿命を 30~50% 延長する汎用コーティング-
- TiCN(炭窒化チタン):TiNよりも硬度が高く、AHSSグレードの切断、穴あけに適しています。
- CrN (窒化クロム):TiAlN などの PVD コーティングが亜鉛の蓄積を引き起こす可能性がある亜鉛めっき鋼の成形時のかじりに対して効果的です
- TiAlN(窒化チタンアルミニウム):コーティングされていない高度な高張力鋼-に最適で、200 個の部品を加工した後でもきれいな切断エッジが得られます。000+
申請方法も重要です。 PVD コーティングは低温で結合し、寸法歪みのリスクを伴うことなく金型硬度を維持します。 CVD および熱拡散プロセスは、より強力な冶金的結合を作成しますが、約 1000 ℃ の温度を必要とするため、基板が軟化して再硬化が必要になる可能性があります。この理由から、いくつかの世界的な自動車メーカーは現在、PVD- のみのコーティングを指定しています。
クラス A 表面ダイと構造コンポーネント ダイ
すべてのスタンピング金型が同じ構築哲学を必要とするわけではありません。クラス A の表面ダイと構造コンポーネントのダイの違いにより、あらゆる材料と仕上げの決定が決まります。
クラス A 表面ダイスドア、ボンネット、フェンダー、ルーフスキンなどの外装ボディパネルを製造します。これらの部品にはクリアコート仕上げが施されており、金型の表面の欠陥が直接パネルに転写され、消費者の目に触れてしまいます。工具メーカーは、徐々に細かい石と研磨紙を使用して、これらの金型を手作業で研削し、Ra 0.2~0.4 マイクロメートル以上の表面仕上げに磨き上げます。-クラス A のダイに落ちた人間の髪の毛ほどの小さな欠陥でも、スタンプされたパネルに目に見えるマークが残ります。ここで選択された工具鋼と表面処理は、未加工の耐摩耗性よりも、表面の完全性、潤滑性、および材料のピックアップに対する耐性を優先しています。
構造部品金型寸法精度とスプリングバック制御を優先します。内部補強材、B- ピラー、シャーシ メンバーには鏡面仕上げは必要ありませんが、数百万サイクルにわたって厳しい GD&T 公差を保持する必要があります。ここでは、金型材料の選択は圧縮強度と疲労寿命に重点を置き、表面の品質は二の次であるため、より硬い工具鋼と強力なコーティングが許容されます。
自動車プログラムの金型材料を選択するとき、エンジニアはいくつかの相互作用要素を考慮します。
- 生産量:100,000 部品未満の短期生産には A2 を使用できます。 1,000,000 を超える量では、超硬インサートまたは PM 鋼が正当化されます。
- プレス加工中の板金:引張強度が 980 MPa を超える AHSS グレードは工具自体の硬度に近づき、より硬い基材と必須のコーティングが必要になります。
- 描画の深さと形成の厳しさ:深絞りにより接触圧力と熱が増加し、摩耗とかじりのリスクが加速します
- 表面仕上げの要件:クラス A パネルには、低摩擦コーティングを施した高度に研磨された金型表面が必要です。-構造部品はより実用的な仕上げを許容します
AHSS およびアルミニウム合金は、プレス金型の材料選択において特に注意が必要です。二相鋼とマルテンサイト鋼は、軟鋼の 4 ~ 5 倍の硬度値に達することがあり、一部のマルテンサイト鋼種は 57 HRC を超えます。そのレベルでは、板金の硬度は金型自体に近づきます。標準のコーティングされていない D2 では不十分です。許容可能な工具寿命を維持するには、PVD- コーティングまたはイオン窒化-された基板が必要になります。
アルミニウムには別の課題があります。アルミニウムは、摩耗よりもむしろ凝着摩耗やかじりを起こす傾向があり、摩擦や熱によりアルミニウム自体が金型表面に微細溶接されます。-低摩擦コーティングを施した高度に研磨された表面は、この傾向に対抗します。-基板の硬化と表面処理の適切な組み合わせは、50,000 個の部品を長持ちさせる金型と 120 万個以上の部品を生産する金型との違いを意味します。
材料の選択は出発点にすぎません。ダイが実際にどのように機能するかは、シミュレーション予測が物理的現実と一致し、反復調整によってツールが生産準備状態になる、トライアウトと検証中に何が起こるかにも同様に依存します。
自動車部品の順送金型スタンピングプロセス
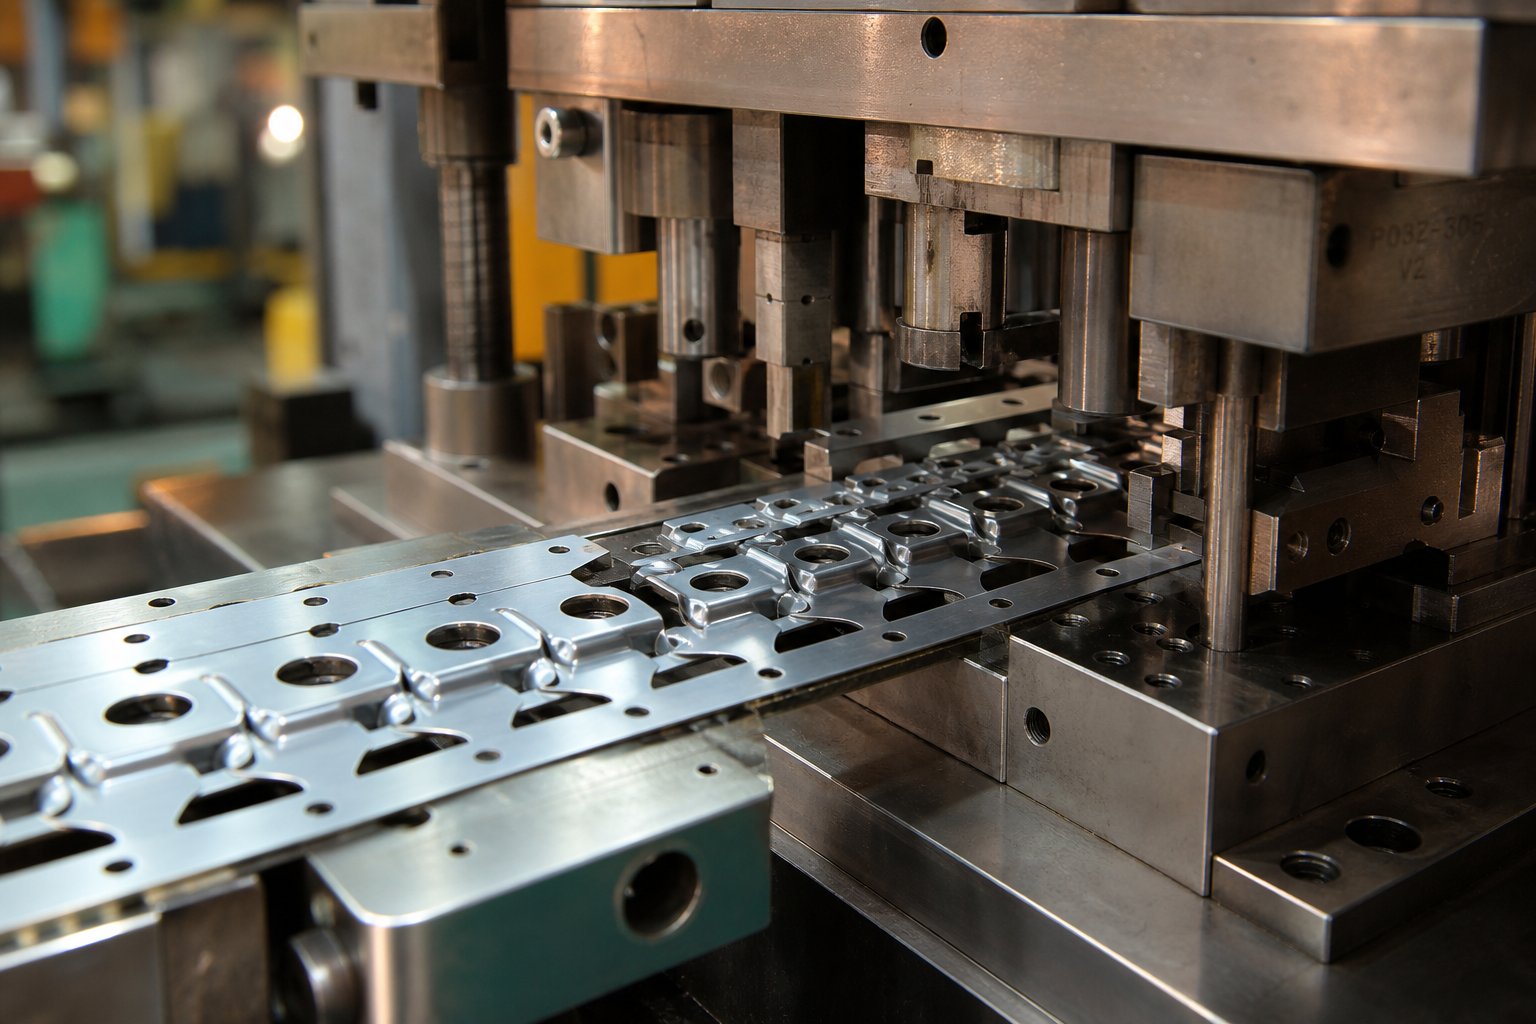
サイコロが何から作られているかを知るだけでは、半分しか話せません。大量の自動車部品の順送スタンピングの本当の魅力は、プロセスが数十の操作を単一の連続フローにどのように振り付けられるかにあります。-プレスが毎分 25 ~ 200 ストローク以上で循環するため、ストリップが完全にロードされると、順送金型はストロークごとに完成部品を生成します。そのスピードと再現性により、この方法は数百万個も生産される小型から中型の自動車部品の主要な製造方法となっています。{6}}-
順送金型スタンピングプロセスがステーションごとにどのように機能するか
金属板のコイルがスタンピング プレスに展開されるところを想像してください。ストリップは、ダイピッチと呼ばれる正確な増分で前進し、ストリップが通過する各ステーションでは、正確に 1 つの操作が実行されます。ストリップが最終ステーションに到着するまでに、完全に形成された部品が分離され、回収箱に落ちます。ここでは順送金型スタンピングのプロセスを段階ごとに分けて示します。
- コイル送りと矯正:金属コイルは残留曲率を除去するためにストレートナーを通過し、次にサーボフィーダーに送られ、プレスストロークごとに正確なピッチ距離でストリップを送ります。
- 下穴ピアス:最初のステーションでは、キャリア ストリップにパイロット穴を開けます。これらの小さな穴は、後続のすべてのステーションの正確な位置合わせポイントとして機能します。
- パイロットピンの係合:ストリップが前進すると、下流の各ステーションの硬化パイロット ピンがパイロット穴に入り、わずかな送りの誤差が修正され、プレスが閉じる前にストリップが所定の位置にロックされます。
- ピアシングとブランキング:切断ステーションは、最終部品の形状に必要な内部の穴、スロット、部分的なブランクの輪郭を打ち抜きます。
- 成形と描画:曲げ、絞り、コイニング ステーションを使用して、平らなブランクを 3 次元のコンポーネントに成形します。-各成形ステップは段階的に行われ、材料を一度に押し込むのではなく、複数のステーションに歪みを分散させます。
- コイニングとエンボス加工:ステーションは局所的に高い圧力を加えて、座面や位置決めタブなどの重要な機能に厳しい公差を実現します。
- 最終的なトリムとカットオフ:最後のステーションでは、完成した部品をキャリア ストリップから切り離します。残りのスケルトンスクラップはリサイクルのために金型から出ます。
各ステーションはプレスストロークと機械的に同期しているため、ロードされたストリップ全体でシーケンス全体が同時に発生します。 1 つの部分が終了し、次の 6 つまたは 7 つが上流ステーションでのプロセスの途中です。-
自動車部品のストリップレイアウトの最適化
プログレッシブダイストリップのレイアウト設計はコスト管理の始まりです。レイアウトは基本的に、金属ストリップ上で部品の向き、間隔、接続方法を決定する青写真です。適切に最適化されたレイアウト ターゲット-75%以上の材料使用率つまり、コイル在庫の 4 分の 1 未満がスクラップになることになります。年間何百万ものブラケットや補強材をプレス加工している場合、使用率が 2 ~ 3% 向上しただけでも原材料の大幅な節約につながります。
効率を最大化するために、いくつかのレイアウト戦略が存在します。
- 単一行、1 パス:ストリップに沿って直線状にパーツを配置します。シンプルな金型設計ですが、多くの場合、材料歩留まりが低下します。
- 角度パス (ネスト):斜めに傾けた部品がパズルのピースのようにかみ合い、骨組みのスクラップとなる素材を回収します。
- 複数行のレイアウト:-幅の広いコイルから 2 つ以上の部品を並べて製造することで、ストロークあたりのスループットを向上させます。
どのレイアウトにとっても重要なのは、キャリアストリップ、金型を通過する部品を一緒に保持するスケルトンのフレームワーク。キャリアの設計では、2 つの競合する要求のバランスを取る必要があります。1 つはストリップを座屈することなくすべてのステーションに確実に押し込むための十分な剛性、もう 1 つは成形ステーションで材料を下方向に引き出す際の垂直方向の動きに対応するための十分な柔軟性です。エンジニアは、単純な曲げのある平らな部品にはソリッドキャリアを使用し、深絞りや複雑な垂直成形が必要な部品には戦略的なリリーフカットを備えたストレッチウェブキャリアを使用します。
隣接する部品間、および部品とストリップの端の間の材料の薄い部分であるブリッジは、構造的な完全性を維持します。一般的なエンジニアリング ルールでは、ブリッジの最小厚さを材料の厚さの 1.25 ~ 1.5 倍に設定し、余分な材料を無駄にすることなくキャリアを安定に保ちます。
キャリア内のパイロット ピンの位置も同様に重要です。ピンは、初期のステーションで開けられたきれいな丸い穴に嵌合する必要があり、それらの穴は、下流の成形中に変形しないキャリアの安定した部分に配置される必要があります。ここでの位置ずれは後続のすべてのステーションに連鎖し、許容範囲外の部品が生成されます。--
シミュレーション ソフトウェアにより、エンジニアがストリップのレイアウトとプロセス検証の両方に取り組む方法が変わりました。最新の CAE プラットフォームを使用すると、設計者はスタンピング シーケンス全体をストロークごとに仮想的にモデル化し、鋼材を切断する前に材料の流れ、薄化、裂け目やしわなどの潜在的な欠陥を予測できます。バーチャルトライアウト成形限界図と厚さプロットを使用すると、問題領域を早期に特定し、高価な物理的反復を行わずに部品の形状、描画ビードの配置、またはステーションの順序を変更できます。この予測-および-アプローチにより、従来の試作時間の 80~90% を削減できます。これは、金型メーカーは、最初にプレス機に投入された時点で、ツールが良好な部品を製造することをすでに知っているためです。
キャリアウェブの伸びもシミュレーションされます。エンジニアは、成形ステーション中にウェブがどのように変形するかをモデル化し、パイロット穴が安定したままであること、およびキャリアがストリップを工具の全長にわたって前進させるのに十分な強度を維持していることを検証します。この手順を実行しないと、2 つまたは 3 つのテスト パーツで動作するキャリアは、継続的な実稼働中に致命的な障害が発生する可能性があります。
何百万もの同一部品を生産する自動車プログラムの場合、順送金型スタンピングプロセスは、速度、一貫性、コスト効率の比類のない組み合わせを実現します。ただし、ツール自体は、仮想予測が物理的なシート メタルと一致し、許容値をダイヤルインする反復プロセスが開始される、厳密な試行と検証シーケンスを経て初めて本番環境に対応します。-
電動化と軽量化が電気自動車のプレス金型をどう変えるか
これまでに説明したすべての順送金型、トランスファー システム、タンデム ラインは、軟鋼製のボディ パネルと内燃機関のアーキテクチャが主流だった時代に開発されました。その時代は終わりつつあります。電気自動車のプラットフォームには、根本的に異なる板金コンポーネント、異なる材料が必要であり、その結果、異なる金型エンジニアリングが必要になります。通常、EV の総重量の 20 ~ 25% を占めるバッテリー パックだけでも、従来の車両設計では前例のないプレス部品が導入されています。金型エンジニアにとって、この変化は段階的なものではありません。トン数、コーティング戦略、スプリングバック補償に関するルールを書き換えます。
EV バッテリーのエンクロージャと構造ダイの要件
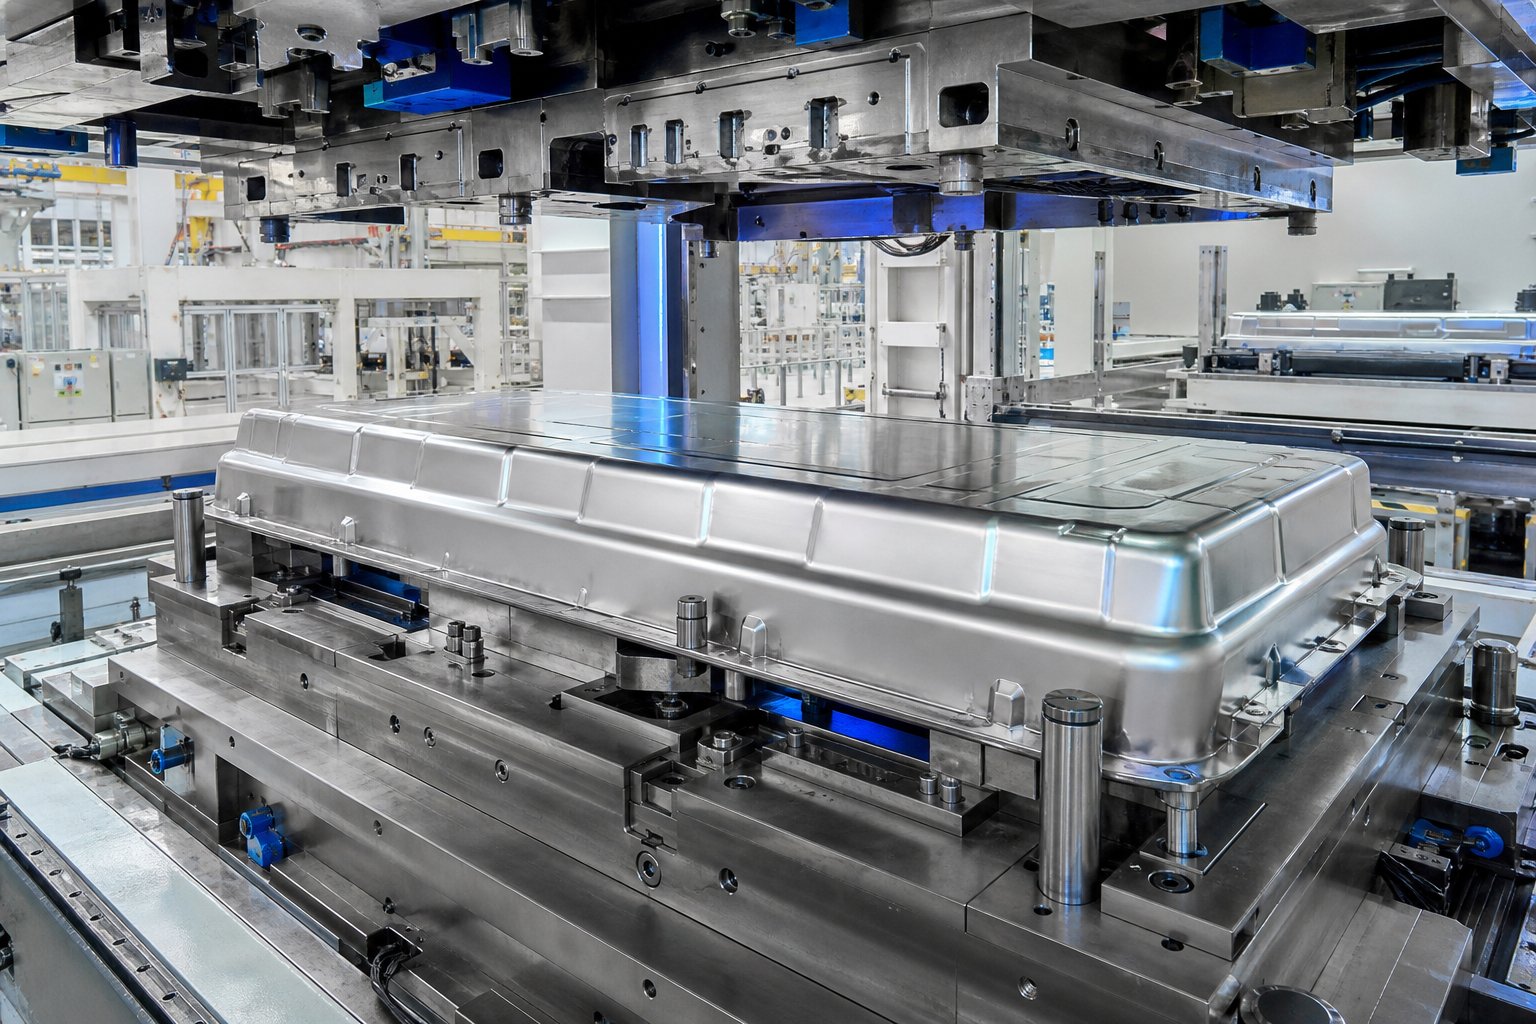
電気自動車の下側を想像してください。従来の自動車にはトランスミッション トンネルと排気経路が備わっていますが、EV には、ホイールベースのほぼ全体にわたる平らなスケートボード スタイルのバッテリー エンクロージャが搭載されています。{1}このエンクロージャを板金から打ち抜くことにより、自動車生産において最大かつ最も深い絞り加工パネルが作成されます。
バッテリー トレイには、長さ 2 メートルを超えるパネルを形成できる大型のダイが必要です。-エンクロージャは衝突保護のための構造的剛性を維持しながらバッテリーモジュールを収容する必要があるため、絞りの深さは厳しくなります。材料の選択は課題をさらに複雑にします。アルミニウム合金 (5000 および 6000 シリーズ) は軽量化で人気がありますが、かじりやスプリングバックが発生しやすいため、同等の軟鋼コンポーネントに比べて金型の設計が大幅に複雑になります。
鉄鋼-ベースのソリューションも急速に進化しています。クリーブランド-クリフスとオートフォームは、床下衝撃保護用の高度な高張力鋼と、激しい変形が必要な領域に低強度で成形性の高い鋼を組み合わせたテーラー溶接ブランク(TWB)-を使用したワンピース-の打ち抜きバッテリートレイをデモンストレーションしました。{{4}初期の設計では、平底に AHSS (M1500 または M1700 グレード)、角と側壁に軟鋼を配置し、スタンピング中の溶接線の動きを最小限に抑えるハッシュタグ-形状の構成を作成しました。{11}}シミュレーションと物理試験で確認済み得られたトレイは、フランジの平坦度の要件を満たし、ばらつきがプラスまたはマイナス 1.5 mm 以内で、割れやしわがなく、すべて 1 回のプレス ヒットで形成されました。
このアプローチにより、バッテリー床下に追加の保護が必要なくなり、複数ピースのアルミニウム押し出しアセンブリと比較して部品数が削減されます。{0}{1}{1}しかし、金型自体は、1 つのツール内で 2 つの鋼種の大きく異なる成形挙動を管理する必要があります。ドロービードには局所的な調整が必要で、ブランク ホルダーの圧力ゾーンは材料固有のものになります。また、スプリングバック補償では、AHSS セクションと軟鋼セクション間の回復差を考慮する必要があります。{4}}
バッテリー トレイ以外にも、EV 固有の構造コンポーネントには、モーター マウント、電気駆動ユニットを中心に設計された前後のサブフレーム補強材、高電圧システムを保護するために設計された衝突構造などが含まれます。-それぞれに、従来の ICE- 時代のダイでは決して遭遇しなかった形状が導入されており、エンジンやドライブトレインの配線ではなくバッテリー モジュールの配置によってパッケージングの制約が決まります。
先進的な高張力鋼とアルミニウムの金型の設計-
混合物体戦略は現在、EV プログラム全体で標準となっています。{0}単一の車両プラットフォームでは、安全ケージに超-高強度-プレス硬化鋼-、構造補強に二相鋼または TRIP 鋼、クロージャーとバッテリー ハウジングにアルミニウムが使用されている場合があります。それぞれの材料は、それを形成する板金スタンピング金型に異なる要求を課します。
複雑そうですか?そうです。引張強度が 980 MPa を超える AHSS グレードは、硬度値に達することができます軟鋼の4〜5倍、一部のマルテンサイトグレードは 57 HRC を超えます。そのレベルでは、板金は金型自体の硬度に近づきます。このような状況では、標準的なツール戦略は崩壊します。軟鋼で 50,000 サイクルに耐えた D2 工具鋼は、1180 MPa の二相鋼はもちろんのこと、580 MPa のフェライト-ベイナイト材で 5,000 ~ 7,000 サイクル後に致命的に破損する可能性があります。
-高強度の材料にはより大きなプレストン数も必要となり、場合によっては同等の部品形状に軟鋼が必要とするプレストン数の 2 ~ 4 倍も必要になります。この増加した力は、より重いダイシュー、より剛性の高いガイドポスト、強化されたプレスボルスター、およびシートにひび割れを生じさせることなく材料の流れを制御する改良されたドロービード設計など、ダイシステム全体に連鎖します。 AHSS によって可能になる厚みの減少により、逆説的にしわが発生する傾向が増大し、より高いブランクホルダー力が必要となり、絞り半径とバインダー表面の摩耗がさらに加速されます。
アルミニウムのスタンピング金型の設計では、まったく異なる故障モードが発生します。アルミニウムは、硬いシート表面からの磨耗ではなく、摩擦加熱された接触点での微細-溶接-によって工具に付着します。このかじりメカニズムは徐々に蓄積し、転写されたアルミニウム粒子が後続のパネルに傷をつけ、表面品質を低下させます。ダイの表面は、極めて低い粗さ値(Ra 0.2 マイクロメートル未満)まで研磨し、アルミニウムの接着挙動に合わせて最適化された低摩擦コーティングで保護する必要があります。-
以下の表は、これらの材料の変化がコンクリート金型エンジニアリングの違いにどのように反映されるかを比較しています。
| パラメータ | 従来の軟鋼 | AHSS (DP/TRIP 780-1180 MPa) | アルミ(5000/6000シリーズ) |
|---|---|---|---|
| トン数乗数 (対軟鋼ベースライン) | 1x | 2x - 4x | 0.6x - 0.8x |
| 一次摩耗メカニズム | 摩耗 | 摩耗+凝着摩耗、チッピング | 凝着摩耗・かじり |
| ダイコーティング要件 | オプション(クロームメッキ共通) | 必須 (PVD TiAlN またはイオン窒化) | 必須(低摩擦 PVD、DLC、または研磨 CrN)- |
| 推奨工具鋼 | D2、鋳鉄インサート | PM 工具鋼、高摩耗ゾーンの超硬インサート | 特殊コーティングを施したポリッシュ仕上げの D2 または A2 |
| スプリングバック補償戦略 | 最小限のオーバーベンド (1 ~ 3 度) | 積極的なオーバーベンド (5-10+ 度)、マルチ-ステップ成形、シミュレーションによる補正- | 適度な過曲げ、応力緩和機能、経年硬化の考慮- |
| ビーズデザインを描く | スタンダードな丸ビーズ | 変更された形状、より高い拘束力、エッジクラックのリスク | 浅いビード、研磨された表面、制御された潤滑ゾーン |
| 表面仕上げの感度 | 適度 | 低い(構造部品が支配的) | 非常に高い (かじり防止 + クラス A パネル) |
戦略の相違に注目してください。 AHSS では、ダイ基板に強力な靭性が要求され、コーティングは主に工具とほぼ同じ硬度のシート材料に対する摩耗バリアとして機能します。-アルミニウムには、鏡面研磨された表面と、柔らかいシートが型面に接着するのを防ぐ摩擦-を最小限に抑えるコーティングが施されており、繊細さが求められます。単一の EV ボディ--プログラムでは、異なるダイセット間で、場合によっては同じトランスファー ダイの異なるステーション内で両方の戦略を導入する必要がある場合があります。
シミュレーションは、アルミニウム スタンピング金型設計と AHSS 金型エンジニアリングにおいて同様に大きな役割を果たします。高張力鋼製バッテリー トレイで観察された深刻なスプリングバックは、初期の TWB 設計で気密フランジの 1.5 mm の平面度要件に違反するねじれが発生しており、物理プロトタイピングで修正を確認する前に反復的な AutoForm シミュレーションによって特定され、解決されました。-これらの教材では、仮想トライアウトはオプションではなくなりました。長さ 2- メートル- の深絞りツールでの物理的な反復には数週間、ループごとに数十万ドルの費用がかかる場合、これは実用的な金型設計に収束する経済的に実行可能な唯一の方法です。
これらの材料と形状の課題は、金型の設計で終わるわけではありません。これらは直接トライアウトに持ち込まれ、シミュレーション予測が実際の板金挙動と一致し、寸法精度、表面品質、構造性能を検証する反復プロセスによって、金型が本当に量産準備ができているかどうかが決まります。-
量産前の金型のトライアウトと検証
スタンピングツールと金型は、製造現場では完璧に見えても、亀裂、しわ、寸法のばらつきが多く、組立工場では受け入れられないパネルを製造することがあります。新たに機械加工された金型と製造承認済みのツールとの間のギャップは、トライアウトによって埋められます。これは、通常、総工具コストの 30%、エンジニアリング タイムライン全体の約 40% を消費する厳密で反復的な検証シーケンスです。{1}この段階をスキップしたり急ぐと、品質上の問題が下流のボディ ホワイト アセンブリに移行し、そこでの修正コストが飛躍的に高くなります。
それでは、金型がマシニングセンターから出た瞬間から、フル生産速度で稼働する日までの間に、実際には何が起こるのでしょうか?スタンピング金型のトライアウト プロセスは、物理的チェック、測定ループ、反復修正の構造化されたシーケンスに従い、すべて OEM 固有の受け入れ基準によって管理されます。{0}
スポッティングから OEM 承認までのダイのトライアウト段階
すべての自動車スタンピング金型は同じ基本的な検証段階を通過しますが、各段階の深さと厳密さは部品の重要度に応じて異なります。クラス A の外装パネルの金型のトライアウトには数か月かかります。単純なブラケットダイなら数日で完成するかもしれません。一連のワークフローは次のとおりです。
- ダイスポッティング:部品を打ち抜く前に、金型表面の接触分布が適切であるかどうかがチェックされます。きれいなブランクをダイの上半分と下半分の間に配置し、青いレイアウト染料で塗装します。プレスが閉じると、染料の転写パターンによって、接触が発生している場所とギャップが残っている場所が明らかになります。工具メーカーは手作業で-高い部分を研磨し、最小限の部分を除去します0.05mmずつその後、再確認してください。-このサイクルは、スポットゾーン全体で少なくとも 80% の接触面積が達成されるまで繰り返されます。 4 つの操作からなる完全なダイ セットの場合、スポッティングだけでも 4 ~ 5 か月の細心の注意を払った手作業が必要になる場合があります。
- 本番環境向けプレスの最初のトライアル-:金型は、生産プレス ラインのトン数、速度、クッション特性と一致するか、厳密に再現されたプレスに取り付けられます。最初のパネルは減速された速度でプレスされ、エンジニアは亀裂、ひどいしわ、材料の流れの問題などの重大な欠陥がないかを目視で検査します。
- パネル測定とGD&T検証:スタンプされたパネルは検査治具に配置され、OEM が定義した幾何寸法および公差 (GD&T) コールアウトに対して測定されます。重要なデータム、穴の位置、フランジ角度、およびプロファイル公差は、三次元測定機 (CMM) またはポータブル測定アームを使用して検証されます。
- 青色光-または白色光-のスキャン:全面 3D スキャンにより、スタンプされたパネル全体で数百万のデータポイントがキャプチャされ、CAD の公称形状に重ね合わせられるデジタル ツインが生成されます。{0}}色偏差マップは公差を超える領域を即座に明らかにし、エンジニアが金型の修正が必要な場所を正確に示します。
- エンジニアリング変更の反復:測定データに基づいて、金型エンジニアは工具表面の修正、ドロービードの調整、成形半径からの材料の追加または削除、またはトリム鋼の再加工を行います。{0}}修正が行われるたびに、別のトライアウト ループがトリガーされます。つまり、パネルをスタンプし、測定し、公差と比較し、再度調整します。
- OEM パネルの承認とダイの買収:{0}}顧客の品質チームは、最終サンプル パネルを外観基準、寸法仕様、および機能アセンブリのチェックと照合して検査します。外装パネルの場合、制御された照明の下での目視検査(オイルストーンまたはハイライトチェック)により、測定機器では見えない表面の欠陥が明らかになります。すべての基準が満たされて初めて、OEM は正式なダイの受け入れを発行します。
反復ループの数は異なります。単純な構造部品の場合は 2 ~ 3 ラウンドが必要になる場合があります。スプリングバックと表面要件が厳しい複雑なクラス A パネルは、購入前に 10 回以上の修正ラウンドを繰り返すことができます。-
シミュレーション-から-物理検証のワークフロー
成形シミュレーション ソフトウェアを使用した仮想トライアウトは、エンジニアが自動車プログラムで金型の検証と承認に取り組む方法を根本的に変えました。鋼材を切断する前に、有限要素解析により、成形シーケンス全体にわたる材料の流れ、薄化分布、しわの危険領域、およびスプリングバックの大きさが予測されます。これらの予測は、初期のダイ表面補正、描画ビードの配置、およびブランク ホルダーの圧力設定のガイドとなります。
しかし、シミュレーションによって物理的なトライアウトが排除されるわけではありません。それを圧縮します。仮想金型のトライアウト成形の問題の大部分をデジタルで特定して解決できるため、物理的な金型はすでに生産品質に近い状態でプレスに到着します。最初の衝撃で亀裂を発見し、トラブルシューティングに何週間も費やす代わりに、エンジニアは材料が薄くなっている場所をすでに把握しており、それに応じて事前補正しています。-物理的なトライアウトは、探索ではなく確認として機能します。
シミュレーションの予測と物理的な結果の間に矛盾が生じた場合、エンジニアは根本原因を調査します。たとえば、シミュレーション入力と実際のコイルの間の材料特性の変化、シミュレーションでは捉えられなかった荷重下でのプレスのたわみ、モデル化された係数と異なる摩擦条件などです。それぞれの矛盾がシミュレーション モデルにフィードバックされ、次のプログラムの精度が向上します。
この関係は双方向で機能します。物理的なトライアウト データ、特に青色光スキャン結果をシミュレーション予測と重ね合わせて、成形シミュレーションの精度を検証します。- OEM は、ダイの検証および承認の自動車規格の一部として、この相関関係をますます要求しています。シミュレーションでプラスまたはマイナス 0.5 mm のスプリングバックが予測され、物理パネルでプラスまたはマイナス 2.0 mm が示されている場合、OEM が修正パスを受け入れる前に、ツールメーカーは根本原因の理解を実証する必要があります。
トライアウト中に発見される一般的な問題は、予測可能なカテゴリに分類されます。
- 分割:成形限界を超えた材料の薄化。通常、半径が狭い場合、または絞り深さが材料の延性を超える場合。修正アクションには、半径を大きくする、材料の流れをリダイレクトするためのドロー ビードを追加する、ブランク形状を変更するなどが含まれます。
- しわ:バインダー領域の拘束力が不十分であるか、材料が過度に圧縮されている。解決策は、ブランクホルダーの圧力を上げることから、ロックビーズの追加やバインダーの形状の変更まで多岐にわたります。
- スプリングバック偏差:プレスを開いた後の弾性回復により、パネルが許容範囲外になります。修正には、過剰補正するために金型表面を再加工することが含まれます。変更するたびにスプリングバック パターンがパネル上の他の場所に移動するため、場合によっては複数回の反復が必要になります。-
- 表面欠陥:強化リブ上のヒケ、不完全なスポットによるダイマーク、不適切な材料の流れによる滑りマークなど、制御された照明の下でのみ表示される欠陥。クラス A のダイでこれらを解決するには、非常に正確な局部研削と再研磨が必要です。-
各修正アクションは、金型の修正、新しいパネルのスタンプ、測定、比較という同じループに従います。これは骨の折れる作業ですが、許容できる部品をスタンプするツールと、5 年以上の生産にわたって毎分 12 ストロークでクラス A の公差を維持するツールとを分けるものです。
金型の検証により、ツールが良好な部品を製造できることが確認されます。数百万サイクルにわたって良好な部品を作り続けることにより、計画的メンテナンス、摩耗監視、小さな問題が計画外のライン停止につながることを防ぐ体系的な故障モード管理という、まったく異なる規律が導入されます。
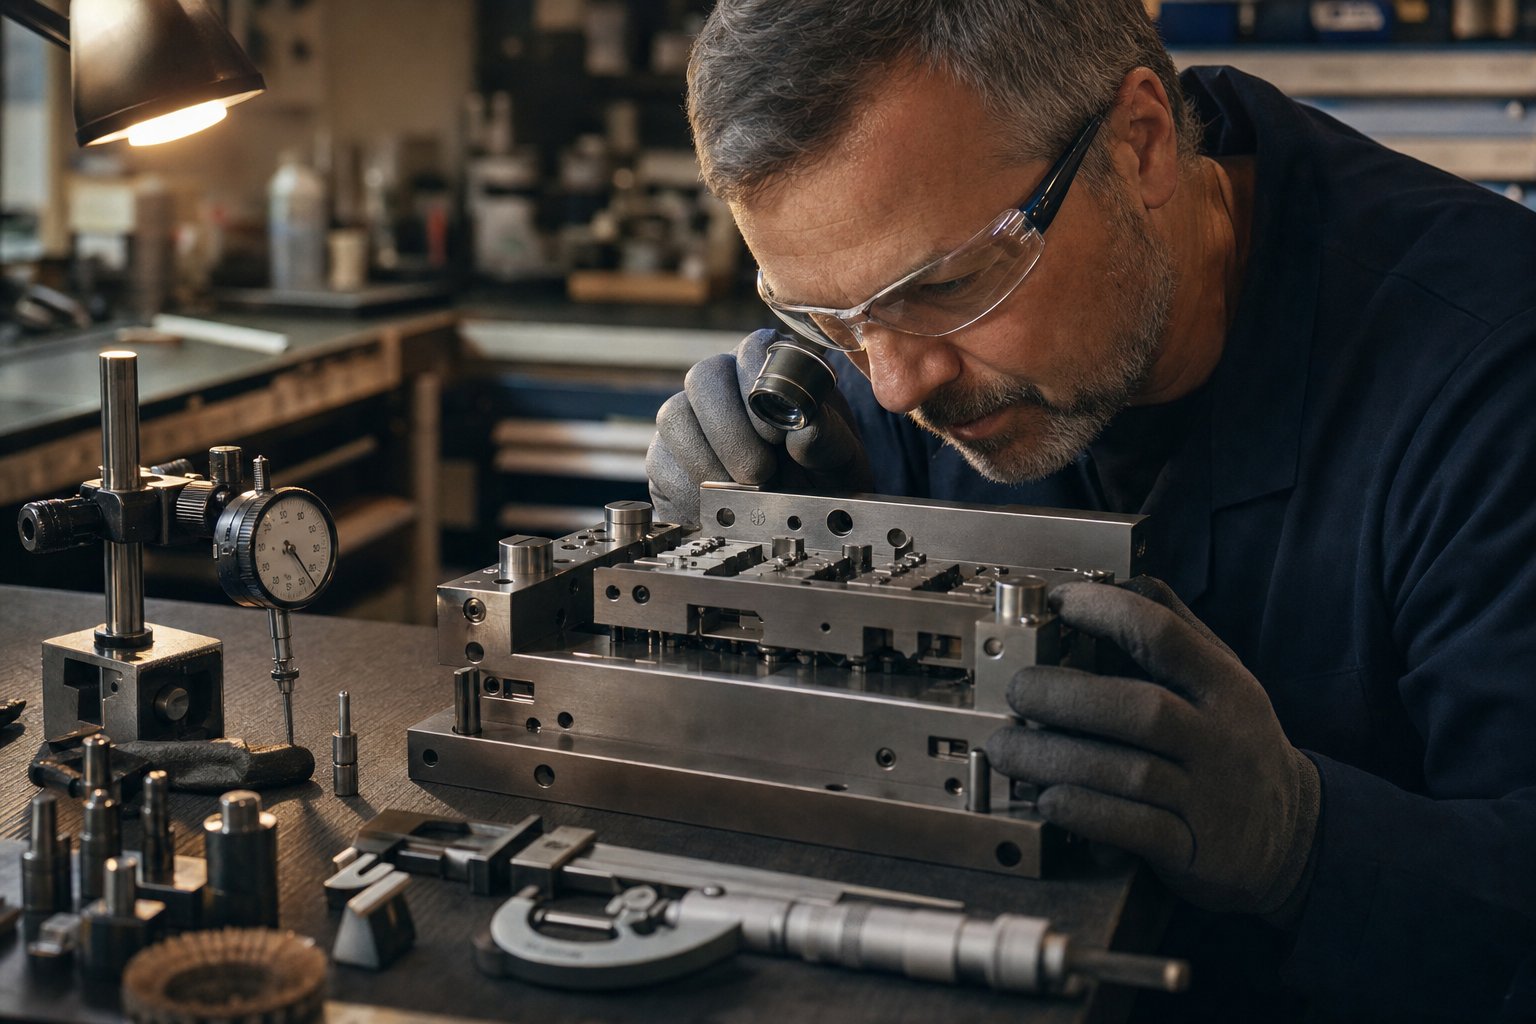
スタンピング金型の故障モードとメンテナンスのトラブルシューティング
検証により、金型が良好な部品を製造できることが確認されます。何百万ものサイクルにわたって良好な部品を生産し続けることは、まったく別の課題です。高速自動車スタンピングでは、プラントの規模に応じて、1 時間の計画外のダウンタイムで 26,000 ドルから 260,000 ドル以上の費用がかかる可能性があります。{2}}しかし、スタンピング金型の故障モードと修理シナリオのほとんどは予測可能であり、予防可能であることを意味します。事後消火と予防的制御の間のギャップは、金型がどのように劣化するかを理解し、スクラップになる前に摩耗を捉えるプレス金型のメンテナンス スケジュールを構築することに帰着します。
自動車スタンピングにおける一般的な金型の故障モード
すべての金型は、その磨耗パターンを通じて物語を語ります。何を探すべきかがわかっていれば、物理的証拠が根本原因を直接示しています。生産チームが自動車プレスラインで最も頻繁に遭遇する故障モードは次のとおりです。
最先端の摩耗と故障。これは最も一般的な故障モードです。板金と切断面の間の摩擦によってエッジの輪郭が徐々に丸くなり、打ち抜き部品に徐々に大きなバリが生じます。 AHSS グレードでは、シート材料の硬度が工具自体の硬度に近づくため、摩耗速度が劇的に加速します。ピアシングステーションの超硬スタンピングダイは、従来の工具鋼よりもはるかに長くこの劣化に耐えますが、超硬インサートでも最終的には再研磨または交換が必要になります。
半径の内訳を描画します。成形半径は、ストロークごとにシートメタルがその上を流れるため、強い接触圧力を受けます。時間の経過とともに、微細研磨はかじりに移行し、次に通過するすべてのパネルに跡を付ける表面の粗面化に移行します。クラス A のダイでは、プレスされたパネル表面にわずかな半径の劣化さえも目立ちます。
熱疲労や機械的過負荷による亀裂。周期的な荷重により、鋭い内部コーナー、フィレット遷移、表面欠陥のある領域などの応力集中点に微小亀裂が生じます。-これらの亀裂は、プレスストロークごとに段階的に成長します。熱疲労は問題をさらに悪化させます。特に高速操作では、摩擦による熱サイクルによって金型表面に膨張と収縮の応力が生じます。{3}}{4}}検出されない場合、微小亀裂は致命的な破壊が発生するまで伝播します。-
かじりつく。特にアルミニウムや最新の高張力鋼で問題となるかじりは、摩擦加熱された接触点での微細溶接によって材料がシートから金型表面に転写されるときに発生します。{{1}{1}{2}}アルミニウムの場合、転写された材料は徐々に形成され、後続のパネルに傷がつきます。 AHSS では、極度の接触圧力により PVD コーティングが剥離し、露出した基板に凝着摩耗が発生する可能性があります。かじりは、一度開始されると加速し、各サイクルで以前に転写された材料を金型表面の奥深くまで押し込むため、特に潜行性です。
タイミングとフィードに関連するエラー。{0}順送金型は、プレス ストローク、ストリップ送りの前進、パイロット ピンの係合間の正確な同期に依存します。フィードピッチがずれたり、パイロットのタイミングがずれたり、ストリップリフターが拘束されたりすると、ストリップは-の位置からわずかにずれたステーションに到着します。その結果、穴のミスパンチや形状の歪みから、切断されたスラグがダイ面に引き戻され、刃先に損傷を与え、一度のストロークで表面を形成する壊滅的なスラグ引き込みまで、多岐にわたります。
以下の表は、これらの故障モードをその根本原因、生産現場で見られる症状、およびそれらを解決する修正措置に対応付けています。
| 故障モード | 根本原因 | 目に見える症状 | 是正措置 |
|---|---|---|---|
| 最先端の摩耗 | 板金との研磨接触、材料グレードに対して不十分なダイ硬度、不適切な潤滑 | プレス部品のバリの増大、切削抵抗の増加、切断エッジの粗さ | 刃先を研ぐか再研磨し、PVD コーティングを適用し、高摩耗ステーション用に超硬インサートにアップグレードし、潤滑剤の供給を確認します。{0} |
| 描画半径の内訳 | 成形中の高い接触圧力、材料のピックアップ、半径の表面仕上げの不良、不適切なコーティング | 成形パネルのスコアマーク、絞り半径での目に見えるかじり、クラス A 部品の表面の荒れ | 半径面を研磨して修復し、低摩擦コーティング(CrN または DLC)を塗布し、絞り半径での潤滑を強化し、ブランク ホルダーの圧力設定を確認します。{0} |
| 熱疲労亀裂 | 金型表面の加熱/冷却の繰り返し、高速動作、応力集中を引き起こす鋭い内部コーナー | 作業面上の細かい亀裂ネットワーク (熱チェック)、最終的には欠けたり剥離したりする | フィレット半径を大きくして応力集中を軽減し、可能であればプレス速度を下げ、より高い熱疲労耐性を持つ工具鋼 (S7 または熱間加工グレード) を選択し、ヒット数に基づいて検査間隔をスケジュールします。 |
| 機械的過負荷亀裂 | 過剰なプレストン数、スラグの積み重ね、ダブルヒットイベント、不十分な金型セクションの厚さ | 金型コンポーネントの突然の破損、コーナーまたは取り付け穴からの目に見える亀裂の伝播 | トン数設定を確認し、過負荷保護を取り付け、断面が不適切なセクションを再設計し、シフト間隔でスラッグの蓄積を検査します。- |
| かじり(アルミニウム) | 微細溶接による付着摩耗、不十分な表面研磨、乾燥した接触または不十分な潤滑接触、狭い絞りクリアランス | 金型表面に材料が蓄積し、プレス加工された部品に徐々に傷がつき、引っ張り力が増加します。 | ダイ表面を Ra 0.2 マイクロメートル以下に研磨し、DLC または研磨された CrN コーティングを塗布し、潤滑剤の種類と塗布量を最適化し、可能な場合はドロー クリアランスを開きます。 |
| かじり(AHSS) | 極度の接触圧力によるコーティングの剥離、高いシート硬度、基材からのコーティングの剥離 | -摩耗の多い領域でのコーティングの損失、接着剤の転写、成形部品の表面の傷 | PM 工具鋼基材にアップグレードし、多層 PVD システム (TiAlN) を適用し、基材レベルでのダイ硬度を高め、PM 停止中のコーティングの密着性を検証します。- |
| フィードとタイミングの失敗 | ピッチドリフト、パイロット摩耗、リフターレール結合、サーボフィーダーエラー、ストリップ座屈 | 穴あけミス、部品間の寸法のばらつき、スラグの引き抜き、ストリップの詰まり、プレスの緊急停止 | 送りピッチとパイロットの状態を確認し、リフター レールに破片や磨耗がないか検査し、サーボ フィーダーの校正を確認し、スラグの引き込みを防ぐためにスクラップ パスを清掃します。 |
予防保守スケジュールと検査手順
事後対応のメンテナンスには、計画された介入の 3 ~ 5 倍のコストがかかります。適切に構成されたプレス金型のメンテナンス スケジュールにより、カレンダーの日付だけに依存するのではなく、検査およびサービスのタスクが生産ベースのトリガー、特にストローク数に結び付けられます。-ダイは同じ速度で摩耗するわけではありません。 1180 MPa の二相鋼で月に 200,000 回の打撃を行う工具は、50,000 個の軟鋼ブラケットをプレス加工するよりもはるかに早く劣化します。
最も効果的なアプローチは、時間ベースのチェックと{0}}ストローク-カウント-ベースのトリガー既知の摩耗アイテムのサービス間隔ごとに文書化されたヒット数。{0}{1}実践的なフレームワークは次のとおりです。
- シフトごと:部品のバリ、プレスの異常音、スクラップ経路でのスラグの蓄積、および潤滑剤の供給の確認を目視で確認します。エッジ-関連の品質変化があればすぐに報告してください。
- 毎日:パイロット、スプリング、ガイド、ストリップ トラッキングを検査し、問題のあるステーションを繰り返します。-スクラップ経路と接触面をきれいにします。欠陥、調整、ダウンタイムの原因を記録します。
- 毎週:文書化された基準に照らして、繰り返し摩耗するアイテムを測定します。緩みの履歴があるファスナーをトルクで確認します。-各重要ステーションのサービス履歴ごとのヒット数を更新します。--
- ストローク-数-ベース(材料と金型の複雑さに応じて、通常は 50,000 ~ 150,000 ヒットごと):すべての刃先の完全な研ぎのレビュー、かじりや荒れの絞り半径の検査、コーティング状態の評価、スプリングの自由長のチェック、ガイド ピンとブッシングのサービス、重要な成形品の寸法検証。{0}}
- 年間または大きなヒット数のマイルストーン-:完全な分解、完全な計測レビュー、累積摩耗傾向分析、履歴データに基づく PM 規格の改訂。
ストローク カウント トリガーは、経過時間ではなく実際のダイの読み込みを反映するため、重要です。{0}} 3 週間放置された金型には、研ぐのではなく、洗浄と防錆が必要です。 2 週間で 400,000 回のヒットを実行したダイには、カレンダーがどう表示されているかに関係なく、フルエッジ検査が必要です。
各 PM ストップで調査結果を記録することで、継続的な改善のためのデータ基盤が構築されます。ステーション 4 のピアシング パンチは常に 120,000 回の再研磨が必要であるのに対し、ステーション 7 は 200,000 回の再研磨が必要であることを追跡できれば、時期尚早にプレス機から金型を引き抜くことなく、バリに関連した品質の低下を防ぐ研磨スケジュールを計画できます。{7}}この歴史はまた、定期的なメンテナンスでは十分ではなくなったとき、ステーションのサービス間隔が短縮し続けたとき、根本的な問題が通常の磨耗から、いくら研磨しても解決できない設計または材料の不適合に移行したことを示しています。
プロアクティブな金型メンテナンスにより、工具寿命が延長され、計画外のダウンタイムが減少し、何年にもわたる生産キャンペーン全体で部品の品質が安定します。また、エンジニアリング チームが、ダイ パートナーが初期構築から数十年にわたる実稼働サービスに至るまで、プログラムのライフサイクル全体をサポートできるかどうかを評価する際に必要な組織的な知識も得られます。
適切な自動車用プレス金型サプライヤーの選択
完璧な部品を打ち抜く金型の信頼性は、それを製造し、保守し、10 年以上にわたる車両プログラム全体にわたってサポートするパートナーによって決まります。前のセクションでは、材料の選択から故障モードの防止まですべてを説明しましたが、そのすべての知識は、工具への投資においてどの金属プレス金型メーカーを信頼するかという 1 つの決定によって活かされなくなります。適切に選択すれば、問題がプレスフロアに届く前に問題を予測できる協力的なエンジニアリング関係が得られます。選択を誤ると、品質の不安定性や納期の遅延が発生し、ツール パートナーがプログラム途中でのエンジニアリング変更をサポートできないという高額な費用が発生することになります。-
それでは、有能な自動車用プレス金型のサプライヤーと、単に競争力のある価格を提示するサプライヤーとを分けるものは何でしょうか?この評価は、ツールごとのコストの比較よりもはるかに詳しく行われます。{0}{1}
スタンピング金型メーカーを評価するための主要な基準
エンジニアリング チームがスタンピング金型の製造パートナーの選択に取り組む場合、技術的能力、品質システム、ライフサイクルへの対応をカバーする構造化されたフレームワークが必要です。最も重要な基準は次のとおりです。
- エンジニアリングおよびシミュレーション機能:サプライヤーは社内でスタンピング シミュレーション (AutoForm、PAM-STAMP、または同等のもの) を実行できますか?-部品開発中に製造可能性のための設計 (DFM) フィードバックを提供していますか?{2}}-シミュレーションの専門知識を持つパートナーは、金型の構築を開始する前に成形リスクを特定し、トライアウトのタイムラインを圧縮し、反復ループを削減します。
- 材料とプロセスの専門知識:メーカーは、プログラムが必要とする特定の材料に関する文書化された経験を持っていますか? AHSS、アルミニウム、混合材料のブランクの成形には、それぞれ異なる工具戦略が必要です。{0}軟鋼に関して深い経験しかないサプライヤーは、最新の EV や軽量化されたプラットフォームがもたらすコーティング、トン数、スプリングバックの課題に苦戦することになります。
- 試用可能なプレスのキャパシティー:社内での試用に十分なプレストン数とベッド サイズがない金型製造業者は、検証を外部委託する必要があり、コスト、リードタイム、コミュニケーション層が追加されます。{0}試用用プレスが、クッション システム、スライド速度、トン数などの生産プレスの特性と一致しているか、厳密に再現されていることを確認してください。
- 品質認証: IATF 16949認証は自動車業界の品質管理基準であり、サプライヤーが OEM が要求するプロセス規律、トレーサビリティ、継続的改善システムを維持していることを示します。 ISO 9001 は、より広範な品質管理の基盤を提供します。どちらも、本格的な自動車ツーリング プログラムにとって、交渉の余地のない基本要件となります。-
- 完全なライフサイクルのサポート:最良のパートナーシップは、プロトタイプのツールから生産の立ち上げ、継続的なメンテナンス、エンジニアリング変更の実装にまで及びます。金型を製造しているが、耐用期間中の改修、予備コンポーネントの製造、または材料変更のための再エンジニアリングをサポートできないサプライヤーでは、生産要件が変化したときにお客様は立ち往生することになります。-
- プロトタイピングおよびサンプリング サービス:生産ツールに着手する前にプロトタイプ部品を作成できるため、チームは適合性、機能、アセンブリの互換性を早期に検証できます。これにより、硬化した生産ダイがすでに切断された後ではなく、変更が安価に行われるときに設計上の問題が検出されます。
- 生産量の柔軟性:市場の需要の変化やプラットフォームの拡張により、プログラムの量が変化する可能性があります。大量の順送金型の能力と、少量の転送または試作の実行に対する柔軟性の両方を備えたパートナーは、複数のサプライヤーからの調達を強制するのではなく、お客様のプログラムに適応します。-
- コミュニケーションとコラボレーションのインフラストラクチャ:応答性の高いエンジニアリング サポート、プロジェクトのマイルストーンの明確な追跡、トライアウトの繰り返し中の透明性の高い技術コミュニケーションは、加工精度と同じくらい重要です。コミュニケーション不足は、サプライヤーとの関係において最も一般的な危険信号の 1 つであり、多くの場合、重要なプログラムのマイルストーン中に表面化する、より深い組織の問題を示しています。
個々の基準を超えて、これらの機能がどのように統合されるかを評価します。優れた CNC 加工を備えているがシミュレーション機能を備えていないサプライヤーは、設計にシミュレーションでは数週間前に警告されていたであろう成形リスクが含まれている場合でも、お客様が描いたものを正確に構築します。強力なエンジニアリングを備えているが、印刷インフラストラクチャが不十分なサプライヤーは、自社の作業を検証できません。完全なチェーンを 1 つ屋根の下で接続したいと考えています。
YICHEN が自動車スタンピング プログラムをどのようにサポートしているか
これらの評価基準を現実世界のサプライヤーに適用すると、{0}}イーチェンは、自動車スタンピング プログラムのサポートを中心に構築された製造パートナーの具体例を示しています。彼らの能力は、エンジニアリング チームが評価すべき基準の全範囲に及びます。
YICHEN は、構造コンポーネント、内装部品、シャーシ部材、トラック関連の金属アセンブリを対象としたスタンピングおよび板金製造サービスにより、OEM、Tier{2}} および Tier-2 エンジニアリング チームをサポートしています。この幅広さは、単一のコンポーネント カテゴリの狭い専門分野ではなく、複数のダイ タイプと材料ファミリーにわたる経験を実証するため重要です。シャーシブラケット、構造補強材、内装金属トリムを製造してきたパートナーは、さまざまな金型構造、材料グレード、公差要件が車両プログラム全体でどのように相互作用するかを理解しています。
彼らの自動車産業のページは、サプライヤーの実証された能力が特定のプログラム要件と一致しているかどうかを評価する際に、エンジニアリング チームがレビューできるプロセスのケーススタディを提供します。スタンピング金型製造パートナー選択の初期段階にあるチームにとって、この種の文書化されたプロジェクト証拠は、一般的な機能の主張よりも価値があります。
このタイプの統合パートナーの価値は、ライフサイクルの継続性にあります。金型の設計と構築を行った同じ組織が、トライアウト、生産の増加、継続的なメンテナンスもサポートしている場合、組織の知識はそのまま残ります。特定のドロービードが特定の位置に配置された理由を理解しているエンジニアは、生産開始から 3 年後に成形の問題を診断しているエンジニアと同じです。この継続性により、設計、構築、メンテナンスが複数のベンダー間で分割されているプログラムを悩ませる知識のギャップが解消されます。
最終的にどのサプライヤーを選択するかに関係なく、上記の評価フレームワークにより、チームは意思決定を行うための構造化されたパスを得ることができます。価格は常に重要ですが、自動車スタンピングでは、プログラムのライフサイクル全体にわたって、最も安価な金型が最も安価な金型になることはほとんどありません。適切なパートナーは、何年にもわたって確実に動作し、エンジニアリングの変更が発生したときに適応し、組立ラインを中断することなく動かし続ける寸法安定性を維持するツールを提供します。
自動車用プレス金型に関するよくある質問
1. 自動車スタンピングにおける順送金型とトランスファー金型の違いは何ですか?
順送金型は、1 つのダイセット内の複数のステーションを通過する連続金属ストリップを使用し、ブラケットやクリップなどの小さな部品を高速 (毎分 30-60+ ストローク) で製造します。トランスファ ダイでは、メカニカル バーまたはロボットによって独立したステーション間を移動する個々のブランクを使用し、ストリップ ベースの進行には複雑すぎる中型から大型の構造部品を処理します。--選択は部品のサイズ、成形の複雑さ、年間生産量によって異なります。年間生産量が 300,000 ユニットを超える 300 mm 未満の部品は、通常、進歩的なツーリングに適していますが、複雑な形状を持つ大型の構造部材は、トン数と材料の流れの制御に合わせて各ステーションを個別に調整できる搬送セットアップに適合します。
2. 自動車のプレス金型は交換が必要になるまでどのくらいの期間使用できますか?
金型の寿命は、プレスされる板金、生産速度、メンテナンスの品質によって大きく異なります。適切に維持された順送型スタンピング軟鋼は、大規模な改修を行う前に 100 万個以上の部品を生産できます。-ただし、980 MPa を超える高度な高強度鋼(AHSS)をプレス加工する場合、適切なコーティングや PM- グレードの工具鋼がなければ、工具寿命は 50,000-100,000 ヒットにまで低下する可能性があります。高摩耗ステーションの超硬インサートは、従来の工具鋼と比較して寿命を 500 ~ 1000% 延長します。{14}}カレンダーの日付ではなくストローク数のトリガーに関連付けられた予防保守は、金型の寿命を最大化し、計画外の故障を回避するための最も効果的な戦略です。
3. 自動車スタンピングにおいて、量産前の金型のトライアウトが非常に重要なのはなぜですか?
金型のトライアウトは、新しく加工された工具と生産準備が整ったパフォーマンスとの間のギャップを埋めます。{0}}完全に機械加工された金型であっても、割れ、しわ、または寸法の偏差のあるパネルが製造される可能性があるため、通常、総工具コストの 30% とエンジニアリング タイムラインの 40% が消費されます。このプロセスには、接触検証のためのダイスポッティング、初期パネルスタンピング、CMM を使用した GD&T 測定、CAD 形状に対する全面 3D スキャン、OEM の受け入れ基準が満たされるまでの反復修正が含まれます。-トライアウトを省略したり急ぐと、品質の問題が下流のホワイト ボディ アセンブリに押し込まれ、修正コストが飛躍的に高くなります。
4. 従来の自動車と比較して、電気自動車のスタンピング金型はどのように異なりますか?
EV プラットフォームには、従来の車両設計では前例のないプレス加工コンポーネント、特に長さが 2 メートルを超え、絞り深さが厳しいバッテリー エンクロージャが導入されています。これらのバッテリー トレイには、かじりやすいアルミニウム合金や、AHSS と軟鋼を組み合わせた特注溶接ブランクが使用されることが多く、1 つのツール内で大きく異なる成形挙動を管理する金型が必要です。{2} EV の車体構造では、混合材料戦略も採用されています。この場合、単一のプラットフォームで、プレス硬化鋼、二相鋼、アルミニウム製クロージャに最適化された金型が必要になる場合があります。それぞれに、従来の軟鋼-時代の工具では決して必要とされなかった、異なるコーティング、トン数設定、スプリングバック補償アプローチが必要です。{6}
5. 自動車用プレス金型メーカーを選ぶときは何に注意すればよいですか?
いくつかの統合された機能を通じてサプライヤーを評価します。成形リスクを早期に特定するための社内スタンピング シミュレーション、プログラムの鋼材またはアルミニウムのグレードに一致する文書化された材料専門知識、試用用に製造条件を再現するプレス能力、自動車の品質規律に関する IATF 16949 認証、プロトタイプから製造メンテナンスまでのフル ライフサイクル サポートなどです。- YICHEN のようなパートナーは、構造、シャーシ、内装、トラック関連のプレス部品にわたる OEM、Tier-1、Tier-2 チームをサポートしており、複雑なプログラムに必要な幅広さを実証しています。設計、構築、メンテナンスが 1 つの屋根の下にあるサプライヤーを優先することで、プログラムの全存続期間にわたって組織の知識が損なわれないようにします。


