

私はプレス金属プレートのサプライヤーとして、これらのコンポーネントがさまざまな業界で多様な用途と重要な役割を果たしているのを直接目撃してきました。しばしば問題となる最も重要な側面の 1 つは、プレス加工された金属プレートの溶接特性です。これらの特性を理解することは、最終製品の品質、耐久性、機能を確保するために不可欠です。このブログでは、プレス加工された金属プレートの主要な溶接特性を詳しく掘り下げ、それが溶接プロセスと最終結果にどのような影響を与えるかを探っていきます。
材料組成と溶接への影響
プレス加工された金属プレートの材料組成は、溶接特性を決定する主な要素です。さまざまな金属や合金には独特の化学的および物理的特性があり、溶接プロセスに大きな影響を与える可能性があります。
鋼板
スチールは、強度、耐久性、比較的低コストであるため、プレス金属プレートに最も一般的に使用される材料の 1 つです。ただし、鋼中の炭素含有量は溶接性に大きな影響を与える可能性があります。通常、炭素含有量が 0.3% 未満の低炭素鋼は、一般に溶接が容易です。延性と成形性に優れているため、溶接プロセス中にスムーズな溶融が可能です。また、炭素含有量が低いため、亀裂のリスクが軽減され、強力な溶接接合が保証されます。
一方、炭素含有量が 0.6% を超える高炭素鋼では、溶接においてより多くの課題が生じます。炭素含有量が高いと、溶接後の冷却プロセス中に硬くて脆いマルテンサイトが形成され、亀裂の危険性が高まります。これらの問題を軽減し、溶接を確実に成功させるには、多くの場合、特別な予熱および後加熱処理が必要になります。
アルミ板
アルミプレス金属板は、軽量で耐食性があり、熱伝導率が高いため人気があります。ただし、アルミニウムの溶接は鋼に比べて複雑になる可能性があります。アルミニウムは酸素との親和性が高く、表面に強固な酸化物層を形成します。適切な融合を確保するには、溶接前にこの酸化層を除去する必要があります。さらに、アルミニウムは鋼よりも融点が低く、熱膨張係数が高いため、溶接プロセス中に歪みが発生する可能性があります。アルミニウム板を効果的に溶接するには、TIG (タングステン不活性ガス) 溶接などの特殊な溶接技術がよく使用されます。
ステンレス鋼板
ステンレス鋼の打ち抜き金属プレートは、その耐食性と美的魅力で高く評価されています。ステンレス鋼にクロムが存在すると、金属を腐食から保護する不動態酸化層が形成されます。ただし、この酸化層は溶接プロセスに干渉する可能性もあります。アルミニウムと同様に、ステンレス鋼の酸化層は溶接前に除去する必要があります。さらに、一部のステンレス鋼にはニッケルとクロムの含有量が高いため、溶接中に金属間化合物の形成が発生し、溶接継手の耐食性や機械的特性が低下する可能性があります。
表面状態と溶接性
プレス加工された金属板の表面状態も、溶接特性に影響を与える重要な要素です。高品質の溶接を実現するには、きれいで滑らかな表面が不可欠です。
表面汚染物質
油、グリース、錆、汚れなどの汚染物質は、溶接中に金属プレート間の適切な融着を妨げる可能性があります。これらの汚染物質は溶接池に不純物を導入する可能性もあり、溶接継手を弱め、気孔が発生するリスクを高める可能性があります。溶接の前に、溶剤、研磨剤、または化学処理を使用して、プレスされた金属プレートの表面を徹底的に洗浄することが重要です。
表面仕上げ
打ち抜き金属板の表面仕上げも溶接プロセスに影響を与える可能性があります。表面が粗いと、溶接中に熱分布が不均一になり、溶接品質が不安定になる可能性があります。一方、滑らかな表面により、溶接電極と金属プレート間の接触が向上し、より効率的な熱伝達とより均一な溶接が保証されます。
厚みと溶接性
プレス加工された金属プレートの厚さは、溶接において重要な考慮事項です。一般に、プレートが厚いと適切な融合を達成するためにより多くの入熱が必要となり、歪みや亀裂のリスクが高まる可能性があります。
薄板
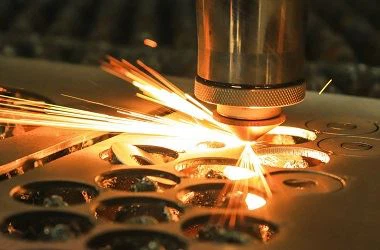
通常、厚さが 3 mm 未満の薄いプレス金属プレートは、熱容量が低いため、溶接中に歪みが発生しやすくなります。スポット溶接やレーザー溶接などの特殊な溶接技術は、入熱を最小限に抑え、歪みを減らすために薄板によく使用されます。特にレーザー溶接は入熱を正確に制御し、歪みを最小限に抑えた高品質の溶接を実現できます。についてさらに詳しく知ることができますレーザー切断当社のウェブサイトで。
厚板
通常厚さが 6 mm を超える厚いプレス金属プレートの場合、溶接にはより多くの熱と時間が必要になります。溶接前にプレートを予熱すると、冷却速度が遅くなり、硬くて脆い微細構造の形成を防ぐことができます。マルチパス溶接技術は、接合部の厚さ全体を完全に融合させるために、厚いプレートによく使用されます。ただし、マルチパス溶接では残留応力や歪みのリスクが高まる可能性があるため、慎重に管理する必要があります。
プレス金属板の溶接技術
プレス加工された金属プレートを接合するために利用できる溶接技術がいくつかありますが、それぞれに独自の利点と制限があります。
アーク溶接
アーク溶接は、プレス金属板に最も一般的に使用される溶接技術の 1 つです。電気アークを使用して熱を発生させ、接合部の金属を溶かします。スティック溶接としても知られるシールド メタル アーク溶接 (SMAW) は、シンプルで汎用性の高いアーク溶接方法です。幅広い金属、板厚の溶接に適しています。ただし、熟練した作業者が必要であり、比較的多量のスラグが発生するため、溶接後に除去する必要があります。
ガスメタル アーク溶接 (GMAW) または MIG (金属不活性ガス) 溶接も、一般的なアーク溶接技術です。連続ワイヤ電極とシールドガスを使用して溶接池を酸化から保護します。 MIG 溶接は SMAW よりも高速かつ効率的であるため、大量生産に適しています。詳細については、こちらをご覧ください。板金溶接当社のウェブサイトで。
抵抗溶接
抵抗溶接は、電流の流れに対する抵抗によって発生する熱を利用して金属板を接合するプロセスです。スポット溶接とシーム溶接は、抵抗溶接の 2 つの一般的なタイプです。スポット溶接は個別の溶接点を作成するために使用されますが、シーム溶接は接合部に沿って連続的な溶接を作成します。抵抗溶接は高速かつ効率的で、薄いプレス金属板に適しています。ただし、特殊な機器と溶接パラメータの正確な制御が必要です。
レーザー溶接
レーザー溶接は、集束レーザービームを使用して接合部の金属を溶かす高精度溶接技術です。高い溶接速度、最小限の入熱、複雑な形状を溶接できるなど、いくつかの利点があります。レーザー溶接は、薄いプレス加工された金属プレートや高品質の溶接が必要な用途に特に適しています。についてさらに詳しく調べることができますレーザー切断および関連する溶接アプリケーションは当社の Web サイトでご覧いただけます。
プレス金属板の特性に対する溶接の影響
溶接は、プレス加工された金属プレートを接合するだけでなく、その機械的および物理的特性にも影響を与えます。
機械的性質
溶接プロセスにより、強度、硬度、延性など、プレス加工された金属プレートの機械的特性が変化する可能性があります。溶接中に発生する熱により、溶接部と熱影響部 (HAZ) に異なる微細構造が形成される可能性があります。場合によっては、溶接接合部が母材金属よりも強い場合もあれば、弱い場合もあります。 HAZ の硬度も増加する可能性があり、最終製品の成形性や機械加工性に影響を与える可能性があります。
耐食性
溶接は、打ち抜き金属プレートの耐食性にも影響を与える可能性があります。溶接中に発生する熱により、ステンレス鋼またはアルミニウム板の不動態酸化層が破壊され、耐食性が低下する可能性があります。溶接継手の耐食性を回復するには、不動態化や陽極酸化などの特別な溶接後処理が必要になる場合があります。
結論
プレス加工された金属板の溶接特性は、材料組成、表面状態、厚さ、溶接技術などのさまざまな要因に影響されます。プレス加工された金属プレートのサプライヤーとして、当社は最終製品の品質と性能を確保する上でこれらの特性が重要であることを理解しています。適切な材質、表面処理、溶接技術を厳選することで、お客様のご要望に合わせた高品質な金属プレス板をご提供いたします。
プロジェクトにプレス加工された金属プレートが必要で、溶接の要件やオプションについてご相談になりたい場合は、喜んでお手伝いさせていただきます。調達についての話し合いを開始し、当社のプレス金属プレートがどのようにお客様のニーズを満たすことができるかを検討するには、お問い合わせください。

参考文献
- 金属ハンドブック: 溶接、ろう付け、およびはんだ付け、第 6 巻、ASM インターナショナル。
- 溶接冶金学、John C. Lippold および David J. Kotecki。
- アルミニウム溶接ハンドブック、アルミニウム協会。


