

ちょっと、そこ!薄い金属レーザーカッティング業界のサプライヤーとして、プロセス中にポップアップできる一般的な問題のかなりの割合を見てきました。このブログでは、これらの問題をトラブルシューティングする方法に関するいくつかのヒントを共有して、レーザー切断操作をスムーズに実行し続けることができます。
1。カット品質が低い
あなたが直面する可能性のある最も一般的な問題の1つは、カットの質が悪いことです。これは、粗いエッジ、カット上のドロス(融合していない金属残基)、または一貫性のないカット幅など、さまざまな方法で現れる可能性があります。
原因:誤ったレーザー電源設定
レーザー出力が低すぎると、金属が完全に溶けず、粗いエッジとドロスにつながる可能性があります。一方、電力が高すぎる場合、それは望ましいよりも過度の融解とより広いカット幅を引き起こす可能性があります。
解決:まず、あなたが切っている薄い金属の特定のタイプと厚さに関するメーカーのガイドラインを参照してください。これらのガイドラインは通常、推奨されるレーザーパワー設定の範囲を提供します。その後、同じ金属のスクラップ片でいくつかのテストカットを行うことができます。電力を段階的に調整し、カット品質を観察します。カットがきれいで、ドロスが最小限で、一貫した幅があるスイートスポットが見つかったら、生産実行のためにそれらの設定に固執します。
原因:ノズルの問題
汚れたまたは損傷したノズルは、補助ガスの流れを破壊する可能性があります。これは、切断プロセス中に溶融金属を吹き飛ばすために重要です。ガスの流れが不均一な場合、品質が低下する可能性があります。
解決:ダメージや汚れの蓄積の兆候については、定期的にノズルを検査します。汚れている場合は、柔らかいブラシと適切な洗浄液を使用して注意深くきれいにします。破損している場合は、すぐに交換してください。また、ノズルがレーザービームに適切に整列していることを確認してください。不整合は、ガスの流れと品質を削減することで同様の問題を引き起こす可能性があります。
2。レーザービームアライメントの問題
レーザービームが適切に揃っていない場合、不均一なカットから完全な切断障害まで、あらゆる種類の問題を引き起こす可能性があります。
原因:機械的振動
薄い金属レーザー切断機は、振動に敏感です。マシンが不安定な表面に配置されている場合、または近くに振動の外部ソースがある場合、レーザービームがアライメントからシフトアウトする可能性があります。
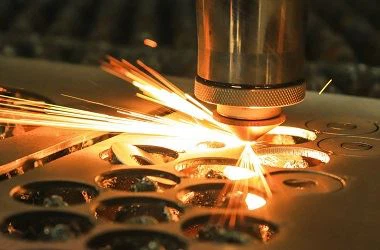

解決:レーザー切断機が安定した振動 - 減衰面に設置されていることを確認します。アンチバイブレーションパッドまたはマウントを使用して、外部振動から機械を分離する必要がある場合があります。また、マシン自体内の緩いコンポーネントを確認してください。振動に寄与する可能性のあるゆるいボルトまたはネジを締めます。
原因:光学成分の不整合
時間が経つにつれて、レーザービームを指示するミラーとレンズはずれている可能性があります。これは、通常の摩耗や裂傷のために発生する可能性があります。
解決:ほとんどの最新のレーザー切断機には、アライメントツールまたは手順が付属しています。メーカーの指示に従って、光学コンポーネントを再調整します。自分でこれを行う自信がない場合は、プロの技術者に電話するのが最善です。レーザービームが完全に整列するようにするための専門知識とツールがあります。
3.ガスの問題を支援します
アシストガスは、薄い金属レーザー切断において重要な役割を果たします。溶融金属を切断から除去し、酸化を防ぎ、切削速度と品質を改善するのに役立ちます。
原因:低ガス圧力
ガス圧力が低すぎると、溶融金属を効果的に吹き飛ばすことができず、ドロスの蓄積と品質が低下します。
解決:レーザー切断機のガス圧力計を確認してください。圧力が推奨レベルを下回っている場合は、ガスレギュレーターを調整します。ガスラインのねじれや閉塞によってガスの供給が制限されていないことを確認してください。圧縮ガスシリンダーを使用している場合は、シリンダーの圧力をチェックして、それが低い場合はそれを交換してください。
原因:間違ったガスタイプ
さまざまな種類の薄金属には、異なるアシストガスが必要です。間違ったガスを使用すると、品質が低下、酸化、または金属表面への損傷さえも発生する可能性があります。
解決:あなたが切っている薄い金属の種類に適したアシストガスを調べて決定します。たとえば、酸素は燃焼をサポートし、切削速度を上げる可能性があるため、軟鋼によく使用されます。一方、窒素は、酸化を防ぎ、きれいなカットを与えるため、ステンレス鋼に最適です。正しいガスを使用していること、そしてそれが高品質であることを確認してください。
4。材料 - 関連する問題
薄い金属レーザー切断で遭遇する問題は、材料自体に関連する場合があります。
原因:汚染または一貫性のない材料
薄い金属には、油、グリース、錆などの表面に汚染物質がある場合、レーザー切断プロセスを妨げる可能性があります。一貫性のない材料の厚さまたは組成も問題を引き起こす可能性があります。
解決:切断する前に、金属表面を徹底的にきれいにして、汚染物質を除去します。脱脂剤または適切な洗浄剤を使用できます。材料の厚さが一貫していないと思われる場合は、複数のポイントで測定します。可能であれば、カットジョブにはより一貫した素材のバッチを使用してください。
原因:誤った材料クランプ
薄い金属が適切に固定されていない場合、切断プロセス中に移動する可能性があり、不正確な切断につながります。
解決:薄い金属のタイプとサイズに適切なクランプメカニズムを使用していることを確認してください。クランプは、金属をしっかりと保持するのに十分なほどタイトでなければなりませんが、金属を変形させるほどきつくはありません。切断プロセス中に定期的にクランプを確認して、金属がシフトしていないことを確認してください。
5。電気およびソフトウェアの問題
電気の問題とソフトウェアの不具合は、薄い金属レーザー切断プロセスを混乱させる可能性もあります。
原因:電源の問題
不安定な電源は、レーザー切断機を誤動作させる可能性があります。電圧の変動または停電は、一貫性のないレーザー性能や、機械の電気部品の損傷にさえつながる可能性があります。
解決:電圧スタビライザーを使用して、レーザー切断機への一定で安定した電源を確保します。可能であれば、機械を専用の電気回路に接続して、他の機器からの過負荷と干渉を避けます。
原因:ソフトウェアバグ
レーザー切断機を制御するソフトウェアには、バグやグリッチがある場合があります。これにより、誤った切断パス、不正確な位置付け、または完全なシステム障害を引き起こす可能性があります。
解決:レーザー切断機のソフトウェアをアップ - 日付に保ちます。多くの場合、メーカーはソフトウェアの更新をリリースしてバグを修正し、パフォーマンスを向上させます。ソフトウェアの問題が発生した場合は、マシンとソフトウェアを再起動してみてください。問題が続く場合は、サポートについてソフトウェアサポートチームに連絡してください。
追加のリソース
他の板金製造サービスを探しているなら、私たちも提供していますスタンピングサービスそしてレーザー切断。そして、シートメタルプロジェクトにファスナーを必要とする人のために、私たちは持っています板金用のリベット。
これらの一般的な問題のトラブルシューティングは、少し頭痛の種になる可能性があることを理解しています。だから私たちは助けにここにいます。薄い金属レーザー切断の問題に直面している場合、または当社の製品やサービスに興味がある場合は、調達の議論のために私たちに連絡することをheしないでください。私たちは、あなたの板金製造のニーズに最適なソリューションを提供することを約束します。
参照
- 薄い金属レーザー切断機のメーカーマニュアル
- 業界 - レーザー切断技術に関する特定の技術論文
- 薄い金属レーザーカッティング業界で長年にわたって得られた個人的な経験と知識


