

アルミニウムプレス部品のバリは、最終製品の品質、機能、美観に影響を与える可能性がある一般的な問題です。アルミニウム プレス部品の大手サプライヤーとして、当社はバリが引き起こす課題を理解し、それに対処するための効果的な戦略を開発しました。このブログ記事では、アルミニウムプレス加工におけるバリの原因、バリが及ぼす影響、およびバリを防止および除去するためのさまざまな方法について説明します。

アルミプレス加工におけるバリの原因を理解する
いくつかの要因により、スタンピングプロセス中にバリが発生する可能性があります。主な原因の 1 つは、スタンピング金型のせん断作用です。ダイがアルミニウムシートを切断するとき、材料は高い応力と変形にさらされます。金型の刃先が鈍くなったり、摩耗したりすると、材料がきれいに切れずに破れが生じ、バリが発生することがあります。
もう一つの要素は、パンチとダイの間のクリアランスです。クリアランスが大きすぎると、材料が切断されずに押し込まれて変形し、バリが発生する可能性があります。逆にクリアランスが小さすぎると、金型の摩耗が早くなり、プレス力が大きくなり、バリも発生する可能性があります。
アルミニウム素材自体の品質もバリの発生に寄与する可能性があります。厚さ、硬度、または粒子構造が一貫していないアルミニウムは、スタンピング中にバリが発生しやすい可能性があります。さらに、スタンピングプロセス中の潤滑が不適切であると、摩擦と熱が増加し、バリが発生する可能性があります。
アルミプレス部品のバリの影響
アルミニウムプレス部品のバリは、いくつかの悪影響を与える可能性があります。品質の観点から見ると、バリは部品の寸法精度に影響を与える可能性があります。これらは部品の適切な取り付けや組み立てを妨げ、位置ずれ、緩み、他のコンポーネントへの過度の応力などの問題を引き起こす可能性があります。
機能的には、バリは最終製品の動作に問題を引き起こす可能性があります。たとえば、電気用途では、バリによって短絡が発生したり、電流の流れが妨げられたりする可能性があります。機械用途では、バリにより可動部品の磨耗が増加し、製品の寿命が短くなる可能性があります。
美観上、バリがあるとパーツがプロフェッショナルらしくなく見え、商品性が低下する可能性があります。顧客は高品質で滑らかな完成品を期待していますが、バリは大きな問題となる可能性があります。
アルミプレス加工のバリ防止
金型のメンテナンス
バリを防ぐためには、プレス金型の定期的なメンテナンスが重要です。これには、金型の刃先が鈍くなったときに研ぐことも含まれます。鋭利なダイを使用すると、アルミニウム シートをよりきれいに切断できるため、バリが発生する可能性が低くなります。金型の磨耗や損傷を定期的に検査し、磨耗したコンポーネントを交換することも、スタンピングプロセスの品質を維持するのに役立ちます。
最適なダイクリアランス
パンチとダイ間の最適なクリアランスを決定し、維持することが重要です。これには、アルミニウム材料の厚さと特性を慎重に考慮する必要があります。一般に、アルミニウムのプレス加工では、材料の厚さの約 5 ~ 10% のクリアランスが推奨されます。ただし、これは特定の用途や使用されるアルミニウムの種類によって異なる場合があります。
材料の選択
厚さ、硬度、粒子構造が均一な高品質のアルミニウム材料を選択すると、バリの発生を大幅に減らすことができます。信頼できる材料サプライヤーと緊密に連携し、入荷した材料の品質検査を実施することで、スタンピングプロセスで最高の材料のみが使用されるようにすることができます。
潤滑
スタンピングプロセス中に適切な潤滑を行うと、摩擦と熱が軽減され、バリが防止されます。アルミニウム材料とプレス加工に適合する適切な潤滑剤を使用すると、金型の切削性能が向上し、金型の寿命を延ばすことができます。
アルミプレス部品のバリ取り
手動バリ取り
手動バリ取りは、小規模生産品や複雑な形状の部品からバリを除去するためのシンプルでコスト効率の高い方法です。バリを取り除くには、やすり、サンドペーパー、スクレーパーなどの手工具を使用します。この方法では正確な制御が可能ですが、労力と時間がかかるため、大規模生産にはあまり適していません。
機械的バリ取り
機械的なバリ取り方法には、タンブラー、振動フィニッシャー、ベルトサンダーなどの機械を使用する方法が含まれます。タンブラーは、部品を研磨媒体とともに回転ドラム内に配置することで機能します。タンブリング動作によりメディアが部品にこすりつけられ、バリが除去されます。振動フィニッシャーは、研磨媒体を満たした振動容器を使用して同様の効果を実現します。ベルトサンダーを使用すると、平らな面のバリを素早く取り除くことができます。
化学バリ取り
化学バリ取りでは、バリを選択的に溶解する化学溶液に部品を浸漬します。この方法は、複雑な形状の部品や手の届きにくい領域に適しています。ただし、基材が損傷しないように、化学溶液とプロセスパラメータを注意深く制御する必要があります。
熱エネルギー法
爆発的バリ取りとしても知られる熱エネルギー法は、酸素と燃料ガスの混合物を使用して、部品が入っているチャンバー内で制御された爆発を引き起こします。爆発による衝撃波でバリを除去します。この方法は迅速であり、複数の部品から同時にバリを除去できますが、特殊な装置と安全上の注意が必要です。
先端製造技術の役割
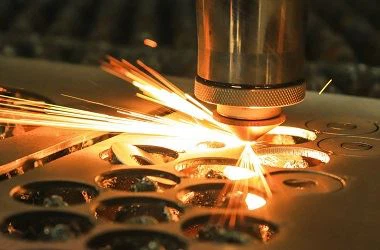
などの先進的な製造技術レーザー切断そして板金曲げ加工バリの軽減にも役立ちます。レーザー切断は、バリを最小限に抑えたきれいなエッジを生成できる高精度の切断方法を提供します。集束されたレーザービームがアルミニウム素材を溶かして蒸発させ、滑らかな切断を実現します。
板金の曲げプロセスを最適化して材料にかかる応力と変形を軽減することで、バリの発生を減らすことができます。高度な曲げ技術と設備を使用することで、バリを最小限に抑えて部品を正確に曲げることができます。
使用する板金用リベットアセンブリで
アルミプレス部品を組み立てる場合、板金用リベットを使用すると良いでしょう。リベットは部品間の強力で信頼性の高い接続を提供します。ただし、適切なフィット感と強力な接合を確保するために、リベット留めする前にパーツにバリがないことを確認することが重要です。
結論
アルミニウムプレス部品のバリの処理は多面的な課題であり、予防策と効果的なバリ取り方法の組み合わせが必要です。当社はアルミプレス部品のサプライヤーとして、お客様に高品質な製品を提供することに尽力しています。バリの原因を理解し、予防戦略を実施し、適切なバリ取り技術を使用することで、当社の部品が最高の品質、機能性、美観の基準を満たしていることを保証できます。
高品質のアルミニウム プレス部品をご検討の場合、またはバリの処理についてご質問がある場合は、調達に関するご相談を承りますので、お気軽にお問い合わせください。当社の専門家チームは、お客様の特定のニーズに最適なソリューションを見つけるお手伝いをいたします。
参考文献
- ASM ハンドブック Vol. 14B: 金属加工: シート成形。 ASMインターナショナル。
- カルパクジャン S.、シュミット SR (2008)。製造工学と技術。ピアソン・プレンティス・ホール。
- 工具および製造エンジニア ハンドブック、第 2 巻: 成形。製造技術者協会。


